banner bg

รับหล่อเฟืองและชิ้นส่วนส่งกำลังเหล็ก FCD550

บริการรับหล่อเฟือง เหล็ก FCD550 สำหรับโรงงานที่ต้องการผลิตเฟือง ชิ้นส่วนส่งกำลัง หรืออะไหล่ทดแทนตามแบบและตัวอย่าง เหมาะสำหรับงานที่ต้องพิจารณาความแข็งแรง การรับแรงกระแทก รูปทรงของชิ้นงาน และความสามารถในการนำไปกลึงแต่งอย่างเป็นระบบ

CASMETALS รับพิจารณาการผลิตเฟือง FCD550 จาก Drawing ชิ้นงานตัวอย่าง หรือข้อมูลการใช้งาน โดยตรวจสอบชนิดของเฟือง ขนาด จำนวน รูปทรง ตำแหน่งกลึง ความหนาของหน้าตัด และข้อกำหนดวัสดุก่อนประเมินแนวทางการผลิต

ข้อมูลพื้นฐานเกี่ยวกับวัสดุ FCD550 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/fcd550-ductile-iron/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FCD550 เหมาะกับการผลิตเฟืองหรือไม่

FCD550 จัดอยู่ในกลุ่มเหล็กหล่อเหนียว (Ductile Iron หรือ Spheroidal Graphite Iron) ซึ่งมีโครงสร้างกราไฟต์เป็นก้อนกลม แตกต่างจากเหล็กหล่อเทาที่มีกราไฟต์เป็นแผ่น คุณลักษณะดังกล่าวช่วยให้วัสดุกลุ่มนี้มีความเหนียวและรองรับแรงกระแทกได้ดีกว่าเหล็กหล่อเทาในหลายสภาวะ

การเลือก FCD550 สำหรับผลิตเฟืองต้องพิจารณามากกว่าชื่อเกรด เพราะเฟืองแต่ละชุดอาจรับแรงบิด แรงกระแทก ความล้า และแรงสัมผัสบนผิวฟันแตกต่างกัน การตัดสินใจจึงควรอ้างอิงแบบ มาตรฐานที่ลูกค้ากำหนด ขนาดหน้าตัด สภาพวัสดุหลังการหล่อ การอบชุบ และผลการตรวจสอบที่ต้องการ

ผู้ที่ต้องการทำความเข้าใจความแตกต่างของวัสดุกลุ่มนี้สามารถดูข้อมูลเกี่ยวกับเหล็กหล่อเหนียวได้ที่

https://casmetals.com/what-is-ductile-iron-materials/

สำหรับภาพรวมสมบัติของเหล็กหล่อเหนียวที่ควรนำมาประกอบการเลือกวัสดุ ดูเพิ่มเติมได้ที่

https://casmetals.com/ductile-iron-materials-properties/

FCD550 อาจเป็นตัวเลือกสำหรับเฟืองอุตสาหกรรมที่ต้องการสมดุลระหว่างความแข็งแรง ความเหนียว ความสามารถในการหล่อรูปทรง และการกลึงแต่ง แต่ไม่ควรสรุปว่าเหมาะกับเฟืองทุกประเภทโดยไม่ตรวจสอบโหลด ความเร็วรอบ ระบบหล่อลื่น อุณหภูมิ การจัดแนวเพลา วัสดุของเฟืองคู่ขบ และรูปแบบความเสียหายของอะไหล่เดิม

งานรับหล่อเฟือง เหล็ก FCD550 ที่สามารถส่งมาพิจารณา

ชิ้นงานที่สามารถส่งข้อมูลให้ CASMETALS ประเมินไม่ได้จำกัดเฉพาะเฟืองสำเร็จรูป แต่รวมถึงชิ้นงานหล่อก่อนกลึงและส่วนประกอบในระบบส่งกำลัง เช่น

  • เฟืองตรง
  • เฟืองเฉียง
  • เฟืองดอกจอก
  • เฟืองวงแหวน
  • เฟืองใน
  • เฟืองตัวหนอน
  • เฟืองขับหรือพิเนียน
  • ชิ้นงาน Gear Blank ก่อนกัดฟัน
  • ชิ้นส่วนเกียร์ทด
  • ข้อต่อเฟือง
  • ดุมเฟืองและชิ้นส่วนรองรับการส่งกำลัง

หากต้องการดูภาพรวมบริการหล่อเฟืองอุตสาหกรรมตามแบบและตามตัวอย่าง สามารถศึกษาได้ที่

https://casmetals.com/custom-industrial-gear-casting-guide/

ข้อมูลเกี่ยวกับงานหล่อเฟืองโดยรวมอยู่ที่

https://casmetals.com/gear-casting/

การผลิต Gear Blank ก่อนกัดฟันเฟือง

ในหลายโครงการ โรงหล่ออาจผลิตชิ้นงาน Gear Blank ให้มีเนื้อเผื่อสำหรับการกลึงรูเพลา กลึงหน้า กลึงเส้นผ่านศูนย์กลาง และกัดฟันเฟืองในขั้นตอนถัดไป วิธีนี้ช่วยให้ผู้ผลิตสามารถควบคุมผิวอ้างอิงและมิติสำคัญหลังการหล่อได้

การกำหนดขนาดชิ้นงานหล่อจำเป็นต้องคำนึงถึงเนื้อเผื่อกลึง การหดตัว รูปแบบแม่พิมพ์ จุดจับยึด และลำดับการทำงานของเครื่องจักร หากกำหนดเนื้อเผื่อน้อยเกินไปอาจไม่สามารถเก็บผิวได้ครบ แต่หากเผื่อมากเกินไปจะเพิ่มปริมาณวัสดุและภาระในการกลึงโดยไม่จำเป็น

รายละเอียดเกี่ยวกับงานหล่อ Gear Blank ดูเพิ่มเติมได้ที่

https://casmetals.com/gear-blank-casting/

เฟืองตรงและเฟืองเฉียง

เฟืองตรง (Spur Gear) มีแนวฟันขนานกับแกน เหมาะกับระบบส่งกำลังที่โครงสร้างไม่ซับซ้อน ส่วนเฟืองเฉียง (Helical Gear) มีแนวฟันเอียงและเกิดการขบต่อเนื่องกว่า แต่มีแรงตามแนวแกนที่ต้องนำมาพิจารณาร่วมกับเพลา แบริ่ง และตัวเสื้อเกียร์

บริการหล่อเฟืองตรงตามแบบหรือตัวอย่างสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/spur-gear-casting/

สำหรับเฟืองเฉียงและชิ้นงานที่ต้องนำไปกลึงหรือกัดฟันภายหลัง ดูข้อมูลได้ที่

https://casmetals.com/helical-gear-casting/

เฟืองดอกจอกและเฟืองพิเนียน

เฟืองดอกจอก (Bevel Gear) ใช้ถ่ายทอดกำลังระหว่างเพลาที่วางทำมุมต่อกัน รูปทรงของชิ้นงานหล่อ จุดศูนย์กลาง ผิวอ้างอิง และเนื้อเผื่อกลึงจึงมีผลต่อการทำงานในขั้นตอนต่อไป

ข้อมูลเกี่ยวกับการหล่อเฟืองดอกจอกอยู่ที่

https://casmetals.com/bevel-gear-casting/

เฟืองพิเนียน (Pinion Gear) มักเป็นเฟืองขนาดเล็กกว่าในชุดเฟืองคู่ขบและอาจรับรอบหรือจำนวนรอบการสัมผัสสูง การเลือก FCD550 ต้องพิจารณาแรงที่ฟันเฟือง วัสดุคู่ขบ การหล่อลื่น และโหมดความเสียหายเดิมประกอบกัน

รายละเอียดงานหล่อเฟืองพิเนียนสามารถดูได้ที่

https://casmetals.com/pinion-gear-casting/

เฟืองวงแหวนและเฟืองใน

เฟืองวงแหวนอาจมีเส้นผ่านศูนย์กลางมาก หน้าตัดไม่สม่ำเสมอ หรือมีดุมและซี่เฟืองร่วมอยู่ในชิ้นเดียว การออกแบบทางหล่อ แบบหล่อ และเนื้อเผื่อกลึงจึงต้องสอดคล้องกับรูปทรงจริง

ข้อมูลการผลิตเฟืองวงแหวนตามแบบและตัวอย่างอยู่ที่

https://casmetals.com/ring-gear-casting/

สำหรับชิ้นงานเฟืองที่มีฟันอยู่ด้านในของวงแหวน สามารถศึกษาข้อมูลเกี่ยวกับเฟืองในได้ที่

https://casmetals.com/internal-gear-casting/

เฟืองตัวหนอน ข้อต่อเฟือง และชุดเกียร์ทด

เฟืองตัวหนอนมีลักษณะการสัมผัสและการเลื่อนบนผิวฟันแตกต่างจากเฟืองทั่วไป จึงต้องพิจารณาวัสดุของเฟืองทั้งสองฝั่ง ระบบหล่อลื่น ความเร็ว อุณหภูมิ และความเสี่ยงจากการสึกหรอ ไม่ควรเลือก FCD550 จากชื่อเกรดเพียงอย่างเดียว

ข้อมูลเกี่ยวกับงานหล่อเฟืองตัวหนอนอยู่ที่

https://casmetals.com/worm-gear-casting/

สำหรับข้อต่อเฟืองที่ใช้ชดเชยการเยื้องศูนย์และส่งแรงบิดระหว่างเพลา ดูรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/gear-coupling-casting-2/

หากเป็นชิ้นส่วนในระบบเกียร์ทด ควรส่งข้อมูลตำแหน่งใช้งาน ลักษณะการรับแรง และชิ้นส่วนประกอบในชุดเดียวกันมาพร้อมกัน

https://casmetals.com/reduction-gear-parts-casting-2/

รับหล่อเฟือง FCD550 ตามแบบ

การผลิตตามแบบเหมาะสำหรับงานที่มี Drawing ระบุมิติ จุดอ้างอิง ค่าคลาดเคลื่อน วัสดุ และข้อกำหนดการตรวจสอบอย่างชัดเจน แบบที่ส่งประเมินควรแยกมิติชิ้นงานหล่อออกจากมิติหลังกลึง หรือระบุให้ชัดว่ามิติใดเป็นขนาดสำเร็จ

ข้อมูลสำคัญในแบบควรครอบคลุมอย่างน้อย:

  • ขนาดเส้นผ่านศูนย์กลางและความกว้างของเฟือง
  • ขนาดรูเพลา ร่องลิ่ม ดุม และหน้าแปลน
  • จุดที่ต้องกลึง เจาะ คว้าน หรือกัดฟัน
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ตำแหน่งผิวอ้างอิง
  • เกรดวัสดุและมาตรฐานที่ต้องการ
  • สภาพการอบชุบ หากมีข้อกำหนด
  • วิธีตรวจสอบหรือเอกสารที่ลูกค้าต้องการ
  • จำนวนที่ต้องการผลิต

รายละเอียดบริการผลิตชิ้นงานหล่อตาม Drawing อยู่ที่

https://casmetals.com/casting-from-drawing/

การกำหนดแบบที่ชัดเจนช่วยลดความคลาดเคลื่อนในการตีความ โดยเฉพาะความแตกต่างระหว่างขนาดหล่อ ขนาดก่อนกัดฟัน และขนาดสำเร็จหลังกลึง อย่างไรก็ตาม โรงหล่อจำเป็นต้องตรวจสอบความเป็นไปได้ของรูปทรง ความหนา และกระบวนการผลิตก่อนยืนยันรายละเอียด

      เลือกวัสดุและผลิตชิ้นงานให้เหมาะกับหน้างานจริง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับการลดรอบซ่อม ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับการลดรอบซ่อม
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับหล่อเฟือง FCD550 จากตัวอย่าง

กรณีไม่มี Drawing สามารถส่งเฟืองเดิมให้ตรวจสอบเพื่อใช้เป็นข้อมูลตั้งต้นได้ กระบวนการนี้เหมาะกับอะไหล่เครื่องจักรเก่า อะไหล่นำเข้า หรือชิ้นส่วนที่ผู้ผลิตเดิมเลิกจำหน่าย

รายละเอียดบริการผลิตชิ้นงานหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

การผลิตจากตัวอย่างไม่ได้หมายความว่าจะสามารถรับรองวัสดุ ขนาด หรือสมบัติเดิมทั้งหมดได้ทันที เนื่องจากตัวอย่างอาจผ่านการสึกหรอ แตกหัก บิดตัว ถูกซ่อมเชื่อม หรือถูกดัดแปลงมาแล้ว จึงควรตรวจสอบประวัติการใช้งาน จุดเสียหาย และมิติที่สัมพันธ์กับชิ้นส่วนประกอบก่อนจัดทำแบบผลิต

หากจำเป็นต้องถอดข้อมูลจากชิ้นงานเดิมเพื่อจัดทำอะไหล่ทดแทน สามารถดูแนวทาง Reverse Engineering ได้ที่

https://casmetals.com/reverse-engineering/

สำหรับเฟืองอุตสาหกรรมที่ไม่มีแบบ ควรส่งชิ้นส่วนคู่ขบ เพลา หรือข้อมูลของชุดเกียร์มาประกอบการพิจารณาเมื่อทำได้ เพราะฟันเฟืองที่สึกแล้วอาจไม่สะท้อนขนาดเดิม และการคัดลอกเฉพาะรูปร่างภายนอกอาจไม่เพียงพอสำหรับการผลิตอะไหล่ที่ทำงานร่วมกับระบบเดิม

รายละเอียดเฉพาะเกี่ยวกับการผลิตเฟืองเมื่อไม่มี Drawing อยู่ที่

https://casmetals.com/industrial-gear-without-drawing/

ปัจจัยที่ต้องตรวจสอบก่อนเลือก FCD550

การรับหล่อเฟือง เหล็ก FCD550 ควรเริ่มจากการตรวจสอบหน้าที่ของชิ้นงานและสภาพใช้งาน ไม่ควรเลือกวัสดุจากความแข็งแรงที่ระบุในชื่อเกรดเพียงตัวแปรเดียว ปัจจัยที่ควรส่งให้ผู้ผลิตพิจารณา ได้แก่

แรงบิดและลักษณะโหลด

ต้องระบุว่าเฟืองรับโหลดคงที่ โหลดสลับ โหลดกระชาก หรือแรงกระแทกจากการเริ่มและหยุดเครื่อง เพราะลักษณะโหลดมีผลต่อการเลือกวัสดุ รูปทรง และข้อกำหนดการตรวจสอบ

ความเร็วและระบบหล่อลื่น

ความเร็วรอบ วิธีจ่ายน้ำมัน ความหนืดของสารหล่อลื่น อุณหภูมิขณะทำงาน และการปนเปื้อนมีผลต่อพฤติกรรมการสัมผัสของฟันเฟือง หากระบบหล่อลื่นไม่เหมาะสม ความเสียหายอาจเกิดขึ้นแม้ว่าวัสดุมีความแข็งแรงตามที่กำหนด

วัสดุของเฟืองคู่ขบ

ควรทราบว่า FCD550 จะทำงานคู่กับเหล็กกล้า เหล็กหล่อ โลหะผสมชนิดอื่น หรือเฟืองที่ผ่านการอบชุบแบบใด เพราะความแตกต่างของความแข็ง ผิวสัมผัส และรูปแบบการสึกหรออาจกระทบอายุใช้งานของทั้งคู่

รูปทรงและความหนาของชิ้นงาน

ความหนาของดุม วงล้อ ซี่เฟือง และส่วนเชื่อมต่อมีผลต่อการแข็งตัวและคุณภาพของชิ้นงานหล่อ รูปทรงที่เปลี่ยนความหนาอย่างฉับพลันอาจต้องได้รับการทบทวนก่อนทำแบบหล่อ

การกลึงและการกัดฟัน

ควรกำหนดตั้งแต่ต้นว่าจะส่งมอบเป็นชิ้นงานหล่อดิบ ชิ้นงานกลึงเบื้องต้น Gear Blank หรือชิ้นงานที่ผ่านการทำงานเพิ่มเติม เพื่อให้สามารถวางตำแหน่งเนื้อเผื่อกลึงและผิวอ้างอิงได้เหมาะสม

แนวทางเลือกวัสดุสำหรับเฟืองอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/industrial-gear-material-selection/

เนื้อเผื่อกลึงและค่าคลาดเคลื่อนของชิ้นงานหล่อ

เนื้อเผื่อกลึงต้องสัมพันธ์กับขนาด รูปทรง กระบวนการหล่อ ความเรียบของผิว และวิธีจับยึดชิ้นงาน ไม่ควรกำหนดจากค่าคงที่เดียวสำหรับเฟืองทุกขนาด โดยเฉพาะบริเวณรูเพลา หน้าดุม ผิวด้านข้าง และเส้นผ่านศูนย์กลางที่ใช้เป็นจุดอ้างอิงสำหรับกัดฟัน

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงอยู่ที่

https://casmetals.com/machining-allowance-guide/

ค่าคลาดเคลื่อนของงานหล่อและค่าคลาดเคลื่อนของงานกลึงเป็นคนละส่วนกัน ผู้สั่งซื้อควรระบุว่ามิติใดต้องควบคุมในสภาพหล่อ และมิติใดจะควบคุมหลังผ่านกระบวนการตัดเฉือน

ข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อดูเพิ่มเติมได้ที่

https://casmetals.com/casting-tolerance-guide/

การตรวจสอบคุณภาพเฟืองหล่อ FCD550

แผนการตรวจสอบควรกำหนดจากแบบ มาตรฐาน และความสำคัญของชิ้นงาน อาจครอบคลุมการตรวจสอบวัสดุ มิติ สภาพผิว และความไม่ต่อเนื่องของชิ้นงานตามข้อกำหนดที่ตกลงกัน โดยไม่ควรกำหนดรายการตรวจสอบแบบเดียวให้กับเฟืองทุกประเภท

หากเฟืองเดิมเกิดรอยร้าว ฟันบิ่น ดุมแตก หรือสึกผิดปกติ ควรหาสาเหตุก่อนทำซ้ำ เพราะความเสียหายอาจเกี่ยวข้องกับโหลดเกิน การเยื้องศูนย์ การหล่อลื่นไม่เพียงพอ การประกอบ ความแข็งของคู่ขบ หรือรูปทรงเดิม ไม่ใช่เกิดจากชื่อเกรดวัสดุเพียงอย่างเดียว

แนวทางภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่ออยู่ที่

https://casmetals.com/quality-control-guide/

วิธีเตรียมข้อมูลเพื่อขอราคาเฟือง FCD550

เพื่อให้สามารถประเมินงานรับหล่อเฟือง เหล็ก FCD550 ได้ตรงกับความต้องการ ควรเตรียมข้อมูลดังต่อไปนี้:

  1. Drawing หรือชิ้นงานตัวอย่าง
  2. ชนิดของเฟืองและตำแหน่งการใช้งาน
  3. ขนาดโดยรวมและน้ำหนักโดยประมาณ หากทราบ
  4. จำนวนที่ต้องการผลิต
  5. เกรดวัสดุและมาตรฐานที่กำหนด
  6. มิติสำเร็จหลังกลึง
  7. จุดที่ต้องเผื่อกลึงหรือทำงานเพิ่มเติม
  8. ความเร็วรอบ แรงบิด และลักษณะโหลด
  9. ระบบหล่อลื่นและอุณหภูมิใช้งาน
  10. วัสดุและสภาพผิวของเฟืองคู่ขบ
  11. ประวัติการแตก สึก หรือเสียหายของอะไหล่เดิม
  12. ข้อกำหนดการตรวจสอบและเอกสารประกอบ
  13. กำหนดเวลาที่ต้องการให้ใช้ประกอบการวางแผน

รายการข้อมูลสำหรับจัดทำ RFQ งานเฟืองอุตสาหกรรมสามารถตรวจสอบได้ที่

https://casmetals.com/industrial-gear-rfq-checklist/

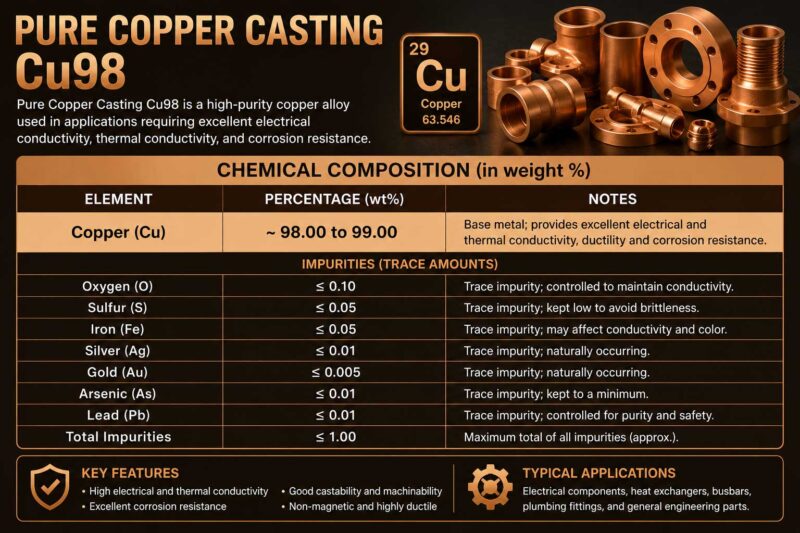
Bronze ค่าเคมี Cu98 e1781087624156
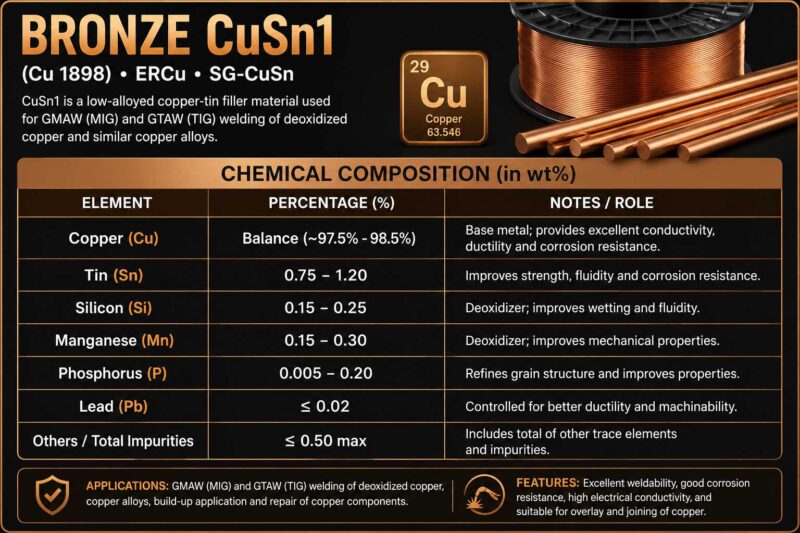
Bronze ค่าเคมี CuSn1 e1781087609203
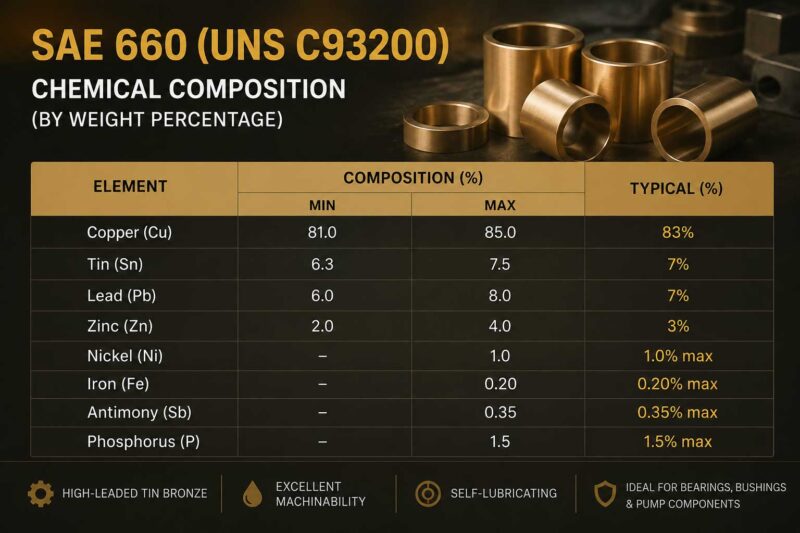
Bronze ค่าเคมี SAE660 e1781087322289
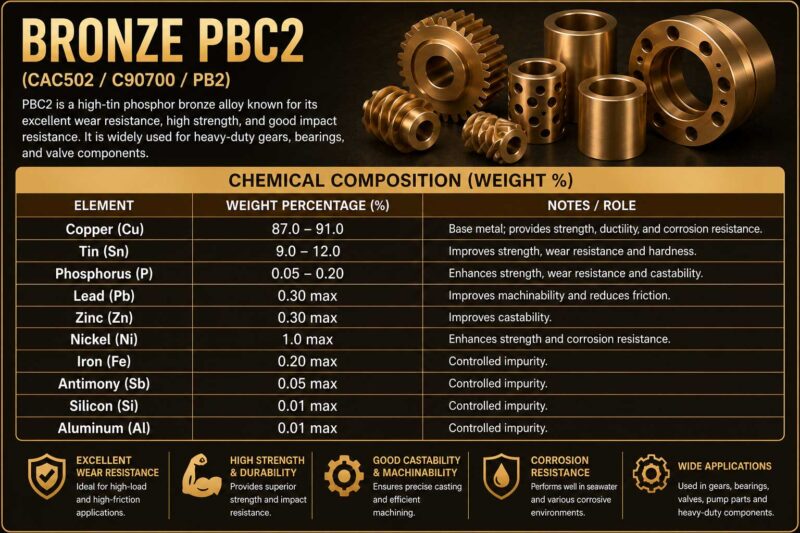
Bronze ค่าเคมี PBC2 e1781087594321
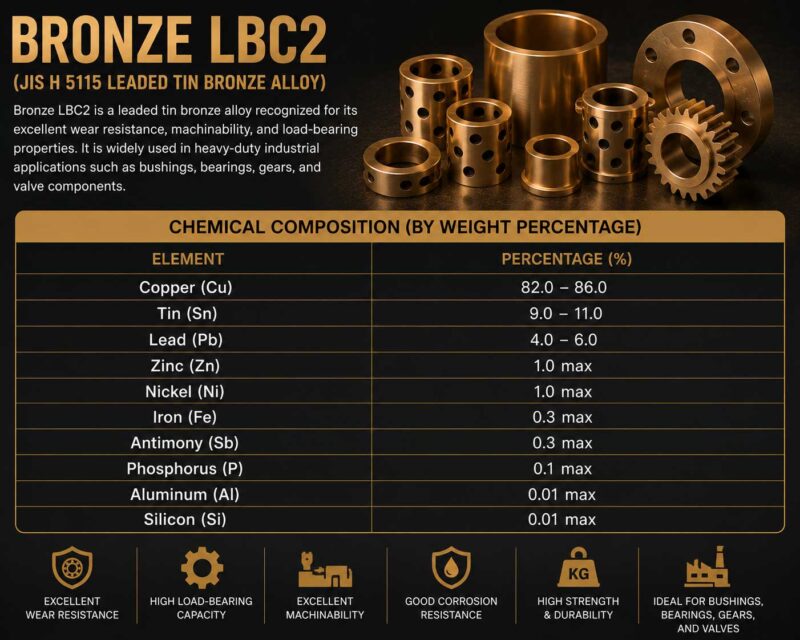
Bronze ค่าเคมี LBC2 e1781087489582
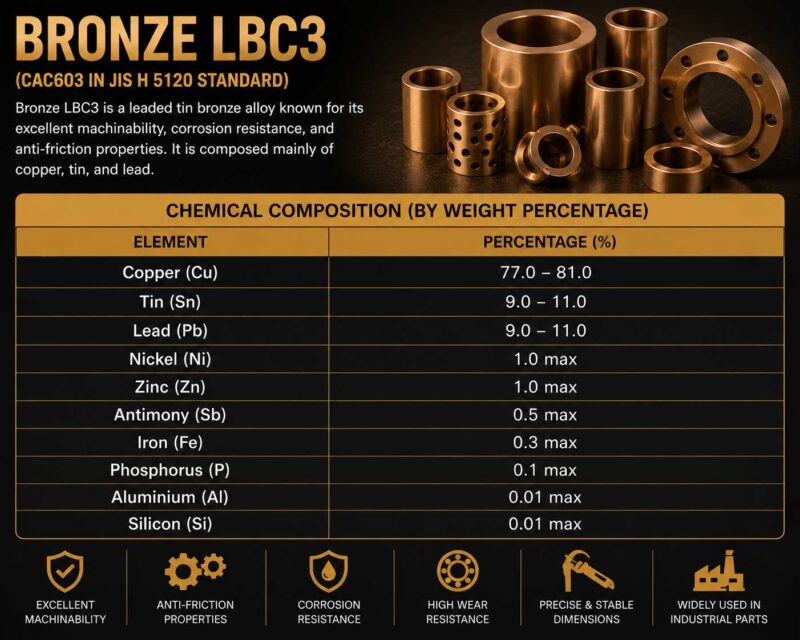
Bronze ค่าเคมี LBC3 e1781087505710
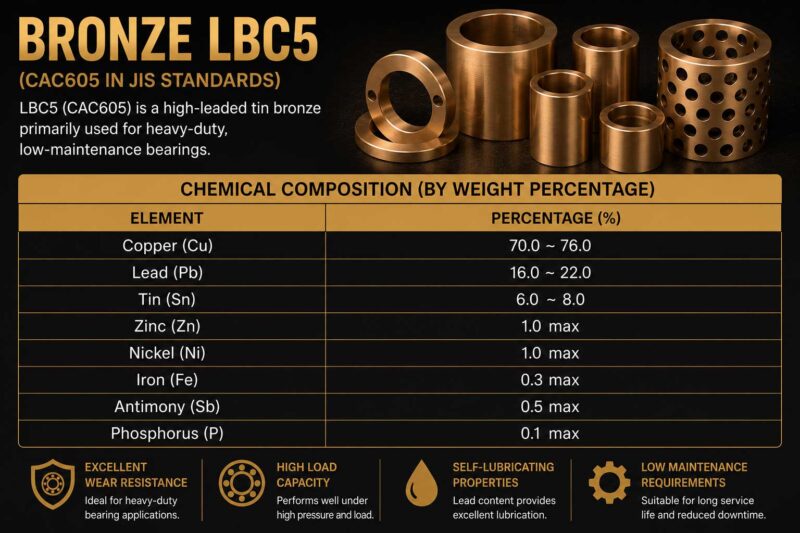
Bronze ค่าเคมี LBC5 e1781087528181

เลือกผู้ผลิตเฟืองหล่อจากปัจจัยใด

การพิจารณาผู้ผลิตไม่ควรดูจากราคาต่อชิ้นเพียงอย่างเดียว แต่ควรตรวจสอบความสามารถในการอ่านแบบ ประเมินตัวอย่าง วางแผนชิ้นงานหล่อ กำหนดเนื้อเผื่อกลึง ประสานงานด้านวัสดุ และจัดทำแผนตรวจสอบตามความสำคัญของงาน

แนวทางประเมินผู้ผลิตเฟืองอุตสาหกรรมอยู่ที่

https://casmetals.com/industrial-gear-foundry-supplier-selection/

ควรเปรียบเทียบขอบเขตข้อเสนอให้เหมือนกัน เช่น ราคาครอบคลุมเฉพาะงานหล่อหรือรวมงานกลึง มีการทำแบบหล่อใหม่หรือใช้แบบเดิม ใครเป็นผู้รับผิดชอบการกัดฟัน และมีรายการตรวจสอบใดรวมอยู่ในข้อเสนอ การเปรียบเทียบโดยไม่แยกขอบเขตอาจทำให้ต้นทุนที่เห็นไม่สะท้อนต้นทุนรวมของโครงการ

ส่งรายละเอียดให้ CASMETALS ตรวจสอบ

หากต้องการผลิตเฟืองหรือชิ้นส่วนส่งกำลัง FCD550 ตามแบบ จากตัวอย่าง หรือเพื่อสร้างอะไหล่ทดแทน สามารถส่ง Drawing รูปถ่าย ขนาด จำนวน จุดที่ต้องกลึง และข้อมูลสภาพใช้งานให้ CASMETALS ตรวจสอบความเหมาะสมเบื้องต้น

แบบฟอร์มส่งรายละเอียดเพื่อขอใบเสนอราคาอยู่ที่

https://casmetals.com/request-for-quote/

การยืนยันความเหมาะสมของ FCD550 ต้องพิจารณาร่วมกับมาตรฐานที่ระบุในแบบ ขนาดชิ้นงาน ลักษณะโหลด ความเร็ว ระบบหล่อลื่น วัสดุคู่ขบ การอบชุบ และข้อกำหนดการตรวจสอบก่อนผลิต

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการรับหล่อเฟือง เหล็ก FCD550

1. เหล็ก FCD550 เหมาะสำหรับนำมาหล่อเฟืองอุตสาหกรรมหรือไม่

เหล็ก FCD550 เป็นเหล็กหล่อเหนียวที่สามารถนำมาพิจารณาผลิตเฟืองและชิ้นส่วนส่งกำลังสำหรับงานอุตสาหกรรมได้ โดยเฉพาะงานที่ต้องการสมดุลระหว่างความแข็งแรง ความเหนียว การรองรับแรงกระแทก และความสามารถในการกลึงแต่งหลังการหล่อ อย่างไรก็ตาม ไม่ควรเลือกวัสดุจากชื่อเกรดเพียงอย่างเดียว เพราะเฟืองแต่ละชุดมีแรงบิด ความเร็วรอบ รูปแบบการขบ โหลดกระชาก และสภาพการหล่อลื่นแตกต่างกัน

ก่อนสั่งรับหล่อเฟือง เหล็ก FCD550 ควรตรวจสอบมาตรฐานวัสดุที่ระบุในแบบ ขนาดและความหนาของชิ้นงาน วัสดุของเฟืองคู่ขบ สภาพการอบชุบ และข้อกำหนดด้านความแข็งหรือสมบัติเชิงกล หากเป็นการผลิตอะไหล่ทดแทน ควรพิจารณาสาเหตุความเสียหายของเฟืองเดิมร่วมด้วย เพื่อป้องกันการผลิตชิ้นงานใหม่โดยไม่ได้แก้ปัญหาที่ต้นเหตุ

ข้อมูลเฉพาะเกี่ยวกับเหล็ก FCD550 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/fcd550-ductile-iron/

ข้อมูลพื้นฐานของวัสดุประเภทเหล็กหล่อเหนียวอยู่ที่

https://casmetals.com/what-is-ductile-iron-materials/

2. การเลือก FCD550 สำหรับเฟืองต้องพิจารณาปัจจัยอะไรบ้าง

การเลือก FCD550 สำหรับเฟืองต้องพิจารณาทั้งภาระทางกลและสภาพการทำงานจริง ได้แก่ แรงบิด โหลดคงที่หรือโหลดกระชาก ความเร็วรอบ จำนวนชั่วโมงทำงานต่อวัน ระบบหล่อลื่น อุณหภูมิ การจัดแนวเพลา และวัสดุของเฟืองคู่ขบ นอกจากนี้ยังต้องพิจารณารูปทรงของดุม ซี่เฟือง วงล้อ ร่องลิ่ม และบริเวณที่มีการเปลี่ยนความหนาอย่างฉับพลัน

หากเฟืองเดิมเกิดฟันบิ่น รอยร้าวที่โคนฟัน ดุมแตก หรือผิวฟันสึกผิดปกติ ไม่ควรสรุปทันทีว่าเกิดจากเกรดวัสดุไม่เหมาะสม เพราะปัญหาอาจเกี่ยวข้องกับโหลดเกิน การเยื้องศูนย์ การกัดฟันคลาดเคลื่อน การหล่อลื่นไม่เพียงพอ หรือความแข็งของเฟืองคู่ขบ การตัดสินใจใช้ FCD550 จึงควรพิจารณาร่วมกับแบบและประวัติการใช้งาน

แนวทางเลือกวัสดุสำหรับเฟืองอุตสาหกรรมสามารถดูได้ที่

https://casmetals.com/industrial-gear-material-selection/

3. CASMETALS รับหล่อเฟือง FCD550 ตามแบบ Drawing หรือไม่

CASMETALS รับพิจารณางานหล่อเฟือง FCD550 ตามแบบ Drawing โดยแบบควรระบุขนาดชิ้นงาน เกรดและมาตรฐานวัสดุ ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน จุดอ้างอิง และจำนวนที่ต้องการให้ชัดเจน หากแบบแสดงเฉพาะขนาดสำเร็จหลังกลึง ควรแจ้งเพิ่มเติมว่าต้องการให้ผลิตเป็นชิ้นงานหล่อดิบ Gear Blank หรือชิ้นงานที่ผ่านการกลึงในระดับใด

ก่อนผลิตต้องทบทวนว่ารูปทรงและความหนาของชิ้นงานเหมาะกับกระบวนการหล่อหรือไม่ รวมถึงตรวจสอบเนื้อเผื่อกลึง การหดตัว จุดจับยึด และลำดับการทำงานหลังการหล่อ หากเป็นเฟืองที่มีมิติสำคัญหลายตำแหน่ง ควรระบุผิวอ้างอิงสำหรับการกลึงและกัดฟันให้ชัดเจน เพื่อลดความคลาดเคลื่อนในการตีความระหว่างผู้สั่งซื้อ โรงหล่อ และโรงกลึง

รายละเอียดบริการผลิตงานหล่อตามแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถรับหล่อเฟือง FCD550 จากตัวอย่างได้หรือไม่

หากไม่มี Drawing สามารถส่งเฟืองเดิมให้ CASMETALS ตรวจสอบเพื่อใช้เป็นข้อมูลตั้งต้นสำหรับประเมินการผลิตได้ วิธีนี้เหมาะกับอะไหล่เครื่องจักรเก่า เฟืองนำเข้า หรืออะไหล่ที่ผู้ผลิตเดิมเลิกจำหน่าย อย่างไรก็ตาม ตัวอย่างที่ผ่านการใช้งานอาจมีการสึกหรอ แตก บิดตัว หรือถูกซ่อมมาก่อน จึงไม่ควรคัดลอกทุกมิติจากตัวอย่างโดยตรงโดยไม่ตรวจสอบ

ผู้สั่งซื้อควรแจ้งตำแหน่งใช้งาน ชนิดเครื่องจักร ลักษณะโหลด ความเร็วรอบ ประวัติความเสียหาย และข้อมูลของเฟืองคู่ขบ หากมีเพลา แบริ่ง ร่องลิ่ม หรือตัวเสื้อเกียร์ที่สัมพันธ์กับมิติของเฟือง ก็ควรนำข้อมูลเหล่านั้นมาประกอบการวิเคราะห์ด้วย การผลิตจากตัวอย่างไม่สามารถยืนยันเกรดวัสดุและสมบัติเดิมได้จนกว่าจะผ่านการตรวจหรือทดสอบที่เหมาะสม

ข้อมูลเกี่ยวกับการผลิตงานหล่อจากชิ้นงานตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

5. การทำ Reverse Engineering เฟือง FCD550 มีขั้นตอนสำคัญอะไรบ้าง

การทำ Reverse Engineering เริ่มจากการตรวจสภาพตัวอย่าง แยกบริเวณที่ยังคงมิติเดิมออกจากบริเวณที่สึกหรือเสียหาย จากนั้นจึงวัดขนาดทางกายภาพ ตรวจสอบตำแหน่งรูเพลา ร่องลิ่ม ดุม หน้าอ้างอิง และส่วนประกอบที่ต้องทำงานร่วมกัน สำหรับฟันเฟือง ต้องระมัดระวังเป็นพิเศษเพราะตัวอย่างที่สึกแล้วอาจไม่สะท้อนรูปทรงฟันเดิม

หลังจากรวบรวมข้อมูลควรจัดทำหรือทบทวนแบบผลิต แยกมิติชิ้นงานหล่อออกจากมิติหลังกลึง และกำหนดจุดที่ต้องเผื่อสำหรับกัดฟัน การ Reverse Engineering ที่ดีไม่ใช่เพียงการลอกขนาดภายนอก แต่ต้องทำความเข้าใจหน้าที่ของชิ้นงาน โหลดที่ได้รับ วิธีประกอบ และสาเหตุที่เฟืองเดิมเสียหายด้วย จึงจะสามารถกำหนดแนวทางผลิตอะไหล่ทดแทนได้เหมาะสมขึ้น

แนวทางเกี่ยวกับ Reverse Engineering สำหรับอะไหล่อุตสาหกรรมอยู่ที่

https://casmetals.com/reverse-engineering/

6. หากมีเพียงเฟืองแตกหรือฟันเฟืองสึก จะใช้เป็นตัวอย่างได้หรือไม่

เฟืองที่แตกหรือสึกยังสามารถใช้เป็นข้อมูลประกอบการประเมินได้ แต่ต้องตรวจสอบว่าส่วนใดเสียรูปและส่วนใดยังสามารถใช้อ้างอิงได้ หากฟันเฟืองสึกมาก การวัดจากฟันที่เหลืออยู่เพียงตำแหน่งเดียวอาจทำให้ขนาดที่ถอดได้คลาดเคลื่อน ควรเปรียบเทียบหลายตำแหน่ง ตรวจสอบเฟืองคู่ขบ และใช้ข้อมูลของเพลา ร่องลิ่ม ระยะศูนย์กลาง หรือชุดเกียร์เดิมประกอบกัน

ในกรณีที่ชิ้นงานแตกออกเป็นหลายส่วน ควรเก็บชิ้นส่วนทั้งหมดไว้ ไม่ควรเจียร แต่ง หรือซ่อมเชื่อมก่อนส่งตรวจ เพราะรอยแตกและลักษณะความเสียหายอาจให้ข้อมูลเกี่ยวกับสาเหตุเดิมได้ ผู้สั่งซื้อควรส่งภาพถ่ายตำแหน่งติดตั้งและแจ้งอาการก่อนหยุดเครื่อง เพื่อช่วยแยกว่าปัญหาเกี่ยวข้องกับวัสดุ โหลด การประกอบ หรือการหล่อลื่น

รายละเอียดการผลิตเฟืองอุตสาหกรรมในกรณีไม่มีแบบสามารถศึกษาได้ที่

https://casmetals.com/industrial-gear-without-drawing/

7. ควรหล่อเป็น Gear Blank หรือผลิตเป็นเฟืองสำเร็จรูป

การเลือกขอบเขตการผลิตขึ้นอยู่กับแบบ เครื่องจักรที่ใช้ทำงานต่อ และผู้รับผิดชอบการกัดฟัน หากผู้สั่งซื้อหรือผู้รับเหมาช่วงมีความพร้อมด้านงานกลึงและกัดเฟือง อาจสั่งผลิตเป็น Gear Blank พร้อมเนื้อเผื่อสำหรับกลึงรูเพลา กลึงหน้า กลึงเส้นผ่านศูนย์กลาง และกัดฟันภายหลัง วิธีนี้ทำให้สามารถควบคุมมิติสำเร็จตามกระบวนการของผู้ใช้งานได้

หากต้องการให้ผู้ผลิตรับผิดชอบงานเพิ่มเติม ต้องกำหนดขอบเขตให้ชัดว่ารวมการกลึงหยาบ การกลึงสำเร็จ การกัดฟัน การทำร่องลิ่ม การอบชุบ หรือการตรวจสอบรายการใดบ้าง ไม่ควรใช้คำว่า “เฟืองสำเร็จ” โดยไม่ระบุรายละเอียด เพราะแต่ละฝ่ายอาจตีความระดับการทำงานไม่เหมือนกัน

ข้อมูลเกี่ยวกับการผลิตชิ้นงาน Gear Blank อยู่ที่

https://casmetals.com/gear-blank-casting/

8. FCD550 สามารถใช้ผลิตเฟืองตรงได้หรือไม่

FCD550 สามารถนำมาพิจารณาสำหรับเฟืองตรงได้เมื่อสมบัติของวัสดุ รูปทรง และสภาพการใช้งานสอดคล้องกับข้อกำหนดของเครื่องจักร เฟืองตรงมีแนวฟันขนานกับแกนและมักใช้ในระบบส่งกำลังที่ต้องการโครงสร้างไม่ซับซ้อน แต่ยังต้องรองรับแรงสัมผัสบนผิวฟัน แรงดัดบริเวณโคนฟัน และโหลดที่เปลี่ยนแปลงตามการทำงาน

ก่อนเลือกรับหล่อเฟือง เหล็ก FCD550 สำหรับเฟืองตรง ควรตรวจสอบขนาดเส้นผ่านศูนย์กลาง ความกว้างหน้าเฟือง จำนวนฟัน สภาพการหล่อลื่น ความเร็วรอบ และวัสดุของเฟืองคู่ขบ หากเป็นเฟืองที่รับโหลดกระแทกรุนแรงหรือมีความสำคัญต่อความปลอดภัย ควรให้วิศวกรประเมินข้อกำหนดด้านวัสดุและการตรวจสอบเป็นรายโครงการ

ข้อมูลเกี่ยวกับงานหล่อเฟืองตรงตามแบบและตัวอย่างอยู่ที่

https://casmetals.com/spur-gear-casting/

9. FCD550 ใช้ผลิตเฟืองเฉียงได้หรือไม่

FCD550 อาจนำมาใช้ผลิต Gear Blank สำหรับเฟืองเฉียงได้ หากผลการพิจารณาโหลด ความเร็ว และข้อกำหนดวัสดุแสดงว่าเหมาะสม เฟืองเฉียงมีแนวฟันเอียง ทำให้การขบของฟันเกิดขึ้นต่อเนื่อง แต่จะสร้างแรงตามแนวแกนเพิ่มขึ้น ระบบเพลา แบริ่ง และตัวเสื้อเกียร์จึงต้องสามารถรองรับแรงดังกล่าวได้อย่างเหมาะสม

การประเมินไม่ควรมองเฉพาะตัวเฟือง แต่ต้องพิจารณาทั้งชุดส่งกำลัง รวมถึงการจัดแนวเพลา ระยะศูนย์กลาง การหล่อลื่น และความแม่นยำของการกัดฟัน หากเฟืองเดิมมีการสึกเพียงด้านเดียวหรือเกิดรอยสัมผัสผิดตำแหน่ง อาจเป็นสัญญาณของการเยื้องศูนย์หรือความผิดปกติของชุดประกอบ ไม่ใช่ปัญหาของเกรดวัสดุเพียงอย่างเดียว

ข้อมูลเกี่ยวกับการหล่อเฟืองเฉียงอยู่ที่

https://casmetals.com/helical-gear-casting/

10. การรับหล่อเฟืองดอกจอก FCD550 ต้องเตรียมข้อมูลอะไรบ้าง

งานหล่อเฟืองดอกจอกควรมีข้อมูลขนาดโดยรวม มุมระหว่างเพลา รูปทรงดุม รูเพลา ร่องลิ่ม ตำแหน่งผิวอ้างอิง และมิติที่ต้องนำไปกลึงหรือกัดฟัน หากมี Drawing ของเฟืองทั้งคู่ ควรส่งมาพร้อมกัน เพราะการทำงานของเฟืองดอกจอกขึ้นอยู่กับความสัมพันธ์ของเฟืองคู่ขบ ไม่ใช่มิติของชิ้นเดียวเท่านั้น

ควรแจ้งแรงบิด ความเร็วรอบ ทิศทางการหมุน ลักษณะโหลด และระบบหล่อลื่น รวมถึงประวัติความเสียหายของเฟืองเดิม หากผลิตจากตัวอย่าง ต้องตรวจสอบการสึกของฟันและตำแหน่งสัมผัสก่อนจัดทำแบบใหม่ เพื่อหลีกเลี่ยงการนำความคลาดเคลื่อนจากชิ้นงานเก่ามาใช้เป็นข้อกำหนดการผลิต

รายละเอียดเกี่ยวกับงานหล่อเฟืองดอกจอกสามารถดูได้ที่

https://casmetals.com/bevel-gear-casting/

11. เฟืองพิเนียน FCD550 ต้องพิจารณาต่างจากเฟืองขนาดใหญ่อย่างไร

เฟืองพิเนียนมักมีขนาดเล็กกว่าเฟืองคู่ขบและอาจหมุนด้วยความเร็วสูงกว่า ทำให้ฟันแต่ละซี่ผ่านรอบการรับแรงจำนวนมาก การเลือก FCD550 สำหรับเฟืองพิเนียนจึงต้องตรวจสอบแรงที่โคนฟัน แรงสัมผัสบนผิวฟัน ความเร็วรอบ ระบบหล่อลื่น และความแข็งของเฟืองคู่ขบอย่างละเอียด

หากพิเนียนทำงานคู่กับเฟืองที่มีความแข็งสูงหรือมีสภาพผิวไม่เหมาะสม อัตราการสึกของพิเนียนอาจเพิ่มขึ้น นอกจากนี้ต้องตรวจสอบขนาดรูเพลา ร่องลิ่ม ดุม และการจับยึด เพราะบริเวณดังกล่าวสามารถเป็นจุดรวมความเค้นได้ การกำหนดวัสดุและกระบวนการผลิตจึงควรอ้างอิงแบบและสภาพใช้งานจริง ไม่ควรเลือกตามชื่อชิ้นส่วนเพียงอย่างเดียว

ข้อมูลเพิ่มเติมเกี่ยวกับการหล่อเฟืองพิเนียนอยู่ที่

https://casmetals.com/pinion-gear-casting/

12. ต้องเผื่อกลึงสำหรับเฟืองหล่อ FCD550 เท่าใด

ไม่ควรกำหนดเนื้อเผื่อกลึงของเฟือง FCD550 ด้วยตัวเลขเดียวสำหรับทุกชิ้นงาน เพราะปริมาณเนื้อเผื่อขึ้นอยู่กับขนาด รูปทรง วิธีหล่อ ตำแหน่งของผิวงาน ความสามารถของกระบวนการ และวิธีจับยึดระหว่างการกลึง บริเวณรูเพลา หน้าดุม เส้นผ่านศูนย์กลางภายนอก และผิวที่ใช้เป็นจุดอ้างอิงอาจต้องใช้เนื้อเผื่อแตกต่างกัน

ผู้สั่งซื้อควรระบุขนาดสำเร็จ ค่าคลาดเคลื่อน และสัญลักษณ์ผิวกลึงใน Drawing จากนั้นให้ผู้ผลิตพิจารณาขนาดชิ้นงานหล่อร่วมกับกระบวนการกลึงและกัดฟัน การเผื่อน้อยเกินไปอาจทำให้ไม่สามารถเก็บผิวได้ครบ ส่วนการเผื่อมากเกินไปอาจเพิ่มน้ำหนักชิ้นงาน เวลาในการตัดเฉือน และต้นทุนโดยไม่จำเป็น

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

13. ค่าคลาดเคลื่อนของเฟืองหล่อกับเฟืองหลังกลึงเหมือนกันหรือไม่

ค่าคลาดเคลื่อนของชิ้นงานหล่อและค่าคลาดเคลื่อนของเฟืองหลังกลึงหรือกัดฟันเป็นคนละส่วนกัน มิติในสภาพหล่อได้รับผลจากกระบวนการทำแบบหล่อ การหดตัว รูปทรง และขนาดชิ้นงาน ส่วนมิติสำเร็จเกิดจากการกลึง คว้าน เจาะ ทำร่องลิ่ม และกัดฟันด้วยเครื่องจักร

ใน Drawing ควรแยกให้ชัดว่ามิติใดเป็นขนาดหล่อ มิติใดเป็นขนาดก่อนกัดฟัน และมิติใดเป็นขนาดสำเร็จ หากมีค่าคลาดเคลื่อนที่สำคัญต่อการประกอบ เช่น รูเพลา หน้าอ้างอิง ระยะดุม หรือความสัมพันธ์ระหว่างพื้นผิว ควรกำหนดวิธีตรวจสอบร่วมด้วย การระบุเพียงขนาดโดยไม่มีสภาพของชิ้นงานกำกับอาจทำให้เกิดความเข้าใจคลาดเคลื่อนระหว่างการเสนอราคาและการผลิต

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

14. ควรตรวจสอบคุณภาพเฟืองหล่อ FCD550 อย่างไร

การตรวจสอบควรอ้างอิงความสำคัญของชิ้นงาน แบบ และมาตรฐานที่ลูกค้ากำหนด อาจประกอบด้วยการตรวจสอบวัสดุ มิติ สภาพผิว และความไม่ต่อเนื่องของชิ้นงานตามขอบเขตที่ตกลงกัน สำหรับ Gear Blank ควรตรวจสอบว่ามีเนื้อเพียงพอสำหรับเก็บผิวกลึงและกัดฟัน รวมถึงตรวจตำแหน่งของผิวอ้างอิงก่อนส่งเข้าสู่กระบวนการถัดไป

ไม่ควรกำหนดแผนตรวจสอบแบบเดียวให้กับเฟืองทุกชนิด เพราะเฟืองในเครื่องจักรทั่วไปกับเฟืองที่รับโหลดกระแทกหรือมีผลต่อการหยุดสายการผลิตอาจมีระดับความสำคัญต่างกัน ผู้สั่งซื้อควรแจ้งรายการตรวจ เอกสาร หรือเกณฑ์การยอมรับตั้งแต่ขั้นตอนขอราคา เพื่อให้ผู้ผลิตประเมินกระบวนการและขอบเขตงานได้ครบถ้วน

แนวทางเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

15. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคารับหล่อเฟือง เหล็ก FCD550

ข้อมูลหลักที่ควรส่งประกอบการขอราคา ได้แก่ Drawing หรือชิ้นงานตัวอย่าง ชนิดของเฟือง ขนาดโดยรวม จำนวนที่ต้องการ เกรดและมาตรฐานวัสดุ จุดที่ต้องกลึง ขนาดสำเร็จ ค่าคลาดเคลื่อน และขอบเขตการส่งมอบว่าเป็นงานหล่อดิบ Gear Blank หรืองานที่ผ่านกระบวนการเพิ่มเติม

ควรแจ้งสภาพการใช้งาน เช่น แรงบิด ความเร็วรอบ โหลดกระชาก จำนวนชั่วโมงทำงาน ระบบหล่อลื่น อุณหภูมิ วัสดุของเฟืองคู่ขบ และประวัติความเสียหายของอะไหล่เดิม หากมีข้อกำหนดการตรวจสอบหรือเอกสารประกอบ ต้องระบุตั้งแต่ต้นเพื่อให้ขอบเขตข้อเสนอชัดเจน ทั้งนี้ ราคาและแนวทางผลิตต้องพิจารณาจากข้อมูลของแต่ละโครงการ ไม่สามารถสรุปจากขนาดหรือชื่อเกรดวัสดุเพียงอย่างเดียว

ตรวจสอบรายการข้อมูลสำหรับ RFQ งานเฟืองอุตสาหกรรมได้ที่

https://casmetals.com/industrial-gear-rfq-checklist/

ส่งรายละเอียดงานให้ CASMETALS ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS