banner bg

รับหล่อใบพัดปั๊มสแตนเลส SCH13 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SCH13 สำหรับงานซ่อมบำรุง งานผลิตอะไหล่ทดแทน และงาน OEM ตามข้อกำหนดของลูกค้า สามารถเริ่มพิจารณางานจากแบบชิ้นส่วน ตัวอย่างใบพัดเดิม หรือข้อมูลทางเทคนิคของปั๊ม โดยต้องตรวจสอบรูปทรงใบพัด ขนาด จำนวนชิ้น งานกลึง สภาพของไหล อุณหภูมิใช้งาน และข้อกำหนดด้านคุณภาพก่อนเลือกวัสดุและวางแผนการผลิต

SCH13 เป็นชื่อเกรดที่เกี่ยวข้องกับเหล็กกล้าหล่อทนความร้อนตามระบบมาตรฐานบางประเภท การระบุวัสดุในใบสั่งซื้อจึงควรแนบมาตรฐานที่อ้างอิง ข้อกำหนดส่วนผสมทางเคมี สมบัติวัสดุ หรือผลวิเคราะห์วัสดุเดิม ไม่ควรสรุปว่า SCH13 สามารถใช้แทนสแตนเลสเกรดอื่นได้ทุกกรณีจากชื่อทางการค้าเพียงอย่างเดียว

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลสและกลุ่มวัสดุที่เกี่ยวข้องสามารถศึกษาได้จากหน้าบริการหล่อสแตนเลส

https://casmetals.com/stainless-steel-casting/

รายละเอียดเฉพาะของวัสดุ SCH13 และความสัมพันธ์กับกลุ่ม SUS309 ควรใช้ประกอบการพิจารณาสเปกก่อนสั่งผลิต

https://casmetals.com/stainless-steel-casting-sch13-sus309/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ใบพัดปั๊ม SCH13 เหมาะกับงานแบบใด

ใบพัดปั๊มเป็นชิ้นส่วนหมุนที่ถ่ายทอดพลังงานให้ของไหล รูปทรงของใบพัด ทางเดินของของไหล ระยะห่างกับตัวเสื้อปั๊ม และสภาพผิวหลังกลึงล้วนมีผลต่อการทำงานของชุดปั๊ม การพิจารณาใช้ SCH13 จึงต้องดูมากกว่าคำว่า “สแตนเลส” หรือ “ทนความร้อน”

งานที่อาจนำ SCH13 มาพิจารณา ได้แก่ ระบบที่สัมผัสของไหลอุณหภูมิสูง ก๊าซร้อน หรือสภาวะที่ต้องการความคงตัวของวัสดุเมื่อทำงานภายใต้อุณหภูมิ แต่ความเหมาะสมขั้นสุดท้ายยังขึ้นอยู่กับองค์ประกอบของของไหล ความเข้มข้น ค่า pH อนุภาคของแข็ง ความเร็วการไหล การเปลี่ยนแปลงอุณหภูมิ และรูปแบบความเสียหายของใบพัดเดิม

หากปัญหาหลักเป็นการกัดกร่อนจากสารเคมี การมีคำว่า “สแตนเลส” ไม่เพียงพอที่จะยืนยันว่า SCH13 เหมาะสม ต้องตรวจสภาพของไหลและเปรียบเทียบกับวัสดุทางเลือกก่อนตัดสินใจ โดยสามารถใช้แนวทางการเลือกวัสดุใบพัดปั๊มเป็นข้อมูลประกอบ

https://casmetals.com/pump-impeller-material-selection/

สำหรับระบบปั๊มสารเคมี ควรพิจารณาทั้งใบพัด เพลาปั๊ม ซีล ตัวเสื้อปั๊ม และชิ้นส่วนที่สัมผัสของไหลร่วมกัน

https://casmetals.com/chemical-pump-impeller-casting/

รูปแบบใบพัดที่รับพิจารณาผลิต

CASMETALS รับตรวจสอบความเป็นไปได้ของการผลิตใบพัดปั๊มหลายรูปแบบตามชิ้นงานจริง เช่น ใบพัดแบบเปิด ใบพัดกึ่งเปิด และใบพัดแบบปิด แต่ละรูปแบบมีความแตกต่างด้านโครงสร้าง ทางเดินของของไหล ความยากในการทำแบบหล่อ การวางระบบทางวิ่งน้ำโลหะ การทำความสะอาด และตำแหน่งที่ต้องกลึง

ก่อนเลือกกระบวนการผลิต ควรระบุว่าใบพัดเป็นชนิดใด จำนวนใบพัด ทิศทางการหมุน เส้นผ่านศูนย์กลางภายนอก ขนาดรูเพลา ความกว้างทางเดินของของไหล และตำแหน่งผิวสำคัญ การส่งภาพถ่ายเพียงมุมเดียวอาจไม่เพียงพอสำหรับประเมินรูปทรงภายใน

ข้อมูลเกี่ยวกับชนิดของใบพัดปั๊มช่วยให้ฝ่ายจัดซื้อและวิศวกรแยกข้อกำหนดของชิ้นงานได้ชัดเจนขึ้น

https://casmetals.com/types-of-pump-impeller/

ใบพัดแบบเปิดมีพื้นที่เข้าถึงผิวและแนวใบได้ง่ายกว่าในบางรูปทรง แต่ยังต้องตรวจสอบความแข็งแรง ความหนา และระยะห่างในการประกอบ

https://casmetals.com/open-impeller-casting/

ใบพัดกึ่งเปิดต้องควบคุมรูปทรงใบและผิวด้านที่ทำงานร่วมกับแผ่นหลังหรือตัวเสื้อปั๊มตามข้อกำหนดของชุดปั๊ม

https://casmetals.com/semi-open-impeller-casting/

ใบพัดแบบปิดมีทางเดินของของไหลอยู่ระหว่างแผ่นหน้ากับแผ่นหลัง ทำให้การทำแบบและการตรวจสอบโพรงภายในต้องวางแผนให้เหมาะกับรูปทรงจริง

https://casmetals.com/closed-impeller-casting/

รับผลิตจากแบบชิ้นงาน

การผลิตจากแบบเหมาะกับงานที่ลูกค้ามี Drawing, CAD Model หรือข้อมูลมิติที่ชัดเจน แบบควรระบุขนาดสำเร็จ ค่าคลาดเคลื่อน ผิวที่ต้องกลึง ตำแหน่งอ้างอิง ขนาดรูเพลา ร่องลิ่ม ทิศทางหมุน และข้อกำหนดด้านวัสดุ

แบบชิ้นงานควรแยกให้ชัดว่ามิติใดเป็นขนาดหลังหล่อและมิติใดเป็นขนาดสำเร็จหลังกลึง เพราะโรงหล่อต้องพิจารณาค่าเผื่อกลึง การหดตัว รูปแบบการวางชิ้นงาน และความเสี่ยงต่อการเสียรูป ไม่ควรนำขนาดสำเร็จทุกตำแหน่งไปใช้เป็นขนาดแบบหล่อโดยตรง

รายละเอียดกระบวนการสั่งผลิตชิ้นงานจากแบบสามารถตรวจสอบได้ที่หน้ารับหล่อตามแบบ

https://casmetals.com/casting-from-drawing/

หากต้องเตรียมข้อมูล Drawing สำหรับส่งประเมิน ควรตรวจรายการข้อมูลสำคัญก่อนออก RFQ

https://casmetals.com/drawing-guide-checklist/

      ชิ้นส่วนซ่อมบำรุงผลิตตามแบบหรือตัวอย่างได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับอะไหล่ซ่อมบำรุง ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับอะไหล่ซ่อมบำรุง
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตจากตัวอย่างใบพัดเดิม

กรณีไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างใบพัดเดิมให้ตรวจสอบได้ ตัวอย่างจริงช่วยให้เห็นรูปทรงใบ ความหนา ทางเข้าและทางออกของของไหล ตำแหน่งรูเพลา ร่องลิ่ม และร่องรอยความเสียหายที่เกิดขึ้นระหว่างใช้งาน

อย่างไรก็ตาม การผลิตจากตัวอย่างไม่สามารถรับรองว่าวัสดุ ขนาด และสมบัติของชิ้นงานเดิมถูกต้องทั้งหมดโดยอัตโนมัติ ตัวอย่างอาจสึก กัดกร่อน แตก บิดงอ หรือผ่านการซ่อมมาก่อน จึงต้องกำหนดว่าขนาดใดควรถอดจากตัวอย่าง ขนาดใดต้องคืนค่าจากข้อมูลการประกอบ และต้องตรวจวิเคราะห์วัสดุเพิ่มเติมหรือไม่

แนวทางการผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้จากหน้ารับหล่อจากตัวอย่าง

https://casmetals.com/casting-from-sample/

สำหรับใบพัดที่ไม่มี Drawing ควรส่งข้อมูลปั๊ม ภาพถ่ายหลายมุม และชิ้นส่วนประกบที่เกี่ยวข้องมาพร้อมกันเมื่อสามารถทำได้

https://casmetals.com/pump-impeller-without-drawing/

ข้อมูลสภาพของไหลที่ต้องแจ้งก่อนเลือก SCH13

การประเมินรับหล่อใบพัดปั๊ม สแตนเลส SCH13 ต้องเริ่มจากสภาพใช้งานจริง ไม่ควรเลือกวัสดุจากเกรดของชิ้นงานเดิมโดยไม่ตรวจสอบสาเหตุที่ต้องเปลี่ยนใบพัด ข้อมูลที่ควรแจ้งประกอบด้วย:

  • ชนิดและองค์ประกอบของของไหล
  • ช่วงอุณหภูมิขณะทำงานและช่วงอุณหภูมิสูงสุด
  • ค่า pH หรือข้อมูลความเป็นกรด–ด่างเมื่อเกี่ยวข้อง
  • การมีอนุภาคแข็ง ตะกอน หรือสารแขวนลอย
  • ความเร็วรอบและทิศทางการหมุน
  • ลักษณะการใช้งานต่อเนื่องหรือเป็นรอบ
  • อาการเสียหายของใบพัดเดิม
  • อายุใช้งานโดยประมาณก่อนเกิดความเสียหาย
  • วัสดุเดิมและมาตรฐานที่ระบุ
  • ข้อกำหนดด้านการตรวจสอบและเอกสารคุณภาพ

หากใบพัดเดิมเกิดรูพรุน ผิวถูกกัดเป็นหลุม ขอบใบบางลง หรือสูญเสียเนื้อวัสดุอย่างรวดเร็ว ควรแยกให้ออกว่าเกิดจากการกัดกร่อน การสึกกร่อนจากการไหล หรือคาวิเทชัน เพราะแต่ละปัญหาต้องใช้แนวทางแก้ไขต่างกัน

วิเคราะห์ความเสียหายก่อนผลิตอะไหล่ทดแทน

การคัดลอกใบพัดเดิมโดยไม่วิเคราะห์ความเสียหายอาจทำให้อะไหล่ใหม่กลับมาเสียในรูปแบบเดิม ปัญหาอาจไม่ได้เกิดจากวัสดุเพียงอย่างเดียว แต่อาจเกี่ยวข้องกับสภาวะการเดินปั๊ม การเลือกขนาดปั๊ม การอุดตัน ความไม่สมดุล การติดตั้ง หรือระยะห่างของชิ้นส่วน

แนวทางตรวจปัญหาที่พบบ่อยของใบพัดปั๊มช่วยจัดกลุ่มอาการเสียหายก่อนกำหนดสเปกอะไหล่ใหม่

https://casmetals.com/common-pump-impeller-problems/

หากพบผิวเป็นหลุม เสียงผิดปกติ การสั่น หรือเนื้อวัสดุหลุดบริเวณทางเข้าของใบพัด ควรตรวจสอบความเป็นไปได้ของความเสียหายจากคาวิเทชัน

https://casmetals.com/how-to-analyze-cavitation-failure/

กรณีขอบใบหรือทางเดินของของไหลถูกเซาะจากอนุภาคแข็งและการไหล ควรพิจารณากลไกการสึกกร่อนจากการไหลแยกจากการกัดกร่อนทางเคมี

https://casmetals.com/how-to-analyze-erosion-failure/

เมื่อพบสนิมเฉพาะจุด หลุมกัดกร่อน หรือการสูญเสียเนื้อวัสดุจากปฏิกิริยากับของไหล ควรตรวจสภาพแวดล้อมและวิเคราะห์การกัดกร่อนก่อนเลือกเกรดใหม่

https://casmetals.com/how-to-analyze-corrosion-failure/

การออกแบบงานหล่อและค่าเผื่อกลึง

ใบพัดปั๊มมีรูปทรงซับซ้อนและมีความหนาแตกต่างกันหลายตำแหน่ง การออกแบบงานหล่อต้องคำนึงถึงการไหลของน้ำโลหะ การระบายอากาศ การป้อนชดเชยการหดตัว การถอดแบบ การวางไส้แบบ และตำแหน่งตัดระบบทางวิ่ง หากชิ้นงานมีทางเดินแคบหรือใบพัดบาง ต้องประเมินความสามารถในการเติมเต็มของโลหะร่วมกับขนาดและกระบวนการหล่อจริง

ค่าเผื่อกลึงต้องกำหนดตามตำแหน่ง ไม่ควรเพิ่มเนื้อทุกผิวโดยไม่มีเหตุผล เพราะอาจกระทบรูปทรงทางเดินของของไหล น้ำหนักชิ้นงาน และปริมาณงานกลึง ตำแหน่งที่มักต้องพิจารณา ได้แก่ รูเพลา หน้าดุม ร่องลิ่ม ผิวประกบ และผิวที่ควบคุมระยะห่างกับชิ้นส่วนอื่น

แนวทางเกี่ยวกับค่าเผื่อกลึงสำหรับงานหล่อสามารถใช้ประกอบการเตรียมแบบและการเสนอราคา

https://casmetals.com/machining-allowance-guide/

การตรวจสอบคุณภาพใบพัดปั๊มหล่อ

แผนตรวจสอบควรกำหนดตามความสำคัญของชิ้นงานและข้อกำหนดของลูกค้า ไม่ควรระบุการทดสอบทุกประเภทโดยไม่พิจารณาความจำเป็น เพราะวิธีตรวจแต่ละชนิดมีขอบเขตการตรวจพบ ความเหมาะสม และต้นทุนต่างกัน

หัวข้อที่อาจต้องพิจารณา ได้แก่ การตรวจมิติ การตรวจผิว การตรวจส่วนผสมทางเคมี การตรวจบริเวณวิกฤตด้วยวิธีไม่ทำลาย และการตรวจหลังงานกลึง ลูกค้าควรระบุมาตรฐานการยอมรับ จุดตรวจ และเอกสารที่ต้องการตั้งแต่ก่อนเสนอราคา

ข้อมูลเกี่ยวกับการเลือกวิธีตรวจสอบแบบไม่ทำลายสามารถใช้วางข้อกำหนดให้เหมาะกับตำแหน่งเสี่ยงของใบพัด

https://casmetals.com/ndt-inspection-guide/

สำหรับใบพัดหมุน ควรระบุข้อกำหนดเกี่ยวกับการตรวจสอบความสมดุลและสภาพหลังกลึงตามแบบหรือข้อกำหนดของผู้ผลิตปั๊ม การที่ชิ้นงานมีขนาดภายนอกตรงตามแบบเพียงอย่างเดียวไม่ได้ยืนยันว่าชุดปั๊มจะทำงานได้ถูกต้อง หากทิศทางใบพัด รูเพลา ตำแหน่งร่องลิ่ม หรือระยะประกอบไม่ตรงกับระบบเดิม

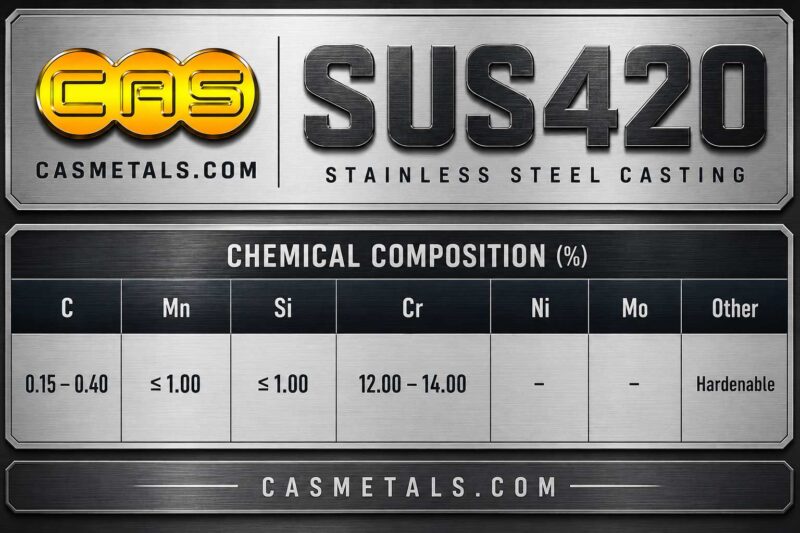
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
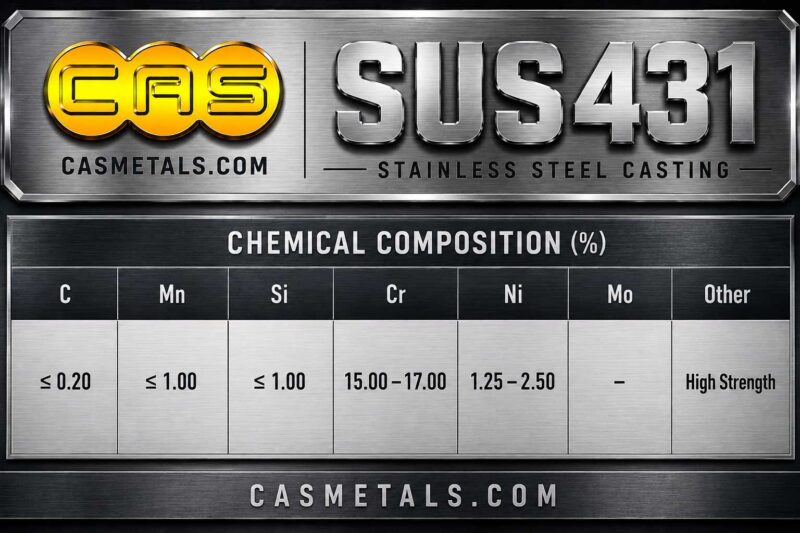
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
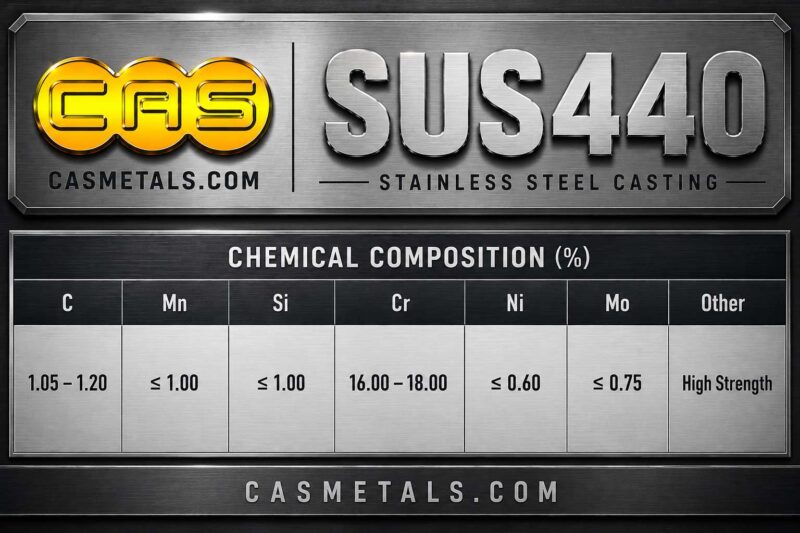
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
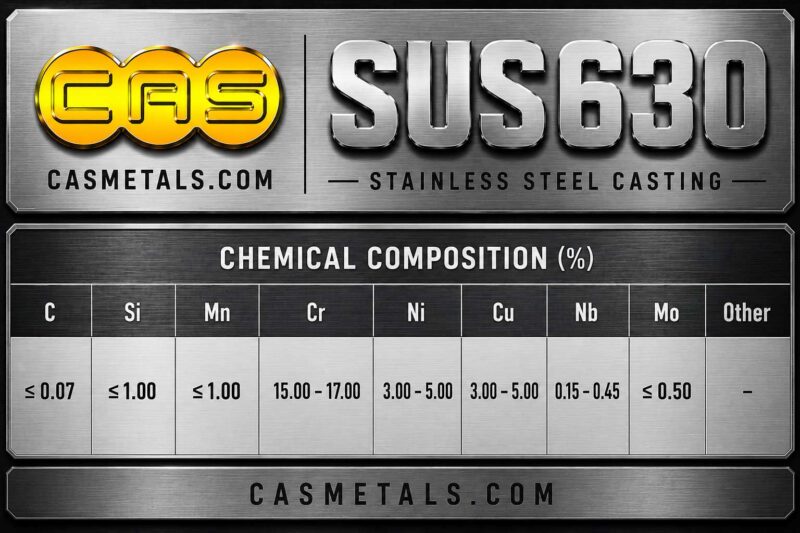
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
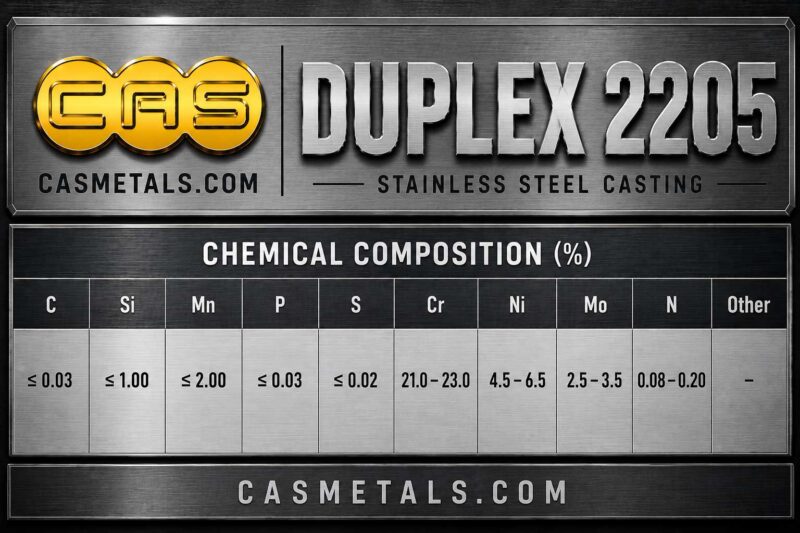
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ข้อมูลที่ใช้สำหรับประเมินราคา

เพื่อให้ประเมินงานได้ตรงกับความต้องการ ควรส่งข้อมูลต่อไปนี้:

  • แบบสองมิติ แบบสามมิติ หรือตัวอย่างใบพัดเดิม
  • เกรด SCH13 พร้อมมาตรฐานหรือข้อกำหนดวัสดุที่อ้างอิง
  • จำนวนที่ต้องการผลิต
  • น้ำหนักหรือขนาดโดยประมาณ
  • รูปแบบใบพัดและทิศทางการหมุน
  • รายละเอียดของของไหลและอุณหภูมิใช้งาน
  • ตำแหน่งและขนาดที่ต้องกลึง
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • สภาพความเสียหายของใบพัดเดิม
  • วิธีตรวจสอบและเอกสารคุณภาพที่ต้องการ
  • เป้าหมายการส่งมอบเพื่อใช้ประกอบการวางแผน โดยไม่ถือเป็นการยืนยัน Lead Time ก่อนตรวจงาน

รายการตรวจสอบ RFQ สำหรับใบพัดปั๊มช่วยลดข้อมูลตกหล่นระหว่างฝ่ายจัดซื้อ วิศวกร และผู้ผลิต

https://casmetals.com/pump-impeller-rfq-checklist/

หากต้องการส่งข้อมูลเพื่อให้ CASMETALS ตรวจสอบความเป็นไปได้ของงานหล่อ วัสดุ งานกลึง และข้อกำหนดการตรวจสอบ สามารถส่งรายละเอียดผ่านหน้าขอใบเสนอราคา

https://casmetals.com/request-for-quote/

เหตุผลที่ต้องตรวจสเปกก่อนยืนยันการผลิต

ชื่อ SCH13 เพียงอย่างเดียวยังไม่เพียงพอสำหรับออกข้อกำหนดการผลิตใบพัดปั๊ม เพราะต้องตรวจมาตรฐานที่ลูกค้าอ้างอิง สภาพการใช้งาน และความเสี่ยงของชิ้นงานร่วมกัน โดยเฉพาะเมื่อใบพัดเดิมเสียจากการกัดกร่อน คาวิเทชัน การสึกกร่อน หรืออุณหภูมิ

CASMETALS จะพิจารณาข้อมูลจากแบบหรือตัวอย่าง จำนวน งานกลึง รูปทรงการหล่อ และเงื่อนไขใช้งานก่อนประเมินความเหมาะสม การรับผลิต และการเสนอราคา หากข้อมูลบางส่วนยังไม่ครบ ควรเริ่มจากส่งภาพถ่าย ขนาดหลัก เกรดที่ระบุ และรายละเอียดของของไหลเพื่อใช้ตรวจสอบเบื้องต้น

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. CASMETALS รับหล่อใบพัดปั๊มสแตนเลส SCH13 จากแบบหรือตัวอย่างเดิมได้หรือไม่

รับพิจารณาทั้งการผลิตจาก Drawing, CAD Model และตัวอย่างใบพัดปั๊มเดิม โดยข้อมูลที่ใช้ประเมินควรประกอบด้วยขนาดหลัก รูปแบบใบพัด จำนวนใบ ทิศทางการหมุน ขนาดรูเพลา ร่องลิ่ม ผิวที่ต้องกลึง จำนวนที่ต้องการ และสภาพของไหล หากผลิตจากตัวอย่าง ต้องตรวจการสึก การกัดกร่อน การบิดงอ และร่องรอยการซ่อมก่อนถอดขนาด เพราะตัวอย่างที่ใช้งานแล้วอาจไม่เหลือรูปทรงเดิมครบถ้วน

การรับหล่อใบพัดปั๊ม สแตนเลส SCH13 จากตัวอย่างจึงไม่ใช่การคัดลอกทุกขนาดโดยตรง แต่ต้องแยกขนาดที่วัดได้ออกจากขนาดที่ต้องคืนค่าตามตำแหน่งประกอบ หากไม่มีข้อมูลวัสดุเดิม อาจต้องตรวจวิเคราะห์เพิ่มเติมก่อนกำหนดสเปกใหม่ ผู้ที่ต้องการศึกษาภาพรวมของการสั่งหล่อใบพัดปั๊มตามแบบและตามเงื่อนไขเฉพาะสามารถดูรายละเอียดได้ที่:

https://casmetals.com/custom-pump-impeller-casting-guide/

2. SCH13 เหมาะสำหรับใบพัดปั๊มที่สัมผัสของไหลทุกชนิดหรือไม่

ไม่ควรสรุปว่า SCH13 เหมาะกับของไหลทุกชนิดจากชื่อเกรดเพียงอย่างเดียว แม้วัสดุจะอยู่ในกลุ่มเหล็กกล้าหล่อที่นำมาพิจารณากับงานอุณหภูมิและสภาพแวดล้อมเฉพาะ แต่ความเหมาะสมของใบพัดปั๊มยังขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น ค่า pH อุณหภูมิ ออกซิเจน คลอไรด์ อนุภาคของแข็ง ความเร็วการไหล และช่วงเวลาที่สัมผัสของไหล

ก่อนรับหล่อใบพัดปั๊ม สแตนเลส SCH13 ควรระบุมาตรฐานวัสดุที่ต้องการ ไม่ควรอาศัยเพียงชื่อใกล้เคียงกับสแตนเลสกลุ่มอื่น เพราะเกรดที่มีชื่อหรือส่วนผสมใกล้กันอาจมีข้อกำหนดและสภาพการใช้งานแตกต่างกัน การศึกษาคุณสมบัติและข้อจำกัดของกลุ่มวัสดุสแตนเลสจะช่วยให้กำหนดคำถามทางวิศวกรรมได้ครบขึ้น:

https://casmetals.com/stainless-steel-materials-properties/

3. ควรแจ้งข้อมูลของไหลอะไรบ้างก่อนสั่งหล่อใบพัดปั๊ม SCH13

ควรแจ้งชื่อของไหล องค์ประกอบหรือสารปนเปื้อน ความเข้มข้น ค่า pH ช่วงอุณหภูมิใช้งาน อุณหภูมิสูงสุด การมีตะกอนหรืออนุภาคแข็ง และลักษณะการเดินระบบแบบต่อเนื่องหรือเป็นรอบ หากเป็นของไหลผสม ควรแจ้งส่วนประกอบที่อาจทำให้เกิดการกัดกร่อน การสึกกร่อน หรือการตกผลึกด้วย

ข้อมูลของปั๊มที่ควรส่งร่วมกัน ได้แก่ ความเร็วรอบ อัตราการไหล แรงดันหรือเฮด ทิศทางหมุน ตำแหน่งใช้งาน และอายุของใบพัดเดิมก่อนเสียหาย ข้อมูลเหล่านี้ช่วยแยกว่าปัญหาเกิดจากวัสดุ สภาพของไหล หรือการเดินปั๊ม หากเป็นงานที่อยู่ภายใต้อุณหภูมิสูง ควรเปรียบเทียบข้อกำหนดกับกลุ่มวัสดุทนความร้อนอื่นโดยไม่สรุปว่าใช้แทนกันได้ทันที:

https://casmetals.com/sch22-sus310-heat-resistant-stainless-steel-casting/

4. สามารถผลิตใบพัดปั๊ม SCH13 ทดแทนอะไหล่นำเข้าที่เลิกผลิตแล้วได้หรือไม่

สามารถรับตรวจสอบความเป็นไปได้สำหรับอะไหล่นำเข้าที่เลิกผลิตหรือมีระยะเวลาจัดหานาน โดยอาจเริ่มจากตัวอย่างเดิม แบบชิ้นส่วน คู่มือปั๊ม หรือข้อมูลจาก Nameplate แต่ต้องตรวจให้แน่ชัดว่าตัวอย่างยังมีรูปทรงเพียงพอสำหรับถอดแบบ และมีข้อมูลตำแหน่งประกอบที่สำคัญ เช่น รูเพลา ร่องลิ่ม หน้าดุม ระยะห่าง และทิศทางใบพัด

ถ้าใบพัดเดิมสึกหรือกัดกร่อนมาก ต้องพิจารณาการคืนขนาดร่วมกับตัวเสื้อปั๊ม Wear Ring และชิ้นส่วนที่ประกบกัน การผลิตอะไหล่ทดแทนไม่ควรอาศัยการขยายขนาดจากตัวอย่างโดยประมาณ เพราะความคลาดเคลื่อนอาจกระทบสมรรถนะ การสั่น และการประกอบ สำหรับแนวทางเกี่ยวกับชิ้นส่วนเครื่องจักรนำเข้าที่ต้องผลิตใหม่ในประเทศ สามารถศึกษาเพิ่มเติมได้ที่:

https://casmetals.com/imported-machine-parts-casting/

5. ก่อนเสนอราคารับหล่อใบพัดปั๊ม สแตนเลส SCH13 ต้องมี Drawing หรือไม่

การมี Drawing ช่วยให้ประเมินงานได้ชัดเจนขึ้น แต่หากไม่มีแบบยังสามารถส่งตัวอย่างจริง ภาพถ่ายหลายมุม ขนาดหลัก และข้อมูลปั๊มให้ตรวจสอบเบื้องต้นได้ เอกสารที่มีประโยชน์ ได้แก่ แบบประกอบ แบบชิ้นส่วน CAD Model รายการมิติสำคัญ วัสดุที่กำหนด และตำแหน่งผิวกลึง

หากมีเพียงตัวอย่าง ควรแจ้งว่าต้องการผลิตให้เหมือนเดิมหรือแก้ปัญหาความเสียหายเดิม เพราะเป้าหมายทั้งสองแบบต้องใช้ข้อมูลต่างกัน การเสนอราคาที่แม่นยำต้องทราบจำนวน น้ำหนักโดยประมาณ ความซับซ้อนของโพรงภายใน งานกลึง วิธีตรวจสอบ และเอกสารคุณภาพ การศึกษาวิธีเตรียมข้อมูลก่อนสั่งผลิตช่วยลดการสอบถามกลับและความคลาดเคลื่อนของขอบเขตงาน:

https://casmetals.com/how-to-order/

6. การเลือกแบบใบพัดเปิด กึ่งเปิด หรือปิด มีผลต่องานหล่อ SCH13 อย่างไร

รูปแบบใบพัดส่งผลโดยตรงต่อการทำแบบ การวางไส้แบบ การเติมเต็มของน้ำโลหะ การระบายอากาศ การทำความสะอาด และการเข้าถึงผิวเพื่อกลึง ใบพัดแบบเปิดไม่มีแผ่นปิดทางเดินของของไหลครบทั้งสองด้าน จึงมีโครงสร้างต่างจากใบพัดแบบปิด ส่วนใบพัดกึ่งเปิดมีข้อกำหนดด้านระยะห่างกับแผ่นประกบหรือตัวเสื้อปั๊มที่ต้องควบคุมตามระบบจริง

ใบพัดแบบปิดมีทางเดินของของไหลภายในซึ่งอาจต้องใช้ไส้แบบและวางแผนการตรวจสอบเพิ่มเติม รูปทรงที่ซับซ้อนหรือช่องทางไหลแคบต้องประเมินความสามารถในการผลิตจากแบบจริง จึงไม่ควรกำหนดกระบวนการจากเส้นผ่านศูนย์กลางภายนอกเพียงค่าเดียว ตัวอย่างบริการหล่อใบพัดปั๊มสำหรับงานสั่งผลิตสามารถดูได้ที่:

https://casmetals.com/pump-impeller-casting-custom/

7. ใบพัดปั๊ม SCH13 ต้องเผื่อกลึงบริเวณใดบ้าง

ตำแหน่งที่อาจต้องเผื่อกลึง ได้แก่ รูเพลา หน้าดุม ร่องลิ่ม ผิวประกบ ผิวควบคุมระยะ และบริเวณที่ต้องรักษาความร่วมศูนย์ อย่างไรก็ตาม ไม่ควรกำหนดค่าเผื่อกลึงเท่ากันทุกผิว เพราะรูปทรงใบพัด ทางเดินของของไหล และพื้นที่ซึ่งไม่ควรถูกเปลี่ยนรูปต้องได้รับการพิจารณาแยกกัน

ค่าเผื่อกลึงต้องสัมพันธ์กับขนาดชิ้นงาน กระบวนการหล่อ ตำแหน่งวางชิ้นงาน การหดตัว ความเสี่ยงต่อการบิดงอ และวิธีจับยึดบนเครื่องจักร หากเพิ่มเนื้อมากเกินความจำเป็น อาจเพิ่มเวลาและต้นทุนการกลึง รวมถึงเปลี่ยนน้ำหนักของใบพัด หากเผื่อน้อยเกินไปก็อาจไม่สามารถเก็บผิวหรือแก้ความคลาดเคลื่อนจากงานหล่อได้ ควรศึกษาปัญหาที่พบเกี่ยวกับค่าเผื่อกลึงก่อนกำหนดแบบ:

https://casmetals.com/machining-allowance-common-problems/

8. ใบพัดปั๊ม SCH13 หลังหล่อต้องผ่านกระบวนการอบชุบความร้อนหรือไม่

ไม่สามารถกำหนดจากชื่อ SCH13 เพียงอย่างเดียวว่าทุกชิ้นต้องใช้วงจรอบชุบแบบเดียวกัน การพิจารณาต้องอ้างอิงมาตรฐานวัสดุ ขนาดและความหนาของชิ้นงาน สภาพหลังหล่อ สมบัติที่ต้องการ งานกลึง และข้อกำหนดของลูกค้า กระบวนการอบชุบที่ไม่เหมาะสมอาจส่งผลต่อโครงสร้างจุลภาค ความเค้นตกค้าง การบิดงอ และความสามารถในการกลึง

ก่อนผลิตจึงควรระบุว่าต้องการสภาพวัสดุแบบใด มีข้อกำหนดสมบัติเชิงกลหรือการตรวจโครงสร้างหรือไม่ และต้องใช้รายงานกระบวนการใดประกอบการส่งมอบ หากลูกค้าอ้างอิงมาตรฐานเฉพาะควรส่งฉบับหรือข้อกำหนดที่เกี่ยวข้องให้ตรวจสอบ แนวทางพื้นฐานเกี่ยวกับการอบชุบความร้อนสำหรับงานอุตสาหกรรมสามารถศึกษาได้ที่:

https://casmetals.com/heat-treatment-guide/

9. จะตรวจสอบได้อย่างไรว่าวัสดุใบพัดที่ผลิตเป็น SCH13 ตามข้อกำหนด

ควรกำหนดมาตรฐานอ้างอิงและเกณฑ์การยอมรับก่อนเริ่มผลิต จากนั้นจึงวางแผนตรวจสอบให้สอดคล้องกับข้อกำหนด เช่น การตรวจส่วนผสมทางเคมี การตรวจสภาพชิ้นงาน การตรวจมิติ และเอกสารผลตรวจที่ตกลงกันไว้ การระบุเพียงคำว่า SCH13 โดยไม่ระบุมาตรฐานหรือข้อกำหนดเพิ่มเติมอาจทำให้ผู้ซื้อและผู้ผลิตตีความไม่ตรงกัน

หากเป็นงานผลิตจากตัวอย่างเดิม ผลวิเคราะห์วัสดุตัวอย่างควรใช้เป็นข้อมูลประกอบ ไม่ควรสรุปว่าเป็นสเปกดั้งเดิมทั้งหมดโดยไม่มีเอกสาร เพราะชิ้นงานอาจผ่านความร้อน การซ่อมเชื่อม การกัดกร่อน หรือการเปลี่ยนแปลงระหว่างใช้งาน การกำหนดสเปกควรพิจารณาทั้งโลหะวิทยา กระบวนการหล่อ และสภาพใช้งาน:

https://casmetals.com/metallurgy-guide/

10. ใบพัดปั๊ม SCH13 ต้องตรวจสอบรูพรุนภายในหรือไม่

ความจำเป็นและวิธีตรวจต้องพิจารณาจากความสำคัญของชิ้นงาน ตำแหน่งรับแรง ความหนา รูปทรง ความเร็วรอบ และข้อกำหนดของลูกค้า รูพรุนอาจเกิดจากหลายปัจจัย เช่น ก๊าซ การหดตัว การไหลของน้ำโลหะ หรือการออกแบบระบบป้อน จึงไม่ควรระบุเพียงว่า “ห้ามมีรูพรุนทุกชนิด” โดยไม่มีเกณฑ์ยอมรับและวิธีตรวจที่ชัดเจน

บริเวณดุมใบพัด รอยต่อระหว่างใบกับแผ่นหลัง และตำแหน่งที่ต้องกลึงอาจต้องให้ความสำคัญเป็นพิเศษ เพราะข้อบกพร่องอาจปรากฏหลังตัดผิวออก การกำหนดวิธีตรวจและระดับการยอมรับตั้งแต่ขั้น RFQ ช่วยให้ผู้ผลิตประเมินกระบวนการและต้นทุนได้ตรงกัน สำหรับข้อมูลเกี่ยวกับสาเหตุและแนวทางป้องกันรูพรุนในงานหล่อ สามารถศึกษาได้จาก:

https://casmetals.com/porosity-defects-prevention-checklist/

11. ทำไมใบพัดปั๊มใหม่จึงต้องตรวจสอบทิศทางการหมุนและรูปทรงใบอย่างละเอียด

ทิศทางการหมุนของใบพัดสัมพันธ์กับแนวโค้งของใบ ทางเข้าของของไหล และการทำงานร่วมกับตัวเสื้อปั๊ม หากผลิตใบพัดกลับทิศ แม้ขนาดภายนอกและรูเพลาจะประกอบได้ ปั๊มอาจไม่สามารถทำงานตามเงื่อนไขเดิมได้ การระบุทิศทางจากภาพถ่ายเพียงด้านเดียวมีความเสี่ยง จึงควรส่งภาพด้านหน้า ด้านหลัง ด้านข้าง และระบุทิศทางเมื่อมองจากด้านที่กำหนดอย่างชัดเจน

นอกจากทิศทางหมุนแล้ว ต้องตรวจจำนวนใบ มุมใบ ความกว้างทางเดิน ทางเข้าและทางออกของของไหล ตำแหน่งดุม และความสัมพันธ์กับตัวเสื้อปั๊ม หากตัวอย่างเสียหายมาก ควรตรวจแบบประกอบหรือใบพัดสำรองร่วมด้วย การควบคุมมิติและค่าคลาดเคลื่อนของงานหล่อควรกำหนดตามหน้าที่ของแต่ละตำแหน่ง:

https://casmetals.com/casting-tolerance-guide/

12. สามารถเปลี่ยนวัสดุใบพัดเดิมมาเป็น SCH13 เพื่อเพิ่มอายุใช้งานได้ทันทีหรือไม่

ไม่ควรเปลี่ยนวัสดุโดยอาศัยความเชื่อว่าเกรดที่ทนความร้อนหรือมีส่วนผสมสูงกว่าจะใช้งานได้นานกว่าเสมอ ต้องวิเคราะห์ก่อนว่าใบพัดเดิมเสียจากการกัดกร่อน คาวิเทชัน การสึกกร่อน ความล้า การกระแทก การไม่สมดุล หรือการเดินปั๊มนอกช่วงที่เหมาะสม หากต้นเหตุไม่ได้อยู่ที่วัสดุ การเปลี่ยนเป็น SCH13 อาจไม่แก้ปัญหา

นอกจากนี้ต้องพิจารณาความสามารถในการหล่อ การกลึง น้ำหนัก ความสมดุล การทำงานร่วมกับเพลาและตัวเสื้อปั๊ม รวมถึงมาตรฐานของระบบ หากเป็นของไหลกัดกร่อน ต้องเปรียบเทียบความเหมาะสมกับวัสดุทางเลือกตามข้อมูลสภาพแวดล้อมจริง แนวทางหลีกเลี่ยงความผิดพลาดในการเลือกวัสดุสามารถใช้เป็นรายการตรวจสอบก่อนอนุมัติสเปกใหม่:

https://casmetals.com/material-selection-guide-selection-mistakes/

13. ใบพัดปั๊ม SCH13 ต้องทำ Dynamic Balancing หรือไม่

ข้อกำหนดด้านความสมดุลต้องพิจารณาจากขนาด น้ำหนัก ความเร็วรอบ รูปแบบใบพัด วิธีประกอบ และมาตรฐานของเครื่องจักร ไม่ควรสรุปว่าการตรวจมิติทั่วไปสามารถใช้แทนการตรวจความสมดุลได้ เพราะความไม่สมดุลอาจเกิดจากความหนาของใบไม่เท่ากัน ตำแหน่งดุมคลาดเคลื่อน การกลึงไม่ร่วมศูนย์ หรือการกระจายมวลไม่สม่ำเสมอ

ลูกค้าควรระบุว่าต้องการส่งมอบเป็นชิ้นหล่อ งานกลึงหยาบ งานกลึงสำเร็จ หรือชุดพร้อมตรวจความสมดุล เนื่องจากขั้นตอนที่ใช้ตรวจมีผลต่อขอบเขตงาน หากต้องประกอบกับเพลา คีย์ หรือนอตเฉพาะ ควรระบุสภาพประกอบสำหรับการตรวจให้ชัดเจน แผนควบคุมคุณภาพทั้งหมดควรถูกตกลงก่อนเริ่มผลิต:

https://casmetals.com/quality-control-guide/

14. ระยะเวลาผลิตและจำนวนขั้นต่ำของใบพัดปั๊ม SCH13 กำหนดจากอะไร

ระยะเวลาผลิตและจำนวนที่รับพิจารณาไม่ควรกำหนดเป็นค่าตายตัวโดยยังไม่เห็นแบบหรือตัวอย่าง เพราะขึ้นอยู่กับขนาด น้ำหนัก รูปทรงใบพัด ความซับซ้อนของไส้แบบ การจัดหาวัตถุดิบ จำนวนชิ้น งานกลึง การอบชุบ วิธีตรวจสอบ และเอกสารที่ลูกค้าต้องการ หากต้องสร้าง Pattern หรืออุปกรณ์จับยึดใหม่ ระยะเตรียมงานจะแตกต่างจากงานที่มีอุปกรณ์พร้อมใช้

งานจำนวนน้อยสามารถส่งให้ประเมินได้ แต่ความเป็นไปได้และต้นทุนต่อชิ้นต้องพิจารณาเป็นรายงาน การแจ้งจำนวนที่ต้องการในครั้งแรกและปริมาณที่คาดว่าจะใช้ต่อปีช่วยให้วางแนวทางการผลิตได้เหมาะสมกว่าแจ้งเพียงว่า “ขอราคาหนึ่งชิ้น” สำหรับข้อมูลเกี่ยวกับบริการหล่อชิ้นงานจำนวนน้อย สามารถศึกษาเพิ่มเติมได้ที่:

https://casmetals.com/low-volume-casting-service/

15. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อใบพัดปั๊ม สแตนเลส SCH13

ควรส่ง Drawing หรือ CAD Model หากมี พร้อมระบุขนาดสำเร็จ ค่าคลาดเคลื่อน ผิวกลึง รูเพลา ร่องลิ่ม ทิศทางหมุน จำนวนใบ และมาตรฐานวัสดุ หากไม่มีแบบ ให้ส่งตัวอย่างจริงหรือภาพถ่ายหลายมุม พร้อมขนาดหลักและข้อมูลปั๊ม เช่น ยี่ห้อ รุ่น ตำแหน่งใช้งาน และรายละเอียดชิ้นส่วนประกบ

ข้อมูลด้านการใช้งานควรมีชนิดของไหล อุณหภูมิ ค่า pH สารเคมี อนุภาคแข็ง ความเร็วรอบ และอาการเสียหายของใบพัดเดิม นอกจากนี้ควรระบุจำนวนที่ต้องการ ขอบเขตงานกลึง วิธีตรวจสอบ เอกสารคุณภาพ และเป้าหมายการส่งมอบ ข้อมูลครบช่วยให้ตรวจสอบความเหมาะสมของ SCH13 ประเมินกระบวนการผลิต และจัดทำขอบเขตเสนอราคาได้ชัดเจนขึ้น

แนวทางเตรียม RFQ สำหรับงานหล่อช่วยให้ฝ่ายจัดซื้อรวบรวมข้อมูลสำคัญก่อนติดต่อผู้ผลิต:

https://casmetals.com/rfq-guide-checklist/

เมื่อต้องการสอบถามรายละเอียดเพิ่มเติมเกี่ยวกับการรับหล่อใบพัดปั๊ม สแตนเลส SCH13 สามารถติดต่อ CASMETALS พร้อมแนบข้อมูลของชิ้นงานได้ที่:

https://casmetals.com/contact/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS