banner bg

รับหล่อใบพัดปั๊มสแตนเลส DUPLEX2205 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส DUPLEX2205 สำหรับงานซ่อมบำรุง อะไหล่ทดแทน และโครงการผลิตตามแบบหรือตัวอย่าง โดยพิจารณาร่วมกันทั้งชนิดของของไหล สภาวะการกัดกร่อน อุณหภูมิ ความเร็วรอบ รูปทรงใบพัด ขนาดชิ้นงาน ปริมาณสั่งผลิต งานกลึง และข้อกำหนดการตรวจสอบก่อนประเมินแนวทางผลิต

DUPLEX 2205 เป็นวัสดุสแตนเลสโครงสร้างสองเฟสที่ถูกนำไปพิจารณาในงานอุตสาหกรรมซึ่งต้องการสมดุลระหว่างความแข็งแรงและความต้านทานการกัดกร่อน อย่างไรก็ตาม ชื่อเกรดเพียงอย่างเดียวไม่สามารถยืนยันว่าเหมาะกับของไหลหรือปั๊มทุกประเภทได้ การเลือกใช้ต้องตรวจสอบองค์ประกอบของของไหล ความเข้มข้น อุณหภูมิ คลอไรด์ ค่า pH ตะกอน ความเร็วการไหล สภาวะหยุดนิ่ง และข้อกำหนดวัสดุของผู้ผลิตปั๊มประกอบกัน

สำหรับข้อมูลภาพรวมของงานหล่อเกรดนี้ สามารถศึกษาหน้าบริการหล่อสแตนเลส DUPLEX 2205 ได้ที่

https://casmetals.com/duplex-2205-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ใบพัดปั๊ม DUPLEX2205 เหมาะกับงานลักษณะใด

การพิจารณาใช้ DUPLEX2205 มักเกิดขึ้นเมื่อใบพัดเดิมต้องสัมผัสของไหลที่มีความเสี่ยงต่อการกัดกร่อน หรือเมื่อผู้ใช้งานต้องการผลิตอะไหล่ทดแทนตามข้อกำหนดเดิมของเครื่องจักร วัสดุนี้อาจถูกพิจารณาในระบบปั๊มน้ำอุตสาหกรรม น้ำกระบวนการ ของไหลในโรงงานเคมี ระบบบำบัดน้ำ และการใช้งานที่เกี่ยวข้องกับสภาพแวดล้อมทางทะเล แต่ต้องประเมินเงื่อนไขของแต่ละระบบแยกกัน

รายละเอียดเกี่ยวกับการประยุกต์ใช้วัสดุสแตนเลสในงานอุตสาหกรรมสามารถใช้เป็นข้อมูลประกอบเบื้องต้นได้ที่

https://casmetals.com/stainless-steel-materials-applications/

หากต้องการเปรียบเทียบลักษณะทั่วไปของวัสดุสแตนเลสก่อนกำหนดเกรด ควรตรวจสอบข้อมูลเพิ่มเติมจาก

https://casmetals.com/stainless-steel-materials-properties/

ไม่ควรเลือก DUPLEX2205 จากคำว่า “ทนกัดกร่อน” เพียงอย่างเดียว เพราะความเสียหายของใบพัดอาจเกี่ยวข้องกับหลายปัจจัย เช่น การกัดกร่อนเฉพาะจุด การสึกกร่อนจากอนุภาค การไหลปั่นป่วน คาวิเทชัน การเดินปั๊มนอกช่วงทำงานที่เหมาะสม การประกอบไม่ตรงศูนย์ หรือความไม่สมดุลของชิ้นส่วนหมุน

รับหล่อใบพัดปั๊มตามแบบและข้อกำหนดลูกค้า

การผลิตจากแบบเหมาะกับกรณีที่ลูกค้ามี Drawing ระบุมิติสำคัญ ตำแหน่งงานกลึง ค่าพิกัด วัสดุ และข้อกำหนดการตรวจสอบอย่างชัดเจน แบบที่สมบูรณ์ช่วยให้ตรวจสอบความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางใบพัด จำนวนใบ มุมใบ ช่องทางไหล ดุมใบพัด รูเพลา ร่องลิ่ม และระยะเผื่อกลึงได้ก่อนเริ่มผลิต

ข้อมูลเกี่ยวกับการสั่งหล่อตามแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนเสนอราคา ควรส่งข้อมูลอย่างน้อยดังต่อไปนี้

  • แบบชิ้นงานและ Revision ล่าสุด
  • ขนาดสำเร็จและน้ำหนักโดยประมาณ
  • เกรดวัสดุและมาตรฐานที่ต้องการ
  • จำนวนชิ้นที่ต้องการผลิต
  • ชนิดและคุณสมบัติสำคัญของของไหล
  • อุณหภูมิและสภาพการเดินเครื่อง
  • ความเร็วรอบและทิศทางการหมุน
  • ตำแหน่งผิวที่ต้องกลึง
  • ค่าพิกัดและผิวสำเร็จที่กำหนด
  • ข้อกำหนดการตรวจสอบหรือเอกสารที่ต้องการ

แนวทางทั่วไปของบริการรับหล่อใบพัดปั๊มตามสั่งสามารถอ่านประกอบได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

ผลิตใบพัดปั๊ม DUPLEX2205 จากตัวอย่างเดิม

ในกรณีไม่มี Drawing ลูกค้าสามารถส่งตัวอย่างใบพัดเดิมเพื่อประเมินการสร้างอะไหล่ทดแทนได้ ตัวอย่างช่วยให้ตรวจสอบรูปทรง จำนวนใบพัด แนวทางการไหล ตำแหน่งดุม รูเพลา ร่องลิ่ม และผิวที่เคยผ่านการกลึง แต่ขนาดที่วัดจากชิ้นงานใช้งานแล้วอาจไม่ใช่ขนาดเดิมทั้งหมด เพราะใบพัดอาจเกิดการสึก กัดกร่อน บิดตัว แตกร้าว หรือผ่านการซ่อมมาก่อน

รายละเอียดเกี่ยวกับการผลิตชิ้นงานหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

หากใบพัดเดิมเสียหายมากหรือมีรายละเอียดที่ไม่สามารถวัดได้โดยตรง อาจต้องใช้กระบวนการวิเคราะห์ชิ้นงานและสร้างข้อมูลทางวิศวกรรมขึ้นใหม่ แนวทางดังกล่าวสามารถศึกษาได้จาก

https://casmetals.com/reverse-engineering/

การผลิตจากตัวอย่างไม่สามารถยืนยันชนิดวัสดุเดิมได้จากลักษณะภายนอกเพียงอย่างเดียว หากต้องควบคุมให้เป็น DUPLEX2205 ควรมีข้อกำหนดวัสดุจากเอกสารเดิม หรือพิจารณาการวิเคราะห์วัสดุและการตรวจสอบตามขอบเขตที่ตกลงก่อนผลิต

สำหรับกรณีไม่มีแบบใบพัด สามารถตรวจสอบข้อมูลที่ควรจัดเตรียมเพิ่มเติมได้ที่

https://casmetals.com/pump-impeller-without-drawing/

      ผลิตชิ้นงานหล่อก่อนส่งกลึงฟันเฟือง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Gear Blank ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Gear Blank
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

เลือกรูปแบบใบพัดให้ตรงกับปั๊มเดิม

ใบพัดปั๊มมีหลายรูปแบบ เช่น ใบพัดเปิด ใบพัดกึ่งเปิด และใบพัดปิด แต่ละแบบมีโครงสร้าง ช่องทางไหล ความไวต่อสิ่งอุดตัน การควบคุมระยะห่าง และลักษณะการใช้งานต่างกัน การผลิตอะไหล่ทดแทนจึงต้องรักษารูปแบบและมิติสำคัญตามข้อมูลของปั๊มเดิม ไม่ควรเปลี่ยนรูปทรงใบพัดโดยไม่มีการตรวจสอบทางวิศวกรรมของระบบปั๊ม

ศึกษาภาพรวมประเภทของใบพัดปั๊มได้ที่

https://casmetals.com/types-of-pump-impeller/

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบปิดอยู่ที่

https://casmetals.com/closed-impeller-casting/

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบเปิดอยู่ที่

https://casmetals.com/open-impeller-casting/

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบกึ่งเปิดอยู่ที่

https://casmetals.com/semi-open-impeller-casting/

การระบุว่าใบพัดเป็นแบบใดช่วยให้ประเมินความซับซ้อนของแบบหล่อ ทางเดินโลหะ ความเสี่ยงของบริเวณหน้าตัดบาง การเข้าถึงเพื่อทำความสะอาด และตำแหน่งงานกลึงได้เหมาะสมขึ้น

ข้อมูลของไหลที่ต้องแจ้งก่อนเลือก DUPLEX2205

การเลือกวัสดุใบพัดควรเริ่มจากข้อมูลของไหลจริง ไม่ใช่เลือกจากชื่ออุตสาหกรรมเพียงอย่างเดียว โรงงานสองแห่งที่ใช้ปั๊มในกระบวนการคล้ายกันอาจมีความเข้มข้นของสารเคมี อุณหภูมิ ของแข็งแขวนลอย และรูปแบบการเดินเครื่องแตกต่างกัน จึงไม่ควรสรุปว่าวัสดุเดียวกันจะให้ผลเหมือนกันทุกระบบ

ข้อมูลที่ควรแจ้งประกอบด้วย

  • ชื่อและองค์ประกอบของของไหล
  • ความเข้มข้นของสารสำคัญ
  • ค่า pH หรือช่วงการเปลี่ยนแปลง
  • อุณหภูมิใช้งานและอุณหภูมิสูงสุด
  • ปริมาณคลอไรด์หรือสารที่เกี่ยวข้องกับการกัดกร่อน
  • ชนิด ขนาด และปริมาณของแข็งแขวนลอย
  • ความหนืดและความถ่วงจำเพาะ หากมีผลต่อการเลือกปั๊ม
  • ลักษณะการใช้งานต่อเนื่องหรือเป็นช่วง
  • สภาพการล้างระบบและช่วงหยุดเครื่อง
  • ประวัติความเสียหายของใบพัดเดิม

สำหรับปั๊มที่ใช้กับสารเคมี สามารถอ่านรายละเอียดของงานหล่อใบพัดปั๊มเคมีเพิ่มเติมได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

หากเป็นระบบน้ำทะเล น้ำกร่อย หรือสภาพแวดล้อมทางทะเล ควรแจ้งรายละเอียดสภาวะใช้งานโดยอ้างอิงแนวทางงานใบพัดปั๊มทะเลที่

https://casmetals.com/marine-pump-impeller-casting/

ความสำคัญของรูปทรงทางไหลและมิติใบพัด

ประสิทธิภาพของปั๊มไม่ได้ขึ้นอยู่กับวัสดุเท่านั้น แต่เกี่ยวข้องโดยตรงกับรูปทรงของใบพัด เส้นผ่านศูนย์กลางภายนอก ความกว้างช่องทางไหล มุมทางเข้าและทางออก จำนวนใบ ระยะห่างระหว่างใบพัดกับตัวเสื้อปั๊ม รวมถึงความสัมพันธ์กับ Wear Ring และชิ้นส่วนรอบข้าง

การเปลี่ยนมิติสำคัญโดยไม่มีข้อมูลรองรับอาจส่งผลต่ออัตราการไหล แรงดัน กำลังที่ใช้ การสั่น และพฤติกรรมของปั๊ม ดังนั้น งานทดแทนควรอ้างอิง Drawing ที่อนุมัติ ตัวอย่างที่ยังรักษารูปทรงได้ หรือข้อมูลจากผู้ผลิตเครื่องจักรเดิม

ชิ้นส่วนที่ทำงานร่วมกับใบพัดและควรตรวจสอบพร้อมกัน ได้แก่ ตัวเสื้อปั๊ม

https://casmetals.com/pump-casing-casting/

ตัวเสื้อปั๊มแบบโวลูต

https://casmetals.com/volute-casing-casting/

Wear Ring ของปั๊ม

https://casmetals.com/pump-wear-ring-casting/

และปลอกเพลาปั๊ม

https://casmetals.com/pump-shaft-sleeve-casting/

หากชิ้นส่วนรอบใบพัดสึกหรือมีระยะห่างผิดปกติ การเปลี่ยนเฉพาะใบพัดอาจไม่สามารถแก้ปัญหาการสั่น การรั่วไหลภายใน หรือสมรรถนะปั๊มที่ลดลงได้ทั้งหมด

งานกลึง รูเพลา และร่องลิ่มของใบพัด

ตำแหน่งรูเพลา ดุม ร่องลิ่ม เกลียว บ่ารับ และผิวสัมผัสเป็นบริเวณที่ต้องตรวจสอบอย่างละเอียด เพราะมีผลต่อการประกอบและความตรงศูนย์ ควรระบุขนาดสำเร็จ ค่าพิกัด ตำแหน่งอ้างอิง และทิศทางการหมุนในแบบให้ชัดเจน

ชิ้นงานหล่อต้องมีการวางแผนเผื่อกลึงโดยสัมพันธ์กับกระบวนการผลิต รูปทรง และตำแหน่งผิวสำเร็จ การกำหนดเนื้อเผื่อมากหรือน้อยเกินไปอาจเพิ่มความเสี่ยงด้านมิติหรือทำให้การควบคุมชิ้นงานยากขึ้น จึงควรประเมินจากแบบจริง ไม่ใช้ค่าตายตัวกับใบพัดทุกขนาด

ข้อมูลทั่วไปเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถใช้ประกอบการจัดทำแบบได้ที่

https://casmetals.com/casting-tolerance-guide/

ค่าพิกัดของผิวกลึงสำเร็จต้องพิจารณาแยกจากค่าคลาดเคลื่อนของผิวหล่อ โดยเฉพาะรูเพลา ร่องลิ่ม บ่าประกบ และตำแหน่งที่สัมพันธ์กับแกนหมุน

การควบคุมความสมดุลและการสั่นของใบพัด

ใบพัดปั๊มเป็นชิ้นส่วนหมุน ความไม่สมดุลอาจเกิดจากรูปทรงไม่สม่ำเสมอ เนื้อโลหะกระจายไม่เท่ากัน งานกลึงคลาดเคลื่อน การประกอบไม่ตรงศูนย์ หรือการสึกที่เกิดขึ้นระหว่างใช้งาน การกำหนดข้อ要求ด้านสมดุลจึงควรอ้างอิงแบบ มาตรฐานของเครื่องจักร หรือข้อกำหนดจากผู้ผลิตปั๊ม

ก่อนเสนอราคา ลูกค้าควรแจ้งว่าต้องการเฉพาะชิ้นงานหล่อ ชิ้นงานพร้อมกลึง หรือต้องมีการตรวจสอบเพิ่มเติมตามเอกสารที่กำหนด CASMETALS จะพิจารณาขอบเขตตามข้อมูลที่ได้รับ โดยไม่ควรสมมติว่าข้อกำหนดเดียวเหมาะกับใบพัดทุกขนาดและทุกความเร็วรอบ

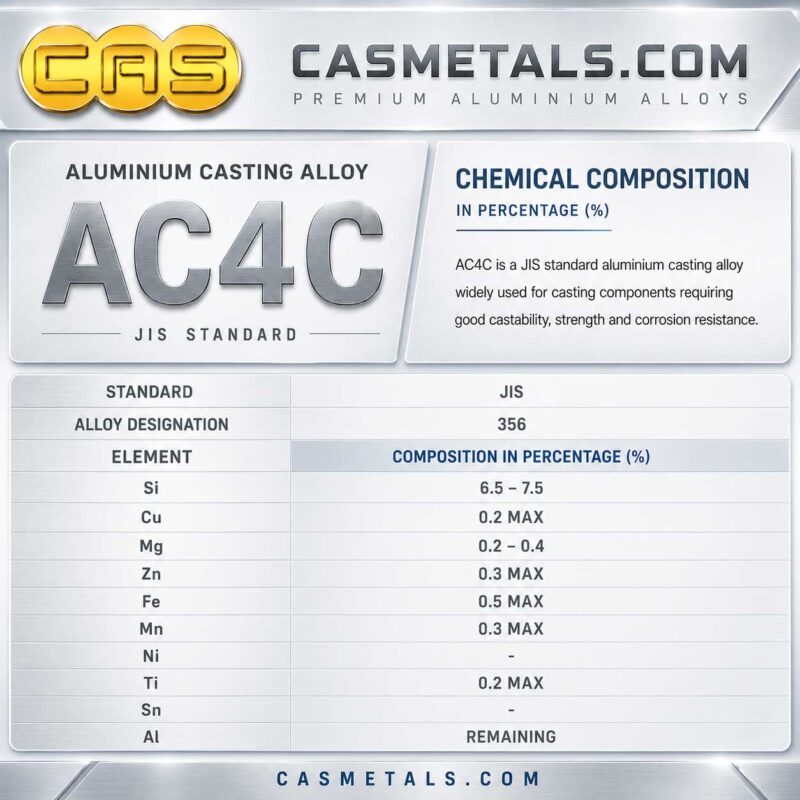
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
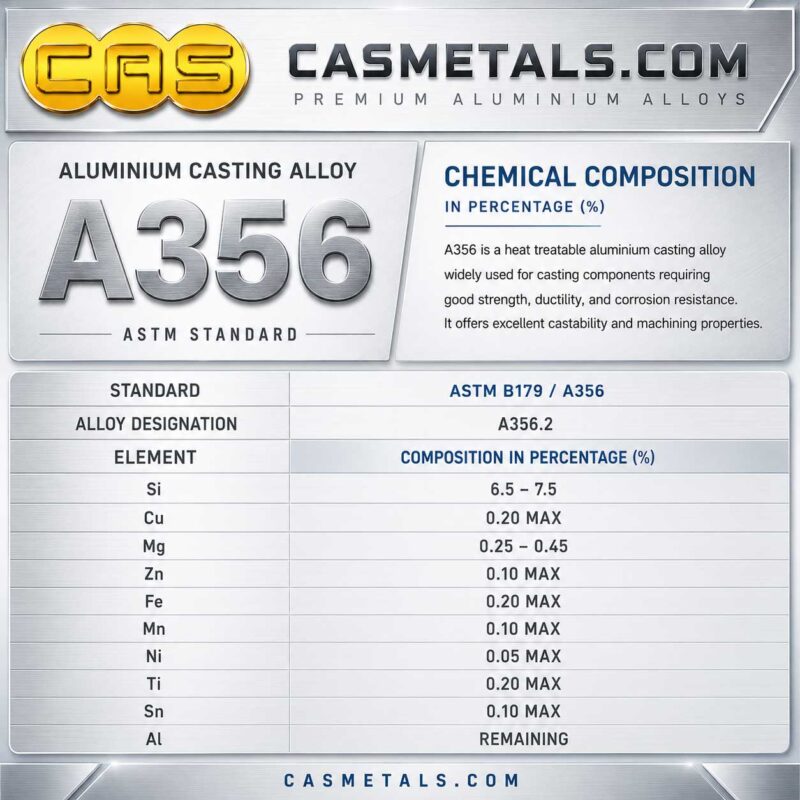
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
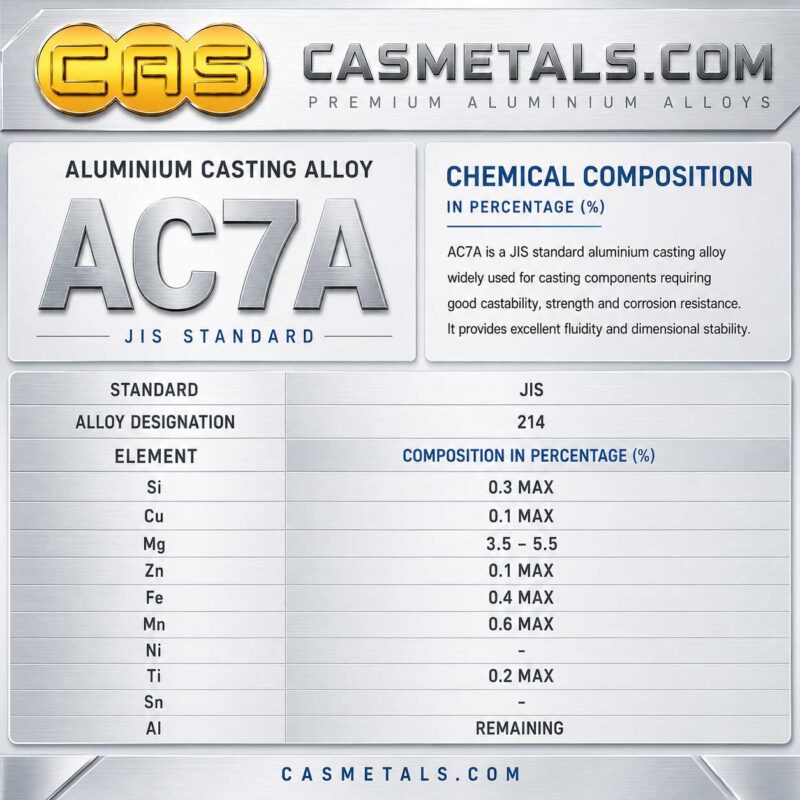
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
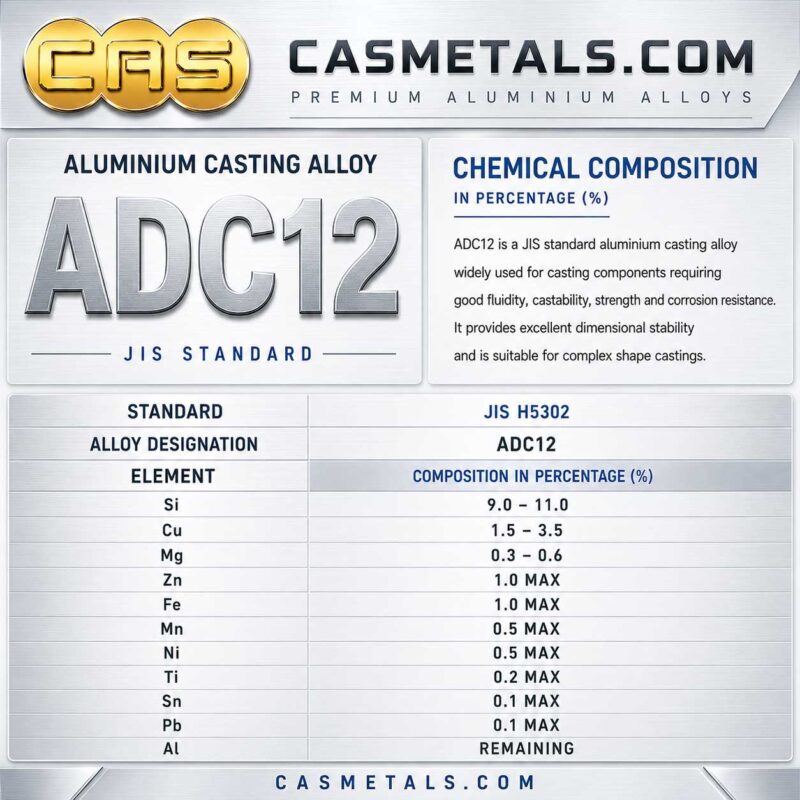
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
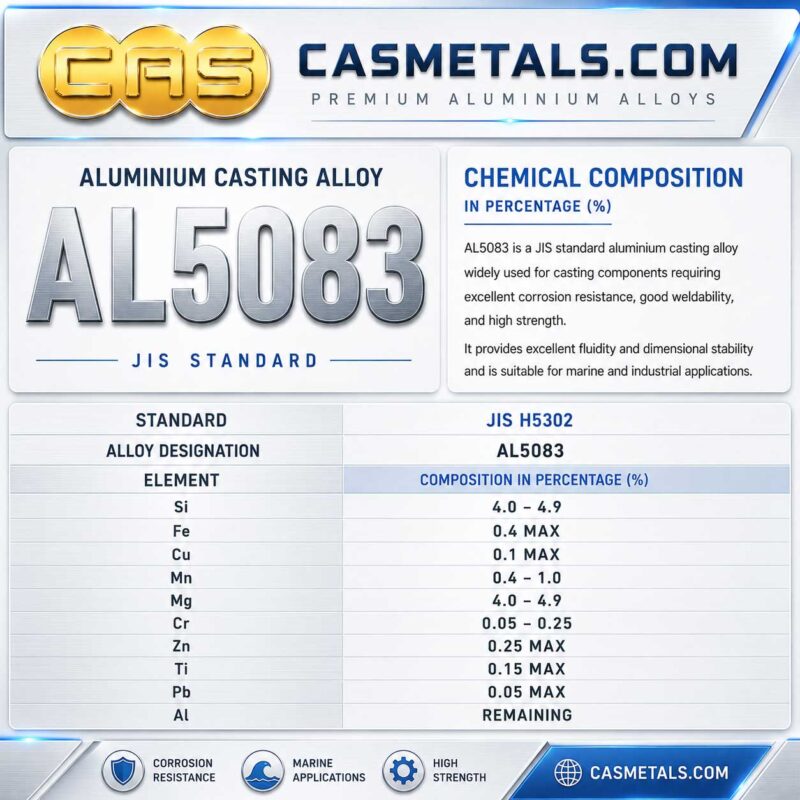
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
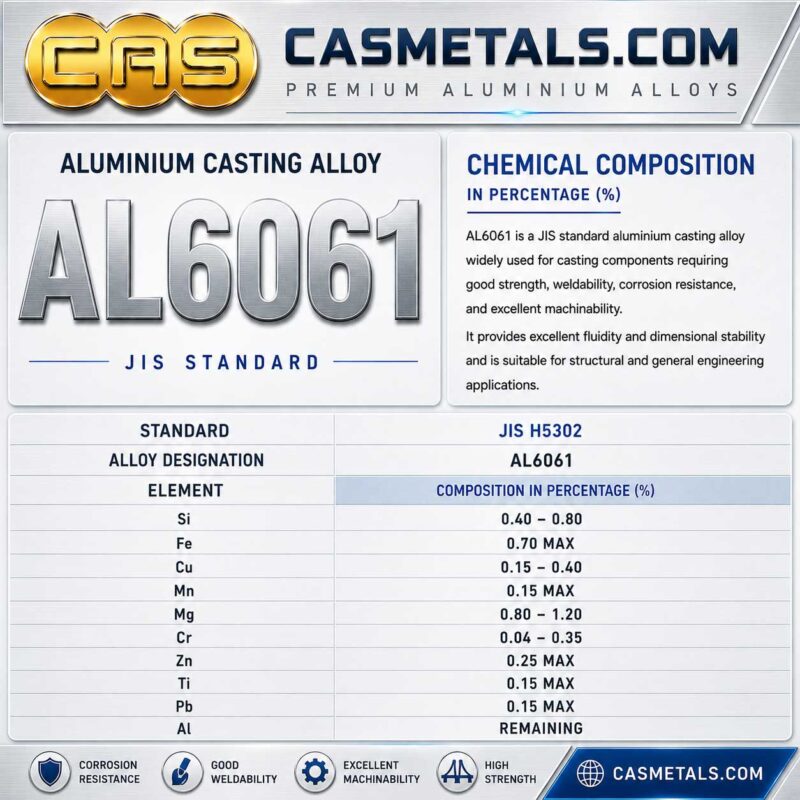
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
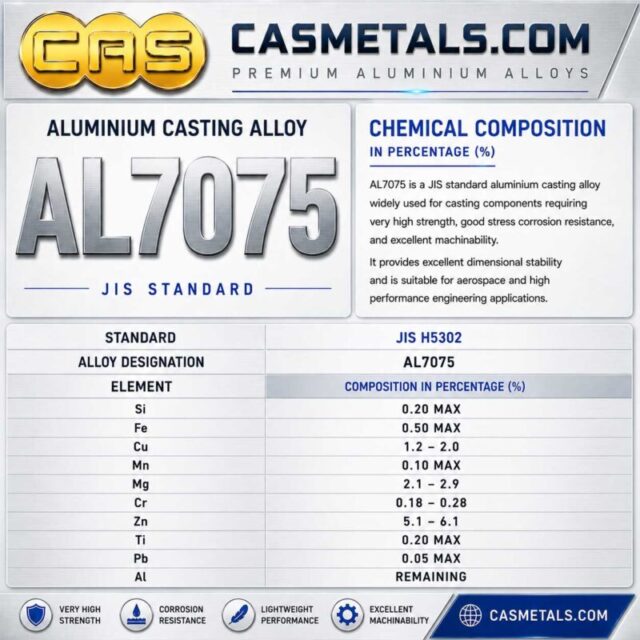
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

การตรวจสอบคุณภาพต้องกำหนดตามความเสี่ยงของงาน

ขอบเขตการตรวจสอบควรสัมพันธ์กับความสำคัญของปั๊ม สภาพของไหล ความเร็วรอบ รูปทรงชิ้นงาน และข้อกำหนดของลูกค้า โดยอาจพิจารณาการตรวจสอบวัสดุ มิติ ผิวชิ้นงาน หรือการทดสอบอื่นตามมาตรฐานและข้อตกลงของโครงการ

รายการที่ควรระบุในใบขอราคา ได้แก่

  • เกรดวัสดุและมาตรฐานอ้างอิง
  • สภาพชิ้นงานที่ต้องส่งมอบ
  • ตำแหน่งและขอบเขตงานกลึง
  • มิติสำคัญและค่าพิกัด
  • จุดที่ต้องการตรวจสอบเป็นพิเศษ
  • เอกสารหรือรายงานที่ต้องส่งมอบ
  • เกณฑ์การยอมรับของลูกค้า

ไม่ควรใช้ชื่อ DUPLEX2205 เพียงอย่างเดียวแทนข้อกำหนดทั้งหมด เพราะมาตรฐาน รูปแบบผลิตภัณฑ์ สภาพการอบชุบ และข้อกำหนดโครงการอาจส่งผลต่อวิธีการตรวจสอบและเกณฑ์ยอมรับ

ผลิตใบพัดใหม่เพื่อทดแทนอะไหล่เดิม

งานใบพัดทดแทนมักเกิดจากอะไหล่เดิมเลิกผลิต ระยะเวลาจัดหาจากต่างประเทศไม่สอดคล้องกับแผนซ่อม หรือใบพัดเดิมเสียหายจนไม่สามารถใช้งานต่อได้ การพิจารณาผลิตใหม่ควรเริ่มจากการยืนยันว่าความเสียหายเกิดจากวัสดุ รูปทรง สภาพการเดินเครื่อง หรือปัจจัยร่วมอื่น

แนวทางการผลิตอะไหล่ทดแทนสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/replacement-parts-casting/

หากเป็นอะไหล่ของเครื่องจักรนำเข้าหรือไม่มีผู้ผลิตเดิมรองรับ สามารถดูข้อมูลเกี่ยวกับงานหล่ออะไหล่เครื่องจักรนำเข้าได้ที่

https://casmetals.com/imported-machine-parts-casting/

การเปลี่ยนมาใช้ DUPLEX2205 จากวัสดุเดิมไม่ควรดำเนินการจากความคาดหมายเพียงอย่างเดียว ต้องพิจารณาความเข้ากันได้กับของไหล ความแข็งแรง รูปทรง กระบวนการผลิต งานกลึง การเชื่อมต่อกับชิ้นส่วนอื่น และข้อกำหนดของระบบก่อนอนุมัติ

ขั้นตอนเตรียมข้อมูลเพื่อขอราคาใบพัดปั๊ม DUPLEX2205

ก่อนส่งคำขอราคา ควรรวบรวมข้อมูลให้ครบเพื่อลดการสอบถามซ้ำและช่วยให้ประเมินขอบเขตงานได้ตรงกับความต้องการ

กรณีมีแบบ

ส่ง Drawing พร้อม Revision ระบุวัสดุ ขนาดสำเร็จ ค่าพิกัด ตำแหน่งงานกลึง จำนวน และข้อกำหนดการตรวจสอบ หากมีแบบประกอบของปั๊มหรือข้อมูลชิ้นส่วนที่ทำงานร่วมกัน ควรส่งประกอบเพื่อช่วยตรวจสอบจุดสำคัญ

กรณีมีตัวอย่าง

ส่งภาพหลายมุม ขนาดโดยประมาณ น้ำหนัก รหัสปั๊ม ทิศทางการหมุน และประวัติความเสียหาย หากตัวอย่างแตกหรือสึกมาก ควรส่งชิ้นส่วนทั้งหมดที่ยังมีอยู่เพื่อประเมินว่าสามารถใช้เป็นข้อมูลอ้างอิงได้เพียงใด

ข้อมูลการใช้งาน

แจ้งชนิดของไหล อุณหภูมิ ความเร็วรอบ ชั่วโมงการเดินเครื่อง ลักษณะตะกอน สารเคมีที่เกี่ยวข้อง และปัญหาของใบพัดเดิม พร้อมระบุว่าต้องการผลิตเหมือนเดิมหรือกำลังพิจารณาทบทวนวัสดุ

รายการตรวจสอบข้อมูลสำหรับขอราคาใบพัดปั๊มอยู่ที่

https://casmetals.com/pump-impeller-rfq-checklist/

CASMETALS รับพิจารณางานใบพัดปั๊มตามข้อมูลจริง

CASMETALS รับพิจารณางานรับหล่อใบพัดปั๊ม สแตนเลส DUPLEX2205 ทั้งกรณีมีแบบ มีตัวอย่าง หรือเป็นอะไหล่ทดแทน โดยตรวจสอบความเป็นไปได้จากรูปทรง ขนาด จำนวน วัสดุ งานกลึง สภาพของไหล และข้อกำหนดการส่งมอบ

หน้าบริการชิ้นส่วนปั๊มอุตสาหกรรมสามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/industrial-pump-parts-casting/

สำหรับภาพรวมบริการหล่อตามสั่ง สามารถดูรายละเอียดได้ที่

https://casmetals.com/custom-casting/

ส่งแบบ ภาพถ่ายตัวอย่าง ขนาด จำนวน เกรดวัสดุ รายละเอียดของไหล สภาพการเดินเครื่อง และขอบเขตงานกลึงให้ CASMETALS ตรวจสอบความเหมาะสมก่อนเสนอราคา หากข้อมูลยังไม่ครบ สามารถส่งข้อมูลที่มีอยู่เพื่อประเมินว่าต้องตรวจสอบรายละเอียดส่วนใดเพิ่มเติม

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อใบพัดปั๊ม สแตนเลส DUPLEX2205 เหมาะกับงานประเภทใด

บริการรับหล่อใบพัดปั๊ม สแตนเลส DUPLEX2205 เหมาะสำหรับงานผลิตอะไหล่ปั๊มอุตสาหกรรมตามแบบหรือตัวอย่าง โดยเฉพาะกรณีที่ใบพัดต้องสัมผัสของไหลซึ่งมีความเสี่ยงต่อการกัดกร่อน หรือมีข้อกำหนดให้ใช้ DUPLEX2205 ตามสเปกเดิมของเครื่องจักร วัสดุนี้อาจถูกพิจารณาในระบบน้ำอุตสาหกรรม น้ำกระบวนการ ปั๊มเคมี ระบบบำบัดน้ำ และงานที่เกี่ยวข้องกับสภาพแวดล้อมทางทะเล

อย่างไรก็ตาม ไม่ควรเลือกวัสดุจากชื่อเกรดเพียงอย่างเดียว ก่อนผลิตต้องตรวจสอบชนิดและความเข้มข้นของของไหล อุณหภูมิ ค่า pH ปริมาณคลอไรด์ ของแข็งแขวนลอย ความเร็วรอบ รูปทรงใบพัด และประวัติความเสียหายของชิ้นงานเดิม เพราะ DUPLEX2205 ไม่ได้เหมาะกับสารเคมีและสภาวะเดินเครื่องทุกประเภท

หากต้องการตรวจสอบภาพรวมของวัสดุก่อนสั่งหล่อ สามารถศึกษาข้อมูลเกี่ยวกับงานหล่อสแตนเลส DUPLEX 2205 ได้ที่
https://casmetals.com/duplex-2205-stainless-steel-casting/

2. สามารถรับหล่อใบพัดปั๊ม DUPLEX2205 ตาม Drawing ได้หรือไม่

สามารถพิจารณาผลิตใบพัดปั๊ม DUPLEX2205 ตาม Drawing ของลูกค้าได้ โดยแบบควรแสดงขนาดสำเร็จ รูปทรงทางไหล จำนวนใบพัด มุมใบ ดุมใบพัด รูเพลา ร่องลิ่ม ทิศทางการหมุน ตำแหน่งงานกลึง ค่าพิกัด และข้อกำหนดการตรวจสอบอย่างชัดเจน หากมี Revision หลายฉบับ ควรระบุฉบับล่าสุดที่ได้รับอนุมัติเพื่อลดความเสี่ยงในการใช้ข้อมูลผิดชุด

นอกจาก Drawing ควรส่งข้อมูลเกรดวัสดุและมาตรฐานอ้างอิง จำนวนที่ต้องการผลิต น้ำหนักโดยประมาณ ชนิดของของไหล อุณหภูมิ ความเร็วรอบ และขอบเขตการส่งมอบว่าเป็นชิ้นงานหล่อหรือชิ้นงานพร้อมกลึง ข้อมูลเหล่านี้ช่วยให้ประเมินแบบหล่อ เนื้อเผื่อกลึง จุดอ้างอิง และความเหมาะสมของกระบวนการได้ตรงกับการใช้งานจริงมากขึ้น

รายละเอียดเกี่ยวกับการเตรียมแบบสำหรับงานหล่อตาม Drawing สามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

3. หากไม่มีแบบ สามารถผลิตใบพัดปั๊ม DUPLEX2205 จากตัวอย่างเดิมได้หรือไม่

หากไม่มี Drawing สามารถส่งตัวอย่างใบพัดเดิมให้ตรวจสอบความเป็นไปได้ในการสร้างอะไหล่ทดแทนได้ ตัวอย่างช่วยให้ประเมินเส้นผ่านศูนย์กลาง จำนวนใบพัด รูปทรงช่องทางไหล ดุม รูเพลา ร่องลิ่ม และตำแหน่งผิวกลึง แต่ต้องคำนึงว่าชิ้นงานเดิมอาจผ่านการสึก กัดกร่อน แตก บิดตัว หรือซ่อมแซมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเมื่อผลิตใหม่

ลูกค้าควรส่งตัวอย่างจริงพร้อมภาพถ่ายหลายมุม รหัสปั๊ม ทิศทางการหมุน ความเร็วรอบ ข้อมูลของไหล และประวัติความเสียหาย หากตัวอย่างแตก ควรเก็บและส่งชิ้นส่วนที่เหลือทั้งหมดเพื่อช่วยตรวจสอบรูปทรงเดิม

การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมคือ DUPLEX2205 จากรูปลักษณ์ภายนอก หากต้องการควบคุมเกรดวัสดุ ควรมีสเปกเดิมหรือกำหนดขอบเขตการวิเคราะห์และการตรวจสอบก่อนผลิต รายละเอียดการสั่งหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

4. จำเป็นต้องทำ Reverse Engineering ก่อนผลิตใบพัดปั๊มหรือไม่

การทำ Reverse Engineering อาจจำเป็นเมื่อไม่มี Drawing ชิ้นงานเดิมสึกหรอมาก บางส่วนแตกหาย หรือมีรายละเอียดที่ไม่สามารถวัดจากตัวอย่างโดยตรง จุดประสงค์คือรวบรวมข้อมูลเพื่อสร้างแบบอ้างอิงสำหรับการผลิต ไม่ใช่เพียงคัดลอกขนาดทุกจุดจากชิ้นงานที่ผ่านการใช้งานแล้ว

สำหรับใบพัดปั๊ม ต้องให้ความสำคัญกับเส้นผ่านศูนย์กลางภายนอก ความกว้างช่องทางไหล จำนวนและมุมของใบพัด ตำแหน่งดุม รูเพลา ร่องลิ่ม ทิศทางการหมุน และความสัมพันธ์กับตัวเสื้อปั๊ม หากส่วนใดสึกหรือเสียรูป การสร้างแบบจากตัวอย่างเพียงชิ้นเดียวอาจต้องอาศัยข้อมูลประกอบจากปั๊ม แบบประกอบ หรือชิ้นส่วนคู่สัมผัส

ก่อนผลิตควรให้ผู้เกี่ยวข้องตรวจและอนุมัติข้อมูลที่สร้างขึ้น โดยเฉพาะมิติสำคัญและข้อกำหนดวัสดุ แนวทางเกี่ยวกับการสร้างชิ้นงานทดแทนด้วย Reverse Engineering สามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

5. ต้องแจ้งข้อมูลของไหลอะไรบ้างก่อนเลือก DUPLEX2205

ข้อมูลของไหลเป็นปัจจัยสำคัญในการประเมินว่า DUPLEX2205 เหมาะกับใบพัดปั๊มหรือไม่ ลูกค้าควรแจ้งชื่อของไหล องค์ประกอบและความเข้มข้นของสารเคมี ค่า pH อุณหภูมิใช้งาน อุณหภูมิสูงสุด ปริมาณคลอไรด์ ความหนืด และความถ่วงจำเพาะเท่าที่มีข้อมูล หากของไหลมีตะกอนหรือของแข็งแขวนลอย ควรระบุชนิด ขนาด ความแข็ง และปริมาณโดยประมาณด้วย

ควรแจ้งลักษณะการเดินเครื่องว่าเป็นแบบต่อเนื่องหรือเป็นช่วง มีการหยุดค้างของของไหลภายในปั๊มหรือไม่ ใช้สารใดล้างระบบ และเคยพบความเสียหายแบบใดกับใบพัดเดิม ข้อมูลเหล่านี้ช่วยแยกความเสี่ยงจากการกัดกร่อน การสึกกร่อน คาวิเทชัน และปัญหาที่เกิดจากการเดินปั๊มผิดสภาวะ

สำหรับงานที่เกี่ยวข้องกับสารเคมี สามารถศึกษาประเด็นการผลิตใบพัดปั๊มเคมีเพิ่มเติมได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

6. ใบพัดปั๊ม DUPLEX2205 ใช้กับน้ำทะเลหรือน้ำกร่อยได้หรือไม่

DUPLEX2205 อาจได้รับการพิจารณาสำหรับใบพัดปั๊มที่สัมผัสน้ำทะเลหรือน้ำกร่อย แต่ไม่ควรยืนยันความเหมาะสมจากคำว่า “น้ำทะเล” เพียงอย่างเดียว เนื่องจากความเข้มข้นของคลอไรด์ อุณหภูมิ อัตราการไหล ช่วงหยุดเครื่อง สิ่งมีชีวิต ตะกอน และสารเคมีที่ใช้ทำความสะอาดระบบอาจส่งผลต่อพฤติกรรมการกัดกร่อนแตกต่างกัน

นอกจากนี้ ต้องตรวจสอบรูปทรงใบพัด ความเร็วรอบ สภาวะคาวิเทชัน วัสดุของเพลา Wear Ring ตัวเสื้อปั๊ม และวัสดุคู่สัมผัสด้วย การเลือกวัสดุที่ดีสำหรับการกัดกร่อนไม่สามารถแก้ปัญหาที่เกิดจากการดูดไม่เพียงพอ การเดินปั๊มนอกช่วงทำงาน หรือระยะห่างของชิ้นส่วนที่ไม่เหมาะสมได้ทั้งหมด

ก่อนสั่งผลิตควรส่งรายละเอียดแหล่งน้ำ อุณหภูมิ สภาพตะกอน และประวัติความเสียหายให้ตรวจสอบร่วมกับข้อกำหนดของเครื่องจักร ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับสภาพแวดล้อมทางทะเลอยู่ที่

https://casmetals.com/marine-pump-impeller-casting/

7. รับหล่อใบพัดปั๊ม DUPLEX2205 ได้ทั้งแบบเปิด กึ่งเปิด และแบบปิดหรือไม่

สามารถพิจารณาความเป็นไปได้ของใบพัดแบบเปิด แบบกึ่งเปิด และแบบปิดได้ แต่ความเหมาะสมในการผลิตขึ้นอยู่กับขนาด รูปทรง ความหนาของใบ ช่องทางไหล ความซับซ้อนของชิ้นงาน จำนวนที่ต้องการ และข้อกำหนดด้านมิติ ใบพัดแต่ละแบบมีลักษณะการทำงานและความยากในการผลิตต่างกัน จึงต้องตรวจสอบจาก Drawing หรือตัวอย่างจริง

ใบพัดแบบเปิดอาจเข้าถึงผิวและช่องทางไหลได้ง่ายกว่า แต่ต้องควบคุมระยะห่างกับชิ้นส่วนรอบข้าง ใบพัดกึ่งเปิดมีโครงสร้างระหว่างแบบเปิดกับแบบปิด ส่วนใบพัดแบบปิดมีทางไหลอยู่ระหว่างแผ่นปิดสองด้าน จึงต้องพิจารณาความสามารถในการสร้างช่องทางภายในและการทำความสะอาดหลังหล่ออย่างละเอียด

ไม่ควรเปลี่ยนชนิดใบพัดจากแบบเดิมโดยไม่มีการตรวจสอบผลกระทบต่อสมรรถนะของปั๊ม สามารถศึกษาความแตกต่างของใบพัดแต่ละประเภทได้ที่

https://casmetals.com/types-of-pump-impeller/

8. งานกลึงส่วนใดของใบพัดปั๊มต้องระบุให้ชัดเจน

ตำแหน่งงานกลึงสำคัญของใบพัดปั๊มมักประกอบด้วยรูเพลา ดุม ร่องลิ่ม เกลียว บ่ารับ ผิวประกบ และผิวที่ใช้เป็นจุดอ้างอิงในการควบคุมการหมุน Drawing ควรแยกผิวหล่อกับผิวกลึง พร้อมระบุขนาดสำเร็จ ค่าพิกัด ความหยาบผิว และความสัมพันธ์ระหว่างแกนของแต่ละตำแหน่งอย่างชัดเจน

การกำหนดเนื้อเผื่อกลึงต้องสัมพันธ์กับขนาด รูปทรง กระบวนการหล่อ และตำแหน่งผิวสำเร็จ ไม่ควรใช้ค่าตายตัวกับใบพัดทุกชิ้น หากเนื้อเผื่อน้อยเกินไปอาจไม่เพียงพอสำหรับเก็บผิว หากมากเกินไปอาจเพิ่มงานกลึง น้ำหนัก และความเสี่ยงในการควบคุมรูปทรง

ค่าคลาดเคลื่อนของผิวหล่อและค่าพิกัดของผิวกลึงเป็นคนละส่วนกัน ลูกค้าจึงควรระบุทั้งสองประเภทให้ครบก่อนเสนอราคา แนวทางพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-tolerance-guide/

9. ใบพัดปั๊มหล่อใหม่ต้องตรวจสอบความสมดุลหรือไม่

ใบพัดปั๊มเป็นชิ้นส่วนหมุน จึงต้องพิจารณาความสมดุลตามความเร็วรอบ ขนาด มวล รูปทรง และข้อกำหนดของเครื่องจักร ความไม่สมดุลอาจเกี่ยวข้องกับการกระจายเนื้อโลหะไม่สม่ำเสมอ รูปทรงใบพัดคลาดเคลื่อน งานกลึงไม่ตรงแกน การประกอบไม่ตรงศูนย์ หรือชิ้นส่วนรอบข้างสึกหรอ

ลูกค้าควรระบุในใบขอราคาว่าต้องการเฉพาะชิ้นงานหล่อ ชิ้นงานพร้อมกลึง หรือมีข้อกำหนดเกี่ยวกับการตรวจสอบความสมดุลเพิ่มเติม หากมีมาตรฐาน ระดับการยอมรับ วิธีจับยึด หรือข้อมูลความเร็วใช้งาน ควรแนบมาพร้อม Drawing เพื่อให้ประเมินขอบเขตได้ถูกต้อง

การตรวจเฉพาะใบพัดอาจไม่ครอบคลุมปัญหาการสั่นทั้งหมด เพราะเพลา ตลับลูกปืน คัปปลิง การจัดแนว และตัวเสื้อปั๊มอาจมีส่วนเกี่ยวข้องด้วย รายการข้อมูลที่ควรเตรียมสำหรับขอราคาสามารถตรวจสอบได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

10. ควรตรวจสอบ Wear Ring และตัวเสื้อปั๊มพร้อมกับใบพัดหรือไม่

ควรตรวจสอบชิ้นส่วนที่ทำงานร่วมกับใบพัด โดยเฉพาะ Wear Ring ตัวเสื้อปั๊ม เพลา และปลอกเพลา เพราะระยะห่าง การสึก และความไม่ตรงศูนย์ของชิ้นส่วนเหล่านี้มีผลต่อการรั่วไหลภายใน การสั่น และสมรรถนะของปั๊ม หากเปลี่ยนเฉพาะใบพัดโดยไม่ตรวจชิ้นส่วนรอบข้าง ปัญหาเดิมอาจยังคงอยู่แม้ใบพัดใหม่มีขนาดตรงตามแบบ

Wear Ring ที่สึกอาจทำให้ระยะห่างเพิ่มขึ้นและเกิดการไหลย้อนภายใน ส่วนตัวเสื้อปั๊มที่กัดกร่อนหรือเสียรูปอาจทำให้ความสัมพันธ์กับใบพัดเปลี่ยนไป ควรวัดชิ้นส่วนคู่สัมผัสและเปรียบเทียบกับแบบหรือข้อกำหนดของปั๊มก่อนตัดสินใจผลิตอะไหล่

หากพบว่า Wear Ring ต้องผลิตใหม่พร้อมกัน สามารถศึกษาข้อมูลเกี่ยวกับงานหล่อชิ้นส่วนดังกล่าวได้ที่

https://casmetals.com/pump-wear-ring-casting/

และข้อมูลเกี่ยวกับตัวเสื้อปั๊มอยู่ที่

https://casmetals.com/pump-casing-casting/

11. สามารถเปลี่ยนวัสดุใบพัดเดิมมาเป็น DUPLEX2205 ได้ทันทีหรือไม่

ไม่ควรเปลี่ยนวัสดุใบพัดเดิมมาเป็น DUPLEX2205 โดยพิจารณาเฉพาะความต้องการเพิ่มความต้านทานการกัดกร่อน การเปลี่ยนวัสดุต้องตรวจสอบของไหล อุณหภูมิ ความเร็วรอบ ภาระทางกล รูปทรงใบพัด ความหนาชิ้นงาน กระบวนการผลิต งานกลึง วัสดุคู่สัมผัส และข้อกำหนดของผู้ผลิตปั๊ม

ควรวิเคราะห์สาเหตุความเสียหายของใบพัดเดิมก่อน หากปัญหาเกิดจากคาวิเทชัน การเดินปั๊มนอกช่วงทำงาน ตะกอนขัดสี การประกอบไม่ตรงศูนย์ หรือระยะห่างของ Wear Ring ไม่เหมาะสม การเปลี่ยนวัสดุเพียงอย่างเดียวอาจไม่สามารถแก้สาเหตุหลักได้

หากเป็นการเปลี่ยนวัสดุจากสแตนเลสเกรดอื่น ต้องตรวจสอบมาตรฐาน สมบัติ กระบวนการอบชุบ และความเข้ากันได้กับระบบ ห้ามสรุปว่าเกรดที่มีชื่อใกล้เคียงกันสามารถใช้แทนกันได้ทุกกรณี ข้อมูลภาพรวมเกี่ยวกับวัสดุสแตนเลสสำหรับงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/stainless-steel-casting/

12. การผลิตใบพัดปั๊มจากตัวอย่างสามารถรับรองว่าเหมือนของเดิมทุกประการหรือไม่

การผลิตจากตัวอย่างไม่สามารถรับรองล่วงหน้าได้ว่าจะเหมือนชิ้นงานเดิมทุกประการ เนื่องจากตัวอย่างอาจสึก กัดกร่อน บิดตัว แตก หรือผ่านการซ่อมจนมิติและรูปทรงเปลี่ยนไป นอกจากนี้ ลักษณะภายนอกไม่สามารถยืนยันเกรดวัสดุ ส่วนผสมทางเคมี สภาพการอบชุบ หรือสมบัติดั้งเดิมได้ทั้งหมด

ก่อนผลิตควรตรวจสอบว่าส่วนใดเป็นขนาดสำเร็จ ส่วนใดเป็นผลจากการสึก และส่วนใดต้องอ้างอิงจากชิ้นส่วนคู่ประกอบ หากมีแบบเก่า คู่มือปั๊ม รหัสรุ่น หรือใบพัดอีกชิ้นที่สภาพสมบูรณ์ ควรส่งเป็นข้อมูลประกอบด้วย

เมื่อสร้าง Drawing จากตัวอย่างแล้ว ลูกค้าควรตรวจสอบและอนุมัติมิติสำคัญ เกรดวัสดุ งานกลึง และข้อกำหนดการตรวจสอบก่อนเริ่มผลิต สำหรับงานใบพัดที่ไม่มี Drawing สามารถศึกษารายการข้อมูลที่ต้องเตรียมเพิ่มเติมได้ที่

https://casmetals.com/pump-impeller-without-drawing/

13. ควรระบุข้อกำหนดการตรวจสอบอะไรในการสั่งหล่อใบพัดปั๊ม DUPLEX2205

ข้อกำหนดการตรวจสอบควรสัมพันธ์กับความสำคัญของปั๊ม ความเร็วรอบ สภาพของไหล รูปทรงชิ้นงาน และมาตรฐานของโครงการ ลูกค้าควรระบุเกรดวัสดุ มาตรฐานอ้างอิง สภาพชิ้นงานที่ต้องส่งมอบ จุดตรวจมิติ ตำแหน่งงานกลึง และเกณฑ์การยอมรับให้ชัดเจน

หากต้องการเอกสารหรือการตรวจสอบเฉพาะ เช่น การยืนยันวัสดุ การตรวจมิติ การตรวจผิว หรือการทดสอบตามมาตรฐาน ควรระบุไว้ตั้งแต่ขั้นตอนขอราคา เพราะขอบเขตการตรวจมีผลต่อการวางแผนผลิตและการประเมินงาน ไม่ควรใช้ชื่อ DUPLEX2205 แทนข้อกำหนดทั้งหมดโดยไม่มีมาตรฐานหรือเกณฑ์อ้างอิง

สำหรับใบพัดที่มีความสำคัญต่อกระบวนการผลิต ควรแนบ Inspection Plan หรือข้อกำหนดจากเจ้าของเครื่องจักรเท่าที่มี การเตรียมข้อมูลอย่างเป็นระบบสามารถอ้างอิงรายการตรวจสอบสำหรับใบพัดปั๊มได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

14. รับผลิตใบพัดปั๊ม DUPLEX2205 จำนวนน้อยได้หรือไม่

งานผลิตจำนวนน้อยสามารถส่งข้อมูลให้ CASMETALS ตรวจสอบความเป็นไปได้เป็นรายโครงการได้ แต่ไม่ควรสรุปเรื่องจำนวนขั้นต่ำ ราคา หรือความคุ้มค่าก่อนตรวจแบบ ขนาด น้ำหนัก รูปทรง ความซับซ้อนของช่องทางไหล งานกลึง และข้อกำหนดการตรวจสอบ

สำหรับงานหนึ่งชิ้นหรือจำนวนน้อย ต้นทุนไม่ได้ขึ้นอยู่กับน้ำหนักโลหะเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับการจัดทำแบบ แบบหล่อ แกนหล่อ การเตรียมกระบวนการ งานตกแต่ง งานกลึง และการตรวจสอบ ลูกค้าจึงควรแจ้งจำนวนที่ต้องการในครั้งแรก รวมถึงปริมาณที่อาจสั่งซ้ำในอนาคต เพื่อช่วยประเมินแนวทางผลิตที่เหมาะสม

หากเป็นอะไหล่สำคัญของโรงงาน ควรพิจารณาความต้องการสำรองและประวัติอายุใช้งานร่วมด้วย รายละเอียดเกี่ยวกับบริการหล่องานจำนวนน้อยสามารถศึกษาได้ที่

https://casmetals.com/low-volume-casting-service/

15. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาใบพัดปั๊ม DUPLEX2205

การขอราคาใบพัดปั๊ม DUPLEX2205 ควรส่ง Drawing หรือภาพถ่ายตัวอย่างหลายมุม พร้อมขนาดโดยประมาณ น้ำหนัก จำนวน เกรดวัสดุ มาตรฐานอ้างอิง และขอบเขตงานกลึง หากมีตัวอย่างจริง ควรแจ้งสภาพการสึก จุดแตกร้าว ประวัติการซ่อม และระยะเวลาที่ใช้งานก่อนเกิดความเสียหาย

ข้อมูลด้านการใช้งานควรประกอบด้วยชนิดของของไหล ความเข้มข้น อุณหภูมิ ค่า pH คลอไรด์ ตะกอน ความเร็วรอบ ทิศทางการหมุน และปัญหาที่พบกับใบพัดเดิม นอกจากนี้ ควรระบุว่าต้องการชิ้นงานหล่อ ชิ้นงานพร้อมกลึง หรือมีข้อกำหนดการตรวจสอบและเอกสารเพิ่มเติม

หากไม่มีข้อมูลครบ สามารถส่งข้อมูลที่มีอยู่ก่อนเพื่อประเมินว่าต้องตรวจสอบส่วนใดเพิ่มเติม การเตรียมรายละเอียดให้ครบช่วยลดความคลาดเคลื่อนระหว่างการประเมินกับความต้องการจริง สำหรับภาพรวมบริการผลิตชิ้นส่วนปั๊มอุตสาหกรรม สามารถศึกษาได้ที่

https://casmetals.com/industrial-pump-parts-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS