banner bg

รับผลิตชิ้นงานสแตนเลส DUPLEX2205 จากตัวอย่างเพื่อสร้างอะไหล่ทดแทน

CASMETALS ให้บริการรับผลิต สแตนเลส DUPLEX2205 จากตัวอย่าง สำหรับโรงงานที่ต้องการสร้างอะไหล่ทดแทน แต่ไม่มีแบบผลิตเดิมหรือมีข้อมูลทางวิศวกรรมไม่ครบถ้วน ลูกค้าสามารถส่งตัวอย่างชิ้นงานเดิม ภาพถ่าย ขนาดเบื้องต้น จำนวนที่ต้องการ และรายละเอียดสภาพใช้งาน เพื่อให้ตรวจสอบแนวทางผลิตก่อนเสนอราคา

การสร้างชิ้นงานใหม่จากตัวอย่างไม่ใช่เพียงการคัดลอกรูปร่างภายนอก แต่ต้องพิจารณาจุดติดตั้ง ผิวประกอบ ระยะสวม รูเจาะ ตำแหน่งซีล พื้นที่กลึง และหน้าที่ของชิ้นส่วน หากอะไหล่เดิมสึกหรอ แตก กัดกร่อน หรือผ่านการซ่อมมาก่อน ขนาดที่วัดได้อาจไม่ใช่ขนาดตั้งต้นที่ถูกต้อง จึงต้องประเมินข้อมูลจากตัวอย่างร่วมกับเครื่องจักรและชิ้นส่วนคู่ประกอบ

ศึกษากระบวนการรับผลิตชิ้นงานจากตัวอย่างสำหรับงานอุตสาหกรรม
https://casmetals.com/casting-from-sample/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

DUPLEX 2205 เหมาะกับการผลิตอะไหล่ทดแทนแบบใด

DUPLEX 2205 เป็นสแตนเลสที่มีโครงสร้างจุลภาคแบบผสม โดยถูกนำไปพิจารณาในงานที่ต้องเผชิญการกัดกร่อนและต้องการความแข็งแรง อย่างไรก็ตาม การระบุชื่อเกรดจากรูปลักษณ์ภายนอกหรือจากคำบอกเล่าเพียงอย่างเดียวไม่เพียงพอสำหรับยืนยันว่าวัสดุเดิมเป็น DUPLEX 2205

ก่อนรับผลิตควรตรวจสอบข้อกำหนดวัสดุจากแบบเดิม ใบรับรองวัสดุ ประวัติการสั่งซื้อ หมายเลขอะไหล่ หรือผลวิเคราะห์ตัวอย่าง หากไม่มีหลักฐานเหล่านี้ ต้องกำหนดแผนตรวจสอบวัสดุและสภาพใช้งานก่อนตัดสินใจเลือกเกรด เพราะวัสดุที่มีลักษณะคล้ายกันอาจมีส่วนผสม กระบวนการอบชุบ และความสามารถในการต้านทานสภาพแวดล้อมแตกต่างกัน

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส DUPLEX 2205
https://casmetals.com/duplex-2205-stainless-steel-casting/

ภาพรวมวัสดุและการใช้งานของสแตนเลสในงานอุตสาหกรรม
https://casmetals.com/stainless-steel-materials-applications/

งานที่อาจพิจารณาผลิตด้วย DUPLEX 2205 ได้แก่ ตัวเสื้อปั๊ม ใบพัดปั๊ม ชิ้นส่วนวาล์ว แหวนกันสึก ปลอกเพลา ชิ้นส่วนระบบของไหล และอะไหล่เครื่องจักรที่สัมผัสสารกัดกร่อน ทั้งนี้ ความเหมาะสมต้องพิจารณาของไหล ความเข้มข้น อุณหภูมิ ความดัน ความเร็วการไหล สภาวะหยุดเดินเครื่อง และข้อกำหนดของผู้ใช้งานร่วมกัน

การผลิตชิ้นงานจากตัวอย่างต่างจากการผลิตตามแบบอย่างไร

การผลิตตามแบบมีข้อมูลขนาด พิกัดความคลาดเคลื่อน วัสดุ ผิวงาน และข้อกำหนดการตรวจสอบเป็นจุดเริ่มต้น ส่วนการผลิตจากตัวอย่างต้องย้อนกลับไปค้นหาข้อมูลเหล่านี้จากชิ้นส่วนจริง กระบวนการนี้เกี่ยวข้องกับการวัด การตรวจสภาพ การวิเคราะห์หน้าที่ของชิ้นส่วน และการจัดทำแบบใหม่ก่อนเข้าสู่การผลิต

แนวทางดังกล่าวเป็นส่วนหนึ่งของงานวิศวกรรมย้อนกลับ ซึ่งช่วยให้โรงงานสามารถสร้างอะไหล่ทดแทนสำหรับเครื่องจักรที่ไม่มีแบบ อะไหล่เลิกผลิต หรือเครื่องจักรนำเข้าที่จัดหาอะไหล่เดิมได้ยาก

ศึกษาหลักการ Reverse Engineering สำหรับสร้างชิ้นส่วนทดแทน
https://casmetals.com/reverse-engineering/

แนวทางผลิตอะไหล่เมื่อไม่มีแบบต้นฉบับ
https://casmetals.com/oem-parts-without-drawing/

หากตัวอย่างเดิมมีการสึกบริเวณรูเพลา หน้าสัมผัส ร่องซีล หรือขอบใบพัด การวัดตามชิ้นงานเดิมทั้งหมดอาจทำให้ความเสียหายถูกถ่ายทอดไปยังอะไหล่ใหม่ จึงควรใช้ข้อมูลจากชิ้นส่วนคู่ประกอบ คู่มือเครื่องจักร และประวัติการซ่อมบำรุงประกอบการสร้างแบบ

ขั้นตอนประเมินตัวอย่างก่อนรับผลิตสแตนเลส DUPLEX2205

ตรวจสภาพตัวอย่างและประวัติความเสียหาย

ควรระบุว่าชิ้นงานถูกถอดออกเพราะเหตุใด เช่น การกัดกร่อน การสึก การร้าว การแตก การเสียรูป หรือขนาดใช้งานเกินเกณฑ์ ข้อมูลความเสียหายช่วยแยกได้ว่าปัญหาเกิดจากวัสดุ รูปทรง การติดตั้ง สภาวะใช้งาน หรือหลายปัจจัยร่วมกัน

หากเป็นอะไหล่ที่เลิกผลิตหรือไม่สามารถสั่งจากผู้ผลิตเดิมได้ สามารถใช้ตัวอย่างเป็นจุดเริ่มต้นในการประเมินการสร้างชิ้นงานใหม่

แนวทางผลิตอะไหล่เครื่องจักรรุ่นเก่าหรืออะไหล่ที่เลิกผลิต
https://casmetals.com/obsolete-parts-casting/

แนวทางสร้างอะไหล่ทดแทนสำหรับเครื่องจักรนำเข้า
https://casmetals.com/imported-machine-parts-casting/

วัดขนาดและแยกพื้นผิวสำคัญ

การวัดควรแยกพื้นผิวที่มีผลต่อการประกอบออกจากพื้นผิวทั่วไป เช่น รูเพลา หน้าสัมผัส หน้าแปลน ระยะศูนย์กลางรู ตำแหน่งร่องโอริง บ่ารับแรง และตำแหน่งที่ต้องกลึง หากชิ้นงานสึกไม่เท่ากัน ควรตรวจวัดหลายตำแหน่งและเปรียบเทียบกับชิ้นส่วนคู่ประกอบ

ค่าพิกัดไม่ควรกำหนดให้แคบกว่าความจำเป็น เพราะจะเพิ่มความซับซ้อนในการผลิตและตรวจสอบ แต่ตำแหน่งที่มีผลต่อการทำงานต้องกำหนดเกณฑ์ให้ชัดเจน

ข้อมูลสำหรับพิจารณาค่าพิกัดของชิ้นงานหล่อ
https://casmetals.com/casting-tolerance-guide/

ตรวจสอบชนิดวัสดุเดิม

ตัวอย่างชิ้นงานไม่สามารถยืนยันเกรดวัสดุได้จากสี น้ำหนัก หรือผิวภายนอกเพียงอย่างเดียว โดยเฉพาะเมื่อชิ้นงานผ่านการใช้งาน การเชื่อมซ่อม หรือสัมผัสสารเคมีมาเป็นเวลานาน

หากลูกค้าต้องการผลิตเป็น DUPLEX 2205 ควรแจ้งข้อกำหนดมาตรฐาน สภาพวัสดุ การอบชุบ และเอกสารที่ต้องการให้ครบถ้วน หากไม่ทราบวัสดุเดิม ต้องพิจารณาการวิเคราะห์วัสดุและประเมินสภาพใช้งานก่อนกำหนดสเปกใหม่

แนวทางเลือกวัสดุสำหรับผลิตอะไหล่ OEM และอะไหล่ทดแทน
https://casmetals.com/oem-parts-material-selection/

แนวทางเลือกวัสดุเพื่อลดความเสี่ยงจากการกัดกร่อน
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

จัดทำแบบสำหรับยืนยันก่อนผลิต

แม้เริ่มต้นจากตัวอย่าง ควรจัดทำแบบที่ระบุขนาดสำคัญ ตำแหน่งกลึง วัสดุ จำนวน และข้อกำหนดการตรวจสอบ เพื่อให้ลูกค้าตรวจยืนยันก่อนผลิต แบบที่ผ่านการอนุมัติจะเป็นข้อมูลอ้างอิงสำหรับการสร้างแบบหล่อ งานกลึง และการตรวจรับชิ้นงาน

รายละเอียดที่ควรระบุในแบบงานหล่อ
https://casmetals.com/drawing-guide-checklist/

      รองรับงานเฟืองที่ต้องรับแรงและสึกหรอ

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับเฟืองอุตสาหกรรม ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับเฟืองอุตสาหกรรม
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

การเผื่อกลึงและการสร้างแบบหล่อ

ชิ้นงานที่มีผิวประกอบ รูเพลา ร่องซีล หน้าแปลน หรือผิวสัมผัสสำคัญมักต้องผ่านงานกลึงหลังการหล่อ จึงต้องระบุพื้นผิวที่จะกลึงและขนาดสำเร็จให้ชัดเจนก่อนออกแบบชิ้นงานหล่อ

ปริมาณเนื้อเผื่อกลึงต้องพิจารณาร่วมกับขนาด รูปทรง กระบวนการหล่อ ตำแหน่งผิว และความสามารถในการจับยึด หากเผื่อน้อยเกินไปอาจไม่สามารถทำผิวให้ได้ขนาดสำเร็จ แต่การเผื่อมากเกินไปจะเพิ่มการใช้วัสดุและเวลาทำงานโดยไม่จำเป็น

แนวทางกำหนดเนื้อเผื่อสำหรับงานกลึงชิ้นงานหล่อ
https://casmetals.com/machining-allowance-guide/

แบบหล่อหรือ Pattern ต้องชดเชยปัจจัยที่เกี่ยวข้องกับกระบวนการผลิต ไม่ควรนำขนาดสำเร็จจากตัวอย่างไปสร้างแบบหล่อโดยตรงโดยไม่พิจารณาเนื้อเผื่อกลึง การหดตัว ลักษณะแนวแบ่งแบบ และการถอดแบบ

หลักการออกแบบ Pattern สำหรับผลิตชิ้นงานหล่อ
https://casmetals.com/pattern-design-guide/

ชิ้นส่วนที่เหมาะกับการผลิตจากตัวอย่าง

การรับผลิต สแตนเลส DUPLEX2205 จากตัวอย่างสามารถนำมาประเมินกับชิ้นส่วนหลายประเภท เช่น

  • ตัวเสื้อปั๊ม ฝาปั๊ม และชิ้นส่วนทางเดินของไหล
  • ใบพัดปั๊มและชิ้นส่วนระบบสูบ
  • ตัวเสื้อวาล์ว ฝาวาล์ว จานวาล์ว และชิ้นส่วนภายใน
  • ปลอกเพลา แหวนกันสึก และชิ้นส่วนหมุน
  • ชิ้นส่วนเครื่องจักรในระบบน้ำหรือสารเคมี
  • อะไหล่ OEM ที่ไม่มีแบบหรือหาอะไหล่เดิมไม่ได้
  • อะไหล่เครื่องจักรนำเข้าที่ต้องการผลิตทดแทนภายในประเทศ

ประเภทของชิ้นงานที่ผลิตได้ต้องประเมินจากขนาด รูปทรง ความหนา น้ำหนัก จำนวน และข้อกำหนดงานกลึงเป็นรายกรณี ไม่ควรสรุปจากชื่อชิ้นส่วนเพียงอย่างเดียว

บริการผลิตอะไหล่ทดแทนสำหรับเครื่องจักรอุตสาหกรรม
https://casmetals.com/replacement-parts-casting/

การผลิตอะไหล่ OEM เพื่อใช้แทนชิ้นส่วนเดิม
https://casmetals.com/oem-replacement-parts/

แนวทางรับผลิตชิ้นส่วนเครื่องจักรเมื่อไม่มีแบบสมบูรณ์
https://casmetals.com/machine-parts-without-drawing/

ปัจจัยที่ต้องตรวจสอบก่อนเลือก DUPLEX 2205

แม้ลูกค้าจะระบุ DUPLEX 2205 มาแล้ว การประเมินยังควรครอบคลุมข้อมูลต่อไปนี้

  • ชนิดของของไหลหรือสารเคมีที่สัมผัส
  • ความเข้มข้นและองค์ประกอบของสารในระบบ
  • อุณหภูมิและความดันขณะทำงาน
  • ความเร็วการไหล การปั่นป่วน และการมีอนุภาคแข็ง
  • โหลด แรงกระแทก และการสั่นสะเทือน
  • วัสดุของชิ้นส่วนคู่สัมผัส
  • ตำแหน่งและลักษณะการเชื่อม
  • งานกลึงและผิวสำเร็จที่ต้องการ
  • มาตรฐานวัสดุและข้อกำหนดของลูกค้า
  • แผนการตรวจสอบและเอกสารประกอบ

DUPLEX 2205 ไม่ควรถูกเลือกจากคำว่า “สแตนเลสทนกัดกร่อน” เพียงอย่างเดียว เพราะความเหมาะสมขึ้นอยู่กับสภาพแวดล้อมจริง รวมถึงอุณหภูมิ สารเคมี รูปทรงชิ้นงาน กระบวนการผลิต และสภาพหลังการผลิต

ภาพรวมบริการผลิตชิ้นงานสแตนเลสหล่อ
https://casmetals.com/stainless-steel-casting/

การควบคุมคุณภาพชิ้นงานทดแทน

เกณฑ์ตรวจรับต้องกำหนดตามหน้าที่และความเสี่ยงของชิ้นส่วน ไม่จำเป็นต้องใช้รายการตรวจสอบเดียวกันกับทุกงาน โดยทั่วไปอาจพิจารณาการตรวจขนาด การตรวจผิว การตรวจองค์ประกอบวัสดุ และการทดสอบแบบไม่ทำลายตามข้อกำหนดที่ตกลงกัน

หากชิ้นส่วนทำงานกับความดัน ของไหลกัดกร่อน หรือเป็นตำแหน่งที่มีผลต่อความต่อเนื่องของสายการผลิต ควรกำหนดจุดตรวจสำคัญตั้งแต่ก่อนเสนอราคา เพื่อให้ขอบเขตการผลิตและการตรวจสอบตรงกัน

หลักการวางแผนควบคุมคุณภาพงานหล่อ
https://casmetals.com/quality-control-guide/

ความรู้เกี่ยวกับการตรวจสอบแบบไม่ทำลาย
https://casmetals.com/ndt-inspection-guide/

การตรวจสอบต้องอ้างอิงแบบ ข้อกำหนดการสั่งซื้อ และเกณฑ์ยอมรับที่ตกลงกัน ไม่ควรใช้คำว่า “ผ่าน” หรือ “ไม่ผ่าน” โดยไม่มีเกณฑ์เปรียบเทียบที่ชัดเจน

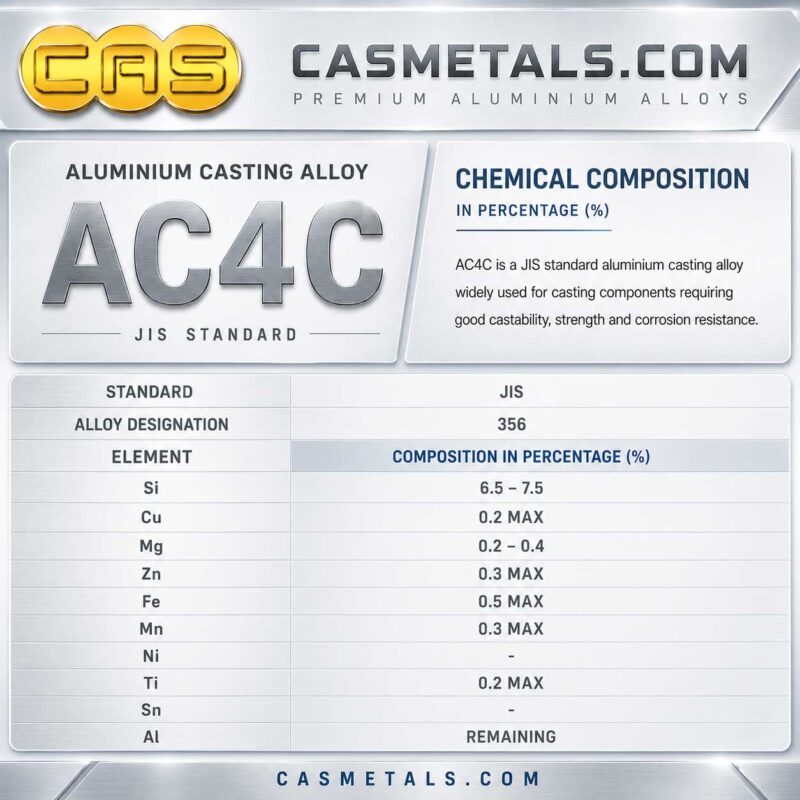
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
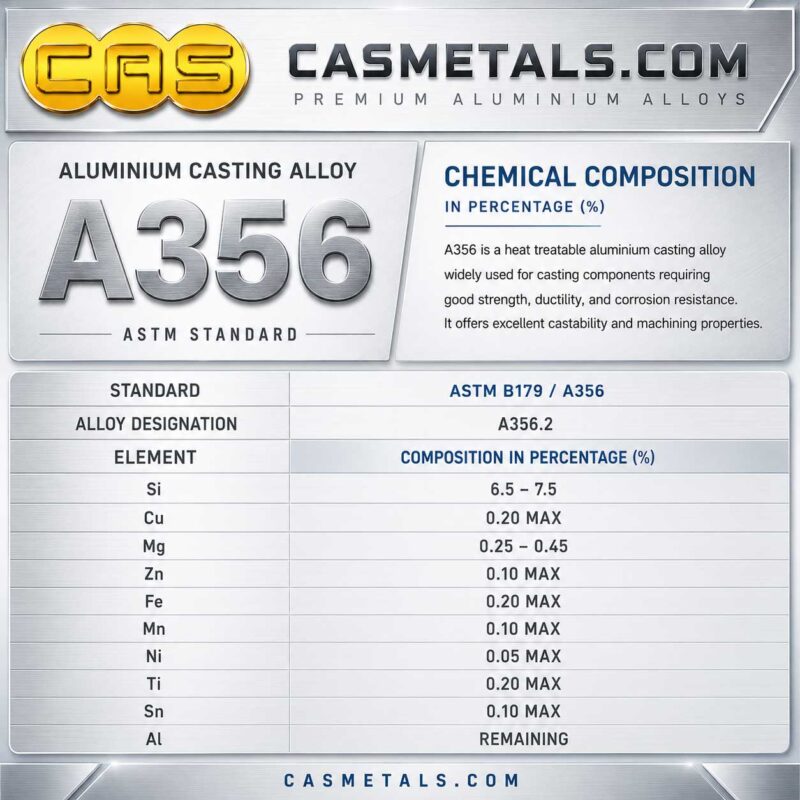
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
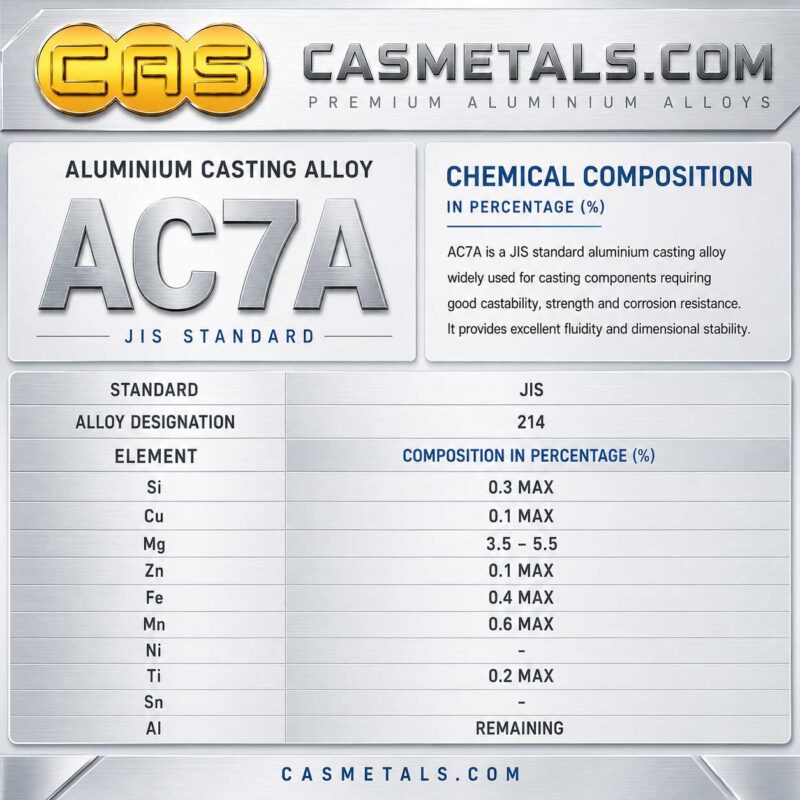
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
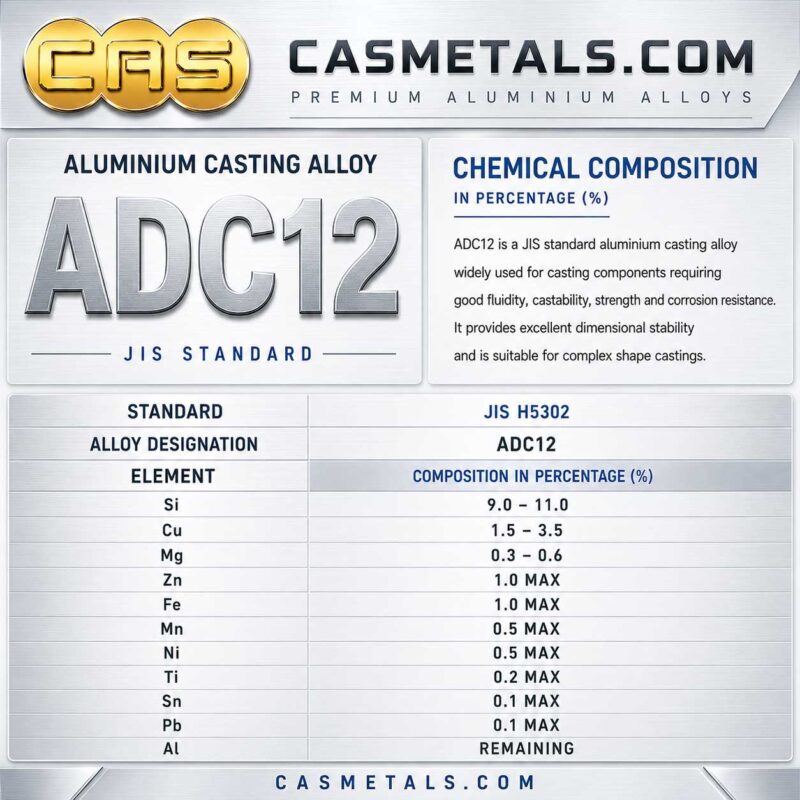
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
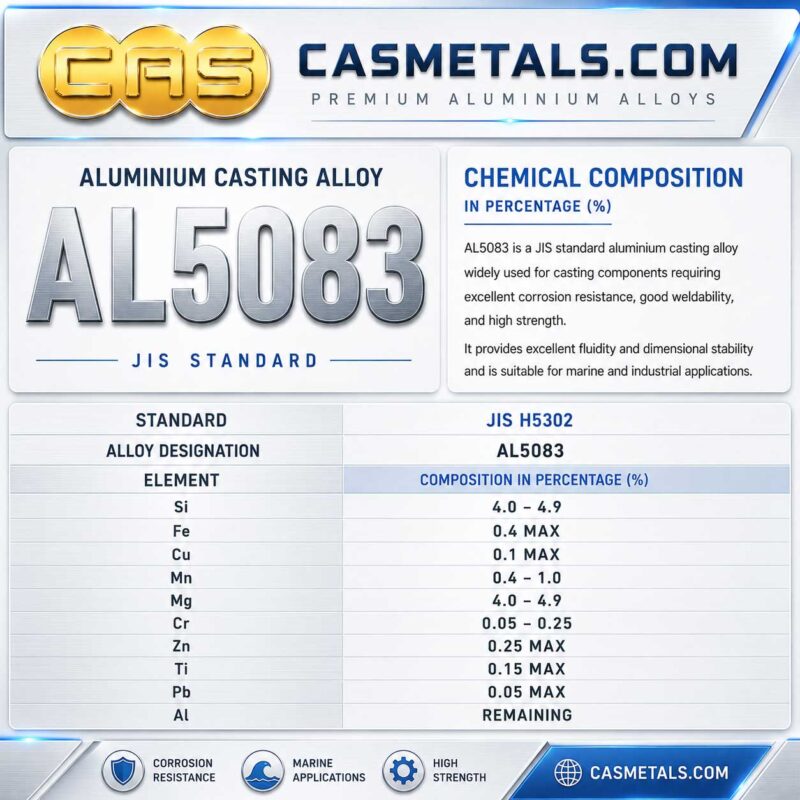
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
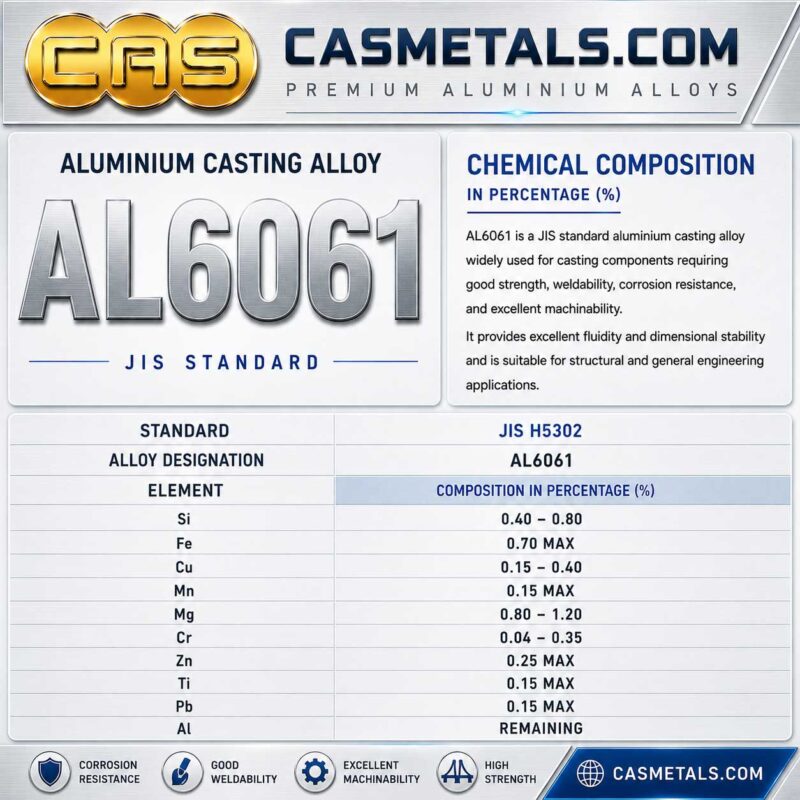
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
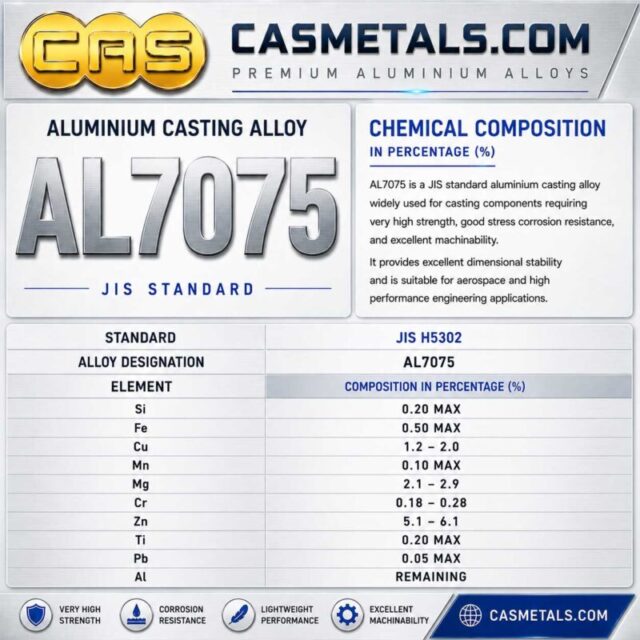
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

ข้อมูลที่ควรส่งเพื่อประเมินราคา

เพื่อให้ CASMETALS ตรวจสอบการรับผลิต สแตนเลส DUPLEX2205 จากตัวอย่างได้ตรงกับความต้องการ ควรเตรียมข้อมูลดังนี้

  • ตัวอย่างชิ้นงานเดิมหรือภาพถ่ายหลายมุม
  • ขนาดโดยประมาณและน้ำหนักชิ้นงาน
  • จำนวนที่ต้องการผลิต
  • หน้าที่ของชิ้นส่วนและตำแหน่งติดตั้ง
  • สาเหตุที่ต้องเปลี่ยนอะไหล่เดิม
  • ชนิดของของไหล สารเคมี หรือสภาพแวดล้อม
  • อุณหภูมิ ความดัน โหลด และความเร็วที่เกี่ยวข้อง
  • ข้อมูลวัสดุเดิมหรือเกรดวัสดุที่ต้องการ
  • จุดที่ต้องกลึงและขนาดสำเร็จ
  • ชิ้นส่วนคู่ประกอบที่ใช้ตรวจสอบระยะ
  • ข้อกำหนดการตรวจสอบและเอกสารประกอบ
  • สถานที่จัดส่งและกำหนดเวลาที่ต้องการ

หากไม่สะดวกส่งตัวอย่างในขั้นแรก สามารถส่งภาพถ่ายพร้อมไม้บรรทัดหรือวัตถุอ้างอิงขนาด รวมถึงภาพตำแหน่งติดตั้ง เพื่อประเมินเบื้องต้นก่อนนัดหมายส่งชิ้นงานจริง

รายการข้อมูลสำหรับจัดทำ RFQ งานหล่อ
https://casmetals.com/rfq-guide-checklist/

ข้อจำกัดของการผลิตจากตัวอย่างที่ควรทราบ

ตัวอย่างที่ผ่านการใช้งานไม่สามารถใช้ยืนยันขนาดเดิมทั้งหมดได้ เพราะอาจเกิดการสึก กัดกร่อน บิดงอ หรือมีเนื้อวัสดุหายไป นอกจากนี้ การวิเคราะห์ตัวอย่างเพียงชิ้นเดียวอาจไม่สามารถยืนยันประวัติการอบชุบ สมบัติวัสดุเดิม และข้อกำหนดจากผู้ผลิตเครื่องจักรได้ครบถ้วน

ก่อนผลิตจึงควรตกลงร่วมกันว่าอะไรคือข้อมูลยืนยัน เช่น แบบที่จัดทำใหม่ ผลการตรวจวัสดุ ขนาดจากชิ้นส่วนคู่ประกอบ หรือข้อกำหนดจากผู้ใช้งาน การผลิตชิ้นงานทดแทนที่ดีต้องแก้ไขข้อมูลที่สูญหายจากการใช้งาน ไม่ใช่คัดลอกความสึกหรอของตัวอย่างเดิมกลับไปยังชิ้นงานใหม่

ขอประเมินการผลิตชิ้นงาน DUPLEX 2205 จากตัวอย่าง

หากโรงงานมีอะไหล่สแตนเลสเดิมแต่ไม่มีแบบ สามารถส่งภาพถ่าย ขนาด จำนวน และรายละเอียดสภาพใช้งานให้ CASMETALS ตรวจสอบเบื้องต้น หากข้อมูลเพียงพอจึงประเมินแนวทางเก็บขนาด จัดทำแบบ เลือกกระบวนการผลิต งานกลึง และการตรวจสอบที่เกี่ยวข้อง

ขั้นตอนการสั่งผลิตและข้อมูลที่ควรเตรียม
https://casmetals.com/how-to-order/

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคา
https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. สามารถรับผลิตชิ้นงานสแตนเลส DUPLEX2205 จากตัวอย่างโดยไม่มีแบบได้หรือไม่

สามารถส่งตัวอย่างชิ้นงานเดิมให้ CASMETALS ตรวจสอบเพื่อประเมินการผลิตอะไหล่ทดแทนได้ แม้ไม่มีแบบต้นฉบับ แต่ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก กัดกร่อน บิดงอ แตกร้าว หรือผ่านการเชื่อมซ่อมมาแล้ว จึงไม่ควรคัดลอกขนาดจากตัวอย่างทุกจุดโดยอัตโนมัติ

การรับผลิต สแตนเลส DUPLEX2205 จากตัวอย่างต้องตรวจหน้าที่ของชิ้นส่วน จุดติดตั้ง ผิวประกอบ รูเพลา หน้าแปลน ร่องซีล ระยะศูนย์กลาง และตำแหน่งกลึง หากมีชิ้นส่วนคู่ประกอบ คู่มือเครื่องจักร ภาพตำแหน่งติดตั้ง หรือข้อมูลขนาดเดิม ควรส่งมาพร้อมกันเพื่อช่วยสร้างแบบสำหรับยืนยันก่อนผลิต

ศึกษารายละเอียดการผลิตชิ้นงานหล่อจากตัวอย่าง
https://casmetals.com/casting-from-sample/

2. ตัวอย่างชิ้นงานเพียงชิ้นเดียวยืนยันได้หรือไม่ว่าเป็น DUPLEX 2205

ตัวอย่างเพียงชิ้นเดียวไม่สามารถยืนยันเกรดวัสดุได้จากสี ผิว น้ำหนัก หรือรูปลักษณ์ภายนอก เพราะสแตนเลสหลายเกรดอาจมีลักษณะใกล้เคียงกัน และสภาพหลังใช้งานอาจทำให้พื้นผิวเปลี่ยนไป การระบุว่าเป็น DUPLEX 2205 ควรอ้างอิงแบบเดิม ใบรับรองวัสดุ ประวัติการจัดซื้อ หมายเลขอะไหล่ หรือผลการวิเคราะห์วัสดุที่เหมาะสม

หากไม่มีเอกสารเดิม ควรแจ้งสภาพใช้งานจริง เช่น ของไหล สารเคมี อุณหภูมิ ความดัน ความเร็วการไหล และลักษณะความเสียหาย เพื่อประเมินว่าควรตรวจสอบวัสดุเพิ่มเติมอย่างไร การผลิตจากตัวอย่างไม่ควรถูกใช้เป็นหลักฐานยืนยันว่าวัสดุเดิมและวัสดุใหม่มีสมบัติเหมือนกันทุกประการ

ข้อมูลเกี่ยวกับงานหล่อสแตนเลส DUPLEX 2205
https://casmetals.com/duplex-2205-stainless-steel-casting/

3. DUPLEX 2205 เหมาะสำหรับผลิตอะไหล่ทดแทนทุกประเภทหรือไม่

DUPLEX 2205 ไม่ได้เหมาะกับอะไหล่ทุกประเภทโดยอัตโนมัติ แม้วัสดุเกรดนี้จะถูกนำไปพิจารณาในงานที่ต้องการความแข็งแรงและความต้านทานการกัดกร่อน แต่ความเหมาะสมต้องประเมินจากชนิดของสารที่สัมผัส ความเข้มข้น อุณหภูมิ ความดัน ความเร็วการไหล การมีอนุภาคแข็ง แรงกระแทก การสั่นสะเทือน และรูปทรงชิ้นงาน

นอกจากนี้ยังต้องตรวจสอบกระบวนการผลิต งานเชื่อม งานกลึง สภาพหลังการผลิต และข้อกำหนดของลูกค้า การเลือกวัสดุจากชื่อเกรดเพียงอย่างเดียวอาจไม่เพียงพอ โดยเฉพาะชิ้นส่วนที่ทำงานกับสารเคมี ของไหลกัดกร่อน หรือเป็นตำแหน่งสำคัญต่อความปลอดภัยและความต่อเนื่องของสายการผลิต

ศึกษาปัจจัยในการเลือกวัสดุสำหรับอะไหล่ OEM
https://casmetals.com/oem-parts-material-selection/

4. ต้องส่งตัวอย่างจริงให้ตรวจสอบหรือใช้ภาพถ่ายแทนได้

ในขั้นประเมินเบื้องต้น ลูกค้าสามารถส่งภาพถ่ายหลายมุมพร้อมขนาดโดยประมาณ จำนวนที่ต้องการ และข้อมูลสภาพใช้งานได้ ควรถ่ายให้เห็นรูปทรงโดยรวม ตำแหน่งแตกหรือสึก จุดติดตั้ง รูเพลา หน้าแปลน ร่องซีล และรายละเอียดสำคัญ พร้อมวางไม้บรรทัดหรืออุปกรณ์อ้างอิงขนาดในภาพเมื่อเหมาะสม

อย่างไรก็ตาม หากต้องเก็บขนาดเพื่อจัดทำแบบ ตรวจสอบผิวประกอบ ประเมินความเสียหาย หรือพิจารณาวัสดุ ตัวอย่างจริงมักให้ข้อมูลได้ครบกว่าภาพถ่าย การตัดสินใจว่าต้องส่งตัวอย่างจริงหรือไม่ขึ้นอยู่กับความซับซ้อน สภาพชิ้นงาน ความสำคัญของขนาด และข้อมูลอื่นที่ลูกค้ามีอยู่

แนวทางผลิตอะไหล่เครื่องจักรในกรณีไม่มีแบบ
https://casmetals.com/machine-parts-without-drawing/

5. หากตัวอย่างสึกหรือกัดกร่อนมาก ยังสามารถสร้างอะไหล่ทดแทนได้หรือไม่

ตัวอย่างที่สึกหรือกัดกร่อนยังสามารถนำมาใช้เป็นข้อมูลตั้งต้นได้ แต่ต้องแยกให้ชัดเจนว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดเป็นความเสียหายจากการใช้งาน ไม่ควรใช้ขนาดของรูที่สึก หน้าสัมผัสที่บางลง หรือขอบชิ้นงานที่ถูกกัดกร่อนเป็นขนาดผลิตใหม่โดยตรง

การสร้างแบบอาจต้องอาศัยการวัดหลายตำแหน่ง เปรียบเทียบด้านที่ยังสมบูรณ์ ตรวจชิ้นส่วนคู่ประกอบ ศึกษาตำแหน่งติดตั้ง และพิจารณาประวัติการซ่อม หากชิ้นงานเสียหายจากการกัดกร่อน ควรตรวจสอบด้วยว่าปัญหาเกี่ยวข้องกับวัสดุ สภาพของไหล รูปทรง การไหล หรือการหยุดเดินระบบหรือไม่ เพื่อไม่ให้ผลิตอะไหล่ใหม่แล้วเกิดความเสียหายซ้ำในลักษณะเดิม

แนวทางเลือกวัสดุเพื่อลดความเสียหายจากการกัดกร่อน
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

6. การผลิต DUPLEX 2205 จากตัวอย่างจำเป็นต้องทำ Reverse Engineering หรือไม่

งานที่ไม่มีแบบเดิมมักต้องใช้แนวคิดวิศวกรรมย้อนกลับ (Reverse Engineering) เพื่อเปลี่ยนข้อมูลจากชิ้นส่วนจริงให้เป็นแบบและข้อกำหนดที่ใช้ผลิตได้ กระบวนการอาจครอบคลุมการตรวจสภาพ เก็บขนาด วิเคราะห์หน้าที่ของชิ้นส่วน กำหนดผิวสำคัญ ตรวจสอบวัสดุ และจัดทำแบบให้ลูกค้ายืนยัน

เป้าหมายไม่ใช่เพียงทำชิ้นงานให้ดูเหมือนตัวอย่าง แต่ต้องทำให้สามารถประกอบและทำหน้าที่ตามที่กำหนดได้ หากตัวอย่างผ่านการสึกหรือซ่อมมาแล้ว ต้องแก้ไขข้อมูลที่คลาดเคลื่อนก่อนสร้างอะไหล่ใหม่ การมีข้อมูลเครื่องจักร ชิ้นส่วนคู่ประกอบ และสภาพใช้งานจะช่วยลดความไม่แน่นอนในการสร้างแบบ

ศึกษาขั้นตอนและหลักการ Reverse Engineering
https://casmetals.com/reverse-engineering/

7. ก่อนผลิตต้องจัดทำแบบใหม่จากตัวอย่างหรือไม่

ควรจัดทำแบบใหม่ก่อนเข้าสู่การผลิต โดยเฉพาะชิ้นงานที่มีผิวประกอบ รูเพลา รูสลัก ร่องซีล หน้าแปลน หรือค่าพิกัดสำคัญ แบบควรระบุขนาดสำเร็จ ตำแหน่งกลึง วัสดุ จำนวน และข้อกำหนดการตรวจสอบที่จำเป็น เพื่อให้ผู้ผลิตและลูกค้าใช้อ้างอิงข้อมูลชุดเดียวกัน

การอนุมัติแบบก่อนผลิตช่วยป้องกันการตีความตัวอย่างต่างกัน และทำให้สามารถแยกขนาดที่วัดได้จากชิ้นงานสึกออกจากขนาดที่ต้องการจริง หากมีจุดใดไม่สามารถยืนยันจากตัวอย่างได้ ควรระบุให้ชัดเจนและใช้ข้อมูลจากชิ้นส่วนคู่ประกอบหรือข้อกำหนดของลูกค้าประกอบการตัดสินใจ

รายการข้อมูลสำคัญที่ควรมีในแบบงานหล่อ
https://casmetals.com/drawing-guide-checklist/

8. สามารถผลิตทั้งชิ้นงานหล่อและงานกลึงสำเร็จได้หรือไม่

การประเมินว่าชิ้นงานควรส่งมอบเป็นชิ้นหล่อหรือกลึงสำเร็จต้องพิจารณาจากแบบ ขนาด รูปทรง ผิวประกอบ และค่าพิกัดที่ต้องการ ตำแหน่งอย่างรูเพลา หน้าแปลน ร่องซีล บ่ารับแรง และผิวสัมผัสมักต้องระบุขนาดสำเร็จและวิธีตรวจสอบให้ชัดเจน

ก่อนเสนอราคาควรแจ้งว่าต้องการเฉพาะชิ้นหล่อ ชิ้นงานกลึงหยาบ หรือชิ้นงานพร้อมประกอบ เพราะขอบเขตแต่ละแบบมีการเตรียมชิ้นงานและการตรวจสอบต่างกัน หากต้องกลึง ควรพิจารณาเนื้อเผื่อกลึงและตำแหน่งจับยึดตั้งแต่ขั้นออกแบบ ไม่ควรรอให้หล่อเสร็จแล้วจึงกำหนดผิวงานภายหลัง

ศึกษาหลักการกำหนดเนื้อเผื่อสำหรับงานกลึง
https://casmetals.com/machining-allowance-guide/

9. ค่าพิกัดของชิ้นงานใหม่กำหนดจากตัวอย่างเดิมได้เลยหรือไม่

ไม่ควรกำหนดค่าพิกัดจากการวัดตัวอย่างเพียงอย่างเดียว เพราะชิ้นงานเดิมอาจสึก บิดงอ ถูกกัดกร่อน หรือมีขนาดเปลี่ยนจากการใช้งาน ค่าพิกัดควรอ้างอิงหน้าที่ของชิ้นส่วน ลักษณะการประกอบ ชิ้นส่วนคู่สัมผัส วิธีการผลิต และความสามารถในการตรวจสอบ

พื้นที่ที่ไม่มีผลต่อการประกอบอาจใช้เกณฑ์ตามกระบวนการหล่อ ส่วนผิวที่ควบคุมการหมุน การซีล การจัดศูนย์ หรือการรับแรงอาจต้องกลึงและกำหนดค่าพิกัดเฉพาะ การกำหนดค่าที่แคบเกินความจำเป็นอาจทำให้ต้นทุนและความซับซ้อนเพิ่มขึ้น ขณะที่ค่าที่กว้างเกินไปอาจทำให้ชิ้นงานประกอบหรือทำงานไม่ได้ตามต้องการ

ข้อมูลประกอบการกำหนดค่าพิกัดชิ้นงานหล่อ
https://casmetals.com/casting-tolerance-guide/

10. ตัวอย่างชิ้นงาน DUPLEX 2205 ที่เคยเชื่อมซ่อมสามารถนำมาผลิตใหม่ได้หรือไม่

สามารถใช้เป็นตัวอย่างได้ แต่ต้องแจ้งตำแหน่งและประวัติการเชื่อมซ่อม เพราะบริเวณที่เติมเนื้อ เชื่อมปิดรอยรั่ว หรือเจียรแต่งอาจไม่ใช่รูปทรงเดิมของชิ้นงาน การเก็บขนาดควรแยกพื้นที่ซ่อมออกจากพื้นที่ที่ยังคงรูปทรงเดิม และตรวจสอบว่ารอยเสียหายเดิมเกิดจากการกัดกร่อน การร้าว การสึก หรือปัญหาการติดตั้ง

หากไม่ทราบประวัติการซ่อม ควรถ่ายภาพและทำเครื่องหมายตำแหน่งที่สงสัย การผลิตชิ้นงานใหม่ไม่ควรคัดลอกแนวเชื่อมและเนื้อซ่อมโดยไม่มีการวิเคราะห์ เพราะอาจทำให้แบบใหม่คลาดเคลื่อนจากรูปทรงที่เครื่องจักรต้องการจริง

ความรู้เกี่ยวกับโลหะวิทยาที่เกี่ยวข้องกับวัสดุและกระบวนการผลิต
https://casmetals.com/metallurgy-guide/

11. ชิ้นส่วนชนิดใดที่สามารถพิจารณาผลิตจากตัวอย่างด้วย DUPLEX 2205

ชิ้นส่วนที่สามารถนำมาประเมินได้มีหลายประเภท เช่น ตัวเสื้อปั๊ม ฝาปั๊ม ใบพัดปั๊ม ตัวเสื้อวาล์ว ฝาวาล์ว จานวาล์ว แหวนกันสึก ปลอกเพลา และชิ้นส่วนระบบของไหล อย่างไรก็ตาม การรับผลิตต้องตรวจสอบขนาด รูปทรง ความหนา จำนวน งานกลึง และข้อกำหนดวัสดุเป็นรายชิ้นงาน

สำหรับชิ้นส่วนปั๊มต้องพิจารณาของไหล ความเร็วการไหล การกัดกร่อน การสึก และความเสี่ยงจากคาวิเทชัน ส่วนชิ้นส่วนวาล์วต้องพิจารณาความดัน อุณหภูมิ ชนิดของสาร การซีล และหน้าที่ของชิ้นส่วนภายใน จึงไม่ควรตัดสินความเหมาะสมของ DUPLEX 2205 จากชื่อชิ้นส่วนเพียงอย่างเดียว

ข้อมูลเกี่ยวกับการผลิตชิ้นส่วนปั๊มอุตสาหกรรม
https://casmetals.com/industrial-pump-parts-casting/

ข้อมูลเกี่ยวกับชิ้นส่วนวาล์วอุตสาหกรรม
https://casmetals.com/industrial-valve-components/

12. ต้องตรวจสอบคุณภาพอะไรบ้างหลังผลิตชิ้นงาน DUPLEX 2205

แผนตรวจสอบควรกำหนดตามหน้าที่ ความเสี่ยง และข้อกำหนดของชิ้นงาน อาจประกอบด้วยการตรวจสอบขนาด ผิวงาน ตำแหน่งกลึง องค์ประกอบวัสดุ และการทดสอบแบบไม่ทำลายตามความจำเป็น แต่ไม่ควรกำหนดรายการทดสอบโดยไม่มีเกณฑ์ยอมรับหรือไม่มีความสัมพันธ์กับการใช้งาน

ชิ้นส่วนที่ทำงานกับความดัน ของไหลกัดกร่อน หรือเป็นตำแหน่งสำคัญของเครื่องจักรอาจต้องวางแผนตรวจสอบต่างจากชิ้นส่วนทั่วไป ลูกค้าควรแจ้งมาตรฐาน วิธีทดสอบ จุดตรวจ และเอกสารที่ต้องการตั้งแต่ขั้นขอราคา เพื่อให้ขอบเขตการผลิตและการตรวจรับสอดคล้องกัน

แนวทางการควบคุมคุณภาพชิ้นงานหล่อ
https://casmetals.com/quality-control-guide/

13. จำเป็นต้องตรวจสอบแบบไม่ทำลายทุกชิ้นหรือไม่

ไม่จำเป็นต้องใช้การตรวจสอบแบบไม่ทำลายรูปแบบเดียวกันกับชิ้นงานทุกประเภท การเลือกวิธีตรวจต้องพิจารณาชนิดของข้อบกพร่องที่ต้องการค้นหา รูปทรง ความหนา ตำแหน่งสำคัญ สภาพผิว และเกณฑ์ยอมรับของลูกค้า

ก่อนกำหนดการตรวจควรระบุว่าต้องการควบคุมความเสี่ยงใด เช่น ความไม่ต่อเนื่องบริเวณผิว ความบกพร่องภายใน หรือบริเวณที่ผ่านกระบวนการเฉพาะ การระบุเพียงคำว่า “ตรวจ NDT” โดยไม่กำหนดวิธี พื้นที่ตรวจ และเกณฑ์ยอมรับ อาจทำให้ผู้ซื้อและผู้ผลิตเข้าใจขอบเขตไม่ตรงกัน

ศึกษาหลักการตรวจสอบแบบไม่ทำลายสำหรับงานอุตสาหกรรม
https://casmetals.com/ndt-inspection-guide/

14. ต้องเตรียมข้อมูลอะไรเพื่อขอราคาผลิตสแตนเลส DUPLEX2205 จากตัวอย่าง

ควรเตรียมภาพถ่ายตัวอย่างหลายมุม ขนาดโดยประมาณ น้ำหนัก จำนวนที่ต้องการ หน้าที่ของชิ้นส่วน ตำแหน่งติดตั้ง และสาเหตุที่ต้องเปลี่ยนอะไหล่เดิม หากเป็นชิ้นส่วนในระบบของไหล ควรแจ้งชนิดของสาร อุณหภูมิ ความดัน ความเร็วการไหล และปัญหาที่พบระหว่างใช้งาน

ควรระบุด้วยว่าต้องการวัสดุ DUPLEX 2205 ตามมาตรฐานใด ต้องการชิ้นหล่อหรืองานกลึงสำเร็จ มีแบบหรือชิ้นส่วนคู่ประกอบหรือไม่ และต้องการการตรวจสอบหรือเอกสารอะไร ข้อมูลครบถ้วนช่วยให้ประเมินขอบเขตการเก็บขนาด การสร้างแบบ แบบหล่อ งานกลึง และการตรวจสอบได้ชัดเจนขึ้น

ตรวจสอบรายการข้อมูลที่ควรมีใน RFQ งานหล่อ
https://casmetals.com/rfq-guide-checklist/

15. ระยะเวลาผลิตและจำนวนสั่งขั้นต่ำของชิ้นงาน DUPLEX 2205 กำหนดอย่างไร

ระยะเวลาและจำนวนที่เหมาะสมไม่สามารถกำหนดจากชื่อวัสดุเพียงอย่างเดียว ต้องพิจารณาความพร้อมของตัวอย่าง ความสมบูรณ์ของข้อมูล ขั้นตอนเก็บขนาด การจัดทำและอนุมัติแบบ การสร้างแบบหล่อ ขนาดชิ้นงาน จำนวน งานกลึง การตรวจสอบ และเอกสารที่ลูกค้าต้องการ

หากตัวอย่างเสียหายมากหรือข้อมูลวัสดุไม่ชัดเจน อาจต้องใช้เวลาเพิ่มเติมเพื่อยืนยันข้อมูลก่อนผลิต ส่วนจำนวนสั่งต้องประเมินร่วมกับต้นทุนการเตรียมงานและลักษณะการใช้อะไหล่ CASMETALS จึงต้องตรวจรายละเอียดของแต่ละโครงการก่อนแจ้งเงื่อนไขและเสนอราคา โดยไม่ควรอ้างอิงระยะเวลาหรือจำนวนของงานอื่นมาใช้แทนกัน

ศึกษาขั้นตอนการเตรียมข้อมูลและสั่งผลิตชิ้นงาน
https://casmetals.com/how-to-order/

ส่งตัวอย่าง แบบ และรายละเอียดเพื่อขอประเมินราคา
https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS