banner bg

รับหล่อใบพัดปั๊มสแตนเลส SUS630 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS630 สำหรับโรงงานที่ต้องการผลิตใบพัดใหม่ตามแบบ ผลิตอะไหล่ทดแทนจากตัวอย่าง หรือสร้างชิ้นส่วนสำหรับปั๊มที่เลิกผลิตและไม่สามารถจัดหาอะไหล่เดิมได้ โดยพิจารณาร่วมกันทั้งรูปทรงใบพัด ขนาดทางกล ลักษณะของของไหล ความเร็วรอบ จุดติดตั้งกับเพลา งานกลึงหลังหล่อ และข้อกำหนดด้านวัสดุของลูกค้า

SUS630 เป็นสแตนเลสกลุ่มเพิ่มความแข็งด้วยการตกตะกอนหรือ Precipitation Hardening Stainless Steel การระบุเพียงชื่อเกรดยังไม่เพียงพอสำหรับสั่งผลิตใบพัดปั๊ม เพราะสมบัติของชิ้นงานอาจสัมพันธ์กับกระบวนการหล่อ สภาพหลังหล่อ การอบชุบความร้อน ความหนาของแต่ละหน้าตัด และข้อกำหนดการทดสอบ จึงควรตรวจสอบมาตรฐานวัสดุ สภาพการอบชุบ และสมบัติที่ต้องการก่อนเริ่มผลิตทุกครั้ง

ผู้ที่ต้องการศึกษาขอบเขตของงานหล่อสแตนเลส SUS630 สามารถดูข้อมูลวัสดุที่เกี่ยวข้องได้ที่

https://casmetals.com/sus630-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ใบพัดปั๊ม SUS630 เหมาะกับงานประเภทใด

การเลือก SUS630 สำหรับใบพัดปั๊มมักเกิดขึ้นเมื่อผู้ใช้งานต้องการพิจารณาความแข็งแรง ความแข็ง ความต้านทานการสึกหรอ และความทนทานต่อสภาพแวดล้อมร่วมกัน อย่างไรก็ตาม SUS630 ไม่ใช่คำตอบอัตโนมัติสำหรับของไหลทุกชนิด โดยเฉพาะของไหลที่มีคลอไรด์สูง สารเคมีรุนแรง อุณหภูมิสูง หรือมีอนุภาคแข็งปะปน จำเป็นต้องตรวจสอบข้อมูลหน้างานและเปรียบเทียบกับวัสดุทางเลือกก่อนสรุปเกรด

ตัวอย่างลักษณะงานที่อาจนำ SUS630 ไปพิจารณา ได้แก่

  • ใบพัดปั๊มที่รับแรงทางกลและแรงเหวี่ยงขณะหมุน
  • ใบพัดที่ต้องการสมบัติเชิงกลสูงกว่าสแตนเลสออสเทนนิติกบางเกรด
  • ปั๊มในระบบอุตสาหกรรมที่ต้องพิจารณาทั้งการกัดกร่อนและการสึก
  • อะไหล่ปั๊มที่ต้องผลิตทดแทนตามแบบเดิม
  • ใบพัดของเครื่องจักรนำเข้าที่เลิกผลิตหรือมีระยะเวลาจัดหานาน
  • ใบพัดที่มีข้อกำหนดงานกลึง รูเพลา ร่องลิ่ม เกลียว หรือผิวประกอบหลังการหล่อ

ข้อมูลภาพรวมเกี่ยวกับบริการหล่อสแตนเลสและการพิจารณาเกรดสำหรับงานอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-casting/

ต้องตรวจสอบของไหลก่อนเลือกสแตนเลส SUS630

คำว่า “ของไหลอุตสาหกรรม” ครอบคลุมตั้งแต่น้ำสะอาด น้ำหล่อเย็น น้ำเสีย สารละลายเคมี น้ำที่มีตะกอน น้ำมัน ไปจนถึงของเหลวที่มีอนุภาคแข็ง แต่ละระบบสร้างกลไกความเสียหายต่อใบพัดต่างกัน การเลือกวัสดุจึงต้องพิจารณามากกว่าคำว่า “สแตนเลส”

ข้อมูลสำคัญที่ควรตรวจสอบประกอบด้วย

  • ชนิดและองค์ประกอบของของไหล
  • ความเข้มข้นของสารเคมี
  • ค่าความเป็นกรดหรือด่าง
  • ปริมาณคลอไรด์หรือเกลือ
  • อุณหภูมิใช้งานปกติและช่วงผิดปกติ
  • ปริมาณและความแข็งของอนุภาคในของไหล
  • อัตราการไหล แรงดัน และความเร็วรอบปั๊ม
  • ลักษณะการเดินเครื่องต่อเนื่องหรือเป็นช่วง
  • ประวัติการกัดกร่อน การสึก หรือการเกิดโพรงไอ
  • อายุใช้งานของใบพัดเดิมและตำแหน่งที่เสียหาย

ก่อนกำหนดวัสดุ ควรใช้แนวทางการเลือกวัสดุใบพัดปั๊มเพื่อเปรียบเทียบข้อกำหนดของระบบกับสมบัติของวัสดุแต่ละกลุ่ม

https://casmetals.com/pump-impeller-material-selection/

สำหรับปั๊มที่สัมผัสสารเคมี ควรแยกพิจารณาความเข้ากันได้ระหว่างวัสดุกับสารเคมีจริง ไม่ควรตัดสินจากคำว่าสแตนเลสเพียงอย่างเดียว

https://casmetals.com/chemical-pump-impeller-casting/

รูปแบบใบพัดมีผลต่อการออกแบบและการหล่อ

ใบพัดปั๊มมีรูปทรงซับซ้อนกว่าชิ้นส่วนทรงตันทั่วไป เพราะมีทางไหล ความหนาใบ ระยะห่างระหว่างใบพัด ดุมใบพัด และผิวที่สัมพันธ์กับประสิทธิภาพทางชลศาสตร์ รูปทรงเหล่านี้มีผลต่อการทำแบบหล่อ การไหลของน้ำโลหะ การหดตัว ตำแหน่งที่ต้องกลึง และการตรวจสอบชิ้นงาน

ใบพัดแบบปิด

ใบพัดแบบปิดมีแผ่นปิดทั้งด้านหน้าและด้านหลัง ทางไหลภายในจึงต้องควบคุมรูปทรงให้สอดคล้องกับแบบเดิม การผลิตจากตัวอย่างต้องตรวจสอบว่าช่องทางไหลมีคราบ การสึก หรือการสูญเสียเนื้อโลหะที่ทำให้ค่าที่วัดได้ต่างจากขนาดตั้งต้นหรือไม่

https://casmetals.com/closed-impeller-casting/

ใบพัดแบบกึ่งเปิด

ใบพัดแบบกึ่งเปิดมีโครงสร้างที่เปิดด้านหนึ่ง การตรวจสอบความสูงและรูปทรงของใบพัด รวมถึงระยะห่างระหว่างใบพัดกับชิ้นส่วนที่อยู่ติดกัน มีความสำคัญต่อการประกอบและการทำงาน

https://casmetals.com/semi-open-impeller-casting/

ใบพัดแบบเปิด

ใบพัดแบบเปิดสามารถพบได้ในงานที่ต้องจัดการของไหลบางประเภทหรือของไหลที่มีสิ่งปะปน แต่รูปแบบที่เหมาะสมขึ้นอยู่กับการออกแบบปั๊มเดิม ไม่ควรเปลี่ยนจากใบพัดชนิดหนึ่งเป็นอีกชนิดหนึ่งโดยไม่มีการตรวจสอบทางวิศวกรรม

https://casmetals.com/open-impeller-casting/

      ช่วยดูว่าควรผลิตชิ้นเดียว ทำล็อต หรือปรับแบบก่อน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับความคุ้มค่าการผลิต ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับความคุ้มค่าการผลิต
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับหล่อใบพัดปั๊ม SUS630 ตามแบบ

การผลิตตามแบบเหมาะกับกรณีที่ลูกค้ามี Drawing ซึ่งระบุรูปทรง ขนาด ตำแหน่งงานกลึง วัสดุ และข้อกำหนดการตรวจสอบไว้แล้ว แบบที่สมบูรณ์ช่วยลดความคลุมเครือระหว่างการประเมินงานและทำให้กำหนดจุดตรวจรับชิ้นงานได้ชัดเจนขึ้น

ข้อมูลในแบบควรครอบคลุมอย่างน้อย

  • เส้นผ่านศูนย์กลางภายนอกและความกว้างรวม
  • จำนวน ทิศทาง และรูปทรงใบพัด
  • ขนาดดุมและรูเพลา
  • ร่องลิ่ม เกลียว หรือรูปแบบการยึดกับเพลา
  • ตำแหน่งและขนาดผิวที่ต้องกลึง
  • ค่าคลาดเคลื่อนที่จำเป็นต่อการประกอบ
  • สัญลักษณ์ผิวสำเร็จในจุดสำคัญ
  • เกรดวัสดุและมาตรฐานอ้างอิง
  • สภาพการอบชุบความร้อนที่ต้องการ
  • วิธีตรวจสอบหรือเอกสารที่ต้องส่งมอบ
  • จำนวนที่ต้องการผลิต

แนวทางสำหรับการส่งแบบเพื่อประเมินงานหล่อสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

รับผลิตใบพัดปั๊ม SUS630 จากตัวอย่าง

หากไม่มีแบบ ลูกค้าสามารถส่งใบพัดเก่าให้ตรวจสอบเบื้องต้นเพื่อพิจารณาความเป็นไปได้ในการผลิตทดแทนได้ แต่ต้องเข้าใจว่าตัวอย่างที่ผ่านการใช้งานอาจสึก กัดกร่อน บิดเบี้ยว แตกร้าว หรือผ่านการซ่อมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดตั้งต้นของผู้ผลิตเดิม

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุ ขนาด สมบัติเชิงกล และประสิทธิภาพของชิ้นงานใหม่จะตรงกับอะไหล่เดิมทุกประการ จนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบตามขอบเขตที่ตกลงกัน

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

ในกรณีที่ตัวอย่างเสียหายมากหรือไม่สามารถวัดบางตำแหน่งได้ อาจต้องใช้กระบวนการ Reverse Engineering ร่วมกับข้อมูลปั๊ม ตำแหน่งประกอบ และเงื่อนไขการทำงาน

https://casmetals.com/reverse-engineering/

สำหรับใบพัดที่ไม่มีแบบ ควรจัดเตรียมตัวอย่าง ภาพถ่าย จุดประกอบกับเพลา ทิศทางการหมุน และข้อมูลเครื่องจักรให้ครบที่สุด

https://casmetals.com/pump-impeller-without-drawing/

การทำแบบหล่อและควบคุมทางไหลของใบพัด

รูปทรงของใบพัดมีทั้งส่วนบาง ส่วนหนา และทางไหลที่อาจเข้าถึงได้ยาก การวางแผนทำแบบหล่อและระบบทางวิ่งน้ำโลหะจึงต้องสัมพันธ์กับรูปทรงจริงของชิ้นงาน ไม่ควรกำหนดวิธีผลิตจากชื่อวัสดุเพียงอย่างเดียว

ประเด็นที่ต้องพิจารณา ได้แก่

  • ความสามารถในการถอดแบบและประกอบไส้แบบ
  • การเผื่อการหดตัวตามกระบวนการและข้อกำหนดงาน
  • การเผื่อเนื้อสำหรับกลึง
  • ความแตกต่างของความหนาระหว่างดุมกับใบพัด
  • ความต่อเนื่องของทางไหลภายใน
  • ตำแหน่งที่เสี่ยงต่อการกักอากาศหรือเกิดข้อบกพร่อง
  • จุดอ้างอิงสำหรับการตรวจขนาดและการจับยึดบนเครื่องจักร

แนวทางภาพรวมสำหรับงานหล่อใบพัดปั๊มตามสั่งสามารถดูได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

สำหรับผู้จัดซื้อที่ต้องการระบุขอบเขตงานหล่อใบพัดปั๊มโดยตรง สามารถดูหน้าบริการที่เกี่ยวข้องได้ที่

https://casmetals.com/pump-impeller-casting-custom/

งานกลึงใบพัดปั๊มหลังการหล่อ

ใบพัดปั๊มมักมีจุดที่ต้องกลึงเพื่อให้ประกอบเข้ากับชุดเพลาและชิ้นส่วนปั๊มได้ เช่น รูเพลา ร่องลิ่ม เกลียว หน้าดุม ผิวอ้างอิง และตำแหน่งควบคุมการเยื้องศูนย์ การกำหนดขนาดก่อนกลึงและขนาดสำเร็จต้องแยกให้ชัดเจน เพื่อป้องกันความเข้าใจคลาดเคลื่อนระหว่างชิ้นงานหล่อกับชิ้นงานพร้อมประกอบ

แบบควรระบุด้วยว่าลูกค้าต้องการ

  • ชิ้นงานหล่อดิบ
  • ชิ้นงานหล่อพร้อมเผื่อกลึง
  • งานกลึงบางตำแหน่ง
  • งานกลึงสำเร็จตามแบบ
  • การตรวจสอบขนาดก่อนส่งมอบ

การเผื่อกลึงไม่ควรกำหนดเป็นค่าตายตัวสำหรับใบพัดทุกขนาด เพราะต้องพิจารณาขนาดชิ้นงาน รูปทรง กระบวนการหล่อ ตำแหน่งจับยึด และข้อกำหนดผิวสำเร็จร่วมกัน

https://casmetals.com/machining-allowance-guide/

การอบชุบความร้อนของ SUS630 ต้องระบุให้ชัดเจน

สมบัติของ SUS630 มีความสัมพันธ์กับสภาพการอบชุบความร้อน ดังนั้นคำสั่งซื้อที่ระบุเพียง “SUS630” อาจยังไม่เพียงพอ หากแบบหรือมาตรฐานของลูกค้ากำหนดสภาพวัสดุหลังการอบชุบ ควรระบุข้อมูลดังกล่าวอย่างชัดเจนและตรวจสอบความเป็นไปได้ก่อนผลิต

ประเด็นที่ควรตกลงประกอบด้วย

  • มาตรฐานวัสดุที่ต้องอ้างอิง
  • สภาพชิ้นงานก่อนและหลังการอบชุบ
  • ลำดับระหว่างการอบชุบกับการกลึง
  • สมบัติหรือความแข็งที่ต้องตรวจสอบ
  • ตำแหน่งและวิธีเก็บชิ้นทดสอบ หากมีข้อกำหนด
  • เอกสารหรือผลการตรวจที่ลูกค้าต้องการ

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการอบชุบความร้อนสำหรับงานโลหะสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/heat-treatment-guide/

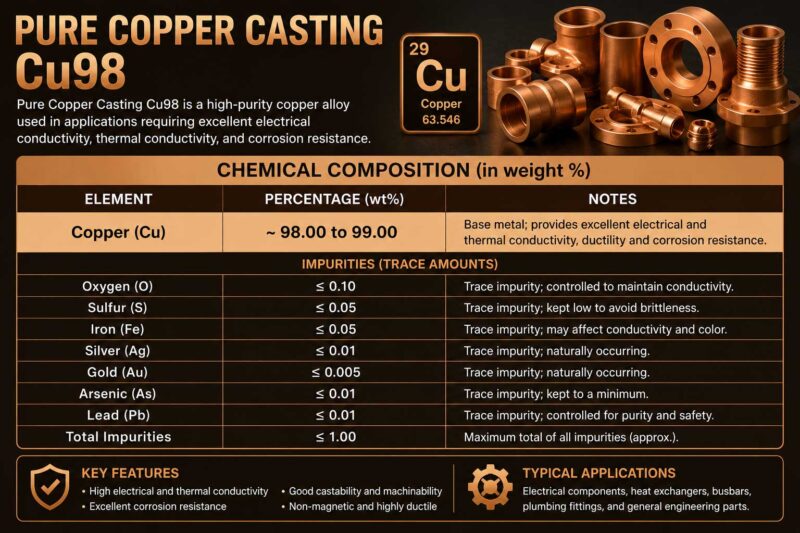
Bronze ค่าเคมี Cu98 e1781087624156
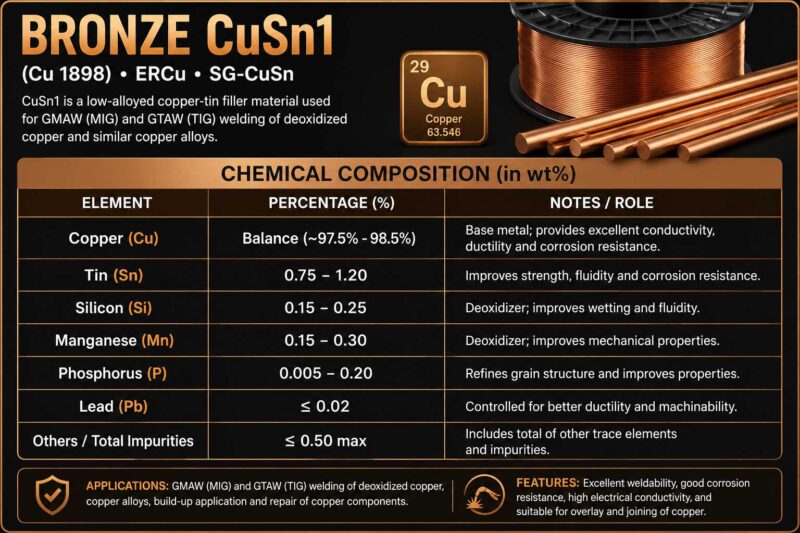
Bronze ค่าเคมี CuSn1 e1781087609203
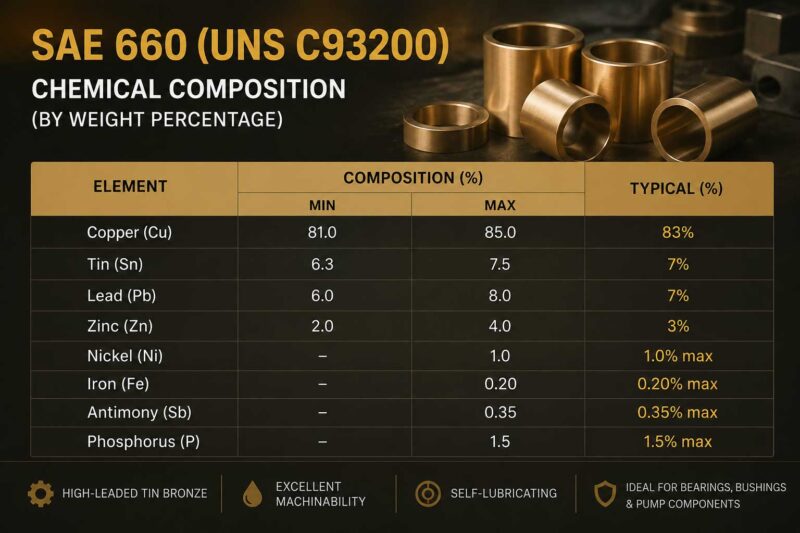
Bronze ค่าเคมี SAE660 e1781087322289
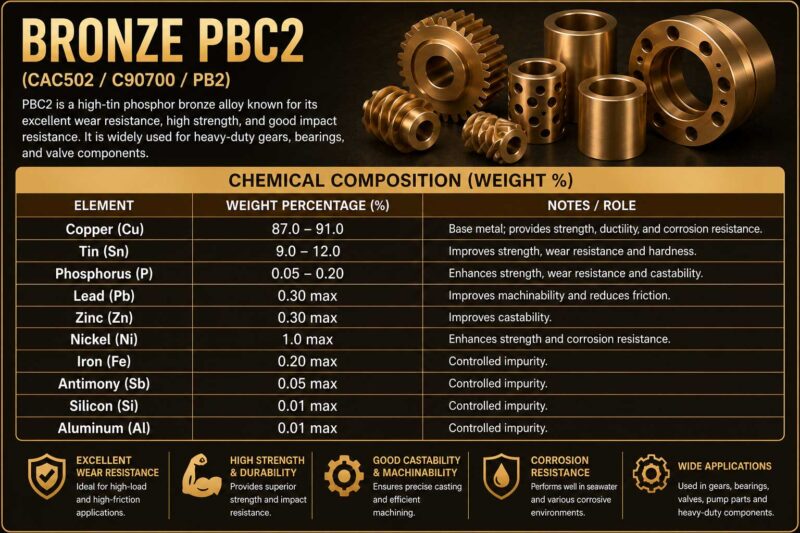
Bronze ค่าเคมี PBC2 e1781087594321
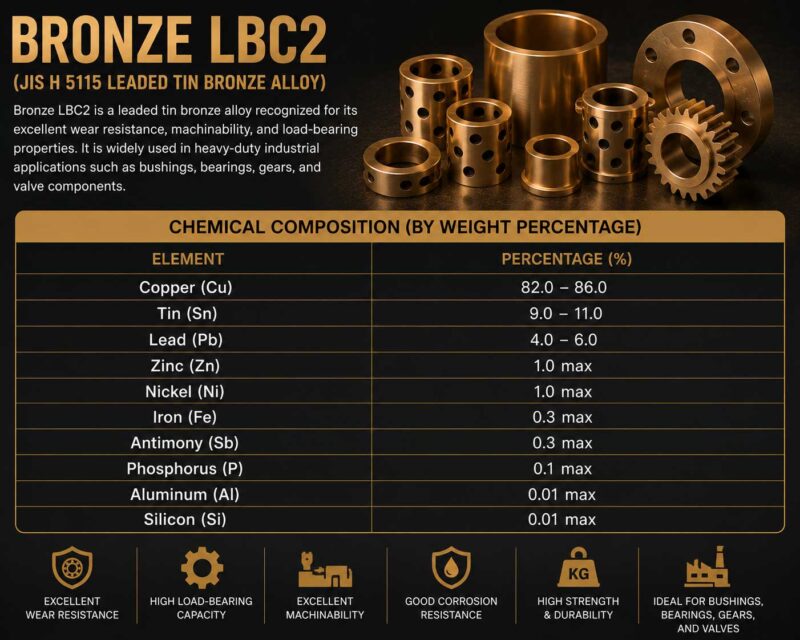
Bronze ค่าเคมี LBC2 e1781087489582
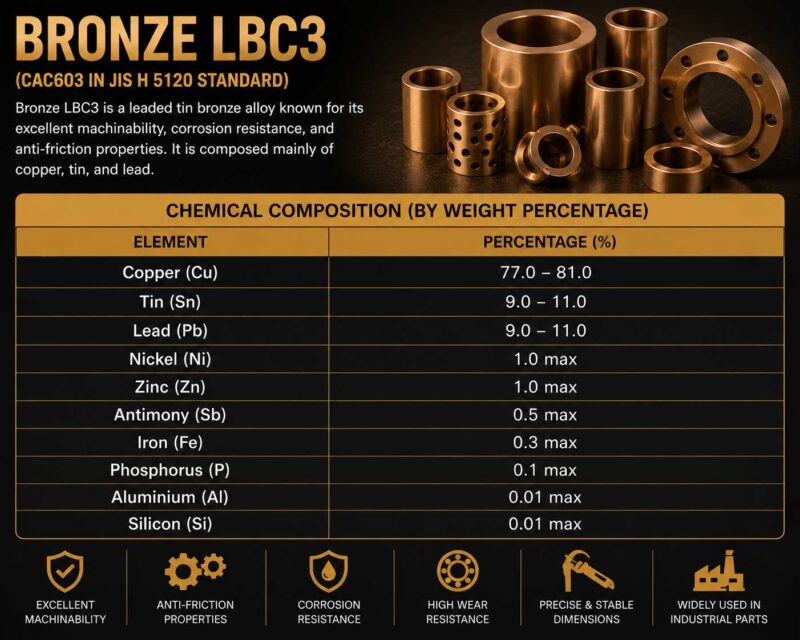
Bronze ค่าเคมี LBC3 e1781087505710
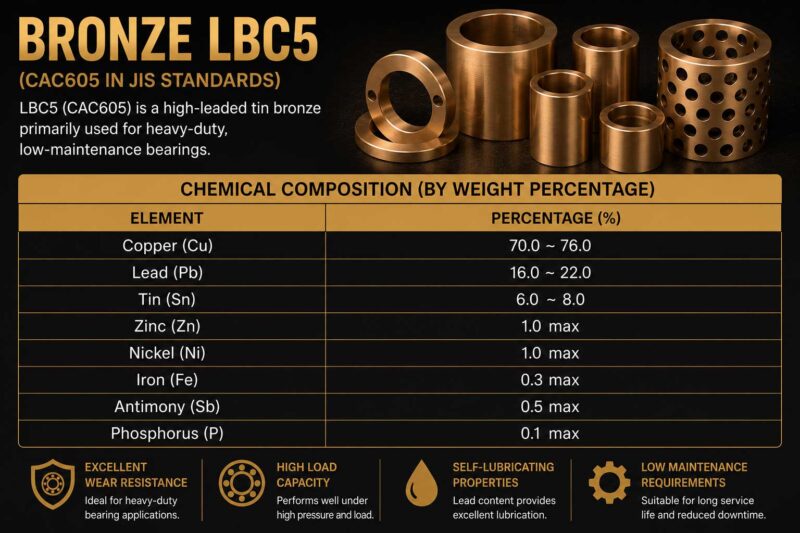
Bronze ค่าเคมี LBC5 e1781087528181

ความเสี่ยงของใบพัดปั๊มไม่ได้เกิดจากวัสดุเพียงอย่างเดียว

แม้เลือกเกรดวัสดุได้เหมาะสม ใบพัดยังอาจเสียหายจากสภาพการเดินปั๊ม การติดตั้ง หรือการทำงานนอกช่วงออกแบบได้ ความเสียหายที่พบบ่อยอาจเกี่ยวข้องกับการกัดกร่อน การสึกกร่อนจากอนุภาค การเกิดโพรงไอ การสั่น ความไม่สมดุล การเยื้องศูนย์ หรือการแตกร้าวจากแรงสลับ

หากใบพัดเดิมเสียหาย ควรตรวจสอบสาเหตุก่อนผลิตชิ้นใหม่ ไม่ควรเปลี่ยนวัสดุโดยอาศัยลักษณะผิวเสียหายเพียงอย่างเดียว

แนวทางตรวจสอบปัญหาที่เกิดกับใบพัดปั๊มมีอยู่ที่

https://casmetals.com/common-pump-impeller-problems/

การเกิดโพรงไอ

การเกิดโพรงไอหรือ Cavitation อาจทำให้ผิวใบพัดเกิดความเสียหายเป็นหลุมและสูญเสียเนื้อวัสดุ การเลือกวัสดุเพียงอย่างเดียวอาจไม่สามารถแก้ปัญหาได้ หากสาเหตุเกี่ยวข้องกับสภาวะดูด การเดินปั๊มนอกช่วงที่เหมาะสม การอุดตัน หรือการออกแบบระบบ

https://casmetals.com/causes-of-cavitation-failure/

การกัดกร่อน

ความต้านทานการกัดกร่อนต้องประเมินจากสารเคมี ความเข้มข้น อุณหภูมิ คลอไรด์ ออกซิเจน และสภาวะการไหลจริง การที่วัสดุเป็นสแตนเลสไม่ได้หมายความว่าจะทนของไหลทุกชนิดได้

https://casmetals.com/causes-of-corrosion-failure/

การตรวจสอบคุณภาพใบพัดปั๊ม SUS630

แผนการตรวจสอบควรสอดคล้องกับความสำคัญของชิ้นส่วน ข้อกำหนดในแบบ และความเสี่ยงของการใช้งาน ไม่ควรกำหนดวิธีตรวจโดยไม่พิจารณาว่าวิธีนั้นสามารถค้นหาความไม่ต่อเนื่องในตำแหน่งและลักษณะที่ต้องการได้หรือไม่

ขอบเขตการตรวจสอบอาจประกอบด้วย

  • ตรวจสอบสภาพผิวและรูปทรงภายนอก
  • ตรวจสอบมิติสำคัญตามแบบ
  • ตรวจตำแหน่งรูเพลา ร่องลิ่ม และหน้าดุม
  • ตรวจองค์ประกอบทางเคมีเมื่อระบุในขอบเขตงาน
  • ตรวจความแข็งหรือสมบัติที่แบบกำหนด
  • ตรวจสอบความไม่ต่อเนื่องด้วยวิธีที่เหมาะสม
  • ตรวจสอบความพร้อมสำหรับงานกลึงและการประกอบ
  • จัดทำบันทึกผลตามข้อกำหนดที่ตกลงกัน

แนวทางภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

หากชิ้นงานมีข้อกำหนดการตรวจสอบแบบไม่ทำลาย ควรกำหนดวิธี พื้นที่ตรวจ เกณฑ์การยอมรับ และมาตรฐานอ้างอิงให้ชัดเจนตั้งแต่ขั้นตอนเสนอราคา

https://casmetals.com/ndt-inspection-guide/

ข้อมูลที่ใช้ขอราคาใบพัดปั๊ม SUS630

เพื่อให้สามารถพิจารณาความเหมาะสมและประเมินขอบเขตงานได้ ลูกค้าควรจัดเตรียมข้อมูลดังต่อไปนี้

  1. แบบชิ้นงานหรือใบพัดตัวอย่าง
  2. เกรดวัสดุและมาตรฐานที่ต้องการ
  3. สภาพการอบชุบความร้อน หากมี
  4. ขนาดและน้ำหนักโดยประมาณ
  5. จำนวนที่ต้องการผลิต
  6. ชนิดของปั๊มและทิศทางการหมุน
  7. ความเร็วรอบและข้อมูลการทำงานของปั๊ม
  8. ชนิด ความเข้มข้น และอุณหภูมิของของไหล
  9. ข้อมูลอนุภาคแข็งหรือสารกัดกร่อนในระบบ
  10. ตำแหน่งงานกลึงและขนาดสำเร็จ
  11. ค่าคลาดเคลื่อนที่สำคัญ
  12. วิธีตรวจสอบและเกณฑ์การยอมรับ
  13. ปัญหาของใบพัดเดิมและอายุใช้งาน
  14. ภาพถ่ายตำแหน่งประกอบและป้ายข้อมูลปั๊ม
  15. เอกสารที่ต้องการพร้อมชิ้นงาน

รายการตรวจสอบสำหรับจัดเตรียม RFQ ใบพัดปั๊มมีอยู่ที่

https://casmetals.com/pump-impeller-rfq-checklist/

ขั้นตอนการพิจารณางานกับ CASMETALS

CASMETALS พิจารณางานรับหล่อใบพัดปั๊ม สแตนเลส SUS630 จากข้อมูลเฉพาะของแต่ละโครงการ โดยเริ่มจากการตรวจสอบแบบหรือตัวอย่าง รูปทรง ขนาด จำนวน วัสดุ งานกลึง สภาพใช้งาน และข้อกำหนดการตรวจรับ

หากข้อมูลยังไม่ครบ จะต้องระบุประเด็นที่ต้องยืนยันเพิ่มเติมก่อนสรุปความเหมาะสมของวัสดุหรือกระบวนการผลิต โดยเฉพาะใบพัดที่ใช้กับสารเคมี ของไหลที่มีคลอไรด์ ของไหลที่มีอนุภาคแข็ง หรือระบบที่เคยเกิด Cavitation และการสั่นสะเทือน

ลูกค้าสามารถส่งรายละเอียดโครงการ แบบ ภาพถ่าย หรือตัวอย่างชิ้นงานเพื่อขอให้ CASMETALS ตรวจสอบความเป็นไปได้และจัดทำข้อเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. ใบพัดปั๊มสแตนเลส SUS630 เหมาะกับของไหลอุตสาหกรรมประเภทใด

ใบพัดปั๊มสแตนเลส SUS630 อาจนำไปพิจารณาสำหรับระบบที่ต้องการความแข็งแรง ความแข็ง และความต้านทานการสึกหรอควบคู่กับความทนทานต่อสภาพแวดล้อมบางประเภท อย่างไรก็ตาม การเลือก SUS630 ไม่ควรพิจารณาจากชื่อเกรดหรือคำว่า “สแตนเลส” เพียงอย่างเดียว เพราะของไหลอุตสาหกรรมแต่ละชนิดมีองค์ประกอบ ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ อนุภาคแข็ง และสภาวะการไหลแตกต่างกัน

ก่อนสั่งรับหล่อใบพัดปั๊ม สแตนเลส SUS630 ควรแจ้งชนิดของของไหล อุณหภูมิใช้งาน ความเร็วรอบ แรงดัน อัตราการไหล ปริมาณของแข็งปะปน และประวัติความเสียหายของใบพัดเดิม เพื่อให้พิจารณาว่า SUS630 เหมาะสมหรือควรเปรียบเทียบกับสแตนเลสหรือโลหะผสมเกรดอื่น การยืนยันความเหมาะสมขั้นสุดท้ายควรอ้างอิงแบบ มาตรฐานวัสดุ และเงื่อนไขการทำงานจริงของปั๊ม

ข้อมูลเกี่ยวกับงานหล่อสแตนเลส SUS630 สำหรับชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/sus630-stainless-steel-casting/

2. SUS630 ทนการกัดกร่อนได้ดีกว่าสแตนเลสทุกเกรดหรือไม่

ไม่ควรสรุปว่า SUS630 ทนการกัดกร่อนได้ดีกว่าสแตนเลสทุกเกรด เนื่องจากสแตนเลสแต่ละกลุ่มได้รับการพัฒนาให้มีสมดุลระหว่างความแข็งแรง ความเหนียว ความแข็ง ความสามารถในการอบชุบ และความต้านทานการกัดกร่อนแตกต่างกัน SUS630 เป็นสแตนเลสกลุ่มเพิ่มความแข็งด้วยการตกตะกอน แต่ระดับความเหมาะสมต่อของไหลต้องตรวจสอบตามองค์ประกอบทางเคมี อุณหภูมิ คลอไรด์ สภาวะนิ่งหรือไหล และกลไกความเสียหายที่เกิดขึ้นจริง

หากใบพัดต้องสัมผัสน้ำเกลือ สารละลายคลอไรด์ กรด ด่าง หรือสารเคมีเข้มข้น ควรตรวจสอบข้อมูลการกัดกร่อนจากแหล่งอ้างอิงที่ตรงกับสภาวะใช้งาน ไม่ควรเลือกเกรดจากความแข็งแรงเพียงด้านเดียว เพราะวัสดุที่แข็งแรงอาจไม่ได้ทนการกัดกร่อนเฉพาะจุด การกัดกร่อนตามซอก หรือการกัดกร่อนภายใต้สภาวะจริงได้ดีที่สุดเสมอไป

ผู้จัดซื้อและวิศวกรสามารถศึกษาภาพรวมสมบัติของวัสดุสแตนเลสก่อนเปรียบเทียบเกรดได้ที่

https://casmetals.com/stainless-steel-materials-properties/

3. ต้องใช้ข้อมูลอะไรในการเลือก SUS630 สำหรับใบพัดปั๊ม

การเลือก SUS630 สำหรับใบพัดปั๊มต้องใช้ข้อมูลทั้งด้านวัสดุ เครื่องจักร ของไหล และรูปแบบความเสียหาย ข้อมูลสำคัญประกอบด้วยชนิดของปั๊ม รูปแบบใบพัด ขนาดใบพัด ความเร็วรอบ กำลังของต้นกำลัง อัตราการไหล แรงดัน อุณหภูมิ ลักษณะการเดินเครื่อง และวัสดุของชิ้นส่วนที่สัมผัสหรือประกอบร่วมกัน

ในด้านของไหล ควรระบุชื่อสาร ความเข้มข้น ค่า pH ปริมาณคลอไรด์ ปริมาณออกซิเจน อนุภาคแข็ง ขนาดอนุภาค และความเป็นไปได้ของการเกิดตะกอน ส่วนใบพัดเดิมควรตรวจสอบตำแหน่งที่สึก กัดกร่อน แตกร้าว หรือเกิดหลุมจากโพรงไอ พร้อมระบุอายุใช้งานโดยประมาณ ข้อมูลเหล่านี้ช่วยแยกว่าปัญหาเดิมเกิดจากวัสดุ การออกแบบ การติดตั้ง หรือสภาวะการเดินปั๊ม

แนวทางการเลือกวัสดุสำหรับใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pump-impeller-material-selection/

4. รับหล่อใบพัดปั๊ม SUS630 ตามแบบได้หรือไม่

CASMETALS สามารถพิจารณารับหล่อใบพัดปั๊ม SUS630 ตามแบบของลูกค้า โดยต้องตรวจสอบรายละเอียดของแบบ รูปทรง จำนวน วัสดุ งานกลึง สภาพการอบชุบ และข้อกำหนดการตรวจสอบก่อนเสนอราคา แบบที่ใช้ประเมินควรแสดงเส้นผ่านศูนย์กลาง ความกว้าง จำนวนใบ ทิศทางการหมุน รูปทรงทางไหล ขนาดดุม รูเพลา ร่องลิ่ม เกลียว ผิวที่ต้องกลึง และค่าคลาดเคลื่อนที่สำคัญอย่างชัดเจน

หากแบบระบุเพียงขนาดสำเร็จโดยไม่แยกขนาดชิ้นงานหล่อ ควรแจ้งว่าต้องการชิ้นงานหล่อดิบ ชิ้นงานเผื่อกลึง หรืองานกลึงสำเร็จ เพราะแต่ละขอบเขตส่งผลต่อการทำแบบหล่อ การเผื่อเนื้อ ตำแหน่งจับยึด และวิธีตรวจรับ หากมีมาตรฐานวัสดุ สภาพการอบชุบ หรือข้อกำหนดการทดสอบเฉพาะ ควรส่งมาพร้อมแบบตั้งแต่ขั้นตอนประเมินงาน

ข้อมูลเกี่ยวกับการสั่งผลิตชิ้นงานหล่อตาม Drawing สามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

5. หากไม่มีแบบ สามารถผลิตใบพัดปั๊ม SUS630 จากตัวอย่างได้หรือไม่

สามารถส่งใบพัดปั๊มตัวอย่างให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตทดแทนได้ แต่ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก กัดกร่อน บิดเบี้ยว แตกร้าว หรือผ่านการเชื่อมซ่อมมาก่อน ขนาดและรูปทรงที่วัดได้จึงอาจไม่ใช่ค่าตั้งต้นของผู้ผลิตเดิม โดยเฉพาะความหนาของใบพัด รูปทรงทางไหล ระยะระหว่างใบ และผิวประกอบกับเพลา

การผลิตจากตัวอย่างไม่สามารถรับรองวัสดุเดิม ขนาดเดิม สมบัติเชิงกล หรือประสิทธิภาพของปั๊มได้ทั้งหมดจนกว่าจะผ่านการตรวจ วิเคราะห์ หรือทดสอบตามขอบเขตที่ตกลงกัน ลูกค้าควรส่งข้อมูลป้ายปั๊ม ทิศทางการหมุน ความเร็วรอบ ภาพตำแหน่งประกอบ ชนิดของของไหล และประวัติความเสียหายมาพร้อมตัวอย่าง เพื่อช่วยลดความคลุมเครือในการสร้างอะไหล่ทดแทน

รายละเอียดการผลิตชิ้นงานหล่อจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

6. Reverse Engineering ใบพัดปั๊ม SUS630 แตกต่างจากการวัดขนาดทั่วไปอย่างไร

Reverse Engineering ไม่ได้หมายถึงการวัดเส้นผ่านศูนย์กลางและรูเพลาแล้วทำชิ้นงานใหม่เท่านั้น แต่ต้องพิจารณาความสัมพันธ์ระหว่างรูปทรงใบพัด ดุม ทางไหล จำนวนใบ ทิศทางการหมุน จุดประกอบ และความเสียหายของชิ้นงานเดิม หากตัวอย่างสึกมาก การคัดลอกรูปทรงที่เหลืออยู่โดยตรงอาจทำให้ชิ้นงานใหม่สืบทอดความคลาดเคลื่อนจากชิ้นงานเก่า

กระบวนการจึงอาจต้องใช้ทั้งการวัดตัวอย่าง การตรวจสอบตำแหน่งอ้างอิง การเปรียบเทียบส่วนที่สึกกับส่วนที่ยังสมบูรณ์ และการยืนยันข้อมูลกับผู้ใช้งาน ก่อนจัดทำแบบสำหรับการผลิต ลูกค้าควรตรวจรับแบบหรือมิติสำคัญก่อนเริ่มทำแบบหล่อ โดยเฉพาะใบพัดที่ไม่มีข้อมูลต้นฉบับหรือเป็นอะไหล่ของปั๊มนำเข้าที่เลิกผลิตแล้ว

แนวทางเกี่ยวกับการสร้างอะไหล่ทดแทนด้วย Reverse Engineering สามารถดูได้ที่

https://casmetals.com/reverse-engineering/

7. รูปทรงใบพัดแบบปิด แบบกึ่งเปิด และแบบเปิดมีผลต่อการรับหล่อหรือไม่

รูปทรงใบพัดมีผลโดยตรงต่อการทำแบบหล่อ ไส้แบบ การไหลของน้ำโลหะ การเผื่อกลึง และการตรวจสอบมิติ ใบพัดแบบปิดมีทางไหลอยู่ระหว่างแผ่นปิดสองด้าน จึงต้องให้ความสำคัญกับรูปทรงช่องทางไหลและความสมบูรณ์ของส่วนที่เข้าถึงได้ยาก ใบพัดแบบกึ่งเปิดและแบบเปิดอาจเข้าถึงใบได้ง่ายกว่า แต่ยังต้องควบคุมความสูง มุม และระยะห่างของใบให้สัมพันธ์กับแบบเดิม

การเลือกว่าจะผลิตใบพัดรูปแบบใดต้องยึดตามการออกแบบปั๊ม ไม่ควรเปลี่ยนประเภทใบพัดเพื่อทำให้ผลิตง่ายขึ้นโดยไม่มีการตรวจสอบผลต่อสมรรถนะ การประกอบ และระยะห่างภายในตัวเสื้อปั๊ม ผู้ขอราคาจึงควรส่งแบบ ภาพถ่ายหลายมุม หรือใบพัดตัวอย่างที่ยังเห็นทางไหลและทิศทางใบได้ชัดเจน

ข้อมูลการรับหล่อใบพัดปั๊มตามสั่งสามารถศึกษาได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

8. การรับหล่อใบพัดปั๊ม SUS630 ต้องอบชุบความร้อนหรือไม่

SUS630 เป็นวัสดุที่สมบัติขึ้นอยู่กับประวัติและสภาพการอบชุบความร้อน ดังนั้นการระบุเพียงชื่อเกรด SUS630 อาจไม่เพียงพอสำหรับใบพัดปั๊มที่มีข้อกำหนดด้านความแข็งหรือสมบัติเชิงกล ลูกค้าควรระบุมาตรฐานอ้างอิง สภาพวัสดุที่ต้องการ สมบัติที่ใช้ตรวจรับ และลำดับระหว่างการหล่อ การอบชุบ และการกลึงให้ชัดเจน

ไม่ควรเลือกสภาพการอบชุบจากความต้องการให้ชิ้นงานแข็งที่สุดเพียงอย่างเดียว เพราะใบพัดต้องรับทั้งแรงเหวี่ยง แรงสลับ การสั่น และผลกระทบจากของไหล การกำหนดสภาพวัสดุจึงต้องพิจารณาความแข็งแรง ความเหนียว ความแข็ง ความเสี่ยงต่อการแตกร้าว และเงื่อนไขการใช้งานร่วมกัน หากลูกค้ามีสเปก OEM หรือข้อกำหนดเฉพาะ ควรส่งเอกสารดังกล่าวเพื่อใช้ประเมินก่อนผลิต

ข้อมูลพื้นฐานเกี่ยวกับการอบชุบความร้อนสำหรับงานโลหะสามารถดูได้ที่

https://casmetals.com/heat-treatment-guide/

9. ใบพัดปั๊ม SUS630 ต้องเผื่อกลึงบริเวณใดบ้าง

ตำแหน่งที่อาจต้องเผื่อกลึง ได้แก่ รูเพลา หน้าดุม ร่องลิ่ม เกลียว ผิวอ้างอิง ผิวประกอบ และบริเวณที่ต้องควบคุมการเยื้องศูนย์ แต่ตำแหน่งและปริมาณเนื้อเผื่อต้องกำหนดจากขนาดชิ้นงาน กระบวนการหล่อ รูปทรง ตำแหน่งจับยึด และค่าคลาดเคลื่อนของงานสำเร็จ ไม่ควรใช้ค่าเผื่อเดียวกับใบพัดทุกขนาดหรือทุกรูปแบบ

แบบควรแยกขนาดชิ้นงานหล่อกับขนาดหลังกลึงให้ชัดเจน พร้อมระบุจุดอ้างอิงสำหรับการวัด หากต้องการให้ผลิตพร้อมงานกลึง ควรแจ้งรายละเอียดรูเพลา ร่องลิ่ม เกลียว และผิวสำเร็จตั้งแต่ขั้นตอนขอราคา เพื่อให้สามารถพิจารณาลำดับการผลิตและความสามารถในการจับยึดได้อย่างเหมาะสม

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/machining-allowance-guide/

10. ทำไมใบพัดปั๊ม SUS630 จึงยังเกิด Cavitation ได้

Cavitation ไม่ได้เกิดจากวัสดุเพียงอย่างเดียว แต่เกี่ยวข้องกับการเกิดและยุบตัวของฟองไอในบริเวณที่ความดันลดลง เมื่อฟองไอยุบตัวใกล้ผิวใบพัด อาจทำให้ผิวเกิดหลุม สูญเสียเนื้อวัสดุ และเสียรูปในระยะยาว แม้ใช้ SUS630 ใบพัดก็ยังเสียหายได้ หากปั๊มทำงานภายใต้สภาวะที่เอื้อต่อการเกิด Cavitation

การแก้ปัญหาจึงต้องตรวจสอบทั้งระบบ เช่น สภาวะด้านดูด ระดับของเหลว การอุดตัน อุณหภูมิของของไหล ความเร็วรอบ การเลือกขนาดปั๊ม และการเดินเครื่องนอกช่วงที่เหมาะสม การเปลี่ยนวัสดุอาจช่วยลดอัตราความเสียหายในบางกรณี แต่ไม่ควรใช้แทนการแก้ต้นเหตุของระบบ

ข้อมูลเกี่ยวกับสาเหตุของความเสียหายจาก Cavitation สามารถศึกษาได้ที่

https://casmetals.com/causes-of-cavitation-failure/

11. หากใบพัดเดิมสึกหรือแตก ควรเปลี่ยนเป็น SUS630 ทันทีหรือไม่

ไม่ควรเปลี่ยนเป็น SUS630 ทันทีโดยยังไม่วิเคราะห์สาเหตุ เพราะรอยสึก หลุม รอยแตก และการสูญเสียเนื้อวัสดุอาจเกิดจากหลายปัจจัย เช่น การกัดกร่อน การสึกกร่อนจากอนุภาค Cavitation ความล้า การสั่น ความไม่สมดุล การเยื้องศูนย์ หรือการเดินปั๊มนอกช่วงออกแบบ หากเลือกวัสดุใหม่โดยดูจากภาพความเสียหายเพียงอย่างเดียว ปัญหาเดิมอาจเกิดซ้ำแม้วัสดุจะมีความแข็งหรือความแข็งแรงสูงขึ้น

ควรตรวจตำแหน่งและลักษณะความเสียหาย เปรียบเทียบกับสภาวะการเดินเครื่อง ตรวจการประกอบกับเพลา และเก็บข้อมูลของไหลก่อนตัดสินใจ หากมีชิ้นงานเดิม ควรเก็บไว้เป็นหลักฐานสำหรับการตรวจสอบ ไม่ควรเจียรหรือเชื่อมซ่อมเพิ่มเติมก่อนส่งวิเคราะห์โดยไม่บันทึกสภาพเดิม

แนวทางตรวจสอบปัญหาที่พบบ่อยในใบพัดปั๊มสามารถดูได้ที่

https://casmetals.com/common-pump-impeller-problems/

12. ใบพัดปั๊ม SUS630 สำหรับสารเคมีต้องพิจารณาอะไรเป็นพิเศษ

งานสารเคมีต้องพิจารณาชื่อสาร ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ สารปนเปื้อน สภาวะออกซิไดซ์หรือรีดิวซ์ และลักษณะการเดินระบบ ข้อมูลเพียงว่าเป็น “น้ำเคมี” หรือ “สารกัดกร่อน” ยังไม่เพียงพอต่อการเลือกวัสดุ นอกจากนี้ ควรตรวจสอบว่าระบบมีช่วงหยุดนิ่ง การสะสมตะกอน การล้างด้วยสารชนิดอื่น หรืออุณหภูมิเปลี่ยนแปลงระหว่างกระบวนการหรือไม่

SUS630 อาจมีสมบัติด้านความแข็งแรงและความแข็งที่น่าสนใจสำหรับงานบางประเภท แต่ไม่ควรยืนยันว่าจะทนสารเคมีทุกชนิด การประเมินต้องเปรียบเทียบข้อมูลความเข้ากันได้ของวัสดุกับสารเคมีจริง และพิจารณากลไกการกัดกร่อนเฉพาะจุดร่วมด้วย

ข้อมูลเกี่ยวกับสาเหตุของความเสียหายจากการกัดกร่อนสามารถศึกษาได้ที่

https://casmetals.com/causes-of-corrosion-failure/

ข้อมูลสำหรับงานรับหล่อใบพัดปั๊มที่สัมผัสสารเคมีสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

13. ต้องตรวจสอบคุณภาพใบพัดปั๊ม SUS630 ด้วยวิธีใดบ้าง

ขอบเขตการตรวจสอบต้องกำหนดตามแบบ ความสำคัญของชิ้นส่วน และความเสี่ยงของการใช้งาน การตรวจพื้นฐานอาจครอบคลุมรูปลักษณ์ภายนอก มิติสำคัญ จำนวนและทิศทางใบพัด รูเพลา ร่องลิ่ม หน้าดุม และผิวที่ต้องกลึง หากมีข้อกำหนดด้านวัสดุ อาจต้องตรวจองค์ประกอบทางเคมี ความแข็ง หรือสมบัติอื่นตามมาตรฐานและขอบเขตที่ตกลงกัน

หากต้องการการตรวจสอบเพิ่มเติม ลูกค้าควรระบุวิธีตรวจ ตำแหน่งตรวจ เกณฑ์การยอมรับ และเอกสารผลตรวจตั้งแต่ขั้นตอนขอราคา ไม่ควรระบุเพียงคำว่า “ตรวจ NDT” โดยไม่กำหนดขอบเขต เพราะวิธีตรวจแต่ละชนิดมีวัตถุประสงค์และข้อจำกัดต่างกัน

แนวทางการควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

ข้อมูลเกี่ยวกับการตรวจสอบแบบไม่ทำลายสามารถดูได้ที่

https://casmetals.com/ndt-inspection-guide/

14. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อใบพัดปั๊ม SUS630

ข้อมูลที่ควรส่งประกอบด้วยแบบหรือตัวอย่าง เกรดและมาตรฐานวัสดุ สภาพการอบชุบ ขนาด จำนวน น้ำหนักโดยประมาณ รูปแบบใบพัด ทิศทางการหมุน ความเร็วรอบ ตำแหน่งงานกลึง ค่าคลาดเคลื่อน และข้อกำหนดการตรวจรับ หากเป็นการผลิตทดแทน ควรเพิ่มภาพถ่ายตำแหน่งเสียหาย อายุใช้งาน และปัญหาที่พบกับใบพัดเดิม

ข้อมูลด้านของไหลควรระบุชื่อสาร ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ และอนุภาคแข็ง ถ้ามีป้ายข้อมูลปั๊ม คู่มือ หรือเอกสาร OEM ควรส่งมาพร้อมกัน ข้อมูลที่ครบช่วยให้ประเมินขอบเขตงาน วัสดุ งานกลึง และประเด็นที่ต้องยืนยันได้ตรงกับโครงการมากขึ้น โดยไม่ต้องคาดเดาจากภาพถ่ายเพียงอย่างเดียว

รายการตรวจสอบสำหรับการจัดเตรียม RFQ ใบพัดปั๊มสามารถดูได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

15. CASMETALS รับผลิตใบพัดปั๊ม SUS630 จำนวนน้อยหรืออะไหล่ทดแทนหรือไม่

CASMETALS สามารถรับข้อมูลเพื่อพิจารณาความเป็นไปได้ของงานใบพัดปั๊ม SUS630 ทั้งงานตามแบบ งานจากตัวอย่าง และงานอะไหล่ทดแทน แต่การรับผลิตจริงต้องพิจารณาขนาด รูปทรง จำนวน กระบวนการทำแบบหล่อ งานกลึง ข้อกำหนดวัสดุ การอบชุบ และการตรวจสอบของแต่ละโครงการก่อน ไม่ควรสรุปจำนวนขั้นต่ำ ราคา หรือระยะเวลาผลิตโดยไม่มีข้อมูลชิ้นงาน

สำหรับงานจำนวนน้อย ต้นทุนแบบหล่อและการเตรียมกระบวนการอาจมีสัดส่วนสำคัญ จึงควรแจ้งทั้งจำนวนที่ต้องการครั้งแรกและจำนวนที่คาดว่าจะใช้ในอนาคต หากเป็นอะไหล่ฉุกเฉินหรือเครื่องจักรหยุด ควรแจ้งสถานการณ์ตามจริงเพื่อให้ตรวจสอบขอบเขตงานและข้อมูลที่จำเป็นก่อนจัดทำข้อเสนอ

ลูกค้าสามารถส่งแบบ ภาพถ่าย ตัวอย่าง ข้อมูลของไหล และจำนวนที่ต้องการให้ CASMETALS ตรวจสอบความเหมาะสมและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS