banner bg

รับผลิตชิ้นส่วนสแตนเลส SUS630 สำหรับอุตสาหกรรมอาหาร

CASMETALS ให้บริการผลิต สแตนเลส SUS630 อุตสาหกรรมอาหาร สำหรับชิ้นส่วนเครื่องจักร อะไหล่ทดแทน และอุปกรณ์ที่ต้องการความแข็งแรง ความแข็ง หรือความทนทานต่อการสึกหรอ โดยรับพิจารณาการผลิตจากแบบวิศวกรรม ตัวอย่างชิ้นงานเดิม หรือข้อมูลขนาดจากหน้างาน

SUS630 เป็นสแตนเลสประเภทเพิ่มความแข็งด้วยการตกตะกอนหรือ Precipitation Hardening Stainless Steel การเลือกใช้จึงต้องพิจารณามากกว่าชื่อเกรดวัสดุ โดยเฉพาะตำแหน่งที่ชิ้นส่วนสัมผัสอาหารโดยตรง สารทำความสะอาด ความชื้น อุณหภูมิ แรงกระแทก โหลดทางกล และข้อกำหนดด้านสุขลักษณะของโรงงาน

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส SUS630 สามารถใช้ประกอบการพิจารณาวัสดุและแนวทางการผลิตได้ที่

https://casmetals.com/sus630-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

SUS630 เหมาะกับชิ้นส่วนเครื่องจักรอาหารประเภทใด

SUS630 อาจเป็นตัวเลือกสำหรับชิ้นส่วนในเครื่องจักรอาหารที่ต้องรับแรงสูง มีการเสียดสี หรือจำเป็นต้องควบคุมความแข็งหลังการอบชุบ ตัวอย่างชิ้นงานที่สามารถส่งข้อมูลให้พิจารณา ได้แก่

  • เพลาและปลอกเพลาของเครื่องจักร
  • ชิ้นส่วนระบบลำเลียง
  • ใบกวนและชิ้นส่วนเครื่องผสม
  • ชิ้นส่วนวาล์วและกลไกควบคุม
  • ชิ้นส่วนปั๊มที่รับแรงทางกล
  • ข้อต่อ ตัวล็อก และชิ้นส่วนกลไก
  • อะไหล่เครื่องจักรที่เลิกผลิต
  • ชิ้นส่วนที่ต้องผลิตทดแทนจากตัวอย่างเดิม
  • ชิ้นส่วนที่มีงานกลึง เจาะรู ทำร่อง หรือควบคุมค่าพิกัดหลังการหล่อ

ตัวอย่างกลุ่มชิ้นส่วนเครื่องจักรสำหรับอุตสาหกรรมอาหารที่ผลิตด้วยกระบวนการหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/food-machinery-parts-casting/

สำหรับชิ้นส่วนระบบลำเลียงอาหาร รูปร่างของชิ้นงาน การทำความสะอาด และตำแหน่งที่อาจเกิดการสะสมของผลิตภัณฑ์ต้องได้รับการพิจารณาตั้งแต่ขั้นตอนออกแบบ

https://casmetals.com/food-screw-conveyor-casting/

ในกรณีชิ้นส่วนปั๊ม ต้องพิจารณาทั้งชนิดของอาหารหรือของไหล อุณหภูมิ ความหนืด อนุภาคของแข็ง รอบการหมุน และสารเคมีที่ใช้ล้างระบบ

https://casmetals.com/food-grade-pump-impeller-casting/

จุดเด่นของ SUS630 สำหรับงานที่ต้องรับแรง

จุดที่ทำให้ SUS630 แตกต่างจากสแตนเลสออสเทนนิติกที่ใช้ทั่วไปคือความสามารถในการปรับสมบัติด้วยกระบวนการอบชุบ การกำหนดสภาวะอบชุบให้เหมาะสมจึงมีผลต่อความแข็ง ความแข็งแรง ความเหนียว การเปลี่ยนแปลงขนาด และประสิทธิภาพของชิ้นส่วนระหว่างใช้งาน

SUS630 อาจเหมาะกับชิ้นส่วนที่ต้องการคุณสมบัติต่อไปนี้

  • รับแรงทางกลมากกว่าชิ้นส่วนตกแต่งทั่วไป
  • ต้องการความแข็งเพื่อรองรับการเสียดสี
  • ต้องการความแข็งแรงของชิ้นส่วนที่มีขนาดจำกัด
  • ต้องผ่านงานกลึงก่อนหรือหลังการอบชุบ
  • ต้องผลิตเป็นอะไหล่ทดแทนที่มีรูปทรงเฉพาะ
  • ต้องการควบคุมสมบัติของวัสดุให้สัมพันธ์กับสภาพใช้งาน

อย่างไรก็ตาม ไม่ควรเลือก SUS630 จากความแข็งหรือความแข็งแรงเพียงอย่างเดียว ควรตรวจสอบคุณสมบัติของสแตนเลสแต่ละกลุ่มและเปรียบเทียบกับข้อกำหนดจริงของเครื่องจักรด้วย

https://casmetals.com/stainless-steel-materials-properties/

ข้อมูลภาพรวมเกี่ยวกับการนำสแตนเลสไปใช้กับชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-applications/

SUS630 ไม่ได้หมายความว่าเป็น Food Grade โดยอัตโนมัติ

คำว่า “สแตนเลสสำหรับอุตสาหกรรมอาหาร” ไม่ควรพิจารณาจากชื่อเกรดเพียงอย่างเดียว ความเหมาะสมต้องครอบคลุมทั้งวัสดุ กระบวนการผลิต ลักษณะพื้นผิว รูปทรงชิ้นงาน การทำความสะอาด และข้อกำหนดของโรงงานปลายทาง

แม้ SUS630 จะมีคุณสมบัติด้านความแข็งแรงที่เป็นประโยชน์ในบางตำแหน่ง แต่ไม่ได้หมายความว่าสามารถใช้กับทุกส่วนที่สัมผัสอาหารโดยตรง ผู้สั่งผลิตควรระบุให้ชัดเจนว่าเป็นชิ้นส่วนในเขตสัมผัสอาหาร เขตกระเด็น หรือเขตที่ไม่สัมผัสผลิตภัณฑ์ เพราะแต่ละพื้นที่อาจมีข้อกำหนดแตกต่างกัน

สำหรับชิ้นส่วนที่สัมผัสอาหาร ควรพิจารณาอย่างน้อยดังนี้

  • ชนิดอาหารและค่าความเป็นกรดหรือด่าง
  • ปริมาณเกลือ คลอไรด์ หรือสารปรุงแต่ง
  • อุณหภูมิระหว่างผลิตและทำความสะอาด
  • สารเคมีและความเข้มข้นที่ใช้ในระบบล้าง
  • ระยะเวลาที่พื้นผิวสัมผัสอาหารหรือสารเคมี
  • ความหยาบและความสามารถในการทำความสะอาดพื้นผิว
  • รอยต่อ ซอกมุม และบริเวณที่อาจมีผลิตภัณฑ์ตกค้าง
  • ข้อกำหนดด้านสุขลักษณะของโรงงาน
  • เอกสารหรือมาตรฐานที่ลูกค้ากำหนด
  • วัสดุคู่สัมผัสและความเสี่ยงต่อการกัดกร่อนเฉพาะตำแหน่ง

หน้าข้อมูลเกี่ยวกับงานหล่อสแตนเลสสำหรับอุตสาหกรรมอาหารช่วยแยกประเด็นด้านวัสดุและลักษณะการใช้งานได้เพิ่มเติม

https://casmetals.com/food-grade-stainless-casting/

หากยังไม่ได้กำหนดเกรดวัสดุ ควรเปรียบเทียบ SUS630 กับสแตนเลสเกรดอื่นตามสภาพแวดล้อมจริง ไม่ควรกำหนดเกรดจากชิ้นส่วนเดิมหรือคำว่า Food Grade เพียงอย่างเดียว

https://casmetals.com/what-is-stainless-steel-materials/

      งานเปียก สารเคมี หรือน้ำทะเล ต้องเลือกวัสดุให้ถูก

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับการกัดกร่อน ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับการกัดกร่อน
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

เปรียบเทียบ SUS630 กับ SUS304, SUS316 และ SUS316L ก่อนผลิต

SUS630 มีจุดเด่นด้านความแข็งแรงและการปรับสมบัติด้วยการอบชุบ ขณะที่ SUS304, SUS316 และ SUS316L มีลักษณะทางโลหะวิทยาและวัตถุประสงค์การใช้งานแตกต่างกัน การเลือกเกรดจึงควรเริ่มจากหน้าที่ของชิ้นส่วนและสภาพแวดล้อม ไม่ใช่เลือกจากความแข็งเพียงค่าเดียว

SUS304 มักถูกนำมาพิจารณาในงานสแตนเลสทั่วไป แต่ต้องตรวจสอบความเหมาะสมกับสารเคมี อุณหภูมิ และเงื่อนไขการล้างของแต่ละโรงงาน

https://casmetals.com/sus304-stainless-steel-casting/

SUS316 เป็นอีกทางเลือกที่ควรนำมาเปรียบเทียบเมื่อชิ้นส่วนสัมผัสสารหรือสภาพแวดล้อมที่มีความเสี่ยงต่อการกัดกร่อนแตกต่างจากงานทั่วไป

https://casmetals.com/sus316-stainless-steel-casting/

สำหรับงานที่ระบุ SUS316L ต้องตรวจสอบมาตรฐาน ส่วนผสมทางเคมี กระบวนการผลิต และเอกสารรับรองตามข้อกำหนดของลูกค้าแยกต่างหาก

https://casmetals.com/sus316l-stainless-steel-casting/

การตัดสินใจเลือก SUS630 จึงควรเกิดจากการเปรียบเทียบข้อกำหนดด้านความแข็งแรง การกัดกร่อน การอบชุบ งานกลึง สุขลักษณะ และต้นทุนรวมของชิ้นส่วนตลอดอายุใช้งาน

รับผลิตชิ้นส่วน SUS630 ตามแบบวิศวกรรม

การผลิตตามแบบเหมาะกับงานที่มีข้อมูลขนาด รูปทรง ค่าพิกัด ตำแหน่งผิวกลึง และข้อกำหนดวัสดุชัดเจน แบบที่ส่งมาควรแสดงข้อมูลสำคัญ ได้แก่

  • ขนาดชิ้นงานก่อนและหลังกลึง
  • ค่าพิกัดของจุดประกอบ
  • ตำแหน่ง Datum และผิวอ้างอิง
  • ความหยาบผิวที่ต้องการ
  • ตำแหน่งรู ร่อง ลิ่ม และเกลียว
  • บริเวณสัมผัสอาหาร
  • บริเวณรับแรงหรือเกิดการเสียดสี
  • เกรดวัสดุและมาตรฐานที่อ้างอิง
  • สภาวะอบชุบที่ต้องการ หากมี
  • วิธีตรวจสอบและเอกสารที่ต้องส่งมอบ
  • จำนวนที่ต้องการผลิต

ข้อมูลเกี่ยวกับการจัดเตรียมงานหล่อตามแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบเพื่อประเมิน ควรตรวจสอบความครบถ้วนของมิติและข้อกำหนดที่สำคัญด้วยรายการตรวจสอบแบบวิศวกรรม

https://casmetals.com/drawing-guide-checklist/

รับผลิตอะไหล่ SUS630 จากตัวอย่างชิ้นงานเดิม

หากไม่มีแบบวิศวกรรม ลูกค้าสามารถส่งตัวอย่างชิ้นงานเดิมเพื่อประเมินแนวทางผลิตได้ เหมาะสำหรับอะไหล่เครื่องจักรนำเข้า เครื่องจักรรุ่นเก่า หรือชิ้นส่วนที่ผู้ผลิตเดิมเลิกจำหน่าย

การผลิตจากตัวอย่างต้องตรวจสอบมากกว่าการวัดขนาดภายนอก เพราะชิ้นงานเดิมอาจสึกหรอ บิดงอ กัดกร่อน หรือผ่านการซ่อมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดออกแบบเดิม

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

ข้อมูลที่ควรส่งพร้อมตัวอย่างประกอบด้วย

  • ตำแหน่งติดตั้งและหน้าที่ของชิ้นส่วน
  • ภาพถ่ายชิ้นงานและชุดประกอบ
  • ขนาดที่สำคัญต่อการติดตั้ง
  • ลักษณะความเสียหายของชิ้นงานเดิม
  • ชนิดอาหารหรือของไหลที่สัมผัส
  • อุณหภูมิและรอบการทำงาน
  • สารเคมีที่ใช้ทำความสะอาด
  • โหลด แรงกระแทก และความเร็ว
  • จุดที่ต้องกลึงหรือขัดผิว
  • จำนวนที่ต้องการ

การผลิตจากตัวอย่างไม่สามารถยืนยันเกรดวัสดุ ส่วนผสมทางเคมี สมบัติเชิงกล หรือสภาวะอบชุบของชิ้นงานเดิมได้จากรูปลักษณ์เพียงอย่างเดียว หากข้อกำหนดเหล่านี้มีผลต่อความปลอดภัยหรืออายุใช้งาน ควรพิจารณาการวิเคราะห์วัสดุและกำหนดสเปกใหม่ก่อนผลิต

ผลิตอะไหล่ OEM และชิ้นส่วนทดแทน SUS630

บริการผลิตอะไหล่ OEM เหมาะกับโรงงานอาหารที่ต้องการจัดหาอะไหล่ทดแทน ลดความเสี่ยงจากการหยุดเครื่องจักร หรือจัดทำอะไหล่สำรองสำหรับชิ้นส่วนที่ใช้เวลาจัดหานาน

ข้อมูลเกี่ยวกับการผลิตอะไหล่ทดแทนตามข้อกำหนดของผู้ใช้งานสามารถศึกษาได้ที่

https://casmetals.com/oem-replacement-parts/

ก่อนผลิตอะไหล่ทดแทน ควรพิจารณาว่าความเสียหายของชิ้นงานเดิมเกิดจากวัสดุไม่เหมาะสม การกัดกร่อน การสึกหรอ การเยื้องศูนย์ การรับแรงเกิน การอบชุบ หรือปัญหาจากการประกอบ หากผลิตชิ้นงานใหม่ตามขนาดเดิมโดยไม่วิเคราะห์สาเหตุ อายุใช้งานของอะไหล่ใหม่อาจไม่ดีขึ้น

สำหรับชิ้นส่วนเครื่องจักรทั่วไป สามารถตรวจสอบประเภทชิ้นงานและข้อมูลที่ควรใช้ประเมินการผลิตได้ที่

https://casmetals.com/industrial-machine-parts-casting/

การออกแบบชิ้นงานหล่อ SUS630 สำหรับงานกลึง

ชิ้นงานหล่อที่ต้องนำไปกลึงควรมีเนื้อวัสดุเพียงพอสำหรับการแต่งผิว แต่ไม่ควรกำหนดเนื้อเผื่อโดยไม่มีข้อมูล เพราะเนื้อเผื่อที่มากเกินไปอาจเพิ่มน้ำหนักวัตถุดิบ เวลาในการกลึง และต้นทุนโดยไม่จำเป็น

ประเด็นที่ควรพิจารณาก่อนกำหนดขนาดชิ้นงานหล่อ ได้แก่

  • วิธีการจับยึดระหว่างกลึง
  • ผิวอ้างอิงที่ใช้ตั้งศูนย์
  • เนื้อเผื่อสำหรับผิวสำคัญ
  • การเปลี่ยนแปลงขนาดจากการอบชุบ
  • ตำแหน่งที่ต้องควบคุมความร่วมศูนย์
  • ความหนาผนังหลังกลึง
  • มุมลบคมและรัศมีภายใน
  • ตำแหน่งที่ต้องขัดผิวเพื่อการทำความสะอาด
  • ลำดับงานหล่อ อบชุบ กลึง และตรวจสอบ

แนวทางเรื่องเนื้อเผื่อกลึงสำหรับงานหล่อสามารถใช้เป็นข้อมูลประกอบการจัดทำแบบและขอราคาได้ที่

https://casmetals.com/machining-allowance-guide/

ค่าพิกัดของชิ้นงานหล่อและชิ้นงานหลังกลึงควรระบุแยกกัน โดยพิจารณาความสามารถของกระบวนการผลิตและหน้าที่ของแต่ละมิติ

https://casmetals.com/casting-tolerance-guide/

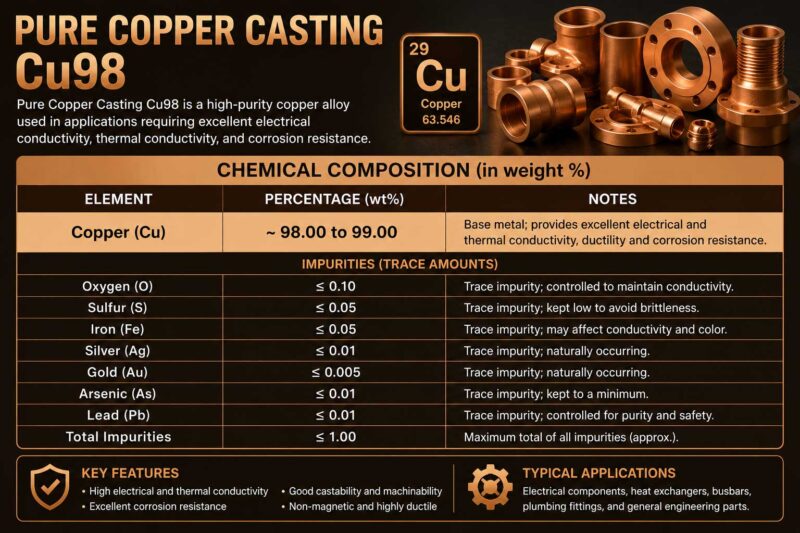
Bronze ค่าเคมี Cu98 e1781087624156
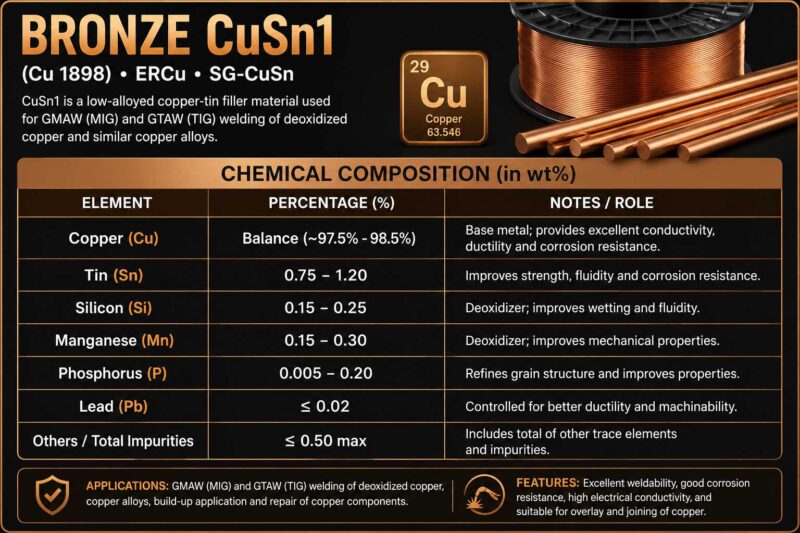
Bronze ค่าเคมี CuSn1 e1781087609203
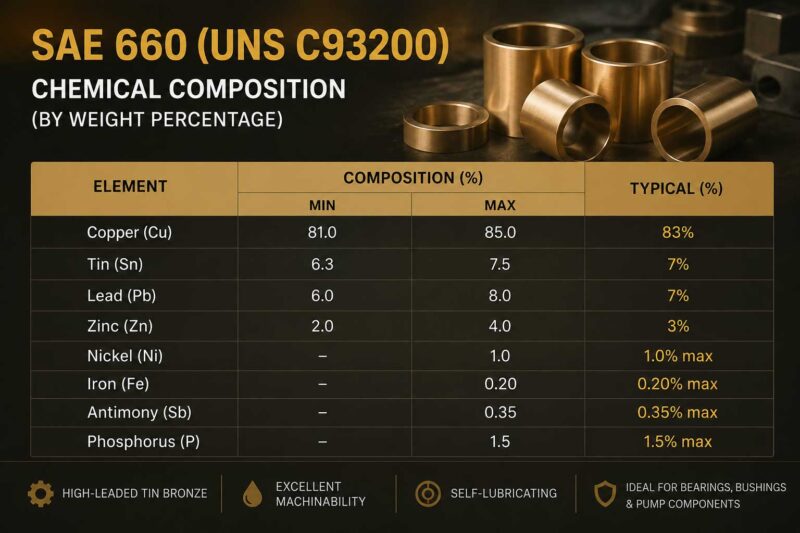
Bronze ค่าเคมี SAE660 e1781087322289
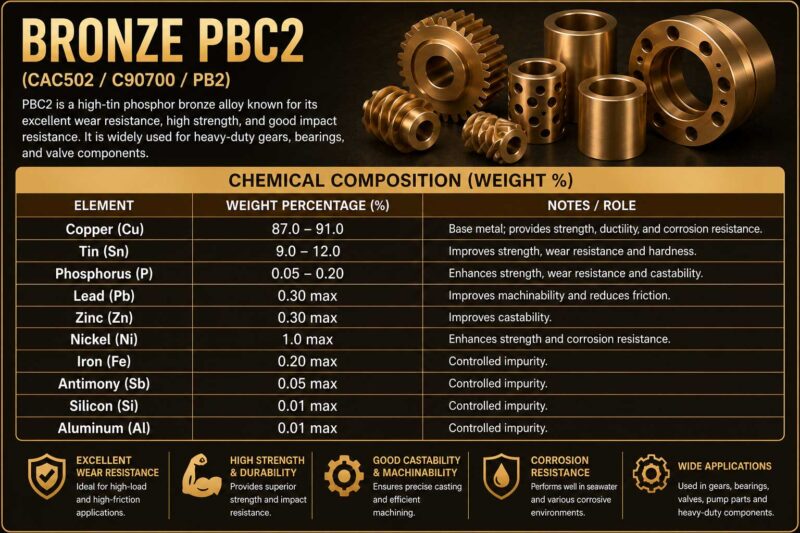
Bronze ค่าเคมี PBC2 e1781087594321
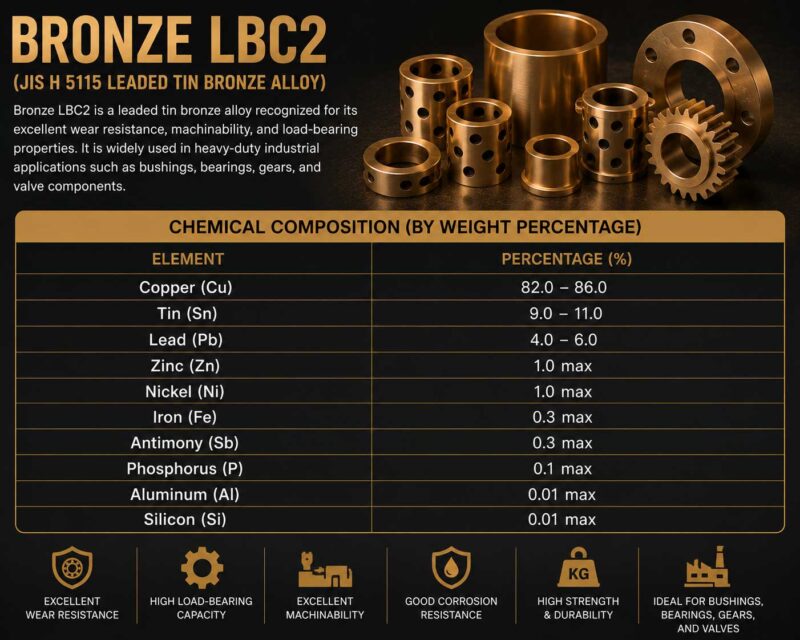
Bronze ค่าเคมี LBC2 e1781087489582
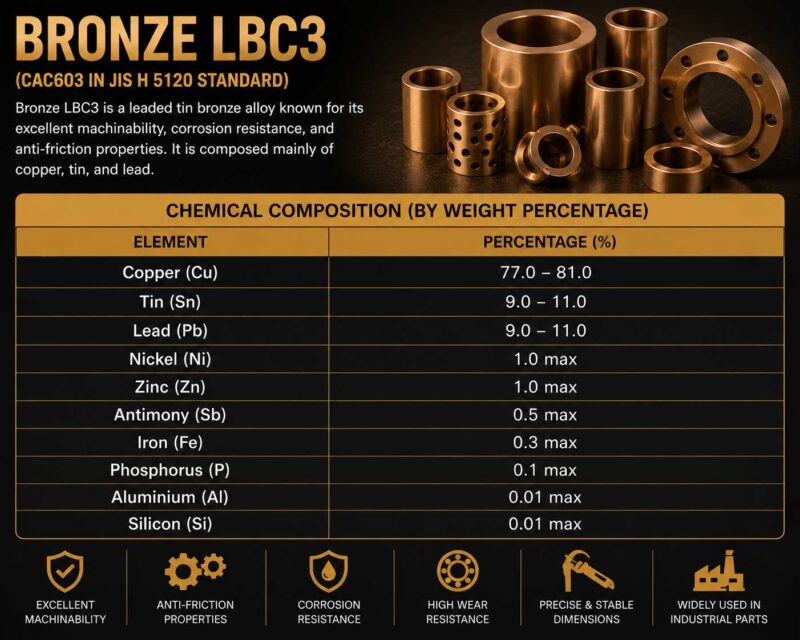
Bronze ค่าเคมี LBC3 e1781087505710
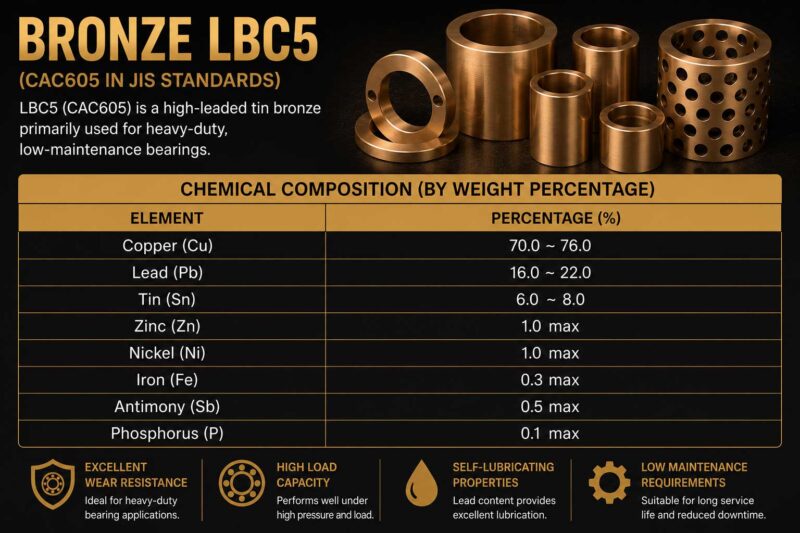
Bronze ค่าเคมี LBC5 e1781087528181

การอบชุบ SUS630 มีผลต่อสมบัติและขนาดชิ้นงาน

SUS630 เป็นวัสดุที่สมบัติขั้นสุดท้ายสัมพันธ์กับกระบวนการอบชุบ ผู้สั่งผลิตควรระบุสภาวะวัสดุที่ต้องการในแบบหรือเอกสารสั่งซื้อ หากไม่ทราบสภาวะที่เหมาะสม ควรแจ้งข้อมูลโหลด การเสียดสี แรงกระแทก อุณหภูมิ และรูปแบบความเสียหายของอะไหล่เดิมเพื่อใช้ประกอบการพิจารณา

การวางแผนลำดับการผลิตต้องพิจารณาว่างานกลึงส่วนใดควรทำก่อนหรือหลังการอบชุบ เพราะการเปลี่ยนแปลงความแข็งอาจมีผลต่อการตัดเฉือน เครื่องมือตัด และการควบคุมขนาด

ข้อมูลทั่วไปเกี่ยวกับการอบชุบโลหะสำหรับงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/heat-treatment-guide/

ไม่ควรนำค่าความแข็งหรือสภาวะอบชุบจากชิ้นงานอื่นมาใช้โดยอัตโนมัติ แม้จะเป็น SUS630 เหมือนกัน เนื่องจากรูปทรง ความหนา หน้าที่รับแรง และข้อกำหนดการใช้งานอาจแตกต่างกัน

การควบคุมคุณภาพชิ้นส่วน SUS630

แผนตรวจสอบควรจัดทำตามความสำคัญของชิ้นส่วนและความเสี่ยงในการใช้งาน ไม่จำเป็นต้องกำหนดการทดสอบทุกประเภทกับทุกชิ้นงาน แต่ต้องระบุให้ชัดเจนตั้งแต่ก่อนเสนอราคา

รายการที่อาจต้องพิจารณา ได้แก่

  • การตรวจสอบขนาดก่อนและหลังกลึง
  • การตรวจสอบสภาพผิว
  • การยืนยันเกรดหรือส่วนผสมวัสดุตามข้อกำหนด
  • การตรวจสอบความแข็งหลังอบชุบ
  • การตรวจสอบตำหนิบนผิว
  • การตรวจสอบภายในด้วยวิธีที่เหมาะสม
  • การตรวจสอบความร่วมศูนย์หรือการส่าย
  • การตรวจสอบพื้นผิวบริเวณสัมผัสอาหาร
  • การตรวจเอกสารและหมายเลขชิ้นงาน
  • การตรวจสอบความสะอาดก่อนส่งมอบ หากอยู่ในข้อกำหนด

แนวทางการวางแผนควบคุมคุณภาพสำหรับงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

หากต้องการใช้วิธีตรวจสอบแบบไม่ทำลาย ควรระบุชนิด มาตรฐาน เกณฑ์ยอมรับ ตำแหน่ง และจำนวนชิ้นที่ต้องตรวจตั้งแต่ขั้นตอนขอราคา

https://casmetals.com/ndt-inspection-guide/

ข้อมูลที่ใช้ประเมินการผลิตและเสนอราคา

เพื่อให้ CASMETALS ตรวจสอบความเหมาะสมของการผลิต สแตนเลส SUS630 อุตสาหกรรมอาหาร ควรส่งข้อมูลต่อไปนี้ให้ครบเท่าที่มี

  1. แบบ 2D, แบบ 3D หรือตัวอย่างชิ้นงานเดิม
  2. ขนาดชิ้นงานก่อนและหลังกลึง
  3. น้ำหนักโดยประมาณ หากทราบ
  4. จำนวนที่ต้องการผลิต
  5. เกรดวัสดุและมาตรฐานที่กำหนด
  6. สภาวะอบชุบหรือค่าความแข็งที่ต้องการ
  7. ตำแหน่งที่สัมผัสอาหาร
  8. ชนิดอาหาร ของไหล หรือสารที่สัมผัส
  9. อุณหภูมิและรอบการทำงาน
  10. สารเคมีและวิธีทำความสะอาด
  11. โหลด ความเร็ว แรงกระแทก และการสึกหรอ
  12. รายละเอียดงานกลึงและความหยาบผิว
  13. ค่าพิกัดของมิติสำคัญ
  14. วิธีตรวจสอบและเอกสารที่ต้องการ
  15. รูปถ่ายตำแหน่งติดตั้งหรือชุดประกอบ
  16. สถานที่จัดส่งและกำหนดเวลาที่ต้องการ

รายการตรวจสอบข้อมูลสำหรับขอราคางานหล่อช่วยลดการสอบถามข้อมูลซ้ำและทำให้ประเมินขอบเขตงานได้ชัดเจนขึ้น

https://casmetals.com/rfq-guide-checklist/

ส่งแบบ รูปถ่าย ตัวอย่างชิ้นงาน และข้อมูลสภาพใช้งานให้ CASMETALS ตรวจสอบความเหมาะสมของวัสดุ กระบวนการผลิต งานกลึง การอบชุบ และการตรวจสอบก่อนเสนอราคา

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. SUS630 เหมาะสำหรับผลิตชิ้นส่วนในอุตสาหกรรมอาหารหรือไม่

SUS630 สามารถนำมาพิจารณาสำหรับผลิตชิ้นส่วนในอุตสาหกรรมอาหารที่ต้องรับแรงทางกล ต้องการความแข็ง หรือมีความเสี่ยงต่อการสึกหรอ เช่น เพลา ปลอกเพลา ชิ้นส่วนเครื่องผสม ชุดขับเคลื่อน ตัวล็อก ข้อต่อ และชิ้นส่วนกลไกของเครื่องจักร อย่างไรก็ตาม การระบุว่าเป็น SUS630 ไม่ได้หมายความว่าชิ้นส่วนนั้นเหมาะกับการสัมผัสอาหารโดยตรงในทุกสภาวะ

ก่อนผลิตต้องพิจารณาชนิดอาหาร ความเป็นกรดหรือด่าง ปริมาณเกลือหรือคลอไรด์ อุณหภูมิ ระยะเวลาสัมผัส สารเคมีที่ใช้ล้างเครื่องจักร ความหยาบผิว รูปทรงที่อาจกักเก็บผลิตภัณฑ์ และข้อกำหนดด้านสุขลักษณะของโรงงาน หากเป็นบริเวณสัมผัสอาหารโดยตรง ลูกค้าควรระบุมาตรฐานและเอกสารที่ต้องการให้ชัดเจนตั้งแต่ขอราคา

ศึกษาข้อมูลเกี่ยวกับการผลิตชิ้นส่วนสแตนเลสสำหรับอุตสาหกรรมอาหารได้ที่

https://casmetals.com/food-grade-stainless-casting/

2. SUS630 แตกต่างจากสแตนเลสที่ใช้ในอุตสาหกรรมอาหารทั่วไปอย่างไร

SUS630 เป็นสแตนเลสประเภทเพิ่มความแข็งด้วยการตกตะกอนหรือ Precipitation Hardening Stainless Steel จุดสำคัญคือสามารถปรับสมบัติด้านความแข็งและความแข็งแรงด้วยกระบวนการอบชุบ จึงอาจเหมาะกับชิ้นส่วนเครื่องจักรอาหารที่ต้องรับแรงหรือเกิดการเสียดสีมากกว่างานโครงสร้างและงานครอบทั่วไป

อย่างไรก็ตาม สแตนเลสแต่ละกลุ่มมีความแตกต่างด้านโครงสร้างโลหะ ความสามารถในการอบชุบ ความต้านทานการกัดกร่อน การกลึง และลักษณะการใช้งาน จึงไม่ควรเปลี่ยนจากเกรดเดิมมาเป็น SUS630 โดยพิจารณาเฉพาะความแข็ง ต้องตรวจสอบอาหารหรือของไหลที่สัมผัส สารล้างระบบ อุณหภูมิ โหลด ความเร็ว วัสดุคู่สัมผัส และข้อกำหนดของผู้ผลิตเครื่องจักรก่อนเสมอ

ข้อมูลพื้นฐานเกี่ยวกับประเภทและการเลือกใช้วัสดุสแตนเลสสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-stainless-steel-materials/

3. SUS630 สามารถใช้แทน SUS304, SUS316 หรือ SUS316L ได้หรือไม่

ไม่ควรสรุปว่า SUS630 สามารถใช้แทน SUS304, SUS316 หรือ SUS316L ได้โดยตรง เพราะวัสดุแต่ละเกรดมีวัตถุประสงค์และสมบัติที่แตกต่างกัน SUS630 มักได้รับการพิจารณาเมื่อต้องการความแข็งแรงและความแข็งที่สัมพันธ์กับการอบชุบ ส่วนการเลือก SUS304, SUS316 หรือ SUS316L อาจให้ความสำคัญกับสภาพการกัดกร่อน การทำความสะอาด การเชื่อม และข้อกำหนดของบริเวณสัมผัสผลิตภัณฑ์

การเปลี่ยนเกรดต้องพิจารณาแบบชิ้นงาน หน้าที่รับแรง อุณหภูมิ ชนิดอาหาร สารเคมีที่ใช้ทำความสะอาด ความต้องการด้านสุขลักษณะ งานกลึง และมาตรฐานที่ลูกค้ากำหนด หากเป็นอะไหล่ของเครื่องจักรเดิม ควรตรวจสอบเอกสารวัสดุหรือวิเคราะห์ชิ้นงานก่อนเปลี่ยนเกรด ไม่ควรตัดสินจากสีหรือลักษณะภายนอก

ข้อมูลเกี่ยวกับสมบัติและการใช้งานของสแตนเลสแต่ละกลุ่มสามารถศึกษาได้ที่

https://casmetals.com/stainless-steel-materials-properties/

https://casmetals.com/stainless-steel-materials-applications/

4. ชิ้นส่วนเครื่องจักรอาหารประเภทใดที่สามารถพิจารณาผลิตด้วย SUS630

ชิ้นส่วนที่สามารถส่งแบบหรือตัวอย่างให้ประเมิน ได้แก่ เพลา ปลอกเพลา ใบกวน ชิ้นส่วนเครื่องผสม ชิ้นส่วนระบบลำเลียง ข้อต่อ ตัวล็อก ชุดยึด ชิ้นส่วนวาล์ว ชิ้นส่วนปั๊ม และอะไหล่กลไกที่ต้องรับแรงหรือเสียดสี การใช้ SUS630 จะเหมาะสมหรือไม่ต้องพิจารณาตำแหน่งติดตั้งและสภาพใช้งานเป็นรายชิ้น

สำหรับชิ้นส่วนในบริเวณสัมผัสอาหาร ควรออกแบบให้ทำความสะอาดได้ง่าย หลีกเลี่ยงซอกมุมหรือรอยต่อที่กักเก็บผลิตภัณฑ์ และกำหนดพื้นผิวหลังกลึงหรือขัดแต่งให้เหมาะสม หากเป็นชิ้นส่วนภายนอกเขตสัมผัสอาหาร ประเด็นหลักอาจอยู่ที่โหลด การสึกหรอ ความชื้น และสารล้างเครื่องจักรมากกว่า

ศึกษาตัวอย่างกลุ่มอะไหล่และชิ้นส่วนเครื่องจักรอาหารได้ที่

https://casmetals.com/food-machinery-parts-casting/

5. CASMETALS รับผลิตชิ้นส่วน SUS630 ตามแบบหรือไม่

สามารถส่งแบบ 2D หรือไฟล์ 3D พร้อมรายละเอียดวัสดุ จำนวน งานกลึง การอบชุบ และวิธีตรวจสอบเพื่อประเมินแนวทางผลิตได้ แบบควรแยกขนาดชิ้นงานหล่อออกจากขนาดสำเร็จหลังกลึง พร้อมระบุตำแหน่งผิวอ้างอิง ค่าพิกัด ความหยาบผิว รู เกลียว ร่องลิ่ม และบริเวณที่สัมผัสอาหารอย่างชัดเจน

หากแบบระบุเพียงคำว่า SUS630 แต่ไม่ได้ระบุมาตรฐาน สภาวะอบชุบ หรือสมบัติที่ต้องการ ควรส่งข้อมูลสภาพใช้งานเพิ่มเติม ได้แก่ โหลด ความเร็ว อุณหภูมิ แรงกระแทก การเสียดสี ชนิดอาหาร และสารเคมีที่ใช้ทำความสะอาด เพื่อช่วยตรวจสอบว่าข้อกำหนดการผลิตสอดคล้องกับหน้าที่ของชิ้นส่วนหรือไม่

รายละเอียดการเตรียมข้อมูลสำหรับงานผลิตตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

6. หากไม่มีแบบ สามารถผลิตชิ้นส่วน SUS630 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบขนาด รูปทรง ตำแหน่งประกอบ และแนวทางสร้างแบบใหม่ได้ แต่การผลิตจากตัวอย่างมีข้อจำกัด เนื่องจากชิ้นงานเดิมอาจสึกหรอ กัดกร่อน บิดงอ หรือผ่านการซ่อมมาแล้ว ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดออกแบบเดิม

นอกจากนี้ ไม่สามารถยืนยันว่าอะไหล่เดิมเป็น SUS630 หรือมีสภาวะอบชุบแบบใดจากรูปลักษณ์ภายนอกเพียงอย่างเดียว หากเกรดวัสดุ ความแข็ง หรือสมบัติเชิงกลมีผลต่อความปลอดภัยและอายุใช้งาน ควรพิจารณาการวิเคราะห์วัสดุ ตรวจสอบข้อมูลจากคู่มือเครื่องจักร และกำหนดสเปกสำหรับชิ้นงานใหม่ก่อนผลิต

ข้อมูลเกี่ยวกับงานผลิตชิ้นส่วนจากตัวอย่างสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-sample/

7. การอบชุบมีความสำคัญกับชิ้นส่วน SUS630 อย่างไร

การอบชุบเป็นหนึ่งในปัจจัยสำคัญที่ส่งผลต่อความแข็ง ความแข็งแรง ความเหนียว ความสามารถในการกลึง และการเปลี่ยนแปลงขนาดของชิ้นส่วน SUS630 ดังนั้น การระบุเพียงชื่อเกรดวัสดุโดยไม่กำหนดสภาวะวัสดุขั้นสุดท้ายอาจไม่เพียงพอสำหรับชิ้นส่วนที่มีข้อกำหนดด้านสมบัติเชิงกล

วิศวกรควรเลือกลำดับการหล่อ อบชุบ กลึงหยาบ กลึงละเอียด และตรวจสอบขนาดให้สอดคล้องกับรูปทรงและค่าพิกัดของชิ้นงาน ไม่ควรคัดลอกค่าความแข็งหรือวิธีอบชุบจากอะไหล่ SUS630 ชิ้นอื่นมาใช้ทันที เพราะความหนา รูปทรง โหลด แรงกระแทก และสภาพใช้งานอาจแตกต่างกัน

ศึกษาหลักการและปัจจัยที่เกี่ยวข้องกับการอบชุบชิ้นงานหล่อได้ที่

https://casmetals.com/heat-treatment-guide/

8. งานกลึงชิ้นส่วน SUS630 ต้องเตรียมข้อมูลอะไรบ้าง

ควรระบุขนาดสำเร็จ ค่าพิกัด ผิวอ้างอิง ความร่วมศูนย์ ความส่าย ความหยาบผิว ตำแหน่งรู ร่องลิ่ม เกลียว และบริเวณที่ต้องขัดแต่งให้ครบถ้วน หากชิ้นส่วนมีการอบชุบ ต้องกำหนดลำดับการกลึงก่อนและหลังอบชุบ เนื่องจากความแข็งของวัสดุและการเปลี่ยนแปลงขนาดอาจส่งผลต่อการเลือกเครื่องมือตัดและการควบคุมค่าพิกัด

สำหรับชิ้นส่วนเครื่องจักรอาหาร ควรระบุเพิ่มเติมว่าพื้นผิวใดสัมผัสอาหารโดยตรง พื้นผิวใดต้องทำความสะอาด และบริเวณใดห้ามมีซอกหรือมุมอับ การกำหนดเนื้อเผื่อกลึงต้องสัมพันธ์กับกระบวนการหล่อ ขนาดชิ้นงาน และคุณภาพผิวที่ต้องการ ไม่ควรเผื่อเนื้อเกินความจำเป็นเพราะอาจเพิ่มน้ำหนักวัสดุและเวลาผลิต

ข้อมูลประกอบการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

9. ชิ้นส่วน SUS630 ที่สัมผัสอาหารต้องควบคุมพื้นผิวอย่างไร

พื้นผิวของชิ้นส่วนที่สัมผัสอาหารควรได้รับการออกแบบให้ทำความสะอาดและตรวจสอบได้ง่าย หลีกเลี่ยงรอยแตกร้าว รูพรุนเปิดถึงผิว ครีบคม ซอกแคบ และบริเวณที่ผลิตภัณฑ์หรือสารล้างอาจตกค้าง ความหยาบผิวและวิธีขัดแต่งต้องกำหนดตามข้อกำหนดของโรงงานและหน้าที่ของชิ้นส่วนนั้น

การควบคุมพื้นผิวไม่ได้ขึ้นอยู่กับเกรด SUS630 เพียงอย่างเดียว แต่เกี่ยวข้องกับคุณภาพงานหล่อ งานกลึง การขัด การออกแบบรัศมีและรอยต่อ ตลอดจนวิธีทำความสะอาดหลังติดตั้ง หากลูกค้ามีข้อกำหนดเฉพาะเกี่ยวกับพื้นที่สัมผัสอาหาร ควรระบุไว้ในแบบ เอกสารสั่งซื้อ และแผนตรวจสอบก่อนเริ่มผลิต

แนวทางการกำหนดและตรวจสอบคุณภาพชิ้นงานสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

10. SUS630 ทนการกัดกร่อนจากอาหารและสารเคมีล้างระบบได้ทุกชนิดหรือไม่

ไม่มีวัสดุเกรดเดียวที่เหมาะกับอาหารและสารเคมีทุกชนิด ความต้านทานการกัดกร่อนของชิ้นส่วน SUS630 ขึ้นอยู่กับชนิดและความเข้มข้นของสาร อุณหภูมิ ระยะเวลาสัมผัส ปริมาณคลอไรด์ สภาพพื้นผิว รูปทรงชิ้นงาน รอยต่อ และรอบการล้างระบบ

ก่อนเลือกผลิต สแตนเลส SUS630 อุตสาหกรรมอาหาร ควรส่งข้อมูลของอาหาร ของไหล น้ำล้าง และสารเคมีที่ใช้จริง โดยเฉพาะตำแหน่งที่มีของเหลวค้าง การระเหยจนสารเข้มข้น หรือเกิดรอยแยกแคบ หากชิ้นงานเดิมเสียหายจากการกัดกร่อน ควรวิเคราะห์ลักษณะความเสียหายก่อนกำหนดวัสดุใหม่ แทนการเพิ่มความแข็งของวัสดุเพียงอย่างเดียว

ศึกษาปัจจัยและสาเหตุที่เกี่ยวข้องกับความเสียหายจากการกัดกร่อนได้ที่

https://casmetals.com/corrosion-failure-analysis/

11. สามารถผลิตใบพัดปั๊ม SUS630 สำหรับของไหลในโรงงานอาหารได้หรือไม่

สามารถส่งแบบหรือตัวอย่างใบพัดปั๊มให้ประเมินได้ แต่ต้องตรวจสอบว่า SUS630 เหมาะกับของไหลและหน้าที่ของใบพัดหรือไม่ ข้อมูลสำคัญประกอบด้วยชนิดอาหาร ความหนืด อนุภาคของแข็ง อุณหภูมิ สารทำความสะอาด ความเร็วรอบ ทิศทางหมุน ขนาดเพลา รูปแบบร่องลิ่ม และลักษณะความเสียหายของใบพัดเดิม

หากใบพัดเดิมเกิดโพรงอากาศ การกัดกร่อน การสึกกร่อน หรือเสียสมดุล ควรวิเคราะห์ทั้งวัสดุ รูปทรง การเดินระบบ และสภาพปั๊ม ไม่ควรสรุปว่าวัสดุที่มีความแข็งสูงขึ้นจะแก้ปัญหาได้ทุกกรณี งานกลึงรูเพลา ความร่วมศูนย์ และการตรวจสอบหลังผลิตต้องสัมพันธ์กับข้อกำหนดของชุดปั๊มเดิม

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับอุตสาหกรรมอาหารสามารถศึกษาได้ที่

https://casmetals.com/food-grade-pump-impeller-casting/

12. สามารถผลิตชิ้นส่วน SUS630 สำหรับระบบสกรูลำเลียงอาหารได้หรือไม่

ชิ้นส่วนของระบบสกรูลำเลียงที่ต้องรับแรง เสียดสี หรือแรงบิดสามารถส่งข้อมูลให้ประเมินการใช้ SUS630 ได้ เช่น ชิ้นส่วนต่อเพลา ปลอก ชุดยึด หรือส่วนประกอบเฉพาะของระบบ อย่างไรก็ตาม การเลือกวัสดุต้องพิจารณาชนิดผลิตภัณฑ์ ความชื้น ขนาดอนุภาค การเสียดสี ความเร็วรอบ อุณหภูมิ และวิธีล้างเครื่องจักร

หากเป็นชิ้นส่วนที่สัมผัสอาหารโดยตรง ต้องให้ความสำคัญกับความต่อเนื่องของพื้นผิว รอยต่อ จุดเชื่อม ซอกอับ และความสามารถในการถอดล้าง รูปทรงของชิ้นส่วนไม่ควรทำให้ผลิตภัณฑ์ตกค้างหรือปนเปื้อนข้ามรอบการผลิต จึงควรตรวจแบบทั้งด้านกลไกและด้านสุขลักษณะก่อนสั่งผลิต

ศึกษางานชิ้นส่วนสกรูลำเลียงสำหรับอุตสาหกรรมอาหารได้ที่

https://casmetals.com/food-screw-conveyor-casting/

13. ต้องตรวจสอบคุณภาพชิ้นส่วน SUS630 ด้วยวิธีใดบ้าง

วิธีตรวจสอบควรกำหนดตามความสำคัญของชิ้นส่วน ความเสี่ยงในการใช้งาน และข้อกำหนดของลูกค้า อาจครอบคลุมการตรวจขนาด สภาพผิว ความแข็งหลังอบชุบ เกรดวัสดุ ตำแหน่งผิวกลึง ความร่วมศูนย์ ความส่าย และบริเวณสัมผัสอาหาร ไม่จำเป็นต้องใช้การตรวจสอบทุกวิธีกับทุกชิ้นงาน แต่ต้องตกลงขอบเขตและเกณฑ์ยอมรับก่อนเสนอราคา

หากต้องการตรวจสอบแบบไม่ทำลาย ควรระบุชนิดการตรวจ มาตรฐาน พื้นที่ตรวจ จำนวนชิ้น และเกณฑ์ยอมรับให้ชัดเจน การระบุเพียงว่า “ตรวจ NDT” ยังไม่เพียงพอ เพราะวิธีตรวจแต่ละประเภทเหมาะกับข้อบกพร่องและตำแหน่งที่แตกต่างกัน

ข้อมูลพื้นฐานเกี่ยวกับการตรวจสอบแบบไม่ทำลายสำหรับงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/ndt-inspection-guide/

14. CASMETALS รับผลิตอะไหล่ SUS630 ทดแทนของเดิมหรืออะไหล่ OEM หรือไม่

CASMETALS รับพิจารณาผลิตอะไหล่ทดแทนจากแบบ ตัวอย่างชิ้นงานเดิม หรือข้อมูลการประกอบ เหมาะกับอะไหล่เครื่องจักรอาหารที่เลิกผลิต หาอะไหล่นำเข้าได้ยาก หรือต้องการจัดทำอะไหล่สำรอง อย่างไรก็ตาม การผลิตใหม่ไม่ควรคัดลอกเฉพาะขนาดภายนอกโดยไม่ตรวจสอบสาเหตุความเสียหายของชิ้นงานเดิม

ควรส่งข้อมูลเกี่ยวกับตำแหน่งติดตั้ง โหลด ความเร็ว อุณหภูมิ ชนิดอาหาร สารเคมีที่สัมผัส งานกลึง การอบชุบ และอายุใช้งานของอะไหล่เดิม หากไม่ทราบเกรดวัสดุ ควรระบุว่าเป็นข้อมูลที่ยังต้องตรวจสอบ ไม่ควรยืนยันว่าอะไหล่เดิมเป็น SUS630 จากรูปลักษณ์หรือผลการใช้งานเพียงอย่างเดียว

ศึกษารายละเอียดเกี่ยวกับการผลิตอะไหล่ OEM และอะไหล่ทดแทนได้ที่

https://casmetals.com/oem-replacement-parts/

https://casmetals.com/oem-parts-rfq-checklist/

15. ต้องส่งข้อมูลอะไรเพื่อขอราคาผลิตชิ้นส่วน SUS630 สำหรับอุตสาหกรรมอาหาร

ข้อมูลสำหรับขอราคาควรประกอบด้วยแบบ 2D หรือ 3D ตัวอย่างชิ้นงาน ขนาดก่อนและหลังกลึง จำนวน เกรดวัสดุ มาตรฐาน สภาวะอบชุบ ค่าความแข็ง ค่าพิกัด ความหยาบผิว และวิธีตรวจสอบ หากเป็นชิ้นส่วนจากเครื่องจักรเดิม ควรแนบภาพตำแหน่งติดตั้งและระบุหน้าที่ของชิ้นส่วนด้วย

ข้อมูลด้านสภาพใช้งานควรระบุชนิดอาหารหรือของไหล อุณหภูมิ ความเป็นกรดหรือด่าง สารเคมีที่ใช้ล้าง โหลด ความเร็ว แรงกระแทก การเสียดสี วัสดุคู่สัมผัส และบริเวณที่สัมผัสอาหารโดยตรง หากมีข้อกำหนดด้านเอกสาร การตรวจสอบ หรือการทำเครื่องหมายชิ้นงาน ควรแจ้งตั้งแต่ขั้นตอนขอราคา เพื่อให้ประเมินกระบวนการผลิตได้ตรงกับความต้องการ

ตรวจสอบรายการข้อมูลสำหรับจัดทำ RFQ ได้ที่

https://casmetals.com/rfq-guide-checklist/

ส่งรายละเอียดชิ้นงานเพื่อให้ CASMETALS ตรวจสอบความเหมาะสมและประเมินราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS