banner bg

รับผลิตชิ้นส่วนสแตนเลส SUS630 สำหรับงานเคมีและกัดกร่อน

CASMETALS รับผลิตชิ้นส่วนสแตนเลส SUS630 สำหรับงานเคมี เครื่องจักรกระบวนการ ปั๊ม วาล์ว ชุดกวน และอะไหล่ที่ต้องรับแรงร่วมกับสภาวะกัดกร่อน ผลิตตามแบบทางวิศวกรรม ตัวอย่างชิ้นงานเดิม หรือข้อกำหนดของลูกค้า โดยพิจารณารูปทรง ขนาด จำนวน งานกลึง การอบชุบ และสภาพใช้งานจริงก่อนกำหนดแนวทางผลิต

การผลิต สแตนเลส SUS630 งานเคมีไม่ควรพิจารณาจากชื่อเกรดเพียงอย่างเดียว เนื่องจากความเหมาะสมขึ้นอยู่กับชนิดและความเข้มข้นของสารเคมี อุณหภูมิ ความดัน ค่า pH ความเร็วของของไหล การมีคลอไรด์ สภาวะหยุดนิ่งหรือไหลเวียน ความเค้นในชิ้นงาน และเงื่อนไขการอบชุบ หากเลือกวัสดุโดยไม่มีข้อมูลเหล่านี้ ชิ้นส่วนอาจเกิดการกัดกร่อนเฉพาะที่ การแตกร้าวภายใต้ความเค้น หรือมีอายุใช้งานต่ำกว่าที่คาดหมาย

ศึกษาข้อมูลพื้นฐานเกี่ยวกับการหล่อสแตนเลส SUS630 และขอบเขตการใช้งานของวัสดุก่อนกำหนดสเปกชิ้นงาน

https://casmetals.com/sus630-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

SUS630 เหมาะกับชิ้นส่วนงานเคมีประเภทใด

SUS630 หรือกลุ่มสแตนเลสแบบเพิ่มความแข็งด้วยการตกตะกอน เป็นวัสดุที่ได้รับการพิจารณาในงานซึ่งต้องการทั้งความแข็งแรง ความแข็ง และความต้านทานการกัดกร่อนในระดับที่เหมาะสม อย่างไรก็ตาม คำว่า “ทนการกัดกร่อน” ไม่ได้หมายความว่าวัสดุจะใช้ได้กับสารเคมีทุกชนิดหรือทุกความเข้มข้น

ตัวอย่างชิ้นส่วนที่อาจพิจารณาผลิตจาก SUS630 ได้แก่

  • เพลา ปลอกเพลา และคัปปลิงในเครื่องจักรกระบวนการ
  • ตัวเสื้อและชิ้นส่วนรับแรงของปั๊มอุตสาหกรรม
  • ใบพัดปั๊มสำหรับของไหลที่ผ่านการตรวจสอบความเข้ากันได้กับวัสดุ
  • ก้านวาล์ว แกนวาล์ว ชิ้นส่วนควบคุมการไหล และอุปกรณ์ยึด
  • ใบกวน แขนกวน และชิ้นส่วนระบบผสม
  • ชิ้นส่วนเครื่องกรอง เครื่องแยก และอุปกรณ์กระบวนการ
  • อะไหล่เครื่องจักรที่ต้องรับแรง กระแทก หรือการสึกหรอร่วมกับการกัดกร่อน
  • อะไหล่ OEM และอะไหล่ทดแทนที่ต้องควบคุมมิติหลังงานกลึง

ข้อมูลภาพรวมเกี่ยวกับสมบัติและข้อควรพิจารณาของวัสดุสแตนเลสช่วยให้ฝ่ายวิศวกรรมประเมินเกรดเบื้องต้นได้เป็นระบบมากขึ้น

https://casmetals.com/stainless-steel-materials-properties/

สำหรับการพิจารณาว่าสแตนเลสแต่ละกลุ่มเหมาะกับปั๊ม วาล์ว หรือเครื่องจักรกระบวนการประเภทใด สามารถศึกษาตัวอย่างการใช้งานเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-applications/

ความต้านทานการกัดกร่อนต้องประเมินจากสารเคมีจริง

การระบุเพียงว่าเป็น “งานเคมี” ยังไม่เพียงพอสำหรับตัดสินว่า SUS630 เหมาะสมหรือไม่ ลูกค้าควรแจ้งชื่อสารเคมี องค์ประกอบ ความเข้มข้น อุณหภูมิใช้งาน ค่า pH ความดัน และรูปแบบการสัมผัสของชิ้นส่วนกับสารเคมี เช่น สัมผัสต่อเนื่อง สัมผัสเป็นช่วง มีการล้างระบบ หรือมีสารตกค้างในช่วงหยุดเครื่อง

ปัจจัยสำคัญที่ควรพิจารณาประกอบด้วย

  • การกัดกร่อนทั่วไปบนผิวชิ้นงาน
  • การกัดกร่อนแบบรูเข็มหรือเฉพาะจุด
  • การกัดกร่อนตามซอก รอยต่อ และบริเวณใต้ปะเก็น
  • การกัดกร่อนจากโลหะต่างชนิดสัมผัสกัน
  • การกัดกร่อนร่วมกับความเค้น
  • การกัดกร่อนและการสึกกร่อนจากของไหลความเร็วสูง
  • ความเสียหายจากโพรงอากาศในปั๊มและใบพัด
  • สารเคมีตกค้างในบริเวณอับหรือพื้นที่ระบายของเหลวไม่หมด

หากอะไหล่เดิมเสียหายจากการกัดกร่อน ควรตรวจสอบกลไกความเสียหายก่อนผลิตชิ้นส่วนใหม่ แทนการกำหนดวัสดุเดิมซ้ำโดยไม่วิเคราะห์สาเหตุ

https://casmetals.com/corrosion-failure-analysis/

ข้อมูลเกี่ยวกับสาเหตุที่ทำให้ชิ้นส่วนอุตสาหกรรมเกิดความเสียหายจากการกัดกร่อนสามารถใช้ประกอบการเก็บข้อมูลหน้างานได้

https://casmetals.com/causes-of-corrosion-failure/

สำหรับฝ่ายซ่อมบำรุงที่ต้องการลดโอกาสเกิดปัญหาซ้ำ สามารถใช้รายการตรวจสอบการป้องกันความเสียหายจากการกัดกร่อนเป็นแนวทางเบื้องต้น

https://casmetals.com/corrosion-failure-prevention-checklist/

SUS630 ไม่สามารถใช้แทน SUS316 หรือ SUS316L ได้โดยอัตโนมัติ

แม้ SUS630, SUS316 และ SUS316L จะอยู่ในกลุ่มสแตนเลส แต่โครงสร้างวัสดุ จุดเด่น การตอบสนองต่อความร้อน และความเหมาะสมต่อสภาพกัดกร่อนแตกต่างกัน จึงไม่ควรสรุปว่าสามารถใช้แทนกันได้จากชื่อเกรดหรือคำว่า “สแตนเลส” เพียงอย่างเดียว

SUS630 มักถูกพิจารณาเมื่องานต้องการความแข็งแรงและความแข็งร่วมกับความต้านทานการกัดกร่อน ส่วน SUS316 หรือ SUS316L อาจได้รับการพิจารณาในงานที่เน้นความต้านทานการกัดกร่อนของสภาพแวดล้อมบางประเภทมากกว่า การตัดสินใจต้องอ้างอิงข้อกำหนดทางวิศวกรรม มาตรฐานวัสดุ และข้อมูลการกัดกร่อนสำหรับสารเคมีจริง

ข้อมูลการหล่อสแตนเลส SUS316 สำหรับใช้เปรียบเทียบแนวทางเลือกวัสดุ

https://casmetals.com/sus316-stainless-steel-casting/

ข้อมูลสแตนเลส SUS316L สำหรับงานที่ต้องควบคุมข้อกำหนดด้านวัสดุและกระบวนการผลิต

https://casmetals.com/sus316l-stainless-steel-casting/

ในสภาพแวดล้อมที่มีคลอไรด์หรือความเสี่ยงต่อการกัดกร่อนเฉพาะที่สูง อาจจำเป็นต้องประเมินวัสดุทางเลือก เช่น Duplex 2205 โดยต้องพิจารณามาตรฐานการผลิต การอบชุบ และสภาพใช้งานประกอบกัน

https://casmetals.com/duplex-2205-stainless-steel-casting/

      โรลเลอร์อุตสาหกรรมต้องเลือกวัสดุตามโหลด

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Industrial Roller ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Industrial Roller
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตชิ้นส่วน SUS630 ตามแบบทางวิศวกรรม

การผลิตตามแบบเหมาะสำหรับลูกค้าที่มี Drawing, 3D Model หรือเอกสารกำหนดสเปกครบถ้วน แบบที่ใช้เสนอราคาควรระบุมิติสำคัญ ค่าพิกัด ผิวงาน จุดอ้างอิง งานกลึง รูเจาะ เกลียว ตำแหน่งประกอบ และข้อกำหนดการตรวจสอบ

หากแบบระบุเพียงคำว่า SUS630 ควรตรวจสอบเพิ่มเติมว่าลูกค้าต้องการมาตรฐานวัสดุใด ต้องการสภาพอบชุบแบบใด และมีข้อกำหนดด้านสมบัติเชิงกลหรือการทดสอบเพิ่มเติมหรือไม่ ไม่ควรสมมติว่าเกรดที่มีชื่อใกล้เคียงกันในคนละมาตรฐานสามารถทดแทนกันได้ทุกประการ

รายละเอียดบริการผลิตชิ้นงานหล่อตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบเพื่อประเมินงาน ควรตรวจสอบข้อมูลสำคัญใน Drawing เพื่อลดการตีความคลาดเคลื่อนระหว่างการเสนอราคาและการผลิต

https://casmetals.com/drawing-guide-checklist/

ชิ้นส่วนที่ต้องนำไปกลึงควรระบุผิวที่จะกลึง ขนาดสำเร็จ และพื้นที่ที่ต้องเผื่อเนื้อให้ชัดเจน การเผื่อกลึงต้องพิจารณาจากขนาด รูปทรง กระบวนการผลิต และตำแหน่งผิวสำคัญของแต่ละชิ้นงาน

https://casmetals.com/machining-allowance-guide/

รับผลิตชิ้นส่วน SUS630 จากตัวอย่างอะไหล่เดิม

กรณีไม่มีแบบ สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเพื่อประเมินการสร้างชิ้นส่วนทดแทนได้ กระบวนการเริ่มจากการตรวจรูปทรง วัดขนาด ระบุตำแหน่งสึกหรอ และรวบรวมข้อมูลการใช้งานก่อนสร้างแบบสำหรับการผลิต

การผลิตจากตัวอย่างไม่สามารถยืนยันว่าวัสดุ ขนาด และสมบัติของชิ้นงานเดิมถูกต้องทั้งหมดได้ทันที เพราะตัวอย่างอาจสึก กัดกร่อน บิดตัว แตก หรือเคยผ่านการซ่อมมาแล้ว หากต้องการยืนยันเกรดวัสดุเดิม อาจจำเป็นต้องวิเคราะห์ส่วนผสม ตรวจโครงสร้าง หรือทดสอบตามข้อกำหนดของโครงการ

รายละเอียดการผลิตชิ้นงานหล่อจากตัวอย่าง

https://casmetals.com/casting-from-sample/

หากเป็นอะไหล่เครื่องจักรที่ไม่มี Drawing สามารถศึกษาข้อมูลที่ควรจัดเตรียมก่อนสร้างอะไหล่ทดแทนได้ที่

https://casmetals.com/machine-parts-without-drawing/

รับผลิตอะไหล่ OEM และชิ้นส่วนทดแทน SUS630

อะไหล่ OEM สำหรับงานเคมีมักมีข้อกำหนดมากกว่ามิติภายนอก เช่น สภาพอบชุบ ความแข็ง สมบัติเชิงกล ความเรียบผิว ตำแหน่งซีล ระยะประกอบ และความเข้ากันได้กับชิ้นส่วนอื่น การผลิตอะไหล่ทดแทนจึงต้องตรวจทั้งแบบ สเปกวัสดุ และสภาพการทำงาน ไม่ควรใช้เพียงน้ำหนักหรือขนาดโดยประมาณในการกำหนดรายละเอียดการผลิต

แนวทางการสั่งผลิตชิ้นส่วน OEM ตามข้อกำหนดลูกค้า

https://casmetals.com/custom-oem-parts-casting-guide/

สำหรับชิ้นส่วนเครื่องจักรอุตสาหกรรมที่ต้องพิจารณางานหล่อ งานกลึง และการประกอบร่วมกัน สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

ชิ้นส่วนปั๊มสำหรับของไหลเคมี

ชิ้นส่วนปั๊ม เช่น ใบพัด ตัวเสื้อปั๊ม ฝาปั๊ม ปลอกเพลา และแหวนกันสึก ต้องพิจารณาทั้งการกัดกร่อน การสึกกร่อน ความเร็วของของไหล โพรงอากาศ อุณหภูมิ และภาระทางกล การเลือก SUS630 จึงต้องตรวจสอบข้อมูลของไหลและตำแหน่งการทำงานของชิ้นส่วน ไม่ควรสรุปจากเกรดของอะไหล่เดิมเพียงอย่างเดียว

รายละเอียดงานผลิตชิ้นส่วนปั๊มอุตสาหกรรม

https://casmetals.com/industrial-pump-parts-casting/

สำหรับใบพัดปั๊มที่สัมผัสสารเคมี ควรแจ้งชนิดของปั๊ม อัตราการไหล สภาพของของไหล อุณหภูมิ รอบการทำงาน รูปแบบใบพัด และตำแหน่งที่พบความเสียหาย

https://casmetals.com/chemical-pump-impeller-casting/

ชิ้นส่วนวาล์วสำหรับระบบสารเคมี

ตัวเสื้อวาล์ว ก้านวาล์ว แกนวาล์ว จานวาล์ว ปลอก และชิ้นส่วนควบคุมการไหลมีรูปแบบการรับแรงและการสัมผัสสารเคมีแตกต่างกัน วัสดุที่เหมาะกับก้านวาล์วอาจไม่ใช่วัสดุที่เหมาะกับตัวเสื้อวาล์วเสมอไป การประเมินจึงควรแยกตามหน้าที่ของแต่ละชิ้นส่วน

ข้อมูลเกี่ยวกับชิ้นส่วนวาล์วอุตสาหกรรมและรายละเอียดที่ควรใช้ประกอบการสั่งผลิต

https://casmetals.com/industrial-valve-components/

หากเป็นงานวาล์วตามแบบ ควรแจ้งชนิดวาล์ว ขนาดทางไหล ความดัน อุณหภูมิ ชนิดสารเคมี ทิศทางการไหล จุดซีล และงานกลึงที่ต้องการ

https://casmetals.com/industrial-valve-rfq-checklist/

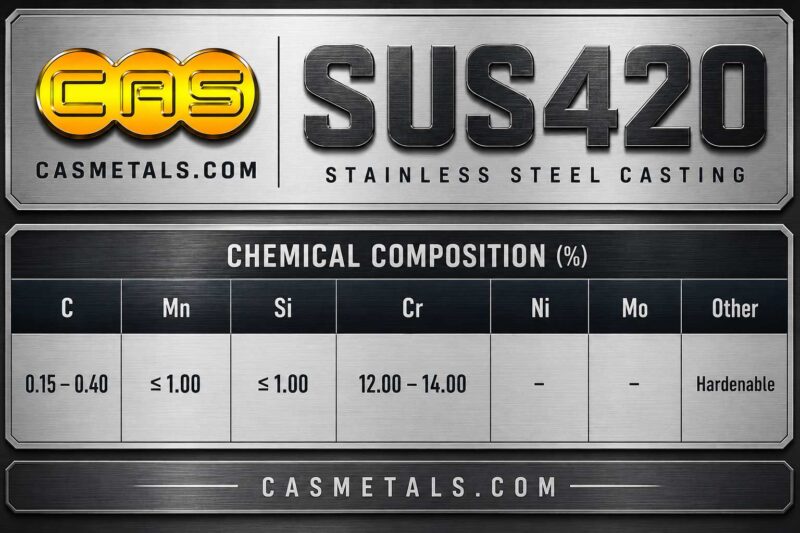
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
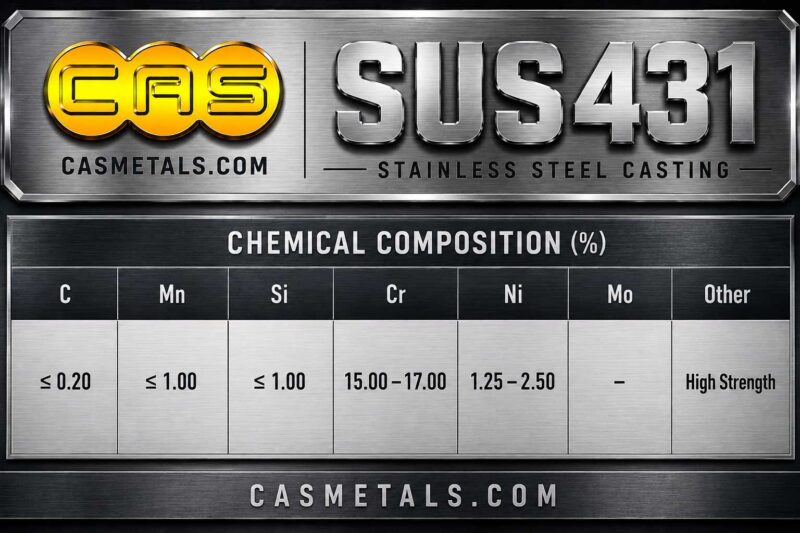
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
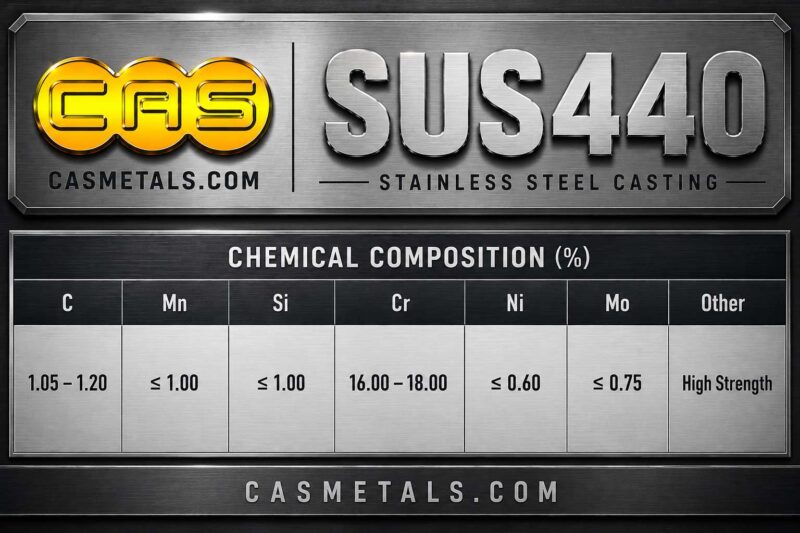
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
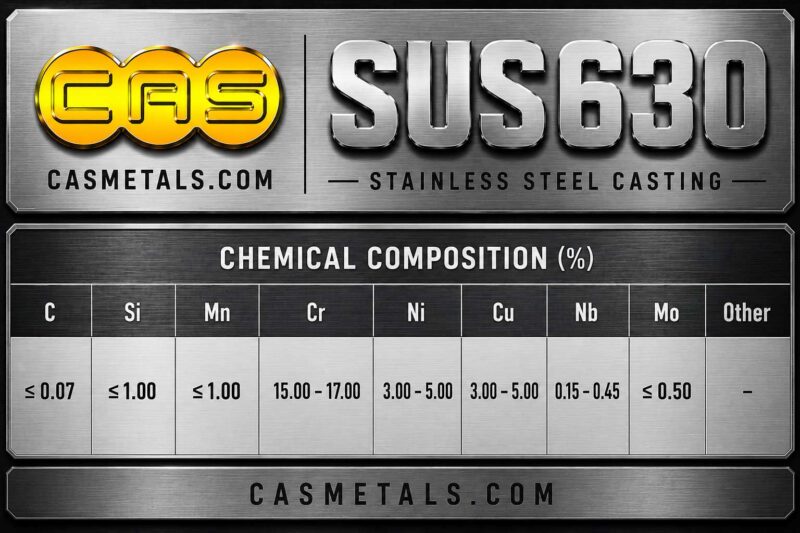
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
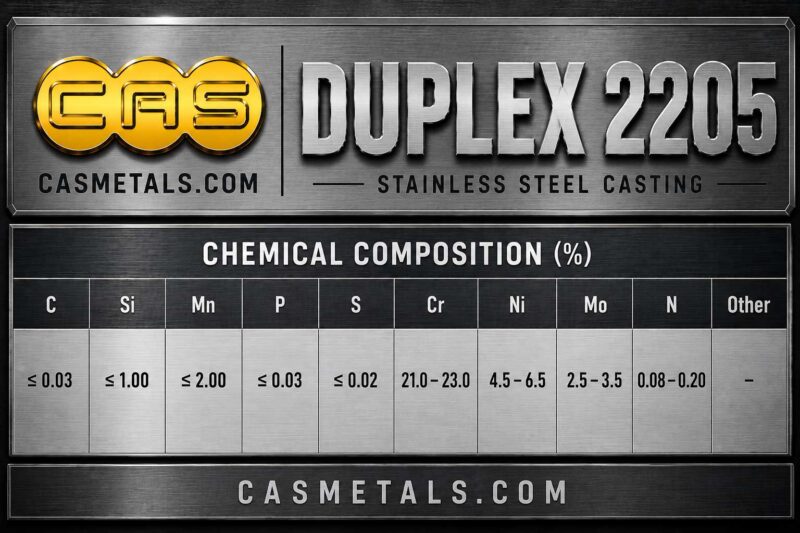
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

การอบชุบมีผลต่อสมบัติของ SUS630

SUS630 เป็นวัสดุที่สมบัติของชิ้นงานสัมพันธ์กับกระบวนการทางความร้อน การระบุเพียงชื่อเกรดโดยไม่กำหนดสภาพวัสดุอาจทำให้ความแข็งแรง ความแข็ง ความเหนียว และพฤติกรรมภายใต้สภาพกัดกร่อนไม่ตรงกับวัตถุประสงค์ใช้งาน

ก่อนผลิตควรกำหนดให้ชัดเจนว่าแบบหรือมาตรฐานต้องการสภาพอบชุบใด ต้องตรวจสมบัติหลังอบชุบหรือไม่ และงานกลึงจะดำเนินการก่อนหรือหลังขั้นตอนใด การเลือกสภาพอบชุบต้องอ้างอิงมาตรฐานที่ลูกค้ากำหนด ไม่ควรสร้างค่าความแข็งหรือสมบัติเชิงกลจากชื่อเกรดเพียงอย่างเดียว

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการอบชุบสำหรับชิ้นงานหล่อ

https://casmetals.com/heat-treatment-guide/

การควบคุมคุณภาพและการตรวจสอบชิ้นส่วน

แผนการตรวจสอบควรกำหนดตามความสำคัญของชิ้นส่วนและความเสี่ยงของระบบ ชิ้นส่วนรับแรงดัน ชิ้นส่วนหมุน หรือชิ้นส่วนที่เสียหายแล้วส่งผลต่อการหยุดสายการผลิต อาจต้องมีข้อกำหนดตรวจสอบมากกว่าชิ้นส่วนทั่วไป

หัวข้อที่ควรตกลงก่อนเสนอราคา ได้แก่

  • มาตรฐานและเกรดวัสดุ
  • สภาพอบชุบที่ต้องการ
  • การตรวจสอบมิติและค่าพิกัด
  • การตรวจส่วนผสมทางเคมี
  • การทดสอบสมบัติเชิงกลเมื่อแบบกำหนด
  • การตรวจสอบผิวและตำหนิที่ยอมรับได้
  • การตรวจสอบแบบไม่ทำลายตามข้อกำหนด
  • เอกสารหรือรายงานผลที่ลูกค้าต้องการ
  • จุดตรวจระหว่างการผลิตและก่อนส่งมอบ

แนวทางการวางแผนควบคุมคุณภาพสำหรับงานหล่อและชิ้นส่วนอุตสาหกรรม

https://casmetals.com/quality-control-guide/

การเลือกวิธีตรวจสอบแบบไม่ทำลายต้องพิจารณาชนิดตำหนิ รูปทรง ตำแหน่งที่ต้องตรวจ และเกณฑ์การยอมรับของโครงการ

https://casmetals.com/ndt-inspection-guide/

ข้อมูลที่ต้องใช้เพื่อประเมินและเสนอราคา

เพื่อให้ CASMETALS ตรวจสอบความเหมาะสมของการผลิต สแตนเลส SUS630 งานเคมี ควรส่งข้อมูลดังต่อไปนี้

  1. แบบทางวิศวกรรม ไฟล์ 3D หรือรูปถ่ายตัวอย่างชิ้นงาน
  2. ขนาดสำเร็จและน้ำหนักโดยประมาณ
  3. จำนวนที่ต้องการต่อครั้งและปริมาณใช้งานโดยประมาณ
  4. มาตรฐานวัสดุและสภาพอบชุบที่กำหนด
  5. ชนิดสารเคมี ความเข้มข้น ค่า pH และสิ่งเจือปน
  6. อุณหภูมิและความดันใช้งาน
  7. ลักษณะการไหล ความเร็วรอบ หรือรูปแบบการรับแรง
  8. วัสดุของชิ้นส่วนคู่สัมผัส
  9. ตำแหน่งที่ชิ้นงานเดิมเกิดการกัดกร่อน แตก หรือสึกหรอ
  10. งานกลึง รูเจาะ เกลียว ร่องลิ่ม และผิวซีลที่ต้องการ
  11. ค่าพิกัดและจุดควบคุมสำคัญ
  12. ข้อกำหนดการตรวจสอบและเอกสารประกอบ
  13. สถานที่จัดส่งและกำหนดเวลาที่ต้องการให้ใช้ประเมินความเป็นไปได้

รายการตรวจสอบสำหรับจัดเตรียมข้อมูลขอใบเสนอราคางานหล่อ

https://casmetals.com/rfq-guide-checklist/

CASMETALS จะพิจารณาข้อมูลทางวิศวกรรมร่วมกับขนาด รูปทรง จำนวน งานกลึง สภาพอบชุบ และสภาพใช้งาน ก่อนเสนอแนวทางผลิตและราคา หากข้อมูลสารเคมียังไม่ครบ ควรส่งเอกสารกระบวนการหรือข้อมูลความเสียหายของอะไหล่เดิมเพิ่มเติม เพื่อช่วยประเมินว่าวัสดุ SUS630 เหมาะสมหรือควรตรวจสอบวัสดุทางเลือกก่อนผลิต

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. สแตนเลส SUS630 เหมาะสำหรับผลิตชิ้นส่วนที่ใช้งานกับสารเคมีหรือไม่

สแตนเลส SUS630 เป็นวัสดุที่อาจพิจารณาใช้ผลิตชิ้นส่วนงานเคมีเมื่อต้องการความแข็งแรง ความแข็ง และความต้านทานการกัดกร่อนร่วมกัน แต่ไม่ควรสรุปว่า SUS630 ทนสารเคมีได้ทุกชนิด เพราะความเหมาะสมขึ้นอยู่กับชนิดและความเข้มข้นของสารเคมี ค่า pH อุณหภูมิ ความดัน ปริมาณคลอไรด์ ความเร็วของของไหล ระยะเวลาสัมผัส และความเค้นที่เกิดขึ้นในชิ้นส่วน

ก่อนผลิต สแตนเลส SUS630 งานเคมี ควรตรวจสอบมาตรฐานวัสดุ สภาพอบชุบ และข้อมูลการกัดกร่อนในสภาวะใช้งานจริง โดยเฉพาะระบบที่มีสารละลายเข้มข้น บริเวณซอก รอยต่อ พื้นที่ของไหลหยุดนิ่ง หรือชิ้นส่วนที่รับแรงดึงต่อเนื่อง หากข้อมูลยังไม่เพียงพอ ควรประเมินวัสดุทางเลือกก่อนยืนยันเกรดสำหรับการผลิต

ข้อมูลพื้นฐานเกี่ยวกับสแตนเลส SUS630 และการใช้งานของวัสดุ

https://casmetals.com/sus630-stainless-steel-casting/

2. ต้องแจ้งข้อมูลสารเคมีอะไรบ้างก่อนสั่งผลิตชิ้นส่วน SUS630

ควรแจ้งชื่อสารเคมีหรือส่วนประกอบของของไหล ความเข้มข้น ค่า pH อุณหภูมิต่ำสุดและสูงสุด ความดัน สารปนเปื้อน ปริมาณคลอไรด์ ลักษณะการไหล และระยะเวลาที่ชิ้นส่วนสัมผัสสารเคมี นอกจากนี้ควรระบุว่าระบบมีการหยุดเดินเครื่อง มีสารตกค้าง มีการล้างด้วยสารชนิดอื่น หรือมีการเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็วหรือไม่

ข้อมูลของชิ้นส่วนก็มีความสำคัญเช่นกัน เช่น ตำแหน่งรับแรง ความเร็วรอบ วัสดุคู่สัมผัส รอยเชื่อม พื้นที่ซอก จุดซีล และบริเวณที่เกิดความเสียหายกับอะไหล่เดิม ข้อมูลเหล่านี้ช่วยให้ประเมินความเสี่ยงจากการกัดกร่อนทั่วไป การกัดกร่อนเฉพาะที่ การสึกกร่อนจากการไหล และการแตกร้าวที่สัมพันธ์กับความเค้นได้ละเอียดกว่าการพิจารณาจากชื่อสารเคมีเพียงอย่างเดียว

ศึกษาปัจจัยด้านสมบัติและการเลือกใช้สแตนเลสสำหรับชิ้นส่วนอุตสาหกรรม

https://casmetals.com/stainless-steel-materials-properties/

3. SUS630 ทนกรด ด่าง และคลอไรด์ได้ทุกประเภทหรือไม่

SUS630 ไม่สามารถระบุว่าทนกรด ด่าง หรือคลอไรด์ได้ทุกประเภทโดยไม่มีเงื่อนไข สารเคมีชนิดเดียวกันอาจมีผลต่อวัสดุแตกต่างกันเมื่อความเข้มข้น อุณหภูมิ ค่า pH ปริมาณออกซิเจน หรือความเร็วการไหลเปลี่ยนไป บริเวณซอก รอยต่อ และใต้ปะเก็นยังอาจมีสภาพแวดล้อมเฉพาะจุดที่รุนแรงกว่าของไหลส่วนหลักในระบบ

ในระบบที่มีคลอไรด์ต้องระวังการกัดกร่อนแบบรูเข็ม การกัดกร่อนตามซอก และความเสียหายที่เกิดร่วมกับความเค้น การตัดสินใจเลือก SUS630 จึงควรอ้างอิงข้อมูลการกัดกร่อนที่ตรงกับสารเคมีและสภาพใช้งานจริง หากไม่มีข้อมูลเพียงพอ ควรให้ฝ่ายวิศวกรรมวัสดุตรวจสอบก่อนผลิต ไม่ควรเลือกเกรดจากคำว่า “สแตนเลสทนเคมี” เพียงอย่างเดียว

ตัวอย่างการประเมินสาเหตุของความเสียหายจากการกัดกร่อน

https://casmetals.com/causes-of-corrosion-failure/

4. SUS630 แตกต่างจาก SUS316 และ SUS316L สำหรับงานเคมีอย่างไร

SUS630, SUS316 และ SUS316L เป็นสแตนเลสที่มีโครงสร้างวัสดุ จุดเด่น และการตอบสนองต่อกระบวนการผลิตแตกต่างกัน SUS630 มักได้รับการพิจารณาเมื่อต้องการความแข็งแรงและความแข็งร่วมกับความต้านทานการกัดกร่อน ส่วน SUS316 และ SUS316L มักถูกนำมาพิจารณาในงานที่ให้ความสำคัญกับความต้านทานการกัดกร่อนในสภาพแวดล้อมบางประเภท

อย่างไรก็ตาม ไม่ควรตัดสินว่าวัสดุใดดีกว่าโดยดูจากชื่อเกรดเท่านั้น ต้องพิจารณาสารเคมี ความเข้มข้น อุณหภูมิ โหลด รูปทรงชิ้นส่วน การเชื่อม การอบชุบ อายุใช้งานที่ต้องการ และมาตรฐานของโครงการ SUS630 ไม่สามารถใช้แทน SUS316 หรือ SUS316L ได้โดยอัตโนมัติ และวัสดุทั้งสามเกรดไม่ควรถูกระบุว่าเทียบเท่ากันทุกประการ

ข้อมูลสแตนเลส SUS316 สำหรับใช้เปรียบเทียบข้อกำหนดเบื้องต้น

https://casmetals.com/sus316-stainless-steel-casting/

ข้อมูลสแตนเลส SUS316L สำหรับงานที่ต้องพิจารณาเกรดและกระบวนการผลิตอย่างเหมาะสม

https://casmetals.com/sus316l-stainless-steel-casting/

5. หากระบบมีคลอไรด์สูง ควรเลือก SUS630 หรือวัสดุอื่น

ระบบที่มีคลอไรด์สูงต้องประเมินความเสี่ยงอย่างระมัดระวัง เพราะคลอไรด์สามารถเกี่ยวข้องกับการกัดกร่อนเฉพาะที่ตามสภาพแวดล้อม อุณหภูมิ ความเข้มข้น และรูปทรงของชิ้นส่วน การเลือก SUS630 ควรพิจารณาร่วมกับความแข็งแรงที่ต้องการ ความเค้นคงค้าง สภาพอบชุบ จุดอับของของไหล และประวัติความเสียหายของระบบ

วัสดุทางเลือก เช่น SUS316L หรือ Duplex 2205 อาจถูกนำมาพิจารณาในบางสภาวะ แต่ไม่ควรเปลี่ยนเกรดโดยไม่มีการตรวจสอบมาตรฐาน ความสามารถในการผลิต การอบชุบ งานเชื่อม งานกลึง และความเข้ากันได้กับสารเคมีจริง การเลือกวัสดุต้องเป็นผลจากข้อมูลทางวิศวกรรม ไม่ใช่การจัดอันดับว่าเกรดใดทนการกัดกร่อนได้ดีที่สุดในทุกกรณี

ข้อมูลเกี่ยวกับ Duplex 2205 สำหรับใช้เป็นทางเลือกในการประเมินวัสดุ

https://casmetals.com/duplex-2205-stainless-steel-casting/

6. ชิ้นส่วน SUS630 สำหรับงานเคมีผลิตตามแบบได้หรือไม่

สามารถประเมินการผลิตตามแบบทางวิศวกรรมได้ โดยแบบควรระบุขนาดสำเร็จ ค่าพิกัด จุดอ้างอิง ผิวซีล รูเจาะ เกลียว ร่องลิ่ม งานกลึง ตำแหน่งประกอบ และข้อกำหนดการตรวจสอบอย่างชัดเจน หากระบุวัสดุเป็น SUS630 ควรมีมาตรฐานที่ต้องการ สภาพอบชุบ และข้อกำหนดสมบัติเชิงกลประกอบด้วย

สำหรับชิ้นส่วนที่สัมผัสสารเคมี ควรระบุพื้นที่สัมผัสของไหล ทิศทางการไหล บริเวณที่ห้ามมีความพรุนหรือข้อบกพร่อง และข้อกำหนดด้านผิวงาน หากแบบยังขาดข้อมูล CASMETALS จะต้องตรวจสอบรายละเอียดเพิ่มเติมก่อนกำหนดแนวทางผลิตและเสนอราคา เพื่อป้องกันการตีความสเปกไม่ตรงกัน

รายละเอียดเกี่ยวกับการผลิตชิ้นงานหล่อตามแบบ

https://casmetals.com/casting-from-drawing/

7. หากไม่มีแบบ สามารถผลิตชิ้นส่วน SUS630 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเพื่อประเมินการสร้างชิ้นส่วนทดแทนได้ แต่ต้องวิเคราะห์สภาพตัวอย่างก่อน เพราะอะไหล่อาจสึก กัดกร่อน บิดตัว แตก หรือเคยผ่านการซ่อมมาแล้ว ขนาดที่วัดได้จากตัวอย่างจึงอาจไม่ใช่ขนาดดั้งเดิมของชิ้นส่วน

การผลิตจากตัวอย่างไม่สามารถรับรองเกรดวัสดุ สมบัติเชิงกล และสภาพอบชุบเดิมได้จนกว่าจะผ่านการตรวจ วิเคราะห์ หรือทดสอบตามความเหมาะสม ลูกค้าควรให้ข้อมูลเครื่องจักร ตำแหน่งประกอบ สารเคมี อุณหภูมิ โหลด ความเร็วรอบ และอาการเสียหายเพิ่มเติม เพื่อใช้สร้างแบบและพิจารณาว่าควรคงวัสดุเดิมหรือประเมินวัสดุทางเลือก

รายละเอียดกระบวนการผลิตชิ้นงานหล่อจากตัวอย่าง

https://casmetals.com/casting-from-sample/

8. รับผลิตอะไหล่ OEM สแตนเลส SUS630 สำหรับโรงงานเคมีหรือไม่

CASMETALS สามารถประเมินงานอะไหล่ OEM สแตนเลส SUS630 ตามแบบ ตัวอย่าง หรือข้อกำหนดของลูกค้าได้ โดยต้องตรวจสอบทั้งมิติ วัสดุ สภาพอบชุบ งานกลึง ความเรียบผิว และเงื่อนไขการใช้งาน อะไหล่ OEM สำหรับโรงงานเคมีมักมีรายละเอียดสำคัญ เช่น ตำแหน่งซีล พื้นที่สัมผัสสารเคมี ความดัน และความสัมพันธ์กับชิ้นส่วนประกอบอื่น

การผลิตอะไหล่ทดแทนไม่ควรคัดลอกเฉพาะรูปร่างภายนอก หากชิ้นงานเดิมเสียหายจากการกัดกร่อนหรือแตกร้าว ควรหาสาเหตุก่อน เพราะการผลิตด้วยวัสดุและรูปทรงเดิมอาจทำให้เกิดปัญหาซ้ำ ควรส่งประวัติการใช้งาน อายุชิ้นส่วน และภาพตำแหน่งเสียหายมาพร้อมเอกสารขอราคา

แนวทางการสั่งผลิตอะไหล่ OEM ตามข้อกำหนดลูกค้า

https://casmetals.com/custom-oem-parts-casting-guide/

9. สามารถผลิตชิ้นส่วนปั๊มเคมีจาก SUS630 ได้หรือไม่

ชิ้นส่วนปั๊มเคมี เช่น ใบพัด ตัวเสื้อปั๊ม ฝาปั๊ม ปลอกเพลา แหวนกันสึก และชิ้นส่วนยึด อาจพิจารณาผลิตจาก SUS630 ได้เมื่อวัสดุเหมาะกับของไหลและภาระทางกล แต่แต่ละชิ้นส่วนมีหน้าที่และสภาพรับแรงแตกต่างกัน จึงไม่ควรใช้เกรดเดียวกันกับทุกชิ้นส่วนโดยอัตโนมัติ

ก่อนผลิตควรแจ้งชนิดปั๊ม อัตราการไหล ความเร็วรอบ อุณหภูมิ ความดัน ชนิดและความเข้มข้นของสารเคมี ปริมาณของแข็งปน และประวัติการเกิดโพรงอากาศหรือการสึกกร่อน ข้อมูลเหล่านี้มีผลต่อการเลือกวัสดุ รูปทรง งานกลึง การทำสมดุล และแผนการตรวจสอบชิ้นส่วน

ข้อมูลเกี่ยวกับงานผลิตใบพัดปั๊มสำหรับของไหลเคมี

https://casmetals.com/chemical-pump-impeller-casting/

10. สามารถใช้ SUS630 ผลิตตัวเสื้อและชิ้นส่วนวาล์วเคมีได้หรือไม่

ตัวเสื้อวาล์ว จานวาล์ว ก้านวาล์ว แกนวาล์ว บ่าวาล์ว และชิ้นส่วนควบคุมการไหลมีรูปแบบการสัมผัสสารเคมีและการรับแรงไม่เหมือนกัน SUS630 อาจเหมาะกับชิ้นส่วนที่ต้องการความแข็งแรงสูง แต่ไม่ได้หมายความว่าจะเหมาะกับชิ้นส่วนรับแรงดันหรือพื้นที่สัมผัสสารเคมีทุกตำแหน่ง

การประเมินควรใช้ข้อมูลชนิดวาล์ว ขนาดทางไหล ความดัน อุณหภูมิ ชนิดสารเคมี ทิศทางการไหล วัสดุซีล รอบการเปิด–ปิด และมาตรฐานที่แบบกำหนด หากเป็นตัวเสื้อวาล์วรับแรงดัน ต้องตรวจสอบมาตรฐานวัสดุ เกณฑ์ยอมรับข้อบกพร่อง และวิธีทดสอบโดยเฉพาะก่อนผลิต

ข้อมูลเกี่ยวกับชนิดและหน้าที่ของชิ้นส่วนวาล์วอุตสาหกรรม

https://casmetals.com/industrial-valve-components/

11. การอบชุบมีผลต่อชิ้นส่วนสแตนเลส SUS630 อย่างไร

สมบัติของ SUS630 มีความสัมพันธ์กับสภาพอบชุบ จึงควรกำหนดสภาพวัสดุที่ต้องการไว้ในแบบหรือเอกสารสเปก การใช้ชื่อ SUS630 เพียงอย่างเดียวอาจยังไม่เพียงพอสำหรับควบคุมความแข็งแรง ความแข็ง ความเหนียว และพฤติกรรมของชิ้นส่วนในสภาวะกัดกร่อน

ก่อนผลิตต้องพิจารณาลำดับการอบชุบและการกลึง ขนาดหน้าตัด ความเสี่ยงต่อการบิดตัว และสมบัติที่ต้องตรวจหลังอบชุบ ไม่ควรกำหนดค่าความแข็งหรือสมบัติเชิงกลจากข้อมูลทั่วไปโดยไม่อ้างอิงมาตรฐานของโครงการ เพราะรูปทรง กระบวนการผลิต และวิธีทดสอบสามารถทำให้ผลที่ได้แตกต่างกัน

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการอบชุบชิ้นงานหล่อ

https://casmetals.com/heat-treatment-guide/

12. หากอะไหล่เดิมเกิดสนิม รูเข็ม หรือแตกร้าว ควรผลิต SUS630 ใหม่ทันทีหรือไม่

ไม่ควรรีบผลิตชิ้นงานใหม่จากเกรดเดิมโดยไม่ตรวจสอบสาเหตุ ความเสียหายแบบสนิม รูเข็ม รอยแตกร้าว หรือผิวถูกกัดเซาะอาจเกิดจากหลายปัจจัยร่วมกัน เช่น เลือกวัสดุไม่เหมาะ สารเคมีเปลี่ยนแปลง อุณหภูมิสูงขึ้น ของไหลค้างในซอก ความเร็วการไหลสูง ความเค้นคงค้าง หรือสภาพอบชุบไม่ตรงตามข้อกำหนด

ควรบันทึกตำแหน่งเสียหาย รูปแบบรอยกัดกร่อน อายุใช้งาน และสภาพเดินเครื่องก่อนถอดชิ้นส่วน หากเป็นไปได้ควรเก็บตัวอย่างคราบ ของไหล และชิ้นส่วนบริเวณเสียหายไว้ตรวจสอบ การวิเคราะห์อย่างเป็นระบบช่วยตัดสินว่าควรแก้เกรดวัสดุ รูปทรง กระบวนการผลิต หรือสภาพการเดินเครื่องก่อนสั่งผลิตอะไหล่ทดแทน

แนวทางวิเคราะห์ความเสียหายจากการกัดกร่อนของชิ้นส่วนอุตสาหกรรม

https://casmetals.com/how-to-analyze-corrosion-failure/

13. ชิ้นส่วน SUS630 สำหรับงานเคมีควรตรวจสอบคุณภาพอะไรบ้าง

รายการตรวจสอบควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นส่วน โดยอาจครอบคลุมการตรวจมิติ การตรวจผิว การตรวจส่วนผสมทางเคมี การตรวจสมบัติเชิงกลหลังอบชุบ และการตรวจสอบแบบไม่ทำลายตามที่แบบหรือมาตรฐานกำหนด ชิ้นส่วนรับแรงดัน ชิ้นส่วนหมุน และชิ้นส่วนที่มีผลต่อความปลอดภัยต้องมีเกณฑ์ยอมรับที่ชัดเจน

ลูกค้าควรระบุวิธีตรวจ พื้นที่ตรวจ ระดับการยอมรับ เอกสารผลตรวจ และจุดตรวจระหว่างกระบวนการตั้งแต่ก่อนเสนอราคา ไม่ควรระบุเพียงว่า “ตรวจสอบครบถ้วน” เพราะผู้ผลิตและผู้ซื้ออาจตีความขอบเขตไม่เหมือนกัน หากต้องใช้การตรวจสอบเฉพาะ ต้องพิจารณาความเหมาะสมกับชนิดตำหนิและรูปทรงชิ้นงานด้วย

ข้อมูลเกี่ยวกับการตรวจสอบแบบไม่ทำลายสำหรับงานหล่อ

https://casmetals.com/ndt-inspection-guide/

แนวทางการกำหนดแผนควบคุมคุณภาพชิ้นส่วนอุตสาหกรรม

https://casmetals.com/quality-control-guide/

14. ต้องเผื่อกลึงชิ้นส่วน SUS630 เท่าไร

ไม่ควรกำหนดระยะเผื่อกลึงเป็นค่าตายตัวสำหรับชิ้นส่วน SUS630 ทุกงาน เพราะระยะที่เหมาะสมขึ้นอยู่กับขนาด รูปทรง กระบวนการผลิต ตำแหน่งผิวสำคัญ การหดตัว ความคลาดเคลื่อน ความเสี่ยงต่อการบิดตัว และลำดับการอบชุบกับงานกลึง ชิ้นส่วนขนาดใหญ่หรือรูปทรงซับซ้อนอาจต้องวางแผนแตกต่างจากชิ้นส่วนขนาดเล็ก

แบบควรแยกขนาดชิ้นงานก่อนกลึงและขนาดสำเร็จ พร้อมระบุผิวที่ต้องกลึง ค่าพิกัด ความเรียบผิว จุดอ้างอิง รูเจาะ และตำแหน่งซีลอย่างชัดเจน หากมีตัวอย่างเดิม ควรตรวจว่าพื้นผิวใดสึกหรือกัดกร่อนก่อนนำขนาดไปสร้างแบบ เพื่อป้องกันการใช้ขนาดที่คลาดเคลื่อนเป็นขนาดสำเร็จ

แนวทางพิจารณาระยะเผื่อกลึงสำหรับชิ้นงานหล่อ

https://casmetals.com/machining-allowance-guide/

15. ต้องส่งข้อมูลอะไรเพื่อขอราคาผลิตชิ้นส่วนสแตนเลส SUS630 งานเคมี

ควรส่งแบบทางวิศวกรรม ไฟล์ 3D หรือตัวอย่างชิ้นงาน พร้อมระบุขนาด จำนวน น้ำหนักโดยประมาณ มาตรฐานวัสดุ สภาพอบชุบ งานกลึง ค่าพิกัด ความเรียบผิว และข้อกำหนดการตรวจสอบ สำหรับงานเคมีต้องเพิ่มชื่อสารเคมี ความเข้มข้น ค่า pH อุณหภูมิ ความดัน ความเร็วการไหล ปริมาณคลอไรด์หรือสิ่งปนเปื้อน และลักษณะการสัมผัสของชิ้นส่วนกับของไหล

หากเป็นอะไหล่ทดแทน ควรแนบภาพตำแหน่งเสียหาย อายุการใช้งาน สาเหตุที่คาดไว้ และข้อมูลการเปลี่ยนแปลงของกระบวนการผลิต การมีข้อมูลครบช่วยให้ CASMETALS ตรวจสอบความเหมาะสมของ SUS630 ประเมินกระบวนการผลิต งานกลึง การตรวจสอบ และจัดทำข้อเสนอราคาได้ตรงกับขอบเขตงานมากขึ้น โดยไม่ต้องคาดเดารายละเอียดสำคัญของชิ้นส่วน

รายการตรวจสอบข้อมูลสำหรับขอใบเสนอราคางานหล่อ

https://casmetals.com/rfq-guide-checklist/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS