banner bg

รับหล่อใบพัดปั๊มสแตนเลส SUS316 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS316 สำหรับงานซ่อมบำรุง การสร้างอะไหล่ทดแทน และการผลิตตามข้อกำหนดของโรงงาน รองรับการพิจารณางานจากแบบ ชิ้นงานตัวอย่าง หรือข้อมูลทางวิศวกรรมที่ตรวจสอบได้ โดยประเมินร่วมกันทั้งเกรดวัสดุ รูปทรงใบพัด ขนาด จำนวนชิ้น งานกลึงหลังหล่อ และสภาพของไหลที่ใบพัดต้องสัมผัส

สแตนเลส SUS316 เป็นวัสดุที่มักได้รับการพิจารณาสำหรับชิ้นส่วนปั๊มในสภาพแวดล้อมที่ต้องการความต้านทานการกัดกร่อนมากกว่าสแตนเลสบางเกรด อย่างไรก็ตาม การระบุเพียงชื่อ SUS316 ยังไม่เพียงพอสำหรับยืนยันว่าเหมาะกับของไหลทุกชนิด จำเป็นต้องตรวจสอบองค์ประกอบของของไหล ความเข้มข้น อุณหภูมิ ค่า pH สิ่งเจือปน ความเร็วการไหล การเกิดคาวิเทชัน และข้อกำหนดของเครื่องจักรก่อนผลิต

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส SUS316 สามารถใช้เป็นจุดเริ่มต้นในการพิจารณาวัสดุได้ที่

https://casmetals.com/sus316-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

บริการรับหล่อใบพัดปั๊มสแตนเลส SUS316 เหมาะกับงานใด

บริการนี้เหมาะสำหรับฝ่ายซ่อมบำรุง วิศวกรโรงงาน ฝ่ายผลิต และฝ่ายจัดซื้อที่ต้องการใบพัดปั๊มใหม่หรืออะไหล่ทดแทนในกรณีต่าง ๆ เช่น

  • ใบพัดเดิมสึกกร่อน แตก ร้าว บิ่น หรือเสียรูป
  • อะไหล่จากผู้ผลิตเดิมเลิกผลิตหรือหาได้ยาก
  • ระยะเวลาจัดซื้ออะไหล่นำเข้าไม่สอดคล้องกับแผนซ่อม
  • มีแบบเดิมแต่ต้องตรวจสอบรายละเอียดก่อนสร้างชิ้นงานใหม่
  • ไม่มีแบบ แต่มีใบพัดตัวอย่างที่สามารถนำมาตรวจวัดได้
  • ต้องการผลิตอะไหล่สำรองสำหรับปั๊มที่มีความสำคัญต่อสายการผลิต
  • ต้องการทบทวนความเหมาะสมของวัสดุจากข้อมูลการเสียหายของใบพัดเดิม

ผู้ที่ต้องการทำความเข้าใจขอบเขตของงานหล่อใบพัดปั๊มตามสั่ง สามารถศึกษาข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

สำหรับภาพรวมของใบพัดปั๊ม หน้าที่ของชิ้นส่วน และประเด็นที่ต้องพิจารณาก่อนสั่งผลิต ดูได้ที่

https://casmetals.com/what-is-pump-impeller/

รูปแบบใบพัดที่ต้องระบุก่อนผลิต

ใบพัดปั๊มแต่ละแบบมีโครงสร้าง ช่องทางไหล และข้อกำหนดการผลิตแตกต่างกัน ก่อนประเมินงานจึงควรระบุว่าเป็นใบพัดแบบปิด แบบกึ่งเปิด หรือแบบเปิด รวมถึงแจ้งทิศทางการหมุน จำนวนใบ มิติทางเข้าและทางออก รูเพลา ร่องลิ่ม และตำแหน่งอ้างอิงสำหรับงานกลึง

ข้อมูลเปรียบเทียบประเภทของใบพัดปั๊มสามารถดูได้ที่

https://casmetals.com/types-of-pump-impeller/

ใบพัดแบบปิด

ใบพัดแบบปิดมีแผ่นปิดด้านหน้าและด้านหลังของแนวใบพัด ช่องทางไหลภายในจึงเป็นส่วนสำคัญต่อสมรรถนะของปั๊ม การถอดแบบและผลิตชิ้นงานต้องให้ความสำคัญกับรูปทรงใบ ความต่อเนื่องของช่องทางไหล ความหนาผนัง และตำแหน่งที่ต้องกลึง

รายละเอียดงานหล่อใบพัดแบบปิดอยู่ที่

https://casmetals.com/closed-impeller-casting/

ใบพัดแบบกึ่งเปิด

ใบพัดแบบกึ่งเปิดมีลักษณะโครงสร้างต่างจากใบพัดแบบปิด ระยะห่างระหว่างใบพัดกับชิ้นส่วนข้างเคียงอาจมีผลต่อการทำงาน จึงควรส่งข้อมูลตำแหน่งประกอบและสภาพการสึกของชิ้นงานเดิมมาพร้อมกัน

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบกึ่งเปิดอยู่ที่

https://casmetals.com/semi-open-impeller-casting/

ใบพัดแบบเปิด

ใบพัดแบบเปิดอาจใช้กับของไหลที่มีลักษณะเฉพาะหรือมีอนุภาคปะปน แต่ไม่ได้หมายความว่าจะใช้แทนใบพัดรูปแบบอื่นได้โดยไม่ตรวจสอบระบบปั๊ม จำเป็นต้องรักษารูปทรงใบ ทิศทางการหมุน และตำแหน่งประกอบให้ตรงกับข้อกำหนด

ข้อมูลสำหรับงานหล่อใบพัดแบบเปิดอยู่ที่

https://casmetals.com/open-impeller-casting/

พิจารณาของไหลก่อนยืนยันการใช้ SUS316

ของไหลเคมี

สำหรับปั๊มเคมี ต้องระบุชื่อสารเคมี ความเข้มข้น อุณหภูมิ ค่า pH สิ่งปนเปื้อน และสภาวะการเดินเครื่อง เพราะชื่อสารเคมีเพียงอย่างเดียวไม่สามารถใช้ยืนยันความเหมาะสมของ SUS316 ได้

หากเป็นงานใบพัดสำหรับปั๊มเคมี ควรใช้ข้อมูลในหน้านี้ประกอบการเตรียมรายละเอียด

https://casmetals.com/chemical-pump-impeller-casting/

ของไหลในอุตสาหกรรมอาหาร

งานอาหารและเครื่องดื่มอาจมีข้อกำหนดเพิ่มเติมเกี่ยวกับวัสดุ ผิวชิ้นงาน การทำความสะอาด สุขอนามัย และเอกสารที่ผู้ซื้อกำหนด การใช้ SUS316 จึงต้องตรวจสอบข้อกำหนดของกระบวนการและลูกค้าปลายทาง ไม่ควรสรุปจากชื่อเกรดเพียงอย่างเดียว

ข้อมูลที่เกี่ยวข้องกับใบพัดปั๊มสำหรับงานอาหารอยู่ที่

https://casmetals.com/food-grade-pump-impeller-casting/

น้ำทะเลและของไหลที่มีคลอไรด์

SUS316 อาจถูกนำมาพิจารณาในงานที่สัมผัสน้ำทะเลหรือน้ำที่มีคลอไรด์ แต่การใช้งานจริงต้องพิจารณาความเข้มข้น อุณหภูมิ การไหล บริเวณอับ และระยะเวลาสัมผัส การมีคำว่า “Marine” หรือ “Stainless” ในข้อกำหนดไม่ใช่หลักฐานเพียงพอที่จะรับรองว่าเกรดนี้เหมาะกับทุกตำแหน่ง

สำหรับงานใบพัดปั๊มในสภาพแวดล้อมทางทะเล ดูข้อมูลที่เกี่ยวข้องได้ที่

https://casmetals.com/marine-pump-impeller-casting/

      ชิ้นส่วนสึกหรอเฉพาะทางผลิตตามหน้างาน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Custom Wear Parts ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Custom Wear Parts
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตตามแบบและข้อมูลทางวิศวกรรม

การผลิตตามแบบเหมาะกับงานที่มี Drawing ระบุมิติ วัสดุ ตำแหน่งกลึง ค่าคลาดเคลื่อน และรายละเอียดสำคัญครบถ้วน หากแบบเป็นเอกสารเก่า ควรตรวจสอบ Revision และเปรียบเทียบกับชิ้นงานที่ใช้งานจริงก่อนสั่งผลิต

ขั้นตอนและข้อมูลที่ควรเตรียมสำหรับงานผลิตตามแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

ข้อมูลสำคัญในแบบใบพัดควรประกอบด้วย

  • เส้นผ่านศูนย์กลางภายนอก
  • เส้นผ่านศูนย์กลางบริเวณทางเข้าของไหล
  • ความกว้างใบพัดและขนาดทางออก
  • จำนวนและทิศทางของใบ
  • ขนาดรูเพลาและร่องลิ่ม
  • ตำแหน่งผิวที่ต้องกลึง
  • เกรดวัสดุหรือมาตรฐานที่ต้องการ
  • จุดอ้างอิงสำหรับการตรวจสอบมิติ
  • ข้อกำหนดการตรวจสอบหรือทดสอบ
  • จำนวนที่ต้องการผลิต

ค่าคลาดเคลื่อนของงานหล่อและงานกลึงต้องแยกจากกันอย่างชัดเจน ไม่ควรนำค่ามิติสำเร็จไปใช้เป็นค่ามิติชิ้นงานดิบโดยไม่มีการพิจารณาค่าเผื่อและกระบวนการผลิต

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

รับผลิตจากใบพัดปั๊มตัวอย่าง

กรณีไม่มีแบบ สามารถส่งใบพัดตัวอย่างให้ตรวจสอบความเป็นไปได้ในการสร้างอะไหล่ทดแทนได้ การผลิตจากตัวอย่างต้องเริ่มจากการตรวจสภาพชิ้นงาน ระบุบริเวณสึกหรอ วัดมิติ และแยกให้ออกว่าส่วนใดเป็นรูปทรงเดิมกับส่วนใดเป็นความเสียหายจากการใช้งาน

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

การมีใบพัดตัวอย่างไม่ได้ทำให้สามารถรับรองวัสดุเดิม มิติเดิม หรือสมรรถนะเดิมได้ทันที เนื่องจากชิ้นงานอาจสึก กัดกร่อน แตก บิดงอ หรือผ่านการซ่อมมาก่อน หากไม่ทราบเกรดวัสดุเดิม ควรพิจารณาการตรวจวิเคราะห์วัสดุหรืออ้างอิงเอกสารจากเครื่องจักรเพิ่มเติม

สำหรับงานใบพัดที่ไม่มี Drawing สามารถเตรียมข้อมูลตามแนวทางนี้

https://casmetals.com/pump-impeller-without-drawing/

หากต้องสร้างข้อมูลทางวิศวกรรมจากชิ้นงานเดิม กระบวนการ Reverse Engineering อาจช่วยจัดระบบการตรวจวัดและจัดทำข้อมูลสำหรับการผลิต แต่ผลลัพธ์ยังขึ้นอยู่กับความสมบูรณ์ของตัวอย่างและข้อมูลประกอบ

https://casmetals.com/reverse-engineering/

งานกลึงและค่าเผื่อหลังการหล่อ

ใบพัดหล่ออาจต้องผ่านงานกลึงบริเวณรูเพลา ร่องลิ่ม ดุมใบพัด หน้าสัมผัส หรือจุดประกอบอื่น การวางแผนควรแยกมิติงานหล่อออกจากมิติสำเร็จ พร้อมระบุตำแหน่ง Datum และค่าคลาดเคลื่อนของแต่ละผิว

ค่าเผื่องานกลึงไม่ควรกำหนดแบบเดียวกันทุกตำแหน่ง เพราะขึ้นอยู่กับขนาด รูปทรง กระบวนการหล่อ การจัดวางชิ้นงาน และข้อกำหนดผิวสำเร็จ ข้อมูลพื้นฐานเกี่ยวกับค่าเผื่องานกลึงสามารถศึกษาได้ที่

https://casmetals.com/what-is-machining-allowance/

หากใบพัดต้องประกอบร่วมกับเพลา ปลอกเพลา หรือชิ้นส่วนเดิม ควรส่งมิติของชิ้นส่วนคู่ประกอบมาด้วย เพื่อลดความเสี่ยงจากการตรวจสอบเฉพาะใบพัดเพียงชิ้นเดียว

ข้อมูลเกี่ยวกับปลอกเพลาปั๊มอยู่ที่

https://casmetals.com/pump-shaft-sleeve-casting/

ตรวจสอบชิ้นส่วนปั๊มที่ทำงานร่วมกับใบพัด

ความเสียหายของใบพัดอาจไม่ได้เกิดจากวัสดุของใบพัดเพียงอย่างเดียว ควรตรวจสอบระบบโดยรวม เช่น ตัวเสื้อปั๊ม แหวนกันสึก เพลา ตลับลูกปืน การตั้งศูนย์ และสภาพการเดินเครื่อง

ข้อมูลเกี่ยวกับชิ้นส่วนปั๊มอุตสาหกรรมประเภทต่าง ๆ อยู่ที่

https://casmetals.com/industrial-pump-parts-casting/

ตัวเสื้อปั๊ม

ตัวเสื้อปั๊มมีหน้าที่กำหนดทางเดินของของไหลและทำงานสัมพันธ์กับใบพัด หากตัวเสื้อปั๊มสึก กัดกร่อน หรือมีระยะภายในเปลี่ยนไป การเปลี่ยนใบพัดใหม่เพียงอย่างเดียวอาจไม่แก้ปัญหาทั้งหมด

ข้อมูลเกี่ยวกับงานหล่อตัวเสื้อปั๊มอยู่ที่

https://casmetals.com/pump-casing-casting/

แหวนกันสึก

ระยะระหว่างใบพัดกับแหวนกันสึกมีความสำคัญต่อการประกอบและการทำงาน เมื่อใบพัดเสียหายควรตรวจสภาพแหวนกันสึกควบคู่กัน เพื่อประเมินว่าต้องเปลี่ยนหรือผลิตใหม่พร้อมกันหรือไม่

ข้อมูลเกี่ยวกับงานหล่อแหวนกันสึกปั๊มอยู่ที่

https://casmetals.com/pump-wear-ring-casting/

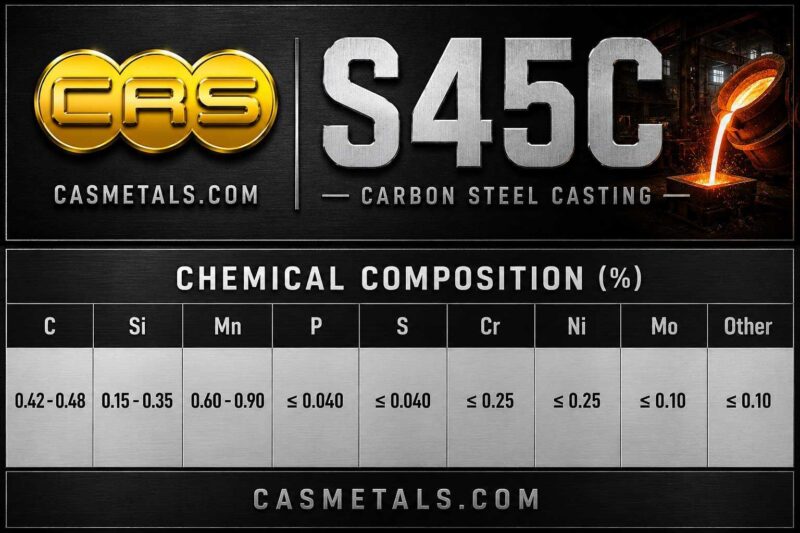
ตารางส่วนผสมทางเคมีเหล็กคาร์บอนปานกลางเกรด S45C สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
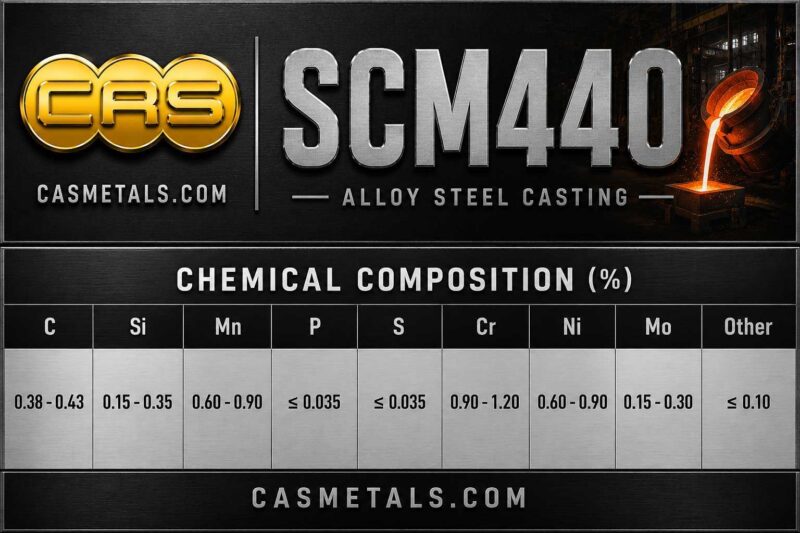
ตารางส่วนผสมทางเคมีเหล็กโลหะผสมโครโมลี่เกรด SCM440 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S Cr Mo และองค์ประกอบทางเคมีตามมาตรฐาน JIS
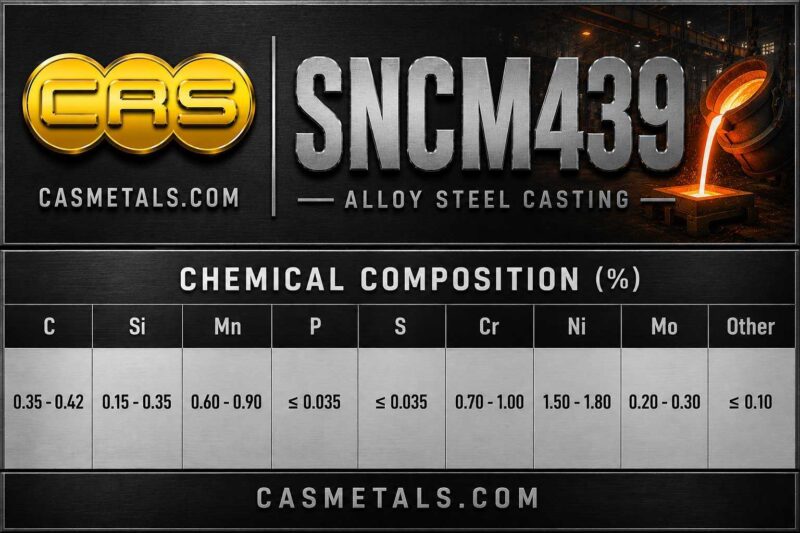
ตารางส่วนผสมทางเคมีเหล็กโลหะผสมนิกเกิลโครเมียมโมลิบดีนัมเกรด SNCM439 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S Ni Cr Mo และองค์ประกอบทางเคมีตามมาตรฐาน JIS
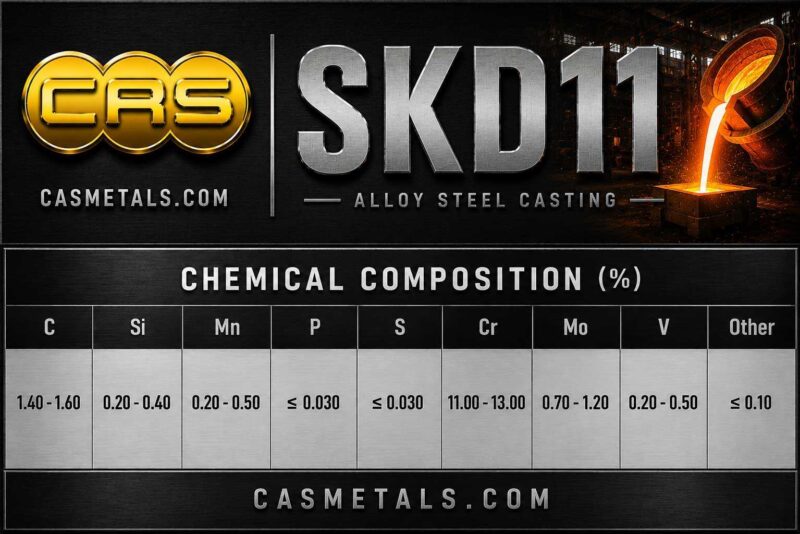
ตารางส่วนผสมทางเคมีเหล็กเครื่องมือเกรด SKD11 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn Cr Mo V และองค์ประกอบทางเคมีตามมาตรฐาน JIS
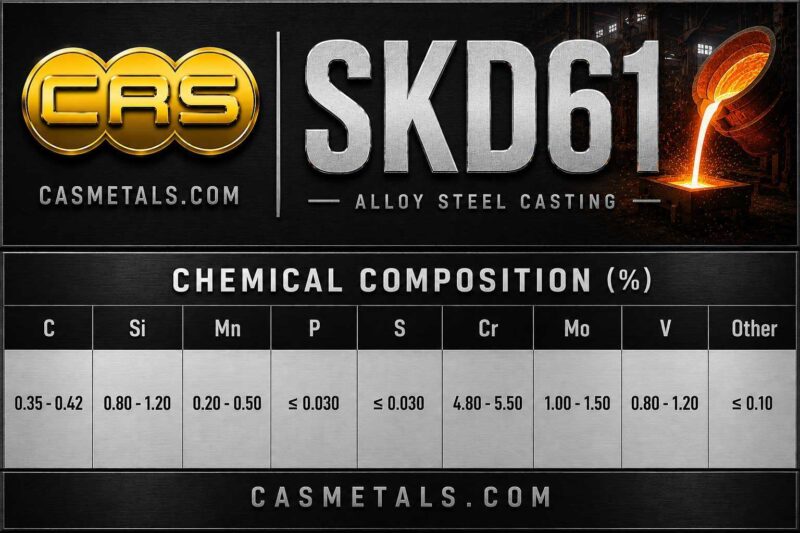
ตารางส่วนผสมทางเคมีเหล็กเครื่องมืองานร้อนเกรด SKD61 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn Cr Mo V และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ข้อมูลที่ควรส่งเพื่อประเมินและเสนอราคา

เพื่อให้การประเมินงานรับหล่อใบพัดปั๊ม สแตนเลส SUS316 มีข้อมูลเพียงพอ ควรเตรียมรายละเอียดดังต่อไปนี้

  1. แบบ 2D, แบบ 3D หรือใบพัดตัวอย่าง
  2. ชื่อและรุ่นของปั๊ม หากมี
  3. รูปถ่ายชิ้นงานหลายมุม
  4. ขนาดและน้ำหนักโดยประมาณ
  5. จำนวนใบและทิศทางการหมุน
  6. ขนาดรูเพลา ร่องลิ่ม และตำแหน่งประกอบ
  7. วัสดุเดิมและมาตรฐานอ้างอิง หากทราบ
  8. ชนิดของของไหล ความเข้มข้น ค่า pH และสิ่งเจือปน
  9. อุณหภูมิใช้งานและลักษณะการเดินเครื่อง
  10. ลักษณะความเสียหายของใบพัดเดิม
  11. ตำแหน่งที่ต้องกลึงและค่าคลาดเคลื่อนที่ต้องการ
  12. ข้อกำหนดการตรวจสอบหรือเอกสารที่ต้องใช้
  13. จำนวนชิ้นที่ต้องการ
  14. วัตถุประสงค์ว่าเป็นอะไหล่ใช้งานทันทีหรืออะไหล่สำรอง

สามารถใช้รายการตรวจสอบสำหรับการขอราคาใบพัดปั๊มเพื่อรวบรวมข้อมูลก่อนส่ง RFQ ได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

ขั้นตอนการพิจารณางานกับ CASMETALS

CASMETALS จะใช้ข้อมูลจากแบบ ตัวอย่าง สภาพใช้งาน และข้อกำหนดของผู้ซื้อเพื่อพิจารณาความเป็นไปได้ของงาน โดยประเด็นที่ต้องทบทวนอาจครอบคลุมถึง

  • ความชัดเจนของเกรดวัสดุและมาตรฐาน
  • ความครบถ้วนของมิติใบพัด
  • ความเหมาะสมของรูปทรงต่อกระบวนการผลิต
  • ตำแหน่งและปริมาณงานกลึง
  • สภาพของตัวอย่างและความเสียหายที่พบ
  • ข้อมูลของไหลและสภาวะการเดินเครื่อง
  • จำนวนชิ้นและข้อกำหนดการตรวจสอบ
  • ความเสี่ยงที่ต้องยืนยันกับผู้ซื้อก่อนเริ่มผลิต

การประเมินดังกล่าวเป็นการตรวจความพร้อมของข้อมูลสำหรับการผลิต ไม่ใช่การรับรองว่าวัสดุหรือรูปทรงที่ระบุจะเหมาะกับทุกสภาพใช้งาน ผู้สั่งผลิตควรยืนยันข้อกำหนดทางวิศวกรรมและความเข้ากันได้กับระบบปั๊มก่อนอนุมัติ

ขอราคาหล่อใบพัดปั๊มสแตนเลส SUS316

หากต้องการรับหล่อใบพัดปั๊ม สแตนเลส SUS316 ตามแบบหรือจากตัวอย่าง กรุณาส่งแบบ รูปถ่าย ขนาด จำนวน เกรดวัสดุ งานกลึง และรายละเอียดของของไหลให้ CASMETALS ตรวจสอบเบื้องต้น

ดูขั้นตอนการสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

หากต้องการสอบถามข้อมูลก่อนจัดทำ RFQ สามารถติดต่อ CASMETALS ได้ที่

https://casmetals.com/contact/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการรับหล่อใบพัดปั๊มสแตนเลส SUS316

1. ใบพัดปั๊มสแตนเลส SUS316 เหมาะกับของไหลอุตสาหกรรมประเภทใด

ใบพัดปั๊มสแตนเลส SUS316 มักได้รับการพิจารณาสำหรับของไหลอุตสาหกรรมที่ต้องการความต้านทานการกัดกร่อน เช่น น้ำในกระบวนการผลิต ของไหลที่มีสารเคมีบางชนิด ของเหลวในอุตสาหกรรมอาหาร และสภาพแวดล้อมที่มีความชื้นสูง อย่างไรก็ตาม ไม่ควรสรุปว่า SUS316 เหมาะกับของไหลทุกชนิดเพียงเพราะเป็นสแตนเลส

ก่อนรับหล่อใบพัดปั๊ม สแตนเลส SUS316 ต้องตรวจสอบชนิดของสาร ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ สิ่งเจือปน ของแข็งแขวนลอย ความเร็วการไหล และระยะเวลาที่ของไหลสัมผัสชิ้นงาน หากเป็นของไหลหลายองค์ประกอบ ควรแจ้งข้อมูลทั้งหมด เพราะการผสมสารอาจทำให้สภาพการกัดกร่อนต่างจากการพิจารณาสารแต่ละชนิดแยกกัน

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส SUS316 สามารถใช้ประกอบการพิจารณาวัสดุได้ที่

https://casmetals.com/sus316-stainless-steel-casting/

2. SUS316 สามารถทนสารเคมีได้ทุกชนิดหรือไม่

ไม่สามารถยืนยันได้ว่า SUS316 ทนสารเคมีทุกชนิด ความต้านทานการกัดกร่อนขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ ออกซิเจนในระบบ สภาพการไหล และบริเวณอับของใบพัด สารชนิดเดียวกันอาจส่งผลต่อวัสดุแตกต่างกันเมื่ออุณหภูมิหรือความเข้มข้นเปลี่ยนไป

หากใบพัดเดิมเกิดรูพรุน ผิวบาง กัดกร่อนเฉพาะจุด หรือสูญเสียเนื้อโลหะ ควรนำลักษณะความเสียหายมาพิจารณาร่วมกับข้อมูลของไหล การเปลี่ยนเป็น SUS316 โดยไม่มีข้อมูลประกอบอาจไม่สามารถแก้ปัญหาที่ต้นเหตุได้ นอกจากนี้ยังต้องตรวจสอบการเกิดคาวิเทชันและการสึกกร่อนจากอนุภาค เพราะความเสียหายเหล่านี้อาจเกิดร่วมกับการกัดกร่อนทางเคมี

สำหรับงานปั๊มสารเคมี สามารถดูประเด็นที่เกี่ยวข้องกับการผลิตใบพัดได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

3. ใบพัดปั๊ม SUS316 ใช้กับน้ำทะเลหรือของไหลที่มีคลอไรด์ได้หรือไม่

SUS316 อาจถูกพิจารณาสำหรับงานที่สัมผัสน้ำทะเลหรือน้ำที่มีคลอไรด์บางสภาวะ แต่ไม่ควรยืนยันความเหมาะสมโดยอาศัยชื่อเกรดเพียงอย่างเดียว คลอไรด์สามารถเพิ่มความเสี่ยงต่อการกัดกร่อนเฉพาะจุดและการกัดกร่อนตามซอก โดยเฉพาะเมื่อมีอุณหภูมิสูง บริเวณอับ ของไหลตกค้าง หรือการเดินเครื่องแบบหยุดและเริ่มเป็นช่วง ๆ

การประเมินควรครอบคลุมความเข้มข้นของคลอไรด์ อุณหภูมิ ความเร็วการไหล ระยะเวลาสัมผัส การทำความสะอาด และวัสดุของชิ้นส่วนที่ประกอบร่วมกัน หากสภาวะรุนแรง อาจต้องทบทวนวัสดุทางเลือกตามมาตรฐานและข้อกำหนดของระบบ ไม่ควรเปลี่ยนวัสดุโดยไม่ผ่านการอนุมัติจากผู้รับผิดชอบด้านวิศวกรรม

ข้อมูลเกี่ยวกับใบพัดปั๊มสำหรับสภาพแวดล้อมทางทะเลอยู่ที่

https://casmetals.com/marine-pump-impeller-casting/

4. สามารถรับหล่อใบพัดปั๊มสแตนเลส SUS316 ตามแบบได้หรือไม่

สามารถส่งแบบใบพัดปั๊มมาให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตได้ แบบที่ใช้ประเมินควรระบุเส้นผ่านศูนย์กลางภายนอก ขนาดทางเข้าของไหล ความกว้างทางออก จำนวนใบ ทิศทางการหมุน รูเพลา ร่องลิ่ม ตำแหน่งงานกลึง วัสดุ และข้อกำหนดการตรวจสอบอย่างชัดเจน

หากมีทั้งแบบ 2D และไฟล์ 3D ควรส่งมาพร้อมกัน รวมถึงระบุ Revision ล่าสุด เพื่อป้องกันการใช้ข้อมูลคนละฉบับ หากแบบเก่าไม่ตรงกับชิ้นงานที่ถอดจากเครื่อง ควรตรวจสอบสาเหตุก่อนเลือกข้อมูลอ้างอิง เพราะความแตกต่างอาจเกิดจากการแก้ไขเครื่องจักร การกลึงซ่อม หรือการสึกหรอของใบพัดเดิม

รายละเอียดเกี่ยวกับการผลิตชิ้นงานหล่อตามแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

5. ไม่มี Drawing แต่มีใบพัดปั๊มตัวอย่าง สามารถผลิตใหม่ได้หรือไม่

สามารถส่งใบพัดตัวอย่างให้ตรวจสอบเบื้องต้นได้ แต่การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่ามิติ วัสดุ และรูปทรงที่ตรวจพบเป็นสภาพเดิมทั้งหมด ใบพัดที่ผ่านการใช้งานอาจสึก กัดกร่อน บิ่น แตก บิดงอ หรือเคยได้รับการซ่อม ทำให้ข้อมูลที่วัดได้แตกต่างจากชิ้นงานเมื่อผลิตใหม่

ควรส่งข้อมูลประกอบ เช่น รุ่นปั๊ม ตำแหน่งติดตั้ง ทิศทางการหมุน รูปถ่ายก่อนถอด สภาพของไหล อาการเสีย และประวัติการซ่อม หากมีชิ้นส่วนคู่ประกอบ เช่น เพลา แหวนกันสึก หรือตัวเสื้อปั๊ม ก็ควรส่งมิติที่เกี่ยวข้องมาด้วย การตรวจตัวอย่างอย่างเป็นระบบช่วยแยกส่วนที่เป็นรูปทรงออกแบบออกจากส่วนที่สูญเสียเนื้อวัสดุระหว่างใช้งาน

แนวทางเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

6. การทำ Reverse Engineering ใบพัดปั๊ม SUS316 คืออะไร

Reverse Engineering สำหรับใบพัดปั๊มคือกระบวนการเก็บข้อมูลจากชิ้นงานเดิม เพื่อนำมาจัดทำข้อมูลที่จำเป็นต่อการผลิตอะไหล่ทดแทน กระบวนการอาจครอบคลุมการตรวจสภาพ การวัดมิติ การพิจารณารูปทรงใบ ทิศทางการหมุน ตำแหน่งงานกลึง รูเพลา ร่องลิ่ม และรายละเอียดการประกอบกับระบบเดิม

ข้อจำกัดสำคัญคือชิ้นงานตัวอย่างอาจไม่อยู่ในสภาพสมบูรณ์ จึงต้องใช้ข้อมูลจากแบบ คู่มือเครื่องจักร ชิ้นส่วนคู่ประกอบ หรือใบพัดที่เสียหายน้อยกว่ามาช่วยยืนยัน การทำ Reverse Engineering ไม่ควรเป็นเพียงการคัดลอกทุกมิติจากชิ้นงานสึก เพราะอาจทำให้ความคลาดเคลื่อนและความเสียหายเดิมถูกถ่ายทอดไปยังใบพัดใหม่

ข้อมูลเกี่ยวกับกระบวนการ Reverse Engineering สามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

7. ต้องตรวจสอบเกรดวัสดุของใบพัดเดิมก่อนเปลี่ยนเป็น SUS316 หรือไม่

ควรตรวจสอบวัสดุเดิมจาก Drawing, Material Specification, คู่มือปั๊ม หรือเอกสารของผู้ผลิตก่อน หากไม่มีข้อมูล อาจต้องพิจารณาการตรวจวิเคราะห์วัสดุตัวอย่างตามความเหมาะสม เพราะการดูด้วยตาเปล่าหรือใช้แม่เหล็กเพียงอย่างเดียวไม่เพียงพอสำหรับยืนยันเกรดสแตนเลส

การเปลี่ยนวัสดุเป็น SUS316 ต้องพิจารณาความเข้ากันได้กับของไหล ความแข็งแรง รูปทรงใบพัด วิธีการผลิต งานกลึง การประกอบกับเพลา และวัสดุของชิ้นส่วนข้างเคียง การที่วัสดุสองเกรดมีลักษณะใกล้เคียงกันไม่ได้หมายความว่าสามารถใช้แทนกันได้ทุกกรณี ผู้สั่งผลิตควรระบุมาตรฐานและเงื่อนไขยอมรับให้ชัดเจนก่อนอนุมัติการผลิต

ข้อมูลภาพรวมเกี่ยวกับคุณสมบัติของวัสดุสแตนเลสอยู่ที่

https://casmetals.com/stainless-steel-materials-properties/

8. ใบพัดปั๊ม SUS316 แบบเปิด แบบกึ่งเปิด และแบบปิดแตกต่างกันอย่างไร

ใบพัดแบบเปิด แบบกึ่งเปิด และแบบปิดมีโครงสร้างและลักษณะช่องทางไหลแตกต่างกัน จึงมีประเด็นการหล่อ งานกลึง และการตรวจสอบต่างกัน ใบพัดแบบปิดมีแนวทางไหลอยู่ระหว่างแผ่นปิดทั้งสองด้าน ทำให้รูปทรงภายในและความต่อเนื่องของช่องทางไหลมีความสำคัญ ส่วนใบพัดแบบกึ่งเปิดและแบบเปิดต้องให้ความสำคัญกับรูปทรงใบ ระยะห่างกับชิ้นส่วนข้างเคียง และตำแหน่งติดตั้ง

ไม่ควรเปลี่ยนประเภทใบพัดโดยอาศัยความสะดวกในการผลิต เพราะรูปแบบใบพัดสัมพันธ์กับการออกแบบปั๊ม สมรรถนะการไหล ของไหลที่สูบ และระยะภายในระบบ หากต้องผลิตอะไหล่ทดแทน ควรรักษาประเภท รูปทรง ทิศทาง และมิติอ้างอิงตามข้อมูลที่ได้รับการอนุมัติ

รายละเอียดเกี่ยวกับประเภทของใบพัดปั๊มอยู่ที่

https://casmetals.com/types-of-pump-impeller/

9. งานหล่อใบพัดปั๊ม SUS316 ต้องเผื่องานกลึงบริเวณใดบ้าง

ตำแหน่งที่อาจต้องเผื่องานกลึง ได้แก่ รูเพลา ร่องลิ่ม ดุมใบพัด หน้าสัมผัส ตำแหน่งประกบ และบริเวณที่ต้องควบคุมมิติหลังหล่อ แต่ไม่ได้หมายความว่าใบพัดทุกชิ้นต้องกลึงทุกตำแหน่ง ขอบเขตงานกลึงต้องอ้างอิงแบบ มิติสำเร็จ วิธีจับยึด และข้อกำหนดการประกอบจริง

ค่าเผื่องานกลึงต้องพิจารณาตามขนาด รูปทรง กระบวนการหล่อ ตำแหน่งของผิว และความสามารถในการจับยึด ไม่ควรกำหนดค่าเดียวให้ทุกผิวโดยไม่มีการทบทวน นอกจากนี้ต้องแยกมิติงานหล่อออกจากมิติสำเร็จให้ชัดเจน เพื่อป้องกันการตีความผิดระหว่างฝ่ายผลิต ฝ่ายกลึง และฝ่ายตรวจสอบคุณภาพ

ข้อมูลพื้นฐานเกี่ยวกับค่าเผื่องานกลึงอยู่ที่

https://casmetals.com/what-is-machining-allowance/

10. ค่าคลาดเคลื่อนของใบพัดหล่อกับใบพัดที่กลึงสำเร็จเหมือนกันหรือไม่

ไม่เหมือนกัน ค่าคลาดเคลื่อนของชิ้นงานหล่อดิบขึ้นอยู่กับกระบวนการผลิต ขนาด รูปทรง ความหนา และตำแหน่งที่วัด ส่วนมิติที่ผ่านการกลึงสามารถกำหนดตามหน้าที่การประกอบและความสามารถของกระบวนการกลึงได้ละเอียดกว่า ดังนั้น Drawing ควรระบุอย่างชัดเจนว่ามิติใดเป็นมิติหล่อและมิติใดเป็นมิติสำเร็จ

สำหรับใบพัดปั๊ม จุดที่สัมพันธ์กับเพลา ร่องลิ่ม หน้าประกบ และชิ้นส่วนควบคุมระยะมักต้องได้รับการพิจารณาเป็นพิเศษ ขณะที่รูปทรงทางไหลต้องตรวจตามจุดอ้างอิงที่เหมาะสม หากกำหนดค่าคลาดเคลื่อนแคบโดยไม่จำเป็น อาจทำให้การผลิตและการตรวจสอบซับซ้อนขึ้นโดยไม่เพิ่มประโยชน์ต่อการใช้งาน

ข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถดูได้ที่

https://casmetals.com/casting-tolerance-guide/

11. ใบพัดปั๊ม SUS316 ที่หล่อใหม่ต้องตรวจสอบการบาลานซ์หรือไม่

ความต้องการด้านการบาลานซ์ขึ้นอยู่กับความเร็วรอบ ขนาดใบพัด รูปทรง การกระจายมวล ระบบเพลา และข้อกำหนดของปั๊ม การหล่อให้ได้รูปทรงเพียงอย่างเดียวไม่สามารถใช้แทนข้อกำหนดการบาลานซ์ได้ หากปั๊มทำงานด้วยความเร็วสูงหรือมีความไวต่อการสั่นสะเทือน ควรระบุวิธีและเกณฑ์การตรวจสอบที่ต้องการไว้ในเอกสารสั่งผลิต

ก่อนบาลานซ์ต้องกำหนดสภาพของชิ้นงานให้ชัดเจนว่าเป็นสภาพหล่อ กลึงบางส่วน หรือกลึงสำเร็จ รวมถึงระบุชิ้นส่วนที่ต้องประกอบร่วมกัน การแก้สมดุลโดยไม่มี Datum หรือลำดับกระบวนการที่ชัดเจนอาจทำให้ผลตรวจไม่สอดคล้องกับสภาพใช้งานจริง ฝ่ายวิศวกรรมของผู้ซื้อควรยืนยันข้อกำหนดจากข้อมูลปั๊มหรือมาตรฐานที่โครงการใช้อยู่

แนวทางเตรียมรายละเอียดทางเทคนิคและข้อมูล RFQ สำหรับใบพัดปั๊มอยู่ที่

https://casmetals.com/pump-impeller-rfq-checklist/

12. หากใบพัดเดิมเกิดคาวิเทชัน เปลี่ยนเป็น SUS316 แล้วจะหายหรือไม่

ไม่สามารถยืนยันได้ว่าการเปลี่ยนวัสดุเป็น SUS316 จะกำจัดคาวิเทชันได้ เพราะคาวิเทชันมักเกี่ยวข้องกับสภาพการไหล แรงดันด้านดูด อุณหภูมิของของไหล ความเร็วรอบ การอุดตัน ท่อดูด และการเดินปั๊มนอกช่วงที่เหมาะสม แม้วัสดุจะมีผลต่อรูปแบบและอัตราความเสียหาย แต่ไม่ได้แก้สาเหตุทางระบบโดยตรง

หากพบผิวเป็นหลุมบริเวณทางเข้าใบพัด ขอบใบ หรือพื้นที่เฉพาะ ควรตรวจร่วมกับเสียง การสั่นสะเทือน สมรรถนะของปั๊ม และสภาพการเดินเครื่อง ก่อนสั่งรับหล่อใบพัดปั๊ม สแตนเลส SUS316 ควรแก้ปัจจัยที่ก่อให้เกิดคาวิเทชันควบคู่กัน มิฉะนั้นใบพัดใหม่อาจกลับมาเสียหายในตำแหน่งเดิม

ข้อมูลเกี่ยวกับชิ้นส่วนปั๊มที่ควรตรวจสอบร่วมกันอยู่ที่

https://casmetals.com/industrial-pump-parts-casting/

13. ควรตรวจตัวเสื้อปั๊มและแหวนกันสึกพร้อมกับใบพัดหรือไม่

ควรตรวจสอบ เพราะใบพัดทำงานสัมพันธ์กับตัวเสื้อปั๊มและแหวนกันสึก หากตัวเสื้อปั๊มกัดกร่อน สึก หรือเสียรูป ช่องทางไหลและระยะภายในอาจเปลี่ยนไป ส่วนแหวนกันสึกที่มีระยะมากเกินไปอาจกระทบต่อการทำงานของระบบ การเปลี่ยนใบพัดเพียงชิ้นเดียวจึงอาจไม่เพียงพอหากชิ้นส่วนข้างเคียงเสียหายร่วมกัน

ควรวัดมิติในตำแหน่งประกอบ ตรวจรอยสัมผัส ตรวจสภาพเพลา และทบทวนประวัติการสั่นสะเทือน หากต้องผลิตชิ้นส่วนหลายรายการพร้อมกัน ควรกำหนด Datum และระยะประกอบจากข้อมูลชุดเดียวกัน เพื่อลดความเสี่ยงที่ชิ้นส่วนใหม่แต่ละชิ้นจะผ่านการตรวจแยกกันแต่ไม่สามารถประกอบร่วมกันได้

ข้อมูลเกี่ยวกับงานหล่อตัวเสื้อปั๊มอยู่ที่

https://casmetals.com/pump-casing-casting/

ข้อมูลเกี่ยวกับงานหล่อแหวนกันสึกปั๊มอยู่ที่

https://casmetals.com/pump-wear-ring-casting/

14. ใบพัดปั๊ม SUS316 สำหรับอุตสาหกรรมอาหารต้องพิจารณาอะไรเพิ่มเติม

งานอุตสาหกรรมอาหารต้องพิจารณามากกว่าชื่อเกรดวัสดุ โดยอาจครอบคลุมมาตรฐานวัสดุ ผิวสัมผัสอาหาร ความสามารถในการทำความสะอาด บริเวณอับ การตกค้างของผลิตภัณฑ์ สารเคมีที่ใช้ล้างระบบ และข้อกำหนดเอกสารของโรงงานหรือลูกค้าปลายทาง

ผู้ซื้อควรระบุชนิดของผลิตภัณฑ์ อุณหภูมิ กระบวนการล้าง ความถี่ในการทำความสะอาด ข้อกำหนดผิว และมาตรฐานที่ต้องปฏิบัติตามก่อนเสนอราคา ไม่ควรใช้คำว่า Food Grade เป็นข้อกำหนดเพียงอย่างเดียว เพราะแต่ละโรงงานอาจมีเกณฑ์การยอมรับต่างกัน และ SUS316 ไม่ได้ยืนยันความสอดคล้องกับข้อกำหนดทั้งหมดโดยอัตโนมัติ

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับอุตสาหกรรมอาหารอยู่ที่

https://casmetals.com/food-grade-pump-impeller-casting/

15. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อใบพัดปั๊มสแตนเลส SUS316

ควรส่ง Drawing หรือใบพัดตัวอย่าง รูปถ่ายหลายมุม ขนาดโดยประมาณ จำนวนใบ ทิศทางการหมุน รูเพลา ร่องลิ่ม วัสดุเดิม มาตรฐานที่ต้องการ ตำแหน่งงานกลึง จำนวนชิ้น และข้อกำหนดการตรวจสอบ หากเป็นงานทดแทน ควรแจ้งรุ่นปั๊ม ตำแหน่งใช้งาน ประวัติความเสียหาย และเหตุผลที่ต้องการเลือก SUS316

ข้อมูลของไหลมีความสำคัญต่อการประเมิน ได้แก่ ชื่อสาร ความเข้มข้น อุณหภูมิ ค่า pH คลอไรด์ สิ่งเจือปน ของแข็งแขวนลอย และลักษณะการเดินเครื่อง หากไม่มี Drawing ควรแจ้งว่ามีตัวอย่างจริงให้ตรวจสอบหรือไม่ ข้อมูลที่ครบช่วยให้พิจารณาขอบเขตงานหล่อ งานกลึง และประเด็นที่ต้องยืนยันก่อนเสนอราคาได้ชัดเจนขึ้น โดยไม่ต้องสร้างสมมติฐานแทนข้อมูลทางวิศวกรรมของผู้ซื้อ

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS