banner bg

รับหล่อใบพัดปั๊มสแตนเลส SCH22 สำหรับของไหลอุตสาหกรรม

CASMETALS รับพิจารณาผลิตใบพัดปั๊มสแตนเลส SCH22 ตามแบบ ชิ้นงานตัวอย่าง หรือข้อมูลทางวิศวกรรมของลูกค้า เหมาะสำหรับโรงงานที่ต้องการผลิตใบพัดใหม่ ทดแทนอะไหล่เดิม หรือแก้ปัญหาใบพัดที่เลิกผลิตและไม่สามารถจัดซื้อจากผู้ผลิตเครื่องจักรได้ตามปกติ

งานรับหล่อใบพัดปั๊ม สแตนเลส SCH22 ต้องพิจารณามากกว่าชื่อเกรดวัสดุ เพราะประสิทธิภาพและอายุใช้งานของใบพัดเกี่ยวข้องกับชนิดของของไหล อุณหภูมิ ความเข้มข้นของสารเคมี ของแข็งแขวนลอย ความเร็วรอบ สภาวะการเกิดคาวิเทชัน รูปทรงทางไหล ความหนาของชิ้นงาน และคุณภาพการกลึงหลังหล่อ

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลสและขอบเขตการประยุกต์ใช้สามารถตรวจสอบเพิ่มเติมได้จากหน้าบริการงานหล่อสแตนเลส

https://casmetals.com/stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

สแตนเลส SCH22 เหมาะกับใบพัดปั๊มทุกประเภทหรือไม่

ไม่ควรพิจารณาว่าสแตนเลส SCH22 เหมาะกับใบพัดปั๊มทุกงานจากชื่อเกรดเพียงอย่างเดียว ก่อนผลิตต้องยืนยันมาตรฐานวัสดุ ฉบับมาตรฐาน ส่วนผสมทางเคมีที่ต้องการ สภาพการใช้งาน และข้อกำหนดของเจ้าของเครื่องจักร โดยเฉพาะเมื่อแบบเดิมระบุชื่อเกรดแบบย่อหรืออ้างอิงมาตรฐานที่ใช้งานมานานแล้ว

SCH22 เป็นเกรดที่ควรพิจารณาในบริบทของงานสแตนเลสทนความร้อน แต่ความสามารถด้านความร้อนไม่ได้หมายความว่าวัสดุจะทนสารเคมี การกัดกร่อนเฉพาะจุด การกัดเซาะ หรือคาวิเทชันได้เหมาะสมกับของไหลทุกชนิดโดยอัตโนมัติ ผู้สั่งผลิตจึงควรส่งข้อมูลของไหลและสภาพเดินเครื่องให้ตรวจสอบร่วมกับข้อกำหนดวัสดุ

ข้อมูลเกี่ยวกับ SCH22 และกลุ่มสแตนเลสทนความร้อนที่เกี่ยวข้องสามารถใช้เป็นข้อมูลประกอบการตรวจสอบสเปกเบื้องต้นได้ที่

https://casmetals.com/sch22-sus310-heat-resistant-stainless-steel-casting/

สำหรับภาพรวมคุณสมบัติและข้อควรพิจารณาของวัสดุสแตนเลสในงานอุตสาหกรรม สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-properties/

รับหล่อใบพัดปั๊มสแตนเลส SCH22 ตามแบบ

การผลิตตามแบบเหมาะกับกรณีที่ลูกค้ามี Drawing, CAD Model หรือข้อมูลมิติของใบพัดเดิมครบถ้วน แบบที่ใช้เสนอราคาควรแสดงรายละเอียดที่มีผลต่อการผลิตและการทำงาน เช่น

  • เส้นผ่านศูนย์กลางภายนอกของใบพัด
  • ขนาดรูเพลาและรูปแบบการยึดกับเพลา
  • จำนวนใบ รูปทรงใบ และทิศทางการหมุน
  • ความกว้างและความลึกของช่องทางไหล
  • ตำแหน่งดุมใบพัดและพื้นที่กลึง
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ผิวอ้างอิงสำหรับการกลึงและการตรวจสอบ
  • ข้อกำหนดวัสดุและมาตรฐานที่ใช้อ้างอิง
  • ความต้องการตรวจสอบหรือทดสอบชิ้นงาน
  • จำนวนที่ต้องการผลิต

หากมีแบบพร้อมใช้งาน สามารถศึกษาขั้นตอนการเตรียมข้อมูลสำหรับงานหล่อตามแบบได้ที่

https://casmetals.com/casting-from-drawing/

แบบใบพัดปั๊มควรระบุขนาดที่ต้องการหลังกลึงให้ชัดเจน ไม่ควรใช้มิติชิ้นงานสำเร็จเป็นมิติแบบหล่อโดยตรง เพราะต้องพิจารณาค่าเผื่อการหดตัว ค่าเผื่อกลึง การบิดตัวที่อาจเกิดจากรูปทรง และตำแหน่งที่จำเป็นต้องควบคุมระหว่างกระบวนการผลิต

ผลิตใบพัดปั๊ม SCH22 จากตัวอย่างเดิม

หากไม่มีแบบ CASMETALS สามารถรับตัวอย่างใบพัดเดิมเพื่อประเมินความเป็นไปได้ในการสร้างข้อมูลสำหรับผลิตอะไหล่ทดแทนได้ ตัวอย่างควรอยู่ในสภาพที่สามารถตรวจสอบรูปทรง จำนวนใบ ทิศทางการหมุน ตำแหน่งดุม และมิติอ้างอิงได้

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

อย่างไรก็ตาม การถอดแบบจากใบพัดที่สึกหรอ แตก กัดกร่อน หรือเสียรูป ไม่สามารถรับรองได้ทันทีว่ามิติที่วัดจากชิ้นงานคือมิติเดิมทั้งหมด ต้องแยกให้ออกระหว่างรูปทรงออกแบบเดิมกับความเสียหายที่เกิดระหว่างใช้งาน เช่น

  • ปลายใบพัดบางลงจากการกัดเซาะ
  • ผิวทางไหลเป็นหลุมจากคาวิเทชัน
  • รูเพลาหลวมหรือเสียศูนย์
  • ดุมใบพัดแตกร้าว
  • ใบพัดบิดงอจากความร้อนหรือแรงกระแทก
  • เนื้อโลหะสูญเสียจากการกัดกร่อน
  • มีการเชื่อมซ่อมหรือดัดแปลงจากรูปทรงเดิม

การผลิตจากตัวอย่างยังไม่สามารถยืนยันชนิดวัสดุเดิมได้จากสี ลักษณะผิว หรือน้ำหนักเพียงอย่างเดียว หากต้องการควบคุมวัสดุให้ใกล้เคียงกับข้อกำหนดเดิม ควรมีข้อมูลมาตรฐาน ผลวิเคราะห์วัสดุ หรือข้อกำหนดที่ได้รับการยืนยันจากลูกค้า

สำหรับใบพัดที่ไม่มีแบบโดยเฉพาะ สามารถตรวจรายการข้อมูลที่ควรจัดเตรียมได้ที่

https://casmetals.com/pump-impeller-without-drawing/

      ลดเวลารออะไหล่จากต่างประเทศ

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับอะไหล่นำเข้า ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับอะไหล่นำเข้า
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รูปแบบใบพัดที่ต้องระบุก่อนผลิต

ใบพัดแต่ละรูปแบบมีโครงสร้างทางไหลและข้อจำกัดด้านการผลิตต่างกัน การระบุเพียงเส้นผ่านศูนย์กลางภายนอกจึงไม่เพียงพอ ลูกค้าควรแจ้งว่าเป็นใบพัดแบบปิด แบบกึ่งเปิด หรือแบบเปิด รวมถึงส่งภาพด้านหน้า ด้านหลัง ด้านข้าง และรายละเอียดช่องทางไหล

ข้อมูลเปรียบเทียบประเภทใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/types-of-pump-impeller/

ใบพัดแบบปิด

ใบพัดแบบปิดมีแผ่นปิดทางไหลทั้งสองด้าน ช่องทางภายในอาจตรวจวัดและสร้างแบบได้ยากกว่ารูปแบบอื่น ต้องให้ความสำคัญกับรูปทรงภายใน ความหนาของใบ และความต่อเนื่องของทางไหล

https://casmetals.com/closed-impeller-casting/

ใบพัดแบบกึ่งเปิด

ใบพัดแบบกึ่งเปิดมีโครงสร้างที่เปิดทางด้านหนึ่ง การตรวจสอบรูปทรงใบทำได้สะดวกกว่าใบพัดแบบปิดบางประเภท แต่ยังต้องควบคุมระยะใช้งานร่วมกับชิ้นส่วนปั๊มและตำแหน่งผิวสำคัญหลังกลึง

https://casmetals.com/semi-open-impeller-casting/

ใบพัดแบบเปิด

ใบพัดแบบเปิดไม่มีแผ่นปิดทางไหลแบบเดียวกับใบพัดปิด รูปทรงใบ ความหนา ระยะห่างกับชิ้นส่วนรอบข้าง และความแข็งแรงบริเวณโคนใบเป็นข้อมูลสำคัญที่ต้องตรวจสอบก่อนผลิต

https://casmetals.com/open-impeller-casting/

ตรวจสอบของไหลก่อนเลือก SCH22

การเลือกวัสดุใบพัดปั๊มควรเริ่มจากข้อมูลของไหลจริง ไม่ควรเลือกจากคำว่า “สแตนเลส” หรือ “ทนความร้อน” เพียงอย่างเดียว ข้อมูลที่ควรส่งให้ผู้ผลิตพิจารณาประกอบด้วย

  • ชื่อและองค์ประกอบของของไหล
  • อุณหภูมิขณะเดินเครื่องและอุณหภูมิสูงสุด
  • ความเข้มข้นของสารเคมี
  • ค่า pH หากเกี่ยวข้องกับกระบวนการ
  • ปริมาณและชนิดของของแข็งแขวนลอย
  • ขนาดและความแข็งของอนุภาค
  • ความหนืดและความหนาแน่นของของไหล
  • ความเร็วรอบของปั๊ม
  • สภาวะเดินเครื่องต่อเนื่องหรือเป็นช่วง
  • ประวัติการกัดกร่อน คาวิเทชัน หรือการสึกหรอ
  • อายุใช้งานของใบพัดเดิม
  • วัสดุเดิมและสาเหตุที่ต้องการเปลี่ยนวัสดุ

แนวทางการเลือกวัสดุสำหรับใบพัดปั๊มสามารถใช้เป็นรายการตรวจสอบเบื้องต้นได้ที่

https://casmetals.com/pump-impeller-material-selection/

หากใบพัดใช้กับสารเคมี ควรพิจารณาความเข้ากันได้ระหว่างวัสดุกับชนิดสารเคมี ความเข้มข้น อุณหภูมิ และสภาวะการไหลเป็นรายกรณี ไม่ควรนำผลการใช้งานกับสารหนึ่งไปสรุปแทนสารอีกชนิดหนึ่ง

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับของไหลเคมีสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

ปัญหาที่ต้องประเมินก่อนสร้างใบพัดทดแทน

ใบพัดที่เสียหายไม่ได้เกิดจากวัสดุเพียงปัจจัยเดียว การเปลี่ยนจากวัสดุเดิมเป็น SCH22 โดยไม่ตรวจสอบระบบปั๊มอาจไม่แก้สาเหตุที่แท้จริง ปัจจัยที่ควรประเมินประกอบด้วย

  • การทำงานนอกช่วงที่ปั๊มได้รับการออกแบบ
  • แรงดูดไม่เพียงพอหรือสภาวะที่ส่งเสริมการเกิดคาวิเทชัน
  • การไหลวนหรือความปั่นป่วนผิดปกติ
  • ของแข็งในของไหลกระแทกและกัดเซาะผิวใบพัด
  • การกัดกร่อนจากสารเคมีหรือสภาพแวดล้อม
  • ความไม่สมดุลของใบพัด
  • การประกอบไม่ตรงศูนย์
  • ระยะห่างระหว่างใบพัดกับชิ้นส่วนคู่ประกอบไม่เหมาะสม
  • ความเสียหายจากการเดินเครื่องแห้ง
  • รอยบกพร่องเดิมของชิ้นงานหรือการซ่อมที่ไม่เหมาะสม

แนวทางตรวจอาการเสียหายที่มักพบในใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/common-pump-impeller-problems/

คาวิเทชัน

คาวิเทชันอาจทำให้ผิวใบพัดเกิดหลุม เนื้อโลหะหลุด เสียงและการสั่นเพิ่มขึ้น การแก้ปัญหาจึงต้องตรวจทั้งเงื่อนไขการทำงานของระบบ รูปทรงทางไหล และวัสดุ ไม่ควรแก้ด้วยการเพิ่มความหนาหรือเปลี่ยนเกรดวัสดุเพียงอย่างเดียว

https://casmetals.com/how-to-analyze-cavitation-failure/

การกัดเซาะ

ของไหลที่มีอนุภาคแข็งหรือมีความเร็วเฉพาะจุดสูงอาจทำให้ขอบและผิวทางไหลของใบพัดบางลงอย่างต่อเนื่อง การวิเคราะห์ควรพิจารณาตำแหน่งความเสียหาย ลักษณะอนุภาค ทิศทางการไหล และสภาพเดินเครื่อง

https://casmetals.com/how-to-analyze-erosion-failure/

การกัดกร่อน

การกัดกร่อนต้องประเมินร่วมกันทั้งชนิดสารเคมี ความเข้มข้น อุณหภูมิ ออกซิเจน สิ่งปนเปื้อน การหยุดนิ่งของของไหล และลักษณะการสัมผัสกับโลหะอื่น SCH22 ไม่ควรถูกเลือกโดยอาศัยคุณสมบัติด้านความร้อนแทนการตรวจความเข้ากันได้ทางเคมี

https://casmetals.com/how-to-analyze-corrosion-failure/

งานรับหล่อใบพัดปั๊ม SCH22 ที่ควรส่งข้อมูลให้ตรวจสอบ

CASMETALS สามารถรับพิจารณางานใบพัดปั๊มสำหรับกรณีต่าง ๆ เช่น

  • ผลิตใบพัดตามแบบของลูกค้า
  • ผลิตอะไหล่ทดแทนจากตัวอย่างเดิม
  • ผลิตใบพัดสำหรับเครื่องจักรที่เลิกจำหน่ายอะไหล่
  • ผลิตใหม่เมื่อใบพัดเดิมกัดกร่อนหรือสึกหรอ
  • พิจารณาผลิตจำนวนน้อยตามความเหมาะสมของแบบและกระบวนการ
  • ผลิตชิ้นงานหล่อพร้อมพิจารณางานกลึงตามข้อกำหนด
  • ตรวจสอบความเป็นไปได้ก่อนเปลี่ยนมาใช้ SCH22

ภาพรวมงานหล่อชิ้นส่วนปั๊มอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/industrial-pump-parts-casting/

สำหรับรายละเอียดแนวทางออกแบบและเตรียมงานหล่อใบพัดปั๊มตามสั่ง สามารถศึกษาได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

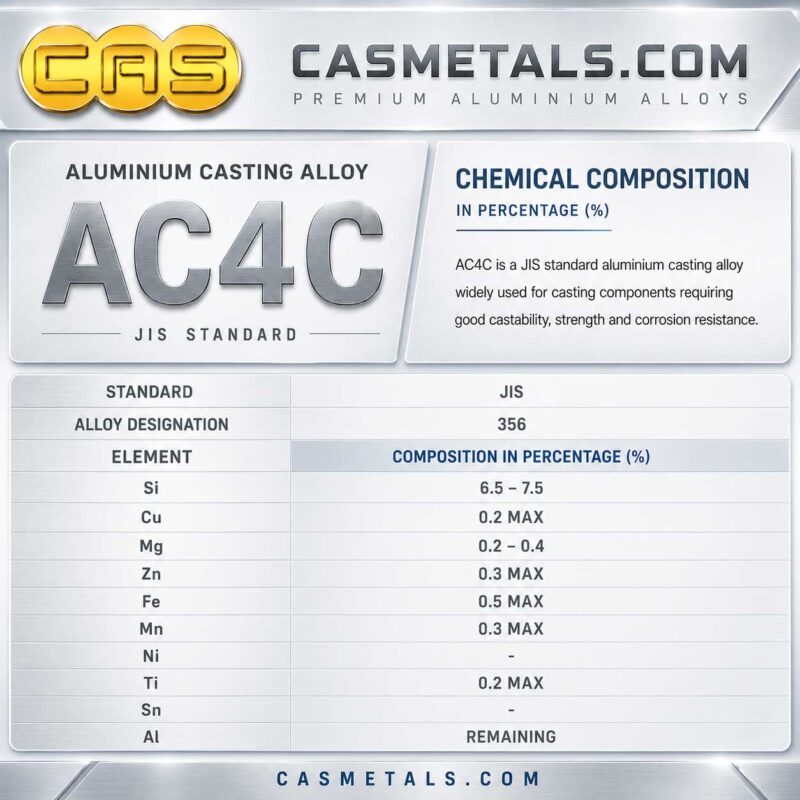
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
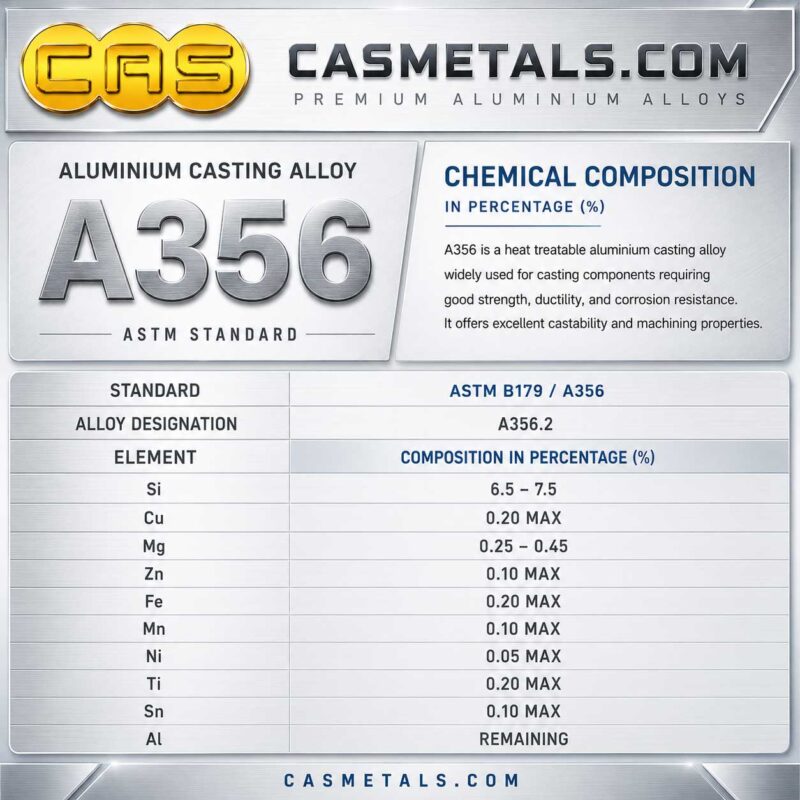
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
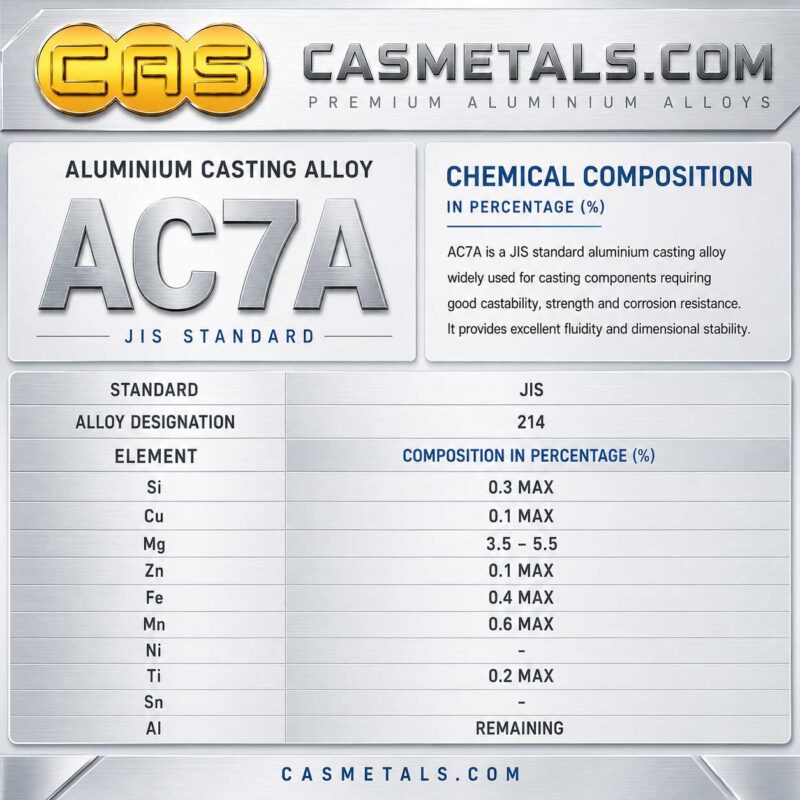
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
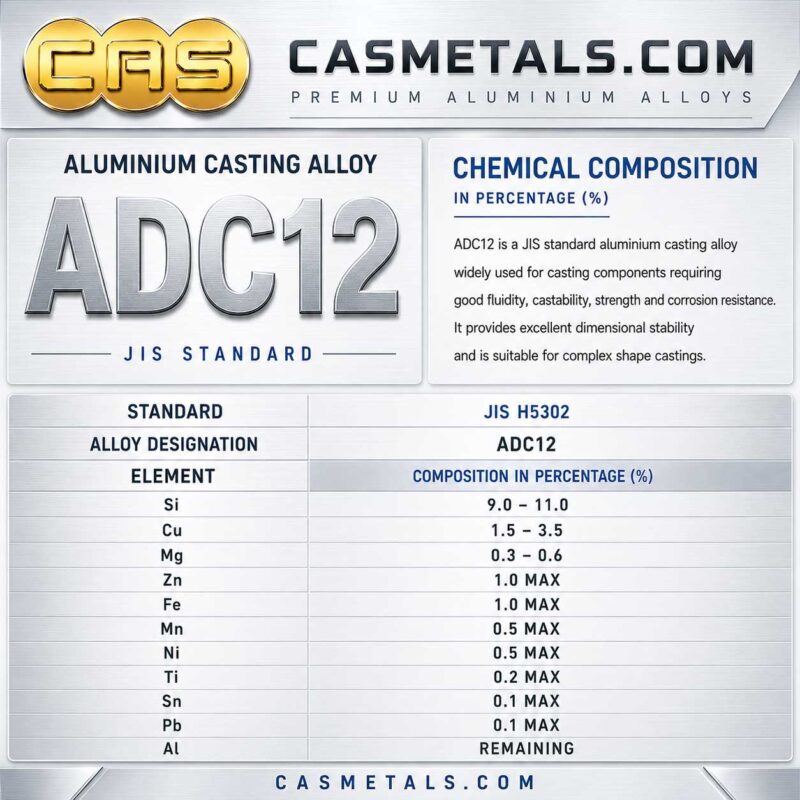
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
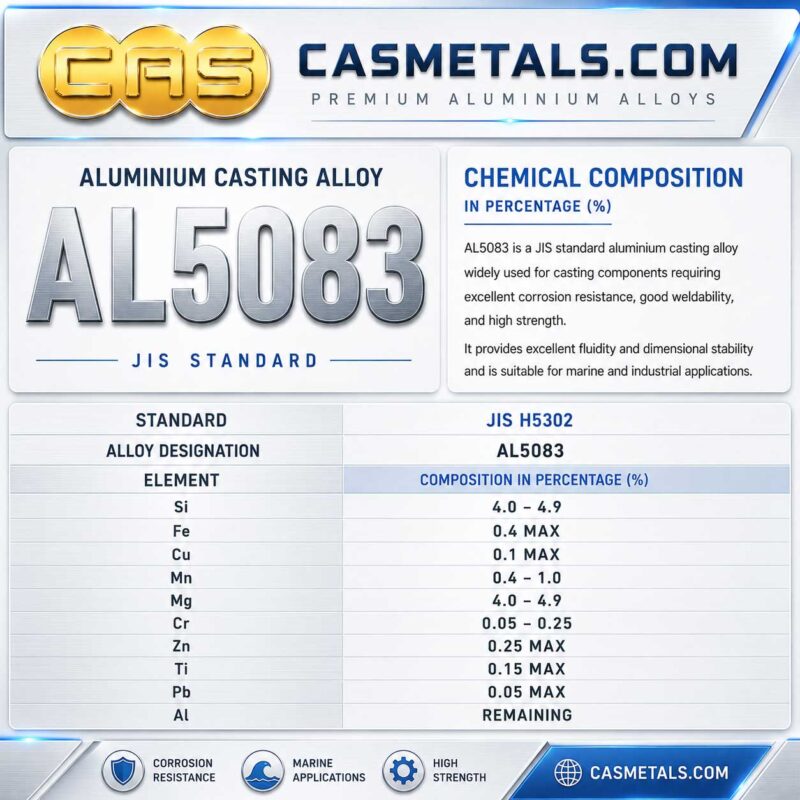
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
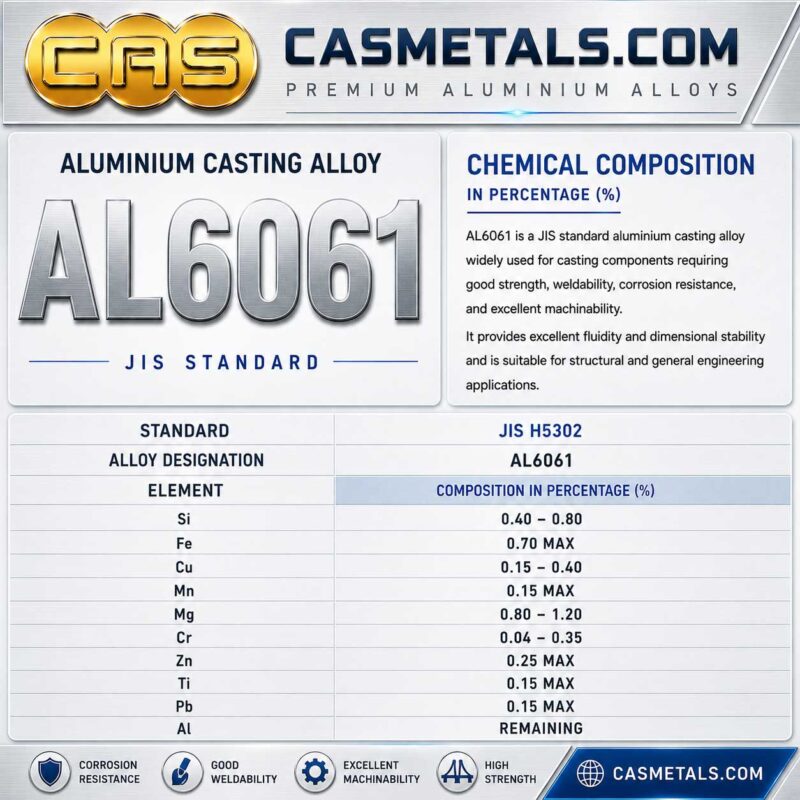
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
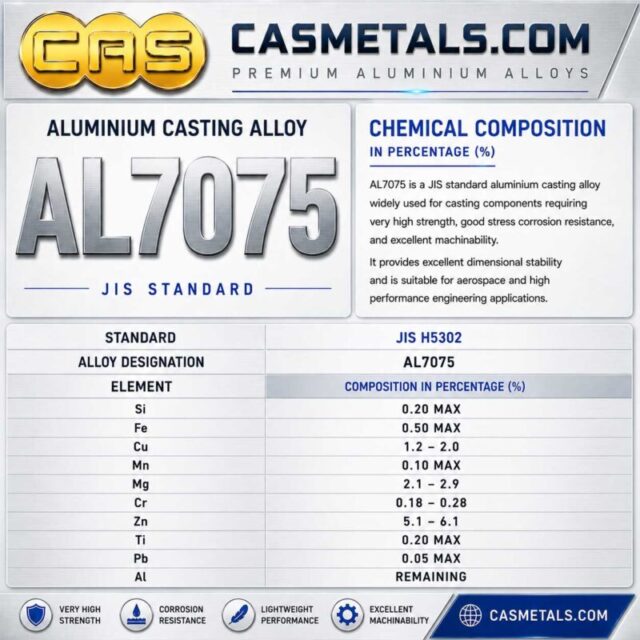
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

ข้อมูลที่ใช้สำหรับเสนอราคา

เพื่อให้ตรวจสอบงานได้ตรงกับการใช้งาน ควรส่งข้อมูลดังต่อไปนี้

  1. แบบ Drawing, CAD Model หรือชิ้นงานตัวอย่าง
  2. รูปถ่ายหลายมุมพร้อมสเกลอ้างอิง
  3. ขนาดสำเร็จหลังกลึง
  4. รูปแบบใบพัดและจำนวนใบ
  5. ขนาดรูเพลา ร่องลิ่ม เกลียว หรือวิธีการยึด
  6. ทิศทางการหมุนและด้านที่ใช้อ้างอิง
  7. วัสดุ SCH22 พร้อมมาตรฐานและข้อกำหนดที่ต้องการ
  8. ชนิดของของไหลและองค์ประกอบที่เกี่ยวข้อง
  9. อุณหภูมิและสภาพเดินเครื่อง
  10. ความเร็วรอบของปั๊ม
  11. ประวัติความเสียหายของใบพัดเดิม
  12. ข้อกำหนดงานกลึง การตรวจสอบ และการทดสอบ
  13. จำนวนที่ต้องการผลิต
  14. ชิ้นส่วนคู่ประกอบหรือมิติที่ต้องควบคุมร่วมกัน
  15. เป้าหมายการใช้งานหรือปัญหาที่ต้องการแก้ไข

สามารถใช้รายการตรวจสอบ RFQ สำหรับใบพัดปั๊มเพื่อเตรียมข้อมูลก่อนส่งสอบถามได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

ขอประเมินงานรับหล่อใบพัดปั๊มสแตนเลส SCH22

ส่งแบบ รูปถ่าย หรือตัวอย่างใบพัด พร้อมระบุขนาด จำนวน วัสดุ งานกลึง ชนิดของของไหล อุณหภูมิ ความเร็วรอบ และประวัติความเสียหายให้ CASMETALS ตรวจสอบความเป็นไปได้ก่อนเสนอราคา

การประเมินจะพิจารณาความครบถ้วนของข้อมูล รูปทรงใบพัด ข้อกำหนดวัสดุ กระบวนการผลิต และสภาพใช้งานจริง โดยไม่สรุปความเหมาะสมของ SCH22 จากชื่อเกรดเพียงอย่างเดียว

ส่งรายละเอียดเพื่อขอใบเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อใบพัดปั๊มสแตนเลส SCH22 ต้องตรวจสอบข้อมูลอะไรบ้างก่อนผลิต

การรับหล่อใบพัดปั๊ม สแตนเลส SCH22 ต้องตรวจสอบทั้งแบบชิ้นงาน ข้อกำหนดวัสดุ และสภาพใช้งานจริง ไม่ควรพิจารณาจากชื่อเกรด SCH22 เพียงอย่างเดียว เนื่องจากความเหมาะสมของใบพัดยังขึ้นอยู่กับชนิดของของไหล อุณหภูมิ ความเข้มข้นของสารเคมี ปริมาณของแข็งแขวนลอย ความเร็วรอบ รูปแบบใบพัด และประวัติความเสียหายของชิ้นงานเดิม

ลูกค้าควรส่ง Drawing, CAD Model หรือใบพัดตัวอย่าง พร้อมระบุเส้นผ่านศูนย์กลาง จำนวนใบ ทิศทางการหมุน ขนาดรูเพลา ร่องลิ่ม พื้นที่กลึง จำนวนที่ต้องการ และมาตรฐานวัสดุที่ใช้อ้างอิง หากแบบระบุเพียง SCH22 โดยไม่มีรายละเอียดเพิ่มเติม ควรยืนยันมาตรฐานและข้อกำหนดทางวิศวกรรมก่อนเริ่มผลิต เพื่อป้องกันการตีความเกรดวัสดุไม่ตรงกัน

ข้อมูลเกี่ยวกับสแตนเลส SCH22 และกลุ่มวัสดุทนความร้อนที่เกี่ยวข้องสามารถใช้ประกอบการตรวจสอบสเปกเบื้องต้นได้ที่

https://casmetals.com/sch22-sus310-heat-resistant-stainless-steel-casting/

ส่วนคุณสมบัติและปัจจัยที่ต้องพิจารณาสำหรับวัสดุสแตนเลสในงานอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-properties/

2. สแตนเลส SCH22 เหมาะสำหรับใบพัดปั๊มของไหลทุกชนิดหรือไม่

สแตนเลส SCH22 ไม่ควรถูกสรุปว่าเหมาะกับของไหลทุกชนิด แม้วัสดุจะอยู่ในกลุ่มที่มักพิจารณาสำหรับสภาพอุณหภูมิสูง แต่ความสามารถด้านความร้อนไม่ได้หมายความว่าจะทนการกัดกร่อน คาวิเทชัน การกัดเซาะ หรือสารเคมีทุกประเภทได้โดยอัตโนมัติ

การเลือกวัสดุใบพัดปั๊มต้องพิจารณาชื่อสารเคมี ความเข้มข้น อุณหภูมิ ค่า pH สิ่งปนเปื้อน ความเร็วของของไหล และช่วงเวลาที่ของไหลสัมผัสกับชิ้นงาน หากเป็นของไหลที่มีอนุภาคแข็ง ต้องตรวจสอบขนาด ความแข็ง และปริมาณอนุภาคเพิ่มเติม เพราะอายุใช้งานอาจถูกจำกัดด้วยการกัดเซาะมากกว่าการกัดกร่อนทางเคมี

ก่อนเลือก SCH22 ควรเปรียบเทียบข้อกำหนดวัสดุกับข้อมูลการเดินเครื่องและปัญหาของใบพัดเดิม ไม่ควรเปลี่ยนวัสดุโดยพิจารณาจากชื่อเกรดหรือราคาวัตถุดิบเพียงปัจจัยเดียว แนวทางเลือกวัสดุสำหรับใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pump-impeller-material-selection/

3. สามารถรับหล่อใบพัดปั๊มสแตนเลส SCH22 ตาม Drawing ได้หรือไม่

สามารถส่ง Drawing หรือ CAD Model ให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตใบพัดปั๊มสแตนเลส SCH22 ได้ แบบควรแสดงมิติสำเร็จหลังกลึง จำนวนและรูปทรงของใบพัด ขนาดทางเข้าและทางออกของของไหล ขนาดดุม รูเพลา ร่องลิ่ม เกลียว ผิวอ้างอิง และทิศทางการหมุนอย่างชัดเจน

มิติที่มีผลต่อการประกอบและสมรรถนะของปั๊มควรมีค่าคลาดเคลื่อนตามความจำเป็น ส่วนมิติทั่วไปควรกำหนดให้สอดคล้องกับกระบวนการหล่อและงานกลึง การระบุค่าคลาดเคลื่อนละเอียดเกินความจำเป็นทุกตำแหน่งอาจเพิ่มความซับซ้อนในการผลิตโดยไม่ได้เพิ่มประโยชน์ต่อการใช้งาน

ก่อนทำแบบหล่อยังต้องพิจารณาค่าเผื่อการหดตัว ค่าเผื่อกลึง ตำแหน่งแบ่งแบบ และบริเวณที่เสี่ยงต่อการเสียรูป จึงไม่ควรนำมิติของชิ้นงานสำเร็จไปใช้เป็นมิติแบบหล่อโดยตรง รายละเอียดการเตรียมข้อมูลสำหรับงานผลิตตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

4. ไม่มีแบบ สามารถผลิตใบพัดปั๊ม SCH22 จากตัวอย่างเดิมได้หรือไม่

หากไม่มีแบบ ลูกค้าสามารถส่งใบพัดตัวอย่างให้ตรวจสอบความเป็นไปได้ในการถอดมิติและสร้างข้อมูลสำหรับผลิตอะไหล่ทดแทนได้ ตัวอย่างที่เหมาะสำหรับตรวจสอบควรยังเห็นจำนวนใบ รูปทรงทางไหล ดุมใบพัด รูเพลา และทิศทางการหมุนได้ชัดเจน

หากตัวอย่างสึกหรอ กัดกร่อน แตก หรือบิดงอ ต้องวิเคราะห์ว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดเป็นความเสียหายจากการใช้งาน การคัดลอกชิ้นงานที่สึกหรอโดยตรงอาจทำให้ใบพัดใหม่มีช่องทางไหล ขอบใบ หรือระยะประกอบผิดไปจากการออกแบบเดิม

การผลิตจากตัวอย่างยังไม่สามารถยืนยันชนิดวัสดุเดิมได้จากลักษณะภายนอกเพียงอย่างเดียว หากต้องการควบคุมวัสดุให้ตรงตามข้อกำหนด ควรมีมาตรฐานเดิม เอกสารวัสดุ หรือผลวิเคราะห์ที่ยืนยันได้ รายละเอียดเกี่ยวกับการผลิตชิ้นงานหล่อจากตัวอย่างสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-sample/

5. ถ้าใบพัดปั๊มเดิมไม่มีแบบและเสียหายมาก ควรเตรียมข้อมูลอย่างไร

หากใบพัดเดิมเสียหายมาก ควรส่งชิ้นงานจริงพร้อมรูปถ่ายตำแหน่งติดตั้ง ชิ้นส่วนคู่ประกอบ และข้อมูลปั๊มเดิมเท่าที่มี เช่น คู่มือเครื่องจักร รหัสอะไหล่ ขนาดเพลา ทิศทางการหมุน ความเร็วรอบ และภาพใบพัดก่อนเกิดความเสียหาย

ในกรณีที่ปลายใบสึก ทางไหลเป็นหลุม หรือรูเพลาเสียศูนย์ อาจต้องอ้างอิงมิติจากตัวเสื้อปั๊ม เพลา ฝาครอบ แหวนกันสึก หรือชิ้นส่วนอีกฝั่งหนึ่งร่วมด้วย การใช้ข้อมูลจากชิ้นส่วนคู่ประกอบช่วยลดความเสี่ยงจากการถอดแบบตามความเสียหายที่เกิดขึ้นภายหลัง

ลูกค้าควรแจ้งด้วยว่าชิ้นงานเดิมเสียหายจากอะไร ใช้งานมานานเท่าใด และต้องการแก้ปัญหาส่วนใด การสร้างใบพัดใหม่ให้หนาหรือหนักกว่าเดิมโดยไม่มีการตรวจสอบอาจกระทบการไหล การประกอบ และความสมดุลของชิ้นส่วนหมุน รายการข้อมูลสำหรับใบพัดที่ไม่มี Drawing สามารถตรวจสอบได้ที่

https://casmetals.com/pump-impeller-without-drawing/

6. CASMETALS รับหล่อใบพัดปั๊ม SCH22 แบบเปิด แบบกึ่งเปิด และแบบปิดหรือไม่

สามารถส่งใบพัดแบบเปิด แบบกึ่งเปิด หรือแบบปิดให้ตรวจสอบความเป็นไปได้เป็นรายชิ้นงาน เนื่องจากใบพัดแต่ละประเภทมีรูปทรงทางไหล วิธีสร้างแบบ และข้อจำกัดในการตรวจสอบแตกต่างกัน

ใบพัดแบบเปิดต้องให้ความสำคัญกับรูปทรงและความหนาของใบ ระยะห่างกับชิ้นส่วนรอบข้าง และความแข็งแรงบริเวณโคนใบ ใบพัดแบบกึ่งเปิดต้องควบคุมทั้งรูปทรงใบและระยะทำงานกับชิ้นส่วนคู่ประกอบ ส่วนใบพัดแบบปิดมีทางไหลภายในที่อาจวัดจากชิ้นงานตัวอย่างได้ยากกว่า จึงควรมีแบบหรือข้อมูลอ้างอิงที่ครบถ้วน

ก่อนเสนอราคาควรระบุประเภทใบพัด จำนวนใบ ขนาดทางเข้าและทางออก ทิศทางการหมุน และมิติที่ต้องกลึง การเลือกกระบวนการผลิตจะขึ้นอยู่กับขนาด รูปทรง ความหนา จำนวน และข้อกำหนดของชิ้นงานนั้น ข้อมูลเกี่ยวกับประเภทใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/types-of-pump-impeller/

7. ใบพัดปั๊ม SCH22 สามารถใช้กับสารเคมีได้หรือไม่

การใช้ใบพัดปั๊ม SCH22 กับสารเคมีต้องตรวจสอบความเข้ากันได้ของวัสดุกับของไหลเป็นรายกรณี ไม่ควรสรุปจากคำว่า “สแตนเลส” หรือ “ทนความร้อน” ว่าจะทนสารเคมีได้ทุกชนิด เพราะอัตราและรูปแบบการกัดกร่อนอาจเปลี่ยนไปตามชนิดสาร ความเข้มข้น อุณหภูมิ สิ่งปนเปื้อน การเติมอากาศ และความเร็วการไหล

ลูกค้าควรระบุชื่อสารเคมี องค์ประกอบ ความเข้มข้น อุณหภูมิทำงาน ค่า pH สภาพเดินเครื่อง และวัสดุเดิม หากมีสารหลายชนิดในกระบวนการ ควรแจ้งทั้งสภาวะปกติ ช่วงล้างระบบ และสภาวะผิดปกติที่อาจทำให้ใบพัดสัมผัสสารเข้มข้นกว่าปกติ

ถ้าใบพัดเดิมเกิดรูพรุน ผิวเปลี่ยนสี เนื้อโลหะบางลง หรือเสียหายเฉพาะจุด ควรส่งภาพและตัวอย่างให้ตรวจสอบก่อนเลือกวัสดุใหม่ ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับของไหลเคมีสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/chemical-pump-impeller-casting/

8. เพราะเหตุใดใบพัดปั๊มสแตนเลส SCH22 จึงสึกหรือแตกก่อนกำหนด

ใบพัดปั๊มสแตนเลส SCH22 อาจเสียหายก่อนกำหนดจากหลายปัจจัยร่วมกัน ไม่จำเป็นต้องเกิดจากการเลือกวัสดุผิดเพียงอย่างเดียว สาเหตุที่ควรตรวจสอบ ได้แก่ คาวิเทชัน การกัดเซาะ การกัดกร่อน ความไม่สมดุล การประกอบไม่ตรงศูนย์ การเดินเครื่องนอกช่วงที่ออกแบบ ของแข็งกระแทกใบพัด หรือความเสียหายจากการซ่อมเดิม

ลักษณะความเสียหายช่วยบอกทิศทางการวิเคราะห์ได้ เช่น หลุมจำนวนมากบริเวณทางเข้าของใบพัดอาจเกี่ยวข้องกับคาวิเทชัน ขอบใบที่บางลงตามทิศทางการไหลอาจเกี่ยวข้องกับการกัดเซาะ ส่วนรอยแตกบริเวณดุมหรือโคนใบอาจต้องตรวจสอบแรงสลับ การประกอบ และการสั่นร่วมด้วย

ก่อนสั่งผลิตใบพัดใหม่ควรรวบรวมชิ้นส่วนที่เสียหาย ประวัติการใช้งาน ระยะเวลาที่เริ่มพบอาการ เสียง การสั่น และการเปลี่ยนแปลงของระบบ การเปลี่ยนเป็น SCH22 โดยไม่แก้ต้นเหตุของระบบอาจทำให้ใบพัดใหม่เสียหายในลักษณะเดิม แนวทางตรวจปัญหาใบพัดปั๊มสามารถศึกษาได้ที่

https://casmetals.com/common-pump-impeller-problems/

9. คาวิเทชันมีผลต่อใบพัดปั๊มสแตนเลส SCH22 อย่างไร

คาวิเทชันเกิดจากการก่อตัวและยุบตัวของฟองไอในของไหลภายใต้เงื่อนไขการทำงานบางอย่าง การยุบตัวใกล้ผิวโลหะสามารถสร้างแรงกระแทกซ้ำ ๆ ทำให้ผิวใบพัดเกิดหลุม เนื้อโลหะหลุด และความเสียหายขยายตัวตามเวลา

อาการที่อาจพบร่วมกัน ได้แก่ เสียงผิดปกติ การสั่น ประสิทธิภาพการสูบลดลง และผิวใบพัดมีลักษณะเป็นหลุม โดยเฉพาะบริเวณที่สภาพการไหลเปลี่ยนแปลงรวดเร็ว อย่างไรก็ตาม การยืนยันสาเหตุต้องวิเคราะห์ระบบปั๊มร่วมกับตำแหน่งและรูปแบบความเสียหาย ไม่ควรพิจารณาจากภาพผิวเพียงอย่างเดียว

แม้เปลี่ยนมาใช้สแตนเลส SCH22 คาวิเทชันก็ยังสามารถเกิดขึ้นได้หากสาเหตุจากระบบไม่ได้รับการแก้ไข การแก้ปัญหาจึงอาจต้องพิจารณาเงื่อนไขทางดูด อัตราการไหล ความเร็วรอบ รูปทรงทางไหล และสภาพการติดตั้งควบคู่กับวัสดุ ข้อมูลพื้นฐานเกี่ยวกับความเสียหายจากคาวิเทชันสามารถศึกษาได้ที่

https://casmetals.com/what-is-cavitation-failure/

10. ของแข็งแขวนลอยทำให้ใบพัดปั๊ม SCH22 เสียหายได้หรือไม่

ของแข็งแขวนลอยสามารถทำให้ใบพัดปั๊ม SCH22 เกิดการกัดเซาะและสึกหรอได้ โดยเฉพาะเมื่ออนุภาคมีความแข็งสูง มีขอบคม มีปริมาณมาก หรือไหลกระแทกผิวใบพัดด้วยความเร็วสูง บริเวณขอบใบ ทางออกของใบ และจุดที่กระแสไหลเปลี่ยนทิศทางอาจเกิดความเสียหายมากกว่าส่วนอื่น

ก่อนผลิตใบพัดควรแจ้งชนิด ขนาด ความแข็ง และปริมาณโดยประมาณของอนุภาค รวมถึงความเร็วรอบและสภาพการเดินเครื่อง ข้อมูลเหล่านี้มีผลต่อการประเมินวัสดุ รูปทรง ความหนา และความเสี่ยงด้านอายุใช้งาน

หากใบพัดเดิมมีร่องตามทิศทางการไหล ขอบใบบาง หรือผิวถูกปัดเรียบเฉพาะตำแหน่ง ควรตรวจสอบการกัดเซาะร่วมกับการกัดกร่อน เพราะกลไกทั้งสองอาจเกิดพร้อมกันและเร่งความเสียหายซึ่งกันและกัน ข้อมูลพื้นฐานเกี่ยวกับความเสียหายจากการกัดเซาะสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-erosion-failure/+

11. การกัดกร่อนของใบพัดปั๊ม SCH22 เกิดจากสาเหตุใดได้บ้าง

การกัดกร่อนของใบพัดปั๊ม SCH22 อาจเกี่ยวข้องกับชนิดและความเข้มข้นของสารเคมี อุณหภูมิ ค่า pH ออกซิเจน สิ่งปนเปื้อน การหยุดนิ่งของของไหล และสภาวะการไหล นอกจากนี้ยังอาจเกิดการกัดกร่อนเฉพาะจุดบริเวณซอก ช่องทางแคบ พื้นที่ผิวไม่สม่ำเสมอ หรือบริเวณที่สัมผัสกับโลหะต่างชนิด

สภาพของไหลระหว่างหยุดเครื่องอาจแตกต่างจากช่วงเดินเครื่อง เช่น สารตกค้างมีความเข้มข้นสูงขึ้น เกิดตะกอน หรือมีน้ำล้างระบบค้างอยู่ จึงควรแจ้งทั้งสภาพเดินเครื่องและสภาพหยุดเครื่องเมื่อพิจารณาวัสดุใบพัด

หากชิ้นงานเดิมกัดกร่อน ควรตรวจสอบตำแหน่ง รูปแบบ และอัตราความเสียหาย พร้อมรวบรวมข้อมูลของไหลจริง การเลือก SCH22 จากคุณสมบัติทนความร้อนโดยไม่ตรวจความเข้ากันได้ทางเคมีอาจไม่แก้ปัญหาการกัดกร่อน ข้อมูลพื้นฐานเกี่ยวกับความเสียหายจากการกัดกร่อนสามารถศึกษาได้ที่

https://casmetals.com/what-is-corrosion-failure/

12. งานหล่อใบพัดปั๊ม SCH22 มีความเสี่ยงเรื่องรูพรุนหรือไม่

งานหล่อโลหะสามารถมีความเสี่ยงต่อข้อบกพร่อง เช่น รูพรุน การหดตัว เนื้อไม่เต็ม หรือสิ่งแปลกปลอม หากการออกแบบระบบทางวิ่ง การป้อนเนื้อโลหะ การควบคุมแบบหล่อ หรือกระบวนการหลอมไม่เหมาะกับรูปทรงชิ้นงาน

ใบพัดปั๊มมีทั้งบริเวณใบที่ค่อนข้างบาง ดุมที่หนา และช่องทางไหลโค้ง จึงต้องวางแผนการเติมแบบและการแข็งตัวให้เหมาะสม รูพรุนที่อยู่ใต้ผิวอาจปรากฏภายหลังการกลึง โดยเฉพาะบริเวณดุม รูเพลา หรือพื้นผิวที่ต้องตัดเนื้อออกมาก

การป้องกันต้องเริ่มตั้งแต่การประเมินแบบ ความหนา การเปลี่ยนหน้าตัด ตำแหน่งกลึง และข้อกำหนดการตรวจสอบ ไม่สามารถพิจารณาเฉพาะผิวภายนอกของชิ้นงานหลังหล่อ รายการตรวจสอบเพื่อป้องกันปัญหารูพรุนในงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/porosity-defects-prevention-checklist/

13. ใบพัดปั๊มสแตนเลส SCH22 ต้องเผื่อกลึงส่วนใดบ้าง

บริเวณที่มักต้องพิจารณาค่าเผื่อกลึง ได้แก่ รูเพลา ดุมใบพัด ร่องลิ่ม เกลียว ผิวอ้างอิง และพื้นที่ประกอบกับชิ้นส่วนอื่น อย่างไรก็ตาม ตำแหน่งและปริมาณค่าเผื่อกลึงต้องกำหนดจากแบบ ขนาดชิ้นงาน กระบวนการหล่อ และข้อกำหนดสำเร็จ ไม่ควรใช้ค่าเดียวกันกับใบพัดทุกขนาดและทุกรูปแบบ

หากค่าเผื่อกลึงน้อยเกินไป อาจไม่เพียงพอสำหรับเก็บผิวหรือแก้ความคลาดเคลื่อนจากงานหล่อ แต่ถ้ามากเกินไปจะเพิ่มการตัดเฉือน ระยะเวลาผลิต และความเสี่ยงที่ผิวกลึงจะเปิดพบข้อบกพร่องใต้ผิว นอกจากนี้ยังต้องตรวจสอบว่าการกลึงจะไม่ทำให้ดุมบางลงหรือกระทบรูปทรงทางไหล

ลูกค้าควรระบุมิติสำเร็จหลังกลึง ผิวอ้างอิง และค่าคลาดเคลื่อนของตำแหน่งสำคัญให้ชัดเจนตั้งแต่ก่อนทำแบบหล่อ ข้อมูลเกี่ยวกับหลักการกำหนดค่าเผื่อกลึงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-machining-allowance/

14. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาหล่อใบพัดปั๊ม SCH22

ข้อมูลสำหรับขอราคาควรประกอบด้วย Drawing, CAD Model หรือชิ้นงานตัวอย่าง ขนาดสำเร็จหลังกลึง เส้นผ่านศูนย์กลาง จำนวนใบ รูปแบบใบพัด ขนาดรูเพลา ร่องลิ่ม ทิศทางการหมุน และจำนวนที่ต้องการผลิต

ด้านวัสดุควรระบุ SCH22 พร้อมมาตรฐาน ฉบับมาตรฐาน หรือข้อกำหนดที่ลูกค้าต้องการให้ยึดถือ หากมีเอกสารวัสดุเดิมหรือผลวิเคราะห์ควรแนบมาด้วย ด้านการใช้งานควรแจ้งชนิดของของไหล อุณหภูมิ ความเข้มข้นของสารเคมี ของแข็งแขวนลอย ความเร็วรอบ และประวัติความเสียหายของใบพัดเดิม

ควรระบุขอบเขตงานให้ชัดเจนว่าต้องการเฉพาะชิ้นงานหล่อ หรือต้องพิจารณางานกลึงและการตรวจสอบเพิ่มเติม การส่งข้อมูลครบตั้งแต่ต้นช่วยให้ประเมินรูปทรง วัสดุ กระบวนการ และขอบเขตงานได้ตรงกับความต้องการมากขึ้น รายการตรวจสอบ RFQ สำหรับใบพัดปั๊มสามารถศึกษาได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

15. จะส่งแบบหรือตัวอย่างเพื่อขอประเมินงานรับหล่อใบพัดปั๊ม SCH22 ได้อย่างไร

ลูกค้าสามารถเตรียมแบบ รูปถ่าย หรือรายละเอียดชิ้นงานเพื่อส่งให้ CASMETALS ตรวจสอบความเป็นไปได้ ควรถ่ายภาพใบพัดจากด้านหน้า ด้านหลัง ด้านข้าง และบริเวณที่เสียหาย พร้อมวางสเกลอ้างอิง หากมี Drawing หรือ CAD Model ควรแนบไฟล์ต้นฉบับที่แสดงมิติและรายละเอียดทางวิศวกรรมอย่างชัดเจน

ข้อมูลประกอบควรระบุขนาด จำนวน วัสดุ SCH22 มาตรฐานที่อ้างอิง งานกลึง ชนิดของของไหล อุณหภูมิ ความเร็วรอบ ทิศทางการหมุน และปัญหาของใบพัดเดิม หากไม่มีแบบ ควรแจ้งว่าสามารถส่งตัวอย่างจริงและชิ้นส่วนคู่ประกอบใดให้ตรวจสอบได้บ้าง

CASMETALS จะใช้ข้อมูลดังกล่าวประเมินความครบถ้วนของแบบ รูปทรงใบพัด ข้อกำหนดวัสดุ และความเป็นไปได้ของกระบวนการผลิตก่อนเสนอราคา โดยไม่ยืนยันความเหมาะสมของ SCH22 จนกว่าจะพิจารณาข้อมูลการใช้งานที่จำเป็น สามารถส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS