banner bg

รับผลิตชิ้นส่วนสแตนเลส DUPLEX2205 สำหรับงานเคมีและกัดกร่อน

CASMETALS รับผลิตชิ้นส่วนสแตนเลส DUPLEX2205 สำหรับงานเคมี ระบบของไหล และสภาพแวดล้อมที่มีความเสี่ยงต่อการกัดกร่อน รองรับการพิจารณาผลิตจากแบบทางวิศวกรรม ตัวอย่างอะไหล่เดิม หรือข้อมูลขนาดหน้างาน เหมาะสำหรับโรงงานที่ต้องการสร้างอะไหล่ทดแทน ชิ้นส่วน OEM ชิ้นส่วนปั๊ม วาล์ว และอุปกรณ์กระบวนการผลิตตามข้อกำหนดเฉพาะ

การเลือก DUPLEX 2205 ไม่ควรพิจารณาจากชื่อเกรดเพียงอย่างเดียว ต้องตรวจสอบชนิดและความเข้มข้นของสารเคมี อุณหภูมิ ความดัน ลักษณะการไหล ปริมาณคลอไรด์ ค่า pH รอบการทำงาน สภาวะหยุดเครื่อง ตำแหน่งรอยต่อ และข้อกำหนดของลูกค้าก่อนกำหนดวัสดุและกระบวนการผลิต

ศึกษาภาพรวมบริการหล่อสแตนเลส DUPLEX 2205 ได้ที่
https://casmetals.com/duplex-2205-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหตุใดจึงพิจารณา DUPLEX 2205 สำหรับงานเคมีและกัดกร่อน

DUPLEX 2205 เป็นสแตนเลสที่มีโครงสร้างจุลภาคผสมระหว่างออสเทนนิติกและเฟอร์ริติก คุณลักษณะดังกล่าวทำให้วัสดุกลุ่มนี้ได้รับการพิจารณาในงานที่ต้องการทั้งความแข็งแรงและความต้านทานการกัดกร่อน อย่างไรก็ตาม ประสิทธิภาพจริงขึ้นอยู่กับองค์ประกอบทางเคมีของวัสดุ กระบวนการหล่อ การควบคุมความร้อน การทำสารละลายอบชุบ โครงสร้างหลังการผลิต และสภาพใช้งานจริง

DUPLEX 2205 มักถูกนำมาประเมินสำหรับงานที่เกี่ยวข้องกับสารละลายเคมี น้ำอุตสาหกรรม น้ำที่มีคลอไรด์ ระบบบำบัดน้ำ ระบบปั๊ม และอุปกรณ์กระบวนการ แต่ไม่ควรสรุปว่าสามารถใช้กับสารเคมีทุกประเภทได้ เนื่องจากสารเคมีชนิดเดียวกันอาจสร้างผลกระทบต่างกันเมื่อความเข้มข้น อุณหภูมิ ความเร็วการไหล หรือสิ่งปนเปื้อนเปลี่ยนแปลง

ข้อมูลพื้นฐานเกี่ยวกับคุณสมบัติและการใช้งานของสแตนเลสช่วยให้ฝ่ายวิศวกรรมกำหนดขอบเขตการประเมินเบื้องต้นได้
https://casmetals.com/stainless-steel-materials-properties/

ตัวอย่างการใช้งานวัสดุสแตนเลสในชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/stainless-steel-materials-applications/

ชิ้นส่วน DUPLEX 2205 ที่ใช้ในระบบเคมี

ชิ้นส่วนที่อาจพิจารณาผลิตด้วยสแตนเลส DUPLEX 2205 ได้แก่

  • ใบพัดปั๊มสำหรับลำเลียงของไหลหรือสารละลายเคมี
  • ตัวเสื้อปั๊ม ฝาปั๊ม และแผ่นหลังปั๊ม
  • ปลอกเพลา แหวนกันสึก และชิ้นส่วนภายในปั๊ม
  • ตัวเรือนวาล์ว ฝาครอบวาล์ว ลิ้นวาล์ว และชิ้นส่วนควบคุมการไหล
  • ชิ้นส่วนเครื่องจักรที่สัมผัสน้ำเสีย น้ำกระบวนการ หรือสารเคมี
  • อะไหล่ OEM ที่เลิกผลิตหรือมีระยะเวลาจัดหานาน
  • ชิ้นส่วนจากเครื่องจักรนำเข้าที่ต้องสร้างอะไหล่ทดแทนในประเทศ
  • ชิ้นส่วนที่ต้องผลิตตามแบบและเผื่อเนื้อสำหรับงานกลึงสำเร็จ

สำหรับใบพัดที่สัมผัสสารเคมี รูปทรงทางไหล ความหนาใบพัด ความสมดุล และผิวหลังงานกลึงมีผลต่อการใช้งานร่วมกับการเลือกเกรดวัสดุ
https://casmetals.com/chemical-pump-impeller-casting/

ชิ้นส่วนอื่นของปั๊มอุตสาหกรรมต้องตรวจสอบหน้าที่ของแต่ละตำแหน่ง รวมถึงแรงดัน อุณหภูมิ การสึกกร่อน และการประกอบกับชิ้นส่วนเดิม
https://casmetals.com/industrial-pump-parts-casting/

สำหรับวาล์ว ต้องแยกพิจารณาตัวเรือน ชิ้นส่วนปิด–เปิด บ่าวาล์ว ก้านวาล์ว และชิ้นส่วนภายใน เนื่องจากแต่ละตำแหน่งรับแรงและสัมผัสของไหลต่างกัน
https://casmetals.com/industrial-valve-components/

ต้องตรวจสอบสภาพการกัดกร่อนแบบใดบ้าง

คำว่า “ทนกัดกร่อน” ครอบคลุมกลไกความเสียหายหลายรูปแบบ การผลิตสแตนเลส DUPLEX2205 สำหรับงานเคมีจึงควรเริ่มจากการระบุกลไกที่อาจเกิดขึ้นกับชิ้นส่วนเดิม เช่น

การกัดกร่อนทั่วผิว

เกิดการสูญเสียเนื้อวัสดุเป็นบริเวณกว้าง อัตราความเสียหายสัมพันธ์กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ ระยะเวลาสัมผัส และสภาวะเดินเครื่อง

การกัดกร่อนเฉพาะจุด

ความเสียหายอาจเกิดเป็นหลุมหรือตำแหน่งเฉพาะ แม้ผิวส่วนใหญ่ยังดูปกติ สภาพแวดล้อมที่มีคลอไรด์ จุดอับ การสะสมของตะกอน และผิวที่ไม่เหมาะสมอาจเพิ่มความเสี่ยง จึงควรตรวจทั้งบริเวณทางไหล ซอกมุม รอยต่อ และพื้นที่ใต้คราบสะสม

การกัดกร่อนในซอก

ตำแหน่งหน้าแปลน ปะเก็น ร่องประกอบ รูยึด และบริเวณที่ของไหลหมุนเวียนได้ไม่ดี อาจมีสภาพทางเคมีต่างจากของไหลหลัก การออกแบบชิ้นงานและการประกอบจึงมีความสำคัญควบคู่กับเกรดวัสดุ

การกัดกร่อนร่วมกับการไหลและการสึกกร่อน

ใบพัดปั๊ม วาล์ว และทางไหลที่มีความเร็วสูงอาจเกิดความเสียหายจากการกัดกร่อนร่วมกับการกัดเซาะ โดยเฉพาะเมื่อของไหลมีอนุภาค ตะกอน ฟองอากาศ หรือเกิดการไหลปั่นป่วน

แนวทางวิเคราะห์สาเหตุการกัดกร่อนของอะไหล่อุตสาหกรรมสามารถใช้ประกอบการรวบรวมข้อมูลก่อนสร้างชิ้นงานใหม่
https://casmetals.com/corrosion-failure-analysis/

ตรวจสอบสาเหตุที่อาจทำให้ชิ้นส่วนเกิดการกัดกร่อนก่อนกำหนดได้ที่
https://casmetals.com/causes-of-corrosion-failure/

รายการตรวจสอบเพื่อป้องกันความเสียหายจากการกัดกร่อนช่วยให้ฝ่ายซ่อมบำรุงไม่มองเฉพาะการเปลี่ยนเกรดวัสดุ
https://casmetals.com/corrosion-failure-prevention-checklist/

      ผลิตชิ้นส่วนระบบของไหลตามแบบอุตสาหกรรม

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับวาล์วและปั๊ม ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับวาล์วและปั๊ม
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

อย่าเปลี่ยนเป็น DUPLEX 2205 โดยไม่วิเคราะห์สาเหตุเดิม

หากชิ้นส่วนเดิมเสียหายจากการกัดกร่อน การเปลี่ยนวัสดุเป็น DUPLEX 2205 อาจเป็นหนึ่งในแนวทางแก้ไข แต่ไม่ควรสรุปว่าเป็นคำตอบโดยอัตโนมัติ เพราะความเสียหายอาจเกี่ยวข้องกับหลายปัจจัย เช่น

  • เลือกวัสดุไม่สอดคล้องกับสารเคมีจริง
  • อุณหภูมิหรือความเข้มข้นของสารเคมีเปลี่ยนจากเงื่อนไขออกแบบ
  • มีคลอไรด์หรือสารปนเปื้อนสะสม
  • ของไหลมีอนุภาคแข็งและความเร็วสูง
  • เกิดคาวิเทชันภายในปั๊ม
  • มีจุดอับ รอยต่อ หรือซอกที่กักของไหล
  • ผิวชิ้นงานหรือรอยเชื่อมไม่เหมาะกับสภาวะใช้งาน
  • ชิ้นส่วนเกิดความเค้นร่วมกับสภาพกัดกร่อน
  • การเดินเครื่องและการล้างระบบไม่เป็นไปตามเงื่อนไขเดิม

การเลือกวัสดุเพื่อลดความเสียหายจากการกัดกร่อนควรทำร่วมกับข้อมูลหน้างานและผลตรวจชิ้นส่วนเดิม
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

หากมีการสูญเสียเนื้อวัสดุในบริเวณที่ของไหลเปลี่ยนทิศทางหรือไหลด้วยความเร็วสูง ควรพิจารณากลไกการกัดเซาะร่วมด้วย
https://casmetals.com/material-selection-to-reduce-erosion-failure/

รับผลิตจากแบบทางวิศวกรรม

การผลิตจากแบบเหมาะสำหรับชิ้นส่วนที่มีข้อมูลขนาด วัสดุ ค่าพิกัด งานกลึง และข้อกำหนดการตรวจสอบชัดเจน แบบที่ใช้ประเมินควรระบุข้อมูลเท่าที่มี เช่น

  • ขนาดชิ้นงานสำเร็จและขนาดก่อนกลึง
  • ตำแหน่งผิวกลึงและผิวหล่อ
  • ค่าพิกัดที่สำคัญต่อการประกอบ
  • เกรดวัสดุและมาตรฐานที่ลูกค้ากำหนด
  • ตำแหน่งเจาะ กลึง คว้าน ทำร่อง หรือทำเกลียว
  • จำนวนที่ต้องการ
  • น้ำหนักชิ้นงานเดิมหรือน้ำหนักประมาณการ
  • ข้อกำหนดการอบชุบและการตรวจสอบ หากมี
  • ชนิดของสารเคมีและเงื่อนไขการทำงาน
  • ตัวอย่างใบรับรองหรือข้อกำหนดจากผู้ผลิตเดิม หากมี

การผลิตชิ้นส่วนเครื่องจักรตามแบบต้องพิจารณาความสัมพันธ์ระหว่างรูปทรงหล่อ เนื้อเผื่อกลึง และตำแหน่งอ้างอิงของชิ้นงาน
https://casmetals.com/custom-machine-parts-casting-guide/

ข้อมูลพื้นฐานของงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมสามารถใช้ประกอบการกำหนดขอบเขตงานได้
https://casmetals.com/industrial-machine-parts-casting/

รับพิจารณาผลิตจากตัวอย่างอะไหล่เดิม

กรณีไม่มีแบบ สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบรูปทรง ขนาด ตำแหน่งประกอบ และแนวทางสร้างแบบใหม่ได้ แต่การผลิตจากตัวอย่างมีข้อจำกัดที่ต้องเข้าใจร่วมกัน

ตัวอย่างที่ผ่านการกัดกร่อน สึกหรอ บิดงอ หรือแตกร้าว อาจไม่แสดงขนาดเดิมทั้งหมด การวัดจากชิ้นส่วนดังกล่าวจึงต้องพิจารณาร่วมกับชิ้นส่วนคู่ประกอบ ข้อมูลเครื่องจักร ระยะเคลียร์รันซ์ และจุดอ้างอิงหน้างาน นอกจากนี้ รูปลักษณ์ของชิ้นงานไม่สามารถยืนยันเกรดวัสดุหรือสภาพการอบชุบเดิมได้โดยลำพัง

แนวทางดำเนินงานเมื่อไม่มีแบบชิ้นส่วนเครื่องจักรสามารถศึกษาได้ที่
https://casmetals.com/machine-parts-without-drawing/

หากเป็นอะไหล่จากผู้ผลิตเครื่องจักรเดิม ควรตรวจสอบข้อมูล OEM หมายเลขชิ้นส่วน และหน้าที่การใช้งานก่อนสร้างอะไหล่ทดแทน
https://casmetals.com/oem-replacement-parts/

การควบคุมงานหล่อ DUPLEX 2205 มีความสำคัญต่อคุณภาพ

คุณภาพของชิ้นส่วนไม่ได้ขึ้นอยู่กับการระบุชื่อวัสดุว่า DUPLEX 2205 เท่านั้น กระบวนการผลิตต้องพิจารณาตั้งแต่วัตถุดิบ การหลอม การเท การออกแบบระบบป้อนเนื้อ การควบคุมความร้อน การอบชุบ การทำความสะอาดผิว และงานกลึง

รูปทรงที่มีความหนาแตกต่างกันมาก จุดรวมความร้อน มุมอับ และทางไหลซับซ้อน อาจเพิ่มความเสี่ยงต่อข้อบกพร่องในงานหล่อ จึงควรประเมินความสามารถในการผลิตก่อนยืนยันแบบขั้นสุดท้าย บางกรณีอาจต้องปรับเนื้อเผื่อกลึง รัศมีมุม ความหนาเฉพาะตำแหน่ง หรือการแบ่งขั้นตอนการผลิต โดยต้องได้รับความเห็นชอบจากลูกค้าก่อนเปลี่ยนแปลงข้อกำหนดสำคัญ

ภาพรวมบริการหล่อสแตนเลสสำหรับชิ้นส่วนอุตสาหกรรมดูได้ที่
https://casmetals.com/stainless-casting/

หากต้องเปรียบเทียบ DUPLEX 2205 กับสแตนเลสเกรดอื่น ควรเปรียบเทียบภายใต้มาตรฐานและสภาพใช้งานเดียวกัน
https://casmetals.com/how-to-compare-stainless-comparison/

รายการตรวจสอบการเปรียบเทียบสแตนเลสช่วยลดความเสี่ยงจากการเลือกวัสดุด้วยชื่อเกรดเพียงอย่างเดียว
https://casmetals.com/stainless-comparison-selection-checklist/

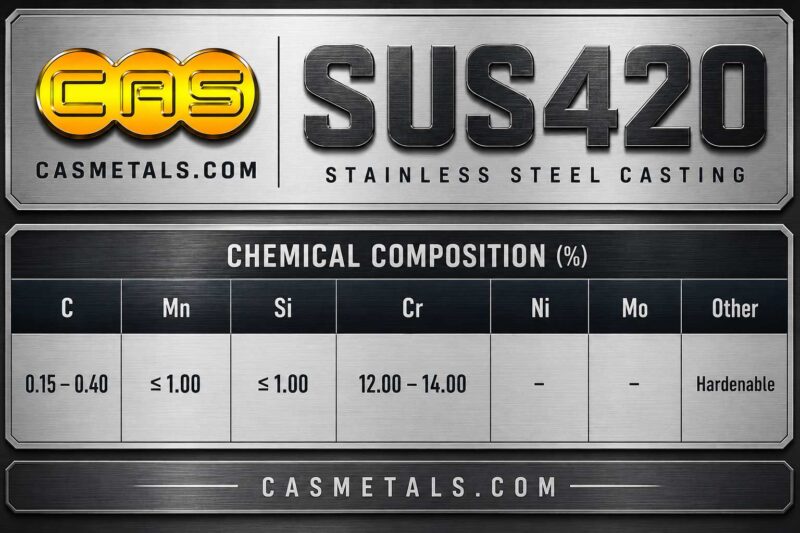
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
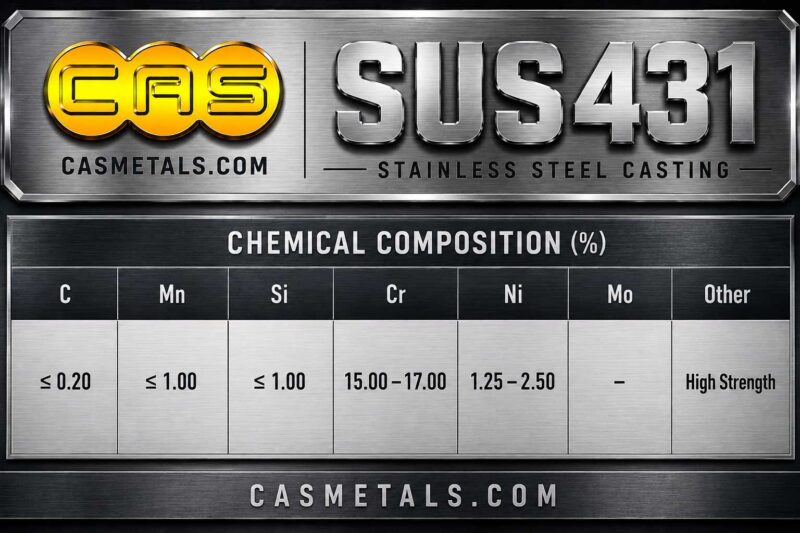
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
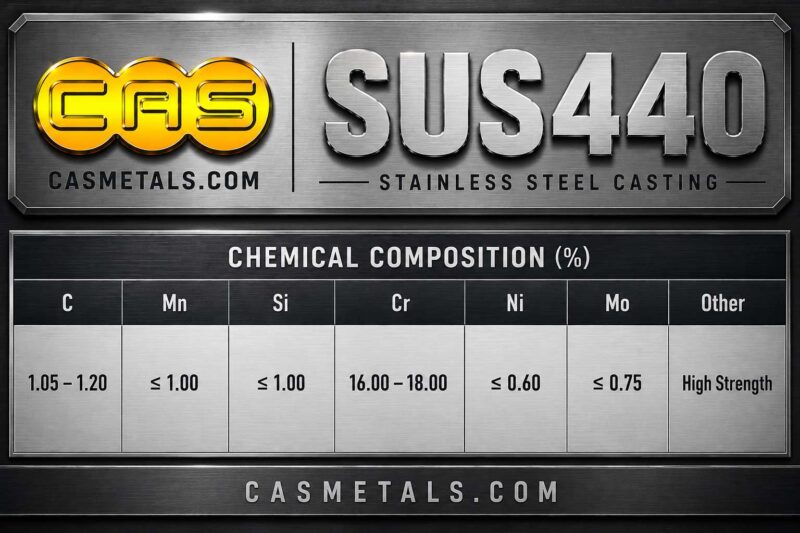
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
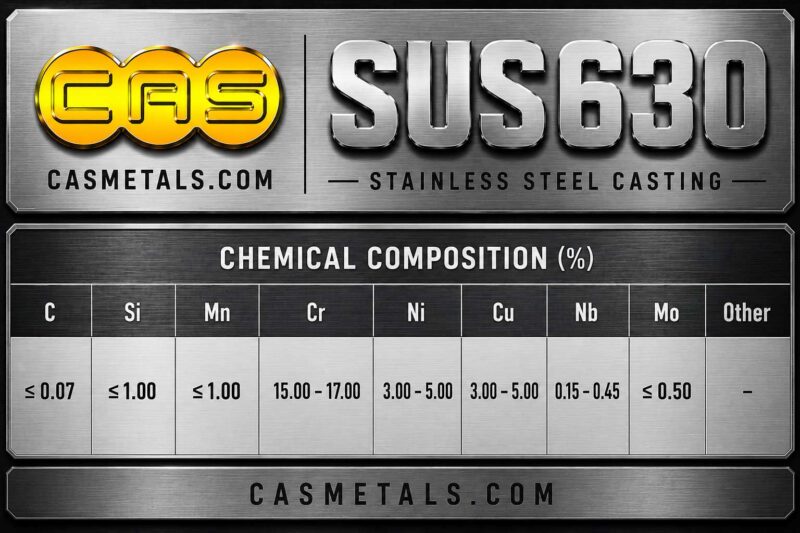
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
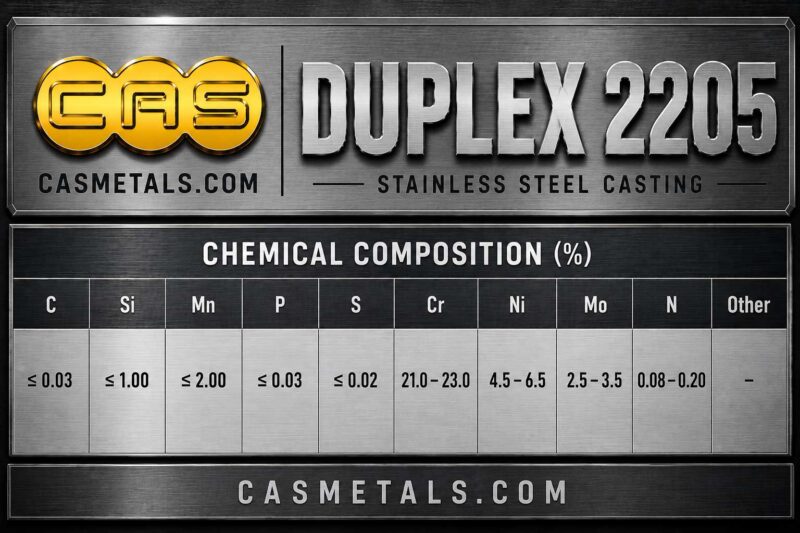
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ข้อมูลสารเคมีที่ควรแจ้งก่อนประเมินผลิต

เพื่อประเมินความเหมาะสมของการผลิตสแตนเลส DUPLEX2205 สำหรับงานเคมี ควรแจ้งรายละเอียดต่อไปนี้ให้มากที่สุด

  1. ชื่อสารเคมีหรือของไหลที่สัมผัสชิ้นงาน
  2. ความเข้มข้นและสิ่งปนเปื้อนที่อาจพบ
  3. ปริมาณคลอไรด์หรือเกลือ หากเกี่ยวข้อง
  4. ค่า pH ในช่วงทำงานและช่วงล้างระบบ
  5. อุณหภูมิปกติและอุณหภูมิสูงสุด
  6. ความดันและความเร็วของของไหล
  7. ของไหลมีตะกอน ผง หรืออนุภาคแข็งหรือไม่
  8. การทำงานแบบต่อเนื่องหรือเป็นรอบ
  9. วิธีล้างเครื่องจักรและสารเคมีที่ใช้ล้าง
  10. รูปแบบความเสียหายของอะไหล่เดิม
  11. อายุใช้งานของชิ้นส่วนเดิม
  12. เกรดวัสดุเดิมและเอกสารรับรองที่มี
  13. วัสดุของชิ้นส่วนคู่ประกอบ
  14. ข้อกำหนดตรวจสอบและมาตรฐานของโรงงาน
  15. แบบ รูปถ่าย ตัวอย่าง หรือหมายเลขอะไหล่เดิม

หากยังไม่ทราบข้อมูลทั้งหมด ควรแยกข้อมูลที่ยืนยันแล้วออกจากข้อมูลประมาณการ เพื่อป้องกันการเลือกวัสดุจากสมมติฐานที่ไม่ตรงกับหน้างาน

ข้อมูลสำหรับขอประเมินและเสนอราคา

การขอราคาควรส่งข้อมูลที่มีผลต่อน้ำหนัก กระบวนการหล่อ งานกลึง และการตรวจสอบ ได้แก่ แบบหรือตัวอย่าง ขนาดชิ้นงาน จำนวน เกรดวัสดุ น้ำหนัก ตำแหน่งกลึง ค่าพิกัด สภาพใช้งาน และสถานที่จัดส่ง

สำหรับชิ้นส่วนเครื่องจักร สามารถใช้รายการตรวจสอบ RFQ เพื่อจัดเตรียมข้อมูลก่อนส่งประเมิน
https://casmetals.com/machine-parts-rfq-checklist/

หากเป็นชิ้นส่วนวาล์ว ควรระบุชนิดวาล์ว ขนาด หน้าที่ของชิ้นส่วน ของไหล ความดัน อุณหภูมิ และมาตรฐานที่เกี่ยวข้อง
https://casmetals.com/industrial-valve-rfq-checklist/

แนวทางจัดเตรียมข้อมูล RFQ สำหรับงานหล่อและอะไหล่อุตสาหกรรมดูได้ที่
https://casmetals.com/rfq-guide-checklist/

ส่งรายละเอียดให้ CASMETALS ตรวจสอบความเหมาะสม

ผู้ที่ต้องการผลิตสแตนเลส DUPLEX2205 งานเคมี ควรส่งแบบทางวิศวกรรม รูปถ่าย ตัวอย่างชิ้นงาน เกรดวัสดุ จำนวน และข้อมูลของไหลมาให้ตรวจสอบก่อน การประเมินจะพิจารณาความเป็นไปได้ในการผลิต รูปทรงชิ้นงาน เนื้อเผื่อกลึง สภาพกัดกร่อน และข้อกำหนดการใช้งานร่วมกัน

CASMETALS สามารถพิจารณางานผลิตตามแบบ งานจากตัวอย่าง อะไหล่ OEM และชิ้นส่วนทดแทนสำหรับโรงงาน โดยการยืนยันเกรดวัสดุ กระบวนการผลิต และขอบเขตงานต้องอ้างอิงข้อมูลเฉพาะของแต่ละโครงการ ไม่ควรเลือกวัสดุจากชื่อสารเคมีหรือคำว่า “ทนกัดกร่อน” เพียงอย่างเดียว

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. สแตนเลส DUPLEX 2205 เหมาะกับงานเคมีและงานกัดกร่อนทุกประเภทหรือไม่

สแตนเลส DUPLEX 2205 มีจุดเด่นด้านความแข็งแรงและความต้านทานการกัดกร่อนในสภาพแวดล้อมอุตสาหกรรมหลายประเภท จึงมักถูกนำมาพิจารณาสำหรับผลิตชิ้นส่วนปั๊ม วาล์ว อุปกรณ์บำบัดน้ำ และเครื่องจักรที่สัมผัสของไหลกัดกร่อน อย่างไรก็ตาม ไม่ควรสรุปว่า DUPLEX 2205 เหมาะกับสารเคมีทุกชนิดหรือทุกความเข้มข้น

ก่อนผลิตสแตนเลส DUPLEX2205 สำหรับงานเคมี ต้องตรวจสอบชื่อสารเคมี ความเข้มข้น ค่า pH ปริมาณคลอไรด์ อุณหภูมิ ความดัน ความเร็วการไหล สิ่งปนเปื้อน รอบการทำงาน และวิธีล้างระบบ เพราะปัจจัยเหล่านี้อาจเปลี่ยนรูปแบบและความรุนแรงของการกัดกร่อนได้ การเลือกวัสดุขั้นสุดท้ายจึงควรอ้างอิงแบบ ข้อกำหนดของโรงงาน และข้อมูลการใช้งานจริง ไม่ควรเลือกจากชื่อเกรดเพียงอย่างเดียว

ศึกษาข้อมูลภาพรวมของสแตนเลส DUPLEX 2205 สำหรับงานหล่ออุตสาหกรรมได้ที่
https://casmetals.com/duplex-2205-stainless-steel-casting/

2. ต้องแจ้งข้อมูลสารเคมีอะไรบ้างก่อนสั่งผลิตชิ้นส่วน DUPLEX 2205

ข้อมูลสำคัญประกอบด้วยชื่อสารเคมี ส่วนประกอบของของไหล ความเข้มข้น ค่า pH อุณหภูมิปกติและอุณหภูมิสูงสุด ความดัน ปริมาณคลอไรด์ สารปนเปื้อน อนุภาคแข็ง และสภาวะการไหล ควรแจ้งด้วยว่าชิ้นส่วนทำงานต่อเนื่องหรือเป็นรอบ มีช่วงหยุดเครื่องที่ของไหลค้างอยู่หรือไม่ และใช้สารชนิดใดในการล้างระบบ

หากเป็นการผลิตอะไหล่ทดแทน ควรส่งรูปถ่ายตำแหน่งความเสียหาย ประวัติอายุใช้งาน เกรดวัสดุเดิม เอกสารรับรองวัสดุ และข้อมูลการเปลี่ยนแปลงกระบวนการผลิต การรวบรวมข้อมูลเหล่านี้ช่วยให้ตรวจสอบได้ว่าความเสียหายเกิดจากการเลือกวัสดุ การออกแบบ การไหล การประกอบ หรือสภาพใช้งานที่เปลี่ยนไป ก่อนตัดสินใจผลิตสแตนเลส DUPLEX2205 งานเคมีชิ้นใหม่

ข้อมูลคุณสมบัติและปัจจัยที่เกี่ยวข้องกับการเลือกสแตนเลสสามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/stainless-steel-materials-properties/

3. CASMETALS รับผลิตชิ้นส่วน DUPLEX 2205 จากแบบได้หรือไม่

สามารถส่งแบบทางวิศวกรรมเพื่อพิจารณาความเป็นไปได้ในการผลิตได้ โดยแบบควรแสดงขนาดสำเร็จ ตำแหน่งผิวกลึง ค่าพิกัดที่สำคัญ จุดอ้างอิงสำหรับการวัด รูเจาะ ร่อง ลิ่ม เกลียว และรายละเอียดการประกอบ หากลูกค้ากำหนดมาตรฐานวัสดุ กระบวนการอบชุบ การตรวจสอบ หรือเอกสารประกอบ ควรระบุไว้ในแบบหรือเอกสารข้อกำหนดให้ชัดเจน

แบบที่ระบุเพียงขนาดสำเร็จอาจยังไม่เพียงพอสำหรับประเมินงานหล่อ เพราะต้องพิจารณาเนื้อเผื่อกลึง การหดตัว รูปแบบแม่พิมพ์ ตำแหน่งป้อนเนื้อ และความแตกต่างของความหนาในแต่ละบริเวณ CASMETALS จะใช้ข้อมูลที่ลูกค้าส่งมาเพื่อตรวจสอบขอบเขตการผลิต แต่จะไม่เปลี่ยนเกรดวัสดุหรือข้อกำหนดสำคัญโดยไม่มีการยืนยันจากลูกค้า

แนวทางเตรียมแบบสำหรับงานหล่อสามารถตรวจสอบได้ที่
https://casmetals.com/drawing-guide-checklist/

ข้อมูลบริการผลิตงานหล่อจากแบบอยู่ที่
https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตชิ้นส่วน DUPLEX 2205 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบขนาด รูปทรง จุดอ้างอิง และแนวทางสร้างชิ้นส่วนทดแทนได้ อย่างไรก็ตาม ตัวอย่างที่ผ่านการกัดกร่อน สึกหรอ แตกร้าว หรือบิดงออาจไม่แสดงขนาดเดิมทั้งหมด จึงควรส่งชิ้นส่วนคู่ประกอบ รูปถ่ายหน้างาน คู่มือเครื่องจักร หมายเลขอะไหล่ และข้อมูลระยะประกอบมาพิจารณาร่วมกัน

การดูจากสีหรือผิวของตัวอย่างไม่สามารถยืนยันได้ว่าเป็น DUPLEX 2205 และไม่สามารถรับรองส่วนผสมทางเคมี สมบัติเชิงกล หรือสภาพการอบชุบเดิมได้โดยอัตโนมัติ หากเกรดวัสดุเป็นข้อกำหนดสำคัญ ควรมีเอกสารเดิมหรือกำหนดแนวทางตรวจวิเคราะห์เพิ่มเติมก่อนผลิต

ศึกษาข้อจำกัดและแนวทางผลิตงานหล่อจากตัวอย่างได้ที่
https://casmetals.com/casting-from-sample/

5. ชิ้นส่วนประเภทใดที่สามารถพิจารณาผลิตด้วย DUPLEX 2205 สำหรับงานเคมี

ชิ้นส่วนที่พบในระบบเคมีและระบบของไหล ได้แก่ ใบพัดปั๊ม ตัวเสื้อปั๊ม ฝาปั๊ม แผ่นหลังปั๊ม ปลอกเพลา แหวนกันสึก ตัวเรือนวาล์ว ฝาครอบวาล์ว ลิ้นวาล์ว ชิ้นส่วนควบคุมการไหล และอะไหล่เครื่องจักรที่สัมผัสน้ำกระบวนการหรือน้ำเสีย

ความเหมาะสมไม่ได้ขึ้นอยู่กับชื่อชิ้นส่วนเท่านั้น ตัวอย่างเช่น ใบพัดปั๊มต้องพิจารณาทั้งของไหล ความเร็วรอบ รูปทรงทางไหล คาวิเทชัน อนุภาคแข็ง และการกัดเซาะ ส่วนตัวเรือนวาล์วต้องพิจารณาความดัน อุณหภูมิ รอบการเปิด–ปิด และวัสดุของชิ้นส่วนคู่สัมผัส ดังนั้นแต่ละชิ้นงานต้องประเมินแบบและสภาพใช้งานแยกกัน

รายละเอียดเกี่ยวกับชิ้นส่วนปั๊มอุตสาหกรรมดูได้ที่
https://casmetals.com/industrial-pump-parts-casting/

รายละเอียดเกี่ยวกับชิ้นส่วนวาล์วอุตสาหกรรมดูได้ที่
https://casmetals.com/industrial-valve-components/

6. DUPLEX 2205 ใช้ผลิตใบพัดปั๊มสารเคมีได้หรือไม่

DUPLEX 2205 สามารถนำมาพิจารณาสำหรับใบพัดปั๊มสารเคมีบางสภาพการใช้งาน แต่ต้องตรวจสอบความเข้ากันได้กับของไหลก่อนผลิต ไม่ควรพิจารณาเฉพาะความต้านทานการกัดกร่อนของวัสดุ เพราะประสิทธิภาพและอายุใช้งานของใบพัดยังเกี่ยวข้องกับความเร็วรอบ อัตราการไหล แรงดัน รูปทรงใบพัด ระยะเคลียร์รันซ์ การเกิดคาวิเทชัน และอนุภาคแข็งในของไหล

สำหรับการผลิตอะไหล่ทดแทน ควรส่งแบบหรือตัวอย่างใบพัด ขนาดเพลา ทิศทางการหมุน จำนวนใบ น้ำหนักเดิม ตำแหน่งกลึง และข้อมูลการถ่วงสมดุล หากใบพัดเดิมเสียหาย ควรแนบภาพบริเวณที่เกิดหลุม กัดเซาะ ร้าว หรือสูญเสียเนื้อ เพื่อช่วยแยกสาเหตุระหว่างการกัดกร่อน คาวิเทชัน และปัญหาการไหล

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสารเคมีดูได้ที่
https://casmetals.com/chemical-pump-impeller-casting/

7. การเปลี่ยนจากสแตนเลสเกรดเดิมเป็น DUPLEX 2205 จะช่วยแก้ปัญหาการกัดกร่อนได้หรือไม่

การเปลี่ยนวัสดุอาจช่วยลดความเสียหายในบางกรณี แต่ไม่ควรดำเนินการโดยพิจารณาชื่อเกรดเพียงอย่างเดียว ต้องตรวจสอบก่อนว่าความเสียหายเดิมเกิดจากการกัดกร่อนทั่วผิว การกัดกร่อนแบบหลุม การกัดกร่อนในซอก การกัดเซาะ คาวิเทชัน ความล้า หรือความเค้นร่วมกับสภาพแวดล้อม

หากต้นเหตุเกิดจากจุดอับ การสะสมของตะกอน ความเร็วของไหลสูง การประกอบไม่ตรงศูนย์ หรือสภาพการเดินเครื่องผิดจากเงื่อนไขออกแบบ การเปลี่ยนเป็น DUPLEX 2205 โดยไม่แก้สาเหตุร่วมอาจไม่ทำให้อายุใช้งานเพิ่มขึ้นตามที่คาด ควรวิเคราะห์ชิ้นส่วนเดิมและเปรียบเทียบวัสดุภายใต้เงื่อนไขเดียวกันก่อนอนุมัติการเปลี่ยนเกรด

แนวทางวิเคราะห์ความเสียหายจากการกัดกร่อนดูได้ที่
https://casmetals.com/corrosion-failure-analysis/

8. จะทราบได้อย่างไรว่าชิ้นส่วนเดิมเสียหายจากการกัดกร่อนหรือการกัดเซาะ

การกัดกร่อนและการกัดเซาะอาจเกิดพร้อมกันและมีลักษณะผิวคล้ายกัน จึงควรพิจารณาตำแหน่ง รูปแบบ และทิศทางของความเสียหายร่วมกับข้อมูลการเดินเครื่อง การสูญเสียเนื้อทั่วผิวหรือการเกิดหลุมเฉพาะจุดอาจสัมพันธ์กับสภาพทางเคมี ขณะที่ความเสียหายบริเวณเปลี่ยนทิศทางการไหล ปลายใบพัด ช่องทางแคบ หรือพื้นที่รับของไหลโดยตรงอาจเกี่ยวข้องกับการกัดเซาะ

ควรเก็บตัวอย่างคราบ ตรวจสภาพผิวก่อนทำความสะอาด วัดความหนาหรือขนาดที่เหลือ เปรียบเทียบกับแบบเดิม และตรวจอนุภาคในของไหล หากรีบขัดผิวหรือซ่อมชิ้นส่วนก่อนบันทึกหลักฐาน อาจทำให้ข้อมูลสำคัญสำหรับวิเคราะห์สาเหตุสูญหาย การระบุสาเหตุให้ใกล้เคียงความจริงช่วยกำหนดทั้งวัสดุ รูปทรง และแนวทางเดินเครื่องสำหรับชิ้นส่วนใหม่ได้ดีขึ้น

รายการปัจจัยที่ทำให้เกิดความเสียหายจากการกัดกร่อนดูได้ที่
https://casmetals.com/causes-of-corrosion-failure/

แนวทางลดความเสียหายจากการกัดเซาะดูได้ที่
https://casmetals.com/material-selection-to-reduce-erosion-failure/

9. การผลิตชิ้นส่วน DUPLEX 2205 ต้องควบคุมกระบวนการหล่ออย่างไร

การผลิตชิ้นส่วน DUPLEX 2205 ต้องพิจารณามากกว่าการเลือกวัตถุดิบ เพราะคุณภาพชิ้นงานสัมพันธ์กับการหลอม การเท การแข็งตัว การออกแบบระบบป้อนเนื้อ ความหนาของหน้าตัด การควบคุมความร้อน และกระบวนการหลังการหล่อ รูปทรงที่มีความหนาแตกต่างกันมากหรือมีจุดรวมความร้อนอาจเพิ่มความเสี่ยงต่อข้อบกพร่องและความไม่สม่ำเสมอของโครงสร้าง

ก่อนผลิตควรตรวจสอบแบบเพื่อประเมินความสามารถในการหล่อ กำหนดผิวที่จะกลึง และพิจารณาว่าจุดใดเป็นตำแหน่งสำคัญต่อการรับแรงหรือสัมผัสสารเคมี หากมีข้อกำหนดด้านการอบชุบ การตรวจสอบ หรือการทดสอบ ลูกค้าควรระบุไว้ตั้งแต่ขั้นตอนขอราคา เพื่อให้ขอบเขตงานและวิธีประเมินสอดคล้องกัน

ศึกษาภาพรวมกระบวนการโรงหล่อได้ที่
https://casmetals.com/foundry-process-guide/

10. งานกลึงมีผลต่อชิ้นส่วน DUPLEX 2205 สำหรับงานเคมีหรือไม่

งานกลึงมีผลโดยตรงต่อขนาดสำเร็จ การประกอบ ระยะเคลียร์รันซ์ ความเรียบผิว และตำแหน่งที่สัมผัสของไหล แบบควรระบุผิวกลึง จุดอ้างอิง ค่าพิกัด และขนาดสำเร็จอย่างชัดเจน เพื่อให้สามารถกำหนดเนื้อเผื่อกลึงได้เหมาะสมกับรูปทรงและกระบวนการผลิต

หากเผื่อกลึงน้อยเกินไป อาจไม่สามารถเก็บผิวให้ได้ขนาดหลังการหล่อ แต่หากเผื่อมากเกินไปจะเพิ่มปริมาณงานกลึง น้ำหนักวัตถุดิบ และความเสี่ยงในการเสียรูปบางลักษณะ สำหรับทางไหลปั๊มหรือวาล์ว ต้องพิจารณาด้วยว่าผิวใดควรคงสภาพหล่อและผิวใดต้องกลึง เพราะความไม่ต่อเนื่อง ร่อง หรือมุมคมอาจเป็นบริเวณสะสมของไหลหรือตะกอน

แนวทางกำหนดเนื้อเผื่อกลึงสำหรับงานหล่อดูได้ที่
https://casmetals.com/machining-allowance-guide/

11. ต้องตรวจสอบคุณภาพชิ้นงาน DUPLEX 2205 ด้วยวิธีใดบ้าง

ขอบเขตการตรวจสอบต้องกำหนดตามหน้าที่ของชิ้นส่วน ความเสี่ยงในการใช้งาน แบบ และข้อกำหนดของลูกค้า การตรวจเบื้องต้นอาจครอบคลุมการตรวจขนาด การตรวจสภาพผิว การตรวจตำแหน่งกลึง และการทบทวนเอกสารวัสดุ ส่วนการตรวจสอบเพิ่มเติมควรพิจารณาตามความสำคัญของชิ้นงานและมาตรฐานโครงการ

วิธีตรวจสอบแบบไม่ทำลายต้องเลือกให้เหมาะกับชนิดข้อบกพร่อง ตำแหน่ง ความหนา รูปทรง และเกณฑ์การยอมรับ การระบุเพียงว่า “ตรวจ NDT” ยังไม่เพียงพอ ควรกำหนดวิธีตรวจ พื้นที่ตรวจ ระดับการสุ่ม มาตรฐานอ้างอิง และ Acceptance Criteria ให้ชัดเจนก่อนเสนอราคาและผลิต

ข้อมูลพื้นฐานเกี่ยวกับการตรวจสอบแบบไม่ทำลายดูได้ที่
https://casmetals.com/ndt-inspection-guide/

12. สามารถผลิตอะไหล่ OEM DUPLEX 2205 เพื่อทดแทนชิ้นส่วนนำเข้าได้หรือไม่

สามารถส่งแบบ ตัวอย่าง หมายเลขอะไหล่ คู่มือเครื่องจักร หรือข้อมูลชิ้นส่วนเดิมมาให้พิจารณาได้ เหมาะสำหรับกรณีอะไหล่เดิมเลิกผลิต จัดหายาก หรือต้องการประเมินแนวทางผลิตอะไหล่ทดแทนภายในประเทศ อย่างไรก็ตาม การผลิตอะไหล่ OEM ต้องตรวจสอบขนาด วัสดุ หน้าที่การใช้งาน และชิ้นส่วนคู่ประกอบอย่างละเอียด

หากไม่มีเอกสารยืนยันเกรดวัสดุเดิม ไม่ควรสรุปจากรูปลักษณ์ว่าชิ้นส่วนเป็น DUPLEX 2205 การเปลี่ยนวัสดุจากเกรดเดิมเป็น DUPLEX 2205 ต้องได้รับการตรวจสอบและอนุมัติจากผู้รับผิดชอบด้านวิศวกรรมของลูกค้า โดยเฉพาะชิ้นส่วนที่เกี่ยวข้องกับความดัน สารเคมี หรือความปลอดภัยของกระบวนการ

รายละเอียดการผลิตอะไหล่ OEM ทดแทนดูได้ที่
https://casmetals.com/oem-replacement-parts/

13. ควรเปรียบเทียบ DUPLEX 2205 กับสแตนเลสเกรดอื่นอย่างไร

การเปรียบเทียบควรใช้มาตรฐาน สภาพวัสดุ กระบวนการผลิต และสภาพใช้งานเดียวกัน ไม่ควรนำค่าจากชิ้นงานหล่อ วัสดุรีด วัสดุตีขึ้นรูป หรือวัสดุที่ผ่านการอบชุบต่างกันมาเปรียบเทียบโดยไม่อธิบาย ความเหมาะสมต้องพิจารณาทั้งการกัดกร่อน ความแข็งแรง ความสามารถในการผลิต งานกลึง การเชื่อม การตรวจสอบ และต้นทุนรวมตลอดอายุใช้งาน

สำหรับงานเคมี ควรเริ่มจากชนิดสารเคมี ความเข้มข้น อุณหภูมิ คลอไรด์ ค่า pH และกลไกความเสียหายที่คาดว่าจะเกิด จากนั้นจึงเปรียบเทียบข้อกำหนดวัสดุที่ผู้ผลิตเครื่องจักรหรือวิศวกรกระบวนการอนุมัติ ห้ามถือว่าสแตนเลสสองเกรดสามารถใช้ทดแทนกันได้ทุกกรณีเพียงเพราะมีคุณสมบัติบางด้านใกล้เคียงกัน

แนวทางเปรียบเทียบสแตนเลสอย่างเป็นระบบดูได้ที่
https://casmetals.com/how-to-compare-stainless-comparison/

14. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาผลิตชิ้นส่วน DUPLEX 2205

ควรส่งแบบหรือตัวอย่าง ขนาดสำเร็จ น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรดวัสดุ ตำแหน่งงานกลึง ค่าพิกัด สภาพผิว และข้อกำหนดการตรวจสอบ หากเป็นงานเคมีควรแนบข้อมูลของไหล อุณหภูมิ ความดัน ความเข้มข้น คลอไรด์ สิ่งปนเปื้อน และประวัติความเสียหายของชิ้นส่วนเดิมด้วย

กรณีไม่มีแบบ ควรส่งรูปถ่ายหลายมุมพร้อมสเกล หมายเลขเครื่องจักร หมายเลขอะไหล่ และข้อมูลชิ้นส่วนคู่ประกอบ การแจ้งเพียงชื่อชิ้นส่วนและน้ำหนักอาจยังไม่เพียงพอสำหรับประเมินราคา เพราะต้นทุนขึ้นอยู่กับรูปทรง วิธีทำแบบหล่อ จำนวน งานกลึง การอบชุบ และขอบเขตการตรวจสอบที่ลูกค้ากำหนด CASMETALS จะพิจารณาข้อมูลเฉพาะงานก่อนเสนอแนวทางผลิตและราคา

รายการข้อมูลสำหรับจัดทำ RFQ งานหล่อดูได้ที่
https://casmetals.com/rfq-guide-checklist/

15. ก่อนสั่งผลิตสแตนเลส DUPLEX2205 งานเคมี ควรตรวจสอบเรื่องใดเป็นพิเศษ

ควรยืนยันก่อนว่าเกรด DUPLEX 2205 เป็นข้อกำหนดจากแบบเดิม ผู้ผลิตเครื่องจักร หรือผลการประเมินด้านวัสดุ ตรวจสอบสารเคมีทุกชนิดที่ชิ้นส่วนสัมผัส รวมถึงสารล้างระบบและสารปนเปื้อน ตรวจสอบอุณหภูมิ ความดัน ความเร็วการไหล สภาวะหยุดเครื่อง และรูปแบบความเสียหายเดิมให้ครบถ้วน

ด้านการผลิตควรตรวจสอบขนาดสำเร็จ ผิวกลึง ค่าพิกัด เนื้อเผื่อกลึง จำนวนชิ้น วิธีตรวจสอบ เอกสารที่ต้องส่งมอบ และเกณฑ์การยอมรับ หากเป็นการผลิตจากตัวอย่าง ต้องแยกขนาดที่วัดได้ออกจากขนาดเดิมที่ยังไม่ทราบ และไม่ควรรับรองวัสดุเดิมจนกว่าจะมีข้อมูลหรือผลตรวจที่เพียงพอ การเตรียมข้อมูลครบตั้งแต่ต้นช่วยลดความคลาดเคลื่อนในการประเมินและทำให้ข้อเสนอราคาตรงกับขอบเขตงานมากขึ้น

รายการข้อผิดพลาดที่พบบ่อยในการเปรียบเทียบและเลือกสแตนเลสสามารถศึกษาได้ที่
https://casmetals.com/stainless-comparison-selection-mistakes/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS