banner bg

รับหล่อใบพัดปั๊มสแตนเลส SUS316L สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS316L สำหรับงานซ่อมบำรุง อะไหล่ทดแทน งานผลิตตามแบบ และงานผลิตจากตัวอย่างเดิม โดยพิจารณาร่วมกันทั้งชนิดของปั๊ม รูปแบบใบพัด ขนาดชิ้นงาน สภาพของไหล อุณหภูมิใช้งาน การกัดกร่อน การสึกกร่อน ความเร็วรอบ จุดประกอบกับเพลา และข้อกำหนดหลังการหล่อ

สแตนเลส SUS316L เป็นวัสดุที่มักได้รับการพิจารณาสำหรับชิ้นส่วนซึ่งสัมผัสของไหลที่มีความเสี่ยงต่อการกัดกร่อนมากกว่างานน้ำทั่วไป อย่างไรก็ตาม การระบุชื่อเกรดเพียงอย่างเดียวยังไม่เพียงพอต่อการยืนยันว่าเหมาะกับปั๊มทุกระบบ ผู้ผลิตต้องตรวจสอบองค์ประกอบของของไหล ความเข้มข้น อุณหภูมิ ค่า pH ของแข็งแขวนลอย สภาวะหยุดเครื่อง และข้อกำหนดของลูกค้าก่อนเลือกวัสดุและกระบวนการผลิต

ศึกษาข้อมูลภาพรวมของงานหล่อสแตนเลส SUS316L ได้ที่
https://casmetals.com/sus316l-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ใบพัดปั๊มสแตนเลส SUS316L เหมาะกับงานแบบใด

การรับหล่อใบพัดปั๊ม สแตนเลส SUS316L อาจเหมาะกับระบบที่ต้องการพิจารณาความต้านทานการกัดกร่อนควบคู่กับความแข็งแรงของชิ้นส่วน เช่น ปั๊มของไหลในกระบวนการผลิต ปั๊มสารละลาย ปั๊มของเหลวที่มีสารเคมีบางประเภท ปั๊มในระบบอาหาร ปั๊มในสภาพแวดล้อมทางทะเล และปั๊มที่ชิ้นส่วนเหล็กหรือสแตนเลสบางเกรดมีอายุใช้งานไม่เป็นไปตามเป้าหมาย

การเลือกใช้งานควรพิจารณาอย่างน้อยดังนี้

  • ชนิดและองค์ประกอบของของไหล
  • ความเข้มข้นและค่า pH
  • อุณหภูมิใช้งานและการเปลี่ยนแปลงอุณหภูมิ
  • ปริมาณของแข็งหรือตะกอนในของไหล
  • ความเร็วรอบและสภาวะการเดินเครื่อง
  • ความเสี่ยงต่อการเกิด Cavitation
  • การกัดกร่อนเฉพาะจุดและการกัดกร่อนตามซอก
  • วัสดุของเพลา แหวนกันสึก และชิ้นส่วนคู่ประกอบ
  • รูปแบบการล้างระบบและสารเคมีที่ใช้ทำความสะอาด
  • อายุใช้งานที่ฝ่ายวิศวกรรมหรือฝ่ายซ่อมบำรุงต้องการ

ข้อมูลพื้นฐานเกี่ยวกับสมบัติและข้อพิจารณาของวัสดุสแตนเลสสามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/stainless-steel-materials-properties/

ตัวอย่างการประยุกต์ใช้วัสดุสแตนเลสในชิ้นส่วนอุตสาหกรรม
https://casmetals.com/stainless-steel-materials-applications/

SUS316L ไม่ได้เหมาะกับของไหลทุกชนิดโดยอัตโนมัติ

แม้ SUS316L จะถูกเลือกใช้ในสภาพแวดล้อมกัดกร่อนหลายประเภท แต่ไม่ควรตีความว่าเป็นวัสดุที่ทนสารเคมีได้ทุกชนิด ประสิทธิภาพของวัสดุขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ ออกซิเจนที่ละลายอยู่ ความเร็วของของไหล ตำแหน่งที่ของไหลค้าง และสภาวะเฉพาะของระบบ

ตัวอย่างเช่น ของไหลที่มีสารบางชนิดในระดับสูง อุณหภูมิสูง หรือมีบริเวณซอกแคบ อาจเพิ่มความเสี่ยงต่อการกัดกร่อนเฉพาะจุดได้ นอกจากนี้ หากใบพัดต้องทำงานกับของไหลที่มีทราย ผงแร่ หรือตะกอนแข็ง ปัญหาหลักอาจเปลี่ยนจากการกัดกร่อนทางเคมีไปเป็นการสึกกร่อนร่วมกับการกัดกร่อน

ก่อนสั่งผลิตจึงควรเปรียบเทียบวัสดุจากข้อมูลการใช้งานจริง ไม่ควรเลือกจากชื่อเกรดหรือความคุ้นเคยเพียงอย่างเดียว

แนวทางตรวจสอบและเปรียบเทียบสแตนเลสก่อนเลือกใช้งาน
https://casmetals.com/stainless-comparison-selection-checklist/

แนวทางเลือกวัสดุเพื่อลดความเสียหายจากการกัดกร่อน
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

รูปแบบใบพัดปั๊มที่สามารถนำมาพิจารณาผลิต

ใบพัดปั๊มมีหลายรูปแบบ แต่ละแบบมีทางไหล ความหนาใบ จำนวนใบ และลักษณะการทำงานแตกต่างกัน การพิจารณารับผลิตต้องอ้างอิงแบบเดิม ตัวอย่างเดิม หรือข้อมูลทางวิศวกรรมของปั๊ม ไม่ควรเปลี่ยนรูปทรงใบพัดโดยไม่มีการวิเคราะห์ เพราะการเปลี่ยนรูปทรงอาจกระทบอัตราการไหล แรงดัน กำลังที่ใช้ ประสิทธิภาพ และความสมดุลขณะหมุน

ใบพัดแบบปิด

ใบพัดแบบปิดมีแผ่นปิดทางด้านหน้าและด้านหลังของใบพัด รูปทรงทางไหลภายในอาจทำให้การทำแบบหล่อและการตรวจสอบตำแหน่งใบมีความซับซ้อน โดยเฉพาะใบพัดที่มีช่องทางไหลแคบหรือมีความโค้งหลายทิศทาง

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบปิด
https://casmetals.com/closed-impeller-casting/

ใบพัดแบบเปิด

ใบพัดแบบเปิดไม่มีแผ่นปิดทางด้านหน้าของใบพัด ทำให้สามารถเข้าถึงพื้นที่ใบได้ง่ายกว่าในบางขั้นตอน แต่ยังต้องควบคุมความหนา รูปทรง ระยะห่าง และตำแหน่งใบให้สัมพันธ์กับแบบและตัวเสื้อปั๊ม

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบเปิด
https://casmetals.com/open-impeller-casting/

ใบพัดแบบกึ่งเปิด

ใบพัดแบบกึ่งเปิดมีโครงสร้างอยู่ระหว่างใบพัดแบบเปิดและแบบปิด การผลิตต้องตรวจสอบผิวอ้างอิง ระยะประกอบ และช่องว่างทำงานตามข้อกำหนดของปั๊มแต่ละรุ่น

ข้อมูลเกี่ยวกับงานหล่อใบพัดแบบกึ่งเปิด
https://casmetals.com/semi-open-impeller-casting/

ศึกษาความแตกต่างของรูปแบบใบพัดปั๊มเพิ่มเติมได้ที่
https://casmetals.com/types-of-pump-impeller/

      สเปควัสดุผิดอาจทำให้ชิ้นงานใช้งานไม่ได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับสเปคจัดซื้อ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับสเปคจัดซื้อ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตใบพัดปั๊ม SUS316L ตามแบบ

หากลูกค้ามีแบบวิศวกรรม ควรส่งแบบที่แสดงข้อมูลสำคัญให้ครบมากที่สุด เช่น เส้นผ่านศูนย์กลางใบพัด ความกว้างโดยรวม จำนวนใบ ทิศทางการหมุน ขนาดรูเพลา ร่องลิ่ม ตำแหน่งผิวประกอบ ค่าคลาดเคลื่อน จุดที่ต้องกลึง และข้อกำหนดวัสดุ

แบบสำหรับงานหล่อควรแยกให้ชัดเจนระหว่างขนาดหลังหล่อกับขนาดสำเร็จหลังกลึง หากแบบที่มีอยู่เป็นแบบชิ้นงานสำเร็จ ผู้ผลิตต้องพิจารณาร่วมกับลูกค้าว่าบริเวณใดต้องเผื่อเนื้อสำหรับงานกลึง และบริเวณใดต้องรักษารูปทรงทางไหลเดิม

แนวทางการผลิตชิ้นงานหล่อตามแบบ
https://casmetals.com/casting-from-drawing/

รายการตรวจสอบแบบก่อนส่งให้ผู้ผลิตประเมิน
https://casmetals.com/drawing-guide-checklist/

รับผลิตใบพัดปั๊ม SUS316L จากตัวอย่างเดิม

กรณีไม่มีแบบ สามารถส่งใบพัดเดิมให้ตรวจสอบความเป็นไปได้ในการผลิตจากตัวอย่างได้ การผลิตลักษณะนี้อาจต้องวัดขนาด สร้างแบบชิ้นงาน ตรวจสอบทิศทางการหมุน พิจารณารูปทรงช่องทางไหล และประเมินบริเวณที่สึกหรอหรือเสียรูปก่อนนำข้อมูลไปสร้างต้นแบบ

อย่างไรก็ตาม ขนาดที่วัดได้จากตัวอย่างชำรุดไม่จำเป็นต้องเป็นขนาดเดิมของผู้ผลิตเครื่องเสมอไป เพราะใบพัดอาจเกิดการสึก กัดกร่อน บิดงอ แตก หรือผ่านการซ่อมมาแล้ว การคัดลอกความเสียหายไปยังชิ้นงานใหม่อาจทำให้อะไหล่ทดแทนไม่สามารถแก้ปัญหาเดิมได้

การผลิตจากตัวอย่างยังไม่สามารถยืนยันเกรดวัสดุเดิมจากรูปลักษณ์เพียงอย่างเดียว หากต้องการผลิตเป็น SUS316L ควรระบุข้อกำหนดวัสดุใหม่ให้ชัดเจน และตรวจสอบความเข้ากันได้กับระบบปั๊ม

ข้อมูลเกี่ยวกับการผลิตงานหล่อจากตัวอย่าง
https://casmetals.com/casting-from-sample/

แนวทางจัดเตรียมใบพัดปั๊มเมื่อไม่มีแบบ
https://casmetals.com/pump-impeller-with+out-drawing/

ประเด็นสำคัญในการทำแบบหล่อใบพัดปั๊ม

รูปทรงของใบพัดปั๊มมีผลต่อทั้งการไหลของโลหะ การแข็งตัวของชิ้นงาน และสมดุลของมวล การพิจารณางานจึงไม่ควรดูเฉพาะเส้นผ่านศูนย์กลางภายนอก แต่ต้องตรวจสอบความหนาของใบ ระยะช่องทางไหล จุดเปลี่ยนความหนา รูดุมใบพัด พื้นที่ต่อระหว่างใบกับแผ่นหน้าและแผ่นหลัง รวมถึงตำแหน่งที่ต้องกลึงภายหลัง

ประเด็นที่ต้องพิจารณาในขั้นตอนเตรียมการผลิต ได้แก่

  • วิธีสร้างต้นแบบและชุดทำแบบ
  • รูปแบบไส้แบบสำหรับสร้างช่องทางไหล
  • ตำแหน่งแนวแบ่งแบบ
  • การเผื่อเนื้อสำหรับงานกลึง
  • การเผื่อการหดตัวตามกระบวนการที่เลือก
  • ทิศทางการวางชิ้นงานในแบบหล่อ
  • ตำแหน่งทางน้ำโลหะและระบบป้อน
  • บริเวณที่มีการเปลี่ยนความหนาอย่างรวดเร็ว
  • จุดอ้างอิงสำหรับงานกลึงและการตรวจสอบ
  • ตำแหน่งที่ต้องควบคุมเพื่อรองรับการปรับสมดุล

แนวทางเฉพาะสำหรับการสั่งผลิตใบพัดปั๊มตามต้องการ
https://casmetals.com/custom-pump-impeller-casting-guide/

ข้อมูลบริการหล่อใบพัดปั๊มตามแบบและข้อกำหนดลูกค้า
https://casmetals.com/pump-impeller-casting-custom/

งานกลึงและจุดประกอบของใบพัดปั๊ม

หลังการหล่อ ใบพัดอาจต้องผ่านงานกลึงบริเวณรูเพลา หน้าดุม ร่องลิ่ม เกลียว ผิวประกบ หรือเส้นผ่านศูนย์กลางอ้างอิงตามแบบ การกำหนดจุดจับงานและ Datum ที่ชัดเจนช่วยลดความคลาดเคลื่อนระหว่างแกนรูเพลากับรูปทรงภายนอกของใบพัด

ก่อนผลิตควรระบุว่าลูกค้าต้องการชิ้นงานในสภาพใด เช่น

  • ชิ้นงานหล่อดิบ
  • ชิ้นงานหล่อพร้อมเผื่อกลึง
  • ชิ้นงานที่ผ่านการกลึงบางตำแหน่ง
  • ชิ้นงานกลึงสำเร็จตามแบบ
  • ชิ้นงานที่ต้องเตรียมสำหรับการตรวจสอบหรือปรับสมดุล

หากมีเพลาจริง ปลอกเพลา แหวนล็อก นอต หรือตัวอย่างชิ้นส่วนคู่ประกอบ ควรแจ้งและส่งข้อมูลพร้อมใบพัด เพื่อให้ผู้ผลิตพิจารณารอยต่อ ขนาดประกอบ และทิศทางการยึดได้ถูกต้อง

ข้อมูลเกี่ยวกับงานหล่อชิ้นส่วนปั๊มอุตสาหกรรม
https://casmetals.com/industrial-pump-parts-casting/

การตรวจสอบความสมดุลของใบพัด

ใบพัดปั๊มเป็นชิ้นส่วนหมุน ความไม่สมดุลของมวลอาจทำให้เกิดแรงสั่นสะเทือน เสียงผิดปกติ ภาระต่อเพลาและตลับลูกปืน รวมถึงลดความน่าเชื่อถือของระบบ อย่างไรก็ตาม ระดับการตรวจสอบหรือการปรับสมดุลที่เหมาะสมต้องพิจารณาจากความเร็วรอบ ขนาดใบพัด น้ำหนัก ลักษณะการประกอบ และข้อกำหนดของเครื่องจักร

ลูกค้าควรระบุให้ชัดเจนว่าต้องการเฉพาะชิ้นงานหล่อ ต้องการเตรียมผิวสำหรับการปรับสมดุล หรือต้องการดำเนินการตามข้อกำหนดเฉพาะ หากมีมาตรฐานหรือเกณฑ์การยอมรับของผู้ผลิตปั๊มเดิม ควรส่งมาพร้อมเอกสารสอบถามราคา

ไม่ควรเจาะ ตัด หรือเจียรใบพัดเพื่อแก้สมดุลโดยไม่มีตำแหน่งและวิธีการที่เหมาะสม เพราะอาจทำให้ความหนาบางลง เกิดจุดรวมความเค้น หรือกระทบการไหลของของไหล

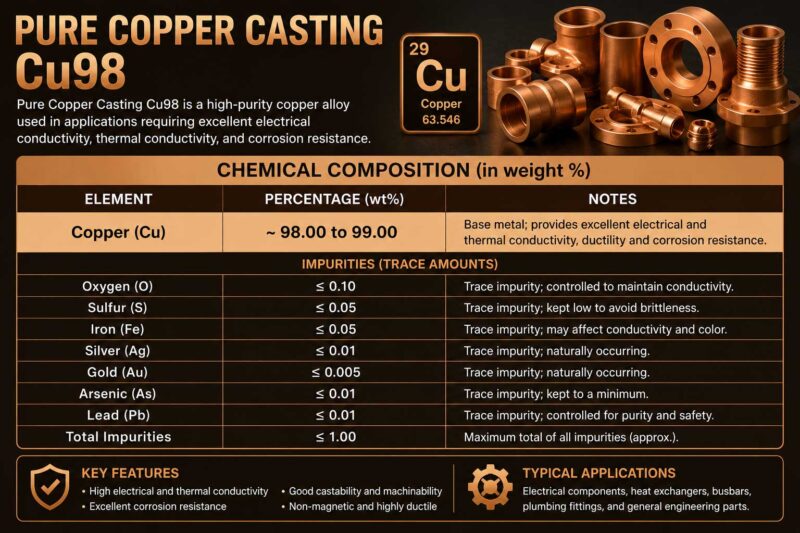
Bronze ค่าเคมี Cu98 e1781087624156
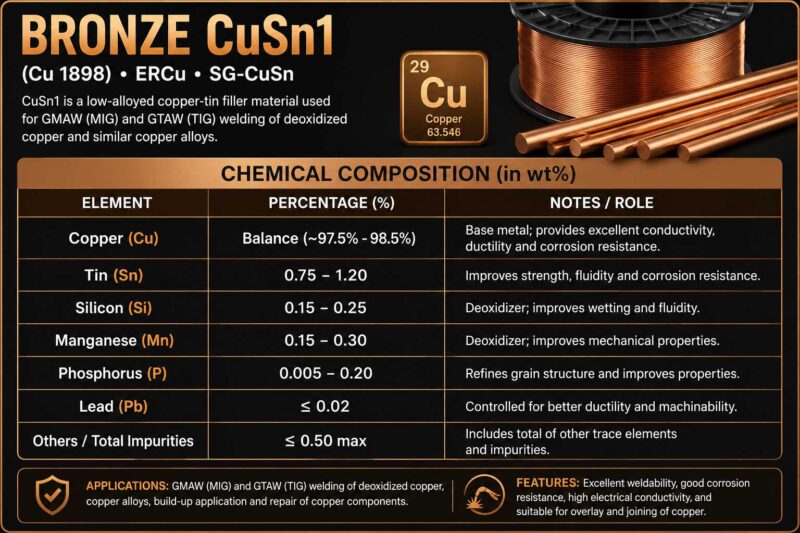
Bronze ค่าเคมี CuSn1 e1781087609203
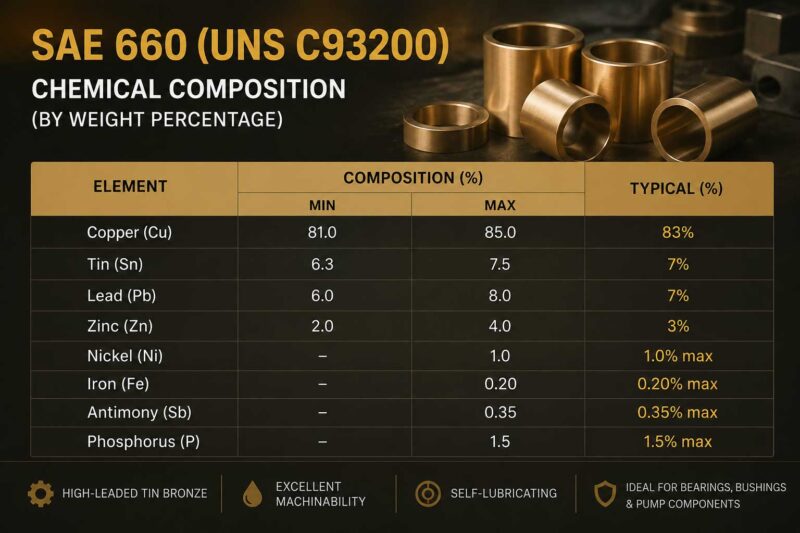
Bronze ค่าเคมี SAE660 e1781087322289
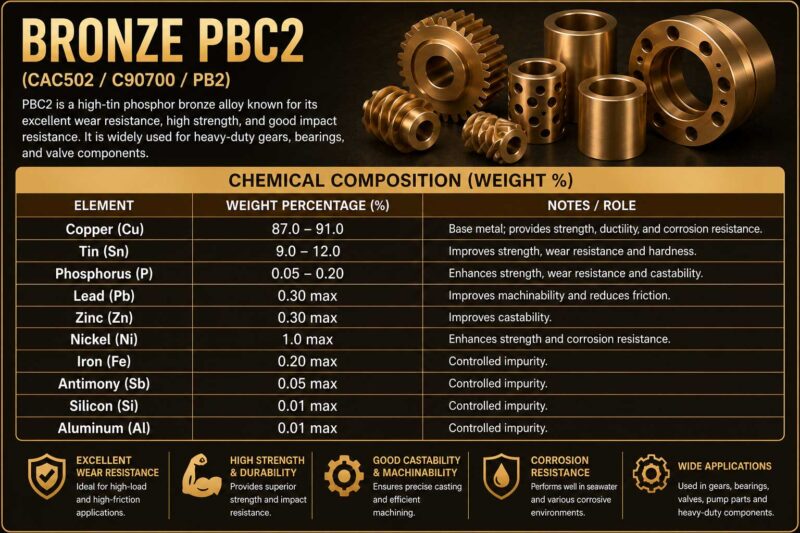
Bronze ค่าเคมี PBC2 e1781087594321
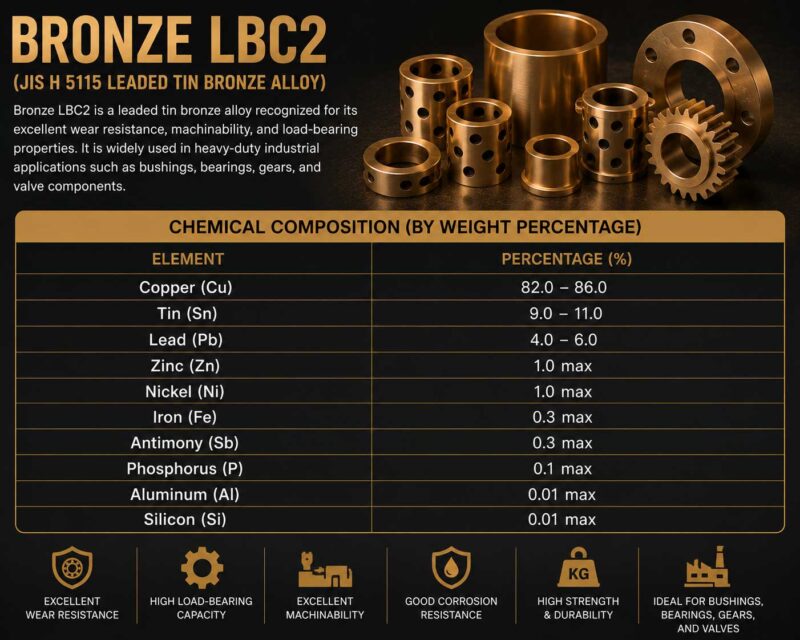
Bronze ค่าเคมี LBC2 e1781087489582
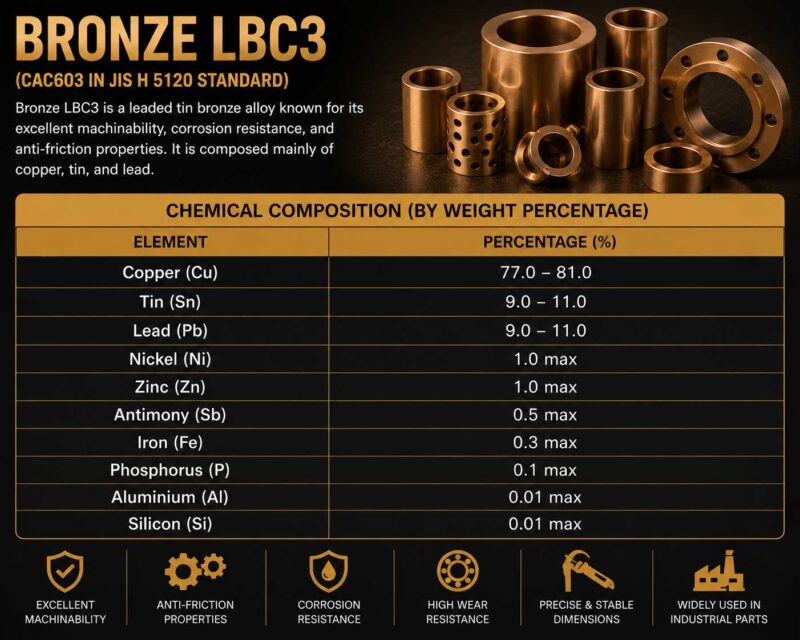
Bronze ค่าเคมี LBC3 e1781087505710
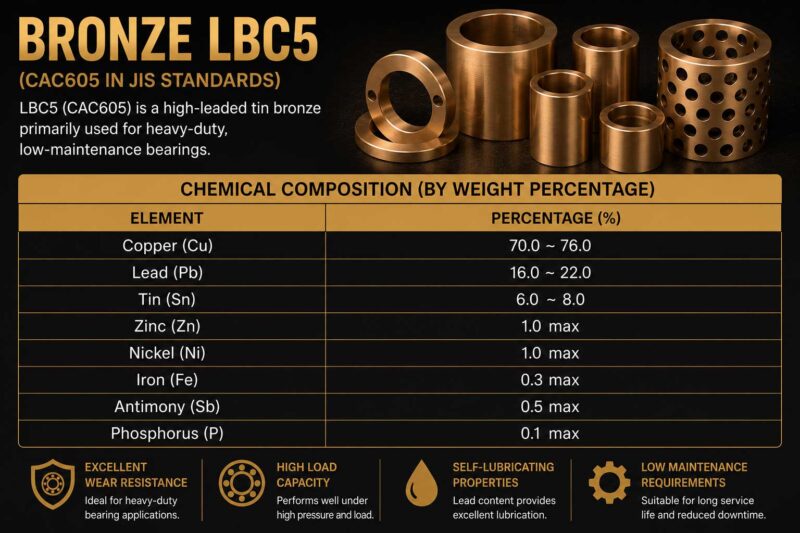
Bronze ค่าเคมี LBC5 e1781087528181

ความเสียหายที่พบบ่อยในใบพัดปั๊ม

ใบพัดปั๊มอาจเสียหายจากหลายสาเหตุพร้อมกัน การพบรอยพรุน รอยกัด รอยแตก หรือขอบใบสึก ไม่ได้ยืนยันว่าสาเหตุเกิดจากวัสดุเพียงอย่างเดียว ต้องตรวจสอบทั้งสภาพของไหล การเดินเครื่อง ตำแหน่งวาล์ว การดูดของปั๊ม แนวเพลา ระยะห่างชิ้นส่วน และประวัติการซ่อม

ความเสียหายที่ควรบันทึกก่อนสั่งผลิตอะไหล่ทดแทน ได้แก่

  • การสึกบริเวณขอบนำของใบพัด
  • รอยพรุนหรือผิวคล้ายถูกกัดเซาะ
  • การกัดกร่อนตามซอกและบริเวณของไหลค้าง
  • รอยแตกบริเวณโคนใบหรือดุม
  • รูเพลาหรือร่องลิ่มสึก
  • ใบพัดบิดงอหรือเสียรูป
  • การสัมผัสกับตัวเสื้อปั๊มหรือแหวนกันสึก
  • การสั่นสะเทือนหลังประกอบ
  • อายุใช้งานสั้นกว่ารอบซ่อมบำรุงที่กำหนด

แนวทางวิเคราะห์ปัญหาที่เกิดกับใบพัดปั๊ม
https://casmetals.com/common-pump-impeller-problems/

ข้อมูลเกี่ยวกับสาเหตุของความเสียหายจากการกัดกร่อน
https://casmetals.com/causes-of-corrosion-failure/

ใบพัด SUS316L สำหรับปั๊มสารเคมี

งานปั๊มสารเคมีต้องพิจารณามากกว่าชื่อสารหลัก เพราะของไหลจริงอาจมีสารผสม สิ่งปนเปื้อน หรือความเข้มข้นที่เปลี่ยนแปลงตามกระบวนการ ควรส่งเอกสารข้อมูลของของไหลหรือข้อมูลกระบวนการที่ฝ่ายวิศวกรรมอนุญาตให้เปิดเผย พร้อมอุณหภูมิใช้งานและสภาวะผิดปกติที่อาจเกิดขึ้น

การเลือก SUS316L สำหรับปั๊มสารเคมีควรผ่านการตรวจสอบความเข้ากันได้ของวัสดุกับของไหลจริง รวมถึงผลจากการหยุดเครื่อง การล้างระบบ และสารตกค้าง ไม่ควรพิจารณาเฉพาะช่วงที่ปั๊มเดินเครื่องตามปกติ

ข้อมูลเกี่ยวกับงานหล่อใบพัดสำหรับปั๊มสารเคมี
https://casmetals.com/chemical-pump-impeller-casting/

ใบพัด SUS316L สำหรับอุตสาหกรรมอาหาร

สำหรับงานอาหารและเครื่องดื่ม นอกจากการพิจารณาการกัดกร่อนแล้ว ยังต้องระบุข้อกำหนดด้านผิว ความสะอาด การเข้าถึงเพื่อทำความสะอาด สารที่ใช้ล้างระบบ และมาตรฐานเฉพาะของโรงงานหรือผู้ว่าจ้าง

การเป็นวัสดุสแตนเลสไม่ได้หมายความว่าชิ้นงานหล่อทุกชิ้นจะผ่านข้อกำหนดสำหรับการสัมผัสอาหารโดยอัตโนมัติ ฝ่ายจัดซื้อควรระบุข้อกำหนดด้านวัสดุ กระบวนการตรวจสอบ สภาพผิว และเอกสารที่ต้องการก่อนเสนอราคา

ข้อมูลเกี่ยวกับงานหล่อใบพัดสำหรับปั๊มในอุตสาหกรรมอาหาร
https://casmetals.com/food-grade-pump-impeller-casting/

ใบพัด SUS316L สำหรับงานทางทะเล

สภาพแวดล้อมทางทะเลมีปัจจัยด้านเกลือ ความชื้น การสัมผัสน้ำทะเล การเปียกสลับแห้ง และการกัดกร่อนตามซอก การเลือกวัสดุต้องพิจารณาตำแหน่งติดตั้ง ลักษณะการสัมผัสของไหล อุณหภูมิ ความเร็วของน้ำ และวัสดุชิ้นส่วนคู่ประกอบ

SUS316L อาจได้รับการพิจารณาในงานทางทะเลบางประเภท แต่ไม่ควรยืนยันความเหมาะสมโดยอาศัยชื่อเกรดเพียงอย่างเดียว โดยเฉพาะระบบที่มีสภาวะรุนแรงหรือมีความเสี่ยงต่อการกัดกร่อนเฉพาะจุดสูง

ข้อมูลเกี่ยวกับงานหล่อใบพัดสำหรับปั๊มทางทะเล
https://casmetals.com/marine-pump-impeller-casting/

ข้อมูลที่ต้องส่งเพื่อประเมินการรับหล่อใบพัดปั๊ม SUS316L

เพื่อให้ CASMETALS ตรวจสอบความเป็นไปได้และประเมินขอบเขตงานได้ตรงขึ้น ควรส่งข้อมูลดังต่อไปนี้

  1. แบบวิศวกรรม ไฟล์สามมิติ หรือตัวอย่างใบพัดเดิม
  2. รูปถ่ายชิ้นงานหลายมุมพร้อมมาตราส่วน
  3. เกรดวัสดุที่ต้องการและมาตรฐานอ้างอิง
  4. จำนวนที่ต้องการผลิต
  5. ขนาดโดยรวมและน้ำหนักโดยประมาณ
  6. รูปแบบใบพัด เช่น แบบเปิด กึ่งเปิด หรือแบบปิด
  7. จำนวนใบและทิศทางการหมุน
  8. ขนาดรูเพลา ร่องลิ่ม เกลียว และจุดประกอบ
  9. ตำแหน่งที่ต้องกลึงและค่าคลาดเคลื่อนตามแบบ
  10. ชนิดของของไหล อุณหภูมิ และสภาพการกัดกร่อน
  11. ปริมาณของแข็งหรือตะกอนในของไหล
  12. ความเร็วรอบและข้อมูลการทำงานของปั๊มที่เกี่ยวข้อง
  13. ประวัติความเสียหายและอายุใช้งานของใบพัดเดิม
  14. ข้อกำหนดการตรวจสอบและเอกสารที่ลูกค้าต้องการ
  15. สภาพชิ้นงานที่ต้องการรับมอบหลังหล่อและหลังกลึง

รายการตรวจสอบข้อมูลสำหรับขอราคาใบพัดปั๊ม
https://casmetals.com/pump-impeller-rfq-checklist/

แนวทางจัดเตรียมข้อมูล RFQ สำหรับงานหล่อ
https://casmetals.com/rfq-guide-checklist/

ขั้นตอนพิจารณางานก่อนเสนอราคา

เมื่อได้รับรายละเอียด CASMETALS จะนำข้อมูลมาพิจารณาความเป็นไปได้ของชิ้นงาน โดยขอบเขตการประเมินขึ้นอยู่กับข้อมูลที่ลูกค้าส่งมา ประเด็นสำคัญประกอบด้วยรูปทรงใบพัด ช่องทางไหล ขนาดชิ้นงาน วัสดุ จำนวนที่ต้องการ จุดกลึง ข้อกำหนดการตรวจสอบ และสภาพใช้งาน

หากผลิตจากตัวอย่างที่สึกหรอ อาจต้องหารือเพิ่มเติมว่าต้องการคงขนาดตามตัวอย่าง ปรับกลับตามขนาดประกอบ หรือสร้างแบบใหม่จากข้อมูลของปั๊ม การเปลี่ยนวัสดุจากเกรดเดิมเป็น SUS316L ต้องพิจารณาความเข้ากันได้กับชิ้นส่วนคู่ประกอบและสภาพของไหล ไม่ควรเปลี่ยนวัสดุโดยมองเฉพาะปัญหาการกัดกร่อน

ราคางานหล่อไม่ควรประเมินจากน้ำหนักเพียงอย่างเดียว เพราะยังขึ้นอยู่กับรูปทรง ความซับซ้อนของทางไหล การทำแบบและไส้แบบ จำนวนผลิต งานกลึง การตรวจสอบ และสภาพการส่งมอบที่ต้องการ

ส่งรายละเอียดเพื่อประเมินงานหล่อใบพัดปั๊ม SUS316L

ผู้ที่ต้องการรับหล่อใบพัดปั๊ม สแตนเลส SUS316L สามารถส่งแบบ รูปถ่าย ตัวอย่างเดิม จำนวนที่ต้องการ และข้อมูลของไหลให้ CASMETALS ตรวจสอบเบื้องต้นได้ หากยังไม่มีแบบ ควรส่งตัวอย่างจริงพร้อมข้อมูลจุดประกอบและประวัติความเสียหาย เพื่อช่วยแยกว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดเป็นผลจากการใช้งาน

การส่งข้อมูลที่ครบช่วยให้สามารถพิจารณาวัสดุ วิธีผลิต งานกลึง และขอบเขตการตรวจสอบได้ชัดเจนขึ้นก่อนเสนอราคา โดยการยืนยันขั้นสุดท้ายต้องอ้างอิงแบบ ข้อกำหนด และรายละเอียดที่ตกลงร่วมกันสำหรับแต่ละงาน

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. ใบพัดปั๊มสแตนเลส SUS316L เหมาะกับของไหลอุตสาหกรรมประเภทใด

ใบพัดปั๊มสแตนเลส SUS316L มักได้รับการพิจารณาสำหรับระบบที่ต้องสูบของไหลซึ่งมีความเสี่ยงต่อการกัดกร่อน เช่น ของไหลในกระบวนการผลิต สารละลาย สารเคมีบางประเภท ของเหลวในอุตสาหกรรมอาหาร และของไหลในสภาพแวดล้อมที่มีความชื้นหรือไอเกลือ อย่างไรก็ตาม ไม่ควรสรุปว่า SUS316L เหมาะกับของไหลทุกชนิดเพียงเพราะเป็นสแตนเลสที่ทนการกัดกร่อน

ก่อนรับหล่อใบพัดปั๊ม สแตนเลส SUS316L ต้องพิจารณาชนิดสารเคมี ความเข้มข้น ค่า pH อุณหภูมิ ความเร็วของของไหล ปริมาณของแข็งแขวนลอย ช่วงเวลาที่ของไหลค้างในปั๊ม และสารที่ใช้ล้างระบบร่วมกัน หากข้อมูลไม่เพียงพอ ควรตรวจสอบความเข้ากันได้ของวัสดุกับของไหลจริงก่อนกำหนดเกรดสำหรับผลิต

ศึกษาข้อมูลเกี่ยวกับงานหล่อสแตนเลส SUS316L เพิ่มเติมได้ที่
https://casmetals.com/sus316l-stainless-steel-casting/

2. SUS316L ทนการกัดกร่อนได้ดีกว่าสแตนเลสทุกเกรดหรือไม่

ไม่สามารถสรุปว่า SUS316L ทนการกัดกร่อนได้ดีกว่าสแตนเลสทุกเกรดในทุกสภาพใช้งาน เพราะความต้านทานการกัดกร่อนขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ ปริมาณออกซิเจน ความเร็วของของไหล ลักษณะการเปียกสลับแห้ง และตำแหน่งที่เกิดของไหลค้าง นอกจากนี้ การกัดกร่อนแบบทั่วไป การกัดกร่อนเฉพาะจุด การกัดกร่อนตามซอก และการสึกกร่อนร่วมกับการกัดกร่อนมีกลไกแตกต่างกัน

การเลือก SUS316L สำหรับใบพัดปั๊มจึงควรเปรียบเทียบกับเกรดที่ระบุในแบบเดิม ข้อกำหนดของผู้ผลิตปั๊ม และประวัติความเสียหายของชิ้นส่วน หากใบพัดเดิมเสียหายเร็ว ควรวิเคราะห์สาเหตุให้ชัดเจนก่อนเปลี่ยนวัสดุ เพราะปัญหาอาจเกิดจาก Cavitation ของแข็งในของไหล แนวเพลา การสั่นสะเทือน หรือสภาวะการเดินเครื่อง ไม่ใช่การกัดกร่อนจากวัสดุเพียงอย่างเดียว

แนวทางเลือกวัสดุสำหรับใบพัดปั๊ม
https://casmetals.com/pump-impeller-material-selection/

3. สามารถรับหล่อใบพัดปั๊ม SUS316L ตามแบบเดิมได้หรือไม่

สามารถพิจารณาผลิตตามแบบได้ โดยแบบควรระบุเส้นผ่านศูนย์กลางใบพัด ความกว้าง จำนวนใบ ทิศทางการหมุน รูปทรงทางไหล ขนาดรูเพลา ร่องลิ่ม เกลียว จุดอ้างอิง ตำแหน่งกลึง และข้อกำหนดวัสดุให้ชัดเจน หากแบบที่ส่งมาเป็นแบบชิ้นงานสำเร็จ ต้องตรวจสอบเพิ่มเติมว่าบริเวณใดต้องเผื่อเนื้อสำหรับการกลึงหลังหล่อ

รูปทรงใบพัดมีผลต่อสมรรถนะของปั๊มโดยตรง จึงไม่ควรปรับจำนวนใบ มุมใบ ความกว้างช่องทางไหล หรือเส้นผ่านศูนย์กลางโดยไม่มีข้อมูลทางวิศวกรรมรองรับ ก่อนเสนอราคาควรตรวจสอบว่าแบบตรงกับรุ่นปั๊มและสภาพการประกอบจริง รวมถึงแยกขนาดหลังหล่อออกจากขนาดสำเร็จหลังกลึงให้ชัดเจน

ข้อมูลเกี่ยวกับการผลิตงานหล่อตามแบบ
https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตใบพัดปั๊ม SUS316L จากตัวอย่างเดิมได้หรือไม่

สามารถส่งตัวอย่างเดิมให้ตรวจสอบความเป็นไปได้ในการผลิตได้ กระบวนการอาจรวมถึงการวัดขนาด ตรวจสอบจำนวนใบ ทิศทางการหมุน รูปทรงทางไหล รูเพลา ร่องลิ่ม ผิวประกอบ และบริเวณที่ต้องกลึง จากนั้นจึงนำข้อมูลไปพิจารณาการสร้างแบบสำหรับผลิตชิ้นงานใหม่

อย่างไรก็ตาม ตัวอย่างที่ผ่านการใช้งานอาจสึก กัดกร่อน บิดงอ แตก หรือได้รับการซ่อมมาก่อน ขนาดที่วัดได้จึงไม่จำเป็นต้องเป็นขนาดเดิมทั้งหมด การรับหล่อใบพัดปั๊ม สแตนเลส SUS316L จากตัวอย่างควรใช้ข้อมูลของปั๊ม ชิ้นส่วนคู่ประกอบ และประวัติการใช้งานช่วยแยกความแตกต่างระหว่างรูปทรงเดิมกับความเสียหาย ห้ามยืนยันเกรดวัสดุเดิมจากสีหรือรูปลักษณ์ภายนอกเพียงอย่างเดียว

ข้อมูลเกี่ยวกับการผลิตงานหล่อจากตัวอย่าง
https://casmetals.com/casting-from-sample/

5. ตัวอย่างใบพัดเดิมชำรุดหรือสึกมากยังสามารถใช้ผลิตอะไหล่ทดแทนได้หรือไม่

ยังสามารถนำมาใช้เป็นข้อมูลเบื้องต้นได้ แต่ต้องประเมินว่าส่วนใดของชิ้นงานยังคงรูปทรงเดิมและส่วนใดเสียหายจากการใช้งาน หากขอบใบสึก ช่องทางไหลบางลง รูเพลาหลวม หรือใบพัดเกิดการกัดกร่อนรุนแรง การคัดลอกขนาดจากตัวอย่างโดยตรงอาจทำให้ชิ้นงานใหม่มีข้อบกพร่องเหมือนชิ้นงานที่เสียหาย

ลูกค้าควรส่งรูปถ่ายก่อนถอดชิ้นส่วน ระบุตำแหน่งความเสียหาย พร้อมข้อมูลตัวเสื้อปั๊ม เพลา แหวนกันสึก ทิศทางการหมุน และอาการของเครื่อง เช่น การสั่น เสียงผิดปกติ หรือสมรรถนะลดลง หากมีใบพัดอีกชิ้นที่สภาพสมบูรณ์กว่า ควรนำมาใช้เปรียบเทียบเพื่อช่วยตรวจสอบขนาดและรูปทรง

แนวทางสั่งผลิตใบพัดปั๊มในกรณีไม่มีแบบ
https://casmetals.com/pump-impeller-without-drawing/

6. ต้องเลือกใบพัดแบบเปิด แบบกึ่งเปิด หรือแบบปิดอย่างไร

รูปแบบใบพัดควรเป็นไปตามการออกแบบของปั๊มเดิมและลักษณะของของไหล ไม่ควรเปลี่ยนจากใบพัดแบบปิดเป็นแบบเปิด หรือเปลี่ยนจำนวนและรูปทรงใบพัดโดยพิจารณาจากความสะดวกในการหล่อเพียงอย่างเดียว เพราะการเปลี่ยนโครงสร้างอาจกระทบอัตราการไหล แรงดัน ประสิทธิภาพ กำลังที่ใช้ ระยะห่างภายในตัวเสื้อปั๊ม และตำแหน่งสมดุลของชิ้นส่วนหมุน

ใบพัดแบบเปิด แบบกึ่งเปิด และแบบปิดมีโครงสร้างทางไหลและข้อพิจารณาในการผลิตแตกต่างกัน การเลือกต้องอ้างอิงรุ่นปั๊ม แบบเดิม ข้อมูลการทำงาน ขนาดของแข็งในของไหล และข้อกำหนดของวิศวกรผู้รับผิดชอบ หากเป็นการผลิตอะไหล่ทดแทน โดยทั่วไปควรรักษารูปแบบเดิมจนกว่าจะมีข้อมูลทางวิศวกรรมรองรับการเปลี่ยนแปลง

ศึกษาความแตกต่างของรูปแบบใบพัดปั๊มได้ที่
https://casmetals.com/types-of-pump-impeller/

7. ใบพัดแบบปิด SUS316L ผลิตยากกว่าใบพัดแบบเปิดหรือไม่

ใบพัดแบบปิดมักมีช่องทางไหลอยู่ระหว่างแผ่นปิดด้านหน้าและด้านหลัง ทำให้การสร้างรูปทรงภายใน การจัดวางไส้แบบ และการตรวจสอบช่องทางไหลมีความซับซ้อน โดยเฉพาะใบพัดที่มีใบโค้ง ช่องทางแคบ ความหนาไม่สม่ำเสมอ หรือมีขนาดใหญ่ การประเมินงานจึงต้องพิจารณารูปทรงจริง ไม่ควรตัดสินจากเส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียว

ข้อมูลที่ช่วยประเมินได้แก่ แบบตัด ภาพสามมิติ จำนวนใบ ความกว้างทางไหล ขนาดดุม ตำแหน่งแนวแบ่งแบบ และจุดที่อนุญาตให้ปรับแต่งหลังหล่อ หากมีเพียงตัวอย่างเดิม อาจต้องตรวจสอบว่าช่องทางไหลมีตะกรัน คราบ หรือการสึกที่ทำให้รูปทรงเปลี่ยนไปหรือไม่ ก่อนนำตัวอย่างไปใช้สร้างแบบผลิต

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มแบบปิด
https://casmetals.com/closed-impeller-casting/

8. งานหล่อใบพัดปั๊ม SUS316L ต้องกลึงส่วนใดบ้าง

ตำแหน่งที่อาจต้องกลึงขึ้นอยู่กับแบบและวิธีประกอบของปั๊ม โดยทั่วไปควรตรวจสอบรูเพลา หน้าดุม ร่องลิ่ม เกลียว เส้นผ่านศูนย์กลางอ้างอิง และผิวที่ทำงานร่วมกับชิ้นส่วนอื่น แต่ไม่ควรสรุปว่าทุกตำแหน่งต้องกลึงเหมือนกัน เพราะใบพัดแต่ละรุ่นมีระบบยึดกับเพลาและจุดอ้างอิงแตกต่างกัน

ก่อนรับหล่อใบพัดปั๊ม สแตนเลส SUS316L ลูกค้าควรระบุว่าต้องการชิ้นงานหล่อดิบ ชิ้นงานเผื่อกลึง ชิ้นงานกลึงบางตำแหน่ง หรือชิ้นงานกลึงสำเร็จ พร้อมกำหนด Datum และค่าคลาดเคลื่อนในแบบ หากไม่มีข้อมูลเหล่านี้ ผู้ผลิตอาจไม่สามารถกำหนดเนื้อเผื่อกลึงและลำดับการจับยึดได้อย่างเหมาะสม

แนวทางพิจารณาเนื้อเผื่อสำหรับงานกลึงชิ้นงานหล่อ
https://casmetals.com/machining-allowance-guide/

9. ใบพัดปั๊ม SUS316L ต้องปรับสมดุลหลังผลิตหรือไม่

ใบพัดปั๊มเป็นชิ้นส่วนหมุน จึงต้องพิจารณาความสมดุลตามความเร็วรอบ ขนาด น้ำหนัก รูปแบบใบพัด วิธีประกอบกับเพลา และข้อกำหนดของปั๊ม ความไม่สมดุลอาจเพิ่มแรงสั่นสะเทือน ภาระต่อตลับลูกปืนและเพลา รวมถึงทำให้ชิ้นส่วนภายในสึกผิดปกติ แต่ระดับการตรวจสอบที่ต้องการต้องกำหนดจากข้อมูลวิศวกรรมของแต่ละเครื่อง

ลูกค้าควรระบุใน RFQ ว่าต้องการชิ้นงานหล่อ ชิ้นงานกลึง หรือชิ้นงานที่ผ่านการตรวจและปรับสมดุลตามข้อกำหนดเฉพาะ หากมีเกณฑ์การยอมรับของผู้ผลิตปั๊มเดิม ควรแนบมาพร้อมแบบ ไม่ควรตัดหรือเจียรเนื้อใบพัดโดยไม่มีการควบคุมตำแหน่ง เพราะอาจกระทบความแข็งแรงและรูปทรงทางไหล

รายการข้อมูลสำหรับสอบถามราคางานหล่อใบพัดปั๊ม
https://casmetals.com/pump-impeller-rfq-checklist/

10. เพราะเหตุใดใบพัด SUS316L จึงยังเกิดการกัดกร่อนหรือเป็นรูพรุนได้

การเลือก SUS316L ไม่ได้ตัดความเสี่ยงจากการกัดกร่อนทั้งหมด ใบพัดอาจเกิดการกัดกร่อนเฉพาะจุด การกัดกร่อนตามซอก การสึกกร่อนร่วมกับการกัดกร่อน หรือความเสียหายจากสภาวะของไหลที่ไม่เหมาะสม นอกจากนี้ ผิวที่ผู้ใช้งานมองว่าเป็นรูพรุนอาจเกิดจากหลายสาเหตุ จึงไม่ควรสรุปว่าเป็นปัญหาวัสดุหรือปัญหาการหล่อโดยไม่มีการตรวจสอบ

การวิเคราะห์ควรพิจารณาตำแหน่งและรูปแบบความเสียหาย ประวัติการเดินเครื่อง ชนิดของไหล อุณหภูมิ ปริมาณตะกอน ระยะเวลาใช้งาน และผลกระทบจาก Cavitation หากรอยเสียหายกระจุกตัวบริเวณขอบใบหรือบริเวณความเร็วของไหลเปลี่ยนแปลง อาจต้องตรวจสอบสภาพการทำงานของปั๊มร่วมกับคุณภาพของชิ้นงาน

แนวทางตรวจสอบปัญหาที่พบบ่อยในใบพัดปั๊ม
https://casmetals.com/common-pump-impeller-problems/

11. ใบพัดปั๊ม SUS316L ใช้กับสารเคมีได้ทุกประเภทหรือไม่

ไม่สามารถยืนยันว่า SUS316L ใช้กับสารเคมีได้ทุกประเภท ความเหมาะสมขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ สารปนเปื้อน ความเร็วการไหล การเติมอากาศ และช่วงเวลาที่สารเคมีค้างอยู่ภายในปั๊ม สารชื่อเดียวกันแต่มีความเข้มข้นหรืออุณหภูมิต่างกันอาจส่งผลต่อวัสดุแตกต่างกันได้

ฝ่ายจัดซื้อหรือวิศวกรควรส่งข้อมูลของไหลและสภาวะใช้งานให้ผู้เกี่ยวข้องตรวจสอบก่อนระบุวัสดุ หากใบพัดเดิมมีการกัดกร่อน ควรส่งภาพความเสียหาย ตำแหน่งที่เสียหาย อายุใช้งาน และเกรดเดิมมาประกอบการพิจารณา การเปลี่ยนมาใช้ SUS316L โดยไม่วิเคราะห์สาเหตุอาจไม่สามารถแก้ปัญหาอายุใช้งานได้

ข้อมูลเกี่ยวกับงานหล่อใบพัดสำหรับปั๊มสารเคมี
https://casmetals.com/chemical-pump-impeller-casting/

12. ใบพัดปั๊ม SUS316L ใช้ในอุตสาหกรรมอาหารได้หรือไม่

SUS316L อาจได้รับการพิจารณาสำหรับชิ้นส่วนปั๊มในกระบวนการอาหารและเครื่องดื่มบางประเภท แต่การระบุเกรดวัสดุเพียงอย่างเดียวยังไม่เพียงพอที่จะยืนยันว่าชิ้นงานเหมาะสำหรับการสัมผัสอาหาร ต้องตรวจสอบข้อกำหนดของโรงงาน ลักษณะของผลิตภัณฑ์ สารที่ใช้ทำความสะอาด อุณหภูมิ และมาตรฐานที่ผู้ว่าจ้างกำหนดเพิ่มเติม

ข้อกำหนดด้านสภาพผิว การทำความสะอาด บริเวณซอกหรือของไหลค้าง การตรวจสอบวัสดุ และเอกสารประกอบควรระบุไว้ก่อนเสนอราคา งานหล่อใบพัดปั๊ม สแตนเลส SUS316L สำหรับอุตสาหกรรมอาหารจึงต้องประเมินทั้งวัสดุ รูปทรง กระบวนการหลังหล่อ และสภาพการส่งมอบ ไม่ควรใช้คำว่า Food Grade โดยอาศัยชื่อวัสดุเพียงอย่างเดียว

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับอุตสาหกรรมอาหาร
https://casmetals.com/food-grade-pump-impeller-casting/

13. ใบพัดปั๊ม SUS316L เหมาะกับน้ำทะเลหรืองานทางทะเลหรือไม่

SUS316L อาจถูกพิจารณาในงานทางทะเลบางสภาพ แต่ไม่ควรยืนยันว่าเหมาะกับน้ำทะเลทุกระบบโดยอัตโนมัติ สภาพแวดล้อมที่มีเกลือ การเปียกสลับแห้ง ของไหลค้างตามซอก อุณหภูมิ และการสัมผัสกับโลหะต่างชนิดอาจเพิ่มความเสี่ยงต่อการกัดกร่อนเฉพาะจุดหรือการกัดกร่อนทางไฟฟ้าเคมี

ก่อนผลิตควรตรวจสอบว่าปั๊มใช้งานกับน้ำทะเลโดยตรง น้ำกร่อย ละอองเกลือ หรือของไหลในกระบวนการทางทะเล รวมถึงตรวจสอบวัสดุของเพลา แหวนกันสึก ตัวเสื้อปั๊ม และอุปกรณ์ยึดประกอบ หากเป็นงานที่มีความสำคัญสูงหรือสภาพกัดกร่อนรุนแรง ควรให้วิศวกรวัสดุพิจารณาข้อมูลระบบก่อนยืนยันเกรด

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มสำหรับงานทางทะเล
https://casmetals.com/marine-pump-impeller-casting/

14. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคารับหล่อใบพัดปั๊ม SUS316L

ข้อมูลสำคัญประกอบด้วยแบบหรือตัวอย่างเดิม ขนาดโดยรวม จำนวนใบ รูปแบบใบพัด ทิศทางการหมุน รูเพลา ร่องลิ่ม จุดกลึง จำนวนที่ต้องการ เกรดวัสดุ สภาพชิ้นงานที่ต้องการรับมอบ และข้อกำหนดการตรวจสอบ หากมีไฟล์สามมิติ แบบตัดทางไหล หรือชิ้นส่วนคู่ประกอบ ควรส่งมาพร้อมกันเพื่อช่วยให้ประเมินรูปทรงและการผลิตได้ชัดเจนขึ้น

ควรแจ้งข้อมูลการใช้งานด้วย เช่น ชนิดของไหล อุณหภูมิ ความเร็วรอบ ปริมาณของแข็ง สภาพการกัดกร่อน อายุใช้งานเดิม และลักษณะความเสียหาย ข้อมูลเหล่านี้ช่วยให้การรับหล่อใบพัดปั๊ม สแตนเลส SUS316L ไม่ได้พิจารณาเฉพาะการคัดลอกรูปทรง แต่ยังตรวจสอบประเด็นวัสดุ งานกลึง และขอบเขตการส่งมอบก่อนเสนอราคาได้ตรงขึ้น

รายการตรวจสอบข้อมูลในแบบก่อนส่งประเมินงาน
https://casmetals.com/drawing-guide-checklist/

แนวทางจัดเตรียมข้อมูล RFQ งานหล่อ
https://casmetals.com/rfq-guide-checklist/

15. ราคาหล่อใบพัดปั๊ม SUS316L คำนวณจากน้ำหนักอย่างเดียวหรือไม่

ราคางานหล่อใบพัดปั๊ม SUS316L ไม่ได้ขึ้นอยู่กับน้ำหนักเพียงอย่างเดียว แต่ต้องพิจารณารูปทรงใบพัด ความซับซ้อนของช่องทางไหล การทำแบบและไส้แบบ จำนวนที่ผลิต ขนาดชิ้นงาน จุดเปลี่ยนความหนา งานกลึง ข้อกำหนดการตรวจสอบ และสภาพชิ้นงานที่ลูกค้าต้องการรับมอบ ใบพัดน้ำหนักใกล้กันอาจมีขอบเขตการผลิตแตกต่างกันมากหากรูปทรงภายในและข้อกำหนดไม่เหมือนกัน

หากเป็นการผลิตจากตัวอย่างเดิม อาจมีงานวัดขนาด สร้างข้อมูลชิ้นงาน และตรวจสอบส่วนที่สึกหรอเพิ่มขึ้น หากผลิตตามแบบที่มีข้อมูลครบ การประเมินขอบเขตงานจะชัดเจนกว่า ลูกค้าจึงควรส่งจำนวนที่ต้องการ แบบหรือตัวอย่าง วัสดุ จุดกลึง และข้อกำหนดการตรวจสอบมาพร้อมกัน เพื่อให้สามารถประเมินความเหมาะสมและเสนอราคาตามรายละเอียดจริงของงาน

แนวทางสั่งผลิตใบพัดปั๊มตามแบบและข้อกำหนดเฉพาะ
https://casmetals.com/custom-pump-impeller-casting-guide/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS