banner bg

โรงหล่อสแตนเลส SUS431 สำหรับงานสั่งผลิตและจัดซื้อโรงงาน

โรงหล่อ สแตนเลส SUS431 สำหรับงานอุตสาหกรรมควรประเมินมากกว่าชื่อเกรดวัสดุ โดยต้องพิจารณาแบบ ขนาด รูปทรง ความหนาของชิ้นงาน ปริมาณสั่งผลิต งานกลึงหลังหล่อ การปรับปรุงคุณสมบัติด้วยความร้อน และสภาพการใช้งานจริงร่วมกัน CASMETALS รับตรวจสอบความเป็นไปได้ของงานสั่งผลิตจากแบบหรือตัวอย่าง เพื่อช่วยให้ฝ่ายจัดซื้อ วิศวกร และฝ่ายซ่อมบำรุงกำหนดขอบเขตงานได้ชัดเจนก่อนเสนอราคา

ผู้จัดซื้อที่ต้องการภาพรวมของวัสดุและงานหล่อ SUS431 สามารถศึกษาหน้าวัสดุประกอบการจัดทำข้อกำหนดเบื้องต้นได้ที่

https://casmetals.com/stainless-steel-casting-sus431/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

โรงหล่อสแตนเลส SUS431 รับผลิตงานประเภทใด

งานที่ส่งให้โรงหล่อสแตนเลส SUS431 มักเป็นชิ้นส่วนเครื่องจักร อะไหล่ทดแทน ชิ้นส่วนปั๊ม ชิ้นส่วนวาล์ว และชิ้นงานอุตสาหกรรมที่ต้องผลิตตามรูปทรงหรือเงื่อนไขเฉพาะ แต่การเลือก SUS431 ต้องอ้างอิงข้อกำหนดของลูกค้าและผลการประเมินทางวิศวกรรม ไม่ควรเลือกจากชื่อเกรดหรือคำว่า “สแตนเลส” เพียงอย่างเดียว

หากต้องการพิจารณาภาพรวมของวัสดุสแตนเลสสำหรับงานหล่อ สามารถดูข้อมูลกลุ่มวัสดุได้ที่

https://casmetals.com/stainless-steel-casting-1/

ส่วนข้อมูลเกี่ยวกับการประยุกต์ใช้สแตนเลสในงานอุตสาหกรรมสามารถศึกษาได้ที่

https://casmetals.com/stainless-steel-materials-applications/

ตัวอย่างกลุ่มชิ้นงานที่สามารถส่งข้อมูลมาให้ตรวจสอบ ได้แก่

  • อะไหล่เครื่องจักรที่ไม่มีจำหน่ายเป็นอะไหล่มาตรฐาน
  • ชิ้นส่วนที่ต้องผลิตตามแบบของโรงงานหรือผู้ผลิตเครื่องจักร
  • อะไหล่ทดแทนจากเครื่องจักรนำเข้า
  • ชิ้นส่วนปั๊ม วาล์ว เพลา ปลอก และชิ้นส่วนรับแรง
  • ชิ้นงานที่ต้องเผื่องานกลึงเพื่อให้ได้ขนาดใช้งาน
  • งานที่ต้องตรวจสอบวัสดุ การอบชุบ หรือวิธีตรวจสอบคุณภาพเพิ่มเติม
  • งานจำนวนไม่มากซึ่งต้องประเมินต้นทุนแบบหล่อและต้นทุนต่อชิ้นร่วมกัน

สำหรับภาพรวมของงานผลิตอะไหล่เครื่องจักรอุตสาหกรรม สามารถดูประเภทชิ้นงานเพิ่มเติมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

SUS431 เหมาะกับชิ้นงานของโรงงานหรือไม่

SUS431 จัดอยู่ในกลุ่มสแตนเลสที่ต้องพิจารณาสภาพวัสดุและกระบวนการทางความร้อนอย่างรอบคอบ คุณสมบัติของชิ้นงานจริงอาจได้รับผลจากมาตรฐานที่อ้างอิง ส่วนผสมทางเคมี กระบวนการผลิต รูปทรง ความหนา สภาพหลังหล่อ การอบชุบ และวิธีทดสอบ

ก่อนระบุ SUS431 ในใบขอเสนอราคา ควรพิจารณาข้อมูลต่อไปนี้

  • ชิ้นส่วนรับแรงในลักษณะใด
  • มีแรงกระแทก การสั่นสะเทือน หรือแรงบิดหรือไม่
  • สัมผัสน้ำ สารเคมี ความชื้น หรือสภาพกัดกร่อนชนิดใด
  • อุณหภูมิใช้งานต่อเนื่องและอุณหภูมิสูงสุดเป็นเท่าใด
  • มีวัสดุคู่สัมผัสหรือพื้นผิวเสียดสีชนิดใด
  • ต้องการความแข็งหรือคุณสมบัติเชิงกลตามมาตรฐานใด
  • ต้องกลึง เจาะ ทำเกลียว หรือปรับผิวบริเวณใด
  • ต้องการตรวจสอบส่วนผสมหรือทดสอบคุณสมบัติรายการใด

ผู้จัดซื้อสามารถศึกษาหลักการพื้นฐานเกี่ยวกับประเภทและคุณสมบัติของวัสดุสแตนเลสได้ที่

https://casmetals.com/what-is-stainless-steel-materials/

และศึกษาปัจจัยด้านคุณสมบัติของวัสดุสแตนเลสเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-properties/

CASMETALS จะไม่ยืนยันความเหมาะสมของ SUS431 จากชื่อชิ้นงานเพียงอย่างเดียว เพราะชิ้นส่วนที่มีรูปร่างเหมือนกันอาจทำงานภายใต้โหลด อุณหภูมิ ของไหล ความเร็ว และสภาพแวดล้อมแตกต่างกัน หากแบบเดิมระบุเพียงคำว่า SUS431 ควรตรวจสอบด้วยว่าข้อกำหนดนั้นใช้กับวัสดุรีด วัสดุแท่ง หรือวัสดุหล่อ และต้องการอ้างอิงมาตรฐานฉบับใด

การระบุ SUS431 สำหรับงานหล่อต้องระวังอะไร

ชื่อ SUS431 เพียงอย่างเดียวอาจยังไม่เพียงพอสำหรับออกคำสั่งผลิตงานหล่อ เนื่องจากมาตรฐานของวัสดุขึ้นรูปและมาตรฐานของวัสดุหล่ออาจกำหนดรายละเอียดต่างกัน จึงไม่ควรสรุปว่าเกรดที่มีส่วนผสมใกล้เคียงกันสามารถใช้แทนกันได้ทุกกรณี

ผู้สั่งซื้อควรระบุอย่างน้อยว่า

  • ต้องการให้ยึดมาตรฐานใด
  • ต้องการสภาพวัสดุหลังผลิตแบบใด
  • มีข้อกำหนดส่วนผสมทางเคมีหรือไม่
  • มีข้อกำหนดคุณสมบัติเชิงกลหรือความแข็งหรือไม่
  • ต้องการทดสอบกับชิ้นงานจริงหรือชิ้นทดสอบแยก
  • มีข้อกำหนดการอบชุบหรือไม่
  • มีบริเวณสำคัญที่ต้องควบคุมคุณภาพเป็นพิเศษหรือไม่
  • อนุญาตให้เสนอวัสดุหล่อทางเลือกเพื่อพิจารณาหรือไม่

หากยังไม่ได้สรุปข้อกำหนดวัสดุ ควรส่งแบบ สภาพการใช้งาน และข้อกำหนดเดิมให้ตรวจสอบก่อน เพื่อหลีกเลี่ยงการจัดซื้อโดยใช้ชื่อเกรดที่ไม่สอดคล้องกับกระบวนการผลิตจริง

      งานทะเลต้องระวังการกัดกร่อนสูง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับงานน้ำทะเล ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับงานน้ำทะเล
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับหล่อสแตนเลส SUS431 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่มีข้อมูลขนาด รูปทรง จุดอ้างอิง ค่าคลาดเคลื่อน พื้นผิว และข้อกำหนดวัสดุชัดเจน แบบที่ใช้ขอราคาไม่จำเป็นต้องมีรายละเอียดเท่ากับแบบผลิตฉบับสมบูรณ์ในทุกกรณี แต่ควรแสดงข้อมูลสำคัญที่มีผลต่อการประเมินน้ำหนัก วิธีทำแบบหล่อ ทางเดินน้ำโลหะ งานกลึง และการตรวจสอบ

รายละเอียดบริการผลิตชิ้นงานจากแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบให้โรงหล่อ ควรตรวจสอบรายการสำคัญ เช่น

  • ขนาดชิ้นงานก่อนกลึงและหลังกลึง
  • หน่วยวัดและมาตราส่วนของแบบ
  • ตำแหน่งผิวกลึงและผิวที่ปล่อยเป็นผิวหล่อ
  • จุดประกอบ รูสวม ร่องลิ่ม เกลียว และผิวซีล
  • ค่าคลาดเคลื่อนที่จำเป็นต่อการทำงาน
  • น้ำหนักชิ้นงานเดิม หากทราบ
  • วัสดุและมาตรฐานที่ต้องการ
  • จำนวนที่ต้องการในแต่ละคำสั่งซื้อ
  • รายการตรวจสอบหรือเอกสารที่ต้องส่งมอบ

คู่มือเตรียมแบบสำหรับขอราคาโรงหล่อสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/drawing-guide-checklist/

การกำหนดค่าคลาดเคลื่อนควรแยกบริเวณที่สำคัญออกจากขนาดทั่วไป เพราะการกำหนดค่าคลาดเคลื่อนแคบเกินความจำเป็นอาจเพิ่มขั้นตอนการผลิต การตรวจสอบ และต้นทุนโดยไม่ได้เพิ่มประโยชน์ต่อการใช้งาน ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

รับผลิตสแตนเลส SUS431 จากตัวอย่าง

กรณีไม่มีแบบ สามารถส่งตัวอย่างชิ้นงานเดิมให้ตรวจสอบความเป็นไปได้ในการสร้างอะไหล่ทดแทนได้ กระบวนการอาจเกี่ยวข้องกับการวัดขนาด วิเคราะห์รูปทรง ตรวจสอบจุดสึกหรอ และจัดทำข้อมูลสำหรับผลิตชิ้นงานใหม่

รายละเอียดการผลิตจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

การผลิตจากตัวอย่างไม่สามารถรับรองได้โดยอัตโนมัติว่าขนาด วัสดุ ความแข็ง การอบชุบ หรือคุณสมบัติของชิ้นงานเดิมจะถูกถ่ายทอดไปยังชิ้นงานใหม่ทั้งหมด เพราะตัวอย่างอาจสึกหรอ แตก บิดตัว ผ่านการซ่อม หรือไม่มีข้อมูลมาตรฐานเดิม การตรวจสอบตัวอย่างจึงควรทำร่วมกับข้อมูลการประกอบและสภาพการใช้งาน

หากตัวอย่างชำรุดมากหรือจำเป็นต้องสร้างข้อมูลทางวิศวกรรมขึ้นใหม่ สามารถศึกษากระบวนการ Reverse Engineering ได้ที่

https://casmetals.com/reverse-engineering/

ข้อมูลที่ควรส่งพร้อมตัวอย่าง ได้แก่

  • ภาพตำแหน่งติดตั้งก่อนถอดชิ้นส่วน
  • ข้อมูลเครื่องจักร รุ่น และหน้าที่ของชิ้นส่วน
  • จุดที่เกิดการสึกหรอ แตกหัก หรือกัดกร่อน
  • ขนาดประกอบที่สำคัญ
  • วัสดุคู่สัมผัส
  • ประวัติการใช้งานและอายุของชิ้นงานเดิม
  • รายละเอียดการซ่อมหรือดัดแปลงที่ผ่านมา
  • จำนวนอะไหล่ที่ต้องการผลิต

การผลิตอะไหล่ OEM และอะไหล่ทดแทน SUS431

โรงงานที่ไม่สามารถหาอะไหล่จากผู้ผลิตเดิมได้ อาจพิจารณาผลิตอะไหล่ทดแทนตามแบบหรือตัวอย่าง โดยต้องแยกให้ชัดระหว่างการทำชิ้นงานให้ประกอบใช้งานได้กับการยืนยันว่าเหมือนอะไหล่ OEM เดิมทุกประการ

แนวทางเกี่ยวกับการผลิตอะไหล่ทดแทนสามารถศึกษาได้ที่

https://casmetals.com/oem-replacement-parts/

สำหรับงานที่ไม่มีข้อมูลครบ โรงหล่อควรได้รับรายละเอียดเกี่ยวกับหน้าที่ของชิ้นส่วน จุดเสียหายเดิม โหลด อุณหภูมิ ของไหล และข้อจำกัดการติดตั้ง เพื่อใช้ประเมินวัสดุ กระบวนการหล่อ งานกลึง และวิธีตรวจสอบที่เหมาะสม

การออกแบบแบบหล่อและการเผื่องานกลึง

การทำแบบหล่อไม่ใช่เพียงการขยายขนาดจากชิ้นงานสำเร็จ แต่ต้องพิจารณาแนวแบ่งแบบ การถอดแบบ แกนทราย ตำแหน่งป้อนน้ำโลหะ การหดตัว ลักษณะความหนา และพื้นที่สำหรับงานกลึง การออกแบบที่ไม่สัมพันธ์กับกระบวนการอาจทำให้ผลิตยากหรือเพิ่มความเสี่ยงต่อข้อบกพร่อง

หลักการเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

ผิวที่ต้องกลึงควรระบุในแบบอย่างชัดเจน พร้อมขนาดสำเร็จและค่าคลาดเคลื่อนที่ต้องการ โรงหล่อและผู้รับผิดชอบงานกลึงจึงจะสามารถพิจารณาปริมาณเนื้อเผื่อได้เหมาะสมกับขนาด รูปทรง และกระบวนการผลิต

ข้อมูลเกี่ยวกับการเผื่องานกลึงสามารถดูได้ที่

https://casmetals.com/machining-allowance-guide/

หากชิ้นงานมีรูสวม ผิวซีล ร่องลิ่ม เกลียว หรือแนวศูนย์หลายตำแหน่ง ควรกำหนดจุดอ้างอิงสำหรับการกลึงและตรวจสอบให้ชัดเจนตั้งแต่ก่อนผลิต เพื่อป้องกันความคลาดเคลื่อนสะสมระหว่างผิวหล่อกับผิวกลึง

การอบชุบและสภาพวัสดุหลังหล่อ

ความเหมาะสมของ SUS431 ไม่ได้พิจารณาจากส่วนผสมทางเคมีเพียงอย่างเดียว สภาพวัสดุหลังหล่อและการอบชุบอาจมีผลต่อความแข็ง ความแข็งแรง ความสามารถในการกลึง ความเค้นตกค้าง และพฤติกรรมของชิ้นงานระหว่างใช้งาน

หากลูกค้าต้องการคุณสมบัติเฉพาะ ควรระบุข้อกำหนดและวิธีตรวจสอบไว้ในเอกสารสั่งซื้อ ไม่ควรใช้คำว่า “อบชุบตามมาตรฐาน” โดยไม่ระบุมาตรฐาน สภาพวัสดุ และเกณฑ์ยอมรับ

ข้อมูลพื้นฐานเกี่ยวกับการอบชุบสามารถศึกษาได้ที่

https://casmetals.com/heat-treatment-guide/

การกำหนดกระบวนการทางความร้อนต้องพิจารณาร่วมกับมาตรฐานวัสดุ ความหนาชิ้นงาน รูปทรง ความเสี่ยงการบิดตัว งานกลึง และคุณสมบัติที่ต้องการ จึงควรสรุปข้อกำหนดก่อนเริ่มผลิตหรือก่อนกำหนดลำดับงานกลึง

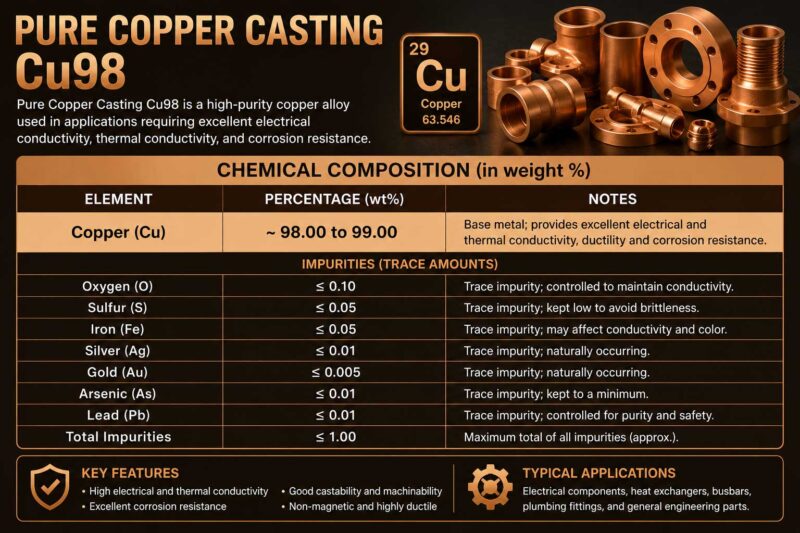
Bronze ค่าเคมี Cu98 e1781087624156
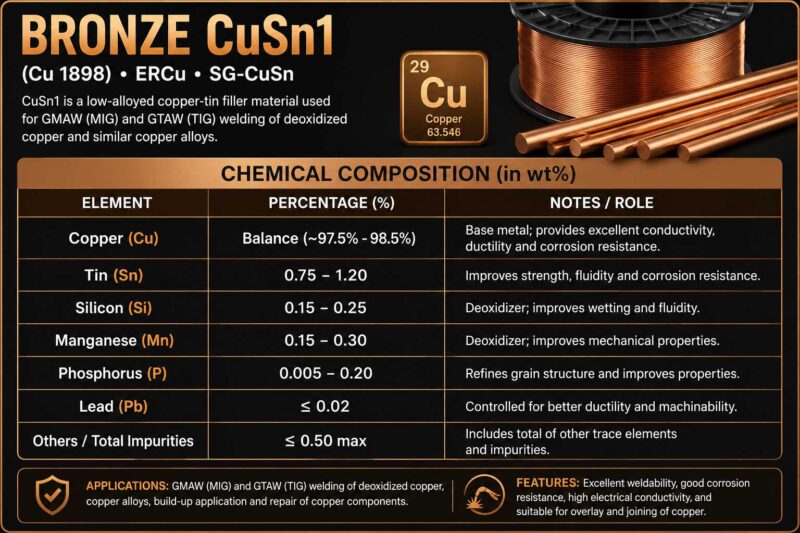
Bronze ค่าเคมี CuSn1 e1781087609203
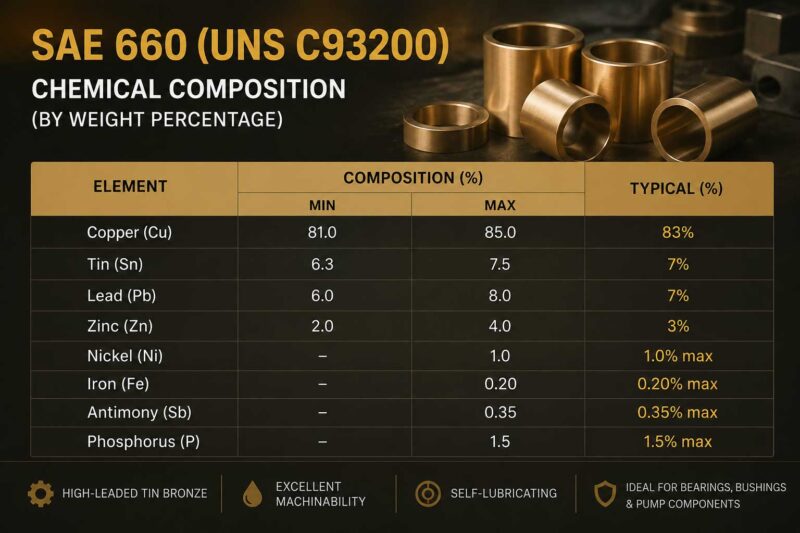
Bronze ค่าเคมี SAE660 e1781087322289
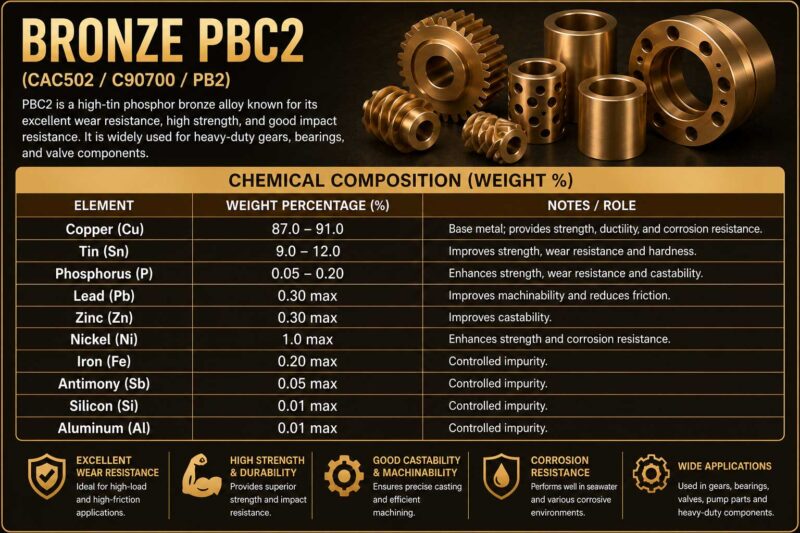
Bronze ค่าเคมี PBC2 e1781087594321
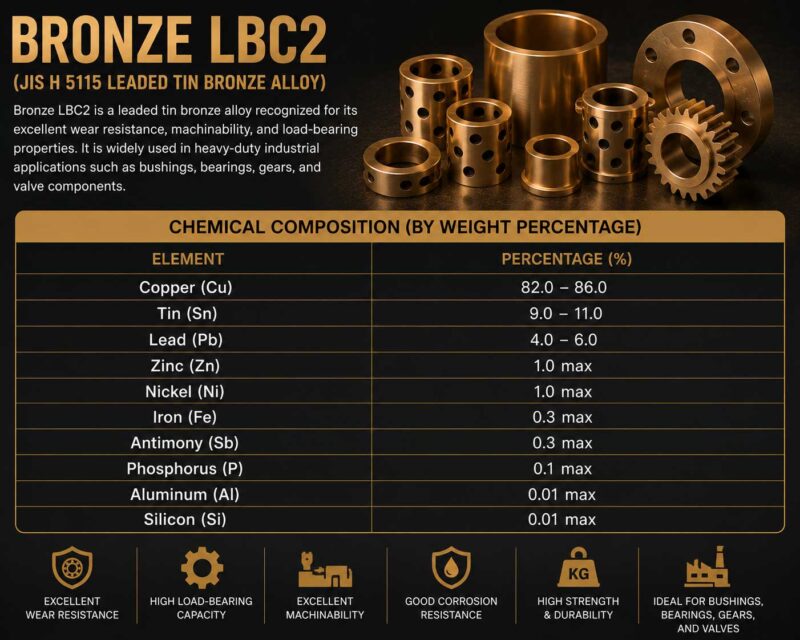
Bronze ค่าเคมี LBC2 e1781087489582
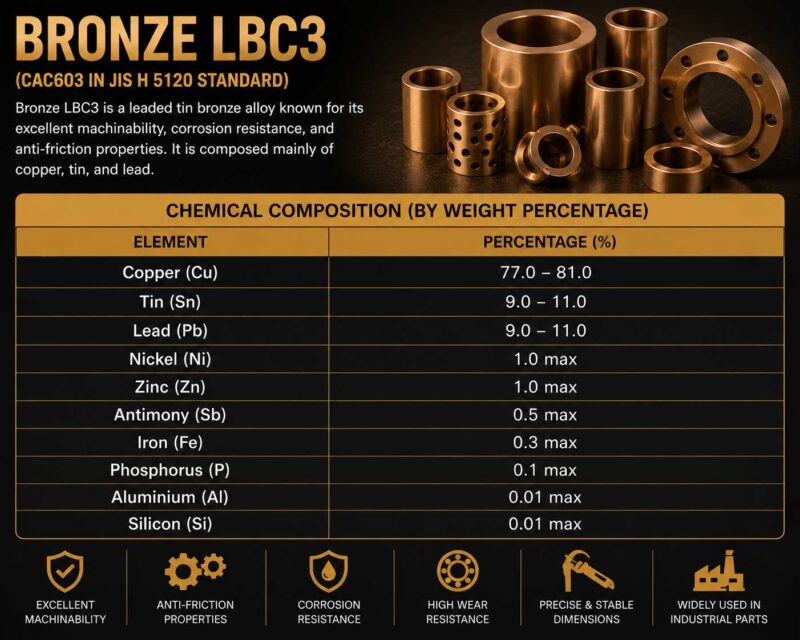
Bronze ค่าเคมี LBC3 e1781087505710
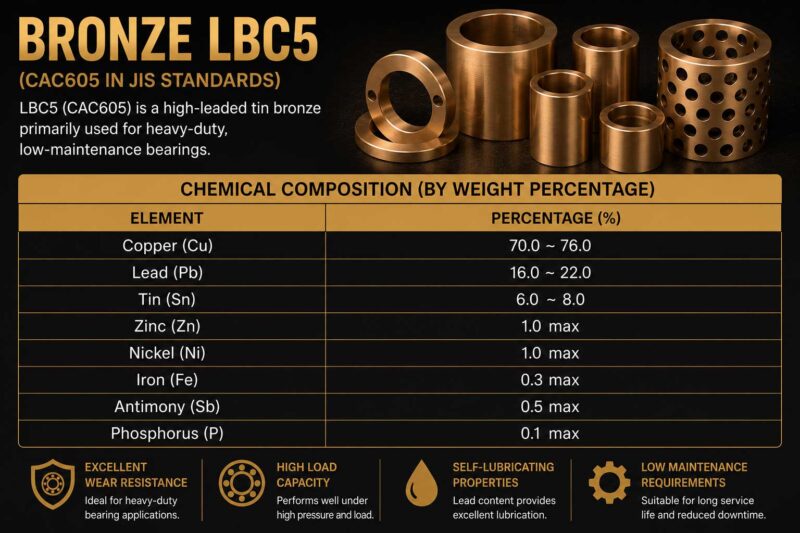
Bronze ค่าเคมี LBC5 e1781087528181

การตรวจสอบคุณภาพงานหล่อ SUS431

แผนตรวจสอบควรสัมพันธ์กับหน้าที่และความเสี่ยงของชิ้นงาน ไม่จำเป็นต้องกำหนดการตรวจสอบทุกประเภทให้กับทุกชิ้นงาน แต่ไม่ควรละเลยบริเวณสำคัญ เช่น ผิวซีล รูยึด ผิวรับแรง ตำแหน่งประกอบ และพื้นที่ที่อาจส่งผลต่อความปลอดภัยหรือการหยุดเครื่องจักร

แนวทางการควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

รายการตรวจสอบอาจประกอบด้วย

  • ตรวจสอบขนาดและตำแหน่งสำคัญ
  • ตรวจสภาพผิวและข้อบกพร่องที่มองเห็นได้
  • ตรวจสอบส่วนผสมทางเคมีเมื่อระบุในขอบเขตงาน
  • ตรวจสอบความแข็งหรือคุณสมบัติอื่นตามข้อกำหนด
  • ตรวจสอบผลการอบชุบเมื่ออยู่ในขอบเขตงาน
  • ตรวจสอบแบบหล่อ ชิ้นงานหล่อ และชิ้นงานหลังกลึงตามลำดับ
  • ใช้วิธีตรวจสอบแบบไม่ทำลายเมื่อมีเหตุผลทางวิศวกรรมและระบุเกณฑ์ยอมรับไว้ชัดเจน

ข้อมูลเกี่ยวกับการตรวจสอบแบบไม่ทำลายสามารถดูได้ที่

https://casmetals.com/ndt-inspection-guide/

การระบุเพียงว่า “ต้องไม่มีตำหนิ” อาจไม่เพียงพอสำหรับการตรวจรับ เพราะชิ้นงานหล่อและชิ้นงานกลึงต้องมีเกณฑ์ยอมรับที่ตรวจวัดได้ ผู้ซื้อควรระบุมาตรฐาน วิธีตรวจ บริเวณตรวจ ระดับการยอมรับ และเอกสารผลตรวจที่ต้องการตั้งแต่ขั้นตอนขอราคา

ตัวอย่างชิ้นส่วน SUS431 ที่ควรส่งให้ประเมินเป็นรายงาน

ชิ้นส่วนปั๊มและใบพัด

ชิ้นส่วนปั๊มต้องพิจารณาของไหล ความเร็วรอบ แรงดัน อุณหภูมิ การกัดกร่อน การสึกกร่อน สมดุล และขนาดประกอบร่วมกัน การเห็นเพียงรูปทรงของใบพัดยังไม่เพียงพอสำหรับยืนยันว่า SUS431 เหมาะกับการใช้งานนั้น

ข้อมูลเกี่ยวกับงานหล่อใบพัดปั๊มตามสั่งสามารถศึกษาได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

ตัวเรือนและชิ้นส่วนวาล์ว

ชิ้นส่วนวาล์วต้องพิจารณาของไหล ความดัน อุณหภูมิ รูปแบบการเปิด–ปิด การกัดกร่อน การสึกหรอ ผิวซีล และวัสดุคู่สัมผัส ควรส่งแบบประกอบและข้อมูลบริการจริงให้ตรวจสอบ ไม่ควรตัดสินวัสดุจากชื่อวาล์วเพียงอย่างเดียว

ข้อมูลเกี่ยวกับงานหล่อชิ้นส่วนวาล์วอุตสาหกรรมอยู่ที่

https://casmetals.com/industrial-valve-components/

อะไหล่เครื่องจักรที่เลิกผลิต

ชิ้นส่วนจากเครื่องจักรเก่าหรือเครื่องจักรนำเข้าอาจไม่มีแบบและไม่สามารถสั่งจากผู้ผลิตเดิมได้ การสร้างอะไหล่ทดแทนควรตรวจสอบจุดสึกหรอ ขนาดประกอบ วัสดุ และสาเหตุความเสียหายก่อนคัดลอกชิ้นงานเดิม

ข้อมูลเกี่ยวกับการผลิตชิ้นส่วนที่เลิกผลิตสามารถดูได้ที่

https://casmetals.com/obsolete-parts-casting/

ข้อมูลที่ฝ่ายจัดซื้อต้องส่งให้โรงหล่อสแตนเลส SUS431

การขอราคาที่มีข้อมูลเพียงชื่อชิ้นงานและจำนวนอาจยังไม่เพียงพอสำหรับประเมินกระบวนการและต้นทุน ฝ่ายจัดซื้อควรรวบรวมข้อมูลจากฝ่ายวิศวกรรม ซ่อมบำรุง และผู้ใช้งานก่อนส่ง RFQ

ข้อมูลที่ควรจัดเตรียม ได้แก่

  1. แบบสองมิติ แบบสามมิติ หรือตัวอย่างชิ้นงาน
  2. ชื่อวัสดุ มาตรฐาน และสภาพวัสดุที่ต้องการ
  3. ขนาดโดยรวมและน้ำหนักโดยประมาณ
  4. จำนวนที่ต้องการต่อครั้งและแผนการใช้ในอนาคต
  5. ขนาดสำเร็จและบริเวณที่ต้องกลึง
  6. ค่าคลาดเคลื่อนของจุดสำคัญ
  7. สภาพการใช้งานจริง
  8. ข้อกำหนดการอบชุบ
  9. รายการตรวจสอบและเอกสารผลทดสอบ
  10. ตัวอย่างชิ้นงานเสียและข้อมูลสาเหตุความเสียหาย หากมี
  11. กำหนดเวลาที่ต้องการเพื่อนำไปวางแผน ไม่ใช่ใช้เป็นเงื่อนไขรับรองก่อนประเมิน
  12. ข้อกำหนดการบรรจุและส่งมอบที่จำเป็น

สามารถใช้รายการตรวจสอบ RFQ สำหรับงานหล่อเป็นแนวทางรวบรวมข้อมูลได้ที่

https://casmetals.com/rfq-guide-checklist/

ปัจจัยที่มีผลต่อราคาโรงหล่อสแตนเลส SUS431

ราคาไม่ควรประเมินจากน้ำหนักชิ้นงานสำเร็จเพียงอย่างเดียว เพราะต้นทุนอาจได้รับผลจากแบบหล่อ แกนทราย ระบบทางเดินน้ำโลหะ ปริมาณโลหะที่ใช้จริง ความซับซ้อน จำนวนผลิต งานอบชุบ งานกลึง การตรวจสอบ และความเสี่ยงของกระบวนการ

ปัจจัยสำคัญประกอบด้วย

  • ขนาด น้ำหนัก รูปทรง และความหนาของชิ้นงาน
  • ความซับซ้อนของแบบหล่อและแกน
  • จำนวนสั่งผลิตและความถี่ในการสั่ง
  • วัสดุและมาตรฐานที่ระบุ
  • ปริมาณงานกลึง
  • ค่าคลาดเคลื่อนและผิวสำเร็จ
  • การอบชุบ
  • วิธีตรวจสอบและเอกสารที่ต้องการ
  • การสร้างข้อมูลจากตัวอย่างหรือ Reverse Engineering
  • การบรรจุและข้อกำหนดการส่งมอบ

งานจำนวนน้อยสามารถส่งให้ตรวจสอบได้ แต่ต้องพิจารณาต้นทุนแบบหล่อ การเตรียมการผลิต และต้นทุนต่อชิ้นร่วมกัน รายละเอียดเกี่ยวกับการประเมินงานหล่อจำนวนน้อยอยู่ที่

https://casmetals.com/low-volume-casting-service/

ขั้นตอนส่งงานให้ CASMETALS ประเมิน

1. ส่งแบบหรือตัวอย่าง

ส่งไฟล์แบบ ภาพถ่าย ขนาด ตัวอย่างชิ้นงาน และรายละเอียดการใช้งานที่มีอยู่ หากข้อมูลไม่ครบ ควรระบุส่วนที่ยังไม่ทราบตามจริง

2. ระบุข้อกำหนดวัสดุ

แจ้งว่าต้องการ SUS431 ตามมาตรฐานใด ต้องการสภาพหลังผลิตแบบใด และมีรายการทดสอบอะไรบ้าง หากเปิดรับข้อเสนอวัสดุหล่อทางเลือก ควรระบุให้ชัดเจน

3. แจ้งจำนวนและขอบเขตงาน

ระบุจำนวนต่อครั้ง จำนวนที่คาดว่าจะใช้ในอนาคต งานกลึง การอบชุบ การตรวจสอบ และเอกสารที่ต้องการ เพื่อให้ประเมินขอบเขตงานได้ตรงกัน

4. ตรวจสอบความเป็นไปได้ก่อนเสนอราคา

CASMETALS จะพิจารณาข้อมูลที่ได้รับในด้านรูปทรง กระบวนการผลิต วัสดุ งานกลึง และข้อกำหนดตรวจรับ หากมีข้อมูลที่ต้องขอเพิ่มเติมจะแจ้งเพื่อใช้ประกอบการพิจารณา

5. ยืนยันข้อกำหนดก่อนผลิต

ก่อนเริ่มงานควรยืนยันแบบ วัสดุ จำนวน ขอบเขตงาน และเกณฑ์ตรวจรับเป็นเอกสาร เพื่อช่วยลดความคลาดเคลื่อนระหว่างฝ่ายจัดซื้อ ผู้ใช้งาน และผู้ผลิต

ดูขั้นตอนการสั่งผลิตเพิ่มเติมได้ที่

https://casmetals.com/how-to-order/

ขอราคาโรงหล่อสแตนเลส SUS431

หากต้องการสั่งผลิตชิ้นส่วนสแตนเลส SUS431 ตามแบบหรือตัวอย่าง กรุณาส่งแบบ รูปถ่าย ขนาด จำนวน วัสดุ งานกลึง สภาพการใช้งาน และข้อกำหนดการตรวจสอบให้ CASMETALS ตรวจสอบความเหมาะสมก่อนเสนอราคา

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับโรงหล่อสแตนเลส SUS431

1. โรงหล่อสแตนเลส SUS431 รับผลิตชิ้นงานอุตสาหกรรมประเภทใดบ้าง

โรงหล่อสแตนเลส SUS431 สามารถพิจารณาผลิตชิ้นส่วนตามแบบหรือตัวอย่าง เช่น อะไหล่เครื่องจักร ชิ้นส่วนระบบปั๊ม ชิ้นส่วนวาล์ว ปลอก เพลา และอะไหล่ทดแทนสำหรับเครื่องจักรที่เลิกผลิตแล้ว อย่างไรก็ตาม ความสามารถในการผลิตต้องประเมินเป็นรายชิ้นงานจากขนาด น้ำหนัก รูปทรง ความหนา จำนวนที่ต้องการ งานกลึง การอบชุบ และข้อกำหนดตรวจรับ

การระบุชื่อวัสดุ SUS431 เพียงอย่างเดียวยังไม่เพียงพอสำหรับเริ่มผลิต ผู้สั่งซื้อควรแจ้งมาตรฐานวัสดุ สภาพหลังผลิต คุณสมบัติที่ต้องการ และสภาพการใช้งานจริง เพื่อให้โรงหล่อประเมินว่าวัสดุและกระบวนการที่เสนอเหมาะสมหรือไม่ หากเป็นอะไหล่เครื่องจักร ควรส่งแบบประกอบ ภาพตำแหน่งติดตั้ง และข้อมูลความเสียหายเดิมมาพร้อมกัน

ดูตัวอย่างกลุ่มอะไหล่เครื่องจักรอุตสาหกรรมที่สามารถส่งให้ประเมินได้ที่

https://casmetals.com/industrial-machine-parts-casting/

2. SUS431 เป็นวัสดุที่เหมาะสำหรับงานหล่อทุกประเภทหรือไม่

SUS431 ไม่ใช่วัสดุที่เหมาะกับงานหล่อทุกประเภท แม้จะเป็นสแตนเลสที่สามารถนำไปพิจารณาสำหรับชิ้นส่วนอุตสาหกรรมบางลักษณะ แต่การเลือกใช้ต้องพิจารณาโหลด แรงกระแทก อุณหภูมิ ของไหล การกัดกร่อน การสึกหรอ ความเร็ว วัสดุคู่สัมผัส รูปทรงชิ้นงาน และกระบวนการทางความร้อนร่วมกัน

ชื่อเกรดเดียวกันอาจถูกอ้างอิงภายใต้มาตรฐานและสภาพวัสดุที่แตกต่างกัน ผู้ซื้อจึงควรตรวจสอบว่าแบบเดิมกำหนด SUS431 สำหรับวัสดุชนิดใด ต้องการส่วนผสมทางเคมี คุณสมบัติเชิงกล ความแข็ง หรือสภาพการอบชุบอย่างไร ไม่ควรสรุปว่าเกรดหล่อชนิดหนึ่งเทียบเท่ากับ SUS431 ทุกประการโดยไม่มีมาตรฐานหรือผลการทดสอบรองรับ

ข้อมูลพื้นฐานเกี่ยวกับวัสดุและงานหล่อ SUS431 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-casting-sus431/

3. สามารถสั่งผลิตชิ้นงานสแตนเลส SUS431 ตามแบบได้หรือไม่

สามารถส่งแบบให้โรงหล่อสแตนเลส SUS431 ตรวจสอบความเป็นไปได้ในการผลิตได้ แบบที่ใช้ประเมินควรแสดงขนาดโดยรวม ความหนา จุดอ้างอิง ผิวกลึง รูสวม ร่องลิ่ม เกลียว ผิวซีล ค่าคลาดเคลื่อน วัสดุ จำนวน และข้อกำหนดตรวจรับอย่างชัดเจน หากมีแบบสองมิติและแบบสามมิติ ควรส่งทั้งสองรูปแบบเพื่อช่วยลดความคลาดเคลื่อนในการตีความรูปทรง

ก่อนเสนอราคา โรงหล่อต้องพิจารณาว่ารูปทรงเหมาะกับกระบวนการหล่อหรือไม่ ต้องใช้แกนหรือแบบหล่อซับซ้อนเพียงใด ต้องปรับรัศมีหรือความหนาบางตำแหน่งหรือไม่ และต้องเผื่อเนื้อสำหรับงานกลึงเท่าใด แบบชิ้นงานสำเร็จจึงอาจต้องนำมาพัฒนาเป็นแบบสำหรับผลิตก่อนเริ่มงานจริง

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตชิ้นงาน SUS431 จากตัวอย่างเดิมได้หรือไม่

หากไม่มีแบบ สามารถส่งตัวอย่างชิ้นงานเดิมให้ตรวจสอบเพื่อพิจารณาการผลิตอะไหล่ทดแทนได้ โรงหล่อจะต้องประเมินความสมบูรณ์ของตัวอย่าง จุดสึกหรอ การแตก บิดตัว การซ่อมเดิม และขนาดประกอบที่สำคัญก่อนสร้างข้อมูลสำหรับผลิตชิ้นงานใหม่

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุ ขนาด ความแข็ง หรือคุณสมบัติของชิ้นงานใหม่จะเหมือนชิ้นงานเดิมทั้งหมด เพราะตัวอย่างที่ผ่านการใช้งานอาจสูญเสียขนาดเดิมหรือไม่มีข้อมูลมาตรฐานวัสดุ ผู้สั่งซื้อควรส่งภาพตำแหน่งติดตั้ง ข้อมูลเครื่องจักร วัสดุคู่สัมผัส สภาพการใช้งาน และประวัติความเสียหายมาประกอบการวิเคราะห์ด้วย

ศึกษาขั้นตอนเบื้องต้นของการผลิตชิ้นงานจากตัวอย่างได้ที่

https://casmetals.com/casting-from-sample/

5. การผลิตอะไหล่ SUS431 จากตัวอย่างต้องทำ Reverse Engineering หรือไม่

งานที่ไม่มีแบบ ตัวอย่างสึกหรอมาก หรือมีขนาดสำคัญที่ไม่สามารถวัดจากชิ้นงานเพียงชิ้นเดียว อาจต้องใช้กระบวนการ Reverse Engineering เพื่อสร้างข้อมูลทางวิศวกรรมขึ้นใหม่ กระบวนการนี้อาจรวมถึงการวัดชิ้นงาน ตรวจสอบตำแหน่งประกอบ เปรียบเทียบกับชิ้นส่วนคู่สัมผัส วิเคราะห์หน้าที่ และจัดทำแบบสำหรับยืนยันก่อนผลิต

Reverse Engineering ไม่ใช่เพียงการลอกขนาดภายนอกของตัวอย่าง แต่ต้องแยกให้ออกว่าส่วนใดคือขนาดเดิม ส่วนใดเกิดจากการสึกหรอ และส่วนใดได้รับการซ่อมหรือดัดแปลง หากระบุขนาดผิดตั้งแต่ต้น ชิ้นงานใหม่อาจประกอบไม่ได้หรือไม่สามารถทำงานร่วมกับเครื่องจักรเดิมได้ แม้ว่ารูปลักษณ์ภายนอกจะใกล้เคียงกันก็ตาม

ข้อมูลเกี่ยวกับกระบวนการ Reverse Engineering สำหรับอะไหล่อุตสาหกรรมอยู่ที่

https://casmetals.com/reverse-engineering/

6. โรงหล่อสามารถผลิตอะไหล่ OEM สแตนเลส SUS431 ทดแทนของเดิมได้หรือไม่

สามารถส่งรายละเอียดอะไหล่ OEM เดิมให้ประเมินการผลิตอะไหล่ทดแทนได้ โดยอาจใช้แบบ ตัวอย่าง หรือข้อมูลประกอบจากเครื่องจักร แต่ต้องกำหนดให้ชัดว่าต้องการชิ้นงานที่ประกอบทดแทนได้ หรือต้องการคุณสมบัติทางวัสดุและสมรรถนะตามข้อกำหนดของผู้ผลิตเดิมด้วย

หากไม่มีเอกสารจากผู้ผลิตเดิม โรงหล่อไม่ควรรับรองว่าชิ้นงานใหม่เหมือนอะไหล่ OEM ทุกประการ ผู้ซื้อควรระบุขนาดวิกฤต จุดรับแรง สภาพแวดล้อม อุณหภูมิ ความเร็ว ของไหล วัสดุคู่สัมผัส และปัญหาที่เกิดกับชิ้นงานเดิม เพื่อใช้พิจารณาทั้งวัสดุ กระบวนการผลิต งานกลึง และเกณฑ์ตรวจรับอย่างเหมาะสม

ดูแนวทางการผลิตอะไหล่ OEM และอะไหล่ทดแทนเพิ่มเติมได้ที่

https://casmetals.com/oem-replacement-parts/

7. ชิ้นส่วนปั๊มและใบพัดปั๊มสามารถผลิตด้วยสแตนเลส SUS431 ได้หรือไม่

ชิ้นส่วนปั๊มหรือใบพัดปั๊มบางงานอาจนำ SUS431 มาพิจารณาได้ แต่ไม่ควรตัดสินจากชื่อชิ้นส่วนเพียงอย่างเดียว ต้องตรวจสอบชนิดของของไหล ส่วนประกอบทางเคมี อุณหภูมิ ความเร็วรอบ แรงดัน การกัดกร่อน การสึกกร่อนจากอนุภาค สมดุลของใบพัด และข้อกำหนดด้านความแข็งแรงร่วมกัน

สำหรับใบพัดปั๊ม รูปทรงทางไหล ความหนาของใบ ตำแหน่งดุม การเผื่องานกลึง และการควบคุมสมดุลล้วนมีผลต่อการผลิต หากเป็นการสร้างจากตัวอย่างที่สึกหรอ ควรตรวจสอบรูปทรงเดิมและสาเหตุความเสียหายก่อนผลิต ไม่ควรเลือก SUS431 เพียงเพราะชิ้นงานเดิมมีลักษณะเป็นสแตนเลส

รายละเอียดเกี่ยวกับการสั่งผลิตใบพัดปั๊มตามแบบหรือตัวอย่างอยู่ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

8. SUS431 สามารถใช้ผลิตตัวเรือนและชิ้นส่วนวาล์วได้หรือไม่

การใช้ SUS431 ผลิตตัวเรือนหรือชิ้นส่วนวาล์วต้องประเมินตามหน้าที่ของชิ้นส่วนนั้น เช่น ตัววาล์ว ฝาครอบ ลิ้นวาล์ว ก้านวาล์ว บ่าวาล์ว หรือชิ้นส่วนภายใน เพราะแต่ละตำแหน่งรับโหลด สัมผัสของไหล และเผชิญการสึกหรอแตกต่างกัน

ข้อมูลที่ควรแจ้งแก่โรงหล่อ ได้แก่ ชนิดวาล์ว ของไหล ความดัน อุณหภูมิ รูปแบบการเปิด–ปิด การกัดกร่อน วัสดุคู่สัมผัส ลักษณะผิวซีล และมาตรฐานตรวจรับ หากเป็นชิ้นส่วนที่มีผลต่อความปลอดภัยหรือการควบคุมของไหล ควรกำหนดวิธีตรวจสอบและเกณฑ์ยอมรับให้ชัดเจนก่อนเริ่มผลิต

ดูประเภทของชิ้นส่วนวาล์วอุตสาหกรรมที่เกี่ยวข้องได้ที่

https://casmetals.com/industrial-valve-components/

9. การทำแบบหล่อสำหรับชิ้นงาน SUS431 มีความสำคัญอย่างไร

แบบหล่อเป็นองค์ประกอบสำคัญที่กำหนดรูปทรง แนวแบ่งแบบ วิธีถอดแบบ ตำแหน่งแกน และความสามารถในการผลิตชิ้นงาน SUS431 การนำขนาดสำเร็จไปทำแบบหล่อโดยตรงอาจไม่เหมาะสม เพราะต้องพิจารณาการหดตัว เนื้อเผื่องานกลึง รัศมี มุมถอดแบบ และการเปลี่ยนแปลงความหนาของชิ้นงานด้วย

ชิ้นงานที่มีผนังหนาและบางต่างกันมาก มีโพรงภายใน หรือมีตำแหน่งกลึงหลายด้าน อาจต้องปรับแนวแบ่งแบบและกำหนดจุดอ้างอิงให้เหมาะสม การออกแบบแบบหล่อควรทำร่วมกับการวางแผนงานกลึงและการตรวจสอบ เพื่อให้ชิ้นงานหล่อมีเนื้อเพียงพอและสามารถจับยึดเพื่อกลึงได้ตามแบบสำเร็จ

ข้อมูลเกี่ยวกับหลักการออกแบบแบบหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

10. ต้องเผื่อเนื้อสำหรับกลึงชิ้นงานสแตนเลส SUS431 หรือไม่

บริเวณที่ต้องการขนาดแม่นยำ ผิวสัมผัส ผิวซีล รูสวม ร่องลิ่ม หรือเกลียว มักต้องเผื่อเนื้อสำหรับงานกลึง แต่ปริมาณเนื้อเผื่อไม่ควรกำหนดจากตัวเลขเดียวสำหรับทุกชิ้นงาน เพราะต้องพิจารณาขนาด รูปทรง กระบวนการหล่อ ตำแหน่งผิว ความสามารถในการจับยึด และค่าคลาดเคลื่อนที่ต้องการ

หากเผื่อเนื้อน้อยเกินไป อาจไม่สามารถกลึงผ่านผิวหล่อหรือแก้ความคลาดเคลื่อนได้ แต่หากเผื่อมากเกินไปจะเพิ่มเวลาในการกลึง การสูญเสียวัสดุ และความเสี่ยงจากการตัดเนื้อไม่สมดุล ผู้สั่งซื้อควรส่งทั้งขนาดก่อนกลึงและขนาดสำเร็จ พร้อมระบุจุดอ้างอิงและผิวที่ต้องกลึงอย่างชัดเจน

ดูแนวทางเกี่ยวกับการกำหนดเนื้อเผื่องานกลึงได้ที่

https://casmetals.com/machining-allowance-guide/

11. งานหล่อ SUS431 จำเป็นต้องอบชุบทุกชิ้นหรือไม่

ไม่ควรสรุปว่างานหล่อ SUS431 ทุกชิ้นต้องใช้กระบวนการอบชุบแบบเดียวกัน เพราะสภาพวัสดุที่ต้องการขึ้นอยู่กับมาตรฐาน คุณสมบัติเชิงกล ความแข็ง ความสามารถในการกลึง รูปทรง ความหนา และหน้าที่ของชิ้นงาน ผู้สั่งซื้อควรกำหนดว่าต้องการสภาพวัสดุแบบใดและใช้เกณฑ์ใดในการตรวจรับ

คำระบุว่า “อบชุบตามมาตรฐาน” อาจยังไม่เพียงพอหากไม่ได้แจ้งชื่อมาตรฐาน สภาพหลังอบชุบ ตำแหน่งทดสอบ และค่าที่ต้องการ กระบวนการทางความร้อนอาจสัมพันธ์กับลำดับงานกลึงและความเสี่ยงต่อการบิดตัว จึงควรตกลงขอบเขตงานก่อนเริ่มผลิต ไม่ควรเพิ่มข้อกำหนดภายหลังโดยไม่ประเมินผลกระทบต่อกระบวนการ

ข้อมูลพื้นฐานเกี่ยวกับการอบชุบชิ้นส่วนโลหะอยู่ที่

https://casmetals.com/heat-treatment-guide/

12. โรงหล่อสแตนเลส SUS431 ตรวจสอบคุณภาพชิ้นงานอย่างไร

แผนตรวจสอบงานหล่อ SUS431 ควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นงาน อาจครอบคลุมการตรวจสอบขนาด สภาพผิว ส่วนผสมทางเคมี ความแข็ง สภาพหลังอบชุบ และคุณลักษณะสำคัญตามแบบ แต่รายการตรวจทุกประเภทไม่จำเป็นต้องเหมือนกันในทุกงาน

ฝ่ายจัดซื้อควรระบุวิธีตรวจ บริเวณตรวจ จำนวนตัวอย่าง เกณฑ์ยอมรับ และเอกสารที่ต้องการตั้งแต่ขั้นตอนขอราคา คำว่า “ต้องไม่มีตำหนิ” หรือ “คุณภาพดี” ไม่ใช่เกณฑ์ตรวจรับที่ชัดเจน เพราะไม่ระบุว่าจะตรวจด้วยวิธีใดและยอมรับผลในระดับใด การกำหนดแผนควบคุมคุณภาพล่วงหน้าช่วยลดข้อโต้แย้งระหว่างการตรวจรับสินค้า

ศึกษาแนวทางการควบคุมคุณภาพงานหล่อเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

13. งานหล่อ SUS431 จำเป็นต้องตรวจสอบแบบไม่ทำลายหรือไม่

การตรวจสอบแบบไม่ทำลายหรือ NDT ไม่จำเป็นต้องกำหนดเหมือนกันทุกชิ้นงาน ควรเลือกตามรูปทรง ตำแหน่งวิกฤต ลักษณะข้อบกพร่องที่ต้องการค้นหา ความเสี่ยงของการใช้งาน และข้อกำหนดของมาตรฐาน การเลือกวิธีตรวจโดยไม่สัมพันธ์กับชนิดข้อบกพร่องอาจเพิ่มต้นทุนแต่ไม่ได้ให้ข้อมูลที่จำเป็น

หากต้องการ NDT ผู้ซื้อควรระบุวิธีตรวจ พื้นที่ตรวจ ช่วงเวลาที่ตรวจ สภาพผิว เกณฑ์ยอมรับ และรูปแบบรายงานให้ชัดเจน ชิ้นส่วนรับแรง ชิ้นส่วนหมุน หรือชิ้นส่วนที่ความเสียหายอาจทำให้โรงงานหยุดผลิตอาจต้องได้รับการประเมินอย่างละเอียดกว่างานทั่วไป แต่การตัดสินใจต้องอิงข้อกำหนดทางวิศวกรรมของแต่ละงาน

ข้อมูลเกี่ยวกับประเภทและการกำหนดขอบเขตการตรวจสอบแบบไม่ทำลายอยู่ที่

https://casmetals.com/ndt-inspection-guide/

14. โรงหล่อสแตนเลส SUS431 รับผลิตงานจำนวนน้อยหรือไม่

งานสแตนเลส SUS431 จำนวนน้อยสามารถส่งให้ตรวจสอบความเป็นไปได้ได้ แต่การรับผลิตและราคาต้องประเมินเป็นรายงาน เนื่องจากต้นทุนไม่ได้เกิดจากน้ำหนักโลหะเพียงอย่างเดียว ยังมีต้นทุนพัฒนาแบบหล่อ เตรียมแกน วางกระบวนการ ผลิตชิ้นงานทดลอง อบชุบ กลึง และตรวจสอบคุณภาพ

สำหรับฝ่ายจัดซื้อ ควรแจ้งทั้งจำนวนที่ต้องการครั้งแรกและปริมาณที่คาดว่าจะสั่งในอนาคต เพราะข้อมูลนี้มีผลต่อการเลือกแนวทางทำแบบหล่อและการพิจารณาต้นทุนต่อชิ้น โรงหล่อไม่ควรกำหนด MOQ หรือ Lead Time โดยยังไม่เห็นแบบ ขนาด น้ำหนัก ความซับซ้อน และข้อกำหนดของงานจริง

ดูรายละเอียดเกี่ยวกับการประเมินงานหล่อจำนวนน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

15. ต้องเตรียมข้อมูลอะไรเพื่อขอราคาโรงหล่อสแตนเลส SUS431

การขอราคาโรงหล่อสแตนเลส SUS431 ควรส่งข้อมูลให้ครบที่สุดเท่าที่มี ได้แก่ แบบสองมิติหรือสามมิติ ภาพถ่าย ตัวอย่างชิ้นงาน ขนาด น้ำหนักโดยประมาณ จำนวน วัสดุและมาตรฐาน สภาพหลังผลิต ผิวที่ต้องกลึง ค่าคลาดเคลื่อน การอบชุบ วิธีตรวจสอบ และสภาพการใช้งานจริง

หากเป็นอะไหล่เสีย ควรส่งภาพจุดแตก สึกหรอ หรือกัดกร่อน พร้อมอธิบายอายุการใช้งาน วัสดุคู่สัมผัส อุณหภูมิ โหลด ความเร็ว และของไหลที่เกี่ยวข้อง หากข้อมูลบางรายการไม่ทราบ ควรแจ้งตามจริงแทนการคาดเดา เพื่อให้ CASMETALS ระบุข้อมูลที่ต้องตรวจสอบเพิ่มเติมก่อนเสนอราคา

ฝ่ายจัดซื้อสามารถใช้รายการตรวจสอบ RFQ เพื่อรวบรวมข้อมูลจากฝ่ายวิศวกรรมและซ่อมบำรุงได้ที่

https://casmetals.com/rfq-guide-checklist/

เมื่อเตรียมข้อมูลพร้อมแล้ว สามารถส่งแบบ ตัวอย่าง จำนวน งานกลึง และข้อกำหนดการใช้งานเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS