banner bg

รับผลิตชิ้นส่วนสแตนเลส SUS431 สำหรับงานเคมีและกัดกร่อน

CASMETALS รับผลิตชิ้นส่วนสแตนเลส SUS431 สำหรับงานเคมีและสภาพแวดล้อมที่มีความเสี่ยงต่อการกัดกร่อน โดยพิจารณาจากแบบ ชิ้นงานตัวอย่าง หน้าที่ของชิ้นส่วน สารที่สัมผัส อุณหภูมิ ความดัน ลักษณะการไหล และข้อกำหนดหลังการผลิต เหมาะสำหรับโรงงานที่ต้องการผลิตอะไหล่ทดแทน ชิ้นส่วนเครื่องจักร ปั๊ม วาล์ว หรืออุปกรณ์ในระบบกระบวนการผลิตตามสเปกเฉพาะ

ผู้จัดซื้อและวิศวกรควรพิจารณาก่อนว่า SUS431 เหมาะกับสารเคมีและสภาวะใช้งานจริงหรือไม่ เพราะคำว่า “สแตนเลส” ไม่ได้หมายความว่าวัสดุทุกเกรดจะทนสารเคมีทุกชนิดได้เหมือนกัน การเลือกใช้ SUS431 ต้องประเมินสมดุลระหว่างความแข็งแรง ความแข็งหลังการอบชุบ ความต้านทานการสึกหรอ และความต้านทานการกัดกร่อนที่งานต้องการ

ศึกษารายละเอียดเบื้องต้นเกี่ยวกับงานหล่อสแตนเลส SUS431 ได้ที่
https://casmetals.com/stainless-steel-casting-sus431/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ผลิตสแตนเลส SUS431 งานเคมีต้องเริ่มจากสภาพใช้งานจริง

SUS431 จัดอยู่ในกลุ่มสแตนเลสมาร์เทนซิติก การเลือกเกรดนี้มักเกี่ยวข้องกับชิ้นส่วนที่ต้องรับแรง ต้องการความแข็ง หรือมีการเสียดสีร่วมกับการสัมผัสของไหล อย่างไรก็ตาม ความเหมาะสมสำหรับงานเคมีต้องประเมินแยกตามสภาพแวดล้อม ไม่ควรเลือกจากชื่อเกรดหรือคำว่า “ทนกัดกร่อน” เพียงอย่างเดียว

ข้อมูลสำคัญที่ควรตรวจสอบประกอบด้วย:

  • ชื่อและความเข้มข้นของสารเคมี
  • อุณหภูมิใช้งานปกติและอุณหภูมิสูงสุด
  • ค่า pH และสิ่งปนเปื้อนในของไหล
  • การทำงานแบบต่อเนื่องหรือเป็นช่วง
  • ความเร็ว ทิศทาง และความปั่นป่วนของของไหล
  • การมีอนุภาคแข็ง ตะกอน หรือผลึกปะปน
  • ความดันภายในระบบและการเปลี่ยนแปลงความดัน
  • บริเวณอับ รอยต่อ ซอกแคบ และพื้นที่สะสมของสาร
  • วัสดุอื่นที่สัมผัสหรือประกอบร่วมกับชิ้นงาน
  • อายุใช้งานและเกณฑ์การยอมรับของผู้ใช้งาน

หากต้องการทำความเข้าใจคุณสมบัติและการใช้งานของวัสดุสแตนเลสในภาพรวม สามารถใช้ข้อมูลต่อไปนี้ประกอบการกำหนดสเปก
https://casmetals.com/stainless-steel-materials-properties/

ตัวอย่างการนำวัสดุสแตนเลสไปใช้กับชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/stainless-steel-materials-applications/

SUS431 ไม่ได้เหมาะกับสารเคมีทุกชนิด

การผลิตสแตนเลส SUS431 สำหรับงานเคมีต้องระมัดระวังการสรุปว่าวัสดุ “ทนกรด” “ทนด่าง” หรือ “ทนกัดกร่อน” โดยไม่มีข้อมูลประกอบ สารชนิดเดียวกันอาจให้ผลต่อวัสดุแตกต่างกันเมื่อความเข้มข้น อุณหภูมิ ความเร็วการไหล หรือสิ่งปนเปื้อนเปลี่ยนไป

ตัวอย่างเช่น ชิ้นส่วนที่สัมผัสของเหลวซึ่งดูไม่รุนแรงอาจเกิดการกัดกร่อนเฉพาะจุดในบริเวณซอก ร่อง เกลียว ผิวหยาบ หรือบริเวณที่ของไหลหยุดนิ่ง ขณะที่ชิ้นส่วนในระบบไหลเร็วอาจเสียหายจากการกัดกร่อนร่วมกับการกัดเซาะ การเลือกวัสดุจึงต้องพิจารณากลไกความเสียหายทั้งหมด ไม่ใช่ดูเฉพาะอัตราการกัดกร่อนโดยรวม

แนวทางทำความเข้าใจสาเหตุของการกัดกร่อนในชิ้นส่วนอุตสาหกรรม
https://casmetals.com/causes-of-corrosion-failure/

หลักการวิเคราะห์ความเสียหายจากการกัดกร่อนก่อนผลิตอะไหล่ทดแทน
https://casmetals.com/corrosion-failure-analysis/

รายการตรวจสอบเพื่อลดความเสี่ยงจากการกัดกร่อน
https://casmetals.com/corrosion-failure-prevention-checklist/

งานลักษณะใดที่อาจพิจารณาผลิตด้วย SUS431

SUS431 อาจนำมาพิจารณาสำหรับชิ้นส่วนที่ต้องรับแรงหรือเสียดสีและมีการสัมผัสสารเคมีในระดับที่วัสดุรองรับได้ ทั้งนี้ต้องยืนยันความเหมาะสมจากข้อกำหนดของลูกค้า ข้อมูลการใช้งาน และผลการวิเคราะห์ทางวิศวกรรมก่อนผลิต

ตัวอย่างชิ้นส่วนที่สามารถส่งรายละเอียดให้พิจารณา ได้แก่:

  • เพลาและปลอกเพลาในระบบปั๊ม
  • ใบพัดปั๊มและชิ้นส่วนหมุน
  • ตัวเสื้อหรือฝาครอบอุปกรณ์
  • แผ่นวาล์ว บ่าวาล์ว และชิ้นส่วนควบคุมการไหล
  • ชิ้นส่วนเครื่องกวนและระบบผสม
  • ชิ้นส่วนเครื่องจักรที่สัมผัสความชื้นหรือของไหล
  • อะไหล่ทดแทนเครื่องจักรนำเข้า
  • ชิ้นส่วนที่ต้องกลึง เจาะรู ทำร่อง หรือประกอบกับชิ้นส่วนอื่น
  • ชิ้นส่วนที่เสียหายจากการสึกหรอร่วมกับการกัดกร่อน

สำหรับชิ้นส่วนปั๊มเคมี ควรพิจารณาทั้งรูปทรงใบพัด การไหล การกัดเซาะ ความสมดุล และสารที่สูบ
https://casmetals.com/chemical-pump-impeller-casting/

สำหรับอะไหล่เครื่องจักรอุตสาหกรรมที่ต้องผลิตตามแบบหรือใช้ทดแทนของเดิม
https://casmetals.com/industrial-machine-parts-casting/

      รองรับชิ้นส่วนที่ต้องอิงขนาดใช้งานจริง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับสเปคโรงงาน ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับสเปคโรงงาน
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

การกัดกร่อนที่ควรตรวจสอบก่อนสั่งผลิต

การกัดกร่อนทั่วผิว

เป็นการสูญเสียเนื้อวัสดุโดยกระจายทั่วบริเวณที่สัมผัสสาร ความรุนแรงขึ้นอยู่กับชนิดสาร ความเข้มข้น อุณหภูมิ ระยะเวลาสัมผัส และสภาพผิว แม้รูปแบบนี้อาจตรวจพบได้ง่ายกว่าการกัดกร่อนเฉพาะจุด แต่ยังต้องประเมินผลต่อความหนาและความแข็งแรงของชิ้นส่วน

การกัดกร่อนเฉพาะจุด

ความเสียหายอาจเกิดเป็นหลุมเล็กแต่ลึก ทำให้ชิ้นส่วนรั่ว แตก หรือสูญเสียความแข็งแรง ทั้งที่พื้นผิวส่วนใหญ่ยังดูสมบูรณ์ การตรวจสภาพผิวเพียงภายนอกจึงอาจไม่เพียงพอ

การกัดกร่อนบริเวณซอก

บริเวณรอยต่อ หน้าแปลน เกลียว ใต้ปะเก็น หรือพื้นที่ที่ของไหลหมุนเวียนไม่ทั่วถึงอาจมีสภาพเคมีแตกต่างจากพื้นที่เปิด การออกแบบชิ้นส่วนและตำแหน่งรอยต่อจึงมีผลต่ออายุใช้งาน

การกัดกร่อนจากโลหะต่างชนิด

เมื่อ SUS431 ประกอบร่วมกับโลหะชนิดอื่นและมีตัวกลางที่นำไฟฟ้า อาจเกิดปฏิกิริยาระหว่างวัสดุ การเลือกวัสดุคู่สัมผัส พื้นที่ผิวของโลหะแต่ละชนิด และวิธีแยกการสัมผัสจึงควรได้รับการพิจารณา

การกัดกร่อนร่วมกับการกัดเซาะ

ใบพัด ปลอกเพลา วาล์ว และทางไหลอาจได้รับผลจากของไหลความเร็วสูง อนุภาคแข็ง ฟองอากาศ หรือการเปลี่ยนทิศทางอย่างรวดเร็ว ความเสียหายลักษณะนี้ไม่ควรถูกวิเคราะห์ว่าเป็นปัญหาวัสดุเพียงอย่างเดียว เพราะรูปทรง การไหล และสภาพผิวมีส่วนสำคัญ

แนวทางเลือกวัสดุเพื่อลดความเสียหายจากการกัดกร่อน
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

เปรียบเทียบ SUS431 กับสแตนเลสเกรดอื่นก่อนตัดสินใจ

การระบุ SUS431 ในแบบเดิมอาจมีเหตุผลด้านความแข็งแรง ความแข็ง การรับแรง หรือความสัมพันธ์กับกระบวนการอบชุบ แต่หากสภาพสารเคมีหรือกระบวนการผลิตเปลี่ยนไป ควรทบทวนว่าวัสดุเดิมยังเหมาะสมหรือไม่

ในบางสภาพแวดล้อม SUS304, SUS316, SUS316L, Duplex 2205 หรือวัสดุกลุ่มอื่นอาจถูกนำมาเปรียบเทียบ อย่างไรก็ตาม ไม่ควรเปลี่ยนเกรดโดยดูเฉพาะชื่อการค้า เพราะการเปลี่ยนวัสดุอาจส่งผลต่อการหล่อ การอบชุบ การกลึง ความแข็งแรง การประกอบ และอายุใช้งาน

รายการตรวจสอบสำหรับเปรียบเทียบวัสดุสแตนเลส
https://casmetals.com/stainless-comparison-selection-checklist/

ข้อผิดพลาดที่ควรหลีกเลี่ยงเมื่อเปรียบเทียบเกรดสแตนเลส
https://casmetals.com/stainless-comparison-selection-mistakes/

แนวทางเลือกวัสดุสำหรับชิ้นส่วนอุตสาหกรรมตามสภาพใช้งาน
https://casmetals.com/material-selection-guide/

หากงานเน้นการสัมผัสสารเคมีและการกัดกร่อนมากกว่าความแข็ง ควรตรวจสอบข้อมูลของ SUS316 ประกอบการเปรียบเทียบ โดยไม่ถือว่าเป็นวัสดุทดแทนโดยอัตโนมัติ
https://casmetals.com/sus316-stainless-steel-casting/

สำหรับสภาวะที่ต้องการประเมินสแตนเลส Duplex 2205 ควรตรวจสอบทั้งข้อกำหนดวัสดุ กระบวนการผลิต และสภาพสารเคมีอย่างเป็นระบบ
https://casmetals.com/duplex-2205-stainless-steel-casting/

ผลิตชิ้นส่วน SUS431 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่มีข้อมูลขนาด วัสดุ พิกัดความคลาดเคลื่อน ตำแหน่งผิวกลึง การอบชุบ และข้อกำหนดการตรวจสอบค่อนข้างครบถ้วน แบบที่ส่งเพื่อประเมินควรแสดงทั้งขนาดสำเร็จและข้อมูลที่มีผลต่อการผลิต

ข้อมูลสำคัญในแบบประกอบด้วย:

  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • ความหนาของแต่ละบริเวณ
  • รู ร่อง เกลียว และตำแหน่งประกอบ
  • พิกัดความคลาดเคลื่อนของผิวสำคัญ
  • ค่าความหยาบผิวที่ต้องการ
  • ตำแหน่งผิวกลึงและเนื้อเผื่อกลึง
  • สภาพวัสดุหรือข้อกำหนดการอบชุบ
  • จุดที่สัมผัสสารเคมีโดยตรง
  • ข้อกำหนดการตรวจสอบและเอกสารที่ต้องการ

รายละเอียดบริการผลิตชิ้นงานจากแบบ
https://casmetals.com/casting-from-drawing/

ผลิตชิ้นส่วน SUS431 จากตัวอย่าง

หากไม่มีแบบ สามารถส่งชิ้นงานตัวอย่างที่ใช้งานแล้วให้ตรวจสอบความเป็นไปได้ในการผลิตอะไหล่ทดแทน กระบวนการนี้อาจต้องวัดขนาด วิเคราะห์รูปทรง ประเมินส่วนที่สึกหรอ และสร้างข้อมูลสำหรับการผลิตใหม่

การผลิตจากตัวอย่างไม่สามารถยืนยันว่าวัสดุ ขนาด และสมบัติของชิ้นงานเดิมถูกต้องครบถ้วนโดยอัตโนมัติ โดยเฉพาะชิ้นส่วนที่สึก กัดกร่อน บิดงอ หรือผ่านการซ่อมมาก่อน จึงควรใช้ข้อมูลการทำงาน ประวัติความเสียหาย และผลตรวจวัสดุประกอบการตัดสินใจ

รายละเอียดการผลิตชิ้นงานจากตัวอย่าง
https://casmetals.com/casting-from-sample/

แนวทาง Reverse Engineering สำหรับสร้างข้อมูลชิ้นส่วนทดแทน
https://casmetals.com/reverse-engineering/

ความสำคัญของพิกัดความคลาดเคลื่อนและเนื้อเผื่อกลึง

ชิ้นส่วนในระบบเคมีอาจมีผิวซีล ตำแหน่งเพลา รูแบริ่ง หน้าแปลน หรือแนวประกอบที่ต้องควบคุมอย่างเหมาะสม หากกำหนดค่าคลาดเคลื่อนแคบเกินความจำเป็น ต้นทุนและความซับซ้อนอาจเพิ่มขึ้น แต่หากกว้างเกินไป ชิ้นส่วนอาจประกอบไม่ได้ รั่ว สั่น หรือเกิดการสึกผิดปกติ

คู่มือพิจารณาพิกัดความคลาดเคลื่อนของงานหล่อ
https://casmetals.com/casting-tolerance-guide/

เนื้อเผื่อกลึงต้องสัมพันธ์กับขนาดชิ้นงาน รูปทรง กระบวนการผลิต และสภาพผิวที่ต้องการ ไม่ควรกำหนดจากค่าตายตัวเพียงค่าเดียว
https://casmetals.com/what-is-machining-allowance/


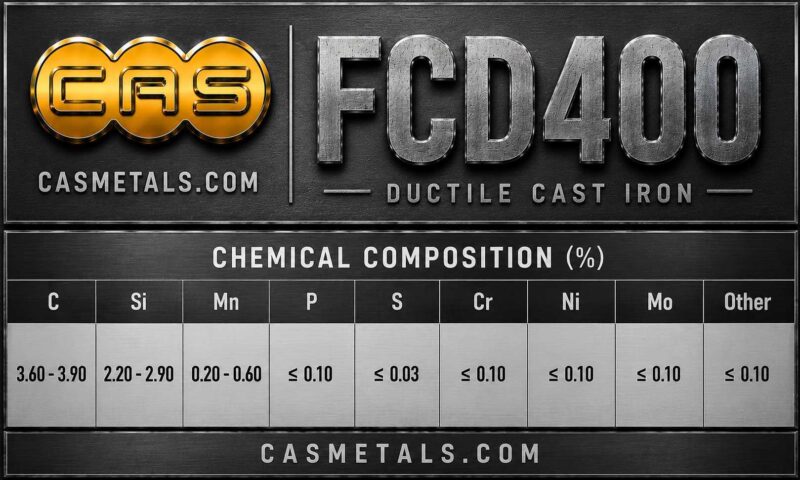
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD400 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
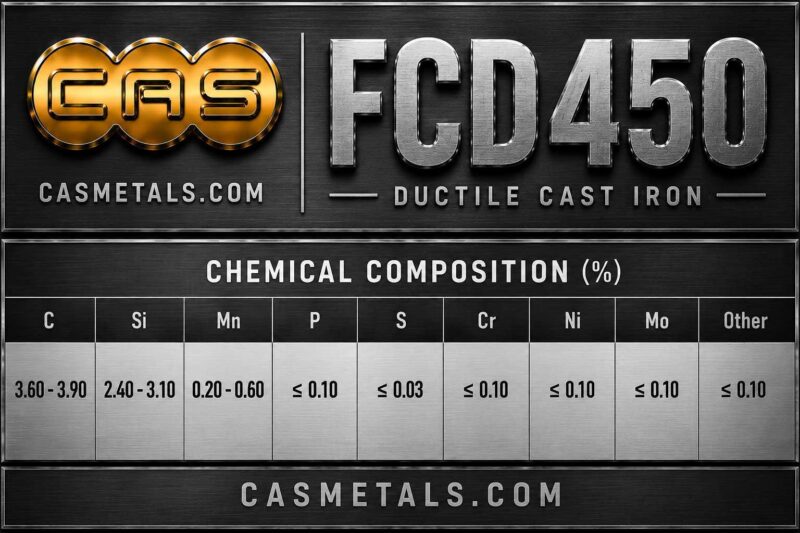
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD450 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS ในรูปแบบ infographic
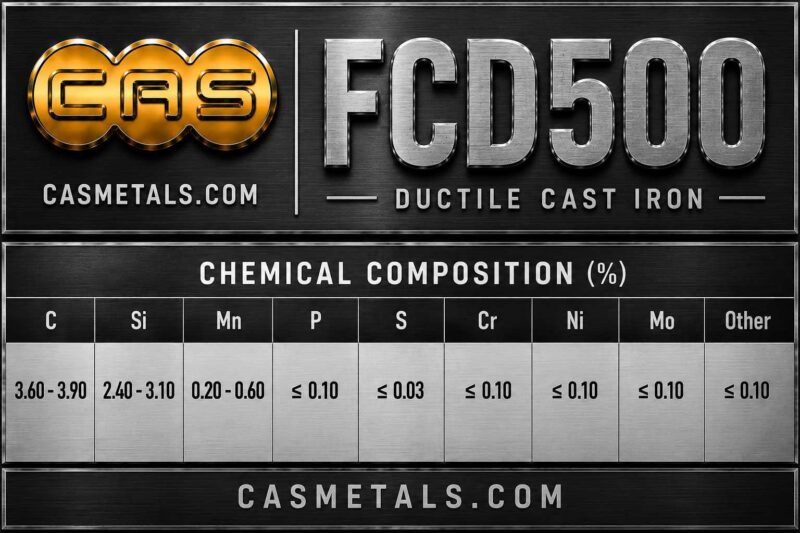
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD500 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน
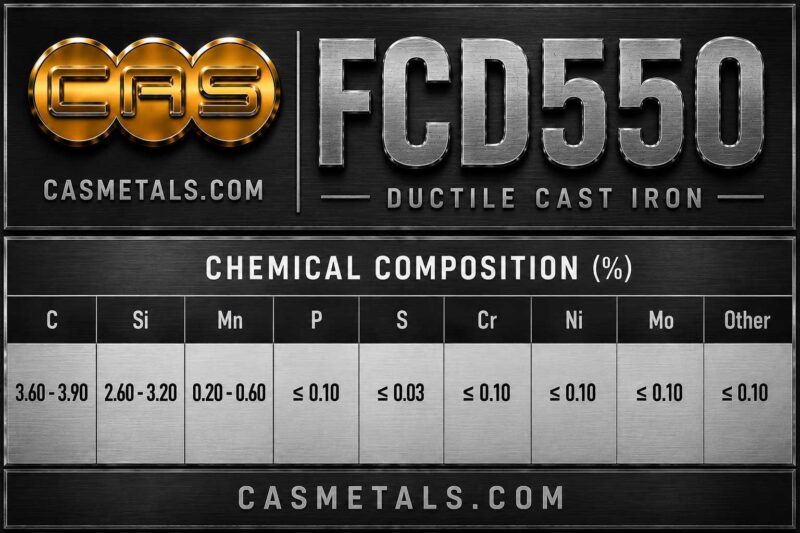
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD550 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
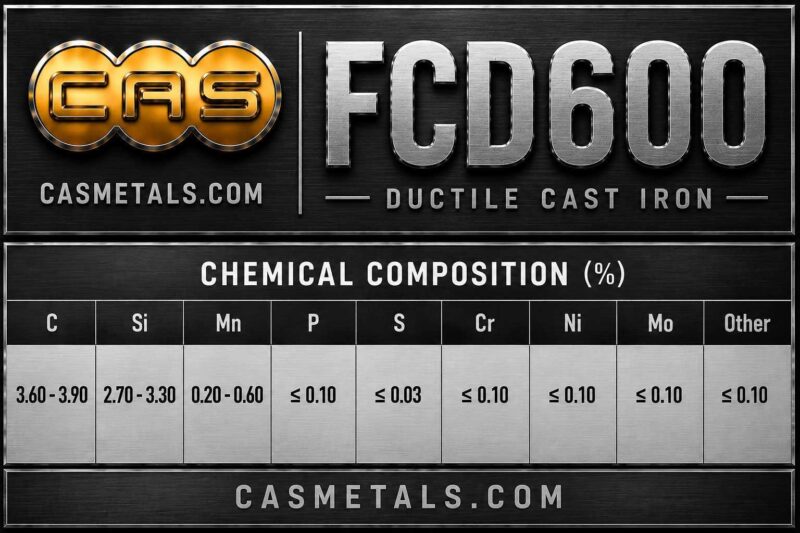
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD600 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
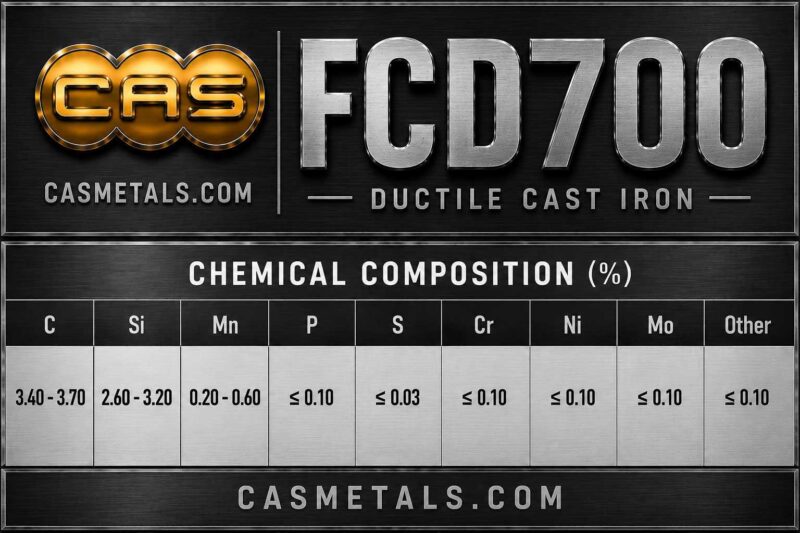
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD700 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
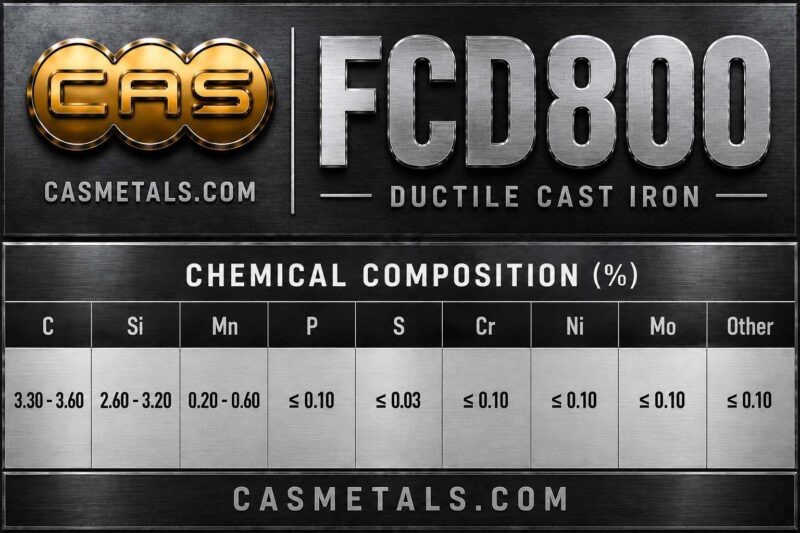
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD800 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

การอบชุบและคุณสมบัติหลังการผลิต

คุณสมบัติของชิ้นส่วน SUS431 อาจสัมพันธ์กับสภาพหลังการหล่อและกระบวนการอบชุบ การกำหนดเพียงชื่อวัสดุโดยไม่ระบุสภาพที่ต้องการอาจไม่เพียงพอสำหรับชิ้นส่วนที่รับแรง เสียดสี หรือหมุนด้วยความเร็ว

ก่อนกำหนดกระบวนการอบชุบควรพิจารณา:

  • หน้าที่และภาระที่ชิ้นส่วนรับ
  • ความแข็งหรือคุณสมบัติที่ต้องการ
  • ความหนาและความแตกต่างของหน้าตัด
  • ความเสี่ยงต่อการบิดตัวหรือแตกร้าว
  • ปริมาณงานกลึงก่อนและหลังอบชุบ
  • ตำแหน่งประกอบและค่าคลาดเคลื่อนสุดท้าย
  • วิธีตรวจสอบตามที่ลูกค้ากำหนด

ข้อมูลเบื้องต้นเกี่ยวกับการอบชุบโลหะ
https://casmetals.com/what-is-heat-treatment/

ควบคุมความเสี่ยงตั้งแต่การออกแบบชิ้นงาน

ความต้านทานการกัดกร่อนไม่ได้ขึ้นอยู่กับเกรดวัสดุเพียงอย่างเดียว การออกแบบสามารถช่วยลดบริเวณสะสมสาร ลดซอกอับ ทำความสะอาดง่าย และหลีกเลี่ยงการเปลี่ยนหน้าตัดอย่างฉับพลัน ชิ้นส่วนที่มีความหนาต่างกันมากอาจเพิ่มความซับซ้อนในการหล่อและการควบคุมคุณภาพ

ควรทบทวนประเด็นต่อไปนี้ก่อนอนุมัติผลิต:

  • มีบริเวณที่ของไหลค้างหรือระบายออกไม่หมดหรือไม่
  • มีซอกแคบใต้ปะเก็นหรือจุดยึดหรือไม่
  • ผิวที่สัมผัสสารสามารถทำความสะอาดได้หรือไม่
  • ความหนาของชิ้นงานเปลี่ยนแปลงฉับพลันหรือไม่
  • จุดรับแรงและจุดสัมผัสสารเคมีอยู่บริเวณเดียวกันหรือไม่
  • ต้องกลึงผิวหลังหล่อมากน้อยเพียงใด
  • รูปทรงมีผลต่อการไหล การสั่น หรือการกัดเซาะหรือไม่
  • มีโลหะต่างชนิดประกอบร่วมกันหรือไม่

แนวทางการออกแบบและสั่งผลิตชิ้นส่วนเครื่องจักรตามความต้องการ
https://casmetals.com/custom-machine-parts-casting-guide/

ข้อมูลที่ควรส่งเพื่อประเมินและเสนอราคา

เพื่อให้ CASMETALS ตรวจสอบความเป็นไปได้ของการผลิต สแตนเลส SUS431 งานเคมี ควรส่งข้อมูลให้ครบที่สุดเท่าที่มี ได้แก่:

  1. แบบ 2D, แบบ 3D หรือชิ้นงานตัวอย่าง
  2. ชื่อชิ้นส่วนและหน้าที่การทำงาน
  3. ขนาดสำเร็จและจำนวนที่ต้องการ
  4. เกรดวัสดุและมาตรฐานที่อ้างอิง
  5. ชนิด ความเข้มข้น และอุณหภูมิของสารเคมี
  6. ความดัน ความเร็วการไหล และลักษณะการทำงาน
  7. ประวัติการรั่ว แตก สึก หรือกัดกร่อนของชิ้นงานเดิม
  8. ตำแหน่งที่ต้องกลึงและค่าคลาดเคลื่อนสำคัญ
  9. ข้อกำหนดการอบชุบและคุณสมบัติหลังผลิต
  10. วิธีตรวจสอบ เอกสาร และข้อกำหนดเฉพาะของลูกค้า
  11. วัสดุของชิ้นส่วนที่ประกอบหรือสัมผัสร่วมกัน
  12. เป้าหมายการส่งมอบเพื่อใช้ประกอบการวางแผน

รายการตรวจสอบข้อมูลสำหรับขอราคาชิ้นส่วนเครื่องจักร
https://casmetals.com/machine-parts-rfq-checklist/

ขั้นตอนการสั่งผลิตชิ้นงานกับ CASMETALS
https://casmetals.com/how-to-order/

ส่งแบบ รูปถ่าย ตัวอย่าง และข้อมูลสภาพใช้งานเพื่อขอให้ตรวจสอบความเหมาะสมและเสนอราคา
https://casmetals.com/request-for-quote/

ปัจจัยที่มีผลต่อการเสนอราคาโรงหล่อบรอนซ์ HBsC4

ราคางานหล่อไม่ได้ขึ้นกับน้ำหนักชิ้นงานเพียงอย่างเดียว ปัจจัยที่ต้องพิจารณาประกอบด้วย:

  • เกรดวัสดุและข้อกำหนดทางโลหะวิทยา
  • ขนาด รูปทรง และความหนาของชิ้นงาน
  • จำนวนผลิตและความถี่ของการสั่งซื้อ
  • แบบหล่อหรืออุปกรณ์ช่วยผลิตที่ต้องจัดทำ
  • ปริมาณโลหะที่ต้องใช้ในระบบการหล่อ
  • ความซับซ้อนของแกนแบบ
  • เนื้อเผื่อกลึงและปริมาณงานเครื่องจักร
  • ค่าคลาดเคลื่อนและตำแหน่งที่ต้องควบคุม
  • การตรวจสอบและเอกสารประกอบ
  • สภาพตัวอย่างเดิมและงานสร้างแบบย้อนกลับ
  • ขอบเขตการบรรจุและการส่งมอบ

CASMETALS จะพิจารณาข้อมูลที่ได้รับก่อนประเมินความเป็นไปได้และเสนอราคา จึงไม่ควรกำหนดราคา ระยะเวลาผลิต หรือจำนวนขั้นต่ำจากชื่อวัสดุและน้ำหนักเพียงสองรายการ

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. SUS431 เหมาะสำหรับผลิตชิ้นส่วนที่สัมผัสสารเคมีทุกชนิดหรือไม่

SUS431 ไม่ได้เหมาะกับสารเคมีทุกชนิด แม้จะเป็นสแตนเลสที่มีความต้านทานการกัดกร่อน แต่การพิจารณาว่าสามารถใช้งานได้หรือไม่ต้องตรวจสอบชนิดและความเข้มข้นของสารเคมี ค่า pH อุณหภูมิ ความดัน ความเร็วการไหล ระยะเวลาสัมผัส สิ่งปนเปื้อน และลักษณะการทำงานของชิ้นส่วนร่วมกัน

การเลือกผลิต สแตนเลส SUS431 งานเคมี จึงไม่ควรอาศัยชื่อเกรดเพียงอย่างเดียว หากชิ้นส่วนต้องสัมผัสกรด ด่าง เกลือ คลอไรด์ น้ำเสีย หรือสารละลายหลายชนิด ต้องตรวจสอบข้อมูลการกัดกร่อนของวัสดุในสภาวะที่ใกล้เคียงกับการใช้งานจริง พร้อมพิจารณารูปแบบความเสียหายของชิ้นงานเดิม

SUS431 อาจถูกนำมาพิจารณาเมื่องานต้องการความแข็งแรง ความแข็ง หรือความต้านทานการสึกหรอร่วมกับความต้านทานการกัดกร่อนในระดับที่เหมาะสม แต่ไม่ควรระบุว่าใช้ได้กับงานเคมีทุกประเภทโดยไม่มีข้อมูลสนับสนุน สามารถศึกษาข้อมูลพื้นฐานของงานหล่อ SUS431 เพื่อใช้ประกอบการกำหนดสเปกได้ที่
https://casmetals.com/stainless-steel-casting-sus431/

2. ต้องส่งข้อมูลสารเคมีอะไรบ้างก่อนสั่งผลิตชิ้นส่วน SUS431

ควรส่งชื่อทางการค้าหรือชื่อทางเคมีของสาร ความเข้มข้น ค่า pH อุณหภูมิใช้งานปกติ อุณหภูมิสูงสุด ความดัน และลักษณะการสัมผัสว่าเป็นแบบต่อเนื่อง เป็นช่วง หรือเกิดเฉพาะระหว่างการล้างระบบ หากของไหลมีหลายองค์ประกอบ ควรแจ้งสารหลัก สิ่งปนเปื้อน ตะกอน อนุภาคแข็ง และสารทำความสะอาดที่อาจสัมผัสชิ้นส่วนด้วย

สำหรับของไหลที่มีการหมุนเวียน ควรระบุอัตราการไหลหรือข้อมูลที่แสดงว่าชิ้นส่วนอยู่ในบริเวณไหลเร็ว มีความปั่นป่วน เกิดฟองอากาศ หรือมีการเปลี่ยนทิศทางอย่างฉับพลัน เพราะความเสียหายอาจเป็นการกัดกร่อนร่วมกับการกัดเซาะ ไม่ใช่การกัดกร่อนจากปฏิกิริยาเคมีเพียงอย่างเดียว

หากไม่มีข้อมูลครบ ควรส่งเอกสารความปลอดภัยของสาร รูปถ่ายระบบ และชิ้นงานเดิมเพื่อช่วยประเมินเบื้องต้น การทำความเข้าใจคุณสมบัติของวัสดุสแตนเลสจะช่วยให้ฝ่ายวิศวกรรมและจัดซื้อกำหนดข้อมูลที่ต้องตรวจสอบได้ครบขึ้น
https://casmetals.com/stainless-steel-materials-properties/

3. SUS431 ทนการกัดกร่อนได้ดีกว่า SUS304 หรือ SUS316 หรือไม่

ไม่สามารถสรุปได้ว่า SUS431 ทนการกัดกร่อนได้ดีกว่าหรือด้อยกว่า SUS304 หรือ SUS316 ในทุกสภาวะ เพราะสแตนเลสแต่ละเกรดได้รับการออกแบบมาเพื่อสมดุลคุณสมบัติที่แตกต่างกัน การเปรียบเทียบต้องพิจารณาทั้งสภาพสารเคมี อุณหภูมิ ความต้องการด้านความแข็งแรง ความแข็ง การสึกหรอ การอบชุบ การกลึง และหน้าที่ของชิ้นส่วน

ในงานบางประเภท SUS431 อาจถูกเลือกเพราะต้องการคุณสมบัติทางกลและความแข็งหลังผ่านกระบวนการที่กำหนด ขณะที่งานซึ่งให้ความสำคัญกับการทนสารเคมีเป็นหลักอาจต้องนำสแตนเลสเกรดอื่นหรือโลหะกลุ่มอื่นมาเปรียบเทียบเพิ่มเติม ห้ามเปลี่ยนจาก SUS431 เป็นเกรดอื่นโดยอัตโนมัติเพียงเพราะชิ้นงานเดิมเกิดสนิมหรือกัดกร่อน เพราะสาเหตุอาจมาจากการออกแบบ การประกอบ สภาพผิว หรือกระบวนการใช้งาน

ผู้กำหนดวัสดุสามารถใช้รายการตรวจสอบการเปรียบเทียบสแตนเลสเพื่อรวบรวมเงื่อนไขก่อนเลือกเกรด
https://casmetals.com/stainless-comparison-selection-checklist/

4. การผลิตชิ้นส่วน SUS431 ช่วยแก้ปัญหาการกัดกร่อนของอะไหล่เดิมได้ทันทีหรือไม่

การเปลี่ยนมาใช้ SUS431 ไม่ได้หมายความว่าปัญหาการกัดกร่อนจะหายไปทันที หากยังไม่ทราบสาเหตุที่แท้จริงของความเสียหาย ชิ้นงานเดิมอาจเสียหายจากการกัดกร่อนเฉพาะจุด การกัดกร่อนบริเวณซอก การสัมผัสโลหะต่างชนิด การกัดเซาะจากของไหล การเกิดโพรงอากาศ การสึกหรอ หรือความเค้นร่วมกับสภาพแวดล้อม

ก่อนผลิตอะไหล่ทดแทนควรตรวจตำแหน่งที่เริ่มเสียหาย ลักษณะผิว ความลึกของหลุม แนวร้าว การสูญเสียเนื้อวัสดุ และระยะเวลาที่ใช้งาน พร้อมเปรียบเทียบกับข้อมูลสารเคมี อุณหภูมิ ความเร็วการไหล และประวัติการเปลี่ยนแปลงกระบวนการ หากแก้เฉพาะชื่อวัสดุแต่ไม่แก้รูปทรง ซอกอับ การไหล หรือวิธีประกอบ ปัญหาเดิมอาจเกิดซ้ำได้

แนวทางเลือกวัสดุเพื่อลดความเสียหายจากการกัดกร่อนสามารถใช้ประกอบการทบทวนสเปกก่อนผลิต
https://casmetals.com/material-selection-to-reduce-corrosion-failure/

5. สาเหตุใดทำให้ชิ้นส่วน SUS431 เกิดสนิมหรือกัดกร่อนระหว่างใช้งาน

สาเหตุอาจมาจากสารเคมีที่รุนแรงเกินความสามารถของวัสดุ อุณหภูมิสูงกว่าที่ประเมิน ความเข้มข้นของสารเปลี่ยนแปลง การสะสมของตะกอน น้ำหรือของไหลค้างในซอกแคบ การสัมผัสกับโลหะต่างชนิด สภาพผิวไม่เหมาะสม หรือการปนเปื้อนจากกระบวนการผลิตและซ่อมบำรุง

บางกรณีชิ้นส่วนอาจไม่ได้เสียหายจากปฏิกิริยาเคมีเพียงอย่างเดียว แต่เกิดจากการเสียดสี อนุภาคแข็ง หรือของไหลความเร็วสูงที่ทำลายผิวป้องกันของวัสดุอย่างต่อเนื่อง บริเวณเกลียว ใต้ปะเก็น รูตัน รอยต่อ และพื้นที่ซึ่งทำความสะอาดได้ยากมักต้องได้รับการตรวจเป็นพิเศษ

การหาสาเหตุควรอาศัยหลักฐานจากชิ้นงานจริงและข้อมูลการเดินเครื่อง ไม่ควรพิจารณาจากภาพภายนอกเพียงอย่างเดียว รายละเอียดเกี่ยวกับปัจจัยที่ทำให้ชิ้นส่วนอุตสาหกรรมเกิดการกัดกร่อนสามารถศึกษาได้ที่
https://casmetals.com/causes-of-corrosion-failure/

6. CASMETALS สามารถผลิตใบพัดปั๊มเคมีด้วย SUS431 ได้หรือไม่

สามารถส่งแบบหรือตัวอย่างใบพัดปั๊มเคมีให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตได้ แต่ต้องพิจารณาก่อนว่า SUS431 เหมาะกับของไหลและสภาพการทำงานของปั๊มหรือไม่ ข้อมูลสำคัญประกอบด้วยชนิดของสาร ความเข้มข้น อุณหภูมิ ความเร็วรอบ ทิศทางการหมุน รูปแบบใบพัด ขนาดเพลา ตำแหน่งสวมประกอบ และประวัติความเสียหายของใบพัดเดิม

ใบพัดปั๊มเคมีอาจเผชิญการกัดกร่อน การกัดเซาะ การเกิดโพรงอากาศ การสั่น และความไม่สมดุลพร้อมกัน การเลือกวัสดุเพียงอย่างเดียวจึงไม่เพียงพอ ต้องพิจารณารูปทรง ทางไหล สภาพผิว งานกลึง และการตรวจสอบหลังผลิตตามข้อกำหนดของลูกค้า

รายละเอียดเกี่ยวกับการผลิตใบพัดปั๊มสำหรับงานเคมี
https://casmetals.com/chemical-pump-impeller-casting/

7. ชิ้นส่วนวาล์วสำหรับงานเคมีสามารถผลิตจาก SUS431 ได้หรือไม่

ชิ้นส่วนวาล์วบางประเภทอาจนำ SUS431 มาพิจารณาได้ โดยเฉพาะชิ้นส่วนที่ต้องรับแรง เสียดสี หรือควบคุมการไหล แต่ต้องตรวจสอบว่าวัสดุเหมาะกับสารเคมี อุณหภูมิ ความดัน และรูปแบบการเปิด–ปิดของวาล์วหรือไม่ ชิ้นส่วนแต่ละตำแหน่ง เช่น ตัวเสื้อวาล์ว ฝาวาล์ว แผ่นวาล์ว บ่าวาล์ว ก้านวาล์ว และชิ้นส่วนภายใน อาจต้องการคุณสมบัติวัสดุแตกต่างกัน

การกำหนดให้วาล์วทั้งชุดใช้วัสดุเดียวกันอาจไม่เหมาะเสมอไป เพราะบางตำแหน่งเน้นรับแรง บางตำแหน่งเน้นซีล บางตำแหน่งสัมผัสการไหลโดยตรง และบางตำแหน่งมีการเสียดสีระหว่างโลหะ ควรพิจารณาวัสดุคู่สัมผัส ระยะห่าง การอบชุบ งานกลึง และผิวซีลร่วมกัน

ข้อมูลเกี่ยวกับประเภทและหน้าที่ของชิ้นส่วนวาล์วอุตสาหกรรม
https://casmetals.com/industrial-valve-components/

8. สามารถผลิตชิ้นส่วน SUS431 ตามแบบของลูกค้าได้หรือไม่

สามารถส่งแบบ 2D แบบ 3D หรือเอกสารสเปกให้ตรวจสอบความเป็นไปได้ในการผลิตได้ แบบควรระบุขนาดสำเร็จ วัสดุ จำนวน ตำแหน่งผิวกลึง พิกัดความคลาดเคลื่อน ค่าความหยาบผิว การอบชุบ และข้อกำหนดการตรวจสอบที่ต้องการ หากเป็นชิ้นส่วนงานเคมี ควรระบุบริเวณที่สัมผัสสาร ความดัน และอุณหภูมิใช้งานเพิ่มเติม

การตรวจแบบก่อนผลิตมีความสำคัญเพราะรูปทรงที่มีผนังบางและหนาแตกต่างกันมาก ซอกลึก รูตัน หรือการเปลี่ยนหน้าตัดอย่างฉับพลันอาจส่งผลต่อการวางแผนการหล่อและงานกลึง หากแบบแสดงเฉพาะขนาดสำเร็จ CASMETALS ต้องพิจารณาเนื้อเผื่อกลึงและข้อกำหนดของชิ้นงานก่อนกำหนดแนวทางผลิต

รายละเอียดการผลิตชิ้นส่วนจากแบบ
https://casmetals.com/casting-from-drawing/

9. หากไม่มีแบบ สามารถผลิตชิ้นส่วน SUS431 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งชิ้นงานตัวอย่างให้ตรวจสอบเบื้องต้นได้ โดยเฉพาะอะไหล่เครื่องจักรเก่า อะไหล่นำเข้า หรือชิ้นส่วนที่ไม่มีแบบหลงเหลืออยู่ อย่างไรก็ตาม ชิ้นงานที่ผ่านการใช้งานอาจสึก กัดกร่อน บิดงอ แตกร้าว หรือผ่านการเชื่อมซ่อมมาแล้ว จึงไม่ควรคัดลอกทุกขนาดจากตัวอย่างโดยไม่ประเมินสภาพเดิม

การผลิตจากตัวอย่างไม่สามารถรับรองเกรดวัสดุ สมบัติทางกล หรือขนาดตั้งต้นของชิ้นงานเดิมได้จนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบที่เหมาะสม ลูกค้าควรให้ข้อมูลตำแหน่งประกอบ ระยะสำคัญ หน้าที่การทำงาน และประวัติความเสียหาย เพื่อช่วยแยกส่วนที่เป็นขนาดออกแบบออกจากส่วนที่สูญเสียไปจากการใช้งาน

รายละเอียดบริการผลิตชิ้นงานจากตัวอย่าง
https://casmetals.com/casting-from-sample/

หากต้องสร้างข้อมูลชิ้นงานใหม่จากตัวอย่าง สามารถศึกษาหลักการ Reverse Engineering เพิ่มเติมได้ที่
https://casmetals.com/reverse-engineering/

10. การอบชุบมีความสำคัญต่อชิ้นส่วน SUS431 อย่างไร

การอบชุบอาจมีผลต่อคุณสมบัติและความเหมาะสมของชิ้นส่วน SUS431 โดยเฉพาะงานที่ต้องรับแรง ต้องการความแข็ง ทนการสึกหรอ หรือรักษาความสัมพันธ์ระหว่างความแข็งแรงกับความเหนียว การระบุเพียงชื่อเกรด SUS431 โดยไม่กำหนดสภาพวัสดุหรือคุณสมบัติที่ต้องการอาจไม่เพียงพอสำหรับชิ้นส่วนสำคัญ

การวางแผนอบชุบต้องพิจารณาขนาด รูปทรง ความหนาของหน้าตัด ตำแหน่งที่ต้องกลึง และความเสี่ยงต่อการบิดตัวหรือแตกร้าว ชิ้นงานบางประเภทอาจต้องแบ่งลำดับงานกลึงก่อนและหลังการอบชุบเพื่อควบคุมขนาดสำเร็จ ทั้งหมดควรเป็นไปตามแบบ มาตรฐาน หรือข้อกำหนดที่ลูกค้าอนุมัติ

CASMETALS ไม่ควรกำหนดค่าความแข็งหรือกระบวนการอบชุบแทนข้อกำหนดทางวิศวกรรมโดยไม่มีข้อมูลเพียงพอ ความรู้เบื้องต้นเกี่ยวกับการอบชุบสามารถศึกษาได้ที่
https://casmetals.com/what-is-heat-treatment/

11. งานหล่อ SUS431 สามารถควบคุมขนาดให้เท่ากับงานกลึงสำเร็จได้หรือไม่

งานหล่อและงานกลึงสำเร็จมีข้อกำหนดด้านขนาดต่างกัน ผิวประกอบ ผิวซีล รูเพลา ร่องลิ่ม เกลียว และตำแหน่งที่ต้องการความเที่ยงตรงสูงมักต้องเผื่อเนื้อสำหรับการกลึงภายหลัง ไม่ควรกำหนดให้ทุกพื้นผิวของชิ้นงานหล่อมีค่าคลาดเคลื่อนเท่ากับผิวกลึงโดยอัตโนมัติ

ก่อนผลิตควรแบ่งให้ชัดเจนว่าพื้นผิวใดเป็นผิวหล่อ พื้นผิวใดต้องกลึง และขนาดใดมีความสำคัญต่อการประกอบ หากกำหนดพิกัดความคลาดเคลื่อนแคบเกินความจำเป็น อาจเพิ่มความซับซ้อนในการผลิตและการตรวจสอบ แต่ถ้ากำหนดกว้างเกินไป ชิ้นส่วนอาจเกิดการเยื้องศูนย์ รั่ว สั่น หรือประกอบไม่ได้

แนวทางพิจารณาพิกัดความคลาดเคลื่อนสำหรับงานหล่อ
https://casmetals.com/casting-tolerance-guide/

12. ต้องเผื่อกลึงชิ้นส่วน SUS431 เท่าไร

ไม่ควรกำหนดเนื้อเผื่อกลึงด้วยค่าตายตัวเดียวสำหรับชิ้นส่วน SUS431 ทุกชิ้น เพราะปริมาณเนื้อเผื่อขึ้นอยู่กับขนาด รูปทรง กระบวนการหล่อ ตำแหน่งพื้นผิว ทิศทางการวางชิ้นงาน สภาพผิว และพิกัดความคลาดเคลื่อนที่ต้องการหลังกลึง

ผิวหน้าแปลน รูสวมเพลา ผิวซีล และตำแหน่งประกอบอาจต้องวางแผนเนื้อเผื่อแตกต่างกัน หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงผิวสมบูรณ์ แต่หากเผื่อมากเกินไปจะเพิ่มปริมาณงานกลึง เวลา และการสูญเสียวัสดุ แบบที่ส่งมาควรแสดงสัญลักษณ์ผิวกลึงและขนาดสำเร็จอย่างชัดเจน เพื่อให้ผู้ผลิตพิจารณาร่วมกับกระบวนการจริง

ข้อมูลเกี่ยวกับหลักการกำหนดเนื้อเผื่อกลึง
https://casmetals.com/what-is-machining-allowance/

13. ควรวิเคราะห์ชิ้นงานเดิมก่อนเปลี่ยนมาผลิตด้วย SUS431 หรือไม่

ควรวิเคราะห์เมื่อชิ้นงานเดิมเกิดการกัดกร่อนซ้ำ อายุใช้งานสั้นผิดปกติ หรือยังไม่ทราบสาเหตุความเสียหาย การเปลี่ยนวัสดุโดยไม่วิเคราะห์อาจทำให้แก้ปัญหาไม่ตรงจุด เพราะความเสียหายอาจเกิดจากสารเคมี การไหล การสั่น การประกอบผิดแนว ความเค้น รูปทรงที่มีซอกอับ หรือการสัมผัสกับโลหะต่างชนิด

ข้อมูลที่ควรเก็บ ได้แก่ ตำแหน่งเริ่มเสียหาย ลักษณะหลุมและรอยร้าว ความหนาที่สูญเสีย ระยะเวลาใช้งาน สภาพสารเคมี อุณหภูมิ ความดัน และเหตุการณ์ผิดปกติก่อนพบปัญหา หากมีชิ้นงานเสียหายควรเก็บไว้ในสภาพเดิมเท่าที่ทำได้ ไม่ควรขัด ล้าง หรือซ่อมจนหลักฐานสำคัญสูญหายก่อนตรวจสอบ

แนวทางการวิเคราะห์ความเสียหายจากการกัดกร่อน
https://casmetals.com/corrosion-failure-analysis/

14. ต้องเตรียมข้อมูลอะไรเพื่อขอราคาผลิตชิ้นส่วน SUS431 งานเคมี

ควรเตรียมแบบหรือชิ้นงานตัวอย่าง จำนวนที่ต้องการ ขนาดสำเร็จ น้ำหนักโดยประมาณ เกรดวัสดุ มาตรฐานอ้างอิง และรายละเอียดงานกลึง หากมีข้อกำหนดการอบชุบ ความแข็ง การตรวจสอบ หรือเอกสารประกอบ ต้องระบุให้ชัดเจนตั้งแต่ขั้นตอนขอราคา

สำหรับงานเคมีควรเพิ่มข้อมูลชื่อสาร ความเข้มข้น ค่า pH อุณหภูมิ ความดัน ความเร็วการไหล อนุภาคปนเปื้อน และรูปแบบการทำงาน พร้อมแจ้งประวัติการกัดกร่อนหรือการสึกหรอของอะไหล่เดิม ข้อมูลเหล่านี้ช่วยให้ตรวจสอบว่างานมุ่งผลิตตามสเปกเดิมหรือจำเป็นต้องทบทวนวัสดุและรูปทรงก่อนเสนอแนวทางผลิต

สามารถตรวจสอบรายการข้อมูลสำหรับขอราคาชิ้นส่วนเครื่องจักรได้ที่
https://casmetals.com/machine-parts-rfq-checklist/

ขั้นตอนเตรียมข้อมูลและสั่งผลิตกับ CASMETALS
https://casmetals.com/how-to-order/

15. จะเริ่มต้นสั่งผลิตชิ้นส่วนสแตนเลส SUS431 สำหรับงานเคมีได้อย่างไร

เริ่มจากรวบรวมแบบ 2D แบบ 3D รูปถ่าย หรือชิ้นงานตัวอย่าง พร้อมระบุชื่อชิ้นส่วน หน้าที่การทำงาน จำนวน เกรดวัสดุ งานกลึง และข้อกำหนดหลังผลิต สำหรับชิ้นส่วนที่สัมผัสสารเคมีควรแนบข้อมูลสาร ความเข้มข้น อุณหภูมิ ความดัน ลักษณะการไหล และประวัติความเสียหายของชิ้นงานเดิมด้วย

หากลูกค้ากำหนด SUS431 ไว้แล้ว CASMETALS จะใช้ข้อมูลดังกล่าวประกอบการตรวจสอบความเป็นไปได้ในการผลิต แต่การรับข้อมูลเพื่อประเมินไม่ได้หมายถึงการยืนยันว่าวัสดุเหมาะกับสารเคมีทุกชนิด หากสภาพใช้งานมีความเสี่ยง ควรทบทวนข้อมูลวัสดุและข้อกำหนดทางวิศวกรรมก่อนอนุมัติผลิต

ส่งรายละเอียดเพื่อให้ CASMETALS ตรวจสอบขนาด รูปทรง จำนวน งานกลึง สภาพใช้งาน และข้อมูลที่จำเป็นสำหรับการเสนอราคาได้ที่
https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS