banner bg

รับหล่อใบพัดปั๊มสแตนเลส SUS304 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS304 สำหรับโรงงานอุตสาหกรรม งานซ่อมบำรุง และการผลิตอะไหล่ทดแทนตามแบบหรือตัวอย่าง เหมาะสำหรับโครงการที่ต้องพิจารณาความสัมพันธ์ระหว่างวัสดุ รูปทรงใบพัด ของไหล อุณหภูมิ ความเร็วรอบ งานกลึง และข้อกำหนดตรวจรับร่วมกันก่อนผลิต

ใบพัดปั๊มเป็นชิ้นส่วนที่มีผลโดยตรงต่อการเคลื่อนที่ของของไหล สมรรถนะของปั๊ม การสั่นสะเทือน และอายุการใช้งาน การระบุเพียงว่าเป็น “สแตนเลส SUS304” จึงยังไม่เพียงพอสำหรับการสั่งหล่อ ผู้ผลิตต้องได้รับข้อมูลด้านขนาด รูปแบบใบพัด จุดประกอบกับเพลา สภาพของไหล และมาตรฐานวัสดุที่ลูกค้าต้องการอย่างชัดเจน

ผู้ที่ต้องการศึกษาภาพรวมของงานหล่อสแตนเลสสำหรับชิ้นส่วนอุตสาหกรรม สามารถพิจารณาข้อมูลบริการรับหล่อสแตนเลสได้ที่

https://casmetals.com/stainless-steel-casting-1/

สำหรับข้อมูลเฉพาะเกี่ยวกับการรับหล่อชิ้นงานสแตนเลส SUS304 สามารถศึกษารายละเอียดประกอบการจัดเตรียมสเปกได้ที่

https://casmetals.com/sus304-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

รับหล่อใบพัดปั๊ม SUS304 ตามแบบหรือตัวอย่าง

การผลิตใบพัดปั๊มทดแทนสามารถเริ่มจากแบบวิศวกรรม ชิ้นงานตัวอย่าง หรือข้อมูลที่รวบรวมจากทั้งสองแหล่ง หากมีแบบที่สมบูรณ์ ควรระบุขนาดหลัก จำนวนใบพัด ทิศทางการหมุน มุมและความโค้งของใบ ทางเข้ากับทางออกของของไหล ขนาดรูเพลา ร่องลิ่ม ตำแหน่งงานกลึง และข้อกำหนดสมดุลที่ต้องการ

รายละเอียดบริการผลิตงานหล่อตามแบบสามารถใช้เป็นแนวทางเตรียมข้อมูลเบื้องต้นได้ที่

https://casmetals.com/casting-from-drawing/

หากไม่มีแบบ แต่มีใบพัดเดิมที่ถอดออกจากเครื่องจักร CASMETALS สามารถตรวจสอบความเป็นไปได้ในการผลิตจากตัวอย่าง อย่างไรก็ตาม ชิ้นงานเก่าอาจมีการสึกกร่อน การกัดกร่อน การบิดตัว หรือผ่านการซ่อมมาก่อน จึงไม่ควรคัดลอกทุกขนาดโดยไม่วิเคราะห์หน้าที่ของพื้นผิวและค่าที่จำเป็นต่อการประกอบ

ข้อมูลเกี่ยวกับการเริ่มผลิตจากชิ้นงานตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

ในกรณีที่ใบพัดเดิมไม่มีแบบและไม่สามารถหาข้อมูลจากผู้ผลิตเครื่องจักรได้ อาจต้องใช้กระบวนการ Reverse Engineering เพื่อสร้างข้อมูลขนาด ตรวจลักษณะการประกอบ และกำหนดจุดที่ต้องชดเชยจากการสึกหรอ

https://casmetals.com/reverse-engineering/

การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมคือ SUS304 หรือมีคุณสมบัติตรงกับข้อกำหนดใด การยืนยันเกรดต้องอาศัยเอกสารเดิม การวิเคราะห์วัสดุ หรือวิธีตรวจสอบที่ตกลงกันก่อนผลิต โดยเฉพาะเมื่อใบพัดทำงานกับสารเคมี อาหาร ของไหลที่มีคลอไรด์ หรือสภาพที่มีความเสี่ยงต่อการกัดกร่อนเฉพาะจุด

ต้องตรวจสอบเกรดวัสดุก่อนสั่งหล่อ

SUS304 เป็นชื่อเกรดที่ใช้อย่างแพร่หลายในงานสแตนเลส แต่การระบุวัสดุสำหรับชิ้นงานหล่อควรอ้างอิงข้อกำหนดที่เหมาะกับกระบวนการหล่อและเงื่อนไขตรวจรับของโครงการ ไม่ควรถือว่าชื่อเกรดของผลิตภัณฑ์รีดและชื่อที่ใช้ในงานหล่อสามารถแทนกันได้ทุกกรณี

ก่อนเสนอผลิตควรตรวจสอบอย่างน้อยว่า ลูกค้าต้องการเกรดตามมาตรฐานใด ต้องควบคุมส่วนผสมหรือสมบัติเฉพาะหรือไม่ มีใบรับรองวัสดุหรือข้อกำหนดทดสอบใด และชิ้นงานจะสัมผัสกับของไหลประเภทใด หากลูกค้ามีแบบจากต่างประเทศ ควรส่งหน้าที่ระบุ Material Specification และ Revision ของแบบมาพร้อมกัน

ข้อมูลพื้นฐานเกี่ยวกับสมบัติของกลุ่มวัสดุสแตนเลสสามารถใช้ประกอบการพิจารณาเบื้องต้นได้ที่

https://casmetals.com/stainless-steel-materials-properties/

ตัวอย่างการประยุกต์ใช้วัสดุสแตนเลสในงานอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-applications/

การเลือก SUS304 ต้องพิจารณาสภาพใช้งานจริง ไม่ควรตัดสินจากคำว่า “สแตนเลส” เพียงอย่างเดียว เพราะความเหมาะสมขึ้นอยู่กับชนิดและความเข้มข้นของสาร อุณหภูมิ ค่า pH ปริมาณคลอไรด์ ของแข็งแขวนลอย การหยุดค้างของของไหล ความเร็วการไหล และวิธีทำความสะอาดระบบ หากข้อมูลชี้ว่าสภาวะใช้งานรุนแรงกว่าขอบเขตที่วัสดุรองรับ ควรทบทวนวัสดุก่อนผลิตแทนการยืนยันว่า SUS304 ใช้ได้ทุกงาน

รูปแบบใบพัดมีผลต่อการผลิตและการใช้งาน

ใบพัดปั๊มมีหลายรูปแบบ เช่น ใบพัดปิด ใบพัดกึ่งเปิด และใบพัดเปิด แต่ละรูปแบบมีความแตกต่างด้านรูปทรง ช่องทางไหล การทำแบบหล่อ การทำความสะอาดผิว งานกลึง และความเหมาะสมกับของไหล การส่งเพียงเส้นผ่านศูนย์กลางภายนอกจึงไม่เพียงพอสำหรับประเมินการผลิต

ภาพรวมประเภทของใบพัดปั๊มสามารถศึกษาได้ที่

https://casmetals.com/types-of-pump-impeller/

ใบพัดปิดมีแผ่นปิดประกบด้านหน้าและด้านหลัง ช่องทางไหลภายในต้องได้รับการตรวจสอบอย่างรอบคอบ เพราะรูปร่างภายในมีผลต่อการทำแบบหล่อ การไหลของโลหะ และการตกแต่งชิ้นงาน

https://casmetals.com/closed-impeller-casting/

ใบพัดกึ่งเปิดมีลักษณะที่เปิดด้านหนึ่ง ช่วยให้เข้าถึงพื้นผิวบางส่วนได้ง่ายกว่าใบพัดปิด แต่ยังต้องควบคุมระยะประกอบกับชิ้นส่วนภายในปั๊มตามแบบของเครื่องจักร

https://casmetals.com/semi-open-impeller-casting/

ใบพัดเปิดไม่มีแผ่นปิดประกบช่องทางไหลแบบใบพัดปิด รูปทรงของใบและการเชื่อมต่อระหว่างใบกับดุมยังคงต้องพิจารณาความแข็งแรง ความหนา และความสามารถในการผลิตอย่างเหมาะสม

https://casmetals.com/open-impeller-casting/

CASMETALS จะพิจารณารูปแบบใบพัดร่วมกับขนาด น้ำหนัก จำนวนชิ้น ความซับซ้อนของทางไหล ตำแหน่งงานกลึง และข้อมูลเครื่องจักร ก่อนกำหนดแนวทางผลิตที่เหมาะสม ไม่ควรเปลี่ยนรูปแบบใบพัดหรือแก้รูปทรงทางไหลโดยไม่มีการอนุมัติจากผู้รับผิดชอบด้านวิศวกรรมของลูกค้า

      งานเปียก สารเคมี หรือน้ำทะเล ต้องเลือกวัสดุให้ถูก

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับการกัดกร่อน ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับการกัดกร่อน
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

ของไหลอุตสาหกรรมเป็นข้อมูลสำคัญในการเลือก SUS304

คำว่า “ของไหลอุตสาหกรรม” ครอบคลุมตั้งแต่น้ำสะอาด น้ำกระบวนการ ของเหลวผสม สารละลาย สารเคมี ของไหลที่มีตะกอน ไปจนถึงของไหลในกระบวนการอาหาร แต่ละชนิดสร้างเงื่อนไขการทำงานต่อใบพัดแตกต่างกัน

ข้อมูลที่ควรแจ้งประกอบด้วย:

  • ชื่อของไหลและส่วนประกอบที่ทราบ
  • ความเข้มข้นของสารสำคัญ
  • ช่วงอุณหภูมิใช้งาน
  • ค่า pH หากเกี่ยวข้อง
  • ปริมาณของแข็งหรือตะกอน
  • ลักษณะการกัดกร่อนหรือการสึกที่เคยพบ
  • การเดินเครื่องต่อเนื่องหรือเป็นช่วง
  • วิธีทำความสะอาดและสารที่ใช้ทำความสะอาด
  • ความเร็วรอบของปั๊ม
  • ปัญหาเดิม เช่น รูพรุน ผิวถูกกัดเซาะ รอยร้าว หรือการสั่น

แนวทางเลือกวัสดุสำหรับใบพัดปั๊มตามเงื่อนไขใช้งานสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pump-impeller-material-selection/

การเลือกวัสดุควรพิจารณาร่วมกับรูปแบบระบบ ไม่ควรแก้ปัญหาด้วยการเปลี่ยนวัสดุเพียงอย่างเดียว หากต้นเหตุเกิดจากการเดินปั๊มนอกช่วงการทำงาน การติดตั้งไม่ตรงแนว การไหลเข้าปั๊มไม่เหมาะสม หรือความไม่สมดุลของชิ้นส่วน

ปัญหาที่ควรตรวจสอบก่อนผลิตใบพัดทดแทน

ใบพัดที่ส่งมาเป็นตัวอย่างสามารถให้ข้อมูลเกี่ยวกับความเสียหายเดิมได้ หากตรวจพบว่าผิวบางตำแหน่งถูกกัดเซาะ มีหลุม รอยแตก ขอบใบบางผิดปกติ หรือรูเพลาหลวม ควรบันทึกตำแหน่งและลักษณะความเสียหายก่อนเริ่มสร้างชิ้นงานใหม่

กรณีที่ต้องการแยกประเภทปัญหาของใบพัด สามารถใช้ข้อมูลปัญหาที่พบบ่อยเป็นแนวทางตรวจสอบเบื้องต้นได้ที่

https://casmetals.com/common-pump-impeller-problems/

คาวิเทชันเป็นหนึ่งในสาเหตุที่อาจทำให้ผิวใบพัดเกิดความเสียหาย แต่ต้องตรวจร่วมกับสภาพระบบและตำแหน่งความเสียหาย ไม่ควรสรุปจากลักษณะผิวเพียงอย่างเดียว

https://casmetals.com/causes-of-cavitation-failure/

นอกจากคาวิเทชันแล้ว ยังต้องพิจารณาการกัดกร่อน การกัดเซาะจากอนุภาค การสั่นสะเทือน การประกอบไม่ตรงแนว การหมุนผิดทิศ การเสียดสีกับชิ้นส่วนข้างเคียง และความเสียหายจากการซ่อมเดิม หากไม่จัดการต้นเหตุ ใบพัดใหม่อาจเสียหายซ้ำแม้เปลี่ยนวัสดุแล้ว

งานกลึงและจุดประกอบที่ต้องระบุ

ใบพัดหล่อมักมีพื้นผิวที่ต้องผ่านงานกลึง เช่น รูเพลา หน้าดุม ร่องลิ่ม เกลียว หรือพื้นผิวอ้างอิงสำหรับการประกอบ แบบควรแยกให้ชัดเจนว่าส่วนใดเป็นขนาดหลังหล่อและส่วนใดเป็นขนาดสำเร็จหลังกลึง พร้อมระบุค่าคลาดเคลื่อนและสัญลักษณ์ผิวตามข้อกำหนดจริง

ข้อมูลเกี่ยวกับการเตรียมค่าเผื่องานกลึงสำหรับชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

หากใช้ชิ้นงานเก่าเป็นตัวอย่าง ต้องตรวจว่ารูเพลา ร่องลิ่ม และหน้าประกอบสึกไปจากขนาดเดิมหรือไม่ การคัดลอกขนาดที่สึกแล้วอาจทำให้ใบพัดใหม่ประกอบหลวม ศูนย์คลาด หรือเกิดการสั่นเมื่อเดินเครื่อง

ลูกค้าควรแจ้งด้วยว่าต้องการรับชิ้นงานในสภาพหล่อ งานกลึงบางส่วน หรืองานกลึงสำเร็จตามแบบ เพื่อให้สามารถพิจารณาขอบเขตและข้อมูลที่จำเป็นได้ครบถ้วนก่อนเสนอราคา

ข้อมูลที่ใช้ประเมินการรับหล่อใบพัดปั๊ม SUS304

เพื่อให้ตรวจสอบความเป็นไปได้และเสนอราคาได้ตรงกับขอบเขตงาน ควรจัดเตรียมข้อมูลดังต่อไปนี้:

  1. แบบ 2D, แบบ 3D หรือใบพัดตัวอย่าง
  2. ชื่อเครื่องจักร รุ่นปั๊ม และตำแหน่งใช้งาน
  3. รูปแบบใบพัดและทิศทางการหมุน
  4. ขนาดสำคัญและน้ำหนักโดยประมาณ
  5. จำนวนที่ต้องการผลิต
  6. Material Specification และมาตรฐานที่ต้องการ
  7. รายละเอียดของของไหลและช่วงอุณหภูมิ
  8. ความเร็วรอบและข้อมูลการทำงานที่เกี่ยวข้อง
  9. ตำแหน่งและขอบเขตงานกลึง
  10. ข้อกำหนดค่าคลาดเคลื่อน ผิว และการประกอบ
  11. ข้อกำหนดตรวจสอบหรือเอกสารคุณภาพ
  12. รูปถ่ายความเสียหายของใบพัดเดิม หากเป็นงานทดแทน
  13. ปัญหาที่ต้องการแก้ไขจากชิ้นงานเดิม
  14. Revision ล่าสุดและจุดที่ห้ามเปลี่ยนแปลง

แบบตรวจสอบข้อมูลสำหรับขอราคาใบพัดปั๊มสามารถใช้ประกอบการเตรียม RFQ ได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

หากไม่มีแบบวิศวกรรม แต่ยังมีใบพัดเดิมหรือข้อมูลเครื่องจักร สามารถตรวจสอบแนวทางเริ่มต้นได้ที่

https://casmetals.com/pump-impeller-without-drawing/

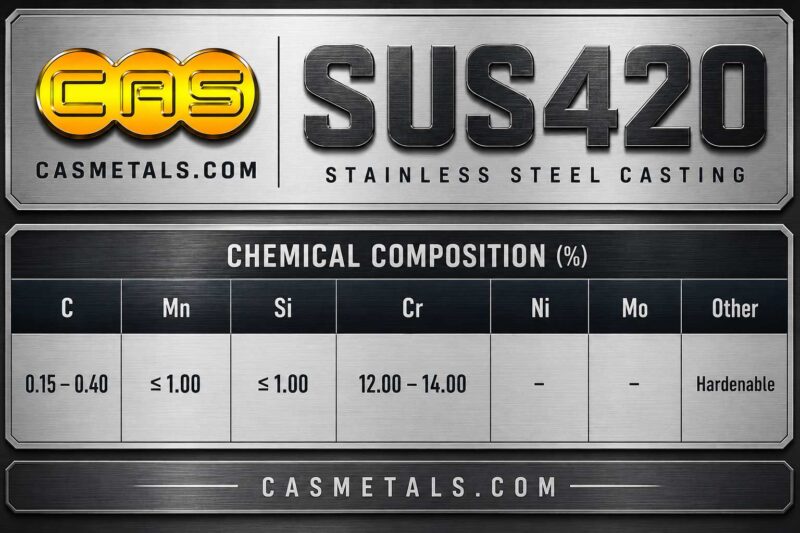
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
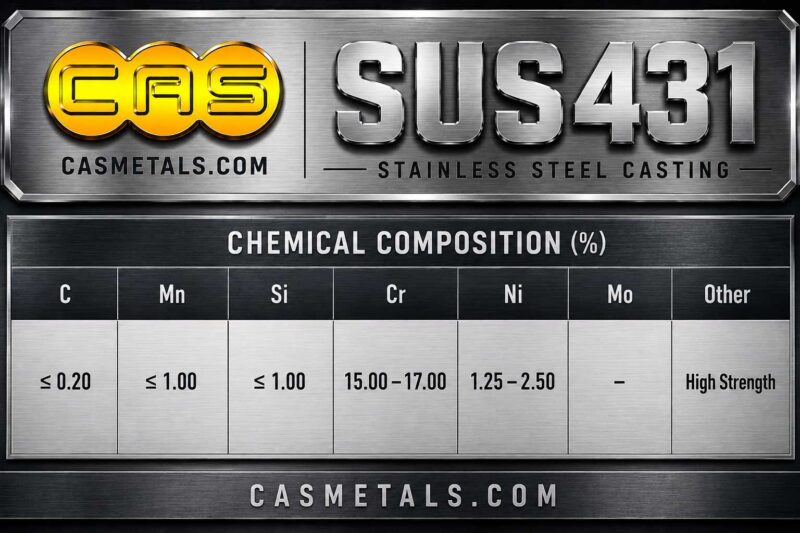
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
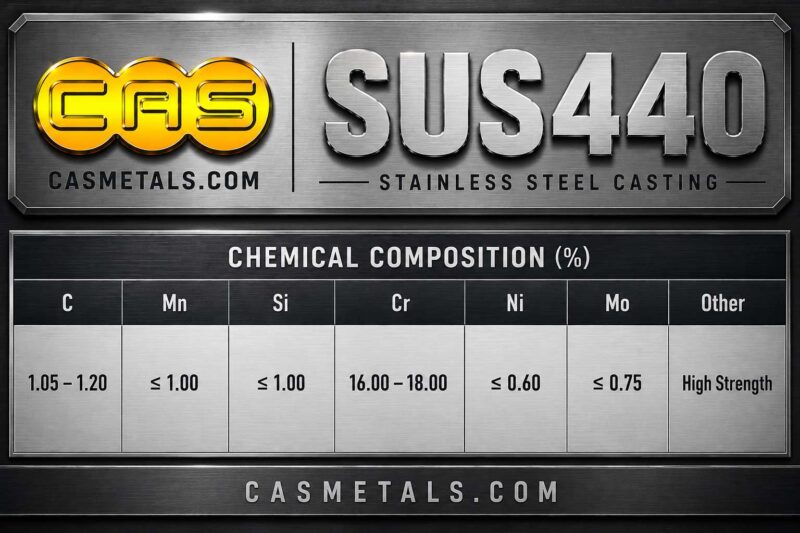
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
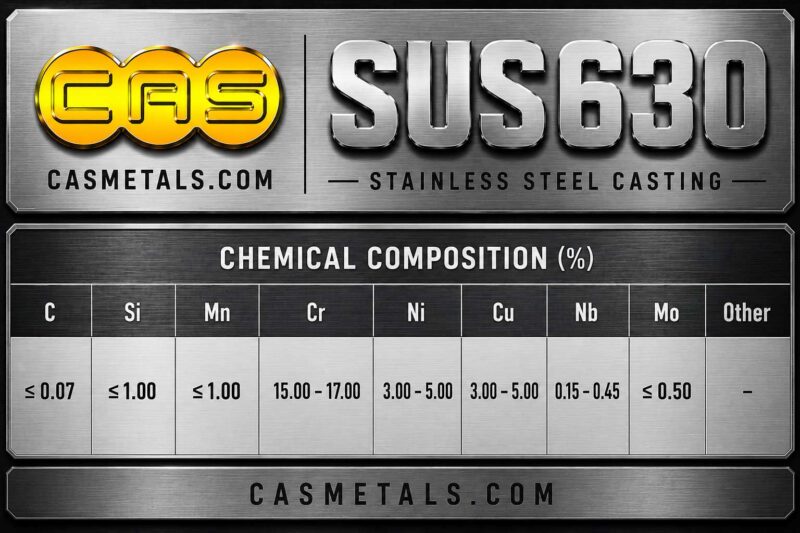
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
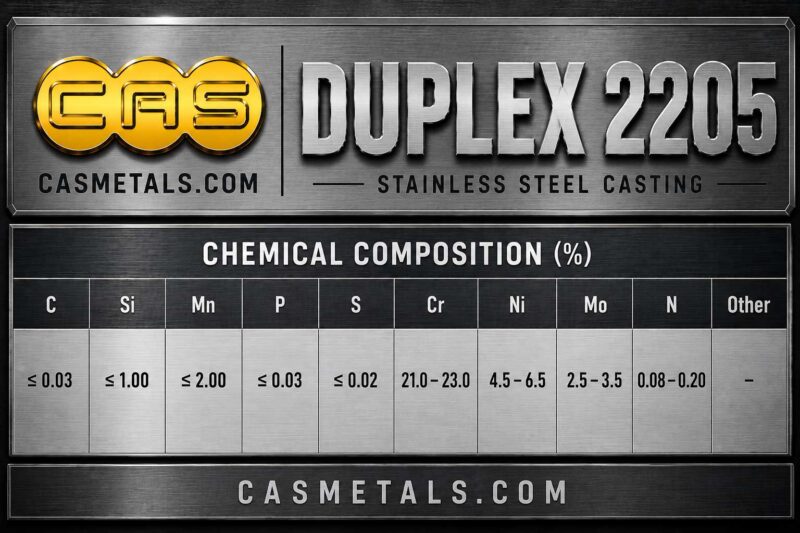
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

แนวทางการผลิตใบพัดปั๊มตามสเปกลูกค้า

หลังได้รับข้อมูล CASMETALS จะตรวจสอบความครบถ้วนของแบบ ตัวอย่าง วัสดุ รูปทรง จำนวน งานกลึง และข้อกำหนดตรวจรับ หากพบความไม่ชัดเจน เช่น ระบุเพียง SUS304 โดยไม่มีมาตรฐาน หรือแบบกับตัวอย่างมีขนาดไม่ตรงกัน ต้องยืนยันข้อมูลก่อนกำหนดขอบเขตผลิต

แนวทางรับหล่อใบพัดปั๊มตามสั่งสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

สำหรับงานที่เป็นชุดอะไหล่ของปั๊ม ไม่ได้มีเฉพาะใบพัด อาจต้องตรวจความสัมพันธ์กับเพลา แหวนกันสึก ตัวเสื้อปั๊ม ฝาปั๊ม หรือชิ้นส่วนประกอบอื่น เพื่อหลีกเลี่ยงปัญหาขนาดไม่สัมพันธ์กัน

https://casmetals.com/industrial-pump-parts-casting/

การตรวจสอบคุณภาพต้องกำหนดตามความสำคัญของชิ้นงาน แบบ มาตรฐาน และข้อตกลงในใบสั่งซื้อ ไม่ควรเพิ่มหรือลดรายการตรวจสอบจากการคาดเดา หากต้องการกำหนดแผนตรวจสอบ ควรระบุจุดตรวจ วิธีตรวจ เกณฑ์ยอมรับ และเอกสารที่ต้องส่งมอบให้ชัดเจนตั้งแต่ขั้นตอนขอราคา

ข้อมูลภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

เหตุผลที่ต้องประเมินงานเป็นรายชิ้น

แม้ใบพัดสองชิ้นจะมีขนาดภายนอกใกล้กัน แต่ความยากในการผลิตอาจแตกต่างกันจากจำนวนใบ รูปทรงทางไหล ความหนา ช่องภายใน จุดป้อนโลหะ ตำแหน่งงานกลึง และข้อกำหนดตรวจรับ CASMETALS จึงต้องประเมินจากแบบหรือตัวอย่างจริงก่อนยืนยันความเหมาะสม

การประเมินเป็นรายชิ้นช่วยให้ตรวจสอบประเด็นต่อไปนี้ได้ครบถ้วน:

  • รูปทรงสามารถผลิตด้วยกระบวนการที่พิจารณาได้หรือไม่
  • มีพื้นที่ใดที่ต้องปรับแบบเพื่อรองรับกระบวนการหล่อ
  • ขนาดใดเป็นขนาดวิกฤตต่อการประกอบ
  • ต้องสร้างแบบหล่อหรืออุปกรณ์เฉพาะหรือไม่
  • ต้องเผื่องานกลึงบริเวณใด
  • วัสดุที่ระบุสัมพันธ์กับมาตรฐานงานหล่อหรือไม่
  • ข้อกำหนดตรวจสอบเหมาะกับความเสี่ยงของชิ้นงานหรือไม่
  • ปัญหาของใบพัดเดิมเกิดจากวัสดุ รูปทรง ระบบปั๊ม หรือหลายปัจจัยร่วมกัน

CASMETALS ไม่ควรยืนยันว่าวัสดุ SUS304 เหมาะกับของไหลทุกชนิดจากชื่อวัสดุเพียงอย่างเดียว การพิจารณาที่น่าเชื่อถือต้องใช้ข้อมูลของไหล สภาวะเดินเครื่อง รูปทรง และข้อกำหนดของผู้ใช้งานร่วมกัน

ส่งข้อมูลเพื่อขอประเมินและเสนอราคา

ฝ่ายจัดซื้อ วิศวกรซ่อมบำรุง หรือเจ้าของโรงงานที่ต้องการรับหล่อใบพัดปั๊ม สแตนเลส SUS304 สามารถส่งแบบ รูปถ่าย ตัวอย่าง ขนาด จำนวน วัสดุ งานกลึง รายละเอียดของของไหล และเงื่อนไขการใช้งานให้ CASMETALS ตรวจสอบ

หากข้อมูลบางส่วนยังไม่ครบ ควรแจ้งรายการที่มีอยู่และประเด็นที่ต้องการคำแนะนำตามจริง เพื่อให้สามารถประเมินว่าต้องตรวจสอบข้อมูลหรือชิ้นงานเพิ่มเติมด้านใดก่อนเสนอราคา

ส่งรายละเอียดโครงการผ่านหน้าขอใบเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อใบพัดปั๊มสแตนเลส SUS304 เหมาะกับงานอุตสาหกรรมประเภทใด?

บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS304 เหมาะสำหรับการผลิตใบพัดใหม่และอะไหล่ทดแทนของปั๊มในระบบอุตสาหกรรม ซึ่งต้องการวัสดุสแตนเลสตามข้อกำหนดของแบบหรือผู้ใช้งาน ตัวอย่างเช่น ระบบน้ำในกระบวนการผลิต ระบบหมุนเวียนของเหลว ระบบบำบัดน้ำ ปั๊มในเครื่องจักร และปั๊มสำหรับของไหลเฉพาะทางบางประเภท

อย่างไรก็ตาม คำว่า “ของไหลอุตสาหกรรม” ครอบคลุมสารหลายชนิด จึงไม่ควรสรุปว่า SUS304 เหมาะกับทุกระบบจากชื่อวัสดุเพียงอย่างเดียว ต้องพิจารณาชนิดและความเข้มข้นของสาร อุณหภูมิ ค่า pH ปริมาณคลอไรด์ ของแข็งแขวนลอย ความเร็วการไหล วิธีทำความสะอาด และระยะเวลาที่ของไหลค้างอยู่ภายในปั๊มร่วมกัน

นอกจากนี้ ควรตรวจสอบว่าข้อกำหนด SUS304 ในแบบอ้างอิงมาตรฐานใด และเป็นข้อกำหนดที่เหมาะกับชิ้นงานหล่อหรือไม่ เพราะชื่อเกรดที่ใช้กับผลิตภัณฑ์สแตนเลสต่างรูปแบบอาจไม่สามารถนำมาใช้แทนกันโดยอัตโนมัติ ผู้สั่งผลิตควรส่ง Material Specification หรือข้อกำหนดวัสดุฉบับสมบูรณ์ให้ผู้ผลิตตรวจสอบก่อนเสนอราคา

ข้อมูลเกี่ยวกับการรับหล่อชิ้นงานสแตนเลส SUS304 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/sus304-stainless-steel-casting/

2. SUS304 สามารถใช้ผลิตใบพัดปั๊มสำหรับของไหลทุกชนิดได้หรือไม่?

ไม่ควรระบุว่า SUS304 ใช้ผลิตใบพัดปั๊มสำหรับของไหลได้ทุกชนิด เนื่องจากความเหมาะสมของวัสดุขึ้นอยู่กับองค์ประกอบของของไหล ความเข้มข้น อุณหภูมิ ค่า pH คลอไรด์ อนุภาคของแข็ง ความเร็วการไหล และสภาพการเดินเครื่องจริง วัสดุที่ทำงานได้ดีในระบบหนึ่งอาจเกิดการกัดกร่อน การกัดเซาะ หรือความเสียหายเฉพาะตำแหน่งเมื่อใช้กับอีกระบบหนึ่ง

ก่อนสั่งรับหล่อใบพัดปั๊ม สแตนเลส SUS304 ควรรวบรวมข้อมูลจากเอกสารความปลอดภัยของสาร ข้อมูลกระบวนการ ประวัติความเสียหายของใบพัดเดิม และข้อกำหนดจากผู้ผลิตปั๊มหรือวิศวกรผู้ออกแบบ หากของไหลมีสารเคมีหลายชนิด ต้องพิจารณาผลจากสารผสมและการเปลี่ยนแปลงความเข้มข้นระหว่างเดินเครื่องด้วย

หากใบพัดเดิมเกิดหลุม ผิวพรุน ขอบใบบาง หรือมีการสูญเสียเนื้อโลหะ ไม่ควรเปลี่ยนเป็น SUS304 ทันทีโดยยังไม่วิเคราะห์ต้นเหตุ เพราะความเสียหายอาจเกิดจากการกัดกร่อน คาวิเทชัน การกัดเซาะจากตะกอน หรือหลายปัจจัยร่วมกัน การเลือกวัสดุจึงต้องทำควบคู่กับการตรวจสอบระบบปั๊ม

ข้อมูลสมบัติของวัสดุสแตนเลสสำหรับใช้พิจารณาเบื้องต้นสามารถศึกษาได้ที่

https://casmetals.com/stainless-steel-materials-properties/

แนวทางเลือกวัสดุสำหรับใบพัดปั๊มตามสภาพใช้งานสามารถศึกษาได้ที่

https://casmetals.com/pump-impeller-material-selection/

3. สามารถรับหล่อใบพัดปั๊ม SUS304 ตามแบบของลูกค้าได้หรือไม่?

สามารถตรวจสอบความเป็นไปได้ในการผลิตใบพัดปั๊ม SUS304 ตามแบบของลูกค้าได้ โดยแบบที่ใช้เสนอราคาควรเป็น Revision ล่าสุดและแสดงรายละเอียดสำคัญครบถ้วน เช่น เส้นผ่านศูนย์กลางภายนอก ขนาดดุม จำนวนใบ รูปทรงทางไหล มุมใบพัด ทิศทางการหมุน รูเพลา ร่องลิ่ม เกลียว หน้าประกอบ และตำแหน่งที่ต้องผ่านงานกลึง

แบบควรแยกขนาดหลังหล่อออกจากขนาดสำเร็จหลังกลึง พร้อมระบุค่าคลาดเคลื่อน ความหยาบผิว มาตรฐานวัสดุ และข้อกำหนดตรวจรับ หากมีไฟล์ 3D ควรส่งมาพร้อมแบบ 2D เพราะไฟล์ 3D ช่วยอธิบายรูปทรง แต่แบบ 2D มักเป็นเอกสารหลักสำหรับระบุค่าคลาดเคลื่อน วัสดุ หมายเหตุ และจุดควบคุมที่สำคัญ

หากพบว่าข้อมูลในแบบ 2D และ 3D ไม่ตรงกัน ต้องให้ลูกค้ายืนยันเอกสารที่ถือเป็นหลักก่อนเริ่มงาน ไม่ควรเลือกใช้ค่าจากไฟล์ใดไฟล์หนึ่งโดยคาดเดา โดยเฉพาะขนาดทางไหล รูเพลา และตำแหน่งใบพัดซึ่งมีผลต่อการประกอบและการทำงานของปั๊ม

รายละเอียดเกี่ยวกับการสั่งผลิตชิ้นงานหล่อตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตใบพัดปั๊ม SUS304 จากตัวอย่างได้หรือไม่?

หากไม่มีแบบแต่มีใบพัดเดิม สามารถส่งตัวอย่างให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตอะไหล่ทดแทนได้ ขั้นตอนสำคัญคือการตรวจสภาพตัวอย่าง วัดขนาด พิจารณาพื้นผิวประกอบ ตรวจตำแหน่งงานกลึง และแยกขนาดเดิมออกจากขนาดที่เปลี่ยนแปลงเพราะการสึกหรอหรือการกัดกร่อน

ใบพัดเก่าอาจมีรูเพลาหลวม ร่องลิ่มสึก ขอบใบบาง ผิวทางไหลถูกกัดเซาะ หรือผ่านการเชื่อมซ่อมมาก่อน การคัดลอกทุกขนาดจากตัวอย่างโดยตรงอาจทำให้ชิ้นงานใหม่มีข้อผิดพลาดเดิมติดไปด้วย ลูกค้าควรส่งข้อมูลเพลา ชิ้นส่วนคู่ประกอบ คู่มือเครื่องจักร หรือขนาดอ้างอิงเพิ่มเติมถ้ามี

การผลิตจากตัวอย่างยังไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมเป็น SUS304 หรือมีสมบัติตรงกับมาตรฐานใด หากไม่มีเอกสารวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์วัสดุและกำหนดเกณฑ์ตรวจรับร่วมกันก่อนผลิต รวมถึงต้องยืนยันว่าการเลือก SUS304 สอดคล้องกับของไหลและสภาพใช้งานจริง

รายละเอียดบริการผลิตงานหล่อจากชิ้นงานตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

5. Reverse Engineering ใบพัดปั๊ม SUS304 แตกต่างจากการคัดลอกตัวอย่างอย่างไร?

Reverse Engineering ไม่ใช่เพียงการวัดและคัดลอกชิ้นงานเก่า แต่เป็นการรวบรวมข้อมูลเพื่อทำความเข้าใจรูปทรง หน้าที่ จุดประกอบ สภาพการสึก และข้อกำหนดที่จำเป็นต่อการสร้างอะไหล่ทดแทน กระบวนการอาจครอบคลุมการวัดขนาด การสร้างแบบ ตรวจความสัมพันธ์กับเพลาและชิ้นส่วนคู่ประกอบ รวมถึงการแยกความเสียหายออกจากรูปทรงที่ควรเป็น

สำหรับใบพัดปั๊ม ต้องให้ความสำคัญกับรูปทรงทางไหล จำนวนและทิศทางของใบ ขนาดทางเข้าและทางออก ตำแหน่งดุม รูเพลา ร่องลิ่ม และระยะที่สัมพันธ์กับตัวเสื้อปั๊มหรือแหวนกันสึก การเปลี่ยนรายละเอียดบางจุดโดยไม่มีข้อมูลรองรับอาจทำให้การประกอบหรือการทำงานต่างจากใบพัดเดิม

หากต้องการเปลี่ยนวัสดุเดิมเป็น SUS304 ควรแยกการตัดสินใจเรื่องวัสดุออกจากการสร้างรูปทรง โดยตรวจสอบของไหล อุณหภูมิ สภาพการกัดกร่อน ความเร็วรอบ และข้อกำหนดของผู้ใช้งานก่อน ไม่ควรถือว่าการสร้างแบบใหม่ทำให้สามารถเปลี่ยนวัสดุได้โดยอัตโนมัติ

ข้อมูลเกี่ยวกับกระบวนการ Reverse Engineering สำหรับอะไหล่อุตสาหกรรมสามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

6. ใบพัดปั๊มแบบปิด กึ่งเปิด และเปิด เลือกใช้ต่างกันอย่างไร?

ใบพัดปั๊มแบบปิด แบบกึ่งเปิด และแบบเปิดมีรูปทรง ช่องทางไหล และลักษณะการประกอบต่างกัน การเลือกประเภทใบพัดต้องอ้างอิงการออกแบบของปั๊ม ลักษณะของของไหล ขนาดอนุภาค ประสิทธิภาพที่ต้องการ ระยะห่างระหว่างชิ้นส่วน และความสะดวกในการบำรุงรักษา ไม่ควรเลือกจากวัสดุ SUS304 หรือจากรูปลักษณ์ภายนอกเพียงอย่างเดียว

ใบพัดปิดมีแผ่นปิดประกบช่องทางไหลทั้งสองด้าน รูปทรงภายในจึงต้องควบคุมตามแบบอย่างรอบคอบ ใบพัดกึ่งเปิดมีด้านหนึ่งเปิดและต้องควบคุมระยะห่างกับชิ้นส่วนที่อยู่ติดกัน ส่วนใบพัดเปิดมีใบที่เปิดให้เห็นได้มากกว่า แต่ยังต้องพิจารณาความแข็งแรงของใบและดุม ตลอดจนความสัมพันธ์กับระบบปั๊ม

เมื่อต้องผลิตใบพัดทดแทน ควรรักษาประเภทและรูปทรงตามแบบเดิม เว้นแต่มีการออกแบบและอนุมัติการเปลี่ยนแปลงโดยผู้รับผิดชอบด้านวิศวกรรม การเปลี่ยนจากใบพัดประเภทหนึ่งไปเป็นอีกประเภทอาจกระทบการไหล ระยะประกอบ ภาระ และสมรรถนะของปั๊มได้

ข้อมูลเกี่ยวกับประเภทของใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/types-of-pump-impeller/

7. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อใบพัดปั๊ม SUS304?

ข้อมูลที่ควรส่งเพื่อขอราคารับหล่อใบพัดปั๊ม สแตนเลส SUS304 ประกอบด้วยแบบ 2D หรือ 3D ชิ้นงานตัวอย่าง ขนาดหลัก น้ำหนักโดยประมาณ จำนวนที่ต้องการ รุ่นปั๊ม ตำแหน่งใช้งาน ทิศทางการหมุน ความเร็วรอบ รายละเอียดงานกลึง และ Material Specification ที่ต้องการ

ควรแจ้งข้อมูลของไหลด้วย เช่น ชื่อสาร ส่วนประกอบ ความเข้มข้น อุณหภูมิ ค่า pH ปริมาณคลอไรด์ และของแข็งแขวนลอย หากเป็นใบพัดทดแทน ควรแนบรูปความเสียหาย ประวัติการใช้งาน อายุใช้งานโดยประมาณ ตำแหน่งที่สึก และปัญหาที่ต้องการแก้ไข เพื่อช่วยแยกประเด็นวัสดุออกจากปัญหาของระบบปั๊ม

หากมีข้อกำหนดด้านงานกลึง ค่าคลาดเคลื่อน การตรวจสอบ การทดสอบ เอกสารวัสดุ หรือจุดตรวจรับพิเศษ ต้องแจ้งตั้งแต่ขั้นตอน RFQ เพราะข้อกำหนดเหล่านี้มีผลต่อการประเมินกระบวนการผลิตและขอบเขตเสนอราคา ไม่ควรแจ้งเพิ่มเติมหลังเริ่มผลิตโดยไม่มีการทบทวนผลกระทบ

แบบตรวจสอบข้อมูลสำหรับขอราคาใบพัดปั๊มสามารถศึกษาได้ที่

https://casmetals.com/pump-impeller-rfq-checklist/

8. หากไม่มีแบบและตัวอย่างไม่สมบูรณ์ ยังขอประเมินการผลิตได้หรือไม่?

สามารถส่งข้อมูลที่มีอยู่ให้ตรวจสอบเบื้องต้นได้ แต่ความสามารถในการสร้างใบพัดทดแทนจะขึ้นอยู่กับสภาพตัวอย่างและข้อมูลประกอบ หากตัวอย่างแตกหัก สูญเสียใบพัดบางส่วน หรือผิวถูกกัดกร่อนอย่างรุนแรง อาจไม่สามารถระบุรูปทรงเดิมได้ครบถ้วนจากตัวอย่างชิ้นเดียว

ข้อมูลจากเพลา ตัวเสื้อปั๊ม แหวนกันสึก คู่มือเครื่องจักร แบบประกอบ ภาพก่อนเสียหาย หรือใบพัดอีกชิ้นที่ยังอยู่ในสภาพดีกว่าอาจช่วยในการตรวจสอบ หากชิ้นส่วนบางส่วนสูญหาย ต้องให้วิศวกรผู้รับผิดชอบของลูกค้ายืนยันขนาดหรือรูปทรงที่สร้างขึ้นใหม่ ไม่ควรให้ผู้ผลิตคาดเดาจุดสำคัญต่อสมรรถนะของปั๊ม

ในกรณีที่ไม่มีข้อมูลยืนยันเกรดวัสดุเดิม การกำหนดให้ผลิตเป็น SUS304 ต้องผ่านการพิจารณาสภาพของไหลและข้อกำหนดของระบบ ไม่ควรเลือกเพราะต้องการให้เป็นสแตนเลสเท่านั้น การประเมินจะน่าเชื่อถือขึ้นเมื่อมีข้อมูลเครื่องจักร สภาพใช้งาน และปัญหาเดิมครบถ้วน

แนวทางสั่งผลิตใบพัดปั๊มในกรณีไม่มีแบบสามารถศึกษาได้ที่

https://casmetals.com/pump-impeller-without-drawing/

9. ใบพัดปั๊มหล่อ SUS304 ต้องผ่านงานกลึงบริเวณใดบ้าง?

ตำแหน่งงานกลึงขึ้นอยู่กับแบบและลักษณะการประกอบของใบพัดแต่ละรุ่น พื้นผิวที่มักต้องได้รับการพิจารณา ได้แก่ รูเพลา ร่องลิ่ม หน้าดุม เกลียว จุดยึด และพื้นผิวอ้างอิงที่สัมพันธ์กับเพลาหรือชิ้นส่วนคู่ประกอบ แต่ไม่ควรระบุว่าทุกตำแหน่งต้องกลึงเหมือนกันทุกชิ้น

แบบควรระบุขนาดสำเร็จ ค่าคลาดเคลื่อน ความหยาบผิว และตำแหน่ง Datum อย่างชัดเจน พร้อมแยกส่วนที่ต้องคงผิวหล่อออกจากพื้นผิวกลึง หากลูกค้าต้องการรับชิ้นงานในสภาพหล่อเพื่อนำไปกลึงเอง ต้องตกลงขนาดก่อนกลึงและค่าเผื่อที่เกี่ยวข้องก่อนผลิต

สำหรับการผลิตจากตัวอย่าง ต้องตรวจว่ารูเพลา ร่องลิ่ม และหน้าดุมสึกจากการใช้งานหรือไม่ หากนำขนาดที่สึกแล้วไปกำหนดเป็นขนาดชิ้นงานใหม่ อาจทำให้เกิดการประกอบหลวม ศูนย์คลาด หรือการสั่นสะเทือน ผู้สั่งผลิตจึงควรส่งขนาดเพลาและข้อมูลคู่ประกอบมาช่วยยืนยันด้วย

ข้อมูลเกี่ยวกับค่าเผื่องานกลึงสำหรับชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

10. สามารถรับหล่อใบพัดปั๊ม SUS304 จำนวนน้อยได้หรือไม่?

การรับผลิตจำนวนน้อยต้องประเมินจากแบบ ขนาด น้ำหนัก ความซับซ้อน จำนวนที่ต้องการ เครื่องมือหรือแบบหล่อที่ต้องสร้าง งานกลึง และข้อกำหนดตรวจรับ ไม่สามารถยืนยันความเหมาะสมหรือจำนวนขั้นต่ำจากชื่อวัสดุและชื่อชิ้นงานเพียงอย่างเดียว

งานอะไหล่ซ่อมบำรุงมักมีความต้องการเพียงไม่กี่ชิ้น แต่ต้นทุนการเตรียมการผลิตบางส่วนยังคงเกิดขึ้น ไม่ว่าจะผลิตหนึ่งชิ้นหรือหลายชิ้น ผู้ซื้อควรแจ้งจำนวนที่ต้องการใช้ทันทีและจำนวนที่อาจต้องใช้ในอนาคต เพื่อให้ผู้ผลิตประเมินแนวทางและขอบเขตงานได้เหมาะสม

หากเป็นใบพัดที่มีความเสี่ยงต่อการหยุดเครื่อง ควรแจ้งรุ่นปั๊ม จำนวนปั๊มที่ใช้งานร่วมกัน และแผนอะไหล่สำรอง แต่ไม่ควรกำหนดจำนวนจากราคาต่อชิ้นเพียงอย่างเดียว ต้องพิจารณาความสำคัญของเครื่องจักร อายุแบบหล่อ ระยะเวลาจัดหา และความเสี่ยงจากการเก็บชิ้นงานเป็นเวลานานร่วมกัน

ข้อมูลเกี่ยวกับบริการรับหล่อจำนวนน้อยสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/low-volume-casting-service/

11. คาวิเทชันเกิดจากวัสดุใบพัด SUS304 ไม่เหมาะสมเสมอไปหรือไม่?

คาวิเทชันไม่ควรถูกสรุปว่าเกิดจากวัสดุ SUS304 ไม่เหมาะสมเสมอไป เพราะการเกิดคาวิเทชันสัมพันธ์กับสภาวะความดัน การไหล การติดตั้ง การเดินเครื่อง และการทำงานของระบบปั๊ม เมื่อฟองไอเกิดและยุบตัวใกล้ผิวใบพัด อาจทำให้ผิวเกิดความเสียหายเป็นหลุมและสูญเสียเนื้อโลหะตามเวลา

วัสดุมีผลต่อรูปแบบและอัตราการพัฒนาของความเสียหาย แต่การเปลี่ยนเกรดวัสดุโดยไม่แก้สาเหตุของคาวิเทชันอาจไม่สามารถหยุดปัญหาได้ ควรตรวจสอบการทำงานของปั๊ม สภาพทางดูด อัตราการไหล ระดับของเหลว การอุดตัน และตำแหน่งความเสียหายร่วมกับข้อมูลจากผู้ดูแลระบบ

หากใบพัดเดิมเกิดความเสียหาย ควรถ่ายรูปและทำเครื่องหมายตำแหน่งก่อนซ่อมหรือทำความสะอาดผิว เพราะรูปแบบการกระจายของความเสียหายอาจเป็นข้อมูลสำคัญในการวิเคราะห์ ไม่ควรเจียรหรือเชื่อมตัวอย่างก่อนส่งตรวจโดยไม่มีการบันทึกสภาพเดิม

ข้อมูลเกี่ยวกับสาเหตุของความเสียหายจากคาวิเทชันสามารถศึกษาได้ที่

https://casmetals.com/causes-of-cavitation-failure/

12. ถ้าใบพัดเดิมเกิดการกัดกร่อน ควรเปลี่ยนเป็น SUS304 ทันทีหรือไม่?

ไม่ควรเปลี่ยนวัสดุเป็น SUS304 ทันทีโดยยังไม่ตรวจสอบสาเหตุและสภาพของไหล การกัดกร่อนอาจสัมพันธ์กับชนิดสาร ความเข้มข้น อุณหภูมิ คลอไรด์ ค่า pH การปนเปื้อน การหยุดค้างของของไหล รอยต่อ การสะสมของตะกอน หรือการใช้วัสดุหลายชนิดร่วมกันในระบบ

ควรตรวจตำแหน่งและลักษณะความเสียหายว่าเป็นการสูญเสียเนื้อโลหะทั่วพื้นผิว การเกิดหลุมเฉพาะจุด การกัดกร่อนตามรอยต่อ หรือมีการกัดเซาะจากอนุภาคร่วมด้วย หากไม่มีข้อมูลนี้ การเปลี่ยนวัสดุอาจเป็นเพียงการทดลองและยังมีโอกาสเกิดความเสียหายซ้ำ

ผู้สั่งผลิตควรส่งข้อมูลวัสดุเดิม ประวัติอายุใช้งาน ของไหล อุณหภูมิ สารทำความสะอาด และภาพความเสียหายให้ผู้เกี่ยวข้องพิจารณา หากจำเป็นต้องเปลี่ยนวัสดุ ควรได้รับการอนุมัติจากวิศวกรหรือผู้รับผิดชอบของระบบ พร้อมกำหนดมาตรฐานวัสดุใหม่อย่างชัดเจน

ข้อมูลสำหรับวิเคราะห์ความเสียหายจากการกัดกร่อนสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/corrosion-failure-analysis/

13. ใบพัดปั๊ม SUS304 ต้องตรวจสอบคุณภาพด้านใดบ้าง?

รายการตรวจสอบคุณภาพต้องกำหนดตามแบบ มาตรฐานวัสดุ ความสำคัญของชิ้นงาน และข้อตกลงในใบสั่งซื้อ โดยอาจพิจารณาการตรวจขนาด ลักษณะผิว ตำแหน่งงานกลึง วัสดุ เอกสารการผลิต หรือการตรวจเพิ่มเติมตามที่แบบกำหนด แต่ไม่ควรกำหนดรายการเดียวกันกับใบพัดทุกชิ้นโดยไม่พิจารณาความเสี่ยง

ผู้ซื้อควรระบุจุดตรวจ ขนาดวิกฤต เกณฑ์ยอมรับ วิธีตรวจ เอกสารที่ต้องส่งมอบ และผู้มีอำนาจอนุมัติให้ชัดเจนตั้งแต่ขั้นตอนขอราคา หากมีข้อกำหนดการตรวจแบบไม่ทำลายหรือการทดสอบเฉพาะ ต้องระบุมาตรฐาน วิธีการ ระดับการยอมรับ และบริเวณที่ต้องตรวจ ไม่ควรใช้คำว่า “ตรวจทุกอย่าง” โดยไม่มีเกณฑ์อ้างอิง

สำหรับชิ้นงานที่ผลิตจากตัวอย่าง อาจต้องจัดทำแบบเพื่อใช้เป็นเอกสารตรวจรับก่อน เพราะตัวอย่างที่สึกหรือเสียหายไม่เหมาะจะเป็นเกณฑ์ตรวจขนาดโดยตรง การตกลงแบบและ Revision ก่อนผลิตช่วยลดความเข้าใจไม่ตรงกันระหว่างฝ่ายจัดซื้อ ผู้ใช้งาน และผู้ผลิต

แนวทางเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

14. ราคาหล่อใบพัดปั๊ม SUS304 พิจารณาจากอะไร?

ราคาหล่อใบพัดปั๊ม SUS304 ต้องประเมินจากหลายปัจจัย ได้แก่ ขนาด น้ำหนัก รูปทรง จำนวนใบ ความซับซ้อนของช่องทางไหล จำนวนชิ้น แบบหล่อหรืออุปกรณ์ที่ต้องจัดทำ วัสดุตามมาตรฐาน งานกลึง ค่าคลาดเคลื่อน การตรวจสอบ และเอกสารที่ลูกค้าต้องการ จึงไม่สามารถกำหนดราคาจากเส้นผ่านศูนย์กลางหรือชื่อวัสดุเพียงอย่างเดียว

ใบพัดปิดอาจมีความซับซ้อนของทางไหลภายในแตกต่างจากใบพัดเปิด ขณะที่ใบพัดขนาดใกล้กันอาจมีงานกลึงและข้อกำหนดตรวจรับไม่เท่ากัน หากลูกค้าส่งข้อมูลไม่ครบ ราคาที่ประเมินเบื้องต้นอาจยังไม่ครอบคลุมขอบเขตทั้งหมดและต้องทบทวนเมื่อได้รับแบบหรือข้อกำหนดเพิ่มเติม

เพื่อให้เสนอราคาได้ใกล้เคียงขอบเขตจริง ควรส่งแบบ Revision ล่าสุด จำนวน วัสดุ รายละเอียดของไหล งานกลึง และข้อกำหนดตรวจรับพร้อมกัน หากมีงบประมาณหรือกำหนดการที่ต้องการ สามารถแจ้งเพื่อใช้ประกอบการประเมินได้ แต่การตอบรับต้องขึ้นอยู่กับความเป็นไปได้ของชิ้นงานและกระบวนการผลิตจริง

ข้อมูลเกี่ยวกับบริการรับหล่อใบพัดปั๊มตามสั่งสามารถศึกษาได้ที่

https://casmetals.com/custom-pump-impeller-casting-guide/

15. ติดต่อขอประเมินรับหล่อใบพัดปั๊มสแตนเลส SUS304 ต้องทำอย่างไร?

ฝ่ายจัดซื้อ วิศวกรซ่อมบำรุง ฝ่ายผลิต หรือเจ้าของโรงงานสามารถส่งข้อมูลโครงการให้ CASMETALS ตรวจสอบ โดยควรแนบแบบ 2D หรือ 3D รูปถ่ายใบพัด ตัวอย่างจริง ขนาด จำนวน วัสดุ งานกลึง รุ่นปั๊ม รายละเอียดของของไหล และสภาพการใช้งานที่ทราบ

หากเป็นงานผลิตอะไหล่ทดแทน ควรแจ้งปัญหาของชิ้นงานเดิม เช่น การกัดกร่อน คาวิเทชัน ผิวสึก รอยแตก รูเพลาหลวม หรือการสั่น พร้อมระบุว่าต้องการผลิตตามแบบเดิมหรือให้ตรวจสอบประเด็นใดเพิ่มเติม หากข้อมูลวัสดุระบุเพียง SUS304 ควรแนบมาตรฐานหรือ Material Specification เพื่อให้ตรวจสอบความสัมพันธ์กับงานหล่อก่อนเสนอราคา

ในกรณีที่ข้อมูลยังไม่ครบ สามารถส่งรายการที่มีอยู่เพื่อให้ตรวจสอบว่าต้องจัดเตรียมข้อมูลเพิ่มเติมด้านใด แต่การยืนยันการผลิต ราคา และขอบเขตงานต้องรอการพิจารณาแบบ ตัวอย่าง วัสดุ จำนวน งานกลึง และข้อกำหนดตรวจรับอย่างครบถ้วนก่อน

ส่งรายละเอียดเพื่อขอประเมินและใบเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS