banner bg

รับผลิตชิ้นส่วนสแตนเลส SCH13 สำหรับงานเคมีและกัดกร่อน

CASMETALS ให้บริการผลิต สแตนเลส SCH13 งานเคมี สำหรับโรงงานที่ต้องการชิ้นส่วนหล่อตามแบบ ตัวอย่าง หรือข้อกำหนดเฉพาะ โดยพิจารณาร่วมกันทั้งเกรดวัสดุ รูปร่างชิ้นงาน ขนาด จำนวน งานกลึง สภาพสารเคมี อุณหภูมิ ความดัน การไหล และรูปแบบความเสียหายของอะไหล่เดิม

SCH13 เป็นวัสดุที่ต้องพิจารณาตามมาตรฐานและข้อกำหนดของโครงการ ไม่ควรเลือกจากชื่อเกรดหรือคำว่า “สแตนเลส” เพียงอย่างเดียว โดยเฉพาะเมื่อชิ้นส่วนต้องสัมผัสกรด ด่าง คลอไรด์ ไอสารเคมี ของเหลวปนตะกอน หรือสภาพอุณหภูมิสูงร่วมกับการกัดกร่อน

ผู้สั่งผลิตสามารถศึกษาภาพรวมของงานหล่อ SCH13 และความสัมพันธ์กับ SUS309 ได้จากข้อมูลต่อไปนี้

https://casmetals.com/stainless-steel-casting-sch13-sus309/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

SCH13 เหมาะกับงานเคมีทุกประเภทหรือไม่

ไม่ควรสรุปว่า SCH13 เหมาะกับสารเคมีทุกประเภทโดยยังไม่มีข้อมูลสภาพใช้งาน เนื่องจากคำว่า “งานเคมี” ครอบคลุมตัวกลางและกลไกความเสียหายหลายรูปแบบ ตั้งแต่การกัดกร่อนทั่วผิว การกัดกร่อนแบบรูเข็ม การกัดกร่อนตามซอก การกัดเซาะร่วมกับการไหล ไปจนถึงการแตกร้าวที่สัมพันธ์กับสารเคมีและความเค้น

ก่อนผลิตจึงควรระบุข้อมูลอย่างน้อยดังต่อไปนี้

  • ชื่อสารเคมีและองค์ประกอบของของไหล
  • ความเข้มข้นหรือช่วงความเข้มข้น
  • อุณหภูมิใช้งานปกติและอุณหภูมิสูงสุด
  • ความดันและความเร็วการไหล
  • การมีคลอไรด์ ตะกอน ของแข็ง หรือสารปนเปื้อน
  • การทำงานต่อเนื่องหรือเป็นรอบ
  • ช่วงหยุดเครื่องที่สารเคมีอาจค้างอยู่ในชิ้นส่วน
  • ตำแหน่งรอยต่อ ซอกอับ หน้าแปลน และพื้นที่ระบายน้ำไม่หมด
  • โหลดทางกล แรงกระแทก การสั่นสะเทือน และความเค้นคงค้าง
  • อายุใช้งานและลักษณะความเสียหายของอะไหล่เดิม

ข้อมูลพื้นฐานเกี่ยวกับสมบัติของวัสดุสแตนเลสสามารถใช้ประกอบการคัดกรองเบื้องต้นได้ แต่การตัดสินใจขั้นสุดท้ายต้องอ้างอิงมาตรฐานวัสดุและสภาพใช้งานจริง

https://casmetals.com/stainless-steel-materials-properties/

สำหรับตัวอย่างการใช้งานสแตนเลสในชิ้นส่วนอุตสาหกรรมและข้อจำกัดที่ควรพิจารณา สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-applications/

งานประเภทใดที่สามารถพิจารณาผลิตด้วย SCH13

ชิ้นส่วน SCH13 สำหรับงานเคมีและกัดกร่อนอาจอยู่ในระบบลำเลียงของไหล ระบบกระบวนการผลิต ระบบบำบัด ระบบที่มีความร้อน หรือเครื่องจักรซึ่งต้องรับทั้งอุณหภูมิและสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน ตัวอย่างชิ้นงานที่สามารถส่งรายละเอียดให้ประเมิน ได้แก่

  • ตัวเสื้อวาล์วและชิ้นส่วนภายในวาล์ว
  • ใบพัดและชิ้นส่วนปั๊ม
  • ตัวเสื้อปั๊ม
  • แหวนสึกหรอ
  • ฝาครอบและตัวเสื้อเครื่องจักร
  • หน้าแปลนและชิ้นส่วนเชื่อมต่อ
  • ชิ้นส่วนเตาและระบบก๊าซร้อนที่มีสารกัดกร่อน
  • ชิ้นส่วนระบบบำบัดหรือระบบหมุนเวียนสารเคมี
  • อะไหล่เครื่องจักรที่เลิกผลิต
  • ชิ้นส่วน OEM ตามข้อกำหนดของลูกค้า

การผลิตต้องเริ่มจากการพิจารณาว่า SCH13 ตรงกับมาตรฐานที่ผู้ออกแบบกำหนดหรือไม่ หากคำว่า SCH13 มาจากแบบเก่า ป้ายเครื่องจักร หรือเอกสารจัดซื้อเดิม ควรตรวจเอกสารต้นฉบับและข้อกำหนดทางเทคนิคก่อนสรุปวัสดุ

ภาพรวมบริการหล่อสแตนเลสตามแบบและความต้องการของโรงงานสามารถดูได้จาก

https://casmetals.com/stainless-steel-casting/

การเลือกเกรดต้องพิจารณาความร้อนและการกัดกร่อนแยกจากกัน

วัสดุที่ออกแบบมาเพื่อรองรับอุณหภูมิสูงไม่ได้หมายความว่าจะทนสารเคมีทุกชนิดได้โดยอัตโนมัติ ในทางกลับกัน วัสดุที่ทนสภาพแวดล้อมบางชนิดที่อุณหภูมิห้องอาจมีพฤติกรรมแตกต่างออกไปเมื่ออุณหภูมิ ความดัน หรือความเข้มข้นเปลี่ยนแปลง

การประเมิน SCH13 จึงควรแยกคำถามออกเป็นสองส่วน ได้แก่

  1. วัสดุรองรับอุณหภูมิ โหลด และการเปลี่ยนแปลงอุณหภูมิของชิ้นส่วนได้หรือไม่
  2. วัสดุรองรับสารเคมี ความเข้มข้น สิ่งปนเปื้อน และรูปแบบการไหลได้หรือไม่

หากความต้องการหลักเป็นความทนทานต่อสารเคมีโดยไม่มีเงื่อนไขอุณหภูมิสูง อาจจำเป็นต้องเปรียบเทียบกับวัสดุอื่นตามมาตรฐานของโครงการ เช่น กลุ่ม SUS316, SUS316L หรือ Duplex 2205 โดยไม่ควรถือว่าเกรดเหล่านี้สามารถใช้แทนกันได้ทันที

ข้อมูลการหล่อ SUS316 สำหรับใช้เป็นทางเลือกในการเปรียบเทียบเบื้องต้น:

https://casmetals.com/sus316-stainless-steel-casting/

ข้อมูลการหล่อ SUS316L ซึ่งต้องพิจารณาองค์ประกอบ มาตรฐาน และกระบวนการผลิตแยกจาก SUS316:

https://casmetals.com/sus316l-stainless-steel-casting/

ข้อมูล Duplex 2205 สำหรับกรณีที่วิศวกรต้องการประเมินวัสดุอีกกลุ่มหนึ่ง:

https://casmetals.com/duplex-2205-stainless-steel-casting/

การเลือกวัสดุขั้นสุดท้ายควรเปรียบเทียบข้อกำหนดจากแบบ มาตรฐานวัสดุ ผลวิเคราะห์สารเคมี ประวัติการใช้งาน และความสามารถของกระบวนการผลิต ไม่ควรเปลี่ยนเกรดเพราะชื่อวัสดุใกล้เคียงหรือราคาแตกต่างกันเพียงอย่างเดียว

แนวทางตรวจปัจจัยสำคัญในการเลือกวัสดุสำหรับอะไหล่อุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/material-selection-guide/

      ชิ้นงานเดิมไม่มีแบบ เราช่วยสร้างข้อมูลใหม่

     ทีมงานช่วยวิเคราะห์ชิ้นงานจริงเพื่อเตรียมข้อมูลผลิตงานหล่อใหม่

    • ถอดแบบจากของจริง
    • เลือกวัสดุที่เหมาะ
    • ต่อยอดเป็นงานผลิตได้

วิเคราะห์การกัดกร่อนก่อนสร้างอะไหล่ทดแทน

หากชิ้นส่วนเดิมมีรูพรุน ผิวบางลง ร่องกัดเซาะ รอยแตก คราบสะสม หรือความเสียหายเฉพาะบริเวณ ไม่ควรรีบสรุปว่าสาเหตุเกิดจากเกรดวัสดุไม่ถูกต้องเพียงอย่างเดียว เพราะความเสียหายอาจเกี่ยวข้องกับหลายปัจจัยร่วมกัน เช่น

  • ความเร็วของของไหลสูงในบางตำแหน่ง
  • การเปลี่ยนทิศทางการไหลอย่างรุนแรง
  • อนุภาคแข็งหรือตะกอนในระบบ
  • สารเคมีค้างอยู่ในซอกหรือบริเวณระบายน้ำไม่หมด
  • ความเข้มข้นของสารเปลี่ยนแปลงระหว่างเดินและหยุดเครื่อง
  • รอยต่อหรือรูปทรงซึ่งทำให้เกิดพื้นที่อับ
  • ผิวงานหลังกลึงหรือหลังเชื่อม
  • ความเค้นจากการติดตั้ง การสั่นสะเทือน หรือความคลาดศูนย์
  • โครงสร้างและคุณภาพของชิ้นงานหล่อ
  • การเลือกความหนาและค่าเผื่อกลึงไม่เหมาะกับตำแหน่งใช้งาน

การศึกษาสาเหตุของการกัดกร่อนช่วยให้ทีมวิศวกรรมตั้งคำถามได้ครบถ้วนก่อนกำหนดวัสดุของชิ้นงานใหม่

https://casmetals.com/causes-of-corrosion-failure/

หากมีชิ้นส่วนเสียหาย สามารถใช้แนวทางวิเคราะห์การกัดกร่อนเพื่อรวบรวมตำแหน่งเสียหาย ประวัติการใช้งาน และปัจจัยแวดล้อมก่อนส่งผลิต

https://casmetals.com/corrosion-failure-analysis/

สำหรับการกำหนดมาตรการตรวจสอบและลดความเสี่ยงของความเสียหายซ้ำ สามารถใช้รายการตรวจสอบต่อไปนี้ประกอบการวางแผน

https://casmetals.com/corrosion-failure-prevention-checklist/

การเลือกวัสดุโดยเชื่อมโยงกับกลไกการกัดกร่อนโดยตรง มีรายละเอียดเพิ่มเติมที่

https://casmetals.com/material-selection-to-reduce-corrosion-failure/

รับผลิต SCH13 ตามแบบ

การผลิตตามแบบเหมาะกับกรณีที่ลูกค้ามี Drawing ซึ่งระบุขนาดสำเร็จ ค่าคลาดเคลื่อน วัสดุ มาตรฐาน จุดอ้างอิง งานกลึง และข้อกำหนดการตรวจสอบไว้อย่างชัดเจน แบบที่ครบช่วยให้ตรวจสอบความสัมพันธ์ระหว่างขนาดหล่อ ขนาดหลังกลึง ความหนาคงเหลือ และพื้นที่สำคัญของชิ้นงานได้

เอกสารที่ควรส่งประกอบการพิจารณา ได้แก่

  • แบบสองมิติหรือสามมิติ
  • มาตรฐานวัสดุและเกรดที่ต้องการ
  • Revision ของแบบ
  • จำนวนที่ต้องการ
  • น้ำหนักหรือขนาดโดยประมาณ
  • ตำแหน่งที่ต้องกลึง
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • ข้อกำหนดผิว
  • ข้อกำหนดการตรวจสอบ
  • สภาพใช้งานและสารเคมีที่สัมผัส
  • ตัวอย่างชิ้นงานเดิมหรือภาพถ่ายความเสียหาย หากมี

รายละเอียดเกี่ยวกับบริการผลิตงานหล่อจาก Drawing:

https://casmetals.com/casting-from-drawing/

รับผลิต SCH13 จากตัวอย่าง

กรณีไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างชิ้นส่วนเดิมให้ตรวจสอบเพื่อพิจารณาการสร้างอะไหล่ทดแทน อย่างไรก็ตาม การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุ ขนาด และสมบัติของชิ้นงานเดิมเป็นไปตามข้อกำหนดใด จนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบที่เหมาะสม

ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก กัดกร่อน บิดตัว แตก หรือถูกซ่อมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดดั้งเดิม การสร้างชิ้นงานใหม่ควรแยกระหว่างขนาดที่ตรวจวัดได้ ขนาดที่ต้องคืนกลับ และค่าเผื่อสำหรับกระบวนการผลิต

ข้อมูลบริการผลิตงานหล่อจากตัวอย่าง:

https://casmetals.com/casting-from-sample/

หากต้องถอดข้อมูลชิ้นส่วน วิเคราะห์รูปทรง และสร้างข้อมูลสำหรับผลิตใหม่ สามารถพิจารณากระบวนการ Reverse Engineering ร่วมด้วย

https://casmetals.com/reverse-engineering/

การออกแบบชิ้นงานหล่อสำหรับงานเคมี

ชิ้นส่วนในระบบสารเคมีไม่ควรพิจารณาเฉพาะเกรดวัสดุ รูปทรงของชิ้นงานมีผลต่อการไหล การสะสมของตะกอน การเกิดซอกอับ การระบายน้ำ และความหนาคงเหลือหลังกลึง การออกแบบที่ควรตรวจสอบประกอบด้วย

ความหนาของชิ้นงาน

ความหนาที่เปลี่ยนแปลงอย่างกะทันหันอาจทำให้การแข็งตัวและการหดตัวของงานหล่อควบคุมได้ยาก ควรตรวจการเปลี่ยนหน้าตัด จุดรวมเนื้อโลหะ และตำแหน่งที่ต้องกลึงออกจำนวนมาก

รัศมีและมุมภายใน

มุมแหลมอาจเพิ่มความเข้มข้นของความเค้นและทำให้การทำแบบหรือการไหลของโลหะซับซ้อนขึ้น ควรพิจารณารัศมีให้เหมาะสมกับขนาดและหน้าที่ของชิ้นส่วน

ซอกอับและพื้นที่สะสมสาร

บริเวณที่สารเคมีค้าง ตะกอนสะสม หรือทำความสะอาดได้ยากอาจกลายเป็นตำแหน่งเริ่มต้นของความเสียหาย การปรับรูปทรงต้องไม่กระทบการประกอบ การไหล หรือข้อกำหนดจากผู้ผลิตเครื่องจักร

ค่าเผื่อกลึง

ต้องกำหนดค่าเผื่อให้สัมพันธ์กับขนาด รูปทรง กระบวนการหล่อ และพื้นผิวสำคัญ ห้ามกำหนดจากค่าทั่วไปโดยไม่ตรวจแบบ เพราะค่าเผื่อที่มากเกินไปอาจเพิ่มปริมาณงานกลึง ขณะที่ค่าเผื่อน้อยเกินไปอาจไม่เพียงพอสำหรับการทำผิวสำเร็จ

สำหรับชิ้นส่วนเครื่องจักรซึ่งต้องออกแบบงานหล่อและงานกลึงร่วมกัน สามารถดูแนวทางได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

การควบคุมคุณภาพต้องสัมพันธ์กับความเสี่ยงของชิ้นส่วน

ข้อกำหนดตรวจสอบไม่ควรถูกเลือกจากรายการมาตรฐานโดยไม่พิจารณาหน้าที่ของชิ้นส่วน ตำแหน่งวิกฤต ความดัน โหลด ความหนา และผลกระทบเมื่อชิ้นงานเสียหาย

หัวข้อที่ลูกค้าควรระบุหรือหารือก่อนเสนอราคา ได้แก่

  • เอกสารยืนยันวัสดุที่ต้องการ
  • ตำแหน่งและขนาดสำคัญ
  • ข้อกำหนดการตรวจสอบผิว
  • ข้อกำหนดการตรวจสอบภายใน หากจำเป็น
  • พื้นที่รับแรงหรือรับความดัน
  • เกณฑ์การยอมรับของชิ้นงาน
  • งานกลึงและการตรวจสอบหลังกลึง
  • การทดสอบเฉพาะงานตามแบบหรือมาตรฐาน
  • เอกสารที่ต้องส่งพร้อมสินค้า

CASMETALS จะพิจารณาความเป็นไปได้ตามข้อมูลที่ได้รับ โดยไม่ควรกำหนดวิธีตรวจหรือเกณฑ์ยอมรับแทนผู้ออกแบบหากยังไม่มีข้อมูลเกี่ยวกับหน้าที่และระดับความเสี่ยงของชิ้นส่วน

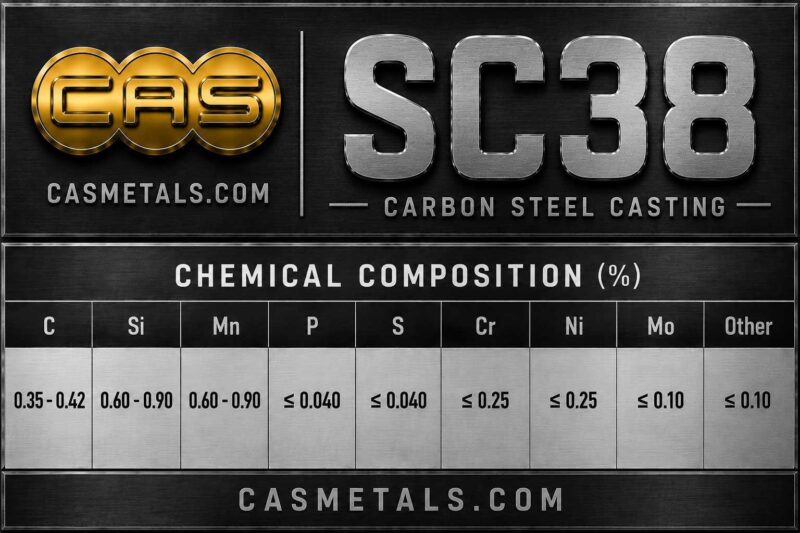
SC38 Carbon Steel Chemical Composition | JIS SC38 Steel Casting | CASMETALS.COM
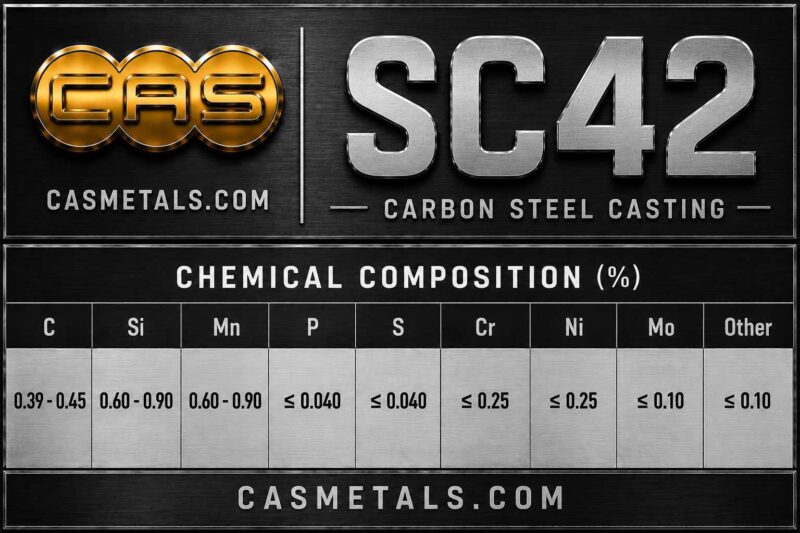
ตารางส่วนผสมทางเคมีเหล็กกล้าคาร์บอนหล่อเกรด SC42 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
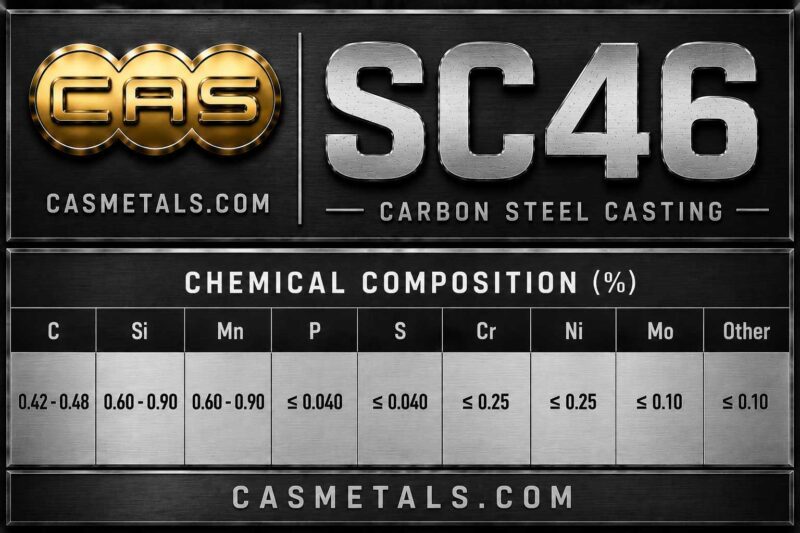
ตารางส่วนผสมทางเคมีเหล็กกล้าคาร์บอนหล่อเกรด SC46 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
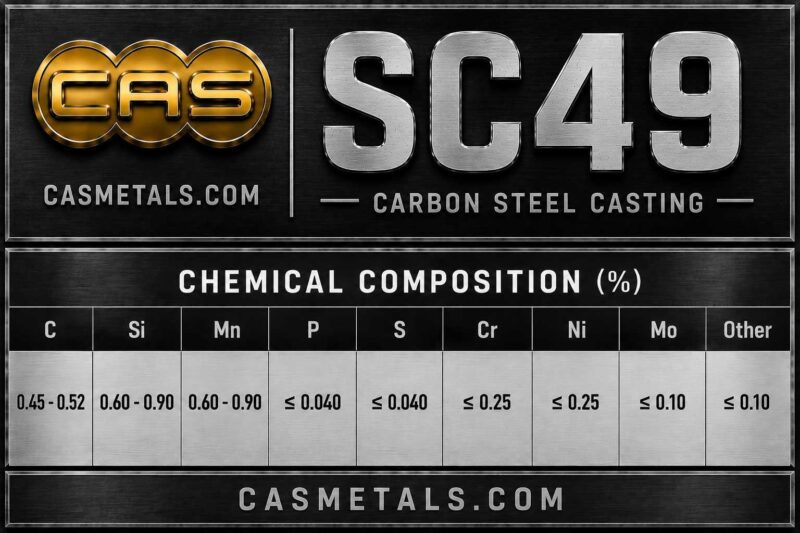
ตารางส่วนผสมทางเคมีเหล็กกล้าคาร์บอนหล่อเกรด SC49 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
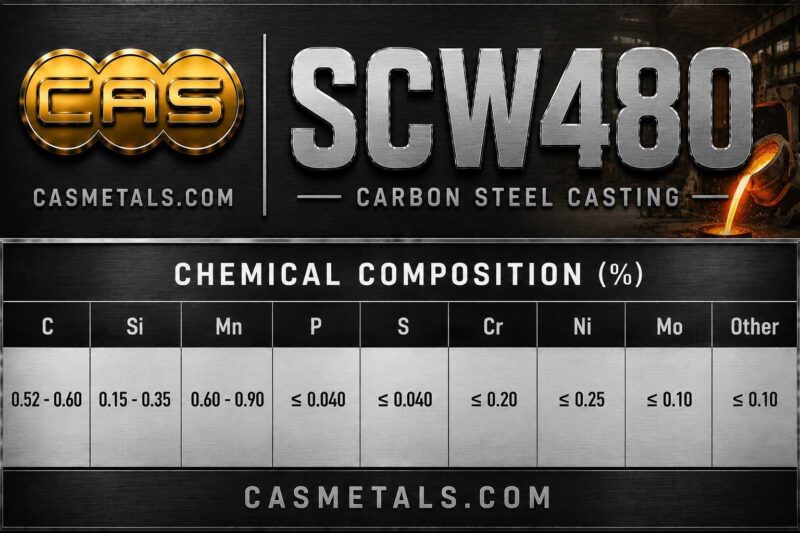
ตารางส่วนผสมทางเคมีเหล็กกล้าหล่อเกรด SCW480 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ผลิตอะไหล่ SCH13 ทดแทนชิ้นส่วนเดิม

โรงงานที่ประสบปัญหาอะไหล่เลิกผลิต ระยะเวลาจัดหานาน หรือไม่สามารถหาอะไหล่จากผู้ผลิตเดิม อาจพิจารณาผลิตอะไหล่ทดแทนจากแบบหรือตัวอย่าง การสร้างอะไหล่ใหม่ควรรักษาขนาดประกอบ จุดอ้างอิง หน้าที่ของชิ้นส่วน และข้อกำหนดวัสดุที่จำเป็น

บริการหล่ออะไหล่ทดแทนสำหรับเครื่องจักรอุตสาหกรรม:

https://casmetals.com/replacement-parts-casting/

หากชิ้นส่วนเดิมเสียหายจากการกัดกร่อน การเปลี่ยนวัสดุเพียงอย่างเดียวอาจไม่เพียงพอ ควรตรวจการไหล อุณหภูมิ สารปนเปื้อน รูปทรง การติดตั้ง และวงจรการเดินเครื่องก่อน เพื่อไม่ให้ชิ้นงานใหม่เกิดความเสียหายในรูปแบบเดิม

ข้อมูลที่ควรส่งเพื่อประเมินและเสนอราคา

เพื่อให้การประเมินผลิต สแตนเลส SCH13 งานเคมีมีข้อมูลเพียงพอ ควรส่งรายละเอียดดังต่อไปนี้

  1. แบบหรือชิ้นงานตัวอย่าง
  2. เกรดวัสดุและมาตรฐานที่ระบุในเอกสารเดิม
  3. ขนาด น้ำหนัก หรือภาพถ่ายพร้อมสเกล
  4. จำนวนที่ต้องการผลิต
  5. งานกลึงที่ต้องการ
  6. สารเคมีที่สัมผัสและความเข้มข้น
  7. อุณหภูมิและความดันใช้งาน
  8. ลักษณะการไหลและการมีตะกอน
  9. ตำแหน่งประกอบและหน้าที่ของชิ้นส่วน
  10. ประวัติความเสียหายและอายุใช้งานของอะไหล่เดิม
  11. ข้อกำหนดการตรวจสอบและเกณฑ์ยอมรับ
  12. กำหนดเวลาที่ต้องการเพื่อใช้ประกอบการวางแผน

ผู้จัดซื้อและวิศวกรสามารถใช้รายการตรวจสอบ RFQ สำหรับอะไหล่ OEM เพื่อเตรียมข้อมูลก่อนส่งสอบถาม

https://casmetals.com/oem-parts-rfq-checklist/

แนวทางตรวจความครบถ้วนของข้อมูลขอราคาโรงหล่อ:

https://casmetals.com/rfq-guide-checklist/

ขอประเมินการผลิตชิ้นส่วน SCH13 สำหรับงานเคมี

ส่ง Drawing รูปถ่าย ตัวอย่างชิ้นงาน จำนวน งานกลึง มาตรฐานวัสดุ และข้อมูลสภาพใช้งานให้ CASMETALS ตรวจสอบเบื้องต้น หากเป็นชิ้นส่วนที่เสียหาย ควรแนบภาพตำแหน่งกัดกร่อน รอยแตก รอยสึก หรือบริเวณที่มีสารเคมีสะสม เพื่อช่วยให้การพิจารณาไม่จำกัดอยู่เพียงชื่อเกรดวัสดุ

การรับข้อมูลเพื่อประเมินไม่ได้หมายถึงการยืนยันล่วงหน้าว่า SCH13 เหมาะกับงานนั้น การสรุปต้องพิจารณาข้อกำหนดทางวิศวกรรม มาตรฐานที่ลูกค้าระบุ ความสามารถในการผลิต และเกณฑ์ตรวจรับร่วมกัน

ส่งรายละเอียดสำหรับขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. สแตนเลส SCH13 เหมาะกับงานเคมีและสภาพกัดกร่อนทุกประเภทหรือไม่

สแตนเลส SCH13 ไม่ควรถูกระบุว่าเหมาะกับงานเคมีทุกประเภทโดยพิจารณาจากชื่อเกรดเพียงอย่างเดียว แม้วัสดุในกลุ่มนี้จะถูกนำไปใช้กับชิ้นส่วนหล่อที่เกี่ยวข้องกับความร้อนและสภาพแวดล้อมอุตสาหกรรม แต่ความสามารถในการต้านทานการกัดกร่อนขึ้นอยู่กับชนิดสารเคมี ความเข้มข้น อุณหภูมิ ความดัน ความเร็วการไหล ปริมาณคลอไรด์ ตะกอน ช่องแคบ ความเค้น และระยะเวลาสัมผัสสาร

ก่อนสั่งผลิต สแตนเลส SCH13 งานเคมี ผู้ซื้อควรส่งมาตรฐานวัสดุที่ระบุในแบบ พร้อมข้อมูลสภาพใช้งานจริงให้ตรวจสอบ หากไม่มีข้อมูลเพียงพอ ไม่ควรยืนยันว่า SCH13 ใช้แทน SUS309, SUS316, SUS316L หรือเกรดอื่นได้ เพราะชื่อวัสดุใกล้เคียงกันไม่ได้หมายความว่าส่วนผสม สมบัติ และความเหมาะสมจะตรงกันทุกประการ

ศึกษาข้อมูลพื้นฐานของงานหล่อ SCH13 และความสัมพันธ์กับวัสดุ SUS309 ได้ที่

https://casmetals.com/stainless-steel-casting-sch13-sus309/

ข้อมูลเกี่ยวกับสมบัติของวัสดุสแตนเลสสำหรับใช้ประกอบการพิจารณาเบื้องต้น:

https://casmetals.com/stainless-steel-materials-properties/

2. ต้องแจ้งข้อมูลสารเคมีอะไรบ้างก่อนสั่งผลิตชิ้นส่วน SCH13

ข้อมูลที่ควรแจ้งประกอบด้วยชื่อสารเคมี ส่วนประกอบหรือสารปนเปื้อน ความเข้มข้น ช่วงอุณหภูมิ ความดัน ความเร็วการไหล ระยะเวลาสัมผัสสาร และลักษณะการเดินเครื่อง หากระบบมีการล้างด้วยสารชนิดอื่น มีช่วงหยุดเครื่อง หรือเกิดการระเหยจนความเข้มข้นเพิ่มขึ้น ก็ควรแจ้งด้วย เพราะสภาพดังกล่าวอาจทำให้พฤติกรรมการกัดกร่อนแตกต่างจากค่าระหว่างเดินเครื่องตามปกติ

ควรระบุด้วยว่าชิ้นส่วนสัมผัสคลอไรด์ ตะกอน ของแข็ง ก๊าซร้อน หรือสารเคมีหลายชนิดพร้อมกันหรือไม่ รวมถึงมีซอกอับ บริเวณระบายน้ำไม่หมด หรือรอยต่อที่สารสามารถสะสมได้หรือไม่ ข้อมูลเหล่านี้ช่วยให้การประเมินผลิต สแตนเลส SCH13 งานเคมีครอบคลุมทั้งวัสดุ รูปทรง และความเสี่ยงจากสภาพใช้งาน แทนที่จะพิจารณาจากชื่อเกรดอย่างเดียว

แนวทางเลือกวัสดุเพื่อลดความเสี่ยงจากการกัดกร่อนสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/material-selection-to-reduce-corrosion-failure/

3. สามารถผลิตชิ้นส่วน SCH13 ตาม Drawing ได้หรือไม่

สามารถส่ง Drawing เพื่อประเมินการผลิตได้ โดยแบบควรแสดงขนาดสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน ตำแหน่งกลึง ความเรียบผิว รูปทรงภายใน และมาตรฐานวัสดุอย่างชัดเจน หากมีพื้นที่รับแรง รับความดัน หรือสัมผัสสารเคมีโดยตรง ควรระบุตำแหน่งเหล่านั้นไว้ในแบบหรือเอกสารข้อกำหนดเพิ่มเติม

ก่อนเสนอราคา CASMETALS ต้องพิจารณาความสัมพันธ์ระหว่างขนาดหล่อ ขนาดหลังกลึง ค่าเผื่อกลึง ความหนาคงเหลือ และความเป็นไปได้ของกระบวนการผลิต สำหรับงานเคมีควรแนบข้อมูลชนิดสาร ความเข้มข้น อุณหภูมิ และความดันมาพร้อม Drawing ด้วย เพราะแบบทางมิติเพียงอย่างเดียวอาจไม่เพียงพอต่อการตรวจความเหมาะสมของ SCH13

หากแบบมีหลาย Revision ต้องระบุฉบับที่ใช้ผลิตอย่างชัดเจน เพื่อป้องกันความคลาดเคลื่อนระหว่างการประเมินราคา การทำแบบหล่อ งานกลึง และการตรวจรับสินค้า

รายละเอียดบริการผลิตงานหล่อจาก Drawing:

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตชิ้นส่วน SCH13 จากตัวอย่างได้หรือไม่

สามารถส่งตัวอย่างชิ้นส่วนเดิมให้ตรวจสอบเบื้องต้นได้ แต่การผลิตจากตัวอย่างมีข้อจำกัด เพราะชิ้นส่วนที่ผ่านการใช้งานอาจเกิดการกัดกร่อน สึก บิดตัว แตกร้าว กลึงแก้ หรือเชื่อมซ่อมมาก่อน ขนาดที่ตรวจวัดได้จึงอาจไม่ใช่ขนาดดั้งเดิมของผู้ผลิตเครื่องจักร

ก่อนผลิตต้องแยกให้ชัดเจนว่าขนาดใดเป็นขนาดที่วัดจากตัวอย่าง ขนาดใดเป็นขนาดประกอบ และขนาดใดต้องคืนกลับเพื่อชดเชยการสึกหรือการกัดกร่อน การระบุเกรดว่าเป็น SCH13 จากข้อมูลบอกเล่าหรือป้ายเครื่องจักรยังไม่เพียงพอที่จะรับรองส่วนผสมและสมบัติของวัสดุเดิม อาจต้องตรวจเอกสารเก่า วิเคราะห์วัสดุ หรือกำหนดสเปกใหม่ตามความเหมาะสมของโครงการ

ลูกค้าควรส่งตัวอย่างพร้อมภาพตำแหน่งติดตั้ง ข้อมูลเครื่องจักร หน้าที่ของชิ้นส่วน และประวัติความเสียหาย เพื่อช่วยลดความเสี่ยงจากการสร้างอะไหล่ตามสภาพที่เสียหายแล้ว

รายละเอียดบริการผลิตงานหล่อจากตัวอย่าง:

https://casmetals.com/casting-from-sample/

5. Reverse Engineering ช่วยผลิตอะไหล่ SCH13 ได้อย่างไร

Reverse Engineering ช่วยรวบรวมข้อมูลจากตัวอย่างจริงเมื่อไม่มี Drawing ที่พร้อมใช้ โดยอาจครอบคลุมการตรวจรูปทรง ขนาดประกอบ จุดอ้างอิง ผิวกลึง ตำแหน่งรู และความสัมพันธ์กับชิ้นส่วนข้างเคียง อย่างไรก็ตาม กระบวนการนี้ไม่ได้หมายความว่าจะสามารถคัดลอกชิ้นงานเดิมทุกประการโดยไม่ผ่านการตัดสินใจทางวิศวกรรม

สำหรับชิ้นส่วน SCH13 ที่ผ่านงานเคมี ต้องพิจารณาด้วยว่าพื้นผิวหรือขนาดที่ตรวจพบเปลี่ยนแปลงจากการกัดกร่อนมากน้อยเพียงใด หากตัวอย่างมีรูเข็ม ผิวบาง ร่องกัดเซาะ หรือรอยแตก จำเป็นต้องแยกความเสียหายออกจากรูปทรงที่ควรผลิตใหม่ รวมถึงตรวจว่าการใช้วัสดุเดิมซ้ำจะตอบโจทย์สภาพใช้งานหรือไม่

การทำ Reverse Engineering ที่มีประสิทธิภาพจึงต้องอาศัยตัวอย่าง ข้อมูลการประกอบ ประวัติการใช้งาน และข้อกำหนดของลูกค้าร่วมกัน ไม่ใช่อาศัยการวัดขนาดภายนอกเพียงอย่างเดียว

ข้อมูลเกี่ยวกับกระบวนการ Reverse Engineering:

https://casmetals.com/reverse-engineering/

6. ชิ้นส่วน SCH13 เดิมถูกกัดกร่อน ควรเปลี่ยนเกรดวัสดุทันทีหรือไม่

ไม่ควรเปลี่ยนเกรดทันทีโดยยังไม่ทราบกลไกความเสียหาย เพราะรอยกัดกร่อนอาจเกิดจากชนิดสารเคมีไม่เหมาะกับวัสดุ ความเข้มข้นเปลี่ยนแปลง อุณหภูมิสูงขึ้น การไหลปั่นป่วน ตะกอนสะสม ซอกอับ ความเค้น หรือคุณภาพผิว นอกจากนี้ ความเสียหายบางลักษณะอาจเป็นการกัดเซาะ การเกิดโพรงอากาศ หรือรอยแตกจากโหลดสลับ ซึ่งมองภายนอกคล้ายการกัดกร่อนได้

ควรบันทึกตำแหน่ง ลักษณะ และขอบเขตความเสียหายก่อนทำความสะอาดชิ้นส่วน พร้อมรวบรวมประวัติการเดินเครื่อง อายุใช้งาน เหตุการณ์ผิดปกติ และผลการซ่อมครั้งก่อน การวิเคราะห์ข้อมูลเหล่านี้ช่วยให้ตัดสินใจได้ว่าควรรักษา SCH13 เดิม ปรับเกรดวัสดุ ปรับรูปทรง เพิ่มการตรวจสอบ หรือแก้สภาพการใช้งาน

แนวทางวิเคราะห์ความเสียหายจากการกัดกร่อนของชิ้นส่วนอุตสาหกรรม:

https://casmetals.com/corrosion-failure-analysis/

7. การกัดกร่อนของชิ้นส่วน SCH13 เกิดจากสาเหตุใดได้บ้าง

สาเหตุที่เป็นไปได้มีทั้งด้านวัสดุ กระบวนการผลิต รูปทรง และสภาพใช้งาน ตัวอย่างเช่น สารเคมีไม่ตรงกับความสามารถของวัสดุ ความเข้มข้นหรืออุณหภูมิเกินเงื่อนไขที่ใช้เลือกเกรด การสะสมคลอไรด์หรือสารปนเปื้อน การเกิดซอกอับ ความเร็วการไหลสูง ตะกอนกระแทกผิว ความเค้นจากการติดตั้ง หรือพื้นที่เชื่อมต่อที่ระบายสารออกไม่หมด

รูปแบบการเดินเครื่องก็มีผลเช่นกัน ชิ้นส่วนอาจไม่เสียหายระหว่างการไหลตามปกติ แต่เกิดปัญหาในช่วงหยุดเครื่องเมื่อสารเคมีค้าง ระเหย หรือมีความเข้มข้นเพิ่มขึ้น บางกรณีความเสียหายอาจสัมพันธ์กับผิวหลังกลึง รอยเชื่อม การซ่อมเดิม หรือความหนาที่เหลือไม่เพียงพอ

การค้นหาสาเหตุจึงควรพิจารณาร่วมกันทั้งข้อมูลสารเคมี สภาพเครื่องจักร ภาพความเสียหาย และประวัติชิ้นส่วน ไม่ควรสรุปจากสนิมหรือรอยกัดเพียงจุดเดียว

ข้อมูลเพิ่มเติมเกี่ยวกับสาเหตุของความเสียหายจากการกัดกร่อน:

https://casmetals.com/causes-of-corrosion-failure/

8. ป้องกันไม่ให้อะไหล่ SCH13 ใหม่กัดกร่อนซ้ำได้อย่างไร

การป้องกันต้องเริ่มจากการยืนยันสาเหตุของความเสียหายเดิมและตรวจความเหมาะสมของวัสดุกับสภาพใช้งาน หากยังไม่ทราบว่าสารเคมี อุณหภูมิ ความเข้มข้น การไหล หรือรูปทรงมีส่วนทำให้เสียหายอย่างไร การผลิตชิ้นงานใหม่ด้วยเกรดเดิมอาจทำให้ปัญหาเดิมเกิดซ้ำ

มาตรการที่ควรพิจารณา ได้แก่ ตรวจเกรดและมาตรฐานวัสดุ ปรับพื้นที่ซอกอับหรือจุดสะสมสาร ตรวจความหนาหลังกลึง กำหนดผิวสำเร็จให้เหมาะสม ควบคุมการติดตั้ง และกำหนดแผนตรวจตามระดับความเสี่ยง หากมีการเปลี่ยนวัสดุ ต้องตรวจผลกระทบต่อความแข็งแรง การขยายตัวจากความร้อน การเชื่อม การกลึง และวัสดุคู่สัมผัสด้วย

ควรเก็บข้อมูลชิ้นงานใหม่เป็นค่าตั้งต้น เช่น ภาพถ่าย น้ำหนัก ขนาดสำคัญ และตำแหน่งตรวจ เพื่อใช้เปรียบเทียบระหว่างการบำรุงรักษาครั้งต่อไป

รายการตรวจสอบเพื่อป้องกันความเสียหายจากการกัดกร่อน:

https://casmetals.com/corrosion-failure-prevention-checklist/

9. CASMETALS รับผลิตชิ้นส่วน SCH13 ประเภทใดบ้าง

ชิ้นส่วนที่สามารถส่งรายละเอียดให้ประเมินมีหลายประเภท เช่น ตัวเสื้อวาล์ว ชิ้นส่วนวาล์ว ใบพัดปั๊ม ตัวเสื้อปั๊ม แหวนสึกหรอ ฝาครอบ หน้าแปลน ตัวเสื้อเครื่องจักร และอะไหล่ OEM ตามแบบหรือตัวอย่าง อย่างไรก็ตาม การรับประเมินไม่ได้หมายความว่าทุกรูปทรง ขนาด หรือข้อกำหนดสามารถผลิตได้โดยอัตโนมัติ

CASMETALS ต้องตรวจแบบ ขนาด จำนวน น้ำหนักโดยประมาณ งานกลึง มาตรฐานวัสดุ และข้อกำหนดตรวจสอบก่อน หากเป็นชิ้นส่วนที่สัมผัสสารเคมี ต้องมีรายละเอียดของตัวกลาง อุณหภูมิ ความดัน และประวัติความเสียหายร่วมด้วย เพื่อประเมินว่าควรใช้ SCH13 ตามที่ระบุ หรือควรส่งกลับให้วิศวกรผู้ออกแบบทบทวนข้อกำหนด

สำหรับงานอะไหล่เครื่องจักร รูปทรงของชิ้นงานต้องรองรับทั้งกระบวนการหล่อ การกลึง การประกอบ และหน้าที่ในการใช้งานจริง

แนวทางผลิตชิ้นส่วนเครื่องจักรหล่อตามแบบ:

https://casmetals.com/custom-machine-parts-casting-guide/

10. สามารถผลิตอะไหล่ SCH13 เพื่อทดแทนอะไหล่ที่เลิกผลิตได้หรือไม่

สามารถส่งอะไหล่เดิม Drawing หรือข้อมูลเครื่องจักรให้พิจารณาการผลิตอะไหล่ทดแทนได้ โดยต้องตรวจว่าข้อมูลเพียงพอสำหรับรักษาขนาดประกอบ จุดอ้างอิง ตำแหน่งกลึง และหน้าที่ของชิ้นส่วนหรือไม่ หากตัวอย่างเสียหายหนัก อาจต้องอาศัยชิ้นส่วนคู่ประกอบ แบบจากหน้างาน หรือข้อมูลการซ่อมเดิมมาช่วยกำหนดขนาด

สำหรับอะไหล่ SCH13 ในระบบเคมี ต้องตรวจด้วยว่าการเลิกผลิตเกิดขึ้นพร้อมกับการเปลี่ยนสภาพกระบวนการหรือไม่ เช่น เปลี่ยนสารเคมี เพิ่มอุณหภูมิ เพิ่มกำลังผลิต หรือเปลี่ยนรอบการล้าง เพราะการคัดลอกวัสดุเดิมอาจไม่เหมาะหากสภาพใช้งานเปลี่ยนไปแล้ว

ก่อนเสนอราคาควรระบุจำนวนที่ต้องการ ความสำคัญของเครื่องจักร งานกลึง ข้อกำหนดตรวจสอบ และเป้าหมายการใช้งานให้ชัดเจน โดยไม่ควรสมมติว่างานทดแทนสามารถใช้เกณฑ์เดียวกับอะไหล่ทั่วไป

รายละเอียดบริการผลิตอะไหล่ทดแทน:

https://casmetals.com/replacement-parts-casting/

11. ต้องกำหนดค่าเผื่อกลึงของชิ้นส่วน SCH13 อย่างไร

ค่าเผื่อกลึงต้องพิจารณาจากขนาด รูปทรง ตำแหน่งผิวสำเร็จ กระบวนการหล่อ ความหนาของชิ้นงาน และค่าคลาดเคลื่อนที่ต้องการ ไม่ควรกำหนดตัวเลขเดียวใช้กับทุกชิ้นส่วน เพราะการเพิ่มค่าเผื่อมากเกินไปอาจเพิ่มเวลาทำงาน ปริมาณวัสดุที่ต้องตัดออก และความเสี่ยงต่อความหนาคงเหลือ ขณะที่ค่าเผื่อน้อยเกินไปอาจไม่เพียงพอสำหรับการทำผิวให้ได้ขนาด

สำหรับชิ้นส่วนงานเคมี ควรตรวจเป็นพิเศษว่าหลังกลึงแล้วผนังยังมีความหนาตามแบบหรือไม่ โดยเฉพาะบริเวณทางไหล ซอก มุม และจุดที่มีความเสี่ยงต่อการกัดเซาะหรือกัดกร่อน หากชิ้นงานเดิมสึกหรือผิวถูกกัดไปแล้ว ห้ามนำขนาดที่วัดได้จากตัวอย่างมาใช้กำหนดค่าเผื่อโดยตรง

Drawing ควรแยกผิวหล่อ ผิวกลึง จุดอ้างอิง และขนาดวิกฤตอย่างชัดเจน เพื่อให้ฝ่ายหล่อและฝ่ายกลึงประเมินจากข้อมูลชุดเดียวกัน

แนวทางตรวจข้อมูลก่อนขอราคางานอะไหล่ OEM:

https://casmetals.com/oem-parts-rfq-checklist/

12. ชิ้นส่วน SCH13 สำหรับงานเคมีควรตรวจสอบคุณภาพแบบใด

วิธีตรวจสอบต้องสัมพันธ์กับหน้าที่และระดับความเสี่ยงของชิ้นส่วน ไม่ควรกำหนดการตรวจทุกประเภทโดยไม่มีเหตุผล เพราะตำแหน่งรับแรง พื้นที่รับความดัน ความหนา รูปทรง และผลกระทบเมื่อชิ้นงานเสียหายแตกต่างกัน

รายการที่อาจต้องพิจารณา ได้แก่ การตรวจขนาด การตรวจผิว การยืนยันวัสดุ การตรวจบริเวณสำคัญ และการตรวจภายในตามข้อกำหนดของแบบหรือมาตรฐาน ลูกค้าควรระบุตำแหน่งตรวจ วิธีตรวจ ระดับการยอมรับ และเอกสารที่ต้องส่งพร้อมสินค้าให้ชัดเจน หากมีข้อกำหนด NDT ต้องตกลงวิธีและเกณฑ์ยอมรับก่อนผลิต

การตรวจพบสิ่งบ่งชี้ไม่ได้แปลว่าชิ้นงานต้องถูกปฏิเสธทันที การตัดสินต้องอ้างอิงมาตรฐาน เกณฑ์ยอมรับ ตำแหน่ง และหน้าที่ของชิ้นส่วน ไม่ควรใช้เกณฑ์จากงานอื่นมาปรับใช้โดยไม่มีการทบทวน

ข้อมูลเกี่ยวกับการกำหนดการตรวจสอบแบบไม่ทำลาย:

https://casmetals.com/ndt-inspection-guide/

13. ต้องเตรียมเอกสารอะไรสำหรับสั่งผลิต สแตนเลส SCH13 งานเคมี

เอกสารหลักควรประกอบด้วย Drawing หรือตัวอย่าง เกรดและมาตรฐานวัสดุ จำนวนที่ต้องการ ขนาดหรือน้ำหนักโดยประมาณ งานกลึง ค่าคลาดเคลื่อน ข้อกำหนดผิว และวิธีตรวจรับ หากเป็นงานทดแทนควรแนบภาพชิ้นส่วนเดิม ตำแหน่งติดตั้ง และข้อมูลชิ้นส่วนคู่ประกอบด้วย

ข้อมูลสภาพใช้งานควรระบุสารเคมี ความเข้มข้น อุณหภูมิ ความดัน ลักษณะการไหล การมีตะกอน รอบการทำงาน และกระบวนการล้างระบบ หากชิ้นส่วนเดิมเสียหาย ควรส่งภาพก่อนทำความสะอาด พร้อมระบุตำแหน่ง รอยกัด รอยแตก ความหนาที่ลดลง และอายุใช้งานโดยประมาณ

หาก Drawing มีหลายฉบับ ควรยืนยัน Revision ที่ใช้เสนอราคาและผลิต ข้อมูลที่ครบช่วยลดการตีความผิดระหว่างฝ่ายจัดซื้อ วิศวกรรม โรงหล่อ และงานกลึง แต่ไม่ถือเป็นการยืนยันความสามารถในการผลิตจนกว่าจะผ่านการตรวจสอบรายละเอียด

รายการตรวจข้อมูลสำหรับ RFQ งานหล่อ:

https://casmetals.com/rfq-guide-checklist/

14. การควบคุมคุณภาพชิ้นส่วน SCH13 ต้องพิจารณาเฉพาะส่วนผสมวัสดุหรือไม่

ไม่ควรควบคุมเฉพาะส่วนผสมวัสดุ เพราะชิ้นส่วนที่ส่วนผสมผ่านข้อกำหนดอาจยังไม่ตอบโจทย์หากขนาด รูปทรง ผิวงาน ความหนาหลังกลึง หรือคุณภาพบริเวณสำคัญไม่เป็นไปตามเกณฑ์ การควบคุมคุณภาพจึงต้องเริ่มตั้งแต่การทบทวน Drawing มาตรฐานวัสดุ จุดวิกฤต และข้อกำหนดตรวจรับก่อนผลิต

สำหรับชิ้นส่วน SCH13 ในงานเคมี ควรเชื่อมโยงการตรวจเข้ากับตำแหน่งที่สัมผัสสาร พื้นที่รับความดัน ซอกอับ ทางไหล และผิวที่ต้องกลึง หากมีการเชื่อม ประกอบ หรือทดสอบหลังผลิต ต้องกำหนดความรับผิดชอบและเกณฑ์ยอมรับให้ชัดเจน

เอกสารคุณภาพที่ต้องการควรถูกระบุตั้งแต่ขั้นตอน RFQ เพราะเอกสาร วิธีตรวจ จำนวนจุดตรวจ และมาตรฐานอ้างอิงมีผลต่อการวางแผนงาน ไม่ควรเพิ่มข้อกำหนดสำคัญหลังเริ่มผลิตโดยไม่ทบทวนผลกระทบ

แนวทางวางแผนควบคุมคุณภาพงานหล่อ:

https://casmetals.com/quality-control-guide/

15. ขอราคาและประเมินการผลิตชิ้นส่วน SCH13 ได้อย่างไร

ลูกค้าสามารถส่ง Drawing ไฟล์สามมิติ ภาพถ่าย หรือตัวอย่างชิ้นงาน พร้อมระบุจำนวน งานกลึง เกรดวัสดุ มาตรฐาน และข้อกำหนดตรวจสอบ หากเป็นงานเคมีควรแจ้งชนิดสาร ความเข้มข้น อุณหภูมิ ความดัน ความเร็วการไหล ตะกอน และรอบการเดินเครื่องด้วย

กรณีผลิตจากอะไหล่เสียหาย ควรแนบภาพตำแหน่งกัดกร่อน รอยสึก รอยแตก หรือบริเวณที่ผิวบางลง พร้อมประวัติอายุใช้งานและการซ่อมที่ผ่านมา CASMETALS จะใช้ข้อมูลเหล่านี้ตรวจสอบความเป็นไปได้ของชิ้นงาน กระบวนการหล่อ งานกลึง และข้อมูลที่ยังต้องขอเพิ่มเติม

การส่งข้อมูลเพื่อขอราคาไม่ถือเป็นการรับรองว่า SCH13 เหมาะกับสารเคมีหรือสามารถผลิตได้ทันที การยืนยันต้องเกิดหลังจากตรวจมาตรฐาน แบบ ขนาด จำนวน สภาพใช้งาน และข้อกำหนดตรวจรับครบถ้วนแล้ว

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS