banner bg

รับหล่อชิ้นส่วนเหล็ก FCD500 สำหรับเหมืองและงานหนัก

CASMETALS รับพิจารณาหล่อ เหล็ก FCD500 งานหนัก สำหรับชิ้นส่วนเครื่องจักรเหมือง ระบบย่อย ระบบลำเลียง และเครื่องจักรอุตสาหกรรมที่ต้องรับแรงระหว่างการทำงาน สามารถประเมินการผลิตจากแบบวิศวกรรม ชิ้นงานตัวอย่าง หรือข้อมูลชิ้นส่วนเดิม โดยพิจารณาร่วมกันทั้งรูปทรง ขนาด ตำแหน่งรับแรง ลักษณะการสึกหรอ งานกลึงหลังหล่อ และสภาพใช้งานจริง

FCD500 เป็นเหล็กหล่อกราไฟต์ทรงกลมหรือเหล็กหล่อเหนียว (Ductile Iron) เกรดหนึ่งที่อาจนำมาพิจารณาสำหรับชิ้นส่วนซึ่งต้องการความแข็งแรงและความเหนียวมากกว่าเหล็กหล่อเทาทั่วไป อย่างไรก็ตาม การระบุเพียงว่าเป็น “งานหนัก” ยังไม่เพียงพอสำหรับยืนยันว่า FCD500 เหมาะกับชิ้นส่วนนั้น เพราะชิ้นส่วนในเหมืองอาจพบแรงกระแทก แรงดัด แรงบิด ความล้า การขัดสี หรือหลายปัจจัยพร้อมกัน

ศึกษาข้อมูลพื้นฐานของเกรดเหล็กหล่อเหนียว FCD500 ก่อนกำหนดวัสดุในแบบ

https://casmetals.com/fcd500-ductile-iron/

สำหรับข้อมูลบริการหล่อ FCD500 และประเด็นที่ควรพิจารณาในการผลิต สามารถดูรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

FCD500 เหมาะกับชิ้นส่วนงานเหมืองประเภทใด

FCD500 อาจเป็นตัวเลือกสำหรับชิ้นส่วนโครงสร้าง ตัวรองรับ ตัวเรือน ฝาครอบ ดุม ล้อ เฟือง ชิ้นส่วนระบบลำเลียง และชิ้นส่วนเครื่องจักรที่ต้องรับแรง โดยความเหมาะสมต้องตรวจจากหน้าที่ของชิ้นส่วนและสาเหตุที่ทำให้ชิ้นงานเดิมเสียหาย

ตัวอย่างกลุ่มชิ้นส่วนที่สามารถส่งข้อมูลให้ประเมิน ได้แก่

  • ตัวเสื้อและโครงสร้างรองรับเครื่องจักร
  • ฝาครอบ ดุม หน้าแปลน และขายึด
  • ล้อ เฟือง และชิ้นส่วนระบบส่งกำลัง
  • ชิ้นส่วนป้อนวัตถุดิบและระบบลำเลียง
  • ชิ้นส่วนเครื่องบดหรือเครื่องย่อยบางตำแหน่ง
  • อะไหล่เครื่องจักรที่เลิกผลิตหรือไม่มีจำหน่าย
  • ชิ้นส่วนที่ต้องหล่อแล้วกลึงผิวประกอบ
  • อะไหล่ทดแทนสำหรับงานซ่อมบำรุง

ผู้จัดซื้อและฝ่ายซ่อมบำรุงสามารถศึกษากลุ่มชิ้นส่วนเครื่องจักรเหมืองที่อาจนำมาประเมินการผลิตใหม่ได้จาก

https://casmetals.com/mining-equipment-parts-casting/

สำหรับชิ้นส่วนในระบบขนถ่ายแร่ หิน หรือวัตถุดิบ ควรตรวจตำแหน่งรับน้ำหนัก จุดติดตั้ง และรูปแบบการเคลื่อนที่ร่วมกับข้อมูลระบบลำเลียง

https://casmetals.com/material-handling-parts-casting/

FCD500 ไม่ได้เป็นวัสดุทนสึกสำหรับทุกตำแหน่ง

ข้อผิดพลาดที่ควรหลีกเลี่ยงคือการเลือก FCD500 เพียงเพราะชิ้นส่วนมีน้ำหนักมากหรือถูกเรียกว่าอะไหล่งานหนัก ชิ้นส่วนในเหมืองแต่ละตำแหน่งพบกลไกความเสียหายต่างกัน วัสดุที่เหมาะกับชิ้นส่วนรับแรงจึงอาจไม่ใช่วัสดุที่เหมาะที่สุดสำหรับผิวซึ่งถูกแร่หรือหินขัดสีโดยตรง

หากชิ้นส่วนเป็นแผ่นรองเครื่องบด ผิวสัมผัสวัตถุดิบ หรือส่วนที่สูญเสียเนื้อวัสดุจากการเสียดสีอย่างต่อเนื่อง ต้องเปรียบเทียบ FCD500 กับวัสดุทนสึกชนิดอื่นตามสภาพงาน ไม่ควรเปลี่ยนวัสดุโดยพิจารณาจากความแข็งหรือชื่อเกรดเพียงค่าเดียว

ศึกษาประเภทชิ้นส่วนทนสึกและปัจจัยการเลือกวัสดุเพิ่มเติมได้ที่

https://casmetals.com/wear-resistant-parts-casting/

สำหรับชิ้นส่วนสึกหรอในเครื่องจักรเหมืองโดยเฉพาะ สามารถใช้ข้อมูลหน้านี้ประกอบการจำแนกหน้าที่ของชิ้นส่วน

https://casmetals.com/mining-wear-parts-casting/

หากพบว่าชิ้นงานเดิมสึกเร็วกว่าปกติ ควรวิเคราะห์รูปแบบการสึก ตำแหน่งเริ่มต้น และวัสดุที่สัมผัสกับชิ้นงานก่อนสรุปแนวทางผลิตใหม่

https://casmetals.com/how-to-analyze-wear-failure/

ชิ้นส่วนเครื่องบดต้องพิจารณาเป็นรายตำแหน่ง

เครื่องบดและเครื่องย่อยประกอบด้วยชิ้นส่วนหลายประเภท แต่ละส่วนรับภาระไม่เหมือนกัน บางส่วนรับแรงกระแทกโดยตรง บางส่วนทำหน้าที่รองรับเพลา บางส่วนรับแรงสั่นสะเทือน และบางส่วนสัมผัสหินหรือแร่ตลอดเวลา จึงไม่ควรกำหนด FCD500 ครอบคลุมทุกชิ้นส่วนในเครื่องเดียวกัน

ตัวอย่างเช่น ชิ้นส่วนของเครื่องบดกรามต้องแยกชิ้นส่วนโครงสร้างออกจากชิ้นส่วนที่บดวัตถุดิบโดยตรง ข้อมูลของชิ้นส่วน Jaw Plate สามารถใช้ช่วยจำแนกความแตกต่างของหน้าที่ได้

https://casmetals.com/jaw-plate-casting/

สำหรับเครื่องบดกรวย ต้องพิจารณาว่าชิ้นส่วนเป็นตัวรองรับ ตัวขับเคลื่อน หรือชิ้นส่วนที่สัมผัสวัตถุดิบโดยตรง

https://casmetals.com/cone-crusher-parts-casting/

ส่วนเครื่องบดกระแทกมีทั้งชิ้นส่วนหมุน ชิ้นส่วนรองรับ และชิ้นส่วนที่รับแรงปะทะ จึงต้องประเมินโหลดและกลไกการเสียหายแยกจากกัน

https://casmetals.com/impact-crusher-parts-casting/

กรณีเป็น Crusher Liner หรือชิ้นส่วนที่มีหน้าที่รับการขัดสีโดยตรง ควรตรวจสอบวัสดุเดิมและรูปแบบการสึกก่อนเสนอ FCD500 เป็นวัสดุทดแทน

https://casmetals.com/crusher-liner-casting/

      ชิ้นงานที่ใช้ดีอยู่แล้ว สามารถผลิตซ้ำจากตัวอย่างได้

     ทีมงานช่วยตรวจชิ้นงานเดิมและประเมินการผลิตซ้ำให้ใกล้เคียงการใช้งานเดิม

    • ตรวจขนาดสำคัญ
    • เลือกวัสดุใกล้เคียงหรือดีกว่า
    • รองรับผลิตซ้ำ

ปัจจัยที่ต้องตรวจสอบก่อนเลือก FCD500

ก่อนยืนยันการหล่อ เหล็ก FCD500 งานหนัก ควรรวบรวมข้อมูลทางวิศวกรรมให้เพียงพอ โดยเฉพาะข้อมูลต่อไปนี้

รูปแบบของแรง

ต้องทราบว่าชิ้นส่วนรับแรงกด แรงดึง แรงดัด แรงบิด แรงกระแทก หรือแรงแบบสลับซ้ำ เพราะแรงแต่ละแบบมีผลต่อการเลือกวัสดุ รูปทรง และตำแหน่งที่ต้องควบคุมในงานหล่อแตกต่างกัน

ลักษณะโหลด

ควรระบุว่าเป็นโหลดคงที่ โหลดเปลี่ยนแปลง หรือมีแรงกระชากจากการติดขัดของหินและวัตถุดิบ หากเป็นชิ้นส่วนหมุน ควรให้ข้อมูลความเร็ว การเยื้องศูนย์ การสั่น และลักษณะการเริ่มหรือหยุดเครื่อง

การสึกหรอ

ควรระบุชนิดของวัตถุดิบ ขนาดอนุภาค ตำแหน่งที่เกิดรอยสึก ทิศทางการไหล และอายุใช้งานของชิ้นงานเดิม การสึกจากการขัดสี การเสียดสีของผิวประกบ และการกัดเซาะจากอนุภาคต้องพิจารณาต่างกัน

สภาพแวดล้อม

ข้อมูลความชื้น โคลน ฝุ่น สารเคมี อุณหภูมิ และการใช้งานกลางแจ้งอาจมีผลต่อความเสียหายของชิ้นส่วน รวมถึงการเลือกสารเคลือบผิวและการป้องกันสนิมหลังผลิต

ตำแหน่งประกอบ

ต้องตรวจรูเพลา ร่องลิ่ม หน้าแปลน รูสลัก ผิวซีล ระยะศูนย์ และผิวที่ต้องประกอบกับชิ้นส่วนอื่น หากขนาดเหล่านี้คลาดเคลื่อนอาจทำให้เกิดแรงเฉพาะจุด การสั่น หรือการสึกเร็วกว่าปกติ

รับผลิตจากแบบวิศวกรรม

การผลิตจากแบบเหมาะกับงานที่มีข้อมูลขนาด วัสดุ พิกัดความเผื่อ ผิวกลึง และเงื่อนไขการตรวจสอบชัดเจน แบบที่ใช้เสนอราคาควรแยกขนาดสำคัญออกจากขนาดทั่วไป พร้อมระบุตำแหน่งที่ต้องกลึงและตำแหน่งที่ต้องควบคุมเป็นพิเศษ

หากแบบระบุ FCD500 ควรตรวจมาตรฐานอ้างอิงและข้อกำหนดของลูกค้า ไม่ควรสรุปความเทียบเท่ากับชื่อเกรดในมาตรฐานอื่นโดยอัตโนมัติ เพราะเงื่อนไขการทดสอบ สภาพชิ้นทดสอบ และข้อกำหนดของแต่ละมาตรฐานอาจต่างกัน

รายละเอียดการเตรียมข้อมูลสำหรับงานหล่อตามแบบสามารถศึกษาได้จาก

https://casmetals.com/casting-from-drawing/

หากต้องจัดทำแบบสำหรับขอราคา ควรตรวจรายการข้อมูลสำคัญก่อนส่งโรงหล่อ

https://casmetals.com/drawing-guide-checklist/

รับผลิตจากชิ้นงานตัวอย่าง

ในงานเหมืองมักพบเครื่องจักรรุ่นเก่า เครื่องจักรนำเข้า หรืออะไหล่ที่ไม่มีแบบ CASMETALS สามารถรับชิ้นงานตัวอย่างมาพิจารณาความเป็นไปได้ในการผลิตใหม่ แต่ตัวอย่างที่ผ่านการใช้งานอาจสึก บิด แตก หรือผ่านการซ่อมมาแล้ว จึงไม่ควรคัดลอกขนาดทั้งหมดโดยไม่วิเคราะห์

การผลิตจากตัวอย่างไม่สามารถยืนยันว่าวัสดุ ขนาด และสมบัติของชิ้นงานเดิมจะถูกถ่ายทอดครบถ้วน จนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบตามความจำเป็น ลูกค้าควรระบุตำแหน่งประกอบและหน้าที่ของชิ้นส่วนเพิ่มเติม โดยเฉพาะจุดที่ตัวอย่างสูญเสียรูปทรงเดิมไปแล้ว

ศึกษาขั้นตอนเบื้องต้นของงานหล่อจากตัวอย่างได้ที่

https://casmetals.com/casting-from-sample/

กรณีต้องถอดข้อมูลจากชิ้นงานเดิมเพื่อสร้างแบบหรือข้อมูลการผลิต สามารถพิจารณากระบวนการ Reverse Engineering ร่วมด้วย

https://casmetals.com/reverse-engineering/

วิเคราะห์สาเหตุเสียหายก่อนสร้างอะไหล่ทดแทน

หากชิ้นส่วนเดิมแตก สึก หรือเสียรูปเร็วกว่าที่คาด การผลิตชิ้นใหม่โดยคงรายละเอียดเดิมทั้งหมดอาจทำให้ปัญหาเกิดซ้ำ ควรเก็บข้อมูลชิ้นส่วนเสียหาย รอยแตก ตำแหน่งสึก ชั่วโมงใช้งาน ประวัติการซ่อม และเหตุการณ์ก่อนเครื่องหยุดไว้ประกอบการวิเคราะห์

กรณีพบรอยร้าว ควรตรวจว่ารอยเริ่มจากมุมคม รูสลัก รอยต่อความหนา ผิวกลึง หรือบริเวณที่มีแรงกระแทก ไม่ควรสรุปทันทีว่าสาเหตุเกิดจากวัสดุเพียงอย่างเดียว

ข้อมูลการวิเคราะห์การแตกและร้าวของชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้จาก

https://casmetals.com/how-to-analyze-fracture-crack-failure/

หากชิ้นส่วนเสียหายหลังรับแรงซ้ำเป็นเวลานาน ควรพิจารณาความล้าและจุดรวมความเค้นร่วมกับประวัติการใช้งาน

https://casmetals.com/how-to-analyze-fatigue-failure/

สำหรับการวิเคราะห์ความเสียหายโดยรวมของชิ้นส่วนเครื่องจักร สามารถใช้แนวทางต่อไปนี้ช่วยจัดระบบข้อมูลก่อนผลิตอะไหล่ใหม่

https://casmetals.com/failure-analysis-industrial-parts/

การออกแบบชิ้นงานให้เหมาะกับกระบวนการหล่อ

ชิ้นส่วนงานหนักมักมีผนังหนา จุดรวมเนื้อโลหะ หน้าแปลนขนาดใหญ่ หรือช่วงเปลี่ยนความหนาอย่างรวดเร็ว ซึ่งอาจเพิ่มความยากในการควบคุมการแข็งตัวและความสมบูรณ์ของเนื้อชิ้นงาน โรงหล่อจึงต้องทบทวนความเป็นไปได้ในการผลิต ไม่ใช่พิจารณาเฉพาะขนาดสำเร็จหลังกลึง

ประเด็นที่ควรตรวจ ได้แก่

  • ความหนาผนังและความแตกต่างของแต่ละบริเวณ
  • รัศมีมุมและจุดเปลี่ยนหน้าตัด
  • ตำแหน่งรูหรือโพรงภายใน
  • แนวแบ่งแบบและตำแหน่งไส้แบบ
  • พื้นที่เผื่อกลึง
  • ตำแหน่งที่ต้องควบคุมมิติ
  • น้ำหนักและรูปทรงที่มีผลต่อการเคลื่อนย้าย
  • จุดที่อาจต้องปรับเพื่อให้ผลิตและตรวจสอบได้

ข้อมูลพื้นฐานด้านการออกแบบแบบหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pattern-design-guide/

สำหรับชิ้นส่วนที่มีผิวประกอบหรือผิวกลึงสำคัญ ควรกำหนดพื้นที่เผื่อกลึงให้สัมพันธ์กับกระบวนการหล่อและขนาดชิ้นงาน

https://casmetals.com/machining-allowance-guide/

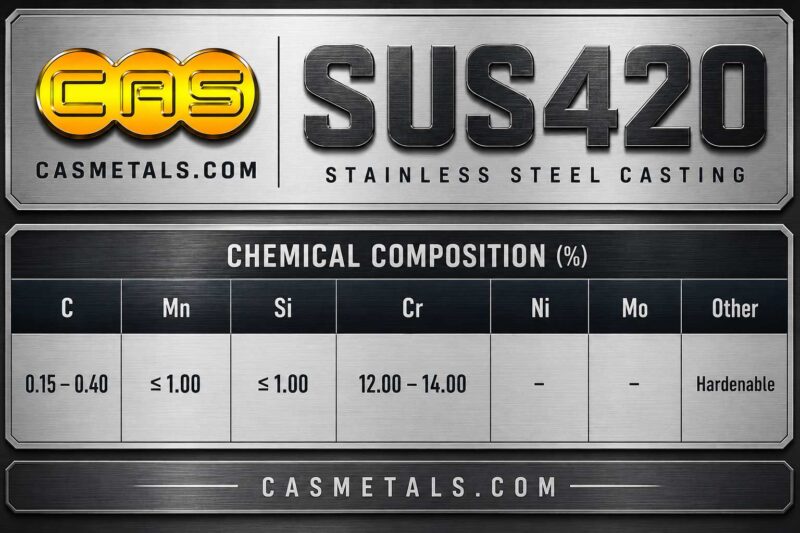
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
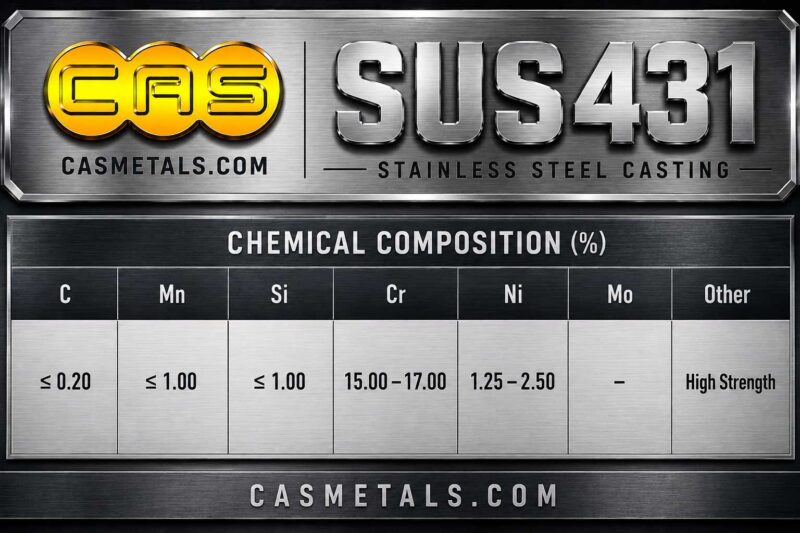
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
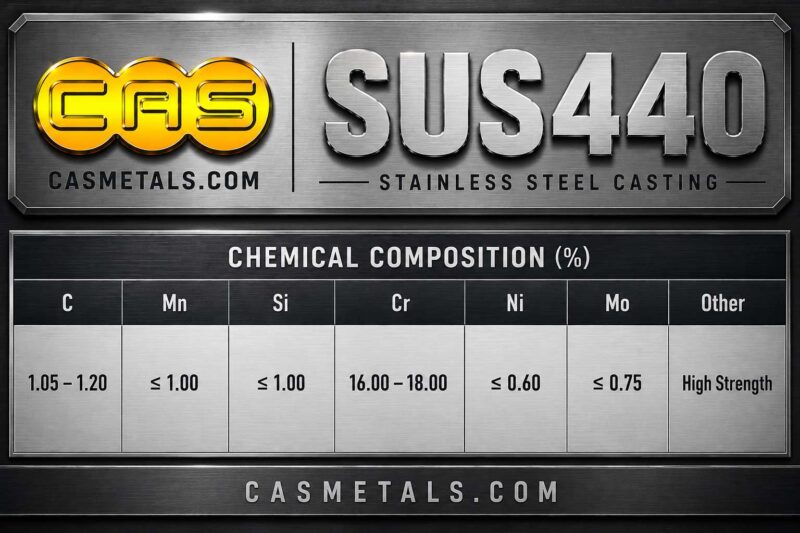
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
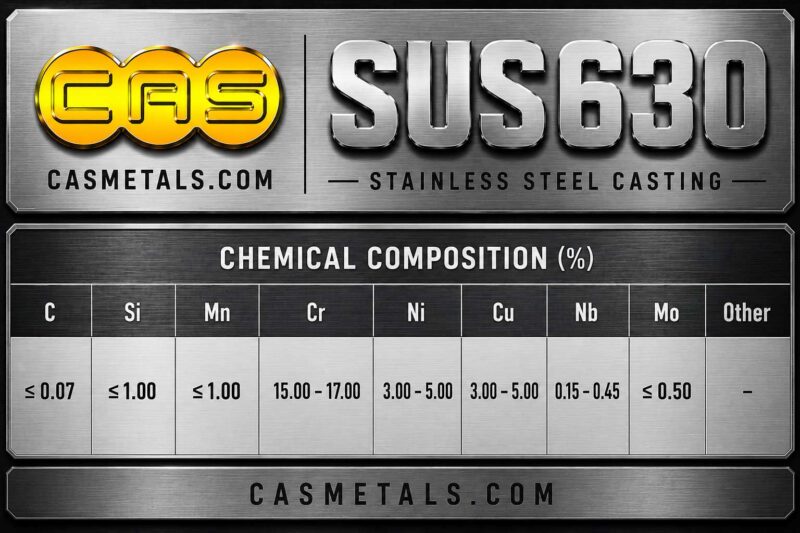
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
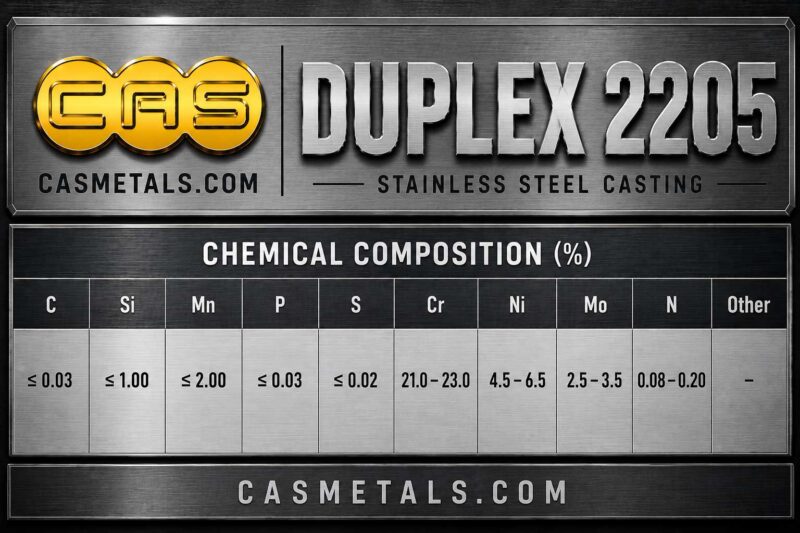
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

งานกลึงหลังหล่อและขนาดสำคัญ

ชิ้นส่วน FCD500 สำหรับงานเหมืองอาจต้องกลึงรูเพลา บ่ารับแบริ่ง หน้าแปลน ร่องลิ่ม รูยึด หรือผิวประกบ การเสนอราคาจึงต้องระบุให้ชัดว่าต้องการชิ้นงานหล่อดิบ ชิ้นงานผ่านการกลึงบางตำแหน่ง หรือชิ้นงานพร้อมประกอบตามแบบ

ข้อมูลที่ควรระบุ ได้แก่

  • ขนาดสำเร็จและค่าคลาดเคลื่อนของผิวสำคัญ
  • ค่าความร่วมศูนย์หรือความตั้งฉากที่ต้องควบคุม
  • ความเรียบผิวตามการใช้งาน
  • ตำแหน่ง Datum ในแบบ
  • ขนาดก่อนและหลังกลึง
  • พื้นที่ที่ห้ามมีรอยซ่อมหรือความไม่ต่อเนื่อง
  • วิธีตรวจสอบที่ลูกค้ากำหนด

ไม่ควรระบุค่าคลาดเคลื่อนแคบเท่ากันทุกตำแหน่งโดยไม่มีความจำเป็น เพราะอาจเพิ่มขั้นตอนการผลิตและต้นทุนโดยไม่ช่วยให้อายุใช้งานดีขึ้น ควรเน้นควบคุมขนาดที่มีผลต่อการประกอบ การหมุน และการถ่ายแรงจริง

การตรวจสอบคุณภาพต้องสัมพันธ์กับหน้าที่ชิ้นส่วน

แผนตรวจสอบควรพิจารณาจากความสำคัญของชิ้นส่วน ตำแหน่งรับแรง ความเสี่ยงเมื่อเกิดความเสียหาย และข้อกำหนดในแบบ ไม่ควรกำหนดวิธีตรวจสอบเหมือนกันทุกชิ้นงานโดยไม่พิจารณาความจำเป็น

หัวข้อที่อาจต้องตกลงก่อนผลิต ได้แก่

  • การตรวจสอบมิติ
  • การตรวจสอบสภาพผิว
  • การยืนยันชนิดวัสดุตามข้อกำหนด
  • การตรวจสอบผิวกลึง
  • การตรวจสอบบริเวณรับแรงหรือบริเวณสำคัญ
  • วิธีตรวจสอบแบบไม่ทำลายตามที่ระบุ
  • เอกสารผลตรวจที่ลูกค้าต้องการ

ศึกษาหลักการจัดทำแผนควบคุมคุณภาพสำหรับงานหล่อได้จาก

https://casmetals.com/quality-control-guide/

หากแบบหรือเงื่อนไขการใช้งานกำหนดให้ตรวจสอบแบบไม่ทำลาย ควรตกลงชนิด วิธี พื้นที่ตรวจ และเกณฑ์การยอมรับก่อนผลิต

https://casmetals.com/ndt-inspection-guide/

ข้อมูลสำหรับประเมินราคาและความเป็นไปได้

เพื่อให้ประเมินงานหล่อ FCD500 สำหรับเหมืองและงานหนักได้ตรงกับความต้องการ ควรส่งข้อมูลต่อไปนี้

  1. แบบ 2D หรือไฟล์ 3D หากมี
  2. ภาพถ่ายชิ้นงานทุกด้าน
  3. ชิ้นงานตัวอย่าง หากไม่มีแบบ
  4. ขนาดโดยรวมและน้ำหนักโดยประมาณ
  5. จำนวนที่ต้องการต่อครั้งและต่อปี
  6. วัสดุเดิมหรือข้อกำหนด FCD500
  7. หน้าที่และตำแหน่งติดตั้งของชิ้นส่วน
  8. ลักษณะโหลด แรงกระแทก และการสั่น
  9. วัตถุดิบที่สัมผัสกับชิ้นงาน
  10. สภาพการสึกหรอหรือจุดที่ชิ้นงานเดิมแตก
  11. งานกลึงและผิวประกอบที่ต้องควบคุม
  12. วิธีตรวจสอบหรือเอกสารที่ต้องการ
  13. เป้าหมายกำหนดใช้งานของลูกค้า

สามารถตรวจรายการข้อมูลสำหรับจัดทำ RFQ งานหล่อก่อนส่งประเมินได้จาก

https://casmetals.com/rfq-guide-checklist/

ขั้นตอนการพิจารณางานโดย CASMETALS

เมื่อได้รับข้อมูล CASMETALS จะพิจารณาขอบเขตงานจากแบบหรือตัวอย่าง ตรวจหน้าที่ชิ้นส่วน รูปทรง ขนาด จำนวน วัสดุ งานกลึง และข้อกำหนดการตรวจสอบ หากข้อมูลยังไม่เพียงพอ อาจต้องขอภาพถ่าย ขนาดเพิ่มเติม หรือรายละเอียดสภาพใช้งานก่อนประเมินความเหมาะสม

กระบวนการพิจารณาไม่ได้จำกัดอยู่ที่การถามว่าสามารถหล่อ FCD500 ได้หรือไม่ แต่ต้องตอบให้ได้ว่าวัสดุและแนวทางการผลิตสอดคล้องกับปัญหาของชิ้นส่วนนั้นหรือไม่ โดยเฉพาะชิ้นส่วนเหมืองที่อาจพบทั้งแรงกระแทก การสึก ความล้า และฝุ่นหรือความชื้นในสภาพงานเดียวกัน

ผู้ที่ต้องการผลิตอะไหล่ทดแทนสามารถศึกษาขอบเขตบริการเพิ่มเติมได้ที่

https://casmetals.com/replacement-parts-casting/

เมื่อตรวจสอบข้อมูลเบื้องต้นแล้ว สามารถส่งแบบ รูปถ่าย ตัวอย่าง จำนวน และรายละเอียดสภาพใช้งานเพื่อขอประเมินความเหมาะสมและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. เหล็ก FCD500 เหมาะกับชิ้นส่วนเครื่องจักรเหมืองและงานหนักหรือไม่

เหล็ก FCD500 เป็นเหล็กหล่อกราไฟต์ทรงกลมหรือเหล็กหล่อเหนียว (Ductile Iron) ที่สามารถนำมาพิจารณาสำหรับชิ้นส่วนเครื่องจักรเหมืองซึ่งต้องรับแรงกด แรงดัด แรงบิด การสั่น หรือแรงกระแทกในระดับที่เหมาะสม เช่น ตัวเสื้อเครื่องจักร ดุม ล้อ เฟือง ฝาครอบ ขายึด ชิ้นส่วนรองรับ และอะไหล่ระบบลำเลียงบางประเภท

อย่างไรก็ตาม การระบุว่าเป็น “งานหนัก” เพียงอย่างเดียวยังไม่เพียงพอสำหรับยืนยันว่า FCD500 เหมาะกับชิ้นส่วนนั้น ต้องตรวจสอบรูปแบบของแรง ความถี่ในการรับแรง ตำแหน่งรับน้ำหนัก การสึกหรอ อุณหภูมิ ความชื้น วัสดุคู่สัมผัส รูปทรงชิ้นงาน และเงื่อนไขตามแบบ หากชิ้นส่วนสัมผัสแร่หรือหินโดยตรงและเกิดการขัดสีรุนแรง อาจต้องเปรียบเทียบกับวัสดุทนสึกประเภทอื่นก่อนตัดสินใจ

ข้อมูลพื้นฐานเกี่ยวกับเกรดและการใช้งานของเหล็กหล่อเหนียว FCD500 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron/

2. FCD500 แตกต่างจากเหล็กหล่อเทาทั่วไปอย่างไรเมื่อนำไปใช้ในงานเหมือง

ความแตกต่างสำคัญอยู่ที่ลักษณะกราไฟต์ภายในโครงสร้างโลหะ เหล็กหล่อเหนียวมีกราไฟต์ในลักษณะทรงกลม ขณะที่เหล็กหล่อเทามีกราไฟต์เป็นแผ่น ลักษณะดังกล่าวมีผลต่อการรับแรง การยืดตัว ความเหนียว และพฤติกรรมเมื่อชิ้นส่วนได้รับแรงกระแทกหรือแรงสลับระหว่างใช้งาน

สำหรับงานเหมือง FCD500 จึงอาจได้รับการพิจารณาเมื่อชิ้นส่วนต้องการความเหนียวและความสามารถในการรับแรงมากกว่าเหล็กหล่อเทาทั่วไป แต่ไม่ได้หมายความว่า FCD500 จะเหมาะกว่าในทุกกรณี เหล็กหล่อเทายังมีคุณสมบัติที่เหมาะกับชิ้นส่วนบางประเภท เช่น งานที่ต้องการดูดซับแรงสั่นหรือไม่มีแรงกระแทกรุนแรง การเลือกวัสดุจึงต้องอ้างอิงหน้าที่ของชิ้นส่วน แบบวิศวกรรม และสภาพใช้งานจริง ไม่ควรเลือกจากชื่อเกรดเพียงอย่างเดียว

ศึกษาคุณสมบัติและขอบเขตการใช้งานของเหล็กหล่อเหนียวเพิ่มเติมได้ที่

https://casmetals.com/ductile-iron-materials-properties/

3. ชิ้นส่วนเครื่องจักรเหมืองประเภทใดที่สามารถพิจารณาหล่อด้วย FCD500

ชิ้นส่วนที่สามารถส่งให้ประเมินได้ ได้แก่ ตัวเสื้อเครื่องจักร ฝาครอบ ดุม ล้อ ลูกกลิ้ง เฟือง จานยึด ขายึด ตัวรองรับ ชิ้นส่วนระบบป้อนวัตถุดิบ และชิ้นส่วนระบบลำเลียง ทั้งนี้ไม่ได้หมายความว่าชิ้นส่วนทุกชนิดในเครื่องจักรเหมืองควรผลิตด้วย FCD500 เพราะแต่ละตำแหน่งรับแรงและสัมผัสวัตถุดิบแตกต่างกัน

ก่อนรับหล่อชิ้นส่วนเหล็ก FCD500 สำหรับงานหนัก ควรแยกให้ชัดว่าชิ้นส่วนนั้นทำหน้าที่รับโครงสร้าง ส่งกำลัง หมุน ลำเลียง หรือสัมผัสแร่โดยตรง หากเป็นชิ้นส่วนที่รับแรงและไม่ได้ถูกขัดสีอย่างรุนแรง FCD500 อาจเป็นตัวเลือกที่ควรประเมิน แต่หากเป็นชิ้นส่วนบดหรือแผ่นรองที่สูญเสียเนื้อโลหะจากการขัดสีอย่างต่อเนื่อง ต้องตรวจสอบวัสดุทนสึกหรือวัสดุเฉพาะงานร่วมด้วย

ตัวอย่างกลุ่มชิ้นส่วนเครื่องจักรเหมืองที่สามารถใช้ประกอบการจำแนกหน้าที่ของอะไหล่ได้ที่

https://casmetals.com/mining-equipment-parts-casting/

4. FCD500 ใช้ทำ Jaw Plate, Crusher Liner หรือชิ้นส่วนบดหินได้หรือไม่

ไม่ควรยืนยันว่า FCD500 เหมาะกับ Jaw Plate, Crusher Liner หรือชิ้นส่วนบดหินทุกประเภทโดยไม่ตรวจสอบสภาพงาน เนื่องจากชิ้นส่วนเหล่านี้อาจพบทั้งแรงกระแทกและการขัดสีจากหินหรือแร่โดยตรง วัสดุที่เหมาะจึงขึ้นอยู่กับความแข็งและรูปร่างของวัตถุดิบ ขนาดก้อนหิน รูปแบบการบด ความเร็วเครื่อง อัตราป้อน และลักษณะความเสียหายของชิ้นงานเดิม

FCD500 อาจใช้ได้กับส่วนประกอบบางตำแหน่งของเครื่องบดที่ทำหน้าที่รองรับ ยึด หรือติดตั้งชิ้นส่วนอื่น แต่ไม่ควรสรุปว่าจะใช้แทนวัสดุเดิมของผิวบดหรือแผ่นรองได้ทันที ฝ่ายวิศวกรรมควรตรวจวัสดุเดิม รอยสึก รอยแตก และระยะเวลาการใช้งานก่อนเลือกเกรดสำหรับผลิตใหม่

ข้อมูลเกี่ยวกับชิ้นส่วน Jaw Plate และประเด็นของชิ้นส่วนที่สัมผัสวัตถุดิบโดยตรงสามารถศึกษาได้ที่

https://casmetals.com/jaw-plate-casting/

สำหรับชิ้นส่วนแผ่นรองเครื่องบด สามารถดูข้อมูลที่เกี่ยวข้องเพิ่มเติมได้ที่

https://casmetals.com/crusher-liner-casting/

5. เหล็ก FCD500 เป็นวัสดุทนสึกสำหรับงานเหมืองหรือไม่

FCD500 ไม่ควรถูกจัดว่าเป็นคำตอบสำหรับงานทนสึกทุกประเภท แม้จะมีความแข็งแรงและสามารถรับแรงได้ดีในเงื่อนไขที่เหมาะสม แต่การสึกหรอในเหมืองมีหลายกลไก เช่น การขัดสีจากอนุภาคแข็ง การกระแทก การกัดเซาะ การเสียดสีของผิวประกบ การเยื้องศูนย์ และการหล่อลื่นไม่เพียงพอ วัสดุที่เหมาะกับกลไกหนึ่งอาจไม่เหมาะกับอีกกลไกหนึ่ง

หากชิ้นส่วน FCD500 เดิมสึกเร็ว ควรตรวจตำแหน่งและลักษณะรอยสึก รวมถึงขนาดอนุภาค ทิศทางการเคลื่อนที่ โหลด ความเร็ว วัสดุคู่สัมผัส และการหล่อลื่น ก่อนพิจารณาเพิ่มความแข็งหรือเปลี่ยนวัสดุ การเลือกวัสดุโดยดูจากค่าความแข็งเพียงอย่างเดียวอาจทำให้ชิ้นส่วนมีความเปราะหรือไม่ตอบโจทย์แรงกระแทกที่เกิดขึ้นจริง

แนวทางวิเคราะห์สาเหตุการสึกหรอของชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/how-to-analyze-wear-failure/

6. สามารถรับหล่อชิ้นส่วน FCD500 จากแบบวิศวกรรมได้หรือไม่

สามารถส่งแบบวิศวกรรมเพื่อประเมินการรับหล่อชิ้นส่วน FCD500 สำหรับเหมืองและงานหนักได้ แบบควรระบุขนาดสำเร็จ วัสดุ จำนวน ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน จุดอ้างอิงมิติ และข้อกำหนดการตรวจสอบให้ชัดเจน หากมีไฟล์สามมิติ ภาพตำแหน่งติดตั้ง หรือข้อมูลชิ้นส่วนประกอบร่วม ควรส่งมาด้วยเพื่อช่วยให้เข้าใจรูปทรงและหน้าที่ของชิ้นงาน

หากในแบบระบุเพียง “FCD500” ควรตรวจว่ามีมาตรฐานหรือข้อกำหนดของลูกค้ากำกับหรือไม่ ไม่ควรสรุปว่าเกรดที่มีชื่อใกล้เคียงกันในคนละมาตรฐานสามารถใช้ทดแทนกันได้ทุกประการ นอกจากนี้ โรงหล่ออาจต้องทบทวนรัศมีมุม ความหนาผนัง ตำแหน่งรู และจุดรวมเนื้อโลหะเพื่อประเมินความเหมาะสมต่อกระบวนการผลิต

ข้อมูลเกี่ยวกับการเตรียมงานหล่อจากแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

7. หากไม่มีแบบ สามารถผลิตชิ้นส่วน FCD500 จากตัวอย่างได้หรือไม่

สามารถนำชิ้นงานตัวอย่างมาประเมินการผลิตใหม่ได้ เหมาะสำหรับเครื่องจักรเหมืองรุ่นเก่า เครื่องจักรนำเข้า หรืออะไหล่ที่ไม่มีจำหน่ายแล้ว แต่ชิ้นงานตัวอย่างที่ผ่านการใช้งานอาจสึก แตก บิดงอ หรือเคยเชื่อมซ่อม ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเดิมที่เหมาะกับการประกอบ

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุ ส่วนผสม ขนาด และสมบัติของชิ้นงานเดิมจะถูกถ่ายทอดครบถ้วน ต้องพิจารณาการตรวจวัสดุ วัดขนาด เปรียบเทียบชิ้นส่วนคู่ประกอบ และสอบถามสภาพใช้งานเพิ่มเติม ลูกค้าควรทำเครื่องหมายจุดสำคัญ เช่น รูเพลา ผิวประกบ ตำแหน่งรับแรง และบริเวณที่สึกจนวัดขนาดเดิมไม่ได้

รายละเอียดเกี่ยวกับการผลิตชิ้นงานหล่อจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

8. Reverse Engineering จำเป็นกับอะไหล่เครื่องจักรเหมือง FCD500 หรือไม่

Reverse Engineering มีประโยชน์เมื่อชิ้นส่วนไม่มีแบบ แบบเดิมไม่สมบูรณ์ หรือชิ้นงานตัวอย่างสึกจนไม่สามารถคัดลอกขนาดได้โดยตรง กระบวนการนี้ช่วยรวบรวมข้อมูลรูปทรง ขนาด ตำแหน่งประกอบ และหน้าที่ของชิ้นส่วน เพื่อจัดทำข้อมูลสำหรับผลิตอะไหล่ทดแทนอย่างเป็นระบบ

อย่างไรก็ตาม Reverse Engineering ไม่ใช่เพียงการวัดขนาดภายนอกแล้วสร้างแบบใหม่ ต้องพิจารณาร่องรอยการสึก การเสียรูป ระยะประกอบ วัสดุเดิม และสาเหตุที่ชิ้นส่วนเสียหาย หากคัดลอกข้อบกพร่องหรือขนาดที่สึกไปยังชิ้นงานใหม่ อะไหล่อาจประกอบไม่ได้หรือเกิดปัญหาซ้ำหลังใช้งาน

แนวทาง Reverse Engineering สำหรับงานอะไหล่อุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/reverse-engineering/

9. ก่อนหล่อชิ้นส่วน FCD500 ควรวิเคราะห์ชิ้นงานเดิมที่แตกร้าวหรือไม่

ควรวิเคราะห์ โดยเฉพาะชิ้นส่วนงานเหมืองที่แตกก่อนอายุใช้งานตามปกติ เพราะรอยแตกร้าวอาจเกิดจากหลายปัจจัย เช่น โหลดเกิน แรงกระแทก การเยื้องศูนย์ มุมคม จุดเปลี่ยนความหนา รูสลัก การประกอบแน่นเกินไป หรือความไม่ต่อเนื่องในชิ้นงาน การสรุปว่าสาเหตุเกิดจากวัสดุไม่แข็งแรงเพียงอย่างเดียวอาจนำไปสู่การแก้ไขที่ไม่ตรงจุด

ควรเก็บชิ้นส่วนที่แตกไว้ในสภาพเดิม ถ่ายภาพตำแหน่งติดตั้ง ระบุทิศทางแรง และบันทึกเหตุการณ์ก่อนเครื่องหยุด หากเป็นไปได้ควรตรวจตำแหน่งเริ่มต้นของรอยแตก ผิวแตก การเสียรูป และประวัติการซ่อม ข้อมูลเหล่านี้ช่วยให้การพิจารณาผลิตชิ้นส่วน FCD500 ใหม่สอดคล้องกับสาเหตุความเสียหายมากขึ้น

แนวทางตรวจสอบสาเหตุการแตกและร้าวของชิ้นส่วนสามารถศึกษาได้ที่

https://casmetals.com/how-to-analyze-fracture-crack-failure/

10. เหตุใดชิ้นส่วน FCD500 งานหนักจึงอาจเสียหายจากความล้า

ความล้า (Fatigue) สามารถเกิดขึ้นเมื่อชิ้นส่วนรับแรงซ้ำเป็นจำนวนมาก แม้แรงในแต่ละครั้งอาจไม่ทำให้ชิ้นส่วนแตกทันที เครื่องจักรเหมืองมีการสั่น การเริ่มและหยุด การเปลี่ยนแปลงโหลด และการกระแทกจากวัตถุดิบ ซึ่งอาจทำให้รอยร้าวขนาดเล็กเริ่มต้นและขยายตัวตามระยะเวลาการใช้งาน

บริเวณที่ควรตรวจเป็นพิเศษ ได้แก่ มุมคม ร่องลิ่ม รูสลัก จุดเปลี่ยนหน้าตัด รอยต่อระหว่างผนังบางกับผนังหนา และผิวกลึงที่มีรอยตำหนิ การผลิตชิ้นใหม่จึงควรพิจารณาทั้งวัสดุ รูปทรง การกระจายแรง การประกอบ และความสมดุลของเครื่องจักร ไม่ควรแก้ปัญหาด้วยการเพิ่มความหนาหรือเปลี่ยนเกรดโดยไม่มีข้อมูลสนับสนุน

ข้อมูลเกี่ยวกับการวิเคราะห์ความเสียหายจากความล้าสามารถศึกษาได้ที่

https://casmetals.com/how-to-analyze-fatigue-failure/

11. การออกแบบชิ้นส่วน FCD500 สำหรับงานหนักต้องระวังเรื่องใด

งานหล่อชิ้นส่วน FCD500 ที่มีขนาดใหญ่หรือรูปทรงซับซ้อนต้องพิจารณาความหนาผนัง รัศมีมุม จุดรวมเนื้อโลหะ แนวแบ่งแบบ ตำแหน่งไส้แบบ และการเปลี่ยนหน้าตัดอย่างเหมาะสม รูปทรงที่มีผนังหนามากติดกับผนังบางหรือมีมุมแหลมอาจเพิ่มความยากในการควบคุมการแข็งตัวและการหดตัวของชิ้นงาน

การออกแบบควรแยกขนาดที่มีผลต่อการประกอบออกจากขนาดทั่วไป ระบุผิวกลึงและตำแหน่ง Datum ให้ชัด รวมถึงเปิดโอกาสให้โรงหล่อทบทวนความเป็นไปได้ในการผลิตก่อนล็อกแบบ หากจำเป็นต้องปรับรัศมีมุม ความหนา หรือพื้นที่เผื่อกลึง ควรตกลงและอนุมัติก่อนเริ่มทำแบบหล่อ

แนวทางพื้นฐานเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pattern-design-guide/

12. งานหล่อ FCD500 สำหรับเครื่องจักรเหมืองต้องเผื่อกลึงอย่างไร

พื้นที่เผื่อกลึงต้องพิจารณาตามขนาด รูปทรง ตำแหน่งผิวงาน กระบวนการหล่อ และความต้องการของชิ้นงานสำเร็จ ไม่ควรกำหนดพื้นที่เผื่อกลึงเท่ากันทุกด้านโดยไม่มีการวิเคราะห์ เพราะบางตำแหน่งเป็นเพียงผิวหล่อ ขณะที่บางตำแหน่งเป็นรูเพลา บ่ารับแบริ่ง หน้าแปลน หรือผิวประกบที่ต้องควบคุมอย่างละเอียด

ในแบบควรแสดงขนาดก่อนกลึงและขนาดสำเร็จอย่างชัดเจน พร้อมระบุค่าคลาดเคลื่อน ความร่วมศูนย์ ความตั้งฉาก และความเรียบผิวเฉพาะตำแหน่งที่จำเป็น หากชิ้นงานตัวอย่างสึกมาก ควรตรวจขนาดกับเพลา แบริ่ง ตัวเสื้อ หรือชิ้นส่วนคู่ประกอบก่อนกำหนดขนาดกลึงใหม่

ข้อมูลเกี่ยวกับการกำหนดพื้นที่เผื่อกลึงสำหรับงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

13. ชิ้นส่วน FCD500 งานหนักควรตรวจสอบคุณภาพด้วยวิธีใด

วิธีตรวจสอบต้องกำหนดตามหน้าที่และระดับความสำคัญของชิ้นส่วน ไม่จำเป็นต้องใช้แผนตรวจเหมือนกันทุกงาน การตรวจพื้นฐานอาจครอบคลุมชนิดวัสดุตามข้อกำหนด ขนาด สภาพผิว ผิวกลึง และตำแหน่งประกอบ ส่วนชิ้นส่วนที่รับแรงสำคัญหรือมีความเสี่ยงสูงอาจต้องพิจารณาการตรวจเพิ่มเติมตามแบบและเกณฑ์การยอมรับของลูกค้า

หากต้องการตรวจสอบแบบไม่ทำลาย (NDT) ควรระบุวิธีตรวจ พื้นที่ตรวจ ช่วงเวลาที่ตรวจ และเกณฑ์การยอมรับก่อนผลิต ไม่ควรเขียนเพียงคำว่า “ตรวจ NDT” โดยไม่กำหนดรายละเอียด เพราะแต่ละวิธีเหมาะกับตำแหน่งและลักษณะความไม่ต่อเนื่องต่างกัน

แนวทางจัดทำแผนควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

รายละเอียดเบื้องต้นเกี่ยวกับการเลือกวิธีตรวจสอบแบบไม่ทำลายสามารถศึกษาได้ที่

https://casmetals.com/ndt-inspection-guide/

14. ข้อมูลอะไรบ้างที่ต้องส่งเพื่อขอราคาหล่อชิ้นส่วน FCD500 สำหรับงานเหมือง

ข้อมูลสำคัญประกอบด้วยแบบสองมิติหรือสามมิติ ภาพถ่ายชิ้นงานทุกด้าน ขนาดโดยรวม จำนวนที่ต้องการ วัสดุที่ระบุ ตำแหน่งติดตั้ง หน้าที่ของชิ้นส่วน และรายละเอียดงานกลึง หากไม่มีแบบ ควรแจ้งว่ามีชิ้นงานตัวอย่างหรือชิ้นส่วนคู่ประกอบสำหรับใช้ตรวจสอบหรือไม่

สำหรับงานเหมืองและงานหนัก ควรเพิ่มข้อมูลลักษณะโหลด แรงกระแทก การสั่น วัตถุดิบที่สัมผัสกับชิ้นส่วน อุณหภูมิ ความชื้น สภาพฝุ่นหรือโคลน จุดที่ชิ้นงานเดิมแตกหรือสึก และอายุใช้งานที่ผ่านมา หากมีข้อกำหนดด้านการตรวจสอบ เอกสารวัสดุ หรือเป้าหมายกำหนดใช้งาน ควรแจ้งตั้งแต่ขั้นตอนขอราคาเพื่อให้ประเมินขอบเขตงานได้เหมาะสม

ตรวจสอบรายการข้อมูลสำหรับจัดทำ RFQ งานหล่อเพิ่มเติมได้ที่

https://casmetals.com/rfq-guide-checklist/

15. CASMETALS รับประเมินงานหล่อ FCD500 จากข้อมูลเบื้องต้นได้อย่างไร

CASMETALS รับข้อมูลแบบ ภาพถ่าย หรือตัวอย่างเพื่อประเมินความเป็นไปได้ของการหล่อ เหล็ก FCD500 งานหนัก โดยพิจารณารูปทรง ขนาด จำนวน วัสดุ หน้าที่ของชิ้นส่วน สภาพใช้งาน งานกลึง และข้อกำหนดการตรวจสอบร่วมกัน หากข้อมูลยังไม่เพียงพอ อาจต้องขอรายละเอียดตำแหน่งประกอบ จุดรับแรง หรือลักษณะความเสียหายเพิ่มเติมก่อนสรุปแนวทางผลิต

การประเมินไม่ได้พิจารณาเฉพาะว่าสามารถหล่อเป็นรูปทรงได้หรือไม่ แต่ต้องตรวจด้วยว่า FCD500 เหมาะกับสาเหตุการเสียหายและสภาพใช้งานหรือไม่ โดยเฉพาะชิ้นส่วนที่สัมผัสหิน แร่ หรือวัสดุขัดสีโดยตรง ลูกค้าควรส่งข้อมูลตามจริงและหลีกเลี่ยงการระบุวัสดุจากการคาดเดา เพื่อให้สามารถพิจารณาวัสดุ กระบวนการ และขอบเขตงานได้ชัดเจนขึ้น

ส่งรายละเอียดชิ้นงานเพื่อขอประเมินความเหมาะสมและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS