banner bg

รับหล่อฐานเครื่องจักรเหล็ก FC300 ตามขนาด

บริการรับหล่อฐานเครื่อง เหล็ก FC300 สำหรับฐานรองเครื่องจักร ฐานอุปกรณ์ ตัวฐานชุดส่งกำลัง และชิ้นส่วนโครงสร้างที่ต้องผลิตตามแบบหรือตัวอย่าง เหมาะสำหรับงานสร้างเครื่องจักรใหม่ งานซ่อมบำรุง และการผลิตอะไหล่ทดแทนที่ไม่สามารถหาซื้อจากผู้ผลิตเดิมได้

การพิจารณาว่า FC300 เหมาะกับฐานเครื่องจักรหรือไม่ ไม่ควรดูเฉพาะชื่อเกรด แต่ต้องตรวจสอบรูปทรง ขนาด น้ำหนัก การกระจายแรง จุดยึด ความหนาแต่ละบริเวณ แรงสั่นสะเทือน สภาพแวดล้อม ตลอดจนข้อกำหนดด้านงานกลึงและการตรวจสอบชิ้นงานร่วมกัน

ข้อมูลเบื้องต้นเกี่ยวกับเหล็กหล่อ FC300 สามารถใช้ประกอบการจัดเตรียมข้อกำหนดวัสดุได้จากหน้าต่อไปนี้

https://casmetals.com/fc300-cast-iron/

สำหรับผู้จัดซื้อหรือวิศวกรที่ต้องการทบทวนลักษณะโดยรวมของเหล็กหล่อกราไฟต์แผ่น สามารถศึกษาข้อมูลพื้นฐานเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ฐานเครื่องจักร FC300 ต้องพิจารณาอะไรก่อนสั่งหล่อ

ฐานเครื่องจักรไม่ได้ทำหน้าที่เพียงรองรับน้ำหนัก แต่ยังเกี่ยวข้องกับการกำหนดตำแหน่งของชุดประกอบ การรักษาแนวเพลา การรองรับจุดยึด และการถ่ายแรงจากเครื่องจักรลงสู่พื้นหรือโครงสร้างรองรับ หากออกแบบรูปทรงหรือกำหนดจุดกลึงไม่เหมาะสม อาจทำให้ประกอบยาก แนวศูนย์คลาดเคลื่อน หรือจำเป็นต้องแก้ไขชิ้นงานภายหลัง

ก่อนสั่งผลิตควรจัดเตรียมข้อมูลสำคัญ ได้แก่

  • แบบสองมิติหรือสามมิติของฐานเครื่องจักร
  • ขนาดโดยรวมและน้ำหนักที่ประเมินไว้
  • ตำแหน่งรูยึด ร่อง ปีก และผิวประกอบ
  • ผิวที่ต้องกลึงและค่าคลาดเคลื่อนที่ต้องการ
  • จุดอ้างอิงสำหรับตรวจวัดและประกอบ
  • ขนาดสำเร็จหลังกลึง
  • จำนวนที่ต้องการผลิต
  • สภาพการรับแรงและแรงสั่นสะเทือน
  • สภาพแวดล้อม เช่น ความชื้น ความร้อน ฝุ่น หรือสารเคมี
  • ข้อกำหนดด้านวัสดุ การตรวจสอบ และเอกสารที่ต้องการ

ผู้ที่กำลังเปรียบเทียบชนิดและคุณสมบัติโดยรวมของเหล็กหล่อ สามารถใช้ข้อมูลต่อไปนี้เป็นแนวทางเบื้องต้นก่อนยืนยันเกรดกับผู้ผลิต

https://casmetals.com/cast-iron-materials-properties/

รับหล่อฐานเครื่อง เหล็ก FC300 จากแบบ

การผลิตจากแบบเหมาะสำหรับฐานเครื่องจักรที่มีข้อมูลขนาด จุดอ้างอิง และรายละเอียดงานกลึงชัดเจน แบบที่ครบถ้วนช่วยให้ผู้ผลิตตรวจสอบความเป็นไปได้ในการทำแบบหล่อ การวางแนวชิ้นงาน การเผื่อกลึง และการกำหนดตำแหน่งตรวจวัดได้ตรงกับความต้องการมากขึ้น

หากลูกค้ามีแบบอยู่แล้ว ควรระบุให้ชัดเจนว่าขนาดใดเป็นขนาดงานหล่อ ขนาดใดเป็นขนาดสำเร็จหลังกลึง และบริเวณใดเป็นผิวสำคัญสำหรับการประกอบ การระบุเพียงขนาดภายนอกโดยไม่มีข้อมูลผิวกลึงอาจไม่เพียงพอต่อการประเมินงาน

รายละเอียดเกี่ยวกับการจัดเตรียมงานหล่อตามแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

สำหรับฐานเครื่องที่เป็นส่วนหนึ่งของเครื่องจักรสั่งทำ สามารถดูแนวทางบริการผลิตชิ้นส่วนเครื่องจักรตามแบบได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

รับหล่อฐานเครื่องจักรจากตัวอย่างเดิม

กรณีไม่มีแบบ สามารถส่งฐานเครื่องจักรเดิมหรือตัวอย่างชิ้นส่วนให้ตรวจสอบเพื่อใช้เป็นข้อมูลตั้งต้นได้ อย่างไรก็ตาม การผลิตจากตัวอย่างไม่สามารถยืนยันชนิดวัสดุ ขนาดเดิม หรือสมบัติของชิ้นงานก่อนสึกหรอได้โดยอัตโนมัติ

ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก การโก่ง การแตกร้าว การเชื่อมซ่อม หรือการแก้ไขขนาดมาแล้ว จึงควรตรวจสอบประวัติการใช้งานและจุดเสียหายร่วมกับการวัดชิ้นงาน หากต้องการยืนยันเกรดวัสดุ ควรกำหนดวิธีวิเคราะห์หรือทดสอบไว้ก่อนผลิต

ข้อมูลเกี่ยวกับกระบวนการผลิตชิ้นงานจากตัวอย่างสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

หากชิ้นงานเดิมเป็นอะไหล่เลิกผลิตหรือไม่สามารถสั่งจากผู้ผลิตเครื่องจักรได้ สามารถศึกษาแนวทางการทำอะไหล่ทดแทนเพิ่มเติมได้ที่

https://casmetals.com/replacement-parts-casting/

กรณีต้องสร้างข้อมูลแบบจากชิ้นงานจริง ควรพิจารณาขั้นตอน Reverse Engineering โดยแยกข้อมูลที่วัดได้ออกจากข้อกำหนดที่ต้องอาศัยการตัดสินใจทางวิศวกรรม

https://casmetals.com/reverse-engineering/

      งานทะเลต้องระวังการกัดกร่อนสูง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับงานน้ำทะเล ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับงานน้ำทะเล
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

การออกแบบรูปทรงสำหรับหล่อฐานเครื่องจักร

ฐานเครื่องจักรมักมีพื้นที่หน้าตัดแตกต่างกัน เช่น แผ่นฐาน ปีกยึด บอส รอบรู และครีบเสริมแรง การเปลี่ยนความหนาอย่างฉับพลันอาจทำให้การแข็งตัวไม่สม่ำเสมอ จึงควรตรวจสอบการเชื่อมต่อระหว่างส่วนหนาและส่วนบาง รวมถึงตำแหน่งที่อาจเกิดการสะสมความร้อน

ประเด็นที่ควรพิจารณาก่อนทำแบบหล่อประกอบด้วย

  • ความหนาผนังแต่ละบริเวณ
  • รัศมีมุมภายในและมุมภายนอก
  • รูปร่างของครีบและบอส
  • ทิศทางการถอดแบบ
  • ตำแหน่งผิวกลึง
  • พื้นที่สำหรับจับยึดระหว่างกลึง
  • จุดอ้างอิงสำหรับการตรวจวัด
  • ความเสี่ยงต่อการบิดตัวของฐานขนาดยาวหรือรูปทรงไม่สมมาตร

การออกแบบแบบหล่อควรพิจารณาร่วมกับรูปทรงจริง กระบวนการหล่อ และจำนวนผลิต รายละเอียดพื้นฐานเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

หากต้องการภาพรวมของขั้นตอนตั้งแต่การเตรียมแบบจนถึงการตรวจชิ้นงาน สามารถดูข้อมูลกระบวนการโรงหล่อได้ที่

https://casmetals.com/foundry-process-guide/

การเผื่อกลึงฐานเครื่อง FC300

ผิวด้านบน ผิวรองรับอุปกรณ์ บ่าประกอบ ร่อง และรูยึดของฐานเครื่องจักรอาจต้องนำไปกลึงเพื่อให้ได้ขนาดและระดับตามแบบ ปริมาณเผื่อกลึงไม่ควรกำหนดเป็นตัวเลขเดียวสำหรับทุกงาน เพราะขึ้นอยู่กับขนาด รูปทรง แนววางชิ้นงาน กระบวนการหล่อ ความสามารถในการควบคุม และข้อกำหนดของผิวสำเร็จ

ข้อมูลที่ควรระบุเกี่ยวกับงานกลึง ได้แก่

  • ผิวใดต้องกลึง
  • ขนาดสำเร็จของแต่ละผิว
  • ค่าคลาดเคลื่อน
  • ความเรียบหรือข้อกำหนดสภาพผิว
  • ความสัมพันธ์ระหว่างผิวและรู
  • Datum หรือจุดอ้างอิง
  • ลำดับการประกอบกับชิ้นส่วนอื่น

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/machining-allowance-guide/

ส่วนค่าคลาดเคลื่อนของงานหล่อควรแยกออกจากค่าคลาดเคลื่อนของงานกลึง และต้องตกลงให้ชัดเจนก่อนเสนอราคา

https://casmetals.com/casting-tolerance-guide/

การควบคุมการบิดตัวและความคลาดเคลื่อนของฐานเครื่อง

ฐานเครื่องจักรที่มีรูปทรงแผ่กว้าง ขนาดยาว หรือความหนาไม่สม่ำเสมออาจมีความเสี่ยงต่อการบิดตัวหลังหล่อและระหว่างงานกลึง การควบคุมจึงต้องเริ่มจากแบบชิ้นงาน ไม่ใช่ตรวจเฉพาะตอนผลิตเสร็จแล้ว

ควรพิจารณาความสมดุลของรูปทรง ตำแหน่งครีบ ความต่อเนื่องของความหนา แนววางชิ้นงาน จุดรองรับระหว่างการขนย้าย และวิธีจับยึดระหว่างกลึง หากฐานเครื่องมีผิวประกอบหลายระนาบ ควรกำหนดลำดับการกลึงและจุดอ้างอิงร่วมกันก่อนเริ่มผลิต

เหล็ก FC300 เหมาะกับฐานเครื่องจักรทุกประเภทหรือไม่

FC300 ไม่ควรถูกเลือกเพียงเพราะชิ้นงานเดิมดูเหมือนเหล็กหล่อหรือเคยใช้เกรดใกล้เคียง การเลือกวัสดุต้องพิจารณาหน้าที่ของฐานเครื่อง ลักษณะการรับแรง แรงกระแทก แรงสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม รูปทรง ความหนา และข้อกำหนดของผู้ผลิตเครื่องจักร

หากฐานเครื่องมีแรงกระแทกสูง การรับแรงแบบผิดปกติ หรือมีข้อกำหนดด้านความเหนียวเป็นพิเศษ ต้องเปรียบเทียบวัสดุทางเลือกและตรวจสอบข้อกำหนดทางวิศวกรรมก่อนยืนยัน FC300 ห้ามถือว่าเกรดเหล็กหล่อที่ชื่อใกล้เคียงกันสามารถใช้แทนกันได้ทุกกรณี

งานหล่อฐานเครื่องจำนวนน้อยและอะไหล่ทดแทน

งานซ่อมบำรุงอาจต้องการฐานเครื่องเพียงหนึ่งชิ้นหรือจำนวนน้อย แต่ความเป็นไปได้ในการรับผลิตต้องประเมินจากขนาด น้ำหนัก ความซับซ้อนของแบบ ต้นทุนแบบหล่อ งานกลึง และข้อกำหนดตรวจสอบ ไม่ควรสรุปจำนวนขั้นต่ำหรือระยะเวลาผลิตก่อนตรวจข้อมูลจริง

ผู้ที่ต้องการประเมินงานจำนวนน้อยสามารถศึกษาปัจจัยเบื้องต้นได้ที่

https://casmetals.com/low-volume-casting-service/

สำหรับภาพรวมบริการรับหล่อชิ้นงานตามแบบและข้อกำหนดเฉพาะ สามารถดูได้ที่

https://casmetals.com/custom-casting/

ส่วนงานฐานเครื่องที่จัดอยู่ในกลุ่มอะไหล่เครื่องจักรอุตสาหกรรม สามารถดูขอบเขตชิ้นส่วนที่เกี่ยวข้องได้ที่

https://casmetals.com/industrial-machine-parts-casting/

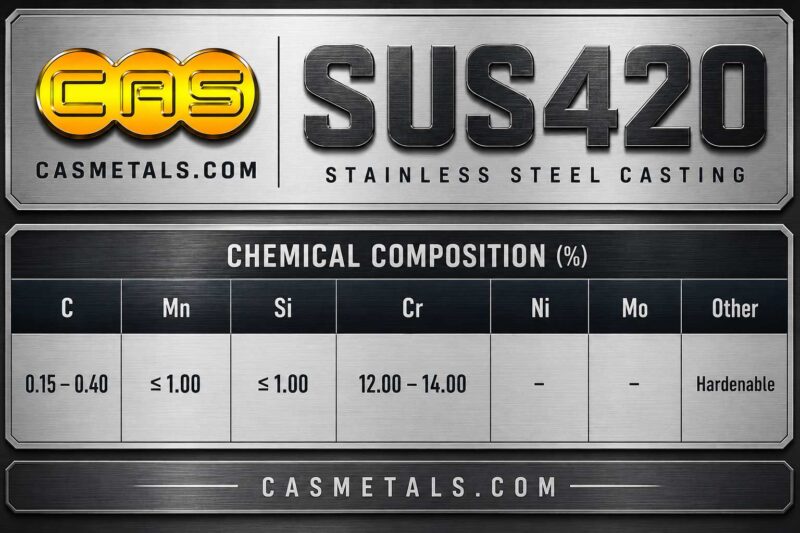
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
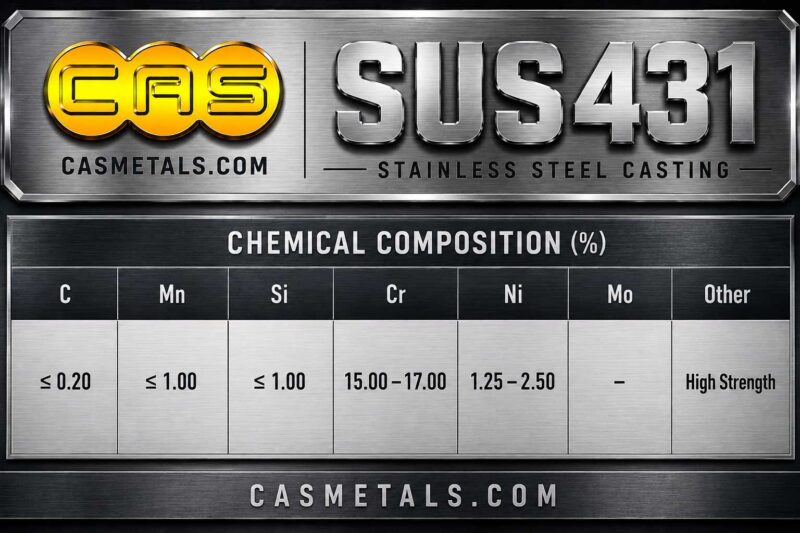
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
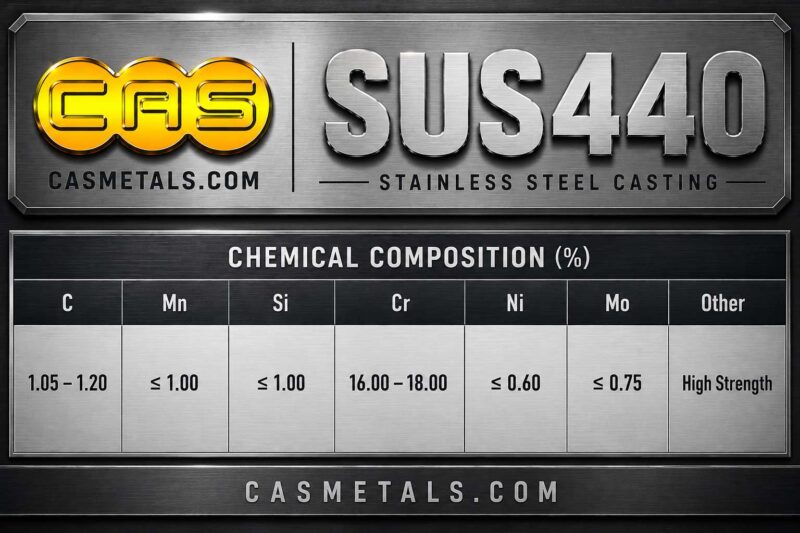
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
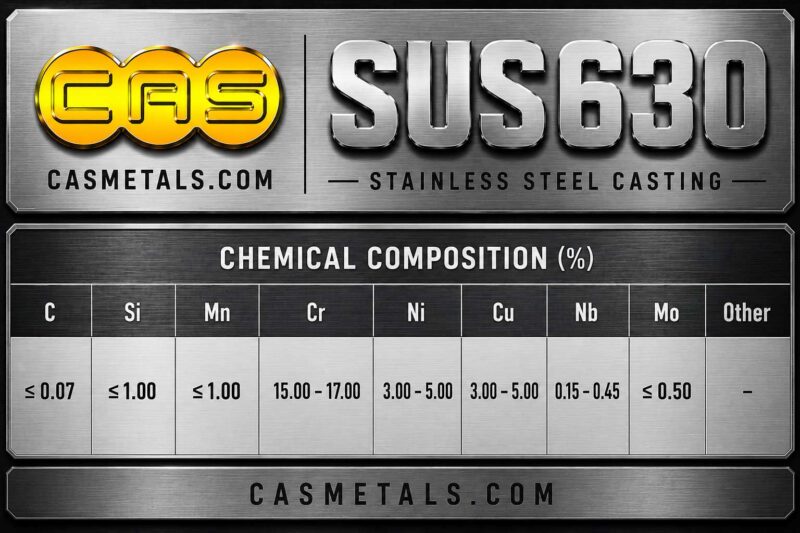
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
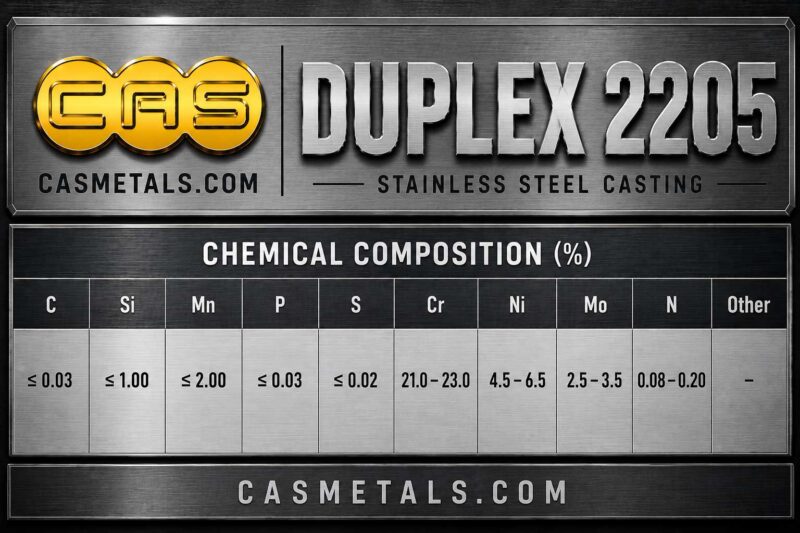
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

การตรวจสอบคุณภาพฐานเครื่องจักรหล่อ

แผนตรวจสอบควรสัมพันธ์กับหน้าที่ของชิ้นงานและข้อกำหนดในแบบ ไม่ควรระบุวิธีตรวจโดยไม่มีเกณฑ์ยอมรับที่ชัดเจน รายการตรวจสอบอาจครอบคลุมวัสดุ ขนาด สภาพผิว ตำแหน่งผิวกลึง และข้อบกพร่องที่มีผลต่อการใช้งาน ทั้งนี้ต้องตกลงขอบเขตและเอกสารที่ต้องการก่อนผลิต

แนวทางทั่วไปเกี่ยวกับการวางแผนควบคุมคุณภาพสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

หากฐานเครื่องมีบริเวณสำคัญที่ต้องตรวจสอบด้วยวิธีไม่ทำลาย ควรกำหนดชนิดการตรวจ ตำแหน่งตรวจ ช่วงเวลาตรวจ และเกณฑ์ยอมรับให้ชัดเจนในเอกสารสั่งซื้อ

https://casmetals.com/ndt-inspection-guide/

ข้อมูลที่ควรส่งเพื่อขอราคาหล่อฐานเครื่อง FC300

เพื่อให้ตรวจสอบความเป็นไปได้และประเมินขอบเขตงานได้ ควรส่งข้อมูลดังต่อไปนี้

  1. แบบสองมิติหรือสามมิติ หรือตัวอย่างชิ้นงานเดิม
  2. ขนาดโดยรวมของฐานเครื่อง
  3. เกรดวัสดุที่กำหนด พร้อมมาตรฐานอ้างอิงถ้ามี
  4. จำนวนที่ต้องการ
  5. น้ำหนักโดยประมาณ หากทราบ
  6. ผิวและตำแหน่งที่ต้องกลึง
  7. ขนาดสำเร็จและค่าคลาดเคลื่อนสำคัญ
  8. ตำแหน่งรู ร่อง บ่า และจุดยึด
  9. สภาพการใช้งานและลักษณะการรับแรง
  10. ข้อกำหนดการตรวจสอบและเอกสาร
  11. ชิ้นส่วนประกบหรือแบบ Assembly ที่เกี่ยวข้อง
  12. ปัญหาที่เกิดกับฐานเครื่องเดิม หากเป็นงานทดแทน

สามารถใช้รายการตรวจสอบสำหรับการขอราคาชิ้นส่วนเครื่องจักรเพื่อช่วยลดข้อมูลตกหล่นได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

แนวทางการเตรียมข้อมูล RFQ สำหรับงานหล่อโดยรวมสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/rfq-guide-checklist/

ส่งรายละเอียดให้ CASMETALS ตรวจสอบก่อนผลิต

ลูกค้าที่ต้องการรับหล่อฐานเครื่อง เหล็ก FC300 ควรส่งแบบหรือตัวอย่าง พร้อมระบุขนาด จำนวน ผิวกลึง ค่าคลาดเคลื่อน สภาพการใช้งาน และข้อกำหนดตรวจสอบให้ครบถ้วน CASMETALS จะใช้ข้อมูลดังกล่าวประกอบการตรวจสอบความเหมาะสมของวัสดุ รูปทรง กระบวนการผลิต และขอบเขตงานก่อนเสนอราคา

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อฐานเครื่อง เหล็ก FC300 ต้องใช้ข้อมูลอะไรในการประเมินงาน?

การประเมินงานรับหล่อฐานเครื่อง เหล็ก FC300 ควรมีแบบสองมิติ แบบสามมิติ หรือตัวอย่างชิ้นงานเดิม พร้อมระบุขนาดโดยรวม จำนวนที่ต้องการ ตำแหน่งรูยึด ผิวที่ต้องกลึง ขนาดสำเร็จ ค่าคลาดเคลื่อน และจุดอ้างอิงสำหรับตรวจวัด หากฐานเครื่องเป็นส่วนหนึ่งของชุดประกอบ ควรส่งแบบ Assembly หรือตำแหน่งชิ้นส่วนที่ติดตั้งร่วมกันด้วย เพื่อให้ตรวจสอบแนวศูนย์ ระดับผิว และความสัมพันธ์ระหว่างรูได้ครบถ้วน

ข้อมูลสภาพใช้งานก็มีความสำคัญ เช่น น้ำหนักที่ฐานต้องรองรับ ลักษณะของแรง แรงสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม และปัญหาที่เคยเกิดกับชิ้นงานเดิม รายละเอียดเหล่านี้ช่วยให้พิจารณาความเหมาะสมของ FC300 รูปทรงชิ้นงาน กระบวนการหล่อ งานกลึง และแผนตรวจสอบก่อนเสนอราคาได้อย่างเหมาะสม

สามารถใช้รายการตรวจสอบ RFQ สำหรับชิ้นส่วนเครื่องจักรเป็นแนวทางเตรียมข้อมูลได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

2. เหล็ก FC300 เหมาะสำหรับหล่อฐานเครื่องจักรทุกประเภทหรือไม่?

FC300 เป็นเหล็กหล่อเทาที่อาจนำมาใช้ผลิตฐานและชิ้นส่วนเครื่องจักรได้ในงานที่เงื่อนไขการใช้งานสอดคล้องกับคุณสมบัติของวัสดุ แต่ไม่ควรสรุปว่าเหมาะกับฐานเครื่องจักรทุกประเภทจากชื่อเกรดเพียงอย่างเดียว การเลือกวัสดุต้องพิจารณารูปทรง ความหนา น้ำหนัก ลักษณะการรับแรง แรงกระแทก แรงสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม และข้อกำหนดด้านการประกอบร่วมกัน

หากฐานเครื่องมีการรับแรงกระแทกสูง รูปทรงบางซับซ้อน หรือมีข้อกำหนดด้านความเหนียวเป็นพิเศษ วิศวกรควรตรวจสอบวัสดุทางเลือกและมาตรฐานที่อ้างอิงก่อนยืนยันเกรด ห้ามถือว่าเหล็กหล่อที่มีชื่อหรือระดับความแข็งแรงใกล้เคียงกันสามารถใช้แทน FC300 ได้โดยอัตโนมัติ

ข้อมูลประกอบการพิจารณาเกรด FC300 สามารถดูเพิ่มเติมได้ที่

https://casmetals.com/fc300-cast-iron/

3. สามารถรับหล่อฐานเครื่อง FC300 ตามแบบของลูกค้าได้หรือไม่?

ฐานเครื่อง FC300 สามารถผลิตตามแบบได้เมื่อข้อมูลในแบบเพียงพอสำหรับตรวจสอบความเป็นไปได้ในการทำแบบหล่อ หล่อชิ้นงาน กลึง และตรวจวัด แบบควรแยกให้ชัดเจนระหว่างขนาดงานหล่อกับขนาดสำเร็จหลังกลึง พร้อมกำหนด Datum ผิวอ้างอิง ตำแหน่งรู ระดับผิว ค่าคลาดเคลื่อน และรายละเอียดการประกอบที่สำคัญ

หากแบบเดิมจัดทำขึ้นสำหรับชิ้นงานกลึงสำเร็จทั้งหมด ผู้ผลิตต้องตรวจสอบเพิ่มเติมว่าบริเวณใดต้องเผื่อเนื้อสำหรับงานกลึง และรูปทรงใดควรปรับเพื่อให้เหมาะกับกระบวนการหล่อ การปรับแบบเพื่อการผลิตต้องได้รับการยืนยันจากลูกค้าก่อนนำไปใช้ โดยเฉพาะจุดที่เกี่ยวข้องกับขนาดประกอบและหน้าที่ของฐานเครื่อง

แนวทางเกี่ยวกับการสั่งผลิตงานหล่อตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตฐานเครื่องจักร FC300 จากตัวอย่างเดิมได้หรือไม่?

หากไม่มีแบบ สามารถใช้ฐานเครื่องจักรเดิมเป็นข้อมูลตั้งต้นสำหรับการตรวจสอบและสร้างข้อมูลขนาดได้ แต่ต้องพิจารณาสภาพของตัวอย่างอย่างละเอียด เพราะชิ้นงานที่ผ่านการใช้งานอาจมีการสึก การบิดตัว การแตกร้าว การเชื่อมซ่อม หรือการแก้ไขขนาดจากของเดิมมาแล้ว ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดออกแบบเริ่มต้นทั้งหมด

การผลิตจากตัวอย่างไม่สามารถรับรองชนิดวัสดุ ส่วนผสม ขนาดเดิม หรือสมบัติเชิงกลของชิ้นงานเก่าได้โดยอัตโนมัติ หากต้องการยืนยันว่าเป็น FC300 ควรกำหนดวิธีตรวจวิเคราะห์วัสดุและมาตรฐานอ้างอิงให้ชัดเจน นอกจากนี้ควรสอบถามผู้ใช้งานว่าชิ้นงานเดิมเสียหายบริเวณใด เพื่อหลีกเลี่ยงการคัดลอกข้อบกพร่องกลับไปยังฐานเครื่องชิ้นใหม่

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

แนวทางสร้างข้อมูลทางวิศวกรรมจากชิ้นงานจริงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/reverse-engineering/

5. การหล่อฐานเครื่อง FC300 ต้องเผื่อกลึงอย่างไร?

ปริมาณเนื้อเผื่อกลึงของฐานเครื่อง FC300 ต้องกำหนดตามขนาด รูปทรง แนววางชิ้นงาน กระบวนการหล่อ ตำแหน่งผิว และค่าคลาดเคลื่อนที่ต้องการ ไม่ควรใช้ค่าตายตัวเดียวกับฐานเครื่องจักรทุกชิ้น เพราะผิวด้านบน บ่ารับอุปกรณ์ ร่อง รูยึด และผิวประกอบอาจมีข้อกำหนดแตกต่างกัน

ในแบบควรทำเครื่องหมายผิวที่ต้องกลึง พร้อมระบุขนาดสำเร็จ Datum ความเรียบ ความขนาน ความตั้งฉาก และความสัมพันธ์ระหว่างรูตามความจำเป็น ผู้ผลิตจึงจะสามารถพิจารณาเนื้อเผื่อกลึง พื้นที่จับยึด และลำดับการผลิตได้อย่างเหมาะสม หากกำหนดเนื้อเผื่อน้อยเกินไปอาจไม่เพียงพอสำหรับทำผิวสำเร็จ แต่หากเผื่อมากเกินไปก็เพิ่มปริมาณงานกลึงและต้นทุนโดยไม่จำเป็น

ข้อมูลเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

6. ฐานเครื่องจักรหล่อ FC300 สามารถกำหนดค่าคลาดเคลื่อนได้หรือไม่?

สามารถกำหนดค่าคลาดเคลื่อนได้ แต่ต้องแยกระหว่างค่าคลาดเคลื่อนของสภาพงานหล่อกับค่าคลาดเคลื่อนหลังกลึง ผิวงานหล่อทั่วไปและผิวประกอบที่ผ่านการกลึงไม่ควรใช้เกณฑ์เดียวกัน เพราะกระบวนการผลิตและความสามารถในการควบคุมแตกต่างกัน

แบบฐานเครื่องควรระบุขนาดสำคัญ จุดอ้างอิง และค่าคลาดเคลื่อนเฉพาะตำแหน่งที่มีผลต่อการประกอบหรือการทำงาน การกำหนดค่าคลาดเคลื่อนแคบทุกตำแหน่งโดยไม่มีความจำเป็นอาจทำให้กระบวนการผลิตซับซ้อนขึ้น ก่อนเสนอราคาจึงต้องตรวจสอบขนาดโดยรวม รูปทรง แนววางชิ้นงาน วิธีจับยึด งานกลึง และเครื่องมือตรวจวัดร่วมกัน

แนวทางเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถดูได้ที่

https://casmetals.com/casting-tolerance-guide/

7. ทำไมการออกแบบแบบหล่อจึงสำคัญต่อฐานเครื่อง FC300?

ฐานเครื่องจักรมักมีทั้งแผ่นฐาน ปีก บอส รูยึด ครีบเสริมแรง และบริเวณที่มีความหนาแตกต่างกัน การออกแบบแบบหล่อจึงมีผลต่อการขึ้นรูป การถอดแบบ การไหลของโลหะ การแข็งตัว และโอกาสเกิดการบิดตัวของชิ้นงาน

ก่อนทำแบบหล่อควรตรวจสอบทิศทางการถอดแบบ รัศมีมุม ความต่อเนื่องระหว่างส่วนหนากับส่วนบาง ตำแหน่งผิวกลึง และจุดรองรับสำหรับการขนย้ายหรือจับยึด หากเป็นฐานเครื่องขนาดยาวหรือรูปทรงไม่สมมาตร ต้องให้ความสำคัญกับการควบคุมรูปทรงและตำแหน่ง Datum เป็นพิเศษ แบบหล่อจึงควรออกแบบจากข้อมูลชิ้นงานจริงและกระบวนการผลิต ไม่ควรขยายแบบชิ้นงานสำเร็จแล้วนำไปใช้โดยตรงโดยไม่ตรวจสอบ

ข้อมูลพื้นฐานเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

8. ฐานเครื่องจักร FC300 ผลิตด้วยกระบวนการหล่อทรายได้หรือไม่?

การหล่อทรายเป็นกระบวนการหนึ่งที่อาจใช้ผลิตฐานเครื่องจักร FC300 ได้ โดยเฉพาะชิ้นงานที่มีขนาดและรูปทรงต้องผลิตตามแบบ อย่างไรก็ตาม ความเหมาะสมต้องประเมินจากขนาด น้ำหนัก ความหนา รูปทรง จำนวนผลิต คุณภาพผิว ค่าคลาดเคลื่อน และรายละเอียดภายในของแต่ละงาน

การกำหนดแนววางชิ้นงาน ระบบทางไหล ตำแหน่งป้อนโลหะ และการควบคุมการแข็งตัวต้องพิจารณาตามรูปทรงจริง ฐานเครื่องที่มีพื้นที่กว้าง ส่วนหนารวมตัว หรือความหนาเปลี่ยนฉับพลันอาจต้องปรับแบบเพื่อช่วยให้ผลิตได้เหมาะสมขึ้น จึงไม่ควรเลือกกระบวนการจากชนิดวัสดุเพียงอย่างเดียว

ข้อมูลเกี่ยวกับกระบวนการหล่อทรายสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/sand-casting-guide/

9. ฐานเครื่อง FC300 มีโอกาสบิดตัวหลังหล่อหรือไม่?

ฐานเครื่องจักรที่มีพื้นที่แผ่กว้าง รูปทรงยาว ความหนาไม่สม่ำเสมอ หรือครีบอยู่เพียงด้านเดียวอาจมีความเสี่ยงต่อการเปลี่ยนรูปได้ ความเสี่ยงไม่ได้ขึ้นอยู่กับเกรด FC300 เพียงปัจจัยเดียว แต่เกี่ยวข้องกับรูปทรง การออกแบบแบบหล่อ แนววางชิ้นงาน ลำดับการแข็งตัว การรองรับระหว่างขนย้าย และการจับยึดในขั้นตอนกลึงด้วย

การควบคุมควรเริ่มตั้งแต่การตรวจแบบ โดยพิจารณาความสมดุลของรูปทรง การเปลี่ยนความหนา รัศมีมุม ตำแหน่งครีบ และผิวอ้างอิง หลังหล่อควรกำหนดจุดตรวจวัดให้สอดคล้องกับการประกอบจริง หากชิ้นงานต้องกลึงหลายด้าน ควรวางแผนลำดับการจับยึดเพื่อหลีกเลี่ยงการสร้างความคลาดเคลื่อนเพิ่มขึ้นระหว่างการผลิต

ภาพรวมของขั้นตอนโรงหล่อและปัจจัยที่ต้องควบคุมสามารถศึกษาได้ที่

https://casmetals.com/foundry-process-guide/

10. ควรตรวจสอบคุณภาพฐานเครื่องจักร FC300 อย่างไร?

การตรวจสอบคุณภาพควรจัดทำตามหน้าที่ของฐานเครื่อง แบบผลิต และข้อกำหนดของลูกค้า โดยอาจครอบคลุมการยืนยันวัสดุ การตรวจสภาพผิว การตรวจขนาด ตำแหน่งรู ระดับผิว Datum และผิวประกอบหลังกลึง รายการตรวจต้องระบุเกณฑ์ยอมรับอย่างชัดเจน ไม่ควรใช้คำกว้าง ๆ เช่น “ไม่มีตำหนิ” โดยไม่กำหนดว่าตำแหน่งใดมีความสำคัญและข้อบกพร่องระดับใดส่งผลต่อการใช้งาน

ก่อนสั่งผลิตควรตกลงว่าต้องตรวจในสภาพงานหล่อหรือหลังกลึง ต้องการบันทึกผลแบบใด และใครเป็นผู้อนุมัติ หากชิ้นงานมีจุดวิกฤต ควรระบุจุดตรวจไว้ในแบบหรือเอกสารประกอบการสั่งซื้อ เพื่อให้แผนควบคุมคุณภาพสัมพันธ์กับความเสี่ยงของฐานเครื่องแต่ละชิ้น

แนวทางเกี่ยวกับการวางแผนควบคุมคุณภาพสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

11. ฐานเครื่อง FC300 จำเป็นต้องตรวจสอบแบบไม่ทำลายทุกชิ้นหรือไม่?

ไม่จำเป็นต้องกำหนดการตรวจสอบแบบไม่ทำลายเหมือนกันทุกงาน เพราะวิธีและขอบเขตการตรวจต้องสัมพันธ์กับหน้าที่ของชิ้นงาน ตำแหน่งสำคัญ รูปแบบข้อบกพร่องที่ต้องการค้นหา และเกณฑ์ยอมรับของลูกค้า การระบุเพียงคำว่า NDT โดยไม่กำหนดวิธีตรวจ ตำแหน่งตรวจ และมาตรฐานอ้างอิง อาจทำให้ผู้ผลิตและผู้ซื้อเข้าใจขอบเขตงานไม่ตรงกัน

หากฐานเครื่องมีบริเวณรับแรง จุดยึดสำคัญ ผิวประกอบ หรือบริเวณที่ไม่สามารถซ่อมภายหลังได้ ควรให้วิศวกรกำหนดความจำเป็นของการตรวจตั้งแต่ขั้นตอน RFQ วิธีตรวจแต่ละประเภทมีข้อจำกัดต่างกัน จึงต้องเลือกตามชนิดวัสดุ รูปทรง ตำแหน่ง และลักษณะข้อบกพร่องที่ต้องการตรวจหา

ข้อมูลพื้นฐานเกี่ยวกับการตรวจสอบแบบไม่ทำลายสามารถดูได้ที่

https://casmetals.com/ndt-inspection-guide/

12. รับหล่อฐานเครื่อง FC300 จำนวนน้อยได้หรือไม่?

งานหล่อฐานเครื่อง FC300 จำนวนน้อยอาจพิจารณารับผลิตได้ แต่ต้องตรวจสอบรายละเอียดก่อน เนื่องจากต้นทุนแบบหล่อ การเตรียมกระบวนการ งานกลึง การตรวจสอบ และขนาดของชิ้นงานมีผลต่อความเหมาะสมทางการผลิต ไม่ควรสรุปจำนวนขั้นต่ำ ราคา หรือระยะเวลาดำเนินงานก่อนเห็นแบบหรือตัวอย่างจริง

สำหรับงานซ่อมบำรุงที่ต้องการเพียงหนึ่งชิ้นหรือไม่กี่ชิ้น ลูกค้าควรส่งข้อมูลให้ครบที่สุด โดยเฉพาะขนาดสำเร็จ ตำแหน่งประกอบ ปัญหาของชิ้นงานเดิม และกำหนดเวลาที่ต้องการใช้งาน ข้อมูลครบถ้วนช่วยลดรอบการสอบถามและทำให้ประเมินขอบเขตงานได้ตรงกว่าเดิม

ข้อมูลเกี่ยวกับปัจจัยของงานหล่อจำนวนน้อยสามารถศึกษาได้ที่

https://casmetals.com/low-volume-casting-service/

13. สามารถผลิตฐานเครื่อง FC300 ทดแทนอะไหล่ที่เลิกผลิตแล้วได้หรือไม่?

ฐานเครื่องของเครื่องจักรรุ่นเก่าหรือเครื่องจักรนำเข้าอาจผลิตเป็นอะไหล่ทดแทนได้เมื่อมีแบบ ตัวอย่าง หรือข้อมูลประกอบเพียงพอ อย่างไรก็ตาม ต้องตรวจสอบก่อนว่าตัวอย่างเดิมผ่านการสึกหรอ แตก เชื่อมซ่อม หรือดัดแปลงมาแล้วหรือไม่ รวมถึงต้องยืนยันตำแหน่งติดตั้งและขนาดที่สัมพันธ์กับชิ้นส่วนรอบข้าง

การทำอะไหล่ทดแทนไม่ควรคัดลอกเฉพาะรูปร่างภายนอก แต่ต้องพิจารณาหน้าที่ของฐานเครื่อง ตำแหน่ง Datum แนวศูนย์ รูยึด ผิวประกอบ และสาเหตุที่ชิ้นงานเดิมเสียหาย หากไม่ตรวจสอบปัญหาเดิม อะไหล่ใหม่อาจมีความเสี่ยงเผชิญเงื่อนไขเดียวกันหลังติดตั้ง

แนวทางเกี่ยวกับการผลิตอะไหล่ที่เลิกผลิตแล้วสามารถดูได้ที่

https://casmetals.com/obsolete-parts-casting/

14. ราคาหล่อฐานเครื่อง เหล็ก FC300 คำนวณจากอะไร?

ราคางานรับหล่อฐานเครื่อง เหล็ก FC300 ขึ้นอยู่กับรายละเอียดหลายด้าน เช่น ขนาด น้ำหนัก รูปทรง ความซับซ้อน จำนวนผลิต ค่าแบบหล่อ ปริมาณงานกลึง ค่าคลาดเคลื่อน วิธีตรวจสอบ และเอกสารที่ลูกค้ากำหนด ฐานเครื่องที่มีขนาดภายนอกใกล้กันอาจมีต้นทุนแตกต่างกันมาก หากจำนวนผิวกลึง ตำแหน่งรู หรือความซับซ้อนของรูปทรงไม่เหมือนกัน

เพื่อให้ประเมินราคาได้ตรงกับงานจริง ลูกค้าควรส่งแบบหรือตัวอย่าง ระบุขนาดสำเร็จ จำนวน เกรดวัสดุ ผิวกลึง ข้อกำหนดตรวจสอบ และขอบเขตการส่งมอบให้ครบถ้วน ไม่ควรใช้เพียงรูปถ่ายหรือขนาดกว้าง ยาว และสูงในการขอราคาสุดท้าย เพราะยังไม่เพียงพอสำหรับตรวจสอบรายละเอียดการผลิต

รายการข้อมูลสำหรับจัดทำ RFQ งาน OEM สามารถศึกษาได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

15. ก่อนยืนยันสั่งหล่อฐานเครื่อง FC300 ควรตรวจสอบเรื่องใดบ้าง?

ก่อนยืนยันสั่งผลิต ควรตรวจสอบว่าแบบล่าสุดได้รับการอนุมัติแล้วหรือไม่ เกรด FC300 อ้างอิงมาตรฐานใด ขนาดใดเป็นงานหล่อและขนาดใดเป็นขนาดหลังกลึง รวมถึงต้องยืนยัน Datum ค่าคลาดเคลื่อน ผิวประกอบ จำนวนผลิต แผนตรวจสอบ และเอกสารส่งมอบให้ตรงกัน

หากผลิตจากตัวอย่าง ควรบันทึกบริเวณที่สึก แตก หรือผ่านการซ่อม และตกลงว่าจะใช้ขนาดใดเป็นขนาดอ้างอิง หากชิ้นงานต้องประกอบกับเครื่องจักรเดิม ควรตรวจสอบแบบ Assembly ระยะรูยึด แนวศูนย์ และพื้นที่ติดตั้งก่อนอนุมัติผลิต การยืนยันข้อมูลเหล่านี้ช่วยลดความเสี่ยงจากการตีความแบบต่างกันและลดการแก้ไขหลังชิ้นงานถูกหล่อหรือกลึงแล้ว

สามารถใช้รายการตรวจสอบ RFQ งานหล่อเพื่อทบทวนความครบถ้วนก่อนส่งข้อมูลได้ที่

https://casmetals.com/rfq-guide-checklist/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS