banner bg

รับผลิตอะไหล่ OEM เหล็ก FC250 ตามสเปกลูกค้า

CASMETALS รับพิจารณาผลิตอะไหล่ OEM เหล็ก FC250 สำหรับเครื่องจักรและงานอุตสาหกรรมตามแบบ ตัวอย่างชิ้นงาน หรือข้อกำหนดของลูกค้า เหมาะกับกรณีที่ต้องการสร้างอะไหล่ทดแทน ลดการพึ่งพาชิ้นส่วนเดิมที่จัดหาได้ยาก หรือปรับรายละเอียดชิ้นงานให้เหมาะกับการใช้งานจริง

การประเมินก่อนผลิตจะพิจารณาร่วมกันทั้งเกรดวัสดุ รูปทรง ขนาด จำนวน จุดเผื่อกลึง ค่าคลาดเคลื่อน ตำแหน่งประกอบ และสภาพการทำงาน ไม่ควรยืนยันความเหมาะสมจากชื่อเกรดเพียงอย่างเดียว

ผู้ที่ต้องการทำความเข้าใจขอบเขตของอะไหล่ OEM และแนวทางสร้างชิ้นส่วนทดแทน สามารถดูหน้าบริการอะไหล่ OEM ทดแทนประกอบการเตรียมข้อมูล

https://casmetals.com/oem-replacement-parts/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

การผลิตอะไหล่ OEM เหล็ก FC250 เหมาะกับงานแบบใด

การผลิตอะไหล่ OEM เหล็ก FC250 เหมาะกับงานที่ลูกค้ามีข้อกำหนดชัดเจนว่าต้องการเหล็กหล่อเทาเกรด FC250 หรือมีข้อมูลเดิมที่สามารถตรวจสอบย้อนกลับได้ ชิ้นงานอาจเป็นตัวเสื้อเครื่องจักร ฝาครอบ ฐานรอง พูลเลย์ หน้าแปลน ตัวเสื้อเกียร์ หรือชิ้นส่วนโครงสร้างของเครื่องจักรที่ต้องรักษามิติประกอบและตำแหน่งงานกลึงตามแบบ

FC250 เป็นชื่อเกรดที่ต้องอ่านร่วมกับมาตรฐานหรือข้อกำหนดที่ลูกค้าใช้อ้างอิง ชื่อเกรดที่คล้ายกันในคนละมาตรฐานไม่ควรถูกสรุปว่าเทียบเท่ากันทุกประการ หากแบบระบุเฉพาะคำว่า FC250 ควรส่งมาตรฐานฉบับอ้างอิง เงื่อนไขการตรวจรับ และเอกสารวัสดุเดิมมาพร้อมกัน เพื่อให้การทบทวนสเปกมีขอบเขตชัดเจน

ข้อมูลพื้นฐานของเกรด FC250 และประเด็นที่ควรตรวจสอบก่อนเลือกใช้งาน ดูเพิ่มเติมได้จากหน้าวัสดุเหล็กหล่อ FC250

https://casmetals.com/fc250-cast-iron/

สำหรับผู้จัดซื้อที่ต้องการเห็นภาพรวมชนิด คุณสมบัติ และข้อจำกัดของเหล็กหล่อ ควรอ่านข้อมูลเหล็กหล่อเทาประกอบก่อนระบุวัสดุในใบขอราคา

https://casmetals.com/gray-cast-iron/

ผลิตอะไหล่ OEM เหล็ก FC250 ตามแบบหรือตัวอย่าง

ผลิตตามแบบวิศวกรรม

กรณีมีแบบ 2D หรือ 3D ควรระบุมิติสำคัญ ค่าคลาดเคลื่อน ผิวงาน ตำแหน่งรู เกลียว Datum จุดประกอบ และบริเวณที่ต้องกลึงให้ชัดเจน แบบที่ระบุเฉพาะขนาดภายนอกโดยไม่มีข้อมูลการประกอบอาจยังไม่เพียงพอต่อการประเมินกระบวนการผลิต โดยเฉพาะชิ้นงานที่มีโพรง ผนังต่างระดับ หรือแนวแบ่งแบบซับซ้อน

แนวทางผลิตชิ้นงานจาก Drawing และข้อมูลที่โรงหล่อต้องใช้ สามารถศึกษาได้จากหน้าการผลิตตามแบบ

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบ ควรตรวจความครบถ้วนของข้อมูลด้วยรายการตรวจแบบสำหรับงานหล่อ เพื่อลดคำถามระหว่างทบทวนใบเสนอราคา

https://casmetals.com/drawing-guide-checklist/

ผลิตจากตัวอย่างอะไหล่เดิม

หากไม่มีแบบ สามารถส่งตัวอย่างชิ้นงานเดิมเพื่อประเมินการวัดขนาดและสร้างข้อมูลสำหรับผลิตใหม่ได้ อย่างไรก็ตาม ตัวอย่างที่ผ่านการใช้งานอาจสึก บิดงอ แตกร้าว ถูกซ่อม หรือสูญเสียมิติเดิม การคัดลอกทุกขนาดจากชิ้นงานเก่าโดยตรงอาจทำให้ข้อผิดพลาดเดิมติดไปกับชิ้นงานใหม่

ก่อนสร้างชิ้นงานจึงต้องแยกให้ออกว่าจุดใดคือมิติเดิม จุดใดคือรอยสึก และจุดใดควรอ้างอิงจากชิ้นส่วนคู่ประกอบ การมีรูปถ่ายตำแหน่งติดตั้งและข้อมูลปัญหาที่เคยเกิดขึ้นจะช่วยให้ประเมินได้รอบด้านขึ้น

รายละเอียดการรับพิจารณาผลิตจากชิ้นงานจริงอยู่ในหน้าการผลิตจากตัวอย่าง

https://casmetals.com/casting-from-sample/

เมื่อต้องสร้างแบบกลับจากชิ้นงานเดิม ควรพิจารณากระบวนการ Reverse Engineering พร้อมตรวจหน้าที่การทำงานและตำแหน่งประกอบ ไม่ใช่เพียงถอดขนาดภายนอก

https://casmetals.com/reverse-engineering/

ใช้แบบและตัวอย่างร่วมกัน

กรณีที่ช่วยลดความคลาดเคลื่อนได้มากคือมีทั้งแบบและตัวอย่าง เพราะสามารถเปรียบเทียบข้อมูลบน Drawing กับสภาพชิ้นงานจริง ตรวจการแก้ไขหน้างานที่ผ่านมา และยืนยันจุดประกอบที่สำคัญ

หากข้อมูลในแบบไม่ตรงกับตัวอย่าง ลูกค้าควรระบุว่าเอกสารหรือชิ้นงานใดเป็นข้อกำหนดหลัก รวมถึงยืนยัน Revision ที่ต้องใช้ก่อนอนุมัติผลิต เพื่อป้องกันการอ้างอิงข้อมูลคนละชุดระหว่างฝ่ายจัดซื้อ ฝ่ายซ่อมบำรุง และผู้ผลิต

ข้อมูลที่ควรส่งเพื่อประเมินอะไหล่ OEM FC250

การขอราคาไม่ควรมีเพียงรูปถ่ายและชื่อวัสดุ ผู้ซื้อควรจัดชุดข้อมูลที่ช่วยให้ประเมินต้นทุน ความเสี่ยง และขอบเขตงานได้ตรงกัน ได้แก่

  • แบบ 2D หรือ 3D หรือตัวอย่างจริง พร้อมระบุ Revision ของแบบ
  • ขนาดโดยรวม น้ำหนักโดยประมาณ หรือ Scale Reference ในภาพถ่าย
  • จำนวนที่ต้องการต่อครั้งและประมาณการใช้งานในอนาคต
  • มาตรฐานวัสดุและข้อกำหนด FC250 ที่ใช้อ้างอิง
  • รายการมิติสำคัญ จุดประกอบ Datum และค่าคลาดเคลื่อน
  • ขอบเขตส่งมอบว่าเป็นงานหล่อดิบ งานผ่านการกลึง หรือชิ้นงานพร้อมประกอบ
  • สภาพใช้งาน เช่น ลักษณะโหลด แรงสั่น อุณหภูมิ สารเคมี การหล่อลื่น และวัสดุคู่สัมผัส
  • วิธีตรวจรับ เอกสาร หรือการทดสอบที่ต้องการ โดยต้องตกลงก่อนเสนอราคา
  • รูปชิ้นส่วนคู่ประกอบและประวัติความเสียหาย หากผลิตเพื่อแก้ปัญหาเดิม

สามารถใช้ Checklist สำหรับขอราคาอะไหล่ OEM เพื่อตรวจรายการข้อมูลก่อนส่งให้ผู้ผลิต

https://casmetals.com/oem-parts-rfq-checklist/

หากต้องการเตรียม RFQ ในรูปแบบทั่วไปสำหรับงานหล่อ ดูรายการตรวจใบขอราคาเพิ่มเติมได้ที่

https://casmetals.com/rfq-guide-checklist/

      ปลอกเพลาต้องทนสึกและรักษาขนาดใช้งาน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Shaft Sleeve ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Shaft Sleeve
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

จุดสำคัญในการทบทวนสเปกก่อนผลิต

เกรดวัสดุต้องสอดคล้องกับมาตรฐานและการใช้งาน

การระบุ “FC250” เพียงบรรทัดเดียวอาจไม่ครอบคลุมทุกข้อกำหนด ควรยืนยันมาตรฐานอ้างอิง สภาพชิ้นงาน ตำแหน่งตรวจ และเกณฑ์ยอมรับตามที่โครงการต้องการ

หากเป็นการผลิตจากตัวอย่างและไม่มีเอกสารเดิม ไม่ควรสรุปว่าวัสดุของตัวอย่างคือ FC250 จนกว่าจะผ่านการตรวจ วิเคราะห์ หรือทดสอบที่เหมาะสม การเลือกวัสดุใหม่ยังต้องพิจารณารูปทรง ความหนา ลักษณะโหลด แรงกระแทก อุณหภูมิ สภาพแวดล้อม และข้อกำหนดของเครื่องจักรประกอบกัน

ข้อมูลภาพรวมด้านคุณสมบัติของวัสดุเหล็กหล่อและปัจจัยที่อาจทำให้ผลจริงแตกต่างกัน สามารถอ่านประกอบได้ที่

https://casmetals.com/cast-iron-materials-properties/

ส่วนตัวอย่างการนำเหล็กหล่อไปใช้กับชิ้นส่วนอุตสาหกรรมอยู่ที่

https://casmetals.com/cast-iron-materials-applications/

ค่าคลาดเคลื่อนของงานหล่อและงานกลึงต้องแยกกัน

มิติบนชิ้นงานหล่อดิบไม่ควรถูกกำหนดเหมือนมิติหลังกลึงทุกตำแหน่ง ผู้เขียนแบบควรแยกผิว As-cast ออกจากผิว Machined ระบุ Datum และค่าคลาดเคลื่อนตามหน้าที่ของชิ้นงาน

หากกำหนดความละเอียดสูงโดยไม่จำเป็น อาจเพิ่มขั้นตอนการผลิตและการตรวจโดยไม่สร้างประโยชน์ต่อการใช้งาน ในทางกลับกัน หากไม่ได้ระบุมิติสำคัญอย่างเพียงพอ อาจทำให้ชิ้นงานติดตั้งไม่ได้หรือไม่สัมพันธ์กับชิ้นส่วนคู่ประกอบ

หลักการกำหนดและสื่อสารค่าคลาดเคลื่อนสำหรับชิ้นงานหล่อ ดูได้จากคู่มือค่าคลาดเคลื่อนงานหล่อ

https://casmetals.com/casting-tolerance-guide/

ต้องกำหนด Machining Allowance ตั้งแต่ก่อนทำแบบหล่อ

จุดเผื่อกลึงสัมพันธ์กับรูปทรง ตำแหน่งจับยึด ขนาดชิ้นงาน กระบวนการหล่อ และผิวสำเร็จที่ต้องการ หากเผื่อน้อยเกินไปอาจกลึงไม่พ้นผิวหล่อ แต่หากเผื่อมากโดยไม่มีเหตุผลจะเพิ่มเนื้อวัสดุและเวลาตัดเฉือน

ฝ่ายออกแบบ โรงหล่อ และผู้รับผิดชอบงานกลึงจึงควรทบทวนผิวกลึง ตำแหน่งจับงาน และจุดอ้างอิงร่วมกันก่อนจัดทำแบบหล่อ โดยเฉพาะชิ้นงานที่มีรูร่วมศูนย์ หน้าประกบ หรือระยะศูนย์ถึงศูนย์ที่มีผลต่อการติดตั้ง

แนวทางพิจารณาจุดเผื่อกลึงสำหรับใบสั่งผลิตอยู่ที่

https://casmetals.com/machining-allowance-guide/

การออกแบบแบบหล่อและการวางแผนผลิต

อะไหล่ OEM ที่มีโพรง ความหนาต่างกันมาก มุมอับ หรือรูปทรงไม่สมมาตร ต้องพิจารณาความเป็นไปได้ในการทำแบบ แกนทราย แนวแบ่งแบบ ทางไหล และการเก็บผิวหลังหล่อ

การปรับรายละเอียดเพื่อให้ผลิตได้ควรได้รับอนุมัติจากลูกค้าก่อน เพราะการเปลี่ยนรัศมี ความหนา ตำแหน่งแนวแบ่งแบบ หรือตำแหน่งบางจุดอาจกระทบต่อการประกอบและหน้าที่ของชิ้นงาน

แนวคิดพื้นฐานเกี่ยวกับการออกแบบ Pattern สำหรับงานหล่อสามารถดูได้ที่

https://casmetals.com/pattern-design-guide/

หากเป็นชิ้นส่วนเครื่องจักรหลายรูปแบบ หน้าแนวทางรับหล่ออะไหล่เครื่องจักรช่วยให้ผู้ซื้อพิจารณาขอบเขตงานและข้อมูลประกอบได้ครบขึ้น

https://casmetals.com/custom-machine-parts-casting-guide/

งานกลึงและการควบคุมมิติหลังหล่อ

อะไหล่ OEM จำนวนมากต้องผ่านการกลึง เจาะ คว้าน ทำเกลียว หรือเตรียมผิวประกอบหลังหล่อ ก่อนเสนอราคาจึงต้องกำหนดให้ชัดว่าลูกค้าต้องการรับงานหล่อดิบ งานกึ่งสำเร็จ หรือชิ้นงานตามมิติสำเร็จ

หากลูกค้าเป็นผู้กลึงเอง ควรตกลงจุดอ้างอิงและเนื้อเผื่อกลึง หากต้องการชิ้นงานพร้อมประกอบ ควรส่งแบบ Finished Drawing พร้อมเกณฑ์ตรวจมิติและข้อกำหนดผิวงานที่จำเป็น

การกำหนดขอบเขตให้ชัดช่วยลดความคลาดเคลื่อนระหว่างโรงหล่อ โรงกลึง และฝ่ายตรวจรับ โดยเฉพาะรูร่วมศูนย์ ระยะศูนย์ถึงศูนย์ หน้าสัมผัส และตำแหน่งที่สัมพันธ์กับชิ้นส่วนคู่ประกอบ

แผนตรวจสอบคุณภาพควรตกลงก่อนสั่งผลิต

เกณฑ์ตรวจรับควรสัมพันธ์กับหน้าที่และความเสี่ยงของชิ้นงาน ไม่ควรใช้รายการตรวจเดียวกันกับอะไหล่ทุกประเภท ประเด็นที่อาจต้องกำหนด ได้แก่ การตรวจสภาพผิว การตรวจมิติ การยืนยันวัสดุ ตำแหน่งเก็บตัวอย่าง การตรวจบริเวณสำคัญ และเอกสารส่งมอบ

ลูกค้าควรระบุวิธีตรวจ มาตรฐานอ้างอิง ขอบเขตการตรวจ และเกณฑ์ยอมรับก่อนเริ่มผลิต เพื่อให้ผู้ผลิตรวมข้อกำหนดดังกล่าวไว้ในการประเมินกระบวนการและใบเสนอราคา

ภาพรวมการวางแผนควบคุมคุณภาพสำหรับงานหล่ออยู่ที่

https://casmetals.com/quality-control-guide/

หากชิ้นงานมีข้อกำหนดการตรวจแบบไม่ทำลาย ควรพิจารณาชนิดการตรวจให้สัมพันธ์กับตำแหน่งและลักษณะความไม่ต่อเนื่องที่ต้องการค้นหา พร้อมกำหนดเกณฑ์ยอมรับอย่างชัดเจน

https://casmetals.com/ndt-inspection-guide/

ตัวอย่างอะไหล่ OEM เหล็ก FC250 ที่สามารถส่งมาประเมิน

ชิ้นงานที่สามารถส่งข้อมูลมาพิจารณาได้มีหลายรูปแบบ เช่น ตัวเสื้อเครื่องจักร ฝาครอบ ฐานรอง พูลเลย์ หน้าแปลน ตัวเสื้อเกียร์ ชิ้นส่วนปั๊ม และอะไหล่เครื่องจักรที่เลิกผลิต

การรับงานจริงขึ้นอยู่กับแบบ ขนาด รูปทรง จำนวน ความหนา งานกลึง เกณฑ์ตรวจ และความเหมาะสมของกระบวนการ การที่ชิ้นส่วนหนึ่งเคยผลิตด้วย FC250 ไม่ได้หมายความว่าชิ้นส่วนอื่นที่มีลักษณะคล้ายกันจะใช้ข้อกำหนดเดียวกันได้โดยอัตโนมัติ

สำหรับกลุ่มอะไหล่เครื่องจักรอุตสาหกรรม สามารถดูหน้าบริการที่เกี่ยวข้องได้ที่

https://casmetals.com/industrial-machine-parts-casting/

การระบุประเภทชิ้นส่วนไม่ได้หมายความว่า FC250 เหมาะกับทุกสภาพงาน หากชิ้นส่วนรับแรงกระแทกสูง มีความเสี่ยงด้านความเหนียว หรือมีเงื่อนไขใช้งานเฉพาะ ต้องให้วิศวกรตรวจสอบวัสดุและการออกแบบก่อนยืนยันผลิต

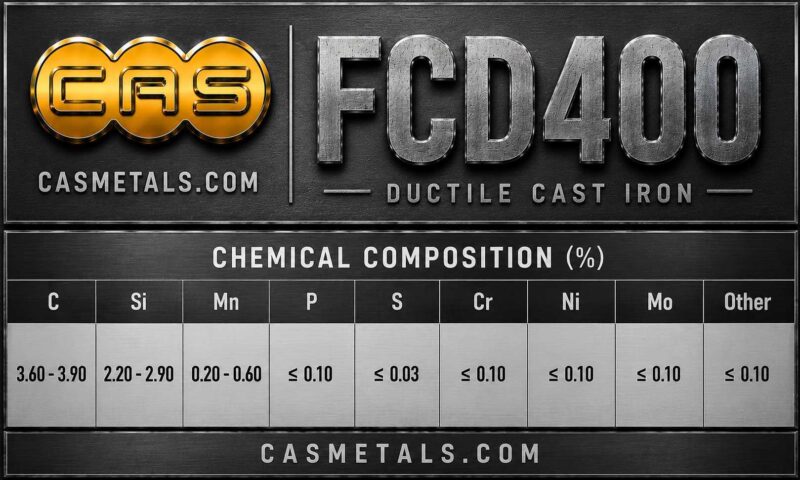
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD400 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
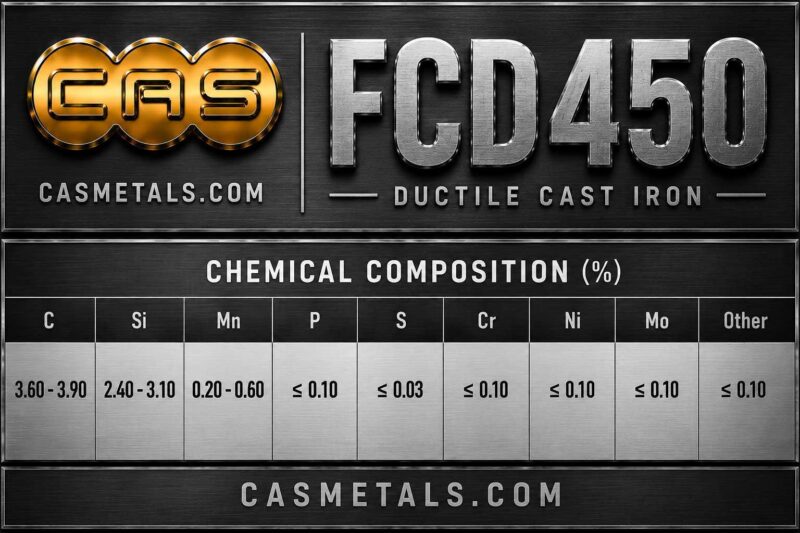
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD450 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS ในรูปแบบ infographic
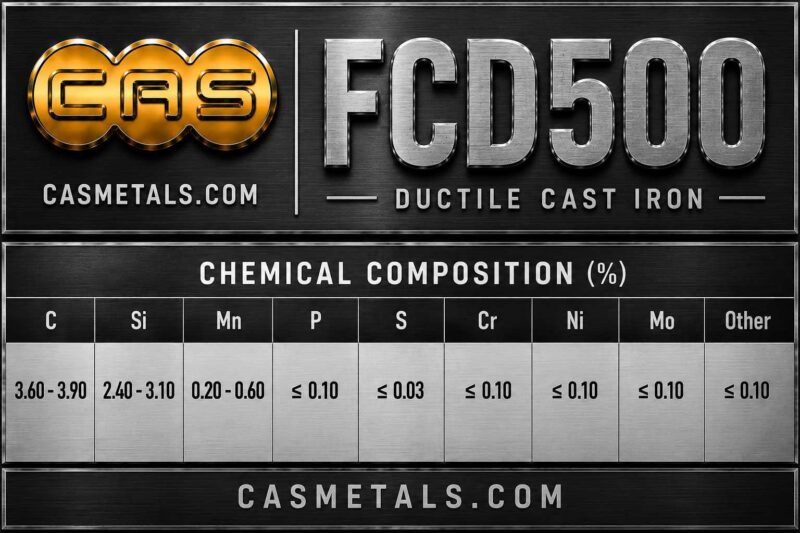
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD500 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน
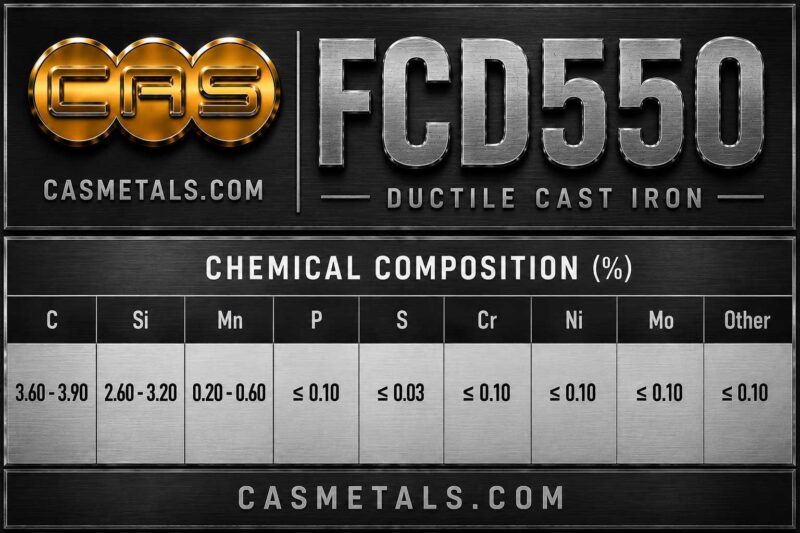
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD550 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
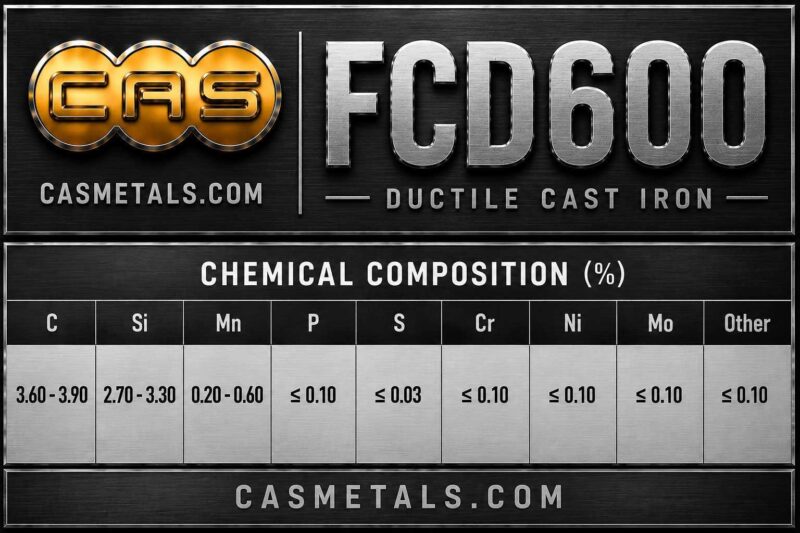
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD600 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
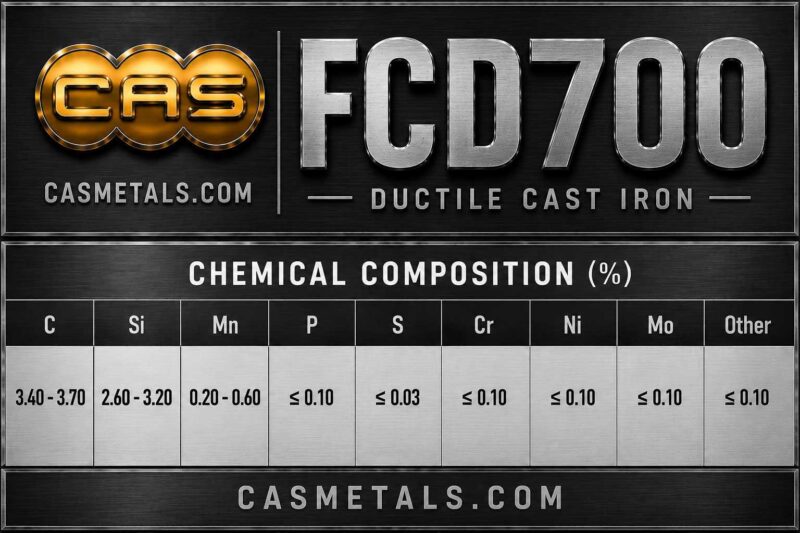
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD700 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
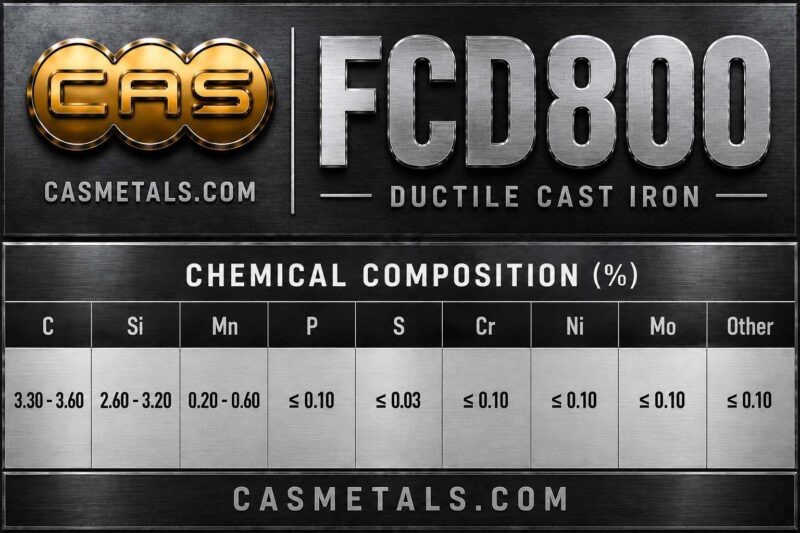
ตารางส่วนผสมทางเคมีเหล็กหล่อเหนียว FCD800 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ปัญหาที่พบบ่อยเมื่อสั่งผลิตอะไหล่ OEM

ปัญหาที่ทำให้การประเมินล่าช้าหรือชิ้นงานไม่ตรงความต้องการมักเกิดจากแบบคนละ Revision ไม่มีการระบุมาตรฐานวัสดุ ไม่แยกมิติหล่อดิบกับมิติหลังกลึง ไม่ให้ข้อมูลชิ้นส่วนคู่ประกอบ หรือใช้ตัวอย่างที่สึกมากเป็นต้นแบบโดยไม่มีเกณฑ์คืนมิติเดิม

อีกประเด็นคือการขอให้ผู้ผลิต “ทำเหมือนเดิมทุกอย่าง” โดยไม่มีข้อมูลตรวจรับ ประโยคดังกล่าวไม่สามารถใช้แทนแบบ มาตรฐาน และเกณฑ์ยอมรับได้ ผู้ซื้อควรเปลี่ยนความคาดหวังให้เป็นข้อกำหนดที่วัดและตรวจสอบได้

หน้ารวมปัญหาที่พบในการจัดหาอะไหล่ OEM ช่วยให้ทีมจัดซื้อเตรียมรับมือก่อนออกใบสั่งซื้อ

https://casmetals.com/common-oem-parts-problems/

ขั้นตอนส่งข้อมูลให้ CASMETALS ประเมิน

  1. ส่งแบบ รูปถ่าย หรือตัวอย่าง พร้อมระบุชื่อชิ้นงานและหน้าที่การใช้งาน
  2. ระบุ FC250 พร้อมมาตรฐานหรือข้อกำหนดวัสดุที่ใช้อ้างอิง
  3. แจ้งขนาด จำนวน งานกลึง จุดสำคัญ และวิธีตรวจรับที่ต้องการ
  4. แจ้งสภาพใช้งานและประวัติความเสียหาย หากเป็นอะไหล่ทดแทน
  5. ให้ CASMETALS ตรวจความครบถ้วนและประเมินความเหมาะสมก่อนเสนอราคา

ศึกษาลำดับการส่งข้อมูลและสั่งผลิตได้จากหน้าวิธีการสั่งซื้อ

https://casmetals.com/how-to-order/

เมื่อต้องการให้ตรวจสอบงานจริง กรุณารวบรวมแบบ ตัวอย่าง จำนวน ขอบเขตงานกลึง มาตรฐานวัสดุ และข้อกำหนดตรวจรับ แล้วส่งผ่านหน้าขอใบเสนอราคา การมีข้อมูลครบช่วยให้ทั้งสองฝ่ายกำหนดขอบเขตงานได้ตรงกันตั้งแต่ต้น

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับผลิตอะไหล่ OEM เหล็ก FC250 คือบริการอะไร?

การรับผลิตอะไหล่ OEM เหล็ก FC250 คือการผลิตชิ้นส่วนเหล็กหล่อเทาตามแบบ ตัวอย่าง หรือข้อกำหนดเฉพาะของลูกค้า เพื่อใช้เป็นอะไหล่ทดแทนสำหรับเครื่องจักรอุตสาหกรรม งานลักษณะนี้ไม่ได้หมายถึงการคัดลอกชิ้นงานเดิมทุกจุดโดยอัตโนมัติ แต่ต้องทบทวนเกรดวัสดุ รูปทรง ขนาด จุดประกอบ งานกลึง ค่าคลาดเคลื่อน และสภาพการใช้งานก่อนผลิต

การผลิตอะไหล่ OEM เหล็ก FC250 อาจเหมาะกับตัวเสื้อเครื่องจักร ฝาครอบ ฐานรอง พูลเลย์ หน้าแปลน ตัวเสื้อเกียร์ และชิ้นส่วนเครื่องจักรอื่นตามความเหมาะสม อย่างไรก็ตาม ต้องตรวจสอบแบบ ลักษณะโหลด แรงกระแทก อุณหภูมิ สภาพแวดล้อม และข้อกำหนดการตรวจรับก่อนยืนยันว่า FC250 เหมาะกับชิ้นงานนั้นจริง

ผู้จัดซื้อและฝ่ายซ่อมบำรุงสามารถศึกษาภาพรวมของบริการผลิตอะไหล่ OEM ทดแทนได้ที่

https://casmetals.com/oem-replacement-parts/

2. เหล็ก FC250 เหมาะสำหรับผลิตอะไหล่ OEM ทุกประเภทหรือไม่?

เหล็กหล่อ FC250 ไม่ได้เหมาะกับอะไหล่ OEM ทุกประเภท แม้จะถูกนำไปใช้กับชิ้นส่วนเครื่องจักรอุตสาหกรรมหลายรูปแบบ แต่การเลือกวัสดุต้องพิจารณาหน้าที่ของชิ้นงาน รูปทรง ความหนา ลักษณะโหลด แรงสั่นสะเทือน แรงกระแทก อุณหภูมิ สารเคมี สภาพแวดล้อม วัสดุคู่สัมผัส และอายุใช้งานที่ต้องการ

หากชิ้นงานเดิมระบุ FC250 ไว้ในแบบ ควรตรวจสอบด้วยว่ามาตรฐานอ้างอิงและ Revision ของแบบยังเป็นข้อกำหนดปัจจุบันหรือไม่ ส่วนกรณีผลิตจากตัวอย่างเก่า ไม่ควรสรุปจากลักษณะภายนอกเพียงอย่างเดียวว่าชิ้นงานเดิมเป็น FC250 เพราะตัวอย่างอาจไม่มีข้อมูลวัสดุ หรืออาจเคยผ่านการซ่อมและเปลี่ยนวัสดุมาก่อน

ก่อนตัดสินใจผลิตอะไหล่ OEM เหล็ก FC250 ควรศึกษาข้อมูลของเกรดและส่งรายละเอียดให้ผู้ผลิตตรวจสอบความเหมาะสม

https://casmetals.com/fc250-cast-iron/

3. หากมีแบบ Drawing สามารถผลิตอะไหล่ OEM เหล็ก FC250 ตามแบบได้หรือไม่?

สามารถส่งแบบ 2D หรือ 3D เพื่อประเมินการผลิตอะไหล่ OEM เหล็ก FC250 ได้ โดยแบบควรแสดงขนาดที่จำเป็น มิติสำคัญ จุดอ้างอิงหรือ Datum ตำแหน่งรู เกลียว ผิวประกอบ ค่าคลาดเคลื่อน พื้นที่งานกลึง และข้อกำหนดวัสดุอย่างชัดเจน หากมีหลาย Revision ต้องระบุฉบับที่ใช้ผลิตเพื่อป้องกันการอ้างอิงแบบคนละชุด

สำหรับงานหล่อ ควรแยกมิติของผิวหล่อดิบออกจากมิติหลังกลึง เพราะความต้องการของสองส่วนแตกต่างกัน แบบที่ระบุเพียงขนาดสำเร็จโดยไม่มีข้อมูลจุดเผื่อกลึงหรือขอบเขตส่งมอบอาจยังไม่เพียงพอสำหรับประเมินราคาและวางแผนผลิต

รายละเอียดเกี่ยวกับการเตรียมแบบสำหรับสั่งผลิตชิ้นงานหล่อสามารถศึกษาได้จาก

https://casmetals.com/casting-from-drawing/

4. ไม่มีแบบแต่มีตัวอย่างอะไหล่เดิม สามารถผลิตอะไหล่ OEM FC250 ได้หรือไม่?

สามารถส่งตัวอย่างอะไหล่เดิมให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตได้ แต่การผลิตจากตัวอย่างต้องพิจารณาสภาพของชิ้นงานอย่างละเอียด เพราะอะไหล่ที่ผ่านการใช้งานอาจสึก บิดงอ แตกร้าว ถูกเชื่อมซ่อม หรือสูญเสียมิติเดิมไปแล้ว การวัดและคัดลอกทุกขนาดจากตัวอย่างโดยตรงอาจทำให้ข้อผิดพลาดเดิมติดไปกับชิ้นงานใหม่

หากไม่มีแบบ ควรส่งข้อมูลเพิ่มเติม เช่น รูปตำแหน่งติดตั้ง ชิ้นส่วนคู่ประกอบ หน้าที่ของอะไหล่ จุดที่สึกหรอ ประวัติความเสียหาย และมิติที่ต้องรักษา การผลิตจากตัวอย่างยังไม่สามารถรับรองได้ทันทีว่าวัสดุเดิมคือ FC250 จนกว่าจะมีข้อมูลเอกสารหรือการตรวจวิเคราะห์ที่เหมาะสม

แนวทางการส่งชิ้นงานตัวอย่างเพื่อประเมินการผลิตอยู่ที่

https://casmetals.com/casting-from-sample/

5. การผลิตอะไหล่ OEM FC250 จากตัวอย่างต้องทำ Reverse Engineering หรือไม่?

การทำ Reverse Engineering อาจจำเป็นเมื่อไม่มีแบบเดิม หรือแบบที่มีไม่ตรงกับสภาพการประกอบจริง กระบวนการนี้ไม่ได้มีเพียงการวัดขนาดภายนอก แต่ควรครอบคลุมการระบุหน้าที่ของชิ้นงาน จุดอ้างอิง มิติประกอบ รอยสึก ความเสียหาย การเปลี่ยนแปลงที่เคยเกิดขึ้น และความสัมพันธ์กับชิ้นส่วนอื่นในเครื่องจักร

ก่อนสร้างแบบใหม่ต้องแยกมิติเดิมออกจากมิติที่เปลี่ยนไปจากการใช้งาน หากตัวอย่างสึกมาก อาจต้องใช้ข้อมูลจากเพลา รูประกอบ ฝาครอบ หรือชิ้นส่วนคู่สัมผัสเพื่อคืนมิติที่เหมาะสม แบบที่สร้างขึ้นควรได้รับการตรวจและอนุมัติจากลูกค้าก่อนนำไปผลิต เพื่อให้ทั้งสองฝ่ายใช้ข้อกำหนดชุดเดียวกัน

ข้อมูลเกี่ยวกับกระบวนการสร้างชิ้นงานทดแทนจากของเดิมสามารถดูได้ที่

https://casmetals.com/reverse-engineering/

6. ต้องระบุข้อมูลอะไรบ้างเมื่อต้องการขอราคาผลิตอะไหล่ OEM เหล็ก FC250?

ข้อมูลสำคัญสำหรับขอราคาควรประกอบด้วยแบบหรือตัวอย่าง ชื่อชิ้นงาน ขนาดโดยรวม จำนวนที่ต้องการ เกรด FC250 พร้อมมาตรฐานอ้างอิง ขอบเขตงานกลึง ค่าคลาดเคลื่อน มิติสำคัญ และเกณฑ์ตรวจรับ หากเป็นชิ้นงานทดแทน ควรแจ้งสภาพการใช้งานและปัญหาที่เกิดกับอะไหล่เดิมด้วย

รูปถ่ายควรเห็นชิ้นงานหลายมุม พร้อมมี Scale Reference ที่ช่วยประเมินขนาด ไม่ควรใช้ภาพระยะใกล้เพียงอย่างเดียว หากต้องการชิ้นงานพร้อมประกอบ ควรส่ง Finished Drawing และระบุผิวกลึง รู เกลียว Datum และข้อกำหนดผิวงานให้ครบถ้วน

ผู้จัดซื้อสามารถใช้รายการตรวจสอบข้อมูลสำหรับขอราคาอะไหล่ OEM ได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

7. สามารถระบุเพียงคำว่า FC250 ในใบขอราคาได้หรือไม่?

การระบุเพียงคำว่า FC250 อาจยังไม่เพียงพอ เพราะควรมีมาตรฐานอ้างอิง ฉบับของข้อกำหนด ตำแหน่งตรวจ วิธีทดสอบ และเกณฑ์ยอมรับที่เกี่ยวข้องด้วย ไม่ควรสรุปว่าเกรดในคนละมาตรฐานเทียบเท่ากันทุกประการเพียงเพราะชื่อหรือค่าบางส่วนใกล้เคียงกัน

หากแบบเดิมระบุวัสดุไว้ไม่ชัด ควรค้นหา Material Specification, Purchase Specification, ใบรับรองเดิม หรือข้อมูลจากผู้ผลิตเครื่องจักรประกอบการตัดสินใจ ส่วนกรณีไม่มีเอกสารและมีเพียงตัวอย่าง ต้องตกลงขอบเขตการตรวจหรือวิเคราะห์ก่อนกำหนดวัสดุสำหรับชิ้นงานใหม่

ข้อมูลภาพรวมเกี่ยวกับคุณสมบัติเหล็กหล่อและปัจจัยที่มีผลต่อสมบัติของชิ้นงานสามารถศึกษาได้ที่

https://casmetals.com/cast-iron-materials-properties/

8. อะไหล่ OEM เหล็ก FC250 สามารถสั่งเป็นงานหล่อดิบหรืองานกลึงสำเร็จได้หรือไม่?

ขอบเขตงานสามารถส่งมาให้ประเมินได้ทั้งงานหล่อดิบ งานกึ่งสำเร็จ หรือชิ้นงานที่มีงานกลึงตามแบบ แต่ลูกค้าต้องระบุให้ชัดเจนตั้งแต่ขั้นตอนขอราคา เพราะแต่ละรูปแบบต้องใช้ข้อมูลและการควบคุมที่แตกต่างกัน

หากรับเป็นงานหล่อดิบ ต้องกำหนดผิวที่ต้องเผื่อกลึง จุดอ้างอิง และเนื้อเผื่อที่สัมพันธ์กับวิธีจับงานของผู้กลึง หากต้องการงานกลึงสำเร็จ ควรมีแบบ Finished Drawing ระบุมิติหลังกลึง ค่าคลาดเคลื่อน ตำแหน่งรู เกลียว ผิวประกบ และเกณฑ์ตรวจมิติอย่างครบถ้วน

การกำหนด Machining Allowance ไม่ควรใช้ค่าเดียวกับทุกชิ้นงาน เพราะต้องพิจารณารูปทรง ขนาด ตำแหน่งผิวกลึง วิธีจับยึด และกระบวนการผลิต แนวทางเกี่ยวกับจุดเผื่อกลึงดูได้ที่

https://casmetals.com/machining-allowance-guide/

9. ค่าคลาดเคลื่อนของอะไหล่ OEM FC250 ควรกำหนดอย่างไร?

ควรแยกค่าคลาดเคลื่อนของผิวหล่อดิบออกจากค่าคลาดเคลื่อนหลังกลึงอย่างชัดเจน มิติที่เกี่ยวข้องกับการประกอบ เช่น รูร่วมศูนย์ ระยะศูนย์ถึงศูนย์ หน้าประกบ หรือแนวเพลา อาจต้องควบคุมด้วยงานกลึงและการตรวจวัดหลังผลิต ขณะที่มิติทั่วไปบนผิวหล่อควรกำหนดตามความจำเป็นของหน้าที่ชิ้นงานและกระบวนการที่เลือกใช้

การกำหนดค่าคลาดเคลื่อนละเอียดเกินความจำเป็นอาจเพิ่มขั้นตอนการทำแบบ การกลึง และการตรวจสอบ แต่หากกำหนดกว้างเกินไปก็อาจทำให้ประกอบไม่ได้ ผู้เขียนแบบจึงควรระบุ Datum มิติสำคัญ และผิวงานให้สัมพันธ์กัน ไม่ควรใส่ค่าคลาดเคลื่อนเดียวครอบคลุมทุกมิติโดยไม่มีการทบทวน

ข้อมูลเกี่ยวกับการกำหนดค่าคลาดเคลื่อนสำหรับงานหล่อสามารถอ่านได้ที่

https://casmetals.com/casting-tolerance-guide/

10. ต้องทำแบบหล่อใหม่ทุกครั้งเมื่อผลิตอะไหล่ OEM เหล็ก FC250 หรือไม่?

ความจำเป็นในการทำแบบหล่อใหม่ขึ้นอยู่กับว่ามี Pattern เดิมที่ใช้งานได้หรือไม่ แบบเดิมเป็นกรรมสิทธิ์ของใคร สภาพแบบยังเหมาะกับการผลิตหรือไม่ และชิ้นงานใหม่มีการเปลี่ยน Revision หรือขนาดหรือไม่ หากไม่มีแบบหล่อเดิม ผู้ผลิตต้องประเมินวิธีสร้าง Pattern และ Core Box ให้เหมาะกับรูปทรงของชิ้นงาน

ชิ้นงานที่มีโพรง ผนังต่างระดับ มุมอับ หรือรูปทรงซับซ้อนอาจต้องใช้แกนทรายและพิจารณาแนวแบ่งแบบเพิ่มเติม การเปลี่ยนรัศมี ความหนา หรือตำแหน่งบางส่วนเพื่อให้ผลิตได้ควรได้รับการอนุมัติจากลูกค้าก่อน เพราะอาจกระทบมิติประกอบและหน้าที่ของอะไหล่

แนวทางเกี่ยวกับการออกแบบ Pattern สำหรับงานหล่อดูได้ที่

https://casmetals.com/pattern-design-guide/

11. CASMETALS สามารถผลิตอะไหล่ OEM FC250 จำนวนน้อยได้หรือไม่?

สามารถส่งข้อมูลชิ้นงานและจำนวนที่ต้องการมาให้ตรวจสอบความเหมาะสมได้ แต่ไม่ควรสรุปจำนวนขั้นต่ำโดยไม่มีการประเมินงานจริง เพราะความเหมาะสมของการผลิตจำนวนน้อยขึ้นอยู่กับขนาด รูปทรง ความซับซ้อนของแบบหล่อ แกนทราย งานกลึง ข้อกำหนดการตรวจ และต้นทุนเตรียมการผลิต

สำหรับงานจำนวนน้อย ผู้ซื้อควรแจ้งทั้งจำนวนที่ต้องการในครั้งแรกและประมาณการใช้งานในอนาคต เพื่อให้ประเมินแนวทางทำแบบและขอบเขตการผลิตได้เหมาะสม หากเป็นอะไหล่สำคัญที่อาจต้องใช้อีก ควรหารือเรื่องการเก็บข้อมูลแบบ Revision และเงื่อนไขการผลิตซ้ำตั้งแต่ต้น

ข้อมูลเกี่ยวกับบริการรับหล่อชิ้นงานจำนวนน้อยสามารถดูได้ที่

https://casmetals.com/low-volume-casting-service/

12. ใช้เวลาผลิตอะไหล่ OEM เหล็ก FC250 นานเท่าใด?

ระยะเวลาผลิตไม่ควรกำหนดจากชื่อวัสดุ FC250 เพียงอย่างเดียว เพราะต้องพิจารณาความครบถ้วนของแบบ การสร้างหรือแก้ไข Pattern ความซับซ้อนของแกนทราย ขนาดและจำนวนชิ้นงาน งานกลึง วิธีตรวจสอบ และการอนุมัติแบบก่อนผลิต

หากข้อมูลไม่ครบ ระยะประเมินงานอาจเพิ่มขึ้นจากการต้องยืนยันมิติ วัสดุ หรือขอบเขตส่งมอบ ผู้ซื้อที่มีเป้าหมายวันใช้งานควรแจ้งตั้งแต่ขั้นตอน RFQ เพื่อให้ผู้ผลิตประเมินตามกระบวนการจริง ไม่ควรเริ่มนับระยะเวลาจากวันที่ส่งรูปถ่ายเพียงอย่างเดียวหากแบบและสเปกยังไม่ครบ

รายการข้อมูลที่ควรเตรียมเพื่อให้การประเมินระยะเวลามีความชัดเจนขึ้นสามารถดูได้ที่

https://casmetals.com/lead-time-guide-checklist/

13. อะไหล่ OEM เหล็ก FC250 ต้องตรวจสอบคุณภาพอะไรบ้าง?

แผนตรวจสอบควรออกแบบตามหน้าที่และความเสี่ยงของชิ้นงาน ไม่ควรใช้รายการตรวจเดียวกันกับอะไหล่ทุกประเภท โดยทั่วไปอาจพิจารณาการตรวจสภาพผิว มิติ ตำแหน่งรู ผิวกลึง การยืนยันวัสดุ และเอกสารตามที่ลูกค้าระบุ แต่ขอบเขต วิธีตรวจ ตำแหน่งตรวจ และเกณฑ์ยอมรับต้องตกลงก่อนเริ่มผลิต

หากเป็นชิ้นงานที่มีบริเวณสำคัญ ผู้ซื้อควรทำเครื่องหมาย Critical Area ในแบบและระบุว่าต้องการตรวจด้วยวิธีใด การขอเพิ่มรายการตรวจหลังผลิตแล้วอาจทำให้ขอบเขตงานต่างจากใบเสนอราคาเดิม จึงควรแนบ Inspection Requirement มากับ RFQ ตั้งแต่ต้น

แนวทางเกี่ยวกับการวางแผนควบคุมคุณภาพงานหล่อดูได้ที่

https://casmetals.com/quality-control-guide/

14. จำเป็นต้องตรวจสอบแบบไม่ทำลายกับอะไหล่ OEM FC250 ทุกชิ้นหรือไม่?

การตรวจสอบแบบไม่ทำลายหรือ NDT ไม่จำเป็นต้องใช้เหมือนกันกับอะไหล่ทุกชิ้น วิธีตรวจต้องเลือกให้สัมพันธ์กับชนิดของความไม่ต่อเนื่อง ตำแหน่งที่ต้องการตรวจ รูปทรงผิว ความหนา และความเสี่ยงของการใช้งาน ลูกค้าควรระบุมาตรฐาน วิธีตรวจ ขอบเขตการตรวจ และเกณฑ์ยอมรับให้ชัดเจน

การระบุเพียงคำว่า “ตรวจ NDT” ยังไม่เพียงพอสำหรับเสนอราคาและวางแผนตรวจ เพราะวิธีตรวจแต่ละประเภทมีวัตถุประสงค์และข้อจำกัดต่างกัน หากเป็นอะไหล่สำคัญ ควรให้วิศวกรหรือผู้รับผิดชอบด้านคุณภาพกำหนด Inspection Plan ที่สอดคล้องกับหน้าที่ของชิ้นงานก่อนออกใบสั่งซื้อ

ข้อมูลพื้นฐานเกี่ยวกับการตรวจสอบแบบไม่ทำลายสำหรับงานหล่อดูได้ที่

https://casmetals.com/ndt-inspection-guide/

15. ต้องส่งข้อมูลให้ CASMETALS อย่างไรเพื่อขอราคาผลิตอะไหล่ OEM เหล็ก FC250?

ลูกค้าควรรวบรวมแบบหรือตัวอย่าง รูปถ่าย ขนาด จำนวน มาตรฐาน FC250 ขอบเขตงานกลึง มิติสำคัญ ค่าคลาดเคลื่อน วิธีตรวจรับ และสภาพการใช้งาน หากอะไหล่เดิมเสียหาย ควรแนบรูปบริเวณแตก สึก หรือบิดงอ พร้อมอธิบายอายุการใช้งานและลักษณะความเสียหายด้วย

หากมีทั้งแบบและตัวอย่าง ควรส่งข้อมูลทั้งสองส่วนเพื่อเปรียบเทียบ พร้อมระบุ Revision ที่ต้องใช้เป็นข้อกำหนดหลัก หากต้องการผลิตตามกำหนดเวลา ควรแจ้งวันที่ต้องการใช้งานเพื่อให้ประเมินความเป็นไปได้ โดยไม่ควรตัดข้อมูลด้านวิศวกรรมออกเพื่อเร่งการเสนอราคา

ขั้นตอนการเตรียมและส่งข้อมูลสำหรับสั่งผลิตสามารถดูได้ที่

https://casmetals.com/how-to-order/

เมื่อรวบรวมข้อมูลครบแล้ว สามารถส่งรายละเอียดเพื่อให้ CASMETALS ตรวจสอบความเหมาะสมและพิจารณาเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS