banner bg

รับหล่อฐานเครื่องจักรเหล็ก FC250 ตามขนาด

CASMETALS ให้บริการรับหล่อฐานเครื่อง เหล็ก FC250 สำหรับเครื่องจักรอุตสาหกรรม โดยพิจารณาการผลิตตามแบบ Drawing ตัวอย่างชิ้นงานเดิม หรือข้อมูลขนาดที่ลูกค้าจัดเตรียม ฐานเครื่องสามารถผลิตเป็นชิ้นงานหล่อสำหรับประกอบเครื่องจักรใหม่ ใช้ในงานปรับปรุงเครื่องจักร หรือสร้างอะไหล่ทดแทนเมื่อชิ้นส่วนเดิมชำรุดและหาอะไหล่มาตรฐานไม่ได้

แม้คำค้นทั่วไปจะเรียกว่า “เหล็ก FC250” แต่ในทางวิศวกรรม FC250 จัดอยู่ในกลุ่มเหล็กหล่อสีเทา การเลือกใช้เกรดนี้กับฐานเครื่องจักรต้องพิจารณาร่วมกับรูปทรง ความหนา ตำแหน่งรับแรง จุดยึดเครื่องจักร น้ำหนักของอุปกรณ์ สภาวะการสั่นสะเทือน งานกลึง และข้อกำหนดการตรวจสอบ ไม่ควรเลือกวัสดุจากชื่อเกรดเพียงอย่างเดียว

ข้อมูลพื้นฐานเกี่ยวกับเหล็กหล่อ FC250 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/fc250-cast-iron/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ฐานเครื่องจักรเหล็ก FC250 มีหน้าที่อะไร

ฐานเครื่องจักรเป็นโครงสร้างหลักที่ใช้รองรับชุดเครื่องจักร มอเตอร์ ระบบส่งกำลัง แบริ่ง เพลาหมุน หรืออุปกรณ์ที่ติดตั้งอยู่ด้านบน ฐานต้องรักษาตำแหน่งของส่วนประกอบต่าง ๆ ให้อยู่ในแนวตามที่ออกแบบ รวมถึงถ่ายทอดน้ำหนักและแรงจากเครื่องจักรลงสู่พื้นหรือโครงสร้างรองรับ

ในงานบางประเภท ฐานเครื่องไม่ได้เป็นเพียงแผ่นรองรับ แต่มีรายละเอียดซับซ้อน เช่น

  • รางสำหรับเลื่อนหรือปรับตำแหน่งอุปกรณ์
  • แท่นรองมอเตอร์และชุดเกียร์
  • รูยึดนอตและตำแหน่งฝังชิ้นส่วน
  • ผิวอ้างอิงสำหรับงานประกอบ
  • ช่องเปิดเพื่อลดน้ำหนักหรือเข้าถึงอุปกรณ์
  • ครีบเสริมความแข็งแรง
  • พื้นที่รองรับตลับลูกปืนหรือชุดเพลา
  • ผิวที่ต้องกลึงเพื่อควบคุมระดับและแนวศูนย์

ผู้ที่ต้องการพิจารณาชิ้นส่วนเครื่องจักรหล่อประเภทอื่นร่วมกับฐานเครื่อง สามารถดูแนวทางเกี่ยวกับชิ้นส่วนเครื่องจักรอุตสาหกรรมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

เหตุผลที่มีการเลือกเหล็กหล่อ FC250 สำหรับฐานเครื่อง

เหล็กหล่อสีเทาถูกนำมาใช้ผลิตตัวฐาน แท่นรอง และโครงสร้างเครื่องจักรในหลายลักษณะ เนื่องจากคุณลักษณะของวัสดุและความสามารถในการขึ้นรูปเป็นชิ้นงานหล่อที่มีรายละเอียดตามแบบ อย่างไรก็ตาม ความเหมาะสมของ FC250 ต้องตรวจสอบตามเงื่อนไขของแต่ละเครื่องจักร ไม่สามารถสรุปว่าใช้แทนวัสดุเดิมหรือใช้ได้กับฐานเครื่องทุกประเภท

ข้อมูลเกี่ยวกับคุณสมบัติของวัสดุเหล็กหล่อสามารถใช้เป็นข้อมูลประกอบการพิจารณาเบื้องต้นได้ที่

https://casmetals.com/cast-iron-materials-properties/

ส่วนตัวอย่างการนำเหล็กหล่อไปใช้ในชิ้นส่วนและเครื่องจักรประเภทต่าง ๆ สามารถศึกษาได้ที่

https://casmetals.com/cast-iron-materials-applications/

การรองรับและลดผลกระทบจากการสั่นสะเทือน

ฐานเครื่องจักรต้องเผชิญแรงจากการหมุน การตัด การกระแทก หรือการเคลื่อนที่ของชิ้นส่วน การออกแบบวัสดุและรูปทรงให้เหมาะสมมีผลต่อเสถียรภาพของเครื่องจักร คุณลักษณะด้านการหน่วงการสั่นสะเทือนของเหล็กหล่อสีเทาจึงเป็นหนึ่งในเหตุผลที่วัสดุกลุ่มนี้ได้รับการพิจารณาสำหรับฐานเครื่องบางประเภท

อย่างไรก็ตาม การควบคุมการสั่นไม่ได้ขึ้นอยู่กับเกรดวัสดุเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับความหนา รูปทรงครีบ ตำแหน่งศูนย์ถ่วง จุดรองรับ การยึดกับพื้น ความเร็วรอบ และความสมดุลของระบบด้วย

สามารถหล่อเป็นรูปทรงตามแบบได้

การหล่อช่วยสร้างฐานเครื่องที่มีแผ่นรองรับ ครีบ ช่องเปิด และส่วนต่างระดับอยู่ในชิ้นเดียวได้ ขอบเขตความซับซ้อนที่ผลิตได้จริงต้องพิจารณาจากแบบ ขนาดชิ้นงาน การถอดแบบหล่อ การวางระบบทางน้ำโลหะ และความเสี่ยงต่อการหดตัวหรือการบิดตัว

ผู้ที่ต้องการทำความเข้าใจกระบวนการหล่อเหล็กสำหรับชิ้นส่วนอุตสาหกรรม สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/iron-casting/

รองรับงานกลึงผิวประกอบ

ฐานเครื่องจักรมักมีผิวที่ต้องนำไปกลึง เช่น ผิวรองรับเครื่อง ผิวติดตั้งมอเตอร์ รางเลื่อน บ่ารับชิ้นส่วน และรูยึด การกำหนดพื้นที่กลึงและเนื้อเผื่อกลึงตั้งแต่ก่อนทำแบบหล่อช่วยลดความเสี่ยงที่ขนาดหลังกลึงจะไม่เพียงพอ

แนวคิดเกี่ยวกับเนื้อเผื่อกลึงสำหรับชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/what-is-machining-allowance/

รับหล่อฐานเครื่อง เหล็ก FC250 ตามแบบ Drawing

การผลิตตามแบบเหมาะกับงานที่มีข้อมูลขนาด รูปทรง ตำแหน่งรู ผิวอ้างอิง และข้อกำหนดวัสดุชัดเจน แบบที่ใช้เสนอราคาควรแสดงรายละเอียดที่จำเป็นต่อการประเมินชิ้นงานหล่อและงานกลึง โดยเฉพาะขนาดโดยรวม น้ำหนักโดยประมาณ ความหนาของผนัง ครีบเสริม ตำแหน่งรับแรง และผิวสำคัญหลังกลึง

ลูกค้าสามารถส่งแบบสองมิติ แบบสามมิติ หรือเอกสารประกอบอื่น ๆ เพื่อให้ตรวจสอบความเป็นไปได้ก่อนผลิต กระบวนการผลิตตามแบบมีรายละเอียดเพิ่มเติมที่

https://casmetals.com/casting-from-drawing/

ก่อนเริ่มงานควรแยกขนาดของชิ้นงานหล่อออกจากขนาดสำเร็จหลังกลึงให้ชัดเจน เพราะตำแหน่งที่ต้องกลึงต้องมีเนื้อเผื่อเพียงพอ ขณะที่ผิวหล่อซึ่งไม่ต้องกลึงอาจใช้ข้อกำหนดที่แตกต่างกัน

ข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อสามารถใช้ประกอบการจัดทำแบบได้ที่

https://casmetals.com/casting-tolerance-guide/

      เปลี่ยนเกรดวัสดุเพื่อยืดอายุการใช้งาน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Material Upgrade ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Material Upgrade
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตฐานเครื่องจักร FC250 จากตัวอย่างเดิม

กรณีไม่มีแบบ ลูกค้าอาจส่งฐานเครื่องเดิมหรือตัวอย่างชิ้นส่วนให้ตรวจสอบเพื่อจัดทำข้อมูลสำหรับผลิตอะไหล่ทดแทน วิธีนี้เหมาะกับเครื่องจักรเก่า เครื่องจักรนำเข้า หรือเครื่องจักรที่ไม่มีผู้ผลิตเดิมให้บริการแล้ว

บริการผลิตชิ้นงานหล่อจากตัวอย่างมีรายละเอียดที่

https://casmetals.com/casting-from-sample/

การผลิตจากตัวอย่างต้องพิจารณาว่าชิ้นงานเดิมมีการสึกหรอ แตก บิดงอ ถูกเชื่อมซ่อม หรือผ่านการดัดแปลงมาก่อนหรือไม่ ขนาดที่วัดได้จากตัวอย่างจึงอาจไม่ใช่ขนาดตั้งต้นที่ถูกต้องทั้งหมด โดยเฉพาะบริเวณผิวรองรับเครื่องจักร รางเลื่อน รูยึด และตำแหน่งประกอบที่ผ่านการใช้งานมาเป็นเวลานาน

หากตัวอย่างเสียหายมาก อาจต้องใช้หลักการวิศวกรรมย้อนกลับเพื่อรวบรวมขนาด หน้าที่ของชิ้นส่วน ตำแหน่งประกอบ และข้อมูลการใช้งานก่อนกำหนดแบบใหม่

https://casmetals.com/reverse-engineering/

การมีตัวอย่างเพียงอย่างเดียวไม่สามารถยืนยันเกรดวัสดุเดิม สมบัติเชิงกล หรือรายละเอียดภายในทั้งหมดได้ หากลูกค้าต้องการยืนยันว่าเป็น FC250 ควรจัดเตรียมเอกสารวัสดุเดิม หรือกำหนดวิธีตรวจวิเคราะห์และเกณฑ์ยอมรับให้ชัดเจนก่อนผลิต

ข้อมูลที่ควรส่งเพื่อประเมินงานฐานเครื่องจักร

เพื่อให้การประเมินรับหล่อฐานเครื่อง เหล็ก FC250 สอดคล้องกับการใช้งาน ควรจัดเตรียมข้อมูลดังต่อไปนี้

  • แบบ Drawing หรือไฟล์สามมิติ หากมี
  • รูปถ่ายชิ้นงานเดิมหลายมุม
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • จำนวนที่ต้องการผลิต
  • ข้อกำหนดวัสดุ FC250 และมาตรฐานที่ใช้อ้างอิง
  • จุดรับน้ำหนัก จุดยึด และบริเวณที่มีแรงกระทำ
  • ผิวสำคัญที่ต้องกลึง
  • ตำแหน่งรู ราง บ่า และผิวอ้างอิง
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • ความต้องการผลิตเฉพาะชิ้นงานหล่อหรือรวมงานกลึง
  • ตัวอย่างเดิมหรือชิ้นส่วนประกอบที่เกี่ยวข้อง
  • สภาพการใช้งานและลักษณะความเสียหายเดิม

สามารถใช้รายการตรวจสอบสำหรับการขอราคาชิ้นส่วนเครื่องจักรช่วยรวบรวมข้อมูลก่อนส่งประเมินได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

กรณีไม่มีแบบ สามารถศึกษาข้อมูลเบื้องต้นเกี่ยวกับการผลิตชิ้นส่วนเครื่องจักรจากตัวอย่างหรือข้อมูลหน้างานได้ที่

https://casmetals.com/machine-parts-without-drawing/

ประเด็นสำคัญในการออกแบบฐานเครื่องจักรสำหรับงานหล่อ

ความหนาและการเปลี่ยนหน้าตัด

ฐานเครื่องที่มีส่วนหนาและบางแตกต่างกันมากอาจเพิ่มความซับซ้อนในการหล่อ การเปลี่ยนหน้าตัดควรได้รับการทบทวนร่วมกับตำแหน่งครีบ มุม รอยต่อ และบริเวณสะสมมวลโลหะ เพื่อควบคุมความเสี่ยงจากการแข็งตัวที่ไม่สม่ำเสมอ

ครีบเสริมและมุมภายใน

ครีบเสริมต้องออกแบบให้ตอบโจทย์ด้านโครงสร้างและสามารถผลิตด้วยกระบวนการหล่อได้จริง มุมภายในที่แหลมเกินไปหรือจุดต่อที่เกิดการรวมตัวของเนื้อโลหะมากอาจเป็นตำแหน่งที่ต้องพิจารณาเพิ่มเติม จึงควรตรวจแบบก่อนทำแม่พิมพ์

ผิวอ้างอิงและตำแหน่งตั้งกลึง

ผิวรองรับเครื่องจักรและตำแหน่งรูยึดต้องสัมพันธ์กับแนวตั้งกลึง หากไม่กำหนดจุดอ้างอิงให้ชัดเจน อาจเกิดปัญหาในการจับยึดหรือควบคุมตำแหน่งระหว่างกระบวนการกลึง การระบุ Datum และขนาดสำคัญในแบบช่วยให้ผู้ผลิตเข้าใจลำดับความสำคัญของแต่ละผิว

ค่าคลาดเคลื่อนต้องสอดคล้องกับกระบวนการ

ไม่ควรกำหนดค่าคลาดเคลื่อนละเอียดเท่ากันทั้งชิ้นโดยไม่มีความจำเป็น ผิวหล่อทั่วไปและผิวที่ต้องกลึงควรแยกข้อกำหนดออกจากกัน เพื่อให้สามารถเลือกกระบวนการผลิตและตรวจสอบได้เหมาะสม

ข้อมูลพื้นฐานเกี่ยวกับความหมายของค่าคลาดเคลื่อนในงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-casting-tolerance/

กระบวนการพิจารณาผลิตฐานเครื่องจักร FC250

1. ตรวจสอบแบบหรือตัวอย่าง

ตรวจสอบรูปทรง ขนาด ความหนา ครีบ จุดรับแรง ผิวกลึง และตำแหน่งสำคัญ หากข้อมูลไม่ครบควรระบุประเด็นที่ต้องยืนยันก่อนเสนอแนวทางผลิต

2. ทบทวนวัสดุ

ตรวจสอบว่าลูกค้าระบุ FC250 จากแบบเดิม มาตรฐาน เครื่องจักรต้นแบบ หรือผลวิเคราะห์วัสดุ หากเป็นการเปลี่ยนเกรดวัสดุ ต้องพิจารณาสภาวะใช้งานและข้อกำหนดทางวิศวกรรมก่อนตัดสินใจ

ข้อมูลภาพรวมเกี่ยวกับเหล็กหล่อสีเทาสามารถศึกษาได้ที่

https://casmetals.com/gray-cast-iron/

3. ประเมินความเหมาะสมต่อการหล่อ

พิจารณารูปทรง การถอดแบบหล่อ จุดแบ่งแบบ แกนทราย การเปลี่ยนหน้าตัด และทิศทางการแข็งตัว รวมถึงประเด็นที่อาจต้องปรับแบบเพื่อช่วยให้ผลิตได้

ข้อมูลเกี่ยวกับกระบวนการหล่อทรายสำหรับชิ้นงานอุตสาหกรรมสามารถศึกษาได้ที่

https://casmetals.com/sand-casting-guide/

4. กำหนดขอบเขตงานกลึง

ระบุว่าลูกค้าต้องการชิ้นงานสภาพหล่อ ชิ้นงานกลึงหยาบ หรือชิ้นงานกลึงตามขนาดสำเร็จ พร้อมกำหนดผิวอ้างอิงและเกณฑ์ตรวจรับของแต่ละขั้นตอน

5. กำหนดแผนตรวจสอบ

ขอบเขตการตรวจสอบควรสัมพันธ์กับแบบ มาตรฐาน และความสำคัญของฐานเครื่อง เช่น การตรวจขนาด ลักษณะผิว ตำแหน่งผิวกลึง หรือข้อกำหนดวัสดุ ทั้งนี้ต้องตกลงวิธีตรวจและเอกสารที่ต้องการก่อนผลิต

การผลิตฐานเครื่องสำหรับงานซ่อมและจำนวนน้อย

ฐานเครื่องจักรบางรายการเป็นอะไหล่เฉพาะรุ่น จึงอาจต้องผลิตเพื่อซ่อมเครื่องเพียงไม่กี่ชิ้น ความเป็นไปได้และต้นทุนต้องพิจารณาจากขนาด น้ำหนัก ความซับซ้อนของแบบ ค่าแม่พิมพ์ งานกลึง และจำนวนผลิตจริง

ข้อมูลเกี่ยวกับบริการหล่อชิ้นงานจำนวนน้อยสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/low-volume-casting-service/

หากฐานเครื่องเดิมเสียหายจนเครื่องจักรหยุดทำงาน ควรส่งข้อมูลความเสียหายพร้อมแบบและกำหนดการที่ต้องการให้ตรวจสอบ การแจ้งว่าเป็นงานเร่งด่วนไม่ได้หมายความว่าทุกขั้นตอนสามารถตัดออกได้ เพราะการทบทวนแบบ วัสดุ และจุดสำคัญยังจำเป็นต่อความเหมาะสมของชิ้นงาน

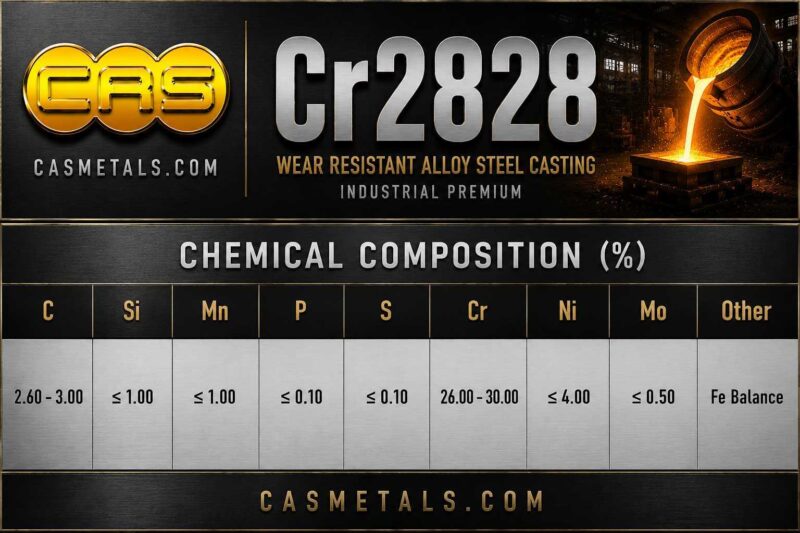
ตารางส่วนผสมทางเคมีเหล็กทนความร้อนเกรด CR2828 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn Cr Ni และองค์ประกอบทางเคมีตามมาตรฐานงานหล่ออุตสาหกรรม
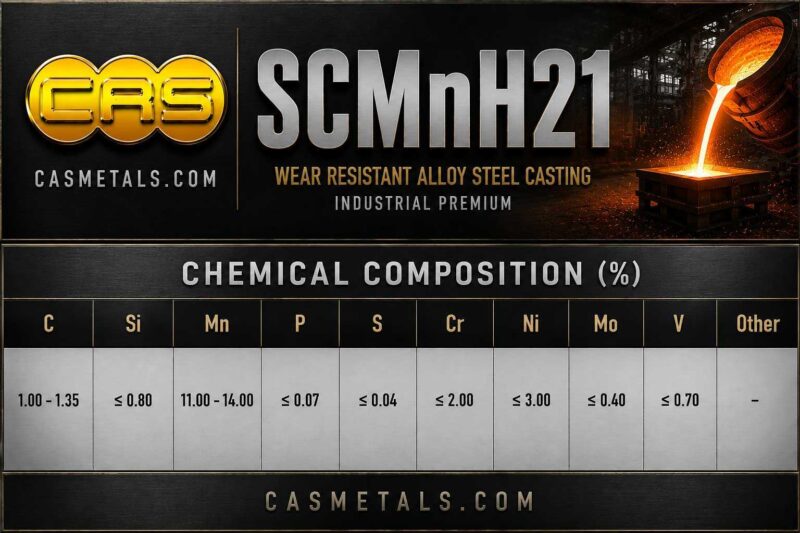
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH21 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
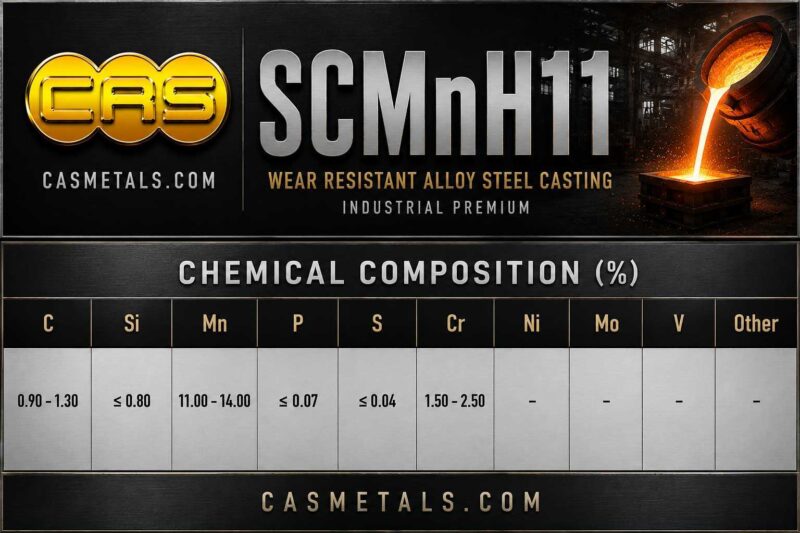
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH11 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
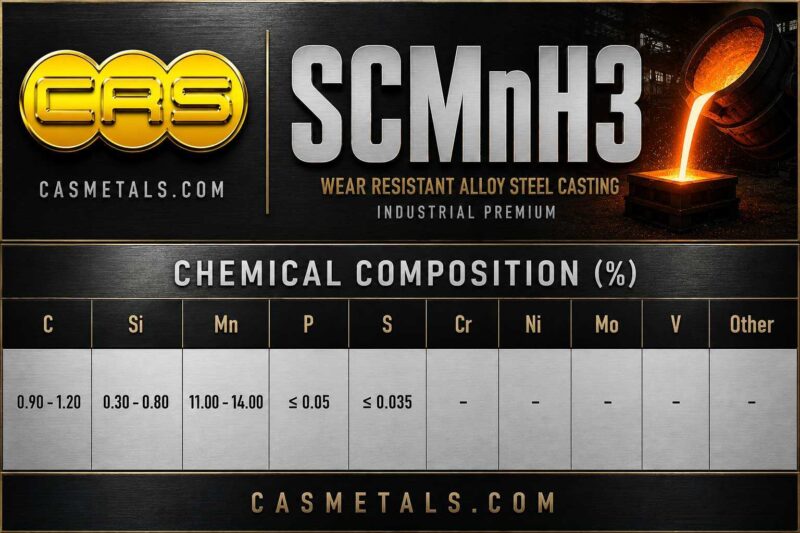
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH3 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
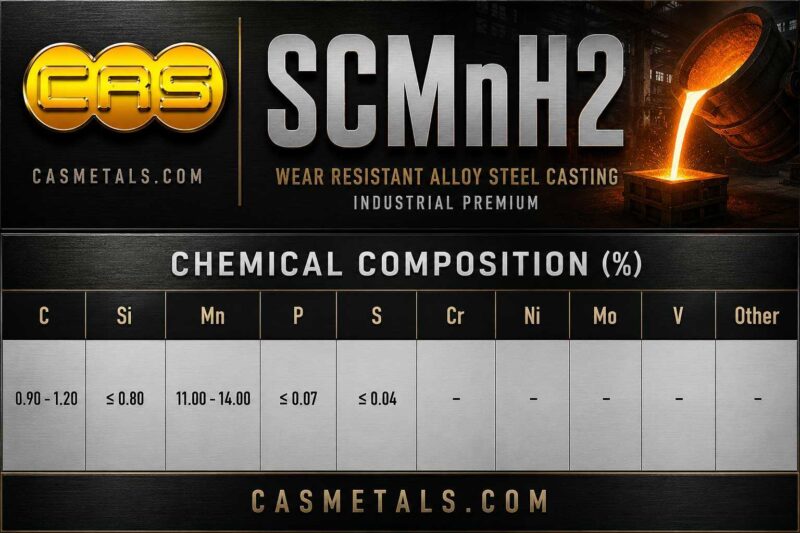
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH2 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ข้อควรระวังก่อนเปลี่ยนวัสดุมาเป็น FC250

ไม่ควรเปลี่ยนจากเหล็กหล่อเกรดอื่น เหล็กกล้า หรือโครงสร้างเชื่อมมาเป็น FC250 โดยพิจารณาเพียงขนาดภายนอก การเปลี่ยนวัสดุอาจกระทบความแข็งแรง รูปทรง ความหนา น้ำหนัก วิธีประกอบ พฤติกรรมเมื่อรับแรง และอายุใช้งาน

ก่อนเปลี่ยนวัสดุควรตรวจสอบอย่างน้อยดังนี้

  • วัสดุเดิมและมาตรฐานที่อ้างอิง
  • ทิศทางและลักษณะของแรง
  • น้ำหนักชุดเครื่องจักร
  • แรงกระแทกและการสั่นสะเทือน
  • ตำแหน่งที่มีความเค้นสูง
  • ลักษณะความเสียหายของชิ้นงานเดิม
  • อุณหภูมิและสภาพแวดล้อม
  • วิธีติดตั้งและการยึดกับพื้น
  • งานกลึงและค่าคลาดเคลื่อนหลังผลิต
  • ข้อกำหนดความปลอดภัยของเครื่องจักร

หากไม่มีข้อมูลเพียงพอ ควรให้ผู้รับผิดชอบด้านวิศวกรรมของเครื่องจักรตรวจสอบและอนุมัติวัสดุก่อนสั่งผลิต

รับหล่อฐานเครื่อง เหล็ก FC250 กับ CASMETALS

CASMETALS รับพิจารณาผลิตฐานเครื่องจักร FC250 ตามแบบหรือตัวอย่างสำหรับงานอุตสาหกรรม โดยตรวจสอบข้อมูลของชิ้นงานเป็นรายกรณี ขอบเขตงานอาจครอบคลุมการทบทวนแบบ การพิจารณารูปทรงสำหรับงานหล่อ การผลิตชิ้นงานหล่อ และงานกลึงตามรายละเอียดที่ตกลงกัน

ผู้ที่ต้องการสำรวจบริการผลิตชิ้นงานหล่อตามความต้องการสามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/custom-casting/

สำหรับการผลิตอะไหล่เครื่องจักรหล่อโดยรวม สามารถดูรายละเอียดได้ที่

https://casmetals.com/machine-parts-casting/

ก่อนขอราคา ควรส่งแบบหรือตัวอย่าง ขนาด จำนวน วัสดุ งานกลึง และสภาพใช้งาน เพื่อให้ตรวจสอบขอบเขตและความเหมาะสมของกระบวนการผลิต

ขั้นตอนการจัดเตรียมข้อมูลและสั่งผลิตสามารถศึกษาได้ที่

https://casmetals.com/how-to-order/

ส่งรายละเอียดเพื่อขอให้ CASMETALS ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อฐานเครื่อง เหล็ก FC250 ต้องมีแบบ Drawing หรือไม่?

การรับหล่อฐานเครื่อง เหล็ก FC250 สามารถพิจารณาผลิตได้ทั้งกรณีที่มีแบบ Drawing และไม่มีแบบ หากมีแบบ ควรระบุขนาดโดยรวม ความหนา ครีบเสริม จุดรับน้ำหนัก ตำแหน่งรูยึด ผิวอ้างอิง และบริเวณที่ต้องกลึงให้ชัดเจน พร้อมแยกขนาดชิ้นงานหล่อออกจากขนาดสำเร็จหลังกลึง ข้อมูลเหล่านี้ช่วยให้ตรวจสอบรูปทรง วางแนวทางการทำแบบหล่อ และกำหนดขอบเขตการผลิตได้ตรงกับความต้องการมากขึ้น

กรณีไม่มีแบบ สามารถส่งตัวอย่างฐานเครื่องเดิม รูปถ่ายหลายมุม ขนาดที่ตรวจวัดได้ และข้อมูลตำแหน่งประกอบมาให้พิจารณา อย่างไรก็ตาม หากตัวอย่างผ่านการใช้งานจนสึกหรอ แตก บิดตัว หรือเคยเชื่อมซ่อม ขนาดที่วัดได้อาจไม่ใช่ขนาดตั้งต้นที่ถูกต้อง จึงต้องตรวจสอบจุดอ้างอิงและหน้าที่ของชิ้นส่วนก่อนจัดทำแบบผลิตใหม่

รายละเอียดการผลิตชิ้นงานหล่อตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

ส่วนแนวทางผลิตชิ้นส่วนเครื่องจักรในกรณีไม่มีแบบสามารถดูได้ที่

https://casmetals.com/machine-parts-without-drawing/

2. สามารถรับหล่อฐานเครื่องจักร FC250 จากตัวอย่างเดิมได้หรือไม่?

สามารถพิจารณาผลิตฐานเครื่องจักร FC250 จากตัวอย่างเดิมได้ เหมาะสำหรับเครื่องจักรเก่า เครื่องจักรนำเข้า หรืออะไหล่ที่ผู้ผลิตเดิมเลิกจำหน่ายแล้ว ลูกค้าควรจัดเตรียมตัวอย่างจริง พร้อมข้อมูลว่าแต่ละผิวใช้ประกอบกับอุปกรณ์ใด บริเวณใดต้องกลึง และตำแหน่งใดเป็นจุดอ้างอิงสำคัญของเครื่องจักร

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าขนาด วัสดุ และสมบัติเดิมทั้งหมดจะถูกถ่ายทอดอย่างสมบูรณ์ เพราะตัวอย่างอาจมีการสึกหรอหรือเปลี่ยนรูปจากการใช้งาน หากต้องการระบุ FC250 ควรมีข้อกำหนดวัสดุจากแบบเดิม เอกสารประจำเครื่อง หรือกำหนดวิธีตรวจวิเคราะห์วัสดุก่อนผลิต การอนุมัติแบบที่จัดทำขึ้นใหม่ก่อนเริ่มทำแบบหล่อช่วยลดความคลาดเคลื่อนระหว่างชิ้นงานเดิมกับชิ้นงานทดแทน

ข้อมูลเกี่ยวกับการผลิตชิ้นงานหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

3. เหล็ก FC250 คือวัสดุประเภทใด และเหมาะกับฐานเครื่องจักรหรือไม่?

FC250 เป็นเกรดในกลุ่มเหล็กหล่อสีเทา แม้ในคำค้นทางการตลาดจะนิยมเรียกว่า “เหล็ก FC250” การพิจารณานำมาผลิตฐานเครื่องจักรต้องตรวจสอบทั้งข้อกำหนดตามมาตรฐาน รูปทรงชิ้นงาน ความหนา จุดรับแรง ลักษณะการสั่นสะเทือน งานกลึง และสภาพการติดตั้ง ไม่ควรสรุปความเหมาะสมจากชื่อเกรดเพียงอย่างเดียว

เหล็กหล่อสีเทาถูกนำมาใช้กับตัวฐาน แท่นรอง และโครงสร้างเครื่องจักรหลายประเภท เนื่องจากสามารถผลิตเป็นรูปทรงหล่อที่มีครีบ ช่องเปิด และส่วนรองรับอยู่ในชิ้นเดียว รวมถึงมีคุณลักษณะที่ถูกนำมาพิจารณาในงานซึ่งเกี่ยวข้องกับการสั่นสะเทือน อย่างไรก็ตาม หากฐานต้องรับแรงกระแทกรุนแรง แรงดึงสูง หรือมีความเสี่ยงด้านความปลอดภัย ต้องให้วิศวกรตรวจสอบวัสดุและโครงสร้างโดยละเอียดก่อนสั่งผลิต

ข้อมูลเฉพาะเกี่ยวกับเหล็กหล่อ FC250 สามารถศึกษาได้ที่

https://casmetals.com/fc250-cast-iron/

4. ฐานเครื่องจักร FC250 ช่วยลดการสั่นสะเทือนได้หรือไม่?

คุณลักษณะด้านการหน่วงการสั่นสะเทือนของเหล็กหล่อสีเทาเป็นปัจจัยหนึ่งที่ทำให้วัสดุกลุ่มนี้ได้รับการพิจารณาสำหรับฐานเครื่องจักร แต่ไม่ควรสรุปว่าการเลือก FC250 เพียงอย่างเดียวจะแก้ปัญหาการสั่นได้ทั้งหมด เพราะการสั่นสะเทือนของเครื่องจักรยังขึ้นอยู่กับรูปทรงฐาน ความหนา ตำแหน่งครีบ จุดรองรับ ศูนย์ถ่วง การยึดกับพื้น ความสมดุลของชิ้นส่วนหมุน ความเร็วรอบ และสภาพของตลับลูกปืนหรือระบบส่งกำลัง

ก่อนรับหล่อฐานเครื่อง เหล็ก FC250 ควรตรวจสอบต้นเหตุของการสั่นและกำหนดข้อมูลการใช้งานให้ครบ หากเครื่องเดิมมีปัญหาฐานแตกร้าว นอตคลาย หรือแนวศูนย์เปลี่ยน ควรวิเคราะห์ว่าปัญหาเกิดจากวัสดุ รูปทรง การติดตั้ง หรือแรงจากเครื่องจักร การเพิ่มความหนาหรือครีบโดยไม่มีการคำนวณอาจเพิ่มน้ำหนักและเปลี่ยนการกระจายแรงโดยไม่ได้แก้ต้นเหตุ

ข้อมูลพื้นฐานเกี่ยวกับคุณสมบัติของวัสดุเหล็กหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/cast-iron-materials-properties/

5. การขอราคารับหล่อฐานเครื่อง เหล็ก FC250 ต้องส่งข้อมูลอะไรบ้าง?

ข้อมูลสำคัญสำหรับขอราคาประกอบด้วยแบบ Drawing หรือชิ้นงานตัวอย่าง ขนาดโดยรวม น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรดวัสดุ ผิวที่ต้องกลึง ค่าคลาดเคลื่อนของขนาดสำคัญ และสภาพการใช้งาน หากเป็นฐานเครื่องทดแทน ควรแนบรูปถ่ายชิ้นงานเดิม จุดแตกหรือจุดสึกหรอ ตำแหน่งติดตั้ง และข้อมูลอุปกรณ์ที่วางอยู่บนฐานด้วย

ควรระบุขอบเขตงานให้ชัดเจนว่าต้องการเฉพาะชิ้นงานหล่อ ต้องการกลึงหยาบ หรือให้ผลิตตามขนาดสำเร็จ รวมถึงแจ้งว่าต้องการตรวจสอบหรือเอกสารประกอบประเภทใด การมีข้อมูลครบช่วยให้ผู้ผลิตแยกต้นทุนแบบหล่อ งานหล่อ งานกลึง และการตรวจสอบได้ตรงขอบเขตมากกว่าการแจ้งเพียงความกว้าง ความยาว และความสูงของฐานเครื่อง

รายการตรวจสอบสำหรับขอราคาชิ้นส่วนเครื่องจักรสามารถดูได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

6. รับหล่อฐานเครื่องจักร FC250 จำนวนน้อยได้หรือไม่?

การหล่อฐานเครื่องจักร FC250 จำนวนน้อยสามารถส่งรายละเอียดมาให้ประเมินเป็นรายกรณีได้ โดยเฉพาะงานซ่อมเครื่องจักร งานสร้างอะไหล่ทดแทน หรือฐานเครื่องเฉพาะรุ่นที่ไม่มีจำหน่ายทั่วไป อย่างไรก็ตาม ความเป็นไปได้และต้นทุนต่อชิ้นขึ้นอยู่กับขนาด น้ำหนัก ความซับซ้อนของรูปทรง แบบหล่อ แกนทราย จำนวนผลิต งานกลึง และข้อกำหนดการตรวจสอบ

งานจำนวนน้อยอาจมีต้นทุนแบบหล่อและค่าเตรียมการกระจายอยู่ในจำนวนชิ้นที่จำกัด ลูกค้าจึงควรแจ้งจำนวนที่ต้องใช้ทันทีและจำนวนที่อาจใช้ในอนาคต เพื่อเปรียบเทียบทางเลือกการผลิตอย่างเหมาะสม ไม่ควรสรุป MOQ หรือราคาจากชิ้นงานอื่น เพราะฐานเครื่องแต่ละแบบมีรูปทรงและกระบวนการผลิตแตกต่างกัน

รายละเอียดเกี่ยวกับบริการหล่อชิ้นงานจำนวนน้อยสามารถศึกษาได้ที่

https://casmetals.com/low-volume-casting-service/

7. ฐานเครื่องจักร FC250 สามารถกลึงผิวและเจาะรูหลังหล่อได้หรือไม่?

ฐานเครื่องจักร FC250 สามารถออกแบบให้มีผิวสำหรับกลึง เจาะรู คว้าน หรือเตรียมตำแหน่งประกอบหลังการหล่อได้ แต่ต้องกำหนดผิวสำคัญและเนื้อเผื่อกลึงไว้ตั้งแต่ขั้นตอนตรวจแบบ บริเวณที่มักต้องกลึง ได้แก่ ผิวรองรับมอเตอร์ ผิวติดตั้งชุดเกียร์ รางเลื่อน บ่ารับชิ้นส่วน รูยึด และผิวอ้างอิงสำหรับควบคุมระดับหรือแนวศูนย์

การเผื่อเนื้อกลึงมากเกินไปอาจเพิ่มน้ำหนักและเวลาผลิต ส่วนการเผื่อน้อยเกินไปอาจทำให้กลึงไม่ถึงผิวที่ต้องการ โดยเฉพาะฐานขนาดใหญ่หรือรูปทรงที่มีโอกาสเปลี่ยนรูปหลังหล่อ แบบควรแสดงขนาดชิ้นงานหล่อ ขนาดสำเร็จ ตำแหน่ง Datum และค่าคลาดเคลื่อนของแต่ละผิวแยกกันอย่างชัดเจน

ข้อมูลเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/what-is-machining-allowance/

8. ควรกำหนดค่าคลาดเคลื่อนของฐานเครื่องจักร FC250 อย่างไร?

ค่าคลาดเคลื่อนควรกำหนดตามหน้าที่ของแต่ละบริเวณและกระบวนการผลิต ไม่ควรกำหนดค่าละเอียดเท่ากันทุกขนาดของฐานเครื่อง ผิวที่คงสภาพหล่อสามารถใช้ข้อกำหนดที่เหมาะกับกระบวนการหล่อ ส่วนผิวรองรับเครื่องจักร รูยึด รางเลื่อน และบ่าประกอบที่ต้องการความแม่นยำควรกำหนดเป็นผิวกลึงพร้อมระบุค่าคลาดเคลื่อนแยกต่างหาก

ก่อนผลิตควรตกลงจุดอ้างอิง วิธีตรวจวัด และขนาดที่ถือว่าสำคัญต่อการประกอบ หากกำหนดค่าคลาดเคลื่อนโดยไม่สัมพันธ์กับวิธีจับยึดและลำดับงานกลึง อาจทำให้ตรวจรับยากหรือเพิ่มต้นทุนโดยไม่สร้างประโยชน์ต่อการใช้งานจริง สำหรับฐานที่ต้องประกอบกับอุปกรณ์เดิม ควรตรวจขนาดชิ้นส่วนคู่ประกอบร่วมด้วย ไม่ควรอ้างอิงเฉพาะฐานที่สึกหรอแล้ว

แนวทางพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

9. สามารถเปลี่ยนฐานเครื่องวัสดุเดิมมาใช้ FC250 ได้หรือไม่?

การเปลี่ยนวัสดุเดิมมาเป็น FC250 ต้องผ่านการตรวจสอบทางวิศวกรรมก่อน ไม่ควรเปลี่ยนโดยพิจารณาเพียงว่าขนาดภายนอกเหมือนกัน เพราะวัสดุแต่ละชนิดมีพฤติกรรมเมื่อรับแรง กระแทก สั่นสะเทือน และเปลี่ยนแปลงอุณหภูมิแตกต่างกัน หากฐานเดิมเป็นเหล็กกล้า โครงสร้างเชื่อม เหล็กหล่อเกรดอื่น หรือวัสดุชนิดอื่น การเปลี่ยนวัสดุอาจต้องปรับความหนา ครีบ จุดต่อ และวิธีติดตั้ง

ข้อมูลที่ควรตรวจสอบประกอบด้วยวัสดุเดิม น้ำหนักชุดเครื่องจักร ลักษณะแรง จุดรับน้ำหนัก ความเร็วรอบ อุณหภูมิ สภาพแวดล้อม ตำแหน่งยึด และประวัติความเสียหาย หากไม่มีแบบเดิมหรือเอกสารวัสดุ อาจต้องตรวจวิเคราะห์ตัวอย่างและจัดทำแบบใหม่ผ่านกระบวนการวิศวกรรมย้อนกลับ โดยให้ผู้รับผิดชอบเครื่องจักรอนุมัติข้อกำหนดก่อนผลิต

ข้อมูลเกี่ยวกับกระบวนการวิศวกรรมย้อนกลับสามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

10. กระบวนการหล่อทรายเหมาะกับฐานเครื่องจักร FC250 หรือไม่?

การหล่อทรายเป็นกระบวนการหนึ่งที่สามารถพิจารณาสำหรับฐานเครื่องจักร FC250 เนื่องจากรองรับชิ้นงานที่มีรูปทรง ขนาด และรายละเอียดหลากหลายได้ แต่ความเหมาะสมต้องประเมินจากแบบจริง โดยพิจารณาจุดแบ่งแบบ ทิศทางถอดแบบ แกนทราย ความหนาของผนัง ครีบ ช่องเปิด และบริเวณที่มีมวลโลหะสะสม

การออกแบบฐานสำหรับงานหล่อต้องคำนึงถึงความสามารถในการขึ้นแบบและการควบคุมการแข็งตัว หากชิ้นงานมีส่วนหนาและบางเปลี่ยนแปลงอย่างรวดเร็ว มุมภายในแหลม หรือจุดรวมของครีบหลายตำแหน่ง อาจต้องปรับรายละเอียดให้เหมาะสมก่อนผลิต การกำหนดกระบวนการขั้นสุดท้ายควรทำหลังจากตรวจแบบ ขนาด จำนวน และข้อกำหนดผิวสำเร็จแล้ว

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการหล่อทรายสามารถดูได้ที่

https://casmetals.com/sand-casting-guide/

11. หากฐานเครื่องเดิมแตก ควรผลิตตามตัวอย่างเดิมทันทีหรือไม่?

ไม่ควรคัดลอกรูปทรงจากฐานเครื่องที่แตกแล้วนำไปผลิตทันทีโดยไม่วิเคราะห์สาเหตุ เพราะชิ้นงานใหม่อาจเสียหายซ้ำในตำแหน่งเดิม ควรตรวจสอบลักษณะรอยแตก ตำแหน่งเริ่มต้นของความเสียหาย การกระจายแรง การยึดนอต สภาพพื้นรองรับ แนวศูนย์ของเครื่องจักร และประวัติการสั่นสะเทือนหรือแรงกระแทก

หากตัวอย่างผ่านการเชื่อมซ่อมหรือดัดแปลง ควรแยกให้ได้ว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดถูกเพิ่มภายหลัง การปรับความหนา เพิ่มครีบ หรือเปลี่ยนตำแหน่งรูควรอาศัยการตรวจสอบทางวิศวกรรม ไม่ควรใช้การคาดเดา การผลิตจากตัวอย่างเหมาะสำหรับใช้รวบรวมข้อมูล แต่แบบผลิตใหม่ต้องสะท้อนขนาดและหน้าที่ที่ถูกต้องของฐานเครื่อง

แนวทางเกี่ยวกับการผลิตชิ้นส่วนทดแทนด้วยกระบวนการหล่อสามารถศึกษาได้ที่

https://casmetals.com/replacement-parts-casting/

12. ฐานเครื่องจักร FC250 แบบใดที่ควรส่งให้ตรวจสอบก่อนผลิต?

ฐานเครื่องที่ควรตรวจสอบรายละเอียดเป็นพิเศษ ได้แก่ ฐานขนาดใหญ่ ฐานที่มีผนังหนาและบางต่างกันมาก ฐานที่มีครีบจำนวนมาก ฐานที่มีช่องภายในหรือใช้แกนทราย ฐานที่รับเครื่องจักรหมุนความเร็วสูง และฐานที่ต้องควบคุมผิวประกอบหลายตำแหน่งให้อยู่ในแนวเดียวกัน

ชิ้นงานที่มีประวัติแตกร้าว บิดตัว หรือกลึงแล้วเนื้อไม่พอก็ควรส่งข้อมูลความเสียหายเดิมมาพร้อมแบบ การตรวจสอบก่อนผลิตช่วยแยกประเด็นด้านวัสดุ รูปทรง กระบวนการหล่อ งานกลึง และการติดตั้งออกจากกัน หากแบบมีรายละเอียดไม่เหมาะกับการหล่อ อาจต้องหารือการปรับมุม ความหนา ครีบ หรือจุดแบ่งแบบ โดยต้องไม่กระทบหน้าที่หลักของฐานเครื่อง

ข้อมูลเกี่ยวกับบริการผลิตชิ้นงานหล่อตามความต้องการสามารถดูได้ที่

https://casmetals.com/custom-casting/

13. สามารถรับหล่อฐานเครื่อง FC250 สำหรับเครื่องจักรนำเข้าและรุ่นเลิกผลิตได้หรือไม่?

ฐานเครื่องจักรนำเข้าหรือเครื่องจักรรุ่นเลิกผลิตสามารถส่งข้อมูลมาให้ประเมินการสร้างอะไหล่ทดแทนได้ โดยใช้แบบเดิม ตัวอย่างจริง คู่มือเครื่องจักร รูปถ่าย ตำแหน่งประกอบ และขนาดของอุปกรณ์ที่ติดตั้งบนฐาน หากข้อมูลไม่ครบ อาจต้องตรวจวัดชิ้นงานและชิ้นส่วนคู่ประกอบเพื่อสร้างแบบใหม่ก่อนผลิต

ข้อสำคัญคือไม่ควรคัดลอกเฉพาะรูปร่างภายนอก เพราะฐานเครื่องอาจมีผิวอ้างอิง แนวศูนย์ รูยึด หรือระยะประกอบที่สัมพันธ์กับระบบอื่น หากเครื่องจักรถูกดัดแปลงจากสภาพเดิม ควรบันทึกการเปลี่ยนแปลงเหล่านั้นไว้ในแบบใหม่ด้วย การระบุ FC250 ต้องอ้างอิงข้อมูลวัสดุหรือข้อกำหนดที่ตรวจสอบได้ ไม่ควรอนุมานจากสี ผิวแตก หรือรูปลักษณ์เพียงอย่างเดียว

รายละเอียดเกี่ยวกับการผลิตอะไหล่สำหรับเครื่องจักรนำเข้าสามารถศึกษาได้ที่

https://casmetals.com/imported-machine-parts-casting/

14. ระยะเวลาผลิตและราคาฐานเครื่องจักร FC250 ขึ้นอยู่กับอะไร?

ระยะเวลาผลิตและราคาไม่สามารถกำหนดจากคำว่า “ฐานเครื่อง FC250” เพียงอย่างเดียว เนื่องจากขึ้นอยู่กับขนาด น้ำหนัก รูปทรง ความซับซ้อนของแบบหล่อ จำนวนแกนทราย จำนวนที่สั่ง งานกลึง ค่าคลาดเคลื่อน ข้อกำหนดการตรวจสอบ และความพร้อมของข้อมูลจากลูกค้า ฐานที่มีขนาดใกล้กันอาจใช้กระบวนการและต้นทุนแตกต่างกันมากหากรายละเอียดภายในหรือผิวกลึงไม่เหมือนกัน

เพื่อให้ประเมินได้ตรงขอบเขต ควรส่งแบบหรือตัวอย่าง ระบุจำนวน เกรดวัสดุ จุดสำคัญ และแจ้งว่าต้องการชิ้นงานสภาพใด หากมีวันใช้งานเป้าหมายควรแจ้งพร้อมการขอราคา แต่ต้องรอการตรวจสอบความเป็นไปได้และแผนผลิตก่อนยืนยัน ไม่ควรนำราคาหรือระยะเวลาของฐานเครื่องแบบอื่นมาใช้แทนโดยตรง

ขั้นตอนการเตรียมข้อมูลสำหรับสั่งผลิตสามารถดูได้ที่

https://casmetals.com/how-to-order/

15. ติดต่อขอประเมินรับหล่อฐานเครื่อง เหล็ก FC250 ได้อย่างไร?

ลูกค้าสามารถส่งแบบ Drawing ไฟล์สามมิติ รูปถ่าย หรือตัวอย่างฐานเครื่องเดิม พร้อมแจ้งขนาด จำนวน วัสดุ งานกลึง สภาพการใช้งาน และปัญหาของชิ้นงานเดิม หากมีผิวอ้างอิง จุดรับน้ำหนัก รูยึด หรือค่าคลาดเคลื่อนสำคัญ ควรทำเครื่องหมายในแบบหรือรูปถ่ายให้ชัดเจน

CASMETALS จะใช้ข้อมูลดังกล่าวตรวจสอบขอบเขตงานและความเหมาะสมเบื้องต้น การเสนอราคาต้องอ้างอิงรายละเอียดของชิ้นงานจริง จึงไม่ควรส่งเพียงชื่อวัสดุและขนาดโดยรวม หากยังไม่มีแบบ ควรส่งตัวอย่างหรือข้อมูลเครื่องจักรที่เกี่ยวข้องเพื่อประเมินว่าต้องตรวจวัดหรือจัดทำแบบเพิ่มเติมหรือไม่

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS