banner bg

รับหล่อชิ้นส่วนเหล็ก FC250 จำนวนน้อยสำหรับงานซ่อม

บริการหล่อ เหล็ก FC250 จำนวนน้อย เหมาะสำหรับโรงงานที่ต้องการผลิตอะไหล่เครื่องจักรทดแทน ชิ้นส่วนที่เลิกผลิต อะไหล่นำเข้าที่รอของนาน หรือชิ้นงานซ่อมบำรุงซึ่งไม่จำเป็นต้องสั่งผลิตเป็นจำนวนมาก สามารถพิจารณาผลิตจากแบบ Drawing ตัวอย่างชิ้นงานเดิม หรือข้อมูลขนาดที่ตรวจสอบได้

ก่อนผลิตต้องพิจารณาร่วมกันทั้งเกรดวัสดุ รูปร่างชิ้นงาน ความหนาแต่ละตำแหน่ง น้ำหนัก จำนวนที่ต้องการ ผิวงานหลังหล่อ พื้นที่กลึง ค่าคลาดเคลื่อน และสภาพการใช้งานจริง เพราะคำว่า FC250 เพียงอย่างเดียวยังไม่เพียงพอสำหรับยืนยันว่าชิ้นงานใหม่จะเหมาะกับเครื่องจักรทุกประเภท

ข้อมูลพื้นฐานเกี่ยวกับเหล็กหล่อ FC250 สามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/fc250-cast-iron/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

หล่อเหล็ก FC250 จำนวนน้อยเหมาะกับงานประเภทใด

การผลิตจำนวนน้อยมักเกิดขึ้นในงานซ่อมบำรุงซึ่งต้องการอะไหล่เพียงหนึ่งชิ้นหรือจำนวนจำกัด แต่ไม่สามารถซื้ออะไหล่เดิมได้ตามปกติ เช่น ผู้ผลิตเครื่องจักรหยุดจำหน่ายอะไหล่ รุ่นเครื่องจักรมีอายุการใช้งานมานาน อะไหล่นำเข้ามีข้อจำกัดด้านเวลา หรือโรงงานต้องการเก็บอะไหล่สำรองสำหรับจุดสำคัญในสายการผลิต

ตัวอย่างชิ้นส่วนที่อาจพิจารณาผลิตด้วยเหล็กหล่อ FC250 ได้แก่

  • ตัวเสื้อเครื่องจักรและฝาครอบ
  • ฐานรองเครื่องจักร
  • พูลเลย์และชิ้นส่วนส่งกำลังบางประเภท
  • ตัวเสื้อปั๊มและฝาปั๊ม
  • หน้าแปลนและแผ่นรอง
  • ชิ้นส่วนรองรับหรือชิ้นส่วนโครงสร้างของเครื่องจักร
  • อะไหล่ที่ต้องนำไปกลึง เจาะ คว้าน หรือปาดผิวหลังหล่อ

ผู้จัดซื้อที่ต้องการตรวจสอบตัวอย่างชิ้นส่วนเครื่องจักรอุตสาหกรรมเพิ่มเติม สามารถดูข้อมูลได้ที่
https://casmetals.com/industrial-machine-parts-casting/

อย่างไรก็ตาม รายการข้างต้นไม่ได้หมายความว่า FC250 จะเหมาะกับชิ้นส่วนทุกชิ้น การเลือกวัสดุต้องพิจารณาแรงกระแทก การสั่นสะเทือน โหลด สภาพผิวสัมผัส อุณหภูมิ สารเคมี การหล่อลื่น และรูปแบบความเสียหายของอะไหล่เดิมด้วย

FC250 คือวัสดุประเภทใด

FC250 เป็นชื่อเกรดที่ใช้กับเหล็กหล่อเทาหรือ Gray Cast Iron ภายใต้มาตรฐานที่เกี่ยวข้อง คุณสมบัติและเงื่อนไขการยอมรับต้องอ้างอิงมาตรฐานหรือข้อกำหนดที่ระบุในแบบของลูกค้า ไม่ควรนำชื่อเกรดจากคนละมาตรฐานมาเทียบว่าเหมือนกันทุกประการโดยไม่มีการตรวจสอบ

เหล็กหล่อเทามีลักษณะเฉพาะที่ทำให้ถูกนำไปใช้กับชิ้นส่วนเครื่องจักรหลายชนิด แต่ความเหมาะสมของชิ้นงานจริงยังขึ้นอยู่กับรูปทรง ความหนา กระบวนการหล่อ สภาพชิ้นงานหลังหล่อ งานกลึง และวิธีตรวจสอบที่ตกลงกัน

ข้อมูลภาพรวมของเหล็กหล่อเทาสามารถอ่านเพิ่มเติมได้ที่
https://casmetals.com/gray-cast-iron/

สำหรับข้อมูลด้านคุณสมบัติและปัจจัยที่มีผลต่อเหล็กหล่อ สามารถศึกษาได้ที่
https://casmetals.com/cast-iron-materials-properties/

ตัวอย่างการประยุกต์ใช้เหล็กหล่อในงานอุตสาหกรรมดูได้ที่
https://casmetals.com/cast-iron-materials-applications/

เหตุใดงานซ่อมจึงต้องการการหล่อจำนวนน้อย

โรงงานจำนวนมากไม่ได้ต้องการอะไหล่หลายร้อยชิ้น แต่ต้องการชิ้นส่วนที่สามารถนำกลับไปประกอบกับเครื่องจักรเดิมได้ การสั่งผลิตจำนวนน้อยจึงช่วยตอบโจทย์การซ่อมเฉพาะรุ่น การสำรองอะไหล่สำคัญ และการทดแทนชิ้นส่วนที่หาในตลาดไม่ได้

หน้าเกี่ยวกับบริการหล่อจำนวนน้อยโดยรวมสามารถดูได้ที่
https://casmetals.com/low-volume-casting-service/

ปัจจัยสำคัญของงานจำนวนน้อยไม่ได้มีเพียงราคาต่อชิ้น แต่รวมถึงค่าเตรียมงาน ค่าแบบหล่อ ความซับซ้อนของไส้แบบ จำนวนกระบวนการหลังหล่อ งานกลึง การตรวจสอบ และความเสี่ยงจากข้อมูลชิ้นงานเดิมที่ไม่ครบถ้วน การประเมินความคุ้มค่าจึงควรพิจารณาร่วมกับผลกระทบจากการหยุดเครื่องจักรและความยากในการจัดหาอะไหล่ใหม่

      ส่งรายการงานหล่อหลายชิ้นเพื่อประเมินแยกได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ RFQ หลายรายการ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ RFQ หลายรายการ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

ผลิตอะไหล่ FC250 จากแบบ Drawing

หากมีแบบ Drawing ที่สมบูรณ์ ควรส่งข้อมูลขนาด พิกัดความเผื่อ ตำแหน่งผิวกลึง เกรดวัสดุ จำนวน และข้อกำหนดการตรวจสอบมาพร้อมกัน แบบที่ดีควรแยกให้ชัดเจนระหว่างขนาดชิ้นงานสำเร็จและขนาดชิ้นงานหลังหล่อ เพื่อให้สามารถวางแผนค่าเผื่อกลึงและกระบวนการผลิตได้เหมาะสม

รายละเอียดเกี่ยวกับการผลิตชิ้นงานจากแบบสามารถศึกษาได้ที่
https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบเพื่อประเมินราคา ควรตรวจสอบว่ามีข้อมูลสำคัญครบหรือไม่จากแนวทางต่อไปนี้
https://casmetals.com/drawing-guide-checklist/

หากแบบเก่ามีการแก้ไขหลายครั้ง ควรยืนยัน Revision ที่ต้องการผลิต รวมทั้งระบุตำแหน่งที่สัมพันธ์กับการประกอบ เช่น รูเพลา ผิวหน้าแปลน ระยะศูนย์กลางรู และตำแหน่งยึดน็อต เพื่อป้องกันการตีความต่างกันระหว่างชิ้นงานหล่อกับชิ้นงานสำเร็จ

ผลิตชิ้นส่วน FC250 จากตัวอย่างเดิม

กรณีไม่มีแบบ สามารถส่งตัวอย่างชิ้นงานเดิมให้ตรวจสอบความเป็นไปได้ในการผลิตได้ ชิ้นงานตัวอย่างควรได้รับการทำความสะอาดเบื้องต้น และควรระบุตำแหน่งที่สึก แตก บิ่น โก่ง หรือถูกซ่อมมาก่อน เพราะขนาดที่วัดจากชิ้นงานเสียหายอาจไม่ใช่ขนาดดั้งเดิม

ข้อมูลเกี่ยวกับการผลิตจากตัวอย่างดูได้ที่
https://casmetals.com/casting-from-sample/

หากตัวอย่างมีรูปทรงซับซ้อนหรือไม่มีข้อมูลเดิม อาจต้องใช้กระบวนการ Reverse Engineering เพื่อจัดทำข้อมูลรูปทรงและตรวจสอบจุดอ้างอิงก่อนผลิต
https://casmetals.com/reverse-engineering/

การผลิตจากตัวอย่างไม่สามารถยืนยันได้โดยอัตโนมัติว่าวัสดุ ขนาด ความแข็ง หรือสมบัติของชิ้นงานเดิมเป็นอย่างไร โดยเฉพาะเมื่อชิ้นงานผ่านการใช้งาน การสึกหรอ ความร้อน การกัดกร่อน หรือการซ่อมเชื่อมมาแล้ว ลูกค้าจึงควรให้ข้อมูลประวัติเครื่องจักรและสภาพการทำงานประกอบการพิจารณา

สำหรับกรณีไม่มีแบบเครื่องจักร สามารถศึกษาประเด็นที่ควรเตรียมเพิ่มเติมได้ที่
https://casmetals.com/machine-parts-without-drawing/

ตรวจสอบสาเหตุเสียหายก่อนสั่งหล่อใหม่

หากอะไหล่เดิมแตกหรือเสียหายก่อนอายุที่คาดไว้ ไม่ควรสั่งผลิตโดยคัดลอกรูปทรงเดิมเพียงอย่างเดียว ควรตรวจสอบสาเหตุที่เป็นไปได้ เช่น

  • โหลดจริงสูงกว่าที่ออกแบบ
  • เกิดแรงกระแทกหรือการสั่นสะเทือนผิดปกติ
  • ตำแหน่งประกอบไม่ตรงศูนย์
  • สลักเกลียวหรือจุดยึดสร้างความเค้นเฉพาะตำแหน่ง
  • ความหนาชิ้นงานเปลี่ยนฉับพลัน
  • รัศมีมุมไม่เหมาะสม
  • มีการกัดกร่อน ความร้อน หรือสารเคมีที่ไม่ได้คำนึงไว้
  • ชิ้นงานเดิมถูกกลึงบางเกินไปหรือมีรอยซ่อมเก่า
  • วัสดุเดิมไม่ตรงกับสภาพใช้งาน

การทราบสาเหตุเสียหายช่วยให้ตัดสินใจได้ว่าควรคงวัสดุ FC250 ปรับรูปทรง เพิ่มจุดรองรับ แก้ค่าเผื่อกลึง หรือพิจารณาวัสดุชนิดอื่น การเปลี่ยนเกรดวัสดุควรได้รับการพิจารณาโดยผู้รับผิดชอบด้านวิศวกรรมของเครื่องจักร ไม่ควรเปลี่ยนจากชื่อเกรดเพียงอย่างเดียว

ข้อมูลเกี่ยวกับปัญหาอะไหล่ OEM ที่พบบ่อยดูได้ที่
https://casmetals.com/common-oem-parts-problems/

การออกแบบแบบหล่อสำหรับงานจำนวนน้อย

แม้ต้องการผลิตเพียงไม่กี่ชิ้น การทำแบบหล่อยังเป็นขั้นตอนสำคัญ แบบหล่อต้องพิจารณาการหดตัว ค่าเผื่อกลึง มุมถอดแบบ แนวแบ่งแบบ ตำแหน่งไส้แบบ และความเหมาะสมกับรูปทรงชิ้นงาน

งานจำนวนน้อยอาจพิจารณาวิธีจัดทำแบบที่แตกต่างจากงานผลิตต่อเนื่อง แต่ต้องประเมินเป็นรายชิ้นงาน ไม่ควรสรุปว่าวิธีใดมีต้นทุนต่ำกว่าหรือเร็วกว่าเสมอไป เพราะจำนวนไส้แบบ ความซับซ้อน น้ำหนัก และความแม่นยำที่ต้องการมีผลต่อแนวทางการผลิต

ข้อมูลพื้นฐานเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาได้ที่
https://casmetals.com/pattern-design-guide/

หากมีแผนสั่งซ้ำในอนาคต ควรแจ้งจำนวนโดยประมาณและความถี่ในการใช้อะไหล่ เพื่อพิจารณาแนวทางของแบบหล่อให้เหมาะกับการใช้งานระยะยาว

ค่าเผื่อกลึงและผิวสำคัญต้องระบุให้ชัดเจน

ชิ้นส่วน FC250 สำหรับเครื่องจักรมักมีตำแหน่งที่ต้องผ่านงานกลึง เช่น รูเพลา บ่ารับตลับลูกปืน ผิวประกบ หน้าแปลน ร่องลิ่ม และรูยึด การกำหนดค่าเผื่อกลึงต้องสัมพันธ์กับขนาด รูปทรง กระบวนการหล่อ การวางแนวชิ้นงาน และสภาพผิวที่ต้องการ

ข้อมูลเกี่ยวกับหลักการพิจารณาค่าเผื่อกลึงดูได้ที่
https://casmetals.com/machining-allowance-guide/

ลูกค้าควรทำเครื่องหมาย Machining Symbol บนแบบ พร้อมระบุ Datum และความสัมพันธ์ของตำแหน่งสำคัญ หากส่งเพียงตัวอย่าง ควรแจ้งว่าผิวใดต้องนำไปกลึง ผิวใดใช้งานในสภาพหลังหล่อ และผิวใดเป็นจุดอ้างอิงในการประกอบ

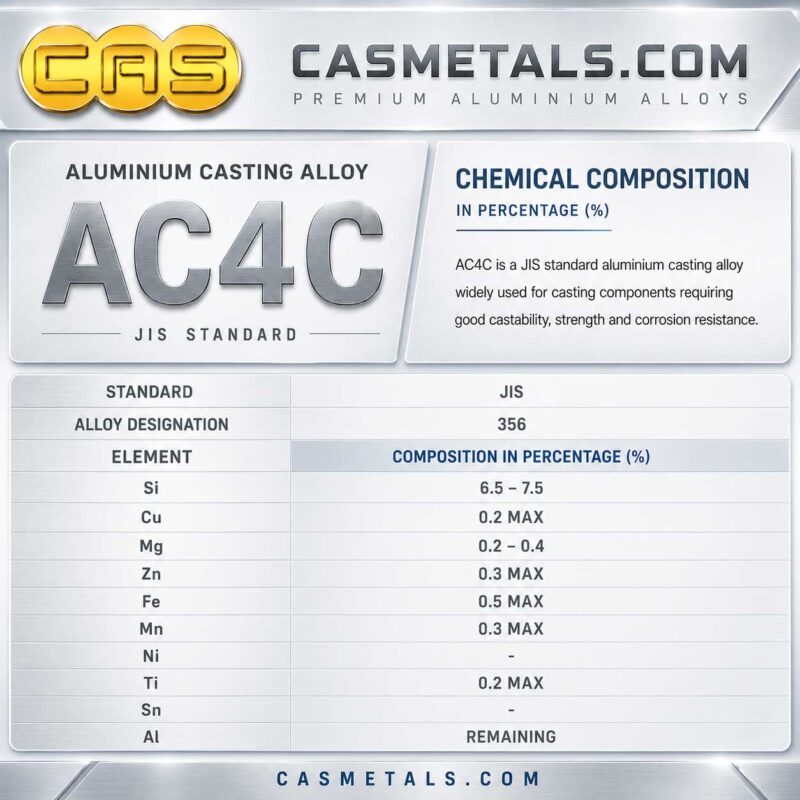
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
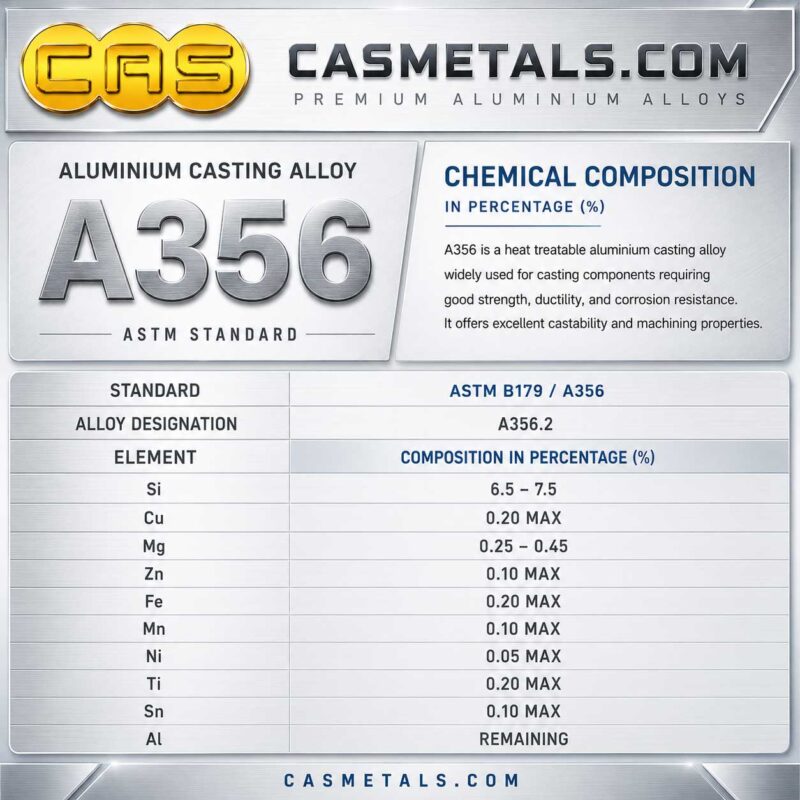
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
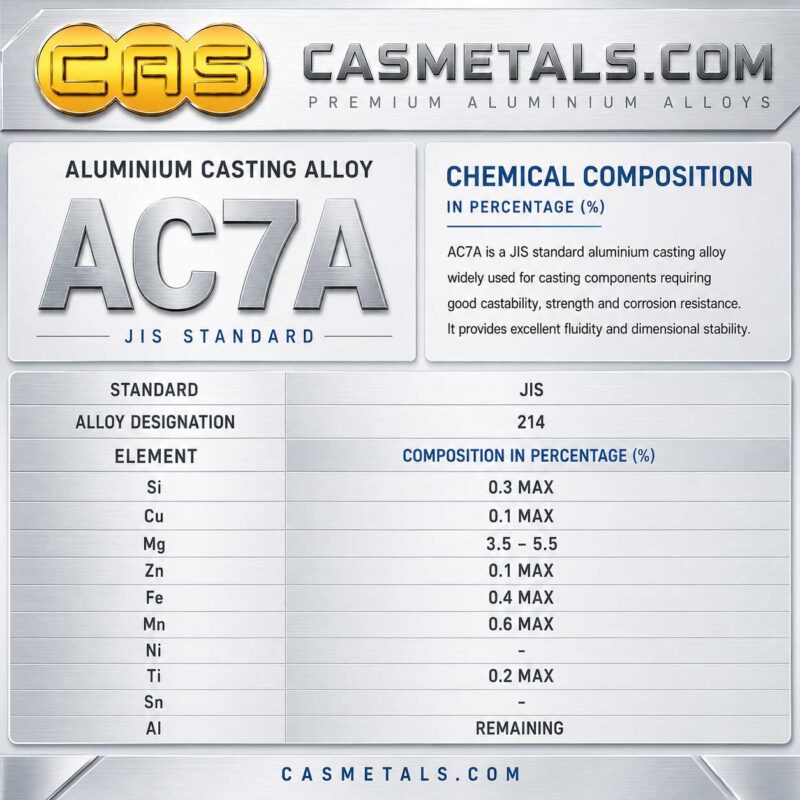
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
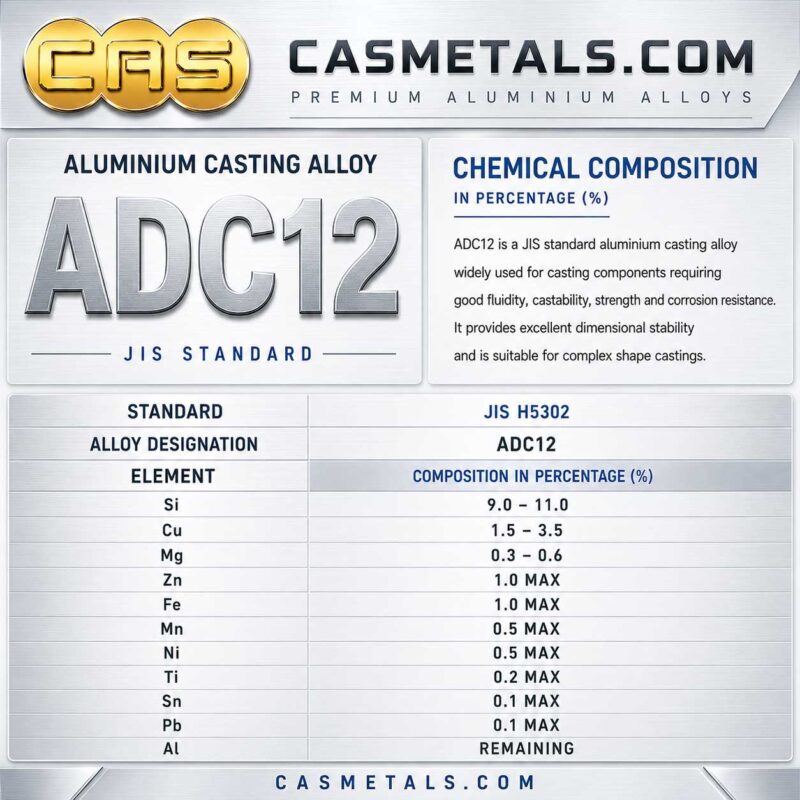
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
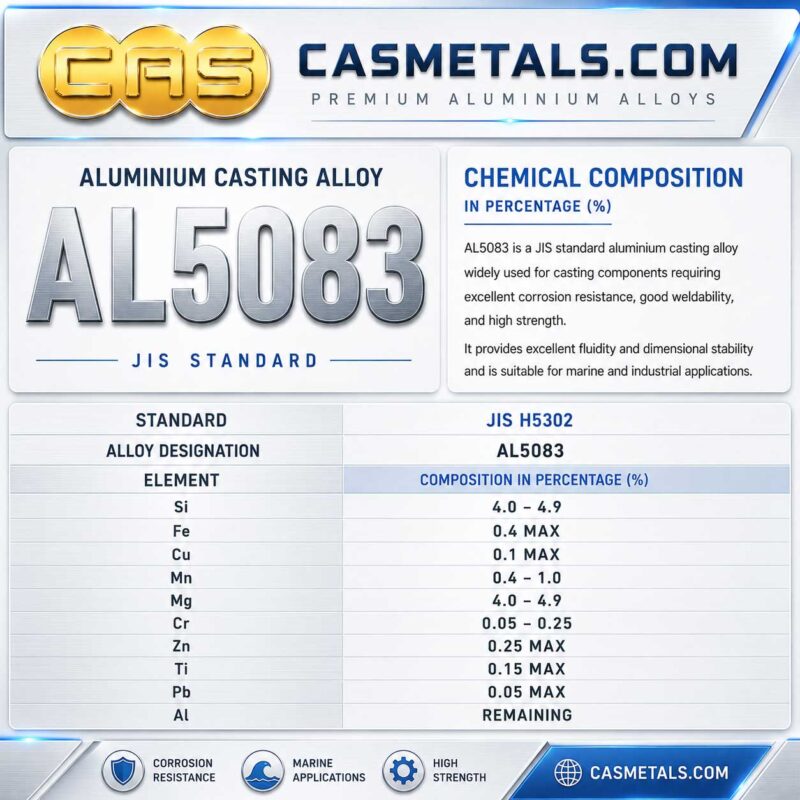
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
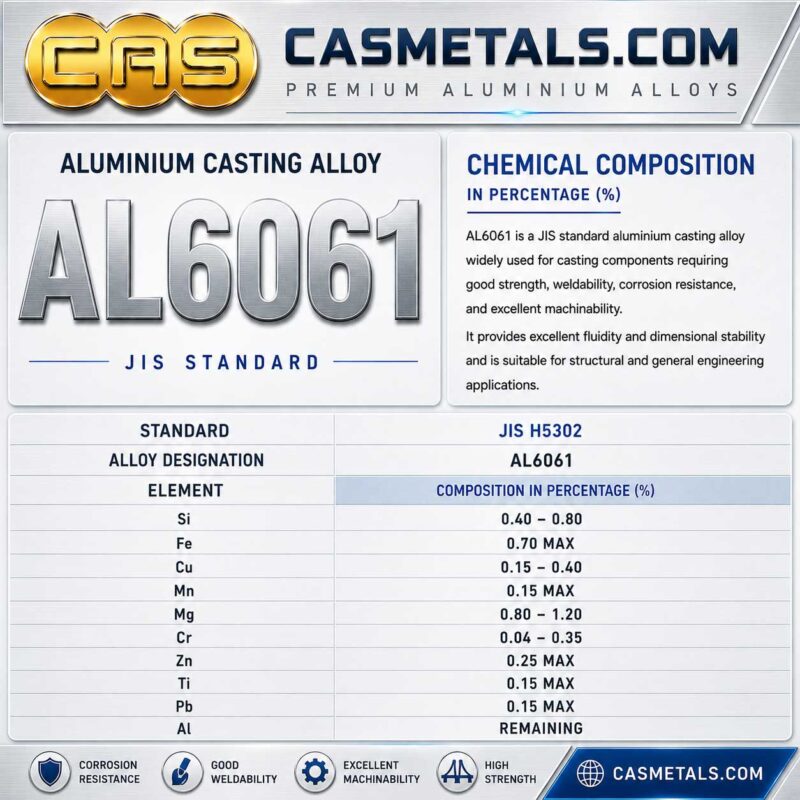
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
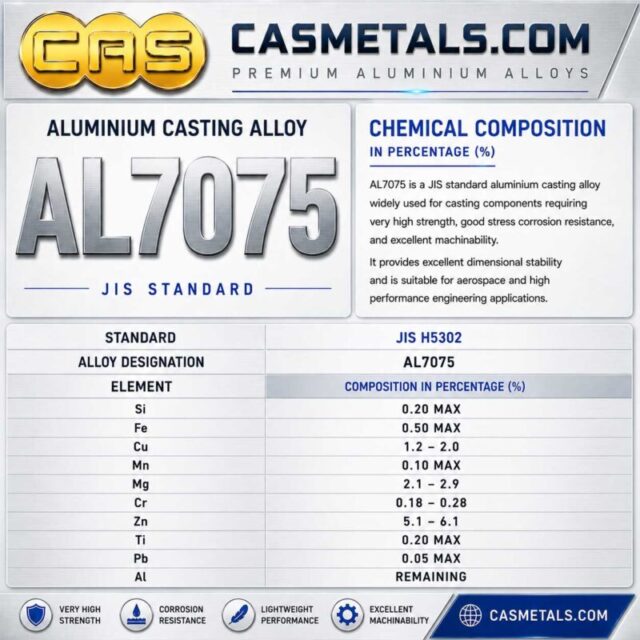
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

ค่าคลาดเคลื่อนของงานหล่อกับงานกลึงไม่เหมือนกัน

ค่าคลาดเคลื่อนของชิ้นงานหลังหล่อไม่ควรถูกกำหนดเหมือนผิวที่ผ่านการกลึงทุกตำแหน่ง การกำหนดค่าคลาดเคลื่อนแคบโดยไม่จำเป็นอาจเพิ่มขั้นตอนการผลิต การตรวจสอบ และต้นทุน โดยไม่ได้เพิ่มประโยชน์ต่อการใช้งานจริง

แนวทางเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อสามารถศึกษาได้ที่
https://casmetals.com/casting-tolerance-guide/

ก่อนเสนอราคา ควรแยกข้อกำหนดดังต่อไปนี้ให้ชัดเจน

  • ขนาดที่ยอมรับในสภาพหลังหล่อ
  • ขนาดที่ต้องผ่านการกลึง
  • ผิวประกบที่ต้องควบคุม
  • รูหรือตำแหน่งที่สัมพันธ์กัน
  • Datum สำหรับการตรวจวัด
  • พื้นที่ซึ่งไม่อนุญาตให้มีการซ่อม
  • วิธีตรวจสอบหรือเอกสารที่ต้องการ

การควบคุมคุณภาพชิ้นส่วน FC250 จำนวนน้อย

แผนการตรวจสอบควรสัมพันธ์กับความสำคัญของชิ้นงานและสภาพใช้งาน อาจประกอบด้วยการตรวจสอบด้วยสายตา การตรวจขนาด การตรวจเกรดวัสดุ หรือวิธีตรวจสอบอื่นตามข้อกำหนดที่ตกลงก่อนผลิต

ไม่ควรกำหนดการตรวจสอบทุกวิธีกับทุกชิ้นงานโดยอัตโนมัติ เพราะตำแหน่งทำงาน ความเสี่ยง และเกณฑ์การยอมรับของแต่ละอะไหล่แตกต่างกัน หากเป็นชิ้นส่วนสำคัญต่อความปลอดภัยหรืออาจทำให้สายการผลิตหยุด ควรระบุเกณฑ์การตรวจรับให้ชัดเจนตั้งแต่ขั้นตอนสอบถามราคา

ข้อมูลภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่อดูได้ที่
https://casmetals.com/quality-control-guide/

ข้อมูลที่ต้องใช้เพื่อประเมินงานหล่อ FC250 จำนวนน้อย

เพื่อให้การตรวจสอบความเป็นไปได้และการเสนอราคาตรงกับความต้องการ ควรเตรียมข้อมูลต่อไปนี้

  1. แบบ Drawing หรือภาพถ่ายตัวอย่างหลายมุม
  2. ขนาดโดยรวมและน้ำหนักโดยประมาณ
  3. จำนวนที่ต้องการผลิตครั้งแรก
  4. จำนวนที่อาจสั่งซ้ำ
  5. เกรดวัสดุและมาตรฐานที่ต้องการ
  6. สภาพการใช้งานของชิ้นส่วน
  7. โหลด แรงกระแทก การสั่นสะเทือน และอุณหภูมิที่เกี่ยวข้อง
  8. ตำแหน่งผิวกลึงและขนาดสำเร็จ
  9. ค่าคลาดเคลื่อนที่สำคัญ
  10. วิธีตรวจสอบและเอกสารที่ต้องการ
  11. ตัวอย่างชิ้นงานเดิม หากไม่มีแบบ
  12. ปัญหาที่พบจากชิ้นงานเดิม
  13. เป้าหมายเวลาที่ต้องการนำอะไหล่กลับไปใช้งาน

สามารถใช้รายการตรวจสอบสำหรับการสอบราคาชิ้นส่วนเครื่องจักรได้ที่
https://casmetals.com/machine-parts-rfq-checklist/

แนวทางเตรียมข้อมูล RFQ สำหรับงานหล่อโดยรวมดูได้ที่
https://casmetals.com/rfq-guide-checklist/

ขั้นตอนพิจารณารับหล่อชิ้นส่วนเหล็ก FC250 จำนวนน้อย

1. ตรวจสอบข้อมูลเบื้องต้น

ตรวจแบบ ตัวอย่าง ภาพถ่าย ขนาด จำนวน เกรดวัสดุ งานกลึง และสภาพใช้งาน เพื่อประเมินว่าข้อมูลเพียงพอสำหรับพิจารณาหรือไม่

2. ประเมินความเหมาะสมในการผลิต

พิจารณารูปทรง ความหนา จุดเปลี่ยนหน้าตัด โพรงภายใน แบบหล่อ ไส้แบบ ทิศทางการถอดแบบ และตำแหน่งที่ต้องกลึง โดยอาจขอข้อมูลเพิ่มเติมหากพบจุดที่มีผลต่อการผลิตหรือการตรวจรับ

3. ยืนยันขอบเขตงาน

ระบุให้ชัดเจนว่าขอบเขตเป็นชิ้นงานหลังหล่อ ชิ้นงานพร้อมค่าเผื่อกลึง หรือชิ้นงานที่ต้องผ่านงานกลึงตามแบบ รวมทั้งยืนยันจำนวนและข้อกำหนดการตรวจสอบ

4. เสนอราคาตามข้อมูลที่ยืนยัน

ราคาต้องพิจารณาจากแบบหล่อ วัตถุดิบ น้ำหนัก รูปทรง จำนวนไส้แบบ กระบวนการหลังหล่อ งานกลึง การตรวจสอบ และจำนวนสั่งผลิต จึงไม่สามารถประเมินจากน้ำหนักหรือชื่อเกรดเพียงอย่างเดียว

CASMETALS รับพิจารณางาน FC250 แบบใด

CASMETALS รับตรวจสอบความเป็นไปได้ของงานหล่อชิ้นส่วนเหล็ก FC250 จำนวนน้อยสำหรับงานซ่อมบำรุง อะไหล่ทดแทน อะไหล่เลิกผลิต และชิ้นส่วนเครื่องจักรเฉพาะรุ่น โดยสามารถเริ่มพิจารณาจากแบบ Drawing หรือตัวอย่างชิ้นงานเดิม

ข้อมูลเกี่ยวกับบริการผลิตอะไหล่หล่อทดแทนดูได้ที่
https://casmetals.com/replacement-parts-casting/

แนวทางการรับหล่อชิ้นส่วนเครื่องจักรตามความต้องการดูได้ที่
https://casmetals.com/custom-machine-parts-casting-guide/

สำหรับอะไหล่ที่ไม่มีแบบและต้องการเริ่มจากข้อมูลชิ้นงานเดิม สามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/oem-parts-without-drawing/

ส่งแบบ ภาพถ่าย ขนาด จำนวน งานกลึง เกรดวัสดุ และรายละเอียดสภาพใช้งานผ่านหน้าขอใบเสนอราคา เพื่อให้ CASMETALS ตรวจสอบความเหมาะสมก่อนเสนอราคา
https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย
1. การหล่อเหล็ก FC250 จำนวนน้อยเหมาะกับงานซ่อมประเภทใด

การหล่อ เหล็ก FC250 จำนวนน้อย เหมาะกับงานซ่อมบำรุงที่ต้องการอะไหล่เพียงหนึ่งชิ้นหรือจำนวนจำกัด เช่น ตัวเสื้อเครื่องจักร ฐานรองเครื่อง พูลเลย์ ฝาครอบ หน้าแปลน ตัวเสื้อปั๊ม และชิ้นส่วนประกอบที่ไม่สามารถซื้อจากผู้ผลิตเดิมได้แล้ว นอกจากนี้ยังเหมาะกับอะไหล่เครื่องจักรรุ่นเก่า อะไหล่นำเข้าที่ใช้เวลาจัดหานาน และชิ้นงานที่ต้องผลิตขึ้นใหม่ตามขนาดเฉพาะของเครื่องจักรแต่ละโรงงาน

อย่างไรก็ตาม ต้องตรวจสอบก่อนว่า FC250 เหมาะกับโหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ สารเคมี และสภาพแวดล้อมของชิ้นส่วนนั้นหรือไม่ เพราะการที่อะไหล่เดิมเป็นเหล็กหล่อไม่ได้หมายความว่าจะสามารถระบุเป็น FC250 ได้ทันที ควรใช้ข้อมูลจากแบบเดิม ข้อกำหนดผู้ผลิต ผลการวิเคราะห์วัสดุ หรือข้อมูลทางวิศวกรรมประกอบการตัดสินใจ

รายละเอียดบริการหล่อจำนวนน้อยสำหรับงานอุตสาหกรรมดูได้ที่
https://casmetals.com/low-volume-casting-service/

2. FC250 เป็นเหล็กประเภทใด และเหมาะกับชิ้นส่วนเครื่องจักรทุกชนิดหรือไม่

FC250 เป็นชื่อเกรดที่ใช้กับเหล็กหล่อเทาหรือ Gray Cast Iron ตามมาตรฐานที่เกี่ยวข้อง การระบุเกรดในใบเสนอราคาและแบบผลิตควรมีมาตรฐานอ้างอิงหรือข้อกำหนดที่ลูกค้าต้องการกำกับไว้ด้วย ไม่ควรสรุปว่าเกรดซึ่งมีชื่อใกล้เคียงกันจากคนละมาตรฐานสามารถใช้ทดแทนกันได้ทุกกรณี

เหล็กหล่อ FC250 ถูกนำมาพิจารณาใช้กับชิ้นส่วนเครื่องจักรหลายประเภท แต่ไม่เหมาะกับทุกงาน โดยเฉพาะชิ้นส่วนที่ต้องรับแรงกระแทกรุนแรง การดัด การยืดตัว หรือสภาพการทำงานที่แตกต่างจากหน้าที่ทั่วไปของเหล็กหล่อเทา การเลือกวัสดุจึงต้องตรวจสอบรูปทรง ความหนา ตำแหน่งรับแรง วิธีประกอบ และสาเหตุเสียหายของชิ้นงานเดิมก่อนผลิต

ข้อมูลเฉพาะเกี่ยวกับเหล็กหล่อ FC250 สามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/fc250-cast-iron/

3. สามารถสั่งหล่อเหล็ก FC250 เพียงหนึ่งชิ้นได้หรือไม่

งานหล่อเหล็ก FC250 จำนวนหนึ่งชิ้นสามารถส่งรายละเอียดมาให้ประเมินความเป็นไปได้ได้ แต่การรับผลิตต้องพิจารณาเป็นรายงาน เนื่องจากชิ้นงานแต่ละชนิดมีความแตกต่างกันด้านขนาด น้ำหนัก รูปทรง ความซับซ้อน จำนวนไส้แบบ งานทำแบบหล่อ งานกลึง และข้อกำหนดการตรวจสอบ

การผลิตหนึ่งชิ้นไม่ได้หมายความว่าต้นทุนทั้งหมดจะเกิดขึ้นเฉพาะเนื้อโลหะของชิ้นงาน เพราะยังมีงานเตรียมแบบ วางแผนกระบวนการ ทำแม่พิมพ์ เตรียมไส้แบบ ตัดแต่ง และตรวจสอบ หากมีโอกาสสั่งซ้ำ ควรแจ้งจำนวนที่คาดว่าจะใช้ในอนาคตเพื่อช่วยประเมินแนวทางการทำแบบหล่อและต้นทุนโดยรวมได้เหมาะสมขึ้น โดยไม่จำเป็นต้องสั่งเกินความต้องการจริงตั้งแต่ครั้งแรก

แนวทางเกี่ยวกับจำนวนสั่งผลิตและปัจจัยที่ใช้พิจารณา MOQ ดูได้ที่
https://casmetals.com/moq-guide-checklist/

4. หากไม่มีแบบ Drawing สามารถหล่อชิ้นส่วน FC250 จากตัวอย่างเดิมได้หรือไม่

หากไม่มีแบบ Drawing สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบความเป็นไปได้ในการผลิตได้ โดยควรส่งชิ้นงานจริงพร้อมภาพถ่าย ตำแหน่งติดตั้ง หน้าที่ของชิ้นส่วน และข้อมูลเครื่องจักร ตัวอย่างที่แตก สึก บิ่น โก่ง หรือผ่านการซ่อมมาแล้วต้องได้รับการวิเคราะห์อย่างระมัดระวัง เพราะขนาดที่วัดได้อาจไม่ใช่ขนาดดั้งเดิม

การหล่อ เหล็ก FC250 จำนวนน้อยจากตัวอย่างต้องแยกให้ชัดเจนระหว่างผิวหลังหล่อกับผิวที่ผ่านการกลึง รวมถึงตรวจสอบรูเพลา ระยะศูนย์กลาง ตำแหน่งหน้าแปลน ร่องลิ่ม และจุดประกอบสำคัญ การผลิตจากตัวอย่างไม่สามารถรับรองโดยอัตโนมัติว่าวัสดุ ขนาด หรือสมบัติทั้งหมดจะเหมือนชิ้นงานเดิม จนกว่าจะมีการตรวจวัด วิเคราะห์ หรือทดสอบตามขอบเขตที่ตกลงกัน

ข้อมูลเกี่ยวกับการผลิตอะไหล่จากตัวอย่างดูได้ที่
https://casmetals.com/casting-from-sample/

5. Reverse Engineering จำเป็นกับงานหล่อ FC250 จำนวนน้อยหรือไม่

Reverse Engineering อาจจำเป็นเมื่อไม่มีแบบเดิม ตัวอย่างมีรูปทรงซับซ้อน ชิ้นงานสึกหรอมาก หรือมีขนาดสำคัญที่ไม่สามารถวัดจากภายนอกได้โดยตรง กระบวนการนี้ช่วยจัดระบบข้อมูลรูปทรง จุดอ้างอิง และความสัมพันธ์ของตำแหน่งประกอบก่อนนำไปออกแบบชิ้นงานทดแทน

อย่างไรก็ตาม Reverse Engineering ไม่ได้หมายถึงการคัดลอกชิ้นงานที่เสียหายทุกตำแหน่ง หากตัวอย่างแตกร้าว บิดตัว ถูกกลึงแก้ไข หรือผ่านการซ่อมเชื่อม ต้องแยกความเสียหายออกจากรูปทรงที่ควรเป็น และตรวจสอบกับชิ้นส่วนคู่ประกอบหรือข้อมูลเครื่องจักรเพิ่มเติม การเลือกวัสดุ FC250 ก็ต้องยืนยันแยกจากการวัดรูปทรง เพราะการมองด้วยตาไม่สามารถระบุเกรดวัสดุได้อย่างน่าเชื่อถือ

รายละเอียดกระบวนการ Reverse Engineering สำหรับอะไหล่อุตสาหกรรมดูได้ที่
https://casmetals.com/reverse-engineering/

6. ต้องส่งข้อมูลอะไรเพื่อขอราคาหล่อเหล็ก FC250 จำนวนน้อย

ข้อมูลสำคัญสำหรับประเมินราคาประกอบด้วยแบบ Drawing หรือตัวอย่าง ขนาดโดยรวม น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรดและมาตรฐานวัสดุ ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน วิธีตรวจสอบ และสภาพการใช้งาน หากชิ้นงานเดิมเสียหาย ควรแจ้งลักษณะความเสียหาย อายุใช้งาน และบริเวณที่เกิดปัญหาด้วย

ภาพถ่ายควรถ่ายหลายมุมและมีวัตถุอ้างอิงขนาด แต่ภาพถ่ายเพียงอย่างเดียวอาจไม่เพียงพอสำหรับเสนอราคาขั้นสุดท้าย โดยเฉพาะชิ้นส่วนที่มีโพรง ไส้แบบ หรือผิวกลึงภายใน ยิ่งข้อมูลครบ การประเมินขอบเขตงานหล่อ งานกลึง งานตรวจสอบ และค่าใช้จ่ายที่เกี่ยวข้องก็ยิ่งชัดเจนขึ้น

รายการข้อมูลสำหรับจัดทำ RFQ งานหล่อสามารถตรวจสอบได้ที่
https://casmetals.com/rfq-guide-checklist/

7. ราคาหล่อเหล็ก FC250 จำนวนน้อยคำนวณจากน้ำหนักอย่างเดียวได้หรือไม่

ราคางานหล่อ FC250 จำนวนน้อยไม่สามารถคำนวณจากน้ำหนักวัสดุเพียงอย่างเดียวได้ เพราะต้นทุนขึ้นอยู่กับรูปทรง ความซับซ้อนของแบบหล่อ จำนวนไส้แบบ อัตราส่วนเนื้อโลหะที่ใช้กับระบบทางวิ่งและป้อนเนื้อ งานตัดแต่ง งานกลึง วิธีตรวจสอบ และจำนวนที่สั่งผลิต

ชิ้นงานที่น้ำหนักใกล้กันอาจมีต้นทุนต่างกันมาก หากชิ้นหนึ่งเป็นรูปทรงตันที่ทำแบบได้ง่าย แต่อีกชิ้นมีโพรงภายใน ผนังหลายระดับ หรือมีตำแหน่งกลึงที่สัมพันธ์กันอย่างละเอียด ลูกค้าจึงควรส่งแบบหรือตัวอย่างเพื่อประเมินตามสภาพจริง ไม่ควรใช้ราคาต่อกิโลกรัมเป็นเกณฑ์ตัดสินเพียงประการเดียว

ข้อมูลเกี่ยวกับปัจจัยด้านค่าแบบหล่อสามารถศึกษาเพิ่มเติมได้ที่
https://casmetals.com/pattern-cost-guide-checklist/

8. งานหล่อ FC250 จำนวนน้อยต้องทำแบบหล่อใหม่ทุกครั้งหรือไม่

การต้องทำแบบหล่อใหม่หรือไม่ขึ้นอยู่กับว่ามีแบบหล่อเดิมที่ใช้งานได้หรือไม่ แบบเดิมตรงกับ Revision ปัจจุบันหรือไม่ และสภาพของแบบเหมาะกับกระบวนการผลิตที่เลือกหรือไม่ หากไม่มีแบบหล่อ อาจต้องจัดทำขึ้นจาก Drawing ตัวอย่าง หรือข้อมูล Reverse Engineering

แบบหล่อต้องเผื่อปัจจัยด้านการหดตัว ค่าเผื่อกลึง มุมถอดแบบ แนวแบ่งแบบ และตำแหน่งไส้แบบ จึงไม่ใช่การทำรูปทรงให้มีขนาดเท่ากับชิ้นงานสำเร็จทุกตำแหน่ง หากมีแผนผลิตซ้ำ ควรแจ้งตั้งแต่ต้นเพื่อพิจารณาวัสดุและโครงสร้างของแบบให้สัมพันธ์กับจำนวนการใช้งาน โดยยังต้องประเมินความเหมาะสมเฉพาะแต่ละโครงการ

ข้อมูลเกี่ยวกับหลักการออกแบบแบบหล่อดูได้ที่
https://casmetals.com/pattern-design-guide/

9. ทำไมต้องกำหนดค่าเผื่อกลึงในงานหล่อเหล็ก FC250

ค่าเผื่อกลึงคือเนื้อวัสดุที่เตรียมไว้สำหรับนำออกด้วยกระบวนการกลึง เจาะ คว้าน หรือปาดผิว เพื่อให้ได้ขนาดและผิวสำเร็จตามแบบ ตำแหน่งที่มักต้องพิจารณา ได้แก่ รูเพลา บ่ารับตลับลูกปืน หน้าแปลน ผิวประกบ ร่องลิ่ม และรูยึดที่ต้องสัมพันธ์กับชิ้นส่วนอื่น

ค่าเผื่อกลึงไม่ควรถูกกำหนดด้วยตัวเลขเดียวกันทุกผิวโดยไม่มีการพิจารณา เพราะขนาด รูปทรง แนววางชิ้นงาน กระบวนการหล่อ และความคลาดเคลื่อนมีผลต่อปริมาณเนื้อที่ต้องเตรียม หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงผิวที่ต้องการ แต่หากเผื่อมากเกินความจำเป็นก็อาจเพิ่มน้ำหนัก เวลา และต้นทุนงานกลึง

แนวทางพิจารณาค่าเผื่อกลึงสำหรับชิ้นงานหล่อดูได้ที่
https://casmetals.com/machining-allowance-guide/

10. สามารถกำหนดค่าคลาดเคลื่อนของงานหล่อให้เท่ากับงานกลึงได้หรือไม่

ผิวหลังหล่อกับผิวที่ผ่านการกลึงมีลักษณะและความสามารถในการควบคุมขนาดแตกต่างกัน จึงไม่ควรกำหนดค่าคลาดเคลื่อนของทุกตำแหน่งให้เท่ากับงานกลึงโดยอัตโนมัติ ควรแยกว่าตำแหน่งใดใช้งานในสภาพหลังหล่อ ตำแหน่งใดต้องกลึง และตำแหน่งใดเป็นจุดอ้างอิงสำหรับการประกอบ

สำหรับงานหล่อ เหล็ก FC250 จำนวนน้อย การกำหนดค่าคลาดเคลื่อนแคบเกินความจำเป็นอาจเพิ่มขั้นตอนการผลิตและการตรวจสอบ ลูกค้าควรระบุเฉพาะขนาดที่มีผลต่อการทำงาน เช่น ระยะศูนย์กลางรู ตำแหน่งผิวประกบ แนวเพลา และระยะติดตั้ง พร้อมกำหนด Datum ให้ชัดเจน

ข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อศึกษาได้ที่
https://casmetals.com/casting-tolerance-guide/

11. ควรตรวจสอบคุณภาพชิ้นส่วนเหล็ก FC250 อย่างไร

การตรวจสอบควรสัมพันธ์กับความสำคัญของชิ้นงานและความเสี่ยงในการใช้งาน โดยอาจประกอบด้วยการตรวจด้วยสายตา การตรวจขนาด การยืนยันเกรดวัสดุ หรือวิธีตรวจสอบอื่นตามข้อกำหนดที่ตกลงกัน ไม่จำเป็นต้องใช้การตรวจสอบทุกประเภทกับชิ้นงานทุกชิ้น หากไม่มีเหตุผลทางวิศวกรรมรองรับ

ก่อนผลิตควรระบุเกณฑ์การยอมรับ ตำแหน่งสำคัญ พื้นที่ที่ไม่อนุญาตให้มีข้อบกพร่อง และเอกสารที่ต้องการอย่างชัดเจน โดยเฉพาะอะไหล่ที่มีผลต่อความปลอดภัยหรือการหยุดสายการผลิต การแจ้งข้อกำหนดหลังผลิตเสร็จอาจทำให้ขอบเขตงานและวิธีตรวจสอบไม่ตรงกับที่ประเมินไว้

ข้อมูลภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่อดูได้ที่
https://casmetals.com/quality-control-guide/

12. หากชิ้นงานเดิมแตก ควรหล่อใหม่ตามรูปทรงเดิมทันทีหรือไม่

ไม่ควรรีบคัดลอกรูปทรงเดิมก่อนตรวจสอบสาเหตุเสียหาย เพราะชิ้นงานอาจแตกจากโหลดเกิน แรงกระแทก การสั่นสะเทือน การประกอบไม่ตรงศูนย์ ความหนาเปลี่ยนฉับพลัน รัศมีมุมไม่เหมาะสม หรือวัสดุไม่ตรงกับสภาพใช้งาน หากผลิตชิ้นงานใหม่เหมือนเดิมทุกประการ ปัญหาเดิมอาจเกิดซ้ำได้

ควรบันทึกตำแหน่งเริ่มต้นของรอยแตก ลักษณะผิวแตก จุดยึด รอยซ่อมเก่า และสภาพของชิ้นส่วนคู่ประกอบไว้ก่อนทำความสะอาดหรือแยกชิ้นงาน จากนั้นจึงพิจารณาว่าควรคงรูปทรงเดิม ปรับรายละเอียดบางตำแหน่ง หรือทบทวนเกรดวัสดุ การเปลี่ยนแบบหรือวัสดุต้องได้รับการยืนยันจากผู้รับผิดชอบด้านวิศวกรรมของเครื่องจักร

ข้อมูลเกี่ยวกับปัญหาที่พบบ่อยของอะไหล่ OEM ดูได้ที่
https://casmetals.com/common-oem-parts-problems/

13. สามารถเปลี่ยนจากวัสดุเดิมมาใช้ FC250 เพื่อลดต้นทุนได้หรือไม่

ไม่ควรเปลี่ยนวัสดุมาเป็น FC250 ด้วยเหตุผลด้านราคาเพียงอย่างเดียว เพราะวัสดุแต่ละชนิดตอบสนองต่อแรงกระแทก การดัด การสึกหรอ อุณหภูมิ และสภาพแวดล้อมแตกต่างกัน หากชิ้นงานเดิมเป็นเหล็กหล่อเหนียว เหล็กกล้าหล่อ หรือวัสดุชนิดอื่น การเปลี่ยนเป็นเหล็กหล่อเทาอาจกระทบต่อพฤติกรรมการรับแรงและอายุใช้งาน

ก่อนเปลี่ยนควรตรวจสอบมาตรฐานวัสดุเดิม หน้าที่ของชิ้นส่วน โหลดจริง รูปแบบความเสียหาย ความหนา และข้อกำหนดของผู้ผลิตเครื่องจักร หากไม่มีเอกสารวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์ตัวอย่างร่วมกับข้อมูลการใช้งาน การระบุว่าโลหะสองชนิดใช้ทดแทนกันได้ควรมีหลักฐานทางวิศวกรรม ไม่ควรตัดสินจากสี ผิว หรือชื่อทางการค้า

แนวทางเปรียบเทียบและเลือกวัสดุสำหรับชิ้นส่วนเครื่องจักรดูได้ที่
https://casmetals.com/machine-parts-material-selection/

14. งานหล่อเหล็ก FC250 จำนวนน้อยใช้เวลาผลิตนานเท่าใด

ระยะเวลาผลิตไม่สามารถระบุเป็นค่าตายตัวโดยไม่ตรวจข้อมูลชิ้นงาน เนื่องจากขึ้นอยู่กับความพร้อมของ Drawing หรือตัวอย่าง การจัดทำแบบหล่อ จำนวนไส้แบบ ความซับซ้อนของรูปทรง งานกลึง วิธีตรวจสอบ และการยืนยันข้อมูลระหว่างผู้ผลิตกับลูกค้า

หากเป็นอะไหล่สำหรับหยุดซ่อม ควรแจ้งวันที่ต้องการใช้งานและผลกระทบต่อสายการผลิตตั้งแต่เริ่มสอบถาม พร้อมส่งข้อมูลที่ครบถ้วน การระบุว่างานเร่งอย่างเดียวโดยไม่มีแบบ ขนาด หรือข้อกำหนดที่ชัดเจนอาจยังไม่เพียงพอสำหรับประเมินระยะเวลา สิ่งสำคัญคือการแยกวันที่ต้องการใช้งานออกจากระยะเวลาที่สามารถยืนยันได้หลังตรวจสอบขอบเขตงาน

รายการปัจจัยสำหรับประเมินระยะเวลาผลิตดูได้ที่
https://casmetals.com/lead-time-guide-checklist/

15. จะเริ่มขอใบเสนอราคาหล่อชิ้นส่วนเหล็ก FC250 จำนวนน้อยได้อย่างไร

เริ่มต้นโดยส่งแบบ Drawing หรือภาพถ่ายตัวอย่างหลายมุม พร้อมระบุขนาด จำนวน เกรด FC250 และมาตรฐานที่ต้องการ ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน สภาพการใช้งาน และลักษณะความเสียหายของอะไหล่เดิม หากมีชิ้นส่วนคู่ประกอบหรือข้อมูลเครื่องจักร ควรส่งมาประกอบการตรวจสอบด้วย

CASMETALS จะใช้ข้อมูลดังกล่าวพิจารณาความเป็นไปได้ด้านรูปทรง แบบหล่อ ไส้แบบ งานกลึง และการตรวจสอบ หากข้อมูลยังไม่เพียงพอ อาจต้องขอแบบเพิ่มเติม ตรวจตัวอย่างจริง หรือยืนยันจุดอ้างอิงก่อนเสนอราคา การเตรียมข้อมูลครบช่วยลดความคลาดเคลื่อนระหว่างสิ่งที่ลูกค้าต้องการกับขอบเขตงานที่นำไปประเมิน

ส่งรายละเอียดสำหรับตรวจสอบและขอใบเสนอราคาได้ที่
https://casmetals.com/request-for-quote/ 

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS