banner bg

โรงหล่อเหล็ก FC250 สำหรับอะไหล่เครื่องจักรอุตสาหกรรม

โรงหล่อ เหล็ก FC250 สำหรับงานอุตสาหกรรมต้องพิจารณามากกว่าชื่อเกรดวัสดุ เพราะความสำเร็จของชิ้นงานขึ้นอยู่กับแบบ ขนาด รูปทรง ความหนา จำนวนผลิต ตำแหน่งงานกลึง สภาพการรับแรง และการควบคุมกระบวนการหล่อร่วมกัน CASMETALS ให้บริการพิจารณาผลิตอะไหล่เครื่องจักรเหล็กหล่อ FC250 ตามแบบหรือตัวอย่าง เพื่อใช้เป็นอะไหล่ทดแทน งานซ่อมบำรุง และชิ้นส่วนสำหรับเครื่องจักรอุตสาหกรรม

ผู้จัดซื้อหรือฝ่ายซ่อมบำรุงสามารถส่งแบบทางวิศวกรรม ตัวอย่างชิ้นงาน ภาพถ่าย ขนาด จำนวน และข้อมูลการใช้งานมาให้ตรวจสอบเบื้องต้นได้ ก่อนผลิตต้องยืนยันว่า FC250 เป็นวัสดุที่สอดคล้องกับข้อกำหนดของชิ้นงานจริง ไม่ควรเลือกจากชื่อเกรดเดิมหรือรูปลักษณ์ภายนอกเพียงอย่างเดียว

ศึกษาข้อมูลพื้นฐานของเหล็กหล่อ FC250 และขอบเขตการพิจารณาวัสดุได้ที่

https://casmetals.com/fc250-cast-iron/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

โรงหล่อเหล็ก FC250 รองรับงานประเภทใด

FC250 จัดอยู่ในกลุ่มเหล็กหล่อเทา การเลือกใช้ในอะไหล่เครื่องจักรมักพิจารณาร่วมกับคุณสมบัติด้านการขึ้นรูปด้วยการหล่อ ความสามารถในการตัดเฉือน การรองรับแรงกด และการลดแรงสั่นสะเทือน อย่างไรก็ตาม ความเหมาะสมของวัสดุยังขึ้นอยู่กับรูปทรงชิ้นงาน ความหนา โหลดกระแทก อุณหภูมิ การสึกหรอ และสภาพแวดล้อมจริง

ชิ้นงานที่สามารถส่งรายละเอียดให้โรงหล่อพิจารณาได้ เช่น

  • ฐานและโครงสร้างเครื่องจักร
  • ตัวเสื้อเกียร์และตัวเสื้อเครื่องจักร
  • ตัวเสื้อปั๊มและฝาครอบ
  • พูลเลย์และชิ้นส่วนส่งกำลัง
  • หน้าแปลน ฝาครอบ และตัวรองรับ
  • อะไหล่เครื่องจักรที่เลิกผลิต
  • อะไหล่นำเข้าที่ต้องการสร้างชิ้นส่วนทดแทน
  • ชิ้นงานหล่อตามแบบสำหรับประกอบเข้ากับเครื่องจักรเดิม

ข้อมูลภาพรวมเกี่ยวกับเหล็กหล่อเทาและลักษณะของวัสดุสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

สำหรับตัวอย่างการประยุกต์ใช้เหล็กหล่อในงานอุตสาหกรรม ดูข้อมูลได้ที่

https://casmetals.com/cast-iron-materials-applications/

เหตุใดต้องตรวจสอบก่อนยืนยันใช้ FC250

ชื่อเกรด FC250 เพียงอย่างเดียวยังไม่เพียงพอสำหรับตัดสินใจผลิต โรงหล่อต้องพิจารณาความสัมพันธ์ระหว่างวัสดุ กระบวนการ และหน้าที่ของชิ้นงาน โดยเฉพาะชิ้นส่วนที่รับแรงสลับ แรงกระแทก อุณหภูมิสูง หรือมีผนังบางและหนาแตกต่างกันมาก

ข้อมูลที่ควรตรวจสอบประกอบด้วย

  • มาตรฐานและเกรดวัสดุที่ระบุในแบบ
  • หน้าที่ของชิ้นงานในเครื่องจักร
  • ลักษณะโหลด แรงกด แรงดึง แรงกระแทก และแรงสั่นสะเทือน
  • อุณหภูมิใช้งานและสภาพแวดล้อม
  • ตำแหน่งที่เกิดการสึกหรอ
  • พื้นที่สัมผัสกับสารเคมี น้ำ น้ำมัน หรือไอน้ำ
  • วัสดุของชิ้นส่วนคู่สัมผัส
  • อายุใช้งานเดิมและลักษณะความเสียหายที่พบ
  • ข้อกำหนดการกลึงและค่าคลาดเคลื่อน
  • มาตรฐานการตรวจสอบที่ลูกค้าต้องการ

ข้อมูลคุณสมบัติของเหล็กหล่อควรใช้ประกอบการวิเคราะห์ ไม่ควรใช้แทนการตรวจสอบแบบและสภาพใช้งานจริง

https://casmetals.com/cast-iron-materials-properties/

ภาพรวมของกลุ่มวัสดุเหล็กหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/cast-iron/

รับผลิตอะไหล่เหล็ก FC250 ตามแบบ

การผลิตตามแบบเหมาะสำหรับกรณีที่มี Drawing ระบุขนาด วัสดุ ตำแหน่งกลึง พิกัดความเผื่อ และรายละเอียดการประกอบอย่างชัดเจน แบบที่ครบถ้วนช่วยให้โรงหล่อประเมินรูปทรง แนวแบ่งแบบหล่อ ตำแหน่งเผื่อกลึง วิธีสร้างแบบ และแนวทางตรวจสอบชิ้นงานได้แม่นยำขึ้น

ข้อมูลที่ควรปรากฏในแบบ ได้แก่

  • ขนาดสำคัญและหน่วยวัด
  • ตำแหน่งผิวหล่อและผิวที่ต้องกลึง
  • พิกัดความเผื่อของขนาดที่มีผลต่อการประกอบ
  • รู เกลียว ร่องลิ่ม และตำแหน่งอ้างอิง
  • เกรดวัสดุและมาตรฐานที่ต้องการ
  • น้ำหนักโดยประมาณ หากมี
  • จำนวนที่ต้องการผลิต
  • ข้อกำหนดการตรวจสอบหรือเอกสารประกอบ

แนวทางการผลิตชิ้นงานหล่อตามแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

สำหรับอะไหล่เครื่องจักรอุตสาหกรรมตามสั่ง สามารถศึกษาขอบเขตข้อมูลที่ควรเตรียมได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

      ผลิตใบพัดปั๊มทดแทนจาก Drawing หรือตัวอย่าง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับใบพัดปั๊ม ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับใบพัดปั๊ม
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตเหล็ก FC250 จากตัวอย่างเดิม

หากไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างชิ้นงานเดิมให้ตรวจสอบเพื่อพิจารณาสร้างอะไหล่ทดแทนได้ แต่การผลิตจากตัวอย่างมีข้อจำกัดสำคัญ ตัวอย่างที่ผ่านการใช้งานอาจสึกหรอ บิดตัว แตกร้าว ถูกกลึงแก้ไข หรือมีขนาดเปลี่ยนไปจากชิ้นงานใหม่

โรงหล่อจึงไม่ควรคัดลอกทุกขนาดจากตัวอย่างโดยตรง ต้องแยกให้ออกว่าขนาดใดเป็นขนาดออกแบบ ขนาดใดเกิดจากการสึกหรอ และตำแหน่งใดต้องปรับให้สอดคล้องกับชิ้นส่วนคู่ประกอบ

การมีตัวอย่างเดิมไม่สามารถยืนยันได้ทันทีว่าวัสดุเป็น FC250 และไม่สามารถรับรองส่วนผสมหรือสมบัติเดิมทั้งหมดได้จนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบตามความจำเป็น

แนวทางการผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

หากต้องสร้างข้อมูลชิ้นงานใหม่จากอะไหล่เดิม กระบวนการ Reverse Engineering อาจช่วยจัดทำแบบและตรวจสอบมิติสำคัญก่อนผลิต

https://casmetals.com/reverse-engineering/

อะไหล่ทดแทนสำหรับเครื่องจักรเก่าและเครื่องจักรนำเข้า

อะไหล่เครื่องจักรบางรายการอาจเลิกผลิต ต้องรอนำเข้าเป็นเวลานาน หรือไม่มีข้อมูลผู้ผลิตเดิม การผลิตชิ้นงานเหล็ก FC250 ภายในประเทศอาจเป็นอีกทางเลือกหนึ่ง หากสามารถตรวจสอบวัสดุ รูปทรง ขนาด จุดประกอบ และสภาพรับแรงได้เพียงพอ

ก่อนสร้างอะไหล่ทดแทนควรตรวจสอบว่า

  • ชิ้นงานเดิมเสียหายจากวัสดุ รูปทรง หรือสภาพใช้งาน
  • สามารถถอดวัดตัวอย่างได้ครบถ้วนหรือไม่
  • มีชิ้นส่วนคู่ประกอบสำหรับตรวจสอบขนาดหรือไม่
  • จุดใดเป็นขนาดวิกฤตต่อการประกอบ
  • ต้องผลิตเฉพาะชิ้นงานหล่อหรือรวมงานกลึง
  • จำเป็นต้องปรับแบบเพื่อแก้ปัญหาความเสียหายเดิมหรือไม่

ข้อมูลเกี่ยวกับบริการผลิตอะไหล่ทดแทนสามารถดูได้ที่

https://casmetals.com/replacement-parts-casting/

สำหรับภาพรวมงานหล่ออะไหล่เครื่องจักรอุตสาหกรรม ดูรายละเอียดได้ที่

https://casmetals.com/industrial-machine-parts-casting/

กระบวนการพิจารณางานของโรงหล่อเหล็ก FC250

กระบวนการผลิตจริงอาจแตกต่างกันตามขนาด รูปทรง จำนวน และข้อกำหนดของชิ้นงาน แต่โดยทั่วไปการประเมินงานควรครอบคลุมขั้นตอนต่อไปนี้

1. ตรวจสอบข้อมูลชิ้นงาน

เริ่มจากตรวจแบบ ตัวอย่าง ภาพถ่าย ขนาด จำนวน วัสดุ และสภาพใช้งาน หากข้อมูลไม่ครบ โรงหล่ออาจต้องขอรายละเอียดเพิ่มเติมก่อนประเมินความเป็นไปได้

2. ตรวจสอบเกรดวัสดุ

พิจารณาว่า FC250 สอดคล้องกับแบบและลักษณะการใช้งานหรือไม่ หากชิ้นงานเดิมไม่ทราบวัสดุแน่ชัด อาจต้องกำหนดแนวทางตรวจสอบเพิ่มเติมก่อนยืนยันเกรด

3. ประเมินการทำแบบหล่อ

พิจารณาแนวแบ่งแบบ การถอดแบบ ตำแหน่งไส้แบบ รูปร่างภายใน และส่วนเผื่อที่จำเป็น รูปทรงที่ซับซ้อนอาจต้องปรับรายละเอียดบางตำแหน่งให้เหมาะกับการผลิต โดยต้องไม่กระทบหน้าที่ของชิ้นงาน

ข้อมูลเกี่ยวกับการออกแบบแบบหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pattern-design-guide/

4. วางแผนกระบวนการหล่อ

พิจารณาวิธีเตรียมแม่พิมพ์ ระบบทางวิ่ง ตำแหน่งป้อนน้ำโลหะ และแนวทางควบคุมการแข็งตัวให้เหมาะกับรูปทรงของชิ้นงาน การวางแผนต้องอาศัยข้อมูลเฉพาะงาน ไม่ควรใช้รูปแบบเดียวกับชิ้นงานทุกชนิด

ภาพรวมกระบวนการของโรงหล่อสามารถดูได้ที่

https://casmetals.com/foundry-process-guide/

5. กำหนดผิวกลึงและส่วนเผื่อกลึง

ตำแหน่งที่ต้องกลึงควรระบุให้ชัดเจนตั้งแต่ก่อนทำแบบหล่อ เพราะมีผลต่อขนาดชิ้นงานดิบ ต้นทุน และความสามารถในการได้ขนาดสำเร็จ ไม่ควรใช้ส่วนเผื่อเดียวกันกับทุกพื้นผิวโดยไม่พิจารณาขนาดและกระบวนการ

แนวทางเกี่ยวกับส่วนเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

6. กำหนดแผนตรวจสอบ

การตรวจสอบควรสัมพันธ์กับหน้าที่และความเสี่ยงของชิ้นงาน เช่น การตรวจขนาด ผิว ตำแหน่งประกอบ หรือข้อกำหนดเพิ่มเติมตามแบบ ไม่จำเป็นต้องกำหนดการตรวจทุกประเภทกับทุกชิ้นงาน แต่ต้องเลือกให้เหมาะกับการใช้งานจริง

แนวทางการควบคุมคุณภาพชิ้นงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

ความคลาดเคลื่อนของชิ้นงานหล่อและงานกลึง

ชิ้นงานหล่อไม่ควรถูกกำหนดค่าคลาดเคลื่อนแบบเดียวกับชิ้นงานที่ผ่านการกลึงทุกพื้นผิว ผู้ออกแบบควรแยกผิวหล่อ ผิวกลึง และขนาดสำคัญต่อการประกอบอย่างชัดเจน เพื่อให้โรงหล่อวางแผนกระบวนการและประเมินต้นทุนได้เหมาะสม

หากกำหนดค่าคลาดเคลื่อนแคบเกินความจำเป็น อาจเพิ่มขั้นตอนการผลิต การตรวจสอบ และต้นทุนโดยไม่สร้างประโยชน์ต่อการใช้งาน ในทางกลับกัน หากไม่ระบุขนาดสำคัญ อาจเกิดปัญหาประกอบไม่ได้หรือแนวศูนย์คลาดเคลื่อน

ข้อมูลเกี่ยวกับความคลาดเคลื่อนของชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-tolerance-guide/

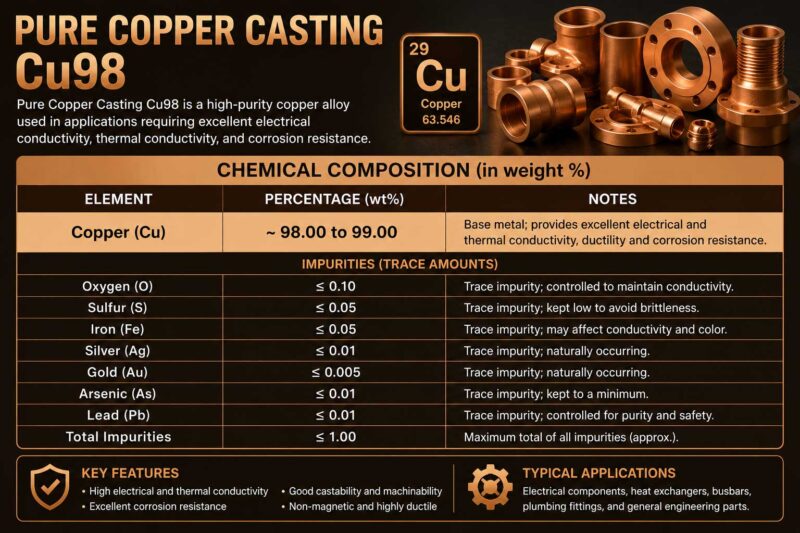
Bronze ค่าเคมี Cu98 e1781087624156
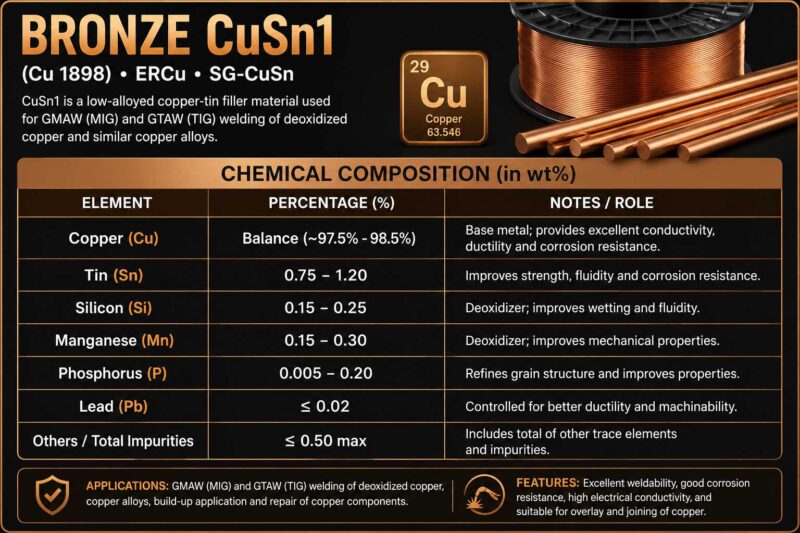
Bronze ค่าเคมี CuSn1 e1781087609203
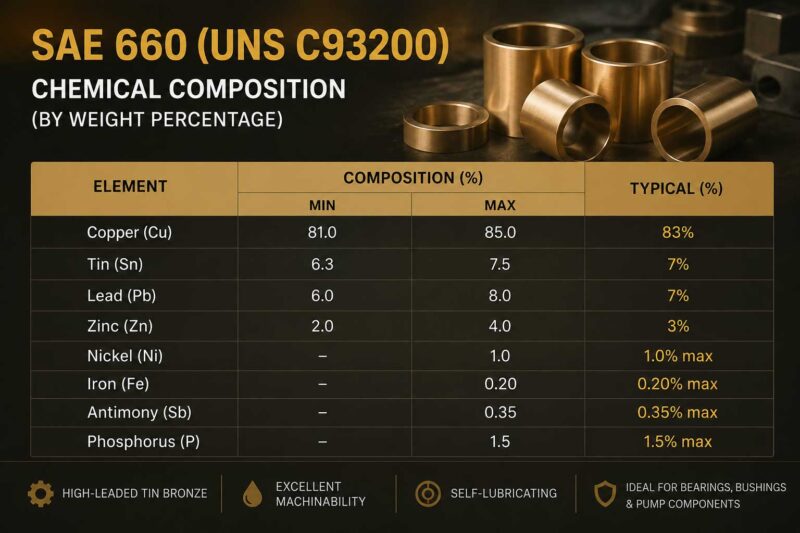
Bronze ค่าเคมี SAE660 e1781087322289
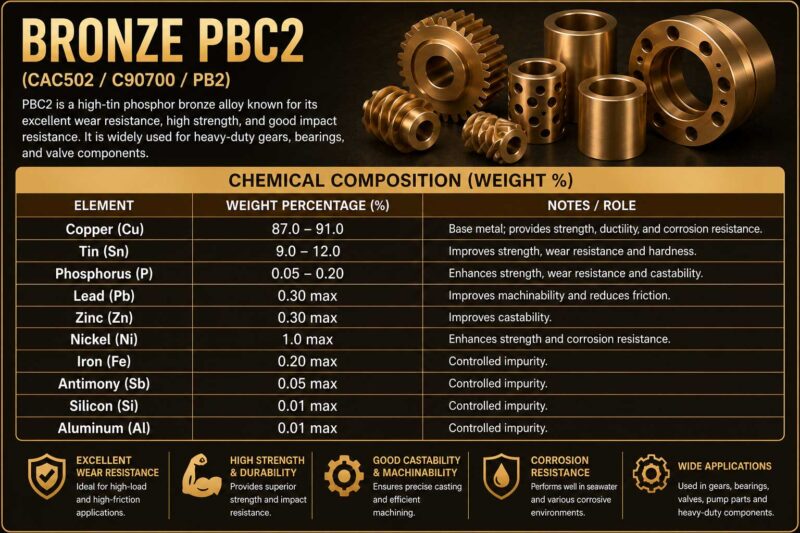
Bronze ค่าเคมี PBC2 e1781087594321
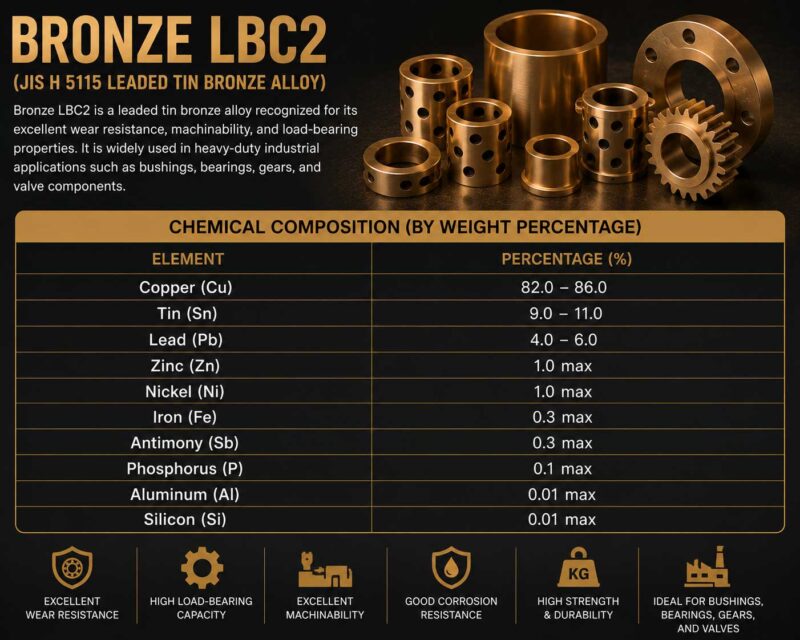
Bronze ค่าเคมี LBC2 e1781087489582
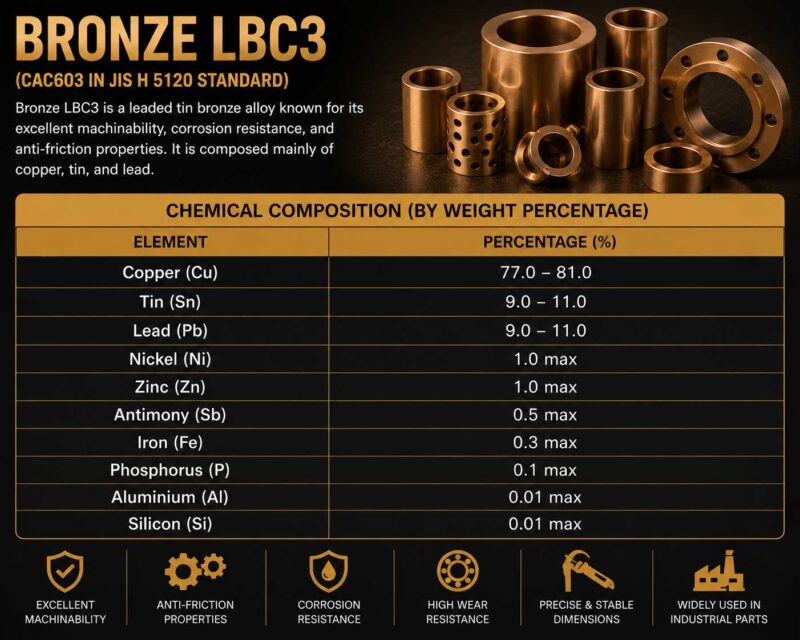
Bronze ค่าเคมี LBC3 e1781087505710
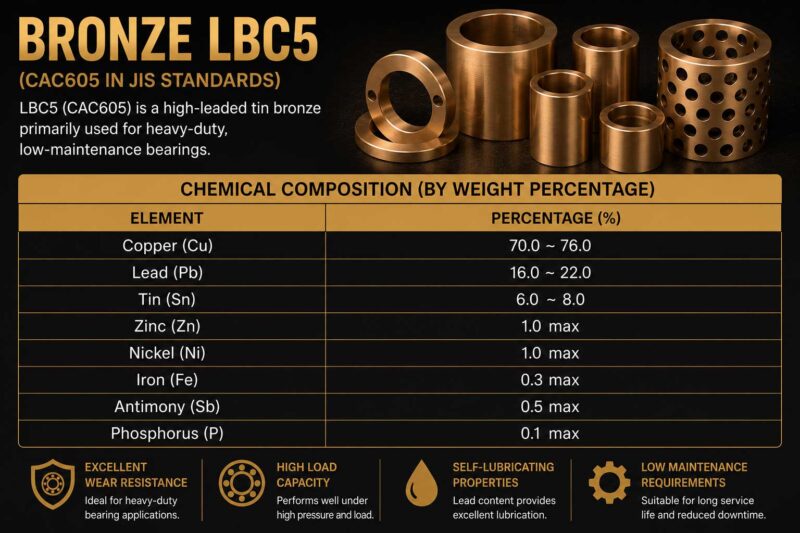
Bronze ค่าเคมี LBC5 e1781087528181

โรงหล่อเหล็ก FC250 สำหรับงานจำนวนน้อย

งานซ่อมบำรุงและอะไหล่ทดแทนมักมีจำนวนผลิตไม่มาก แต่ความเป็นไปได้ของงานจำนวนน้อยต้องประเมินเป็นรายกรณี เพราะต้นทุนแบบหล่อ การเตรียมแม่พิมพ์ ความซับซ้อนของไส้แบบ งานกลึง และการตรวจสอบอาจมีสัดส่วนสูงเมื่อเทียบกับจำนวนชิ้นงาน

ข้อมูลที่ช่วยให้ประเมินงานจำนวนน้อยได้ชัดเจนขึ้น ได้แก่

  • จำนวนที่ต้องใช้ครั้งแรก
  • จำนวนที่คาดว่าจะใช้ในอนาคต
  • ความถี่ในการเปลี่ยนอะไหล่
  • อายุใช้งานเฉลี่ยของชิ้นงานเดิม
  • ความเร่งด่วนของเครื่องจักร
  • ความพร้อมของแบบหรือตัวอย่าง
  • ขอบเขตงานกลึงและการตรวจสอบ

ข้อมูลเกี่ยวกับการประเมินงานหล่อจำนวนน้อยสามารถดูได้ที่

https://casmetals.com/low-volume-casting-service/

ข้อมูลที่ต้องส่งเพื่อขอประเมินราคา

เพื่อให้โรงหล่อ เหล็ก FC250 ตรวจสอบงานได้ตรงกับความต้องการ ควรส่งข้อมูลให้ครบที่สุดเท่าที่มี โดยไม่จำเป็นต้องรอให้ข้อมูลสมบูรณ์ทุกด้านก่อนเริ่มสอบถาม

ข้อมูลเบื้องต้นที่ควรส่งประกอบด้วย

  • แบบ 2D หรือ 3D
  • รูปถ่ายชิ้นงานหลายมุม
  • ตัวอย่างชิ้นงานเดิม หากมี
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • เกรดวัสดุและมาตรฐานที่ระบุ
  • จำนวนที่ต้องการ
  • ตำแหน่งที่ต้องกลึง
  • จุดสำคัญต่อการประกอบ
  • สภาพโหลด อุณหภูมิ และสภาพแวดล้อม
  • ปัญหาที่เกิดกับชิ้นงานเดิม
  • ข้อกำหนดการตรวจสอบและเอกสารที่ต้องการ

รายการตรวจสอบข้อมูลสำหรับอะไหล่ OEM สามารถดูได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

แนวทางเตรียมข้อมูลขอราคาโดยทั่วไปสามารถศึกษาได้ที่

https://casmetals.com/rfq-guide-checklist/

CASMETALS รับพิจารณางานหล่อ FC250 ตามแบบหรือตัวอย่าง

CASMETALS รับตรวจสอบความเป็นไปได้ของอะไหล่เครื่องจักรเหล็ก FC250 สำหรับงานอุตสาหกรรม ทั้งงานตามแบบ งานจากตัวอย่าง งานสร้างอะไหล่ทดแทน และงานจำนวนน้อย การยืนยันรับผลิตต้องพิจารณาขนาด รูปทรง จำนวน น้ำหนัก งานกลึง สภาพใช้งาน และข้อกำหนดของลูกค้าเป็นรายงาน

ส่งแบบ รูปถ่าย ตัวอย่าง ขนาด จำนวน และรายละเอียดการใช้งานมาให้ตรวจสอบ เพื่อประเมินความเหมาะสมของวัสดุ แนวทางการผลิต และขอบเขตงานก่อนเสนอราคา

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. โรงหล่อเหล็ก FC250 รับผลิตอะไหล่เครื่องจักรประเภทใดบ้าง

โรงหล่อ เหล็ก FC250 สามารถพิจารณาผลิตชิ้นส่วนได้หลายประเภท เช่น ฐานเครื่องจักร ตัวเสื้อเครื่องจักร ตัวเสื้อเกียร์ ตัวเสื้อปั๊ม ฝาครอบ พูลเลย์ หน้าแปลน ขายึด และอะไหล่ทดแทนสำหรับเครื่องจักรอุตสาหกรรม อย่างไรก็ตาม การระบุว่า FC250 เหมาะกับชิ้นงานหรือไม่นั้นต้องพิจารณาร่วมกับรูปทรง ความหนา ลักษณะการรับแรง แรงกระแทก การสั่นสะเทือน อุณหภูมิ การสึกหรอ ตำแหน่งงานกลึง และสภาพแวดล้อมใช้งาน ไม่ควรตัดสินจากชื่ออะไหล่เพียงอย่างเดียว ลูกค้าควรส่งแบบ รูปถ่าย หรือตัวอย่างเดิมมาให้ตรวจสอบก่อนยืนยันแนวทางการผลิต

ดูตัวอย่างกลุ่มงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

2. เหล็ก FC250 มีคุณสมบัติเหมาะกับอะไหล่เครื่องจักรอย่างไร

FC250 เป็นเกรดหนึ่งในกลุ่มเหล็กหล่อเทาที่มักได้รับการพิจารณาสำหรับชิ้นส่วนเครื่องจักรซึ่งต้องการความสามารถในการหล่อขึ้นรูป การตัดเฉือน และการลดแรงสั่นสะเทือน แต่ไม่ควรสรุปว่า FC250 เหมาะกับอะไหล่ทุกชนิด เนื่องจากชิ้นส่วนที่รับแรงกระแทกสูง รับแรงดึงมาก มีผนังบางมาก หรือทำงานในสภาพแวดล้อมเฉพาะอาจต้องพิจารณาวัสดุชนิดอื่นร่วมด้วย

การเลือกใช้ต้องอ้างอิงมาตรฐานที่ระบุในแบบ หน้าที่ของชิ้นงาน โหลด ความเร็ว อุณหภูมิ การหล่อลื่น วัสดุคู่สัมผัส และลักษณะความเสียหายของอะไหล่เดิม หากข้อมูลไม่เพียงพอ ควรตรวจสอบข้อกำหนดทางวิศวกรรมก่อนสั่งผลิต

ศึกษาข้อมูลเกี่ยวกับเหล็กหล่อ FC250 ได้ที่

https://casmetals.com/fc250-cast-iron/

3. โรงหล่อเหล็ก FC250 สามารถผลิตตามแบบของลูกค้าได้หรือไม่

สามารถส่งแบบให้โรงหล่อพิจารณาผลิตได้ โดยแบบควรระบุขนาด หน่วยวัด เกรดวัสดุ มาตรฐาน ตำแหน่งผิวหล่อ ตำแหน่งที่ต้องกลึง พิกัดความเผื่อ รู เกลียว ร่องลิ่ม จุดอ้างอิง และจำนวนที่ต้องการอย่างชัดเจน หากมีแบบสามมิติ ควรส่งพร้อมแบบสองมิติที่ระบุข้อกำหนดสำคัญ เพราะไฟล์สามมิติอาจแสดงรูปทรงได้ดีแต่ไม่ได้ให้ข้อมูลพิกัดความเผื่อ วัสดุ หรือเงื่อนไขการตรวจสอบครบถ้วน

ก่อนผลิต โรงหล่อ เหล็ก FC250 ต้องตรวจสอบว่าแบบสามารถนำไปสร้างแบบหล่อและแม่พิมพ์ได้หรือไม่ รวมถึงพิจารณาแนวแบ่งแบบ ตำแหน่งไส้แบบ ส่วนเผื่อกลึง และการหดตัวของกระบวนการ ไม่ควรนำขนาดสำเร็จไปใช้เป็นขนาดแบบหล่อโดยตรงโดยไม่มีการปรับทางวิศวกรรม

ดูแนวทางการผลิตชิ้นงานหล่อตามแบบได้ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถส่งตัวอย่างอะไหล่เดิมให้ผลิตเหล็ก FC250 ได้หรือไม่

สามารถส่งตัวอย่างเดิมให้ตรวจสอบได้ แต่การผลิตจากตัวอย่างไม่ได้หมายถึงการคัดลอกทุกขนาดโดยตรง อะไหล่ที่ผ่านการใช้งานอาจเกิดการสึกหรอ บิดตัว แตกร้าว กัดกร่อน หรือเคยถูกกลึงและซ่อมแซมจนมีขนาดต่างจากชิ้นงานใหม่ โรงหล่อจึงต้องแยกขนาดที่เกิดจากการใช้งานออกจากขนาดที่ควรเป็นตามการออกแบบ

นอกจากนี้ รูปลักษณ์ภายนอกของชิ้นงานไม่สามารถยืนยันได้ว่าวัสดุเดิมเป็น FC250 หากไม่มีแบบหรือเอกสารวัสดุ อาจต้องตรวจสอบข้อมูลเครื่องจักร วิเคราะห์วัสดุ หรือตกลงข้อกำหนดใหม่ก่อนผลิต การมีชิ้นส่วนคู่ประกอบ เพลา ตลับลูกปืน หรือฐานติดตั้งจะช่วยให้ตรวจสอบขนาดสำคัญได้รอบคอบขึ้น

ดูเงื่อนไขของการผลิตชิ้นงานจากตัวอย่างได้ที่

https://casmetals.com/casting-from-sample/

5. Reverse Engineering ช่วยผลิตอะไหล่ FC250 ได้อย่างไร

Reverse Engineering ช่วยเปลี่ยนข้อมูลจากตัวอย่างเดิมให้เป็นแบบที่ใช้ตรวจสอบและผลิตซ้ำได้ กระบวนการอาจครอบคลุมการวัดขนาด วิเคราะห์รูปทรง ระบุตำแหน่งอ้างอิง ตรวจสอบชิ้นส่วนคู่ประกอบ และจัดทำแบบสำหรับทบทวนก่อนสร้างแบบหล่อ วิธีนี้เหมาะกับอะไหล่เครื่องจักรเก่า อะไหล่นำเข้า หรือชิ้นส่วนที่ไม่มี Drawing เดิม

อย่างไรก็ตาม การทำ Reverse Engineering ไม่สามารถกู้คืนข้อมูลที่สูญหายไปจากการสึกหรอได้โดยอัตโนมัติ ผู้ใช้งานต้องช่วยยืนยันหน้าที่ของชิ้นงาน ขนาดประกอบ ระยะเยื้องศูนย์ ปัญหาที่เคยเกิด และจุดที่ห้ามเปลี่ยนแปลง สำหรับวัสดุ FC250 ควรยืนยันเกรดจากข้อมูลเดิมหรือการตรวจสอบที่เหมาะสม ไม่ควรสรุปจากสีหรือผิวแตกเพียงอย่างเดียว

ศึกษากระบวนการ Reverse Engineering ได้ที่

https://casmetals.com/reverse-engineering/

6. งานหล่อเหล็ก FC250 จำนวนน้อยสามารถสั่งผลิตได้หรือไม่

งานจำนวนน้อยสามารถส่งรายละเอียดให้พิจารณาได้ แต่การรับผลิตต้องประเมินเป็นรายชิ้นงาน เนื่องจากต้นทุนของแบบหล่อ การเตรียมแม่พิมพ์ ไส้แบบ งานกลึง และการตรวจสอบยังคงเกิดขึ้นแม้ผลิตเพียงไม่กี่ชิ้น ความคุ้มค่าจึงไม่ได้ขึ้นอยู่กับน้ำหนักโลหะหรือจำนวนชิ้นเพียงอย่างเดียว

ลูกค้าควรแจ้งจำนวนที่ต้องการครั้งแรก จำนวนที่อาจใช้ซ้ำในอนาคต ความถี่ในการเปลี่ยนอะไหล่ ความเร่งด่วน และอายุใช้งานของชิ้นงานเดิม หากเป็นอะไหล่ซ่อมบำรุงที่ต้องใช้อย่างต่อเนื่อง การวางแผนผลิตสำรองร่วมกับการเก็บแบบอาจช่วยลดความเสี่ยงจากการหยุดเครื่องจักรในอนาคตได้ แต่ต้องพิจารณาต้นทุนและสภาพการเก็บรักษาร่วมด้วย

ดูข้อมูลเกี่ยวกับงานหล่อจำนวนน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

7. ต้องเผื่อกลึงชิ้นงานเหล็ก FC250 เท่าใด

ไม่ควรกำหนดส่วนเผื่อกลึงเป็นตัวเลขเดียวสำหรับชิ้นงาน FC250 ทุกประเภท เพราะส่วนเผื่อที่เหมาะสมขึ้นอยู่กับขนาดชิ้นงาน วิธีหล่อ ตำแหน่งพื้นผิว แนววางชิ้นงาน รูปทรง ความยากในการจับยึด และค่าคลาดเคลื่อนของขนาดสำเร็จ โรงหล่อและผู้รับผิดชอบงานกลึงควรทบทวนข้อมูลร่วมกันก่อนทำแบบหล่อ

ในแบบควรแยกผิวที่ต้องกลึงออกจากผิวหล่ออย่างชัดเจน พร้อมระบุขนาดสำเร็จ จุดอ้างอิง และพิกัดความเผื่อที่จำเป็น หากเผื่อกลึงน้อยเกินไปอาจไม่เหลือเนื้อสำหรับแก้ผิวหรือปรับขนาด แต่หากเผื่อมากเกินความจำเป็นจะเพิ่มเวลาในการกลึง ปริมาณเศษวัสดุ และต้นทุนการผลิต

ศึกษาหลักการกำหนดส่วนเผื่อกลึงได้ที่

https://casmetals.com/machining-allowance-guide/

8. ชิ้นงานหล่อ FC250 สามารถกำหนดค่าคลาดเคลื่อนเท่ากับงานกลึงได้หรือไม่

ผิวหล่อและผิวกลึงไม่ควรถูกกำหนดค่าคลาดเคลื่อนเหมือนกันโดยอัตโนมัติ เนื่องจากเป็นผลผลิตจากคนละกระบวนการ ขนาดที่มีผลต่อการประกอบ แนวศูนย์ ระยะรู หรือผิวสัมผัสสำคัญอาจต้องเผื่อไว้สำหรับกลึงภายหลัง ส่วนพื้นผิวที่ไม่กระทบการทำงานอาจคงเป็นผิวหล่อได้หากสอดคล้องกับแบบและมาตรฐานที่ตกลงกัน

การกำหนดพิกัดความเผื่อแคบเกินความจำเป็นอาจทำให้ต้องเพิ่มงานกลึง การจับยึด และการตรวจสอบ ขณะที่การไม่ระบุขนาดสำคัญอาจทำให้ประกอบชิ้นงานไม่ได้ ผู้ซื้อจึงควรระบุเฉพาะขนาดที่มีผลต่อการใช้งานอย่างชัดเจน และให้โรงหล่อตรวจสอบความเป็นไปได้ก่อนเสนอราคา

ดูข้อมูลเรื่องค่าคลาดเคลื่อนของชิ้นงานหล่อได้ที่

https://casmetals.com/casting-tolerance-guide/

9. การทำแบบหล่อมีผลต่อคุณภาพอะไหล่ FC250 อย่างไร

แบบหล่อเป็นองค์ประกอบสำคัญที่กำหนดรูปทรง ขนาด แนวแบ่งแบบ ตำแหน่งไส้แบบ และความสะดวกในการถอดแบบ หากการออกแบบไม่เหมาะสม อาจทำให้แม่พิมพ์เสียหาย ขนาดคลาดเคลื่อน เกิดครีบ หรือสร้างความยากต่อการควบคุมกระบวนการหล่อ

สำหรับอะไหล่เครื่องจักร FC250 ที่มีโพรงภายใน ผนังต่างระดับ หรือจุดประกอบหลายตำแหน่ง ต้องพิจารณาการจัดวางไส้แบบและจุดอ้างอิงอย่างรอบคอบ การปรับรูปร่างบางตำแหน่งเพื่อให้ผลิตได้ง่ายขึ้นต้องได้รับการทบทวนว่าไม่กระทบความแข็งแรง พื้นที่ประกอบ การไหลของของเหลว หรือหน้าที่ของชิ้นงาน แบบหล่อจึงไม่ใช่เพียงการขยายขนาดจากชิ้นงานสำเร็จ แต่เป็นงานที่ต้องเชื่อมโยงข้อมูลการหล่อและงานกลึงเข้าด้วยกัน

ศึกษาหลักการออกแบบแบบหล่อได้ที่

https://casmetals.com/pattern-design-guide/

10. โรงหล่อเหล็ก FC250 ตรวจสอบคุณภาพชิ้นงานอย่างไร

แผนตรวจสอบควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นงาน ไม่จำเป็นต้องใช้การตรวจทุกชนิดกับอะไหล่ทุกชิ้น โดยทั่วไปอาจพิจารณาการตรวจรูปลักษณ์ ขนาด ตำแหน่งประกอบ ผิวหลังทำความสะอาด และผลการกลึงบริเวณสำคัญ ส่วนข้อกำหนดด้านวัสดุหรือการทดสอบเพิ่มเติมต้องระบุให้ชัดเจนก่อนเสนอราคาและผลิต

ลูกค้าควรแจ้งว่าขนาดใดเป็น Critical Dimension จุดใดต้องประกอบกับเพลา ตลับลูกปืน ฝาครอบ หรือโครงเครื่อง และต้องการเอกสารประเภทใด การกำหนดเกณฑ์ยอมรับหลังผลิตโดยไม่ได้ตกลงล่วงหน้าอาจทำให้โรงหล่อและผู้ซื้อเข้าใจมาตรฐานไม่ตรงกัน การควบคุมคุณภาพที่เหมาะสมจึงเริ่มตั้งแต่การทบทวนแบบและข้อกำหนดก่อนผลิต

ดูแนวทางการควบคุมคุณภาพงานหล่อได้ที่

https://casmetals.com/quality-control-guide/

11. ราคาหล่อเหล็ก FC250 คำนวณจากน้ำหนักอย่างเดียวหรือไม่

ราคางานหล่อ FC250 ไม่ได้ขึ้นอยู่กับน้ำหนักโลหะเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับความซับซ้อนของรูปทรง ค่าแบบหล่อ จำนวนไส้แบบ จำนวนผลิต ขอบเขตงานกลึง พิกัดความเผื่อ การตรวจสอบ และความยากในการจัดการชิ้นงาน งานน้ำหนักน้อยแต่มีโพรงภายในซับซ้อนหรือมีจุดกลึงหลายตำแหน่งอาจต้องใช้ขั้นตอนมากกว่างานที่หนักกว่าแต่มีรูปทรงเรียบง่าย

เพื่อให้ประเมินราคาได้ใกล้เคียงขอบเขตจริง ลูกค้าควรส่งแบบหรือตัวอย่าง จำนวนที่ต้องการ เกรดวัสดุ ตำแหน่งกลึง และข้อกำหนดการตรวจสอบพร้อมกัน หากยังไม่มีข้อมูลครบ ควรแจ้งข้อมูลที่มีอยู่ตามจริงเพื่อให้โรงหล่อระบุรายการที่ต้องสอบถามเพิ่มเติม หลีกเลี่ยงการเปรียบเทียบใบเสนอราคาจากราคาต่อกิโลกรัมเพียงอย่างเดียว เพราะขอบเขตงานแต่ละแห่งอาจไม่เหมือนกัน

ดูรายการข้อมูลสำหรับขอราคาอะไหล่ OEM ได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

และตรวจสอบรายการข้อมูล RFQ โดยทั่วไปได้ที่

https://casmetals.com/rfq-guide-checklist/

12. หากไม่ทราบว่าอะไหล่เดิมเป็น FC250 ควรทำอย่างไร

หากไม่มีแบบ ใบรับรอง หรือเอกสารจากผู้ผลิตเดิม ไม่ควรสรุปว่าอะไหล่เป็น FC250 จากรูปลักษณ์ น้ำหนัก สี หรือเสียงเคาะเพียงอย่างเดียว เพราะวัสดุเหล็กหล่อหลายเกรดอาจมีลักษณะภายนอกใกล้เคียงกัน ควรรวบรวมข้อมูลจากคู่มือเครื่องจักร หมายเลขอะไหล่ แบบเก่า ประวัติการสั่งซื้อ และสภาพใช้งานก่อน

หากข้อมูลเหล่านี้ยังไม่เพียงพอ อาจต้องพิจารณาการวิเคราะห์วัสดุหรือทดสอบตามความจำเป็น พร้อมตรวจสอบว่าชิ้นงานรับแรงและทำงานในสภาพใด การเลือกวัสดุใหม่ควรอ้างอิงหน้าที่ของชิ้นงานและมาตรฐานที่ตกลงกัน ไม่ควรคัดลอกเพียงชื่อเกรดที่คาดเดา เพราะอาจทำให้สมบัติของอะไหล่ทดแทนไม่สอดคล้องกับการใช้งานจริง

ศึกษาข้อมูลพื้นฐานเกี่ยวกับคุณสมบัติของเหล็กหล่อได้ที่

https://casmetals.com/cast-iron-materials-properties/

13. อะไหล่ FC250 ที่แตกหรือสึกหรอสามารถนำมาสร้างอะไหล่ทดแทนได้หรือไม่

สามารถส่งชิ้นงานที่แตกหรือสึกหรอมาให้ตรวจสอบได้ แต่ต้องประเมินว่าข้อมูลรูปทรงและขนาดที่เหลืออยู่เพียงพอหรือไม่ หากชิ้นส่วนแตกเป็นหลายส่วน ควรเก็บทุกส่วนไว้ รวมถึงนอต เพลา บู๊ช ตลับลูกปืน หรือชิ้นส่วนคู่ประกอบที่เกี่ยวข้อง เพราะอาจช่วยตรวจสอบตำแหน่งและขนาดเดิมได้

ก่อนสร้างอะไหล่ทดแทนควรวิเคราะห์สาเหตุความเสียหายเบื้องต้น เช่น การรับแรงเกิน แนวศูนย์ไม่ตรง การติดตั้งผิด การสั่นสะเทือน การกระแทก หรือการเลือกวัสดุไม่เหมาะสม หากคัดลอกชิ้นงานเดิมโดยไม่ตรวจสอบสาเหตุ อะไหล่ใหม่อาจเสียหายในลักษณะเดิมอีก การปรับแบบหรือเปลี่ยนวัสดุต้องผ่านการพิจารณาทางวิศวกรรมและได้รับการยืนยันจากผู้รับผิดชอบเครื่องจักร

ดูข้อมูลเกี่ยวกับการผลิตอะไหล่ทดแทนได้ที่

https://casmetals.com/replacement-parts-casting/

14. ไม่มีทั้งแบบและตัวอย่างครบถ้วน ยังขอผลิตอะไหล่เครื่องจักรได้หรือไม่

ยังสามารถส่งข้อมูลที่มีอยู่มาให้ประเมินเบื้องต้นได้ เช่น ภาพถ่าย เศษชิ้นงาน ขนาดโดยประมาณ หมายเลขเครื่องจักร คู่มือ ตำแหน่งติดตั้ง และชิ้นส่วนคู่ประกอบ แต่โรงหล่ออาจยังไม่สามารถยืนยันการผลิตหรือเสนอราคาได้จนกว่าจะมีข้อมูลเพียงพอสำหรับกำหนดรูปทรง วัสดุ ขนาดสำคัญ และขอบเขตงาน

กรณีตัวอย่างไม่ครบอาจต้องวัดจากพื้นที่ติดตั้ง ตรวจชิ้นส่วนคู่ประกอบ หรือจัดทำแบบขึ้นใหม่ ผู้ใช้งานควรระบุว่าจุดใดสามารถปรับเปลี่ยนได้และจุดใดห้ามเปลี่ยน หากไม่สามารถยืนยันขนาดหรือหน้าที่สำคัญได้ การผลิตทันทีอาจมีความเสี่ยงสูงกว่าการใช้เวลาเก็บข้อมูลเพิ่มเติม

ศึกษาสิ่งที่ต้องเตรียมเมื่อไม่มี Drawing ได้ที่

https://casmetals.com/machine-parts-without-drawing/

15. ต้องส่งข้อมูลอะไรให้โรงหล่อเหล็ก FC250 ก่อนเสนอราคา

ควรส่งแบบสองมิติหรือสามมิติ รูปถ่ายหลายมุม ตัวอย่างเดิม ขนาดโดยรวม น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรดวัสดุ มาตรฐาน ตำแหน่งงานกลึง พิกัดความเผื่อ และข้อกำหนดการตรวจสอบ หากเป็นอะไหล่ที่เสียหาย ควรส่งภาพบริเวณแตก สึกหรอ หรือกัดกร่อน พร้อมอธิบายอายุใช้งานและอาการของเครื่องจักรก่อนเกิดปัญหา

ข้อมูลด้านการใช้งานที่มีประโยชน์ ได้แก่ ลักษณะโหลด ความเร็ว อุณหภูมิ การสั่นสะเทือน ของเหลวหรือสารเคมีที่สัมผัส การหล่อลื่น วัสดุคู่สัมผัส และจุดที่มีผลต่อการประกอบ หากต้องการทั้งชิ้นงานหล่อและงานกลึง ต้องระบุขนาดสำเร็จและจุดอ้างอิงให้ชัดเจน การให้ข้อมูลครบช่วยให้โรงหล่อ เหล็ก FC250 ประเมินความเป็นไปได้ ขอบเขตการทำแบบหล่อ งานกลึง การตรวจสอบ และเงื่อนไขเสนอราคาได้ตรงกับงานมากขึ้น

ดูแนวทางเตรียมข้อมูลสำหรับงานหล่ออะไหล่เครื่องจักรตามสั่งได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS