banner bg

รับผลิตชิ้นงานเหล็ก FC250 ตามแบบสำหรับงานอุตสาหกรรม

CASMETALS ให้บริการรับผลิต เหล็ก FC250 ตามแบบ สำหรับอะไหล่เครื่องจักร ชิ้นส่วนทดแทน และงานหล่อที่ต้องผลิตขึ้นใหม่ตามข้อกำหนดของลูกค้า โดยพิจารณาทั้งแบบทางวิศวกรรม รูปทรงชิ้นงาน ขนาด จำนวนที่ต้องการ จุดติดตั้ง งานกลึงหลังการหล่อ และสภาพการใช้งานจริงก่อนประเมินแนวทางการผลิต

การมีแบบช่วยให้โรงหล่อเข้าใจตำแหน่งสำคัญของชิ้นงานได้ชัดเจนกว่าการแจ้งเฉพาะขนาดโดยรวม เช่น ผิวที่ต้องกลึง รูเจาะ แนวศูนย์ ตำแหน่งประกอบ ความหนาผนัง และพื้นที่ที่มีข้อกำหนดด้านมิติ ผู้สั่งซื้อสามารถศึกษาขั้นตอนของบริการผลิตงานหล่อตามแบบเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

สำหรับโครงการที่ต้องพัฒนาชิ้นงานหล่อใหม่ตามข้อกำหนดเฉพาะ สามารถดูแนวทางของงาน Custom Casting จากแบบได้ที่

https://casmetals.com/custom-casting-drawing/

 

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FC250 คือวัสดุประเภทใด

FC250 เป็นชื่อเกรดเหล็กหล่อเทาที่พบในการระบุวัสดุสำหรับชิ้นส่วนเครื่องจักรอุตสาหกรรม อย่างไรก็ตาม การระบุเพียงคำว่า FC250 บนแบบยังไม่เพียงพอสำหรับยืนยันข้อกำหนดทั้งหมดของชิ้นงาน โรงหล่อควรตรวจสอบมาตรฐานที่ลูกค้าอ้างอิง ฉบับของมาตรฐาน สภาพการส่งมอบ วิธีตรวจสอบ และข้อกำหนดเพิ่มเติมที่ปรากฏในแบบหรือเอกสารจัดซื้อ

ข้อมูลพื้นฐานของเกรดและประเด็นที่ควรพิจารณาก่อนเลือกใช้สามารถอ่านได้ที่

https://casmetals.com/fc250-cast-iron/

FC250 อยู่ในกลุ่มเหล็กหล่อเทา ซึ่งมีโครงสร้างและพฤติกรรมแตกต่างจากเหล็กหล่อเหนียวหรือเหล็กกล้าหล่อ จึงไม่ควรเลือกวัสดุจากชื่อเรียกทั่วไปเพียงอย่างเดียว โดยเฉพาะชิ้นส่วนที่รับแรงกระแทกสูง รับแรงดึงสำคัญ หรือมีความเสี่ยงต่อการแตกร้าวจากรูปทรงและสภาพการติดตั้ง

ข้อมูลเกี่ยวกับเหล็กหล่อเทาและข้อจำกัดของวัสดุสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

คุณสมบัติจริงของชิ้นงานหล่ออาจได้รับผลจากมาตรฐานที่กำหนด ความหนาของหน้าตัด รูปทรงชิ้นงาน กระบวนการหล่อ อัตราการเย็นตัว และวิธีทดสอบ ดังนั้น การพิจารณาคุณสมบัติของเหล็กหล่อควรอ้างอิงเอกสารทางวิศวกรรมของโครงการ ไม่ควรนำค่าจากหลายมาตรฐานมาใช้แทนกันโดยไม่มีการตรวจสอบ

https://casmetals.com/cast-iron-materials-properties/

ชิ้นงานแบบใดที่อาจพิจารณาผลิตด้วยเหล็ก FC250

งานรับผลิต เหล็ก FC250 ตามแบบ อาจครอบคลุมชิ้นส่วนเครื่องจักร ตัวเสื้อ ฝาครอบ ฐานรอง แท่นเครื่อง พูลเลย์ ตัวเสื้อเกียร์ หรือชิ้นส่วนที่มีรูปทรงซับซ้อนและเหมาะกับกระบวนการหล่อ แต่การระบุว่า FC250 เหมาะกับชิ้นงานใดต้องพิจารณาหน้าที่ของชิ้นส่วนร่วมด้วย

ข้อมูลสำคัญประกอบการพิจารณา ได้แก่

  • ลักษณะแรงที่กระทำต่อชิ้นงาน
  • จุดรับน้ำหนักและตำแหน่งยึดติดตั้ง
  • การสั่นสะเทือนและแรงกระแทก
  • อุณหภูมิขณะใช้งาน
  • การสัมผัสสารเคมี ความชื้น หรือของเหลวในระบบ
  • ความเร็วรอบและการเคลื่อนที่ของชิ้นส่วน
  • ผิวประกบและวัสดุของชิ้นส่วนคู่สัมผัส
  • ตำแหน่งที่ต้องกลึง เจาะ คว้าน หรือเจียระไน
  • อายุใช้งานที่คาดหวังและลักษณะความเสียหายของชิ้นงานเดิม

ตัวอย่างการประยุกต์ใช้เหล็กหล่อในงานอุตสาหกรรมสามารถศึกษาเป็นข้อมูลประกอบได้ที่

https://casmetals.com/cast-iron-materials-applications/

หากเป็นอะไหล่เครื่องจักรที่ต้องผลิตตามข้อกำหนดเฉพาะ ควรส่งแบบประกอบหรือข้อมูลชิ้นส่วนที่อยู่โดยรอบมาพร้อมกัน เพื่อช่วยตรวจสอบตำแหน่งประกอบและความสัมพันธ์ของมิติ

https://casmetals.com/machine-parts-casting/

สำหรับโครงการอะไหล่เครื่องจักรอุตสาหกรรมที่ต้องพิจารณาวัสดุ รูปทรง และกระบวนการผลิตร่วมกัน สามารถดูขอบเขตงานที่เกี่ยวข้องได้ที่

https://casmetals.com/industrial-machine-parts-casting/

ข้อมูลในแบบที่จำเป็นต่อการประเมินงาน

แบบสำหรับผลิตชิ้นงานเหล็ก FC250 ควรแสดงข้อมูลที่จำเป็นต่อการใช้งานและการตรวจรับอย่างชัดเจน แบบที่มีเพียงภาพสามมิติหรือขนาดโดยรวมอาจยังไม่เพียงพอสำหรับกำหนดกระบวนการผลิตและเสนอราคา

ข้อมูลที่ควรระบุหรือแนบมากับแบบ ได้แก่

  • ชื่อชิ้นส่วนและหมายเลขแบบ
  • หน่วยที่ใช้ในแบบ
  • วัสดุและมาตรฐานที่ต้องการ
  • ขนาดสำเร็จหลังงานกลึง
  • ค่าคลาดเคลื่อนของมิติที่สำคัญ
  • ตำแหน่ง Datum หรือจุดอ้างอิง
  • ผิวที่ต้องกลึงและผิวที่ยอมรับสภาพหล่อ
  • ข้อกำหนดความเรียบผิว หากมี
  • รูเจาะ รูเกลียว ร่องลิ่ม และตำแหน่งศูนย์กลาง
  • ข้อกำหนดด้านการตรวจสอบหรือทดสอบ
  • จำนวนที่ต้องการต่อครั้งและจำนวนที่คาดว่าจะใช้ในอนาคต
  • ตัวอย่างชิ้นงานเดิมหรือภาพจุดติดตั้ง หากมี

ก่อนส่งแบบเพื่อขอราคา ฝ่ายจัดซื้อและฝ่ายวิศวกรรมสามารถใช้รายการตรวจสอบแบบงานหล่อเป็นแนวทางได้ที่

https://casmetals.com/drawing-guide-checklist/

      ไม่มีแบบเดิม แต่ยังมีตัวอย่างชิ้นงาน

     ทีมงานช่วยวิเคราะห์ชิ้นงานเดิมเพื่อทำ Reverse Engineering และผลิตงานทดแทน

    • วัดขนาดจากของจริง
    • สร้าง Drawing ใหม่
    • ผลิตตามตัวอย่าง

ต้องตรวจความเหมาะสมของแบบสำหรับงานหล่อ

แบบชิ้นงานสำเร็จไม่ได้หมายความว่าจะสามารถนำไปสร้างแบบหล่อได้โดยตรงทุกกรณี โรงหล่อต้องพิจารณาว่ารูปทรงสามารถถอดแบบได้หรือไม่ มีมุมอับหรือโพรงภายในหรือไม่ ต้องใช้ไส้แบบหรือไม่ และบริเวณใดมีความหนาเปลี่ยนแปลงอย่างรวดเร็ว

ประเด็นที่ควรตรวจร่วมกันประกอบด้วย

  • ความหนาผนังและความต่อเนื่องของหน้าตัด
  • การเปลี่ยนจากส่วนบางไปส่วนหนา
  • มุมคมและบริเวณที่อาจสะสมความเค้น
  • ตำแหน่งปีก หน้าแปลน รู และโพรงภายใน
  • แนวแบ่งแบบและทิศทางถอดแบบ
  • พื้นที่สำหรับระบบทางวิ่งและระบบป้อนโลหะ
  • ตำแหน่งที่ต้องเผื่อสำหรับการจับยึดขณะกลึง
  • ความเป็นไปได้ในการตรวจวัดหลังการผลิต

แนวทางออกแบบ Pattern สำหรับชิ้นงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pattern-design-guide/

ค่าเผื่องานกลึงต้องกำหนดก่อนสร้างแบบหล่อ

หากชิ้นงาน FC250 ต้องผ่านงานกลึง ขนาดในแบบสำเร็จไม่ควรถูกนำไปใช้เป็นขนาดหล่อโดยอัตโนมัติ โรงหล่อต้องพิจารณาค่าเผื่องานกลึงให้สอดคล้องกับขนาด รูปทรง ตำแหน่งผิว และวิธีจับยึดชิ้นงาน

ผิวที่ต้องควบคุมแนวศูนย์ร่วมกันควรถูกระบุให้ชัดเจน เพราะลำดับการกลึงและ Datum มีผลต่อความสามารถในการรักษาความสัมพันธ์ของมิติ หากลูกค้ามีแบบเฉพาะชิ้นงานสำเร็จ ควรแจ้งว่าให้ CASMETALS ประเมินเฉพาะงานหล่อดิบ หรือรวมงานกลึงหลังการหล่อด้วย

ข้อมูลเกี่ยวกับการกำหนดค่าเผื่องานกลึงสำหรับงานหล่อสามารถอ่านได้ที่

https://casmetals.com/machining-allowance-guide/

ค่าคลาดเคลื่อนต้องแยกระหว่างงานหล่อและงานกลึง

ข้อผิดพลาดที่พบได้ในขั้นตอนขอราคาคือการใช้ค่าคลาดเคลื่อนของงานกลึงกับทุกมิติของชิ้นงานหล่อ แม้แต่บริเวณที่ไม่ได้กลึง ซึ่งอาจทำให้ข้อกำหนดไม่สอดคล้องกับกระบวนการผลิต

ควรแบ่งมิติออกเป็นสามกลุ่ม ได้แก่

  1. มิติสำคัญที่ต้องควบคุมด้วยงานกลึง
  2. มิติผิวหล่อที่ต้องควบคุมเพื่อการประกอบหรือความปลอดภัย
  3. มิติทั่วไปที่ไม่มีผลโดยตรงต่อการทำงาน

การแยกมิติตามหน้าที่ช่วยให้โรงหล่อประเมินกระบวนการ การตรวจสอบ และต้นทุนได้ตรงกับความต้องการจริงมากขึ้น โดยสามารถศึกษาหลักการเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อได้ที่

https://casmetals.com/casting-tolerance-guide/

การเลือก FC250 ต้องอ้างอิงสภาพการทำงาน

แม้แบบเดิมจะระบุ FC250 แต่ควรตรวจสอบว่าวัสดุดังกล่าวยังสอดคล้องกับสภาพการทำงานปัจจุบันหรือไม่ โดยเฉพาะกรณีที่เครื่องจักรถูกเพิ่มกำลัง เพิ่มความเร็ว เปลี่ยนกระบวนการผลิต หรือเกิดความเสียหายซ้ำที่ตำแหน่งเดิม

การเลือกวัสดุควรพิจารณาร่วมกันระหว่างฝ่ายออกแบบ ฝ่ายซ่อมบำรุง ฝ่ายผลิต และโรงหล่อ ไม่ควรตัดสินจากความแข็งหรือชื่อเกรดเพียงค่าเดียว ปัจจัยที่ต้องประเมินอาจรวมถึงโหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ การสึกหรอ สภาพกัดกร่อน วิธีติดตั้ง และวัสดุคู่สัมผัส

แนวทางเลือกวัสดุสำหรับอะไหล่เครื่องจักรสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/machine-parts-material-selection/

กระบวนการรับผลิตชิ้นงานเหล็ก FC250 ตามแบบ

1. ตรวจสอบแบบและข้อมูลการใช้งาน

CASMETALS ตรวจสอบวัสดุ ขนาด รูปทรง จำนวน ผิวกลึง ข้อกำหนดการตรวจสอบ และลักษณะการใช้งาน หากข้อมูลบางส่วนไม่ชัดเจน อาจต้องขอรายละเอียดเพิ่มเติมก่อนประเมินความเหมาะสม

2. พิจารณาความเป็นไปได้ในการหล่อ

รูปทรงในแบบจะถูกพิจารณาในด้านการสร้างแบบหล่อ การถอดแบบ การใช้ไส้แบบ ความหนาของหน้าตัด และพื้นที่สำหรับกระบวนการหล่อ การเปลี่ยนแปลงแบบที่มีผลต่อหน้าที่ของชิ้นงานต้องได้รับการตกลงก่อนผลิต

3. กำหนดขอบเขตงานหล่อและงานกลึง

ต้องระบุให้ชัดว่าราคาครอบคลุมชิ้นงานหล่อดิบ งานทำความสะอาด งานกลึง หรือการตรวจสอบประเภทใดบ้าง เพื่อป้องกันความเข้าใจต่างกันระหว่างแบบ ใบเสนอราคา และการตรวจรับ

4. พิจารณาการทำแบบหล่อ

หากไม่มี Pattern เดิม อาจต้องจัดทำแบบหล่อใหม่ตามรูปทรงและจำนวนการผลิต ค่าใช้จ่ายและแนวทางของ Pattern ขึ้นอยู่กับรายละเอียดของโครงการ จึงควรประเมินจากข้อมูลจริงก่อนเสนอราคา

5. ผลิตและควบคุมตามขอบเขตที่ตกลง

การตรวจรับควรอ้างอิงแบบที่อนุมัติ ข้อกำหนดการสั่งซื้อ และขอบเขตการตรวจสอบที่ตกลงร่วมกัน ไม่ควรเพิ่มข้อกำหนดสำคัญหลังเริ่มผลิตโดยไม่มีการประเมินผลกระทบ

ภาพรวมของกระบวนการควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

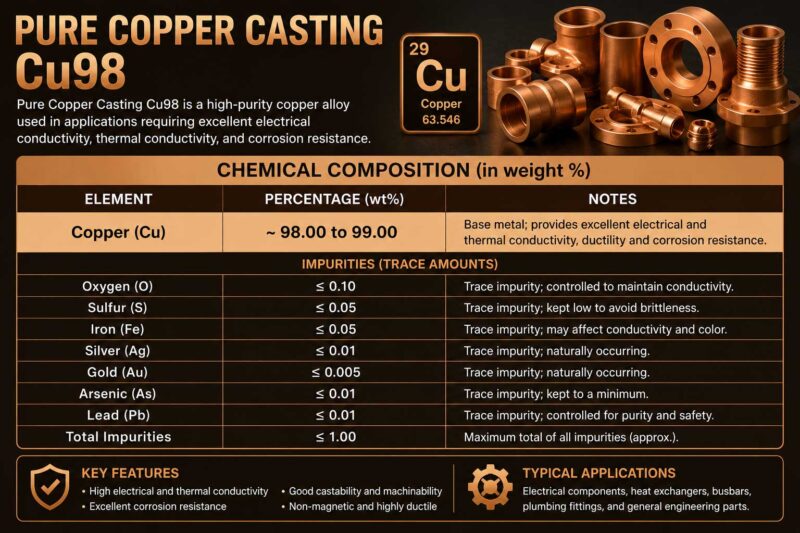
Bronze ค่าเคมี Cu98 e1781087624156
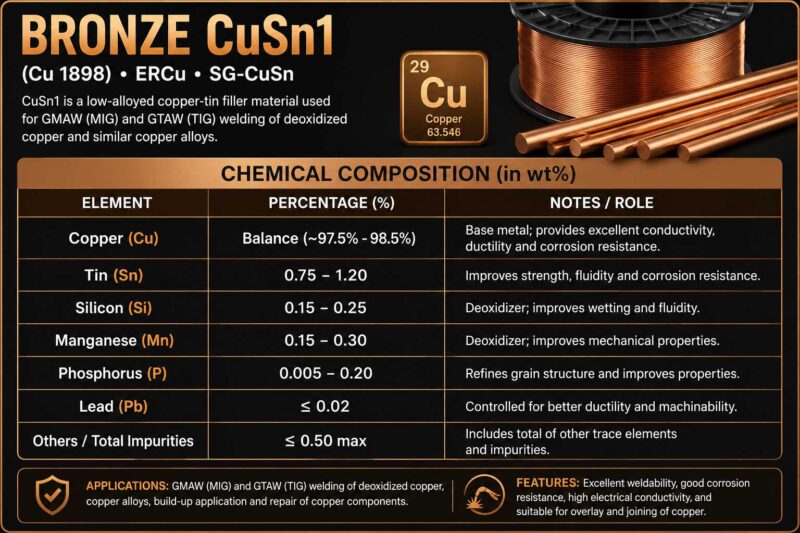
Bronze ค่าเคมี CuSn1 e1781087609203
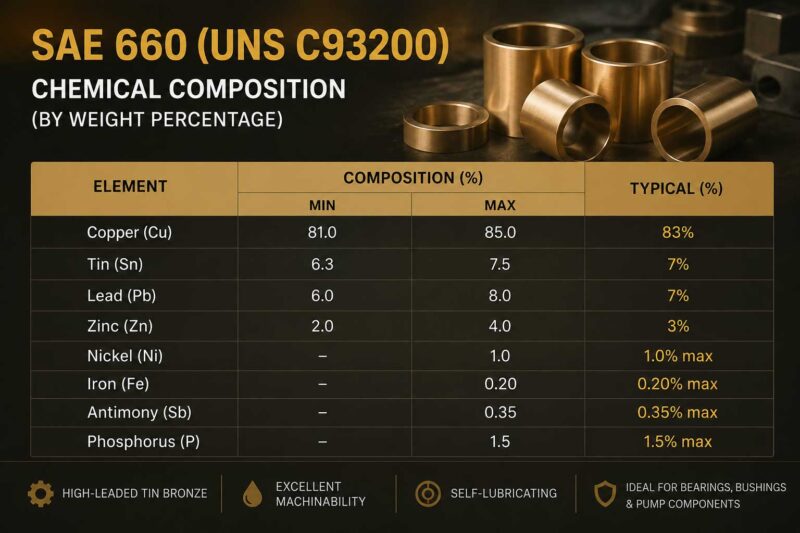
Bronze ค่าเคมี SAE660 e1781087322289
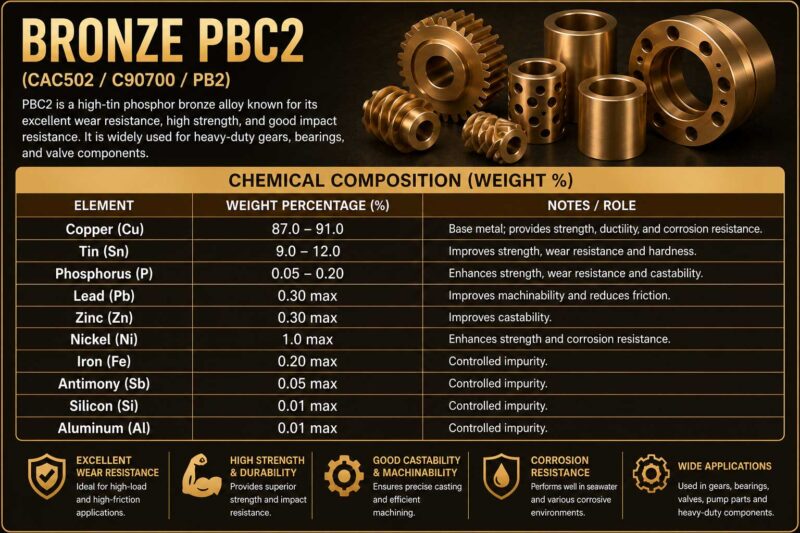
Bronze ค่าเคมี PBC2 e1781087594321
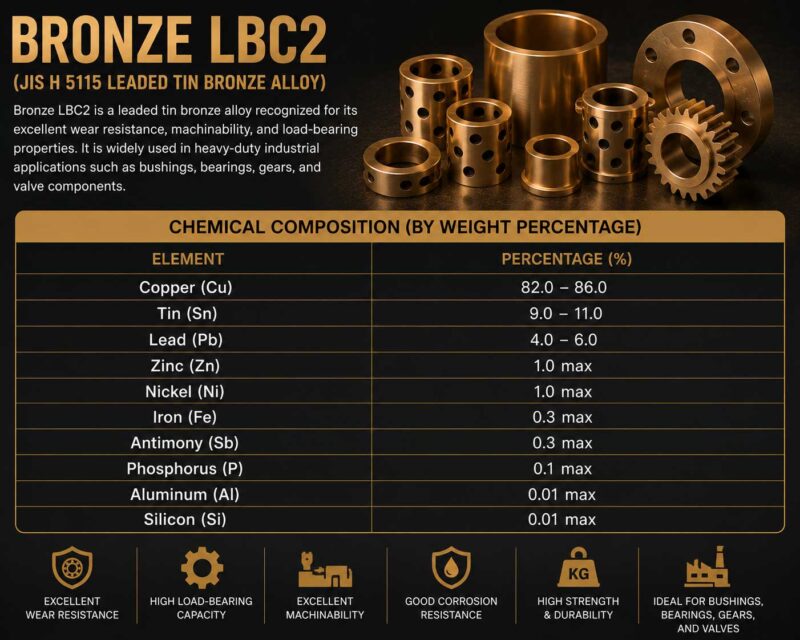
Bronze ค่าเคมี LBC2 e1781087489582
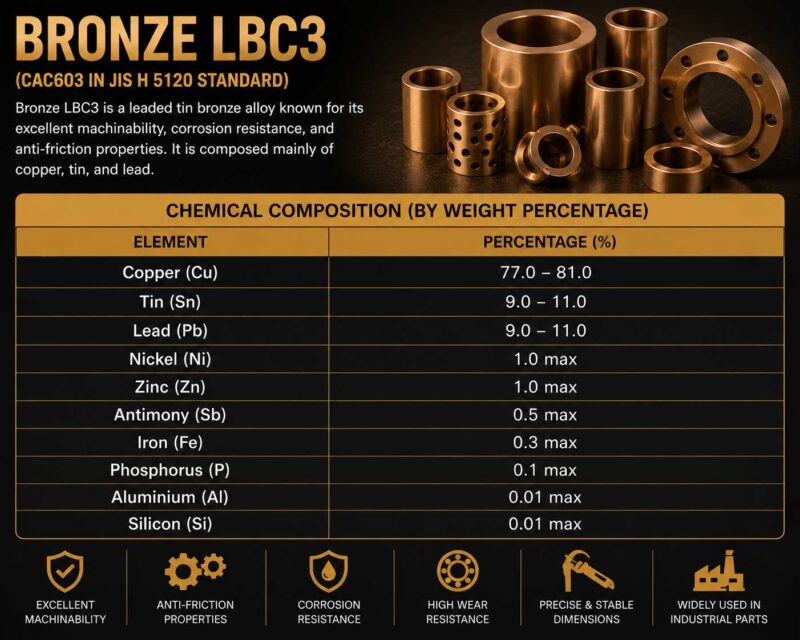
Bronze ค่าเคมี LBC3 e1781087505710
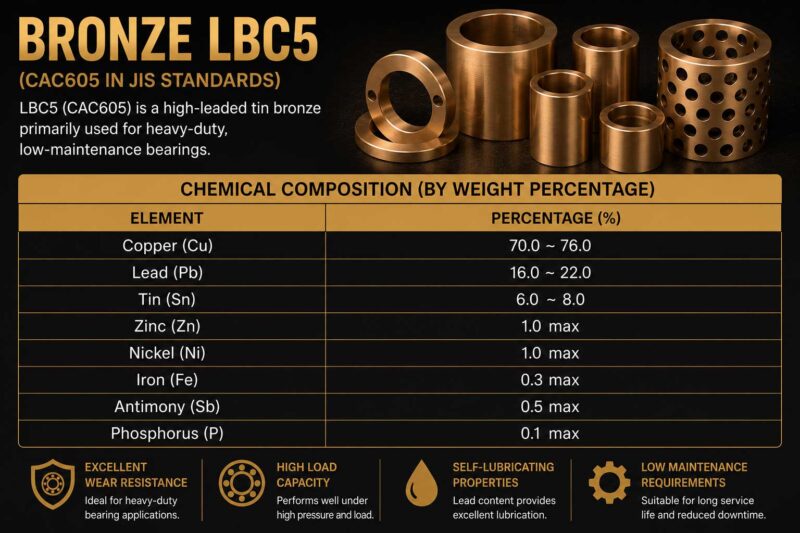
Bronze ค่าเคมี LBC5 e1781087528181

การตรวจสอบชิ้นงานควรกำหนดตามความเสี่ยง

ชิ้นงานแต่ละประเภทไม่จำเป็นต้องใช้แผนตรวจสอบเหมือนกัน ตำแหน่งที่รับแรง พื้นที่ผนังบาง รูปทรงซับซ้อน และบริเวณที่ไม่สามารถตรวจพบความผิดปกติด้วยสายตาอาจต้องได้รับการพิจารณาแตกต่างจากชิ้นงานทั่วไป

ก่อนสั่งผลิตควรตกลงเรื่องต่อไปนี้

  • มิติที่ต้องบันทึกผล
  • จุดอ้างอิงสำหรับการตรวจวัด
  • ขั้นตอนตรวจสอบผิวและรูปร่าง
  • เอกสารผลการตรวจที่ต้องส่งมอบ
  • วิธีทดสอบเพิ่มเติมที่ลูกค้ากำหนด
  • เกณฑ์ยอมรับและเกณฑ์ปฏิเสธ
  • ผู้รับผิดชอบการอนุมัติแบบและชิ้นงาน

หากโครงการกำหนดการตรวจสอบแบบไม่ทำลาย ควรระบุวิธี พื้นที่ตรวจ ระดับการยอมรับ และมาตรฐานอ้างอิงให้ชัดเจนตั้งแต่ขั้นตอนขอราคา ไม่ควรระบุเพียงคำว่า “ตรวจ NDT” โดยไม่มีรายละเอียด

https://casmetals.com/ndt-inspection-guide/

รับผลิตอะไหล่ทดแทน FC250 ตามแบบเดิม

เมื่อเครื่องจักรหยุดผลิตอะไหล่หรือไม่สามารถจัดซื้อชิ้นส่วนเดิมได้ การผลิตอะไหล่ทดแทนตามแบบอาจเป็นแนวทางหนึ่งในการรักษาความพร้อมของเครื่องจักร แต่ต้องตรวจสอบว่าแบบที่มีอยู่ตรงกับชิ้นส่วนรุ่นปัจจุบันหรือไม่

ควรเปรียบเทียบ Revision ของแบบ หมายเลขชิ้นส่วน ตำแหน่งติดตั้ง และการแก้ไขที่เคยเกิดขึ้นหน้างาน หากมีชิ้นงานเดิม ควรส่งภาพถ่ายหรือชิ้นงานประกอบการตรวจสอบด้วย เพราะชิ้นงานที่ใช้งานจริงอาจมีการปรับแต่งต่างจากแบบเก่า

ข้อมูลเกี่ยวกับการผลิตอะไหล่ OEM และชิ้นส่วนทดแทนสามารถศึกษาได้ที่

https://casmetals.com/oem-replacement-parts/

สำหรับโครงการสร้างอะไหล่หล่อทดแทนชิ้นส่วนเดิม สามารถดูแนวทางที่เกี่ยวข้องได้ที่

https://casmetals.com/replacement-parts-casting/

ข้อมูลที่ควรส่งเพื่อขอประเมินและเสนอราคา

เพื่อให้ CASMETALS ประเมินงานได้ตรงกับความต้องการ ควรส่งข้อมูลดังต่อไปนี้

  • ไฟล์แบบและหมายเลข Revision
  • ชื่อวัสดุและมาตรฐานอ้างอิง
  • ขนาดและน้ำหนักโดยประมาณ หากมี
  • จำนวนที่ต้องการ
  • จำนวนการสั่งซื้อที่คาดการณ์
  • ผิวที่ต้องกลึงและมิติสำคัญ
  • ตัวอย่างหรือภาพชิ้นงานเดิม
  • ภาพตำแหน่งติดตั้ง
  • สภาพการใช้งานและปัญหาที่เคยเกิด
  • ขอบเขตการตรวจสอบและเอกสารที่ต้องการ
  • กำหนดเวลาที่ต้องการเพื่อใช้ประกอบการประเมิน

สามารถตรวจความครบถ้วนของข้อมูล RFQ ก่อนส่งให้โรงหล่อได้ที่

https://casmetals.com/rfq-guide-checklist/

หากยังไม่แน่ใจว่าต้องเตรียมข้อมูลใดสำหรับการสั่งผลิต สามารถดูขั้นตอนการสั่งงานได้ที่

https://casmetals.com/how-to-order/

ขอใบเสนอราคาชิ้นงานเหล็ก FC250 ตามแบบ

ส่งแบบ รายละเอียดวัสดุ จำนวน งานกลึง สภาพการใช้งาน และข้อกำหนดการตรวจรับให้ CASMETALS ตรวจสอบก่อนเสนอราคา หากแบบยังมีข้อมูลไม่ครบ สามารถแนบภาพชิ้นงานเดิม แบบประกอบ หรือข้อมูลตำแหน่งติดตั้งเพื่อช่วยในการประเมินได้

ขอใบเสนอราคาสำหรับงานรับผลิต เหล็ก FC250 ตามแบบได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการรับผลิตชิ้นงานเหล็ก FC250 ตามแบบ

1. การรับผลิตชิ้นงานเหล็ก FC250 ตามแบบต้องส่งข้อมูลอะไรให้โรงหล่อบ้าง

การขอประเมินงานรับผลิต เหล็ก FC250 ตามแบบ ควรส่งไฟล์แบบที่ระบุหมายเลขแบบ Revision หน่วยวัด ขนาดสำเร็จ วัสดุ มาตรฐานอ้างอิง จำนวนที่ต้องการ และตำแหน่งซึ่งต้องผ่านงานกลึงอย่างชัดเจน หากมีข้อกำหนดเกี่ยวกับค่าคลาดเคลื่อน ความเรียบผิว การตรวจสอบ หรือเอกสารประกอบการส่งมอบ ควรแจ้งพร้อมกับการขอราคา ไม่ควรเพิ่มข้อกำหนดสำคัญหลังจากเริ่มผลิตแล้ว

นอกจากแบบชิ้นส่วน ควรแนบแบบประกอบ ภาพตำแหน่งติดตั้ง ภาพชิ้นงานเดิม และข้อมูลสภาพการใช้งาน เช่น ลักษณะแรง การสั่นสะเทือน อุณหภูมิ การสึกหรอ หรือปัญหาที่เคยเกิดขึ้น ข้อมูลเหล่านี้ช่วยให้โรงหล่อประเมินได้ว่าแบบมีรายละเอียดเพียงพอหรือยัง รวมถึงช่วยแยกขอบเขตระหว่างงานหล่อดิบ งานกลึง และการตรวจรับชิ้นงาน

ดูรายการข้อมูลที่ควรตรวจสอบก่อนส่งแบบได้ที่

https://casmetals.com/drawing-guide-checklist/

2. มีเพียงแบบสามมิติสามารถขอผลิตชิ้นงานเหล็ก FC250 ได้หรือไม่

แบบสามมิติช่วยให้เห็นรูปทรงและความสัมพันธ์ของส่วนต่าง ๆ แต่โดยทั่วไปยังไม่ควรใช้แทนแบบสำหรับผลิตทั้งหมด เพราะอาจไม่มีข้อมูลเกี่ยวกับค่าคลาดเคลื่อน Datum ผิวกลึง ความเรียบผิว เกลียว ร่องลิ่ม หรือเกณฑ์ตรวจรับ ฝ่ายวิศวกรรมจึงควรส่งแบบสองมิติหรือเอกสารข้อกำหนดประกอบ เพื่อระบุว่ามิติใดมีผลต่อการประกอบและการทำงานของเครื่องจักร

หากมีเฉพาะแบบสามมิติ CASMETALS สามารถตรวจสอบข้อมูลเบื้องต้นได้ แต่การเสนอราคาและกำหนดกระบวนการอาจต้องขอรายละเอียดเพิ่มเติม โดยเฉพาะมาตรฐานของ FC250 สภาพการส่งมอบ จำนวนผลิต และขอบเขตงานกลึง การส่งไฟล์ต้นฉบับที่เปิดตรวจสอบมิติได้จะช่วยลดความเสี่ยงจากการอ่านค่าผิดหรือใช้แบบ Revision ไม่ตรงกัน

ศึกษาขอบเขตบริการผลิตงานหล่อตามแบบได้ที่

https://casmetals.com/casting-from-drawing/

3. เหล็ก FC250 เหมาะสำหรับผลิตชิ้นส่วนเครื่องจักรทุกประเภทหรือไม่

FC250 เป็นเหล็กหล่อเทาเกรดหนึ่งที่ใช้กับชิ้นส่วนเครื่องจักรบางประเภท แต่ไม่ควรสรุปว่าเหมาะกับชิ้นงานทุกชนิดจากชื่อเกรดเพียงอย่างเดียว การเลือกใช้ต้องพิจารณารูปแบบแรง จุดรับน้ำหนัก แรงกระแทก การสั่นสะเทือน อุณหภูมิ สภาพกัดกร่อน ความหนาของหน้าตัด วิธีติดตั้ง และความเสียหายที่อาจเกิดขึ้นระหว่างใช้งาน

ชิ้นส่วนที่รับแรงกระแทกสูง มีความเสี่ยงต่อการแตกร้าว หรือมีรูปทรงบางและเปลี่ยนความหนาอย่างรวดเร็ว อาจต้องได้รับการประเมินเป็นพิเศษ หากต้องผลิตแทนชิ้นส่วนเดิม ควรตรวจสอบด้วยว่าเครื่องจักรมีการเพิ่มโหลด เปลี่ยนความเร็ว หรือปรับกระบวนการผลิตจากเงื่อนไขเดิมหรือไม่ การระบุ FC250 บนแบบเดิมจึงไม่ควรถูกใช้แทนการตรวจสอบสภาพงานปัจจุบัน

ศึกษาข้อมูลพื้นฐานของวัสดุ FC250 ได้ที่

https://casmetals.com/fc250-cast-iron/

4. FC250 แตกต่างจากเหล็กหล่อเหนียวอย่างไร และสามารถใช้แทนกันได้หรือไม่

FC250 จัดอยู่ในกลุ่มเหล็กหล่อเทา ส่วนเหล็กหล่อเหนียวเป็นวัสดุอีกกลุ่มที่มีลักษณะโครงสร้างและพฤติกรรมทางกลแตกต่างกัน จึงไม่ควรระบุว่าสามารถใช้แทนกันได้โดยอัตโนมัติ แม้ว่าชิ้นงานทั้งสองชนิดจะผลิตด้วยกระบวนการหล่อเหมือนกันก็ตาม

การเปลี่ยนวัสดุอาจส่งผลต่อการออกแบบ ความหนา รูปทรง น้ำหนัก งานกลึง การตอบสนองต่อแรงกระแทก และเกณฑ์ตรวจรับ หากชิ้นส่วนเดิมแตกร้าวหรือเสียหาย การเปลี่ยนเป็นวัสดุอีกกลุ่มโดยไม่วิเคราะห์สาเหตุอาจไม่แก้ปัญหาที่แท้จริง เพราะความเสียหายอาจเกิดจากแนวศูนย์ การติดตั้ง โหลดเกิน การสั่นสะเทือน หรือรูปทรงบริเวณมุมต่อ ดังนั้น การเปลี่ยนจาก FC250 เป็นวัสดุอื่นต้องได้รับการทบทวนและอนุมัติจากผู้รับผิดชอบด้านวิศวกรรมก่อนผลิต

อ่านข้อมูลเกี่ยวกับเหล็กหล่อเทาเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

5. แบบชิ้นงานสำเร็จสามารถนำไปสร้างแบบหล่อได้ทันทีหรือไม่

แบบชิ้นงานสำเร็จแสดงขนาดที่ต้องการหลังผลิต แต่แบบหล่อต้องพิจารณาปัจจัยของกระบวนการเพิ่มเติม เช่น แนวแบ่งแบบ ทิศทางถอดแบบ มุมถอด โพรงภายใน การใช้ไส้แบบ ค่าเผื่องานกลึง และพื้นที่สำหรับจับยึดระหว่างการกลึง นอกจากนี้ยังต้องตรวจสอบความหนาผนัง การเปลี่ยนหน้าตัด และบริเวณมุมต่อซึ่งอาจมีผลต่อความสามารถในการผลิต

หากรูปทรงเดิมไม่เหมาะกับการทำ Pattern โรงหล่ออาจเสนอการปรับรายละเอียดบางส่วนเพื่อให้ผลิตได้ แต่การปรับที่มีผลต่อขนาดประกอบ ความแข็งแรง หรือหน้าที่ของชิ้นงานต้องได้รับอนุมัติจากลูกค้าก่อน ไม่ควรแก้ไขแบบทางวิศวกรรมโดยไม่มีการบันทึก Revision และผู้รับผิดชอบอนุมัติ

ศึกษาประเด็นสำคัญในการออกแบบ Pattern ได้ที่

https://casmetals.com/pattern-design-guide/

6. ต้องเผื่องานกลึงสำหรับชิ้นงานเหล็ก FC250 อย่างไร

ค่าเผื่องานกลึงไม่ควรถูกกำหนดด้วยตัวเลขเดียวสำหรับทุกผิว เพราะต้องพิจารณาขนาด รูปทรง ตำแหน่งผิว วิธีหล่อ วิธีวางชิ้นงาน และลำดับการจับยึด ผิวหน้าแปลน รูเพลา บ่ารับ ตำแหน่งซีล และผิวประกบอาจมีความสำคัญแตกต่างกัน จึงควรระบุในแบบอย่างชัดเจนว่าผิวใดต้องกลึงและผิวใดยอมรับสภาพหล่อ

ก่อนสร้างแบบหล่อ โรงหล่อและผู้รับผิดชอบงานกลึงควรตรวจสอบ Datum และความสัมพันธ์ของมิติร่วมกัน หากไม่ได้เตรียมพื้นที่จับยึดหรือเผื่อเนื้อเพียงพอ อาจไม่สามารถกลึงให้ได้ขนาดสำเร็จ แต่หากเผื่อมากเกินความจำเป็นก็อาจเพิ่มภาระงานกลึงและวัสดุที่ต้องตัดออก การกำหนดค่าเผื่อจึงควรทำจากแบบและกระบวนการจริงของแต่ละโครงการ

อ่านหลักการเกี่ยวกับค่าเผื่องานกลึงได้ที่

https://casmetals.com/machining-allowance-guide/

7. ค่าคลาดเคลื่อนของงานหล่อ FC250 เหมือนกับงานกลึงหรือไม่

ค่าคลาดเคลื่อนของผิวหล่อและผิวกลึงเป็นคนละส่วนของกระบวนการผลิต จึงไม่ควรกำหนดค่าคลาดเคลื่อนระดับงานกลึงให้กับทุกมิติของชิ้นงานหล่อโดยไม่มีเหตุผล มิติผิวหล่ออาจได้รับผลจากขนาดชิ้นงาน รูปทรง Pattern แนวแบ่งแบบ การเคลื่อนตัวของไส้แบบ และกระบวนการผลิต ส่วนมิติที่ต้องการความแม่นยำสูงมักต้องกำหนดให้ผ่านงานกลึงหรือกระบวนการเก็บผิวที่เหมาะสม

เพื่อควบคุมต้นทุนและลดความเข้าใจคลาดเคลื่อน ควรแบ่งมิติเป็นมิติสำคัญที่ต้องกลึง มิติผิวหล่อที่มีผลต่อการประกอบ และมิติทั่วไป พร้อมระบุ Datum และวิธีตรวจวัดให้ชัดเจน หากมีค่าคลาดเคลื่อนพิเศษ ควรแจ้งตั้งแต่ขั้นตอนขอราคาเพื่อให้โรงหล่อประเมินความเป็นไปได้ก่อนรับงาน

ศึกษาข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อได้ที่

https://casmetals.com/casting-tolerance-guide/

8. CASMETALS รับผลิตชิ้นงาน FC250 พร้อมงานกลึงหรือไม่

ขอบเขตงานต้องพิจารณาจากแบบ ขนาด รูปทรง จำนวน ผิวที่ต้องกลึง และข้อกำหนดการตรวจรับของแต่ละโครงการ ลูกค้าควรระบุให้ชัดว่าต้องการเฉพาะชิ้นงานหล่อดิบ ชิ้นงานที่ผ่านการทำความสะอาด หรือชิ้นงานสำเร็จพร้อมกลึง เพื่อให้สามารถประเมินขั้นตอนและเสนอราคาได้ตรงกัน

สำหรับชิ้นงานที่ต้องกลึงหลายด้าน ควรส่งแบบซึ่งแสดง Datum แนวศูนย์ พิกัดรู และความสัมพันธ์ของผิวประกบ หากมีชิ้นส่วนคู่ประกอบ ควรส่งแบบประกอบหรือข้อมูลของชิ้นส่วนนั้นมาด้วย การแยกขอบเขตงานหล่อและงานกลึงอย่างชัดเจนยังช่วยกำหนดว่าใครเป็นผู้รับผิดชอบการตรวจมิติก่อนและหลังกลึง รวมถึงช่วยป้องกันการตีความแบบแตกต่างกัน

ดูข้อมูลเกี่ยวกับบริการผลิตอะไหล่เครื่องจักรตามข้อกำหนดได้ที่

https://casmetals.com/machine-parts-casting/

9. หากไม่มี Pattern เดิม สามารถรับผลิตชิ้นงานเหล็ก FC250 ตามแบบได้หรือไม่

หากไม่มี Pattern เดิม สามารถส่งแบบและข้อมูลการใช้งานให้ CASMETALS ตรวจสอบความเป็นไปได้ในการจัดทำ Pattern ใหม่ได้ การประเมินต้องพิจารณารูปทรงชิ้นงาน แนวแบ่งแบบ โพรงภายใน จำนวนไส้แบบ ความถี่ในการสั่งผลิต และจำนวนชิ้นต่อรอบ การเลือกแนวทางทำ Pattern จึงไม่ควรพิจารณาจากราคาครั้งแรกเพียงอย่างเดียว

ควรตกลงให้ชัดว่า Pattern เป็นของฝ่ายใด เก็บรักษาที่ใด ใช้กับแบบ Revision ใด และเมื่อมีการแก้ไขแบบใครเป็นผู้อนุมัติ นอกจากนี้ ค่า Pattern ควรแยกจากราคาชิ้นงานเพื่อให้ฝ่ายจัดซื้อเห็นต้นทุนครั้งแรกและต้นทุนการผลิตซ้ำอย่างชัดเจน ราคาจริงไม่สามารถกำหนดจากชื่อวัสดุ FC250 เพียงอย่างเดียว แต่ต้องประเมินจากรายละเอียดโครงการ

ศึกษาปัจจัยที่เกี่ยวข้องกับต้นทุน Pattern ได้ที่

https://casmetals.com/pattern-cost-guide-checklist/

10. สามารถผลิตชิ้นงาน FC250 จากแบบเก่าเพื่อทดแทนอะไหล่ที่เลิกผลิตได้หรือไม่

การผลิตอะไหล่ทดแทนจากแบบเก่าอาจทำได้เมื่อข้อมูลเพียงพอ แต่ต้องตรวจสอบว่าแบบตรงกับรุ่นและสภาพเครื่องจักรปัจจุบันหรือไม่ ควรเปรียบเทียบหมายเลขชิ้นส่วน หมายเลขเครื่อง Revision และตำแหน่งติดตั้ง รวมทั้งตรวจสอบว่าชิ้นงานจริงเคยถูกดัดแปลงหรือกลึงแก้ไขหลังจากติดตั้งหรือไม่

หากยังมีชิ้นงานเดิม ควรส่งภาพถ่ายหรือชิ้นงานให้ตรวจร่วมกับแบบ เพราะขนาดของชิ้นงานที่ผ่านการใช้งานอาจเปลี่ยนจากการสึกหรอ การกัดกร่อน หรือการซ่อมที่ผ่านมา โรงหล่อไม่ควรคัดลอกขนาดที่สึกแล้วกลับไปเป็นขนาดผลิตใหม่โดยไม่มีจุดอ้างอิง การผลิตอะไหล่ทดแทนจึงควรอาศัยทั้งแบบ ข้อมูลการประกอบ และประวัติความเสียหาย

ดูแนวทางการผลิตอะไหล่ทดแทนได้ที่

https://casmetals.com/replacement-parts-casting/

11. หากแบบระบุเพียง FC250 โดยไม่มีมาตรฐานอ้างอิงควรทำอย่างไร

ควรขอให้เจ้าของแบบหรือวิศวกรผู้รับผิดชอบยืนยันมาตรฐานและข้อกำหนดวัสดุก่อนผลิต เนื่องจากชื่อเกรดเพียงอย่างเดียวอาจยังไม่ครอบคลุมวิธีทดสอบ ตำแหน่งเก็บตัวอย่าง สภาพการส่งมอบ หรือเกณฑ์ยอมรับที่โครงการต้องการ หากเป็นแบบจากเครื่องจักรนำเข้า ควรตรวจเอกสารต้นฉบับ รายการวัสดุ และข้อกำหนดของผู้ผลิตประกอบกัน

ไม่ควรตีความว่าเกรดจากคนละมาตรฐานเทียบเท่ากันทุกประการเพียงเพราะมีชื่อหรือค่าบางรายการใกล้เคียงกัน หากลูกค้ายอมรับวัสดุทางเลือก ควรกำหนดผู้มีอำนาจอนุมัติและบันทึกการเปลี่ยนแปลงไว้ในแบบหรือใบสั่งซื้อ การยืนยันข้อกำหนดวัสดุก่อนทำ Pattern และผลิตจริงช่วยลดความเสี่ยงด้านการตรวจรับภายหลัง

ศึกษาหลักการเลือกวัสดุสำหรับชิ้นส่วนเครื่องจักรได้ที่

https://casmetals.com/machine-parts-material-selection/

12. ควรกำหนดการตรวจสอบชิ้นงานหล่อ FC250 อย่างไร

แผนการตรวจสอบควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นงาน ไม่ควรใช้รายการตรวจแบบเดียวกันกับทุกโครงการ อย่างน้อยควรระบุมิติสำคัญ Datum วิธีตรวจผิว เกณฑ์ยอมรับ และเอกสารที่ต้องส่งมอบ หากมีพื้นที่รับแรง จุดยึดสำคัญ หรือโพรงภายใน ควรพิจารณาว่าการตรวจด้วยสายตาและการตรวจมิติทั่วไปเพียงพอหรือไม่

หากต้องการการตรวจสอบเพิ่มเติม ควรระบุวิธี มาตรฐานอ้างอิง พื้นที่ตรวจ ระดับการยอมรับ และผู้ประเมินผลตั้งแต่ขั้นตอน RFQ คำสั่งทั่วไป เช่น “ตรวจทุกอย่าง” หรือ “ต้องไม่มีตำหนิ” ไม่ได้ให้เกณฑ์ที่สามารถตรวจรับร่วมกันได้ การตกลงแผนตรวจสอบก่อนผลิตช่วยให้ราคา กระบวนการ และเอกสารส่งมอบสอดคล้องกับความต้องการจริง

อ่านแนวทางควบคุมคุณภาพงานหล่อได้ที่

https://casmetals.com/quality-control-guide/

13. งาน FC250 ทุกชิ้นจำเป็นต้องตรวจสอบแบบไม่ทำลายหรือไม่

ไม่จำเป็นต้องกำหนดการตรวจสอบแบบไม่ทำลายเหมือนกันทุกชิ้น เพราะวิธีและขอบเขตการตรวจควรสัมพันธ์กับความเสี่ยง หน้าที่ของชิ้นส่วน ตำแหน่งที่ต้องการตรวจ และเกณฑ์ยอมรับของโครงการ การระบุเพียงคำว่า NDT โดยไม่บอกวิธี มาตรฐาน หรือระดับการยอมรับอาจทำให้โรงหล่อและผู้สั่งซื้อเข้าใจขอบเขตต่างกัน

ก่อนกำหนด NDT ควรพิจารณาว่าต้องการค้นหาความผิดปกติชนิดใด อยู่บริเวณผิวหรือภายใน และผลตรวจจะถูกใช้ตัดสินการยอมรับอย่างไร วิธีตรวจแต่ละประเภทมีขอบเขตและข้อจำกัดต่างกัน จึงควรให้วิศวกรหรือผู้เชี่ยวชาญกำหนดวิธีที่เหมาะสม ไม่ควรเลือกจากชื่อวิธีตรวจเพียงอย่างเดียว

ศึกษาหลักการกำหนดการตรวจสอบแบบไม่ทำลายได้ที่

https://casmetals.com/ndt-inspection-guide/

14. ราคาผลิตชิ้นงานเหล็ก FC250 ตามแบบขึ้นอยู่กับอะไร

ราคางานรับผลิต เหล็ก FC250 ตามแบบ ไม่ได้ขึ้นอยู่กับน้ำหนักหรือชื่อวัสดุเพียงอย่างเดียว แต่เกี่ยวข้องกับขนาด รูปทรง ความซับซ้อนของ Pattern จำนวนไส้แบบ จำนวนผลิต ค่าเผื่องานกลึง ขอบเขตงานกลึง ค่าคลาดเคลื่อน และข้อกำหนดการตรวจสอบ ชิ้นงานที่มีโพรงภายใน ผนังต่างระดับ หรือจุดอ้างอิงหลายตำแหน่งอาจต้องวางแผนกระบวนการแตกต่างจากชิ้นงานรูปทรงทั่วไป

ฝ่ายจัดซื้อควรระบุจำนวนต่อครั้งและความต้องการผลิตซ้ำ เพื่อให้ประเมินต้นทุน Pattern และต้นทุนต่อชิ้นได้เหมาะสม หากต้องการเปรียบเทียบใบเสนอราคา ควรตรวจว่าผู้เสนอราคาแต่ละรายรวมงานหล่อ งานทำความสะอาด งานกลึง การตรวจสอบ และค่าจัดทำ Pattern เหมือนกันหรือไม่ มิฉะนั้น ราคาที่ดูต่ำกว่าอาจมีขอบเขตไม่ครบตามความต้องการ

ตรวจรายการข้อมูลสำหรับจัดทำ RFQ ได้ที่

https://casmetals.com/rfq-guide-checklist/

15. ต้องส่งข้อมูลอย่างไรเพื่อขอใบเสนอราคาชิ้นงาน FC250 ตามแบบ

ควรส่งไฟล์แบบล่าสุดพร้อมหมายเลข Revision ชื่อวัสดุ มาตรฐาน จำนวนที่ต้องการ ขนาดหรือน้ำหนักโดยประมาณ ผิวที่ต้องกลึง และข้อกำหนดการตรวจรับ หากเป็นอะไหล่ทดแทน ควรแนบภาพชิ้นงานเดิม ภาพตำแหน่งติดตั้ง แบบประกอบ และรายละเอียดความเสียหายที่พบด้วย

ควรแจ้งด้วยว่าต้องการเฉพาะชิ้นงานหล่อดิบหรือรวมงานกลึง รวมถึงกำหนดเวลาที่ต้องการเพื่อใช้ประกอบการประเมิน โดยกำหนดเวลาดังกล่าวยังไม่ถือเป็น Lead Time ที่ยืนยันจนกว่าโรงหล่อจะตรวจแบบ ขอบเขต และความพร้อมของกระบวนการครบถ้วน การส่งข้อมูลที่ชัดเจนตั้งแต่ต้นช่วยลดรอบการสอบถามและทำให้ใบเสนอราคาสะท้อนความต้องการจริงมากขึ้น

ส่งรายละเอียดเพื่อขอให้ CASMETALS ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS