banner bg

รับหล่อชิ้นส่วนเหล็ก FC150 จำนวนน้อยสำหรับงานซ่อม

CASMETALS ให้บริการหล่อ เหล็ก FC150 จำนวนน้อย สำหรับโรงงานที่ต้องการสร้างอะไหล่ทดแทนเพื่อซ่อมเครื่องจักร ผลิตชิ้นส่วนที่เลิกจำหน่าย หรือสำรองอะไหล่เฉพาะรุ่น โดยพิจารณาจากแบบ ชิ้นงานตัวอย่าง ขนาดสำเร็จ รูปทรง จำนวนที่ต้องการ งานกลึง และสภาพใช้งานจริงก่อนประเมินความเหมาะสม

บริการนี้เหมาะกับงานซ่อมที่ไม่จำเป็นต้องผลิตจำนวนมาก แต่ต้องการชิ้นส่วนให้ตรงกับตำแหน่งติดตั้งและหน้าที่ของอะไหล่เดิม ผู้จัดซื้อและฝ่ายซ่อมบำรุงสามารถศึกษาขอบเขตของบริการรับหล่อจำนวนน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

หากเป็นอะไหล่ที่เกี่ยวข้องกับการหยุดเครื่องจักร ควรแจ้งกำหนดการใช้งาน สถานะความเสียหาย และผลกระทบต่อสายการผลิตตั้งแต่ต้น เพื่อให้สามารถตรวจสอบแนวทางดำเนินงานได้ตรงกับความจำเป็นของโรงงาน

https://casmetals.com/urgent-parts-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FC150 เหมาะกับงานซ่อมประเภทใด

FC150 เป็นเกรดในกลุ่มเหล็กหล่อเทาที่ควรพิจารณาเมื่อแบบเดิม ข้อกำหนดของลูกค้า หรือผลตรวจวัสดุระบุเกรดนี้ งานที่พบอาจเป็นชิ้นส่วนโครงสร้างของเครื่องจักร ตัวเสื้อ ฝาครอบ ฐานรองรับ พูลเลย์ หรือชิ้นงานที่ต้องนำไปกลึงผิวประกอบ

อย่างไรก็ตาม ไม่ควรเลือก FC150 จากรูปลักษณ์ของชิ้นงานเพียงอย่างเดียว เพราะความเหมาะสมยังขึ้นอยู่กับรูปทรง ความหนา ตำแหน่งรับแรง แรงกระแทก การสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม และข้อกำหนดของเครื่องจักร

ข้อมูลภาพรวมของวัสดุ FC150 สามารถใช้เป็นจุดเริ่มต้นในการทำความเข้าใจเกรดก่อนส่งรายละเอียดให้ตรวจสอบ

https://casmetals.com/fc150-cast-iron/

สำหรับการแยกความเข้าใจระหว่างเหล็กหล่อเทากับเหล็กหล่อชนิดอื่น ควรศึกษาข้อมูลพื้นฐานของเหล็กหล่อเทาประกอบ โดยไม่สรุปว่าเหล็กหล่อแต่ละเกรดสามารถใช้ทดแทนกันได้โดยอัตโนมัติ

https://casmetals.com/gray-cast-iron/

หากยังไม่แน่ใจว่าวัสดุเดิมเป็นเหล็กหล่อประเภทใด ควรเริ่มจากการตรวจวัสดุและหน้าที่ของชิ้นส่วน แทนการเลือกเกรดจากชื่อที่ผู้ใช้งานเรียกกันภายในโรงงาน

https://casmetals.com/what-is-cast-iron-materials/

รับหล่อเหล็ก FC150 จำนวนน้อยจากแบบ

แบบที่มีมิติสำเร็จ วัสดุ ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน และรายละเอียดการประกอบ จะช่วยให้ประเมินขอบเขตงานได้ชัดเจนขึ้น หากลูกค้ามีแบบเดิม แบบแก้ไข หรือไฟล์จากผู้ผลิตเครื่องจักร ควรส่งทุกฉบับที่เกี่ยวข้อง พร้อมระบุว่าแบบฉบับใดเป็น Revision ล่าสุด

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบ ควรตรวจสอบว่ามีมิติหลัก จุดอ้างอิง รูเจาะ เกลียว ระยะประกอบ ตำแหน่งผิวกลึง และมิติที่ห้ามเปลี่ยนครบถ้วนหรือไม่ รายการตรวจสอบแบบช่วยลดความคลาดเคลื่อนในการสื่อสารระหว่างฝ่ายซ่อมบำรุง ฝ่ายจัดซื้อ ฝ่ายผลิต และผู้รับผลิต

https://casmetals.com/drawing-guide-checklist/

หากแบบระบุเฉพาะขนาดสำเร็จ แต่ไม่แสดงขนาดชิ้นหล่อหรือเนื้อเผื่อกลึง ควรระบุตำแหน่งที่ต้องนำไปกลึงเพิ่มเติม เพื่อให้ผู้ผลิตพิจารณารูปทรงก่อนกลึงและลำดับการทำงานได้เหมาะสม

รับผลิตจากชิ้นงานตัวอย่างเมื่อไม่มีแบบ

กรณีไม่มีแบบ สามารถส่งชิ้นงานเดิมให้ตรวจสอบเพื่อสร้างข้อมูลสำหรับผลิตอะไหล่ทดแทนได้ แต่การผลิตจากตัวอย่างไม่สามารถยืนยันเกรดวัสดุ มิติเดิม หรือสมบัติของชิ้นส่วนเดิมทั้งหมดได้ทันที

ชิ้นงานตัวอย่างอาจผ่านการสึก บิด แตก ซ่อมเชื่อม กลึงแก้ไข หรือใช้งานมาเป็นเวลานาน จึงต้องแยกระหว่างมิติที่วัดได้จากชิ้นงานกับมิติที่ต้องอนุมานจากตำแหน่งติดตั้งหรือชิ้นส่วนคู่ประกอบ

https://casmetals.com/casting-from-sample/

งานสร้างอะไหล่จากตัวอย่างอาจต้องใช้กระบวนการ Reverse Engineering เพื่อจัดทำข้อมูลรูปทรง จุดอ้างอิง มิติประกอบ และเงื่อนไขการใช้งานก่อนเริ่มผลิต

https://casmetals.com/reverse-engineering/

หากเป็นชิ้นส่วนที่เลิกผลิต หรือไม่สามารถหาอะไหล่จากผู้ผลิตเครื่องจักรเดิมได้ ควรส่งข้อมูลรุ่นเครื่องจักร ตำแหน่งติดตั้ง ภาพถ่าย ชิ้นส่วนคู่ประกอบ และประวัติการซ่อมมาพร้อมกับชิ้นงานตัวอย่าง

https://casmetals.com/obsolete-parts-casting/

      ปลอกเพลาต้องทนสึกและรักษาขนาดใช้งาน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Shaft Sleeve ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Shaft Sleeve
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

เหตุใดงานหล่อ FC150 จำนวนน้อยต้องประเมินเป็นรายชิ้นงาน

จำนวนที่น้อยไม่ได้หมายความว่างานจะใช้ขั้นตอนน้อยลงเสมอไป งานหล่อยังต้องพิจารณาต้นแบบ ระบบทางวิ่งและทางเข้าเนื้อโลหะ การเตรียมแบบหล่อ การหลอม การเท การควบคุมกระบวนการ การทำความสะอาด และการตรวจสอบตามความจำเป็น

ต้นทุนบางส่วนเป็นต้นทุนตั้งต้นของงาน จึงไม่ได้ลดลงตามจำนวนชิ้นแบบเส้นตรง ก่อนสั่งหล่อ เหล็ก FC150 จำนวนน้อย ควรประเมินทั้งจำนวนที่ต้องใช้ทันที จำนวนสำรอง และโอกาสสั่งผลิตซ้ำในอนาคต

การจัดทำต้นแบบสำหรับงานจำนวนน้อย

การออกแบบต้นแบบมีผลต่อการถอดแบบ การเผื่อหดตัว การเผื่อกลึง ตำแหน่งแบ่งแบบ และความเสี่ยงด้านรูปทรง จึงควรตรวจสอบก่อนตัดสินใจสร้างต้นแบบใหม่หรือปรับใช้ต้นแบบเดิม

https://casmetals.com/pattern-design-guide/

สำหรับงานจำนวนน้อย ควรพิจารณาต้นทุนต้นแบบร่วมกับโอกาสใช้งานซ้ำ หากอะไหล่มีแนวโน้มเสียซ้ำ การวางแผนเก็บต้นแบบหรือผลิตอะไหล่สำรองอาจช่วยให้การสั่งผลิตครั้งต่อไปมีข้อมูลพร้อมขึ้น

https://casmetals.com/pattern-cost-guide-checklist/

จำนวนสั่งผลิตและความคุ้มค่าของงาน

จำนวนสั่งผลิตขั้นต่ำไม่ควรกำหนดจากจำนวนชิ้นเพียงอย่างเดียว แต่ต้องพิจารณาน้ำหนักต่อชิ้น รูปทรง ความซับซ้อนของแบบหล่อ ปริมาณโลหะต่อรอบ งานกลึง และการตรวจสอบร่วมกัน

https://casmetals.com/moq-guide-checklist/

ลูกค้าควรแจ้งทั้งจำนวนที่ต้องการใช้ครั้งแรกและจำนวนที่คาดว่าจะใช้ในอนาคต เพราะข้อมูลดังกล่าวอาจมีผลต่อการเลือกแนวทางจัดทำต้นแบบและการวางแผนผลิต

ข้อมูลที่ควรส่งเพื่อประเมินงานหล่อ FC150 จำนวนน้อย

เพื่อให้ตรวจสอบงานได้ตรงประเด็น ควรส่งข้อมูลต่อไปนี้เท่าที่มี

  • แบบ 2D หรือ 3D พร้อมเลข Revision
  • ชิ้นงานตัวอย่างและข้อมูลส่วนที่สึกหรือแตก
  • ระบุว่า FC150 มาจากแบบเดิม สเปก หรือผลตรวจวัสดุ
  • จำนวนที่ต้องการต่อครั้งและจำนวนที่อาจใช้ในอนาคต
  • ขนาดสำเร็จและน้ำหนักโดยประมาณ
  • ตำแหน่งผิวกลึง รูเจาะ เกลียว และร่องลิ่ม
  • จุดประกอบ รูเพลา รูแบริ่ง หน้าแปลน และรูยึด
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ลักษณะโหลด แรงกระแทก การสั่น และอุณหภูมิ
  • สภาพแวดล้อมและสารที่สัมผัสกับชิ้นงาน
  • ภาพตำแหน่งติดตั้งและชิ้นส่วนคู่ประกอบ
  • สาเหตุความเสียหายของอะไหล่เดิม
  • ข้อกำหนดการตรวจสอบหรือเอกสารที่ต้องการ
  • กำหนดการที่ต้องการให้นำชิ้นส่วนกลับไปใช้งาน

หากเป็นอะไหล่เครื่องจักรทั่วไป สามารถใช้รายการข้อมูลสำหรับขอราคาชิ้นส่วนเครื่องจักรเป็นแนวทางเตรียมเอกสาร

https://casmetals.com/machine-parts-rfq-checklist/

ถ้ายังไม่มีแบบ รายการข้อมูลสำหรับชิ้นส่วนเครื่องจักรที่ไม่มีแบบจะช่วยจัดหมวดข้อมูลที่ต้องเก็บจากหน้างาน ชิ้นงานเดิม และชิ้นส่วนคู่ประกอบ

https://casmetals.com/machine-parts-without-drawing/

งานกลึงและค่าคลาดเคลื่อนต้องระบุตั้งแต่ก่อนหล่อ

ชิ้นงานหล่อสำหรับงานซ่อมมักต้องนำไปกลึงเพื่อให้ได้ผิวประกอบ รูเพลา บ่ารับ หน้าแปลน ร่องลิ่ม หรือรูยึดตามมิติสำเร็จ จึงต้องแยกมิติชิ้นหล่อกับมิติหลังกลึงให้ชัดเจน

การระบุเพียงขนาดสำเร็จโดยไม่บอกตำแหน่งผิวกลึง อาจทำให้ประเมินเนื้อเผื่อและขั้นตอนผลิตไม่ครบ โดยเฉพาะชิ้นส่วนที่ต้องตั้งกลึงหลายด้านหรือมีจุดอ้างอิงสัมพันธ์กัน

แนวทางเรื่องเนื้อเผื่อกลึงสามารถใช้ประกอบการสื่อสารกับฝ่ายออกแบบและโรงกลึง แต่ค่าที่ใช้จริงต้องพิจารณาตามขนาด รูปร่าง กระบวนการหล่อ และข้อตกลงของงานนั้น

https://casmetals.com/machining-allowance-guide/

ค่าคลาดเคลื่อนของชิ้นงานหล่อและค่าคลาดเคลื่อนหลังกลึงเป็นคนละส่วน หากมีมิติวิกฤตต่อการประกอบ ควรทำเครื่องหมายในแบบ ระบุจุดอ้างอิง และกำหนดวิธีตรวจให้ชัดเจน

https://casmetals.com/casting-tolerance-guide/

ตรวจสาเหตุความเสียหายก่อนผลิตอะไหล่ซ้ำ

การคัดลอกชิ้นส่วนเดิมทุกประการอาจไม่สามารถแก้ปัญหาได้ หากต้นเหตุเกิดจากการติดตั้งเยื้องศูนย์ โหลดเกิน การสั่นสะเทือน ความร้อน การเสียดสี หรือการประกอบที่ไม่เหมาะสม

ก่อนส่งชิ้นงานตัวอย่าง ควรเก็บภาพรอยแตก พื้นผิวสึก ตำแหน่งเสียหาย และตำแหน่งติดตั้งก่อนทำความสะอาด ซ่อม หรือถอดส่วนที่แตกออก เพราะร่องรอยเหล่านี้อาจเป็นข้อมูลสำคัญในการประเมินสาเหตุ

เมื่อพบความเสียหายซ้ำ ควรพิจารณาว่าปัญหาเกี่ยวข้องกับวัสดุ รูปทรง กระบวนการผลิต งานกลึง การประกอบ หรือสภาพการใช้งาน การเปลี่ยนเกรดวัสดุโดยไม่มีข้อมูลรองรับอาจสร้างความเสี่ยงใหม่ และไม่ควรถือว่า FC150 สามารถใช้แทนเหล็กหล่อเกรดอื่นได้ทุกกรณี

ตัวอย่างกลุ่มชิ้นส่วนที่อาจส่งประเมิน

งานหล่อ เหล็ก FC150 จำนวนน้อย อาจครอบคลุมชิ้นส่วนหลายรูปแบบ ขึ้นอยู่กับแบบและสภาพใช้งาน เช่น ฐานเครื่อง ตัวเสื้อเครื่องจักร ฝาครอบ เสื้อเกียร์ ตัวเสื้อปั๊ม พูลเลย์ แผ่นรอง หรืออะไหล่ประกอบที่ต้องผลิตทดแทน

อย่างไรก็ตาม การระบุชื่อชิ้นส่วนเพียงอย่างเดียวยังไม่เพียงพอสำหรับยืนยันวัสดุหรือกระบวนการผลิต ต้องพิจารณารูปทรง ขนาด หน้าที่ และสภาพใช้งานร่วมกัน

สำหรับอะไหล่เครื่องจักรอุตสาหกรรม สามารถดูขอบเขตกลุ่มงานเพื่อจัดประเภทชิ้นส่วนก่อนส่งรายละเอียด

https://casmetals.com/industrial-machine-parts-casting/

ตัวเสื้อเครื่องจักร

กรณีเป็นตัวเสื้อเครื่องจักร ควรระบุช่องภายใน ความหนาผนัง จุดรับแรง หน้าแปลน ตำแหน่งรู ระยะศูนย์ และลำดับการกลึงให้ครบ หากมีฝาประกบหรือชิ้นส่วนคู่กัน ควรส่งแบบหรือข้อมูลของชุดประกอบมาด้วย

https://casmetals.com/custom-housing-casing-casting-guide/

พูลเลย์และชิ้นส่วนส่งกำลัง

กรณีเป็นพูลเลย์ ควรส่งขนาดเส้นผ่านศูนย์กลาง จำนวนและรูปแบบร่อง รูเพลา ร่องลิ่ม ตำแหน่งดุม ความเร็วใช้งาน และข้อมูลการประกอบกับเพลาเพื่อประเมินร่วมกัน

https://casmetals.com/custom-industrial-pulley-casting-guide/

ชิ้นส่วนปั๊ม

กรณีเป็นชิ้นส่วนปั๊ม ควรแจ้งชนิดของชิ้นส่วน ของไหล อุณหภูมิ ความดัน ตำแหน่งซีล พื้นผิวประกอบ และสาเหตุความเสียหายเดิม โดยไม่เลือกวัสดุจากชื่อปั๊มเพียงอย่างเดียว

https://casmetals.com/industrial-pump-parts-casting/

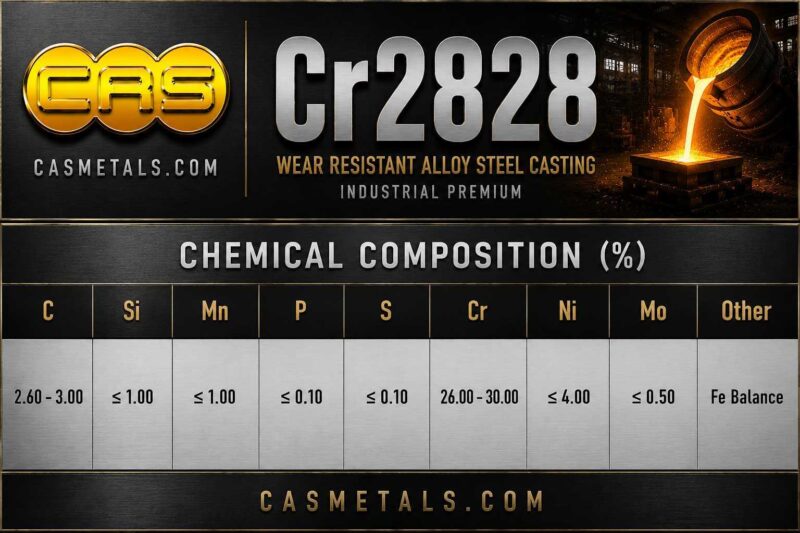
ตารางส่วนผสมทางเคมีเหล็กทนความร้อนเกรด CR2828 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn Cr Ni และองค์ประกอบทางเคมีตามมาตรฐานงานหล่ออุตสาหกรรม
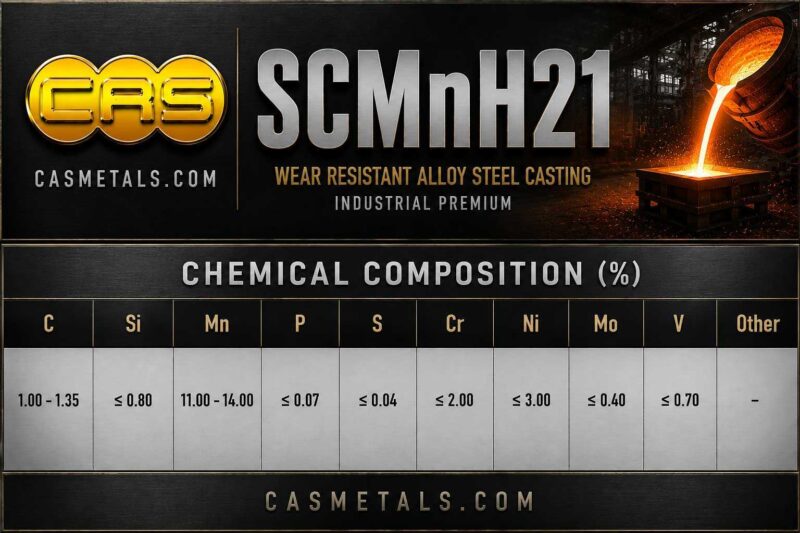
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH21 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
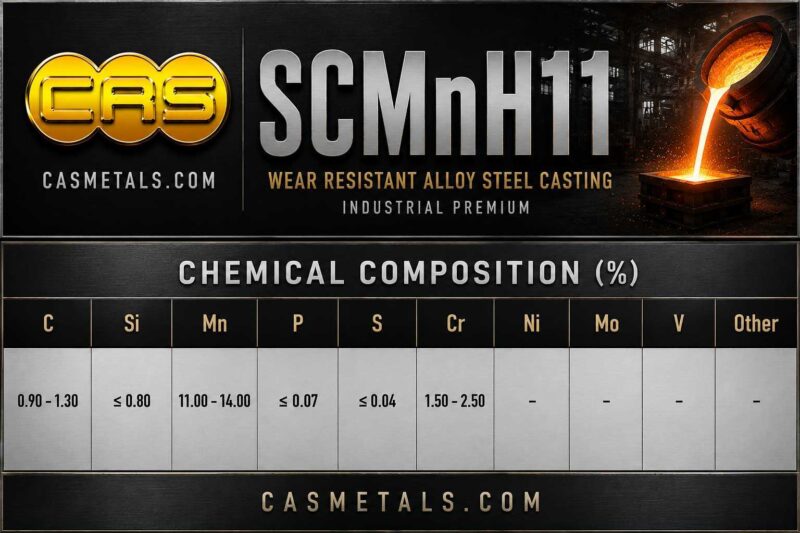
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH11 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
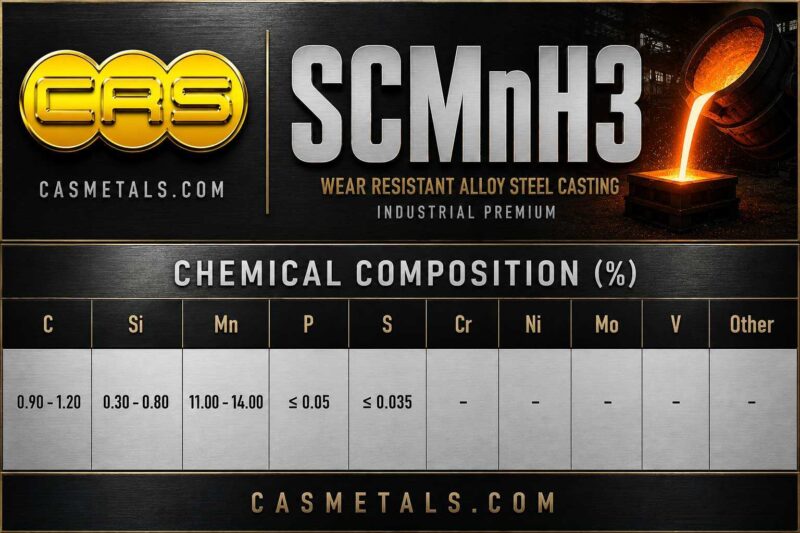
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH3 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
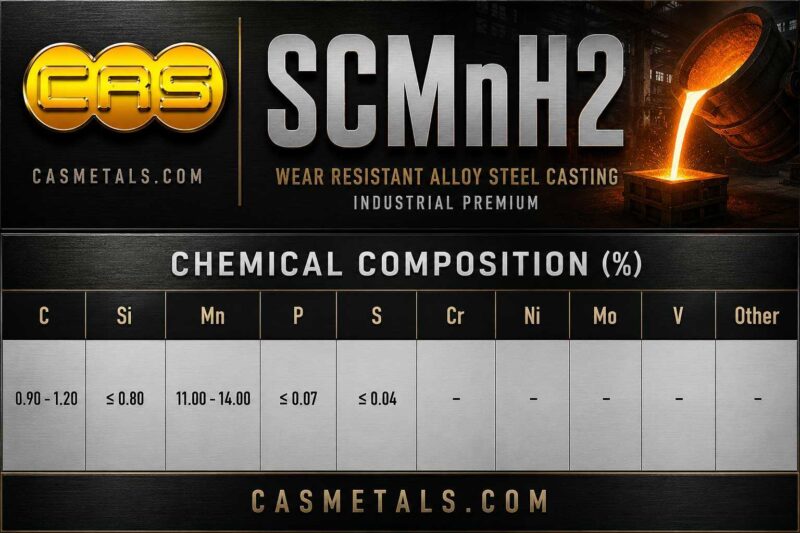
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH2 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ข้อควรพิจารณาก่อนเปลี่ยนวัสดุเป็น FC150

หากอะไหล่เดิมไม่ได้ระบุ FC150 ไม่ควรเปลี่ยนวัสดุเป็น FC150 โดยอาศัยเพียงความต้องการลดราคา ความสะดวกในการจัดหา หรือความคล้ายกันของรูปลักษณ์

การเปลี่ยนวัสดุต้องพิจารณาอย่างน้อยในประเด็นต่อไปนี้

  • หน้าที่ของชิ้นส่วน
  • ตำแหน่งรับแรง
  • แรงกระแทกและการสั่นสะเทือน
  • รูปทรงและความหนาของชิ้นงาน
  • อุณหภูมิใช้งาน
  • การสัมผัสสารเคมีหรือความชื้น
  • ลักษณะการสึกหรอ
  • วัสดุของชิ้นส่วนคู่ประกอบ
  • ข้อกำหนดของผู้ผลิตเครื่องจักร
  • ประวัติความเสียหายของอะไหล่เดิม

หากไม่มีข้อมูลวัสดุเดิม ควรแจ้งตามจริงและส่งชิ้นงานให้ตรวจสอบก่อนสรุปเกรดสำหรับการผลิต

ขั้นตอนส่งรายละเอียดเพื่อขอประเมินและเสนอราคา

  1. ส่งแบบหรือภาพชิ้นงาน พร้อมระบุจำนวนและขนาดสำเร็จ
  2. แจ้งว่าเกรด FC150 มาจากแบบ สเปกเดิม ผลวิเคราะห์ หรือเป็นเกรดที่ต้องการให้ตรวจสอบ
  3. ระบุตำแหน่งผิวกลึง มิติสำคัญ และชิ้นส่วนคู่ประกอบ
  4. อธิบายสภาพใช้งานและสาเหตุที่ต้องผลิตอะไหล่ทดแทน
  5. แจ้งข้อกำหนดการตรวจสอบ เอกสาร และกำหนดการที่ต้องการให้พิจารณา
  6. ให้ CASMETALS ตรวจสอบความครบถ้วน ความเป็นไปได้ และข้อมูลเพิ่มเติมที่จำเป็นก่อนเสนอราคา

ผู้จัดซื้อสามารถใช้รายการตรวจสอบ RFQ เพื่อเตรียมรายละเอียดให้ผู้เกี่ยวข้องภายในโรงงานตรวจทานร่วมกันก่อนส่ง

https://casmetals.com/rfq-guide-checklist/

เมื่อข้อมูลพร้อม สามารถส่งรายละเอียดงานหล่อ เหล็ก FC150 จำนวนน้อย เพื่อให้ CASMETALS ตรวจสอบความเหมาะสมและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการหล่อเหล็ก FC150 จำนวนน้อย

1. รับหล่อเหล็ก FC150 จำนวนน้อยเพียง 1 ชิ้นได้หรือไม่

การรับหล่อ เหล็ก FC150 จำนวนน้อย ต้องประเมินเป็นรายชิ้นงาน แม้ลูกค้าต้องการเพียง 1 ชิ้นก็ยังต้องพิจารณาความเป็นไปได้จากขนาด น้ำหนัก รูปทรง ความหนา ต้นแบบ ระบบทางวิ่ง แบบหล่อ งานกลึง และข้อกำหนดการตรวจสอบ งานจำนวน 1 ชิ้นอาจทำได้ในบางกรณี แต่ไม่ควรสรุปจากจำนวนเพียงอย่างเดียว เพราะต้นทุนตั้งต้นของกระบวนการหล่อหลายส่วนยังคงเกิดขึ้นไม่ว่าจะผลิตหนึ่งชิ้นหรือหลายชิ้น

ลูกค้าควรแจ้งจำนวนที่ต้องการใช้ทันทีและจำนวนอะไหล่สำรองที่อาจต้องใช้ในอนาคต เพื่อช่วยประเมินว่าควรผลิตครั้งเดียวกี่ชิ้น ควรจัดทำต้นแบบแบบใด และมีแนวโน้มใช้ต้นแบบซ้ำหรือไม่ รายละเอียดเกี่ยวกับขอบเขตการผลิตงานหล่อจำนวนน้อยสามารถศึกษาได้ที่

https://casmetals.com/low-volume-casting-service/

2. เหล็ก FC150 คืออะไร และเหมาะกับอะไหล่งานซ่อมทุกประเภทหรือไม่

FC150 เป็นเกรดหนึ่งในกลุ่มเหล็กหล่อเทา แต่ไม่ได้หมายความว่าจะเหมาะกับอะไหล่งานซ่อมทุกประเภท การเลือกใช้ต้องอ้างอิงแบบเดิม ข้อกำหนดของเครื่องจักร ผลตรวจวัสดุ หรือข้อมูลทางวิศวกรรมที่เกี่ยวข้อง พร้อมพิจารณารูปทรง ความหนา ตำแหน่งรับแรง แรงกระแทก การสั่นสะเทือน อุณหภูมิ และสภาพแวดล้อมจริง

หากอะไหล่เดิมระบุเป็นเกรดอื่น ไม่ควรเปลี่ยนเป็น FC150 เพียงเพราะเป็นเหล็กหล่อเหมือนกัน หรือคาดว่าจะช่วยลดต้นทุน เหล็กหล่อแต่ละเกรดอาจมีข้อกำหนดและพฤติกรรมในการใช้งานแตกต่างกัน จึงต้องตรวจสอบก่อนสั่งผลิต ข้อมูลพื้นฐานของเกรดนี้สามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/fc150-cast-iron/

ส่วนข้อมูลภาพรวมเกี่ยวกับเหล็กหล่อเทาสามารถใช้ประกอบการทำความเข้าใจประเภทวัสดุได้ที่

https://casmetals.com/gray-cast-iron/

3. หากมีแบบชิ้นงานอยู่แล้ว ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคา

กรณีผลิตจากแบบ ควรส่งแบบ 2D หรือ 3D ที่เป็น Revision ล่าสุด พร้อมระบุวัสดุ FC150 จำนวนที่ต้องการ ขนาดสำเร็จ ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน รูเจาะ เกลียว ร่องลิ่ม จุดอ้างอิง และมิติที่มีผลต่อการประกอบ หากมีทั้งแบบชิ้นหล่อและแบบหลังกลึง ควรส่งมาพร้อมกันเพื่อให้ตรวจสอบความสัมพันธ์ของมิติได้ครบถ้วน

ควรระบุด้วยว่าเกรด FC150 มาจากแบบผู้ผลิตเครื่องจักร สเปกภายในโรงงาน ผลวิเคราะห์วัสดุ หรือเป็นเกรดที่ลูกค้าต้องการให้พิจารณา หากแบบมีหลายฉบับต้องระบุให้ชัดว่าฉบับใดใช้สำหรับเสนอราคาและผลิตจริง แนวทางการรับผลิตชิ้นงานจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งเอกสาร ฝ่ายจัดซื้อและฝ่ายซ่อมบำรุงสามารถใช้รายการตรวจสอบแบบเพื่อค้นหาข้อมูลที่ขาดได้ที่

https://casmetals.com/drawing-guide-checklist/

4. ไม่มีแบบแต่มีชิ้นงานตัวอย่าง สามารถรับหล่อ FC150 จำนวนน้อยได้หรือไม่

สามารถส่งชิ้นงานตัวอย่างให้ตรวจสอบได้ แต่ต้องพิจารณาสภาพของตัวอย่างก่อน เพราะชิ้นงานที่ผ่านการใช้งานอาจสึก บิด แตก กัดกร่อน ซ่อมเชื่อม หรือถูกกลึงแก้ไขจากขนาดเดิมแล้ว มิติที่วัดจากตัวอย่างจึงอาจไม่ใช่มิติเริ่มต้นของผู้ผลิตเครื่องจักร

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุเดิมคือ FC150 หรือมีสมบัติตรงกับชิ้นส่วนเดิมทั้งหมด หากไม่มีข้อมูลวัสดุ ควรแจ้งตามจริงและพิจารณาการตรวจวิเคราะห์ตามความจำเป็น นอกจากนี้ควรส่งภาพตำแหน่งติดตั้ง ชิ้นส่วนคู่ประกอบ และอธิบายว่าบริเวณใดสึกหรือเสียหาย แนวทางการผลิตจากชิ้นงานตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

หากต้องสร้างข้อมูลรูปทรงและมิติขึ้นใหม่ อาจต้องใช้แนวทาง Reverse Engineering ประกอบ

https://casmetals.com/reverse-engineering/

5. สามารถผลิตอะไหล่ FC150 สำหรับเครื่องจักรที่เลิกผลิตแล้วได้หรือไม่

ชิ้นส่วนของเครื่องจักรที่เลิกผลิตหรือไม่มีอะไหล่จากผู้ผลิตเดิม สามารถส่งให้ตรวจสอบเพื่อประเมินการสร้างอะไหล่ทดแทนได้ โดยควรรวบรวมข้อมูลให้มากกว่าตัวชิ้นงานเพียงอย่างเดียว เช่น ยี่ห้อและรุ่นเครื่องจักร คู่มือ แบบเก่า ภาพตำแหน่งติดตั้ง มิติของชิ้นส่วนคู่ประกอบ และประวัติการซ่อม

หากชิ้นงานเดิมแตกหรือสึกมาก ต้องพิจารณาว่ามิติใดวัดได้จริงและมิติใดต้องสร้างขึ้นใหม่จากตำแหน่งประกอบ ไม่ควรคัดลอกรอยสึกหรือการเสียรูปกลับไปยังอะไหล่ใหม่ รวมถึงไม่ควรยืนยัน FC150 จากลักษณะผิวแตกเพียงอย่างเดียว รายละเอียดเกี่ยวกับการผลิตชิ้นส่วนที่เลิกจำหน่ายสามารถอ่านได้ที่

https://casmetals.com/obsolete-parts-casting/

6. งานหล่อ FC150 จำนวนน้อยจำเป็นต้องทำต้นแบบใหม่หรือไม่

ความจำเป็นในการทำต้นแบบขึ้นอยู่กับข้อมูลและทรัพย์สินที่ลูกค้ามี หากมีต้นแบบเดิมที่อยู่ในสภาพเหมาะสม อาจส่งให้ตรวจสอบว่าสามารถนำกลับมาใช้ได้หรือไม่ หากมีเพียงแบบหรือชิ้นงานตัวอย่าง อาจต้องจัดทำต้นแบบใหม่ให้สอดคล้องกับรูปทรง การถอดแบบ ตำแหน่งแบ่งแบบ เนื้อเผื่อกลึง และข้อกำหนดของกระบวนการหล่อ

ต้นแบบไม่ควรถูกทำให้มีขนาดเท่ากับชิ้นงานสำเร็จโดยตรงโดยไม่มีการพิจารณาทางวิศวกรรม เพราะต้องคำนึงถึงกระบวนการผลิตและการทำงานหลังหล่อ ต้นแบบที่ออกแบบไม่เหมาะสมอาจเพิ่มความเสี่ยงด้านรูปทรง การถอดแบบ และการกลึง แนวทางเกี่ยวกับการออกแบบต้นแบบสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

สำหรับงานจำนวนน้อย ควรพิจารณาต้นทุนต้นแบบร่วมกับจำนวนที่ผลิตและโอกาสสั่งซ้ำในอนาคต

https://casmetals.com/pattern-cost-guide-checklist/

7. เพราะเหตุใดราคาต่อชิ้นของงานหล่อจำนวนน้อยจึงอาจสูงกว่างานจำนวนมาก

งานหล่อ เหล็ก FC150 จำนวนน้อย ยังมีขั้นตอนตั้งต้นที่จำเป็น เช่น การตรวจแบบ การเตรียมต้นแบบ การวางระบบทางวิ่ง การทำแบบหล่อ การหลอม การเท การทำความสะอาด และการตรวจสอบ ต้นทุนเหล่านี้ไม่ได้ลดลงตามจำนวนชิ้นแบบเส้นตรง เมื่อกระจายต้นทุนตั้งต้นไปยังชิ้นงานจำนวนน้อย ราคาต่อชิ้นจึงอาจสูงกว่าการผลิตจำนวนมาก

อย่างไรก็ตาม ไม่ควรสั่งจำนวนเพิ่มโดยดูเฉพาะราคาต่อชิ้น ควรพิจารณาอัตราการใช้อะไหล่ พื้นที่จัดเก็บ ความเสี่ยงจากการเปลี่ยนแบบ และความถี่ในการเสียหายร่วมกัน หากเป็นอะไหล่ที่ใช้ซ้ำ การวางแผนจำนวนสำรองอาจช่วยลดความเสี่ยงจากการหยุดเครื่องได้ แนวทางพิจารณาจำนวนสั่งผลิตสามารถดูได้ที่

https://casmetals.com/moq-guide-checklist/

8. ต้องเผื่อกลึงสำหรับชิ้นงานหล่อ FC150 อย่างไร

เนื้อเผื่อกลึงต้องพิจารณาจากขนาด รูปทรง ตำแหน่งผิวกลึง วิธีจับยึด ความคลาดเคลื่อนของกระบวนการ และลำดับการกลึง ไม่ควรกำหนดตัวเลขเดียวใช้กับทุกชิ้นงาน หากมีผิวสำคัญ เช่น รูเพลา บ่ารับแบริ่ง หน้าแปลน ร่องลิ่ม หรือผิวประกบ ควรทำเครื่องหมายในแบบให้ชัดเจน

ลูกค้าควรแยกมิติชิ้นหล่อออกจากมิติสำเร็จหลังกลึง หากต้องการให้ส่งเป็นชิ้นงานหล่อดิบและนำไปกลึงเอง ควรแจ้งเครื่องมือ วิธีจับยึด และจุดอ้างอิงที่โรงกลึงต้องใช้ หากต้องการให้ประเมินงานกลึงร่วมด้วย ควรส่งแบบสำเร็จและค่าคลาดเคลื่อนครบถ้วน แนวทางเกี่ยวกับเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

9. ค่าคลาดเคลื่อนของงานหล่อกับค่าคลาดเคลื่อนหลังกลึงต่างกันอย่างไร

ค่าคลาดเคลื่อนของชิ้นงานหล่อเป็นขอบเขตความแปรผันของมิติที่เกิดจากกระบวนการทำต้นแบบ แบบหล่อ การหดตัว และรูปทรงของชิ้นงาน ส่วนค่าคลาดเคลื่อนหลังกลึงเป็นข้อกำหนดของมิติสำเร็จที่ได้จากกระบวนการตัดเฉือน จึงไม่ควรนำค่าทั้งสองส่วนมาปะปนกัน

มิติทั่วไปบางตำแหน่งอาจยอมรับสภาพผิวหล่อได้ แต่ตำแหน่งประกอบ เช่น รูเพลา บ่ารับแบริ่ง หรือหน้าแปลน อาจต้องกลึงให้ได้มิติและความสัมพันธ์ตามแบบ หากมีมิติที่วิกฤต ควรระบุ Datum วิธีวัด และค่าคลาดเคลื่อนอย่างชัดเจน ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนงานหล่อสามารถอ่านได้ที่

https://casmetals.com/casting-tolerance-guide/

10. ควรตรวจสอบสาเหตุความเสียหายเดิมก่อนผลิตอะไหล่ใหม่หรือไม่

ควรตรวจสอบ โดยเฉพาะกรณีที่ชิ้นส่วนเดิมแตกหรือสึกซ้ำในตำแหน่งเดิม การผลิตชิ้นส่วนใหม่ตามรูปทรงเดิมอาจไม่แก้ปัญหา หากต้นเหตุเกิดจากการติดตั้งเยื้องศูนย์ โหลดเกิน การสั่นสะเทือน อุณหภูมิสูง การหล่อลื่นไม่เหมาะสม ชิ้นส่วนคู่ประกอบเสียหาย หรือเลือกวัสดุไม่ตรงกับสภาพใช้งาน

ก่อนทำความสะอาดหรือซ่อมชิ้นงานเดิม ควรถ่ายภาพรอยแตก รอยสึก สีผิว ตำแหน่งเสียหาย และสภาพการติดตั้ง พร้อมบันทึกอายุใช้งานและเหตุการณ์ก่อนเกิดความเสียหาย ข้อมูลเหล่านี้ช่วยแยกประเด็นว่าควรแก้ที่วัสดุ รูปทรง งานกลึง การประกอบ หรือเงื่อนไขการใช้งาน หากเป็นอะไหล่ที่ต้องนำกลับมาใช้เพื่อแก้ปัญหาเครื่องหยุด สามารถดูแนวทางงานหล่ออะไหล่เร่งซ่อมได้ที่

https://casmetals.com/emergency-machine-parts-casting/

11. ชิ้นส่วนเครื่องจักรประเภทใดที่อาจผลิตด้วย FC150 จำนวนน้อยได้

ตัวอย่างชิ้นส่วนที่อาจส่งประเมิน ได้แก่ ฐานเครื่อง ตัวเสื้อเครื่องจักร ฝาครอบ เสื้อเกียร์ ตัวเสื้อปั๊ม พูลเลย์ แผ่นรอง และอะไหล่ประกอบเฉพาะรุ่น อย่างไรก็ตาม ชื่อของชิ้นส่วนเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าควรใช้ FC150 ต้องตรวจสอบแบบ วัสดุเดิม รูปทรง ขนาด และสภาพใช้งานก่อน

สำหรับตัวเสื้อเครื่องจักร ต้องพิจารณาช่องภายใน ความหนาผนัง หน้าแปลน รูยึด และระยะศูนย์ ส่วนพูลเลย์ต้องตรวจสอบรูเพลา ร่องลิ่ม รูปแบบร่อง ความเร็ว และการประกอบกับระบบส่งกำลัง ข้อมูลภาพรวมเกี่ยวกับงานหล่ออะไหล่เครื่องจักรสามารถดูได้ที่

https://casmetals.com/industrial-machine-parts-casting/

หากเป็นตัวเสื้อหรือชิ้นส่วนที่มีโพรงภายใน สามารถศึกษาประเด็นที่ต้องเตรียมเพิ่มเติมได้ที่

https://casmetals.com/custom-housing-casing-casting-guide/

12. หากเป็นตัวเสื้อปั๊มหรือชิ้นส่วนปั๊ม สามารถเลือก FC150 ได้ทันทีหรือไม่

ไม่ควรเลือก FC150 จากชื่อชิ้นส่วนว่าเป็นตัวเสื้อปั๊มเพียงอย่างเดียว ต้องพิจารณาของไหล อุณหภูมิ ความดัน การกัดกร่อน การสึกหรอ ตำแหน่งซีล รูปแบบหน้าแปลน ความหนาผนัง และเงื่อนไขการใช้งานของปั๊มแต่ละชุด หากปั๊มสัมผัสสารเคมี น้ำทะเล หรือของไหลที่มีอนุภาค วัสดุที่เหมาะสมอาจแตกต่างจากงานน้ำทั่วไป

หากแบบเดิมระบุ FC150 ควรส่งแบบและข้อมูลปั๊มให้ตรวจสอบร่วมกัน หากไม่มีข้อมูลเกรดเดิม ไม่ควรสรุปจากน้ำหนัก สี หรือผิวของตัวเสื้อเพียงอย่างเดียว ข้อมูลเกี่ยวกับกลุ่มชิ้นส่วนปั๊มอุตสาหกรรมสามารถดูได้ที่

https://casmetals.com/industrial-pump-parts-casting/

13. ใช้เวลาผลิตงานหล่อ FC150 จำนวนน้อยกี่วัน

ไม่สามารถกำหนดระยะเวลาผลิตจากคำว่า “จำนวนน้อย” เพียงอย่างเดียวได้ ระยะเวลาขึ้นอยู่กับความครบถ้วนของแบบ การตรวจชิ้นงานตัวอย่าง การจัดทำหรือแก้ไขต้นแบบ ความซับซ้อนของแบบหล่อ ขนาดและน้ำหนัก งานกลึง การตรวจสอบ และการแก้ไขข้อมูลก่อนอนุมัติผลิต

หากลูกค้ามีกำหนดการซ่อม ควรแจ้งวันที่ต้องการใช้งานจริง สถานะเครื่องจักร และขั้นตอนภายในที่ต้องเผื่อ เช่น การตรวจรับ การกลึงเพิ่มเติม หรือการติดตั้ง ข้อมูลที่ครบช่วยให้ประเมินลำดับงานได้แม่นยำกว่าการแจ้งเพียงว่าต้องการงานด่วน แนวทางเกี่ยวกับปัจจัยที่มีผลต่อ Lead Time สามารถศึกษาได้ที่

https://casmetals.com/lead-time-guide-checklist/

14. ต้องเตรียมข้อมูลอะไรบ้างเพื่อขอใบเสนอราคางานหล่อ FC150 จำนวนน้อย

ข้อมูลหลักที่ควรเตรียม ได้แก่ แบบหรือชิ้นงานตัวอย่าง จำนวนที่ต้องการ ขนาดสำเร็จ น้ำหนักโดยประมาณ วัสดุ FC150 ตำแหน่งผิวกลึง ค่าคลาดเคลื่อน ชิ้นส่วนคู่ประกอบ สภาพใช้งาน และสาเหตุความเสียหายเดิม ควรแจ้งด้วยว่าต้องการชิ้นงานหล่อดิบ ชิ้นงานกลึงสำเร็จ หรือให้ประเมินทั้งสองส่วน

หากมีข้อกำหนดด้านการตรวจสอบ เอกสาร หรือการทำเครื่องหมายชิ้นงาน ต้องระบุตั้งแต่ขั้นตอนขอราคา ไม่ควรเพิ่มข้อกำหนดสำคัญหลังตกลงผลิต เพราะอาจกระทบวิธีผลิต ต้นทุน และการตรวจรับ ฝ่ายจัดซื้อสามารถใช้รายการตรวจสอบ RFQ เพื่อรวบรวมข้อมูลจากฝ่ายซ่อมบำรุงและฝ่ายวิศวกรรมได้ที่

https://casmetals.com/rfq-guide-checklist/

หากเป็นอะไหล่เครื่องจักรโดยเฉพาะ สามารถตรวจรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

15. ส่งรายละเอียดงานหล่อเหล็ก FC150 จำนวนน้อยให้ CASMETALS ตรวจสอบได้อย่างไร

ลูกค้าสามารถเตรียมแบบ ภาพถ่าย ขนาด จำนวน ชิ้นงานตัวอย่าง และข้อมูลสภาพใช้งานเพื่อส่งให้ CASMETALS ตรวจสอบความครบถ้วนก่อนเสนอราคา ควรระบุให้ชัดว่า FC150 เป็นเกรดที่กำหนดในแบบเดิม เป็นผลจากการตรวจวัสดุ หรือเป็นเกรดที่ต้องการให้ช่วยพิจารณา

หากชิ้นงานอยู่ระหว่างใช้งานและยังไม่สามารถถอดส่งได้ สามารถเริ่มจากแบบ ภาพตำแหน่งติดตั้ง และข้อมูลเบื้องต้นก่อน แต่การสรุปแนวทางผลิตอาจต้องรอตรวจชิ้นงานจริงหรือข้อมูลเพิ่มเติม โดยเฉพาะงานที่ไม่มีแบบหรือมีความเสียหายมาก เมื่อจัดเตรียมข้อมูลพร้อมแล้ว สามารถส่งคำขอประเมินงานได้ที่

https://casmetals.com/request-for-quote/

 
สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS