banner bg

รับผลิตอะไหล่ OEM เหล็ก FCD500 ตามสเปกลูกค้า

CASMETALS รับพิจารณาผลิตอะไหล่ OEM เหล็ก FCD500 สำหรับเครื่องจักรและอุปกรณ์อุตสาหกรรมตามแบบ ตัวอย่างชิ้นงาน หรือข้อกำหนดทางวิศวกรรมของลูกค้า เหมาะสำหรับองค์กรที่ต้องการสร้างอะไหล่ทดแทน ลดการพึ่งพาอะไหล่นำเข้า หรือจัดหาอะไหล่สำหรับเครื่องจักรที่ผู้ผลิตเดิมหยุดจำหน่าย

การผลิตไม่ได้พิจารณาเพียงชื่อเกรด FCD500 เท่านั้น แต่ต้องตรวจสอบรูปทรง ขนาด ความหนาของชิ้นงาน ตำแหน่งรับแรง ลักษณะแรงกระแทก พื้นที่สึกหรอ งานกลึง และสภาพแวดล้อมจริงก่อนกำหนดรายละเอียดการผลิต หากต้องการศึกษาข้อมูลพื้นฐานของวัสดุ สามารถอ่านรายละเอียดเกี่ยวกับเหล็กหล่อเหนียว FCD500 ได้ที่

https://casmetals.com/fcd500-ductile-iron/

สำหรับภาพรวมเกี่ยวกับงานหล่อเกรดนี้และประเด็นที่ควรตรวจสอบก่อนผลิต สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

การผลิตอะไหล่ OEM เหล็ก FCD500 คืออะไร

การผลิตอะไหล่ OEM เหล็ก FCD500 คือการสร้างชิ้นส่วนให้เป็นไปตามแบบ สเปก หรือเงื่อนไขการใช้งานที่ลูกค้ากำหนด โดยชิ้นงานอาจเป็นอะไหล่ใหม่สำหรับประกอบในเครื่องจักร อะไหล่ทดแทนของเดิม หรือชิ้นส่วนที่ต้องปรับรายละเอียดบางส่วนเพื่อแก้ปัญหาการใช้งาน

คำว่า OEM ในบริบทนี้ครอบคลุมตั้งแต่การตรวจสอบข้อมูลเบื้องต้น การพิจารณาวัสดุ การออกแบบหรือทบทวนแบบสำหรับงานหล่อ การทำแบบหล่อ การหล่อชิ้นงาน การตกแต่งผิว ตลอดจนการเตรียมงานสำหรับกระบวนการกลึงตามขอบเขตที่ตกลงกัน

ผู้จัดซื้อหรือวิศวกรที่กำลังวางแผนสั่งผลิตสามารถศึกษาภาพรวมของบริการรับผลิตอะไหล่ OEM ตามสั่งได้ที่

https://casmetals.com/custom-oem-parts-casting-guide/

ตัวอย่างประเภทอะไหล่ OEM ที่สามารถนำมาพิจารณาจัดกลุ่มและเตรียมข้อมูลก่อนขอราคาอยู่ที่

https://casmetals.com/types-of-oem-parts/

เหล็ก FCD500 เหมาะกับอะไหล่ OEM ประเภทใด

FCD500 เป็นเหล็กหล่อเหนียวที่อาจนำมาพิจารณาสำหรับชิ้นส่วนเครื่องจักรซึ่งต้องการความแข็งแรงร่วมกับความเหนียวมากกว่าเหล็กหล่อเทาทั่วไป ตัวอย่างกลุ่มงานที่อาจนำมาประเมิน ได้แก่

  • เฟืองเปล่าและชิ้นส่วนส่งกำลังบางประเภท
  • ล้อ ลูกกลิ้ง และชิ้นส่วนเคลื่อนที่
  • ตัวเสื้อเครื่องจักรและฐานรองรับแรง
  • หน้าแปลน ฝาครอบ และขายึด
  • ชิ้นส่วนวาล์วและระบบลำเลียง
  • ชิ้นส่วนปั๊มที่ข้อกำหนดวัสดุอนุญาต
  • อะไหล่เครื่องจักรเกษตร เหมืองแร่ โรงโม่ และโรงงานผลิต
  • อะไหล่เครื่องจักรนำเข้าที่หาซื้อจากผู้ผลิตเดิมได้ยาก

อย่างไรก็ตาม การระบุว่าอะไหล่เดิมเป็นเหล็กหล่อเหนียวไม่ได้หมายความว่าจะเลือก FCD500 ได้ทันที ต้องตรวจสอบเกรดเดิม มาตรฐานอ้างอิง สภาพการรับแรง ความล้า การกระแทก อุณหภูมิ การกัดกร่อน และข้อกำหนดของเครื่องจักรก่อนเสมอ

หากเป้าหมายหลักคือการสร้างอะไหล่ทดแทน สามารถศึกษาขอบเขตงานที่เกี่ยวข้องได้ที่

https://casmetals.com/oem-replacement-parts/

และรายละเอียดเกี่ยวกับการหล่ออะไหล่ทดแทนสำหรับงานอุตสาหกรรมได้ที่

https://casmetals.com/replacement-parts-casting/

ผลิตอะไหล่ OEM FCD500 จากแบบวิศวกรรม

แบบวิศวกรรมเป็นข้อมูลหลักที่ช่วยลดความคลาดเคลื่อนในการตีความ โดยควรแสดงขนาดสำคัญ ตำแหน่งอ้างอิง พื้นที่ประกอบ ผิวที่ต้องกลึง ค่าคลาดเคลื่อน และข้อกำหนดวัสดุให้ชัดเจน หากเป็นแบบของชิ้นงานสำเร็จ ควรแยกให้ได้ว่าขนาดใดเป็นขนาดก่อนกลึงและขนาดใดเป็นขนาดหลังกลึง

บริการผลิตงานหล่อตามแบบมีรายละเอียดเพิ่มเติมที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบ ลูกค้าสามารถตรวจสอบความครบถ้วนของข้อมูลด้วยรายการตรวจสอบแบบสำหรับงานหล่อที่

https://casmetals.com/drawing-guide-checklist/

ไฟล์แบบที่มีเพียงรูปทรงภายนอกแต่ไม่มีข้อมูลตำแหน่งศูนย์ รูเจาะ ระยะประกอบ หรือผิวอ้างอิง อาจยังไม่เพียงพอสำหรับการประเมินงานจริง หากมีข้อมูลจากแบบประกอบ คู่มือเครื่องจักร หรือบันทึกการซ่อมเดิม ควรส่งมาพร้อมกันเพื่อช่วยให้การตรวจสอบมีบริบทมากขึ้น

      งานเลื่อนและเสียดสีต้องเลือก Bronze ที่เหมาะสม

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ Wear Plate ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ Wear Plate
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

ผลิตอะไหล่ OEM FCD500 จากตัวอย่างเดิม

กรณีไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างอะไหล่เดิมให้พิจารณาได้ ตัวอย่างช่วยให้เห็นรูปทรง ตำแหน่งประกอบ ลักษณะความเสียหาย และร่องรอยการใช้งานจริง แต่การผลิตจากตัวอย่างไม่สามารถยืนยันวัสดุเดิม ขนาดเดิม หรือสมบัติเดิมทั้งหมดได้โดยอัตโนมัติ

ข้อมูลบริการผลิตจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

หากจำเป็นต้องสร้างข้อมูลแบบขึ้นใหม่ กระบวนการ Reverse Engineering อาจนำมาใช้ร่วมกับการวัดขนาด การกำหนดจุดอ้างอิง และการตรวจสอบหน้าที่ของชิ้นส่วน

https://casmetals.com/reverse-engineering/

สำหรับกรณีที่ไม่มีแบบวิศวกรรม ควรเตรียมตัวอย่างที่สภาพสมบูรณ์ที่สุด พร้อมแจ้งว่าบริเวณใดสึก บิด แตก หรือผ่านการซ่อมมาก่อน แนวทางการจัดเตรียมงาน OEM เมื่อไม่มีแบบสามารถดูได้ที่

https://casmetals.com/oem-parts-without-drawing/

หากชิ้นงานเดิมเสียหายมาก ควรมีข้อมูลเพิ่มเติม เช่น ขนาดชิ้นส่วนคู่ประกอบ รูปถ่ายก่อนถอด ตำแหน่งติดตั้ง และหน้าที่ของอะไหล่ เพื่อหลีกเลี่ยงการคัดลอกความสึกหรอหรือความเสียหายไปยังชิ้นงานใหม่

ข้อมูลที่ควรส่งเพื่อประเมินการผลิต

การประเมินผลิตอะไหล่ OEM เหล็ก FCD500 จะมีประสิทธิภาพมากขึ้นเมื่อได้รับข้อมูลต่อไปนี้

  • แบบสองมิติหรือแบบสามมิติที่มีอยู่
  • ตัวอย่างอะไหล่เดิมหรือภาพถ่ายหลายมุม
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • เกรดวัสดุและมาตรฐานที่กำหนด
  • จำนวนที่ต้องการผลิตต่อครั้งและความต้องการต่อปี
  • ตำแหน่งที่ต้องกลึง เจาะ คว้าน หรือทำเกลียว
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ตำแหน่งประกอบและชิ้นส่วนคู่สัมผัส
  • สภาพการรับแรง การกระแทก และการสั่นสะเทือน
  • อุณหภูมิและสภาพแวดล้อมขณะใช้งาน
  • ปัญหาที่เกิดกับอะไหล่เดิม
  • ขอบเขตการตรวจสอบและเอกสารที่ต้องการ

ผู้จัดซื้อสามารถใช้รายการข้อมูลสำหรับขอราคางาน OEM ประกอบการจัดเตรียมเอกสารได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

หากต้องการตรวจสอบความครบถ้วนของคำขอราคาในภาพรวม สามารถดูได้ที่

https://casmetals.com/rfq-guide-checklist/

การเผื่อกลึงและค่าคลาดเคลื่อนของชิ้นงาน

ขนาดของชิ้นงานหล่อและขนาดของอะไหล่สำเร็จไม่ควรถูกนำมาใช้แทนกันโดยไม่มีการพิจารณากระบวนการผลิต ผิวที่ต้องประกอบกับเพลา ตลับลูกปืน ซีล เฟือง หรือชิ้นส่วนอื่นอาจต้องผ่านการกลึงเพื่อให้ได้ขนาดและผิวตามข้อกำหนด

แนวทางเบื้องต้นเกี่ยวกับการเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

ส่วนประเด็นเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถดูได้ที่

https://casmetals.com/casting-tolerance-guide/+

ค่าการเผื่อกลึงและค่าคลาดเคลื่อนต้องพิจารณาตามขนาด รูปทรง กระบวนการหล่อ ตำแหน่งของผิว และข้อกำหนดหลังการหล่อ ไม่ควรกำหนดค่าขึ้นจากชิ้นงานคนละประเภทโดยไม่ทบทวนความเหมาะสม

การออกแบบแบบหล่อสำหรับอะไหล่ OEM

แบบของชิ้นงานสำเร็จอาจยังไม่ใช่แบบที่พร้อมนำไปผลิตเป็นงานหล่อ เนื่องจากต้องพิจารณาการหดตัว แนวแบ่งแบบ มุมถอดแบบ ตำแหน่งไส้แบบ ความหนาที่เปลี่ยนแปลง และบริเวณที่อาจเกิดการสะสมความร้อน

การออกแบบแบบหล่อที่เหมาะสมช่วยให้รูปทรงตอบโจทย์การผลิตและลดความเสี่ยงที่ต้องแก้ไขภายหลัง รายละเอียดพื้นฐานเกี่ยวกับการออกแบบแบบหล่ออยู่ที่

https://casmetals.com/pattern-design-guide/

หากชิ้นงานมีผนังหนาบางต่างกันมาก มีโพรงภายใน หรือมีรูปทรงซับซ้อน ควรเปิดให้ผู้ผลิตทบทวนความเหมาะสมของแบบก่อนยืนยันการผลิต โดยไม่เปลี่ยนหน้าที่หรือมิติสำคัญของอะไหล่โดยพลการ

การควบคุมคุณภาพและการตรวจสอบ

ขอบเขตการควบคุมคุณภาพควรกำหนดตามหน้าที่และความสำคัญของชิ้นส่วน ไม่ควรใช้ข้อกำหนดเดียวกันกับอะไหล่ทุกชนิด การตรวจสอบอาจครอบคลุมวัตถุดิบ กระบวนการผลิต มิติ ลักษณะภายนอก และรายการทดสอบที่ลูกค้ากำหนด

แนวทางเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถอ่านได้ที่

https://casmetals.com/quality-control-guide/

หากชิ้นงานจำเป็นต้องตรวจสอบแบบไม่ทำลาย ควรระบุวิธี พื้นที่ตรวจ เกณฑ์ยอมรับ และมาตรฐานอ้างอิงในเอกสารขอราคาตั้งแต่ต้น ข้อมูลพื้นฐานเกี่ยวกับการตรวจสอบแบบไม่ทำลายอยู่ที่

https://casmetals.com/ndt-inspection-guide/

การระบุเพียงคำว่า “ตรวจสอบคุณภาพทั้งหมด” อาจไม่เพียงพอสำหรับการประเมินต้นทุนและขอบเขตงาน ลูกค้าควรระบุรายการตรวจที่มีผลต่อการใช้งานจริง รวมถึงเอกสารหรือรายงานที่ต้องส่งมอบ

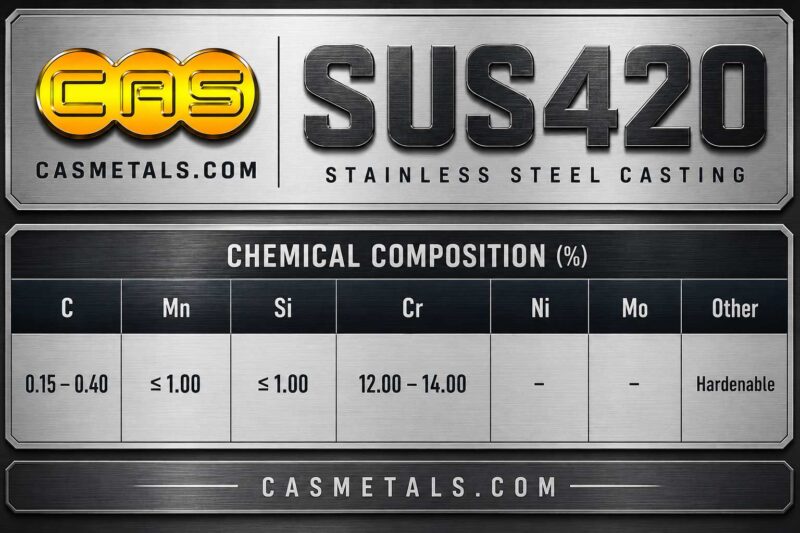
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
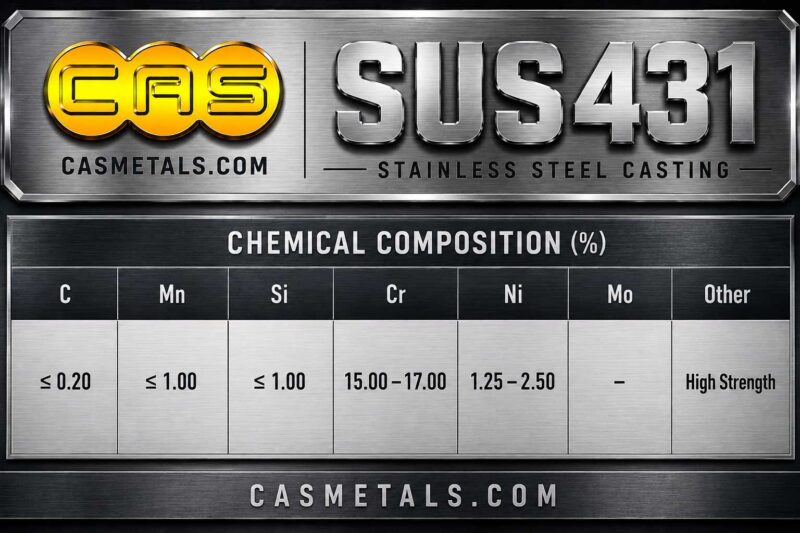
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
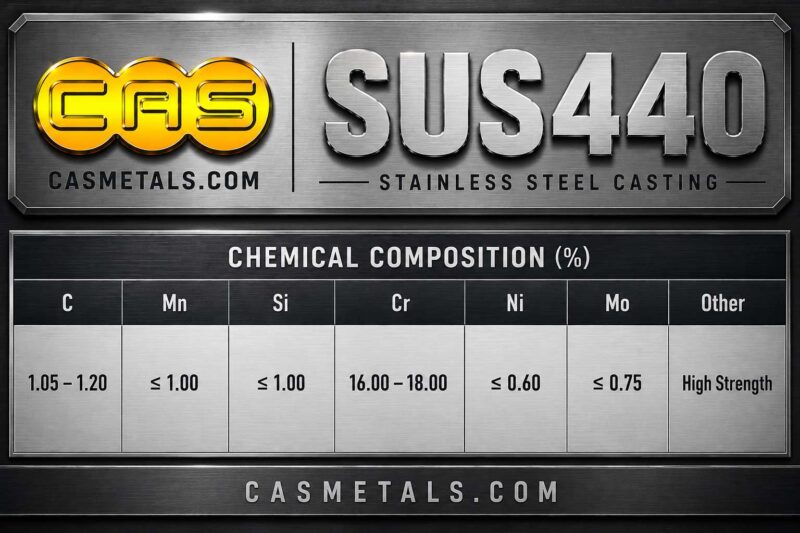
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
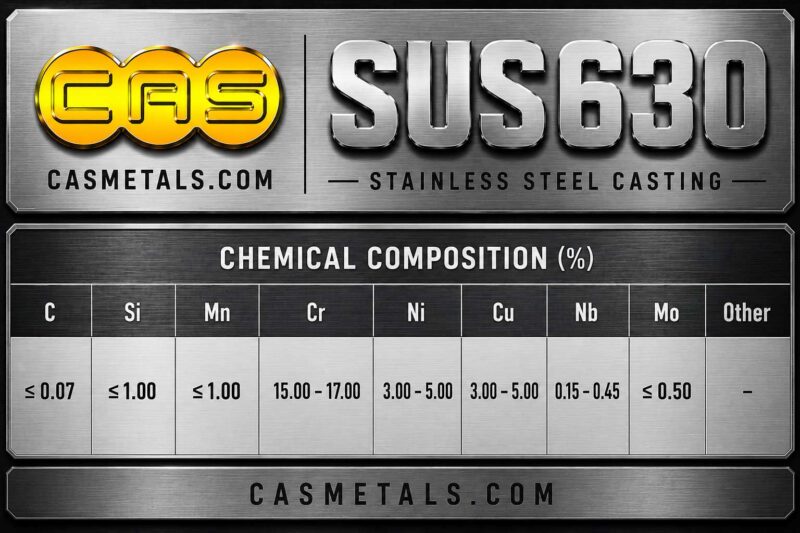
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
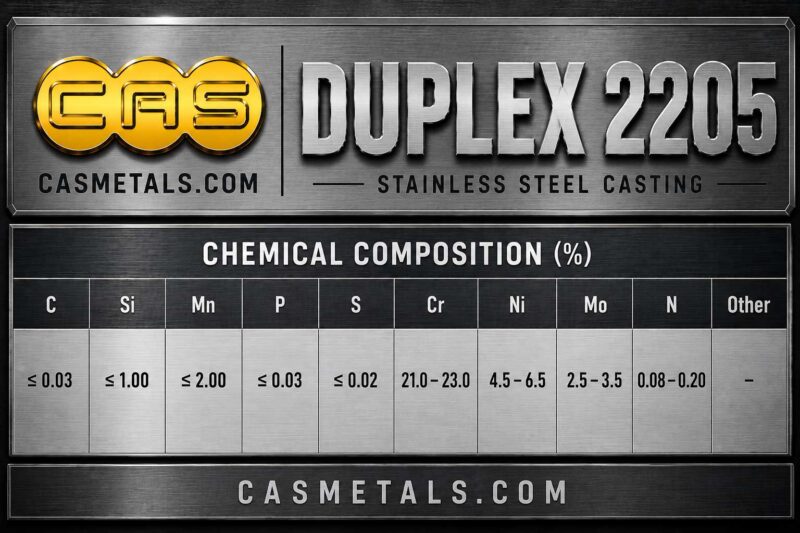
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ปัญหาที่ควรตรวจสอบก่อนสั่งผลิตอะไหล่ OEM

การผลิตอะไหล่ใหม่โดยคัดลอกชิ้นงานเดิมทุกประการอาจไม่แก้ปัญหา หากสาเหตุของความเสียหายมาจากการเลือกวัสดุไม่เหมาะสม การติดตั้งคลาดศูนย์ โหลดเกิน การหล่อลื่นไม่เพียงพอ การสั่นสะเทือน หรือการเปลี่ยนแปลงสภาพการเดินเครื่อง

ปัญหาที่พบในการสั่งผลิตอะไหล่ OEM และประเด็นที่ควรทบทวนสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/common-oem-parts-problems/

ก่อนยืนยันให้ผลิตด้วย FCD500 ควรตอบให้ได้ว่าอะไหล่เดิมเสียหายอย่างไร ตำแหน่งใดเสียหายก่อน อายุใช้งานที่ผ่านมาเป็นอย่างไร และมีการเปลี่ยนแปลงโหลด ความเร็ว หรือสภาพแวดล้อมจากการออกแบบเดิมหรือไม่

งาน OEM FCD500 สำหรับอะไหล่เครื่องจักรอุตสาหกรรม

อะไหล่ OEM อาจเป็นส่วนหนึ่งของระบบส่งกำลัง ระบบลำเลียง ปั๊ม วาล์ว เครื่องจักรแปรรูป หรืออุปกรณ์เฉพาะทาง แต่ละกลุ่มมีเงื่อนไขการทำงานต่างกัน การพิจารณาจึงต้องเริ่มจากหน้าที่ของชิ้นส่วน ไม่ใช่พิจารณาจากรูปร่างภายนอกเพียงอย่างเดียว

ภาพรวมบริการผลิตชิ้นส่วนเครื่องจักรตามความต้องการสามารถดูได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

ตัวอย่างขอบเขตของงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมอยู่ที่

https://casmetals.com/industrial-machine-parts-casting/

ชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัย แรงดัน การยก การรับน้ำหนักสำคัญ หรือการหมุนด้วยความเร็วสูง ควรได้รับการทบทวนข้อกำหนดโดยวิศวกรของเจ้าของเครื่องจักร และกำหนดมาตรฐานการตรวจรับอย่างชัดเจนก่อนผลิต

เหตุผลที่ควรส่งสภาพการใช้งานจริงพร้อมแบบ

แบบชิ้นงานอธิบายรูปทรงและขนาด แต่สภาพการใช้งานช่วยอธิบายว่าเหตุใดชิ้นงานจึงต้องมีรายละเอียดเหล่านั้น ข้อมูลโหลด ทิศทางแรง การกระแทก ความถี่การทำงาน อุณหภูมิ สารเคมี การหล่อลื่น วัสดุคู่สัมผัส และอายุใช้งานที่ต้องการ ล้วนมีผลต่อการทบทวนความเหมาะสมของวัสดุและกระบวนการ

CASMETALS จึงแนะนำให้ส่งทั้งข้อมูลแบบและข้อมูลการใช้งาน โดยเฉพาะเมื่อเป็นอะไหล่ที่เคยแตก สึกเร็ว บิดตัว หรือมีปัญหาซ้ำ การมีข้อมูลเพียงชื่อวัสดุ “FCD500” ไม่เพียงพอสำหรับยืนยันว่าแบบ กระบวนการ และขอบเขตการตรวจสอบเหมาะสมกับทุกสภาพงาน

ขั้นตอนขอประเมินและเสนอราคา

ลูกค้าสามารถเริ่มต้นด้วยการรวบรวมแบบ ตัวอย่าง ขนาด จำนวน วัสดุ งานกลึง สภาพใช้งาน และขอบเขตการตรวจสอบ จากนั้นส่งรายละเอียดให้ CASMETALS พิจารณาความเป็นไปได้ในการผลิต

ขั้นตอนการเตรียมข้อมูลและการสั่งผลิตสามารถดูได้ที่

https://casmetals.com/how-to-order/

เมื่อข้อมูลพร้อม สามารถส่งคำขอประเมินราคาได้ที่

https://casmetals.com/request-for-quote/

CASMETALS จะพิจารณาข้อมูลตามรายละเอียดของแต่ละงานก่อนเสนอแนวทางการผลิต การรับผลิตจริงขึ้นอยู่กับแบบ ขนาด รูปทรง จำนวน เกรดวัสดุ งานกลึง มาตรฐานการตรวจสอบ และความเหมาะสมด้านกระบวนการผลิต

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับผลิตอะไหล่ OEM เหล็ก FCD500 คืออะไร?

การรับผลิตอะไหล่ OEM เหล็ก FCD500 คือการผลิตชิ้นส่วนเครื่องจักรหรืออุปกรณ์อุตสาหกรรมตามแบบ สเปก หรือตัวอย่างที่ลูกค้าจัดเตรียมให้ โดยชิ้นงานอาจเป็นอะไหล่สำหรับประกอบเครื่องจักรใหม่ อะไหล่ทดแทนของเดิม หรือชิ้นส่วนที่ผู้ผลิตเครื่องจักรหยุดจำหน่ายแล้ว การผลิตต้องพิจารณาทั้งเกรดวัสดุ รูปทรง ขนาด จำนวน งานกลึง ตำแหน่งประกอบ และขอบเขตการตรวจสอบ ไม่ใช่เลือกวัสดุจากชื่อ FCD500 เพียงอย่างเดียว

ลูกค้าควรแจ้งมาตรฐานวัสดุที่ต้องการ สภาพการรับแรง ลักษณะการกระแทก อุณหภูมิ สภาพแวดล้อม และปัญหาที่เคยเกิดกับชิ้นงานเดิม เพื่อให้ตรวจสอบว่า FCD500 เหมาะกับหน้าที่ของอะไหล่นั้นหรือไม่ โดยเฉพาะชิ้นส่วนสำคัญที่มีผลต่อความปลอดภัย การรับน้ำหนัก หรือความต่อเนื่องของสายการผลิต

ข้อมูลเกี่ยวกับบริการผลิตอะไหล่ OEM ตามสเปกลูกค้าสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/custom-oem-parts-casting-guide/

2. เหล็ก FCD500 เหมาะสำหรับผลิตอะไหล่ OEM ประเภทใด?

FCD500 เป็นเหล็กหล่อเหนียวที่อาจนำมาพิจารณาสำหรับอะไหล่ OEM ซึ่งต้องรับแรง มีการสั่นสะเทือน หรือมีโอกาสเผชิญแรงกระแทกในระดับที่ต้องการความเหนียวมากกว่าเหล็กหล่อเทาบางประเภท ตัวอย่างงานที่อาจนำมาประเมิน ได้แก่ เฟืองเปล่า ล้อ ลูกกลิ้ง หน้าแปลน ขายึด ตัวเสื้อเครื่องจักร ฝาครอบ ชิ้นส่วนระบบลำเลียง และชิ้นส่วนรับแรงของเครื่องจักรอุตสาหกรรม

อย่างไรก็ตาม ไม่ควรสรุปว่า FCD500 เหมาะกับอะไหล่ทุกชนิด ต้องพิจารณารูปแบบโหลด ความล้า ความเร็ว อุณหภูมิ การสึกหรอ การกัดกร่อน วัสดุคู่สัมผัส ความหนาของชิ้นงาน และมาตรฐานการตรวจรับร่วมกัน หากอะไหล่ทำงานภายใต้แรงดัน ความเร็วสูง หรือเกี่ยวข้องกับความปลอดภัย ควรให้วิศวกรเจ้าของเครื่องจักรยืนยันข้อกำหนดก่อนผลิต

ข้อมูลคุณสมบัติและการใช้งานของวัสดุ FCD500 สามารถตรวจสอบเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron/

3. สามารถผลิตอะไหล่ OEM เหล็ก FCD500 ตามแบบวิศวกรรมได้หรือไม่?

สามารถนำแบบวิศวกรรมมาใช้เป็นข้อมูลหลักสำหรับประเมินการผลิตอะไหล่ OEM เหล็ก FCD500 ได้ โดยแบบควรแสดงขนาด รูปทรง จุดอ้างอิง ตำแหน่งรู ผิวประกอบ ผิวที่ต้องกลึง ค่าคลาดเคลื่อน เกรดวัสดุ และมาตรฐานที่เกี่ยวข้องอย่างชัดเจน หากเป็นแบบของชิ้นงานสำเร็จ ควรระบุด้วยว่าขนาดใดเป็นขนาดหลังกลึง เพื่อให้สามารถพิจารณาการเผื่อเนื้อและกระบวนการผลิตได้ถูกต้อง

แบบที่ไม่มีข้อมูลมิติสำคัญ หรือแสดงเพียงภาพรวมของชิ้นงาน อาจยังไม่เพียงพอสำหรับเสนอราคาและยืนยันการผลิต ลูกค้าควรส่งแบบประกอบ ข้อมูลชิ้นส่วนคู่สัมผัส และสภาพใช้งานเพิ่มเติม โดยเฉพาะอะไหล่ที่ต้องควบคุมแนวศูนย์ ระยะประกอบ หรือผิวสัมผัสหลายตำแหน่ง

รายละเอียดเกี่ยวกับการผลิตงานหล่อตามแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตอะไหล่ OEM FCD500 จากตัวอย่างได้หรือไม่?

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเบื้องต้นได้ แต่การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุ ขนาด และสมบัติของชิ้นงานใหม่จะตรงกับของเดิมทั้งหมด เนื่องจากตัวอย่างอาจผ่านการสึกหรอ บิดตัว แตกร้าว กลึงซ่อม เชื่อมซ่อม หรือดัดแปลงจากรูปทรงเดิมมาแล้ว

ลูกค้าควรแจ้งว่าบริเวณใดเป็นขนาดสำคัญ ตำแหน่งใดเกิดการสึกหรอ และชิ้นงานติดตั้งร่วมกับส่วนใดของเครื่องจักร หากมีคู่มือเครื่องจักร ภาพก่อนถอด แบบประกอบ หรือประวัติการซ่อม ควรส่งมาพร้อมกัน การตรวจสอบเหล่านี้ช่วยลดความเสี่ยงจากการคัดลอกความเสียหายของอะไหล่เก่าไปยังชิ้นงานใหม่

รายละเอียดการผลิตชิ้นงานจากตัวอย่างสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

5. การทำ Reverse Engineering สำหรับอะไหล่ FCD500 มีขั้นตอนอย่างไร?

การทำ Reverse Engineering เริ่มจากการตรวจสภาพตัวอย่าง กำหนดจุดอ้างอิง วัดขนาด และแยกแยะระหว่างรูปทรงเดิมกับบริเวณที่สึกหรอหรือเสียหาย จากนั้นจึงจัดทำข้อมูลแบบสำหรับตรวจสอบร่วมกับตำแหน่งประกอบ หน้าที่ของชิ้นส่วน และข้อกำหนดทางวิศวกรรมที่ลูกค้ามีอยู่

การวัดตัวอย่างอย่างเดียวอาจไม่เพียงพอสำหรับชิ้นงานที่บิดตัว แตกหาย หรือสึกมาก จึงควรตรวจสอบชิ้นส่วนคู่ประกอบ ระยะติดตั้ง แนวเพลา ช่องว่างการทำงาน และประวัติความเสียหายร่วมด้วย ก่อนกำหนดให้ผลิตด้วย FCD500 ต้องยืนยันมาตรฐานวัสดุและข้อกำหนดการตรวจรับ ไม่ควรสรุปเกรดจากลักษณะภายนอกของตัวอย่าง

ข้อมูลเกี่ยวกับกระบวนการ Reverse Engineering สำหรับอะไหล่อุตสาหกรรมอยู่ที่

https://casmetals.com/reverse-engineering/

6. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาผลิตอะไหล่ OEM เหล็ก FCD500?

ข้อมูลเบื้องต้นที่ควรส่งประกอบด้วยแบบหรือตัวอย่าง ขนาดโดยรวม จำนวนที่ต้องการ เกรดวัสดุ มาตรฐานอ้างอิง ตำแหน่งที่ต้องกลึง ค่าคลาดเคลื่อนของมิติสำคัญ และขอบเขตการตรวจสอบ หากมีน้ำหนักของชิ้นงานเดิม แบบสามมิติ แบบประกอบ หรือภาพถ่ายตำแหน่งติดตั้ง ควรส่งมาด้วย

ข้อมูลสภาพใช้งานก็มีความสำคัญ เช่น ประเภทของแรง ทิศทางการรับแรง ความถี่การทำงาน การกระแทก การสั่นสะเทือน อุณหภูมิ สารเคมี และปัญหาของอะไหล่เดิม ยิ่งข้อมูลชัดเจน การประเมินกระบวนการผลิต แบบหล่อ งานกลึง และการตรวจสอบก็ยิ่งสอดคล้องกับความต้องการจริง

รายการตรวจสอบข้อมูลสำหรับขอราคาอะไหล่ OEM สามารถดูได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

7. จำเป็นต้องระบุมาตรฐานของ FCD500 ในแบบหรือไม่?

ควรระบุมาตรฐานวัสดุที่ต้องการในแบบ ใบขอราคา หรือเอกสารสเปก เนื่องจากชื่อเกรดเพียงอย่างเดียวอาจไม่เพียงพอสำหรับกำหนดข้อกำหนดทั้งหมด ลูกค้าควรแจ้งเงื่อนไขของวัสดุ วิธีทดสอบ ตำแหน่งเก็บตัวอย่าง และเอกสารที่ต้องการ หากข้อกำหนดเหล่านี้มีผลต่อการตรวจรับชิ้นงาน

การใช้ชื่อ FCD500 โดยไม่มีมาตรฐานอ้างอิงอาจทำให้ผู้ผลิตและผู้ซื้อเข้าใจขอบเขตไม่ตรงกัน โดยเฉพาะเมื่อแบบเดิมมาจากเครื่องจักรต่างประเทศหรือใช้ชื่อเกรดจากมาตรฐานคนละระบบ ไม่ควรถือว่าวัสดุที่มีชื่อหรือระดับความแข็งแรงใกล้เคียงกันสามารถใช้แทนกันได้ทุกกรณี ต้องเปรียบเทียบข้อกำหนดตามมาตรฐานฉบับที่ลูกค้าต้องการจริง

ข้อมูลภาพรวมเกี่ยวกับสมบัติของเหล็กหล่อเหนียวสามารถศึกษาได้ที่

https://casmetals.com/ductile-iron-materials-properties/

8. สามารถผลิตอะไหล่ FCD500 ให้พร้อมกลึงได้หรือไม่?

การผลิตอะไหล่ FCD500 สามารถประเมินขอบเขตให้ครอบคลุมงานหล่อและการเตรียมชิ้นงานสำหรับงานกลึงได้ โดยต้องทราบว่าผิวใดต้องกลึง ขนาดสำเร็จเท่าใด จุดใดเป็น Datum และตำแหน่งใดต้องควบคุมความสัมพันธ์ระหว่างกัน หากลูกค้าต้องการชิ้นงานตามขนาดสำเร็จ ควรส่งแบบ Machining Drawing ที่ระบุค่าคลาดเคลื่อนและข้อกำหนดผิวอย่างชัดเจน

การเผื่อกลึงไม่ควรใช้ค่าเดียวกับทุกตำแหน่งโดยไม่พิจารณารูปทรง ขนาด กระบวนการหล่อ ทิศทางการวางแบบ และความสามารถในการจับยึด ผิวที่เผื่อมากเกินไปอาจเพิ่มภาระงานกลึง ขณะที่การเผื่อน้อยเกินไปอาจทำให้ไม่สามารถเก็บผิวได้ตามขนาดสำเร็จ

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

9. ค่าคลาดเคลื่อนของอะไหล่หล่อ FCD500 กำหนดอย่างไร?

ค่าคลาดเคลื่อนของอะไหล่หล่อ FCD500 ต้องกำหนดตามขนาด รูปทรง กระบวนการผลิต ตำแหน่งของมิติ และความสำคัญต่อการประกอบ มิติที่ได้จากการหล่อโดยตรงอาจมีขอบเขตการควบคุมต่างจากมิติที่ผ่านการกลึงแล้ว จึงควรแยก Casting Drawing และ Machining Drawing หรือระบุสถานะของแต่ละมิติให้ชัดเจน

มิติที่เกี่ยวข้องกับแนวศูนย์ ระยะเพลา ตำแหน่งรู ผิวซีล หรือการประกอบกับตลับลูกปืนมักต้องทบทวนเป็นพิเศษ หากแบบเดิมกำหนดค่าคลาดเคลื่อนแคบมาก ควรตรวจสอบว่ามิตินั้นตั้งใจให้ได้จากงานหล่อหรืองานกลึง การกำหนดค่าที่ไม่สอดคล้องกับกระบวนการอาจทำให้ประเมินต้นทุนและวิธีผลิตคลาดเคลื่อน

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

10. การออกแบบแบบหล่อมีผลต่อคุณภาพอะไหล่ OEM FCD500 อย่างไร?

แบบหล่อมีผลต่อรูปทรง ความสม่ำเสมอ และความสามารถในการผลิตอะไหล่ OEM FCD500 เพราะแบบชิ้นงานสำเร็จอาจยังไม่ได้คำนึงถึงการหดตัว แนวแบ่งแบบ มุมถอดแบบ ไส้แบบ การเผื่อกลึง และตำแหน่งที่ต้องรองรับระหว่างการผลิต

ชิ้นงานที่มีผนังหนาบางเปลี่ยนแปลงรวดเร็ว มุมอับ โพรงภายใน หรือส่วนยื่นซับซ้อนควรได้รับการทบทวนก่อนทำแบบหล่อ การปรับรูปทรงเพื่อให้เหมาะกับงานหล่อต้องไม่เปลี่ยนหน้าที่ มิติประกอบ หรือความแข็งแรงที่ผู้ออกแบบกำหนด หากต้องแก้ไขรายละเอียด ควรได้รับการยืนยันจากลูกค้าหรือวิศวกรผู้รับผิดชอบก่อนดำเนินการ

แนวทางเกี่ยวกับการออกแบบแบบหล่อสามารถอ่านได้ที่

https://casmetals.com/pattern-design-guide/

11. อะไหล่ OEM FCD500 ต้องตรวจสอบคุณภาพอะไรบ้าง?

รายการตรวจสอบควรกำหนดตามความสำคัญและหน้าที่ของชิ้นงาน อาจครอบคลุมการตรวจลักษณะภายนอก มิติ ตำแหน่งอ้างอิง วัสดุ สมบัติตามข้อกำหนด และเอกสารที่ลูกค้าระบุ ชิ้นส่วนทั่วไปกับชิ้นส่วนที่รับแรงสำคัญไม่จำเป็นต้องใช้ขอบเขตการตรวจสอบเหมือนกัน

ก่อนขอราคา ลูกค้าควรระบุว่าต้องการตรวจอะไร ใช้มาตรฐานหรือเกณฑ์ยอมรับใด ตรวจทุกชิ้นหรือเลือกตรวจ และต้องการรายงานรูปแบบใด การระบุคำว่า “ตรวจสอบครบถ้วน” โดยไม่มีรายละเอียดอาจทำให้เกิดความเข้าใจต่างกันระหว่างผู้ซื้อกับผู้ผลิต

ข้อมูลเกี่ยวกับการวางแผนควบคุมคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

12. สามารถตรวจสอบอะไหล่ FCD500 แบบไม่ทำลายได้หรือไม่?

สามารถพิจารณาวิธีตรวจสอบแบบไม่ทำลายตามชนิดของความไม่ต่อเนื่องที่ต้องการค้นหา รูปทรงของชิ้นงาน ตำแหน่งตรวจ และมาตรฐานที่ลูกค้ากำหนด แต่ไม่ควรเลือกวิธีตรวจโดยใช้ชื่อวัสดุ FCD500 เพียงอย่างเดียว เพราะวิธีตรวจแต่ละประเภทมีหลักการ ข้อจำกัด และความเหมาะสมต่างกัน

ลูกค้าควรกำหนดพื้นที่สำคัญ ระดับการตรวจ เกณฑ์ยอมรับ และช่วงเวลาที่ต้องการตรวจให้ชัดเจน เช่น ตรวจหลังหล่อ หลังแต่งผิว หรือหลังกลึง หากเป็นอะไหล่ที่เกี่ยวข้องกับแรงดัน ความปลอดภัย หรือโหลดสำคัญ ควรอ้างอิงข้อกำหนดจากผู้ออกแบบหรือมาตรฐานของเครื่องจักร

ข้อมูลเกี่ยวกับการตรวจสอบแบบไม่ทำลายสามารถศึกษาได้ที่

https://casmetals.com/ndt-inspection-guide/

13. ถ้าอะไหล่เดิมแตกหรือสึกเร็ว ควรผลิตตามแบบเดิมทันทีหรือไม่?

ไม่ควรรีบคัดลอกอะไหล่เดิมโดยไม่ตรวจสอบสาเหตุของความเสียหาย เพราะปัญหาอาจเกิดจากหลายปัจจัย เช่น วัสดุไม่เหมาะกับงาน การติดตั้งคลาดศูนย์ โหลดเกิน การกระแทก การสั่นสะเทือน การหล่อลื่นไม่เพียงพอ หรือชิ้นส่วนคู่สัมผัสผิดปกติ หากผลิตชิ้นใหม่ตามรายละเอียดเดิมทั้งหมด ปัญหาเดิมอาจเกิดซ้ำได้

ลูกค้าควรเก็บตัวอย่างที่เสียหายไว้ในสภาพเดิม ถ่ายภาพตำแหน่งติดตั้ง บันทึกอายุใช้งาน และตรวจสอบว่าความเสียหายเริ่มจากบริเวณใด หากจะเปลี่ยนวัสดุมาเป็น FCD500 ต้องพิจารณาผลต่อความแข็งแรง ความเหนียว การสึกหรอ งานกลึง และชิ้นส่วนรอบข้าง ไม่ควรเปลี่ยนเกรดโดยไม่มีข้อมูลรองรับ

ประเด็นที่ควรตรวจสอบเมื่องาน OEM เกิดปัญหาสามารถอ่านได้ที่

https://casmetals.com/common-oem-parts-problems/

14. ผลิตอะไหล่ OEM FCD500 จำนวนน้อยได้หรือไม่?

งานจำนวนน้อยสามารถส่งรายละเอียดให้ประเมินเป็นรายกรณีได้ แต่ความเหมาะสมจะขึ้นอยู่กับขนาด น้ำหนัก รูปทรง ความซับซ้อนของแบบหล่อ งานกลึง ข้อกำหนดการตรวจสอบ และต้นทุนเตรียมการผลิต การผลิตเพียงไม่กี่ชิ้นอาจยังต้องมีแบบหล่อ อุปกรณ์ และขั้นตอนควบคุมกระบวนการเช่นเดียวกับงานจำนวนมาก

ลูกค้าควรแจ้งทั้งจำนวนที่ต้องการครั้งแรกและปริมาณที่คาดว่าจะใช้ในอนาคต เพื่อช่วยพิจารณารูปแบบการเตรียมการผลิตอย่างเหมาะสม ไม่ควรสมมติ MOQ ราคา หรือระยะเวลาผลิตก่อนตรวจสอบรายละเอียดของชิ้นงานและแผนการสั่งซื้อจริง

ข้อมูลเกี่ยวกับบริการหล่อชิ้นงานจำนวนน้อยสามารถดูได้ที่

https://casmetals.com/low-volume-casting-service/

15. ขอประเมินราคาผลิตอะไหล่ OEM เหล็ก FCD500 กับ CASMETALS ได้อย่างไร?

ลูกค้าควรรวบรวมแบบหรือตัวอย่าง ขนาด จำนวน เกรดวัสดุ มาตรฐาน งานกลึง ค่าคลาดเคลื่อน สภาพใช้งาน และข้อกำหนดการตรวจสอบให้ครบถ้วน หากอะไหล่เดิมเสียหาย ควรแนบภาพตำแหน่งติดตั้ง ประวัติการใช้งาน และรายละเอียดอาการเสียหาย เพื่อให้สามารถพิจารณาทั้งความเป็นไปได้ในการผลิตและความเหมาะสมของ FCD500

CASMETALS จะประเมินรายละเอียดตามลักษณะเฉพาะของแต่ละงาน การเสนอราคาจึงขึ้นอยู่กับข้อมูลจริงของชิ้นงาน ไม่ควรกำหนดจากชื่อเกรดหรือน้ำหนักเพียงอย่างเดียว หากยังไม่มีแบบ สามารถส่งภาพและข้อมูลเบื้องต้นเพื่อพิจารณาว่าต้องตรวจตัวอย่างหรือจัดทำข้อมูลเพิ่มเติมหรือไม่

ศึกษาขั้นตอนการเตรียมข้อมูลและสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

เมื่อเตรียมรายละเอียดพร้อมแล้ว สามารถส่งคำขอประเมินราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS