banner bg

รับหล่อตัวเรือนและชิ้นส่วนวาล์วสแตนเลส SUS420

CASMETALS ให้บริการรับหล่อวาล์ว สแตนเลส SUS420 สำหรับผลิตตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว ชิ้นส่วนควบคุมการไหล และอะไหล่วาล์วอุตสาหกรรมตามแบบหรือตัวอย่าง เหมาะสำหรับโรงงานที่ต้องการผลิตอะไหล่ทดแทน ซ่อมระบบเดิม หรือจัดหาชิ้นส่วนตามข้อกำหนดเฉพาะของเครื่องจักร

การประเมินงานไม่ได้พิจารณาเฉพาะชื่อเกรด SUS420 แต่ต้องตรวจสอบแบบ ขนาด รูปทรง ความหนา จำนวนที่ต้องการ งานกลึง สภาพอบชุบ ข้อกำหนดการตรวจสอบ และสภาพการใช้งานจริง โดยเฉพาะชนิดของของไหล อุณหภูมิ ความดัน การกัดกร่อน การสึกหรอ และลักษณะการเปิด–ปิดของวาล์ว

ข้อมูลภาพรวมเกี่ยวกับงานหล่อสแตนเลสช่วยให้ฝ่ายจัดซื้อและวิศวกรรมพิจารณากระบวนการผลิตก่อนกำหนดรายละเอียดในใบขอราคา

https://casmetals.com/stainless-steel-casting/

สำหรับงานที่ระบุ SUS420 ควรตรวจสอบหน้าข้อมูลวัสดุร่วมกับมาตรฐานและเงื่อนไขที่ลูกค้าต้องการใช้เป็นเกณฑ์รับมอบ

https://casmetals.com/sus420-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

ชิ้นส่วนวาล์ว SUS420 ที่สามารถส่งให้ประเมินการผลิต

วาล์วหนึ่งชุดประกอบด้วยชิ้นส่วนหลายตำแหน่ง แต่ละตำแหน่งรับแรง สัมผัสของไหล และทำหน้าที่แตกต่างกัน การระบุเพียงคำว่า “ชิ้นส่วนวาล์ว SUS420” จึงยังไม่เพียงพอสำหรับประเมินความเหมาะสมของวัสดุและกระบวนการผลิต

ชิ้นส่วนที่สามารถส่งรายละเอียดให้ CASMETALS ตรวจสอบ ได้แก่

  • ตัวเรือนวาล์ว
  • ฝาครอบวาล์ว
  • จานวาล์ว
  • บ่าวาล์วหรือชิ้นส่วนรองรับบ่าวาล์ว
  • ชิ้นส่วนภายในชุดควบคุมการไหล
  • แผ่นหรือชิ้นส่วนปิดกั้นทางไหล
  • ชิ้นส่วนวาล์วที่ต้องผลิตทดแทนของเดิม
  • ชิ้นส่วนกึ่งสำเร็จรูปที่ต้องนำไปกลึงประกอบเพิ่มเติม

ตัวเรือนวาล์วเป็นชิ้นส่วนหลักที่ต้องพิจารณาทางไหล ความหนาผนัง หน้าแปลน ตำแหน่งรู และผิวประกอบร่วมกัน

https://casmetals.com/valve-body-casting/

ฝาครอบวาล์วต้องสัมพันธ์กับตัวเรือนทั้งตำแหน่งรูยึด ผิวประกบ แนวศูนย์ และพื้นที่สำหรับซีลหรือปะเก็น

https://casmetals.com/valve-bonnet-casting/

จานวาล์วเกี่ยวข้องกับการปิดกั้นหรือควบคุมการไหล จึงต้องตรวจผิวสัมผัส รูปทรง ความหนา แนวศูนย์ และขอบเขตงานกลึงตามแบบ

https://casmetals.com/valve-disc-casting/

บ่าวาล์วและบริเวณรองรับบ่าวาล์วเป็นตำแหน่งที่ต้องพิจารณาผิวสัมผัส ระยะประกอบ และข้อกำหนดการรั่วซึมของระบบ ไม่ควรประเมินจากขนาดภายนอกเพียงอย่างเดียว

https://casmetals.com/valve-seat-casting/

สำหรับชิ้นส่วนภายในที่มีผลต่อการเปิด–ปิด การควบคุมการไหล หรือการซีล ควรระบุขอบเขตของ Valve Trim และวัสดุของชิ้นส่วนคู่สัมผัสให้ชัดเจน

https://casmetals.com/valve-trim-casting/

ต้องยืนยันเกรดและมาตรฐานก่อนรับหล่อวาล์ว สแตนเลส SUS420

คำว่า SUS420 อาจถูกใช้ในเอกสารจัดซื้อ แบบเก่า หรืองานซ่อมบำรุงเพื่อเรียกวัสดุในกลุ่มเดียวกันโดยไม่ได้ระบุมาตรฐานฉบับเต็ม อย่างไรก็ตาม ชื่อเกรดเพียงอย่างเดียวไม่เพียงพอสำหรับยืนยันส่วนผสม สมบัติ สภาพอบชุบ หรือเกณฑ์ตรวจรับของชิ้นงานหล่อ

ก่อนเสนอราคาควรระบุข้อมูลต่อไปนี้เท่าที่มี

  • มาตรฐานและชื่อเกรดเต็มตามเอกสารของลูกค้า
  • ต้องการเทียบตามส่วนผสมทางเคมีหรือข้อกำหนดใด
  • สภาพชิ้นงานหลังหล่อและสภาพหลังอบชุบ
  • ความแข็งหรือสมบัติเชิงกลที่ต้องการ หากมีข้อกำหนด
  • ตำแหน่งเก็บตัวอย่างหรือวิธีทดสอบ
  • เอกสารหรือรายงานที่ต้องส่งพร้อมสินค้า
  • เกณฑ์ยอมรับกรณีผลทดสอบแตกต่างจากข้อกำหนด

ไม่ควรสรุปว่าวัสดุที่มีชื่อใกล้เคียงกันสามารถใช้แทนกันได้โดยอัตโนมัติ เพราะมาตรฐาน รูปแบบผลิตภัณฑ์ สภาพอบชุบ ความหนาชิ้นงาน และวิธีทดสอบอาจแตกต่างกัน การยืนยันข้อกำหนดก่อนผลิตช่วยลดความเสี่ยงจากการสั่งวัสดุไม่ตรงกับแบบหรือเอกสารเดิม

SUS420 เหมาะกับวาล์วทุกประเภทหรือไม่

ไม่ควรเลือก SUS420 จากคำว่า “สแตนเลส” เพียงอย่างเดียว และไม่ควรยืนยันว่าเหมาะกับวาล์วทุกชนิดหรือของไหลทุกประเภท การเลือกวัสดุต้องพิจารณาหน้าที่ของชิ้นส่วน ตำแหน่งติดตั้ง สภาพการสึกหรอ การกระแทก การกัดเซาะ การกัดกร่อน และข้อกำหนดหลังอบชุบร่วมกัน

ข้อมูลสำคัญที่ควรใช้ประกอบการเลือกวัสดุ ได้แก่

  • ชนิดและส่วนประกอบของของไหล
  • ความเข้มข้นและช่วงอุณหภูมิ
  • ความดันใช้งานและการเปลี่ยนแปลงของความดัน
  • อนุภาคแข็ง ตะกอน หรือสิ่งเจือปนในของไหล
  • ความถี่ในการเปิด–ปิดวาล์ว
  • ลักษณะการไหลและความเร็วบริเวณหน้าสัมผัส
  • วัสดุของชิ้นส่วนคู่สัมผัส
  • รูปแบบการสึกหรือความเสียหายของอะไหล่เดิม
  • ข้อกำหนดด้านการกัดกร่อนและอายุใช้งาน
  • กระบวนการทำความสะอาดหรือสารเคมีที่สัมผัสชิ้นงาน

แนวทางการเลือกวัสดุสำหรับวาล์วอุตสาหกรรมช่วยจัดหมวดข้อมูลที่ฝ่ายวิศวกรรมควรใช้ก่อนยืนยันเกรด

https://casmetals.com/industrial-valve-material-selection/

หากยังไม่ทราบว่าวาล์วเป็นประเภทใด ควรเริ่มจากจำแนกหน้าที่และโครงสร้างของวาล์วก่อน เพราะ Ball Valve, Gate Valve, Globe Valve, Butterfly Valve และ Check Valve มีรูปทรง การเคลื่อนที่ และตำแหน่งรับแรงแตกต่างกัน

https://casmetals.com/types-of-industrial-valve/

      ไม่ต้องเดาความเป็นไปได้ของงานหล่อเอง

     ส่งข้อมูลมาให้ทีมงานช่วยดูเบื้องต้นก่อนจัดทำ RFQ และเสนอราคา

    • ตรวจข้อมูลก่อนเสนอราคา
    • ลดการสื่อสารผิดพลาด
    • ช่วยให้เสนอราคาเร็วขึ้น

รับหล่อชิ้นส่วนวาล์ว SUS420 ตามแบบ

การผลิตตามแบบเหมาะสำหรับงานที่มี Drawing ระบุขนาด วัสดุ ผิวกลึง จุดอ้างอิง ค่าคลาดเคลื่อน และข้อกำหนดตรวจรับอย่างชัดเจน แบบสำหรับเสนอราคาควรแยกข้อมูลชิ้นงานหล่อออกจากขนาดสำเร็จหลังกลึง เพื่อให้สามารถประเมินการสร้างแบบหล่อ เนื้อเผื่อกลึง และลำดับการผลิตได้เหมาะสม

รายละเอียดที่ควรปรากฏในแบบ ได้แก่

  • ขนาดสำเร็จและขนาดสำคัญต่อการประกอบ
  • Datum หรือจุดอ้างอิงสำหรับการวัด
  • ตำแหน่งผิวซีลและผิวประกบ
  • หน้าแปลน รูยึด เกลียว และทางไหลภายใน
  • ผิวที่ต้องกลึงและค่าความหยาบผิว หากกำหนด
  • ค่าคลาดเคลื่อนของงานหล่อและงานกลึง
  • เกรดวัสดุและมาตรฐาน
  • ข้อกำหนดการอบชุบ
  • วิธีตรวจสอบและเกณฑ์ยอมรับ
  • จำนวนที่ต้องการผลิต

ข้อมูลเกี่ยวกับการสั่งหล่อตามแบบช่วยให้ผู้จัดซื้อเตรียมไฟล์และรายละเอียดสำคัญก่อนส่งประเมิน

https://casmetals.com/casting-from-drawing/

ค่าคลาดเคลื่อนของชิ้นงานหล่อไม่ควรถูกใช้แทนค่าคลาดเคลื่อนของผิวที่ต้องผ่านการกลึง โดยเฉพาะผิวซีล รูเพลา ตำแหน่งบ่าวาล์ว และหน้าแปลนที่สัมพันธ์กับการประกอบ

https://casmetals.com/casting-tolerance-guide/

ผลิตชิ้นส่วนวาล์ว SUS420 จากตัวอย่างเดิม

โรงงานบางแห่งมีวาล์วรุ่นเก่าที่ไม่มี Drawing หรือไม่สามารถจัดซื้ออะไหล่จากผู้ผลิตเดิมได้ ลูกค้าสามารถส่งตัวอย่างให้ตรวจสอบความเป็นไปได้ในการผลิตอะไหล่ทดแทน แต่ต้องพิจารณาว่าตัวอย่างที่ผ่านการใช้งานอาจสึก กัดกร่อน บิดงอ แตกร้าว หรือถูกซ่อมแซมมาก่อน

การถอดขนาดจากตัวอย่างจึงไม่ควรเป็นการคัดลอกทุกมิติแบบตรงตัว ควรแยกระหว่างขนาดเดิมที่คาดหมาย ขนาดที่เปลี่ยนจากการสึก และขนาดที่ต้องสัมพันธ์กับชิ้นส่วนคู่ประกอบ

แนวทางการหล่อจากตัวอย่างอธิบายข้อจำกัดและข้อมูลที่ควรเตรียมสำหรับการสร้างอะไหล่ทดแทน

https://casmetals.com/casting-from-sample/

หากไม่มีแบบ ควรส่งตัวเรือน ฝาครอบ จานวาล์ว หรือชิ้นส่วนคู่ประกอบที่เกี่ยวข้อง พร้อมรูปถ่ายหลายมุม ขนาดหลัก ตำแหน่งผิวซีล รุ่นวาล์ว และข้อมูลระบบเดิม

https://casmetals.com/industrial-valve-without-drawing/

การผลิตจากตัวอย่างไม่สามารถยืนยันว่าวัสดุเดิมคือ SUS420 หรือรับรองสมบัติของชิ้นงานเดิมทั้งหมดได้จนกว่าจะมีข้อมูลมาตรฐาน ผลวิเคราะห์ หรือวิธีตรวจสอบที่เพียงพอ หากวัสดุมีผลต่อความปลอดภัยและการทำงาน ลูกค้าควรกำหนดวิธีพิสูจน์วัสดุและเกณฑ์รับมอบก่อนผลิต

ประเด็นสำคัญในการออกแบบงานหล่อตัวเรือนวาล์ว

ตัวเรือนวาล์วมักมีทางไหลภายใน หน้าแปลน คอวาล์ว บริเวณรองรับบ่าวาล์ว จุดรวมเนื้อ และความหนาที่เปลี่ยนแปลงตามรูปทรง การประเมินความสามารถในการหล่อจึงต้องพิจารณาทิศทางถอดแบบ การทำไส้แบบ ตำแหน่งทางวิ่งน้ำโลหะ ระบบป้อน การระบายก๊าซ และพื้นที่สำหรับตัดแต่งหลังหล่อ

บริเวณที่มีความหนาแตกต่างกันมากอาจต้องได้รับการพิจารณาเป็นพิเศษในด้านการแข็งตัวและการหดตัว ขณะที่ทางไหลภายในต้องตรวจว่ามีพื้นที่เพียงพอสำหรับการทำไส้แบบและการทำความสะอาดหลังหล่อ การออกแบบระบบหล่อจึงต้องอ้างอิงรูปทรงจริง ไม่ควรใช้รูปแบบเดียวกับวาล์วทุกขนาด

ภาพรวมการรับหล่อวาล์วอุตสาหกรรมตามสเปกช่วยให้ผู้ซื้อเข้าใจข้อมูลที่ต้องเตรียมก่อนเริ่มงาน

https://casmetals.com/custom-industrial-valve-casting-guide/

สำหรับผู้ที่ต้องการทบทวนองค์ประกอบและหน้าที่ของชิ้นส่วนแต่ละตำแหน่ง สามารถศึกษาภาพรวมชิ้นส่วนวาล์วอุตสาหกรรมเพิ่มเติมได้ที่

https://casmetals.com/industrial-valve-components/

งานกลึงและผิวสำคัญของชิ้นส่วนวาล์ว

ชิ้นงานวาล์วหลังหล่ออาจต้องผ่านการกลึงหน้าแปลน เจาะรู ทำเกลียว กลึงช่องติดตั้งบ่าวาล์ว กลึงผิวซีล หรือสร้างผิวอ้างอิงสำหรับประกอบ การกำหนดขอบเขตงานกลึงตั้งแต่ก่อนเสนอราคาช่วยลดความคลาดเคลื่อนระหว่างขนาดหล่อกับขนาดสำเร็จ

ผิวที่เกี่ยวข้องกับการซีลไม่ควรกำหนดจากชื่อชิ้นส่วนเพียงอย่างเดียว ต้องมีรายละเอียดในแบบหรือข้อกำหนดลูกค้า เช่น ตำแหน่ง Datum ระยะร่วมศูนย์ ความเรียบ ความขนาน ความตั้งฉาก ความหยาบผิว และวิธีตรวจสอบ โดยเกณฑ์แต่ละรายการต้องอ้างอิงเอกสารที่ตกลงร่วมกัน

การกำหนดเนื้อเผื่อกลึงต้องพิจารณาขนาด รูปทรง ตำแหน่งผิว กระบวนการหล่อ และวิธีจับยึด ไม่ควรใช้ค่าตายตัวกับชิ้นส่วนวาล์วทุกชนิด

https://casmetals.com/machining-allowance-guide/

การอบชุบและการตรวจสอบต้องกำหนดตามข้อกำหนดงาน

หากต้องการควบคุมสภาพวัสดุหลังผลิต ควรระบุข้อกำหนดการอบชุบและเกณฑ์ตรวจรับให้ชัดเจน ไม่ควรใช้คำว่า “อบแข็งตามมาตรฐาน” โดยไม่ระบุมาตรฐาน สภาพที่ต้องการ ตำแหน่งตรวจ และวิธีทดสอบ

รูปทรงและความหนาของตัวเรือน ฝาครอบ จานวาล์ว หรือชิ้นส่วนภายในอาจมีผลต่อการตอบสนองต่อกระบวนการอบชุบและการเปลี่ยนแปลงของขนาด ดังนั้นควรวางแผนลำดับการอบชุบ งานกลึงหยาบ งานกลึงสำเร็จ และการตรวจสอบให้สัมพันธ์กัน

ศึกษาประเด็นพื้นฐานสำหรับระบุขอบเขตการอบชุบในงานหล่อได้ที่

https://casmetals.com/heat-treatment-guide/

วิธีตรวจสอบแบบไม่ทำลาย เช่น การตรวจผิวหรือการตรวจภายใน ต้องเลือกตามรูปทรง ความหนา ประเภทตำหนิที่ต้องการตรวจ และเกณฑ์ยอมรับของลูกค้า ไม่ควรระบุเพียงคำว่า “ตรวจ NDT” โดยไม่มีรายละเอียดวิธีตรวจ พื้นที่ตรวจ และ Acceptance Criteria

https://casmetals.com/ndt-inspection-guide/

การควบคุมคุณภาพควรเชื่อมโยงกับ Drawing ข้อกำหนดวัสดุ ขนาดสำคัญ วิธีตรวจ ความถี่ในการตรวจ และเอกสารที่ต้องส่งมอบ

https://casmetals.com/quality-control-guide/

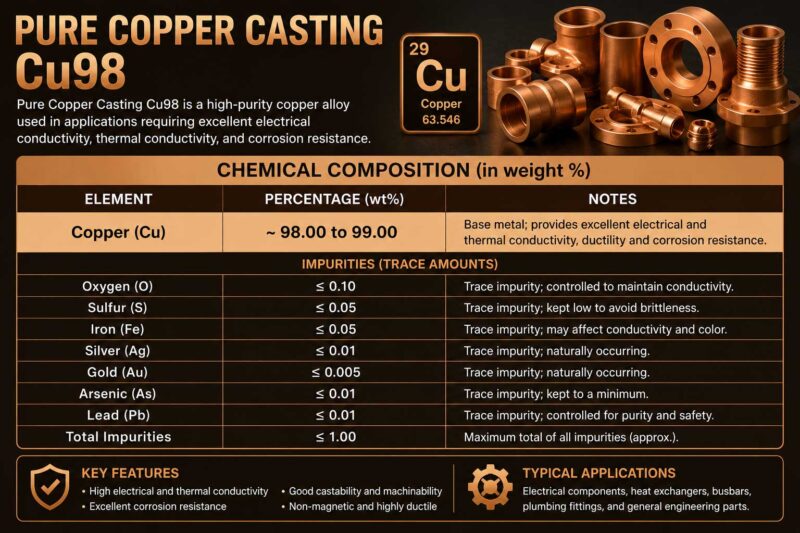
Bronze ค่าเคมี Cu98 e1781087624156
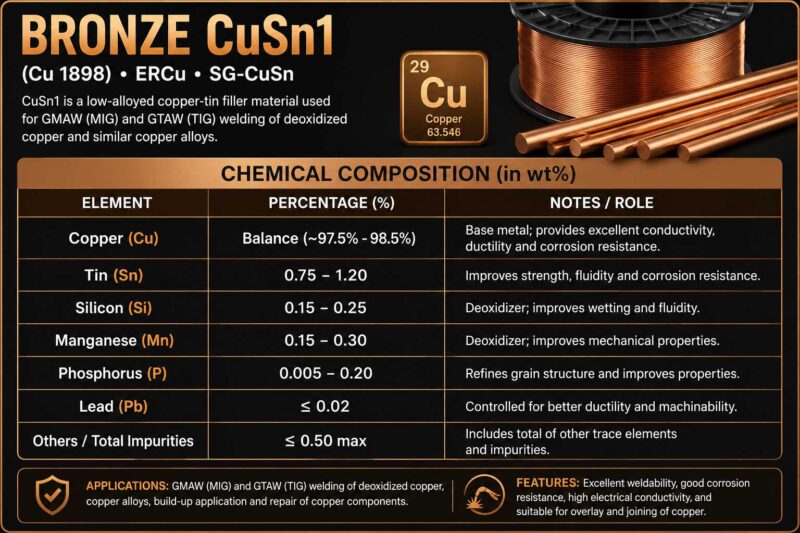
Bronze ค่าเคมี CuSn1 e1781087609203
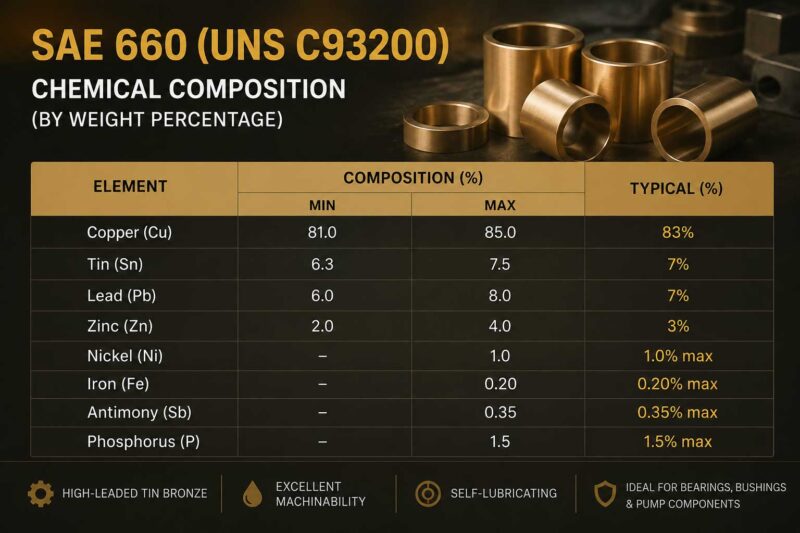
Bronze ค่าเคมี SAE660 e1781087322289
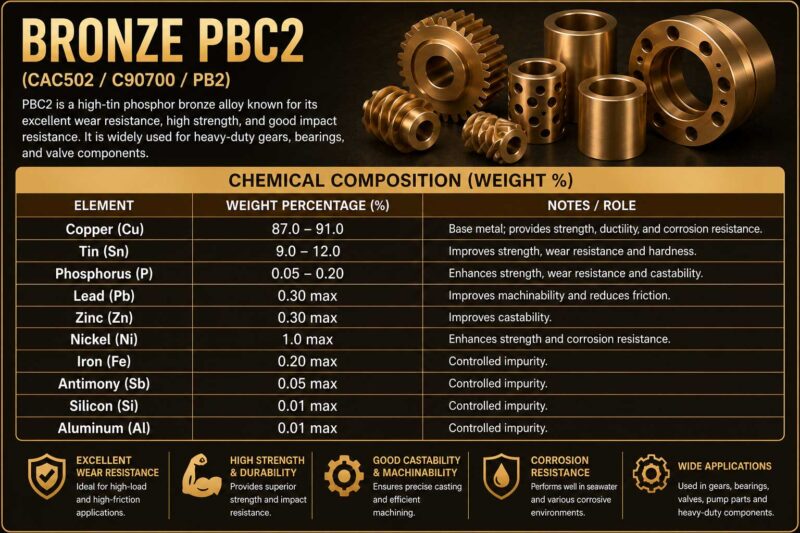
Bronze ค่าเคมี PBC2 e1781087594321
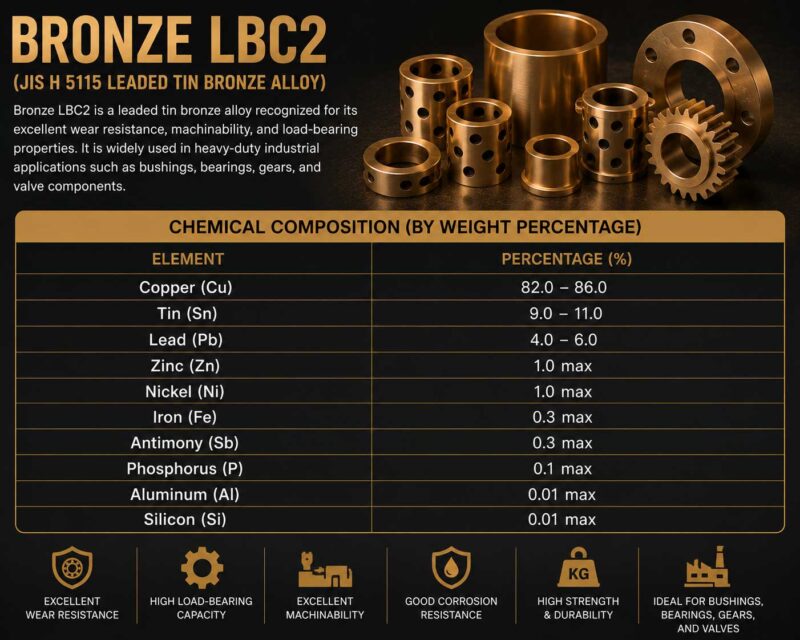
Bronze ค่าเคมี LBC2 e1781087489582
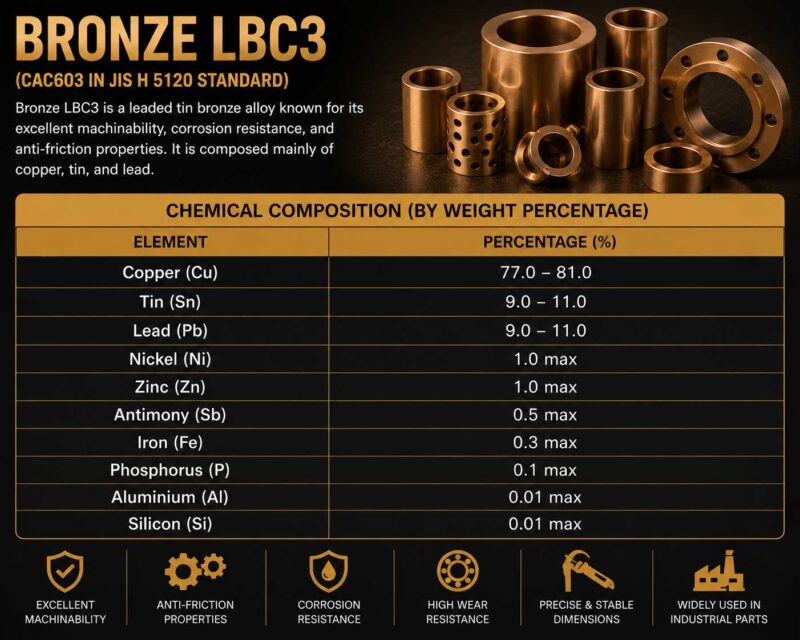
Bronze ค่าเคมี LBC3 e1781087505710
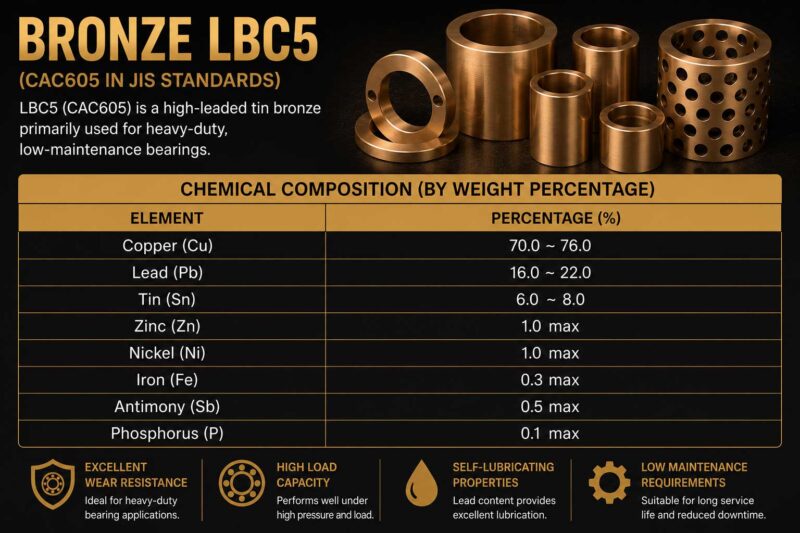
Bronze ค่าเคมี LBC5 e1781087528181

ข้อมูลที่ควรส่งเพื่อขอราคางานหล่อวาล์ว SUS420

เพื่อให้ CASMETALS ประเมินงานรับหล่อวาล์ว สแตนเลส SUS420 ได้ตรงกับความต้องการ ควรส่งข้อมูลต่อไปนี้เท่าที่มี

  • Drawing หรือชิ้นงานตัวอย่าง
  • ชื่อชิ้นส่วนและชนิดของวาล์ว
  • ขนาดสำเร็จและน้ำหนักโดยประมาณ
  • จำนวนที่ต้องการ
  • เกรดวัสดุและมาตรฐานฉบับที่ใช้อ้างอิง
  • สภาพอบชุบและเกณฑ์ตรวจรับวัสดุ
  • ผิวที่ต้องกลึงและขนาดสำคัญต่อการประกอบ
  • รายละเอียดผิวซีล หน้าแปลน รูยึด เกลียว และทางไหล
  • ชนิดของของไหล ความเข้มข้น อุณหภูมิ และความดัน
  • อนุภาคหรือตะกอนที่มากับของไหล
  • วัสดุของชิ้นส่วนคู่สัมผัส
  • ลักษณะความเสียหายของชิ้นงานเดิม
  • วิธีตรวจสอบและเอกสารที่ต้องการ
  • ขอบเขตงาน เช่น หล่ออย่างเดียว หล่อพร้อมอบชุบ หรือต้องการงานกลึงเพิ่มเติม

รายการตรวจสอบ RFQ สำหรับวาล์วอุตสาหกรรมช่วยลดการขาดข้อมูลสำคัญในขั้นประเมินงาน

https://casmetals.com/industrial-valve-rfq-checklist/

ขั้นตอนประเมินและสั่งผลิตกับ CASMETALS

เริ่มจากส่ง Drawing รูปถ่าย หรือตัวอย่างจริง พร้อมรายละเอียดวัสดุ จำนวน งานกลึง สภาพการใช้งาน และข้อกำหนดตรวจรับ CASMETALS จะใช้ข้อมูลดังกล่าวตรวจสอบความเป็นไปได้ของรูปทรง วัสดุ กระบวนการหล่อ การทำแบบ งานกลึง และการตรวจสอบก่อนจัดทำข้อเสนอ

การรับผลิตและกระบวนการที่เหมาะสมต้องพิจารณาจากข้อมูลของชิ้นงานแต่ละรายการ ไม่สามารถยืนยันจากชื่อเกรดหรือชื่อวาล์วเพียงอย่างเดียว

ศึกษาขั้นตอนการเตรียมข้อมูลและสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

หากต้องการให้ CASMETALS ตรวจสอบความเหมาะสมและเสนอราคา โปรดส่งแบบ รูปตัวอย่าง ขนาด จำนวน เกรดวัสดุ งานกลึง และข้อมูลการใช้งานผ่านหน้าขอใบเสนอราคา

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อวาล์ว สแตนเลส SUS420 สามารถผลิตชิ้นส่วนอะไรได้บ้าง?

งานรับหล่อวาล์ว สแตนเลส SUS420 สามารถส่งรายละเอียดเพื่อประเมินได้หลายส่วน เช่น ตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว ชิ้นส่วนรองรับบ่าวาล์ว และชิ้นส่วนภายในที่เกี่ยวข้องกับการเปิด–ปิดหรือควบคุมการไหล อย่างไรก็ตาม ชิ้นส่วนแต่ละตำแหน่งมีหน้าที่ สภาพรับแรง ผิวสัมผัส และข้อกำหนดการประกอบแตกต่างกัน จึงต้องพิจารณาความเหมาะสมเป็นรายชิ้น

ก่อนผลิตควรส่ง Drawing หรือตัวอย่าง พร้อมระบุขนาดสำเร็จ จุดอ้างอิง ผิวซีล ผิวกลึง เกรดวัสดุ สภาพอบชุบ วิธีตรวจสอบ และจำนวนที่ต้องการ หากเป็นตัวเรือนวาล์วที่มีทางไหลภายใน ต้องตรวจรูปทรง ความหนาผนัง หน้าแปลน พื้นที่ติดตั้งบ่าวาล์ว และความเป็นไปได้ในการทำไส้แบบด้วย ไม่ควรประเมินจากน้ำหนักหรือขนาดภายนอกเพียงอย่างเดียว

ศึกษาประเภทและหน้าที่ของชิ้นส่วนวาล์วอุตสาหกรรมเพิ่มเติมได้ที่

https://casmetals.com/industrial-valve-components/

2. สแตนเลส SUS420 เหมาะสำหรับผลิตวาล์วอุตสาหกรรมทุกประเภทหรือไม่?

ไม่ควรสรุปว่าสแตนเลส SUS420 เหมาะกับวาล์วอุตสาหกรรมทุกประเภท เพราะความเหมาะสมขึ้นอยู่กับหน้าที่ของชิ้นส่วน ชนิดของวาล์ว ของไหล อุณหภูมิ ความดัน การกัดกร่อน การกัดเซาะ การสึกหรอ ความถี่ในการเปิด–ปิด และวัสดุของชิ้นส่วนคู่สัมผัส เกรดที่เหมาะกับชิ้นส่วนภายในอาจไม่เหมาะกับตัวเรือนหรือชิ้นส่วนที่รับความดันภายใต้ข้อกำหนดอีกชุดหนึ่ง

ฝ่ายวิศวกรรมควรตรวจด้วยว่าคำว่า SUS420 ใน Drawing หมายถึงมาตรฐานและข้อกำหนดใด ต้องการควบคุมส่วนผสมทางเคมี สภาพอบชุบ ความแข็ง สมบัติเชิงกล หรือการทดสอบประเภทใด หากเป็นการเปลี่ยนวัสดุจากเกรดเดิม ต้องวิเคราะห์สาเหตุความเสียหายและเปรียบเทียบข้อกำหนดอย่างเป็นระบบ ไม่ควรเลือกจากความแข็งหรือคำว่า “สแตนเลส” เพียงปัจจัยเดียว

แนวทางเลือกวัสดุสำหรับวาล์วอุตสาหกรรมสามารถใช้ประกอบการรวบรวมเงื่อนไขก่อนยืนยันเกรดได้ที่

https://casmetals.com/industrial-valve-material-selection/

3. การระบุเพียงคำว่า SUS420 เพียงพอสำหรับสั่งหล่อชิ้นส่วนวาล์วหรือไม่?

การระบุเพียงคำว่า SUS420 ยังไม่เพียงพอสำหรับจัดทำข้อกำหนดการผลิตและตรวจรับชิ้นงานหล่อ เนื่องจากชื่อเกรดที่ปรากฏในแบบเก่า เอกสารจัดซื้อ หรือข้อมูลจากเครื่องจักรเดิมอาจไม่ได้ระบุมาตรฐาน รูปแบบผลิตภัณฑ์ สภาพอบชุบ และเกณฑ์ทดสอบไว้อย่างครบถ้วน นอกจากนี้ เกรดสำหรับผลิตภัณฑ์คนละรูปแบบไม่ควรถูกสรุปว่าใช้แทนกันได้โดยอัตโนมัติ

ข้อมูลที่ควรยืนยันประกอบด้วยชื่อมาตรฐานและเกรดเต็ม ข้อกำหนดส่วนผสม สภาพหลังหล่อหรือหลังอบชุบ สมบัติที่ต้องการ ตำแหน่งเก็บตัวอย่าง วิธีทดสอบ และเอกสารที่ต้องส่งมอบ หากผลิตจากตัวอย่างเก่า ไม่สามารถยืนยันว่าวัสดุเดิมเป็น SUS420 ได้จากรูปลักษณ์ภายนอกเพียงอย่างเดียว ควรมีผลวิเคราะห์หรือเอกสารอ้างอิงที่เพียงพอเมื่อวัสดุมีผลต่อการทำงานและความปลอดภัย

ศึกษาข้อมูลวัสดุ SUS420 สำหรับงานหล่อเพิ่มเติมได้ที่

https://casmetals.com/sus420-stainless-steel-casting/

4. สามารถรับหล่อวาล์ว SUS420 ตาม Drawing ของลูกค้าได้หรือไม่?

สามารถส่ง Drawing ให้ CASMETALS ตรวจสอบความเป็นไปได้ในการรับหล่อวาล์ว สแตนเลส SUS420 ได้ โดยแบบควรแสดงขนาดสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน ผิวกลึง ผิวซีล หน้าแปลน รูยึด เกลียว ทางไหลภายใน และตำแหน่งประกอบที่สำคัญอย่างชัดเจน นอกจากนี้ควรระบุเกรดวัสดุ มาตรฐาน สภาพอบชุบ ข้อกำหนดการตรวจสอบ และจำนวนที่ต้องการ

Drawing ที่ใช้ผลิตควรแยกให้ได้ว่าขนาดใดเป็นขนาดหลังหล่อและขนาดใดเป็นขนาดสำเร็จหลังกลึง เพราะการสร้างแบบหล่อจำเป็นต้องพิจารณาเนื้อเผื่อกลึง การหดตัว กระบวนการทำแบบ และวิธีจับยึดชิ้นงาน หากมีแบบประกอบ ควรส่งมาพร้อมแบบชิ้นส่วนเพื่อให้ตรวจความสัมพันธ์ระหว่างตัวเรือน ฝาครอบ จานวาล์ว บ่าวาล์ว และชิ้นส่วนคู่ประกอบ

แนวทางเตรียมข้อมูลสำหรับงานหล่อตามแบบสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

5. หากไม่มี Drawing สามารถผลิตชิ้นส่วนวาล์ว SUS420 จากตัวอย่างได้หรือไม่?

สามารถส่งชิ้นงานตัวอย่างให้ประเมินการผลิตอะไหล่ทดแทนได้ แต่ต้องตรวจสภาพของตัวอย่างก่อน เพราะวาล์วที่ผ่านการใช้งานอาจเกิดการสึก กัดกร่อน กัดเซาะ บิดงอ แตกร้าว หรือถูกซ่อมแซมมาแล้ว ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเดิมทั้งหมด การคัดลอกทุกขนาดจากตัวอย่างโดยตรงอาจทำให้ชิ้นงานใหม่ไม่สัมพันธ์กับตำแหน่งประกอบหรือผิวซีล

ลูกค้าควรส่งชิ้นส่วนคู่ประกอบที่เกี่ยวข้อง พร้อมรูปถ่ายหลายมุม รุ่นวาล์ว ขนาดท่อ ทิศทางการไหล ตำแหน่งผิวซีล และข้อมูลความเสียหายเดิม หากมีแบบประกอบ คู่มือเครื่องจักร หรือประวัติการซ่อม ควรส่งมาประกอบการตรวจสอบด้วย การผลิตจากตัวอย่างไม่สามารถยืนยันเกรดเดิม สมบัติเดิม หรือขนาดก่อนสึกได้ทั้งหมดจนกว่าจะมีข้อมูลและการตรวจวิเคราะห์เพียงพอ

ศึกษาข้อควรพิจารณาของการผลิตงานหล่อจากตัวอย่างได้ที่

https://casmetals.com/casting-from-sample/

6. ถ้ามีเพียงตัวเรือนวาล์วเก่าและไม่มีข้อมูลจากผู้ผลิตเดิม ต้องเตรียมอะไรบ้าง?

กรณีมีเพียงตัวเรือนวาล์วเก่า ควรเตรียมชิ้นงานจริง รูปถ่ายหลายมุม ขนาดภายนอกและทางไหล ตำแหน่งหน้าแปลน รูยึด ผิวประกบ พื้นที่ติดตั้งบ่าวาล์ว และชิ้นส่วนคู่ประกอบเท่าที่สามารถจัดหาได้ ควรแจ้งด้วยว่าตัวอย่างผ่านการซ่อม พอก เชื่อม กลึงแก้ไข หรือใช้งานจนเกิดการสึกบริเวณใดบ้าง

ข้อมูลการทำงานมีความสำคัญเช่นเดียวกับตัวอย่าง ได้แก่ ชนิดของวาล์ว ของไหล อุณหภูมิ ความดัน ลักษณะการเปิด–ปิด ชั่วโมงใช้งาน ตำแหน่งติดตั้ง และสาเหตุที่ต้องผลิตใหม่ หากวัสดุเดิมไม่แน่ชัด ไม่ควรระบุ SUS420 จากการคาดเดา ควรกำหนดวิธีตรวจสอบวัสดุหรือให้ฝ่ายวิศวกรรมพิจารณาเกรดจากสภาพใช้งานและข้อกำหนดของระบบก่อน

แนวทางเตรียมงานวาล์วที่ไม่มี Drawing สามารถตรวจสอบเพิ่มเติมได้ที่

https://casmetals.com/industrial-valve-without-drawing/

7. ตัวเรือนวาล์ว SUS420 ต้องพิจารณาอะไรเป็นพิเศษก่อนหล่อ?

ตัวเรือนวาล์วมีทางไหลภายใน ความหนาผนัง หน้าแปลน คอวาล์ว ตำแหน่งรองรับบ่าวาล์ว และจุดรวมเนื้อหลายบริเวณ จึงต้องประเมินทิศทางถอดแบบ การแบ่งแบบ การทำไส้แบบ ตำแหน่งทางวิ่งน้ำโลหะ ระบบป้อน การระบายก๊าซ และพื้นที่สำหรับตัดแต่งหลังหล่อให้สัมพันธ์กับรูปทรงจริง

บริเวณที่มีความหนาเปลี่ยนแปลงมากต้องพิจารณาลำดับการแข็งตัวและความเสี่ยงของการหดตัว ขณะที่ทางไหลภายในต้องมีรูปทรงที่สามารถทำไส้แบบ ยึดไส้แบบ และทำความสะอาดหลังหล่อได้ ผิวหน้าแปลน พื้นที่ติดตั้งบ่าวาล์ว และแนวศูนย์ระหว่างช่องทางไหลกับชุดขับต้องมีข้อมูลอ้างอิงใน Drawing อย่างชัดเจน การออกแบบระบบหล่อจึงไม่ควรใช้รูปแบบเดียวกันกับตัวเรือนวาล์วทุกชนิดหรือทุกขนาด

ข้อมูลเฉพาะเกี่ยวกับการหล่อตัวเรือนวาล์วสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/valve-body-casting/

8. ฝาครอบวาล์วและตัวเรือนวาล์วต้องผลิตพร้อมกันหรือไม่?

ไม่จำเป็นต้องผลิตพร้อมกันทุกกรณี แต่ต้องตรวจความสัมพันธ์ของชิ้นส่วนทั้งสองอย่างละเอียด โดยเฉพาะหน้าแปลนประกบ ตำแหน่งรูยึด แนวศูนย์ พื้นที่ติดตั้งปะเก็นหรือซีล ระยะของก้านวาล์ว และตำแหน่งชิ้นส่วนภายใน หากผลิตฝาครอบใหม่เพื่อประกอบกับตัวเรือนเดิม ควรตรวจสภาพหน้าแปลน รูเกลียว จุดอ้างอิง และการเสียรูปของตัวเรือนเดิมก่อนกำหนดขนาดชิ้นงานใหม่

กรณีผลิตจากตัวอย่างที่ผ่านการใช้งาน ขนาดผิวประกบอาจเปลี่ยนจากการกัดกร่อน การกลึงซ่อม หรือการรั่วซึมในอดีต จึงควรใช้แบบประกอบหรือวัดชิ้นส่วนคู่ประกอบร่วมกัน การเลือกวัสดุของฝาครอบและตัวเรือนต้องตรวจมาตรฐาน สภาพอบชุบ และความเข้ากันได้กับระบบ ไม่ควรสรุปว่าต้องใช้ SUS420 เหมือนกันทุกตำแหน่งโดยไม่มีข้อกำหนดรองรับ

ข้อมูลเกี่ยวกับการผลิตฝาครอบวาล์วตามแบบหรือตัวอย่างอยู่ที่

https://casmetals.com/valve-bonnet-casting/

9. จานวาล์ว SUS420 และบ่าวาล์วต้องตรวจข้อมูลใดก่อนผลิต?

จานวาล์วและบ่าวาล์วเกี่ยวข้องโดยตรงกับการปิดกั้นหรือควบคุมการไหล จึงต้องตรวจรูปทรงผิวสัมผัส แนวศูนย์ ระยะประกอบ วัสดุคู่สัมผัส วิธีการเปิด–ปิด และเกณฑ์การรั่วซึมตามข้อกำหนดของระบบ การระบุเฉพาะเส้นผ่านศูนย์กลางและความหนายังไม่เพียงพอสำหรับผลิตชิ้นงานที่ต้องประกอบเข้าคู่กัน

ควรแจ้งชนิดวาล์ว ทิศทางการไหล ของไหล อุณหภูมิ ความดัน อนุภาคแข็ง ความถี่ในการทำงาน และลักษณะความเสียหายเดิม หากผิวซีลต้องผ่านการกลึง เจียร หรือทำผิวเพิ่มเติม ต้องระบุขอบเขตงานและเกณฑ์ตรวจรับใน Drawing ไม่ควรสมมติค่าคลาดเคลื่อน ความหยาบผิว หรืออัตราการรั่วโดยไม่มีมาตรฐานหรือข้อกำหนดลูกค้า

ศึกษาประเด็นการผลิตจานวาล์วได้ที่

https://casmetals.com/valve-disc-casting/

สำหรับรายละเอียดของบ่าวาล์วและพื้นที่รองรับบ่าวาล์ว สามารถดูเพิ่มเติมได้ที่

https://casmetals.com/valve-seat-casting/

10. งานหล่อวาล์ว SUS420 ต้องเผื่อกลึงบริเวณใดบ้าง?

ตำแหน่งที่อาจต้องพิจารณาเนื้อเผื่อกลึง ได้แก่ หน้าแปลน ผิวประกบฝาครอบ ช่องติดตั้งบ่าวาล์ว รูเพลา รูสำหรับก้านวาล์ว ผิวซีล รูยึด เกลียว และผิวอ้างอิงสำหรับจับยึด อย่างไรก็ตาม ไม่ควรกำหนดเนื้อเผื่อกลึงด้วยค่าตายตัวสำหรับวาล์วทุกชนิด เพราะต้องพิจารณาขนาด รูปทรง กระบวนการหล่อ ตำแหน่งผิว ความสามารถในการจับงาน และค่าคลาดเคลื่อนของขนาดสำเร็จร่วมกัน

ก่อนเสนอราคาควรทำเครื่องหมายผิวกลึงใน Drawing ให้ชัด พร้อมระบุ Datum และขนาดสำคัญต่อการประกอบ หากมีผิวที่ไม่สามารถจับยึดหรือเข้าถึงด้วยเครื่องมือตามปกติ ต้องแจ้งให้ประเมินล่วงหน้า การแบ่งขอบเขตระหว่างงานหล่อ งานกลึงหยาบ และงานกลึงสำเร็จอย่างชัดเจนช่วยลดความเข้าใจคลาดเคลื่อนในการสั่งผลิต

ศึกษาหลักการกำหนดเนื้อเผื่อกลึงสำหรับงานหล่อได้ที่

https://casmetals.com/machining-allowance-guide/

11. ชิ้นส่วนวาล์ว SUS420 จำเป็นต้องอบชุบทุกชิ้นหรือไม่?

ไม่ควรกำหนดว่าชิ้นส่วนวาล์ว SUS420 ทุกชิ้นต้องใช้อบชุบแบบเดียวกัน เพราะกระบวนการที่เหมาะสมขึ้นอยู่กับมาตรฐานวัสดุ สมบัติที่ต้องการ รูปทรง ความหนา ตำแหน่งใช้งาน และลำดับการกลึง ลูกค้าควรระบุสภาพวัสดุที่ต้องการหลังผลิต เกณฑ์ความแข็งหรือสมบัติเชิงกล วิธีทดสอบ และตำแหน่งตรวจ หากข้อกำหนดเหล่านี้มีผลต่อการรับมอบ

การอบชุบอาจส่งผลต่อสมบัติของวัสดุ ขนาด การบิดตัว และขั้นตอนการกลึง จึงต้องวางแผนว่าควรกลึงหยาบก่อนหรือหลังอบชุบ และตำแหน่งใดต้องกลึงสำเร็จภายหลัง ไม่ควรใช้ข้อความกว้าง ๆ เช่น “อบให้แข็ง” หรือ “อบตามมาตรฐาน” โดยไม่ระบุมาตรฐาน กระบวนการ และเกณฑ์ยอมรับให้ครบถ้วน

ศึกษาประเด็นที่ควรระบุเมื่อสั่งงานอบชุบได้ที่

https://casmetals.com/heat-treatment-guide/

12. งานหล่อวาล์ว SUS420 สามารถกำหนดการตรวจสอบแบบไม่ทำลายได้หรือไม่?

ลูกค้าสามารถระบุความต้องการตรวจสอบแบบไม่ทำลายหรือ NDT ได้ แต่ต้องกำหนดวิธีตรวจ ตำแหน่งตรวจ ความถี่ และเกณฑ์ยอมรับให้ชัดเจน วิธีตรวจแต่ละประเภทเหมาะกับการค้นหาตำหนิคนละลักษณะและมีข้อจำกัดต่างกัน จึงไม่ควรเขียนเพียงคำว่า “ตรวจ NDT ทุกชิ้น” โดยไม่มีรายละเอียดประกอบ

สำหรับตัวเรือนหรือชิ้นส่วนวาล์ว ควรพิจารณาว่าต้องการตรวจผิว ตรวจบริเวณวิกฤต หรือตรวจภายในชิ้นงาน ตำแหน่งที่รับแรง ผิวซีล บริเวณเปลี่ยนความหนา และพื้นที่ที่ต้องกลึงอาจต้องใช้แผนตรวจต่างกัน หากมีมาตรฐานการตรวจและ Acceptance Criteria ของลูกค้า ควรส่งพร้อม RFQ เพื่อให้ประเมินขอบเขตงาน เครื่องมือ เอกสาร และผลกระทบต่อกระบวนการผลิตก่อนเสนอราคา

ศึกษาภาพรวมการเลือกวิธีตรวจสอบ NDT สำหรับงานหล่อได้ที่

https://casmetals.com/ndt-inspection-guide/

13. ควรควบคุมคุณภาพงานหล่อตัวเรือนและชิ้นส่วนวาล์ว SUS420 อย่างไร?

แผนควบคุมคุณภาพควรเริ่มจาก Drawing และข้อกำหนดที่ตกลงกัน ไม่ควรตรวจเฉพาะขนาดภายนอกหลังผลิตเท่านั้น ประเด็นที่อาจต้องควบคุมประกอบด้วยวัสดุ สภาพอบชุบ ขนาดสำคัญ ผิวกลึง ตำแหน่งรู แนวศูนย์ หน้าแปลน ผิวซีล ลักษณะภายนอก และการตรวจเพิ่มเติมตามข้อกำหนดของลูกค้า

ฝ่ายจัดซื้อควรระบุว่าต้องการตรวจรายการใด ตรวจทุกชิ้นหรือสุ่มตรวจ ใช้เครื่องมือหรือวิธีใด และต้องการเอกสารอะไรประกอบการส่งมอบ หากมีแบบหลาย Revision ต้องยืนยันฉบับที่ใช้ผลิตและฉบับที่ใช้ตรวจให้ตรงกัน การควบคุมคุณภาพที่มีเกณฑ์ชัดเจนช่วยลดความขัดแย้งระหว่างความคาดหวังของผู้ซื้อกับขอบเขตที่ผู้ผลิตเสนอราคา โดยเฉพาะชิ้นส่วนวาล์วที่มีผิวประกอบและทางไหลซับซ้อน

แนวทางวางแผนตรวจสอบและควบคุมคุณภาพงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

14. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อวาล์ว สแตนเลส SUS420?

ข้อมูลพื้นฐานที่ควรส่งประกอบด้วย Drawing หรือชิ้นงานตัวอย่าง ชื่อชิ้นส่วน ชนิดวาล์ว ขนาดสำเร็จ จำนวนที่ต้องการ เกรดและมาตรฐานวัสดุ ขอบเขตงานกลึง สภาพอบชุบ และข้อกำหนดการตรวจสอบ หากมีแบบประกอบ ควรส่งเพื่อแสดงความสัมพันธ์ระหว่างตัวเรือน ฝาครอบ จานวาล์ว บ่าวาล์ว และชิ้นส่วนคู่ประกอบ

ข้อมูลการใช้งานควรระบุชนิดของของไหล อุณหภูมิ ความดัน ความเข้มข้นของสารเคมี อนุภาคแข็ง ความถี่ในการเปิด–ปิด และสาเหตุความเสียหายของชิ้นงานเดิม หากเป็นงานทดแทนอะไหล่นำเข้าหรือวาล์วรุ่นเก่า ควรส่งรูปถ่ายป้ายเครื่อง รุ่นวาล์ว ประวัติการซ่อม และจุดที่เคยเกิดปัญหา ข้อมูลเหล่านี้ช่วยให้ประเมินความเป็นไปได้และลดการตั้งสมมติฐานที่อาจไม่ตรงกับงานจริง

ใช้รายการตรวจสอบ RFQ สำหรับวาล์วอุตสาหกรรมเพื่อรวบรวมข้อมูลก่อนส่งเสนอราคาได้ที่

https://casmetals.com/industrial-valve-rfq-checklist/

15. ขั้นตอนสั่งผลิตตัวเรือนและชิ้นส่วนวาล์ว SUS420 กับ CASMETALS เป็นอย่างไร?

ขั้นแรกควรส่ง Drawing รูปถ่าย หรือตัวอย่างจริง พร้อมข้อมูลวัสดุ ขนาด จำนวน ผิวกลึง สภาพอบชุบ วิธีตรวจสอบ และสภาพการใช้งาน CASMETALS จะใช้ข้อมูลเหล่านี้ประเมินความเป็นไปได้ของรูปทรง การทำแบบหล่อ การทำไส้แบบ ระบบหล่อ งานกลึง และขอบเขตการตรวจสอบ หากข้อมูลบางส่วนยังไม่ครบ อาจต้องยืนยันขนาด จุดอ้างอิง วัสดุ หรือเกณฑ์รับมอบก่อนจัดทำข้อเสนอ

หลังจากตกลงรายละเอียดแล้ว ควรยืนยัน Drawing Revision ขอบเขตการผลิต จำนวน เอกสารที่ต้องส่ง และเงื่อนไขตรวจรับให้ตรงกัน การรับผลิตจริงขึ้นอยู่กับขนาด รูปทรง จำนวน งานกลึง และข้อกำหนดของชิ้นงานแต่ละรายการ จึงไม่ควรสรุปราคา ระยะเวลาผลิต หรือความเหมาะสมจากชื่อชิ้นส่วนเพียงอย่างเดียว

ดูขั้นตอนการเตรียมข้อมูลและการสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

เมื่อต้องการให้ตรวจสอบงานรับหล่อวาล์ว สแตนเลส SUS420 และเสนอราคา สามารถส่งรายละเอียดผ่านหน้าขอใบเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS