banner bg

รับหล่อตัวเรือนและชิ้นส่วนวาล์วสแตนเลส SCH13

CASMETALS ให้บริการรับหล่อวาล์ว สแตนเลส SCH13 สำหรับผลิตตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว และชิ้นส่วนประกอบที่ใช้ในระบบอุตสาหกรรม สามารถพิจารณาการผลิตจากแบบ ชิ้นงานตัวอย่าง หรือข้อมูลขนาดสำคัญ โดยประเมินร่วมกันทั้งรูปทรงชิ้นงาน ความหนาผนัง ตำแหน่งหน้าแปลน พื้นที่ซีล ปริมาณสั่งผลิต งานกลึงหลังหล่อ และสภาพการใช้งานจริง

SCH13 เป็นชื่อเกรดที่ต้องตรวจสอบให้ตรงกับมาตรฐานและข้อกำหนดการจัดซื้อของแต่ละโครงการก่อนผลิต ไม่ควรเลือกวัสดุจากชื่อเกรดเพียงอย่างเดียว โดยเฉพาะวาล์วที่สัมผัสอุณหภูมิสูง ของไหลกัดกร่อน แรงดัน หรือการเปลี่ยนแปลงอุณหภูมิเป็นรอบ เนื่องจากความเหมาะสมยังขึ้นอยู่กับองค์ประกอบทางเคมี สมบัติที่ต้องการ สภาพหลังหล่อ รูปทรง และข้อกำหนดการตรวจสอบของลูกค้า

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส SCH13 สามารถใช้ประกอบการพิจารณาวัสดุเบื้องต้นได้ที่

https://casmetals.com/stainless-steel-casting-sch13-sus309/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

บริการรับหล่อวาล์ว สแตนเลส SCH13 ครอบคลุมชิ้นส่วนใดบ้าง

ชิ้นส่วนวาล์วแต่ละประเภทมีหน้าที่และจุดวิกฤตแตกต่างกัน ตัวเรือนวาล์วต้องรองรับแนวทางไหล ตำแหน่งหน้าแปลน โพรงภายใน และพื้นที่ประกอบกับชิ้นส่วนอื่น ขณะที่จานวาล์ว บ่าวาล์ว และชิ้นส่วนควบคุมการไหลต้องพิจารณาความสัมพันธ์ของผิวสัมผัส การสึกหรอ การรั่วผ่าน และระยะประกอบหลังกลึง

CASMETALS สามารถรับพิจารณาชิ้นส่วน เช่น

  • ตัวเรือนวาล์ว (Valve Body)
  • ฝาครอบวาล์ว (Valve Bonnet)
  • จานวาล์ว (Valve Disc)
  • บ่าวาล์ว (Valve Seat)
  • ชุดชิ้นส่วนภายในวาล์ว (Valve Trim)
  • ชิ้นส่วนประกอบหน้าแปลน
  • ชิ้นส่วนควบคุมทิศทางหรือปริมาณการไหล
  • อะไหล่วาล์วทดแทนที่เลิกผลิตหรือหาอะไหล่เดิมได้ยาก

ศึกษาขอบเขตของตัวเรือนวาล์วและปัจจัยที่ต้องพิจารณาในการสั่งหล่อได้ที่

https://casmetals.com/valve-body-casting/

สำหรับฝาครอบวาล์วซึ่งต้องสัมพันธ์กับตัวเรือน ตำแหน่งสลักเกลียว ปะเก็น และชุดก้านวาล์ว สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/valve-bonnet-casting/

กรณีต้องผลิตจานวาล์วซึ่งเกี่ยวข้องกับแนวการปิดเปิดและพื้นผิวซีล สามารถศึกษารายละเอียดของชิ้นส่วนได้ที่

https://casmetals.com/valve-disc-casting/

สำหรับบ่าวาล์วที่ต้องพิจารณาความสัมพันธ์กับจานวาล์วและพื้นที่ซีลหลังงานกลึง ดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/valve-seat-casting/

ส่วนชุดชิ้นส่วนภายในที่ต้องทำงานร่วมกันภายใต้การไหล การเสียดสี และสภาพของไหล สามารถดูแนวทางเบื้องต้นได้ที่

https://casmetals.com/valve-trim-casting/

เหตุใดการหล่อชิ้นส่วนวาล์วจึงต้องประเมินมากกว่าชื่อเกรดวัสดุ

การระบุเพียงว่า “ต้องการรับหล่อวาล์ว สแตนเลส SCH13” ยังไม่เพียงพอสำหรับตัดสินความเหมาะสมของงาน เพราะชิ้นส่วนวาล์วมีทั้งโพรง ทางไหล ผนังที่มีความหนาแตกต่างกัน จุดต่อหน้าแปลน พื้นที่รับแรง และตำแหน่งที่ต้องนำไปกลึงละเอียด ความแตกต่างเหล่านี้ส่งผลต่อการออกแบบแบบหล่อ ทางไหล การป้อนน้ำโลหะ ค่าเผื่อกลึง และแนวทางตรวจสอบชิ้นงาน

ก่อนเสนอแนวทางผลิตควรพิจารณาอย่างน้อยดังนี้

  • ประเภทวาล์วและหน้าที่ของชิ้นส่วน
  • แบบร่าง แบบสามมิติ หรือชิ้นงานตัวอย่าง
  • ขนาดสำเร็จและน้ำหนักโดยประมาณ
  • ความหนาผนังแต่ละบริเวณ
  • ตำแหน่งโพรง ทางไหล และพื้นที่ซึ่งต้องใช้ไส้แบบ
  • หน้าแปลน รูสลักเกลียว และแนวศูนย์ของชิ้นงาน
  • พื้นที่ซีลและผิวสัมผัสที่ต้องกลึง
  • อุณหภูมิและลักษณะการเปลี่ยนแปลงอุณหภูมิ
  • ชนิดของก๊าซ ของเหลว ไอน้ำ หรือสารเคมีที่สัมผัสชิ้นงาน
  • แรงดันใช้งานและข้อกำหนดการทดสอบ
  • ปริมาณสั่งผลิตต่อครั้ง
  • มาตรฐานวัสดุและเอกสารที่ลูกค้ากำหนด

ภาพรวมของส่วนประกอบวาล์วอุตสาหกรรมและหน้าที่ของแต่ละชิ้นส่วนสามารถศึกษาได้ที่

https://casmetals.com/industrial-valve-components/

หากต้องการทำความเข้าใจกระบวนการประเมินงานรับหล่อวาล์วตามสั่งเพิ่มเติม สามารถดูคู่มือได้ที่

https://casmetals.com/custom-industrial-valve-casting-guide/  

รับหล่อตัวเรือนวาล์ว SCH13 ตามแบบ

การผลิตตามแบบเหมาะกับโครงการที่มี Drawing ระบุขนาดสำเร็จ ตำแหน่งอ้างอิง รูปทรงทางไหล ขนาดหน้าแปลน ระยะรู ความหนาผนัง และข้อกำหนดงานกลึงอย่างชัดเจน แบบที่ครบถ้วนช่วยให้สามารถแยกได้ว่าส่วนใดเป็นผิวหล่อ ส่วนใดต้องเผื่อเนื้อสำหรับกลึง และส่วนใดเป็นมิติสำคัญต่อการประกอบหรือการซีล

ข้อมูลที่ควรส่งมาพร้อมแบบ ได้แก่

  • ชื่อเกรดและมาตรฐานวัสดุที่ต้องการ
  • หน่วยวัดและ Revision ของแบบ
  • มิติสำเร็จหลังกลึง
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • สัญลักษณ์ผิวงาน
  • พื้นที่ห้ามเกิดตำหนิตามเกณฑ์ของลูกค้า
  • ตำแหน่งที่ต้องการตรวจสอบเพิ่มเติม
  • จำนวนชิ้นที่ต้องการ
  • ขอบเขตงานว่าต้องการเฉพาะชิ้นงานหล่อหรือต้องการพิจารณางานกลึงด้วย

แนวทางเตรียมแบบสำหรับงานหล่อสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

ค่าเผื่อและค่าคลาดเคลื่อนของงานหล่อไม่ควรถูกกำหนดโดยใช้เกณฑ์เดียวกับชิ้นงานกลึงทุกตำแหน่ง ควรแยกมิติหล่อ มิติกลึง และมิติประกอบออกจากกันอย่างชัดเจน สามารถศึกษาปัจจัยที่เกี่ยวข้องได้ที่

https://casmetals.com/casting-tolerance-guide/

      สึกเร็วผิดปกติควรตรวจทั้งวัสดุและสภาพใช้งาน

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับชิ้นส่วนสึกเร็ว ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับชิ้นส่วนสึกเร็ว
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับหล่อชิ้นส่วนวาล์ว SCH13 จากตัวอย่าง

กรณีไม่มีแบบ สามารถส่งชิ้นงานเดิมให้ตรวจสอบเพื่อพิจารณาการสร้างอะไหล่ทดแทนได้ กระบวนการนี้เหมาะกับวาล์วของเครื่องจักรเก่า อุปกรณ์นำเข้า หรือรุ่นที่ผู้ผลิตเดิมหยุดจำหน่ายอะไหล่แล้ว อย่างไรก็ตาม การผลิตจากตัวอย่างไม่ได้หมายความว่าจะสามารถรับรองวัสดุเดิม มิติเดิม หรือสมบัติเดิมทั้งหมดได้ทันที

ชิ้นงานตัวอย่างอาจมีการสึกหรอ กัดกร่อน บิดตัว แตก หรือผ่านการซ่อมมาก่อน หากใช้ค่าที่วัดได้จากชิ้นงานเสียโดยตรง อะไหล่ใหม่อาจมีขนาดไม่ตรงกับสภาพก่อนใช้งาน จึงต้องพิจารณาร่วมกับชิ้นส่วนคู่ประกอบ ตำแหน่งซีล แนวศูนย์ รูสลักเกลียว และข้อมูลการใช้งานจากโรงงาน

รายละเอียดการเตรียมชิ้นงานตัวอย่างสำหรับประเมินการผลิตสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

หากตัวอย่างไม่มีแบบและจำเป็นต้องสร้างข้อมูลทางวิศวกรรมใหม่ ควรพิจารณากระบวนการ Reverse Engineering อย่างเป็นระบบ

https://casmetals.com/reverse-engineering/

สำหรับวาล์วที่ไม่มี Drawing สามารถตรวจสอบรายการข้อมูลที่ควรเตรียมเพิ่มเติมได้ที่

https://casmetals.com/industrial-valve-without-drawing/

จุดสำคัญในการออกแบบตัวเรือนและชิ้นส่วนวาล์ว SCH13

ความหนาผนังและการเปลี่ยนหน้าตัด

บริเวณที่มีผนังหนาต่อกับผนังบางอย่างรวดเร็วอาจทำให้การแข็งตัวของโลหะไม่สม่ำเสมอ การออกแบบควรหลีกเลี่ยงมุมคมและการรวมตัวของเนื้อโลหะมากเกินความจำเป็น หากไม่สามารถปรับแบบได้ ต้องนำข้อจำกัดดังกล่าวไปใช้ประกอบการวางระบบหล่อและแผนตรวจสอบ

โพรงและทางไหลภายใน

ตัวเรือนวาล์วอาจมีทางไหลที่ซับซ้อนและต้องใช้ไส้แบบ การกำหนดตำแหน่งรองรับไส้แบบ แนวประกบ และพื้นที่ทำความสะอาดหลังหล่อมีผลต่อความถูกต้องของโพรงภายใน หากตำแหน่งไส้แบบคลาดเคลื่อน ความหนาผนังจริงอาจไม่เท่ากัน แม้มิติภายนอกจะอยู่ในเกณฑ์ก็ตาม

หน้าแปลนและแนวศูนย์

หน้าแปลนแต่ละด้านต้องสัมพันธ์กับแนวทางไหลและชิ้นส่วนคู่ประกอบ ควรกำหนด Datum หรือจุดอ้างอิงที่ชัดเจน เพื่อให้การตั้งกลึงและตรวจสอบแนวศูนย์ทำได้อย่างมีระบบ

พื้นที่ซีล

พื้นที่ซีลไม่ควรประเมินจากสภาพผิวหล่อเพียงอย่างเดียว เพราะอาจต้องผ่านงานกลึง เจียร หรือกระบวนการตกแต่งตามข้อกำหนดของแบบ ระยะเผื่อกลึงต้องเพียงพอ แต่ไม่ควรมากจนเพิ่มความสูญเสียและความเสี่ยงในการผลิตโดยไม่จำเป็น

ข้อมูลเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-machining-allowance/

การเลือก SCH13 สำหรับงานวาล์วต้องพิจารณาอะไรบ้าง

การเลือก SCH13 ควรอ้างอิงมาตรฐานวัสดุที่ลูกค้าระบุ และตรวจสอบเงื่อนไขใช้งานจริง ไม่ควรสรุปจากคำว่า “สแตนเลส” ว่าจะทนสภาพแวดล้อมทุกชนิด หรือสรุปว่าเกรดที่มีชื่อใกล้เคียงกันสามารถใช้แทนกันได้ทุกกรณี

ข้อมูลที่มีผลต่อการเลือกวัสดุประกอบด้วย

  1. อุณหภูมิใช้งานต่อเนื่องและอุณหภูมิสูงสุด
  2. อัตราการเพิ่มและลดอุณหภูมิ
  3. ชนิดและความเข้มข้นของของไหล
  4. สภาพออกซิไดซ์หรือรีดิวซ์
  5. แรงดันภายในระบบ
  6. ความเร็วการไหลและอนุภาคของแข็ง
  7. การสึกกร่อนจากการไหล
  8. จำนวนรอบการเปิดและปิดวาล์ว
  9. วัสดุของชิ้นส่วนคู่สัมผัส
  10. ข้อกำหนดด้านความแข็ง งานกลึง งานเชื่อม หรือการอบชุบ
  11. มาตรฐานการตรวจสอบและการยอมรับชิ้นงาน

ภาพรวมบริการหล่อสแตนเลสและประเด็นที่ควรตรวจสอบก่อนกำหนดวัสดุสามารถดูได้ที่

https://casmetals.com/stainless-casting/

งานกลึงและการควบคุมมิติหลังหล่อ

ชิ้นส่วนวาล์วมักมีพื้นที่สำคัญที่ต้องผ่านงานกลึง เช่น หน้าแปลน รูเพลา แนวศูนย์ พื้นที่ประกอบฝาครอบ ร่องปะเก็น และพื้นผิวซีล การส่งแบบควรแยกขนาดก่อนกลึงและขนาดสำเร็จให้ชัดเจน พร้อมระบุตำแหน่ง Datum ที่ใช้ควบคุมความสัมพันธ์ของแต่ละพื้นผิว

หากเป็นงานผลิตจากตัวอย่าง ควรแจ้งว่าตำแหน่งใดต้องประกอบกับชิ้นส่วนเดิม และควรส่งชิ้นส่วนคู่ประกอบมาร่วมตรวจสอบเมื่อมีความจำเป็น การวัดเฉพาะขนาดภายนอกของวาล์วอาจไม่เพียงพอสำหรับสร้างแนวทางไหล ระยะซีล หรือแนวศูนย์ภายในที่ถูกต้อง

การตรวจสอบชิ้นงานควรกำหนดตามความเสี่ยง

แผนตรวจสอบต้องสัมพันธ์กับหน้าที่ของชิ้นส่วนและข้อกำหนดของลูกค้า ไม่ควรระบุวิธีตรวจสอบโดยไม่มีเกณฑ์ยอมรับที่ชัดเจน รายการที่อาจต้องหารือก่อนผลิต ได้แก่

  • การตรวจสอบมิติสำคัญ
  • การตรวจสอบสภาพผิวภายนอก
  • การตรวจสอบองค์ประกอบวัสดุตามข้อกำหนด
  • การตรวจสอบบริเวณที่นำไปกลึงหรือทำผิวซีล
  • การตรวจสอบความสมบูรณ์ภายในตามระดับความเสี่ยง
  • การทดสอบที่เกี่ยวข้องกับหน้าที่ของชิ้นส่วน
  • เอกสารผลตรวจที่ผู้ซื้อต้องการ

ประเภทและขอบเขตการตรวจสอบต้องตกลงก่อนเสนอราคา เนื่องจากส่งผลต่อกระบวนการผลิต การเตรียมชิ้นทดสอบ ต้นทุน และระยะดำเนินงาน

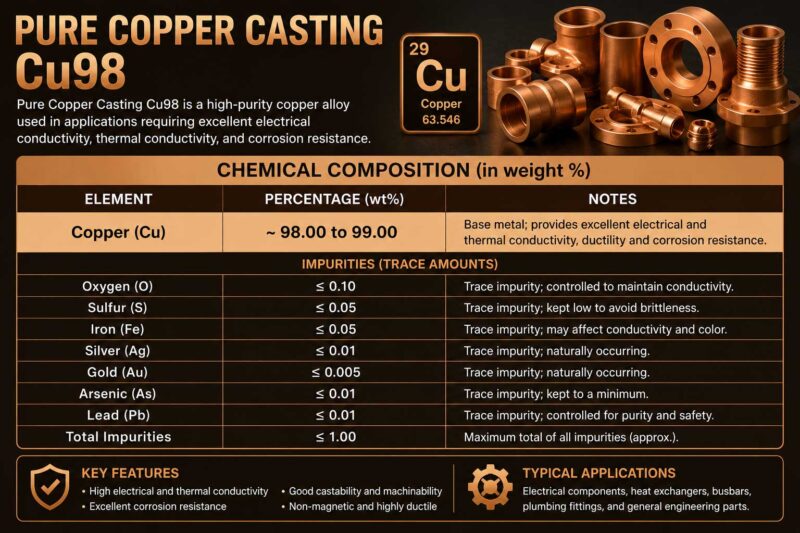
Bronze ค่าเคมี Cu98 e1781087624156
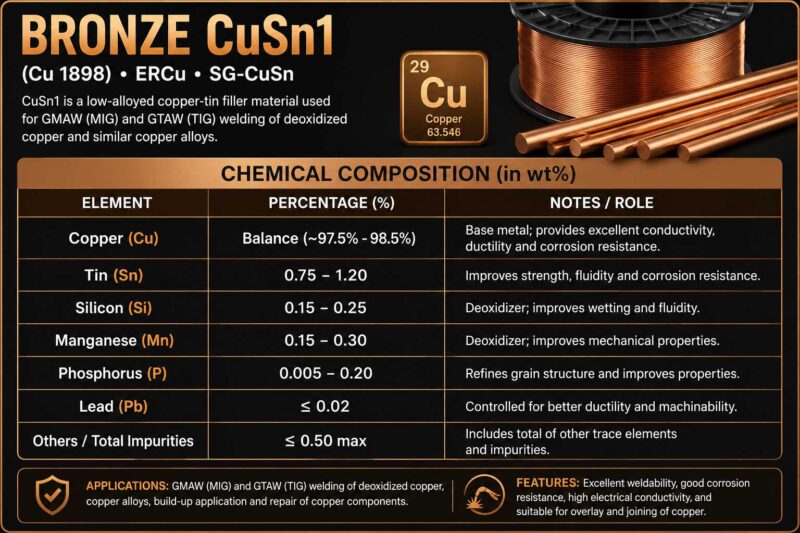
Bronze ค่าเคมี CuSn1 e1781087609203
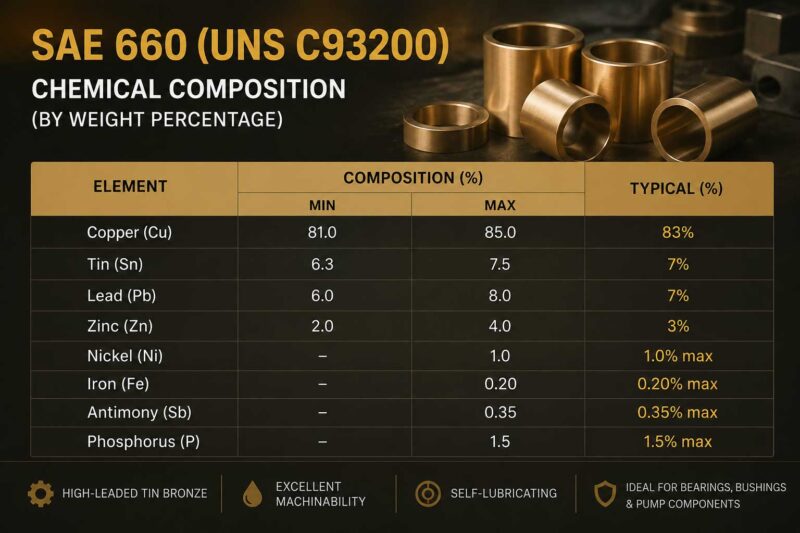
Bronze ค่าเคมี SAE660 e1781087322289
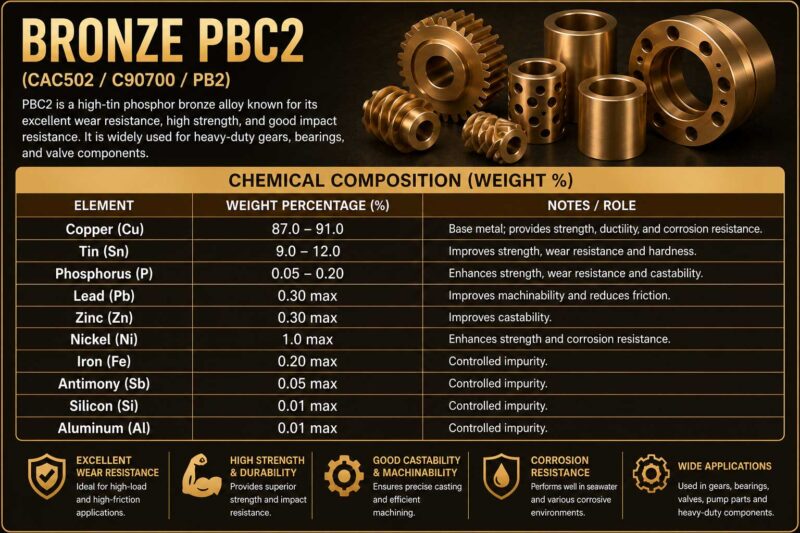
Bronze ค่าเคมี PBC2 e1781087594321
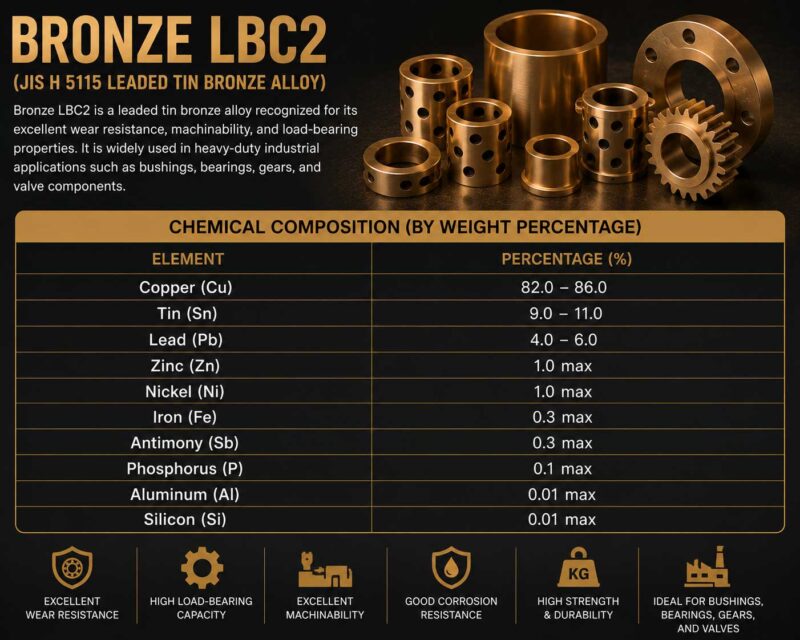
Bronze ค่าเคมี LBC2 e1781087489582
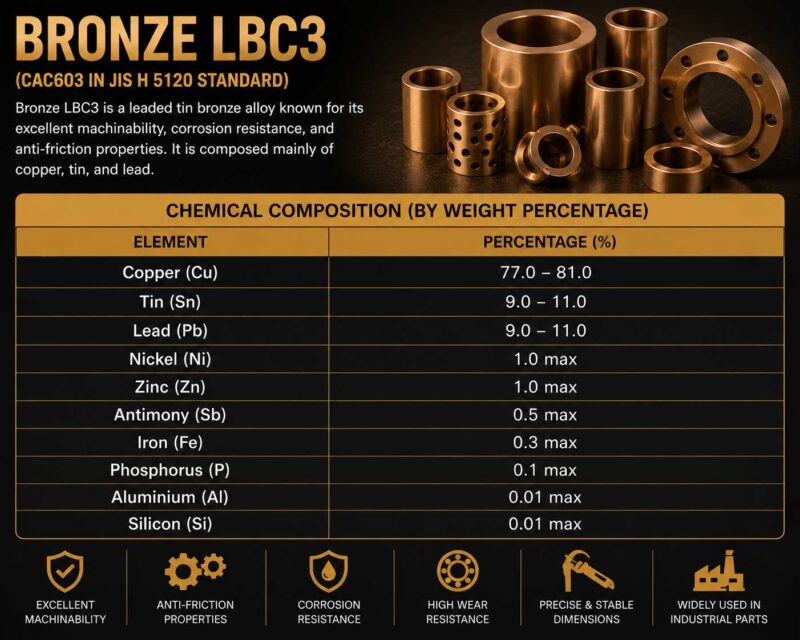
Bronze ค่าเคมี LBC3 e1781087505710
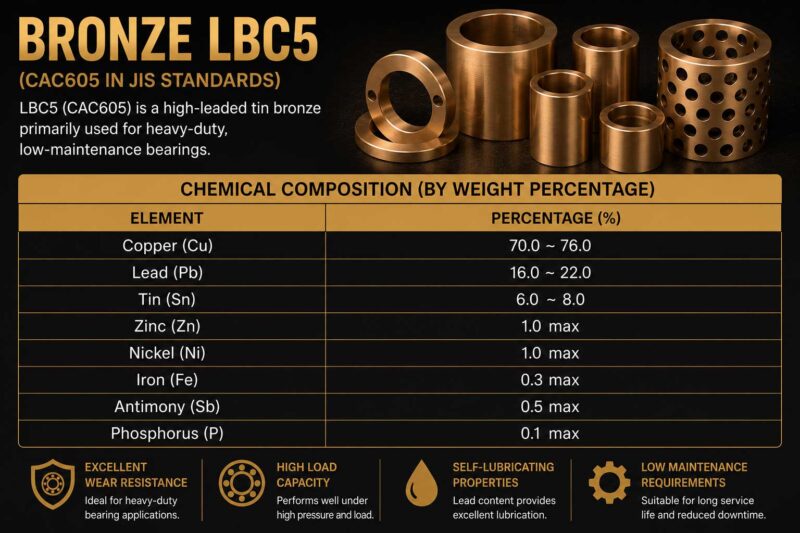
Bronze ค่าเคมี LBC5 e1781087528181

ข้อมูลสำหรับขอใบเสนอราคารับหล่อวาล์ว สแตนเลส SCH13

เพื่อให้ประเมินความเหมาะสมของงานได้ตรงประเด็น ควรเตรียมข้อมูลดังต่อไปนี้

  • แบบ 2D หรือไฟล์ 3D หากมี
  • รูปถ่ายชิ้นงานหลายมุม
  • ชิ้นงานตัวอย่างหากไม่มีแบบ
  • ชื่อชิ้นส่วนและประเภทวาล์ว
  • เกรด SCH13 พร้อมมาตรฐานหรือข้อกำหนดวัสดุ
  • ขนาด น้ำหนัก หรือมิติสำคัญ
  • จำนวนที่ต้องการต่อครั้งและต่อปี
  • ระบุว่าต้องการชิ้นงานหล่อหรืองานกลึงสำเร็จ
  • สภาพการใช้งานและชนิดของของไหล
  • อุณหภูมิและแรงดันตามข้อมูลของระบบ
  • ชิ้นส่วนคู่ประกอบและพื้นที่ซีล
  • วิธีตรวจสอบและเกณฑ์ยอมรับ
  • ตัวอย่างความเสียหายหรือปัญหาของอะไหล่เดิม
  • เป้าหมายการนำชิ้นส่วนกลับเข้าใช้งาน

รายการตรวจสอบสำหรับจัดทำ RFQ งานวาล์วอุตสาหกรรมสามารถดูได้ที่

https://casmetals.com/industrial-valve-rfq-checklist/

หากเป็นการสั่งผลิตครั้งแรก สามารถศึกษาลำดับการเตรียมข้อมูลและติดต่อประเมินงานได้ที่

https://casmetals.com/how-to-order/

ส่งแบบหรือตัวอย่างให้ CASMETALS ประเมินงาน

ผู้จัดซื้อ วิศวกรซ่อมบำรุง และเจ้าของโรงงานสามารถส่ง Drawing รูปถ่าย ขนาด จำนวน เกรดวัสดุ ขอบเขตงานกลึง และสภาพการใช้งาน เพื่อให้ CASMETALS ตรวจสอบความเป็นไปได้เบื้องต้น

การรับหล่อวาล์ว สแตนเลส SCH13 ต้องพิจารณาทั้งข้อกำหนดวัสดุ รูปทรงตัวเรือนและชิ้นส่วน ความหนาผนัง โพรงภายใน พื้นที่ซีล งานกลึง และแผนตรวจสอบ จึงควรส่งข้อมูลให้ครบก่อนสรุปแนวทางผลิตหรือเสนอราคา

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อวาล์ว สแตนเลส SCH13 เหมาะกับงานอุตสาหกรรมประเภทใด?

งานรับหล่อวาล์ว สแตนเลส SCH13 อาจนำไปพิจารณาสำหรับตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว และชิ้นส่วนที่ทำงานในสภาพอุณหภูมิสูงหรือมีการเปลี่ยนแปลงอุณหภูมิ อย่างไรก็ตาม ไม่ควรตัดสินความเหมาะสมจากชื่อ SCH13 เพียงอย่างเดียว เพราะยังต้องตรวจสอบมาตรฐานวัสดุ องค์ประกอบที่ลูกค้ากำหนด อุณหภูมิใช้งาน ชนิดของไหล แรงดัน ความเร็วการไหล ความหนาชิ้นงาน งานกลึง และข้อกำหนดการตรวจสอบ

หากเป็นวาล์วในระบบไอน้ำ เตาเผา ก๊าซร้อน กระบวนการผลิตที่มีความร้อน หรือสภาพแวดล้อมกัดกร่อน ต้องส่งข้อมูลการใช้งานจริงให้ผู้ผลิตประเมินก่อนเลือกวัสดุ การที่วัสดุทนสภาพหนึ่งได้ไม่ได้หมายความว่าจะเหมาะกับสารเคมี อุณหภูมิ และแรงดันทุกระดับ

ศึกษาข้อมูลเบื้องต้นเกี่ยวกับงานหล่อ SCH13 และข้อควรพิจารณาด้านวัสดุได้ที่

https://casmetals.com/stainless-steel-casting-sch13-sus309/

2. SCH13 มีคุณสมบัติแตกต่างจากสแตนเลสทั่วไปอย่างไร?

SCH13 เป็นชื่อเกรดสำหรับงานหล่อที่ต้องพิจารณาตามมาตรฐานและข้อกำหนดวัสดุของโครงการ ไม่ควรใช้ข้อมูลของสแตนเลสแผ่น สแตนเลสแท่ง หรือเกรดที่มีชื่อใกล้เคียงมาแทนข้อกำหนดของชิ้นงานหล่อโดยอัตโนมัติ เนื่องจากกระบวนการผลิต สภาพหลังหล่อ ความหนาหน้าตัด การอบชุบ และวิธีทดสอบสามารถทำให้สมบัติของชิ้นงานแตกต่างกันได้

ก่อนสั่งรับหล่อวาล์ว สแตนเลส SCH13 ผู้ซื้อควรระบุมาตรฐานวัสดุ ฉบับมาตรฐานที่ใช้อ้างอิง ข้อกำหนดองค์ประกอบทางเคมี สมบัติเชิงกล สภาพการอบชุบ และวิธีตรวจสอบที่ต้องการ หากมีเพียงตัวอย่างเดิม ควรพิจารณาการตรวจสอบวัสดุเพิ่มเติมก่อนสรุปเกรด เพื่อป้องกันการเลือกวัสดุจากรูปลักษณ์ภายนอกหรือชื่อทางการค้าเพียงอย่างเดียว

ข้อมูลเกี่ยวกับสมบัติและปัจจัยที่มีผลต่อการเลือกสแตนเลสสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-properties/

3. สามารถรับหล่อตัวเรือนวาล์ว SCH13 ตามแบบได้หรือไม่?

สามารถส่งแบบตัวเรือนวาล์วให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตได้ โดยแบบควรแสดงขนาดสำเร็จ ตำแหน่งหน้าแปลน แนวศูนย์ของทางไหล ความหนาผนัง รูสลักเกลียว พื้นที่ติดตั้งฝาครอบ ตำแหน่งบ่าวาล์ว และบริเวณที่ต้องกลึงอย่างชัดเจน หากมีไฟล์สามมิติควรส่งร่วมกับแบบสองมิติ เพื่อช่วยตรวจสอบรูปทรงภายในและความสัมพันธ์ของชิ้นส่วน

ตัวเรือนวาล์วมักมีโพรงภายในและความหนาที่เปลี่ยนแปลงหลายตำแหน่ง จึงต้องพิจารณาการใช้ไส้แบบ แนวแบ่งแบบ ค่าเผื่อกลึง และการป้อนน้ำโลหะให้เหมาะกับรูปทรง การระบุเพียงขนาดภายนอกอาจไม่เพียงพอ โดยเฉพาะตัวเรือนที่ต้องควบคุมแนวทางไหลและความหนาผนังหลังกลึง

ข้อมูลเกี่ยวกับตัวเรือนวาล์วและประเด็นสำคัญของงานหล่อสามารถดูได้ที่

https://casmetals.com/valve-body-casting/

4. ชิ้นส่วนวาล์ว SCH13 ที่สามารถพิจารณาผลิตได้มีอะไรบ้าง?

ชิ้นส่วนที่สามารถส่งมาประเมินได้ประกอบด้วยตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว ชุดชิ้นส่วนภายใน ชิ้นส่วนควบคุมการไหล และอะไหล่ประกอบเฉพาะรุ่น แต่ความเป็นไปได้ในการผลิตต้องพิจารณาเป็นรายชิ้น เพราะแต่ละส่วนมีหน้าที่และความเสี่ยงแตกต่างกัน

ตัวเรือนและฝาครอบต้องควบคุมตำแหน่งประกอบและความสัมพันธ์ของหน้าแปลน จานวาล์วและบ่าวาล์วต้องพิจารณาพื้นที่ซีล ส่วนชิ้นส่วนภายในอาจเกี่ยวข้องกับการเสียดสี การสึกหรอ การกัดกร่อน และการเปลี่ยนแปลงอุณหภูมิ ลูกค้าจึงควรระบุชื่อชิ้นส่วน ตำแหน่งใช้งาน ลักษณะการเคลื่อนที่ ของไหล อุณหภูมิ แรงดัน และปัญหาที่พบกับอะไหล่เดิม เพื่อช่วยแยกว่าปัญหาเกิดจากวัสดุ การออกแบบ งานกลึง หรือสภาพระบบ

ศึกษาหน้าที่และประเภทของชิ้นส่วนวาล์วอุตสาหกรรมได้ที่

https://casmetals.com/industrial-valve-components/

5. ต้องเตรียมแบบอย่างไรสำหรับการรับหล่อวาล์ว สแตนเลส SCH13?

แบบสำหรับงานรับหล่อวาล์ว สแตนเลส SCH13 ควรระบุหน่วยวัด Revision ขนาดสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน พื้นที่ซีล ตำแหน่งหน้าแปลน รูสลักเกลียว และผิวที่ต้องกลึง หากแบบแสดงเฉพาะขนาดสำเร็จ ควรชี้แจงเพิ่มเติมว่าส่วนใดต้องเผื่อเนื้อสำหรับงานกลึง และส่วนใดสามารถคงเป็นผิวหล่อได้

ควรแนบข้อกำหนดวัสดุ จำนวนชิ้น ขอบเขตงานหลังหล่อ วิธีตรวจสอบ และเกณฑ์ยอมรับ หากวาล์วต้องประกอบกับชิ้นส่วนเดิม ควรระบุ Datum และมิติที่มีผลต่อการประกอบเป็นพิเศษ แบบที่ไม่มีข้อมูลความหนาผนังหรือรูปทรงทางไหลภายในอาจต้องขอข้อมูลเพิ่มเติมก่อนประเมิน เพราะขนาดภายนอกเพียงอย่างเดียวไม่สามารถยืนยันรูปทรงโพรงและตำแหน่งไส้แบบได้ครบถ้วน

แนวทางเตรียม Drawing สำหรับส่งประเมินงานหล่อดูได้ที่

https://casmetals.com/casting-from-drawing/

6. หากไม่มีแบบ สามารถผลิตชิ้นส่วนวาล์ว SCH13 จากตัวอย่างได้หรือไม่?

สามารถส่งชิ้นงานตัวอย่างให้ตรวจสอบได้ แต่การผลิตจากตัวอย่างไม่สามารถรับรองวัสดุ ขนาด และสมบัติเดิมทั้งหมดจนกว่าจะมีการตรวจ วิเคราะห์ หรือทดสอบที่เหมาะสม ตัวอย่างที่ใช้งานมานานอาจสึก กัดกร่อน บิดตัว แตกร้าว หรือผ่านการเชื่อมซ่อม ทำให้ค่าที่วัดได้ไม่ใช่ขนาดเดิมก่อนใช้งาน

ควรส่งข้อมูลของชิ้นส่วนคู่ประกอบ ตำแหน่งซีล แนวเพลา รูสลักเกลียว และปัญหาที่เกิดขึ้นร่วมด้วย หากต้องสร้างแบบใหม่ อาจต้องใช้กระบวนการ Reverse Engineering เพื่อกำหนดมิติสำคัญ สร้างแบบอ้างอิง และแยกขนาดเดิมออกจากความเสียหายที่เกิดขึ้นภายหลัง การคัดลอกตัวอย่างทุกตำแหน่งโดยไม่วิเคราะห์อาจทำให้อะไหล่ใหม่ประกอบไม่ได้หรือเกิดปัญหาเดิมซ้ำ

ข้อมูลการผลิตจากตัวอย่าง:

https://casmetals.com/casting-from-sample/

ข้อมูลเกี่ยวกับ Reverse Engineering:

https://casmetals.com/reverse-engineering/

7. หากมีเพียงรูปถ่ายและขนาดหลัก สามารถเสนอราคารับหล่อวาล์ว SCH13 ได้หรือไม่?

รูปถ่ายและขนาดหลักอาจใช้สำหรับตรวจสอบลักษณะงานเบื้องต้น แต่โดยทั่วไปยังไม่เพียงพอสำหรับสรุปราคาและขอบเขตการผลิตอย่างแม่นยำ โดยเฉพาะตัวเรือนวาล์วที่มีโพรงภายใน ไส้แบบ ความหนาผนัง พื้นที่ซีล และตำแหน่งประกอบหลายจุด

ข้อมูลที่ควรเพิ่ม ได้แก่ จำนวนชิ้น น้ำหนักโดยประมาณ เกรดและมาตรฐานวัสดุ ขนาดสำเร็จ ขอบเขตงานกลึง ชนิดวาล์ว สภาพใช้งาน และข้อกำหนดการตรวจสอบ หากไม่มี Drawing ควรจัดส่งตัวอย่างจริงหรือข้อมูลการวัดเพิ่มเติม การประเมินจากรูปถ่ายเพียงอย่างเดียวอาจให้ได้เฉพาะความเห็นเบื้องต้น เนื่องจากไม่สามารถยืนยันรูปทรงภายใน ปริมาตรโลหะ ตำแหน่งไส้แบบ และความสัมพันธ์ของผิวประกอบทั้งหมดได้

ตรวจสอบข้อมูลที่ควรเตรียมสำหรับวาล์วที่ไม่มีแบบได้ที่

https://casmetals.com/industrial-valve-without-drawing/

8. ค่าคลาดเคลื่อนของชิ้นงานหล่อวาล์ว SCH13 กำหนดอย่างไร?

ค่าคลาดเคลื่อนต้องกำหนดตามกระบวนการผลิต ขนาดชิ้นงาน รูปทรง ความหนา แนวแบ่งแบบ ตำแหน่งไส้แบบ และผิวที่ต้องนำไปกลึง ไม่ควรใช้ค่าคลาดเคลื่อนของชิ้นงานกลึงบังคับกับผิวหล่อทุกตำแหน่ง เพราะอาจไม่สอดคล้องกับกระบวนการและเพิ่มต้นทุนโดยไม่จำเป็น

ในแบบควรแยกมิติออกเป็นสามกลุ่ม ได้แก่ มิติผิวหล่อ มิติที่ต้องเผื่อกลึง และมิติสำเร็จหลังกลึง พร้อมระบุ Datum สำหรับควบคุมแนวศูนย์และความสัมพันธ์ของหน้าแปลน หากมีพื้นที่ซีล รูเพลา หรือผิวประกอบที่สำคัญ ควรระบุเกณฑ์เฉพาะตำแหน่ง แทนการกำหนดค่าคลาดเคลื่อนแคบเท่ากันทั้งชิ้น การสรุปค่าจริงต้องอ้างอิงแบบและข้อตกลงของโครงการ ไม่ควรกำหนดตัวเลขจากลักษณะชิ้นงานทั่วไปเพียงอย่างเดียว

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนงานหล่อดูได้ที่

https://casmetals.com/casting-tolerance-guide/

9. ทำไมต้องเผื่อกลึงตัวเรือนและชิ้นส่วนวาล์ว SCH13?

ค่าเผื่อกลึงคือเนื้อวัสดุที่เพิ่มจากขนาดสำเร็จ เพื่อให้สามารถตัดผิวหล่อออกและกลึงถึงขนาดที่ต้องการได้ พื้นที่ที่มักต้องพิจารณา ได้แก่ หน้าแปลน ร่องปะเก็น รูเพลา ตำแหน่งประกอบฝาครอบ พื้นที่ติดตั้งบ่าวาล์ว และผิวซีล

ค่าเผื่อที่น้อยเกินไปอาจทำให้กลึงไม่พ้นผิวเดิมหรือไม่สามารถแก้ความคลาดเคลื่อนจากกระบวนการหล่อ ส่วนค่าเผื่อที่มากเกินไปจะเพิ่มน้ำหนักโลหะ เวลาในการกลึง การสูญเสียวัสดุ และความเสี่ยงจากความหนาที่ไม่จำเป็น จึงต้องพิจารณาตามขนาด รูปทรง วิธีจับยึด Datum และความสามารถของกระบวนการผลิต ไม่ควรใช้ค่าเดียวกับทุกพื้นผิว หากลูกค้ามีแบบสำเร็จ ควรระบุให้ชัดว่าต้องการชิ้นงานหล่อหรือชิ้นงานกลึงสำเร็จ

ศึกษาหลักการกำหนดค่าเผื่อกลึงเพิ่มเติมได้ที่

https://casmetals.com/what-is-machining-allowance/

10. พื้นที่ซีลและบ่าวาล์ว SCH13 ต้องควบคุมอะไรเป็นพิเศษ?

พื้นที่ซีลต้องพิจารณาความสัมพันธ์ระหว่างบ่าวาล์ว จานวาล์ว แนวศูนย์ตัวเรือน และทิศทางการเคลื่อนที่ของชิ้นส่วน ไม่ควรพิจารณาเฉพาะขนาดเส้นผ่านศูนย์กลาง เพราะความร่วมศูนย์ ความเรียบ ลักษณะผิว และตำแหน่งหลังประกอบมีผลต่อประสิทธิภาพการปิดกั้นการไหล

ผู้ซื้อควรระบุว่าบ่าวาล์วเป็นชิ้นเดียวกับตัวเรือนหรือเป็นชิ้นแยก วัสดุของชิ้นส่วนคู่สัมผัส วิธีติดตั้ง และขอบเขตงานกลึง หากตัวอย่างเดิมสึกหรอ ไม่ควรใช้ขนาดบริเวณซีลที่วัดได้เป็นขนาดต้นแบบทันที ต้องตรวจสอบร่วมกับชิ้นส่วนคู่ประกอบและข้อมูลเดิมของเครื่องจักร การรับรองการรั่วหรือสมรรถนะของวาล์วต้องอ้างอิงวิธีทดสอบและเกณฑ์ยอมรับที่ตกลงกัน ไม่สามารถสรุปจากเกรดวัสดุเพียงอย่างเดียว

ข้อมูลเกี่ยวกับงานหล่อบ่าวาล์วสามารถดูได้ที่

https://casmetals.com/valve-seat-casting/

11. ชุดชิ้นส่วนภายในวาล์ว SCH13 จำเป็นต้องใช้วัสดุเกรดเดียวกันทั้งหมดหรือไม่?

ไม่จำเป็นต้องใช้วัสดุเกรดเดียวกันทุกชิ้น เพราะตัวเรือน จานวาล์ว บ่าวาล์ว ก้านวาล์ว และชิ้นส่วนควบคุมการไหลมีหน้าที่และรูปแบบความเสียหายแตกต่างกัน การเลือกวัสดุต้องพิจารณาการกัดกร่อน การสึกหรอ การเสียดสี อุณหภูมิ โหลด วัสดุคู่สัมผัส และความเสี่ยงต่อการติดขัดหรือการสึกแบบจับตัว

การกำหนด SCH13 ให้ทุกชิ้นโดยไม่วิเคราะห์อาจไม่ตอบโจทย์ของระบบ และวัสดุที่เหมาะกับตัวเรือนอาจไม่ใช่ตัวเลือกที่เหมาะที่สุดสำหรับพื้นที่ซีลหรือชิ้นส่วนที่เคลื่อนที่ ผู้ผลิตจึงควรได้รับรายการวัสดุของแต่ละชิ้น แบบประกอบ และสภาพใช้งานก่อนเสนอแนวทาง หากต้องการเปลี่ยนวัสดุจากของเดิม ควรตรวจสอบผลกระทบต่อการขยายตัวจากความร้อน งานกลึง งานเชื่อม และวัสดุคู่สัมผัสด้วย

ศึกษาขอบเขตของชิ้นส่วนภายในวาล์วได้ที่

https://casmetals.com/valve-trim-casting/

12. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อวาล์ว สแตนเลส SCH13?

ข้อมูลหลักสำหรับขอราคาประกอบด้วย Drawing หรือชิ้นงานตัวอย่าง รูปถ่ายหลายมุม ขนาด น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรด SCH13 พร้อมมาตรฐานวัสดุ ขอบเขตงานกลึง และสภาพใช้งานจริง หากเป็นตัวเรือนวาล์วควรระบุขนาดหน้าแปลน แนวทางไหล ตำแหน่งไส้แบบ ความหนาผนัง และผิวที่ต้องควบคุมเป็นพิเศษ

ผู้ซื้อควรแจ้งด้วยว่าต้องการเฉพาะชิ้นงานหล่อหรือชิ้นงานกลึงสำเร็จ ต้องการตรวจสอบหรือเอกสารประเภทใด และมีชิ้นส่วนคู่ประกอบให้ตรวจหรือไม่ หากเป็นอะไหล่เสีย ควรส่งรายละเอียดความเสียหาย เช่น การแตกร้าว การกัดกร่อน การสึกของพื้นที่ซีล หรือการบิดตัว ข้อมูลเหล่านี้ช่วยให้ประเมินขอบเขตงานได้ตรงกว่าการส่งเพียงชื่อชิ้นส่วนและน้ำหนัก

รายการตรวจสอบสำหรับจัดทำ RFQ งานวาล์วดูได้ที่

https://casmetals.com/industrial-valve-rfq-checklist/

13. กระบวนการรับหล่อวาล์ว SCH13 ตามสั่งต้องพิจารณาอะไรบ้าง?

งานรับหล่อวาล์ว สแตนเลส SCH13 ตามสั่งเริ่มจากการตรวจแบบ ตัวอย่าง มาตรฐานวัสดุ และสภาพใช้งาน จากนั้นจึงพิจารณารูปทรงชิ้นงาน แนวแบ่งแบบ ไส้แบบ ความหนาผนัง ระบบทางไหลและการป้อนน้ำโลหะ ค่าเผื่อกลึง รวมถึงตำแหน่งที่ต้องตรวจสอบ

ชิ้นส่วนที่มีโพรงซับซ้อน ผนังหนาบางต่างกันมาก หรือมีพื้นที่รวมเนื้อโลหะควรได้รับการประเมินเป็นพิเศษ เพราะอาจส่งผลต่อการแข็งตัวและความสมบูรณ์ของชิ้นงาน หลังหล่ออาจมีขั้นตอนตัดแต่ง ทำความสะอาด ตรวจสอบ และกลึงตามขอบเขตที่ตกลงกัน กระบวนการจริงจะแตกต่างกันตามขนาด รูปทรง จำนวน และข้อกำหนดของลูกค้า จึงไม่ควรกำหนดวิธีผลิตจากชื่อเกรดเพียงอย่างเดียว

ศึกษาภาพรวมการรับหล่อวาล์วอุตสาหกรรมตามสั่งได้ที่

https://casmetals.com/custom-industrial-valve-casting-guide/

14. งานหล่อวาล์ว SCH13 ต้องตรวจสอบคุณภาพแบบใดบ้าง?

การตรวจสอบควรกำหนดตามหน้าที่ของชิ้นส่วน ความเสี่ยง และข้อกำหนดในแบบ อาจประกอบด้วยการตรวจสอบมิติ สภาพผิว องค์ประกอบวัสดุ พื้นที่หลังกลึง และความสมบูรณ์ของบริเวณสำคัญ แต่ไม่จำเป็นว่าทุกชิ้นงานต้องใช้วิธีตรวจสอบเหมือนกันทั้งหมด

ตัวเรือนวาล์วที่มีข้อกำหนดด้านแรงดันหรือการรั่วต้องมีวิธีทดสอบและเกณฑ์ยอมรับที่ลูกค้าระบุอย่างชัดเจน ส่วนจานวาล์ว บ่าวาล์ว และชิ้นส่วนภายในอาจเน้นความร่วมศูนย์ ผิวซีล ความแข็ง หรือสภาพของพื้นผิวหลังกลึง การระบุเพียงว่า “ตรวจสอบครบ” โดยไม่มีมาตรฐาน วิธีทดสอบ ตำแหน่งตรวจ และเกณฑ์ยอมรับไม่เพียงพอสำหรับจัดทำขอบเขตงาน ผู้ซื้อจึงควรตกลงรายการตรวจสอบก่อนเสนอราคาและก่อนเริ่มผลิต

ข้อมูลเกี่ยวกับบริการหล่อสแตนเลสและการเตรียมข้อกำหนดสามารถดูได้ที่

https://casmetals.com/stainless-casting/

15. จะส่งแบบหรือตัวอย่างเพื่อให้ CASMETALS ประเมินงานรับหล่อวาล์ว SCH13 ได้อย่างไร?

ลูกค้าสามารถเตรียมแบบสองมิติ ไฟล์สามมิติ รูปถ่าย ชิ้นงานตัวอย่าง ขนาด จำนวน เกรดและมาตรฐานวัสดุ ขอบเขตงานกลึง รวมถึงรายละเอียดอุณหภูมิ แรงดัน และชนิดของไหล เพื่อส่งให้ CASMETALS ตรวจสอบความเป็นไปได้เบื้องต้น

หากไม่มีแบบ ควรส่งภาพหลายมุมและระบุตำแหน่งที่ชำรุด พร้อมแจ้งว่าสามารถจัดส่งตัวอย่างจริงและชิ้นส่วนคู่ประกอบให้ตรวจสอบได้หรือไม่ หากมีแบบ ควรตรวจ Revision หน่วยวัด และมิติสำคัญก่อนส่ง การให้ข้อมูลครบช่วยลดความคลาดเคลื่อนในการตีความขอบเขตงาน แต่การรับผลิตและการเลือก SCH13 ขั้นสุดท้ายยังต้องพิจารณารูปทรง ขนาด จำนวน งานกลึง มาตรฐานวัสดุ และสภาพใช้งานเป็นรายโครงการ

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS