banner bg

รับผลิตอะไหล่เครื่องจักรสแตนเลส SCH13 ตามสั่ง

CASMETALS รับผลิตอะไหล่ สแตนเลส SCH13 สำหรับเครื่องจักรและอุปกรณ์อุตสาหกรรมตามแบบ ตัวอย่างชิ้นงาน หรือข้อกำหนดทางวิศวกรรม เหมาะสำหรับผู้ประกอบการที่ต้องการสร้างอะไหล่ทดแทน ลดการพึ่งพาชิ้นส่วนจากผู้ผลิตเดิม หรือผลิตชิ้นส่วนซึ่งต้องทำงานในสภาพอุณหภูมิสูงและสภาพแวดล้อมที่วัสดุทั่วไปอาจไม่เหมาะสม

SCH13 เป็นชื่อเกรดที่พบในกลุ่มเหล็กกล้าไร้สนิมหล่อทนความร้อน อย่างไรก็ตาม การระบุเพียงชื่อ SCH13 ยังไม่เพียงพอสำหรับยืนยันมาตรฐาน ส่วนผสมทางเคมี สมบัติเชิงกล หรือความเหมาะสมกับเครื่องจักรทุกประเภท ก่อนผลิตจึงควรตรวจสอบมาตรฐานที่ลูกค้ากำหนด แบบงาน อุณหภูมิใช้งาน บรรยากาศภายในเครื่องจักร โหลด รูปทรง และกระบวนการผลิตที่ต้องการร่วมกัน

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อสแตนเลส SCH13 และชื่อเกรดที่มักพบร่วมกับ SUS309 สามารถศึกษาได้จากหน้าต่อไปนี้ แต่ต้องตรวจสอบข้อกำหนดจริงของแต่ละมาตรฐานก่อนนำไปใช้แทนกัน

https://casmetals.com/stainless-steel-casting-sch13-sus309/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

บริการผลิตอะไหล่ สแตนเลส SCH13 สำหรับงานอุตสาหกรรม

บริการนี้มุ่งตอบโจทย์โรงงานที่ต้องการอะไหล่เฉพาะเครื่องจักร ไม่ว่าจะเป็นชิ้นส่วนที่มีแบบเดิม ชิ้นงานตัวอย่างที่ถอดจากเครื่อง หรือข้อมูลเพียงบางส่วนจากคู่มือเครื่องจักร CASMETALS สามารถพิจารณาแนวทางผลิตโดยอ้างอิงข้อมูลที่ลูกค้าส่งมา พร้อมตรวจสอบประเด็นสำคัญก่อนเสนอราคา

ลักษณะงานที่สามารถส่งมาตรวจสอบได้ เช่น

  • อะไหล่เครื่องจักรที่ทำงานใกล้แหล่งความร้อน
  • ชิ้นส่วนเตา ระบบเผาไหม้ และระบบลำเลียงภายในกระบวนการความร้อน
  • ใบกวน ใบพัด แผ่นรอง และชิ้นส่วนหมุนตามรูปทรงเฉพาะ
  • ตัวเสื้อ ฝาครอบ หน้าแปลน และโครงสร้างรองรับ
  • ชิ้นส่วนที่ต้องหล่อขึ้นรูปแล้วนำไปกลึง เจาะ หรือกัดเพิ่มเติม
  • อะไหล่เครื่องจักรนำเข้าที่เลิกผลิตหรือรอสินค้านาน
  • อะไหล่ทดแทนซึ่งต้องปรับแบบหรือเพิ่มเนื้อสำหรับงานกลึง
  • ชิ้นส่วนทดลองและงานผลิตจำนวนน้อยตามความเหมาะสมของแบบ

ผู้ที่ต้องการศึกษาขอบเขตของการรับหล่ออะไหล่เครื่องจักรตามสั่ง สามารถดูรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

ตัวอย่างกลุ่มงานอะไหล่เครื่องจักรอุตสาหกรรมที่ผลิตด้วยกระบวนการหล่อสามารถศึกษาได้จาก

https://casmetals.com/industrial-machine-parts-casting/

และข้อมูลบริการหล่อชิ้นส่วนเครื่องจักรทั่วไปอยู่ที่

https://casmetals.com/machine-parts-casting/

SCH13 เหมาะกับอะไหล่เครื่องจักรประเภทใด

การเลือก SCH13 ควรเริ่มจากสภาพใช้งานจริง ไม่ควรเลือกเพราะชิ้นงานเดิมมีลักษณะคล้ายสแตนเลสหรือเพราะต้องการคำว่า “ทนความร้อน” เพียงอย่างเดียว วัสดุสำหรับอะไหล่เครื่องจักรต้องพิจารณาทั้งอุณหภูมิ ลักษณะการรับแรง รอบการทำงาน การเปลี่ยนแปลงอุณหภูมิ การกัดกร่อน การสึกหรอ และข้อกำหนดหลังการหล่อ

SCH13 อาจเป็นตัวเลือกที่ควรนำมาพิจารณาสำหรับชิ้นส่วนต่อไปนี้เมื่อข้อกำหนดทางวิศวกรรมรองรับ

ชิ้นส่วนที่สัมผัสความร้อน

อะไหล่บริเวณเตา ระบบเผาไหม้ ช่องนำความร้อน หรือส่วนที่สัมผัสก๊าซร้อน ต้องประเมินอุณหภูมิใช้งานต่อเนื่อง อุณหภูมิสูงสุด ระยะเวลาสัมผัส และความถี่ในการร้อน–เย็น การทนความร้อนของวัสดุไม่ได้หมายความว่าชิ้นงานจะทนต่อการเปลี่ยนอุณหภูมิอย่างรวดเร็วได้โดยไม่มีความเสี่ยงต่อการแตกร้าวหรือเสียรูป

ชิ้นส่วนลำเลียงและรองรับภายในกระบวนการความร้อน

ถาด แผ่นรอง ตัวประคอง และชิ้นส่วนลำเลียงอาจรับทั้งน้ำหนัก ความร้อน และแรงกระแทก การประเมินจึงต้องรวมตำแหน่งรับแรง ความหนาหน้าตัด จุดเปลี่ยนความหนา และโอกาสเกิดการโก่งตัวระหว่างใช้งาน

ใบกวน ใบพัด และชิ้นส่วนหมุน

ชิ้นส่วนหมุนต้องพิจารณาความเร็วรอบ ความสมดุล น้ำหนักหลังกลึง แรงเหวี่ยง และการกัดกร่อนจากของไหลหรือบรรยากาศภายในระบบ หากเป็นใบพัดปั๊มหรืออุปกรณ์เคลื่อนย้ายของไหล ต้องตรวจรูปทรงทางไหลและขนาดสำเร็จอย่างละเอียด ไม่ควรตัดสินจากเกรดวัสดุเพียงอย่างเดียว

ตัวเสื้อ ฝาครอบ และชิ้นส่วนรูปทรงซับซ้อน

ตัวเสื้อและฝาครอบมักมีผนังหลายระดับ รูเจาะ หน้าแปลน และพื้นที่ประกอบกับชิ้นส่วนอื่น จุดเปลี่ยนความหนาที่รวดเร็วอาจส่งผลต่อการแข็งตัว การหดตัว และการเกิดความเค้นตกค้าง จึงควรทบทวนแบบเพื่อให้เหมาะกับกระบวนการหล่อและงานกลึงภายหลัง

ภาพรวมบริการหล่อสแตนเลสตามสั่งสามารถศึกษาเพิ่มเติมได้จาก

https://casmetals.com/stainless-casting/

รับผลิตอะไหล่ สแตนเลส SCH13 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่มี Drawing ระบุขนาด รูปทรง ตำแหน่งรู พิกัดความเผื่อ วัสดุ และผิวสำเร็จครบถ้วน แบบที่ดีช่วยแยกขนาดหล่อออกจากขนาดหลังกลึง และลดความคลุมเครือระหว่างผู้สั่งซื้อ ผู้ผลิตแบบหล่อ โรงหล่อ และผู้รับผิดชอบงานกลึง

ข้อมูลที่ควรมีในแบบประกอบด้วย

  • ขนาดสำเร็จของชิ้นงาน
  • จุดอ้างอิงสำหรับการวัด
  • พื้นผิวที่ต้องกลึง
  • พิกัดความเผื่อของตำแหน่งสำคัญ
  • เกรดวัสดุและมาตรฐานอ้างอิง
  • จำนวนชิ้นต่อครั้งและปริมาณที่คาดว่าจะใช้
  • ข้อกำหนดการอบชุบความร้อน หากมี
  • ข้อกำหนดการตรวจสอบหรือทดสอบ
  • ตำแหน่งประกอบกับชิ้นส่วนอื่น
  • สภาพใช้งานและอุณหภูมิที่เกี่ยวข้อง

รายละเอียดแนวทางการผลิตชิ้นงานหล่อตามแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

หากแบบเดิมไม่เหมาะกับกระบวนการหล่อ อาจต้องทบทวนแนวแบ่งแบบ มุมถอดแบบ ความหนาผนัง เนื้อเผื่อกลึง และตำแหน่งที่อาจเกิดการหดตัวก่อนเริ่มผลิต การแก้ไขเหล่านี้ควรผ่านการยืนยันจากลูกค้า โดยเฉพาะบริเวณที่มีผลต่อการประกอบและสมรรถนะของเครื่องจักร

      ตัดสินใจก่อนผลิตด้วยข้อมูลที่ชัดเจนกว่า

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับการเปรียบเทียบวัสดุ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับการเปรียบเทียบวัสดุ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตอะไหล่ สแตนเลส SCH13 จากตัวอย่าง

กรณีไม่มีแบบ สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเพื่อจัดทำข้อมูลสำหรับผลิตชิ้นงานทดแทนได้ ตัวอย่างควรอยู่ในสภาพที่ยังระบุตำแหน่งประกอบ รูยึด ระยะศูนย์ และพื้นผิวทำงานได้ หากชิ้นงานสึกหรอ บิดงอ แตก หรือผ่านการซ่อมมาก่อน ต้องแยกให้ได้ว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดเป็นความเสียหายจากการใช้งาน

ข้อมูลบริการผลิตงานหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมคือ SCH13 หรือมีส่วนผสมและสมบัติตรงกับมาตรฐานใด เนื่องจากรูปลักษณ์ สี และการตอบสนองต่อแม่เหล็กไม่เพียงพอสำหรับระบุเกรดอย่างแน่นอน หากไม่มีเอกสารวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์วัสดุร่วมกับประวัติการใช้งาน

สำหรับชิ้นงานที่ต้องสร้างข้อมูลใหม่จากอะไหล่เดิม สามารถศึกษาแนวทาง Reverse Engineering ได้ที่

https://casmetals.com/reverse-engineering/

กรณีไม่มีแบบและตัวอย่างชำรุดควรเตรียมข้อมูลอย่างไร

แม้ไม่มีแบบสมบูรณ์ โรงงานยังสามารถเริ่มประเมินโครงการได้จากตัวอย่าง ภาพถ่าย คู่มือเครื่องจักร ขนาดหน้างาน และข้อมูลชิ้นส่วนประกอบ แต่การสร้างชิ้นงานใหม่ต้องกำหนดจุดอ้างอิงและตรวจสอบขนาดที่สำคัญก่อน

แนวทางสั่งผลิตอะไหล่เครื่องจักรเมื่อไม่มี Drawing สามารถศึกษาได้จาก

https://casmetals.com/machine-parts-without-drawing/

ข้อมูลที่ช่วยให้ตรวจสอบงานได้แม่นยำขึ้น ได้แก่

  • ภาพถ่ายชิ้นงานหลายมุมพร้อมสเกล
  • ขนาดรวมและน้ำหนักโดยประมาณ
  • ขนาดเพลา รูสวม และระยะศูนย์
  • ตำแหน่งรูยึดและหน้าอ้างอิง
  • ชิ้นส่วนคู่ประกอบ
  • ภาพตำแหน่งติดตั้งในเครื่องจักร
  • อาการเสียหายของชิ้นงานเดิม
  • จำนวนชั่วโมงหรือรอบการใช้งาน
  • อุณหภูมิและบรรยากาศขณะใช้งาน
  • เอกสารวัสดุเดิมหรือคู่มือผู้ผลิต หากมี

หากตัวอย่างสึกจนไม่สามารถวัดขนาดเดิมได้ อาจต้องอ้างอิงชิ้นส่วนคู่ประกอบหรือแบบ Assembly ร่วมด้วย การคัดลอกขนาดจากชิ้นงานที่สึกหรอโดยตรงอาจทำให้อะไหล่ใหม่มีระยะหลวม ตำแหน่งคลาดเคลื่อน หรือประกอบไม่ได้

การผลิตอะไหล่ทดแทนและอะไหล่เครื่องจักรนำเข้า

การสั่งผลิตอะไหล่ทดแทนเหมาะกับกรณีที่อะไหล่เดิมเลิกผลิต ระยะเวลานำเข้านาน ผู้ผลิตเครื่องจักรไม่จำหน่ายแยก หรือโรงงานต้องการสำรองอะไหล่เพื่อลดความเสี่ยงจากการหยุดเครื่อง

ข้อมูลเกี่ยวกับการผลิตอะไหล่ทดแทนด้วยกระบวนการหล่ออยู่ที่

https://casmetals.com/replacement-parts-casting/

หากเป็นอะไหล่ที่เคยผลิตตามระบบของผู้ผลิตเครื่องจักรเดิม ควรตรวจสอบทั้งรหัสชิ้นส่วน Revision ของแบบ และความแตกต่างระหว่างเครื่องแต่ละรุ่น การมีชื่อรุ่นเดียวกันไม่ได้ยืนยันว่าอะไหล่ทุกปีผลิตจะใช้ขนาดเดียวกัน

แนวทางผลิตอะไหล่ OEM ทดแทนตามข้อกำหนดลูกค้าสามารถศึกษาเพิ่มเติมได้จาก

https://casmetals.com/oem-replacement-parts/

ออกแบบชิ้นงานให้เหมาะกับการหล่อและงานกลึง

อะไหล่เครื่องจักรจำนวนมากต้องผ่านทั้งการหล่อและการตัดเฉือน ขนาดในแบบสำเร็จจึงไม่ควรถูกนำไปใช้เป็นขนาดแบบหล่อโดยตรง ต้องมีการพิจารณาการหดตัวของวัสดุ เนื้อเผื่อกลึง พิกัดความเผื่อจากการหล่อ และตำแหน่งสำหรับจับยึดบนเครื่องจักร

ข้อมูลเรื่องเนื้อเผื่อกลึงสามารถศึกษาได้จาก

https://casmetals.com/machining-allowance-guide/

แนวทางทำความเข้าใจพิกัดความเผื่อของงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

ส่วนการออกแบบ Pattern ให้เหมาะกับรูปทรงชิ้นงานสามารถศึกษาได้จาก

https://casmetals.com/pattern-design-guide/

ประเด็นที่ควรพิจารณาร่วมกัน ได้แก่

  • เพิ่มเนื้อเฉพาะบริเวณที่ต้องกลึง
  • กำหนดจุดอ้างอิงสำหรับจับงานและตรวจวัด
  • หลีกเลี่ยงการเปลี่ยนความหนาอย่างฉับพลันเมื่อแบบอนุญาต
  • กำหนดรัศมีบริเวณมุมให้เหมาะกับการหล่อ
  • ตรวจพื้นที่สำหรับวางทางเข้าโลหะและส่วนชดเชยการหดตัว
  • แยกขนาดหล่อกับขนาดสำเร็จให้ชัดเจน
  • ระบุผิวที่ห้ามแก้ไขหรือบริเวณที่มีผลต่อการประกอบ

การเพิ่มเนื้อเผื่อกลึงมากเกินไปไม่ได้ทำให้งานปลอดภัยขึ้นเสมอ เพราะเพิ่มน้ำหนักโลหะ เวลาในการตัดเฉือน และอาจทำให้การแข็งตัวของชิ้นงานไม่สมดุล ในทางกลับกัน หากเผื่อน้อยเกินไปอาจไม่สามารถกำจัดผิวหล่อหรือชดเชยความคลาดเคลื่อนได้

การควบคุมคุณภาพอะไหล่สแตนเลส SCH13

แผนควบคุมคุณภาพควรกำหนดตามความสำคัญของชิ้นงานและความเสี่ยงในการใช้งาน ไม่ควรใช้รายการตรวจสอบเดียวกันกับอะไหล่ทุกประเภท งานทั่วไปอาจเริ่มจากการตรวจขนาดและสภาพผิว ขณะที่ชิ้นส่วนสำคัญอาจต้องพิจารณาการตรวจวัสดุหรือการตรวจสอบแบบไม่ทำลายเพิ่มเติมตามข้อกำหนด

แนวทางการวางแผนควบคุมคุณภาพงานหล่ออยู่ที่

https://casmetals.com/quality-control-guide/

หากชิ้นงานมีพื้นที่รับแรง รอยต่อ หรือบริเวณที่ไม่สามารถยอมรับความไม่ต่อเนื่องภายในได้ ควรกำหนดวิธีตรวจสอบ เกณฑ์ยอมรับ ตำแหน่งตรวจ และช่วงเวลาตรวจให้ชัดเจนตั้งแต่ก่อนเสนอราคา ข้อมูลเบื้องต้นเกี่ยวกับการตรวจสอบแบบไม่ทำลายอยู่ที่

https://casmetals.com/ndt-inspection-guide/

การระบุเพียงว่า “ต้องไม่มีรูพรุน” หรือ “ต้องสมบูรณ์ 100%” เป็นข้อกำหนดที่ไม่ชัดเจนเพียงพอสำหรับการผลิต ควรอ้างอิงมาตรฐาน วิธีตรวจ ระดับการยอมรับ และบริเวณที่มีความสำคัญต่อการใช้งานจริง

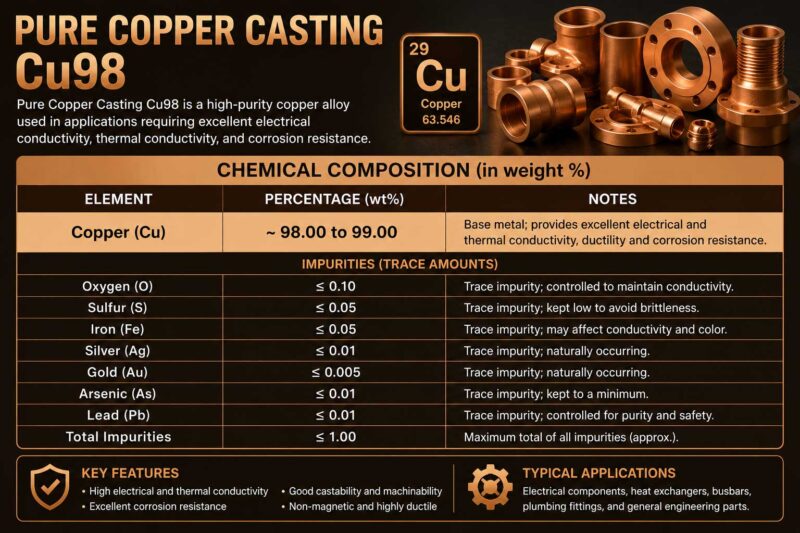
Bronze ค่าเคมี Cu98 e1781087624156
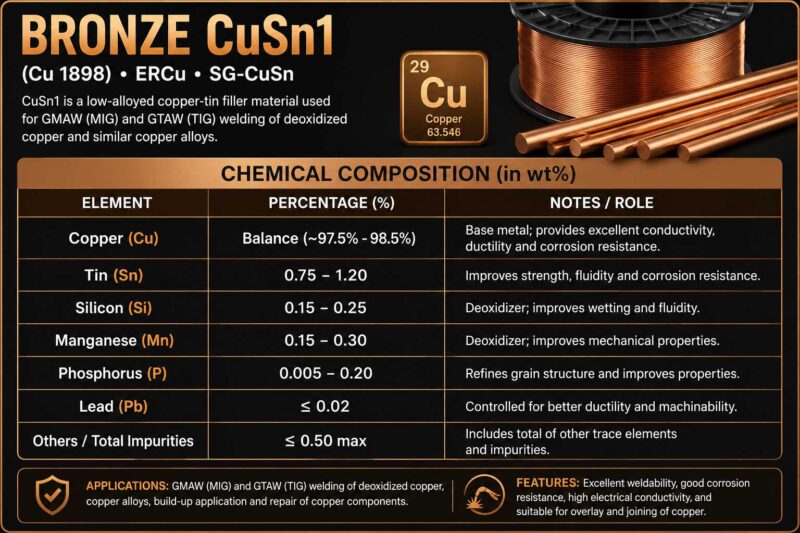
Bronze ค่าเคมี CuSn1 e1781087609203
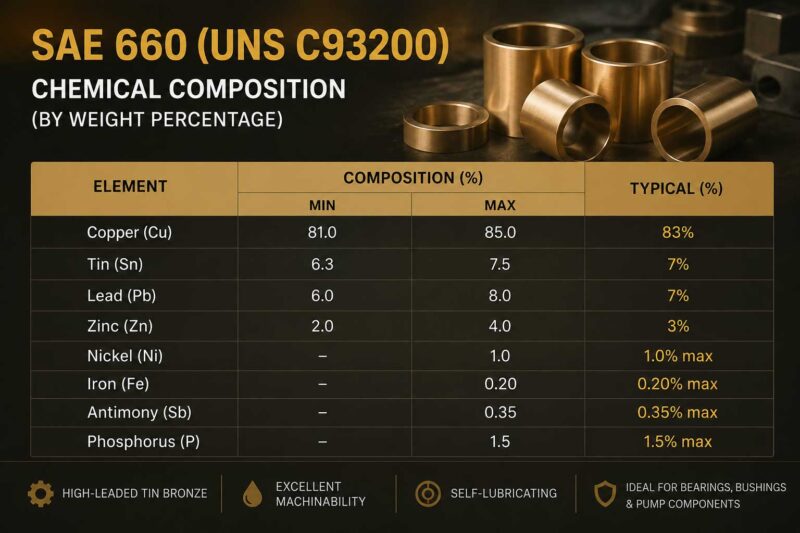
Bronze ค่าเคมี SAE660 e1781087322289
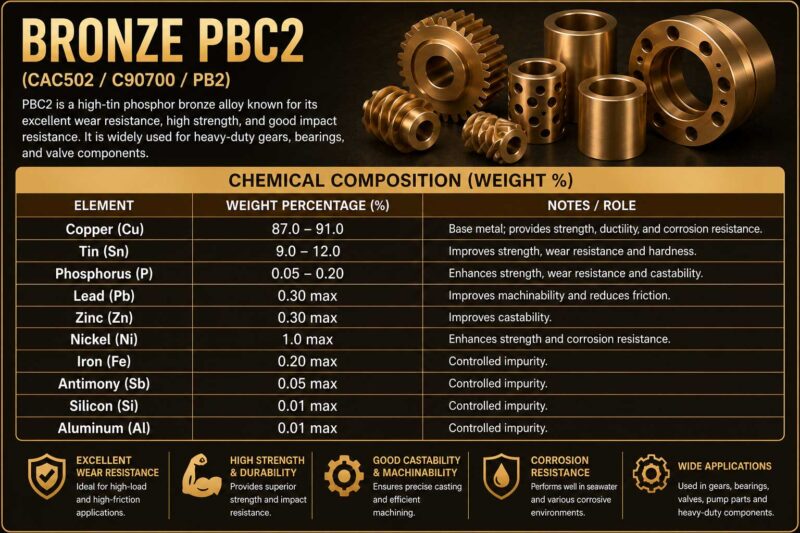
Bronze ค่าเคมี PBC2 e1781087594321
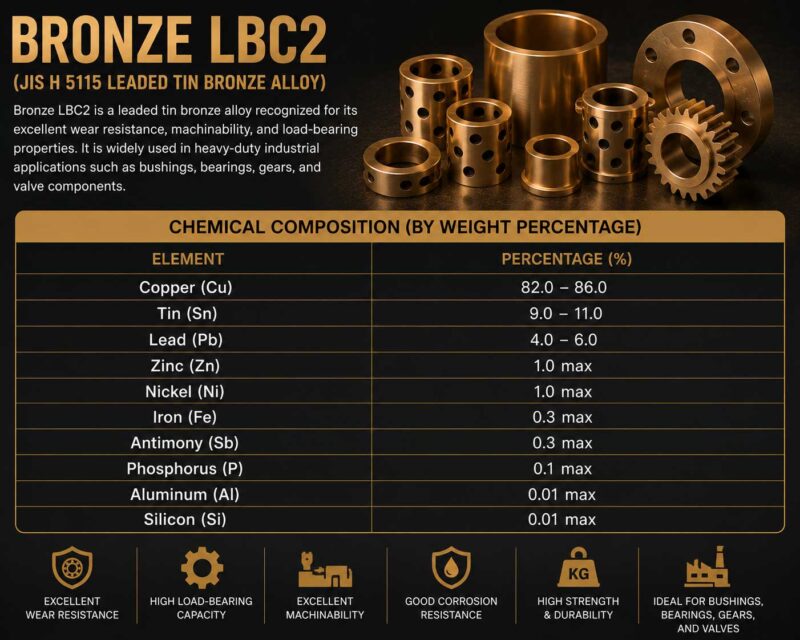
Bronze ค่าเคมี LBC2 e1781087489582
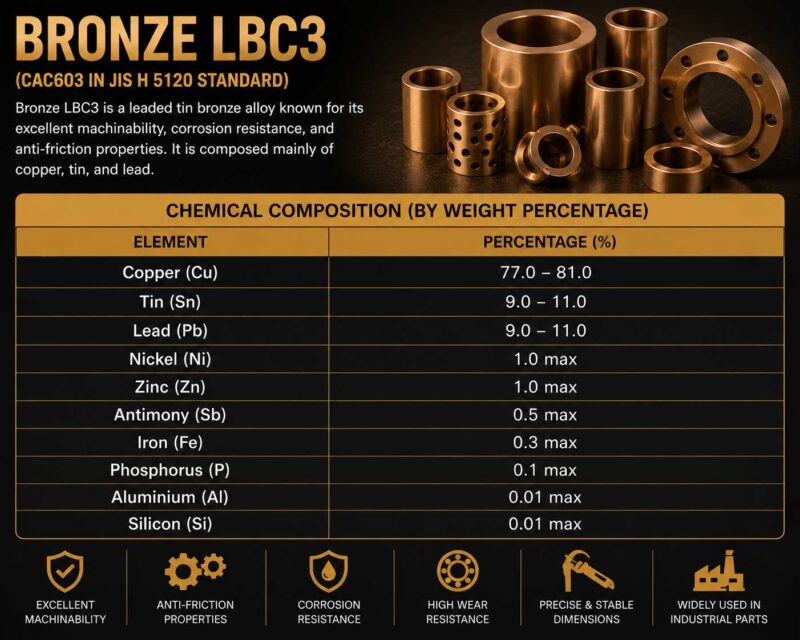
Bronze ค่าเคมี LBC3 e1781087505710
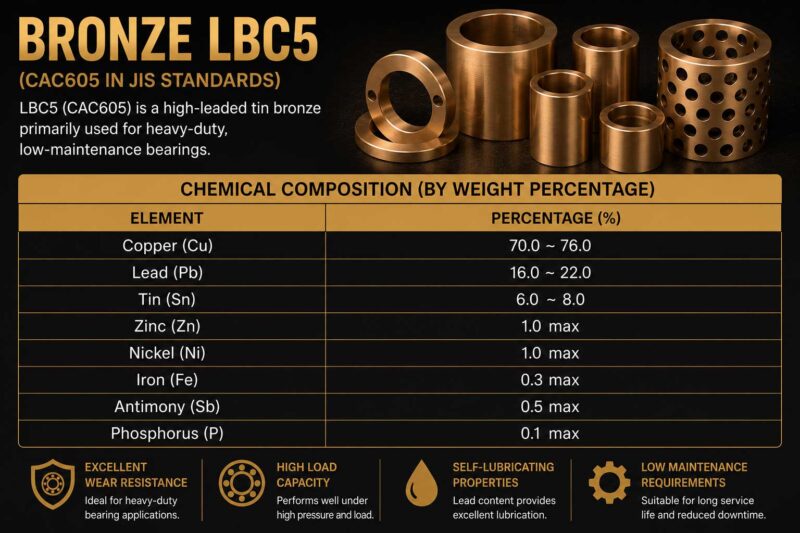
Bronze ค่าเคมี LBC5 e1781087528181

การอบชุบความร้อนต้องพิจารณาเป็นรายงาน

การอบชุบความร้อนอาจเกี่ยวข้องกับโครงสร้างจุลภาค ความเค้นตกค้าง สมบัติของวัสดุ และความสามารถในการตัดเฉือน แต่ไม่ควรกำหนดกระบวนการจากชื่อเกรดเพียงอย่างเดียว ต้องตรวจสอบมาตรฐานวัสดุ สภาพที่ต้องการหลังผลิต ความหนาชิ้นงาน และข้อกำหนดการทดสอบร่วมกัน

ข้อมูลพื้นฐานสำหรับพิจารณากระบวนการอบชุบความร้อนอยู่ที่

https://casmetals.com/heat-treatment-guide/

หากลูกค้ามีกระบวนการอบชุบเดิมหรือกำหนดสภาพการส่งมอบไว้ใน Drawing ควรส่งข้อมูลนั้นมาพร้อมการสอบถามราคา เพื่อให้สามารถประเมินลำดับการผลิตและการตรวจสอบได้ครบถ้วน

ข้อมูลที่ควรส่งเพื่อประเมินและเสนอราคา

การประเมินงานรับผลิตอะไหล่ สแตนเลส SCH13 ต้องใช้ข้อมูลมากกว่าชื่อวัสดุและจำนวนชิ้น ยิ่งข้อมูลต้นทางชัดเจน การพิจารณากระบวนการ แบบหล่อ งานกลึง และการตรวจสอบก็ยิ่งตรงกับความต้องการ

รายการข้อมูลสำคัญประกอบด้วย

  1. แบบ 2D หรือไฟล์ 3D หากมี
  2. ตัวอย่างชิ้นงานเดิม
  3. ชื่อเกรดพร้อมมาตรฐานอ้างอิง
  4. จำนวนที่ต้องการต่อครั้งและปริมาณคาดการณ์
  5. ขนาดสำเร็จและน้ำหนักโดยประมาณ
  6. พื้นผิวที่ต้องกลึง
  7. พิกัดความเผื่อและจุดอ้างอิง
  8. อุณหภูมิใช้งานปกติและอุณหภูมิสูงสุด
  9. สารเคมี ก๊าซ หรือวัสดุที่สัมผัส
  10. โหลด ความเร็วรอบ และลักษณะการเคลื่อนที่
  11. ข้อกำหนดการอบชุบความร้อน
  12. วิธีตรวจสอบและเกณฑ์ยอมรับ
  13. ภาพตำแหน่งติดตั้งและชิ้นส่วนคู่ประกอบ
  14. ปัญหาของอะไหล่เดิมและอายุการใช้งานที่ผ่านมา
  15. ความต้องการด้านงานกลึงและสภาพส่งมอบ

สามารถใช้รายการตรวจสอบ RFQ สำหรับอะไหล่เครื่องจักรเพื่อเตรียมข้อมูลก่อนส่งประเมินได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

ขั้นตอนการสั่งผลิตอะไหล่เครื่องจักร SCH13

กระบวนการเริ่มต้นจากการส่งแบบ ตัวอย่าง หรือรายละเอียดการใช้งาน จากนั้นจึงตรวจสอบความครบถ้วนของข้อมูล ประเมินความเหมาะสมของวัสดุ รูปทรง กระบวนการหล่อ งานกลึง และข้อกำหนดการตรวจสอบ หากมีประเด็นที่ต้องยืนยัน ควรตกลงให้ชัดเจนก่อนจัดทำแบบหล่อหรือเริ่มผลิต

ดูแนวทางการสั่งผลิตและการเตรียมข้อมูลได้ที่

https://casmetals.com/how-to-order/

เมื่อพร้อมสอบถามราคา สามารถส่ง Drawing ภาพถ่าย จำนวน เกรดวัสดุ ขนาด งานกลึง และสภาพใช้งานผ่านหน้าขอใบเสนอราคา

https://casmetals.com/request-for-quote/

ส่งรายละเอียดอะไหล่ สแตนเลส SCH13 ให้ CASMETALS ตรวจสอบ

หากโรงงานกำลังหาแหล่งรับผลิตอะไหล่ สแตนเลส SCH13 ตามแบบ จากตัวอย่าง หรือเพื่อใช้ทดแทนอะไหล่เครื่องจักรเดิม กรุณาส่งข้อมูลชิ้นงานและสภาพใช้งานให้ CASMETALS ตรวจสอบเบื้องต้น

การพิจารณาจะครอบคลุมความชัดเจนของเกรดและมาตรฐาน ขนาดและรูปทรง ความต้องการด้านงานกลึง จำนวนที่สั่งผลิต อุณหภูมิ บรรยากาศการใช้งาน โหลด และแผนตรวจสอบ ทั้งนี้ ความเหมาะสมขั้นสุดท้ายต้องอ้างอิงข้อมูลทางวิศวกรรมและข้อกำหนดที่ได้รับการยืนยันก่อนผลิต

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. สแตนเลส SCH13 คืออะไร และเหมาะกับการผลิตอะไหล่เครื่องจักรประเภทใด

SCH13 เป็นเกรดเหล็กกล้าไร้สนิมหล่อในกลุ่มที่มักได้รับการพิจารณาสำหรับชิ้นส่วนซึ่งทำงานภายใต้อุณหภูมิสูงหรือสัมผัสบรรยากาศที่ทำให้เกิดออกซิเดชัน การเลือกใช้กับอะไหล่เครื่องจักรอาจครอบคลุมชิ้นส่วนเตา อุปกรณ์เผาไหม้ ถาดและตัวรองรับชิ้นงาน ใบกวน แผ่นกั้น ฝาครอบ และส่วนประกอบของระบบลำเลียงภายในกระบวนการความร้อน ทั้งนี้ ต้องประเมินจากหน้าที่และสภาพใช้งานของชิ้นส่วนแต่ละรายการ

ชื่อ SCH13 เพียงอย่างเดียวไม่สามารถยืนยันได้ว่าวัสดุเหมาะกับทุกงาน หรือสามารถใช้แทนวัสดุอื่นที่มีชื่อใกล้เคียงกันได้ ผู้สั่งผลิตควรระบุมาตรฐานอ้างอิง อุณหภูมิใช้งานปกติและสูงสุด ลักษณะการร้อน–เย็น โหลด บรรยากาศ สารที่สัมผัส และอายุใช้งานที่ต้องการ เพื่อให้ผู้ผลิตตรวจสอบความเหมาะสมก่อนผลิต สามารถศึกษาข้อมูลเบื้องต้นเกี่ยวกับงานหล่อ SCH13 และชื่อวัสดุที่มักพบร่วมกับ SUS309 ได้ที่

https://casmetals.com/stainless-steel-casting-sch13-sus309/

2. CASMETALS รับผลิตอะไหล่ สแตนเลส SCH13 ตามแบบหรือไม่

CASMETALS รับพิจารณาผลิตอะไหล่ สแตนเลส SCH13 ตามแบบ 2D แบบ 3D หรือ Drawing ของลูกค้า โดยตรวจสอบขนาด รูปทรง ความหนา จุดอ้างอิง พื้นผิวที่ต้องกลึง พิกัดความเผื่อ เกรดวัสดุ จำนวน และข้อกำหนดการตรวจสอบก่อนเสนอราคา การมีแบบที่ระบุข้อมูลครบช่วยให้แยกขนาดหล่อออกจากขนาดสำเร็จ และลดความคลาดเคลื่อนในการสื่อสารระหว่างฝ่ายจัดซื้อ วิศวกร โรงหล่อ และผู้รับผิดชอบงานกลึง

หากแบบเดิมออกแบบมาสำหรับกระบวนการผลิตประเภทอื่น อาจต้องทบทวนมุมถอดแบบ รัศมีมุม ความหนาผนัง จุดเปลี่ยนความหนา แนวแบ่งแบบ และพื้นที่สำหรับระบบป้อนโลหะ การปรับรายละเอียดใดที่มีผลต่อขนาดสำเร็จหรือการประกอบต้องได้รับการยืนยันจากลูกค้าก่อนดำเนินงาน แนวทางเตรียมแบบสำหรับงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-from-drawing/

3. หากไม่มีแบบ สามารถผลิตอะไหล่เครื่องจักร SCH13 จากตัวอย่างได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตชิ้นงานทดแทนได้ โดยตัวอย่างจะใช้เป็นข้อมูลสำหรับสำรวจรูปทรง ขนาด ตำแหน่งรู จุดประกอบ พื้นผิวทำงาน และบริเวณที่ต้องกลึง หากชิ้นงานเดิมแตก สึก บิดงอ หรือผ่านการซ่อมมาก่อน ต้องตรวจสอบว่าส่วนใดเป็นรูปทรงเดิมและส่วนใดเป็นความเสียหายจากการใช้งาน เพื่อไม่ให้ถ่ายทอดความคลาดเคลื่อนไปสู่อะไหล่ชิ้นใหม่

การผลิตจากตัวอย่างไม่สามารถรับรองได้ทันทีว่าวัสดุเดิมคือ SCH13 หรือมีสมบัติตรงตามมาตรฐานใด การยืนยันเกรดอาจต้องใช้เอกสารเดิม ผลวิเคราะห์วัสดุ และข้อมูลสภาพใช้งานร่วมกัน หากตัวอย่างสึกหรอมาก ควรส่งชิ้นส่วนคู่ประกอบ ภาพตำแหน่งติดตั้ง หรือแบบ Assembly มาประกอบการตรวจสอบ รายละเอียดบริการผลิตงานหล่อจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

4. สามารถทำ Reverse Engineering อะไหล่ SCH13 ที่เลิกผลิตแล้วได้หรือไม่

อะไหล่เครื่องจักรที่เลิกผลิต ไม่มี Drawing หรือไม่สามารถสั่งซื้อจากผู้ผลิตเดิม อาจนำมาพิจารณาสร้างข้อมูลใหม่ด้วยกระบวนการ Reverse Engineering ได้ กระบวนการนี้อาจครอบคลุมการวัดขนาด กำหนดจุดอ้างอิง วิเคราะห์รูปทรง ตรวจตำแหน่งประกอบ และจัดทำแบบสำหรับใช้ทบทวนก่อนผลิต แต่ไม่ใช่การคัดลอกขนาดจากชิ้นงานเก่าทุกตำแหน่งโดยตรง เพราะชิ้นงานเดิมอาจสึก บิด หรือสูญเสียเนื้อวัสดุไปแล้ว

การสร้างอะไหล่ทดแทนที่ใช้งานได้ต้องพิจารณาระยะสวม พื้นผิวสัมผัส ขนาดของชิ้นส่วนคู่ประกอบ ทิศทางการรับแรง อุณหภูมิ และสาเหตุที่อะไหล่เดิมเสียหาย หากไม่มีข้อมูลวัสดุเดิม ควรแยกขั้นตอนการยืนยันเกรดออกจากการตรวจขนาดและรูปทรง สามารถศึกษารายละเอียดเกี่ยวกับการสร้างข้อมูลชิ้นงานใหม่ได้ที่

https://casmetals.com/reverse-engineering/

5. อะไหล่เครื่องจักรประเภทใดที่สามารถส่งมาตรวจสอบเพื่อผลิตด้วย SCH13

ชิ้นงานที่สามารถส่งมาตรวจสอบได้มีหลายประเภท เช่น ชิ้นส่วนเตาและระบบเผาไหม้ ถาดรองรับชิ้นงาน ตัวประคอง แผ่นกั้น ใบกวน โรเตอร์ ฝาครอบ หน้าแปลน ตัวเสื้อ และส่วนประกอบของระบบลำเลียงที่ทำงานในบริเวณอุณหภูมิสูง รวมถึงอะไหล่เฉพาะเครื่องจักรที่ต้องหล่อขึ้นรูปก่อนนำไปกลึงหรือประกอบ

อย่างไรก็ตาม การผลิตได้หรือไม่ได้ต้องพิจารณาจากขนาด น้ำหนัก รูปทรง ความหนาต่ำสุดและสูงสุด จุดรวมมวลโลหะ แกนภายใน พิกัดความเผื่อ ปริมาณสั่งผลิต และแผนตรวจสอบ ไม่ควรตัดสินจากชื่อชิ้นส่วนหรือเกรดวัสดุเพียงอย่างเดียว ตัวอย่างกลุ่มงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมสามารถศึกษาได้ที่

https://casmetals.com/industrial-machine-parts-casting/

6. SCH13 ทนความร้อนได้สูงสุดเท่าใด

ไม่ควรกำหนดอุณหภูมิใช้งานสูงสุดของอะไหล่ SCH13 ด้วยตัวเลขเดียวโดยไม่ระบุมาตรฐาน องค์ประกอบวัสดุ สภาพหลังการผลิต รูปทรงชิ้นงาน และบรรยากาศที่สัมผัส ความเหมาะสมของวัสดุในงานอุณหภูมิสูงขึ้นอยู่กับทั้งอุณหภูมิต่อเนื่อง อุณหภูมิสูงสุด ระยะเวลาสัมผัส อัตราการเพิ่มและลดอุณหภูมิ รวมถึงจำนวนรอบการร้อน–เย็น

ชิ้นส่วนที่อยู่ในอุณหภูมิคงที่อาจมีพฤติกรรมต่างจากชิ้นส่วนที่ถูกทำให้ร้อนและเย็นสลับกันอย่างรวดเร็ว นอกจากนี้ ความสามารถในการต้านทานออกซิเดชันไม่เท่ากับความสามารถในการต้านทานสารเคมีทุกชนิด ก่อนสั่งผลิตจึงควรแจ้งอุณหภูมิจริง บรรยากาศ ก๊าซ สารเคมี โหลด และอายุใช้งานที่คาดหวัง พร้อมตรวจสอบข้อมูลวัสดุตามมาตรฐานที่กำหนด ภาพรวมบริการหล่อสแตนเลสสำหรับงานอุตสาหกรรมอยู่ที่

https://casmetals.com/stainless-casting/

7. SCH13 สามารถใช้แทน SUS309 ได้โดยตรงหรือไม่

ไม่ควรสรุปว่า SCH13 และ SUS309 สามารถใช้แทนกันได้ทุกกรณีจากชื่อเกรดหรือความใกล้เคียงขององค์ประกอบเพียงอย่างเดียว SCH13 โดยบริบททั่วไปเกี่ยวข้องกับวัสดุหล่อ ส่วน SUS309 มักถูกกล่าวถึงในบริบทของวัสดุสแตนเลสอีกลักษณะหนึ่ง ข้อกำหนดทางเคมี สมบัติเชิงกล สภาพการส่งมอบ กระบวนการผลิต และวิธีทดสอบอาจแตกต่างกันตามมาตรฐานที่ใช้อ้างอิง

หาก Drawing ระบุ SUS309 แต่ชิ้นงานต้องผลิตด้วยกระบวนการหล่อ ผู้ผลิตและวิศวกรของลูกค้าควรตรวจสอบมาตรฐานวัสดุหล่อที่ต้องการอย่างชัดเจน รวมถึงพิจารณาสภาพใช้งานจริงก่อนอนุมัติการเปลี่ยนเกรด ห้ามเปลี่ยนวัสดุโดยอาศัยชื่อทางการค้า ตารางเทียบทั่วไป หรือคำว่า “ใกล้เคียง” โดยไม่มีการอนุมัติทางวิศวกรรม ข้อมูลภาพรวมเกี่ยวกับสมบัติและการเลือกวัสดุสแตนเลสสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-materials-properties/

8. ถ้าตัวอย่างอะไหล่เดิมแตกหรือสึกมาก ยังสามารถนำมาผลิตได้หรือไม่

ยังสามารถส่งมาตรวจสอบได้ แต่ไม่ควรใช้ขนาดจากตัวอย่างที่เสียหายเป็นขนาดต้นฉบับทุกตำแหน่งโดยทันที บริเวณที่สึกอาจทำให้รูโต เพลาเล็ก ระยะประกอบหลวม หรือความหนาลดลง ส่วนรอยแตกและการบิดงออาจทำให้แนวศูนย์ ตำแหน่งหน้าแปลน และระยะรูยึดเปลี่ยนไปจากสภาพเดิม

ลูกค้าควรส่งชิ้นส่วนคู่ประกอบ แบบ Assembly คู่มือเครื่องจักร ภาพขณะติดตั้ง และประวัติการซ่อมมาด้วย หากมีอะไหล่อีกชิ้นที่สภาพดีกว่าควรใช้เปรียบเทียบร่วมกัน การตรวจสอบสาเหตุความเสียหายเดิมยังช่วยป้องกันไม่ให้อะไหล่ใหม่ทำซ้ำปัญหาเดิม แนวทางเตรียมข้อมูลเมื่อต้องสั่งผลิตอะไหล่โดยไม่มีแบบอยู่ที่

https://casmetals.com/machine-parts-without-drawing/

9. การผลิตอะไหล่ SCH13 ต้องเผื่อกลึงอย่างไร

เนื้อเผื่อกลึงต้องกำหนดจากขนาดชิ้นงาน กระบวนการหล่อ รูปทรง ตำแหน่งผิวกลึง วิธีจับยึด พิกัดความเผื่อ และสภาพผิวที่ต้องการ ไม่ควรใช้ค่าเผื่อเดียวกับทุกด้านหรือทุกชิ้นงาน พื้นผิวสำคัญ เช่น รูสวมเพลา หน้าแปลน บ่ารับแรง และตำแหน่งประกอบ อาจต้องกำหนดจุดอ้างอิงและลำดับการกลึงให้สัมพันธ์กัน

การเพิ่มเนื้อเผื่อมากเกินไปอาจเพิ่มน้ำหนักโลหะ ค่าใช้จ่ายในการกลึง และความไม่สมดุลของการแข็งตัว ขณะที่การเผื่อน้อยเกินไปอาจไม่สามารถกำจัดผิวหล่อหรือชดเชยความคลาดเคลื่อนได้ Drawing ควรแยกขนาดหล่อกับขนาดสำเร็จอย่างชัดเจน และระบุว่าพื้นผิวใดต้องกลึงหรือคงผิวหล่อไว้ รายละเอียดเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

10. งานหล่ออะไหล่ SCH13 สามารถควบคุมค่าคลาดเคลื่อนได้เท่างาน CNC หรือไม่

ค่าคลาดเคลื่อนของผิวหล่อกับผิวที่ผ่านการตัดเฉือนเป็นคนละส่วนของกระบวนการผลิต ผิวหล่อจะได้รับผลจากแบบหล่อ การหดตัว รูปทรง ขนาด ความหนา การวางชิ้นงาน และกระบวนการทำแม่พิมพ์ ส่วนมิติที่ต้องการความแม่นยำสูงมักต้องเพิ่มเนื้อเผื่อแล้วนำไปกลึง เจาะ กัด หรือเจียระไนภายหลัง

ก่อนเสนอราคาควรระบุขนาดที่มีผลต่อการประกอบ Datum พิกัดความเผื่อ ตำแหน่งรู ความร่วมศูนย์ ความเรียบ และผิวสำเร็จให้ชัดเจน ไม่ควรกำหนดค่าคลาดเคลื่อนแคบเท่ากันทั้งชิ้นงานหากไม่จำเป็น เพราะอาจทำให้การผลิตและการตรวจสอบซับซ้อนเกินความต้องการใช้งาน แนวทางทำความเข้าใจความแตกต่างระหว่างพิกัดงานหล่อและงานกลึงอยู่ที่

https://casmetals.com/casting-tolerance-guide/

11. การผลิตอะไหล่ SCH13 จำเป็นต้องทำ Pattern ใหม่หรือไม่

ความจำเป็นในการทำ Pattern ขึ้นอยู่กับว่ามีแบบเดิมหรืออุปกรณ์เดิมที่สามารถใช้งานได้หรือไม่ รวมถึงจำนวนสั่งผลิต รูปทรง แนวแบ่งแบบ แกนภายใน และสภาพของ Pattern ที่มีอยู่ หากลูกค้ามี Pattern เดิม ควรส่งข้อมูลขนาด วัสดุ อายุการใช้งาน และภาพสภาพปัจจุบันให้ตรวจสอบก่อน เพราะ Pattern ที่แตกร้าว บิด หรือหดตัวจากการเก็บรักษาอาจไม่เหมาะกับการผลิตต่อ

Pattern สำหรับงานหล่อต้องพิจารณาการหดตัว เนื้อเผื่อกลึง มุมถอดแบบ รัศมีมุม ตำแหน่ง Core และการถอดแบบออกจากแม่พิมพ์ จึงไม่ควรนำรูปทรงสำเร็จจากไฟล์ 3D ไปใช้เป็น Pattern โดยตรงโดยไม่มีการทบทวนด้านการผลิต สามารถศึกษาหลักการออกแบบ Pattern สำหรับงานหล่อได้ที่

https://casmetals.com/pattern-design-guide/

12. อะไหล่ SCH13 ต้องผ่านการอบชุบความร้อนหรือไม่

การอบชุบความร้อนต้องพิจารณาตามมาตรฐานวัสดุ สภาพที่ต้องการหลังการหล่อ ความหนาชิ้นงาน โครงสร้างจุลภาค สมบัติเชิงกล ความเค้นตกค้าง และความต้องการด้านการตัดเฉือน ไม่ควรกำหนดว่าชิ้นงาน SCH13 ทุกชิ้นต้องใช้กระบวนการเดียวกัน หรือเลือกเงื่อนไขการอบชุบจากชื่อเกรดเพียงอย่างเดียว

หาก Drawing หรือข้อกำหนดเดิมระบุชนิดการอบชุบ สภาพส่งมอบ วิธีทดสอบ หรือสมบัติที่ต้องการ ควรส่งเอกสารเหล่านั้นมาพร้อม RFQ หากไม่มีข้อมูลเดิม ต้องตรวจสอบมาตรฐานและวัตถุประสงค์ของการอบชุบก่อนกำหนดกระบวนการ เพื่อหลีกเลี่ยงการเปลี่ยนแปลงสมบัติหรือขนาดที่ไม่ตรงกับความต้องการ ข้อมูลพื้นฐานเกี่ยวกับการอบชุบความร้อนอยู่ที่

https://casmetals.com/heat-treatment-guide/

13. สามารถตรวจสอบคุณภาพอะไหล่ SCH13 ด้วยวิธีใดบ้าง

แผนตรวจสอบควรกำหนดตามหน้าที่ ความเสี่ยง และข้อกำหนดของชิ้นงาน การตรวจพื้นฐานอาจครอบคลุมการตรวจขนาด น้ำหนัก สภาพผิว และเอกสารวัสดุตามขอบเขตที่ตกลง ส่วนชิ้นงานสำคัญอาจต้องพิจารณาการวิเคราะห์องค์ประกอบวัสดุ การตรวจสอบแบบไม่ทำลาย หรือการทดสอบอื่นตามมาตรฐานและเกณฑ์ยอมรับของลูกค้า

ผู้สั่งผลิตควรระบุวิธีตรวจ บริเวณตรวจ ปริมาณตัวอย่าง มาตรฐานอ้างอิง และเกณฑ์ยอมรับตั้งแต่ก่อนเสนอราคา คำสั่งทั่วไป เช่น “ห้ามมีรูพรุน” หรือ “ต้องสมบูรณ์ทั้งหมด” ยังไม่เพียงพอสำหรับกำหนดแผนตรวจสอบ เพราะวิธีตรวจแต่ละชนิดมองเห็นความไม่ต่อเนื่องต่างประเภทและมีข้อจำกัดต่างกัน แนวทางวางแผนคุณภาพและการตรวจสอบแบบไม่ทำลายสามารถศึกษาได้ที่

https://casmetals.com/quality-control-guide/

https://casmetals.com/ndt-inspection-guide/

14. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาผลิตอะไหล่ สแตนเลส SCH13

ข้อมูลที่ควรส่งประกอบด้วย Drawing หรือไฟล์ 3D ตัวอย่างชิ้นงาน ภาพถ่ายหลายมุม ขนาด น้ำหนักโดยประมาณ จำนวนที่ต้องการ เกรดและมาตรฐานวัสดุ พื้นผิวที่ต้องกลึง พิกัดความเผื่อ ตำแหน่งประกอบ และข้อกำหนดการตรวจสอบ หากเป็นอะไหล่ที่ใช้งานในบริเวณความร้อน ควรระบุอุณหภูมิปกติ อุณหภูมิสูงสุด ระยะเวลาสัมผัส และลักษณะการร้อน–เย็นด้วย

ควรแจ้งสารเคมี ก๊าซ ของไหล วัสดุที่สัมผัส โหลด ความเร็วรอบ ปัญหาของชิ้นงานเดิม และอายุใช้งานที่ผ่านมา ข้อมูลเหล่านี้ช่วยให้ประเมินวัสดุ รูปทรง กระบวนการหล่อ งานกลึง และแผนตรวจสอบได้ตรงกับงานมากกว่าการส่งเพียงชื่อชิ้นส่วนกับจำนวน รายการตรวจสอบข้อมูลสำหรับ RFQ อะไหล่เครื่องจักรอยู่ที่

https://casmetals.com/machine-parts-rfq-checklist/

15. ขั้นตอนการสั่งผลิตอะไหล่ SCH13 กับ CASMETALS เป็นอย่างไร

เริ่มจากส่งแบบ ตัวอย่าง ภาพถ่าย และข้อมูลสภาพใช้งานให้ตรวจสอบ จากนั้นจึงพิจารณาความครบถ้วนของข้อมูล ยืนยันเกรดและมาตรฐานวัสดุ ตรวจรูปทรง ขนาด จำนวน งานกลึง การอบชุบ และข้อกำหนดการตรวจสอบ หากมีข้อมูลที่ขัดกันระหว่าง Drawing ตัวอย่าง และสภาพหน้างาน ต้องยืนยันฉบับที่ใช้ควบคุมการผลิตก่อนดำเนินงาน

สำหรับงานที่ไม่มีแบบ อาจต้องตรวจตัวอย่างและจัดทำข้อมูลเพิ่มเติมก่อนประเมินการผลิต ส่วนงานที่มี Drawing ครบสามารถตรวจสอบความเหมาะสมต่อกระบวนการหล่อและจัดเตรียมข้อมูลเสนอราคาได้รวดเร็วขึ้น ทั้งนี้ ราคาและแนวทางผลิตขึ้นอยู่กับรายละเอียดของแต่ละชิ้นงาน ผู้สนใจสามารถศึกษาขั้นตอนการเตรียมสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS