banner bg

รับผลิตอะไหล่ OEM เหล็ก FC300 ตามสเปกลูกค้า

บริการผลิตอะไหล่ OEM เหล็ก FC300 เหมาะสำหรับโรงงาน ผู้ผลิตเครื่องจักร ฝ่ายซ่อมบำรุง และฝ่ายจัดซื้อที่ต้องการผลิตชิ้นส่วนตามแบบ สเปก หรือตัวอย่างเดิม โดยสามารถกำหนดรายละเอียดของรูปทรง ขนาด ตำแหน่งงานกลึง จุดประกอบ และข้อกำหนดการตรวจสอบให้สอดคล้องกับการใช้งานจริง

FC300 จัดอยู่ในกลุ่มเหล็กหล่อเทา การพิจารณาเลือกใช้จึงต้องตรวจสอบมากกว่าชื่อเกรดบนแบบ โดยควรพิจารณารูปทรงชิ้นงาน ความหนาแต่ละบริเวณ แรงที่ได้รับ การสั่นสะเทือน การเสียดสี อุณหภูมิ สภาพแวดล้อม วัสดุคู่สัมผัส และลักษณะความเสียหายของอะไหล่เดิมร่วมกัน

ศึกษาข้อมูลเฉพาะของวัสดุ FC300 ก่อนกำหนดเกรดสำหรับชิ้นส่วน OEM
https://casmetals.com/fc300-cast-iron/

ทำความเข้าใจลักษณะและข้อควรพิจารณาของเหล็กหล่อเทา
https://casmetals.com/gray-cast-iron/

CASMETALS รับตรวจสอบข้อมูลเบื้องต้นสำหรับการผลิตจากแบบหรือตัวอย่าง เพื่อประเมินแนวทางการทำแบบหล่อ การหล่อเผื่องานกลึง การควบคุมมิติ และขอบเขตการผลิตที่เหมาะสมก่อนเสนอราคา

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

การผลิตอะไหล่ OEM เหล็ก FC300 คืออะไร

การผลิตอะไหล่ OEM เหล็ก FC300 คือการสร้างชิ้นส่วนตามข้อกำหนดของลูกค้า ไม่ว่าจะเป็นชิ้นส่วนสำหรับประกอบในเครื่องจักรใหม่ อะไหล่สำหรับการซ่อมบำรุง อะไหล่ทดแทนรุ่นเดิม หรือชิ้นส่วนที่ต้องการผลิตต่อเนื่องภายใต้สเปกที่ควบคุมไว้

ผู้ว่าจ้างสามารถส่งข้อมูลได้หลายรูปแบบ เช่น แบบวิศวกรรม แบบสามมิติ ตัวอย่างอะไหล่เดิม สเปกวัสดุ รายการมิติสำคัญ หรือข้อมูลสภาพใช้งาน หากข้อมูลยังไม่ครบ จำเป็นต้องแยกให้ชัดเจนว่าส่วนใดเป็นข้อกำหนดที่ยืนยันแล้ว และส่วนใดต้องตรวจสอบเพิ่มเติมก่อนผลิต

อ่านภาพรวมความหมายของอะไหล่ OEM และข้อมูลที่ควรกำหนด
https://casmetals.com/what-is-oem-parts/

ศึกษาประเภทของอะไหล่ OEM ที่พบในงานเครื่องจักรอุตสาหกรรม
https://casmetals.com/types-of-oem-parts/

ดูแนวทางบริการผลิตชิ้นส่วน OEM ตามข้อกำหนดเฉพาะ
https://casmetals.com/custom-oem-parts-casting-guide/

การใช้คำว่า OEM ไม่ได้หมายความว่าชิ้นงานใหม่จะเหมือนอะไหล่เดิมโดยอัตโนมัติทุกประการ ผู้ผลิตยังต้องได้รับข้อมูลที่เพียงพอสำหรับกำหนดวัสดุ มิติ พิกัดความคลาดเคลื่อน ผิวงาน และเกณฑ์การตรวจรับ

เหล็ก FC300 เหมาะกับอะไหล่ OEM แบบใด

FC300 อาจได้รับการพิจารณาสำหรับชิ้นส่วนเครื่องจักรที่ต้องการคุณลักษณะของเหล็กหล่อเทา เช่น ความสามารถในการขึ้นรูปด้วยกระบวนการหล่อ ความสามารถในการตัดเฉือน และการรองรับรูปทรงของชิ้นส่วนอุตสาหกรรมบางประเภท อย่างไรก็ตาม ไม่ควรเลือกวัสดุจากชื่อชิ้นส่วนเพียงอย่างเดียว

ชิ้นงานที่อาจนำมาพิจารณาผลิตด้วย FC300 ได้แก่:

  • ตัวเสื้อเครื่องจักรและตัวเสื้อชุดส่งกำลัง
  • ฐานเครื่องจักร แท่นรอง และโครงสร้างหล่อ
  • หน้าแปลน ฝาครอบ และแผ่นประกอบ
  • พูลเลย์และชิ้นส่วนส่งกำลังบางรูปแบบ
  • ตัวเสื้อปั๊มหรือตัวเสื้ออุปกรณ์ที่มีสภาวะเหมาะสม
  • อะไหล่เครื่องจักรที่ต้องผลิตตามรูปทรงเดิม
  • ชิ้นส่วน OEM ที่กำหนด FC300 ไว้ในแบบและมีข้อกำหนดตรวจสอบชัดเจน

ดูตัวอย่างกลุ่มอะไหล่เครื่องจักรที่ผลิตด้วยกระบวนการหล่อ
https://casmetals.com/industrial-machine-parts-casting/

ศึกษาประเภทของชิ้นส่วนเครื่องจักรก่อนจัดทำรายละเอียดสั่งผลิต
https://casmetals.com/types-of-machine-parts/

ก่อนยืนยันการใช้ FC300 ควรตรวจว่าอะไหล่ต้องรับแรงกระแทก แรงดึง การโก่งตัว หรือโหลดสลับในระดับใด หากสภาพใช้งานมีความรุนแรงหรือมีความเสี่ยงต่อการแตกร้าว ต้องให้วิศวกรพิจารณาความเหมาะสมของเกรด รูปทรง และกระบวนการผลิตเป็นรายกรณี

ศึกษาปัจจัยด้านคุณสมบัติของวัสดุเหล็กหล่อที่เกี่ยวข้องกับการเลือกใช้งาน
https://casmetals.com/cast-iron-materials-properties/

รับผลิตอะไหล่ OEM เหล็ก FC300 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่มี Drawing ระบุมิติ จุดอ้างอิง พิกัดความคลาดเคลื่อน วัสดุ และตำแหน่งงานกลึงไว้อย่างชัดเจน แบบที่ครบถ้วนช่วยให้โรงหล่อแยกมิติชิ้นงานสำเร็จออกจากมิติชิ้นงานหล่อ และเตรียมส่วนเผื่อสำหรับกระบวนการหลังการหล่อได้เหมาะสมขึ้น

รายละเอียดที่ควรปรากฏในแบบประกอบด้วย:

  • ขนาดโดยรวมและมิติวิกฤต
  • Datum หรือจุดอ้างอิงสำหรับการตรวจวัด
  • ผิวที่ต้องกลึงและผิวที่คงสภาพหล่อ
  • รูเจาะ เกลียว ร่องลิ่ม และตำแหน่งประกอบ
  • พิกัดความคลาดเคลื่อนเฉพาะจุด
  • เกรดวัสดุและมาตรฐานที่ลูกค้าต้องการ
  • ข้อกำหนดการตรวจสอบหรือเอกสารประกอบ
  • จำนวนที่ต้องการต่อครั้งและจำนวนที่คาดว่าจะใช้ต่อเนื่อง

ดูแนวทางการผลิตชิ้นงานหล่อตามแบบ
https://casmetals.com/casting-from-drawing/

ตรวจรายการสำคัญก่อนส่งแบบให้โรงหล่อประเมิน
https://casmetals.com/drawing-guide-checklist/

การระบุพิกัดความคลาดเคลื่อนแคบเกินความจำเป็นอาจเพิ่มความซับซ้อนของงานผลิตและงานกลึง จึงควรกำหนดความแม่นยำเฉพาะมิติที่เกี่ยวข้องกับการประกอบ การหมุน การซีล หรือการจัดแนวจริง

ศึกษาหลักการกำหนดค่าคลาดเคลื่อนของงานหล่อ
https://casmetals.com/casting-tolerance-guide/

      สเปควัสดุผิดอาจทำให้ชิ้นงานใช้งานไม่ได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับสเปคจัดซื้อ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับสเปคจัดซื้อ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับผลิตอะไหล่ OEM เหล็ก FC300 จากตัวอย่าง

หากไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างอะไหล่เดิมเพื่อประเมินการผลิตได้ โดยตัวอย่างช่วยให้ตรวจสอบรูปทรง ตำแหน่งประกอบ ร่อง รู และผิวที่เคยผ่านการกลึง อย่างไรก็ตาม ตัวอย่างที่ผ่านการใช้งานอาจมีการสึกหรอ การบิดตัว การกัดกร่อน หรือการซ่อมแซมมาก่อนแล้ว

การผลิตจากตัวอย่างจึงไม่ควรคัดลอกมิติทุกจุดโดยไม่วิเคราะห์ ต้องแยกระหว่างมิติเดิมที่ควรคืนสภาพกับมิติที่เปลี่ยนแปลงจากการใช้งาน รวมถึงตรวจสอบระยะประกอบกับชิ้นส่วนข้างเคียงเมื่อเป็นไปได้

ดูรายละเอียดการผลิตชิ้นงานจากตัวอย่าง
https://casmetals.com/casting-from-sample/

ศึกษาการผลิตอะไหล่ OEM ในกรณีที่ไม่มีแบบเดิม
https://casmetals.com/oem-parts-without-drawing/

หากต้องสร้างแบบใหม่จากอะไหล่เดิม อาจใช้กระบวนการ Reverse Engineering เพื่อเก็บข้อมูลมิติ วิเคราะห์หน้าที่ของชิ้นส่วน และจัดทำข้อมูลสำหรับการผลิต

ศึกษาแนวทาง Reverse Engineering สำหรับอะไหล่เครื่องจักร
https://casmetals.com/reverse-engineering/

การมีตัวอย่างเพียงอย่างเดียวไม่สามารถยืนยันว่าวัสดุเดิมคือ FC300 หรือยืนยันสมบัติเดิมทั้งหมดได้ หากไม่มีรหัสวัสดุ เอกสารเดิม หรือผลการวิเคราะห์ จึงควรระบุสถานะของข้อมูลวัสดุตามจริงก่อนตกลงผลิต

ข้อมูลที่ต้องใช้ก่อนประเมินการผลิต

การเสนอราคาสำหรับผลิตอะไหล่ OEM เหล็ก FC300 ต้องอาศัยรายละเอียดที่เพียงพอ เพราะต้นทุนและแนวทางผลิตขึ้นอยู่กับน้ำหนัก รูปทรง ความซับซ้อน จำนวนชิ้น การทำแบบหล่อ งานกลึง และข้อกำหนดตรวจสอบ

ข้อมูลเบื้องต้นที่ควรส่งให้ CASMETALS ได้แก่:

  1. แบบสองมิติ แบบสามมิติ หรือตัวอย่างชิ้นงาน
  2. ขนาดโดยรวมและน้ำหนักโดยประมาณ หากทราบ
  3. เกรด FC300 และมาตรฐานอ้างอิงที่ต้องการ
  4. จำนวนที่ต้องการผลิตต่อครั้ง
  5. จำนวนที่คาดว่าจะสั่งซ้ำ
  6. ตำแหน่งผิวที่ต้องกลึง
  7. พิกัดความคลาดเคลื่อนของมิติสำคัญ
  8. ชิ้นส่วนคู่ประกอบหรือระยะติดตั้ง
  9. ลักษณะโหลด การสั่นสะเทือน และสภาพแวดล้อม
  10. ปัญหาที่พบกับอะไหล่เดิม
  11. ข้อกำหนดการตรวจสอบและเอกสารที่ต้องการ
  12. เป้าหมายการส่งมอบเพื่อใช้ประกอบการวางแผน

ใช้รายการตรวจสอบ RFQ สำหรับอะไหล่ OEM เพื่อเตรียมข้อมูล
https://casmetals.com/oem-parts-rfq-checklist/

ดูรายการข้อมูลสำหรับขอราคาอะไหล่เครื่องจักร
https://casmetals.com/machine-parts-rfq-checklist/

ข้อมูลที่ครบช่วยลดการตีความคลาดเคลื่อนระหว่างฝ่ายจัดซื้อ วิศวกร ผู้รับผิดชอบงานกลึง และโรงหล่อ โดยเฉพาะกรณีที่แบบเดิมใช้มานานหรือมีการแก้ไขชิ้นส่วนหลายครั้ง

การออกแบบแบบหล่อและเผื่องานกลึง

ชิ้นงานสำเร็จและชิ้นงานหลังหล่อไม่ใช่มิติเดียวกันทุกจุด โรงหล่อต้องพิจารณาการหดตัว รูปทรงที่ถอดแบบได้ แนวแบ่งแบบ ตำแหน่งไส้แบบ และส่วนเผื่อสำหรับการกลึงตามลักษณะของชิ้นงาน

ศึกษาปัจจัยพื้นฐานของการออกแบบแบบหล่อ
https://casmetals.com/pattern-design-guide/

ศึกษาการกำหนดส่วนเผื่อสำหรับงานกลึง
https://casmetals.com/machining-allowance-guide/

ตำแหน่งที่ต้องกลึงควรระบุให้ชัดเจนว่าต้องการส่งมอบเป็นชิ้นงานหล่อ ชิ้นงานกลึงหยาบ หรือชิ้นงานกลึงสำเร็จ พร้อมกำหนดมิติและจุดอ้างอิงสำหรับการตรวจรับ หากมีชิ้นส่วนคู่ประกอบ ควรส่งแบบหรือข้อมูลระยะประกอบมาพร้อมกัน

การควบคุมคุณภาพอะไหล่ OEM เหล็ก FC300

แผนควบคุมคุณภาพควรสัมพันธ์กับหน้าที่และความเสี่ยงของชิ้นส่วน ไม่จำเป็นต้องกำหนดการตรวจทุกประเภทกับทุกงาน แต่ควรระบุเกณฑ์ที่จำเป็นตั้งแต่ก่อนเสนอราคา เพื่อให้ผู้ผลิตประเมินกระบวนการและขอบเขตงานได้ตรงกัน

หัวข้อที่อาจต้องพิจารณา ได้แก่:

  • การตรวจมิติสำคัญตามแบบ
  • การตรวจลักษณะภายนอกและผิวงาน
  • การยืนยันเกรดวัสดุตามข้อตกลง
  • การตรวจบริเวณที่ต้องประกอบหรือกลึง
  • การตรวจสอบแบบไม่ทำลายในจุดที่มีความเสี่ยง
  • การตรวจชิ้นแรกก่อนเริ่มผลิตจำนวนต่อเนื่อง
  • การบันทึกหมายเลขแบบ Revision และข้อกำหนดล่าสุด
  • การกำหนดเกณฑ์ยอมรับร่วมกันก่อนผลิต

ศึกษาหลักการวางแผนควบคุมคุณภาพงานหล่อ
https://casmetals.com/quality-control-guide/

ดูข้อมูลการตรวจสอบแบบไม่ทำลายและขอบเขตการใช้งาน
https://casmetals.com/ndt-inspection-guide/

ประเภทและระดับการตรวจต้องตกลงตามความสำคัญของชิ้นงาน มาตรฐานที่เกี่ยวข้อง และข้อกำหนดลูกค้า ไม่ควรสรุปจากชื่อเกรด FC300 เพียงอย่างเดียวว่าต้องใช้วิธีตรวจชนิดใด

ปัญหาที่พบบ่อยในการสั่งผลิตอะไหล่ OEM

ปัญหาสำคัญมักเกิดจากข้อมูลระหว่างตัวอย่าง แบบ และสภาพใช้งานไม่ตรงกัน ตัวอย่างเช่น แบบระบุ Revision เก่า ตัวอย่างผ่านการสึกหรอแต่ใช้เป็นค่ามิติอ้างอิง หรือกำหนดเพียงชื่อวัสดุโดยไม่ระบุมาตรฐานที่ต้องการ

ศึกษาปัญหาที่พบบ่อยของงานอะไหล่ OEM
https://casmetals.com/common-oem-parts-problems/

ความเสี่ยงอื่นที่ควรป้องกัน ได้แก่:

  • ไม่ระบุว่ามิติใดเป็นมิติวิกฤต
  • ไม่แยกผิวหล่อกับผิวกลึง
  • ไม่แจ้งสาเหตุความเสียหายของอะไหล่เดิม
  • เลือก FC300 จากชื่ออะไหล่โดยไม่ตรวจสภาพใช้งาน
  • ใช้ตัวอย่างที่สึกหรอมากโดยไม่มีข้อมูลระยะประกอบ
  • ไม่ระบุจำนวนที่ต้องการจริง
  • ส่งแบบหลาย Revision โดยไม่ระบุฉบับที่อนุมัติ
  • เพิ่มข้อกำหนดการตรวจหลังจากเริ่มผลิตแล้ว

หากอะไหล่เดิมเสียหายซ้ำ ควรตรวจทั้งวัสดุ รูปทรง การติดตั้ง การหล่อลื่น การเยื้องศูนย์ โหลด และสภาพการทำงาน ไม่ควรเปลี่ยนเกรดวัสดุเพียงอย่างเดียวโดยไม่มีข้อมูลสนับสนุน

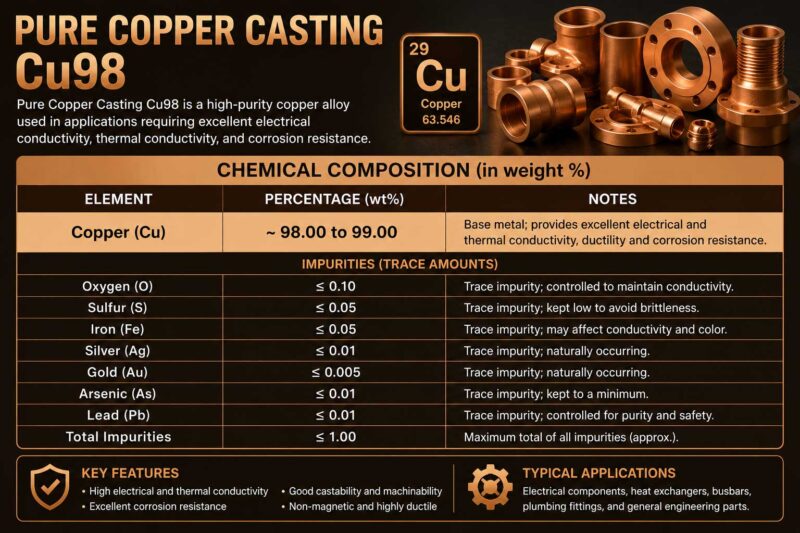
Bronze ค่าเคมี Cu98 e1781087624156
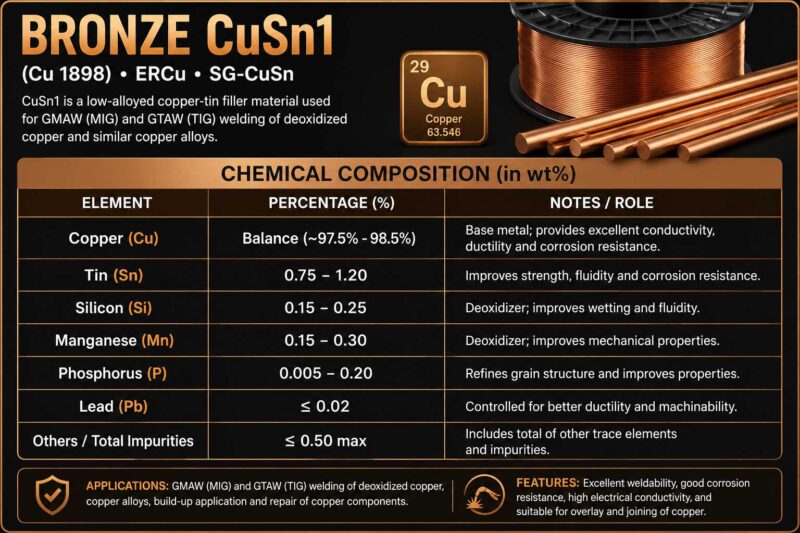
Bronze ค่าเคมี CuSn1 e1781087609203
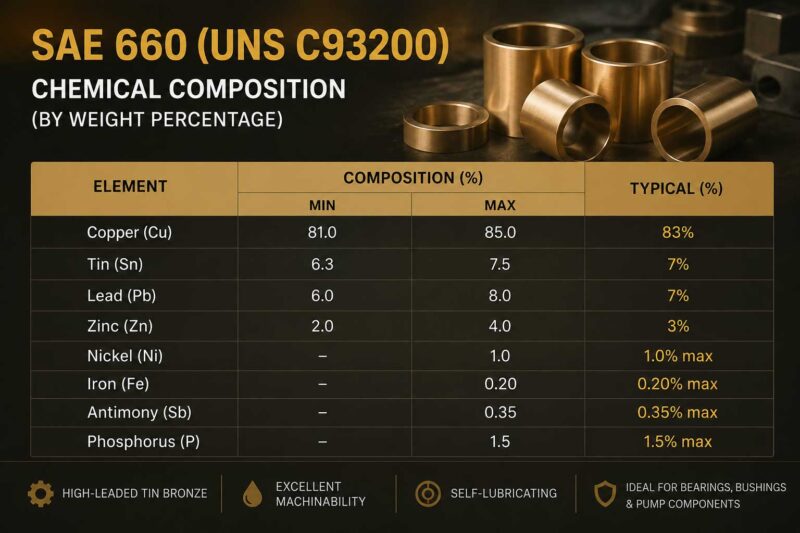
Bronze ค่าเคมี SAE660 e1781087322289
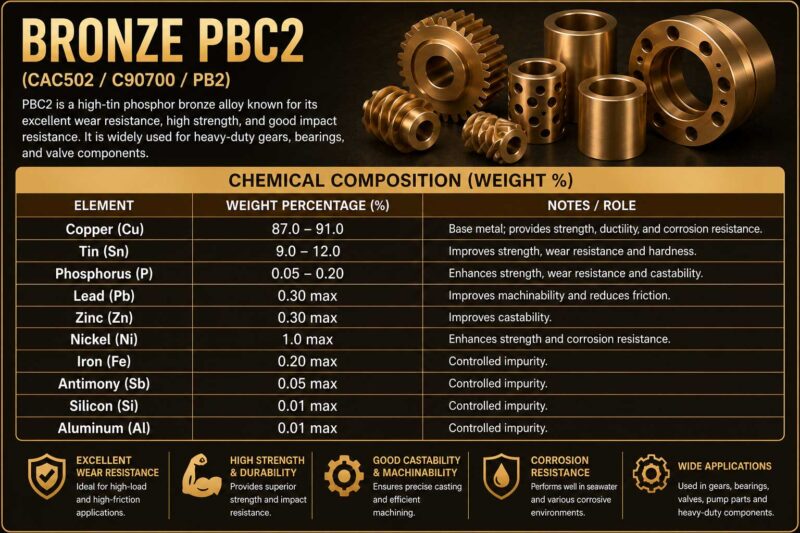
Bronze ค่าเคมี PBC2 e1781087594321
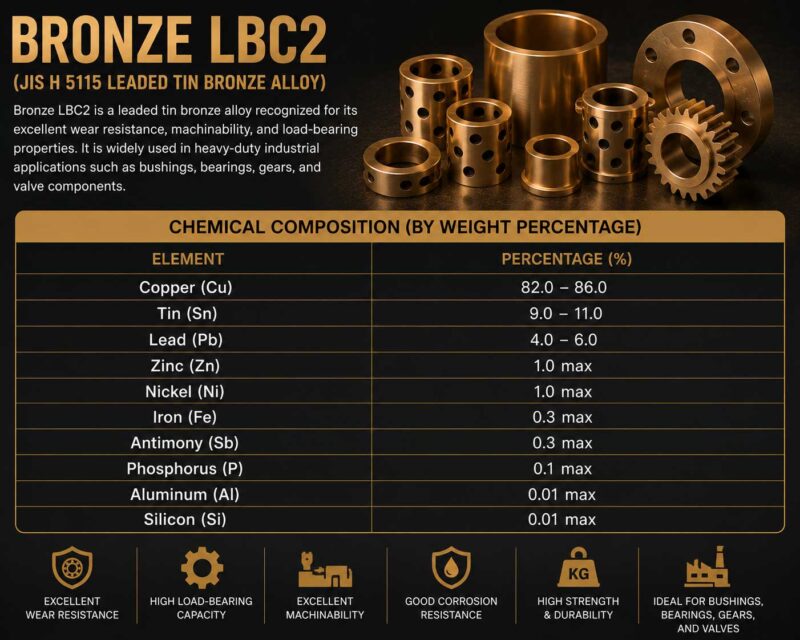
Bronze ค่าเคมี LBC2 e1781087489582
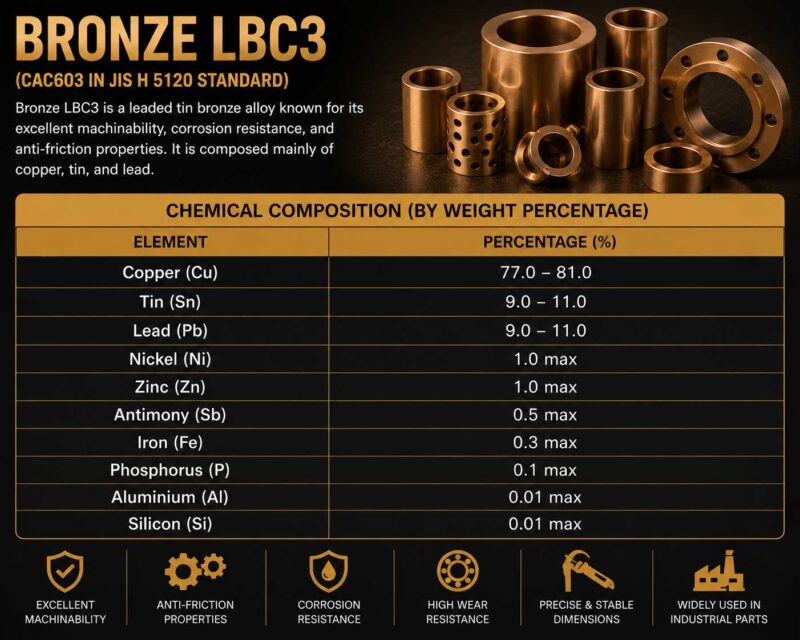
Bronze ค่าเคมี LBC3 e1781087505710
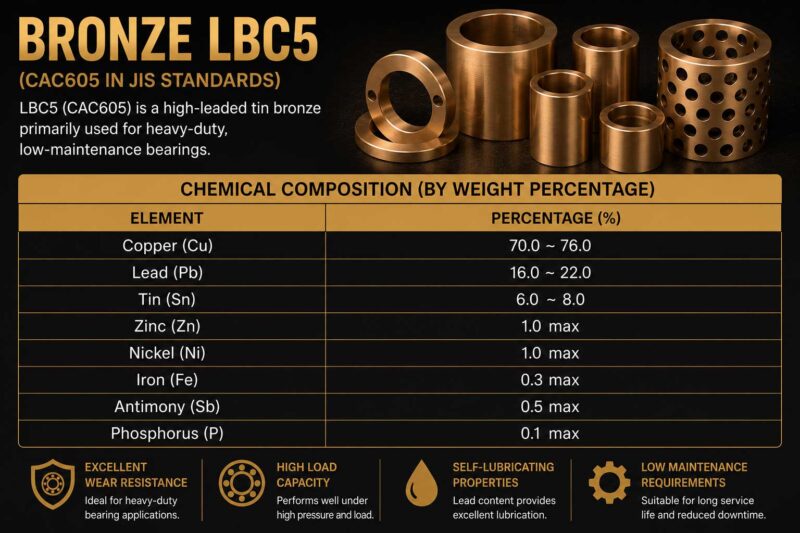
Bronze ค่าเคมี LBC5 e1781087528181

ผลิตเพื่อทดแทนอะไหล่เดิมและรองรับการสั่งซ้ำ

การผลิตอะไหล่ทดแทนควรจัดเก็บข้อมูลที่ใช้ควบคุมงาน เช่น หมายเลขแบบ Revision สเปกวัสดุ รายการมิติสำคัญ และเงื่อนไขการตรวจรับ เพื่อช่วยให้การสั่งผลิตครั้งต่อไปอ้างอิงข้อมูลชุดเดียวกัน

ดูแนวทางการผลิตอะไหล่ทดแทนสำหรับเครื่องจักร
https://casmetals.com/replacement-parts-casting/

ศึกษาภาพรวมบริการอะไหล่ OEM สำหรับงานทดแทน
https://casmetals.com/oem-replacement-parts/

สำหรับงานที่อาจมีการสั่งซ้ำ ลูกค้าควรแจ้งปริมาณใช้งานโดยประมาณและรูปแบบการสั่งซื้อ เพื่อให้ประเมินแนวทางการทำแบบหล่อและการควบคุมข้อมูลผลิตได้เหมาะสม โดยไม่ควรใช้จำนวนสั่งครั้งแรกเป็นข้อมูลแทนความต้องการระยะยาวหากปริมาณจริงแตกต่างกันมาก

ขอประเมินและเสนอราคาผลิตอะไหล่ OEM เหล็ก FC300

หากต้องการผลิตอะไหล่ OEM เหล็ก FC300 สามารถส่งแบบ ตัวอย่าง ขนาด จำนวน จุดที่ต้องกลึง สเปกวัสดุ และข้อมูลสภาพใช้งานให้ CASMETALS ตรวจสอบเบื้องต้นได้

ดูขั้นตอนการเตรียมข้อมูลและสั่งผลิตชิ้นงาน
https://casmetals.com/how-to-order/

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคา
https://casmetals.com/request-for-quote/

CASMETALS จะพิจารณาความครบถ้วนของข้อมูล รูปทรงชิ้นงาน แนวทางการทำแบบหล่อ งานกลึง และข้อกำหนดตรวจสอบก่อนจัดทำข้อเสนอ โดยความเหมาะสมของ FC300 ต้องยืนยันจากแบบ มาตรฐาน และสภาพใช้งานของชิ้นส่วนนั้นเป็นรายงาน

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการผลิตอะไหล่ OEM เหล็ก FC300

1. การผลิตอะไหล่ OEM เหล็ก FC300 คืออะไร

การผลิตอะไหล่ OEM เหล็ก FC300 คือการผลิตชิ้นส่วนตามแบบ สเปก หรือตัวอย่างที่ลูกค้ากำหนด โดยมุ่งให้ชิ้นงานสามารถนำไปประกอบกับเครื่องจักรหรือระบบเดิมตามเงื่อนไขที่ตกลงร่วมกัน งานอาจเป็นอะไหล่สำหรับเครื่องจักรใหม่ อะไหล่ทดแทนชิ้นส่วนที่เลิกผลิต หรืออะไหล่ซ่อมบำรุงที่ต้องการจัดเก็บข้อมูลสำหรับสั่งผลิตซ้ำ

ก่อนเริ่มผลิตต้องพิจารณาแบบ ขนาด รูปทรง เกรดวัสดุ ตำแหน่งงานกลึง พิกัดความคลาดเคลื่อน จำนวน และเกณฑ์การตรวจรับอย่างครบถ้วน คำว่า OEM ไม่ได้หมายความว่าชิ้นงานใหม่จะเหมือนอะไหล่เดิมทุกประการโดยอัตโนมัติ แต่หมายถึงการผลิตตามข้อกำหนดที่ได้รับการตรวจสอบและอนุมัติแล้ว

ศึกษาความหมายและข้อมูลพื้นฐานของการผลิตอะไหล่ OEM
https://casmetals.com/what-is-oem-parts/

2. เหล็ก FC300 เหมาะสำหรับผลิตอะไหล่เครื่องจักรประเภทใด

เหล็ก FC300 จัดอยู่ในกลุ่มเหล็กหล่อเทา และอาจได้รับการพิจารณาสำหรับตัวเสื้อเครื่องจักร ฐานเครื่องจักร ฝาครอบ หน้าแปลน พูลเลย์ ตัวเสื้อชุดส่งกำลัง และชิ้นส่วนอุตสาหกรรมบางประเภทที่มีรูปทรงเหมาะกับกระบวนการหล่อ อย่างไรก็ตาม ไม่ควรตัดสินความเหมาะสมจากชื่อชิ้นส่วนหรือเกรดที่ใช้อยู่เดิมเพียงอย่างเดียว

การเลือก FC300 ต้องพิจารณาโหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ การเสียดสี สภาพแวดล้อม วัสดุคู่สัมผัส ความหนาของชิ้นงาน และลักษณะความเสียหายเดิมร่วมกัน หากชิ้นส่วนรับแรงกระแทกรุนแรงหรือมีความเสี่ยงต่อการแตกร้าว ต้องตรวจสอบว่าวัสดุชนิดอื่นอาจเหมาะสมกว่าหรือไม่ก่อนยืนยันสเปก

ศึกษาข้อมูลเฉพาะของวัสดุ FC300 และข้อควรพิจารณาในการใช้งาน
https://casmetals.com/fc300-cast-iron/

3. สามารถผลิตอะไหล่ OEM เหล็ก FC300 ตามแบบของลูกค้าได้หรือไม่

สามารถส่งแบบสองมิติ แบบสามมิติ หรือเอกสารสเปกเพื่อประเมินการผลิตได้ แบบควรแสดงขนาด จุดอ้างอิง มิติสำคัญ พิกัดความคลาดเคลื่อน ตำแหน่งงานกลึง รูเจาะ เกลียว ร่องลิ่ม เกรดวัสดุ และข้อกำหนดการตรวจสอบให้ชัดเจน หากมีแบบหลาย Revision ต้องระบุฉบับที่อนุมัติให้ใช้ในการผลิต

โรงหล่อจำเป็นต้องตรวจสอบความแตกต่างระหว่างมิติชิ้นงานสำเร็จกับมิติชิ้นงานหลังหล่อ เพราะบางบริเวณต้องเผื่อสำหรับการกลึง การหดตัว และกระบวนการทำแบบหล่อ การส่งแบบที่แสดงเฉพาะขนาดสำเร็จโดยไม่ระบุผิวกลึงอาจทำให้ตีความขอบเขตงานไม่ตรงกัน จึงควรส่งข้อมูลการประกอบและหน้าที่ของชิ้นส่วนร่วมด้วย

ดูแนวทางการผลิตชิ้นงานหล่อตามแบบวิศวกรรม
https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตอะไหล่ OEM เหล็ก FC300 จากตัวอย่างได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเบื้องต้นได้ แต่ต้องพิจารณาว่าตัวอย่างอาจผ่านการสึกหรอ บิดตัว กัดกร่อน แตกร้าว หรือซ่อมแซมมาก่อนแล้ว จึงไม่ควรคัดลอกขนาดทุกจุดโดยไม่วิเคราะห์ ควรระบุว่าบริเวณใดเป็นผิวประกอบ จุดรับแรง แนวศูนย์ หรือมิติที่ต้องคืนสภาพ

การมีตัวอย่างไม่ได้ยืนยันโดยอัตโนมัติว่าวัสดุเดิมเป็น FC300 และไม่สามารถรับรองส่วนผสมหรือสมบัติเดิมทั้งหมดได้ หากไม่มีแบบหรือเอกสารวัสดุ อาจต้องเก็บข้อมูลเพิ่มเติมจากชิ้นส่วนคู่ประกอบ ประวัติการใช้งาน หรือการวิเคราะห์วัสดุตามขอบเขตที่ตกลงก่อนกำหนดสเปกสำหรับผลิตจริง

ศึกษาข้อจำกัดและการเตรียมตัวอย่างสำหรับผลิตชิ้นงานทดแทน
https://casmetals.com/casting-from-sample/

5. Reverse Engineering ช่วยในการผลิตอะไหล่ OEM FC300 อย่างไร

Reverse Engineering ช่วยเปลี่ยนข้อมูลจากอะไหล่เดิมให้เป็นข้อมูลที่ควบคุมการผลิตได้ เช่น รูปทรง มิติ จุดอ้างอิง ตำแหน่งงานกลึง และความสัมพันธ์กับชิ้นส่วนคู่ประกอบ กระบวนการนี้เหมาะกับเครื่องจักรเก่าที่ไม่มีแบบ อะไหล่นำเข้าที่เลิกผลิต หรือชิ้นส่วนที่ต้องการสร้างแบบเพื่อรองรับการสั่งซ้ำในอนาคต

อย่างไรก็ตาม Reverse Engineering ไม่ใช่เพียงการวัดขนาดแล้วคัดลอก เพราะต้องแยกมิติเดิมออกจากการสึกหรอและความเสียหาย รวมถึงพิจารณาหน้าที่ของชิ้นส่วน แนวประกอบ ระยะเผื่อ และสภาพการทำงาน หากต้องการเปลี่ยนวัสดุเป็น FC300 หรือแก้รูปทรงเดิม ควรให้ผู้รับผิดชอบด้านวิศวกรรมตรวจสอบและอนุมัติก่อนผลิต

อ่านรายละเอียดกระบวนการ Reverse Engineering สำหรับอะไหล่เครื่องจักร
https://casmetals.com/reverse-engineering/

6. ต้องส่งข้อมูลอะไรเพื่อขอราคาผลิตอะไหล่ OEM เหล็ก FC300

ข้อมูลสำคัญประกอบด้วยแบบหรือตัวอย่าง ขนาดโดยรวม จำนวนที่ต้องการ เกรดวัสดุและมาตรฐานอ้างอิง ตำแหน่งผิวกลึง พิกัดความคลาดเคลื่อน มิติวิกฤต เกณฑ์ตรวจรับ และกำหนดเวลาที่ต้องการใช้ชิ้นงาน หากเป็นอะไหล่ทดแทน ควรแจ้งปัญหาที่เกิดกับชิ้นเดิมและสภาพการทำงานด้วย

กรณีคาดว่าจะสั่งผลิตต่อเนื่อง ควรแจ้งจำนวนต่อครั้งและปริมาณใช้งานโดยประมาณ เพื่อให้ประเมินแนวทางทำแบบหล่อและควบคุมข้อมูลการผลิตได้เหมาะสม การส่งเพียงรูปถ่ายโดยไม่มีขนาดหรือจำนวนมักยังไม่เพียงพอสำหรับการประเมินราคาอย่างมีความหมาย

ตรวจรายการข้อมูลที่ควรเตรียมสำหรับ RFQ อะไหล่ OEM
https://casmetals.com/oem-parts-rfq-checklist/

ส่งรายละเอียดชิ้นงานให้ CASMETALS ตรวจสอบและเสนอราคา
https://casmetals.com/request-for-quote/

7. จำเป็นต้องระบุมาตรฐานของ FC300 ในแบบหรือไม่

ควรระบุมาตรฐานและข้อกำหนดวัสดุที่ลูกค้าต้องการให้ชัดเจน เพราะชื่อเกรดเพียงอย่างเดียวอาจไม่เพียงพอสำหรับการกำหนดวิธีตรวจรับในทุกโครงการ โดยเฉพาะงาน OEM ที่ต้องควบคุมข้อมูลให้สอดคล้องกันระหว่างแบบ ใบสั่งซื้อ และเอกสารตรวจสอบ

หากแบบเดิมระบุเพียง FC300 ควรตรวจสอบว่าอ้างอิงมาตรฐานใด ต้องการตรวจสอบคุณสมบัติหรือเอกสารประเภทใด และมีข้อกำหนดเฉพาะจากเจ้าของเครื่องจักรหรือไม่ ห้ามสรุปว่าเกรดจากคนละมาตรฐานสามารถใช้แทนกันได้ทุกประการเพียงเพราะชื่อหรือคุณสมบัติบางส่วนใกล้เคียงกัน

ศึกษาคุณสมบัติและปัจจัยที่เกี่ยวข้องกับวัสดุเหล็กหล่อ
https://casmetals.com/cast-iron-materials-properties/

8. ต้องเผื่องานกลึงสำหรับอะไหล่ OEM เหล็ก FC300 อย่างไร

ส่วนเผื่องานกลึงต้องพิจารณาตามขนาด รูปทรง ตำแหน่งผิวกลึง กระบวนการหล่อ การจับยึด และความต้องการของชิ้นงานสำเร็จ ไม่ควรกำหนดค่าเผื่อเหมือนกันทุกผิวหรือทุกชิ้นงาน เพราะบริเวณรู บ่า หน้าแปลน และแนวศูนย์อาจมีความต้องการแตกต่างกัน

ลูกค้าควรระบุให้ชัดว่าต้องการรับเป็นชิ้นงานหล่อ ชิ้นงานกลึงหยาบ หรือชิ้นงานกลึงสำเร็จ พร้อมแสดงมิติสำเร็จ Datum และพิกัดความคลาดเคลื่อน หากลูกค้ารับชิ้นงานไปกลึงเอง ควรตกลงขนาดหลังหล่อและส่วนเผื่อก่อนผลิต เพื่อป้องกันปัญหากลึงไม่ถึงผิวหรือเหลือเนื้อไม่เพียงพอ

ศึกษาหลักการกำหนดส่วนเผื่องานกลึงสำหรับชิ้นงานหล่อ
https://casmetals.com/machining-allowance-guide/

9. ควรกำหนดพิกัดความคลาดเคลื่อนของชิ้นงาน FC300 อย่างไร

พิกัดความคลาดเคลื่อนควรกำหนดตามหน้าที่ของแต่ละมิติ ไม่ควรใช้ค่าความแม่นยำสูงกับทุกส่วนของชิ้นงานโดยไม่มีความจำเป็น มิติที่เกี่ยวข้องกับการประกอบ แนวศูนย์ การซีล ระยะห่าง หรือชิ้นส่วนหมุนควรได้รับการระบุอย่างชัดเจน ส่วนผิวที่ไม่มีผลต่อการทำงานอาจใช้ข้อกำหนดที่เหมาะกับสภาพหล่อ

ควรแยกพิกัดความคลาดเคลื่อนของมิติหลังหล่อออกจากมิติหลังกลึง รวมถึงกำหนดจุดอ้างอิงและวิธีตรวจวัดให้สอดคล้องกัน หากแบบระบุค่าความคลาดเคลื่อนแคบกว่าที่กระบวนการหล่อรองรับ อาจต้องเพิ่มขั้นตอนการกลึงหรือปรับแบบก่อนอนุมัติการผลิต

อ่านแนวทางพิจารณาค่าคลาดเคลื่อนสำหรับงานหล่อ
https://casmetals.com/what-is-casting-tolerance/

10. การทำแบบหล่อมีผลต่อราคาและคุณภาพของอะไหล่ OEM หรือไม่

แบบหล่อมีผลโดยตรงต่อรูปทรงชิ้นงาน ความสม่ำเสมอของการผลิต ตำแหน่งแนวแบ่งแบบ การใช้ไส้แบบ และความสามารถในการสั่งผลิตซ้ำ รูปทรงที่มีโพรงภายใน ผนังหลายระดับ หรือส่วนที่ถอดแบบยากอาจต้องใช้การออกแบบแบบหล่อและไส้แบบซับซ้อนกว่าชิ้นงานรูปทรงทั่วไป

ก่อนทำแบบหล่อควรยืนยันแบบชิ้นงาน Revision จำนวนที่ต้องการ และขอบเขตงานกลึง การประเมินต้นทุนแบบหล่อไม่ควรแยกออกจากแผนการสั่งผลิต เพราะงานทดลองจำนวนน้อยและงานที่คาดว่าจะผลิตซ้ำอาจต้องการแนวทางจัดทำแบบแตกต่างกันตามความเหมาะสมของโครงการ

ศึกษาปัจจัยสำคัญในการออกแบบแบบหล่อ
https://casmetals.com/pattern-design-guide/

11. สามารถผลิตอะไหล่ OEM เหล็ก FC300 จำนวนน้อยได้หรือไม่

งานจำนวนน้อยสามารถส่งรายละเอียดให้ประเมินได้ แต่ความเหมาะสมต้องพิจารณาจากขนาด น้ำหนัก รูปทรง ความซับซ้อน ค่าแบบหล่อ งานกลึง และข้อกำหนดการตรวจสอบร่วมกัน ไม่ควรสรุปจากจำนวนชิ้นเพียงอย่างเดียวว่างานสามารถผลิตได้หรือมีต้นทุนต่อชิ้นเท่าใด

สำหรับงานซ่อมบำรุงที่ต้องการเพียงไม่กี่ชิ้น ควรแจ้งว่ามีโอกาสสั่งซ้ำหรือไม่ มีแบบหล่อเดิมหรือไม่ และต้องการเก็บข้อมูลเพื่อผลิตในอนาคตหรือไม่ ข้อมูลเหล่านี้ช่วยให้ประเมินวิธีทำแบบและขอบเขตงานได้เหมาะสม โดย CASMETALS จะพิจารณาเป็นรายโครงการและไม่ควรกำหนด MOQ จากข้อมูลทั่วไป

ดูรายละเอียดบริการหล่อชิ้นงานจำนวนน้อย
https://casmetals.com/low-volume-casting-service/

12. อะไหล่ OEM เหล็ก FC300 ต้องตรวจสอบคุณภาพอะไรบ้าง

การตรวจสอบควรสัมพันธ์กับหน้าที่และระดับความเสี่ยงของชิ้นงาน โดยอาจครอบคลุมการตรวจมิติ ลักษณะภายนอก ผิวงาน ตำแหน่งงานกลึง และข้อกำหนดวัสดุตามที่ตกลง หากชิ้นงานมีมิติวิกฤต ควรกำหนด Datum วิธีตรวจ และเกณฑ์ยอมรับไว้ในแบบหรือเอกสารประกอบ

งานที่มีความสำคัญต่อความปลอดภัย การซีล การหมุน หรือความต่อเนื่องของกระบวนการผลิตอาจต้องพิจารณาการตรวจเพิ่มเติมตามมาตรฐานและข้อกำหนดลูกค้า แต่ไม่ควรกำหนดวิธีตรวจแบบเดียวกันกับอะไหล่ทุกชนิด การตรวจที่ต้องการควรแจ้งก่อนเสนอราคาเพื่อให้รวมอยู่ในขอบเขตงานอย่างชัดเจน

ศึกษาการวางแผนควบคุมคุณภาพสำหรับชิ้นงานหล่อ
https://casmetals.com/quality-control-guide/

13. จำเป็นต้องตรวจสอบแบบไม่ทำลายกับอะไหล่ FC300 ทุกชิ้นหรือไม่

ไม่จำเป็นต้องใช้การตรวจสอบแบบไม่ทำลายทุกวิธีกับอะไหล่ FC300 ทุกชิ้น ประเภทและระดับการตรวจต้องพิจารณาจากรูปทรง ตำแหน่งเสี่ยง หน้าที่ของชิ้นส่วน มาตรฐานที่เกี่ยวข้อง และเกณฑ์ตรวจรับของลูกค้า การเพิ่มการตรวจโดยไม่มีวัตถุประสงค์ชัดเจนอาจไม่ตอบคำถามด้านคุณภาพที่ต้องการจริง

หากต้องการตรวจสอบบริเวณเฉพาะ ควรระบุตำแหน่ง เกณฑ์ยอมรับ สัดส่วนการสุ่มตรวจ และเอกสารผลการตรวจตั้งแต่ขั้นตอนขอราคา วิธีตรวจแต่ละชนิดมีขอบเขตและข้อจำกัดต่างกัน จึงควรเลือกให้สัมพันธ์กับลักษณะข้อบกพร่องที่ต้องการค้นหาแทนการระบุเพียงคำว่า NDT

ศึกษาประเภทและข้อจำกัดของการตรวจสอบแบบไม่ทำลาย
https://casmetals.com/ndt-inspection-guide/

14. สาเหตุใดที่ทำให้อะไหล่ OEM FC300 ผลิตแล้วประกอบไม่ได้

ปัญหาการประกอบอาจเกิดจากใช้แบบผิด Revision ไม่ระบุจุดอ้างอิง คัดลอกขนาดจากตัวอย่างที่สึกหรอ ไม่แยกมิติหล่อกับมิติกลึง หรือไม่ได้ส่งข้อมูลชิ้นส่วนคู่ประกอบ บางกรณีชิ้นงานเดิมผ่านการซ่อมหรือดัดแปลงมาก่อน ทำให้ขนาดที่วัดได้ไม่ใช่ขนาดออกแบบเดิม

ก่อนผลิตควรทบทวนมิติวิกฤต แนวศูนย์ ตำแหน่งรู หน้าแปลน ระยะประกอบ และพิกัดความคลาดเคลื่อนร่วมกัน หากมีชิ้นส่วนคู่ประกอบควรส่งแบบหรือข้อมูลที่เกี่ยวข้องมาด้วย การตรวจชิ้นแรกก่อนผลิตต่อเนื่องอาจช่วยลดความเสี่ยงสำหรับงานที่มีรายละเอียดการประกอบซับซ้อน

ศึกษาปัญหาที่พบบ่อยในการสั่งผลิตอะไหล่ OEM
https://casmetals.com/common-oem-parts-problems/

15. จะเริ่มสั่งผลิตอะไหล่ OEM เหล็ก FC300 กับ CASMETALS ได้อย่างไร

เริ่มจากรวบรวมแบบ ตัวอย่าง รูปถ่าย ขนาด จำนวน เกรดวัสดุ ตำแหน่งงานกลึง และข้อมูลการใช้งาน หากอะไหล่เดิมเสียหาย ควรแจ้งลักษณะความเสียหาย อายุการใช้งานโดยประมาณ จุดที่สึกหรือแตก และการเปลี่ยนแปลงสภาพการทำงาน เพื่อประกอบการตรวจสอบความเหมาะสมของ FC300

CASMETALS จะตรวจความครบถ้วนของข้อมูล รูปทรง แนวทางทำแบบหล่อ งานกลึง และข้อกำหนดตรวจรับก่อนประเมินงาน หากข้อมูลบางส่วนยังไม่ยืนยัน ควรระบุเป็นประเด็นที่ต้องตรวจสอบแทนการคาดเดา เมื่อแบบและขอบเขตงานชัดเจนแล้วจึงดำเนินการเสนอราคาตามรายละเอียดของโครงการ

ดูขั้นตอนการเตรียมข้อมูลและสั่งผลิตชิ้นงานกับ CASMETALS
https://casmetals.com/how-to-order/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS