banner bg

รับหล่อฐานเครื่องจักรเหล็ก FC200 ตามขนาด

CASMETALS รับหล่อฐานเครื่อง เหล็ก FC200 สำหรับเครื่องจักรอุตสาหกรรม ผลิตตามแบบทางวิศวกรรม ขนาดที่กำหนด หรือตัวอย่างชิ้นงานเดิม เหมาะกับโครงการสร้างเครื่องจักรใหม่ งานซ่อมบำรุง และการผลิตฐานเครื่องทดแทนชิ้นส่วนที่แตกร้าว สึกหรอ เสียรูป หรือไม่สามารถจัดซื้อจากผู้ผลิตเดิมได้

ฐานเครื่องจักรเป็นส่วนประกอบที่ต้องรองรับน้ำหนักตัวเครื่อง ชุดส่งกำลัง มอเตอร์ แบริ่ง โต๊ะงาน หรืออุปกรณ์ประกอบอื่น ความเหมาะสมจึงไม่ได้ขึ้นอยู่กับเกรด FC200 เพียงอย่างเดียว แต่ต้องพิจารณารูปทรง ความหนา ตำแหน่งครีบเสริม จุดยึด พื้นที่กลึง โหลด การสั่นสะเทือน และสภาพติดตั้งร่วมกัน

สำหรับภาพรวมของงานหล่อตามสั่ง สามารถศึกษาขอบเขตบริการรับหล่อชิ้นงานตามแบบและความต้องการเฉพาะได้ที่

https://casmetals.com/custom-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FC200 เหมาะกับฐานเครื่องจักรอย่างไร

FC200 เป็นเหล็กหล่อเทาที่พบได้ในชิ้นส่วนเครื่องจักรหลายประเภท อย่างไรก็ตาม การระบุว่าเหมาะกับฐานเครื่องจักรชิ้นใดต้องตรวจสอบแบบ ขนาด รูปทรง การรับแรง และเงื่อนไขใช้งานเป็นรายกรณี ไม่ควรเลือกวัสดุจากชื่อเกรดหรือชิ้นงานเดิมเพียงอย่างเดียว

ผู้จัดซื้อและวิศวกรสามารถใช้หน้าข้อมูลเหล็ก FC200 เป็นข้อมูลเบื้องต้นก่อนส่งข้อกำหนดวัสดุให้ผู้ผลิตตรวจสอบ

https://casmetals.com/fc200-cast-iron/

หากต้องการทำความเข้าใจประเภทของเหล็กหล่อเทาและลักษณะโดยรวมของวัสดุก่อนเปรียบเทียบกับวัสดุอื่น สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

คุณสมบัติที่ทำให้เหล็กหล่อเทาถูกนำมาพิจารณาสำหรับตัวเรือนและฐานเครื่องจักร ได้แก่ ความสามารถในการขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อน ความสามารถในการกลึง และพฤติกรรมต่อการสั่นสะเทือนของโครงสร้าง แต่ประสิทธิภาพจริงจะขึ้นอยู่กับองค์ประกอบของวัสดุ กระบวนการผลิต ความหนาของแต่ละบริเวณ และการออกแบบชิ้นงานด้วย

ข้อมูลภาพรวมเกี่ยวกับคุณสมบัติของวัสดุเหล็กหล่อสำหรับการประเมินเบื้องต้นอยู่ที่

https://casmetals.com/cast-iron-materials-properties/

ส่วนตัวอย่างการนำเหล็กหล่อไปใช้กับชิ้นส่วนอุตสาหกรรมประเภทต่าง ๆ สามารถศึกษาได้ที่

https://casmetals.com/cast-iron-materials-applications/

ฐานเครื่องจักร FC200 ใช้กับงานประเภทใดได้บ้าง

ฐานเครื่องจักรเหล็ก FC200 อาจนำมาพิจารณาสำหรับชิ้นงานหลายลักษณะ เช่น

  • ฐานรองเครื่องจักรผลิต
  • ฐานเครื่องกลึงหรือเครื่องจักรเฉพาะทาง
  • ฐานรองมอเตอร์และชุดส่งกำลัง
  • แท่นรองเกียร์หรือชุดทดรอบ
  • ฐานเครื่องปั๊มขึ้นรูป
  • ฐานรองปั๊ม พัดลม หรือคอมเพรสเซอร์
  • แท่นเครื่องสำหรับงานประกอบ
  • ฐานเครื่องจักรทดแทนของเดิม
  • ฐานรองชุดแบริ่งหรือเพลาขับ
  • ชิ้นส่วนโครงสร้างที่ต้องกลึงพื้นที่ติดตั้ง

การใช้งานข้างต้นเป็นเพียงกลุ่มตัวอย่าง ไม่ได้หมายความว่า FC200 เหมาะกับทุกฐานเครื่อง โดยเฉพาะงานที่มีแรงกระแทกสูง โหลดสลับรุนแรง โครงสร้างบางมาก หรือมีข้อกำหนดด้านความเหนียวเป็นพิเศษ ควรตรวจสอบว่าต้องใช้เหล็กหล่อเกรดอื่น เหล็กหล่อกราไฟต์กลม เหล็กกล้าหล่อ หรือวัสดุชนิดอื่นแทนหรือไม่

แนวทางพิจารณาวัสดุสำหรับอะไหล่และส่วนประกอบเครื่องจักรสามารถใช้เป็นข้อมูลประกอบได้ที่

https://casmetals.com/machine-parts-material-selection/

รับหล่อฐานเครื่อง FC200 ตามแบบ

การผลิตจากแบบเหมาะกับกรณีที่ลูกค้ามี Drawing ระบุขนาด ตำแหน่งรู พื้นที่กลึง ค่าคลาดเคลื่อน เกรดวัสดุ และข้อกำหนดตรวจสอบอย่างชัดเจน แบบที่ครบถ้วนช่วยให้สามารถแยกขนาดหล่อกับขนาดสำเร็จหลังกลึง และลดความคลาดเคลื่อนในการตีความระหว่างผู้สั่งซื้อกับผู้ผลิต

ข้อมูลที่ควรมีในแบบฐานเครื่อง ได้แก่

  • ขนาดโดยรวมของฐานเครื่อง
  • น้ำหนักชิ้นงานหรือข้อมูลสำหรับประมาณน้ำหนัก
  • ความหนาของผนัง พื้นฐาน และครีบเสริม
  • ตำแหน่งรูยึด รูเพลา ร่อง และบ่ารับ
  • พื้นผิวที่ต้องกลึง
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • ค่าความเรียบ ความขนาน หรือความตั้งฉากที่ต้องการ
  • จุดอ้างอิงสำหรับการวัดและงานกลึง
  • เกรดวัสดุและมาตรฐานที่ลูกค้ากำหนด
  • จำนวนที่ต้องการผลิต
  • ข้อกำหนดการตรวจสอบหรือเอกสารประกอบ

รายละเอียดบริการผลิตชิ้นงานหล่อจาก Drawing อยู่ที่

https://casmetals.com/casting-from-drawing/

การออกแบบฐานเครื่องควรแยกให้ชัดเจนระหว่างผิวหล่อกับผิวที่ต้องกลึง เพราะขนาดในแบบสำเร็จไม่ควรถูกนำไปใช้เป็นขนาดแบบหล่อโดยตรงโดยไม่พิจารณาค่าเผื่องานกลึง การหดตัวของวัสดุ และเงื่อนไขของกระบวนการผลิต

      ส่งรายการงานหล่อหลายชิ้นเพื่อประเมินแยกได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ RFQ หลายรายการ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ RFQ หลายรายการ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

รับหล่อฐานเครื่องจากตัวอย่างเดิม

หากไม่มีแบบทางวิศวกรรม ลูกค้าสามารถส่งตัวอย่างฐานเครื่องเดิมให้ตรวจสอบความเป็นไปได้ในการสร้างชิ้นงานทดแทน กระบวนการอาจเริ่มจากการวัดขนาด บันทึกรูปทรง ระบุตำแหน่งประกอบ ตรวจพื้นที่สึกหรอ และจัดทำข้อมูลสำหรับการผลิต

รายละเอียดการรับผลิตชิ้นงานจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

อย่างไรก็ตาม การผลิตจากตัวอย่างมีข้อจำกัดสำคัญ ตัวอย่างที่ผ่านการใช้งานอาจสึก แตก โก่ง หรือถูกซ่อมแซมมาก่อน ขนาดที่ตรวจวัดจึงอาจไม่ใช่ขนาดเดิมจากโรงงาน นอกจากนี้ รูปลักษณ์ของชิ้นงานไม่สามารถยืนยันชนิดวัสดุหรือสมบัติเดิมทั้งหมดได้ หากวัสดุเป็นข้อกำหนดสำคัญ ควรมีข้อมูลจากเอกสารเดิมหรือพิจารณาการวิเคราะห์และทดสอบตามความจำเป็น

ในกรณีฐานเครื่องมีขนาดใหญ่ ถูกติดตั้งอยู่กับเครื่องจักร หรือไม่สามารถส่งตัวอย่างทั้งชิ้นได้ ควรส่งภาพถ่ายหลายมุม ขนาดหลัก รายละเอียดบริเวณติดตั้ง และชิ้นส่วนคู่ประกอบ เพื่อให้ประเมินข้อมูลที่ยังขาดก่อนตัดสินใจถอดชิ้นงาน

แนวทางสำหรับการผลิตอะไหล่เครื่องจักรในกรณีไม่มี Drawing อยู่ที่

https://casmetals.com/machine-parts-without-drawing/

จุดสำคัญในการออกแบบฐานเครื่องจักรสำหรับงานหล่อ

ความหนาของชิ้นงานต้องเหมาะสมและเปลี่ยนระดับอย่างต่อเนื่อง

บริเวณที่หนาและบางแตกต่างกันมากอาจเย็นตัวไม่พร้อมกัน จึงควรพิจารณาการเปลี่ยนความหนาอย่างต่อเนื่อง หลีกเลี่ยงมุมคมและจุดรวมเนื้อโลหะโดยไม่จำเป็น การเพิ่มเนื้อชิ้นงานไม่ได้ทำให้ฐานเครื่องเหมาะสมขึ้นเสมอ เพราะอาจเพิ่มน้ำหนัก ต้นทุน และความเสี่ยงในกระบวนการผลิต

ครีบเสริมต้องสัมพันธ์กับทิศทางรับแรง

ครีบเสริมควรออกแบบตามหน้าที่ของโครงสร้าง ไม่ควรวางจากรูปทรงภายนอกเพียงอย่างเดียว ต้องพิจารณาตำแหน่งรับน้ำหนัก จุดยึด แรงจากชุดส่งกำลัง และพื้นที่ที่ต้องกลึงหรือเจาะภายหลัง

พื้นที่กลึงต้องเข้าถึงได้

ฐานเครื่องมักมีผิวหน้าสำหรับติดตั้งมอเตอร์ แบริ่ง รางเลื่อน หรือชุดเครื่องจักร ผู้ออกแบบจึงควรตรวจสอบว่าพื้นที่ดังกล่าวมีเนื้อเพียงพอสำหรับงานกลึง สามารถจับยึดชิ้นงานได้ และไม่ถูกครีบหรือส่วนยื่นขัดขวางการเข้าถึงของเครื่องมือตัด

ตำแหน่งรูไม่ควรพึ่งการหล่อทั้งหมด

รูยึดและรูที่ต้องควบคุมขนาดอย่างแม่นยำอาจต้องใช้การเจาะ คว้าน หรือต๊าปหลังการหล่อ ควรระบุขอบเขตให้ชัดว่ารูใดเป็นรูหล่อ รูใดต้องกลึง และขนาดใดเป็นขนาดสำเร็จ

หลักการออกแบบกระสวนและข้อพิจารณาที่เกี่ยวข้องกับรูปทรงชิ้นงานสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/pattern-design-guide/

ค่าคลาดเคลื่อนและค่าเผื่องานกลึง

ค่าคลาดเคลื่อนของงานหล่อกับงานกลึงเป็นคนละส่วนกัน พื้นผิวหล่อทั่วไปไม่ควรถูกกำหนดด้วยค่าคลาดเคลื่อนแบบเดียวกับพื้นที่ที่ผ่านการกัด เจาะ คว้าน หรือเจียระไน หากฐานเครื่องมีขนาดสำคัญหลายจุด ควรระบุ Datum และความสัมพันธ์ของพื้นผิวให้ชัดเจน

แนวทางพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่ออยู่ที่

https://casmetals.com/casting-tolerance-guide/

ค่าเผื่องานกลึงต้องพิจารณาตามขนาด รูปทรง ตำแหน่งพื้นผิว วิธีจับยึด และกระบวนการผลิต ไม่ควรนำค่าจากชิ้นงานอื่นมาใช้โดยอัตโนมัติ เพราะค่าเผื่อน้อยเกินไปอาจทำให้กลึงไม่ถึงผิวที่ต้องการ ขณะที่ค่าเผื่อมากเกินไปจะเพิ่มน้ำหนักหล่อ เวลาในการกลึง และปริมาณเศษโลหะ

ข้อมูลประกอบการกำหนดค่าเผื่องานกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

ก่อนเสนอราคา ควรตกลงให้ชัดเจนว่าลูกค้าต้องการเฉพาะชิ้นงานหล่อ ชิ้นงานหล่อพร้อมกลึงหยาบ หรือชิ้นงานกลึงสำเร็จตามแบบ รวมถึงระบุว่าขนาดและค่าคลาดเคลื่อนใดอยู่ในขอบเขตความรับผิดชอบของแต่ละฝ่าย

กระบวนการพิจารณาผลิตฐานเครื่อง FC200

กระบวนการผลิตจริงต้องเลือกให้เหมาะกับขนาด จำนวน รูปทรง และข้อกำหนดของฐานเครื่อง แต่การประเมินงานโดยทั่วไปประกอบด้วย

  1. ตรวจสอบแบบ รูปถ่าย หรือตัวอย่าง
  2. ยืนยันหน้าที่ของฐานเครื่องและสภาพใช้งาน
  3. ตรวจสอบเกรดวัสดุและข้อกำหนดที่อ้างอิง
  4. แยกขนาดหล่อออกจากขนาดหลังกลึง
  5. พิจารณาความหนา ครีบเสริม มุม และพื้นที่รวมเนื้อโลหะ
  6. ประเมินการทำกระสวนและแกนแบบ
  7. วางขอบเขตงานหล่อ งานทำความสะอาด และงานกลึง
  8. กำหนดจุดตรวจสอบที่สัมพันธ์กับแบบ
  9. ตรวจสอบจำนวนและข้อมูลเชิงพาณิชย์ก่อนเสนอราคา

สำหรับภาพรวมกระบวนการผลิตงานหล่อ สามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/foundry-process-guide/

หากต้องการดูแนวทางบริการผลิตอะไหล่เครื่องจักรอุตสาหกรรมหลายประเภท สามารถศึกษาได้ที่

https://casmetals.com/industrial-machine-parts-casting/

ส่วนแนวทางเฉพาะสำหรับงานหล่ออะไหล่เครื่องจักรตามความต้องการอยู่ที่

https://casmetals.com/custom-machine-parts-casting-guide/

การตรวจสอบฐานเครื่องก่อนนำไปประกอบ

ขอบเขตการตรวจสอบควรกำหนดตามความสำคัญของชิ้นงาน แบบทางวิศวกรรม และข้อตกลงในใบเสนอราคา โดยอาจพิจารณาหัวข้อต่อไปนี้

  • การตรวจสอบขนาดโดยรวม
  • ความหนาและตำแหน่งส่วนสำคัญ
  • ตำแหน่งพื้นผิวสำหรับงานกลึง
  • ตำแหน่งรูและจุดยึด
  • ความเรียบหรือความสัมพันธ์ของพื้นที่ติดตั้ง
  • สภาพผิวและตำหนิที่มองเห็นได้
  • ความครบถ้วนของครีบ ขอบ และส่วนประกอบตามแบบ
  • การตรวจสอบเพิ่มเติมตามข้อกำหนดเฉพาะของลูกค้า

วิธีตรวจสอบต้องสัมพันธ์กับเกณฑ์ยอมรับที่ตกลงกัน ไม่ควรระบุเพียงว่า “ตรวจสอบคุณภาพ” โดยไม่มีขนาด จุดตรวจ หรือมาตรฐานอ้างอิง การวางแผนควบคุมคุณภาพตั้งแต่ก่อนผลิตช่วยให้ผู้ซื้อและผู้ผลิตตีความผลการตรวจสอบตรงกันมากขึ้น

แนวทางด้านการควบคุมคุณภาพงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

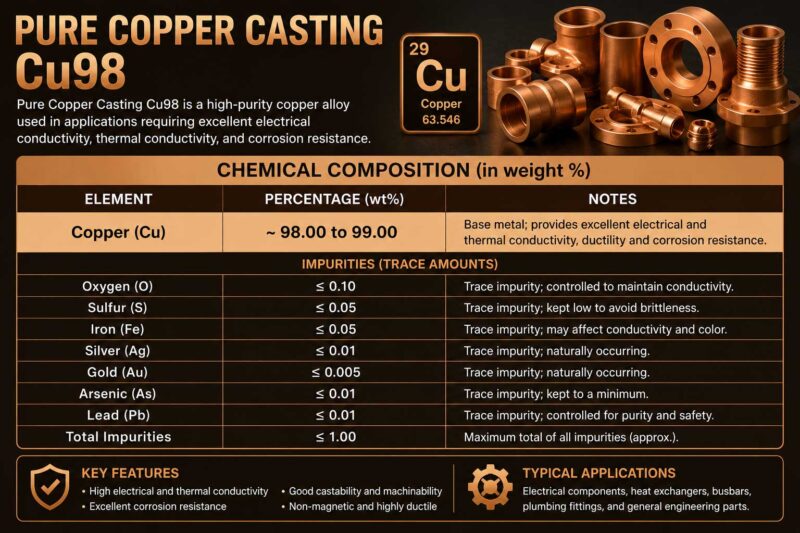
Bronze ค่าเคมี Cu98 e1781087624156
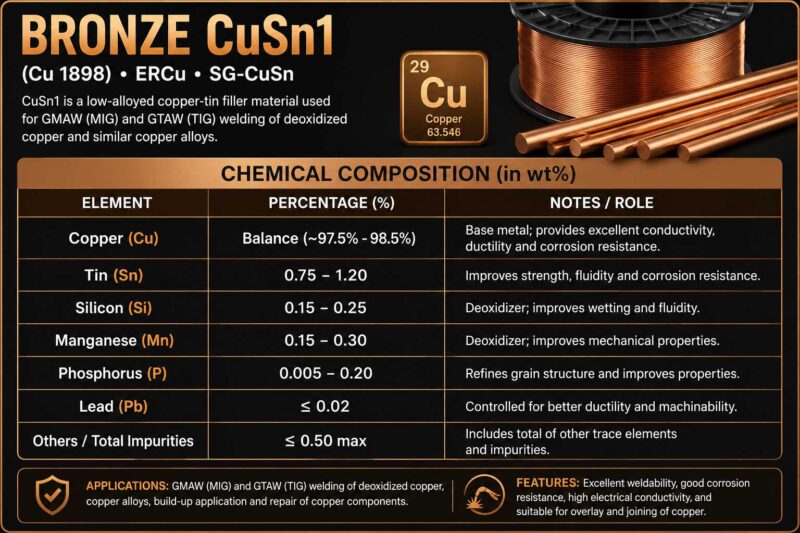
Bronze ค่าเคมี CuSn1 e1781087609203
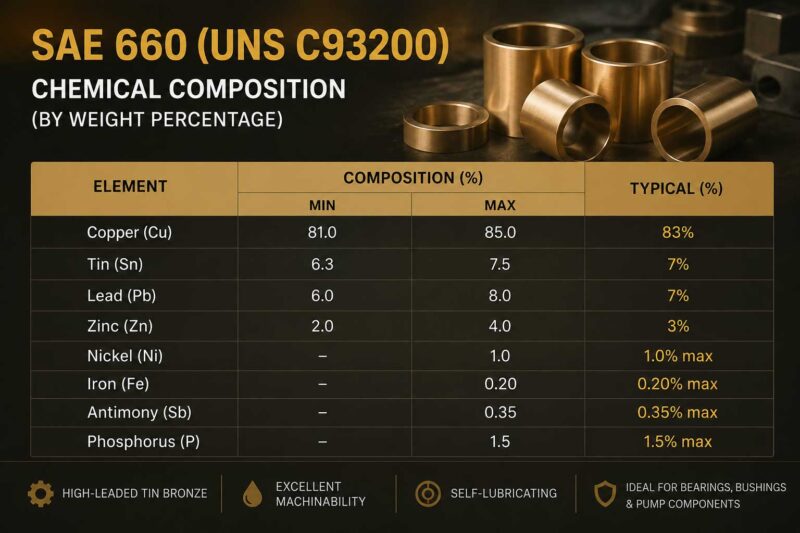
Bronze ค่าเคมี SAE660 e1781087322289
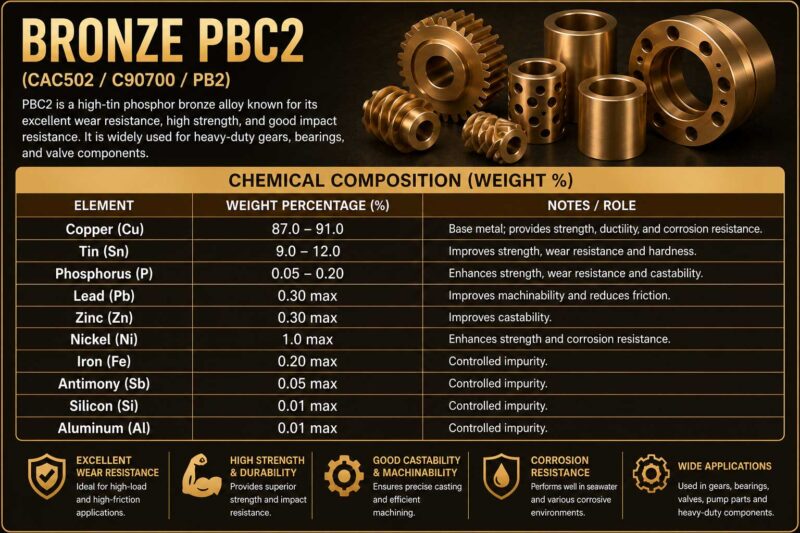
Bronze ค่าเคมี PBC2 e1781087594321
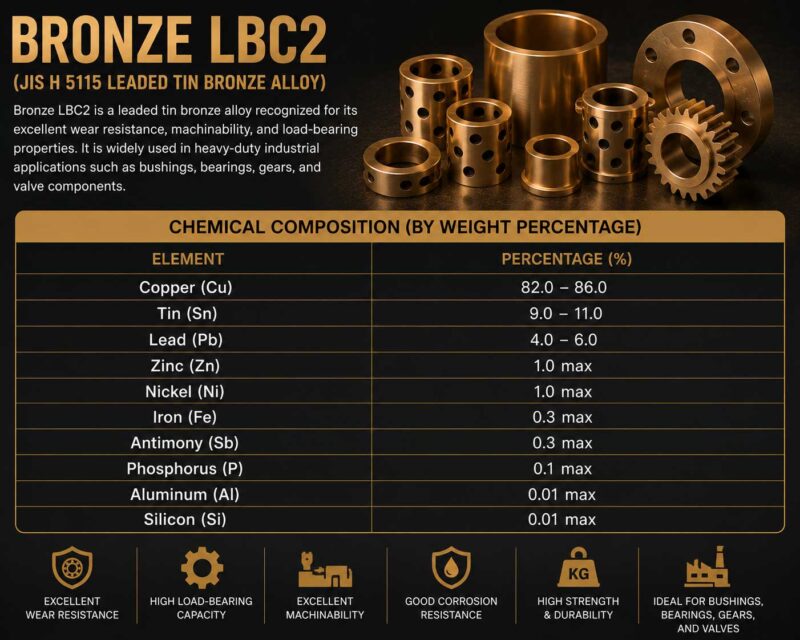
Bronze ค่าเคมี LBC2 e1781087489582
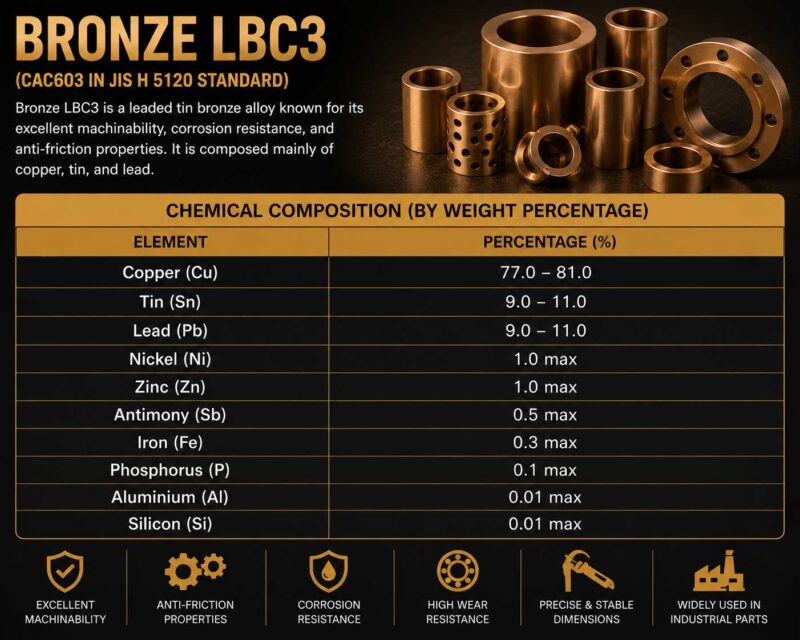
Bronze ค่าเคมี LBC3 e1781087505710
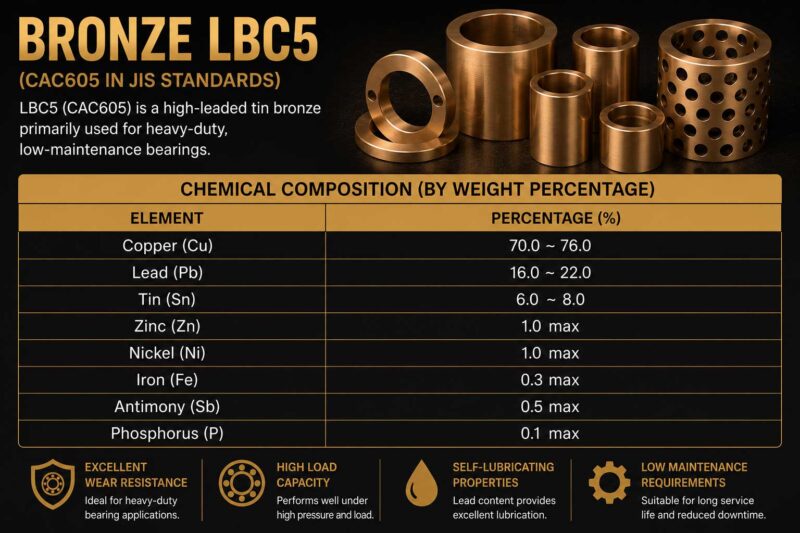
Bronze ค่าเคมี LBC5 e1781087528181

ข้อมูลที่ต้องใช้สำหรับประเมินราคา

การประเมินราคารับหล่อฐานเครื่อง เหล็ก FC200 ต้องใช้ข้อมูลมากกว่าความยาว ความกว้าง และความสูง เนื่องจากรูปทรงภายใน จำนวนแกนแบบ น้ำหนัก พื้นที่กลึง และข้อกำหนดตรวจสอบมีผลต่อการพิจารณากระบวนการและขอบเขตงาน

ควรจัดเตรียมข้อมูลดังต่อไปนี้

  • แบบ 2D หรือ 3D หากมี
  • ตัวอย่างเดิมหรือภาพถ่ายหลายมุม
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • จำนวนที่ต้องการ
  • เกรดวัสดุและมาตรฐานที่กำหนด
  • ผิวที่ต้องกลึงและขนาดสำเร็จ
  • ค่าคลาดเคลื่อนของจุดสำคัญ
  • ลักษณะโหลด การสั่นสะเทือน และแรงกระแทก
  • ตำแหน่งติดตั้งและชิ้นส่วนคู่ประกอบ
  • สภาพแวดล้อม เช่น ความชื้น ความร้อน ฝุ่น หรือสารเคมี
  • ข้อกำหนดการตรวจสอบและเอกสาร
  • เป้าหมายการนำชิ้นงานไปใช้งาน

เช็กลิสต์สำหรับจัดเตรียมข้อมูล RFQ ของอะไหล่เครื่องจักรอยู่ที่

https://casmetals.com/machine-parts-rfq-checklist/

ปัจจัยที่มีผลต่อราคาฐานเครื่องจักร FC200

ราคาจะขึ้นอยู่กับรายละเอียดของแต่ละโครงการ โดยมีปัจจัยสำคัญ เช่น

  • ขนาดและน้ำหนักชิ้นงาน
  • ความซับซ้อนของรูปทรง
  • จำนวนแกนแบบและรายละเอียดภายใน
  • จำนวนชิ้นที่สั่งผลิต
  • การทำกระสวนใหม่หรือการใช้กระสวนเดิม
  • เกรดวัสดุและข้อกำหนดเฉพาะ
  • พื้นที่และปริมาณงานกลึง
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • การตรวจสอบหรือการทดสอบที่กำหนด
  • การบรรจุและการขนส่งตามขนาดชิ้นงาน

CASMETALS ไม่กำหนดราคา ระยะเวลาผลิต หรือจำนวนสั่งขั้นต่ำจากชื่อชิ้นงานเพียงอย่างเดียว ต้องตรวจสอบแบบ ตัวอย่าง จำนวน และขอบเขตงานก่อนเสนอเงื่อนไขที่เกี่ยวข้อง

ขั้นตอนทั่วไปสำหรับการจัดเตรียมข้อมูลและสั่งผลิตสามารถดูได้ที่

https://casmetals.com/how-to-order/

ข้อควรระวังก่อนสั่งหล่อฐานเครื่อง FC200

อย่ากำหนดวัสดุจากชื่อเกรดเพียงอย่างเดียว

แม้ชิ้นงานเดิมจะระบุ FC200 แต่ควรตรวจสอบมาตรฐานที่อ้างอิง สภาพการรับแรง และสาเหตุที่ชิ้นงานเดิมเสียหาย หากฐานเดิมแตกจากแรงกระแทก การออกแบบ จุดรวมความเค้น หรือการติดตั้งไม่ตรงแนว การผลิตชิ้นใหม่ด้วยวัสดุเดิมเพียงอย่างเดียวอาจไม่แก้สาเหตุของปัญหา

อย่าใช้ขนาดจากชิ้นงานสึกเป็นขนาดผลิตทันที

รูยึด บ่า ผิวรองรับ และร่องต่าง ๆ อาจสึกหรือถูกกลึงซ่อมมาแล้ว ควรตรวจสอบกับชิ้นส่วนคู่ประกอบและระยะติดตั้งจริงก่อนกำหนดขนาดสำเร็จ

อย่าละเว้นข้อมูลพื้นที่กลึง

หากไม่ระบุพื้นที่กลึงตั้งแต่เริ่มต้น อาจเกิดความเข้าใจต่างกันระหว่างผิวหล่อกับผิวสำเร็จ โดยเฉพาะฐานเครื่องที่ต้องควบคุมความเรียบและตำแหน่งสัมพันธ์ของพื้นผิวหลายด้าน

อย่ายืนยันความเหมาะสมก่อนตรวจสภาพใช้งาน

การเลือก FC200 ขั้นสุดท้ายควรพิจารณาโหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม จุดยึด วัสดุคู่ประกอบ รูปทรง และกระบวนการผลิต หากมีข้อกำหนดเฉพาะจากผู้ผลิตเครื่องจักร ควรส่งมาพร้อมแบบหรือเอกสาร RFQ

ขอเสนอราคารับหล่อฐานเครื่อง เหล็ก FC200

ส่งแบบ รูปถ่าย หรือตัวอย่างฐานเครื่อง พร้อมระบุขนาด จำนวน เกรดวัสดุ ผิวที่ต้องกลึง ค่าคลาดเคลื่อน จุดติดตั้ง สภาพรับแรง และข้อกำหนดตรวจสอบ เพื่อให้ CASMETALS ตรวจสอบความครบถ้วน ประเมินความเหมาะสม และจัดทำขอบเขตเสนอราคา

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อฐานเครื่อง เหล็ก FC200 เหมาะกับงานประเภทใด

บริการรับหล่อฐานเครื่อง เหล็ก FC200 เหมาะสำหรับการผลิตฐานรองเครื่องจักร แท่นรองมอเตอร์ ฐานชุดเกียร์ ฐานรองปั๊ม ฐานเครื่องกลึง ฐานเครื่องจักรเฉพาะทาง และฐานสำหรับติดตั้งชุดแบริ่งหรือระบบส่งกำลัง ทั้งในโครงการสร้างเครื่องจักรใหม่และการผลิตอะไหล่ทดแทนชิ้นส่วนเดิมที่แตก สึกหรอ เสียรูป หรือเลิกผลิตแล้ว

อย่างไรก็ตาม การเลือก FC200 ต้องพิจารณาร่วมกับรูปทรง ความหนา จุดยึด ลักษณะโหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ และสภาพแวดล้อมใช้งาน เพราะฐานเครื่องบางประเภทอาจต้องการวัสดุที่มีความเหนียวหรือรองรับแรงกระแทกมากกว่า จึงควรส่งข้อมูลการใช้งานให้ผู้ผลิตตรวจสอบก่อนยืนยันเกรดวัสดุ สำหรับภาพรวมบริการรับหล่อชิ้นงานตามแบบและข้อกำหนดเฉพาะ สามารถศึกษาข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/custom-casting/

2. เหล็ก FC200 คืออะไร และเหตุใดจึงนำมาใช้ผลิตฐานเครื่องจักร

FC200 เป็นเกรดเหล็กหล่อเทาที่พบในงานชิ้นส่วนเครื่องจักรอุตสาหกรรมหลายประเภท การนำมาผลิตฐานเครื่องจักรมักพิจารณาจากความสามารถในการหล่อเป็นรูปทรงที่มีฐาน ผนัง ครีบเสริม บ่ารับ และพื้นที่สำหรับงานกลึง รวมถึงคุณลักษณะของเหล็กหล่อเทาที่เกี่ยวข้องกับการใช้งานด้านโครงสร้างเครื่องจักร

การระบุชื่อ FC200 เพียงอย่างเดียวยังไม่เพียงพอสำหรับยืนยันว่าฐานเครื่องจะเหมาะกับการใช้งานจริง ต้องตรวจสอบมาตรฐานที่ลูกค้าอ้างอิง สภาพชิ้นงานหลังหล่อ ความหนาแต่ละบริเวณ กระบวนการผลิต และข้อกำหนดการตรวจสอบร่วมกัน หากเป็นการผลิตทดแทนชิ้นงานเดิม ควรตรวจสอบข้อมูลวัสดุเดิมจากแบบ ป้ายเครื่อง เอกสารผู้ผลิต หรือผลการวิเคราะห์ที่เหมาะสม ไม่ควรพิจารณาจากสีและลักษณะภายนอกเพียงอย่างเดียว ข้อมูลเบื้องต้นเกี่ยวกับเหล็ก FC200 สามารถอ่านได้ที่

https://casmetals.com/fc200-cast-iron/

3. สามารถรับหล่อฐานเครื่อง FC200 ตาม Drawing ได้หรือไม่

สามารถประเมินการผลิตฐานเครื่อง FC200 จาก Drawing ได้ โดยแบบควรแสดงขนาดโดยรวม ความหนาของพื้นและผนัง ตำแหน่งครีบเสริม รูยึด บ่ารับ พื้นที่กลึง จุดอ้างอิง และค่าคลาดเคลื่อนของขนาดสำคัญอย่างชัดเจน หากมีแบบ 3D ควรส่งพร้อมแบบ 2D ที่ระบุข้อกำหนดวัสดุและรายละเอียดการตรวจสอบ เพื่อช่วยลดความคลาดเคลื่อนในการตีความ

แบบควรแยกระหว่างขนาดชิ้นงานหล่อกับขนาดสำเร็จหลังกลึง โดยเฉพาะผิวติดตั้งมอเตอร์ รางเลื่อน ชุดแบริ่ง หรือชิ้นส่วนคู่ประกอบ ไม่ควรนำขนาดสำเร็จไปใช้เป็นขนาดทำกระสวนโดยตรง เนื่องจากยังต้องพิจารณาการหดตัว ค่าเผื่องานกลึง และกระบวนการผลิต ก่อนขอราคา ควรตรวจสอบ Revision ของแบบและระบุจำนวนที่ต้องการให้ครบถ้วน รายละเอียดบริการผลิตชิ้นงานหล่อจากแบบอยู่ที่

https://casmetals.com/casting-from-drawing/

4. ไม่มีแบบ สามารถส่งฐานเครื่องเก่ามาเป็นตัวอย่างได้หรือไม่

หากไม่มี Drawing สามารถส่งฐานเครื่องเดิมมาให้ตรวจสอบความเป็นไปได้ในการผลิตจากตัวอย่างได้ กระบวนการประเมินอาจรวมถึงการวัดขนาด บันทึกรูปทรง ตรวจตำแหน่งติดตั้ง ระบุผิวที่ต้องกลึง และเปรียบเทียบกับชิ้นส่วนคู่ประกอบ หากตัวอย่างมีขนาดใหญ่หรือไม่สามารถเคลื่อนย้ายได้ ควรส่งภาพถ่ายหลายมุม พร้อมไม้บรรทัดหรือข้อมูลอ้างอิงขนาด จุดติดตั้ง และรายละเอียดบริเวณที่เสียหาย

ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก กัดกร่อน แตกร้าว โก่ง หรือผ่านการซ่อมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเดิมจากโรงงาน ผู้ผลิตไม่สามารถรับรองวัสดุ ขนาด และสมบัติเดิมทั้งหมดจากรูปลักษณ์ภายนอกเพียงอย่างเดียว จุดสำคัญจึงต้องตรวจสอบกับเครื่องจักรจริงหรือชิ้นส่วนคู่ประกอบก่อนกำหนดขนาดผลิต รายละเอียดเกี่ยวกับการรับหล่อจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

5. ถ้าไม่มีทั้ง Drawing และตัวอย่างครบถ้วน จะผลิตฐานเครื่องจักรได้หรือไม่

กรณีไม่มี Drawing และตัวอย่างไม่สมบูรณ์ ยังสามารถส่งข้อมูลที่มีอยู่ให้ประเมินเบื้องต้นได้ เช่น ภาพถ่ายฐานเครื่องหลายมุม ขนาดพื้นที่ติดตั้ง ระยะรูยึด ขนาดชิ้นส่วนคู่ประกอบ รุ่นเครื่องจักร ลักษณะการรับน้ำหนัก และภาพบริเวณที่เสียหาย ผู้ผลิตจะพิจารณาว่าข้อมูลเพียงพอสำหรับจัดทำแบบใหม่หรือจำเป็นต้องวัดหน้างานและตรวจสอบชิ้นส่วนเพิ่มเติม

ไม่ควรคาดเดาขนาดส่วนที่หายไปจากภาพถ่ายเพียงอย่างเดียว โดยเฉพาะระยะศูนย์กลางรู ความสูงของบ่ารับ ความขนานของผิวติดตั้ง และตำแหน่งเพลา เพราะความคลาดเคลื่อนอาจทำให้ประกอบไม่ได้หรือทำให้เครื่องจักรเกิดการเยื้องศูนย์ ก่อนเริ่มผลิตควรมีแบบหรือข้อมูลขนาดที่ได้รับการตรวจสอบและอนุมัติจากผู้เกี่ยวข้อง แนวทางเตรียมงานผลิตอะไหล่เครื่องจักรเมื่อไม่มี Drawing อยู่ที่

https://casmetals.com/machine-parts-without-drawing/

6. ฐานเครื่อง FC200 ต้องเผื่องานกลึงบริเวณใดบ้าง

บริเวณที่มักต้องพิจารณาเผื่องานกลึง ได้แก่ ผิววางเครื่อง ผิวรองมอเตอร์ ฐานติดตั้งชุดเกียร์ บ่ารับแบริ่ง รางเลื่อน หน้าแปลน รูเพลา รูยึด และพื้นผิวที่ต้องควบคุมความเรียบ ความขนาน หรือความตั้งฉาก แต่ไม่ได้หมายความว่าฐานเครื่องทุกชิ้นต้องกลึงทุกพื้นที่ ขอบเขตงานต้องกำหนดจากแบบและหน้าที่ของแต่ละพื้นผิว

ค่าเผื่องานกลึงไม่ควรกำหนดจากขนาดฐานเครื่องอย่างเดียว ต้องพิจารณารูปทรง ตำแหน่งผิว วิธีวางชิ้นงาน วิธีจับยึด ความสามารถในการเข้าถึงของเครื่องมือตัด และกระบวนการหล่อ หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงผิวที่ต้องการ แต่หากเผื่อมากเกินไปจะเพิ่มน้ำหนักชิ้นงาน ระยะเวลากลึง และต้นทุนการผลิต ดังนั้นควรระบุขนาดสำเร็จและสัญลักษณ์ผิวกลึงใน Drawing ให้ชัดเจน ข้อมูลเกี่ยวกับการกำหนดค่าเผื่องานกลึงอยู่ที่

https://casmetals.com/machining-allowance-guide/

7. งานหล่อฐานเครื่องสามารถควบคุมค่าคลาดเคลื่อนได้เท่ากับงานกลึงหรือไม่

ค่าคลาดเคลื่อนของผิวหล่อและผิวกลึงแตกต่างกัน พื้นผิวที่ต้องประกอบกับรางเลื่อน แบริ่ง มอเตอร์ หรือชุดส่งกำลังมักต้องผ่านงานกลึงเพื่อควบคุมขนาดและความสัมพันธ์ระหว่างพื้นผิว ส่วนพื้นที่ที่ไม่เกี่ยวข้องกับการประกอบอาจคงสภาพผิวหล่อไว้ตามข้อกำหนดที่ตกลงกัน

ผู้สั่งซื้อควรระบุ Datum ขนาดสำคัญ ความเรียบ ความขนาน ความตั้งฉาก และระยะศูนย์กลางของรูที่มีผลต่อการประกอบ ไม่ควรกำหนดค่าคลาดเคลื่อนแคบกับทุกขนาดโดยไม่มีเหตุผล เพราะอาจเพิ่มขั้นตอนการผลิตและการตรวจสอบโดยไม่สร้างประโยชน์ต่อการใช้งานจริง ก่อนเสนอราคาควรแยกให้ชัดว่าขนาดใดตรวจในสภาพหล่อและขนาดใดตรวจหลังกลึง แนวทางเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-tolerance-guide/

8. การออกแบบฐานเครื่อง FC200 ควรระวังเรื่องใดเป็นพิเศษ

การออกแบบฐานเครื่องสำหรับงานหล่อควรหลีกเลี่ยงมุมคม การเปลี่ยนความหนาอย่างฉับพลัน และบริเวณที่มีเนื้อโลหะรวมตัวหนาเกินความจำเป็น ครีบเสริมควรสัมพันธ์กับทิศทางรับแรงและไม่ขัดขวางการทำกระสวน การถอดแบบ การวางแกน หรือการเข้าถึงของเครื่องมือตัดในขั้นตอนงานกลึง

ตำแหน่งรู บ่ารับ และช่องภายในควรพิจารณาว่าจะขึ้นรูปจากการหล่อหรือทำภายหลังด้วยการกลึง หากฐานเครื่องมีโพรงภายในหรือรูปทรงซับซ้อน ต้องประเมินความเหมาะสมของแกนแบบและการรองรับแกนด้วย การเพิ่มความหนาโดยไม่มีการวิเคราะห์ไม่ได้ทำให้ฐานแข็งแรงขึ้นเสมอ และอาจเพิ่มน้ำหนักรวมถึงความเสี่ยงในบริเวณที่เย็นตัวช้ากว่าส่วนอื่น แนวทางด้านกระสวนและรูปทรงชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

9. ฐานเครื่องเหล็ก FC200 ต้องตรวจสอบคุณภาพอะไรบ้าง

ขอบเขตการตรวจสอบควรพิจารณาจากแบบ หน้าที่ของฐานเครื่อง ความสำคัญของขนาด และข้อกำหนดที่ตกลงกัน อาจประกอบด้วยการตรวจสภาพผิว ขนาดโดยรวม ความหนา ตำแหน่งรู พื้นที่กลึง จุดยึด และความสัมพันธ์ระหว่างผิวติดตั้ง หากมีข้อกำหนดด้านวัสดุ การทดสอบ หรือเอกสาร ควรระบุไว้ใน RFQ และใบสั่งซื้อก่อนเริ่มผลิต

คำว่า “ตรวจสอบคุณภาพ” เพียงอย่างเดียวอาจทำให้ผู้ซื้อและผู้ผลิตตีความไม่ตรงกัน จึงควรกำหนดจุดตรวจ เครื่องมือหรือวิธีตรวจ เกณฑ์ยอมรับ และผู้อนุมัติผลให้ชัดเจน โดยเฉพาะผิวที่มีผลต่อแนวเพลา การติดตั้งมอเตอร์ หรือความมั่นคงของเครื่องจักร การตรวจสอบขั้นสุดท้ายควรอ้างอิงแบบ Revision ที่ได้รับอนุมัติ แนวทางการควบคุมคุณภาพงานหล่ออยู่ที่

https://casmetals.com/quality-control-guide/

10. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อฐานเครื่อง เหล็ก FC200

ข้อมูลพื้นฐานที่ควรส่งประกอบด้วย Drawing หรือตัวอย่าง ขนาดโดยรวม จำนวนที่ต้องการ เกรดวัสดุ ผิวที่ต้องกลึง ขนาดสำเร็จ ค่าคลาดเคลื่อน จุดติดตั้ง และข้อกำหนดการตรวจสอบ หากเป็นการผลิตทดแทน ควรอธิบายสาเหตุที่ฐานเดิมเสียหาย พร้อมส่งภาพชิ้นงานและชิ้นส่วนคู่ประกอบเพื่อช่วยประเมินความเสี่ยง

ข้อมูลสภาพใช้งานที่เป็นประโยชน์ ได้แก่ น้ำหนักที่ฐานต้องรองรับ แรงกระแทก การสั่นสะเทือน อุณหภูมิ ความชื้น ฝุ่น สารเคมี ความถี่ในการใช้งาน และข้อจำกัดด้านพื้นที่ติดตั้ง ควรระบุด้วยว่าต้องการเฉพาะงานหล่อ งานหล่อพร้อมกลึงหยาบ หรืองานกลึงสำเร็จตามแบบ การส่งข้อมูลครบช่วยให้ผู้ผลิตกำหนดขอบเขตงานและลดคำถามระหว่างประเมินราคา เช็กลิสต์สำหรับ RFQ อะไหล่เครื่องจักรสามารถดูได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

11. สามารถเปลี่ยนจากวัสดุเดิมมาใช้ FC200 ได้หรือไม่

ไม่ควรเปลี่ยนวัสดุเดิมมาเป็น FC200 โดยพิจารณาเพียงราคา น้ำหนัก หรือความสะดวกในการผลิต ต้องตรวจสอบว่าวัสดุเดิมคืออะไร ฐานเครื่องรับแรงในลักษณะใด มีแรงกระแทกหรือโหลดสลับหรือไม่ และสาเหตุที่ต้องการเปลี่ยนวัสดุคืออะไร หากวัสดุเดิมถูกเลือกเพื่อรองรับความเหนียว ความแข็งแรงเฉพาะด้าน หรือสภาพแวดล้อมพิเศษ การเปลี่ยนเป็น FC200 อาจไม่ตอบข้อกำหนดเดิม

การเปลี่ยนวัสดุอาจทำให้ต้องทบทวนความหนา ครีบเสริม จุดรวมความเค้น วิธีติดตั้ง และขอบเขตการตรวจสอบร่วมด้วย ควรเปรียบเทียบข้อมูลจากมาตรฐานและเอกสารทางวิศวกรรม ไม่ควรถือว่าเกรดที่มีชื่อใกล้เคียงกันสามารถใช้แทนกันได้โดยอัตโนมัติ แนวทางประเมินวัสดุสำหรับชิ้นส่วนเครื่องจักรสามารถศึกษาได้ที่

https://casmetals.com/machine-parts-material-selection/

12. รับผลิตฐานเครื่อง FC200 จำนวนน้อยหรือผลิตเป็นอะไหล่ทดแทนได้หรือไม่

งานฐานเครื่องจักรจำนวนน้อยหรืองานผลิตทดแทนสามารถส่งรายละเอียดให้ประเมินได้ แต่ความเหมาะสมในการรับผลิตต้องพิจารณาจากขนาด น้ำหนัก รูปทรง ความซับซ้อนของกระสวน จำนวนแกนแบบ ขอบเขตงานกลึง และจำนวนที่ต้องการจริง ผู้ผลิตไม่ควรยืนยันจำนวนสั่งขั้นต่ำ ราคา หรือระยะเวลาผลิตจากชื่อชิ้นงานเพียงอย่างเดียว

สำหรับงานหนึ่งชิ้นหรือจำนวนน้อย ต้นทุนกระสวนและการเตรียมการผลิตอาจมีสัดส่วนต่อชิ้นสูงกว่างานผลิตหลายชิ้น ผู้ซื้อจึงควรแจ้งจำนวนที่ต้องการในครั้งแรกและปริมาณที่อาจสั่งซ้ำในอนาคต เพื่อให้ประเมินแนวทางทำกระสวนและขอบเขตการผลิตได้เหมาะสม หากเป็นอะไหล่เครื่องจักรที่เลิกผลิตแล้ว ควรส่งข้อมูลการติดตั้งและชิ้นส่วนคู่ประกอบมาด้วย ตัวอย่างบริการงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมอยู่ที่

https://casmetals.com/industrial-machine-parts-casting/

13. กระบวนการผลิตฐานเครื่อง FC200 มีขั้นตอนอย่างไร

กระบวนการเริ่มจากการตรวจสอบ Drawing หรือตัวอย่าง ยืนยันเกรดวัสดุ ขนาด จำนวน พื้นที่กลึง และข้อกำหนดตรวจสอบ จากนั้นจึงพิจารณารูปทรงชิ้นงาน การทำกระสวน การใช้แกนแบบ และแนวทางการผลิตที่เหมาะสมกับฐานเครื่องแต่ละแบบ หลังการหล่อจะมีขั้นตอนนำชิ้นงานออกจากแบบ ทำความสะอาด ตัดแต่ง และตรวจสอบตามขอบเขตที่ตกลง

หากรวมงานกลึง ต้องวางแผนจุดอ้างอิง วิธีจับยึด และลำดับการกลึงเพื่อควบคุมความสัมพันธ์ของผิวติดตั้ง การผลิตจริงอาจแตกต่างกันตามขนาด รูปทรง และข้อกำหนดของแต่ละโครงการ จึงไม่ควรใช้ขั้นตอนของฐานเครื่องหนึ่งชิ้นเป็นเงื่อนไขตายตัวสำหรับทุกงาน ภาพรวมความรู้เกี่ยวกับกระบวนการหล่อสามารถศึกษาได้ที่

https://casmetals.com/foundry-process-guide/

14. ราคาหล่อฐานเครื่อง เหล็ก FC200 คำนวณจากอะไร

ราคาหล่อฐานเครื่อง FC200 ขึ้นอยู่กับขนาดและน้ำหนักชิ้นงาน ความซับซ้อนของรูปทรง จำนวนแกนแบบ การทำกระสวน จำนวนที่สั่ง เกรดวัสดุ พื้นที่กลึง ค่าคลาดเคลื่อน และข้อกำหนดการตรวจสอบ ฐานเครื่องที่มีขนาดภายนอกใกล้กันอาจมีราคาแตกต่างกันมาก หากความหนา โพรงภายใน ครีบเสริม และขอบเขตงานกลึงไม่เหมือนกัน

ค่าใช้จ่ายควรแยกให้ชัดว่าครอบคลุมงานส่วนใด เช่น กระสวน ชิ้นงานหล่อ งานกลึง การตรวจสอบ การบรรจุ หรือการขนส่ง ผู้ซื้อไม่ควรเปรียบเทียบใบเสนอราคาจากราคาต่อกิโลกรัมเพียงอย่างเดียว แต่ควรเปรียบเทียบวัสดุ ขนาดสภาพส่งมอบ ผิวกลึง ค่าคลาดเคลื่อน เกณฑ์ยอมรับ และจำนวนชิ้นที่ได้รับด้วย ขั้นตอนเตรียมข้อมูลสำหรับสั่งผลิตสามารถศึกษาได้ที่

https://casmetals.com/how-to-order/

15. ขอใบเสนอราคารับหล่อฐานเครื่อง FC200 กับ CASMETALS ได้อย่างไร

ลูกค้าสามารถส่ง Drawing ไฟล์ 3D ภาพถ่าย หรือตัวอย่างฐานเครื่อง พร้อมแจ้งขนาด จำนวน เกรด FC200 ที่อ้างอิง พื้นที่กลึง ค่าคลาดเคลื่อน จุดติดตั้ง และสภาพใช้งาน หากฐานเครื่องเดิมแตกหรือเสียหาย ควรส่งภาพตำแหน่งที่เสียหายและอธิบายประวัติการใช้งาน เพื่อช่วยพิจารณาว่าควรตรวจสอบแบบ วัสดุ หรือเงื่อนไขติดตั้งเพิ่มเติมหรือไม่

ก่อนเสนอราคา CASMETALS ต้องตรวจสอบความครบถ้วนของข้อมูล ความเป็นไปได้ในการผลิต และขอบเขตงานที่ลูกค้าต้องการ การส่งเพียงขนาดกว้าง ยาว และสูงอาจยังไม่เพียงพอสำหรับฐานเครื่องที่มีครีบ โพรง รูยึด และพื้นผิวกลึงหลายตำแหน่ง จึงควรแนบข้อมูลทางวิศวกรรมให้มากที่สุด สามารถส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS