banner bg

โรงหล่อเหล็ก FC200 สำหรับอะไหล่เครื่องจักรอุตสาหกรรม

โรงหล่อ เหล็ก FC200 สำหรับอะไหล่เครื่องจักรอุตสาหกรรมต้องพิจารณามากกว่าการเลือกเกรดวัสดุตามชื่อในแบบ เพราะคุณภาพและความเหมาะสมของชิ้นงานยังขึ้นอยู่กับรูปทรง ขนาด ความหนาแต่ละตำแหน่ง จำนวนที่ต้องการ พื้นที่กลึง ค่าคลาดเคลื่อน และสภาพการใช้งานจริง

CASMETALS รับพิจารณาการผลิตชิ้นส่วนเหล็กหล่อ FC200 ตามแบบหรือตัวอย่างสำหรับงานซ่อมบำรุง งานสร้างอะไหล่ทดแทน และงานผลิตชิ้นส่วนเครื่องจักร ลูกค้าสามารถส่ง Drawing รูปถ่าย ตัวอย่างชิ้นงาน ขนาด จำนวน และรายละเอียดการใช้งาน เพื่อให้ตรวจสอบความเป็นไปได้ก่อนเสนอราคา

ดูภาพรวมบริการรับหล่องานตามความต้องการได้ที่
https://casmetals.com/custom-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FC200 คือวัสดุประเภทใด

FC200 เป็นชื่อเกรดที่ใช้เรียกเหล็กหล่อเทาในงานอุตสาหกรรม คำว่า “เหล็ก FC200” เป็นคำค้นที่พบได้ทั่วไป แต่ในทางเทคนิคควรเรียกว่า “เหล็กหล่อเทา FC200” เพื่อไม่ให้สับสนกับเหล็กกล้าหล่อหรือเหล็กเหนียวหล่อ

เหล็กหล่อเทามีโครงสร้างและพฤติกรรมแตกต่างจากเหล็กกล้า การนำ FC200 ไปใช้จึงควรพิจารณาหน้าที่ของชิ้นส่วน ทิศทางของแรง การสั่นสะเทือน การกระแทก การสึกหรอ และลักษณะการติดตั้ง ไม่ควรตัดสินจากชื่อเกรดเพียงอย่างเดียว

ศึกษาข้อมูลเฉพาะของเหล็กหล่อ FC200 ได้ที่
https://casmetals.com/fc200-cast-iron/

ดูภาพรวมวัสดุเหล็กหล่อและการเลือกใช้ในงานอุตสาหกรรมได้ที่
https://casmetals.com/cast-iron/

งานประเภทใดที่ควรส่งให้โรงหล่อเหล็ก FC200 พิจารณา

งานที่เหมาะสำหรับส่งให้โรงหล่อประเมิน ได้แก่ อะไหล่เครื่องจักรที่มีแบบเดิม ชิ้นส่วนที่มีตัวอย่างใช้งานอยู่ ชิ้นส่วนเลิกผลิต อะไหล่เครื่องจักรนำเข้า และชิ้นงานที่ต้องผลิตทดแทนเพื่อสนับสนุนแผนซ่อมบำรุง

ตัวอย่างกลุ่มชิ้นงานที่อาจพิจารณาใช้ FC200 เมื่อแบบและสภาพใช้งานรองรับ ได้แก่

  • ตัวเสื้อเครื่องจักรและตัวเสื้อชุดส่งกำลัง
  • ฐานเครื่องจักรและชิ้นส่วนรองรับ
  • พูลเลย์และชิ้นส่วนระบบส่งกำลังบางประเภท
  • ตัวเสื้อปั๊ม ฝาครอบ และชิ้นส่วนประกอบ
  • จาน หน้าแปลน และชิ้นส่วนรูปทรงเฉพาะ
  • อะไหล่ทดแทนสำหรับเครื่องจักรเก่าหรือเครื่องจักรนำเข้า
  • ชิ้นงานที่ต้องหล่อขึ้นรูปก่อนนำไปกลึงตามแบบ

อย่างไรก็ตาม รายการดังกล่าวไม่ใช่การยืนยันว่า FC200 เหมาะกับทุกชิ้นส่วน โรงหล่อต้องพิจารณาแบบ โหลด การกระแทก การสั่น อุณหภูมิ สภาพแวดล้อม และข้อกำหนดของผู้ใช้งานก่อนสรุปวัสดุ

ดูแนวทางการผลิตอะไหล่เครื่องจักรอุตสาหกรรมได้ที่
https://casmetals.com/industrial-machine-parts-casting/

ศึกษาประเภทของชิ้นส่วนเครื่องจักรที่ผลิตด้วยกระบวนการหล่อได้ที่
https://casmetals.com/types-of-machine-parts/

รับผลิตชิ้นงาน FC200 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่ลูกค้ามี Drawing ระบุขนาด รูปทรง ตำแหน่งรู ผิวประกอบ และข้อกำหนดสำคัญไว้อย่างชัดเจน แบบที่ครบถ้วนช่วยให้โรงหล่อแยกได้ว่าขนาดใดเป็นขนาดชิ้นงานหล่อ และขนาดใดเป็นขนาดสำเร็จหลังกลึง

ก่อนเสนอราคา ควรตรวจสอบข้อมูลต่อไปนี้

  • ชื่อหรือข้อกำหนดวัสดุ
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ
  • จำนวนที่ต้องการต่อครั้งและจำนวนที่คาดว่าจะใช้ต่อปี
  • จุดอ้างอิงสำหรับการตรวจสอบขนาด
  • พื้นที่ที่ต้องกลึง เจาะ คว้าน หรือทำเกลียว
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • สภาพผิวที่ต้องการหลังผลิต
  • วิธีตรวจสอบหรือเอกสารที่ลูกค้ากำหนด
  • สภาพการใช้งานของชิ้นส่วน

รายละเอียดบริการผลิตชิ้นงานจากแบบอยู่ที่
https://casmetals.com/casting-from-drawing/

แนวทางเตรียมแบบสำหรับส่งให้โรงหล่อตรวจสอบอยู่ที่
https://casmetals.com/drawing-guide-checklist/

      ต้องการงานหล่อที่จบถึง Machining?

     ส่งแบบให้ทีมงานช่วยวางแนวทางผลิตตั้งแต่งานหล่อจนถึงงานกลึงสำเร็จ

    • ประเมินเผื่อกลึง
    • แนะนำกระบวนการผลิต
    • ช่วยลดปัญหาขนาดคลาดเคลื่อน

รับผลิตอะไหล่ FC200 จากตัวอย่าง

หากไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างชิ้นงานเดิมให้ตรวจสอบเพื่อพิจารณาการสร้างแบบหรือสร้างชิ้นงานทดแทน กระบวนการนี้เหมาะกับอะไหล่เครื่องจักรเก่า อะไหล่เลิกผลิต หรืออะไหล่นำเข้าที่จัดซื้อได้ยาก

การผลิตจากตัวอย่างไม่ได้หมายความว่าจะสามารถยืนยันวัสดุเดิม ขนาดเดิม หรือสมบัติเดิมได้ทันที เพราะชิ้นงานตัวอย่างอาจผ่านการสึกหรอ บิดตัว แตก หรือซ่อมแซมมาก่อน ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดตั้งต้นของชิ้นงานใหม่

โรงหล่อและลูกค้าควรร่วมกันระบุว่า ตำแหน่งใดเป็นผิวใช้งาน ตำแหน่งใดต้องคืนขนาด และบริเวณใดสามารถปรับแบบเพื่อให้ผลิตได้เหมาะสมขึ้น หากไม่ทราบวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์เพิ่มเติมก่อนเลือกเกรดสำหรับผลิตจริง

รายละเอียดการผลิตชิ้นงานหล่อจากตัวอย่างอยู่ที่
https://casmetals.com/casting-from-sample/

กรณีต้องสร้างข้อมูลทางวิศวกรรมจากอะไหล่เดิม สามารถศึกษาการทำ Reverse Engineering ได้ที่
https://casmetals.com/reverse-engineering/

การผลิตอะไหล่ทดแทนและอะไหล่ OEM

โรงหล่อเหล็ก FC200 อาจมีบทบาทในการผลิตอะไหล่ทดแทนสำหรับเครื่องจักรที่เจ้าของโรงงานต้องการลดความเสี่ยงจากการหยุดเครื่อง ไม่สามารถหาอะไหล่จากผู้ผลิตเดิม หรือมีระยะเวลาจัดซื้อจากต่างประเทศไม่สอดคล้องกับแผนซ่อมบำรุง

การผลิตอะไหล่ทดแทนต้องตรวจสอบทั้งรูปร่าง วัสดุ การสวมประกอบ และหน้าที่ของชิ้นส่วน การทำชิ้นงานให้มีรูปร่างเหมือนของเดิมเพียงอย่างเดียวอาจไม่เพียงพอ หากไม่ทราบว่าตำแหน่งใดรับแรง ตำแหน่งใดเป็นผิวซีล หรือส่วนใดต้องกลึงร่วมกับชิ้นส่วนอื่น

ดูแนวทางการผลิตชิ้นส่วนหล่อทดแทนได้ที่
https://casmetals.com/replacement-parts-casting/

ดูข้อมูลการผลิตอะไหล่ OEM ทดแทนตามข้อกำหนดได้ที่
https://casmetals.com/oem-replacement-parts/

การเลือก FC200 ต้องพิจารณาสภาพใช้งานจริง

แม้แบบเดิมจะระบุ FC200 โรงหล่อควรได้รับข้อมูลสภาพการใช้งานเพื่อช่วยตรวจสอบความสอดคล้องของวัสดุ โดยเฉพาะกรณีที่ชิ้นงานเดิมเสียหายก่อนอายุใช้งานที่คาดหวัง หรือมีการเปลี่ยนเงื่อนไขการทำงานของเครื่องจักร

ข้อมูลสำคัญที่ควรแจ้ง ได้แก่

  • หน้าที่ของชิ้นส่วนในเครื่องจักร
  • ลักษณะโหลดและทิศทางการรับแรง
  • การกระแทกหรือการสั่นสะเทือน
  • อุณหภูมิขณะใช้งาน
  • สารเคมี ความชื้น หรือสภาพแวดล้อมที่สัมผัส
  • วัสดุของชิ้นส่วนคู่ประกบหรือคู่สัมผัส
  • ความเร็วรอบหรือการเคลื่อนที่
  • ระบบหล่อลื่น
  • ลักษณะความเสียหายของชิ้นงานเดิม
  • อายุใช้งานที่ต้องการและรอบการซ่อมบำรุง

หากงานต้องรับแรงกระแทกหรือมีความเสี่ยงต่อการแตก ไม่ควรสรุปว่า FC200 เหมาะสมโดยอาศัยชื่ออะไหล่เพียงอย่างเดียว ควรให้ผู้รับผิดชอบด้านวิศวกรรมตรวจสอบข้อกำหนดก่อนผลิต

อ่านภาพรวมการประยุกต์ใช้วัสดุเหล็กหล่อได้ที่
https://casmetals.com/cast-iron-materials-applications/

รูปทรงชิ้นงานมีผลต่อความเป็นไปได้ในการหล่อ

ชิ้นงาน FC200 ที่มีผนังบางสลับหนา มุมเปลี่ยนหน้าตัดฉับพลัน โพรงภายในซับซ้อน หรือมีพื้นที่สะสมเนื้อโลหะ จำเป็นต้องตรวจสอบความเหมาะสมของแบบก่อนทำแบบหล่อ

ประเด็นที่ควรพิจารณาร่วมกันประกอบด้วย

  • ความสม่ำเสมอของความหนาผนัง
  • รัศมีบริเวณมุมและจุดเปลี่ยนหน้าตัด
  • ตำแหน่งแบ่งแบบ
  • ความจำเป็นของไส้แบบ
  • ทิศทางการถอดแบบ
  • พื้นที่สำหรับระบบทางวิ่งและป้อนโลหะ
  • ตำแหน่งที่ต้องกลึงหลังหล่อ
  • จุดที่ต้องควบคุมการเสียรูป
  • ตำแหน่งสำหรับจับยึดระหว่างการกลึงและตรวจสอบ

โรงหล่อควรตรวจ Design for Casting ก่อนเริ่มทำแบบ เพราะการแก้ไขหลังสร้างแบบหล่อหรือผลิตชิ้นงานทดลองแล้วอาจกระทบทั้งต้นทุนและกำหนดการ

ศึกษาหลักการออกแบบแบบหล่อได้ที่
https://casmetals.com/pattern-design-guide/

ดูภาพรวมกระบวนการหล่อทรายสำหรับชิ้นงานอุตสาหกรรมได้ที่
https://casmetals.com/sand-casting-guide/

ต้องกำหนดขนาดหล่อและขนาดหลังกลึงให้ชัดเจน

ข้อผิดพลาดที่พบบ่อยในการสั่งผลิตอะไหล่ FC200 คือการส่งเฉพาะขนาดสำเร็จโดยไม่ระบุว่าพื้นที่ใดต้องผ่านการกลึง โรงหล่อต้องใช้ข้อมูลนี้เพื่อประเมินเนื้อเผื่อกลึง การจับยึด และความเป็นไปได้ในการควบคุมขนาด

ผิวที่ต้องประกบกับแบริ่ง ซีล เพลา หน้าแปลน ฝาครอบ หรือตัวเครื่องควรระบุให้ชัดเจน รวมถึง Datum และค่าคลาดเคลื่อนที่มีผลต่อการประกอบ หากลูกค้าต้องการเฉพาะชิ้นงานหล่อดิบ ควรแจ้งด้วยว่าจะนำไปกลึงต่อที่ใดและต้องการจุดอ้างอิงใดบนชิ้นงาน

อ่านแนวทางการกำหนดเนื้อเผื่อกลึงได้ที่
https://casmetals.com/machining-allowance-guide/

ศึกษาประเด็นค่าคลาดเคลื่อนของชิ้นงานหล่อได้ที่
https://casmetals.com/casting-tolerance-guide/

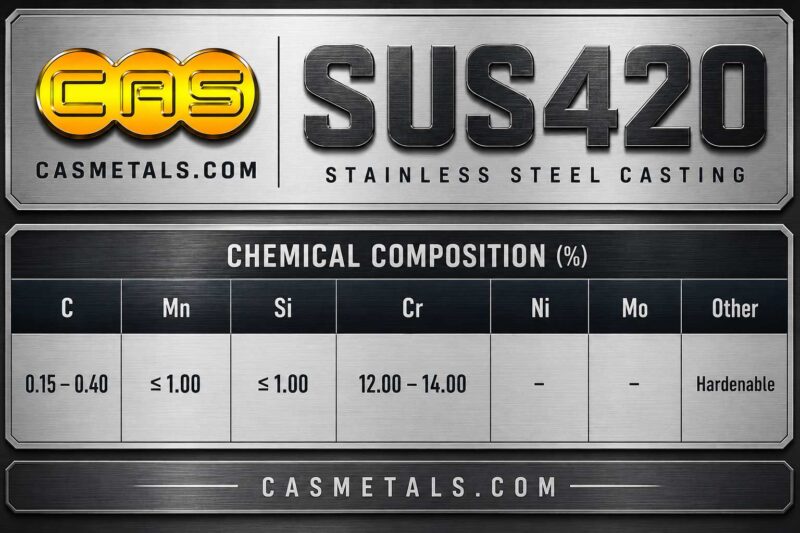
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
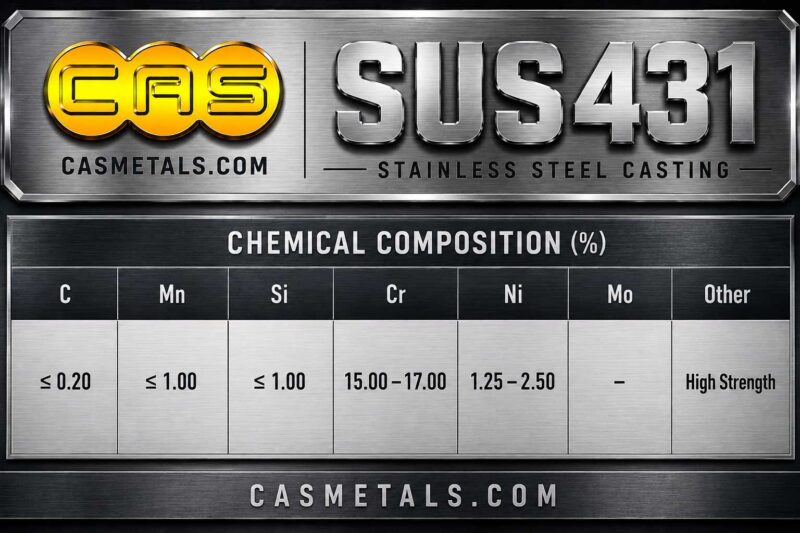
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
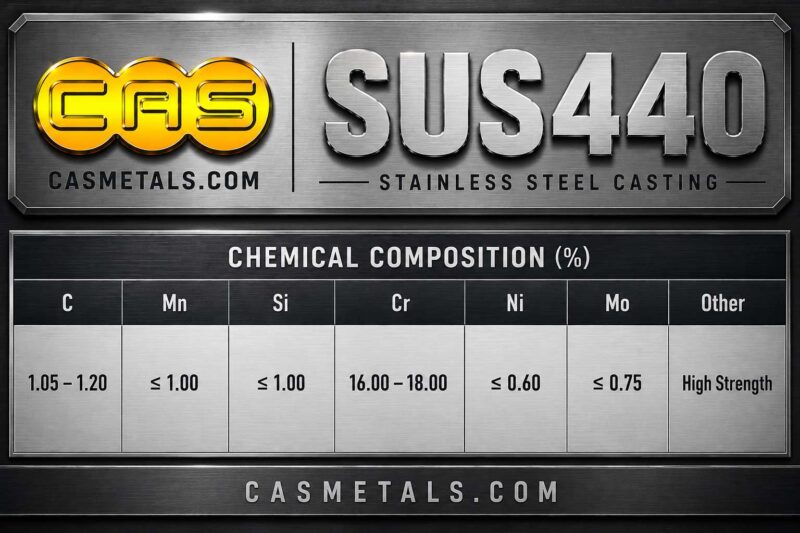
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
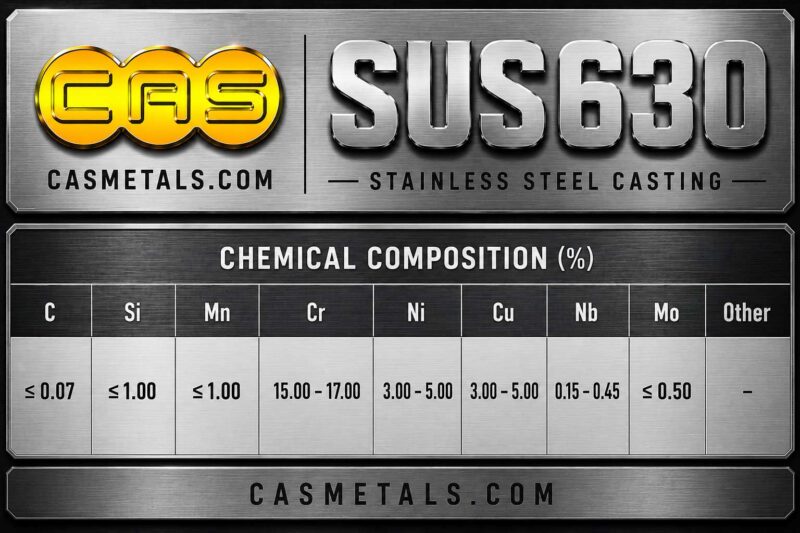
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
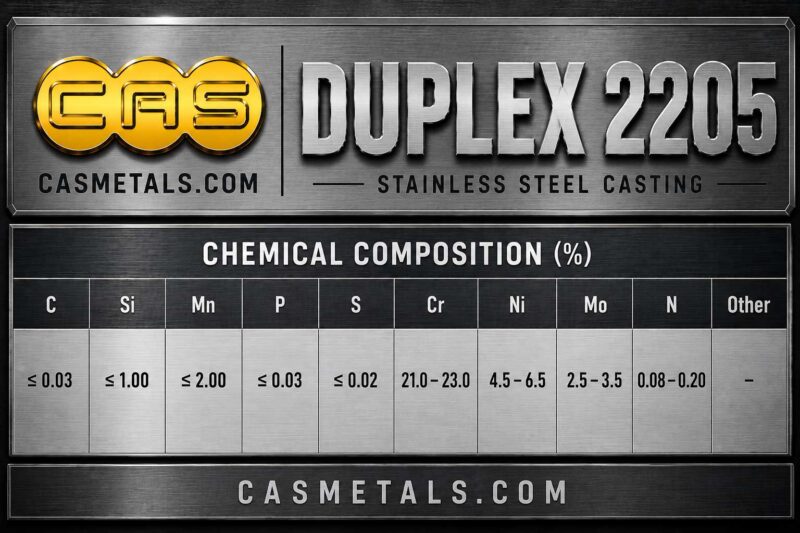
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

โรงหล่อควรตรวจอะไรระหว่างการผลิต

แผนควบคุมคุณภาพควรสัมพันธ์กับความสำคัญของชิ้นส่วน ไม่จำเป็นต้องกำหนดการตรวจทุกชนิดกับทุกงาน แต่ควรระบุให้ชัดว่าลูกค้าต้องการตรวจอะไร ใช้เกณฑ์ใด และเอกสารใดต้องส่งมอบ

หัวข้อที่อาจต้องตกลงก่อนสั่งผลิต ได้แก่

  • การยืนยันวัสดุตามข้อกำหนด
  • การตรวจสอบขนาดของชิ้นงานหล่อหรือชิ้นงานกลึง
  • การตรวจลักษณะภายนอกและความสมบูรณ์ของผิว
  • การตรวจพื้นที่สำคัญตาม Drawing
  • การทดลองประกอบในกรณีที่เหมาะสม
  • การตรวจเพิ่มเติมตามความสำคัญและความเสี่ยงของชิ้นส่วน
  • รูปแบบรายงานหรือเอกสารที่ผู้ซื้อกำหนด

วิธีตรวจและเกณฑ์ยอมรับควรได้รับการตกลงก่อนผลิต ไม่ควรรอให้ชิ้นงานเสร็จแล้วจึงเพิ่มข้อกำหนดที่ไม่เคยรวมอยู่ในการประเมินราคา

ดูแนวทางวางแผนควบคุมคุณภาพงานหล่อได้ที่
https://casmetals.com/quality-control-guide/

ศึกษาภาพรวมขั้นตอนการทำงานของโรงหล่อได้ที่
https://casmetals.com/foundry-process-guide/

โรงหล่อ FC200 สำหรับงานจำนวนน้อย

งานซ่อมบำรุงมักต้องการอะไหล่เพียงไม่กี่ชิ้น แต่ความเหมาะสมในการรับผลิตไม่ได้พิจารณาจากจำนวนเพียงอย่างเดียว โรงหล่อต้องประเมินขนาด น้ำหนัก ความซับซ้อนของแบบ ต้นทุนการทำ Pattern งานไส้แบบ งานกลึง และการตรวจสอบที่ต้องการร่วมกัน

สำหรับงานจำนวนน้อย การมีตัวอย่างหรือ Drawing ที่ชัดเจนจะช่วยให้ประเมินงานได้ตรงกว่าเดิม หากเป็นอะไหล่ที่มีโอกาสใช้ซ้ำ ควรแจ้งประมาณการความต้องการในอนาคตเพื่อใช้ประกอบการเลือกรูปแบบ Pattern และแผนการผลิต

ดูข้อมูลบริการหล่องานจำนวนน้อยได้ที่
https://casmetals.com/low-volume-casting-service/

ข้อมูลที่ต้องส่งเพื่อขอราคาโรงหล่อเหล็ก FC200

เพื่อให้โรงหล่อประเมินความเหมาะสมและจัดทำราคาได้ ควรส่งข้อมูลให้ครบมากที่สุด ดังนี้

  1. Drawing หรือรูปถ่ายหลายมุม
  2. ตัวอย่างชิ้นงานเดิม หากไม่มีแบบ
  3. ขนาดโดยรวมและน้ำหนักโดยประมาณ
  4. เกรดวัสดุที่ระบุในแบบหรือข้อมูลที่มีอยู่
  5. จำนวนที่ต้องการต่อครั้ง
  6. จำนวนที่คาดว่าจะใช้ในอนาคต
  7. ระบุว่าต้องการงานหล่อดิบหรืองานพร้อมกลึง
  8. ขนาดสำคัญและค่าคลาดเคลื่อน
  9. สภาพการใช้งานและหน้าที่ของชิ้นส่วน
  10. ปัญหาของอะไหล่เดิม หากเป็นงานทดแทน
  11. ข้อกำหนดการตรวจสอบและเอกสาร
  12. กำหนดเวลาที่ต้องการใช้ชิ้นงานเพื่อประกอบการพิจารณา

หากข้อมูลยังไม่ครบ ควรส่งสิ่งที่มีอยู่ก่อนเพื่อให้ตรวจสอบรายการที่ต้องเพิ่มเติม โรงหล่อไม่ควรเสนอวัสดุ ราคา หรือกำหนดการผลิตโดยไม่มีข้อมูลพื้นฐานของชิ้นงานเพียงพอ

ดาวน์โหลดหรือใช้รายการตรวจสอบ RFQ สำหรับอะไหล่เครื่องจักรได้ที่
https://casmetals.com/machine-parts-rfq-checklist/

ดูขั้นตอนการสั่งผลิตงานกับ CASMETALS ได้ที่
https://casmetals.com/how-to-order/

ปัจจัยที่มีผลต่อราคางานหล่อ FC200

ราคางานหล่อ FC200 ไม่ได้ขึ้นอยู่กับน้ำหนักโลหะเพียงอย่างเดียว ปัจจัยที่ต้องนำมาประเมินร่วมกัน ได้แก่ รูปทรง ขนาด ความซับซ้อน จำนวนชิ้น Pattern ไส้แบบ ความยากในการทำความสะอาดชิ้นงาน งานกลึง ค่าคลาดเคลื่อน การตรวจสอบ และเอกสารที่ต้องส่งมอบ

งานหนึ่งชิ้นกับงานผลิตต่อเนื่องอาจใช้โครงสร้างต้นทุนต่างกัน หากลูกค้ามีแผนสั่งซ้ำ ควรแจ้งปริมาณต่อรอบและความต้องการต่อปีตามข้อมูลจริง เพื่อช่วยให้ประเมินแนวทางการผลิตได้เหมาะสม

CASMETALS ไม่ควรกำหนดราคา ระยะเวลาผลิต หรือจำนวนขั้นต่ำจากชื่อเกรด FC200 เพียงอย่างเดียว ต้องตรวจแบบหรือตัวอย่างก่อนทุกครั้ง

วิธีประเมินโรงหล่อเหล็ก FC200 สำหรับอะไหล่เครื่องจักร

ก่อนเลือกโรงหล่อ ผู้ซื้อควรพิจารณาว่าผู้ผลิตสามารถทบทวนข้อกำหนดของชิ้นงานอย่างเป็นระบบหรือไม่ ประเด็นสำคัญประกอบด้วย

  • เข้าใจความแตกต่างระหว่างขนาดหล่อและขนาดกลึง
  • ตรวจสอบแบบหรือตัวอย่างก่อนเสนอราคา
  • ขอข้อมูลสภาพใช้งานเมื่อจำเป็น
  • ไม่ยืนยันเกรดวัสดุจากรูปลักษณ์เพียงอย่างเดียว
  • สามารถอธิบายข้อจำกัดของรูปทรงและกระบวนการผลิต
  • กำหนดขอบเขตงานหล่อ งานกลึง และการตรวจสอบชัดเจน
  • แจ้งรายการข้อมูลที่ต้องใช้ก่อนเริ่มงาน
  • มีช่องทางให้ทบทวนแบบและข้อกำหนดร่วมกัน

เป้าหมายไม่ใช่เพียงการได้ชิ้นงานที่มีรูปร่างเหมือนตัวอย่าง แต่ต้องได้ชิ้นงานที่มีข้อกำหนดชัดเจน สามารถตรวจรับ และเหมาะกับหน้าที่ตามข้อมูลที่ผู้ซื้อและผู้ผลิตตกลงกัน

ส่งแบบหรือตัวอย่างให้ CASMETALS ตรวจสอบ

หากต้องการหาโรงหล่อ เหล็ก FC200 สำหรับอะไหล่เครื่องจักรอุตสาหกรรม สามารถส่ง Drawing รูปถ่าย ตัวอย่างชิ้นงาน ขนาด จำนวน งานกลึง และสภาพใช้งานให้ CASMETALS ตรวจสอบเบื้องต้น

กรณีไม่มี Drawing ควรส่งภาพชิ้นงานหลายมุม ระบุขนาดหลัก จุดสวมประกอบ และปัญหาของชิ้นงานเดิม เพื่อใช้พิจารณาว่าต้องเก็บข้อมูลเพิ่มเติมหรือทำ Reverse Engineering ก่อนผลิตหรือไม่

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่
https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. โรงหล่อเหล็ก FC200 รับผลิตอะไหล่เครื่องจักรประเภทใดบ้าง

โรงหล่อเหล็ก FC200 สามารถพิจารณาผลิตอะไหล่เครื่องจักรได้หลายประเภท เช่น ฐานเครื่องจักร ตัวเสื้อเครื่องจักร ตัวเสื้อชุดส่งกำลัง พูลเลย์ ฝาครอบ หน้าแปลน ตัวเสื้อปั๊ม และชิ้นส่วนรูปทรงเฉพาะที่ต้องหล่อขึ้นรูปก่อนนำไปกลึง อย่างไรก็ตาม ไม่ควรเลือก FC200 จากชื่อชิ้นส่วนเพียงอย่างเดียว เพราะความเหมาะสมยังขึ้นอยู่กับรูปทรง ความหนา โหลด การกระแทก การสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม และหน้าที่ของชิ้นงาน

ผู้ซื้อต้องส่งแบบหรือตัวอย่าง พร้อมระบุขนาด จำนวน พื้นที่กลึง และสภาพใช้งาน เพื่อให้โรงหล่อตรวจสอบว่า FC200 เหมาะกับชิ้นส่วนนั้นหรือควรพิจารณาวัสดุชนิดอื่น การทบทวนข้อมูลก่อนผลิตช่วยลดความเสี่ยงจากการเลือกวัสดุไม่ตรงกับหน้าที่ของอะไหล่

ศึกษาข้อมูลเกี่ยวกับการประยุกต์ใช้เหล็กหล่อในงานอุตสาหกรรมได้ที่
https://casmetals.com/cast-iron-materials-applications/

2. เหล็ก FC200 คืออะไร และเหมาะกับงานหล่ออะไหล่เครื่องจักรหรือไม่

FC200 เป็นเกรดเหล็กหล่อเทาที่ใช้ในงานอุตสาหกรรม คำว่า “เหล็ก FC200” เป็นคำเรียกที่ผู้ซื้อและฝ่ายซ่อมบำรุงนิยมใช้ แต่ในทางเทคนิคควรเรียกว่าเหล็กหล่อเทา FC200 เพื่อแยกจากเหล็กกล้าหล่อและเหล็กเหนียวหล่อ

ความเหมาะสมของ FC200 ต้องประเมินจากข้อกำหนดของชิ้นงานจริง ไม่สามารถสรุปจากชื่อเกรดเพียงอย่างเดียว แม้ชิ้นส่วนเดิมจะระบุ FC200 ก็ควรตรวจว่ามีการเปลี่ยนโหลด ความเร็ว อุณหภูมิ สภาพแวดล้อม หรือรูปแบบการใช้งานหรือไม่ โดยเฉพาะกรณีที่อะไหล่เดิมแตก สึกหรอ หรือเสียหายเร็วกว่าที่คาด

ผู้ซื้อควรส่งข้อมูลหน้าที่ของชิ้นส่วน ลักษณะการรับแรง วัสดุคู่ประกบ ระบบหล่อลื่น และประวัติความเสียหายให้โรงหล่อพิจารณาก่อนยืนยันการผลิต

อ่านรายละเอียดเกี่ยวกับเหล็กหล่อ FC200 ได้ที่
https://casmetals.com/fc200-cast-iron/

3. โรงหล่อเหล็ก FC200 ผลิตชิ้นงานตามแบบได้หรือไม่

สามารถพิจารณาผลิตชิ้นงาน FC200 ตาม Drawing ได้ โดยแบบควรระบุขนาดโดยรวม ขนาดสำคัญ วัสดุ จำนวน ตำแหน่งกลึง จุดอ้างอิง ค่าคลาดเคลื่อน และข้อกำหนดการตรวจสอบให้ชัดเจน โรงหล่อต้องแยกให้ได้ว่าขนาดใดเป็นขนาดหลังหล่อและขนาดใดเป็นขนาดสำเร็จหลังกลึง

หาก Drawing มีเฉพาะขนาดสำเร็จแต่ไม่ได้ระบุพื้นที่กลึง โรงหล่ออาจต้องสอบถามเพิ่มเติมเกี่ยวกับเนื้อเผื่อกลึง วิธีจับยึด และจุดอ้างอิงในการตรวจสอบ แบบที่มีข้อมูลครบช่วยให้ประเมิน Pattern ไส้แบบ กระบวนการหล่อ งานกลึง และขอบเขตการส่งมอบได้ชัดเจนขึ้น

สำหรับแบบเก่าหรือแบบที่มีข้อมูลไม่ครบ ควรให้ฝ่ายวิศวกรรมและโรงหล่อทบทวนร่วมกันก่อนเริ่มผลิต ไม่ควรตีความขนาดหรือข้อกำหนดสำคัญโดยไม่มีการยืนยันจากลูกค้า

ดูรายละเอียดบริการผลิตชิ้นงานหล่อตามแบบได้ที่
https://casmetals.com/casting-from-drawing/

4. ไม่มี Drawing สามารถส่งตัวอย่างอะไหล่เดิมให้โรงหล่อผลิต FC200 ได้หรือไม่

หากไม่มี Drawing สามารถส่งตัวอย่างอะไหล่เดิมให้โรงหล่อตรวจสอบเบื้องต้นได้ แต่การผลิตจากตัวอย่างไม่สามารถยืนยันวัสดุ ขนาดตั้งต้น หรือสมบัติของชิ้นงานเดิมได้ทันที เพราะอะไหล่ที่ผ่านการใช้งานอาจสึก บิดตัว แตกร้าว หรือเคยได้รับการซ่อมแซมมาก่อน

ลูกค้าควรระบุตำแหน่งที่สึกหรอ จุดประกอบกับชิ้นส่วนอื่น ขนาดที่ต้องคืนสภาพ และปัญหาที่ทำให้ต้องผลิตอะไหล่ใหม่ หากต้องการยืนยันเกรดวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์วัสดุเพิ่มเติมตามความสำคัญของงาน

ก่อนสร้าง Pattern หรือเริ่มผลิต ควรจัดทำข้อมูลขนาดและข้อกำหนดสำหรับตรวจรับชิ้นงานใหม่ให้ชัดเจน เพื่อไม่ให้ใช้ตัวอย่างที่สึกหรอเป็นเกณฑ์เพียงอย่างเดียว

ศึกษาการผลิตชิ้นงานหล่อจากตัวอย่างได้ที่
https://casmetals.com/casting-from-sample/

5. การผลิตอะไหล่ FC200 จากตัวอย่างต้องทำ Reverse Engineering หรือไม่

การทำ Reverse Engineering อาจจำเป็นเมื่ออะไหล่เดิมไม่มี Drawing ไม่มีข้อมูลวัสดุ หรือมีขนาดสำคัญที่ไม่สามารถอ่านได้จากตัวอย่างโดยตรง กระบวนการนี้ช่วยรวบรวมข้อมูลรูปทรง จุดสวมประกอบ หน้าที่ของชิ้นส่วน และขนาดที่ต้องคืนสภาพก่อนสร้างอะไหล่ทดแทน

อย่างไรก็ตาม Reverse Engineering ไม่ใช่เพียงการวัดและคัดลอกรูปร่างเดิม ต้องพิจารณาด้วยว่าตัวอย่างมีการสึก การเสียรูป หรือการซ่อมแซมมาก่อนหรือไม่ รวมถึงตรวจสอบตำแหน่งรับแรง ผิวซีล รูแบริ่ง แนวศูนย์ และจุดอ้างอิงที่มีผลต่อการประกอบ

ข้อมูลจากตัวอย่างควรได้รับการตรวจทานร่วมกับเครื่องจักรหรือชิ้นส่วนคู่ประกบ หากมีข้อมูลคู่มือ แบบประกอบ หรือประวัติการซ่อมบำรุง ควรส่งให้โรงหล่อใช้ประกอบการพิจารณาด้วย

อ่านแนวทาง Reverse Engineering สำหรับอะไหล่อุตสาหกรรมได้ที่
https://casmetals.com/reverse-engineering/

6. ถ้าไม่มีทั้งแบบและตัวอย่างครบถ้วน ยังขอประเมินงานหล่อ FC200 ได้หรือไม่

สามารถส่งข้อมูลที่มีอยู่ให้ประเมินเบื้องต้นได้ เช่น รูปถ่ายหลายมุม ขนาดหลัก ตำแหน่งติดตั้ง รูปเครื่องจักร หน้าที่ของอะไหล่ และลักษณะความเสียหาย แต่โรงหล่ออาจยังไม่สามารถยืนยันราคา วัสดุ หรือความเป็นไปได้ในการผลิตจนกว่าจะได้รับข้อมูลเพียงพอ

กรณีมีตัวอย่างแตกหักไม่ครบชิ้น ควรส่งชิ้นส่วนทั้งหมดที่มี พร้อมภาพตำแหน่งติดตั้งและชิ้นส่วนคู่ประกบ หากเครื่องจักรยังอยู่หน้างาน อาจต้องเก็บขนาดเพิ่มเติมจากตำแหน่งติดตั้งเพื่อสร้างข้อมูลที่ขาดหาย

ผู้ซื้อไม่ควรคาดเดาขนาดสำคัญหรือกำหนด FC200 จากรูปลักษณ์ของชิ้นงานเพียงอย่างเดียว ควรแยกข้อมูลที่ยืนยันแล้วออกจากข้อมูลที่ยังต้องตรวจสอบ เพื่อให้การประเมินงานมีขอบเขตชัดเจน

ดูแนวทางสั่งผลิตอะไหล่เครื่องจักรในกรณีไม่มี Drawing ได้ที่
https://casmetals.com/machine-parts-without-drawing/

7. โรงหล่อ FC200 สามารถผลิตอะไหล่ทดแทนสำหรับเครื่องจักรเก่าได้หรือไม่

โรงหล่อ FC200 สามารถพิจารณาผลิตอะไหล่ทดแทนสำหรับเครื่องจักรเก่า เครื่องจักรนำเข้า หรืออะไหล่ที่ผู้ผลิตเดิมเลิกจำหน่ายได้ หากมีข้อมูลเพียงพอสำหรับกำหนดรูปทรง วัสดุ งานกลึง และเกณฑ์ตรวจรับ

ก่อนผลิตต้องตรวจว่าอะไหล่เดิมใช้ FC200 จริงหรือไม่ และสาเหตุที่ต้องเปลี่ยนเกิดจากการสึกหรอตามอายุ การแตกจากแรงกระแทก การประกอบผิดแนว การหล่อลื่นไม่เพียงพอ หรือสภาพใช้งานเปลี่ยนไป หากชิ้นงานเดิมเสียหายเพราะวัสดุไม่เหมาะสม การผลิตซ้ำด้วยเกรดเดิมโดยไม่วิเคราะห์สาเหตุอาจไม่แก้ปัญหา

การผลิตอะไหล่ทดแทนจึงควรเริ่มจากการทบทวนแบบ ตัวอย่าง ประวัติความเสียหาย และข้อมูลการใช้งาน ก่อนกำหนดขอบเขตการผลิตและตรวจรับ

ศึกษาบริการผลิตชิ้นส่วนหล่อทดแทนได้ที่
https://casmetals.com/replacement-parts-casting/

8. โรงหล่อเหล็ก FC200 รับผลิตงานจำนวนน้อยหรือไม่

งาน FC200 จำนวนน้อยสามารถส่งให้โรงหล่อพิจารณาได้ แต่การรับผลิตไม่ได้ขึ้นอยู่กับจำนวนเพียงอย่างเดียว ต้องประเมินขนาด น้ำหนัก รูปทรง ความซับซ้อนของไส้แบบ ค่า Pattern งานกลึง และข้อกำหนดการตรวจสอบร่วมกัน

ต้นทุนของงานหล่อจำนวนน้อยมักมีส่วนที่เกิดขึ้นก่อนการผลิตชิ้นงาน เช่น การจัดทำข้อมูล การสร้าง Pattern และการเตรียมกระบวนการ หากอะไหล่มีแนวโน้มสั่งซ้ำ ลูกค้าควรแจ้งจำนวนที่คาดว่าจะใช้ต่อปีหรือรอบการซ่อมบำรุงตามข้อมูลจริง เพื่อให้โรงหล่อพิจารณารูปแบบการผลิตได้เหมาะสม

ลูกค้าควรส่งจำนวนที่ต้องการในรอบแรกและจำนวนที่อาจสั่งซ้ำแยกกัน ไม่ควรแจ้งปริมาณโดยประมาณที่สูงกว่าความต้องการจริงเพียงเพื่อขอราคา เพราะอาจทำให้การประเมินต้นทุนไม่ตรงกับคำสั่งซื้อจริง

ดูข้อมูลการหล่อชิ้นส่วนอุตสาหกรรมจำนวนน้อยได้ที่
https://casmetals.com/low-volume-casting-service/

9. การสั่งหล่อ FC200 ต้องระบุเนื้อเผื่อกลึงหรือไม่

ควรระบุให้ชัดเจนว่าพื้นที่ใดต้องกลึง เจาะ คว้าน ทำเกลียว หรือทำผิวหลังหล่อ เพื่อให้โรงหล่อประเมินเนื้อเผื่อกลึงและขนาดชิ้นงานหล่อได้อย่างเหมาะสม การกำหนดเนื้อเผื่อกลึงไม่ควรใช้ค่าเดียวกับทุกพื้นผิว เพราะแต่ละตำแหน่งอาจมีทิศทางการวางแบบ วิธีจับยึด และความสำคัญต่อการประกอบแตกต่างกัน

Drawing ควรแสดงขนาดสำเร็จ จุดอ้างอิง ผิวประกอบ และค่าคลาดเคลื่อนของตำแหน่งสำคัญ หากโรงหล่อส่งมอบเฉพาะชิ้นงานหล่อดิบ ลูกค้าควรแจ้งวิธีการกลึงต่อและพื้นที่ที่ต้องเก็บผิว เพื่อป้องกันปัญหาเนื้อไม่พอหลังตั้งชิ้นงาน

การเพิ่มเนื้อเผื่อมากเกินไปก็อาจทำให้น้ำหนักชิ้นงานและปริมาณงานกลึงเพิ่มขึ้นโดยไม่จำเป็น จึงควรทบทวนร่วมกันก่อนยืนยันแบบผลิต

อ่านแนวทางกำหนดเนื้อเผื่อกลึงสำหรับชิ้นงานหล่อได้ที่
https://casmetals.com/machining-allowance-guide/

10. งานหล่อ FC200 สามารถควบคุมค่าคลาดเคลื่อนได้เท่างานกลึงหรือไม่

ขนาดจากกระบวนการหล่อและขนาดจากกระบวนการกลึงมีลักษณะการควบคุมต่างกัน พื้นที่ที่ต้องการความเที่ยงตรงสูงสำหรับการสวมประกอบ การซีล การรองรับแบริ่ง หรือการรักษาแนวศูนย์ มักต้องระบุเป็นพื้นที่กลึงและกำหนดเกณฑ์ตรวจรับหลังกลึงให้ชัดเจน

ค่าคลาดเคลื่อนที่เหมาะสมขึ้นอยู่กับขนาด รูปทรง วิธีทำ Pattern ตำแหน่งแบ่งแบบ การใช้ไส้แบบ และกระบวนการผลิต โรงหล่อไม่ควรยืนยันค่าคลาดเคลื่อนจากชื่อวัสดุ FC200 เพียงอย่างเดียวโดยยังไม่ได้ตรวจ Drawing

ผู้ซื้อควรแยกขนาดสำคัญออกจากขนาดทั่วไป พร้อมระบุ Datum และความสัมพันธ์ของตำแหน่งที่มีผลต่อการประกอบ การกำหนดความเที่ยงตรงสูงกับทุกขนาดโดยไม่จำเป็นอาจเพิ่มความซับซ้อนของงานผลิตและการตรวจสอบ

ศึกษาหลักการกำหนดค่าคลาดเคลื่อนของงานหล่อได้ที่
https://casmetals.com/casting-tolerance-guide/

11. Pattern มีผลต่อคุณภาพและราคาของงานหล่อ FC200 อย่างไร

Pattern เป็นส่วนสำคัญในการสร้างโพรงแบบหล่อ จึงมีผลต่อรูปร่าง ขนาด ตำแหน่งแบ่งแบบ การถอดแบบ และความสม่ำเสมอของชิ้นงาน โรงหล่อต้องออกแบบ Pattern ให้สัมพันธ์กับรูปทรงชิ้นงาน ขนาดหล่อ ไส้แบบ เนื้อเผื่อกลึง และแผนการผลิต

ชิ้นงานที่มีโพรงภายใน ผนังบางสลับหนา หรือรูปทรงซับซ้อนอาจต้องใช้ไส้แบบและการกำหนดตำแหน่งประกอบที่เหมาะสม หากใช้ Pattern เดิมจากแหล่งอื่น โรงหล่อควรตรวจสภาพ ขนาด วัสดุ และความเข้ากันได้กับกระบวนการผลิตก่อนใช้งาน

ราคางานหล่อ FC200 จึงอาจประกอบด้วยต้นทุน Pattern แยกจากต้นทุนผลิตชิ้นงาน ลูกค้าควรสอบถามขอบเขตความเป็นเจ้าของ การเก็บรักษา การแก้ไข และการนำ Pattern กลับมาใช้สำหรับการสั่งซ้ำให้ชัดเจนก่อนสั่งผลิต

ศึกษาหลักการออกแบบ Pattern สำหรับงานหล่อได้ที่
https://casmetals.com/pattern-design-guide/

12. โรงหล่อเหล็ก FC200 ตรวจสอบคุณภาพชิ้นงานอย่างไร

การตรวจสอบคุณภาพควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นส่วน ไม่จำเป็นต้องใช้วิธีตรวจทุกประเภทกับทุกงาน หัวข้อพื้นฐานอาจประกอบด้วยการตรวจวัสดุตามข้อกำหนด การตรวจลักษณะภายนอก การตรวจขนาด และการตรวจพื้นที่สำคัญตาม Drawing

ก่อนเสนอราคา ลูกค้าควรแจ้งว่าเกณฑ์ตรวจรับอ้างอิงจากแบบ มาตรฐาน หรือข้อกำหนดภายในใด รวมถึงต้องการรายงานประเภทใด หากชิ้นงานต้องนำไปกลึงหรือประกอบต่อ ควรระบุว่าตรวจรับในสภาพหล่อดิบ หลังทำความสะอาด หรือหลังกลึงเสร็จ

การตกลงแผนตรวจสอบก่อนเริ่มผลิตช่วยให้โรงหล่อประเมินขั้นตอน อุปกรณ์ และเอกสารได้ตรงกับความต้องการ ไม่ควรเพิ่มข้อกำหนดสำคัญหลังชิ้นงานผลิตเสร็จโดยไม่ได้ทบทวนผลกระทบก่อน

ดูแนวทางวางแผนควบคุมคุณภาพงานหล่อได้ที่
https://casmetals.com/quality-control-guide/

13. งานหล่อ FC200 จำเป็นต้องตรวจสอบแบบไม่ทำลายทุกชิ้นหรือไม่

ไม่จำเป็นต้องกำหนดการตรวจสอบแบบไม่ทำลายหรือ NDT ทุกวิธีกับชิ้นงาน FC200 ทุกประเภท วิธีตรวจที่เหมาะสมต้องเลือกจากลักษณะความบกพร่องที่ต้องการค้นหา รูปทรง พื้นผิว ความหนา ตำแหน่งสำคัญ และเกณฑ์ยอมรับของชิ้นส่วน

ผู้ซื้อควรระบุเหตุผลของการตรวจ พื้นที่ที่ต้องตรวจ วิธีตรวจ เกณฑ์ยอมรับ และรูปแบบรายงานตั้งแต่ขั้นตอนขอราคา หากกำหนดเพียงคำว่า “ตรวจ NDT” โดยไม่มีรายละเอียด โรงหล่ออาจไม่สามารถประเมินขอบเขตและต้นทุนได้ตรงกัน

สำหรับอะไหล่ทั่วไป อาจเริ่มจากการประเมินความเสี่ยงและหน้าที่ของชิ้นส่วนก่อนกำหนดแผนตรวจ ส่วนชิ้นส่วนที่มีผลต่อความปลอดภัยหรือการหยุดกระบวนการผลิตควรให้ผู้รับผิดชอบด้านวิศวกรรมกำหนดข้อกำหนดที่เหมาะสมเป็นรายงาน

อ่านข้อมูลเกี่ยวกับการตรวจสอบแบบไม่ทำลายได้ที่
https://casmetals.com/ndt-inspection-guide/

14. ปัจจัยใดมีผลต่อราคาหล่ออะไหล่เครื่องจักรด้วย FC200

ราคาหล่ออะไหล่ FC200 ไม่ได้คำนวณจากน้ำหนักโลหะเพียงอย่างเดียว โรงหล่อต้องพิจารณาขนาด รูปทรง ความหนา ความซับซ้อนของ Pattern จำนวนไส้แบบ ปริมาณสั่งผลิต งานทำความสะอาด งานกลึง ค่าคลาดเคลื่อน และข้อกำหนดการตรวจสอบร่วมกัน

ชิ้นงานที่มีน้ำหนักใกล้กันอาจมีต้นทุนต่างกัน หากชิ้นหนึ่งมีโพรงภายในซับซ้อน ต้องควบคุมขนาดหลายตำแหน่ง หรือต้องผ่านงานกลึงและการตรวจเพิ่มเติม ผู้ซื้อจึงควรส่งข้อมูลให้ครบก่อนเปรียบเทียบราคา และควรตรวจว่าราคาแต่ละแห่งรวมขอบเขตงานเหมือนกันหรือไม่

ข้อมูลสำคัญสำหรับขอราคา ได้แก่ Drawing หรือตัวอย่าง ขนาด จำนวน เกรดวัสดุ สภาพใช้งาน พื้นที่กลึง และเอกสารที่ต้องการ การขอราคาด้วยข้อความสั้นว่า “ต้องการหล่อ FC200” เพียงอย่างเดียวอาจยังไม่เพียงพอสำหรับการประเมินงาน

ดูรายการข้อมูลสำหรับขอราคาอะไหล่เครื่องจักรได้ที่
https://casmetals.com/machine-parts-rfq-checklist/

15. ต้องส่งข้อมูลอะไรให้ CASMETALS ประเมินงานหล่อ FC200

ลูกค้าควรส่ง Drawing ไฟล์ขนาด รูปถ่ายหลายมุม หรือตัวอย่างชิ้นงาน พร้อมแจ้งจำนวนที่ต้องการ เกรดวัสดุ ขอบเขตงานกลึง ขนาดสำคัญ ค่าคลาดเคลื่อน และสภาพใช้งาน หากเป็นอะไหล่ทดแทน ควรอธิบายอาการเสียหาย อายุใช้งานโดยประมาณ ตำแหน่งติดตั้ง และชิ้นส่วนคู่ประกบด้วย

กรณีไม่มีแบบ สามารถเริ่มจากรูปถ่ายและขนาดหลักเพื่อให้ตรวจสอบว่าต้องเก็บข้อมูลเพิ่มเติมหรือทำ Reverse Engineering หรือไม่ หากไม่ทราบวัสดุเดิม ควรแจ้งตามจริงและส่งข้อมูลที่มีอยู่ ห้ามระบุ FC200 จากการคาดเดาเพียงเพราะชิ้นงานมีลักษณะคล้ายเหล็กหล่อ

เมื่อข้อมูลครบขึ้น CASMETALS จึงสามารถพิจารณาความเหมาะสมของวัสดุ รูปทรง กระบวนการผลิต งานกลึง และขอบเขตการเสนอราคาได้ โดยการรับข้อมูลเพื่อประเมินยังไม่ถือเป็นการยืนยันว่า FC200 เหมาะสมหรือสามารถผลิตได้จนกว่าจะผ่านการตรวจสอบรายละเอียดงาน

ส่งข้อมูลเพื่อขอประเมินและเสนอราคาได้ที่
https://casmetals.com/request-for-quote/

ศึกษาขั้นตอนการสั่งผลิตก่อนส่งรายละเอียดได้ที่
https://casmetals.com/how-to-order/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS