banner bg

รับผลิตอะไหล่เครื่องจักรเหล็ก FCD500 ตามสั่ง

CASMETALS ให้บริการรับผลิตอะไหล่ เหล็ก FCD500 สำหรับเครื่องจักรอุตสาหกรรม โดยพิจารณาการผลิตจากแบบ Drawing ตัวอย่างชิ้นงานเดิม หรือข้อมูลขนาดที่ลูกค้าสามารถจัดเตรียมได้ เหมาะสำหรับงานสร้างอะไหล่ทดแทน ชิ้นส่วนที่เลิกผลิต อะไหล่นำเข้าที่จัดหาได้ยาก และชิ้นงานเฉพาะของเครื่องจักรแต่ละโรงงาน

การระบุว่าใช้เหล็ก FCD500 เพียงอย่างเดียวยังไม่เพียงพอสำหรับเริ่มผลิต จำเป็นต้องตรวจสอบมาตรฐานวัสดุที่อ้างอิง รูปร่างและขนาดชิ้นงาน ตำแหน่งรับแรง ลักษณะแรงกระแทก จุดสวมประกอบ ผิวที่ต้องกลึง ค่าคลาดเคลื่อน ปริมาณที่ต้องการ และสภาพการใช้งานจริงร่วมกัน เพื่อประเมินว่าเกรดวัสดุและแนวทางการผลิตเหมาะสมกับหน้าที่ของอะไหล่หรือไม่

ข้อมูลพื้นฐานเกี่ยวกับเหล็กหล่อเหนียว FCD500 สามารถใช้ประกอบการพิจารณาเบื้องต้นได้จากหน้าวัสดุเฉพาะเกรด

https://casmetals.com/fcd500-ductile-iron/

สำหรับลูกค้าที่ต้องการศึกษาขอบเขตงานหล่อ FCD500 และปัจจัยที่เกี่ยวข้องกับกระบวนการผลิต สามารถดูรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

อะไหล่เครื่องจักรแบบใดที่สามารถพิจารณาผลิตด้วย FCD500

เหล็กหล่อเหนียว FCD500 อาจนำมาพิจารณาสำหรับอะไหล่เครื่องจักรที่ต้องการความแข็งแรงควบคู่กับความสามารถในการรับแรงและการยืดตัวตามข้อกำหนดของมาตรฐานที่ระบุ ตัวอย่างกลุ่มชิ้นงานที่อาจเกี่ยวข้อง ได้แก่ ตัวเสื้อเครื่องจักร หน้าแปลน ฝาครอบ ดุม ล้อ ลูกกลิ้ง แขนรับแรง ขายึด ตัวรองรับ ชิ้นส่วนระบบลำเลียง และชิ้นส่วนส่งกำลังบางประเภท

อย่างไรก็ตาม ไม่ควรเลือกวัสดุจากชื่อชิ้นส่วนเพียงอย่างเดียว เพราะอะไหล่ชื่อเดียวกันอาจทำงานภายใต้โหลด ความเร็ว แรงกระแทก การสั่นสะเทือน อุณหภูมิ การกัดกร่อน และรูปแบบการสึกหรอแตกต่างกัน ก่อนสั่งผลิตจึงควรประเมินหน้าที่ของชิ้นงานและสาเหตุที่ทำให้อะไหล่เดิมเสียหายร่วมด้วย

ข้อมูลภาพรวมเกี่ยวกับสมบัติของเหล็กหล่อเหนียวช่วยให้ฝ่ายวิศวกรรมและฝ่ายจัดซื้อเข้าใจแนวทางการพิจารณาวัสดุได้ชัดเจนขึ้น

https://casmetals.com/ductile-iron-materials-properties/

ตัวอย่างลักษณะการนำเหล็กหล่อเหนียวไปใช้กับชิ้นส่วนอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้จาก

https://casmetals.com/ductile-iron-materials-applications/

รับผลิตอะไหล่ เหล็ก FCD500 จากแบบ Drawing

กรณีมีแบบวิศวกรรม ควรส่งแบบที่อ่านรายละเอียดได้ชัดเจน พร้อมระบุหน่วยวัด เกรดวัสดุ มาตรฐานอ้างอิง ขนาดสำคัญ ค่าคลาดเคลื่อน ตำแหน่ง Datum ผิวที่ต้องกลึง สัญลักษณ์ความหยาบผิว ข้อกำหนดการอบชุบ และวิธีตรวจสอบที่ต้องการ

หากแบบมีหลาย Revision ควรระบุฉบับที่อนุมัติให้ผลิตอย่างชัดเจน เพื่อป้องกันการใช้แบบเก่าหรือข้อมูลที่ไม่ตรงกับชิ้นงานปัจจุบัน ในกรณีที่ข้อมูลบางส่วนไม่ครบ ควรแจ้งว่าส่วนใดเป็นขนาดอ้างอิงและส่วนใดเป็นขนาดที่ต้องควบคุมจริง

รายละเอียดเกี่ยวกับการสั่งผลิตงานหล่อจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

แนวทางการจัดเตรียมแบบสำหรับงานหล่อและงานผลิตตามสั่งสามารถตรวจสอบเพิ่มเติมได้จาก

https://casmetals.com/drawing-guide-checklist/

รับผลิตอะไหล่ FCD500 จากตัวอย่างชิ้นงานเดิม

หากไม่มีแบบ ลูกค้าสามารถส่งตัวอย่างอะไหล่เดิมเพื่อใช้เป็นข้อมูลตั้งต้นสำหรับตรวจวัดและพิจารณาการสร้างชิ้นงานทดแทนได้ แนวทางนี้เหมาะกับอะไหล่เครื่องจักรรุ่นเก่า อะไหล่ที่ไม่มีเอกสารประกอบ หรือชิ้นส่วนที่ผู้ผลิตเดิมยุติการจำหน่ายแล้ว

การผลิตจากตัวอย่างไม่ได้หมายความว่าจะคัดลอกทุกขนาดจากชิ้นงานเดิมโดยตรง เนื่องจากตัวอย่างอาจเกิดการสึก การบิดงอ การแตกร้าว การกัดกร่อน หรือเคยผ่านการซ่อมมาก่อน ต้องแยกให้ออกระหว่างขนาดเดิมที่ควรเป็นกับขนาดที่เปลี่ยนแปลงจากการใช้งาน

นอกจากนี้ ลักษณะภายนอกของตัวอย่างไม่สามารถยืนยันเกรดวัสดุ ส่วนผสมทางเคมี หรือสมบัติเชิงกลเดิมได้ทั้งหมด หากข้อกำหนดเหล่านี้มีความสำคัญ ควรกำหนดวิธีตรวจวิเคราะห์หรือมาตรฐานวัสดุที่จะใช้กับชิ้นงานใหม่ก่อนผลิต

ข้อมูลเกี่ยวกับกระบวนการพิจารณาผลิตชิ้นงานจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

สำหรับงานที่ต้องสร้างข้อมูลใหม่จากชิ้นส่วนเดิม สามารถศึกษาหลักการ Reverse Engineering เพิ่มเติมได้ที่

https://casmetals.com/reverse-engineering/

      ต้องการควบคุมงานผลิตซ้ำให้สม่ำเสมอ?

     การสร้างข้อมูลชิ้นงานใหม่ช่วยให้การสั่งผลิตครั้งต่อไปชัดเจนและควบคุมคุณภาพได้ดีขึ้น

    • ควบคุมขนาดสำคัญ
    • ลดความคลาดเคลื่อน
    • รองรับงานระยะยาว

ผลิตอะไหล่ทดแทนสำหรับเครื่องจักรเก่าและอะไหล่เลิกผลิต

โรงงานอุตสาหกรรมจำนวนมากยังใช้เครื่องจักรที่มีสภาพโครงสร้างดี แต่อะไหล่บางรายการไม่สามารถสั่งซื้อจากผู้ผลิตเดิมได้ การผลิตอะไหล่ทดแทนจึงเป็นอีกแนวทางหนึ่งที่อาจช่วยให้โรงงานวางแผนซ่อมบำรุงและรักษาความต่อเนื่องของกระบวนการผลิตได้

ก่อนผลิตควรตรวจสอบว่าชิ้นส่วนเดิมเสียหายเพราะหมดอายุตามการใช้งาน หรือเสียหายจากปัจจัยอื่น เช่น แนวเพลาไม่ตรง การติดตั้งผิด การหล่อลื่นไม่เหมาะสม โหลดเกิน การสั่นสะเทือน หรือการเลือกวัสดุไม่ตรงกับสภาพงาน หากแก้เฉพาะรูปร่างของอะไหล่โดยไม่จัดการสาเหตุหลัก ชิ้นงานใหม่อาจเกิดความเสียหายในลักษณะเดิมได้

แนวทางการจัดหาและผลิตอะไหล่ทดแทนสามารถศึกษาได้จาก

https://casmetals.com/replacement-parts-casting/

กรณีเป็นอะไหล่ที่เลิกผลิตหรือไม่มีจำหน่ายในระบบแล้ว สามารถดูข้อมูลที่เกี่ยวข้องได้ที่

https://casmetals.com/obsolete-parts-casting/

การเลือก FCD500 ต้องอ้างอิงสภาพการทำงานจริง

แม้แบบเดิมจะระบุ FCD500 แต่ควรตรวจสอบว่าเอกสารดังกล่าวเป็นข้อกำหนดล่าสุดหรือไม่ โดยเฉพาะกรณีที่เครื่องจักรถูกดัดแปลง เพิ่มกำลัง เปลี่ยนความเร็ว เปลี่ยนสภาพแวดล้อม หรือมีประวัติเสียหายซ้ำ

ข้อมูลที่ควรพิจารณาประกอบการเลือกวัสดุ ได้แก่

  • ลักษณะและทิศทางของแรงที่กระทำ
  • แรงกระแทกและการสั่นสะเทือน
  • ความเร็วรอบหรือความเร็วการเคลื่อนที่
  • อุณหภูมิใช้งานและการเปลี่ยนแปลงอุณหภูมิ
  • สภาพการกัดกร่อนหรือสารเคมีที่สัมผัส
  • รูปแบบการสึกหรอ
  • วัสดุของชิ้นส่วนคู่สัมผัส
  • ระบบหล่อลื่น
  • รูปทรงและความหนาที่แตกต่างกันของชิ้นงาน
  • อายุใช้งานและรูปแบบความเสียหายของอะไหล่เดิม

ผู้ที่กำลังเปรียบเทียบ FCD500 กับวัสดุทางเลือกสำหรับอะไหล่เครื่องจักร สามารถใช้แนวทางการเลือกวัสดุชิ้นส่วนเครื่องจักรประกอบการจัดทำข้อกำหนดได้จาก

https://casmetals.com/machine-parts-material-selection/

ออกแบบชิ้นงานให้เหมาะกับกระบวนการหล่อ

ชิ้นงานที่เคยผลิตด้วยการตัดจากเหล็กแผ่น การเชื่อมประกอบ หรือการตีขึ้นรูป ไม่ควรนำแบบเดิมมาใช้กับกระบวนการหล่อทันทีโดยไม่ทบทวน การออกแบบงานหล่อต้องพิจารณาความหนาผนัง การเปลี่ยนระดับความหนา มุมถอดแบบ รัศมีมุม การหดตัว ตำแหน่งแบ่งแบบ การป้อนน้ำโลหะ และพื้นที่สำหรับงานกลึง

บริเวณที่มีเนื้อหนารวมตัวกันหรือเปลี่ยนความหนาอย่างฉับพลันอาจเพิ่มความเสี่ยงต่อข้อบกพร่อง การปรับแบบให้เหมาะกับการหล่อจึงควรทำก่อนสร้าง Pattern และควรประสานข้อมูลระหว่างผู้ออกแบบ ผู้ผลิตงานหล่อ และผู้รับผิดชอบงานกลึง

ภาพรวมสำหรับการออกแบบและสั่งผลิตชิ้นส่วนเครื่องจักรแบบหล่อตามสั่งสามารถดูได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

ข้อมูลเกี่ยวกับการออกแบบ Pattern สำหรับงานหล่อสามารถศึกษาเพิ่มเติมได้จาก

https://casmetals.com/pattern-design-guide/

เผื่อเนื้อสำหรับงานกลึงอย่างเหมาะสม

อะไหล่เครื่องจักร FCD500 มักมีผิวใช้งานที่ต้องผ่านกระบวนการกลึง เช่น รูเพลา หน้าประกบ ร่องลิ่ม บ่ารับแบริ่ง รูเกลียว และผิวติดตั้ง การกำหนด Machining Allowance ต้องสัมพันธ์กับขนาด รูปร่าง ตำแหน่งผิว วิธีการหล่อ และความสามารถในการจับยึดชิ้นงาน

หากเผื่อเนื้อน้อยเกินไป อาจไม่สามารถกลึงล้างผิวหล่อหรือแก้ความคลาดเคลื่อนที่เกิดขึ้นได้ แต่หากเผื่อมากเกินความจำเป็น จะเพิ่มปริมาณวัสดุ เวลาในการกลึง และต้นทุนรวม ควรกำหนดผิวที่ต้องกลึงในแบบให้ชัดเจน ไม่ใช้ข้อความรวมที่ตีความได้หลายแบบ

แนวทางเกี่ยวกับการกำหนดเนื้อเผื่อกลึงสามารถดูได้จาก

https://casmetals.com/machining-allowance-guide/

ค่าคลาดเคลื่อนของงานหล่อและขนาดหลังกลึง

ค่าคลาดเคลื่อนของผิวหล่อไม่ควรถูกกำหนดเท่ากับค่าคลาดเคลื่อนของผิวกลึงทุกตำแหน่ง ควรแยกขนาดออกเป็นอย่างน้อยสามกลุ่ม ได้แก่ ขนาดผิวหล่อ ขนาดที่ต้องกลึง และขนาดสำคัญต่อการประกอบหรือการทำงาน

การกำหนดค่าคลาดเคลื่อนแคบโดยไม่จำเป็นอาจทำให้การผลิตและการตรวจสอบซับซ้อนขึ้น ขณะที่ค่าคลาดเคลื่อนกว้างเกินไปอาจทำให้ประกอบไม่ได้หรือเกิดปัญหาแนวศูนย์ ฝ่ายออกแบบจึงควรระบุเฉพาะจุดที่มีผลต่อหน้าที่ของชิ้นงาน และกำหนดวิธีตรวจสอบให้สอดคล้องกัน

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อสามารถศึกษาได้จาก

https://casmetals.com/casting-tolerance-guide/

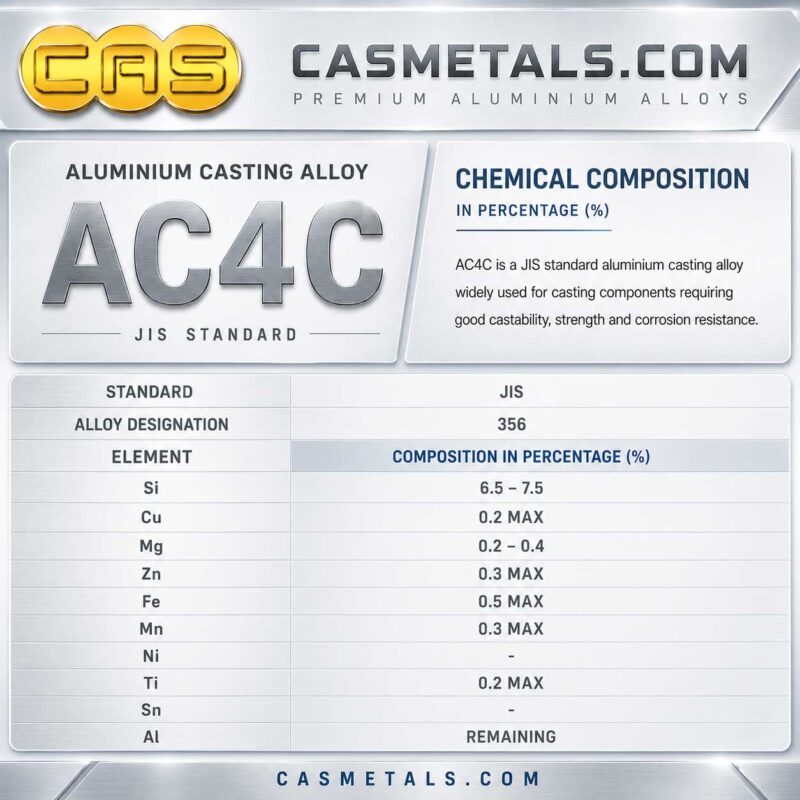
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
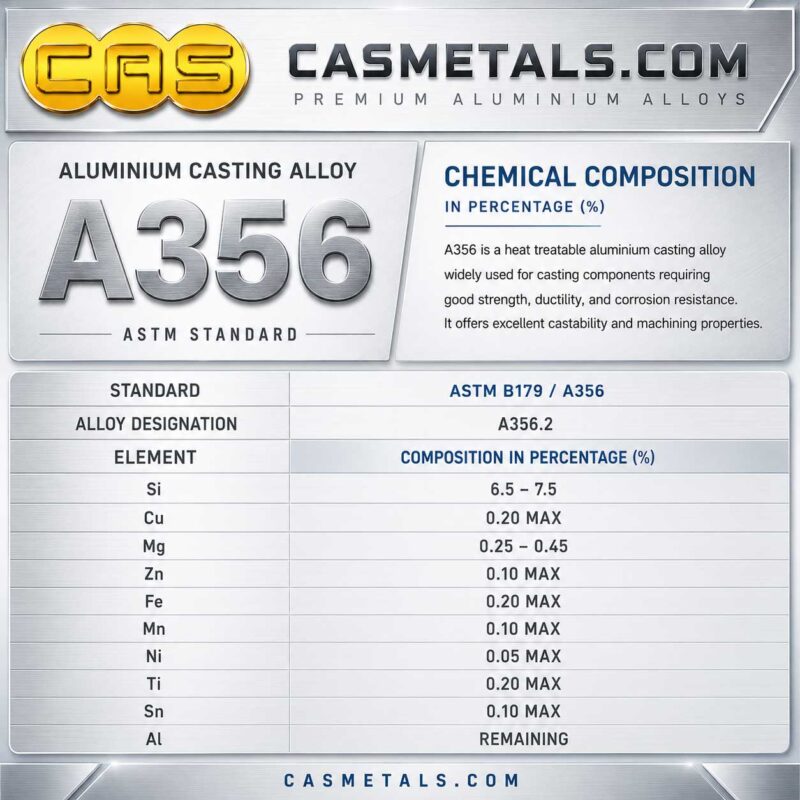
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
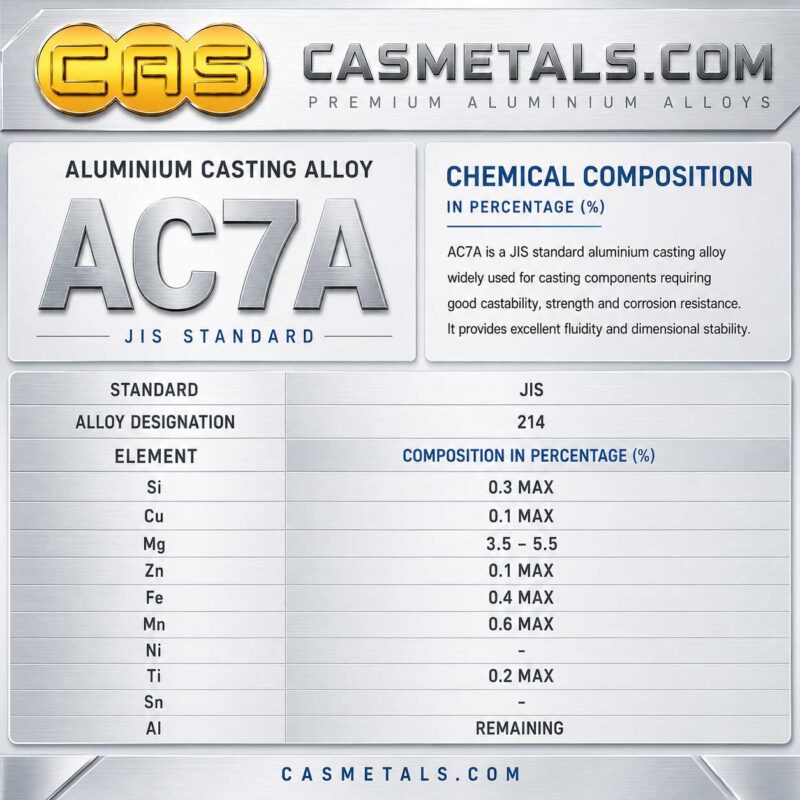
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
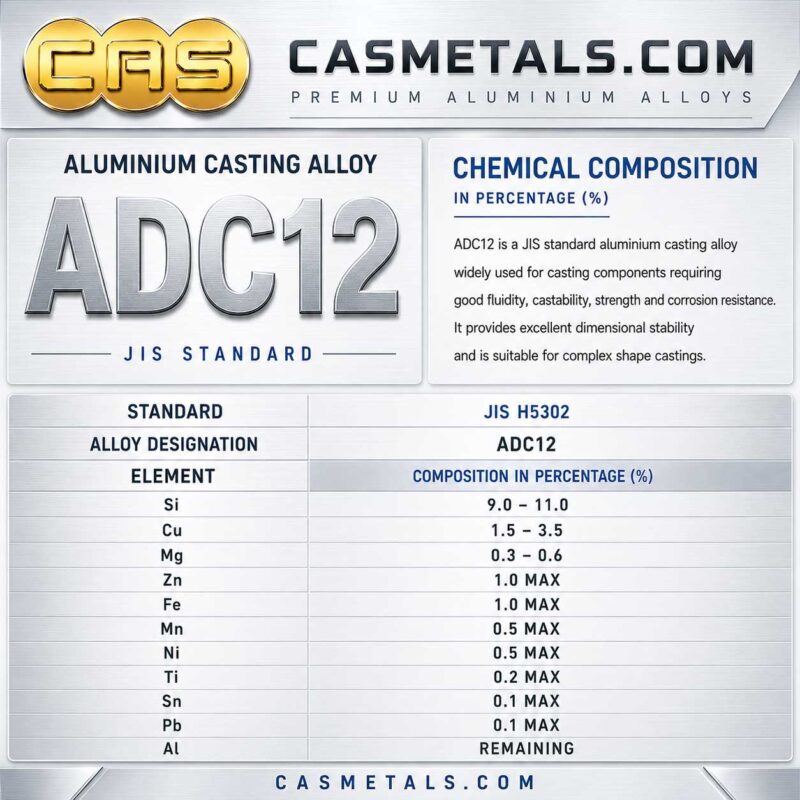
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
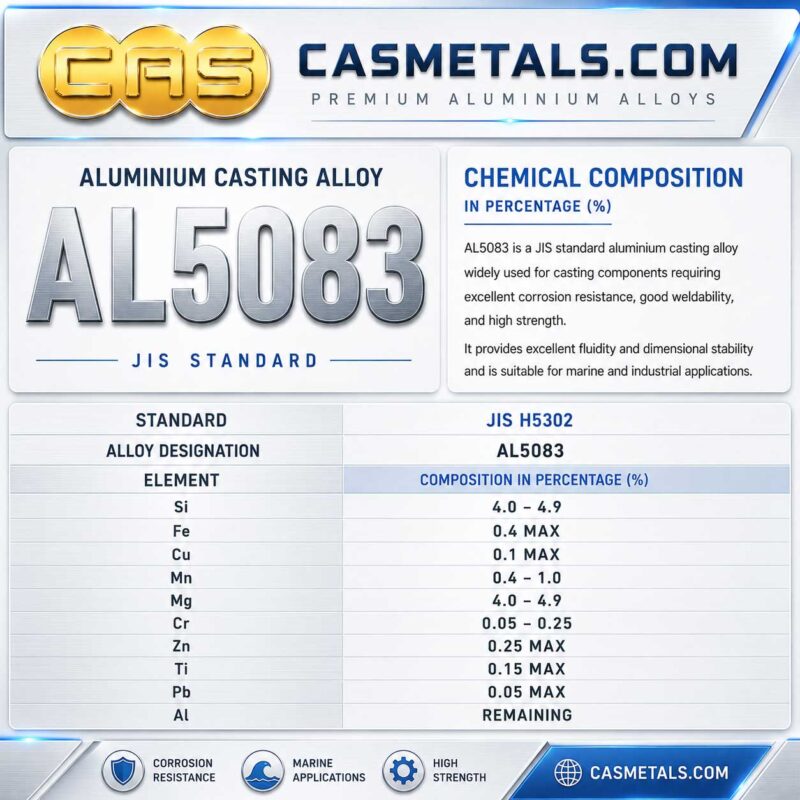
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
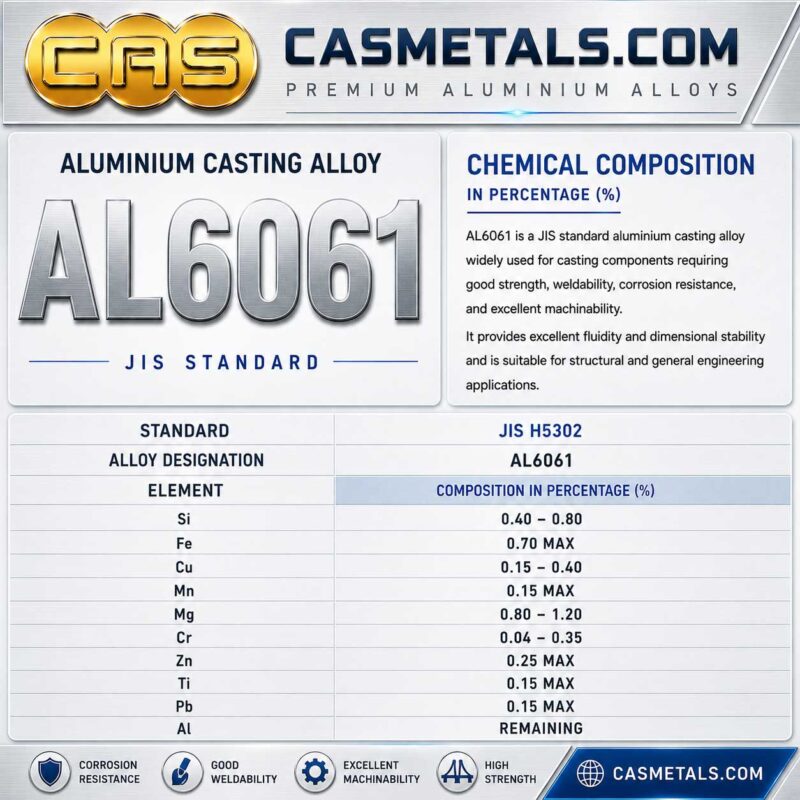
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
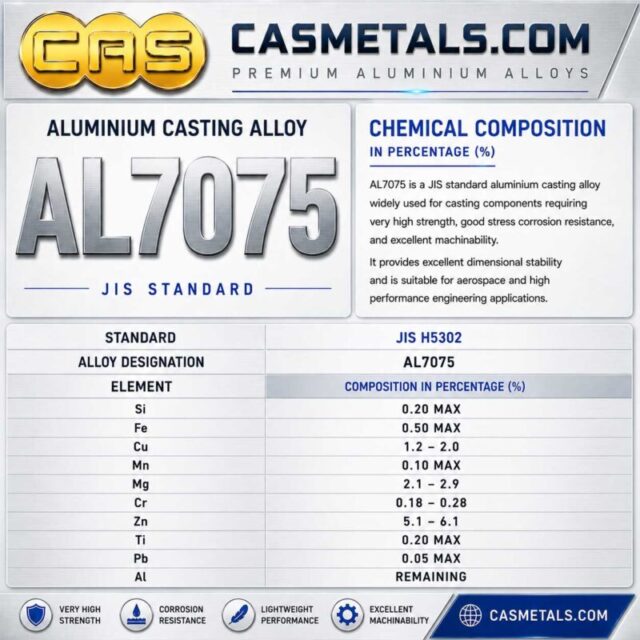
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

การควบคุมคุณภาพอะไหล่เหล็ก FCD500

แผนควบคุมคุณภาพควรเริ่มจากข้อกำหนดในใบสั่งซื้อและแบบที่อนุมัติ ไม่ควรรอให้ผลิตเสร็จแล้วจึงตัดสินใจว่าจะตรวจสอบรายการใด ขอบเขตการตรวจควรสัมพันธ์กับความสำคัญของชิ้นส่วน ความเสี่ยงต่อเครื่องจักร และข้อกำหนดของลูกค้า

รายการที่อาจต้องพิจารณา ได้แก่ การยืนยันเกรดวัสดุ การตรวจขนาด การตรวจสภาพผิว การตรวจผิวหลังกลึง และการตรวจสอบแบบไม่ทำลายตามวิธีและเกณฑ์การยอมรับที่กำหนด ทั้งนี้ ไม่จำเป็นต้องใช้วิธีตรวจทุกประเภทกับชิ้นงานทุกชิ้น แต่ควรเลือกให้เหมาะกับความเสี่ยงและหน้าที่ของอะไหล่

แนวทางภาพรวมเกี่ยวกับการควบคุมคุณภาพงานหล่ออยู่ที่

https://casmetals.com/quality-control-guide/

หากชิ้นงานมีข้อกำหนดด้านการตรวจสอบแบบไม่ทำลาย ควรระบุวิธี พื้นที่ตรวจ และเกณฑ์ยอมรับตั้งแต่ขั้นตอนขอราคา โดยศึกษาข้อมูลเบื้องต้นได้จาก

https://casmetals.com/ndt-inspection-guide/

ข้อมูลที่ควรส่งเพื่อขอราคาผลิตอะไหล่ FCD500

เพื่อให้การตรวจสอบความเป็นไปได้และการเสนอราคาตรงกับขอบเขตงาน ควรจัดเตรียมข้อมูลดังต่อไปนี้

  • แบบ Drawing หรือชิ้นงานตัวอย่าง
  • ชื่อชิ้นส่วนและหน้าที่ในการทำงาน
  • เกรด FCD500 พร้อมมาตรฐานอ้างอิงที่ต้องการ
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ หากมี
  • จำนวนที่ต้องการต่อครั้งและปริมาณใช้งานในอนาคต
  • รายการผิวที่ต้องกลึง
  • ขนาดและค่าคลาดเคลื่อนที่สำคัญ
  • ข้อกำหนดการอบชุบ หากมี
  • ข้อกำหนดการตรวจสอบและเอกสารผลตรวจ หากมี
  • สภาพการรับแรง แรงกระแทก อุณหภูมิ และสภาพแวดล้อม
  • รูปถ่ายตำแหน่งติดตั้งและลักษณะความเสียหายของชิ้นงานเดิม
  • กำหนดเวลาที่ต้องการใช้ชิ้นงานเพื่อประกอบการประเมิน

ฝ่ายจัดซื้อสามารถใช้รายการตรวจสอบสำหรับการขอราคาชิ้นส่วนเครื่องจักรเป็นแนวทางเตรียมเอกสารได้จาก

https://casmetals.com/machine-parts-rfq-checklist/

กรณีไม่มีแบบ Drawing สามารถตรวจสอบข้อมูลที่ควรจัดเตรียมเพิ่มเติมได้จาก

https://casmetals.com/machine-parts-without-drawing/

ขั้นตอนการพิจารณารับผลิตอะไหล่ เหล็ก FCD500

1. ตรวจสอบข้อมูลชิ้นงาน

พิจารณาแบบ ตัวอย่าง รูปถ่าย ขนาด จำนวน และหน้าที่การใช้งาน เพื่อระบุข้อมูลที่เพียงพอและรายการที่ต้องสอบถามเพิ่มเติม

2. ทบทวนวัสดุและมาตรฐาน

ตรวจสอบว่า FCD500 อ้างอิงมาตรฐานใด มีข้อกำหนดด้านสมบัติวัสดุหรือการตรวจสอบเพิ่มเติมหรือไม่ หากเป็นการผลิตจากตัวอย่าง ต้องแยกระหว่างวัสดุที่ลูกค้าระบุกับวัสดุที่ยังต้องตรวจยืนยัน

3. ประเมินความเหมาะสมต่อการหล่อ

พิจารณารูปทรง ความหนา จุดรวมเนื้อ ผิวกลึง ความซับซ้อนของแบบหล่อ และความเสี่ยงที่เกี่ยวข้องกับการผลิต

4. กำหนดขอบเขตงาน

ระบุว่างานครอบคลุมเฉพาะชิ้นงานหล่อ หรือต้องมีงานกลึงและการตรวจสอบเพิ่มเติม รวมถึงกำหนดข้อมูลส่งมอบที่ต้องการให้ชัดเจน

5. เสนอราคาและยืนยันข้อกำหนด

ราคาต้องพิจารณาจากขนาด น้ำหนัก รูปทรง จำนวน Pattern งานกลึง และข้อกำหนดการตรวจสอบของแต่ละโครงการ จึงไม่ควรประเมินจากราคาโลหะหรือน้ำหนักชิ้นงานเพียงอย่างเดียว

ผู้ที่ต้องการทราบภาพรวมบริการรับหล่อชิ้นส่วนเครื่องจักรอุตสาหกรรมสามารถดูรายละเอียดเพิ่มเติมได้จาก

https://casmetals.com/industrial-machine-parts-casting/

ส่งรายละเอียดอะไหล่ FCD500 ให้ CASMETALS ตรวจสอบ

หากต้องการรับผลิตอะไหล่ เหล็ก FCD500 ตามแบบหรือตัวอย่าง กรุณาส่งข้อมูลขนาด จำนวน ผิวที่ต้องกลึง มาตรฐานวัสดุ สภาพการใช้งาน และข้อกำหนดการตรวจสอบให้ CASMETALS พิจารณาความเหมาะสมก่อนเสนอราคา

แบบฟอร์มส่งรายละเอียดเพื่อขอประเมินและเสนอราคาอยู่ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับผลิตอะไหล่ เหล็ก FCD500 ตามสั่งได้จากข้อมูลประเภทใดบ้าง?

การรับผลิตอะไหล่ เหล็ก FCD500 สามารถเริ่มพิจารณาได้จากแบบ Drawing ชิ้นงานตัวอย่าง สเกตช์ระบุขนาด รูปถ่ายตำแหน่งติดตั้ง หรือข้อมูลทางเทคนิคของเครื่องจักร แต่ข้อมูลแต่ละประเภทให้ความชัดเจนแตกต่างกัน หากมีแบบวิศวกรรม ควรระบุขนาดสำคัญ ค่าคลาดเคลื่อน ผิวที่ต้องกลึง จุดอ้างอิง มาตรฐานวัสดุ และข้อกำหนดการตรวจสอบให้ครบถ้วน

กรณีมีเพียงตัวอย่างอะไหล่เดิม ต้องตรวจสอบการสึกหรอ การบิดงอ รอยแตกร้าว และร่องรอยการซ่อม เพราะขนาดที่วัดได้อาจไม่ใช่ขนาดเดิมก่อนใช้งาน หากข้อมูลยังไม่สมบูรณ์ CASMETALS จะพิจารณาว่าต้องขอข้อมูลเพิ่มเติม ตรวจวัด หรือจัดทำแบบสำหรับยืนยันก่อนเข้าสู่การผลิตหรือไม่

รายละเอียดเกี่ยวกับการสั่งผลิตงานหล่อจากแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

2. หากไม่มีแบบ Drawing สามารถผลิตอะไหล่เครื่องจักร FCD500 จากตัวอย่างได้หรือไม่?

สามารถส่งตัวอย่างอะไหล่เดิมให้ตรวจสอบเบื้องต้นได้ เหมาะสำหรับอะไหล่เครื่องจักรรุ่นเก่า ชิ้นส่วนที่ไม่มีแบบเก็บไว้ หรืออะไหล่นำเข้าที่ผู้ผลิตเดิมเลิกจำหน่ายแล้ว อย่างไรก็ตาม การผลิตจากตัวอย่างไม่ใช่การคัดลอกทุกขนาดตามสภาพที่ได้รับโดยทันที เพราะชิ้นงานอาจสึก กัดกร่อน แตก บิดตัว หรือมีเนื้อโลหะสูญหายจากการใช้งาน

ก่อนผลิตจึงต้องพิจารณาว่าพื้นผิวใดเป็นผิวใช้งาน ขนาดใดสัมพันธ์กับการสวมประกอบ และตำแหน่งใดต้องสร้างกลับให้ใกล้เคียงสภาพเดิม หากต้องกำหนดวัสดุเป็น FCD500 ควรมีมาตรฐานอ้างอิงหรือข้อกำหนดที่ยืนยันได้ เนื่องจากรูปลักษณ์ของตัวอย่างไม่สามารถยืนยันเกรดวัสดุและสมบัติเชิงกลเดิมได้ทั้งหมด

ข้อมูลเกี่ยวกับการผลิตชิ้นงานจากตัวอย่างอยู่ที่

https://casmetals.com/casting-from-sample/

3. FCD500 เหมาะกับอะไหล่เครื่องจักรทุกประเภทหรือไม่?

FCD500 ไม่ได้เหมาะกับอะไหล่เครื่องจักรทุกประเภทโดยอัตโนมัติ การเลือกวัสดุต้องพิจารณาหน้าที่ของชิ้นส่วน ลักษณะโหลด แรงกระแทก การสั่นสะเทือน ความเร็ว อุณหภูมิ สภาพการกัดกร่อน การหล่อลื่น วัสดุคู่สัมผัส รูปทรง และประวัติความเสียหายของอะไหล่เดิมร่วมกัน

อะไหล่ที่ต้องเผชิญการสึกแบบขัดสีอย่างรุนแรง อุณหภูมิสูง สารเคมีกัดกร่อน หรือข้อกำหนดเฉพาะด้านอื่น อาจต้องใช้วัสดุคนละกลุ่ม แม้ FCD500 จะมีสมบัติเหมาะกับงานรับแรงหลายลักษณะ แต่ต้องตรวจสอบตามมาตรฐานที่ลูกค้าระบุและสภาพการทำงานจริงก่อนตัดสินใจผลิต

ข้อมูลเกี่ยวกับแนวทางเลือกวัสดุสำหรับอะไหล่เครื่องจักรสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/machine-parts-material-selection/

4. FCD500 แตกต่างจากเหล็กหล่อเทาทั่วไปอย่างไรเมื่อนำมาผลิตอะไหล่?

FCD500 จัดอยู่ในกลุ่มเหล็กหล่อเหนียว ซึ่งมีโครงสร้างกราไฟต์และสมบัติเชิงกลแตกต่างจากเหล็กหล่อเทา ความแตกต่างดังกล่าวมีผลต่อความแข็งแรง การยืดตัว การตอบสนองต่อแรงกระแทก การกลึง และลักษณะการเสียหายของชิ้นงาน แต่ไม่ควรเปรียบเทียบจากชื่อเกรดเพียงอย่างเดียว

ฝ่ายวิศวกรรมควรตรวจสอบมาตรฐานอ้างอิง รูปทรงชิ้นงาน ความหนา ตำแหน่งรับแรง และเงื่อนไขการใช้งานก่อนเลือกวัสดุทดแทน ไม่ควรเปลี่ยนจากเหล็กหล่อเทาเป็น FCD500 หรือเปลี่ยนกลับกันโดยไม่มีการทบทวนแบบ เนื่องจากวัสดุแต่ละกลุ่มมีจุดเด่นและข้อจำกัดต่างกัน

รายละเอียดเกี่ยวกับสมบัติของเหล็กหล่อเหนียวสามารถศึกษาได้จาก

https://casmetals.com/ductile-iron-materials-properties/

5. อะไหล่เครื่องจักรประเภทใดที่สามารถพิจารณาผลิตด้วยเหล็ก FCD500?

ชิ้นงานที่อาจนำ FCD500 มาพิจารณา ได้แก่ ตัวเสื้อเครื่องจักร ขายึด แขนรับแรง ดุม ล้อ ลูกกลิ้ง ฝาครอบ หน้าแปลน ชิ้นส่วนระบบลำเลียง และชิ้นส่วนส่งกำลังบางประเภท ทั้งนี้ ชื่อชิ้นส่วนไม่สามารถใช้ยืนยันความเหมาะสมของวัสดุได้โดยลำพัง

อะไหล่ชื่อเดียวกันอาจรับโหลดและทำงานในสภาพแวดล้อมต่างกันอย่างมาก ตัวอย่างเช่น ล้อที่ใช้เคลื่อนที่ช้าอาจมีเงื่อนไขต่างจากล้อที่รับแรงกระแทกต่อเนื่อง ส่วนตัวเสื้อเครื่องจักรบางชนิดอาจเน้นความแข็งแรง ขณะที่บางชนิดต้องควบคุมแนวศูนย์และความเสถียรของขนาด จึงต้องประเมินแบบและข้อมูลการใช้งานเป็นรายชิ้น

ตัวอย่างการประยุกต์ใช้เหล็กหล่อเหนียวในงานอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/ductile-iron-materials-applications/

6. การระบุเพียงว่าเป็น FCD500 เพียงพอสำหรับสั่งผลิตหรือไม่?

ยังไม่เพียงพอ เพราะชื่อ FCD500 ควรใช้ร่วมกับมาตรฐานวัสดุที่ลูกค้าต้องการอ้างอิง รวมถึงข้อกำหนดด้านสมบัติเชิงกล วิธีเก็บชิ้นทดสอบ การอบชุบ และเอกสารผลตรวจที่จำเป็น หากแบบหรือใบสั่งซื้อระบุเพียงชื่อเกรด แต่ไม่มีมาตรฐาน อาจเกิดการตีความรายละเอียดไม่ตรงกันระหว่างผู้ออกแบบ ฝ่ายจัดซื้อ และผู้ผลิต

นอกจากข้อมูลวัสดุแล้ว ต้องระบุขนาด จำนวน น้ำหนักโดยประมาณ ผิวกลึง ค่าคลาดเคลื่อน ตำแหน่งสำคัญ และสภาพใช้งานด้วย หากเป็นอะไหล่ที่ผลิตจากตัวอย่าง ควรแยกให้ชัดเจนว่าการระบุ FCD500 มาจากแบบเดิม เอกสารผู้ผลิต ผลวิเคราะห์ หรือการคาดหมายจากลักษณะชิ้นงาน

ข้อมูลเฉพาะของเกรด FCD500 สามารถใช้เป็นจุดเริ่มต้นในการตรวจสอบข้อกำหนดได้ที่

https://casmetals.com/fcd500-ductile-iron/

7. การรับผลิตอะไหล่ FCD500 ครอบคลุมเฉพาะงานหล่อหรือรวมงานกลึงด้วย?

ขอบเขตงานต้องกำหนดตามความต้องการของแต่ละโครงการ โดยอาจเป็นชิ้นงานหล่อที่ยังไม่ผ่านการกลึง ชิ้นงานหล่อพร้อมเผื่อเนื้อ หรือชิ้นงานที่ต้องผ่านการกลึงในตำแหน่งที่กำหนด ลูกค้าควรระบุผิวกลึง รูเพลา หน้าประกบ บ่ารับแบริ่ง ร่องลิ่ม รูเกลียว และขนาดสำคัญให้ชัดเจนในแบบหรือเอกสารประกอบการขอราคา

การวางแผนงานกลึงตั้งแต่ก่อนออกแบบแบบหล่อช่วยให้กำหนดทิศทางจับยึด จุดอ้างอิง และเนื้อเผื่อได้เหมาะสม หากไม่ได้ระบุผิวกลึงตั้งแต่ต้น อาจเกิดความคลาดเคลื่อนด้านขอบเขตงานหรือต้องปรับกระบวนการภายหลัง CASMETALS จึงต้องตรวจสอบรายละเอียดก่อนยืนยันความเป็นไปได้และเสนอราคา

แนวทางการกำหนดเนื้อเผื่อสำหรับงานกลึงสามารถดูได้จาก

https://casmetals.com/machining-allowance-guide/

8. ควรกำหนดค่าคลาดเคลื่อนของอะไหล่เครื่องจักร FCD500 อย่างไร?

ควรแยกค่าคลาดเคลื่อนของผิวหล่อออกจากผิวที่ต้องกลึง โดยกำหนดเฉพาะขนาดที่มีผลต่อการประกอบ แนวศูนย์ ระยะเคลียร์รันซ์ และหน้าที่ของชิ้นงานอย่างชัดเจน ไม่ควรกำหนดค่าคลาดเคลื่อนแคบกับทุกขนาดโดยไม่มีเหตุผลทางวิศวกรรม เพราะอาจเพิ่มความซับซ้อนในการผลิตและการตรวจสอบโดยไม่ช่วยเพิ่มประสิทธิภาพการใช้งาน

แบบที่ดีควรระบุ Datum ผิวอ้างอิง วิธีวัด และความสัมพันธ์ระหว่างรู เพลา หน้าแปลน หรือจุดติดตั้ง หากอะไหล่ผลิตจากตัวอย่าง ต้องวิเคราะห์ว่าขนาดที่วัดได้เป็นขนาดประกอบเดิมหรือเป็นผลจากการสึกหรอ ก่อนนำไปกำหนดเป็นค่าควบคุมของชิ้นงานใหม่

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-tolerance-guide/

9. สามารถปรับแบบอะไหล่เดิมให้เหมาะกับการหล่อ FCD500 ได้หรือไม่?

สามารถพิจารณาปรับแบบได้เมื่อพบว่ารูปทรงเดิมไม่เหมาะกับกระบวนการหล่อ หรือมีจุดรวมเนื้อ การเปลี่ยนความหนาฉับพลัน มุมแหลม และบริเวณที่อาจเพิ่มความเสี่ยงต่อข้อบกพร่อง อย่างไรก็ตาม การเปลี่ยนรูปทรงต้องไม่กระทบการประกอบ ตำแหน่งรับแรง และหน้าที่ของชิ้นงานโดยไม่ได้รับการอนุมัติจากลูกค้า

หากชิ้นส่วนเดิมผลิตด้วยการเชื่อมประกอบ การตัดจากเหล็ก หรือกระบวนการอื่น แบบเดิมอาจต้องปรับให้เหมาะกับงานหล่อมากขึ้น การทบทวนควรครอบคลุมความหนาผนัง รัศมีมุม มุมถอดแบบ ตำแหน่งแบ่งแบบ ผิวกลึง และการสร้าง Pattern ก่อนยืนยันแบบสำหรับผลิต

แนวทางการออกแบบชิ้นส่วนเครื่องจักรหล่อตามสั่งสามารถดูเพิ่มเติมได้จาก

https://casmetals.com/custom-machine-parts-casting-guide/

10. การผลิตอะไหล่ FCD500 จากตัวอย่างถือเป็น Reverse Engineering หรือไม่?

การผลิตจากตัวอย่างอาจมีขั้นตอน Reverse Engineering เมื่อจำเป็นต้องตรวจวัด วิเคราะห์หน้าที่ สร้างแบบใหม่ และกำหนดขนาดที่ควรเป็นจากชิ้นงานเดิมที่ผ่านการใช้งานแล้ว กระบวนการนี้ไม่ได้หมายถึงการสแกนหรือคัดลอกรูปร่างภายนอกเท่านั้น แต่ต้องพิจารณาจุดสวมประกอบ แนวศูนย์ ผิวทำงาน ร่องรอยความเสียหาย และความสัมพันธ์กับชิ้นส่วนรอบข้างด้วย

หากตัวอย่างสึกหรอมาก ควรใช้ข้อมูลจากเครื่องจักร ชิ้นส่วนคู่ประกอบ คู่มือ หรือประวัติการซ่อมมาช่วยตัดสินใจ การสร้างแบบใหม่ควรผ่านการตรวจทานและอนุมัติก่อนผลิต เพราะผู้ผลิตไม่สามารถรับรองขนาดเดิมหรือเกรดวัสดุเดิมทั้งหมดจากตัวอย่างเพียงชิ้นเดียวได้

ข้อมูลเกี่ยวกับหลักการ Reverse Engineering สำหรับงานอะไหล่สามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

11. สามารถผลิตอะไหล่ FCD500 ทดแทนอะไหล่นำเข้าหรืออะไหล่เลิกผลิตได้หรือไม่?

สามารถส่งรายละเอียดมาให้ประเมินได้ โดยเฉพาะอะไหล่เครื่องจักรเก่า อะไหล่นำเข้าที่ใช้เวลาจัดหานาน หรือชิ้นส่วนที่ผู้ผลิตเดิมยุติการจำหน่ายแล้ว ข้อมูลที่ช่วยในการประเมิน ได้แก่ แบบเดิม หมายเลขชิ้นส่วน คู่มือเครื่องจักร ตัวอย่างชิ้นงาน รูปถ่ายตำแหน่งติดตั้ง และข้อมูลการเสียหาย

ก่อนเลือกผลิตด้วย FCD500 ต้องยืนยันว่าข้อกำหนดวัสดุและสมบัติที่ต้องการสอดคล้องกับอะไหล่เดิม หากไม่ทราบเกรดวัสดุ ไม่ควรสรุปจากสี น้ำหนัก หรือรูปลักษณ์เพียงอย่างเดียว อาจต้องพิจารณาการตรวจวิเคราะห์เพิ่มเติมหรือกำหนดวัสดุใหม่ตามสภาพการใช้งานและการอนุมัติของลูกค้า

รายละเอียดเกี่ยวกับงานผลิตอะไหล่ทดแทนสามารถดูได้จาก

https://casmetals.com/replacement-parts-casting/

สำหรับชิ้นส่วนที่ผู้ผลิตเดิมเลิกผลิตแล้ว สามารถศึกษาประเด็นเพิ่มเติมได้ที่

https://casmetals.com/obsolete-parts-casting/

12. ควรตรวจสอบคุณภาพอะไหล่เครื่องจักร FCD500 รายการใดบ้าง?

รายการตรวจสอบควรกำหนดตามแบบ มาตรฐานวัสดุ ความสำคัญของชิ้นส่วน และความเสี่ยงในการใช้งาน โดยอาจครอบคลุมการตรวจสภาพผิว ขนาดสำคัญ ตำแหน่งรูและหน้าประกบ การยืนยันเกรดวัสดุ สมบัติเชิงกล และผิวหลังกลึงตามขอบเขตที่ตกลงกัน

ไม่จำเป็นต้องกำหนดการตรวจทุกประเภทกับทุกชิ้นงาน แต่ไม่ควรละเว้นจุดที่มีผลต่อความปลอดภัย การประกอบ หรือการหยุดเครื่องจักร ฝ่ายจัดซื้อควรระบุเอกสารผลตรวจ วิธีตรวจ และเกณฑ์ยอมรับตั้งแต่ขั้นตอนขอราคา เพื่อให้ผู้ผลิตประเมินขอบเขตงานได้ครบถ้วนและลดความไม่ชัดเจนเมื่อส่งมอบ

แนวทางเกี่ยวกับการควบคุมคุณภาพงานหล่อสามารถดูได้จาก

https://casmetals.com/quality-control-guide/

13. อะไหล่ FCD500 จำเป็นต้องตรวจสอบแบบไม่ทำลายทุกชิ้นหรือไม่?

ไม่จำเป็นต้องตรวจสอบแบบไม่ทำลายทุกวิธีหรือทุกชิ้นเสมอไป การกำหนดขอบเขตการตรวจควรสัมพันธ์กับหน้าที่ของอะไหล่ ตำแหน่งวิกฤต ความเสี่ยงจากความเสียหาย รูปทรงชิ้นงาน และข้อกำหนดในแบบหรือมาตรฐานที่ใช้อ้างอิง

หากต้องการตรวจสอบแบบไม่ทำลาย ควรระบุวิธีตรวจ พื้นที่ตรวจ ช่วงเวลาที่ตรวจ และเกณฑ์ยอมรับอย่างชัดเจน เช่น ตรวจในสภาพผิวหล่อหรือหลังกลึง การเขียนเพียงคำว่า “ตรวจ NDT” โดยไม่กำหนดรายละเอียดอาจทำให้ขอบเขตงานและการตีความผลตรวจไม่ตรงกัน

ข้อมูลเบื้องต้นเกี่ยวกับการตรวจสอบแบบไม่ทำลายสามารถศึกษาได้ที่

https://casmetals.com/ndt-inspection-guide/

14. อะไรเป็นสาเหตุที่ทำให้ราคาผลิตอะไหล่เครื่องจักร FCD500 แต่ละงานแตกต่างกัน?

ราคาผลิตไม่ได้ขึ้นอยู่กับน้ำหนักโลหะเพียงอย่างเดียว แต่สัมพันธ์กับขนาด รูปทรง ความซับซ้อน จำนวนชิ้น ค่า Pattern แกนแบบหล่อ ผิวที่ต้องกลึง ค่าคลาดเคลื่อน การอบชุบ การตรวจสอบ และเอกสารที่ต้องส่งมอบ ชิ้นงานน้ำหนักใกล้เคียงกันจึงอาจมีต้นทุนต่างกันได้มาก

งานที่มีจำนวนผลิตน้อยอาจมีต้นทุนเริ่มต้นต่อชิ้นสูงกว่า เพราะค่าเตรียมการและค่า Pattern ถูกเฉลี่ยกับจำนวนชิ้นน้อย ขณะที่แบบซับซ้อนหรือมีตำแหน่งกลึงหลายด้านอาจต้องวางแผนการผลิตและการจับยึดเพิ่มเติม การเสนอราคาที่เหมาะสมจึงต้องอ้างอิงข้อมูลของชิ้นงานจริง ไม่ควรใช้ราคาเฉลี่ยต่อกิโลกรัมเป็นเกณฑ์ตัดสินเพียงอย่างเดียว

รายละเอียดเกี่ยวกับขอบเขตกระบวนการหล่อ FCD500 สามารถศึกษาได้ที่

https://casmetals.com/fcd500-ductile-iron-casting/

15. ต้องส่งข้อมูลอะไรบ้างเพื่อขอราคาผลิตอะไหล่ เหล็ก FCD500?

ควรส่งแบบ Drawing หรือตัวอย่างชิ้นงาน พร้อมชื่ออะไหล่ หน้าที่การทำงาน ขนาดโดยรวม จำนวนที่ต้องการ เกรดและมาตรฐานวัสดุ ผิวที่ต้องกลึง ค่าคลาดเคลื่อนสำคัญ และข้อกำหนดการตรวจสอบ หากเป็นชิ้นส่วนที่เสียหาย ควรแนบรูปถ่ายรอยแตก การสึก การบิดงอ และตำแหน่งติดตั้งด้วย

ข้อมูลสภาพใช้งานที่ควรแจ้งเพิ่มเติม ได้แก่ ลักษณะโหลด แรงกระแทก ความเร็ว อุณหภูมิ การสั่นสะเทือน สารเคมี วัสดุคู่สัมผัส และระบบหล่อลื่น หากไม่มีแบบ ควรระบุว่ามีตัวอย่างจริง ชิ้นส่วนคู่ประกอบ หรือข้อมูลจากคู่มือเครื่องจักรให้ตรวจสอบหรือไม่ ข้อมูลที่ครบถ้วนช่วยให้ CASMETALS ประเมินความเหมาะสมของ FCD500 ขอบเขตงานหล่อ งานกลึง และการตรวจสอบก่อนเสนอราคาได้ชัดเจนขึ้น

รายการตรวจสอบสำหรับจัดเตรียมข้อมูลขอราคาชิ้นส่วนเครื่องจักรสามารถดูได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS