banner bg

รับผลิตชิ้นงานเหล็ก FCD500 ตามแบบสำหรับงานอุตสาหกรรม

CASMETALS ให้บริการรับผลิต เหล็ก FCD500 ตามแบบ สำหรับโรงงานอุตสาหกรรม ผู้ผลิตเครื่องจักร ฝ่ายวิศวกรรม ฝ่ายซ่อมบำรุง และฝ่ายจัดซื้อที่ต้องการผลิตอะไหล่ใหม่หรือชิ้นส่วนทดแทน โดยพิจารณาข้อมูลจาก Drawing ขนาดสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน พื้นที่กลึง จำนวนที่ต้องการ และสภาพการใช้งานจริงของชิ้นส่วน

คำว่า “เหล็ก FCD500” เป็นถ้อยคำที่ใช้ค้นหากันทั่วไป ส่วนชื่อทางวิศวกรรมคือเหล็กหล่อกราไฟต์กลมหรือเหล็กหล่อเหนียว FCD500 (Ductile Iron) การระบุเพียงชื่อเกรดยังไม่เพียงพอสำหรับเริ่มผลิต เพราะชิ้นงานแต่ละแบบมีรูปทรง ความหนา โหลด จุดสัมผัส และข้อกำหนดหลังการหล่อแตกต่างกัน

ผู้ที่ต้องการทำความเข้าใจพื้นฐานของวัสดุก่อนกำหนดสเปก สามารถศึกษาหน้าวัสดุเหล็กหล่อเหนียว FCD500 ได้ที่

https://casmetals.com/fcd500-ductile-iron/

สำหรับข้อมูลบริการหล่อ FCD500 โดยรวม สามารถดูรายละเอียดเพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

รับผลิตเหล็ก FCD500 ตาม Drawing เหมาะกับงานประเภทใด

การผลิตตามแบบเหมาะกับกรณีที่มี Drawing ของชิ้นส่วนอยู่แล้ว และต้องการควบคุมรูปร่าง ขนาดตำแหน่งประกอบ จุดศูนย์กลาง รูเจาะ ผิวกลึง และรายละเอียดที่เกี่ยวข้องกับการติดตั้งเข้ากับเครื่องจักรเดิม

ชิ้นงานที่สามารถนำมาพิจารณาผลิตตามแบบมีได้หลายประเภท เช่น

  • เฟืองและชิ้นส่วนส่งกำลัง
  • พูลเลย์และล้อขับ
  • ตัวเสื้อเครื่องจักรและตัวเสื้อชุดส่งกำลัง
  • ตัวเสื้อปั๊มและฝาปั๊ม
  • ตัววาล์วและชิ้นส่วนข้อต่อ
  • หน้าแปลน ฐานรอง และขายึด
  • ลูกกลิ้งและชิ้นส่วนระบบลำเลียง
  • ชิ้นส่วนเครื่องจักรที่ต้องรับแรง
  • อะไหล่ทดแทนสำหรับเครื่องจักรที่เลิกผลิตแล้ว
  • ชิ้นส่วน OEM ที่ผลิตตามข้อกำหนดของลูกค้า

ตัวอย่างข้อมูลเกี่ยวกับงานหล่ออะไหล่เครื่องจักรอุตสาหกรรมสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

หากชิ้นงานเป็นเฟืองหรือชิ้นส่วนส่งกำลัง ควรประเมินทั้งรูปทรงก่อนกลึง ตำแหน่งรูเพลา แนวศูนย์กลาง และพื้นที่สำหรับกัดฟันเฟือง โดยดูแนวทางของงานหล่อเฟืองได้ที่

https://casmetals.com/gear-casting/

สำหรับชิ้นงานประเภทพูลเลย์ ต้องพิจารณาร่องสายพาน ดุมล้อ ความสมดุล แนวศูนย์กลาง และผิวที่จะนำไปกลึงเพิ่มเติม

https://casmetals.com/pulley-casting/

กรณีเป็นตัวเสื้อปั๊ม ต้องตรวจทางไหลของของเหลว ความหนาผนัง หน้าแปลน ตำแหน่งประกอบ และบริเวณซีลร่วมกับสภาพการใช้งาน

https://casmetals.com/pump-casing-casting/

หากเป็นตัววาล์ว ต้องพิจารณาความดัน อุณหภูมิ ของไหล หน้าแปลน พื้นที่ซีล และข้อกำหนดการตรวจสอบของลูกค้า

https://casmetals.com/valve-body-casting/

ส่วนชิ้นงานในระบบลำเลียงควรตรวจรูปแบบแรงกระแทก การสึกหรอ จุดยึด และลักษณะการทำงานต่อเนื่องของเครื่องจักร

https://casmetals.com/conveyor-parts-casting/

ขั้นตอนพิจารณาผลิตชิ้นงาน FCD500 จากแบบ

1. ตรวจสอบ Drawing และขอบเขตงาน

ขั้นตอนแรกคือการตรวจว่าแบบที่ได้รับเป็นขนาดชิ้นงานหล่อหรือขนาดสำเร็จหลังกลึง เพราะข้อมูลสองประเภทนี้ไม่สามารถนำไปใช้แทนกันได้โดยอัตโนมัติ

Drawing ควรแสดงข้อมูลสำคัญ เช่น

  • ขนาดโดยรวมของชิ้นงาน
  • หน่วยวัดและมาตราส่วน
  • จุดอ้างอิงหรือ Datum
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ผิวที่ต้องกลึง
  • ตำแหน่งรู ร่อง ลิ่ม เกลียว หรือหน้าแปลน
  • เกรดวัสดุและมาตรฐานที่อ้างอิง
  • จำนวนที่ต้องการ
  • ข้อกำหนดการตรวจสอบ
  • สภาพผิวหรือกระบวนการหลังการหล่อ
  • เงื่อนไขพิเศษที่ลูกค้ากำหนด

รายละเอียดบริการผลิตชิ้นงานจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

อีกแนวทางหนึ่งสำหรับงาน Custom Casting จาก Drawing คือ

https://casmetals.com/custom-casting-drawing/

2. แยกขนาดหล่อออกจากขนาดสำเร็จ

หาก Drawing ระบุเฉพาะขนาดสำเร็จ ผู้ผลิตต้องตรวจว่าพื้นผิวใดจะต้องเผื่อสำหรับการกลึง รวมถึงประเมินรูปทรงที่เหมาะสมก่อนเข้าสู่กระบวนการตัดแต่ง

Machining Allowance ไม่ควรกำหนดด้วยค่าตายตัวเพียงค่าเดียวสำหรับทุกชิ้นงาน เพราะต้องพิจารณาขนาด รูปร่าง ตำแหน่งผิว เทคโนโลยีการหล่อ ความสามารถของกระบวนการ และวิธีจับยึดในการกลึง

ข้อมูลพื้นฐานเกี่ยวกับค่าเผื่อกลึงสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/what-is-machining-allowance/

3. ตรวจความเป็นไปได้ของรูปทรงสำหรับงานหล่อ

Drawing ที่ออกแบบจากมุมมองของชิ้นส่วนกลึงอาจยังไม่เหมาะกับกระบวนการหล่อโดยตรง จึงควรตรวจเรื่องความหนาผนัง การเปลี่ยนความหนา มุมคม บริเวณเนื้อหนาสะสม ตำแหน่งแกนทราย และพื้นที่ที่อาจกักอากาศหรือเติมน้ำโลหะได้ยาก

หากพบจุดที่มีความเสี่ยง อาจต้องหารือเรื่องการปรับรูปทรงก่อนผลิต แต่การปรับแบบต้องไม่กระทบหน้าที่ จุดประกอบ และมิติสำคัญของชิ้นงาน โดยต้องได้รับความเห็นชอบจากลูกค้าก่อนดำเนินการ

แนวทางภาพรวมของงานรับหล่อตามสั่งสามารถดูได้ที่

https://casmetals.com/custom-casting/

4. กำหนดค่าคลาดเคลื่อนให้สัมพันธ์กับกระบวนการ

ค่าคลาดเคลื่อนของชิ้นงานหล่อและค่าคลาดเคลื่อนหลังกลึงเป็นคนละส่วนกัน ผิวที่ต้องประกอบกับเพลา ตลับลูกปืน ซีล เฟือง หรือชิ้นส่วนอื่น อาจต้องผ่านการกลึงเพื่อให้ได้มิติและความสัมพันธ์ทางเรขาคณิตตามแบบ

หากทุกมิติถูกกำหนดค่าคลาดเคลื่อนแคบโดยไม่แยกมิติสำคัญ อาจทำให้การผลิตและการตรวจสอบซับซ้อนเกินความจำเป็น ควรระบุ Critical Dimensions, Datum และลำดับความสำคัญของผิวให้ชัดเจน

ศึกษาประเด็นการกำหนดค่าคลาดเคลื่อนสำหรับชิ้นงานหล่อได้ที่

https://casmetals.com/casting-tolerance-guide/

เหตุใดจึงเลือก FCD500 สำหรับชิ้นงานตามแบบ

FCD500 เป็นเหล็กหล่อกราไฟต์กลมที่มักได้รับการพิจารณาสำหรับชิ้นงานซึ่งต้องการสมดุลระหว่างความแข็งแรง ความเหนียว ความสามารถในการรับแรง และการผลิตเป็นรูปทรงด้วยกระบวนการหล่อ

อย่างไรก็ตาม การเลือกเกรดต้องอ้างอิงมาตรฐานที่ระบุใน Drawing หรือข้อกำหนดของลูกค้า เนื่องจากชื่อเกรด ลักษณะชิ้นทดสอบ สภาพการหล่อ ความหนาของชิ้นงาน และข้อกำหนดการตรวจสอบอาจมีผลต่อเกณฑ์ยอมรับ

ไม่ควรเลือก FCD500 จากค่าความแข็งหรือค่าความต้านทานแรงดึงเพียงรายการเดียว แต่ควรตรวจองค์ประกอบของงานทั้งหมด ได้แก่

  • รูปแบบและทิศทางของแรง
  • แรงกระแทกและแรงสั่นสะเทือน
  • รอบหรือความเร็วการทำงาน
  • อุณหภูมิใช้งาน
  • การสึกหรอ
  • สารเคมีหรือสภาพแวดล้อม
  • วัสดุคู่สัมผัส
  • รูปทรงและความหนาของชิ้นงาน
  • ความต้องการด้านการกลึง
  • อายุใช้งานที่คาดหวัง
  • ข้อกำหนดเฉพาะของเครื่องจักร

ข้อมูลภาพรวมเกี่ยวกับคุณสมบัติของเหล็กหล่อเหนียวสามารถศึกษาได้ที่

https://casmetals.com/ductile-iron-materials-properties/

ตัวอย่างลักษณะการประยุกต์ใช้เหล็กหล่อเหนียวในงานอุตสาหกรรมอยู่ที่

https://casmetals.com/ductile-iron-materials-applications/

      เปลี่ยนจากการรอของ เป็นการผลิตทดแทนในประเทศ

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับอะไหล่รอนาน ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับอะไหล่รอนาน
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

Drawing ที่ส่งมาควรมีข้อมูลอะไรบ้าง

การส่งข้อมูลครบตั้งแต่ต้นช่วยให้ตรวจสอบความเป็นไปได้และจัดทำขอบเขตเสนอราคาได้ตรงกับงานจริงมากขึ้น เอกสารที่ควรจัดเตรียมประกอบด้วย

แบบชิ้นงาน

สามารถส่งแบบสองมิติหรือสามมิติ โดยต้องระบุ Revision ให้ชัดเจน หากส่งหลายไฟล์ควรระบุว่าไฟล์ใดเป็นฉบับที่ใช้เสนอราคาและผลิต

เกรดและมาตรฐานวัสดุ

ควรระบุ FCD500 พร้อมมาตรฐานหรือข้อกำหนดวัสดุที่องค์กรของลูกค้าใช้อ้างอิง หากต้องการผลทดสอบหรือเอกสารเฉพาะ ต้องแจ้งก่อนเสนอราคาเพื่อประเมินขอบเขตงานร่วมกัน

จำนวนที่ต้องการ

จำนวนชิ้นต่อครั้งและความต้องการผลิตซ้ำมีผลต่อการวางแผนแม่พิมพ์ กระบวนการผลิต และต้นทุนรวมของโครงการ หากเป็นงานจำนวนน้อยหรืองานซ่อมบำรุง ควรระบุจำนวนจริงเพื่อให้ประเมินแนวทางที่เหมาะสม

สำหรับงานหล่อจำนวนน้อยสามารถดูรายละเอียดเพิ่มเติมได้ที่
https://casmetals.com/low-volume-casting-service/

รายละเอียดงานกลึง

ควรทำสัญลักษณ์บนแบบให้ชัดว่าผิวใดต้องกลึง ผิวใดเป็นผิวหล่อ และมิติใดเป็นมิติสำคัญ รวมถึงแจ้งว่าต้องการรับเฉพาะชิ้นงานหล่อหรือชิ้นงานที่ผ่านกระบวนการต่อเนื่องตามขอบเขตที่ตกลง

สภาพการใช้งาน

ควรแจ้งหน้าที่ของชิ้นส่วน โหลด อุณหภูมิ ความเร็ว สภาพแวดล้อม การสั่นสะเทือน การสึกหรอ และรูปแบบความเสียหายที่เคยเกิดขึ้น เพราะข้อมูลเหล่านี้ช่วยประเมินว่าวัสดุและแบบที่กำหนดสอดคล้องกับงานหรือไม่

ข้อกำหนดการตรวจสอบ

ลูกค้าควรระบุรายการตรวจรับที่ต้องการ เช่น การตรวจมิติ การทดสอบวัสดุ หรือการตรวจสอบเฉพาะอื่นตามมาตรฐานและขอบเขตงาน โดยต้องตกลงรายละเอียดก่อนผลิต

Checklist สำหรับจัดเตรียมข้อมูลอะไหล่เครื่องจักรสามารถดูได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

สำหรับงาน OEM สามารถตรวจรายการข้อมูลที่ควรแนบใน RFQ ได้ที่

https://casmetals.com/oem-parts-rfq-checklist/

หาก Drawing ไม่สมบูรณ์สามารถผลิตได้หรือไม่

หากมี Drawing แต่ขาดบางมิติ CASMETALS สามารถตรวจสอบข้อมูลเบื้องต้นและแจ้งส่วนที่ต้องขอเพิ่มเติม อย่างไรก็ตาม ไม่ควรคาดเดามิติสำคัญ จุดศูนย์กลาง ตำแหน่งประกอบ หรือข้อกำหนดวัสดุโดยไม่มีข้อมูลยืนยัน

ในกรณีที่มีชิ้นงานเดิมอยู่ อาจใช้ตัวอย่างประกอบการตรวจสอบ Drawing หรือพิจารณากระบวนการ Reverse Engineering แต่ชิ้นงานตัวอย่างที่ผ่านการใช้งานมาแล้วอาจสึกหรอ บิดเบี้ยว แตก หรือสูญเสียขนาดเดิม จึงต้องกำหนดขนาดเป้าหมายและจุดอ้างอิงใหม่ก่อนผลิต

ข้อมูลเกี่ยวกับกระบวนการวิเคราะห์และสร้างข้อมูลจากอะไหล่เดิมสามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

หากไม่มีแบบและต้องการเริ่มจากชิ้นงานตัวอย่าง สามารถดูแนวทางได้ที่

https://casmetals.com/casting-from-sample/

การตรวจแบบช่วยลดความเสี่ยงอะไรได้บ้าง

การทบทวน Drawing ก่อนผลิตมีเป้าหมายเพื่อค้นหาข้อมูลที่คลุมเครือหรือขัดแย้งกันก่อนเข้าสู่กระบวนการจริง ตัวอย่างประเด็นที่ควรตรวจ ได้แก่

  • หน่วยวัดไม่ชัดเจน
  • แบบสองมิติและแบบสามมิติมีขนาดไม่ตรงกัน
  • Revision ของไฟล์ไม่ตรงกัน
  • ระบุวัสดุแต่ไม่ระบุมาตรฐาน
  • ไม่แยกผิวหล่อกับผิวกลึง
  • ไม่มี Datum สำหรับควบคุมตำแหน่ง
  • ค่าคลาดเคลื่อนของชิ้นงานหล่อแคบเกินความจำเป็น
  • รูเจาะหรือร่องบางตำแหน่งเหมาะกับการกลึงภายหลังมากกว่า
  • รูปทรงมีบริเวณเนื้อหนาสะสม
  • ไม่มีข้อมูลปริมาณหรือข้อกำหนดการตรวจรับ
  • ไม่ระบุว่าราคาต้องรวมงานกลึงหรือไม่

การตรวจพบประเด็นเหล่านี้ก่อนผลิตช่วยให้ผู้ซื้อ ผู้ใช้งาน โรงหล่อ และผู้รับผิดชอบงานกลึงเข้าใจขอบเขตเดียวกัน ลดความเสี่ยงจากการตีความแบบไม่ตรงกัน และช่วยให้การเสนอราคาสะท้อนงานที่ต้องทำจริง

ปัจจัยที่ใช้ประเมินราคาเหล็ก FCD500 ตามแบบ

ราคาของชิ้นงานไม่ได้พิจารณาจากน้ำหนักหรือชื่อวัสดุเพียงอย่างเดียว แต่ขึ้นอยู่กับข้อมูลหลายด้าน เช่น

  • ขนาดและน้ำหนักโดยประมาณ
  • ความซับซ้อนของรูปทรง
  • ความหนาผนังและความแตกต่างของหน้าตัด
  • จำนวนและความซับซ้อนของแกน
  • จำนวนชิ้นต่อครั้ง
  • รูปแบบแม่พิมพ์
  • ปริมาณงานตัดแต่ง
  • ค่าเผื่อและขอบเขตงานกลึง
  • ค่าคลาดเคลื่อนที่กำหนด
  • รายการตรวจสอบและทดสอบ
  • เอกสารที่ต้องส่งมอบ
  • บรรจุภัณฑ์และเงื่อนไขการจัดส่ง

CASMETALS จึงต้องตรวจ Drawing และรายละเอียดประกอบก่อนเสนอราคา ไม่สามารถสรุปราคา ระยะเวลาผลิต หรือความเหมาะสมของวัสดุจากชื่อชิ้นงานเพียงอย่างเดียว

ผู้จัดซื้อสามารถศึกษาลำดับการเตรียมข้อมูลและขั้นตอนสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

ข้อมูลที่ควรส่งเพื่อขอใบเสนอราคา

เพื่อให้ CASMETALS ตรวจสอบงานรับผลิต เหล็ก FCD500 ตามแบบ กรุณาส่งข้อมูลดังต่อไปนี้

  • Drawing พร้อม Revision ล่าสุด
  • ไฟล์สองมิติหรือสามมิติที่เกี่ยวข้อง
  • เกรดและมาตรฐานวัสดุ
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ ถ้ามี
  • จำนวนที่ต้องการต่อครั้ง
  • ความถี่ในการสั่งผลิต
  • รายละเอียดผิวที่ต้องกลึง
  • ค่าคลาดเคลื่อนของมิติสำคัญ
  • ตัวอย่างชิ้นงานเดิมหรือภาพถ่าย ถ้ามี
  • สภาพการใช้งานและหน้าที่ของชิ้นส่วน
  • รูปแบบความเสียหายของอะไหล่เดิม
  • ข้อกำหนดการตรวจสอบและเอกสาร
  • สถานที่และเป้าหมายการจัดส่ง

หลังได้รับข้อมูล CASMETALS จะตรวจความครบถ้วนของแบบ ประเมินความเป็นไปได้ของงาน และสอบถามข้อมูลเพิ่มเติมในประเด็นที่มีผลต่อการผลิต ก่อนจัดทำข้อเสนอให้เหมาะกับขอบเขตที่ตกลงกัน

ส่ง Drawing และรายละเอียดโครงการเพื่อขอให้ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

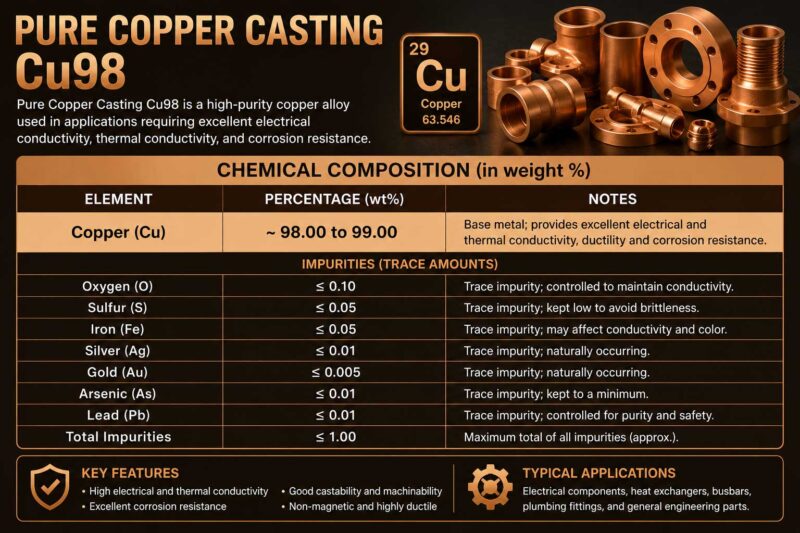
Bronze ค่าเคมี Cu98 e1781087624156
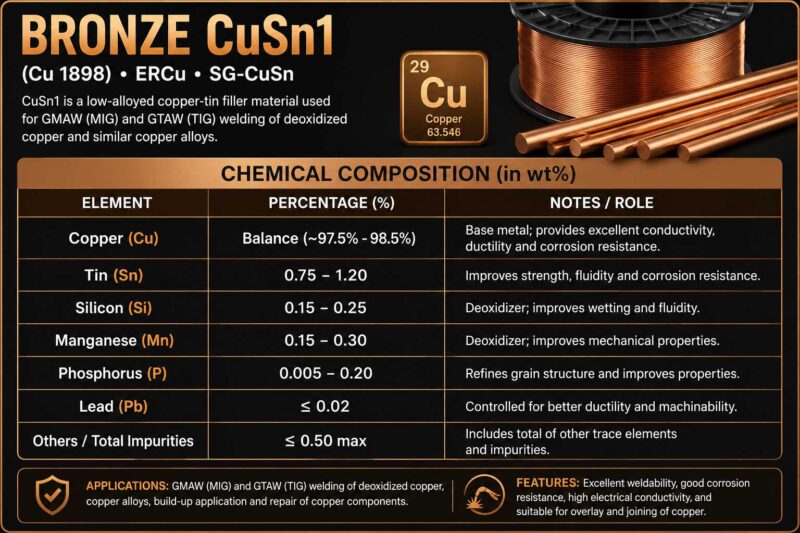
Bronze ค่าเคมี CuSn1 e1781087609203
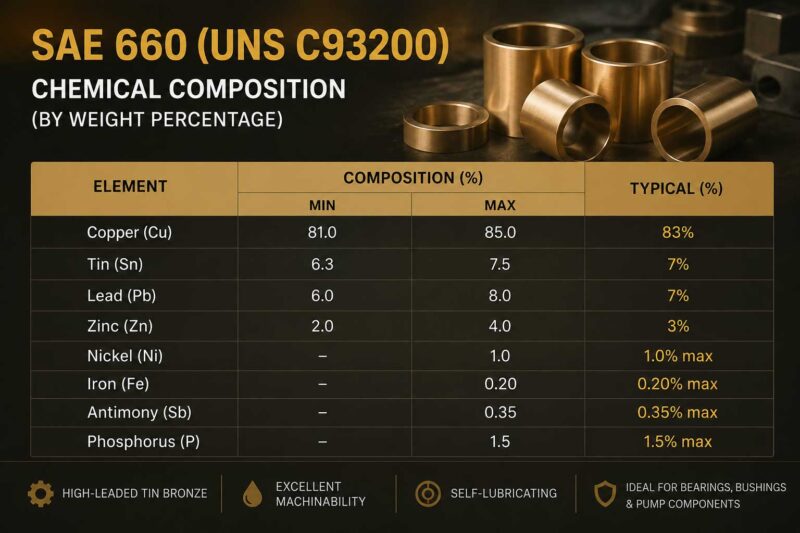
Bronze ค่าเคมี SAE660 e1781087322289
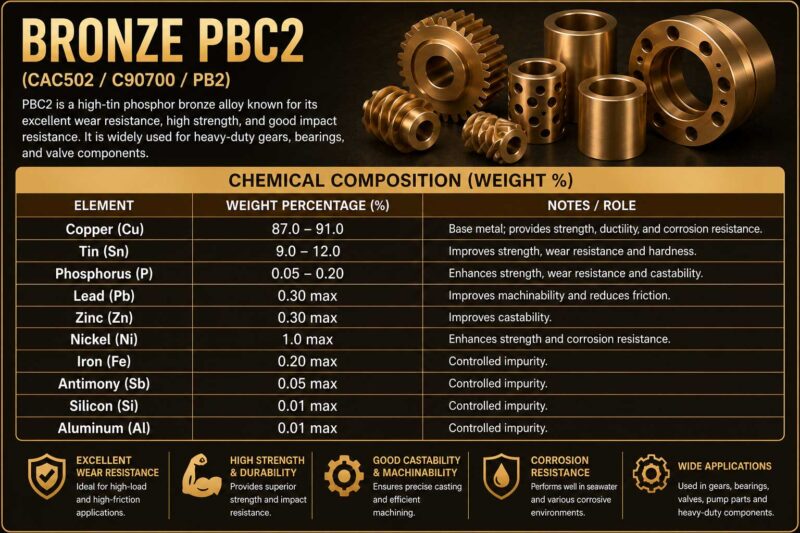
Bronze ค่าเคมี PBC2 e1781087594321
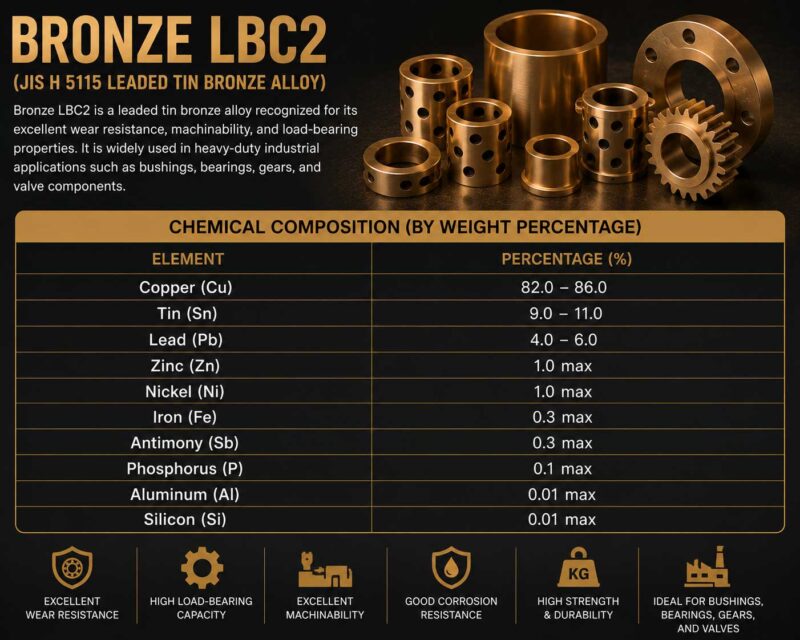
Bronze ค่าเคมี LBC2 e1781087489582
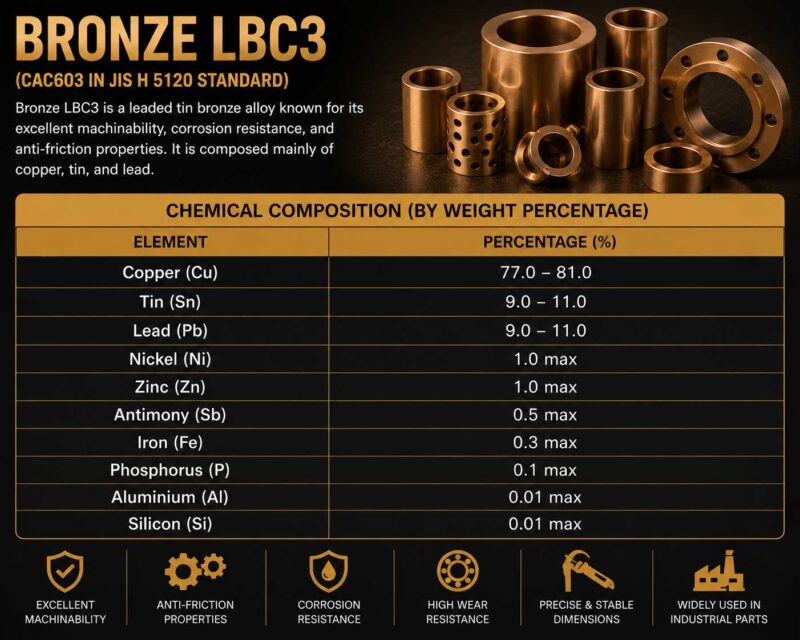
Bronze ค่าเคมี LBC3 e1781087505710
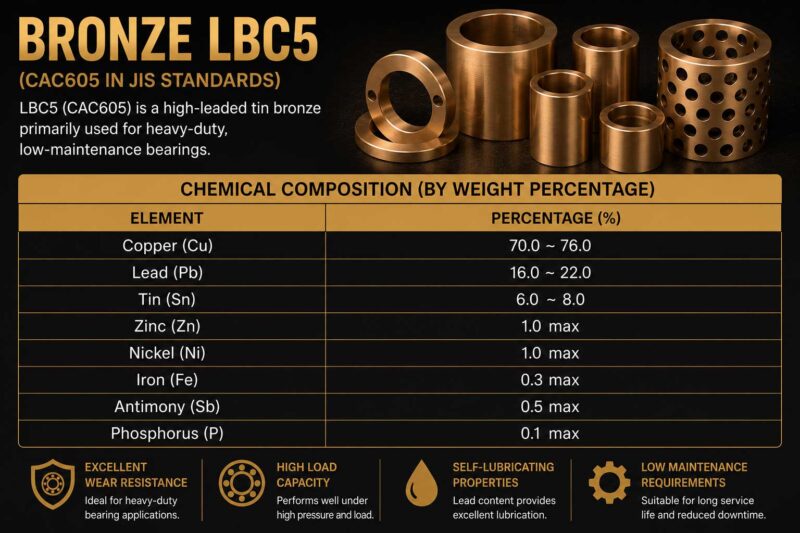
Bronze ค่าเคมี LBC5 e1781087528181

คำถามที่พบบ่อย

1. รับผลิตชิ้นงานเหล็ก FCD500 ตามแบบ ต้องส่งข้อมูลอะไรบ้าง?

การขอรับผลิต เหล็ก FCD500 ตามแบบ ควรส่ง Drawing ฉบับล่าสุด พร้อมระบุเลข Revision หน่วยวัด เกรดวัสดุ มาตรฐานอ้างอิง ขนาดสำเร็จ ค่าคลาดเคลื่อน จุดอ้างอิง ผิวที่ต้องกลึง และจำนวนที่ต้องการ หากมีไฟล์สามมิติ ภาพถ่ายชิ้นงานเดิม หรือตัวอย่างอะไหล่ที่เคยใช้งาน ควรส่งมาประกอบการตรวจสอบด้วย

ข้อมูลด้านการใช้งานก็มีความสำคัญ เช่น ชิ้นส่วนรับแรงแบบใด มีแรงกระแทกหรือการสั่นสะเทือนหรือไม่ ทำงานที่อุณหภูมิเท่าใด สัมผัสสารเคมีหรือความชื้นหรือไม่ และอะไหล่เดิมเสียหายในลักษณะใด ข้อมูลเหล่านี้ช่วยให้ตรวจสอบได้ว่า Drawing และวัสดุ FCD500 ที่กำหนดสัมพันธ์กับหน้าที่ของชิ้นงานหรือไม่

ศึกษารายละเอียดเกี่ยวกับการผลิตชิ้นงานจาก Drawing ได้ที่

https://casmetals.com/casting-from-drawing/

2. เหล็ก FCD500 คือวัสดุประเภทใด?

FCD500 เป็นชื่อเกรดของเหล็กหล่อกราไฟต์กลมหรือเหล็กหล่อเหนียว (Ductile Iron) ซึ่งมีโครงสร้างกราไฟต์แตกต่างจากเหล็กหล่อเทาทั่วไป คำว่า “เหล็ก FCD500” เป็นถ้อยคำที่นิยมใช้ในการค้นหาและสื่อสารทางการค้า แต่การจัดประเภททางวิศวกรรมควรเรียกว่าเหล็กหล่อเหนียว FCD500

วัสดุชนิดนี้มักได้รับการพิจารณาสำหรับชิ้นส่วนอุตสาหกรรมที่ต้องรับแรง มีความเหนียว และต้องการผลิตเป็นรูปทรงซับซ้อนด้วยกระบวนการหล่อ อย่างไรก็ตาม ไม่ควรเลือกเกรดจากชื่อวัสดุเพียงอย่างเดียว ต้องตรวจมาตรฐานที่อ้างอิง ความหนาของชิ้นงาน สภาพการหล่อ การกลึง โหลด อุณหภูมิ การสึกหรอ และข้อกำหนดการตรวจรับร่วมกันก่อนผลิต

ดูข้อมูลเฉพาะของวัสดุ FCD500 เพิ่มเติมได้ที่

https://casmetals.com/fcd500-ductile-iron/

3. FCD500 เหมาะกับชิ้นส่วนอุตสาหกรรมประเภทใด?

FCD500 สามารถนำมาพิจารณาสำหรับชิ้นส่วนเครื่องจักรหลายประเภท เช่น ตัวเสื้อเครื่องจักร ตัวเสื้อชุดส่งกำลัง เฟือง พูลเลย์ ล้อ ตัววาล์ว หน้าแปลน ฐานรอง ขายึด ลูกกลิ้ง และอะไหล่ที่ต้องรับแรงระหว่างการทำงาน ทั้งนี้ ความเหมาะสมขึ้นอยู่กับรูปทรง หน้าตัด จุดรวมความเค้น โหลดกระแทก การสั่นสะเทือน และสภาพแวดล้อมจริง

การระบุว่า “รับผลิต เหล็ก FCD500 ตามแบบ” ไม่ได้หมายความว่า FCD500 จะเหมาะกับชิ้นงานทุกชนิด หากชิ้นส่วนสัมผัสสารกัดกร่อน อุณหภูมิสูง มีการเสียดสีรุนแรง หรือรับแรงกระแทกมากเป็นพิเศษ อาจต้องตรวจวัสดุทางเลือกหรือกำหนดข้อกำหนดเพิ่มเติม การเลือกวัสดุจึงควรพิจารณาร่วมกับวิศวกรผู้ออกแบบและข้อมูลการเสียหายของอะไหล่เดิม

ศึกษาตัวอย่างการประยุกต์ใช้เหล็กหล่อเหนียวได้ที่

https://casmetals.com/ductile-iron-materials-applications/

4. Drawing สำหรับผลิตชิ้นงาน FCD500 ควรเป็นขนาดหล่อหรือขนาดสำเร็จ?

Drawing สามารถเป็นแบบชิ้นงานหล่อหรือแบบขนาดสำเร็จได้ แต่ต้องระบุให้ชัดเจนว่าแต่ละมิติเป็นขนาดในขั้นตอนใด หากเป็นแบบขนาดสำเร็จ ควรแสดงผิวที่ต้องกลึง จุดอ้างอิง ค่าคลาดเคลื่อน ความเรียบผิว รูเจาะ ร่องลิ่ม เกลียว และตำแหน่งประกอบที่สำคัญ

ก่อนผลิตจำเป็นต้องแยกขนาดก่อนกลึงออกจากขนาดสำเร็จ พร้อมพิจารณาค่าเผื่อกลึง การหดตัวจากกระบวนการหล่อ และพื้นที่สำหรับจับยึดชิ้นงาน ค่าเผื่อไม่ควรกำหนดด้วยตัวเลขเดียวสำหรับทุกผิว เพราะตำแหน่ง ขนาด รูปทรง กระบวนการหล่อ และวิธีการกลึงของแต่ละชิ้นงานแตกต่างกัน

รายละเอียดเกี่ยวกับการจัดทำงานหล่อตาม Drawing สามารถศึกษาได้ที่

https://casmetals.com/custom-casting-drawing/

5. ค่าเผื่อกลึงของชิ้นงานเหล็ก FCD500 ควรกำหนดอย่างไร?

ค่าเผื่อกลึง (Machining Allowance) ต้องพิจารณาจากขนาดและรูปทรงของชิ้นงาน ตำแหน่งผิวกลึง วิธีการหล่อ การวางชิ้นงานในแม่พิมพ์ ความสามารถของกระบวนการ และวิธีจับยึดในเครื่องจักร ไม่ควรกำหนดค่าเผื่อจากประสบการณ์ของชิ้นงานอื่นแล้วนำมาใช้โดยไม่ตรวจสอบ

หากเผื่อเนื้อน้อยเกินไป อาจไม่สามารถกลึงลบรอยผิวหล่อหรือปรับมิติให้ได้ตามแบบ แต่หากเผื่อมากเกินไปจะเพิ่มน้ำหนักหล่อ ระยะเวลาการกลึง การใช้เครื่องมือตัด และต้นทุนโดยรวม ผู้สั่งผลิตจึงควรระบุผิวใช้งานจริงและมิติวิกฤตให้ชัด เพื่อให้โรงหล่อและผู้รับผิดชอบงานกลึงวางแผนร่วมกันก่อนเริ่มผลิต

ศึกษาความหมายและปัจจัยในการกำหนดค่าเผื่อกลึงได้ที่

https://casmetals.com/what-is-machining-allowance/

6. ค่าคลาดเคลื่อนของชิ้นงานหล่อ FCD500 เท่ากับงานกลึงหรือไม่?

ค่าคลาดเคลื่อนของชิ้นงานหล่อไม่ควรถูกตีความว่าเท่ากับค่าคลาดเคลื่อนของงานกลึง เพราะเป็นกระบวนการผลิตคนละประเภท ผิวหล่ออาจเหมาะกับพื้นที่ที่ไม่ต้องประกอบอย่างแม่นยำ ส่วนรูเพลา เบ้าตลับลูกปืน หน้าซีล หน้าแปลน หรือผิวประกบมักต้องผ่านการกลึงตามข้อกำหนดของ Drawing

แบบควรแยกให้เห็นว่ามิติใดควบคุมในสภาพหล่อ มิติใดเป็นขนาดสำเร็จหลังกลึง และมิติใดเป็น Critical Dimension การกำหนดค่าคลาดเคลื่อนแคบในทุกตำแหน่งโดยไม่จำเป็นอาจเพิ่มความซับซ้อนและต้นทุน ควรเลือกควบคุมเฉพาะมิติที่มีผลต่อการติดตั้ง การทำงาน ความปลอดภัย และอายุใช้งาน

ศึกษาหลักการพิจารณาค่าคลาดเคลื่อนของงานหล่อได้ที่

https://casmetals.com/casting-tolerance-guide/

7. CASMETALS รับผลิตเฉพาะชิ้นงานหล่อหรือรวมงานกลึงด้วย?

ขอบเขตงานต้องพิจารณาจาก Drawing และความต้องการของแต่ละโครงการ ลูกค้าควรระบุให้ชัดว่าต้องการชิ้นงานในสภาพหล่อ ชิ้นงานตัดแต่งเบื้องต้น หรือชิ้นงานที่มีงานกลึงตามแบบ เพราะแต่ละขอบเขตใช้ข้อมูลการประเมินและการควบคุมมิติแตกต่างกัน

หากต้องการรวมงานกลึง ควรระบุผิวกลึง จุดอ้างอิง ค่าคลาดเคลื่อน ความเรียบผิว รูเจาะ เกลียว ร่องลิ่ม และความสัมพันธ์ระหว่างตำแหน่งให้ครบถ้วน การส่งแบบที่แสดงเฉพาะขนาดภายนอกโดยไม่มี Datum หรือสัญลักษณ์ผิว อาจทำให้ไม่สามารถกำหนดขอบเขตงานกลึงได้อย่างถูกต้อง

สำหรับการเตรียมข้อมูลอะไหล่เครื่องจักรเพื่อขอเสนอราคา สามารถตรวจรายการที่เกี่ยวข้องได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

8. สามารถรับผลิตเหล็ก FCD500 ตามแบบจำนวนน้อยได้หรือไม่?

งานจำนวนน้อยสามารถส่งข้อมูลให้ CASMETALS ตรวจสอบได้ แต่ต้องประเมินเป็นรายโครงการ เนื่องจากความเหมาะสมขึ้นอยู่กับขนาด น้ำหนัก รูปทรง ความซับซ้อนของแม่พิมพ์ จำนวนแกนทราย งานกลึง และข้อกำหนดการตรวจสอบ ไม่ควรสรุปความเป็นไปได้จากจำนวนชิ้นเพียงอย่างเดียว

สำหรับอะไหล่ซ่อมบำรุงหรือชิ้นส่วนที่เลิกผลิตแล้ว แม้ต้องการเพียงไม่กี่ชิ้นก็ยังควรส่ง Drawing ตัวอย่างเดิม ภาพถ่าย ตำแหน่งติดตั้ง และข้อมูลความเสียหายมาพร้อมกัน เพื่อประเมินว่าควรสร้างแบบผลิตใหม่ ใช้ตัวอย่างร่วมกับ Drawing หรือปรับรูปทรงบางส่วนก่อนผลิต

ดูรายละเอียดเกี่ยวกับแนวทางพิจารณางานหล่อจำนวนน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

9. หาก Drawing ไม่สมบูรณ์ ยังสามารถขอประเมินงานได้หรือไม่?

สามารถส่ง Drawing ที่มีอยู่มาให้ตรวจสอบเบื้องต้นได้ แต่หากขาดมิติสำคัญ จุดอ้างอิง เกรดวัสดุ มาตรฐาน หรือรายละเอียดผิวกลึง จะต้องขอข้อมูลเพิ่มเติมก่อนสรุปขอบเขตการผลิต โรงหล่อไม่ควรคาดเดามิติสำคัญหรือเปลี่ยนข้อกำหนดของแบบโดยไม่ได้รับการยืนยันจากลูกค้า

หากมีชิ้นงานเดิม สามารถใช้ตัวอย่างประกอบการตรวจสอบแบบได้ แต่ต้องระวังว่าชิ้นงานผ่านการใช้งานอาจสึกหรอ บิดเบี้ยว แตก หรือเคยถูกซ่อมจนไม่เหลือขนาดเดิม จึงควรกำหนด Datum และขนาดเป้าหมายใหม่จากข้อมูลการประกอบจริง

กรณีไม่มี Drawing ที่สมบูรณ์ สามารถศึกษาทางเลือกสำหรับงานอะไหล่เครื่องจักรได้ที่

https://casmetals.com/machine-parts-without-drawing/

10. สามารถผลิตชิ้นงาน FCD500 จากตัวอย่างเดิมร่วมกับ Drawing ได้หรือไม่?

สามารถใช้ตัวอย่างเดิมร่วมกับ Drawing เพื่อช่วยตรวจสอบรูปทรง ตำแหน่งประกอบ และรายละเอียดที่แบบอาจแสดงไม่ครบ แต่ต้องถือว่า Drawing ฉบับที่ได้รับอนุมัติเป็นข้อมูลควบคุมการผลิต ไม่ควรคัดลอกขนาดจากตัวอย่างที่สึกหรอโดยตรง

ก่อนทำ Reverse Engineering ควรตรวจว่าตัวอย่างมีการแตก บิดงอ กัดกร่อน หรือผ่านการซ่อมแซมหรือไม่ รวมถึงต้องระบุว่าพื้นผิวใดเป็นขนาดเดิมและพื้นผิวใดสึกจากการใช้งาน การผลิตจากตัวอย่างไม่สามารถยืนยันวัสดุ สมบัติ หรือขนาดเดิมทั้งหมดได้จนกว่าจะผ่านการตรวจ วิเคราะห์ หรือทดสอบตามขอบเขตที่ตกลง

ศึกษากระบวนการสร้างอะไหล่ทดแทนจากชิ้นงานเดิมได้ที่

https://casmetals.com/reverse-engineering/

11. เหล็ก FCD500 ใช้ผลิตเฟืองและชิ้นส่วนส่งกำลังได้หรือไม่?

FCD500 อาจนำมาพิจารณาสำหรับเฟืองเปล่า ตัวเสื้อเกียร์ หน้าแปลน พูลเลย์ และชิ้นส่วนส่งกำลังบางประเภท แต่ต้องตรวจโหลด แรงกระแทก รอบการหมุน รูปแบบการหล่อลื่น การสึกหรอ และวัสดุคู่สัมผัสก่อนกำหนดเกรด

สำหรับเฟือง ต้องแยกส่วนของชิ้นงานหล่อออกจากกระบวนการกัดฟันเฟือง รวมถึงตรวจรูเพลา ร่องลิ่ม ดุมเฟือง ความร่วมศูนย์ และพื้นที่จับยึด หากชิ้นงานทำงานด้วยความเร็วสูงหรือรับโหลดสลับ การพิจารณาจากชื่อเกรดอย่างเดียวอาจไม่เพียงพอ ควรให้ผู้ออกแบบหรือวิศวกรผู้รับผิดชอบยืนยันข้อกำหนดก่อนผลิต

ดูข้อมูลเกี่ยวกับงานหล่อเฟืองอุตสาหกรรมได้ที่

https://casmetals.com/gear-casting/

12. FCD500 ใช้ผลิตตัวเสื้อเครื่องจักรหรือตัวเสื้อปั๊มได้หรือไม่?

FCD500 อาจได้รับการพิจารณาสำหรับตัวเสื้อเครื่องจักร ตัวเสื้อเกียร์ ตัวเสื้อแบริ่ง หรือตัวเสื้อปั๊มบางประเภท เนื่องจากสามารถผลิตเป็นรูปทรงที่มีหน้าแปลน ช่องภายใน และจุดยึดหลายตำแหน่งได้ แต่ความเหมาะสมต้องตรวจตามหน้าที่ของชิ้นส่วน

หากเป็นตัวเสื้อปั๊ม ต้องพิจารณาของเหลว ความดัน อุณหภูมิ การกัดกร่อน การสึกกร่อน ตำแหน่งซีล และข้อกำหนดการทดสอบ หากเป็นตัวเสื้อเกียร์หรือแบริ่ง ต้องตรวจแนวศูนย์กลาง เบ้ารับเพลา ความแข็งแรงของจุดยึด และการสั่นสะเทือน นอกจากนี้ แบบควรหลีกเลี่ยงการเปลี่ยนความหนาอย่างฉับพลันและบริเวณเนื้อหนาสะสมซึ่งอาจเพิ่มความเสี่ยงในการผลิต

ดูแนวทางงานหล่อตัวเสื้อประเภทต่างๆ ได้ที่

https://casmetals.com/custom-housing-casing-casting-guide/

13. ต้องตรวจสอบหรือทดสอบชิ้นงาน FCD500 อะไรบ้าง?

รายการตรวจสอบต้องอ้างอิง Drawing มาตรฐานวัสดุ หน้าที่ของชิ้นส่วน และข้อกำหนดการรับมอบของลูกค้า ไม่ควรกำหนดรายการทดสอบแบบเดียวกันสำหรับชิ้นงาน FCD500 ทุกประเภท เพราะความเสี่ยงของเฟือง ตัวเสื้อปั๊ม ตัววาล์ว ฐานเครื่อง และชิ้นส่วนรับแรงแตกต่างกัน

ลูกค้าควรระบุล่วงหน้าว่าต้องการตรวจมิติใด ต้องการเอกสารวัสดุหรือผลทดสอบชนิดใด และมีเกณฑ์ยอมรับอย่างไร หากมีข้อกำหนดการตรวจสอบเฉพาะ ต้องแจ้งก่อนเสนอราคาและผลิต เพื่อให้ประเมินวิธีตรวจ ตำแหน่งตรวจ และขอบเขตเอกสารได้ถูกต้อง การเพิ่มรายการตรวจหลังเริ่มผลิตอาจเปลี่ยนขอบเขตของงาน

ศึกษาคุณสมบัติและปัจจัยที่เกี่ยวข้องกับเหล็กหล่อเหนียวได้ที่

https://casmetals.com/ductile-iron-materials-properties/

14. ราคาผลิตชิ้นงานเหล็ก FCD500 ตามแบบคิดจากอะไร?

ราคาผลิตชิ้นงาน FCD500 ตามแบบไม่ได้คำนวณจากน้ำหนักเพียงอย่างเดียว แต่พิจารณารูปทรง ขนาด ความหนาผนัง จำนวนแกน ความซับซ้อนของแม่พิมพ์ จำนวนที่สั่งผลิต งานตัดแต่ง ค่าเผื่อกลึง ค่าคลาดเคลื่อน รายการทดสอบ และเอกสารที่ต้องส่งมอบร่วมกัน

Drawing ที่กำหนดมิติและขอบเขตชัดเจนช่วยลดความคลุมเครือในการเสนอราคา หากต้องการเปรียบเทียบราคา ควรให้ผู้เสนอราคาประเมินจาก Revision เดียวกัน จำนวนเดียวกัน และขอบเขตงานเหมือนกัน โดยเฉพาะการรวมงานกลึง การตรวจสอบ และการขนส่ง ไม่เช่นนั้นราคาที่ได้รับอาจครอบคลุมงานคนละระดับและไม่สามารถเปรียบเทียบกันโดยตรงได้

ดูขั้นตอนและข้อมูลที่ควรเตรียมก่อนสั่งผลิตได้ที่

https://casmetals.com/how-to-order/

15. ต้องทำอย่างไรเพื่อขอใบเสนอราคาชิ้นงาน FCD500 ตามแบบ?

ควรเตรียม Drawing ฉบับล่าสุด เกรดและมาตรฐานวัสดุ จำนวนที่ต้องการ รายละเอียดงานกลึง ค่าคลาดเคลื่อน มิติสำคัญ สภาพการใช้งาน และข้อกำหนดการตรวจรับ หากเป็นอะไหล่ทดแทน ควรแนบภาพชิ้นงานเดิม ตำแหน่งติดตั้ง ประวัติความเสียหาย และข้อมูลเครื่องจักรที่เกี่ยวข้องด้วย

CASMETALS จะใช้ข้อมูลเหล่านี้เพื่อตรวจความครบถ้วนของแบบ ประเมินรูปทรงสำหรับกระบวนการหล่อ แยกขนาดหล่อออกจากขนาดสำเร็จ และสอบถามประเด็นที่มีผลต่อการผลิต การเสนอราคาจะอ้างอิงตามขอบเขตจริงของแต่ละโครงการ จึงไม่ควรสรุปราคา ระยะเวลาผลิต หรือความเหมาะสมของ FCD500 ก่อนตรวจข้อมูลทั้งหมด

ส่ง Drawing และรายละเอียดเพื่อขอให้ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

หากต้องการตรวจบริการรับหล่อและงานผลิตประเภทอื่นของ CASMETALS สามารถดูได้ที่

https://casmetals.com/services/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS