banner bg

รับผลิตอะไหล่เครื่องจักรเหล็ก FC300 ตามสั่ง

CASMETALS รับพิจารณาผลิตอะไหล่ เหล็ก FC300 สำหรับเครื่องจักรอุตสาหกรรมตามแบบ ชิ้นงานตัวอย่าง หรือข้อกำหนดของลูกค้า เหมาะกับงานสร้างอะไหล่ใหม่ อะไหล่ทดแทน และชิ้นส่วนรุ่นเก่าที่จัดหาได้ยาก โดยต้องประเมินร่วมกันทั้งรูปทรง ขนาด จำนวน จุดรับแรง งานกลึงหลังหล่อ ตำแหน่งประกอบ และสภาพใช้งานจริงก่อนสรุปว่า FC300 เหมาะกับชิ้นงานนั้นหรือไม่

เหล็ก FC300 อยู่ในกลุ่มเหล็กหล่อเทา การเลือกใช้จึงไม่ควรพิจารณาจากชื่อเกรดเพียงอย่างเดียว ผู้สั่งผลิตควรส่งข้อมูลหน้าที่ของชิ้นส่วน โหลด ลักษณะแรงสั่นสะเทือน อุณหภูมิ สภาพแวดล้อม วัสดุคู่ประกอบ อายุใช้งานที่คาดหวัง และประวัติความเสียหาย เพื่อใช้ตรวจสอบความเสี่ยงก่อนกำหนดแนวทางผลิต

ศึกษาภาพรวมบริการหล่อเหล็กหล่อเทาสำหรับงานอุตสาหกรรม

https://casmetals.com/gray-cast-iron-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

งานรับผลิตอะไหล่ เหล็ก FC300 ครอบคลุมอะไรบ้าง

งานตามสั่งสามารถเริ่มจากแบบวิศวกรรมที่มีมิติครบ ตัวอย่างอะไหล่เดิมที่นำมาตรวจวัดได้ หรือข้อมูลจากตำแหน่งติดตั้งจริง เป้าหมายไม่ใช่เพียงสร้างชิ้นงานให้มีรูปร่างคล้ายของเดิม แต่ต้องแยกให้ชัดว่ามิติใดเป็นมิติหลังหล่อ มิติใดต้องกลึง ตำแหน่งใดเป็นผิวอ้างอิง และบริเวณใดมีผลต่อการติดตั้งหรือการทำงานของเครื่องจักร

ตัวอย่างกลุ่มชิ้นงานที่อาจนำมาพิจารณา ได้แก่ ตัวเสื้อเครื่องจักร ฝาครอบ ฐานรอง แท่นประกอบ พูลเลย์ หน้าแปลน ตัวเสื้อเกียร์ ชิ้นส่วนปั๊ม และอะไหล่รูปทรงเฉพาะ อย่างไรก็ตาม ชื่อชิ้นส่วนเพียงอย่างเดียวไม่เพียงพอสำหรับยืนยันเกรดวัสดุหรือกรรมวิธีผลิต ต้องตรวจแบบ ขนาดหน้าตัด ความซับซ้อนของโพรงภายใน และภาระที่ชิ้นงานรับจริง

ดูแนวทางการผลิตอะไหล่เครื่องจักรอุตสาหกรรมด้วยกระบวนการหล่อ

https://casmetals.com/industrial-machine-parts-casting/

เหล็ก FC300 เหมาะกับอะไหล่เครื่องจักรแบบใด

FC300 อาจเป็นตัวเลือกสำหรับชิ้นส่วนที่ผู้ออกแบบระบุเหล็กหล่อเทาเกรดนี้ หรือกรณีที่ผลการตรวจสอบชี้ว่าสมบัติของวัสดุสอดคล้องกับหน้าที่ใช้งาน ความเหมาะสมขั้นสุดท้ายยังขึ้นอยู่กับรูปทรง ความหนาของหน้าตัด โหลด แรงกระแทก การสั่นสะเทือน อุณหภูมิ และข้อกำหนดการตรวจรับ

หากอะไหล่เดิมรับแรงกระแทกสูง รับแรงดึงสลับรุนแรง หรือเคยแตกร้าวซ้ำ ไม่ควรเลือก FC300 จากความคุ้นเคยหรือจากการดูผิวชิ้นงานเท่านั้น ควรวิเคราะห์หน้าที่ใช้งานและเปรียบเทียบวัสดุทางเลือกก่อน เพราะเหล็กหล่อแต่ละตระกูลมีพฤติกรรมต่อแรงและความเสียหายแตกต่างกัน

ดูข้อมูลเฉพาะของเหล็กหล่อ FC300 เพื่อใช้เป็นจุดเริ่มต้นในการทบทวนสเปก

https://casmetals.com/fc300-cast-iron/

ศึกษาสมบัติและข้อควรพิจารณาของวัสดุเหล็กหล่อ

https://casmetals.com/cast-iron-materials-properties/

ผลิตตามแบบกับผลิตจากตัวอย่างต่างกันอย่างไร

ผลิตอะไหล่เหล็ก FC300 ตามแบบ

แบบที่เหมาะสำหรับขอประเมินควรแสดงมิติสำเร็จ พิกัดความคลาดเคลื่อน จุดอ้างอิง ผิวที่ต้องกลึง รู เกลียว ร่องลิ่ม และข้อกำหนดวัสดุอย่างชัดเจน หากมีแบบชิ้นงานหล่อและแบบหลังกลึงแยกกัน จะช่วยลดความสับสนระหว่างขนาดก่อนและหลังการตัดเฉือน

ผู้ผลิตยังต้องทบทวนว่าส่วนหนา–บาง จุดเปลี่ยนหน้าตัด โพรงภายใน และตำแหน่งที่ต้องใช้แกนสามารถนำไปออกแบบกระบวนการหล่อได้หรือไม่ หากแบบเดิมสร้างขึ้นจากชิ้นงานสำเร็จโดยไม่ได้เผื่อกระบวนการหล่อ อาจต้องปรับรายละเอียดก่อนเริ่มทำแบบหล่อ

แนวทางเตรียมงานผลิตชิ้นส่วนจากแบบ

https://casmetals.com/casting-from-drawing/

ผลิตอะไหล่เหล็ก FC300 จากตัวอย่าง

กรณีไม่มีแบบ สามารถใช้ตัวอย่างเดิมเป็นข้อมูลตั้งต้นสำหรับตรวจวัดและจัดทำแบบใหม่ได้ แต่ตัวอย่างที่ผ่านการใช้งานอาจสึก บิดงอ แตกร้าว ถูกซ่อม หรือถูกกลึงแก้ไขมาแล้ว ขนาดที่วัดได้จึงไม่จำเป็นต้องเท่ากับขนาดออกแบบเดิม และลักษณะภายนอกไม่สามารถยืนยันเกรดวัสดุหรือสมบัติภายในได้ทั้งหมด

ก่อนผลิตควรแยกขนาดที่ต้องคงไว้ ขนาดที่ต้องชดเชยการสึก และรายละเอียดที่ต้องอ้างอิงกับชิ้นส่วนคู่ประกอบ หากวัสดุเดิมไม่ชัดเจน อาจต้องพิจารณาการตรวจ วิเคราะห์ หรือทดสอบเพิ่มเติมตามความสำคัญของงาน

แนวทางรับผลิตชิ้นงานจากตัวอย่างเดิม

https://casmetals.com/casting-from-sample/

ศึกษากระบวนการ Reverse Engineering สำหรับอะไหล่ที่ข้อมูลเดิมไม่ครบ

https://casmetals.com/reverse-engineering/

      มีเวลาจำกัดก่อนการหยุดซ่อมใหญ่?

     ส่งข้อมูลล่วงหน้าให้ทีมงานช่วยประเมิน Lead Time และวางแผนผลิตให้ทันรอบซ่อม

    • วางแผนก่อน Shutdown
    • ประเมินกำหนดส่งมอบ
    • จัดลำดับงานเร่งด่วน

ข้อมูลที่ต้องตรวจสอบก่อนยืนยันว่าใช้ FC300 ได้

การรับผลิตอะไหล่ เหล็ก FC300 ควรเริ่มจากการตรวจสอบว่าอะไหล่ทำหน้าที่อะไรและเสียหายอย่างไร ไม่ควรเริ่มจากการคัดลอกชื่อวัสดุเพียงอย่างเดียว ข้อมูลที่ควรพิจารณาประกอบด้วย

  • ลักษณะโหลด เช่น แรงกด แรงดึง แรงบิด แรงกระแทก หรือแรงสลับ
  • ความเร็วรอบ การสั่นสะเทือน และลักษณะการเดินเครื่อง
  • อุณหภูมิใช้งาน สารเคมี ความชื้น ฝุ่น และสภาพกัดกร่อน
  • ตำแหน่งประกอบ ผิวสัมผัส และวัสดุของชิ้นส่วนคู่ประกอบ
  • จุดที่ต้องกลึง รูเจาะ เกลียว ร่องลิ่ม และคุณภาพผิว
  • ประวัติการแตก สึก บิดงอ รูหลวม หรือเสียหายก่อนกำหนด
  • ข้อกำหนดด้านการตรวจรับ เอกสาร และการทดสอบ

หากข้อมูลเหล่านี้บ่งชี้ว่าวัสดุเดิมอาจไม่สอดคล้องกับสภาพใช้งาน ควรทบทวนการเลือกวัสดุก่อนผลิต ไม่ควรแก้ปัญหาด้วยการเพิ่มความหนาหรือเปลี่ยนเกรดโดยไม่มีการประเมินผลต่อการหล่อ งานกลึง น้ำหนัก และการประกอบ

ดูแนวทางเลือกวัสดุสำหรับอะไหล่เครื่องจักรตามสภาพใช้งาน

https://casmetals.com/machine-parts-material-selection/

การวางแผนขนาดหล่อ ค่าเผื่อกลึง และค่าคลาดเคลื่อน

อะไหล่หล่อไม่ได้ใช้ค่ามิติชุดเดียวกับชิ้นงานสำเร็จทุกตำแหน่ง ผู้ออกแบบกระบวนการต้องพิจารณาค่าเผื่อสำหรับงานกลึง การหดตัว รูปแบบการถอดแบบ ความหนาของผนัง จุดเปลี่ยนหน้าตัด และความเสี่ยงต่อการบิดตัว จากนั้นจึงกำหนดขนาดชิ้นงานหล่อให้สัมพันธ์กับมิติหลังกลึง

ฝ่ายจัดซื้อและฝ่ายซ่อมบำรุงควรระบุเฉพาะพิกัดความคลาดเคลื่อนที่จำเป็นต่อการทำงานจริง เพราะการกำหนดทุกมิติให้แคบโดยไม่มีเหตุผลอาจเพิ่มความซับซ้อนในการผลิตและตรวจสอบ ควรกำหนด Datum หรือจุดอ้างอิงที่ใช้ร่วมกันระหว่างการหล่อ การกลึง และการตรวจรับ

ศึกษาหลักการกำหนดค่าคลาดเคลื่อนสำหรับชิ้นงานหล่อ

https://casmetals.com/casting-tolerance-guide/

ดูแนวทางกำหนดค่าเผื่อกลึงให้สอดคล้องกับผิวสำเร็จ

https://casmetals.com/machining-allowance-guide

แบบหล่อและการออกแบบเพื่อให้ผลิตซ้ำได้

งานผลิตตามสั่งต้องพิจารณาวิธีสร้างแบบหล่อให้เหมาะกับรูปทรง จำนวน และแผนการผลิต หากชิ้นงานมีโพรง ร่องลึก ส่วนยื่น หรือความหนาไม่สม่ำเสมอ อาจต้องออกแบบแกนและแนวแบ่งแบบโดยเฉพาะ การตัดสินใจเหล่านี้มีผลต่อความสามารถในการถอดแบบ ตำแหน่งครีบ พื้นที่ที่ต้องเก็บผิว และความเสี่ยงที่แบบหรือทรายจะเสียหาย

สำหรับงานผลิตซ้ำ ควรควบคุม Revision ของแบบและ Drawing ให้ตรงกัน เมื่อมีการแก้ขนาดจากผลการทดลองประกอบหรือจากการกลึง ต้องบันทึกให้ชัดว่าแก้ที่แบบชิ้นงาน แบบหล่อ หรือขั้นตอนงานกลึง เพื่อไม่ให้ล็อตถัดไปกลับไปใช้ข้อมูลเดิม

ศึกษาปัจจัยสำคัญในการออกแบบแบบหล่อ

https://casmetals.com/pattern-design-guide/

การควบคุมคุณภาพอะไหล่เหล็ก FC300

แผนควบคุมคุณภาพควรสัมพันธ์กับความสำคัญของชิ้นส่วนและข้อกำหนดลูกค้า ตั้งแต่การยืนยันเอกสาร วัสดุ ขนาดหล่อ ลักษณะผิว ไปจนถึงมิติหลังกลึง จุดตรวจควรถูกกำหนดก่อนเริ่มผลิต โดยเฉพาะตำแหน่งประกอบ รูเพลา แนวศูนย์ ระยะรู และผิวที่ทำหน้าที่เป็น Datum

การตรวจแบบไม่ทำลายควรเลือกตามชนิดความบกพร่อง ตำแหน่งที่ต้องการตรวจ รูปทรง และเกณฑ์ยอมรับของงาน ไม่ควรระบุเพียงคำว่า “ตรวจ NDT” โดยไม่บอกวิธี ขอบเขต และ Acceptance Criteria ที่ต้องใช้ หากโครงการมีข้อกำหนดพิเศษ ควรส่งมาพร้อม RFQ เพื่อประเมินความเป็นไปได้ตั้งแต่ต้น

ดูแนวทางวางระบบควบคุมคุณภาพงานหล่อ

https://casmetals.com/quality-control-guide/

ศึกษาประเด็นที่ต้องกำหนดก่อนเลือกวิธีตรวจสอบแบบไม่ทำลาย

https://casmetals.com/ndt-inspection-guide/

ลดความเสี่ยงจากรูพรุนและความเสียหายซ้ำ

ความบกพร่องของชิ้นงานหล่อไม่ได้เกิดจากสาเหตุเดียว รูปทรง จุดหนาเฉพาะที่ ระบบป้อนเนื้อโลหะ การระบายก๊าซ แบบหล่อ และการควบคุมกระบวนการล้วนต้องพิจารณาร่วมกัน การพบโพรงหลังกลึงจึงยังไม่เพียงพอที่จะสรุปสาเหตุโดยไม่ตรวจตำแหน่ง รูปร่าง การกระจายตัว และข้อมูลการผลิต

ในกรณีอะไหล่เดิมเสียหายซ้ำ ควรเก็บภาพตำแหน่งเสียหาย ชิ้นส่วนแตก ข้อมูลชั่วโมงใช้งาน สภาพการติดตั้ง และการเปลี่ยนแปลงของเครื่องจักรไว้ประกอบการวิเคราะห์ การคัดลอกรูปทรงและวัสดุเดิมโดยไม่ตรวจสาเหตุอาจทำให้ปัญหาเดิมเกิดขึ้นอีก

ศึกษาสาเหตุที่เกี่ยวข้องกับรูพรุนในชิ้นงานหล่อ

https://casmetals.com/causes-of-porosity-defects/

ดูแนวทางวิเคราะห์ความเสียหายของอะไหล่อุตสาหกรรมก่อนสร้างชิ้นงานทดแทน

https://casmetals.com/failure-analysis-industrial-parts/

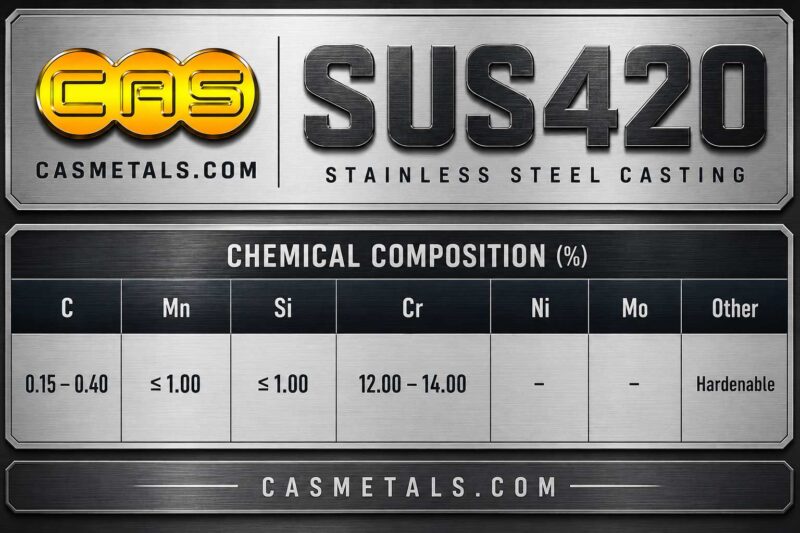
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
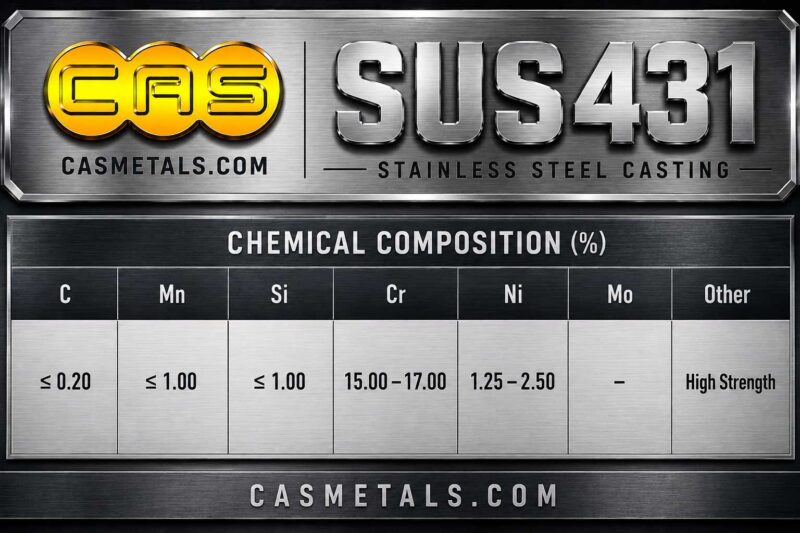
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
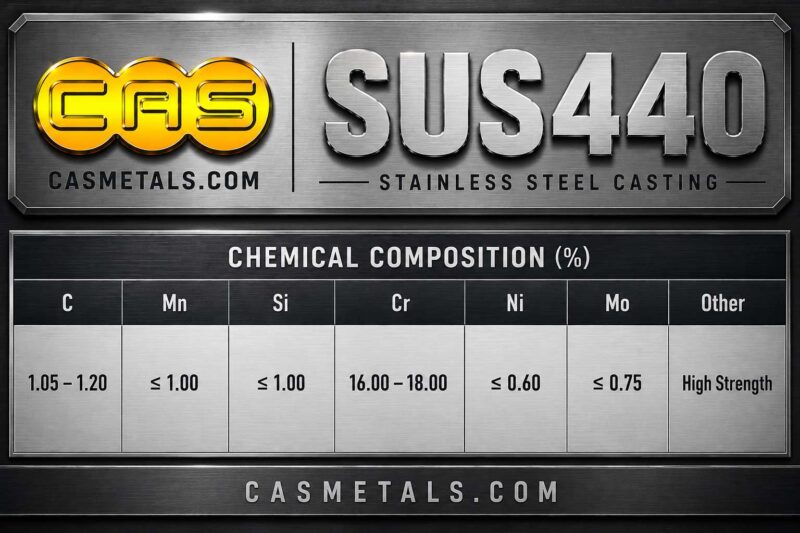
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
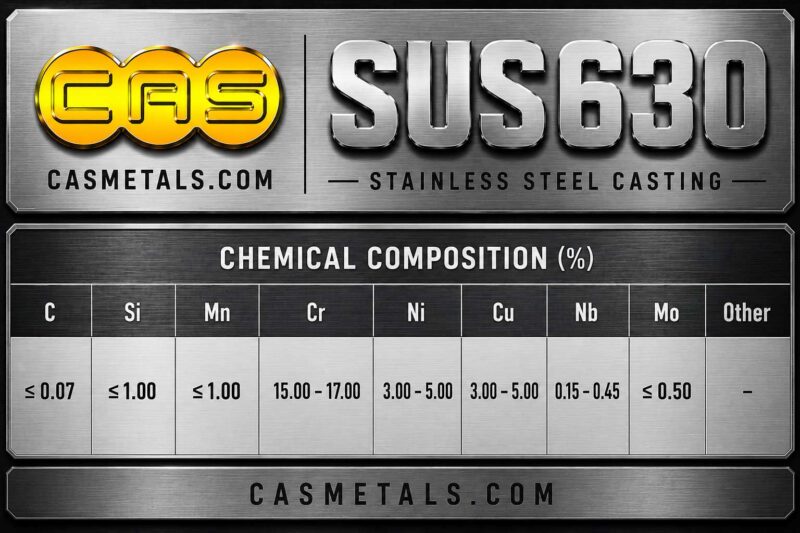
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
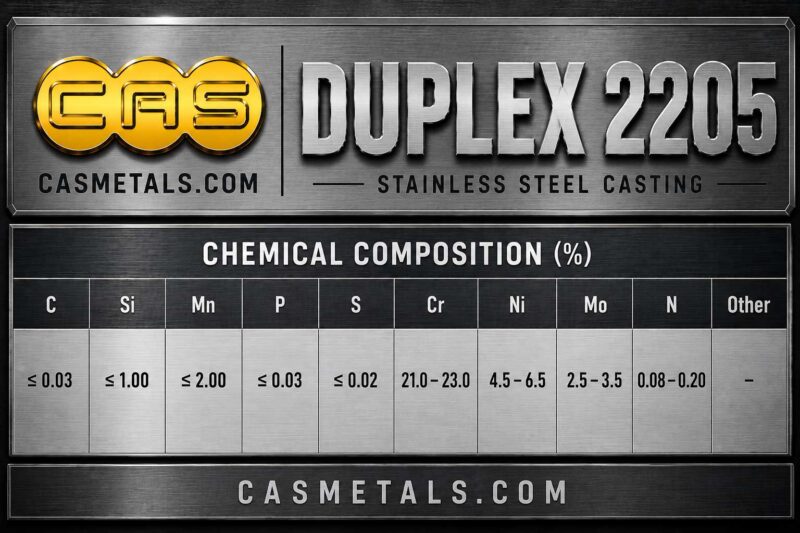
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ข้อมูลสำหรับขอเสนอราคารับผลิตอะไหล่ เหล็ก FC300

เพื่อให้ประเมินงานได้ตรงประเด็น ควรส่งข้อมูลเท่าที่มี ได้แก่

  1. แบบ PDF และไฟล์เขียนแบบต้นฉบับ หรือภาพชิ้นงานหลายมุมพร้อมสเกล
  2. ชิ้นงานตัวอย่างและข้อมูลว่าตำแหน่งใดสึกหรือผ่านการซ่อมมาแล้ว
  3. เกรดวัสดุที่ระบุในแบบ พร้อมมาตรฐานอ้างอิงถ้ามี
  4. ขนาดโดยรวม น้ำหนักโดยประมาณ และจำนวนที่ต้องการ
  5. มิติหลังกลึง พิกัดความคลาดเคลื่อน คุณภาพผิว และ Datum สำคัญ
  6. สภาพใช้งาน โหลด ความเร็ว อุณหภูมิ และวัสดุคู่ประกอบ
  7. ประวัติความเสียหายและเหตุผลที่ต้องการผลิตอะไหล่ใหม่
  8. ขอบเขตงาน เช่น ชิ้นงานหล่อ งานกลึง การตรวจ และเอกสารประกอบ

Checklist สำหรับเตรียมข้อมูลอะไหล่เครื่องจักรก่อนส่ง RFQ

https://casmetals.com/machine-parts-rfq-checklist/

Checklist สำหรับโครงการอะไหล่ OEM และอะไหล่ทดแทน

https://casmetals.com/oem-parts-rfq-checklist/

รับผลิตอะไหล่เหล็ก FC300 จำนวนน้อยได้หรือไม่

งานจำนวนน้อยสามารถส่งมาประเมินได้ แต่ความเหมาะสมขึ้นอยู่กับขนาด รูปทรง แบบหล่อ แกน งานกลึง และข้อกำหนดการตรวจ ไม่สามารถสรุปจากจำนวนเพียงอย่างเดียว ต้นทุนเตรียมการและการสร้างแบบอาจมีผลต่อความคุ้มค่าต่อชิ้น จึงควรแจ้งทั้งจำนวนเริ่มต้นและจำนวนที่คาดว่าจะสั่งซ้ำ

ดูขอบเขตบริการหล่อชิ้นงานจำนวนน้อย

https://casmetals.com/low-volume-casting-service/

ขั้นตอนประสานงานก่อนเริ่มผลิต

กระบวนการโดยทั่วไปเริ่มจากรับข้อมูล ตรวจแบบหรือตัวอย่าง ทบทวนวัสดุและสภาพใช้งาน ประเมินความเป็นไปได้ของการหล่อและงานกลึง จากนั้นจึงกำหนดขอบเขตเสนอราคา รายละเอียดจริงอาจแตกต่างกันตามความครบถ้วนของข้อมูลและความซับซ้อนของชิ้นงาน

เมื่อได้รับคำสั่งซื้อ ควรยืนยัน Revision ของแบบ เกณฑ์ตรวจรับ จำนวน และขอบเขตงานให้ตรงกันก่อนเริ่มดำเนินการ หากมีการแก้แบบระหว่างทาง ต้องบันทึกผลกระทบต่อแบบหล่อ งานกลึง การตรวจ และแผนส่งมอบก่อนอนุมัติการเปลี่ยนแปลง

ดูขั้นตอนเตรียมข้อมูลและสั่งผลิตกับ CASMETALS

https://casmetals.com/how-to-order/

ส่งรายละเอียดให้ CASMETALS ตรวจสอบและเสนอราคา

หากต้องการรับผลิตอะไหล่ เหล็ก FC300 ตามสั่ง สามารถส่งแบบ รูปถ่าย ขนาด จำนวน งานกลึง สภาพใช้งาน และข้อกำหนดการตรวจมาให้ CASMETALS พิจารณาเบื้องต้น หากมีเพียงตัวอย่างเดิม ควรแจ้งตำแหน่งที่สึก จุดประกอบ และประวัติความเสียหาย เพื่อช่วยแยกขนาดเดิมออกจากขนาดที่เปลี่ยนไปหลังใช้งาน

ส่งรายละเอียดโครงการเพื่อขอประเมินความเหมาะสมและเสนอราคา

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับผลิตอะไหล่ เหล็ก FC300 เหมาะกับชิ้นส่วนเครื่องจักรประเภทใดบ้าง

การรับผลิตอะไหล่ เหล็ก FC300 อาจเหมาะกับตัวเสื้อเครื่องจักร ฐานรอง ฝาครอบ แท่นประกอบ พูลเลย์ หน้าแปลน ตัวเสื้อเกียร์ และชิ้นส่วนอุตสาหกรรมตามแบบที่ระบุให้ใช้เหล็กหล่อเทา FC300 อย่างไรก็ตาม ไม่ควรพิจารณาความเหมาะสมจากชื่อชิ้นส่วนหรือชื่อเกรดวัสดุเพียงอย่างเดียว เพราะอะไหล่แต่ละตำแหน่งอาจรับโหลด แรงกระแทก แรงสั่นสะเทือน และอุณหภูมิแตกต่างกัน

ก่อนรับผลิตต้องตรวจสอบรูปทรง ความหนาของหน้าตัด จุดรับแรง ตำแหน่งประกอบ งานกลึงหลังหล่อ วัสดุคู่ประกอบ และสภาพแวดล้อมจริง หากเป็นชิ้นส่วนที่รับแรงกระแทกสูงหรือมีประวัติแตกร้าวซ้ำ ควรทบทวนความเหมาะสมของ FC300 และวัสดุทางเลือกก่อนสรุปสเปก การส่งแบบพร้อมข้อมูลการใช้งานจึงช่วยให้ประเมินได้แม่นยำกว่าการระบุเพียงว่าเป็นอะไหล่เหล็ก FC300

ศึกษาข้อมูลเหล็กหล่อ FC300 สำหรับใช้ประกอบการพิจารณาวัสดุ

https://casmetals.com/fc300-cast-iron/

2. สามารถรับผลิตอะไหล่เหล็ก FC300 ตามแบบวิศวกรรมได้หรือไม่

สามารถส่งแบบวิศวกรรมมาให้ตรวจสอบเพื่อพิจารณารับผลิตอะไหล่ เหล็ก FC300 ได้ โดยแบบควรแสดงมิติสำเร็จ พิกัดความคลาดเคลื่อน จุดอ้างอิงหรือ Datum ผิวที่ต้องกลึง รูเจาะ เกลียว ร่องลิ่ม ตำแหน่งประกอบ และข้อกำหนดวัสดุอย่างชัดเจน หากมีทั้งแบบชิ้นงานหล่อและแบบหลังกลึง ควรส่งมาพร้อมกันเพื่อช่วยแยกขนาดในแต่ละขั้นตอน

ผู้ผลิตยังต้องตรวจสอบว่าส่วนหนา–บาง จุดเปลี่ยนหน้าตัด โพรงภายใน และตำแหน่งที่ต้องใช้แกนสามารถออกแบบกระบวนการหล่อได้หรือไม่ แบบของชิ้นงานสำเร็จอาจไม่สามารถนำไปสร้างแบบหล่อได้โดยตรง เพราะยังต้องพิจารณาค่าเผื่อกลึง การหดตัว แนวแบ่งแบบ และรายละเอียดที่เกี่ยวข้องกับการถอดแบบ ดังนั้น การทบทวนแบบก่อนผลิตจึงเป็นขั้นตอนสำคัญในการลดความเข้าใจคลาดเคลื่อนระหว่างฝ่ายออกแบบ ฝ่ายจัดซื้อ โรงหล่อ และฝ่ายงานกลึง

ดูแนวทางการเตรียมข้อมูลสำหรับผลิตชิ้นงานตามแบบ

https://casmetals.com/casting-from-drawing/

3. หากไม่มีแบบ สามารถผลิตอะไหล่เหล็ก FC300 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งชิ้นงานตัวอย่างมาใช้เป็นข้อมูลตั้งต้นสำหรับตรวจสอบได้ แต่การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าขนาด วัสดุ และสมบัติของชิ้นงานใหม่จะเหมือนของเดิมทั้งหมด ตัวอย่างที่ผ่านการใช้งานอาจมีการสึก บิดงอ แตกร้าว กัดกร่อน หรือผ่านการเชื่อมและกลึงซ่อมมาก่อน ขนาดที่ตรวจวัดได้จึงอาจไม่ใช่ขนาดออกแบบเดิม

การรับผลิตอะไหล่ เหล็ก FC300 จากตัวอย่างควรตรวจตำแหน่งประกอบ วัดชิ้นส่วนคู่สัมผัส แยกมิติที่สึกออกจากมิติที่ต้องการ และจัดทำแบบสำหรับยืนยันก่อนผลิต หากไม่ทราบวัสดุเดิม ไม่ควรสรุปว่าเป็น FC300 จากสี ผิว หรือรูปร่างภายนอกเพียงอย่างเดียว อาจต้องใช้ข้อมูลจากเอกสารเครื่องจักร การวิเคราะห์วัสดุ หรือข้อกำหนดของผู้ใช้งานประกอบ กระบวนการ Reverse Engineering จะช่วยรวบรวมข้อมูลเหล่านี้ให้เป็นแบบและข้อกำหนดสำหรับการผลิตซ้ำ

ดูแนวทางผลิตชิ้นงานจากตัวอย่างเดิม

https://casmetals.com/casting-from-sample/

ศึกษากระบวนการ Reverse Engineering สำหรับอะไหล่ที่ไม่มีแบบ

https://casmetals.com/reverse-engineering/

4. ต้องตรวจสอบอะไรบ้างก่อนเลือก FC300 สำหรับผลิตอะไหล่เครื่องจักร

ก่อนเลือก FC300 ควรตรวจสอบหน้าที่ของอะไหล่ ลักษณะโหลด แรงกระแทก แรงสั่นสะเทือน ความเร็ว อุณหภูมิ สภาพกัดกร่อน และวัสดุคู่ประกอบ รวมถึงพิจารณาว่าชิ้นส่วนทำงานต่อเนื่องหรือเป็นช่วง มีการหล่อลื่นหรือไม่ และเคยเกิดความเสียหายในลักษณะใด การมีชื่อ FC300 อยู่ในแบบเดิมเป็นข้อมูลสำคัญ แต่ยังควรตรวจว่าแบบและสภาพใช้งานปัจจุบันตรงกับเงื่อนไขเดิมหรือไม่

หากเครื่องจักรถูกเพิ่มกำลัง เปลี่ยนความเร็ว ปรับกระบวนการผลิต หรือใช้งานในสภาพแวดล้อมต่างจากเดิม วัสดุที่เคยใช้อาจไม่ตอบโจทย์เหมือนเดิม การรับผลิตอะไหล่ เหล็ก FC300 จึงควรเชื่อมโยงการเลือกวัสดุกับรูปทรงและสภาพใช้งานจริง ไม่ควรเปลี่ยนเกรด เพิ่มความหนา หรือลดน้ำหนักชิ้นงานโดยไม่มีการประเมินผลต่อความแข็งแรง การหล่อ งานกลึง และการประกอบ

ดูแนวทางเลือกวัสดุสำหรับอะไหล่เครื่องจักรอุตสาหกรรม

https://casmetals.com/machine-parts-material-selection/

5. เหล็ก FC300 ต่างจากเหล็กหล่อเกรดอื่นอย่างไร

FC300 เป็นเกรดหนึ่งในกลุ่มเหล็กหล่อเทา แต่การเปรียบเทียบกับ FC150, FC200, FC250, FC350 หรือเหล็กหล่อเหนียวไม่ควรใช้ชื่อเกรดหรือค่าตัวเลขเพียงอย่างเดียว ต้องอ้างอิงมาตรฐานที่ลูกค้ากำหนด สภาพชิ้นงาน กระบวนการผลิต ความหนาของหน้าตัด และวิธีทดสอบร่วมกัน สมบัติที่รายงานจากตัวอย่างทดสอบอาจไม่สะท้อนพฤติกรรมของทุกตำแหน่งในชิ้นงานหล่อจริง

สำหรับงานรับผลิตอะไหล่ เหล็ก FC300 ควรแยกให้ชัดระหว่างข้อกำหนดวัสดุ สมบัติที่ต้องการ และหน้าที่ของชิ้นส่วน ไม่ควรระบุว่าเกรดหนึ่งสามารถใช้แทนอีกเกรดได้ทุกกรณี แม้ชื่อหรือสมบัติบางด้านจะใกล้เคียงกัน การเปลี่ยนเกรดอาจมีผลต่อการหล่อ การกลึง ความไวต่อการแตกร้าว และพฤติกรรมเมื่อรับแรง จึงควรตรวจแบบ มาตรฐาน และสภาพใช้งานก่อนอนุมัติวัสดุ

ศึกษาสมบัติและพฤติกรรมของวัสดุเหล็กหล่อ

https://casmetals.com/cast-iron-materials-properties/

6. การผลิตอะไหล่เหล็ก FC300 ต้องเผื่อกลึงหรือไม่

ชิ้นงานที่มีผิวประกอบ รูเพลา หน้าแปลน ร่องลิ่ม เกลียว หรือมิติสำคัญมักต้องวางแผนค่าเผื่อกลึงตั้งแต่ก่อนทำแบบหล่อ ค่าเผื่อกลึงไม่ควรกำหนดแบบเดียวกันทุกผิว เพราะแต่ละตำแหน่งอาจมีขนาด ทิศทางการวางชิ้นงาน ความเสี่ยงต่อการบิดตัว และคุณภาพผิวหลังหล่อแตกต่างกัน หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงผิวที่ต้องการ แต่หากเผื่อมากเกินไปอาจเพิ่มเวลาในการกลึง น้ำหนักหล่อ และปริมาณวัสดุที่ต้องตัดออก

ก่อนรับผลิตอะไหล่ เหล็ก FC300 ควรระบุผิวที่ต้องกลึง มิติหลังกลึง คุณภาพผิว Datum และความสัมพันธ์ระหว่างตำแหน่งต่าง ๆ ให้ชัดเจน โรงหล่อและผู้รับผิดชอบงานกลึงควรใช้ข้อมูลชุดเดียวกัน เพื่อป้องกันการตีความต่างกันระหว่างขนาดหล่อกับขนาดสำเร็จ โดยเฉพาะชิ้นงานที่มีหลายแนวศูนย์หรือมีผิวประกอบหลายด้าน

ศึกษาหลักการกำหนดค่าเผื่อกลึงสำหรับชิ้นงานหล่อ

https://casmetals.com/machining-allowance-guide/

7. อะไหล่เหล็ก FC300 สามารถควบคุมค่าคลาดเคลื่อนได้เท่าใด

ค่าคลาดเคลื่อนของอะไหล่เหล็ก FC300 ไม่ควรกำหนดเป็นตัวเลขเดียวสำหรับชิ้นงานทุกประเภท เพราะขึ้นอยู่กับขนาด รูปทรง วิธีทำแบบ แนวแบ่งแบบ การใช้แกน ความหนาของหน้าตัด การหดตัว และตำแหน่งที่นำไปกลึง มิติหลังหล่อกับมิติหลังกลึงต้องถูกแยกออกจากกันอย่างชัดเจน โดยมิติที่มีผลต่อการประกอบหรือการทำงานมักต้องควบคุมผ่านกระบวนการกลึงและการตรวจวัดที่เหมาะสม

ผู้สั่งผลิตควรระบุเฉพาะค่าคลาดเคลื่อนที่จำเป็นต่อหน้าที่ของชิ้นส่วน การกำหนดทุกมิติให้แคบโดยไม่มีเหตุผลทางวิศวกรรมอาจเพิ่มความซับซ้อนและต้นทุนโดยไม่เพิ่มประโยชน์ต่อการใช้งาน ควรกำหนด Datum ตำแหน่งตรวจ และวิธีวัดให้ตรงกันก่อนผลิต โดยเฉพาะรูเพลา แนวศูนย์ ระยะรู และผิวประกบ

ดูแนวทางกำหนดค่าคลาดเคลื่อนของชิ้นงานหล่อ

https://casmetals.com/casting-tolerance-guide/

8. งานผลิตอะไหล่เหล็ก FC300 จำเป็นต้องสร้างแบบหล่อใหม่หรือไม่

ความจำเป็นในการสร้างแบบหล่อขึ้นอยู่กับข้อมูลและเครื่องมือที่มีอยู่ หากลูกค้ามีแบบหล่อเดิมที่ยังสมบูรณ์และตรวจสอบได้ อาจนำมาประเมินความเหมาะสมกับแบบชิ้นงานปัจจุบัน แต่หากมีเพียงแบบชิ้นงานสำเร็จหรือตัวอย่างอะไหล่เดิม อาจต้องออกแบบและสร้างแบบหล่อใหม่ให้รองรับค่าเผื่อกลึง การหดตัว แนวแบ่งแบบ มุมถอด และการใช้แกน

ชิ้นงานที่มีโพรงภายใน ร่องลึก ส่วนยื่น หรือความหนาไม่สม่ำเสมอ ต้องพิจารณาวิธีทำแกนและตำแหน่งประกอบแกนอย่างละเอียด แบบหล่อยังต้องเหมาะกับจำนวนที่ต้องการผลิตและแผนการสั่งซ้ำ หากมีการแก้ไขมิติหลังทดลองประกอบ ควรควบคุม Revision ของแบบชิ้นงาน แบบหล่อ และแบบงานกลึงให้ตรงกัน เพื่อให้การรับผลิตอะไหล่ เหล็ก FC300 ในล็อตถัดไปใช้ข้อมูลฉบับล่าสุด

ศึกษาปัจจัยในการออกแบบแบบหล่อสำหรับงานอุตสาหกรรม

https://casmetals.com/pattern-design-guide/

9. มีการควบคุมคุณภาพอะไหล่เหล็ก FC300 อย่างไร

แผนควบคุมคุณภาพควรถูกกำหนดตามความสำคัญของอะไหล่และข้อกำหนดของลูกค้า ไม่ควรใช้รายการตรวจเดียวกันกับทุกชิ้นงาน การตรวจอาจครอบคลุมเอกสารวัสดุ ลักษณะผิว ขนาดชิ้นงานหล่อ มิติหลังกลึง ตำแหน่งรู แนวศูนย์ และผิวประกอบ โดยต้องกำหนดจุดตรวจและเกณฑ์ยอมรับก่อนเริ่มผลิต

สำหรับงานรับผลิตอะไหล่ เหล็ก FC300 ตามสั่ง ลูกค้าควรแจ้งว่าต้องการรับชิ้นงานในสภาพหล่อ ชิ้นงานผ่านการกลึง หรือชิ้นงานพร้อมประกอบ เพราะแต่ละขอบเขตงานมีจุดตรวจแตกต่างกัน หากมีข้อกำหนดด้านรายงานการตรวจ เอกสารวัสดุ หรือการทดสอบเฉพาะ ควรส่งมาพร้อม RFQ เพื่อให้ตรวจสอบความเป็นไปได้และกำหนดขอบเขตงานอย่างถูกต้อง ไม่ควรเพิ่มข้อกำหนดสำคัญหลังเริ่มผลิตโดยไม่ประเมินผลกระทบ

ดูแนวทางวางระบบควบคุมคุณภาพสำหรับงานหล่อ

https://casmetals.com/quality-control-guide/

10. สามารถตรวจสอบแบบไม่ทำลายกับอะไหล่เหล็ก FC300 ได้หรือไม่

การตรวจสอบแบบไม่ทำลายหรือ NDT สามารถพิจารณาใช้ได้ตามความสำคัญของชิ้นส่วน ชนิดความบกพร่องที่ต้องการค้นหา รูปทรง ตำแหน่ง และข้อกำหนดของลูกค้า แต่ไม่ควรระบุเพียงว่า “ต้องตรวจ NDT” โดยไม่กำหนดวิธีตรวจ พื้นที่ตรวจ เกณฑ์ยอมรับ และมาตรฐานอ้างอิง เนื่องจากวิธีตรวจแต่ละชนิดมีขอบเขตและข้อจำกัดต่างกัน

ก่อนรับผลิตอะไหล่ เหล็ก FC300 ควรพิจารณาว่าความเสียหายที่กังวลอยู่บนผิว ใกล้ผิว หรืออยู่ภายในชิ้นงาน รวมถึงตรวจว่ารูปทรงและความหนาเอื้อต่อวิธีตรวจที่ต้องการหรือไม่ หากเป็นชิ้นส่วนสำคัญต่อความปลอดภัยหรือการหยุดเครื่อง ควรกำหนดแผนตรวจและ Acceptance Criteria ตั้งแต่ขั้นตอนเสนอราคา เพื่อให้โรงหล่อ ผู้ตรวจ และลูกค้าเข้าใจเงื่อนไขตรงกันก่อนเริ่มผลิต

ศึกษาหลักการเลือกวิธีตรวจสอบแบบไม่ทำลาย

https://casmetals.com/ndt-inspection-guide/

11. จะลดความเสี่ยงของรูพรุนในอะไหล่เหล็ก FC300 ได้อย่างไร

การลดความเสี่ยงของรูพรุนต้องเริ่มจากการออกแบบชิ้นงานและกระบวนการผลิต ไม่สามารถแก้ด้วยการตรวจปลายทางเพียงอย่างเดียว ปัจจัยที่ต้องพิจารณาร่วมกัน ได้แก่ รูปทรง จุดหนาเฉพาะที่ การเปลี่ยนแปลงความหนาของหน้าตัด ระบบทางวิ่ง ระบบป้อนเนื้อโลหะ การระบายก๊าซ แบบหล่อ แกน และการควบคุมกระบวนการ

หากพบโพรงหลังกลึง ไม่ควรสรุปทันทีว่าเกิดจากก๊าซหรือการหดตัวโดยไม่ตรวจตำแหน่ง รูปร่าง ขนาด การกระจายตัว และข้อมูลการผลิต การวิเคราะห์สาเหตุอย่างถูกต้องช่วยแยกว่าปัญหาเกี่ยวข้องกับการออกแบบชิ้นงาน แบบหล่อ กระบวนการเท หรือขั้นตอนอื่น สำหรับงานรับผลิตอะไหล่ เหล็ก FC300 ที่มีผิวกลึงลึกหรือจุดหนามาก ควรแจ้งตำแหน่งดังกล่าวตั้งแต่เริ่มทบทวนแบบเพื่อให้วางแผนกระบวนการได้เหมาะสม

ศึกษาสาเหตุของรูพรุนในชิ้นงานหล่อ

https://casmetals.com/causes-of-porosity-defects/

12. หากอะไหล่เดิมแตกร้าวหรือสึกหรอซ้ำ ควรผลิตตามของเดิมทันทีหรือไม่

ไม่ควรรีบคัดลอกรูปทรงและวัสดุเดิมโดยไม่ตรวจสอบสาเหตุ เพราะความเสียหายซ้ำอาจเกี่ยวข้องกับโหลดเกิน แนวศูนย์คลาดเคลื่อน การสั่นสะเทือน การประกอบไม่ถูกต้อง ความหนาของหน้าตัดไม่เหมาะสม หรือวัสดุไม่สอดคล้องกับสภาพใช้งาน การผลิตชิ้นงานใหม่เหมือนเดิมทุกประการอาจทำให้ปัญหาเดิมเกิดขึ้นอีก

ควรเก็บชิ้นส่วนที่เสียหาย ภาพถ่ายตำแหน่งติดตั้ง รอยแตก รอยสึก ข้อมูลชั่วโมงใช้งาน โหลด อุณหภูมิ และประวัติการซ่อมไว้ประกอบการวิเคราะห์ หากมีการเปลี่ยนมอเตอร์ ความเร็ว กระบวนการผลิต หรือชิ้นส่วนคู่ประกอบ ควรแจ้งให้ผู้ผลิตทราบด้วย การรับผลิตอะไหล่ เหล็ก FC300 จากชิ้นงานที่เสียหายจึงควรเริ่มจากการแยกสาเหตุด้านวัสดุ การออกแบบ การผลิต และการใช้งานก่อนยืนยันแบบใหม่

ดูแนวทางวิเคราะห์ความเสียหายของอะไหล่อุตสาหกรรม

https://casmetals.com/failure-analysis-industrial-parts/

13. รับผลิตอะไหล่เหล็ก FC300 จำนวนน้อยได้หรือไม่

งานจำนวนน้อยสามารถส่งรายละเอียดมาให้พิจารณาได้ แต่การรับงานขึ้นอยู่กับขนาด รูปทรง น้ำหนัก แบบหล่อ แกน งานกลึง ข้อกำหนดการตรวจ และความเหมาะสมของกระบวนการ ไม่สามารถสรุปได้จากจำนวนชิ้นเพียงอย่างเดียว เพราะงานหนึ่งชิ้นที่มีรูปทรงซับซ้อนอาจต้องใช้การเตรียมแบบและกระบวนการมากกว่างานหลายชิ้นที่มีรูปทรงเรียบง่าย

ลูกค้าควรแจ้งทั้งจำนวนที่ต้องการในครั้งแรกและจำนวนที่คาดว่าจะสั่งซ้ำ เพื่อใช้วางแผนแบบหล่อและประเมินความคุ้มค่าของโครงการ หากเป็นอะไหล่สำคัญที่มีความเสี่ยงต่อการหยุดเครื่อง ควรพิจารณาจำนวนอะไหล่สำรองร่วมกับอายุการใช้งานและแผนซ่อมบำรุง ทั้งนี้ CASMETALS ไม่ควรระบุ MOQ หรือระยะเวลาผลิตก่อนตรวจสอบรายละเอียดของอะไหล่เหล็ก FC300 แต่ละโครงการ

ดูขอบเขตของบริการหล่อชิ้นงานจำนวนน้อย

https://casmetals.com/low-volume-casting-service/

14. ต้องเตรียมข้อมูลอะไรบ้างเพื่อขอเสนอราคาผลิตอะไหล่เหล็ก FC300

ควรส่งแบบ PDF และไฟล์เขียนแบบต้นฉบับถ้ามี พร้อมระบุเกรดวัสดุ มาตรฐานอ้างอิง ขนาดโดยรวม จำนวนที่ต้องการ มิติหลังกลึง พิกัดความคลาดเคลื่อน คุณภาพผิว Datum และจุดประกอบสำคัญ หากมีชิ้นงานตัวอย่าง ควรแจ้งตำแหน่งที่สึก แตก หรือผ่านการซ่อมมาแล้ว เพื่อป้องกันการนำขนาดที่เสียหายไปใช้เป็นขนาดผลิตใหม่

ข้อมูลสภาพใช้งานก็มีความสำคัญต่อการรับผลิตอะไหล่ เหล็ก FC300 เช่น ลักษณะโหลด ความเร็ว การสั่นสะเทือน อุณหภูมิ สารเคมี วัสดุคู่ประกอบ และประวัติความเสียหาย นอกจากนี้ควรระบุขอบเขตที่ต้องการให้ชัดว่าเป็นชิ้นงานหล่อ งานกลึง หรือชิ้นงานพร้อมตรวจรับ รวมถึงข้อกำหนดด้าน NDT รายงานตรวจ และเอกสารประกอบ การให้ข้อมูลครบตั้งแต่ต้นช่วยลดการสอบถามซ้ำและทำให้ประเมินขอบเขตงานได้ตรงกัน

ดู Checklist สำหรับเตรียมข้อมูลอะไหล่เครื่องจักรก่อนส่ง RFQ

https://casmetals.com/machine-parts-rfq-checklist/

15. จะส่งแบบหรือตัวอย่างเพื่อขอประเมินผลิตอะไหล่เหล็ก FC300 ได้อย่างไร

ลูกค้าสามารถจัดเตรียมแบบ รูปถ่าย ขนาด จำนวน ขอบเขตงานกลึง และข้อมูลสภาพใช้งานเพื่อส่งให้ CASMETALS ตรวจสอบเบื้องต้น หากมีตัวอย่างเดิม ควรถ่ายภาพหลายมุม ระบุตำแหน่งที่สึกหรือแตกร้าว และแจ้งว่าชิ้นงานยังสามารถส่งมาตรวจวัดได้หรือไม่ หากไม่มีทั้งแบบและตัวอย่าง ควรรวบรวมข้อมูลจากตำแหน่งติดตั้ง ชิ้นส่วนคู่ประกอบ คู่มือเครื่องจักร หรือประวัติการจัดซื้อเดิมเท่าที่หาได้

การส่งคำขอควรระบุ Focus ของโครงการให้ชัดว่าเป็นการผลิตอะไหล่ใหม่ อะไหล่ทดแทน อะไหล่สำรอง หรือการแก้ปัญหาความเสียหายซ้ำ CASMETALS จะต้องพิจารณาข้อมูลก่อนยืนยันความเหมาะสมของ FC300 วิธีผลิต ขอบเขตงาน และข้อมูลที่ต้องขอเพิ่มเติม จึงไม่ควรสรุปราคา ระยะเวลาผลิต หรือความสามารถในการรับงานจากชื่อชิ้นส่วนเพียงอย่างเดียว

ส่งรายละเอียดเพื่อขอประเมินการรับผลิตอะไหล่ เหล็ก FC300 และเสนอราคา

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS