banner bg

รับหล่อฐานเครื่องจักรเหล็ก FC150 ตามขนาด

บริการรับหล่อฐานเครื่อง เหล็ก FC150 สำหรับผลิตฐานรองรับเครื่องจักร ชุดส่งกำลัง อุปกรณ์การผลิต และชิ้นส่วนประกอบในโรงงาน โดยสามารถพิจารณาการผลิตจากแบบ Drawing หรือตัวอย่างชิ้นงานเดิม การประเมินก่อนผลิตต้องพิจารณาขนาดโดยรวม รูปทรง ความหนา ตำแหน่งรูยึด ผิวที่ต้องกลึง น้ำหนัก จำนวนที่ต้องการ และสภาพการทำงานของเครื่องจักร

ฐานเครื่องจักรไม่ได้ทำหน้าที่เพียงรองรับน้ำหนัก แต่ยังเป็นส่วนสำคัญของการจัดแนว การยึดชิ้นส่วน และการรักษาตำแหน่งสัมพัทธ์ของชุดเครื่องจักร ดังนั้น การสั่งหล่อฐานเครื่องจักรจึงควรตรวจสอบแบบ วัสดุ ตำแหน่งผิวอ้างอิง และขั้นตอนงานกลึงร่วมกันก่อนเริ่มผลิต

สำหรับผู้ที่ต้องการภาพรวมเกี่ยวกับการสั่งผลิตชิ้นงานเฉพาะแบบ สามารถศึกษาบริการรับหล่อตามแบบและความต้องการของโรงงานได้ที่

https://casmetals.com/custom-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

เหล็ก FC150 เหมาะกับฐานเครื่องจักรทุกประเภทหรือไม่

FC150 เป็นเกรดเหล็กหล่อเทาที่พบในการผลิตชิ้นส่วนเครื่องจักรหลายประเภท แต่การระบุชื่อเกรดเพียงอย่างเดียวยังไม่เพียงพอที่จะยืนยันว่าเหมาะกับฐานเครื่องจักรทุกแบบ เพราะความเหมาะสมขึ้นอยู่กับรูปทรงชิ้นงาน ความหนาแต่ละบริเวณ ลักษณะการรับแรง การสั่นสะเทือน จุดยึด สภาพแวดล้อม และข้อกำหนดของแบบ

ก่อนผลิตควรตรวจสอบว่าลูกค้าต้องการ FC150 ตามมาตรฐานใด ต้องการผลการตรวจสอบหรือเอกสารกำกับประเภทใด และชิ้นงานมีข้อกำหนดเพิ่มเติมหรือไม่ ไม่ควรสรุปว่าเกรดที่มีชื่อใกล้เคียงจากคนละมาตรฐานสามารถใช้ทดแทนกันได้ทันที

ข้อมูลพื้นฐานเกี่ยวกับเหล็กหล่อ FC150 และประเด็นที่ควรพิจารณาก่อนเลือกใช้สามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/fc150-cast-iron/

หากต้องการทำความเข้าใจกลุ่มวัสดุเหล็กหล่อเทาและลักษณะการใช้งานโดยรวม สามารถดูข้อมูลประกอบได้ที่

https://casmetals.com/gray-cast-iron/

สำหรับข้อมูลด้านคุณสมบัติของวัสดุเหล็กหล่อที่มีผลต่อการออกแบบและการสั่งผลิต สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/cast-iron-materials-properties/

รับหล่อฐานเครื่อง เหล็ก FC150 จากแบบ Drawing

การผลิตฐานเครื่องจากแบบเหมาะกับกรณีที่มีข้อมูลขนาด ตำแหน่งรูยึด ผิวกลึง และข้อกำหนดทางวิศวกรรมค่อนข้างครบ แบบที่ส่งมาอาจเป็นแบบสองมิติ แบบสามมิติ หรือเอกสารที่แสดงรายละเอียดชิ้นงานร่วมกับตารางข้อกำหนด

ข้อมูลสำคัญที่ควรปรากฏในแบบ ได้แก่

  • ขนาดโดยรวมของฐานเครื่องจักร
  • ความหนาของฐาน ผนัง ครีบเสริมแรง และบริเวณรับโหลด
  • ตำแหน่งรูยึด รูสลัก และช่องเปิด
  • ผิวที่ต้องใช้เป็นผิวอ้างอิง
  • ผิวที่ต้องกลึง เจาะ คว้าน หรือทำเกลียว
  • ค่าคลาดเคลื่อนของขนาดที่สำคัญ
  • ความสัมพันธ์ระหว่างผิวประกอบแต่ละตำแหน่ง
  • เกรดวัสดุและมาตรฐานที่ลูกค้ากำหนด
  • จำนวนชิ้นงานที่ต้องการ
  • ข้อกำหนดการตรวจสอบก่อนส่งมอบ

รายละเอียดบริการผลิตชิ้นงานจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

แม้แบบจะมีขนาดครบ แต่ยังควรตรวจสอบความเหมาะสมของรูปทรงสำหรับงานหล่อ เช่น การเปลี่ยนแปลงความหนาอย่างฉับพลัน มุมแหลม บริเวณเนื้อโลหะรวมตัว และพื้นที่ที่เข้าถึงได้ยากในขั้นตอนทำแบบหล่อหรือทำความสะอาดชิ้นงาน การประสานข้อมูลตั้งแต่ก่อนผลิตช่วยลดความคลาดเคลื่อนระหว่างชิ้นงานหล่อกับชิ้นงานสำเร็จที่ต้องการ

แนวทางการเตรียมและตรวจแบบสำหรับงานหล่อสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/drawing-guide-checklist/

รับผลิตฐานเครื่องจักรจากตัวอย่างเดิม

ในกรณีที่ไม่มีแบบ แต่มีฐานเครื่องจักรเดิม ลูกค้าสามารถส่งตัวอย่างให้ตรวจสอบเพื่อพิจารณาความเป็นไปได้ในการผลิตชิ้นงานทดแทน กระบวนการนี้เหมาะกับเครื่องจักรเก่า เครื่องจักรนำเข้า หรือฐานเครื่องที่ไม่สามารถจัดหาอะไหล่จากผู้ผลิตเดิมได้

การผลิตจากตัวอย่างไม่ควรถือว่าตัวอย่างเดิมเป็นข้อมูลที่ถูกต้องสมบูรณ์ทุกด้าน เนื่องจากชิ้นงานอาจผ่านการสึกหรอ การกัดกร่อน การซ่อมเชื่อม การดัดแปลง หรือการกลึงแก้ไขมาแล้ว ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเดิมก่อนใช้งาน

รายละเอียดเกี่ยวกับการผลิตจากตัวอย่างสามารถอ่านได้ที่

https://casmetals.com/casting-from-sample/

ก่อนสร้างแบบผลิตควรแยกให้ชัดเจนว่า ส่วนใดเป็นขนาดที่ต้องคงไว้ ส่วนใดเป็นรอยสึก และส่วนใดต้องปรับปรุงเพื่อให้ประกอบกลับเข้ากับเครื่องจักรได้ หากชิ้นงานมีผิวรองรับเพลา รางเลื่อน แท่นมอเตอร์ หรือชุดเกียร์ ควรตรวจสอบความสัมพันธ์กับชิ้นส่วนคู่ประกอบ ไม่ควรวัดเฉพาะตัวฐานเครื่องเพียงชิ้นเดียวเมื่อระบบจริงต้องอาศัยการจัดแนวร่วมกับอุปกรณ์อื่น

กรณีต้องสร้างข้อมูลชิ้นงานใหม่จากอะไหล่เดิม สามารถศึกษาหลักการ Reverse Engineering เพิ่มเติมได้ที่

https://casmetals.com/reverse-engineering/

      SUS304 หรือ SUS316 เลือกผิดอาจเกิดสนิม

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับสแตนเลสหล่อ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับสแตนเลสหล่อ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

จุดสำคัญในการออกแบบฐานเครื่องจักรสำหรับงานหล่อ

ความหนาและการเปลี่ยนหน้าตัด

ฐานเครื่องที่มีบริเวณหนาและบางแตกต่างกันมากอาจต้องพิจารณาการออกแบบอย่างรอบคอบ การเพิ่มเนื้อโลหะโดยไม่มีเหตุผลไม่ได้ทำให้ชิ้นงานเหมาะสมขึ้นเสมอไป เพราะตำแหน่งที่มีเนื้อโลหะรวมตัวมากอาจส่งผลต่อการแข็งตัวและคุณภาพภายในของชิ้นงาน

หากต้องการเพิ่มความแข็งแกร่งให้กับโครงสร้าง ควรพิจารณารูปทรง ครีบเสริมแรง และเส้นทางการถ่ายแรงร่วมกับผู้รับผิดชอบการออกแบบเครื่องจักร ไม่ควรตัดสินจากน้ำหนักหรือความหนาเพียงอย่างเดียว

มุมและรัศมีต่อเนื่อง

บริเวณที่ผนังฐานมาบรรจบกันควรมีรูปทรงที่เหมาะกับงานหล่อและการรับแรง มุมที่เปลี่ยนอย่างฉับพลันอาจทำให้เกิดการรวมความเค้นและเพิ่มความยากในการผลิต การกำหนดรัศมีควรสัมพันธ์กับขนาดและโครงสร้างของชิ้นงานจริง

ครีบเสริมแรง

ครีบเสริมแรงมีหน้าที่ช่วยถ่ายแรงและควบคุมการเปลี่ยนรูป แต่ตำแหน่ง ความหนา และทิศทางของครีบต้องพิจารณาร่วมกับโหลดและรูปทรงฐานเครื่อง การเพิ่มครีบจำนวนมากโดยไม่ได้วิเคราะห์อาจเพิ่มความซับซ้อนของแบบหล่อและทำให้เกิดบริเวณเนื้อโลหะสะสม

รู ช่องเปิด และส่วนเว้า

รูขนาดเล็กหรือรูที่ต้องการความเที่ยงตรงสูงอาจเหมาะกับการเจาะหรือคว้านหลังหล่อมากกว่าการทำให้สำเร็จตั้งแต่ขั้นตอนหล่อ ส่วนช่องเปิดขนาดใหญ่หรือโพรงภายในต้องประเมินการทำไส้แบบ การรองรับไส้แบบ และความสามารถในการทำความสะอาดภายหลัง

ข้อมูลเกี่ยวกับหลักการออกแบบแบบหล่อสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

งานกลึงฐานเครื่องจักรหลังการหล่อ

ฐานเครื่องจักรจำนวนมากต้องผ่านงานกลึงหรือการกัดผิวก่อนนำไปประกอบ โดยเฉพาะผิววางเครื่องจักร ผิวรองรับชุดเกียร์ ตำแหน่งยึดมอเตอร์ ผิวประกบ และรูที่ใช้กำหนดแนว

การวางแผนงานกลึงควรเริ่มตั้งแต่ก่อนทำแบบหล่อ เพราะต้องกำหนดว่าบริเวณใดต้องเผื่อเนื้อสำหรับการตัดเฉือน บริเวณใดต้องคงสภาพผิวหล่อ และบริเวณใดเป็นจุดจับยึดชิ้นงานบนเครื่องจักร หากพิจารณางานกลึงภายหลัง อาจพบว่าเนื้อเผื่อไม่เพียงพอหรือไม่มีพื้นที่สำหรับจับยึดชิ้นงานอย่างเหมาะสม

แนวทางพิจารณาเนื้อเผื่อสำหรับงานกลึงสามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/machining-allowance-guide/

ควรกำหนดลำดับผิวอ้างอิงให้ชัดเจน เช่น ผิวใดต้องทำก่อน ผิวใดใช้ตั้งชิ้นงาน และขนาดใดวัดสัมพันธ์จากผิวใด การระบุเพียงว่าต้องการ “กลึงทุกด้าน” อาจไม่เพียงพอสำหรับการประเมินขั้นตอนผลิตและราคา

ค่าคลาดเคลื่อนของฐานเครื่องหล่อ

ค่าคลาดเคลื่อนของชิ้นงานหล่อและค่าคลาดเคลื่อนหลังงานกลึงเป็นคนละส่วนกัน ผิวที่ไม่ผ่านการกลึงต้องกำหนดตามความสามารถของกระบวนการหล่อ ส่วนผิวประกอบหรือรูสำคัญอาจต้องทำให้ได้ขนาดด้วยกระบวนการตัดเฉือนภายหลัง

ลูกค้าควรระบุเฉพาะค่าคลาดเคลื่อนที่จำเป็นต่อการทำงานจริง การกำหนดค่าคลาดเคลื่อนเข้มงวดกับทุกขนาดอาจเพิ่มความซับซ้อนในการผลิตและการตรวจสอบโดยไม่เพิ่มประโยชน์ต่อการใช้งาน

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/casting-tolerance-guide/

การเลือกวัสดุสำหรับฐานเครื่องจักร

แม้หน้า WP-0348 จะมุ่งเน้นรับหล่อฐานเครื่อง เหล็ก FC150 แต่การเลือกวัสดุขั้นสุดท้ายควรยึดตามแบบและสภาพใช้งานจริง โดยพิจารณาอย่างน้อยดังนี้

  • ลักษณะและทิศทางของแรงที่ฐานต้องรับ
  • น้ำหนักของเครื่องจักรหรืออุปกรณ์ที่ติดตั้ง
  • แรงกระแทกและการเปลี่ยนแปลงโหลด
  • การสั่นสะเทือนระหว่างเดินเครื่อง
  • อุณหภูมิและการเปลี่ยนแปลงอุณหภูมิ
  • ความชื้น น้ำมัน สารเคมี หรือสภาพกัดกร่อน
  • รูปทรงและความหนาของแต่ละส่วน
  • วิธีการยึดฐานกับพื้นหรือโครงสร้าง
  • ข้อกำหนดด้านงานกลึงและความเที่ยงตรง
  • มาตรฐานหรือข้อกำหนดเดิมของผู้ผลิตเครื่องจักร

หากแบบเดิมระบุ FC150 ควรตรวจสอบว่าข้อกำหนดดังกล่าวยังสอดคล้องกับสภาพการใช้งานปัจจุบันหรือไม่ โดยเฉพาะกรณีที่เครื่องจักรถูกเพิ่มกำลัง เปลี่ยนความเร็ว เปลี่ยนมอเตอร์ หรือดัดแปลงระบบผลิต

แนวทางการเลือกวัสดุสำหรับชิ้นส่วนเครื่องจักรสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/machine-parts-material-selection/

ฐานเครื่องจักร FC150 ที่สั่งผลิตได้ควรมีข้อมูลอะไรบ้าง

เพื่อให้ตรวจสอบความเป็นไปได้และประเมินราคาได้ตรงกับงาน ลูกค้าควรจัดเตรียมข้อมูลดังต่อไปนี้

แบบหรือตัวอย่างชิ้นงาน

ส่งแบบที่แสดงขนาดครบ หรือส่งตัวอย่างเดิมที่สามารถตรวจสอบตำแหน่งสำคัญได้ หากตัวอย่างชำรุด ควรแจ้งประวัติความเสียหายและตำแหน่งที่เคยซ่อม

ขนาดและน้ำหนักโดยประมาณ

ระบุความกว้าง ความยาว ความสูง ความหนาหลัก และน้ำหนักโดยประมาณ หากไม่ทราบน้ำหนัก ควรส่งแบบหรือข้อมูลรูปทรงเพื่อใช้ประกอบการประเมิน

วัสดุและมาตรฐาน

ระบุ FC150 พร้อมมาตรฐานที่ใช้อ้างอิง หากมีรายงานวัสดุเดิมหรือข้อกำหนดจากผู้ผลิตเครื่องจักร ควรส่งมาพร้อมกัน หากไม่ทราบวัสดุเดิม ต้องแจ้งตามจริงเพื่อพิจารณาการตรวจสอบเพิ่มเติม

ผิวที่ต้องกลึง

ทำเครื่องหมายผิวที่ต้องกัด กลึง เจาะ คว้าน หรือทำเกลียว พร้อมระบุขนาดสำเร็จและค่าคลาดเคลื่อนเฉพาะตำแหน่งที่สำคัญ

จำนวนที่ต้องการ

จำนวนการผลิตมีผลต่อแนวทางการทำแบบหล่อและการประเมินต้นทุน ควรแจ้งจำนวนต่อครั้งและจำนวนที่คาดว่าจะใช้ในอนาคตโดยไม่จำเป็นต้องผูกพันเป็นคำสั่งซื้อ

สำหรับงานที่ต้องการผลิตจำนวนน้อย สามารถศึกษาขอบเขตการประเมินงานหล่อจำนวนน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

สภาพการใช้งาน

แจ้งว่าเป็นฐานของเครื่องจักรประเภทใด ติดตั้งในหรือนอกอาคาร มีแรงสั่นสะเทือนหรือแรงกระแทกหรือไม่ และมีน้ำ น้ำมัน ความร้อน หรือสารเคมีสัมผัสหรือไม่ ข้อมูลเหล่านี้ช่วยให้ตรวจสอบวัสดุ รูปทรง และข้อกำหนดการผลิตได้เหมาะสมยิ่งขึ้น

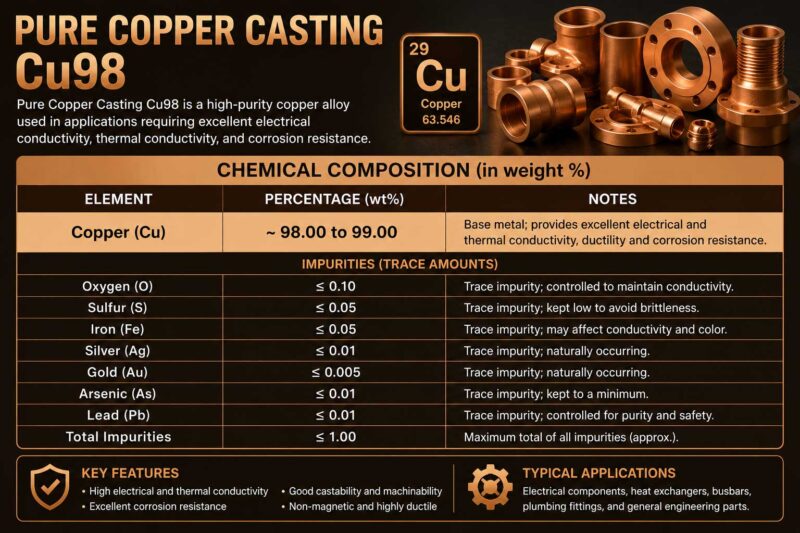
Bronze ค่าเคมี Cu98 e1781087624156
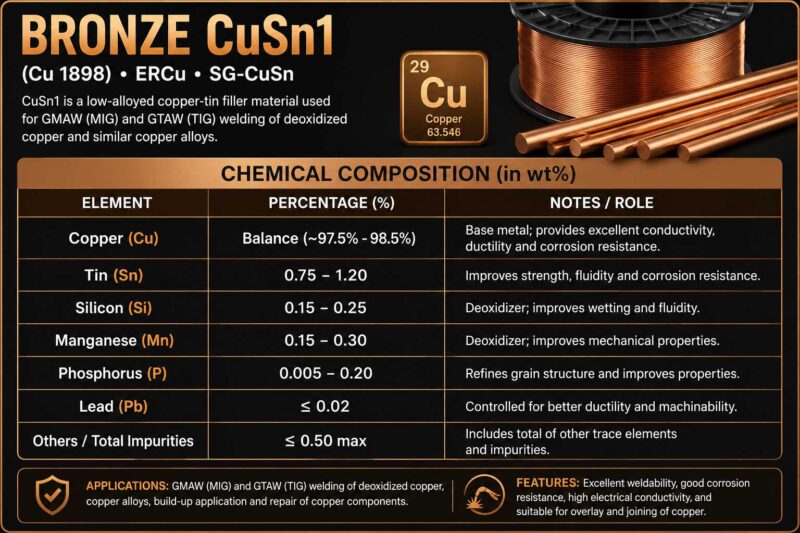
Bronze ค่าเคมี CuSn1 e1781087609203
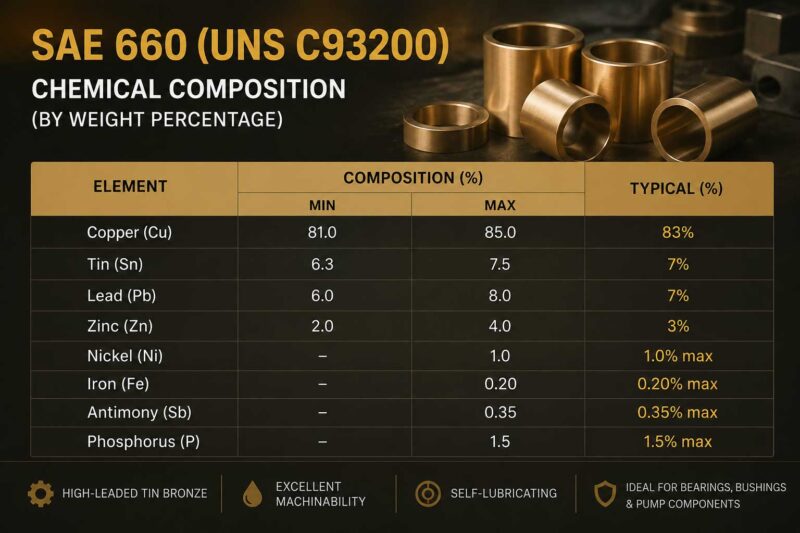
Bronze ค่าเคมี SAE660 e1781087322289
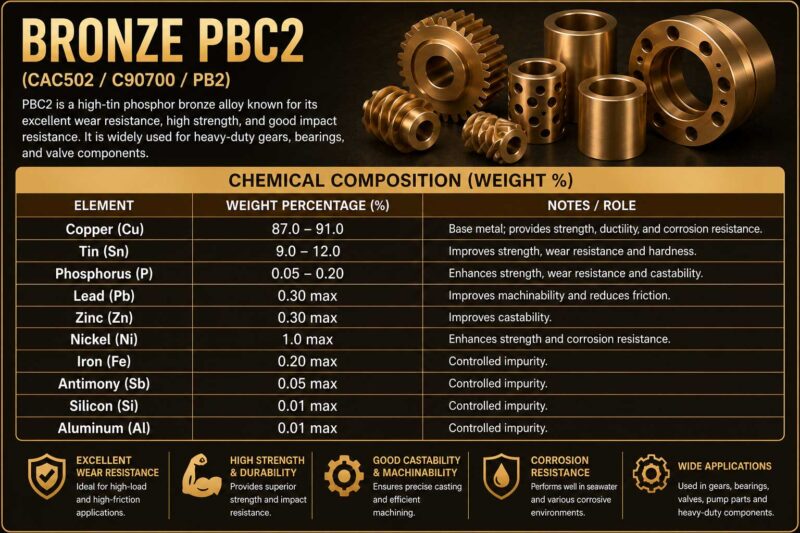
Bronze ค่าเคมี PBC2 e1781087594321
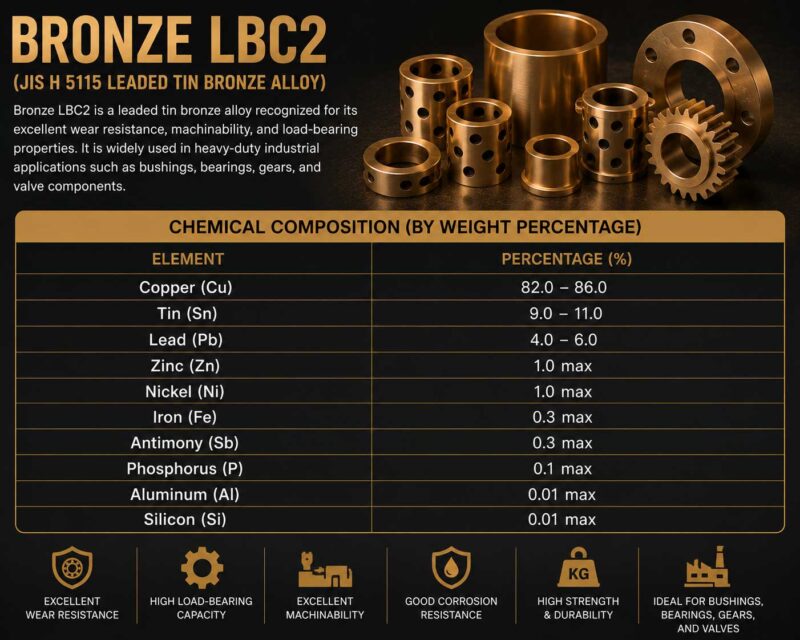
Bronze ค่าเคมี LBC2 e1781087489582
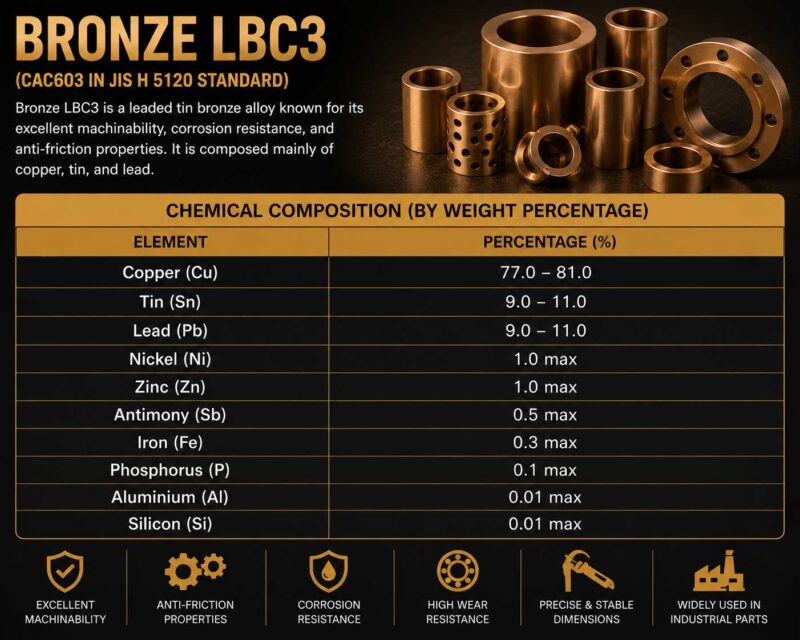
Bronze ค่าเคมี LBC3 e1781087505710
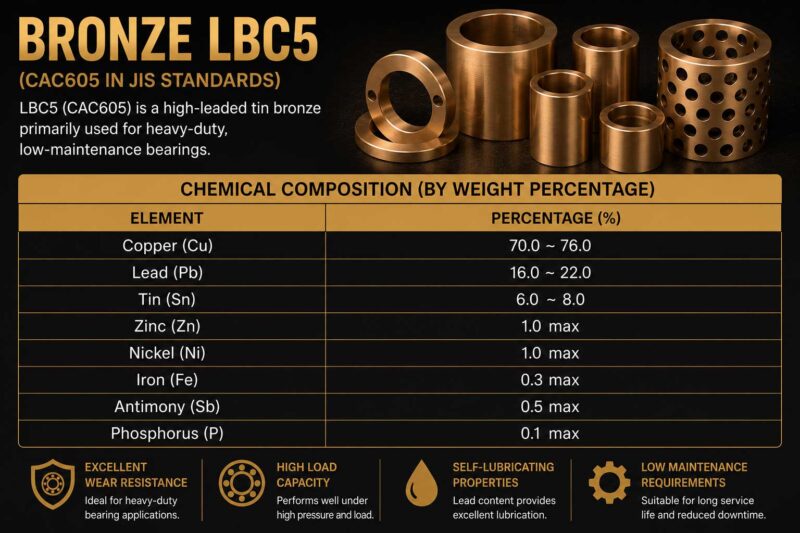
Bronze ค่าเคมี LBC5 e1781087528181

กระบวนการพิจารณาผลิตฐานเครื่องจักร FC150

หลังได้รับข้อมูล CASMETALS จะใช้แบบ ตัวอย่าง ขนาด จำนวน วัสดุ งานกลึง และเงื่อนไขการใช้งานเป็นข้อมูลประกอบการตรวจสอบ โดยแนวทางอาจแตกต่างกันตามรูปทรงและข้อกำหนดของแต่ละชิ้นงาน

กระบวนการทั่วไปที่เกี่ยวข้องกับงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/foundry-process-guide/

ขั้นตอนที่ควรพิจารณาอาจประกอบด้วยการทบทวนข้อมูลชิ้นงาน การประเมินแบบหล่อ การวางแผนผิวกลึง การตรวจสอบระหว่างผลิต และการตรวจสอบขนาดตามขอบเขตที่ตกลงกัน ทั้งนี้ วิธีการจริงต้องกำหนดตามความเสี่ยงและข้อกำหนดของชิ้นงานแต่ละรายการ

แนวทางการควบคุมคุณภาพงานหล่อสามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

ฐานเครื่องจักรใหม่กับการผลิตอะไหล่ทดแทน

การหล่อฐานเครื่องใหม่ตามแบบเหมาะกับโครงการสร้างเครื่องจักรหรือปรับปรุงสายการผลิต ส่วนการผลิตจากฐานเดิมเหมาะกับงานซ่อมบำรุงและการสร้างอะไหล่ทดแทนสำหรับเครื่องจักรที่หาอะไหล่สำเร็จรูปไม่ได้

หากเป็นอะไหล่ทดแทน ต้องตรวจสอบจุดเชื่อมต่อกับชิ้นส่วนเดิมอย่างละเอียด เช่น ตำแหน่งสลัก รูยึด แนวเพลา ระดับผิวรองรับ ระยะศูนย์ และพื้นที่ติดตั้ง การเปลี่ยนขนาดตำแหน่งหนึ่งอาจกระทบต่อการประกอบทั้งระบบ

ข้อมูลเกี่ยวกับบริการหล่อชิ้นส่วนเครื่องจักรตามความต้องการสามารถดูได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

สำหรับชิ้นส่วนเครื่องจักรอุตสาหกรรมประเภทอื่นที่อาจต้องผลิตร่วมกับฐานเครื่อง สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/industrial-machine-parts-casting/

ปัญหาที่ควรตรวจสอบก่อนสั่งหล่อฐานเครื่อง FC150

แบบเดิมไม่ตรงกับชิ้นงานที่ใช้อยู่

เครื่องจักรที่ผ่านการซ่อมหรือดัดแปลงอาจมีขนาดจริงต่างจากแบบเดิม จึงควรตรวจสอบตำแหน่งสำคัญจากเครื่องจักรหน้างานก่อนยืนยันผลิต

ตัวอย่างเดิมสึกหรือแตกร้าว

ไม่ควรถอดขนาดจากพื้นที่ที่สึกหรอแล้วนำไปใช้โดยตรง ต้องพิจารณาชิ้นส่วนคู่ประกอบ ประวัติการใช้งาน และตำแหน่งความเสียหายร่วมกัน

ไม่ได้ระบุผิวกลึง

หากไม่มีการระบุผิวกลึง ผู้ผลิตอาจไม่สามารถประเมินเนื้อเผื่อ จุดจับยึด ขั้นตอนตัดเฉือน และต้นทุนได้อย่างครบถ้วน

ระบุเพียงชื่อวัสดุ

การแจ้งเพียง FC150 โดยไม่ระบุมาตรฐานหรือข้อกำหนดอื่นอาจยังไม่เพียงพอ โดยเฉพาะชิ้นงานที่มีข้อกำหนดเฉพาะจากผู้ผลิตเครื่องจักร

ไม่แจ้งสภาพใช้งาน

ฐานเครื่องที่รองรับเครื่องจักรหมุน เครื่องจักรกระแทก และอุปกรณ์ที่ทำงานในสภาพกัดกร่อนอาจต้องพิจารณาต่างกัน การทราบสภาพใช้งานช่วยลดความเสี่ยงจากการเลือกวัสดุหรือข้อกำหนดที่ไม่ตรงกับงาน

เช็กลิสต์ขอราคาฐานเครื่องจักรเหล็ก FC150

ก่อนส่งคำขอราคา ควรตรวจสอบว่ามีข้อมูลต่อไปนี้ครบถ้วนหรือไม่

  • ชื่อและหน้าที่ของฐานเครื่อง
  • แบบหรือตัวอย่างเดิม
  • ขนาดโดยรวม
  • เกรดวัสดุและมาตรฐาน
  • จำนวนที่ต้องการ
  • น้ำหนักโดยประมาณ หากทราบ
  • ผิวและรูที่ต้องทำงานกลึง
  • ขนาดสำเร็จและค่าคลาดเคลื่อนสำคัญ
  • รูปภาพชิ้นงานและตำแหน่งติดตั้ง
  • สภาพการรับแรงและการสั่นสะเทือน
  • สภาพแวดล้อมการทำงาน
  • ข้อกำหนดการตรวจสอบ
  • เป้าหมายการนำชิ้นงานไปใช้งาน

สามารถใช้รายการตรวจสอบสำหรับการขอราคาชิ้นส่วนเครื่องจักรเป็นแนวทางจัดเตรียมข้อมูลได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

ขั้นตอนทั่วไปในการส่งรายละเอียดและสั่งผลิตกับ CASMETALS สามารถดูได้ที่

https://casmetals.com/how-to-order/

ขอประเมินงานรับหล่อฐานเครื่อง เหล็ก FC150

หากต้องการผลิตฐานเครื่องจักร FC150 ตามแบบหรือตัวอย่าง กรุณาส่งแบบ ขนาด จำนวน วัสดุ งานกลึง รูปภาพ และรายละเอียดสภาพใช้งานให้ CASMETALS ตรวจสอบก่อนเสนอราคา

ฐานเครื่องแต่ละชิ้นมีความแตกต่างกันทั้งด้านรูปทรง น้ำหนัก ความหนา จุดยึด และผิวประกอบ จึงต้องประเมินเป็นรายงาน ไม่ควรยืนยันความเหมาะสมของวัสดุหรือกระบวนการผลิตจากชื่อชิ้นงานเพียงอย่างเดียว

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อยเกี่ยวกับการรับหล่อฐานเครื่อง เหล็ก FC150

1. รับหล่อฐานเครื่อง เหล็ก FC150 ตามขนาดได้หรือไม่

CASMETALS รับพิจารณาหล่อฐานเครื่อง เหล็ก FC150 ตามขนาดที่ลูกค้ากำหนด โดยสามารถประเมินจากแบบ Drawing แบบสามมิติ หรือตัวอย่างฐานเครื่องเดิม ข้อมูลที่ควรส่งประกอบด้วยความกว้าง ความยาว ความสูง ความหนา ตำแหน่งครีบเสริมแรง รูยึด ผิวอ้างอิง ผิวที่ต้องกลึง จำนวน และสภาพการใช้งานจริง

คำว่า “ผลิตตามขนาด” ไม่ได้หมายถึงพิจารณาเฉพาะขนาดภายนอก เพราะฐานเครื่องจักรต้องสัมพันธ์กับตำแหน่งติดตั้ง แนวเพลา แท่นมอเตอร์ ชุดเกียร์ และชิ้นส่วนคู่ประกอบด้วย ก่อนผลิตจึงต้องตรวจสอบรูปทรง ความหนา การเปลี่ยนหน้าตัด และความเป็นไปได้ของงานหล่อร่วมกับข้อกำหนดหลังงานกลึง

ข้อมูลพื้นฐานของวัสดุ FC150 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/fc150-cast-iron/

2. ต้องมีแบบ Drawing จึงจะสั่งหล่อฐานเครื่องจักร FC150 ได้หรือไม่

หากมีแบบ Drawing ที่แสดงขนาด วัสดุ ผิวกลึง รูยึด และค่าคลาดเคลื่อนสำคัญ จะช่วยให้ตรวจสอบงานรับหล่อฐานเครื่อง เหล็ก FC150 ได้ชัดเจนขึ้น อย่างไรก็ตาม หากไม่มีแบบแต่มีตัวอย่างเดิม ก็ยังสามารถส่งชิ้นงานหรือข้อมูลตัวอย่างมาให้ประเมินความเป็นไปได้เบื้องต้นได้

แบบสำหรับการผลิตควรแยกขนาดชิ้นงานหล่อออกจากขนาดสำเร็จหลังงานกลึง พร้อมระบุผิวอ้างอิงและความสัมพันธ์ระหว่างตำแหน่งสำคัญ ไม่ควรระบุเพียงขนาดกว้าง ยาว และสูง เพราะฐานเครื่องจักรอาจมีตำแหน่งประกอบที่ต้องควบคุมร่วมกันหลายจุด

รายละเอียดเกี่ยวกับการสั่งผลิตชิ้นงานจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

3. หากไม่มีแบบ สามารถผลิตฐานเครื่อง FC150 จากตัวอย่างเดิมได้อย่างไร

ลูกค้าสามารถส่งฐานเครื่องเดิม รูปถ่ายพร้อมสเกล ขนาดหลัก และรายละเอียดชิ้นส่วนคู่ประกอบมาให้ตรวจสอบได้ แต่การผลิตจากตัวอย่างต้องพิจารณาว่าชิ้นงานเดิมผ่านการสึกหรอ แตก ซ่อมเชื่อม หรือดัดแปลงมาแล้วหรือไม่ ขนาดที่วัดจากตัวอย่างจึงอาจไม่ใช่ขนาดเดิมของผู้ผลิตเครื่องจักร

ก่อนสร้างชิ้นงานทดแทนควรแยกพื้นที่สึกหรอออกจากผิวใช้งานปกติ ตรวจสอบแนวศูนย์ ระดับผิวรองรับ ตำแหน่งรูยึด และระยะสัมพันธ์กับอุปกรณ์รอบข้าง การมีตัวอย่างไม่ได้ยืนยันเกรดวัสดุหรือสมบัติเดิมทั้งหมด หากไม่ทราบวัสดุควรแจ้งตามจริงเพื่อพิจารณาการตรวจหรือวิเคราะห์เพิ่มเติม

รายละเอียดบริการผลิตจากตัวอย่างสามารถศึกษาได้ที่

https://casmetals.com/casting-from-sample/

แนวทางสร้างข้อมูลชิ้นงานใหม่ด้วยกระบวนการ Reverse Engineering สามารถดูเพิ่มเติมได้ที่

https://casmetals.com/reverse-engineering/

4. FC150 เป็นเหล็กประเภทใด และเหมาะกับฐานเครื่องจักรหรือไม่

FC150 เป็นชื่อเกรดในกลุ่มเหล็กหล่อเทา ไม่ควรตีความว่าเป็นเหล็กกล้าหรือเหล็กหล่อเหนียว การนำมาใช้เป็นฐานเครื่องจักรต้องพิจารณาตามมาตรฐานที่ระบุในแบบ รูปทรง ความหนา ลักษณะการรับแรง การสั่นสะเทือน แรงกระแทก และสภาพแวดล้อมของเครื่องจักร

เหล็กหล่อเทาถูกนำไปใช้กับชิ้นส่วนเครื่องจักรหลายประเภท แต่ไม่ควรสรุปว่า FC150 เหมาะกับฐานเครื่องทุกงาน หากฐานต้องรับแรงกระแทกสูง มีส่วนยื่นมาก มีหน้าตัดบาง หรือมีความเสี่ยงจากโหลดผิดปกติ ควรให้วิศวกรผู้ออกแบบตรวจสอบความเหมาะสมของโครงสร้างและวัสดุก่อนสั่งผลิต

ข้อมูลเกี่ยวกับเหล็กหล่อเทาสามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/gray-cast-iron/

5. การเลือก FC150 ต้องพิจารณาอะไรนอกจากชื่อเกรดวัสดุ

การรับหล่อฐานเครื่อง เหล็ก FC150 ต้องตรวจสอบมากกว่าชื่อเกรด โดยควรพิจารณาโหลดที่ฐานรับ ทิศทางของแรง การสั่นสะเทือน ความถี่ในการทำงาน อุณหภูมิ ความชื้น น้ำมัน สารเคมี รูปทรง ความหนา และวิธีการยึดฐานกับพื้นหรือโครงสร้างรองรับ

หากเป็นการผลิตฐานทดแทน ควรตรวจสอบด้วยว่าเครื่องจักรถูกเพิ่มกำลัง เปลี่ยนมอเตอร์ เปลี่ยนความเร็ว หรือดัดแปลงระบบจากสภาพเดิมหรือไม่ เพราะสภาวะใหม่อาจแตกต่างจากเงื่อนไขที่ใช้กำหนดวัสดุในอดีต การเลือกวัสดุขั้นสุดท้ายจึงควรยึดตามแบบ มาตรฐาน และสภาพใช้งานจริง ไม่ควรเลือกจากชื่อวัสดุหรือราคาเพียงอย่างเดียว

แนวทางเลือกวัสดุสำหรับชิ้นส่วนเครื่องจักรสามารถศึกษาได้ที่

https://casmetals.com/machine-parts-material-selection/

6. ต้องเผื่อเนื้อสำหรับงานกลึงฐานเครื่องจักรอย่างไร

การเผื่อเนื้อสำหรับงานกลึงต้องพิจารณาจากขนาด รูปทรง ตำแหน่งผิว การวางชิ้นงานในแบบหล่อ และวิธีจับยึดบนเครื่องจักร ไม่ควรกำหนดค่าเดียวแล้วใช้กับทุกพื้นผิว ผิววางเครื่องจักร ผิวประกบ รูคว้าน และตำแหน่งกำหนดแนวอาจต้องวางแผนแตกต่างกัน

แบบควรระบุให้ชัดว่าขนาดใดเป็นขนาดหล่อและขนาดใดเป็นขนาดสำเร็จ พร้อมกำหนดผิวอ้างอิงสำหรับการตั้งงาน หากเผื่อเนื้อน้อยเกินไปอาจไม่เพียงพอสำหรับทำความสะอาดผิวและแก้ความคลาดเคลื่อน แต่หากเผื่อมากเกินความจำเป็นก็อาจเพิ่มภาระการตัดเฉือนและทำให้จับยึดชิ้นงานยากขึ้น

ข้อมูลประกอบการกำหนดเนื้อเผื่องานกลึงสามารถดูได้ที่

https://casmetals.com/machining-allowance-guide/

7. ฐานเครื่อง FC150 สามารถกลึงผิว เจาะรู และทำเกลียวหลังหล่อได้หรือไม่

ฐานเครื่องจักร FC150 สามารถพิจารณาทำงานตัดเฉือนหลังหล่อ เช่น กัดผิว เจาะรู คว้านรู หรือทำเกลียวตามแบบได้ แต่ต้องวางแผนตั้งแต่ก่อนทำแบบหล่อว่าพื้นที่ใดต้องเผื่อเนื้อ ตำแหน่งใดเป็นผิวอ้างอิง และส่วนใดใช้สำหรับจับยึดชิ้นงาน

ลูกค้าควรระบุขนาดสำเร็จ ค่าคลาดเคลื่อน ความเรียบ ความสัมพันธ์ระหว่างรู และข้อกำหนดของผิวเฉพาะจุด ไม่ควรเขียนเพียงว่า “กลึงตามแบบ” โดยไม่มีรายละเอียด เพราะขอบเขตงานกลึงมีผลต่อการประเมินกระบวนการ เครื่องมือ การตรวจสอบ และราคา

แนวทางการผลิตชิ้นส่วนเครื่องจักรตามแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/custom-machine-parts-casting-guide/

8. ค่าคลาดเคลื่อนของฐานเครื่องหล่อกับค่าคลาดเคลื่อนหลังกลึงแตกต่างกันอย่างไร

ค่าคลาดเคลื่อนของผิวหล่อใช้กับขนาดหรือพื้นผิวที่คงสภาพหลังการหล่อ ส่วนค่าคลาดเคลื่อนหลังกลึงใช้กับผิวประกอบ รูยึด แนวศูนย์ และตำแหน่งที่ต้องการความเที่ยงตรงมากกว่า จึงไม่ควรใช้ข้อกำหนดเดียวกันกับทุกขนาดของฐานเครื่อง

ในการขอราคาควรระบุเฉพาะขนาดที่มีผลต่อการประกอบและการทำงาน พร้อมกำหนดจุดอ้างอิงให้ชัดเจน การกำหนดค่าคลาดเคลื่อนเข้มงวดโดยไม่จำเป็นอาจเพิ่มขั้นตอนผลิตและตรวจสอบ ขณะที่การไม่กำหนดค่าคลาดเคลื่อนในตำแหน่งสำคัญอาจทำให้ตีความแบบต่างกันได้

ข้อมูลพื้นฐานเกี่ยวกับค่าคลาดเคลื่อนของงานหล่อสามารถอ่านได้ที่

https://casmetals.com/casting-tolerance-guide/

9. รูปทรงของฐานเครื่องมีผลต่อคุณภาพงานหล่ออย่างไร

รูปทรงมีผลต่อการไหลและการแข็งตัวของโลหะ รวมถึงการทำแบบหล่อ การทำไส้แบบ และการทำความสะอาดชิ้นงาน บริเวณที่มีความหนาเปลี่ยนแปลงอย่างฉับพลัน จุดรวมเนื้อโลหะ มุมแหลม ครีบหนา หรือช่องภายในซับซ้อนควรได้รับการทบทวนก่อนผลิต

การเพิ่มความหนาหรือครีบจำนวนมากไม่ได้ทำให้ฐานเครื่องเหมาะสมขึ้นโดยอัตโนมัติ เพราะต้องพิจารณาเส้นทางการถ่ายแรงและความสามารถในการผลิตควบคู่กัน หากพบจุดที่อาจผลิตยาก ควรหารือเรื่องการปรับรัศมี การเปลี่ยนหน้าตัด หรือการแบ่งส่วนของแบบ โดยต้องไม่กระทบต่อหน้าที่และการประกอบของชิ้นงาน

แนวทางการออกแบบแบบหล่อและการเตรียมรูปทรงชิ้นงานสามารถศึกษาได้ที่

https://casmetals.com/pattern-design-guide/

10. รับหล่อฐานเครื่อง FC150 จำนวนน้อยได้หรือไม่

งานหล่อฐานเครื่อง FC150 จำนวนน้อยสามารถส่งข้อมูลมาให้พิจารณาได้ แต่ความเหมาะสมต้องประเมินเป็นรายงาน เนื่องจากต้นทุนแบบหล่อ การเตรียมไส้แบบ ความซับซ้อนของชิ้นงาน งานกลึง และข้อกำหนดการตรวจสอบมีผลต่อต้นทุนรวม ไม่สามารถพิจารณาจากจำนวนเพียงอย่างเดียว

ลูกค้าควรแจ้งจำนวนที่ต้องการในครั้งแรกและจำนวนที่อาจใช้ในอนาคต เพื่อให้ประเมินแนวทางการทำแบบหล่อได้เหมาะสม การแจ้งจำนวนตามจริงช่วยเปรียบเทียบทางเลือกระหว่างการผลิตเพียงชิ้นเดียว การผลิตอะไหล่สำรอง หรือการวางแผนใช้แบบเดิมในรอบถัดไป

รายละเอียดเกี่ยวกับการประเมินงานหล่อจำนวนน้อยสามารถดูได้ที่

https://casmetals.com/low-volume-casting-service/

11. ควรตรวจสอบคุณภาพฐานเครื่องจักร FC150 ด้านใดบ้าง

ขอบเขตการตรวจสอบควรกำหนดตามหน้าที่ ความเสี่ยง และข้อกำหนดของฐานเครื่องแต่ละชิ้น โดยทั่วไปอาจพิจารณาการตรวจสภาพภายนอก ขนาด ตำแหน่งผิวประกอบ รูยึด ความสัมพันธ์ของผิวอ้างอิง และข้อกำหนดวัสดุที่ตกลงกัน

หากชิ้นงานมีตำแหน่งสำคัญต่อการจัดแนวเครื่องจักร ควรกำหนดวิธีวัดและจุดอ้างอิงไว้ในแบบตั้งแต่ต้น ส่วนการตรวจสอบเพิ่มเติมต้องเลือกให้เหมาะกับความเสี่ยงของชิ้นงาน ไม่ควรระบุวิธีตรวจทุกประเภทโดยไม่มีเหตุผล เพราะวิธีตรวจแต่ละแบบมีขอบเขตและข้อจำกัดแตกต่างกัน

แนวทางการวางแผนควบคุมคุณภาพงานหล่อสามารถอ่านเพิ่มเติมได้ที่

https://casmetals.com/quality-control-guide/

12. กระบวนการผลิตฐานเครื่องเหล็ก FC150 มีขั้นตอนอะไรบ้าง

กระบวนการผลิตขึ้นอยู่กับขนาด รูปทรง จำนวน แบบหล่อ ไส้แบบ งานกลึง และข้อกำหนดการตรวจสอบ โดยเริ่มจากการทบทวนแบบหรือตัวอย่าง กำหนดขอบเขตชิ้นงานหล่อ วางแผนแบบหล่อ ประเมินผิวที่ต้องเผื่อกลึง และตกลงเกณฑ์ตรวจรับกับลูกค้า

หลังการหล่ออาจมีขั้นตอนทำความสะอาด ตัดแต่ง ตรวจสอบ และตัดเฉือนตามขอบเขตงาน แต่รายละเอียดจริงต้องกำหนดตามชิ้นงาน ไม่ควรสรุปว่าฐานเครื่องทุกแบบใช้กระบวนการเหมือนกัน โดยเฉพาะงานที่มีโพรงภายใน ครีบจำนวนมาก หรือผิวอ้างอิงหลายตำแหน่ง

ข้อมูลภาพรวมเกี่ยวกับกระบวนการหล่อสามารถศึกษาได้ที่

https://casmetals.com/foundry-process-guide/

13. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อฐานเครื่อง เหล็ก FC150

ข้อมูลหลักที่ควรส่งประกอบด้วยแบบหรือตัวอย่าง ขนาดโดยรวม รูปภาพ เกรดและมาตรฐานวัสดุ จำนวน น้ำหนักโดยประมาณ ผิวที่ต้องกลึง ค่าคลาดเคลื่อนสำคัญ สภาพการรับแรง การสั่นสะเทือน สภาพแวดล้อม และข้อกำหนดการตรวจสอบ

หากเป็นฐานทดแทนสำหรับเครื่องจักรเดิม ควรส่งข้อมูลชิ้นส่วนคู่ประกอบ ตำแหน่งติดตั้ง ประวัติความเสียหาย และจุดที่เคยซ่อมเพิ่มเติม การส่งข้อมูลครบช่วยลดการตีความผิดและทำให้ประเมินขอบเขตงานได้ชัดเจนกว่าการส่งเพียงรูปภาพหรือขนาดคร่าว ๆ

สามารถใช้เช็กลิสต์ขอราคาชิ้นส่วนเครื่องจักรเป็นแนวทางเตรียมข้อมูลได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

14. ราคาหล่อฐานเครื่อง FC150 พิจารณาจากอะไร

ราคางานรับหล่อฐานเครื่อง เหล็ก FC150 ขึ้นอยู่กับหลายปัจจัย ได้แก่ ขนาด น้ำหนัก รูปทรง ความซับซ้อนของแบบหล่อ จำนวนไส้แบบ จำนวนผลิต เกรดวัสดุ งานกลึง ค่าคลาดเคลื่อน และขอบเขตการตรวจสอบ จึงไม่สามารถประเมินจากราคาต่อกิโลกรัมเพียงอย่างเดียวได้

ฐานเครื่องที่มีขนาดภายนอกใกล้กันอาจมีต้นทุนต่างกัน หากชิ้นหนึ่งมีโพรงซับซ้อน ผิวกลึงหลายด้าน รูสำคัญหลายตำแหน่ง หรือมีข้อกำหนดการตรวจสอบเพิ่มเติม การส่งแบบและรายละเอียดครบถ้วนจึงเป็นวิธีที่เหมาะสมกว่าการขอราคาโดยแจ้งเพียงชื่อวัสดุและน้ำหนัก

ขั้นตอนการเตรียมข้อมูลและสั่งผลิตสามารถดูได้ที่

https://casmetals.com/how-to-order/

15. จะขอให้ CASMETALS ประเมินฐานเครื่องจักร FC150 ได้อย่างไร

ลูกค้าสามารถส่งแบบ Drawing ไฟล์สามมิติ รูปภาพ หรือตัวอย่างเดิม พร้อมระบุขนาด จำนวน วัสดุ งานกลึง และสภาพใช้งานจริง หากไม่ทราบเกรดวัสดุเดิมหรือข้อมูลบางส่วน ควรแจ้งตามจริงเพื่อให้พิจารณาว่าต้องตรวจสอบข้อมูลเพิ่มเติมด้านใด

ก่อนเสนอราคาจะต้องประเมินความเป็นไปได้ของรูปทรง การทำแบบหล่อ ผิวกลึง จุดอ้างอิง และข้อกำหนดตรวจรับ ไม่ควรยืนยันความเหมาะสมจากชื่อ “ฐานเครื่อง FC150” เพียงอย่างเดียว เพราะฐานแต่ละรายการมีโครงสร้างและหน้าที่แตกต่างกัน

ส่งรายละเอียดงานเพื่อขอให้ CASMETALS ตรวจสอบและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS