banner bg

รับหล่อตัวเรือนและชิ้นส่วนวาล์วสแตนเลส SUS630

บริการรับหล่อวาล์ว สแตนเลส SUS630 สำหรับผลิตตัวเรือนวาล์วและชิ้นส่วนประกอบตามแบบ ตัวอย่างอะไหล่เดิม หรือข้อกำหนดของลูกค้า เหมาะกับโครงการผลิตอะไหล่ทดแทน งานซ่อมบำรุงเครื่องจักร และงาน OEM ที่ต้องการพิจารณาความแข็งแรง ความต้านทานการกัดกร่อน ความสามารถในการอบชุบ และความแม่นยำหลังงานกลึงร่วมกัน

SUS630 เป็นสแตนเลสกลุ่ม Precipitation Hardening ซึ่งสมบัติของชิ้นงานสำเร็จไม่ได้ขึ้นอยู่กับชื่อเกรดเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับกระบวนการหล่อ การควบคุมองค์ประกอบ การอบชุบ รูปทรงชิ้นงาน ความหนาแต่ละตำแหน่ง และข้อกำหนดการตรวจสอบ ลูกค้าจึงควรส่งแบบและรายละเอียดสภาพใช้งานให้ตรวจสอบก่อนกำหนดแนวทางผลิต

ข้อมูลเกี่ยวกับงานหล่อสแตนเลส SUS630
https://casmetals.com/sus630-stainless-steel-casting/

ภาพรวมบริการรับหล่อสแตนเลสสำหรับงานอุตสาหกรรม
https://casmetals.com/stainless-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

รับหล่อวาล์ว สแตนเลส SUS630 สำหรับชิ้นส่วนประเภทใด

ชิ้นส่วนวาล์วแต่ละชนิดมีหน้าที่และสภาวะรับแรงแตกต่างกัน ตัวเรือนวาล์วต้องรองรับแรงจากระบบและรักษาแนวประกอบ ส่วนฝาวาล์ว จานวาล์ว บ่าวาล์ว และชิ้นส่วน Trim ต้องพิจารณาการสัมผัสของไหล การเปิด–ปิด การเสียดสี การกัดกร่อน และความแม่นยำของผิวประกอบ

ตัวอย่างชิ้นส่วนที่สามารถส่งรายละเอียดเพื่อประเมิน ได้แก่

  • ตัวเรือนวาล์ว
  • ฝาวาล์ว
  • จานวาล์ว
  • บ่าวาล์ว
  • ชิ้นส่วน Trim
  • ตัวเรือน Control Valve
  • ชิ้นส่วนภายในวาล์ว
  • ชิ้นส่วนประกอบที่มีหน้าแปลน รูทางไหล หรือบริเวณซีล
  • อะไหล่วาล์วที่เลิกผลิตหรือจัดซื้อจากผู้ผลิตเดิมไม่ได้
  • ชิ้นส่วนวาล์ว OEM ที่ต้องผลิตตามข้อกำหนดของลูกค้า

ดูข้อมูลเฉพาะเกี่ยวกับการหล่อตัวเรือนวาล์ว
https://casmetals.com/valve-body-casting/

รายละเอียดงานหล่อชิ้นส่วนวาล์วอุตสาหกรรม
https://casmetals.com/valve-components-casting/

รายละเอียดงานหล่อฝาวาล์ว
https://casmetals.com/valve-bonnet-casting/

รายละเอียดงานหล่อจานวาล์ว
https://casmetals.com/valve-disc-casting/

รายละเอียดงานหล่อบ่าวาล์ว
https://casmetals.com/valve-seat-casting/

รายละเอียดงานหล่อชิ้นส่วน Valve Trim
https://casmetals.com/valve-trim-casting/

SUS630 เหมาะกับชิ้นส่วนวาล์วทุกงานหรือไม่

ไม่ควรเลือก SUS630 จากความแข็งแรงหรือชื่อเกรดเพียงประการเดียว แม้วัสดุชนิดนี้สามารถปรับสมบัติด้วยกระบวนการอบชุบได้ แต่ความเหมาะสมต้องพิจารณาร่วมกับของไหล อุณหภูมิ ความดัน ลักษณะการกัดกร่อน ความเร็วการไหล การสึกหรอ วัสดุคู่สัมผัส รอบการเปิด–ปิด และข้อกำหนดมาตรฐานของระบบ

กรณีของไหลมีคลอไรด์ สารเคมี ความเป็นกรด–ด่าง หรืออุณหภูมิใช้งานเฉพาะ ต้องระบุข้อมูลให้ครบ เนื่องจากคำว่า “สแตนเลส” ไม่ได้หมายความว่าจะทนต่อสภาพแวดล้อมทุกประเภท หากเลือกเกรดไม่สัมพันธ์กับสภาพใช้งาน อาจเกิดการกัดกร่อนเฉพาะจุด การสึกที่ผิวสัมผัส การรั่วซึม หรือการเสียหายก่อนอายุที่คาดหมายได้

ข้อมูลภาพรวมสมบัติของวัสดุสแตนเลส
https://casmetals.com/stainless-steel-materials-properties/

แนวทางเลือกงานรับหล่อวาล์วอุตสาหกรรม
https://casmetals.com/custom-industrial-valve-casting-guide/

ผลิตตัวเรือนวาล์ว SUS630 ตามแบบ

การผลิตตามแบบเหมาะกับงานที่มี Drawing, 3D Model หรือข้อกำหนดทางวิศวกรรมชัดเจน แบบควรแสดงขนาดชิ้นงานสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน ตำแหน่งผิวกลึง รูทางไหล หน้าแปลน บริเวณซีล ความเรียบผิว และข้อกำหนดตรวจสอบที่จำเป็น

ก่อนผลิตต้องแยกขนาดสำเร็จออกจากขนาดชิ้นงานหล่อ รวมถึงพิจารณาเนื้อเผื่อกลึง การหดตัวของวัสดุ แนวแบ่งแบบ การถอดแบบ ตำแหน่งป้อนน้ำโลหะ และส่วนที่มีความหนาเปลี่ยนแปลงอย่างรวดเร็ว หากใช้แบบเดิมซึ่งออกแบบสำหรับการตีขึ้นรูปหรืองานกลึงจากวัสดุตัน อาจต้องประเมินความเหมาะสมใหม่ก่อนนำมาใช้กับกระบวนการหล่อ

แนวทางสั่งผลิตชิ้นงานหล่อตามแบบ
https://casmetals.com/casting-from-drawing/

สำหรับตัวเรือน Control Valve ซึ่งมีทางไหลภายในและตำแหน่งประกอบสำคัญ ควรระบุทิศทางการไหล ตำแหน่งหน้าแปลน พื้นที่ซีล และข้อกำหนดหลังงานกลึงให้ชัดเจน

ข้อมูลเกี่ยวกับงานหล่อตัวเรือน Control Valve
https://casmetals.com/control-valve-body-casting/

      ผลิตใบพัดปั๊มทดแทนจาก Drawing หรือตัวอย่าง

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับใบพัดปั๊ม ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับใบพัดปั๊ม
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

ผลิตชิ้นส่วนวาล์ว SUS630 จากตัวอย่าง

หากไม่มีแบบ สามารถส่งตัวอย่างอะไหล่เดิมเพื่อประเมินการสร้างชิ้นงานทดแทนได้ แต่การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมคือ SUS630 หรือมีขนาดเริ่มต้นเท่าใด เนื่องจากตัวอย่างอาจผ่านการสึกหรอ การกัดกร่อน การบิดตัว การซ่อม หรือการกลึงแก้ไขมาก่อน

กระบวนการประเมินจึงควรครอบคลุมการตรวจสภาพตัวอย่าง การวัดขนาด การกำหนดจุดอ้างอิง การแยกผิวใช้งานสำคัญ และการพิจารณาว่าต้องวิเคราะห์วัสดุเดิมหรือไม่ ก่อนจัดทำแบบสำหรับยืนยันกับลูกค้า

แนวทางการผลิตชิ้นงานหล่อจากตัวอย่าง
https://casmetals.com/casting-from-sample/

กรณีไม่มี Drawing ควรส่งตัวอย่างพร้อมข้อมูลเครื่องจักร ตำแหน่งติดตั้ง อาการเสียหาย และสภาพของไหล เพื่อช่วยลดความเสี่ยงจากการคัดลอกเฉพาะรูปร่างภายนอกโดยไม่ทราบหน้าที่ทางวิศวกรรม

แนวทางสั่งผลิตชิ้นส่วนวาล์วเมื่อไม่มีแบบ
https://casmetals.com/industrial-valve-without-drawing/

จุดสำคัญในการออกแบบงานหล่อตัวเรือนวาล์ว SUS630

ตัวเรือนวาล์วมักมีรูปทรงซับซ้อน ประกอบด้วยผนังโค้ง ช่องทางไหล หน้าแปลน คอวาล์ว และตำแหน่งที่มีความหนาแตกต่างกัน การออกแบบเพื่อการหล่อต้องพิจารณาการไหลของน้ำโลหะ การแข็งตัว และการป้อนเนื้อโลหะให้เหมาะสมกับรูปทรงจริง

ประเด็นที่ควรตรวจสอบประกอบด้วย

  • ความหนาของผนังแต่ละตำแหน่งและการเปลี่ยนความหนา
  • รัศมีมุมภายในและมุมภายนอก
  • ตำแหน่งแกนทรายสำหรับสร้างทางไหล
  • ความมั่นคงและการระบายก๊าซของแกน
  • ตำแหน่งหน้าแปลนและผิวประกอบ
  • บริเวณที่ต้องเผื่อกลึง
  • จุดรวมความร้อนหรือบริเวณที่เสี่ยงต่อการหดตัว
  • ตำแหน่งซึ่งไม่อนุญาตให้มีตำหนิจากงานหล่อ
  • จุดที่ต้องควบคุมแนวร่วมศูนย์หลังงานกลึง
  • ข้อกำหนดการตรวจสอบก่อนและหลังการกลึง

การเพิ่มความหนาโดยไม่มีการวิเคราะห์อาจไม่ได้ช่วยให้ชิ้นงานแข็งแรงขึ้นเสมอไป เพราะบริเวณหนามากอาจแข็งตัวช้าและเพิ่มความเสี่ยงต่อความไม่ต่อเนื่องภายใน จึงควรออกแบบตามหน้าที่ของชิ้นส่วนและกระบวนการผลิตจริง

การอบชุบ SUS630 ต้องระบุให้ชัดเจน

สมบัติของ SUS630 มีความสัมพันธ์กับสภาพการอบชุบ ลูกค้าควรระบุข้อกำหนดวัสดุ สภาพการอบชุบ และสมบัติที่ต้องการตามมาตรฐานหรือเอกสารทางวิศวกรรมของโครงการ ไม่ควรระบุเพียง “SUS630” หากชิ้นส่วนต้องควบคุมความแข็ง ความแข็งแรง หรือสภาพโครงสร้างเฉพาะ

การเลือกสภาพอบชุบต้องพิจารณาร่วมกับรูปทรง ความหนา งานกลึง ความเสี่ยงจากการเปลี่ยนรูป และสภาพใช้งาน ไม่ควรนำค่าจากวัสดุคนละรูปแบบการผลิตมาใช้กับชิ้นงานหล่อโดยอัตโนมัติ

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการอบชุบโลหะ
https://casmetals.com/heat-treatment-guide/

งานกลึงและผิวประกอบของวาล์ว

ตัวเรือนวาล์วและชิ้นส่วนวาล์วมักมีตำแหน่งที่ต้องกลึงอย่างสัมพันธ์กัน เช่น หน้าแปลน รูเพลา พื้นที่ติดตั้งบ่าวาล์ว ผิวซีล และตำแหน่งประกอบฝาวาล์ว การกำหนด Datum และลำดับการกลึงจึงมีผลต่อแนวร่วมศูนย์ ความขนาน ความตั้งฉาก และความสามารถในการประกอบ

แบบควรแสดงผิวที่ต้องกลึงอย่างชัดเจน พร้อมแยกค่าคลาดเคลื่อนของชิ้นงานหล่อออกจากค่าคลาดเคลื่อนหลังกลึง หากมีพื้นที่ห้ามจับยึดหรือห้ามเกิดรอยจากการจับงาน ควรระบุไว้ตั้งแต่ขั้นตอนเสนอราคา

สำหรับชิ้นส่วนที่ต้องใช้ร่วมกับอะไหล่เดิม ลูกค้าควรส่งข้อมูลชิ้นส่วนคู่ประกอบ ระยะติดตั้ง และค่าระยะห่างที่สำคัญ ไม่ควรตรวจเฉพาะขนาดของชิ้นส่วนเดี่ยวโดยไม่พิจารณาความสัมพันธ์ภายในชุดวาล์ว

การตรวจสอบคุณภาพชิ้นส่วนวาล์ว SUS630

แผนการตรวจสอบควรกำหนดตามหน้าที่และระดับความเสี่ยงของชิ้นส่วน ไม่จำเป็นต้องใช้การตรวจทุกประเภทกับทุกงาน แต่ควรตกลงเกณฑ์การยอมรับก่อนผลิต โดยเฉพาะตัวเรือนวาล์วที่มีทางไหลภายใน ผิวรับแรง หรือพื้นที่ซึ่งจะถูกเปิดออกหลังงานกลึง

การตรวจอาจพิจารณาจากหัวข้อต่อไปนี้

  • การตรวจขนาดชิ้นงานหล่อและขนาดหลังกลึง
  • การตรวจสภาพผิวและตำหนิที่มองเห็น
  • การตรวจองค์ประกอบวัสดุตามข้อกำหนด
  • การตรวจความแข็งหรือสมบัติที่เกี่ยวข้องกับสภาพอบชุบ
  • การตรวจบริเวณผิวซีลและตำแหน่งประกอบ
  • การตรวจแบบไม่ทำลายตามความจำเป็น
  • การตรวจเอกสารและความสามารถในการสอบกลับ หากโครงการกำหนด
  • การทดสอบการรั่วหรือความดันโดยผู้รับผิดชอบตามขอบเขตที่ตกลงกัน

แนวทางการตรวจสอบแบบไม่ทำลายสำหรับงานหล่อ
https://casmetals.com/ndt-inspection-guide/

แนวทางวางแผนควบคุมคุณภาพงานหล่อ
https://casmetals.com/quality-control-guide/

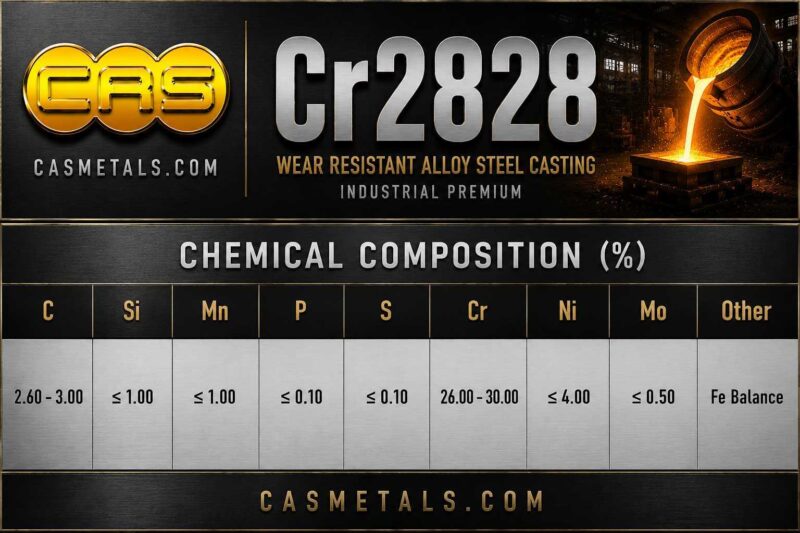
ตารางส่วนผสมทางเคมีเหล็กทนความร้อนเกรด CR2828 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn Cr Ni และองค์ประกอบทางเคมีตามมาตรฐานงานหล่ออุตสาหกรรม
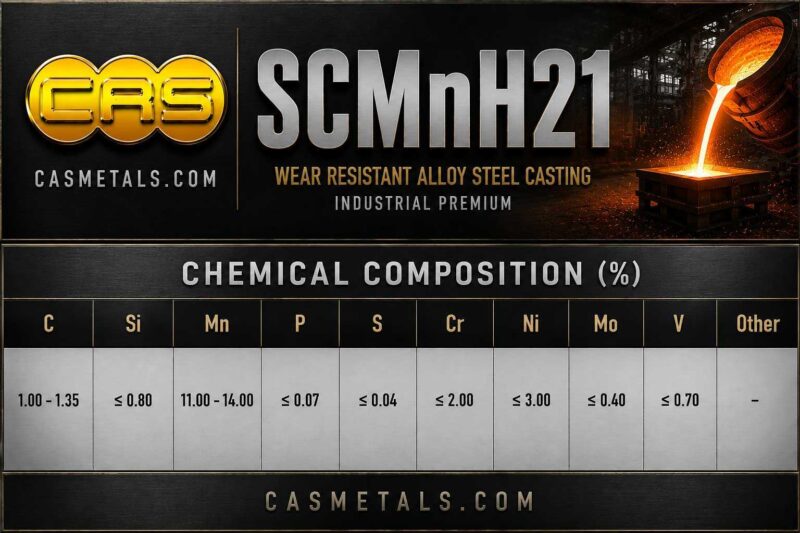
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH21 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
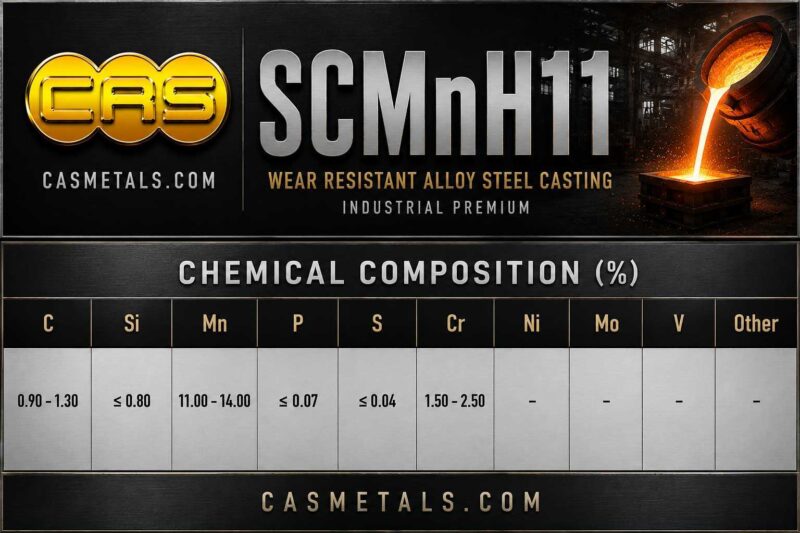
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสสูงหล่อเกรด SCMnH11 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
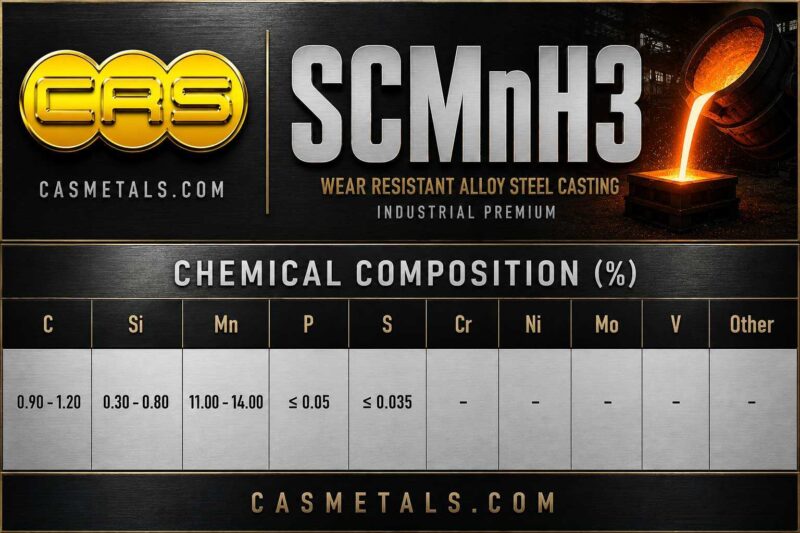
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH3 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS
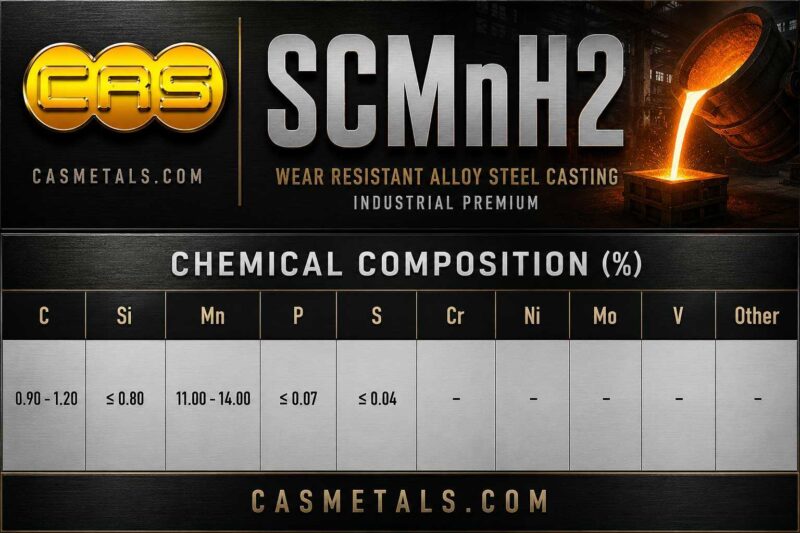
ตารางส่วนผสมทางเคมีเหล็กแมงกานีสหล่อเกรด SCMnH2 สำหรับงานอุตสาหกรรม แสดงค่า C Si Mn P S และองค์ประกอบทางเคมีตามมาตรฐาน JIS

ข้อมูลที่ควรส่งเพื่อประเมินราคา

การเสนอราคารับหล่อวาล์ว สแตนเลส SUS630 ต้องพิจารณามากกว่าน้ำหนักชิ้นงาน เนื่องจากต้นทุนเกี่ยวข้องกับรูปทรง แบบหล่อ แกนทราย ปริมาณผลิต งานอบชุบ งานกลึง และข้อกำหนดตรวจสอบ ลูกค้าควรจัดเตรียมข้อมูลดังต่อไปนี้

  1. แบบ Drawing และไฟล์สามมิติ หากมี
  2. ตัวอย่างอะไหล่เดิม หากไม่มีแบบ
  3. ชื่อวัสดุและมาตรฐานที่ต้องการ
  4. สภาพการอบชุบหรือสมบัติที่ต้องควบคุม
  5. ขนาดชิ้นงานสำเร็จและน้ำหนักโดยประมาณ
  6. จำนวนที่ต้องการต่อครั้งและปริมาณใช้งานต่อปี
  7. ระบุว่าต้องการเฉพาะงานหล่อหรืองานกลึงสำเร็จ
  8. ค่าคลาดเคลื่อนและความเรียบผิวที่สำคัญ
  9. ตำแหน่งซีล รูเพลา หน้าแปลน และจุดประกอบ
  10. ชนิดของวาล์วและหน้าที่ของชิ้นส่วน
  11. ประเภทของไหล อุณหภูมิ ความดัน และสภาพกัดกร่อน
  12. ข้อกำหนดการตรวจสอบและเอกสาร
  13. ตัวอย่างชิ้นส่วนคู่ประกอบ หากมี
  14. สถานที่จัดส่งและกำหนดเวลาที่ต้องการให้พิจารณา

รายการข้อมูลสำหรับขอราคาชิ้นส่วนวาล์ว
https://casmetals.com/industrial-valve-rfq-checklist/

เหมาะกับงานซ่อมบำรุงและอะไหล่ทดแทนอย่างไร

บริการรับหล่อวาล์ว สแตนเลส SUS630 สามารถใช้เป็นแนวทางสำหรับอะไหล่วาล์วที่ผู้ผลิตเดิมหยุดจำหน่าย มีระยะเวลาจัดหานาน หรือจำเป็นต้องสร้างตามขนาดของเครื่องจักรเดิม อย่างไรก็ตาม การเปลี่ยนวัสดุจากเกรดเดิมมาเป็น SUS630 ต้องได้รับการตรวจสอบทางวิศวกรรม ไม่ควรเปลี่ยนเพียงเพราะต้องการเพิ่มความแข็งหรือความแข็งแรง

ทีมซ่อมบำรุงควรรวบรวมประวัติความเสียหาย ตำแหน่งรั่ว การสึก การกัดกร่อน การแตกร้าว และจำนวนรอบใช้งาน เพื่อใช้วิเคราะห์ว่าเหตุขัดข้องมาจากวัสดุ รูปทรง การติดตั้ง สภาพของไหล หรือการใช้งาน หากแก้เฉพาะวัสดุโดยไม่แก้สาเหตุหลัก ชิ้นงานใหม่อาจเกิดความเสียหายในลักษณะเดิม

ส่งรายละเอียดงานให้ CASMETALS ประเมิน

หากต้องการผลิตตัวเรือนวาล์ว ฝาวาล์ว จานวาล์ว บ่าวาล์ว หรือชิ้นส่วนภายในด้วยสแตนเลส SUS630 สามารถส่งแบบ ตัวอย่าง จำนวน งานกลึง สภาพการอบชุบ และข้อมูลการใช้งานเพื่อประเมินความเหมาะสมของวัสดุและกระบวนการผลิต

การประเมินขั้นสุดท้ายต้องอ้างอิงแบบ ข้อกำหนดลูกค้า มาตรฐานที่ใช้ และสภาพการทำงานจริงก่อนเสนอราคาและยืนยันการผลิต

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อวาล์ว สแตนเลส SUS630 สามารถผลิตชิ้นส่วนประเภทใดได้บ้าง

บริการรับหล่อวาล์ว สแตนเลส SUS630 สามารถใช้ผลิตตัวเรือนวาล์ว ฝาวาล์ว จานวาล์ว บ่าวาล์ว ชิ้นส่วน Trim และชิ้นส่วนประกอบภายในตามแบบหรือตัวอย่างเดิมได้ ขอบเขตการผลิตต้องพิจารณาจากรูปทรง ขนาด น้ำหนัก ความหนาผนัง ทางไหลภายใน จำนวนที่ต้องการ งานกลึง และข้อกำหนดตรวจสอบของแต่ละโครงการ

ชิ้นส่วนแต่ละประเภทมีหน้าที่ต่างกัน เช่น ตัวเรือนวาล์วต้องรักษาแนวประกอบและรองรับสภาวะของระบบ ส่วนจานวาล์ว บ่าวาล์ว และ Trim เกี่ยวข้องกับการเปิด–ปิด การเสียดสี และการควบคุมการรั่ว การเลือก SUS630 จึงต้องตรวจสอบร่วมกับชนิดของไหล อุณหภูมิ ความดัน การกัดกร่อน วัสดุคู่สัมผัส และสภาพการอบชุบ ไม่ควรพิจารณาจากชื่อเกรดเพียงอย่างเดียว

ข้อมูลเกี่ยวกับงานหล่อตัวเรือนวาล์ว
https://casmetals.com/valve-body-casting/

รายละเอียดชิ้นส่วนประกอบของวาล์วอุตสาหกรรม
https://casmetals.com/industrial-valve-components/

2. สแตนเลส SUS630 เหมาะสำหรับหล่อตัวเรือนวาล์วทุกประเภทหรือไม่

SUS630 ไม่ได้เหมาะกับตัวเรือนวาล์วทุกประเภทโดยอัตโนมัติ แม้วัสดุชนิดนี้จะเป็นสแตนเลสกลุ่ม Precipitation Hardening ซึ่งสามารถปรับสมบัติผ่านกระบวนการอบชุบได้ แต่การเลือกใช้ยังต้องพิจารณาสภาพการทำงานจริงของวาล์วอย่างรอบด้าน

ข้อมูลสำคัญประกอบด้วยประเภทของไหล อุณหภูมิ ความดัน ความเร็วการไหล ความเป็นกรด–ด่าง ปริมาณคลอไรด์ การกัดกร่อนเฉพาะจุด การสึกกร่อนจากอนุภาค และจำนวนรอบการเปิด–ปิด นอกจากนี้ต้องพิจารณารูปทรงและความหนาของชิ้นงาน เพราะมีผลต่อกระบวนการหล่อ การแข็งตัว การอบชุบ และความสม่ำเสมอของสมบัติ

หากวัสดุเดิมไม่ใช่ SUS630 การเปลี่ยนเกรดต้องผ่านการตรวจสอบทางวิศวกรรมก่อน ไม่ควรเปลี่ยนเพียงเพราะต้องการความแข็งหรือความแข็งแรงเพิ่มขึ้น โดยไม่วิเคราะห์ผลต่อการกัดกร่อน การกลึง การเชื่อมซ่อม และชิ้นส่วนคู่ประกอบ

ศึกษาสมบัติและข้อควรพิจารณาของวัสดุสแตนเลส
https://casmetals.com/stainless-steel-materials-properties/

3. SUS630 แตกต่างจากสแตนเลสทั่วไปสำหรับงานหล่อวาล์วอย่างไร

SUS630 เป็นสแตนเลสที่สมบัติของชิ้นงานมีความสัมพันธ์กับกระบวนการอบชุบอย่างมาก จึงแตกต่างจากการเลือกสแตนเลสโดยพิจารณาเฉพาะความต้านทานการกัดกร่อนหรือชื่อเกรด วัสดุชนิดนี้มักถูกพิจารณาในงานที่ต้องการสมดุลระหว่างความแข็งแรง ความแข็ง และความต้านทานการกัดกร่อนตามเงื่อนไขที่เหมาะสม

อย่างไรก็ตาม ชิ้นงานหล่อมีปัจจัยต่างจากวัสดุแท่งหรือวัสดุรีด เช่น การแข็งตัวของน้ำโลหะ ความหนาที่ไม่เท่ากัน ตำแหน่งป้อนน้ำโลหะ และความไม่ต่อเนื่องภายในที่อาจเกิดจากกระบวนการผลิต จึงไม่ควรนำค่าจากวัสดุคนละรูปแบบการผลิตมาใช้ยืนยันสมบัติของชิ้นงานหล่อโดยตรง

ก่อนสั่งรับหล่อวาล์ว สแตนเลส SUS630 ควรระบุมาตรฐานวัสดุ สภาพการอบชุบ สมบัติที่ต้องการ และวิธีตรวจสอบให้ชัดเจน เพื่อให้ผู้ผลิตประเมินกระบวนการหล่อและการอบชุบได้สอดคล้องกับงานจริง

ข้อมูลเฉพาะเกี่ยวกับงานหล่อสแตนเลส SUS630
https://casmetals.com/sus630-stainless-steel-casting/

4. สามารถรับหล่อวาล์ว สแตนเลส SUS630 ตามแบบ Drawing ได้หรือไม่

สามารถส่งแบบ Drawing และไฟล์สามมิติเพื่อประเมินการผลิตได้ แบบควรระบุขนาดสำเร็จ จุดอ้างอิง ค่าคลาดเคลื่อน ผิวกลึง รูทางไหล หน้าแปลน ตำแหน่งซีล วัสดุ สภาพการอบชุบ และข้อกำหนดตรวจสอบอย่างชัดเจน

ก่อนผลิตต้องพิจารณาว่าแบบที่ได้รับเป็นแบบชิ้นงานสำเร็จหรือแบบชิ้นงานหล่อ เพราะขนาดของงานหล่อต้องรองรับการหดตัว เนื้อเผื่อกลึง มุมถอดแบบ รัศมีมุม และแนวแบ่งแบบ หากเป็นแบบเดิมสำหรับงานกลึงจากวัสดุตัน งานตีขึ้นรูป หรือกระบวนการผลิตชนิดอื่น อาจต้องปรับรายละเอียดบางส่วนให้เหมาะกับงานหล่อ

การตรวจสอบแบบตั้งแต่ต้นช่วยลดปัญหาเนื้อกลึงไม่พอ รูทางไหลคลาดเคลื่อน ความหนาไม่สม่ำ และตำแหน่งประกอบไม่สัมพันธ์กัน ลูกค้าควรยืนยันแบบสำหรับผลิตก่อนเริ่มทำแบบหล่อหรือเข้าสู่กระบวนการผลิตจริง

แนวทางการสั่งผลิตชิ้นงานหล่อตามแบบ
https://casmetals.com/casting-from-drawing/

5. หากไม่มีแบบ สามารถผลิตชิ้นส่วนวาล์ว SUS630 จากตัวอย่างเดิมได้หรือไม่

สามารถส่งตัวอย่างอะไหล่เดิมเพื่อประเมินการสร้างชิ้นส่วนทดแทนได้ แต่การผลิตจากตัวอย่างไม่สามารถยืนยันได้ทันทีว่าวัสดุเดิมคือ SUS630 หรือขนาดเดิมก่อนใช้งานเป็นเท่าใด เพราะตัวอย่างอาจเกิดการสึก การกัดกร่อน การบิดตัว การแตกร้าว หรือผ่านการซ่อมมาก่อน

การทำงานจากตัวอย่างควรเริ่มจากการตรวจสภาพ วัดขนาด กำหนดจุดอ้างอิง ตรวจตำแหน่งประกอบ และแยกบริเวณที่สึกออกจากรูปทรงเดิม หากจำเป็นอาจต้องตรวจวิเคราะห์วัสดุ รวมถึงเปรียบเทียบกับชิ้นส่วนคู่ประกอบหรือข้อมูลเครื่องจักร

หลังรวบรวมข้อมูลแล้วควรจัดทำแบบสำหรับให้ลูกค้าตรวจสอบและยืนยันก่อนผลิต การคัดลอกรูปร่างของชิ้นส่วนที่เสียหายโดยไม่วิเคราะห์สาเหตุ อาจทำให้อะไหล่ใหม่มีขนาดคลาดเคลื่อนหรือเกิดความเสียหายซ้ำในตำแหน่งเดิมได้

แนวทางผลิตชิ้นงานหล่อจากตัวอย่าง
https://casmetals.com/casting-from-sample/

6. ไม่มีทั้งแบบและตัวอย่างครบถ้วน สามารถขอผลิตอะไหล่วาล์วได้อย่างไร

กรณีไม่มี Drawing สมบูรณ์หรือมีเพียงชิ้นส่วนที่แตกหัก ควรรวบรวมข้อมูลจากหลายแหล่ง เช่น ตัวอย่างที่เหลืออยู่ รูปถ่าย ชิ้นส่วนคู่ประกอบ คู่มือเครื่องจักร หมายเลขรุ่น ตำแหน่งติดตั้ง และขนาดสำคัญที่สามารถวัดจากหน้างานได้

ข้อมูลสภาพใช้งานมีความสำคัญอย่างมาก ควรระบุชนิดวาล์ว หน้าที่ของชิ้นส่วน ของไหล อุณหภูมิ ความดัน ลักษณะการเปิด–ปิด ตำแหน่งซีล และประวัติความเสียหาย หากชิ้นส่วนเดิมสึกหรือแตก ต้องแยกให้ได้ว่าขนาดใดเป็นขนาดใช้งานจริงและขนาดใดเปลี่ยนแปลงจากความเสียหาย

การผลิตชิ้นส่วนวาล์ว SUS630 โดยไม่มีแบบควรมีขั้นตอนจัดทำและยืนยัน Drawing ก่อนผลิต เพื่อให้ฝ่ายซ่อมบำรุง วิศวกร และผู้ผลิตเข้าใจขอบเขตเดียวกัน และลดความเสี่ยงจากการตีความรูปทรงหรือค่าระยะประกอบไม่ตรงกัน

แนวทางสั่งผลิตชิ้นส่วนวาล์วเมื่อไม่มีแบบ
https://casmetals.com/industrial-valve-without-drawing/

7. ต้องอบชุบชิ้นส่วนวาล์ว SUS630 หลังการหล่อหรือไม่

ข้อกำหนดการอบชุบต้องพิจารณาจากมาตรฐานวัสดุ สภาพการส่งมอบ สมบัติเชิงกลหรือความแข็งที่ต้องการ รูปทรงชิ้นงาน และสภาพใช้งานจริง ไม่ควรระบุเพียงชื่อ SUS630 โดยไม่มีข้อมูลสภาพการอบชุบที่ต้องการ

ตัวเรือนและชิ้นส่วนวาล์วอาจมีความหนาแตกต่างกันหลายตำแหน่ง การให้ความร้อนและการเย็นตัวจึงอาจส่งผลต่อการเปลี่ยนรูปและความสม่ำเสมอของสมบัติ ก่อนกำหนดลำดับการอบชุบและงานกลึง ควรตรวจว่าตำแหน่งใดเป็นผิวประกอบสำคัญ มีเนื้อเผื่อกลึงเพียงพอหรือไม่ และต้องควบคุมการบิดตัวอย่างไร

หากลูกค้าต้องการความแข็งหรือสมบัติเฉพาะ ควรระบุค่าตามมาตรฐานที่ใช้ พร้อมกำหนดตำแหน่งและวิธีการตรวจสอบ การนำเงื่อนไขอบชุบจากวัสดุแท่งมาใช้กับชิ้นงานหล่อโดยไม่ตรวจสอบ อาจทำให้ข้อกำหนดไม่สอดคล้องกับรูปแบบการผลิตจริง

ข้อมูลเกี่ยวกับกระบวนการอบชุบโลหะ
https://casmetals.com/heat-treatment-guide/

8. งานหล่อวาล์ว SUS630 ต้องเผื่อกลึงบริเวณใดบ้าง

ตำแหน่งเผื่อกลึงขึ้นอยู่กับรูปทรงและหน้าที่ของชิ้นส่วน โดยทั่วไปต้องให้ความสำคัญกับหน้าแปลน รูเพลา พื้นที่ติดตั้งบ่าวาล์ว ผิวประกอบฝาวาล์ว ผิวซีล และตำแหน่งที่ต้องควบคุมแนวร่วมศูนย์ ไม่ควรกำหนดเนื้อเผื่อกลึงเท่ากันทุกบริเวณโดยไม่พิจารณาการจับยึดและลำดับการกลึง

การเผื่อกลึงน้อยเกินไปอาจทำให้ไม่สามารถตัดผิวหล่อออกได้ครบหรือไม่สามารถแก้ความคลาดเคลื่อนของชิ้นงาน แต่การเผื่อมากเกินความจำเป็นจะเพิ่มน้ำหนักหล่อ เวลากลึง การสูญเสียวัสดุ และความเสี่ยงจากการปลดความเค้นระหว่างกลึง

แบบควรแสดงผิวกลึงและขนาดสำเร็จให้ชัด พร้อมกำหนด Datum ที่สัมพันธ์กับการประกอบจริง หากลูกค้าต้องการให้ผู้ผลิตรับผิดชอบทั้งงานหล่อและงานกลึง ควรส่งแบบสำเร็จและข้อมูลชิ้นส่วนคู่ประกอบเพื่อใช้วางแผนกระบวนการตั้งแต่ต้น

แนวทางพิจารณาเนื้อเผื่อกลึงสำหรับงานหล่อ
https://casmetals.com/machining-allowance-guide/

9. ค่าคลาดเคลื่อนของตัวเรือนวาล์วหล่อกับขนาดหลังกลึงเหมือนกันหรือไม่

ค่าคลาดเคลื่อนของชิ้นงานหล่อและค่าคลาดเคลื่อนหลังกลึงเป็นคนละส่วนกัน ผิวที่ปล่อยเป็นผิวหล่อต้องกำหนดตามความสามารถของกระบวนการหล่อ ขณะที่ผิวประกอบ รูเพลา หน้าแปลน และพื้นที่ซีลอาจต้องผ่านงานกลึงเพื่อให้ได้ขนาดและความสัมพันธ์ทางเรขาคณิตตามแบบ

หากระบุค่าคลาดเคลื่อนละเอียดกับทุกมิติของชิ้นงานหล่อโดยไม่แยกผิวสำคัญ อาจทำให้การผลิตซับซ้อนและต้นทุนเพิ่มขึ้นโดยไม่จำเป็น ควรระบุเฉพาะมิติที่มีผลต่อการติดตั้ง การไหล การซีล และการทำงานของวาล์ว

นอกจากขนาดรายตำแหน่งแล้ว ต้องพิจารณาความร่วมศูนย์ ความขนาน ความตั้งฉาก และตำแหน่งสัมพันธ์ระหว่างผิวด้วย โดยเฉพาะตัวเรือนวาล์วที่ต้องประกอบกับฝาวาล์ว เพลา บ่าวาล์ว และชุดขับเคลื่อน การกำหนด Datum ที่ถูกต้องจะช่วยให้การตรวจวัดและงานกลึงใช้หลักอ้างอิงเดียวกัน

ข้อมูลเกี่ยวกับค่าคลาดเคลื่อนของชิ้นงานหล่อ
https://casmetals.com/casting-tolerance-guide/

10. ตัวเรือน Control Valve สามารถผลิตด้วย SUS630 ได้หรือไม่

สามารถส่งตัวเรือน Control Valve เพื่อประเมินการผลิตด้วย SUS630 ได้ แต่ต้องตรวจสอบความเหมาะสมเป็นรายโครงการ เนื่องจากตัวเรือน Control Valve มักมีทางไหลภายใน รูปทรงซับซ้อน ตำแหน่งบ่าวาล์ว และผิวประกอบที่ต้องสัมพันธ์กับชิ้นส่วนควบคุมการไหล

ข้อมูลสำคัญประกอบด้วยแบบทางไหล ทิศทางการไหล ขนาดหน้าแปลน ตำแหน่งติดตั้ง Trim ชนิดของไหล อุณหภูมิ ความดัน การกัดกร่อน และข้อกำหนดการตรวจสอบ หากมีการเปลี่ยนวัสดุจากเกรดเดิมมาเป็น SUS630 ต้องตรวจสอบผลต่อความต้านทานการกัดกร่อน ความแข็ง การกลึง และวัสดุคู่สัมผัสก่อน

รูปทรงภายในซึ่งสร้างด้วยแกนทรายต้องพิจารณาความมั่นคงของแกน การระบายก๊าซ และความสามารถในการตรวจสอบหลังหล่อ ลูกค้าควรส่ง Drawing และข้อกำหนดชิ้นส่วนสำเร็จ เพื่อให้ประเมินทั้งกระบวนการหล่อ งานอบชุบ และงานกลึงร่วมกัน

รายละเอียดเกี่ยวกับงานหล่อตัวเรือน Control Valve
https://casmetals.com/control-valve-body-casting/

11. ต้องตรวจสอบแบบไม่ทำลายชิ้นส่วนวาล์ว SUS630 ทุกชิ้นหรือไม่

ไม่จำเป็นต้องใช้การตรวจสอบแบบไม่ทำลายทุกวิธีกับชิ้นส่วนทุกชิ้น แผนการตรวจต้องกำหนดตามหน้าที่ ระดับความเสี่ยง รูปทรง ตำแหน่งสำคัญ และข้อกำหนดของโครงการ ตัวเรือนวาล์วที่รับสภาวะของระบบย่อมมีข้อพิจารณาแตกต่างจากชิ้นส่วนประกอบที่ไม่ได้สัมผัสของไหลโดยตรง

วิธีตรวจควรเลือกให้สัมพันธ์กับลักษณะความไม่ต่อเนื่องที่ต้องการค้นหา เช่น บริเวณผิว พื้นที่หลังกลึง หรือความผิดปกติภายใน ควรกำหนดพื้นที่ตรวจ ช่วงเวลาตรวจ วิธีตรวจ เกณฑ์ยอมรับ และผู้รับผิดชอบให้ชัดเจนก่อนเริ่มผลิต

การระบุเพียงคำว่า “ตรวจ NDT” โดยไม่มีรายละเอียดอาจทำให้ผู้ซื้อและผู้ผลิตตีความไม่ตรงกัน หากชิ้นงานมีบริเวณซีล หน้าแปลน หรือพื้นที่ซึ่งห้ามซ่อม ควรแสดงตำแหน่งดังกล่าวในแบบและเอกสารสั่งซื้ออย่างชัดเจน

แนวทางเลือกการตรวจสอบแบบไม่ทำลายสำหรับงานหล่อ
https://casmetals.com/ndt-inspection-guide/

12. ควบคุมคุณภาพตัวเรือนและชิ้นส่วนวาล์ว SUS630 อย่างไร

การควบคุมคุณภาพควรเริ่มตั้งแต่การทบทวนแบบและข้อกำหนด ไม่ใช่ตรวจเฉพาะชิ้นงานหลังผลิต กระบวนการควรครอบคลุมการยืนยันวัสดุ รูปทรงชิ้นงานหล่อ เนื้อเผื่อกลึง สภาพการอบชุบ จุดตรวจขนาด และเกณฑ์ยอมรับของตำแหน่งสำคัญ

สำหรับตัวเรือนวาล์ว ควรให้ความสำคัญกับทางไหล หน้าแปลน ผิวซีล รูเพลา และแนวประกอบ ส่วนจานวาล์ว บ่าวาล์ว และ Trim ต้องพิจารณาผิวสัมผัส ขนาดหลังกลึง และความสัมพันธ์กับชิ้นส่วนคู่ประกอบ การตรวจองค์ประกอบวัสดุหรือความแข็งต้องอ้างอิงข้อกำหนดที่ตกลงกัน ไม่ควรสร้างเกณฑ์ขึ้นภายหลังเมื่อผลิตเสร็จแล้ว

หากโครงการต้องการเอกสารเฉพาะ การสอบกลับ หรือการตรวจโดยบุคคลที่สาม ควรแจ้งตั้งแต่ขอราคา เพราะมีผลต่อการวางแผนผลิต การเก็บตัวอย่าง การจัดทำเอกสาร และขอบเขตค่าใช้จ่าย

แนวทางวางแผนควบคุมคุณภาพงานหล่อ
https://casmetals.com/quality-control-guide/

13. การรับหล่อวาล์ว SUS630 ต้องใช้แบบหล่อใหม่หรือไม่

ความจำเป็นในการสร้างแบบหล่อใหม่ขึ้นอยู่กับว่ามีแบบหล่อเดิมหรือไม่ แบบเดิมอยู่ในสภาพใด กระบวนการผลิตเดิมเหมือนกับกระบวนการที่จะใช้หรือไม่ และมีการเปลี่ยนวัสดุหรือขนาดชิ้นงานหรือเปล่า

หากผลิตจาก Drawing ใหม่หรือตัวอย่างอะไหล่เดิม โดยทั่วไปต้องประเมินการสร้าง Pattern และ Core Box ให้เหมาะกับรูปทรงชิ้นงาน ทางไหลภายใน แนวแบ่งแบบ มุมถอดแบบ การหดตัว และเนื้อเผื่อกลึง การนำแบบหล่อของวัสดุชนิดอื่นมาใช้กับ SUS630 โดยไม่ตรวจสอบอาจทำให้ขนาดหรือแนวทางป้อนน้ำโลหะไม่เหมาะสม

สำหรับงานผลิตซ้ำ ควรระบุจำนวนต่อครั้งและปริมาณในอนาคตเพื่อเลือกแนวทางทำแบบให้เหมาะสม หากมีแบบหล่อเดิม ลูกค้าควรส่งรูปถ่าย ขนาด วัสดุของแบบ และประวัติการใช้งานให้ตรวจสอบก่อนสรุปว่าสามารถนำกลับมาใช้ได้ทันที

ข้อมูลภาพรวมบริการรับหล่อวาล์วตามแบบและข้อกำหนด
https://casmetals.com/custom-industrial-valve-casting-guide/

14. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อวาล์ว สแตนเลส SUS630

ข้อมูลสำหรับขอราคาควรประกอบด้วย Drawing หรือไฟล์สามมิติ ตัวอย่างเดิม ขนาดสำเร็จ น้ำหนักโดยประมาณ จำนวนที่ต้องการต่อครั้ง และปริมาณใช้งานต่อปี พร้อมระบุว่าต้องการเฉพาะงานหล่อหรือต้องการงานกลึงสำเร็จ

ด้านวัสดุควรระบุมาตรฐานของ SUS630 สภาพการอบชุบ สมบัติที่ต้องควบคุม และข้อกำหนดการตรวจสอบ ส่วนข้อมูลการใช้งานควรระบุชนิดวาล์ว หน้าที่ของชิ้นส่วน ของไหล อุณหภูมิ ความดัน สภาพกัดกร่อน และประวัติความเสียหายของอะไหล่เดิม

หากมีผิวซีล หน้าแปลน รูเพลา หรือค่าคลาดเคลื่อนสำคัญ ควรแสดงในแบบอย่างชัดเจน รวมถึงระบุชิ้นส่วนคู่ประกอบและ Datum ที่ต้องใช้ตรวจวัด การส่งข้อมูลครบตั้งแต่ต้นช่วยให้ประเมินแบบหล่อ แกนทราย งานอบชุบ งานกลึง และการตรวจสอบได้ใกล้เคียงขอบเขตจริงมากขึ้น

รายการตรวจสอบข้อมูลสำหรับขอราคาชิ้นส่วนวาล์ว
https://casmetals.com/industrial-valve-rfq-checklist/

15. เพราะเหตุใดจึงไม่ควรเลือกรับหล่อวาล์ว SUS630 จากราคาเพียงอย่างเดียว

การเปรียบเทียบราคางานรับหล่อวาล์ว สแตนเลส SUS630 ต้องตรวจสอบว่าขอบเขตของแต่ละข้อเสนอเหมือนกันหรือไม่ เพราะราคาอาจรวมเพียงชิ้นงานหล่อ หรืออาจรวมแบบหล่อ แกนทราย การอบชุบ งานกลึง การตรวจวัสดุ การตรวจแบบไม่ทำลาย และเอกสารคุณภาพแตกต่างกัน

ควรเปรียบเทียบจากมาตรฐานวัสดุ สภาพการอบชุบ ขนาดก่อนและหลังกลึง ค่าคลาดเคลื่อน จำนวนผลิต เกณฑ์ยอมรับ และขอบเขตความรับผิดชอบของแต่ละฝ่าย หากเลือกจากราคาต่ำสุดโดยไม่ตรวจรายละเอียด อาจเกิดค่าใช้จ่ายเพิ่มเติมจากการกลึงแก้ การตรวจซ้ำ การประกอบไม่ได้ หรือการผลิตใหม่

ผู้ซื้อควรส่งข้อมูลชุดเดียวกันให้ผู้เสนอราคาทุกราย และขอให้แยกรายการที่รวมและไม่รวมอย่างชัดเจน สำหรับงานซ่อมบำรุงเร่งด่วน ควรพิจารณาความพร้อมของแบบ ตัวอย่าง วัสดุ งานกลึง และการตรวจสอบร่วมด้วย ไม่ควรประเมินจากระยะเวลาหรือราคาโดยไม่มีข้อมูลทางวิศวกรรมรองรับ

ข้อมูลภาพรวมบริการหล่อสแตนเลสสำหรับงานอุตสาหกรรม
https://casmetals.com/stainless-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS