banner bg

รับผลิตอะไหล่เครื่องจักรสแตนเลส SUS630 ตามสั่ง

CASMETALS ให้บริการรับผลิตอะไหล่ สแตนเลส SUS630 สำหรับเครื่องจักรและระบบการผลิตในโรงงาน โดยพิจารณาการผลิตจากแบบ ชิ้นงานตัวอย่าง หรือข้อมูลขนาดที่ตรวจสอบได้ เหมาะสำหรับผู้ประกอบการที่ต้องการสร้างอะไหล่ทดแทน ชิ้นส่วนซ่อมบำรุง หรือชิ้นส่วนสั่งผลิตซึ่งไม่สามารถจัดซื้อจากผู้ผลิตเดิมได้ตามปกติ

ขอบเขตการพิจารณาไม่ได้จำกัดอยู่ที่ชื่อเกรดวัสดุ แต่ครอบคลุมรูปทรง ขนาด จำนวนที่ต้องการ ตำแหน่งประกอบ ภาระการทำงาน สภาพแวดล้อม ขั้นตอนการกลึง และข้อกำหนดด้านคุณภาพ เนื่องจากความเหมาะสมของ SUS630 ต้องประเมินร่วมกับสภาพใช้งานจริงและสภาพวัสดุหลังการผลิต

ผู้ที่ต้องการศึกษาขอบเขตของเกรดและงานหล่อ SUS630 สามารถดูข้อมูลพื้นฐานได้ที่หน้าสแตนเลส SUS630

https://casmetals.com/sus630-stainless-steel-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

รับผลิตอะไหล่ สแตนเลส SUS630 สำหรับงานอุตสาหกรรมประเภทใด

บริการนี้มุ่งเน้นอะไหล่เครื่องจักรที่ต้องผลิตให้เข้ากับอุปกรณ์เดิม เช่น ชิ้นส่วนส่งกำลัง ชิ้นส่วนรองรับ ชิ้นส่วนประกอบเพลา ชิ้นส่วนวาล์ว ชิ้นส่วนปั๊ม ตัวเสื้อ ฝาครอบ แขนยึด ข้อต่อ หรือชิ้นส่วนรูปทรงเฉพาะที่ไม่สามารถใช้สินค้ามาตรฐานทดแทนได้โดยตรง

อะไหล่แต่ละชนิดมีเงื่อนไขแตกต่างกัน บางชิ้นต้องรับแรง บางชิ้นสัมผัสความชื้นหรือสารกัดกร่อน และบางชิ้นมีผิวประกบหรือรูเพลาที่ต้องกลึงหลังการหล่อ ดังนั้นการระบุเพียงว่า “ต้องการ SUS630” ยังไม่เพียงพอสำหรับสรุปกระบวนการผลิตหรือความเหมาะสมของวัสดุ

ภาพรวมเกี่ยวกับคุณสมบัติของสแตนเลสและปัจจัยที่ทำให้แต่ละกลุ่มเหมาะกับงานต่างกัน สามารถศึกษาเพิ่มเติมได้จากหน้าคุณสมบัติวัสดุสแตนเลส

https://casmetals.com/stainless-steel-materials-properties/

สำหรับผู้จัดซื้อหรือวิศวกรที่ต้องการสำรวจประเภทอะไหล่เครื่องจักรที่สามารถผลิตด้วยกระบวนการหล่อ สามารถดูขอบเขตงานที่เกี่ยวข้องได้ที่หน้ารับหล่ออะไหล่เครื่องจักรอุตสาหกรรม

https://casmetals.com/industrial-machine-parts-casting/

ทำไมจึงเลือก SUS630 สำหรับอะไหล่เครื่องจักรบางประเภท

SUS630 เป็นสแตนเลสกลุ่มที่สามารถพัฒนาสมบัติผ่านกระบวนการอบชุบความร้อนตามข้อกำหนดที่เหมาะสม จึงได้รับการพิจารณาในงานที่ต้องการสมดุลระหว่างความแข็งแรง ความแข็ง และความต้านทานการกัดกร่อน อย่างไรก็ตาม การเลือกใช้ต้องอ้างอิงแบบ มาตรฐานวัสดุ สภาพการอบชุบ และเงื่อนไขการทำงานของชิ้นส่วนจริง

ไม่ควรสรุปว่า SUS630 ใช้แทนสแตนเลสทุกเกรดได้ เพราะวัสดุแต่ละกลุ่มตอบสนองต่อการกัดกร่อน อุณหภูมิ แรงกระแทก ความล้า การสึกหรอ และการเชื่อมแตกต่างกัน การตัดสินใจจึงควรเปรียบเทียบทั้งความต้องการของชิ้นส่วนและข้อกำหนดของเครื่องจักรเดิม

ข้อมูลการใช้งานของสแตนเลสแต่ละกลุ่มช่วยให้ผู้สั่งผลิตพิจารณาได้ว่า SUS630 อยู่ในขอบเขตที่ควรตรวจสอบต่อหรือไม่

https://casmetals.com/stainless-steel-materials-applications/

หากยังไม่แน่ใจเรื่องการเลือกวัสดุ ควรส่งข้อมูลโหลด การหมุน ความเร็ว อุณหภูมิ สารเคมี สภาพแวดล้อม วัสดุคู่สัมผัส และลักษณะความเสียหายเดิม เพื่อใช้ประกอบการประเมิน ไม่ควรเลือกวัสดุจากความแข็งหรือชื่อเกรดเพียงปัจจัยเดียว

แนวทางเลือกวัสดุสำหรับอะไหล่เครื่องจักรสามารถใช้เป็นรายการตรวจสอบเบื้องต้นก่อนจัดทำคำขอราคา

https://casmetals.com/machine-parts-material-selection/

ผลิตอะไหล่ SUS630 ตามแบบของลูกค้า

การผลิตตามแบบเหมาะกับกรณีที่มี Drawing ซึ่งระบุรูปทรง ขนาด ตำแหน่งรู ผิวประกบ ค่าคลาดเคลื่อน วัสดุ และเงื่อนไขทางวิศวกรรมไว้อย่างเพียงพอ แบบที่ชัดเจนช่วยแยกขนาดงานหล่อออกจากขนาดหลังกลึง และลดความคลุมเครือระหว่างผู้สั่งผลิตกับฝ่ายผลิต

CASMETALS จะใช้แบบเป็นข้อมูลสำหรับตรวจสอบความเป็นไปได้ของการผลิต โดยพิจารณาความหนาของชิ้นงาน การเปลี่ยนหน้าตัด จุดเสี่ยงต่อการหดตัว พื้นที่เผื่อกลึง ตำแหน่งอ้างอิง และลำดับการผลิต อย่างไรก็ตาม แบบเดิมอาจต้องได้รับการทบทวนเมื่อเปลี่ยนจากกระบวนการผลิตเดิมมาเป็นงานหล่อ หรือเมื่อข้อมูลในแบบไม่ตรงกับชิ้นงานที่ใช้งานจริง

รายละเอียดของบริการผลิตงานหล่อจากแบบสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/casting-from-drawing/

ก่อนส่งแบบ ควรตรวจสอบว่ามีข้อมูลสำคัญครบถ้วน โดยเฉพาะหน่วยวัด Revision วัสดุ จำนวน พื้นผิวที่ต้องกลึง และขนาดวิกฤต รายการตรวจแบบสำหรับงานหล่อช่วยลดการสอบถามกลับและลดความเสี่ยงจากการตีความแบบไม่ตรงกัน

https://casmetals.com/drawing-guide-checklist/

      ต้องการ Drawing สำหรับผลิตซ้ำในอนาคต?

     CASMETALS ช่วยประเมินการสร้างข้อมูลชิ้นงานเพื่อใช้ผลิตซ้ำและควบคุมคุณภาพ

    • สร้างข้อมูลซ้ำได้
    • ลดการพึ่งอะไหล่เดิม
    • เหมาะกับงานโรงงาน

ผลิตอะไหล่ SUS630 จากตัวอย่างเดิม

กรณีไม่มีแบบ ลูกค้าสามารถส่งชิ้นงานตัวอย่างที่ถอดออกจากเครื่องจักรให้ตรวจสอบได้ ตัวอย่างช่วยให้เห็นรูปทรง ตำแหน่งประกอบ ร่องรอยการกลึง และความเสียหายที่เกิดขึ้นจริง แต่ขนาดที่วัดได้จากชิ้นงานเก่าอาจไม่ใช่ขนาดเดิม เนื่องจากการสึกหรอ การกัดกร่อน การบิดตัว การซ่อมก่อนหน้า หรือการแตกหักบางส่วน

การผลิตจากตัวอย่างจึงไม่ควรเป็นการคัดลอกทุกขนาดโดยอัตโนมัติ ต้องแยกให้ออกว่าส่วนใดเป็นรูปทรงเดิม ส่วนใดเป็นร่องรอยความเสียหาย และส่วนใดควรอ้างอิงจากชิ้นส่วนคู่ประกอบ นอกจากนี้ รูปลักษณ์ของชิ้นงานไม่สามารถยืนยันวัสดุ สภาพอบชุบ หรือสมบัติเชิงกลเดิมทั้งหมดได้จนกว่าจะมีการตรวจหรือทดสอบที่เหมาะสม

รายละเอียดการใช้ชิ้นงานตัวอย่างเป็นข้อมูลตั้งต้นสำหรับผลิตใหม่สามารถดูได้ที่

https://casmetals.com/casting-from-sample/

หากตัวอย่างเสียหายมาก ไม่มีแบบ หรือไม่มีข้อมูลผู้ผลิตเดิม อาจต้องใช้แนวทาง Reverse Engineering เพื่อสร้างข้อมูลมิติและข้อกำหนดที่จำเป็นก่อนผลิต

https://casmetals.com/reverse-engineering/

ไม่มีแบบและชิ้นส่วนเดิมไม่สมบูรณ์ สามารถผลิตได้หรือไม่

สามารถส่งข้อมูลที่มีอยู่ให้ตรวจสอบเบื้องต้นได้ ไม่ว่าจะเป็นชิ้นส่วนแตก รูปถ่าย ขนาดจากหน้างาน ข้อมูลเครื่องจักร หรือชิ้นส่วนคู่ประกอบ แต่ความเพียงพอของข้อมูลต้องพิจารณาเป็นรายงาน ชิ้นงานบางชนิดอาจวัดและสร้างข้อมูลใหม่ได้ ขณะที่บางชนิดต้องใช้แบบประกอบหรือการยืนยันจากวิศวกรของลูกค้าเพิ่มเติม

แนวทางสำหรับการสั่งผลิตอะไหล่เครื่องจักรในกรณีไม่มี Drawing สามารถดูได้ที่

https://casmetals.com/machine-parts-without-drawing/

หากเป็นอะไหล่ที่ผู้ผลิตเดิมเลิกผลิต ต้องนำเข้าจากต่างประเทศ หรือมีระยะเวลาจัดหาที่ไม่สอดคล้องกับแผนซ่อมบำรุง การสร้างอะไหล่ทดแทนอาจเป็นอีกทางเลือกหนึ่ง แต่ต้องตรวจสอบความเสี่ยงทางวิศวกรรมก่อนนำไปใช้งานจริง

https://casmetals.com/replacement-parts-casting/

ข้อมูลสำคัญที่ต้องส่งเพื่อประเมินงาน

เพื่อให้ CASMETALS ตรวจสอบความเหมาะสมและเสนอราคาได้ตรงกับขอบเขตงาน ควรเตรียมข้อมูลดังต่อไปนี้

  • แบบชิ้นงาน ไฟล์สามมิติ หรือชิ้นงานตัวอย่าง
  • ชื่อและหน้าที่ของชิ้นส่วน
  • ขนาดโดยรวมและน้ำหนักโดยประมาณ หากมีข้อมูล
  • จำนวนที่ต้องการต่อครั้งและความต้องการในอนาคต
  • วัสดุที่ระบุในแบบหรือผลตรวจวัสดุเดิม
  • สภาพอบชุบความร้อนที่แบบกำหนด หากมี
  • ตำแหน่งที่ต้องกลึงและขนาดสำเร็จ
  • ค่าคลาดเคลื่อนของขนาดสำคัญ
  • สภาพการทำงาน เช่น โหลด การหมุน แรงกระแทก และความถี่การใช้งาน
  • อุณหภูมิ ของไหล สารเคมี ความชื้น หรือบรรยากาศที่ชิ้นงานสัมผัส
  • รูปถ่ายตำแหน่งติดตั้งและชิ้นส่วนคู่ประกอบ
  • ลักษณะความเสียหายและอายุใช้งานของชิ้นส่วนเดิม
  • ข้อกำหนดการตรวจสอบหรือเอกสารที่ลูกค้าต้องการ
  • เป้าหมายการส่งมอบเพื่อใช้ประกอบการวางแผน โดยไม่ถือเป็นการยืนยันระยะเวลาผลิต

ผู้จัดซื้อสามารถใช้รายการข้อมูลสำหรับขอราคางานอะไหล่เครื่องจักรเป็น Checklist ก่อนส่งรายละเอียด

https://casmetals.com/machine-parts-rfq-checklist/

การเผื่อกลึงและการกำหนดขนาดสำเร็จ

อะไหล่เครื่องจักรจำนวนมากต้องผ่านงานกลึงหลังการหล่อ โดยเฉพาะรูเพลา บ่ารับซีล ผิวประกบ ร่อง ลิ่ม เกลียว และตำแหน่งติดตั้งที่มีค่าคลาดเคลื่อนเฉพาะ แบบควรแยกให้ชัดเจนว่าขนาดใดเป็นขนาดหล่อและขนาดใดเป็นขนาดสำเร็จหลังกลึง

การเผื่อกลึงไม่ควรกำหนดเป็นค่าตายตัวสำหรับชิ้นงานทุกชนิด เพราะต้องพิจารณาขนาด รูปทรง ตำแหน่งผิว วิธีการหล่อ การจับยึด และความสามารถในการเข้าถึงของเครื่องมือ หากเผื่อน้อยเกินไปอาจไม่สามารถเก็บผิวให้ได้ตามแบบ แต่หากเผื่อมากเกินไปก็เพิ่มปริมาณการตัดเฉือน เวลา และต้นทุนโดยไม่จำเป็น

รายละเอียดปัจจัยที่เกี่ยวข้องกับการกำหนดพื้นที่เผื่อกลึงสามารถดูได้ที่

https://casmetals.com/machining-allowance-guide/

การอบชุบความร้อนต้องระบุอย่างไร

SUS630 เป็นวัสดุที่สภาพการอบชุบมีผลต่อสมบัติของชิ้นงาน ดังนั้นลูกค้าควรระบุมาตรฐาน สภาพวัสดุ หรือข้อกำหนดหลังอบชุบจากแบบต้นฉบับให้ชัดเจน หากไม่ทราบ ไม่ควรเลือกสภาพการอบชุบจากชื่อที่คุ้นเคยเพียงอย่างเดียว เพราะชิ้นส่วนแต่ละประเภทต้องการสมดุลของความแข็งแรง ความแข็ง ความเหนียว ความทนต่อความล้า และความต้านทานการกัดกร่อนแตกต่างกัน

ต้องพิจารณาด้วยว่างานกลึงจะทำก่อนหรือหลังขั้นตอนใด การอบชุบอาจส่งผลต่อความสามารถในการตัดเฉือน การเปลี่ยนแปลงขนาด และลำดับการควบคุมคุณภาพ จึงควรกำหนดกระบวนการให้สอดคล้องตั้งแต่ขั้นตรวจสอบแบบ

ผู้ที่ต้องการทำความเข้าใจบทบาทของการอบชุบในกระบวนการผลิตชิ้นส่วนโลหะสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/heat-treatment-guide/

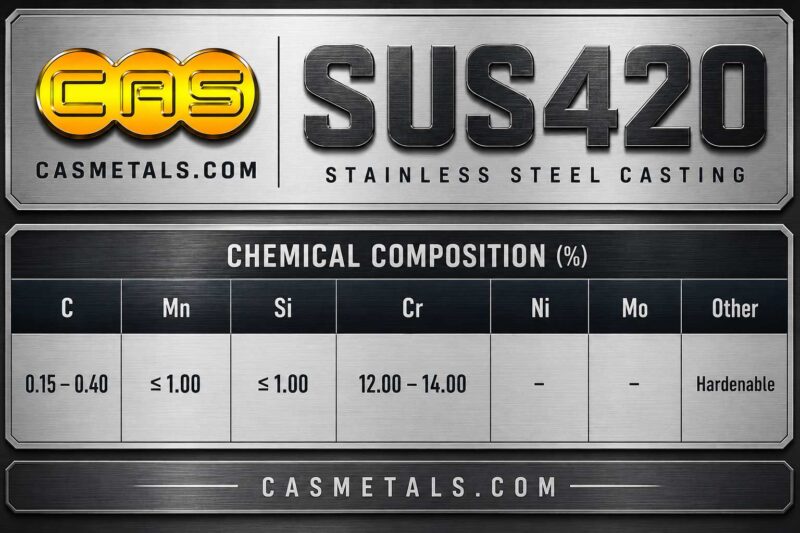
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
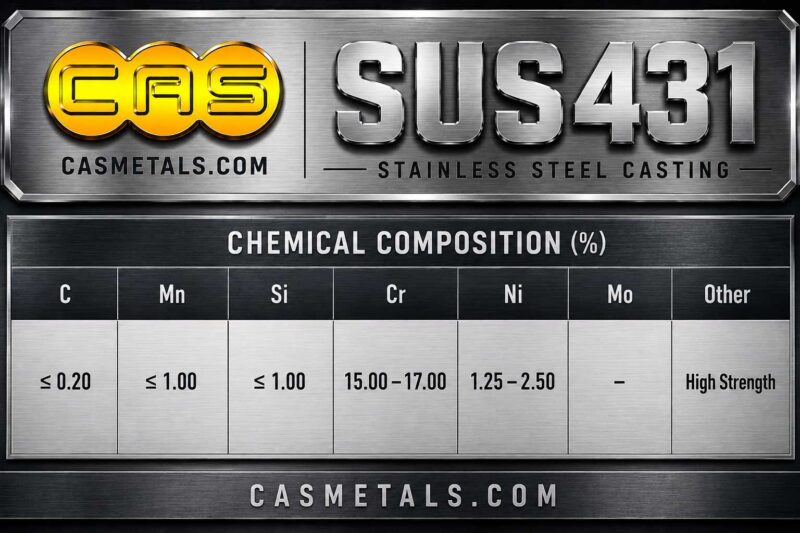
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
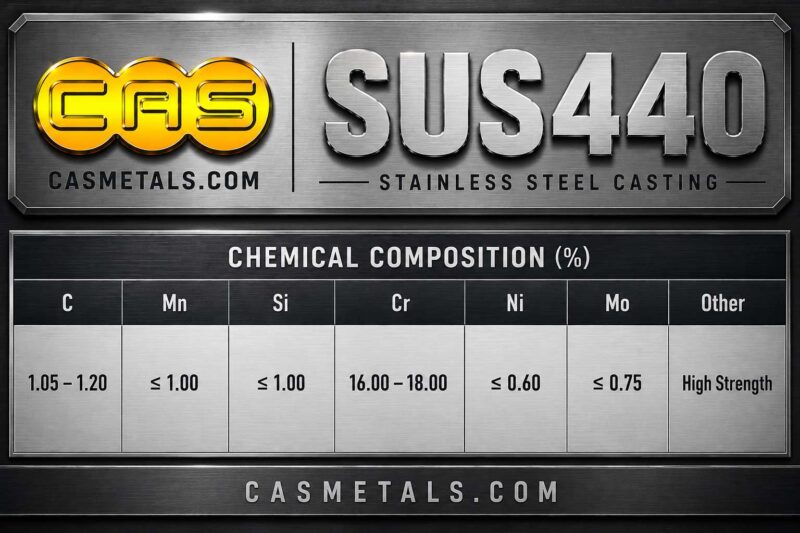
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
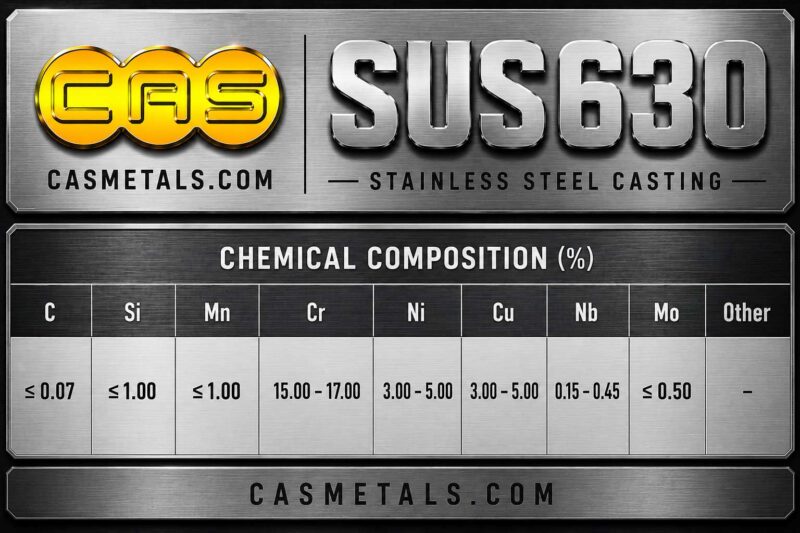
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
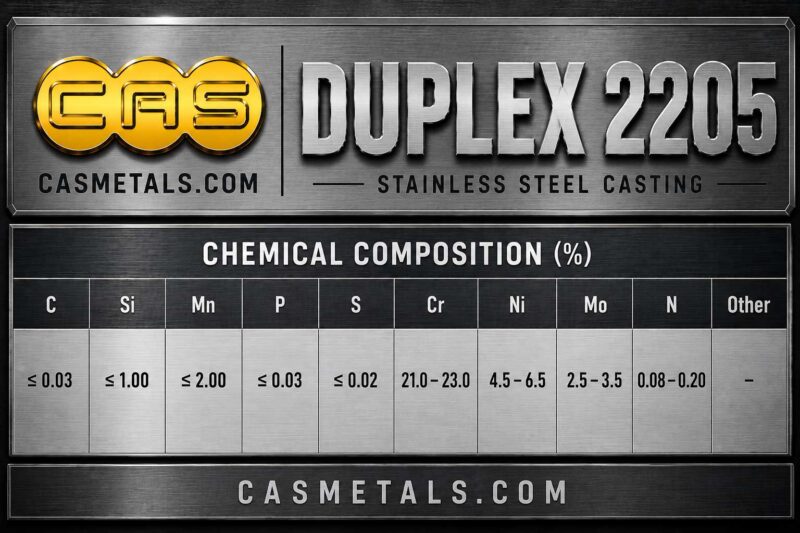
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ขั้นตอนพิจารณาการผลิตอะไหล่เครื่องจักร SUS630

1. ตรวจสอบข้อมูลและหน้าที่ของชิ้นส่วน

เริ่มจากตรวจแบบ ตัวอย่าง และข้อมูลการใช้งาน เพื่อระบุขนาดสำคัญ พื้นผิวที่ต้องกลึง ตำแหน่งประกอบ และเงื่อนไขที่อาจมีผลต่อความเสียหาย

2. ตรวจสอบวัสดุและข้อกำหนด

พิจารณาว่า SUS630 เป็นข้อกำหนดจากแบบ ผลวิเคราะห์วัสดุเดิม หรือเป็นวัสดุที่กำลังเสนอเพื่อทดแทน หากเป็นการเปลี่ยนเกรด ต้องมีการอนุมัติจากผู้รับผิดชอบด้านวิศวกรรมของลูกค้า

3. ประเมินรูปทรงและกระบวนการผลิต

ตรวจสอบความเหมาะสมของรูปทรงต่อการหล่อ การทำแบบหล่อ การป้อนน้ำโลหะ การเผื่อกลึง การจับยึด และกระบวนการหลังการหล่อ ไม่ควรแยกการออกแบบงานหล่อออกจากข้อกำหนดงานกลึง

ภาพรวมการสั่งผลิตชิ้นส่วนเครื่องจักรตามแบบเฉพาะสามารถศึกษาได้จากคู่มืองานหล่ออะไหล่เครื่องจักรตามสั่ง

https://casmetals.com/custom-machine-parts-casting-guide/

4. กำหนดจุดตรวจสอบ

กำหนดว่าต้องตรวจมิติใด ตรวจในขั้นตอนไหน และต้องใช้วิธีตรวจสอบเพิ่มเติมหรือไม่ ระดับการตรวจต้องสัมพันธ์กับหน้าที่และความเสี่ยงของชิ้นส่วน ไม่ควรระบุข้อกำหนดเกินความจำเป็นหรือคลุมเครือจนไม่สามารถประเมินต้นทุนได้

แนวทางทั่วไปเกี่ยวกับการวางแผนควบคุมคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

5. เสนอราคาและยืนยันขอบเขต

หลังจากข้อมูลเพียงพอจึงพิจารณาราคา ขอบเขตการผลิต งานกลึง การตรวจสอบ และเงื่อนไขที่เกี่ยวข้อง ราคาของอะไหล่สั่งผลิตไม่ควรพิจารณาจากน้ำหนักวัสดุเพียงอย่างเดียว เพราะยังมีความซับซ้อนของแบบ การทำต้นแบบ จำนวนการผลิต ขั้นตอนหลังการหล่อ และข้อกำหนดตรวจสอบ

อะไหล่ SUS630 ตามสั่งแตกต่างจากอะไหล่ OEM อย่างไร

อะไหล่เครื่องจักรตามสั่งเป็นคำกว้างที่ครอบคลุมชิ้นส่วนจากแบบ ตัวอย่าง งานซ่อมบำรุง และงานปรับปรุงเครื่องจักร ส่วนอะไหล่ OEM มักให้ความสำคัญกับการผลิตให้สอดคล้องกับสเปก รูปทรง หรือหน้าที่ของชิ้นส่วนจากผู้ผลิตเดิม

ในกรณีที่ต้องการผลิตเพื่อทดแทนอะไหล่ของผู้ผลิตเดิม ควรระบุรหัสชิ้นส่วน รุ่นเครื่องจักร แบบเดิม และข้อกำหนดการใช้งานให้มากที่สุด แต่การผลิตทดแทนไม่ได้หมายความว่าสามารถยืนยันความเหมือนทุกประการได้โดยไม่มีข้อมูลหรือการทดสอบรองรับ

แนวทางเกี่ยวกับการสร้างอะไหล่ทดแทนประเภท OEM สามารถดูได้ที่

https://casmetals.com/oem-replacement-parts/

เหมาะกับการผลิตจำนวนน้อยหรือไม่

ความเหมาะสมของการผลิตจำนวนน้อยขึ้นอยู่กับขนาด รูปทรง วัสดุ วิธีทำแบบหล่อ งานกลึง และค่าใช้จ่ายเริ่มต้นของแต่ละชิ้นงาน การสั่งจำนวนน้อยอาจเหมาะกับอะไหล่ซ่อมบำรุง ชิ้นส่วนเลิกผลิต หรือชิ้นส่วนที่ต้องการทดสอบก่อนวางแผนจัดซื้อซ้ำ แต่ต้องประเมินเป็นรายโครงการ

CASMETALS ไม่กำหนด MOQ หรือยืนยันความคุ้มค่าจากข้อมูลทั่วไป ลูกค้าควรส่งจำนวนที่ต้องการจริง รวมถึงจำนวนคาดการณ์ในอนาคต เพื่อให้ประเมินแนวทางการผลิตได้เหมาะสมยิ่งขึ้น

ข้อมูลเกี่ยวกับบริการงานหล่อปริมาณน้อยสามารถใช้ประกอบการวางแผนจัดซื้อได้ที่

https://casmetals.com/low-volume-casting-service/

ข้อควรระวังก่อนเลือกผลิตอะไหล่ด้วย SUS630

อย่าเลือกจากชื่อเกรดเพียงอย่างเดียว

ชื่อ SUS630 ไม่ได้บอกสภาพอบชุบ รูปแบบผลิต หรือสมบัติของชิ้นงานสำเร็จทั้งหมด ต้องตรวจสอบมาตรฐานและข้อกำหนดในแบบร่วมด้วย

อย่าคัดลอกความเสียหายจากตัวอย่างเดิม

ตัวอย่างที่สึกหรือเสียรูปควรใช้เป็นข้อมูลประกอบ ไม่ควรถือว่าทุกขนาดที่วัดได้คือขนาดออกแบบเดิม

อย่าละเลยผิวกลึงและชิ้นส่วนคู่ประกอบ

รูเพลา ผิวซีล ผิวรับแรง และระยะประกอบมีผลโดยตรงต่อการใช้งาน ควรระบุขนาดสำเร็จและชิ้นส่วนคู่ประกอบให้ชัดเจน

อย่ากำหนดวัสดุทดแทนโดยไม่มีผู้อนุมัติ

หากไม่ทราบเกรดเดิมหรือกำลังพิจารณาเปลี่ยนเป็น SUS630 ต้องให้ผู้รับผิดชอบด้านวิศวกรรมตรวจสอบและอนุมัติก่อนนำไปใช้งาน

อย่าพิจารณาราคาเฉพาะต่อกิโลกรัม

ต้นทุนของอะไหล่ตามสั่งเกี่ยวข้องกับแบบหล่อ ปริมาณผลิต ความซับซ้อน งานกลึง การอบชุบ และการตรวจสอบ การเปรียบเทียบข้อเสนอควรใช้ขอบเขตเดียวกัน

ส่งรายละเอียดเพื่อประเมินการรับผลิตอะไหล่ สแตนเลส SUS630

หากต้องการรับผลิตอะไหล่ สแตนเลส SUS630 สำหรับเครื่องจักรอุตสาหกรรม สามารถส่ง Drawing ไฟล์สามมิติ รูปถ่าย หรือตัวอย่างชิ้นงาน พร้อมแจ้งจำนวน ขนาด วัสดุ งานกลึง สภาพอบชุบ สภาพใช้งาน และข้อกำหนดตรวจสอบให้ CASMETALS พิจารณา

การให้ข้อมูลครบตั้งแต่ต้นช่วยให้ตรวจสอบความเป็นไปได้ แยกขอบเขตงานหล่อและงานกลึง และเสนอราคาตามรายละเอียดจริงได้ชัดเจนขึ้น ติดต่อ CASMETALS เพื่อส่งข้อมูลสำหรับประเมินงานได้ที่

https://casmetals.com/contact/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. SUS630 เหมาะสำหรับผลิตอะไหล่เครื่องจักรประเภทใด

SUS630 เหมาะสำหรับนำมาพิจารณาผลิตอะไหล่เครื่องจักรที่ต้องการสมดุลระหว่างความแข็งแรง ความแข็ง และความต้านทานการกัดกร่อน เช่น ชิ้นส่วนส่งกำลัง ข้อต่อ แขนยึด ชิ้นส่วนประกอบเพลา ชิ้นส่วนวาล์ว ชิ้นส่วนปั๊ม ฝาครอบ และชิ้นส่วนรูปทรงเฉพาะ อย่างไรก็ตาม ไม่ควรเลือก SUS630 จากชื่อเกรดเพียงอย่างเดียว เพราะความเหมาะสมขึ้นอยู่กับสภาพอบชุบ รูปทรง หน้าตัด โหลด แรงกระแทก ความล้า อุณหภูมิ สารเคมี สภาพแวดล้อม และวัสดุคู่สัมผัสด้วย

ก่อนรับผลิตอะไหล่ สแตนเลส SUS630 จึงควรตรวจสอบแบบ หน้าที่ของชิ้นส่วน และสาเหตุความเสียหายของอะไหล่เดิม หากเป็นการเปลี่ยนจากวัสดุเกรดอื่นมาใช้ SUS630 ต้องได้รับการประเมินและอนุมัติจากผู้รับผิดชอบด้านวิศวกรรมของลูกค้าก่อนผลิตและนำไปใช้งาน

ศึกษาข้อมูลเกี่ยวกับงานหล่อและขอบเขตของวัสดุ SUS630 เพิ่มเติมได้ที่

https://casmetals.com/sus630-stainless-steel-casting/

2. การเลือก SUS630 สำหรับอะไหล่เครื่องจักรต้องพิจารณาอะไรบ้าง

การเลือก SUS630 ต้องพิจารณามากกว่าความแข็งหรือความต้านทานการกัดกร่อน โดยควรตรวจสอบแรงที่ชิ้นส่วนรับ ลักษณะโหลดคงที่หรือสลับ ทิศทางแรง ความเร็วรอบ แรงกระแทก การสั่นสะเทือน อุณหภูมิ สารเคมี ความชื้น การหล่อลื่น วัสดุคู่สัมผัส และอายุใช้งานที่ต้องการ ข้อมูลเหล่านี้ช่วยประเมินว่าวัสดุและสภาพอบชุบที่กำหนดสอดคล้องกับการทำงานจริงหรือไม่

หากอะไหล่เดิมแตกร้าว สึกหรอ กัดกร่อน หรือเสียรูป ควรวิเคราะห์ด้วยว่าความเสียหายเกิดจากวัสดุ กระบวนการผลิต การติดตั้ง การเยื้องศูนย์ หรือสภาพใช้งาน การเปลี่ยนมาใช้ SUS630 โดยไม่แก้สาเหตุพื้นฐานอาจไม่ทำให้อายุใช้งานดีขึ้น การรับผลิตอะไหล่ สแตนเลส SUS630 จึงต้องเชื่อมโยงการเลือกวัสดุกับหน้าที่ของชิ้นส่วนและระบบเครื่องจักรโดยรวม

ดูแนวทางพิจารณาวัสดุสำหรับอะไหล่เครื่องจักรได้ที่

https://casmetals.com/machine-parts-material-selection/

3. CASMETALS รับผลิตอะไหล่ สแตนเลส SUS630 ตามแบบหรือไม่

CASMETALS สามารถพิจารณารับผลิตอะไหล่ สแตนเลส SUS630 ตามแบบของลูกค้า โดยแบบควรระบุรูปทรง ขนาด หน่วยวัด วัสดุ จำนวน พื้นผิวที่ต้องกลึง ค่าคลาดเคลื่อน ขนาดวิกฤต และข้อกำหนดการอบชุบหรือการตรวจสอบอย่างชัดเจน หากมีแบบหลาย Revision ต้องยืนยันฉบับที่ใช้ผลิตเพื่อป้องกันความคลาดเคลื่อนระหว่างฝ่ายจัดซื้อ วิศวกรรม และผู้ผลิต

ก่อนเสนอราคา ต้องตรวจสอบว่าแบบนั้นเป็นขนาดงานหล่อหรือขนาดสำเร็จหลังกลึง รวมถึงพิจารณาความหนา การเปลี่ยนหน้าตัด ตำแหน่งรู บ่ารับ ผิวประกบ และพื้นที่สำหรับจับยึด หากแบบเดิมออกแบบสำหรับกระบวนการผลิตอื่น อาจต้องทบทวนความเหมาะสมก่อนเปลี่ยนมาใช้กระบวนการหล่อ การมี Drawing จึงช่วยให้ประเมินได้ดีขึ้น แต่ไม่ได้หมายความว่าแบบทุกฉบับสามารถนำไปผลิตได้ทันทีโดยไม่ตรวจสอบ

รายละเอียดเกี่ยวกับการผลิตงานหล่อจากแบบดูได้ที่

https://casmetals.com/casting-from-drawing/

4. หากไม่มีแบบ สามารถผลิตอะไหล่ SUS630 จากตัวอย่างได้หรือไม่

หากไม่มี Drawing สามารถส่งตัวอย่างอะไหล่เดิมให้ CASMETALS ตรวจสอบเบื้องต้นได้ ตัวอย่างช่วยให้เห็นรูปทรง ตำแหน่งประกอบ พื้นผิวกลึง ร่องรอยการใช้งาน และลักษณะความเสียหาย อย่างไรก็ตาม ขนาดที่วัดได้จากตัวอย่างเก่าอาจไม่ใช่ขนาดเดิม เนื่องจากชิ้นงานอาจสึก กัดกร่อน บิดตัว แตกหัก หรือเคยผ่านการซ่อมมาก่อน

การผลิตจากตัวอย่างจึงต้องแยกให้ได้ว่าส่วนใดเป็นรูปทรงออกแบบเดิม ส่วนใดเป็นความเสียหาย และส่วนใดต้องอ้างอิงจากเพลา ซีล ตลับลูกปืน หรือชิ้นส่วนคู่ประกอบ นอกจากนี้ รูปลักษณ์ภายนอกไม่สามารถยืนยันได้ว่าตัวอย่างเดิมเป็น SUS630 หรือมีสภาพอบชุบแบบใด จนกว่าจะมีการตรวจวิเคราะห์หรือเอกสารวัสดุที่เชื่อถือได้ การรับผลิตอะไหล่ สแตนเลส SUS630 จากตัวอย่างจึงต้องยืนยันข้อกำหนดก่อนเริ่มผลิตจริง

ศึกษาขั้นตอนการใช้ชิ้นงานตัวอย่างเป็นข้อมูลสำหรับผลิตใหม่ได้ที่

https://casmetals.com/casting-from-sample/

5. Reverse Engineering ช่วยในการผลิตอะไหล่ SUS630 อย่างไร

Reverse Engineering ช่วยสร้างข้อมูลที่จำเป็นสำหรับผลิตอะไหล่ใหม่เมื่อไม่มีแบบเดิม หรือแบบที่มีไม่ตรงกับชิ้นงานจริง กระบวนการอาจเริ่มจากการตรวจสภาพตัวอย่าง วัดขนาด วิเคราะห์ตำแหน่งประกอบ ระบุผิวกลึง และเปรียบเทียบกับชิ้นส่วนคู่ประกอบ เพื่อสร้างแบบหรือข้อมูลมิติที่เหมาะสมสำหรับการผลิต

จุดสำคัญคือ Reverse Engineering ไม่ควรเป็นเพียงการคัดลอกชิ้นงานที่สึกหรอ เพราะอาจทำให้ความเสียหายและขนาดผิดปกติถูกนำไปสร้างซ้ำ ต้องตรวจสอบหน้าที่ของชิ้นส่วน ระยะประกอบ ความเยื้องศูนย์ รูปแบบโหลด และสาเหตุที่อะไหล่เดิมเสียหายร่วมด้วย หากต้องการเปลี่ยนวัสดุเดิมมาเป็น SUS630 ต้องพิจารณาความเข้ากันได้กับระบบและได้รับการอนุมัติจากวิศวกรของลูกค้า การมีข้อมูล Reverse Engineering ที่ชัดเจนจึงช่วยลดความเสี่ยงในการรับผลิตอะไหล่ สแตนเลส SUS630 สำหรับเครื่องจักรเดิม

อ่านรายละเอียดเกี่ยวกับ Reverse Engineering ได้ที่

https://casmetals.com/reverse-engineering/

6. ไม่มีทั้งแบบและตัวอย่างสมบูรณ์ ยังสามารถสอบถามผลิตได้หรือไม่

สามารถส่งข้อมูลที่มีอยู่ให้ตรวจสอบเบื้องต้นได้ เช่น ชิ้นส่วนที่แตก รูปถ่ายหลายมุม ขนาดจากหน้างาน รุ่นเครื่องจักร Part Number คู่มือเครื่องจักร แบบประกอบ หรือข้อมูลของชิ้นส่วนคู่สัมผัส แต่จะสามารถผลิตได้หรือไม่นั้นขึ้นอยู่กับความเพียงพอของข้อมูลและความสำคัญของชิ้นส่วน

หากตัวอย่างขาดหายบางส่วน อาจใช้สมมาตร รูปทรงที่เหลือ หรือข้อมูลจากชิ้นส่วนคู่ประกอบช่วยสร้างมิติได้ในบางกรณี แต่ไม่ควรเดาขนาดสำคัญโดยไม่มีหลักฐาน โดยเฉพาะรูเพลา ผิวซีล ระยะศูนย์ ตำแหน่งยึด และขนาดที่มีผลต่อความปลอดภัย ลูกค้าควรยืนยันแบบหรือข้อมูลที่สร้างขึ้นก่อนผลิต การรับผลิตอะไหล่ สแตนเลส SUS630 โดยไม่มีแบบจึงต้องดำเนินการอย่างมีเงื่อนไข และอาจต้องขอข้อมูลเพิ่มเติมก่อนประเมินราคา

ดูแนวทางเตรียมข้อมูลสำหรับงานอะไหล่ที่ไม่มี Drawing ได้ที่

https://casmetals.com/machine-parts-without-drawing/

7. การผลิตอะไหล่ SUS630 ต้องเผื่อกลึงหรือไม่

อะไหล่เครื่องจักร SUS630 ที่ผลิตด้วยกระบวนการหล่อมักต้องพิจารณาพื้นที่เผื่อสำหรับงานกลึง โดยเฉพาะรูเพลา บ่ารับซีล ผิวประกบ หน้าแปลน ร่องลิ่ม เกลียว และตำแหน่งที่ต้องควบคุมขนาดหลังการผลิต อย่างไรก็ตาม ไม่สามารถกำหนดค่าเผื่อกลึงเดียวกันให้กับชิ้นงานทุกชนิดได้

ปริมาณการเผื่อกลึงต้องพิจารณาขนาด รูปทรง วิธีหล่อ ตำแหน่งผิว ความสามารถในการจับยึด ลำดับการกลึง และค่าคลาดเคลื่อนที่ต้องการ หากเผื่อน้อยเกินไปอาจไม่สามารถเก็บผิวหรือแก้ความคลาดเคลื่อนของงานหล่อได้ แต่หากเผื่อมากเกินไปจะเพิ่มเวลาในการตัดเฉือน การสูญเสียวัสดุ และต้นทุนโดยไม่จำเป็น แบบสำหรับรับผลิตอะไหล่ สแตนเลส SUS630 จึงควรแยกขนาดงานหล่อและขนาดสำเร็จให้ชัดเจน พร้อมระบุตำแหน่ง Datum และผิวที่ต้องกลึง

ศึกษาปัจจัยการกำหนดพื้นที่เผื่อกลึงได้ที่

https://casmetals.com/machining-allowance-guide/

8. การอบชุบความร้อนมีผลต่ออะไหล่ SUS630 อย่างไร

SUS630 เป็นสแตนเลสที่สภาพการอบชุบมีผลต่อสมบัติของชิ้นงาน ดังนั้นแบบหรือเอกสารสั่งผลิตควรระบุข้อกำหนดวัสดุและสภาพหลังอบชุบให้ชัดเจน ไม่ควรระบุเพียงชื่อ SUS630 แล้วคาดว่าชิ้นงานทุกชิ้นจะมีความแข็งแรง ความแข็ง และความเหนียวเหมือนกัน

การเลือกสภาพอบชุบต้องสัมพันธ์กับหน้าที่ของอะไหล่ โหลด แรงกระแทก ความล้า การกัดกร่อน อุณหภูมิ และข้อกำหนดด้านการกลึง นอกจากนี้ยังต้องวางลำดับว่าการกลึงหยาบ การอบชุบ การกลึงสำเร็จ และการตรวจมิติจะเกิดขึ้นในขั้นตอนใด เพราะกระบวนการทางความร้อนอาจมีผลต่อขนาดและการตัดเฉือน หากลูกค้าไม่มีข้อมูลสภาพอบชุบเดิม ควรตรวจเอกสารเครื่องจักร มาตรฐานที่อ้างอิง หรือขอให้วิศวกรผู้รับผิดชอบกำหนดก่อนรับผลิตอะไหล่ สแตนเลส SUS630

อ่านแนวทางเกี่ยวกับกระบวนการอบชุบความร้อนได้ที่

https://casmetals.com/heat-treatment-guide/

9. สามารถกำหนดการตรวจสอบคุณภาพอะไหล่ SUS630 ได้อย่างไร

การตรวจสอบควรกำหนดตามหน้าที่และความเสี่ยงของอะไหล่ ไม่จำเป็นต้องใช้ข้อกำหนดเดียวกันกับชิ้นส่วนทุกประเภท ข้อมูลพื้นฐานที่ควรระบุ ได้แก่ ขนาดวิกฤต ตำแหน่ง Datum พื้นผิวที่ต้องกลึง เกณฑ์การยอมรับ และช่วงเวลาที่ต้องตรวจ เช่น หลังหล่อ หลังอบชุบ หรือหลังกลึงสำเร็จ

หากลูกค้าต้องการการตรวจสอบเพิ่มเติม ควรระบุวิธี มาตรฐาน ขอบเขตพื้นที่ และเกณฑ์ยอมรับในเอกสารขอราคาตั้งแต่ต้น เพราะข้อกำหนดเหล่านี้มีผลต่อการวางแผนกระบวนการและต้นทุน ไม่ควรใช้คำกว้าง ๆ เช่น “ตรวจทุกอย่าง” หรือ “ต้องไม่มีตำหนิ” โดยไม่กำหนดเกณฑ์ทางวิศวกรรมที่สามารถตรวจวัดได้ สำหรับการรับผลิตอะไหล่ สแตนเลส SUS630 ควรเชื่อมโยงแผนตรวจสอบกับความสำคัญของชิ้นส่วนและเงื่อนไขการใช้งานจริง

ดูข้อมูลเกี่ยวกับการวางแผนควบคุมคุณภาพงานหล่อได้ที่

https://casmetals.com/quality-control-guide/

10. ต้องส่งข้อมูลอะไรเพื่อขอราคารับผลิตอะไหล่ สแตนเลส SUS630

ข้อมูลสำหรับขอราคาควรประกอบด้วย Drawing ไฟล์สามมิติ หรือชิ้นงานตัวอย่าง พร้อมชื่อชิ้นส่วน ขนาดโดยรวม จำนวนที่ต้องการ วัสดุ สภาพอบชุบ ตำแหน่งกลึง ขนาดสำเร็จ ค่าคลาดเคลื่อน และข้อกำหนดตรวจสอบ หากมี Revision ของแบบ ต้องระบุฉบับล่าสุดอย่างชัดเจน

ควรแจ้งสภาพใช้งานเพิ่มเติม เช่น โหลด ความเร็วรอบ แรงกระแทก อุณหภูมิ ของไหล สารเคมี ความชื้น การหล่อลื่น และลักษณะความเสียหายของอะไหล่เดิม ข้อมูลเหล่านี้ช่วยให้ตรวจสอบว่าขอบเขตการผลิตสอดคล้องกับความต้องการหรือไม่ หากมีเป้าหมายการส่งมอบสามารถแจ้งเพื่อใช้ประกอบการวางแผนได้ แต่ยังไม่ถือเป็นการยืนยันระยะเวลาผลิตจนกว่าจะประเมินรายละเอียดครบถ้วน การส่งข้อมูลครบช่วยลดการสอบถามกลับและทำให้ข้อเสนอราคารับผลิตอะไหล่ สแตนเลส SUS630 เปรียบเทียบได้อย่างชัดเจนขึ้น

ใช้รายการตรวจสอบข้อมูล RFQ สำหรับอะไหล่เครื่องจักรได้ที่

https://casmetals.com/machine-parts-rfq-checklist/

11. CASMETALS รับผลิตอะไหล่ SUS630 จำนวนน้อยหรือไม่

สามารถส่งรายละเอียดงานจำนวนน้อยให้ CASMETALS พิจารณาได้ แต่ความเหมาะสมขึ้นอยู่กับขนาด รูปทรง วิธีทำแบบหล่อ ความซับซ้อน งานกลึง การอบชุบ และข้อกำหนดตรวจสอบของชิ้นงานแต่ละรายการ งานจำนวนน้อยอาจเหมาะกับอะไหล่เครื่องจักรที่เลิกผลิต อะไหล่ซ่อมบำรุง หรือชิ้นส่วนที่ต้องทดลองก่อนวางแผนจัดซื้อซ้ำ

อย่างไรก็ตาม ไม่ควรประเมินความคุ้มค่าจากราคาวัสดุต่อกิโลกรัมเพียงอย่างเดียว เพราะงานสั่งผลิตมีต้นทุนเริ่มต้นและขั้นตอนทางวิศวกรรมที่ไม่เปลี่ยนแปลงตามจำนวนทั้งหมด ลูกค้าควรแจ้งจำนวนที่ต้องการในครั้งแรกและปริมาณที่คาดว่าจะสั่งในอนาคต เพื่อช่วยพิจารณาแนวทางทำแบบหล่อและกระบวนการผลิตที่เหมาะสม CASMETALS ไม่ควรยืนยัน MOQ ราคา หรือความคุ้มค่าก่อนตรวจสอบรายละเอียดการรับผลิตอะไหล่ สแตนเลส SUS630 เป็นรายโครงการ

ศึกษาขอบเขตบริการงานหล่อปริมาณน้อยได้ที่

https://casmetals.com/low-volume-casting-service/

12. สามารถผลิตอะไหล่ SUS630 เพื่อทดแทนชิ้นส่วนที่เลิกผลิตได้หรือไม่

สามารถส่งอะไหล่ที่เลิกผลิตหรือจัดซื้อจากผู้ผลิตเดิมไม่ได้ให้ตรวจสอบความเป็นไปได้ โดยอาจใช้แบบ ตัวอย่าง Part Number คู่มือเครื่องจักร และข้อมูลการติดตั้งเป็นข้อมูลประกอบ การผลิตอะไหล่ทดแทนต้องให้ความสำคัญกับขนาดประกอบ หน้าที่ของชิ้นส่วน วัสดุ สภาพอบชุบ และสาเหตุความเสียหายของชิ้นงานเดิม

หากตัวอย่างผ่านการใช้งานมานาน ขนาดที่วัดได้อาจเปลี่ยนไปจากแบบเดิม จึงต้องพิจารณาชิ้นส่วนคู่ประกอบและระยะใช้งานร่วมด้วย ในกรณีที่ไม่สามารถยืนยันว่าอะไหล่เดิมเป็น SUS630 ไม่ควรสรุปจากสีหรือรูปลักษณ์ภายนอก ต้องใช้เอกสารหรือการตรวจวิเคราะห์ที่เหมาะสม การรับผลิตอะไหล่ สแตนเลส SUS630 เพื่อทดแทนชิ้นส่วนเดิมจึงเป็นกระบวนการสร้างชิ้นงานตามข้อมูลที่ได้รับและข้อกำหนดที่อนุมัติ ไม่ใช่การรับรองความเหมือนทุกประการโดยไม่มีหลักฐาน

ดูแนวทางเกี่ยวกับการผลิตอะไหล่ทดแทนได้ที่

https://casmetals.com/replacement-parts-casting/

13. อะไหล่เครื่องจักร SUS630 ตามสั่งแตกต่างจากอะไหล่ OEM อย่างไร

อะไหล่เครื่องจักรตามสั่งครอบคลุมงานหลายลักษณะ เช่น ผลิตตามแบบ ผลิตจากตัวอย่าง สร้างชิ้นส่วนซ่อมบำรุง หรือปรับรูปทรงตามข้อกำหนดใหม่ ส่วนอะไหล่ OEM Replacement มักมุ่งสร้างอะไหล่ที่ทำหน้าที่ทดแทนชิ้นส่วนจากผู้ผลิตเครื่องจักรเดิม โดยต้องอ้างอิง Part Number รุ่นเครื่องจักร แบบเดิม และเงื่อนไขการประกอบให้มากที่สุด

แม้จะเรียกว่าอะไหล่ OEM แต่ผู้ผลิตใหม่ไม่ควรยืนยันว่าชิ้นงานเหมือนของเดิมทุกประการ หากไม่มีแบบ วัสดุ สภาพอบชุบ และข้อมูลการตรวจสอบจากผู้ผลิตเดิม การผลิตต้องยึดข้อมูลที่ลูกค้าอนุมัติและระบุขอบเขตให้ชัดเจน หากต้องการใช้ SUS630 แทนเกรดเดิม ต้องได้รับการพิจารณาทางวิศวกรรมก่อน การแยก Intent นี้ช่วยให้การรับผลิตอะไหล่ สแตนเลส SUS630 ตรงกับวัตถุประสงค์ว่าเป็นงานตามสั่งทั่วไปหรืออะไหล่ทดแทน OEM

ศึกษาข้อมูลเกี่ยวกับอะไหล่ OEM Replacement ได้ที่

https://casmetals.com/oem-replacement-parts/

14. หากเครื่องจักรหยุดฉุกเฉิน สามารถเร่งผลิตอะไหล่ SUS630 ได้หรือไม่

สามารถส่งรายละเอียดงานเร่งด่วนให้ตรวจสอบได้ แต่ยังไม่ควรสรุประยะเวลาผลิตก่อนประเมินแบบ ขนาด จำนวน วัสดุ งานกลึง การอบชุบ การทำแบบหล่อ และข้อกำหนดตรวจสอบ งาน SUS630 อาจมีหลายขั้นตอนที่ต้องจัดลำดับอย่างเหมาะสม การลดหรือข้ามขั้นตอนสำคัญเพียงเพื่อให้เสร็จเร็วอาจเพิ่มความเสี่ยงด้านคุณภาพและการใช้งาน

ลูกค้าควรแจ้งวันที่ต้องการใช้งานจริง สาเหตุที่เครื่องจักรหยุด รูปถ่ายหน้างาน แบบหรือตัวอย่าง จำนวน และขนาดสำคัญ พร้อมระบุว่ามีชิ้นส่วนคู่ประกอบให้ตรวจสอบหรือไม่ หากข้อมูลยังไม่ครบ ควรจัดลำดับข้อมูลที่จำเป็นต่อการผลิตก่อน การวางแผนรับผลิตอะไหล่ สแตนเลส SUS630 แบบเร่งด่วนจึงต้องประเมินจากความเป็นไปได้จริง ไม่ใช่กำหนด Lead Time โดยไม่มีข้อมูลรองรับ

ศึกษาขอบเขตของบริการอะไหล่งานหล่อเร่งด่วนได้ที่

https://casmetals.com/urgent-parts-casting/

15. จะลดความเสี่ยงในการสั่งผลิตอะไหล่ SUS630 ผิดสเปกได้อย่างไร

ควรเริ่มจากยืนยันแบบ Revision ล่าสุด หน่วยวัด วัสดุ สภาพอบชุบ ขนาดสำเร็จ จุดอ้างอิง พื้นผิวกลึง ค่าคลาดเคลื่อน จำนวน และข้อกำหนดตรวจสอบให้ครบ หากผลิตจากตัวอย่าง ต้องตรวจสอบการสึกหรอ การซ่อมเดิม และชิ้นส่วนคู่ประกอบ ไม่ควรคัดลอกขนาดจากชิ้นงานเสียหายทั้งหมดโดยอัตโนมัติ

ความผิดพลาดที่พบบ่อยอีกประการคือระบุเพียงชื่อ SUS630 โดยไม่กำหนดมาตรฐานหรือสภาพหลังอบชุบ รวมถึงไม่แจ้งสภาพใช้งานจริง การให้ฝ่ายจัดซื้อ วิศวกรรม ซ่อมบำรุง และผู้ใช้งานตรวจทานข้อมูลร่วมกันก่อนอนุมัติผลิตช่วยลดความคลาดเคลื่อน หากมีการแก้ไขข้อมูลระหว่างเสนอราคาและสั่งซื้อ ควรจัดทำ Revision และยืนยันขอบเขตใหม่อย่างเป็นระบบ

อ่านปัญหาที่พบบ่อยในการสั่งผลิตอะไหล่ OEM ได้ที่

https://casmetals.com/common-oem-parts-problems/

เมื่อต้องการส่ง Drawing รูปถ่าย หรือข้อมูลชิ้นงานสำหรับตรวจสอบการรับผลิตอะไหล่ สแตนเลส SUS630 สามารถติดต่อ CASMETALS ได้ที่

https://casmetals.com/contact/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS