banner bg

รับหล่อตัวเรือนและชิ้นส่วนวาล์วสแตนเลส SUS431

CASMETALS ให้บริการรับหล่อวาล์ว สแตนเลส SUS431 สำหรับผลิตตัวเรือนวาล์วและชิ้นส่วนประกอบตามแบบ ตัวอย่างชิ้นงานเดิม หรือข้อมูลทางวิศวกรรมของลูกค้า เหมาะสำหรับโรงงานที่ต้องการสร้างอะไหล่ทดแทน ผลิตชิ้นส่วนที่เลิกจำหน่าย หรือจัดหาอะไหล่สำหรับวาล์วอุตสาหกรรมที่มีขนาดและรูปทรงเฉพาะ

ขอบเขตการพิจารณาไม่ได้จำกัดเฉพาะตัวเรือนวาล์ว แต่ครอบคลุมฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว ชุดชิ้นส่วนภายใน และชิ้นส่วนที่ต้องนำไปกลึงประกอบ ก่อนเริ่มผลิตจำเป็นต้องตรวจสอบชนิดวาล์ว รูปทรงชิ้นงาน ขนาด จำนวน สภาพของไหล ความดัน อุณหภูมิ ลักษณะการกัดกร่อน และข้อกำหนดหลังการหล่อร่วมกัน

ผู้ที่ต้องการศึกษาข้อมูลวัสดุสำหรับงานหล่อ SUS431 สามารถดูรายละเอียดพื้นฐานของเกรดได้ที่

https://casmetals.com/stainless-steel-casting-sus431/

สำหรับภาพรวมบริการผลิตชิ้นงานสแตนเลสหล่อตามความต้องการ สามารถดูข้อมูลเพิ่มเติมได้ที่

https://casmetals.com/stainless-casting/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

SUS431 เหมาะกับชิ้นส่วนวาล์วแบบใด

SUS431 จัดอยู่ในกลุ่มสแตนเลสมาร์เทนซิติก การนำมาใช้กับชิ้นส่วนวาล์วจึงควรพิจารณาทั้งความแข็งแรง ความสามารถในการชุบแข็ง ความต้านทานการสึกหรอ ความต้านทานการกัดกร่อน และความเหนียวหลังการอบชุบความร้อน ไม่ควรเลือกจากชื่อเกรดเพียงอย่างเดียว

ชิ้นส่วนที่อาจพิจารณาผลิต ได้แก่

  • ตัวเรือนวาล์วที่มีรูปทรงเฉพาะและต้องกลึงผิวประกอบ
  • ฝาครอบวาล์วหรือ Bonnet ที่ต้องประกบกับตัวเรือน
  • จานวาล์วสำหรับควบคุมหรือปิดกั้นการไหล
  • บ่าวาล์วและชิ้นส่วนสัมผัสที่ต้องพิจารณาการสึกหรอ
  • ชุด Trim หรือชิ้นส่วนภายในวาล์ว
  • ชิ้นส่วนวาล์วสำหรับเครื่องจักรเฉพาะทาง
  • อะไหล่วาล์วเก่าที่ไม่มีแบบหรือไม่สามารถสั่งจากผู้ผลิตเดิมได้
  • ชิ้นส่วนที่ต้องหล่อขึ้นรูปแล้วนำไปกลึง เจาะ หรือทำผิวเพิ่มเติม

ตัวเรือนวาล์วมีหลายรูปทรงและต้องออกแบบตำแหน่งหน้าแปลน ช่องทางไหล และพื้นที่สำหรับงานกลึงอย่างเหมาะสม สามารถศึกษาขอบเขตงานหล่อตัวเรือนวาล์วได้ที่

https://casmetals.com/valve-body-casting/

ส่วนผู้จัดซื้อที่ต้องการดูภาพรวมของชิ้นส่วนในระบบวาล์วอุตสาหกรรม สามารถตรวจสอบข้อมูลได้ที่

https://casmetals.com/industrial-valve-components/

ชิ้นส่วนวาล์ว SUS431 ที่สามารถพิจารณาผลิตตามสเปก

ตัวเรือนวาล์ว

ตัวเรือนวาล์วเป็นชิ้นส่วนหลักที่รับการประกอบของฝาครอบ บ่าวาล์ว ชิ้นส่วนควบคุมการไหล และหน้าแปลนเชื่อมต่อ การผลิตต้องพิจารณาความต่อเนื่องของผนัง ความหนาที่เปลี่ยนผ่าน ตำแหน่งช่องทางไหล พื้นที่กลึง และบริเวณที่มีความเสี่ยงต่อการหดตัว

แนวทางการออกแบบและสั่งผลิตวาล์วหล่อตามความต้องการสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/custom-industrial-valve-casting-guide/

ฝาครอบวาล์ว

ฝาครอบวาล์วต้องประกอบเข้ากับตัวเรือนอย่างถูกต้อง โดยเฉพาะตำแหน่งหน้าสัมผัส รูยึด แนวแกน และพื้นที่รองรับซีล หากผลิตจากตัวอย่างเก่า ต้องตรวจสอบการสึก การบิดตัว และร่องรอยซ่อมเดิมก่อนนำขนาดไปสร้างแบบผลิต

ข้อมูลเกี่ยวกับการหล่อฝาครอบวาล์วมีรายละเอียดเพิ่มเติมที่

https://casmetals.com/valve-bonnet-casting/

จานวาล์ว

จานวาล์วมีผลโดยตรงต่อการปิดกั้นและควบคุมของไหล ต้องพิจารณารูปทรง ผิวสัมผัส ความสมดุล แนวประกอบ และงานกลึงหลังการหล่อ หากเลือก SUS431 เพื่อเพิ่มความแข็งหรือความต้านทานการสึก ต้องกำหนดกระบวนการอบชุบและค่าที่ต้องการให้สอดคล้องกับการใช้งานจริง

ข้อมูลการผลิตจานวาล์วตามแบบหรือตัวอย่างสามารถดูได้ที่

https://casmetals.com/valve-disc-casting/

บ่าวาล์ว

บ่าวาล์วเป็นบริเวณที่สัมผัสและทำงานร่วมกับจานวาล์ว การเลือกวัสดุจึงต้องพิจารณาวัสดุคู่สัมผัส ความแข็งของทั้งสองด้าน การสึกแบบยึดติด การขูดติด ความถี่ในการเปิด–ปิด และสภาพของไหล ไม่ควรกำหนดความแข็งสูงโดยไม่ประเมินความเปราะหรือความเสียหายของชิ้นส่วนคู่สัมผัส

รายละเอียดเกี่ยวกับชิ้นงานบ่าวาล์วสามารถดูได้ที่

https://casmetals.com/valve-seat-casting/

ชุด Trim และชิ้นส่วนภายในวาล์ว

ชุด Trim อาจประกอบด้วยชิ้นส่วนที่ทำหน้าที่ควบคุม ปิดกั้น หรือสัมผัสกับของไหลโดยตรง แต่ละชิ้นอาจต้องการสมบัติแตกต่างจากตัวเรือนวาล์ว จึงไม่ควรกำหนดให้ทุกชิ้นใช้ SUS431 โดยอัตโนมัติ

ข้อมูลเกี่ยวกับการผลิตชิ้นส่วนภายในวาล์วสามารถศึกษาได้ที่

https://casmetals.com/valve-trim-casting/

สำหรับภาพรวมการหล่อชิ้นส่วนประกอบวาล์วหลายประเภท ดูรายละเอียดได้ที่

https://casmetals.com/valve-components-casting/

ข้อควรระวังในการระบุเกรด SUS431 สำหรับงานหล่อ

ชื่อ SUS431 ที่ระบุในแบบหรือตัวอย่างอาจมาจากข้อกำหนดของชิ้นงานขึ้นรูปเดิม ขณะที่ชิ้นงานหล่อต้องพิจารณามาตรฐานวัสดุสำหรับงานหล่อ สภาพหลังการหล่อ และกระบวนการอบชุบที่เกี่ยวข้องเพิ่มเติม

ไม่ควรสรุปว่าเกรดหล่อหนึ่งเกรดสามารถทดแทน SUS431 ได้ทุกประการจากส่วนผสมที่ใกล้เคียงกัน ก่อนเสนอผลิตควรตรวจสอบอย่างน้อยดังนี้

  • มาตรฐานและฉบับมาตรฐานที่ลูกค้ากำหนด
  • สภาพวัสดุที่ต้องการหลังการหล่อ
  • ข้อกำหนดการอบชุบความร้อน
  • ความแข็งหรือสมบัติเชิงกลที่ต้องตรวจรับ
  • ลักษณะของไหลและสารเคมีที่สัมผัส
  • อุณหภูมิและความดันใช้งาน
  • ความหนาของแต่ละบริเวณในชิ้นงาน
  • ตำแหน่งที่ต้องกลึงและค่าคลาดเคลื่อน
  • วิธีตรวจสอบคุณภาพที่ต้องการ
  • ข้อกำหนดเอกสารและการสอบกลับของวัสดุ

หากความต้านทานการกัดกร่อนเป็นเงื่อนไขหลัก ควรเปรียบเทียบ SUS431 กับสแตนเลสเกรดอื่นตามสภาพของไหลจริง ไม่ควรตัดสินจากคำว่า “สแตนเลส” เพียงอย่างเดียว ข้อมูลภาพรวมการใช้งานของวัสดุสแตนเลสสามารถศึกษาได้ที่

https://casmetals.com/stainless-steel-materials-applications/

      ส่งรายการงานหล่อหลายชิ้นเพื่อประเมินแยกได้

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับ RFQ หลายรายการ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับ RFQ หลายรายการ
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

การอบชุบความร้อนมีผลต่อชิ้นส่วนวาล์ว SUS431 อย่างไร

สมบัติของสแตนเลสมาร์เทนซิติกสัมพันธ์กับกระบวนการอบชุบความร้อนอย่างมาก การกำหนดกระบวนการต้องสัมพันธ์กับรูปทรง ความหนาชิ้นงาน ความแข็งที่ต้องการ ความเหนียว ความสามารถในการกลึง และความเสี่ยงต่อการบิดตัวหรือแตกร้าว

สำหรับตัวเรือนวาล์วที่มีผนังหลายระดับหรือมีหน้าแปลนขนาดใหญ่ ต้องระวังความแตกต่างของอัตราการเย็นตัวระหว่างบริเวณหนาและบาง ส่วนจานวาล์ว บ่าวาล์ว และชุด Trim ต้องพิจารณาสมดุลระหว่างความแข็ง ความต้านทานการสึก และความเหนียว

ก่อนกำหนดกระบวนการควรศึกษาแนวทางการอบชุบความร้อนสำหรับงานหล่อเพิ่มเติมที่

https://casmetals.com/heat-treatment-guide/

ผลิตวาล์ว SUS431 ตามแบบลูกค้า

การผลิตตามแบบเหมาะกับงานที่มีข้อมูลมิติ วัสดุ จุดอ้างอิง ค่าคลาดเคลื่อน และข้อกำหนดหลังการหล่อชัดเจน แบบควรแยกขนาดชิ้นงานหล่อออกจากขนาดสำเร็จหลังกลึง พร้อมระบุพื้นผิวที่ต้องกลึง ตำแหน่งรู แนวแกน หน้าแปลน ร่องซีล และข้อกำหนดการตรวจสอบ

รายละเอียดบริการผลิตงานหล่อจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

ข้อมูลที่ควรส่งเพื่อประเมินประกอบด้วย

  • แบบสองมิติหรือสามมิติ
  • มาตรฐานวัสดุและสภาพการอบชุบ
  • ขนาดชิ้นงานสำเร็จ
  • น้ำหนักโดยประมาณ หากมี
  • จำนวนที่ต้องการ
  • พื้นผิวและตำแหน่งที่ต้องกลึง
  • ค่าคลาดเคลื่อนที่จำเป็นต่อการประกอบ
  • รูปแบบหน้าแปลนและตำแหน่งรูยึด
  • ข้อกำหนดการตรวจสอบ
  • สภาพใช้งานของวาล์ว

ผลิตวาล์ว SUS431 จากตัวอย่างเดิม

หากไม่มีแบบ สามารถส่งตัวอย่างวาล์วหรือชิ้นส่วนเดิมเพื่อประเมินการสร้างอะไหล่ทดแทนได้ อย่างไรก็ตาม ตัวอย่างที่ใช้งานแล้วอาจมีการสึก กัดกร่อน บิดตัว แตกร้าว หรือผ่านการซ่อมแซมมาก่อน จึงไม่ควรคัดลอกทุกขนาดโดยไม่ตรวจสอบหน้าที่และแนวประกอบ

รายละเอียดบริการผลิตงานหล่อจากตัวอย่างสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

ในกรณีที่ต้องสร้างแบบใหม่จากชิ้นงานเดิม อาจต้องใช้กระบวนการ Reverse Engineering เพื่อบันทึกรูปทรง วิเคราะห์จุดอ้างอิง ตรวจสอบพื้นที่สึก และกำหนดขนาดที่ควรคืนกลับก่อนผลิต

ข้อมูลเกี่ยวกับการสร้างข้อมูลทางวิศวกรรมจากชิ้นงานเดิมสามารถศึกษาได้ที่

https://casmetals.com/reverse-engineering/

สำหรับชิ้นส่วนวาล์วที่ไม่มีแบบโดยเฉพาะ สามารถตรวจสอบรายการข้อมูลเบื้องต้นได้ที่

https://casmetals.com/industrial-valve-without-drawing/

การผลิตจากตัวอย่างไม่สามารถรับรองได้โดยอัตโนมัติว่าวัสดุเดิมคือ SUS431 หรือมีสมบัติตรงกับชิ้นงานใหม่ทุกประการ หากไม่มีเอกสารวัสดุเดิม อาจต้องพิจารณาการวิเคราะห์วัสดุหรือกำหนดสเปกใหม่ตามสภาพใช้งานและข้อกำหนดของลูกค้า

งานกลึงและ Machining Allowance

ตัวเรือนและชิ้นส่วนวาล์วมักมีพื้นที่ที่ต้องกลึงหลังการหล่อ เช่น

  • หน้าแปลน
  • รูเพลาและแนวแกน
  • ผิวประกบระหว่างตัวเรือนกับฝาครอบ
  • ร่องซีลและปะเก็น
  • พื้นที่ติดตั้งบ่าวาล์ว
  • ผิวสัมผัสของจานวาล์ว
  • รูยึดและตำแหน่งประกอบ

แบบผลิตต้องเผื่อเนื้อสำหรับงานกลึงให้เหมาะกับขนาด รูปทรง กระบวนการหล่อ และตำแหน่งอ้างอิง หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงผิวสมบูรณ์ แต่หากเผื่อมากเกินความจำเป็นจะเพิ่มเวลาและปริมาณงานกลึง

แนวทางพิจารณาเนื้อเผื่อกลึงสามารถศึกษาได้ที่

https://casmetals.com/machining-allowance-guide/

การตรวจสอบคุณภาพชิ้นส่วนวาล์ว

แผนตรวจสอบควรกำหนดตามหน้าที่และความเสี่ยงของชิ้นส่วน ไม่ควรใช้รายการตรวจเดียวกันกับวาล์วทุกประเภท ขอบเขตอาจประกอบด้วยการตรวจสภาพผิว มิติ องค์ประกอบทางเคมี ความแข็ง สมบัติเชิงกล หรืองานตรวจสอบแบบไม่ทำลาย ทั้งนี้ขึ้นอยู่กับมาตรฐาน แบบ และข้อตกลงก่อนผลิต

บริเวณที่ควรให้ความสำคัญ ได้แก่

  • พื้นที่เปลี่ยนความหนา
  • จุดต่อระหว่างตัวเรือนกับหน้าแปลน
  • บริเวณรอบช่องทางไหล
  • ผิวที่ต้องกลึง
  • แนวประกบและแนวแกน
  • บริเวณรับแรงหรือรับความดัน
  • พื้นที่สัมผัสระหว่างชิ้นส่วนภายใน

ข้อมูลภาพรวมการวางแผนควบคุมคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality-control-guide/

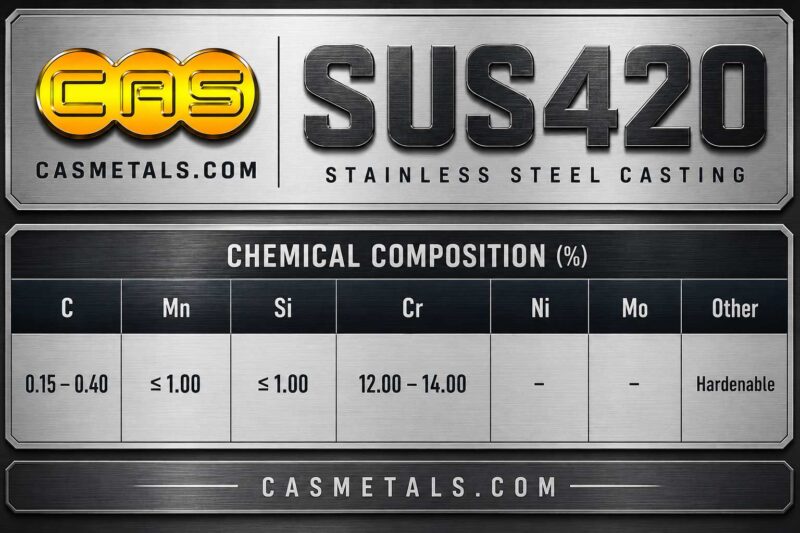
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS420 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
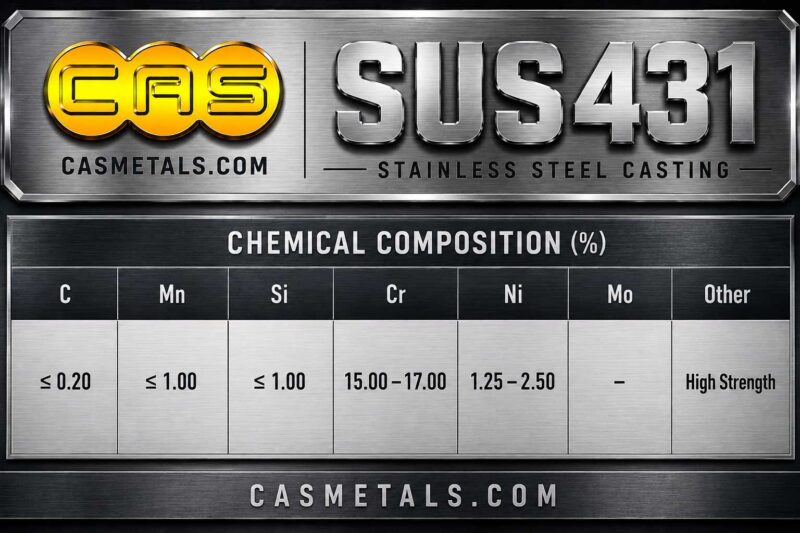
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS431 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
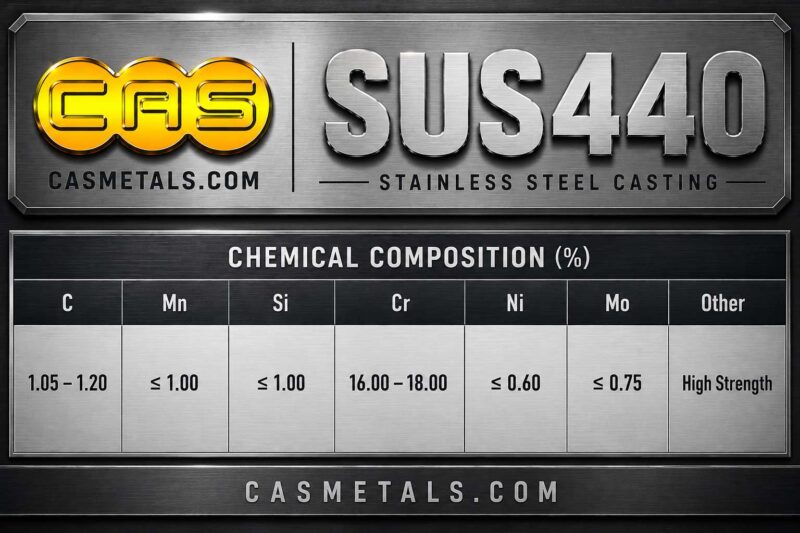
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS440 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
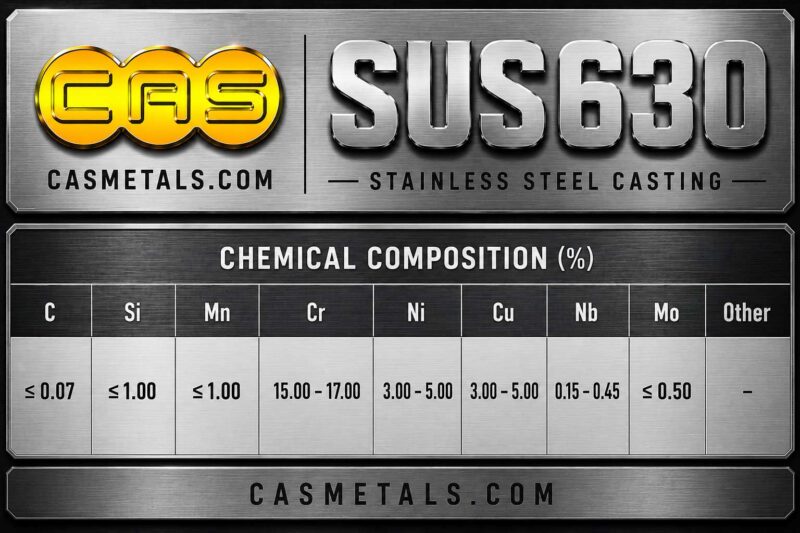
ตารางส่วนผสมทางเคมีสแตนเลสหล่อ SUS630 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Cu Nb และองค์ประกอบทางเคมีตามมาตรฐาน JIS และ ASTM
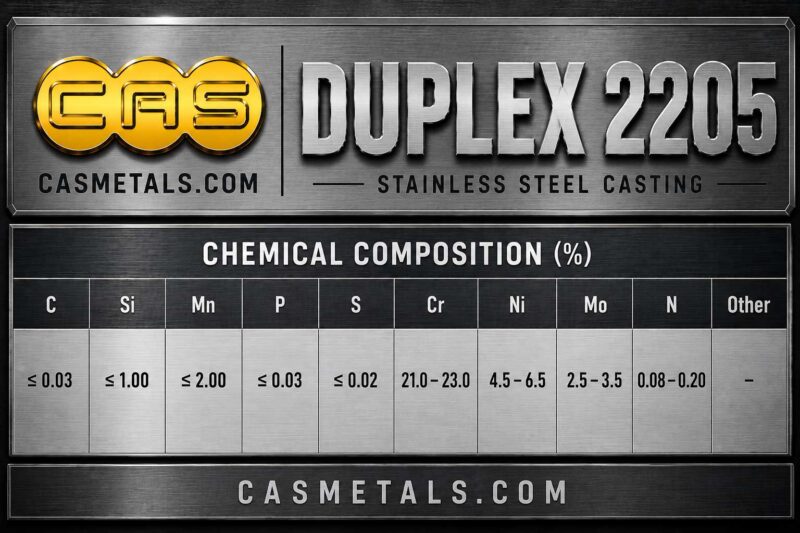
ตารางส่วนผสมทางเคมีสแตนเลสดูเพล็กซ์ DUPLEX 2205 สำหรับงานอุตสาหกรรม แสดงค่า C Mn Si Cr Ni Mo N และองค์ประกอบทางเคมีตามมาตรฐาน ASTM และ UNS

ข้อมูลที่ต้องใช้สำหรับประเมินราคา

ราคาของงานรับหล่อวาล์ว สแตนเลส SUS431 ไม่สามารถพิจารณาจากน้ำหนักชิ้นงานเพียงอย่างเดียว เพราะยังขึ้นอยู่กับรูปทรง ขนาด จำนวน แบบหล่อ แกนทราย การอบชุบ งานกลึง และข้อกำหนดการตรวจสอบ

ข้อมูลสำหรับขอราคาควรประกอบด้วย

  1. แบบหรือตัวอย่างชิ้นงาน
  2. ชนิดและหน้าที่ของวาล์ว
  3. มาตรฐานวัสดุที่ต้องการ
  4. ขนาดสำเร็จและน้ำหนักโดยประมาณ
  5. จำนวนต่อครั้งและจำนวนที่คาดว่าจะใช้
  6. พื้นที่ที่ต้องกลึง
  7. ข้อกำหนดการอบชุบ
  8. วิธีตรวจสอบและเอกสารที่ต้องการ
  9. ของไหล ความดัน อุณหภูมิ และสภาพการกัดกร่อน
  10. เป้าหมายการใช้งานหรือปัญหาของชิ้นส่วนเดิม

รายการตรวจสอบสำหรับจัดทำ RFQ งานวาล์วสามารถดูได้ที่

https://casmetals.com/industrial-valve-rfq-checklist/

เมื่อรวบรวมข้อมูลพร้อมแล้ว สามารถส่งรายละเอียดเพื่อให้ CASMETALS ตรวจสอบความเหมาะสมและประเมินราคาได้ที่

https://casmetals.com/request-for-quote/

ปัจจัยที่ CASMETALS ต้องตรวจสอบก่อนรับผลิต

CASMETALS จะพิจารณาความเป็นไปได้จากข้อมูลจริงของแต่ละโครงการ โดยเฉพาะวัสดุ ขนาด รูปทรง ปริมาณ งานกลึง การอบชุบ และข้อกำหนดการตรวจสอบ การรับหล่อวาล์ว สแตนเลส SUS431 จึงต้องผ่านการทบทวนข้อมูลก่อนยืนยันแนวทางผลิต

ประเด็นที่ต้องพิจารณาร่วมกัน ได้แก่

  • SUS431 ตรงตามมาตรฐานที่ลูกค้าระบุหรือไม่
  • รูปทรงเหมาะกับกระบวนการหล่อหรือจำเป็นต้องปรับแบบ
  • บริเวณหนาและบางมีความเสี่ยงต่อข้อบกพร่องหรือไม่
  • ต้องใช้แบบใหม่หรือสามารถพัฒนาจากแบบเดิม
  • ต้องอบชุบก่อนหรือหลังงานกลึงขั้นใด
  • ค่าคลาดเคลื่อนใดจำเป็นต่อการประกอบจริง
  • ต้องตรวจสอบคุณภาพระดับใด
  • ชิ้นส่วนใหม่ต้องทำงานร่วมกับวัสดุคู่สัมผัสชนิดใด

การส่งแบบ ตัวอย่าง และรายละเอียดการใช้งานครบถ้วนจะช่วยให้การประเมินรับหล่อตัวเรือนและชิ้นส่วนวาล์วสแตนเลส SUS431 มีความชัดเจน ลดความคลาดเคลื่อนในการเสนอราคา และช่วยกำหนดขอบเขตการผลิตให้ตรงกับความต้องการของโรงงาน

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. รับหล่อวาล์ว สแตนเลส SUS431 เหมาะกับงานอุตสาหกรรมประเภทใด

บริการรับหล่อวาล์ว สแตนเลส SUS431 เหมาะกับการผลิตตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว บ่าวาล์ว และชิ้นส่วนภายในที่ลูกค้ากำหนดให้ใช้วัสดุ SUS431 โดยเฉพาะ รวมถึงงานสร้างอะไหล่ทดแทนสำหรับวาล์วที่เลิกผลิตหรือไม่สามารถจัดซื้อชิ้นส่วนสำเร็จรูปได้

SUS431 เป็นสแตนเลสกลุ่มมาร์เทนซิติกที่สมบัติของวัสดุสัมพันธ์กับสภาพการหล่อและการอบชุบความร้อนอย่างมาก การเลือกใช้จึงต้องพิจารณาความแข็งแรง ความแข็ง ความเหนียว ความต้านทานการสึกหรอ และความต้านทานการกัดกร่อนตามสภาพใช้งานจริง ไม่ควรเลือกเพียงเพราะชิ้นส่วนเดิมระบุคำว่า “สแตนเลส”

ก่อนผลิตต้องตรวจสอบชนิดของไหล ความดัน อุณหภูมิ สารเคมี ความถี่ในการเปิด–ปิด รูปแบบแรงกระแทก วัสดุคู่สัมผัส และข้อกำหนดตามมาตรฐานของลูกค้า ข้อมูลพื้นฐานเกี่ยวกับงานหล่อ SUS431 สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/stainless-steel-casting-sus431/

ส่วนแนวทางสั่งผลิตวาล์วอุตสาหกรรมตามแบบหรือตัวอย่างสามารถดูได้ที่

https://casmetals.com/custom-industrial-valve-casting-guide/

2. สามารถรับหล่อตัวเรือนวาล์ว SUS431 ตามแบบลูกค้าได้หรือไม่

สามารถประเมินการรับหล่อตัวเรือนวาล์ว SUS431 ตามแบบลูกค้าได้ โดยแบบควรระบุขนาดสำเร็จ วัสดุ มาตรฐานที่อ้างอิง พื้นที่กลึง ค่าคลาดเคลื่อน จุดอ้างอิง รูปแบบหน้าแปลน ตำแหน่งรู ช่องทางไหล และข้อกำหนดการตรวจสอบให้ชัดเจน

ตัวเรือนวาล์วมีรูปทรงที่ซับซ้อนกว่าชิ้นงานตันทั่วไป เนื่องจากมีช่องทางไหล ผนังหลายระดับ หน้าแปลน และบริเวณประกอบกับชิ้นส่วนอื่น การออกแบบงานหล่อต้องพิจารณาความต่อเนื่องของความหนา ตำแหน่งแกนทราย การป้อนน้ำโลหะ และพื้นที่ที่ต้องเผื่อสำหรับงานกลึง หากแบบมีเฉพาะขนาดสำเร็จ อาจต้องพิจารณาปรับเป็นแบบสำหรับการผลิตงานหล่อก่อน

รายละเอียดเกี่ยวกับการผลิตตัวเรือนวาล์วตามความต้องการสามารถศึกษาได้ที่

https://casmetals.com/valve-body-casting/

3. CASMETALS รับหล่อฝาครอบวาล์ว SUS431 ด้วยหรือไม่

สามารถส่งแบบหรือตัวอย่างฝาครอบวาล์ว SUS431 ให้ CASMETALS ตรวจสอบความเป็นไปได้ในการผลิตได้ ฝาครอบวาล์วเป็นชิ้นส่วนที่ต้องประกอบกับตัวเรือนและอาจเกี่ยวข้องกับแนวแกนของก้านวาล์ว ซีล ปะเก็น หรือชุดยึด จึงต้องควบคุมความสัมพันธ์ของตำแหน่งประกอบอย่างเหมาะสม

ข้อมูลสำคัญประกอบด้วยขนาดหน้าแปลน ตำแหน่งรูยึด แนวศูนย์กลาง พื้นที่ติดตั้งซีล ขนาดสำเร็จหลังกลึง และลักษณะการรับแรง หากผลิตจากตัวอย่างเก่า ต้องตรวจสอบว่าชิ้นงานเดิมมีการสึก บิดงอ กัดกร่อน หรือผ่านการซ่อมมาก่อนหรือไม่ เพราะการคัดลอกขนาดจากตัวอย่างโดยตรงอาจทำให้ชิ้นงานใหม่ไม่ตรงกับขนาดออกแบบเดิม

ข้อมูลเกี่ยวกับการผลิตฝาครอบวาล์วตามแบบหรือตัวอย่างสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/valve-bonnet-casting/

4. สามารถผลิตจานวาล์ว SUS431 เพื่อทดแทนของเดิมได้หรือไม่

สามารถประเมินการผลิตจานวาล์ว SUS431 เพื่อเป็นอะไหล่ทดแทนได้ แต่ต้องตรวจสอบรูปทรง ผิวสัมผัส แนวประกอบ ความสมดุล ขนาดหลังกลึง และวัสดุคู่สัมผัสร่วมกัน จานวาล์วมีหน้าที่ควบคุมหรือปิดกั้นการไหล ความคลาดเคลื่อนของรูปทรงและตำแหน่งผิวสัมผัสจึงอาจส่งผลต่อการปิดสนิทและการทำงานของวาล์ว

หากจานวาล์วเดิมเสียหายจากการสึก การกัดกร่อน การแตกร้าว หรือการกระแทก ควรวิเคราะห์สาเหตุก่อนกำหนดให้ผลิตด้วยวัสดุและความแข็งเดิม การเพิ่มความแข็งเพียงอย่างเดียวอาจไม่ได้แก้ปัญหา หากความเสียหายเกิดจากวัสดุคู่สัมผัส การเยื้องศูนย์ การสั่น การกัดกร่อนเฉพาะจุด หรือสภาพของไหลที่เปลี่ยนไป

รายละเอียดเกี่ยวกับชิ้นงานจานวาล์วหล่อสามารถศึกษาได้ที่

https://casmetals.com/valve-disc-casting/

5. SUS431 เหมาะสำหรับผลิตบ่าวาล์วทุกประเภทหรือไม่

SUS431 ไม่ควรถูกระบุว่าเหมาะกับบ่าวาล์วทุกประเภทโดยไม่มีข้อมูลสภาพใช้งาน แม้วัสดุจะสามารถพัฒนาความแข็งผ่านกระบวนการอบชุบได้ แต่ความเหมาะสมยังขึ้นอยู่กับชนิดของไหล อุณหภูมิ ความดัน จำนวนรอบการเปิด–ปิด วัสดุจานวาล์ว การหล่อลื่น การกัดกร่อน และรูปแบบการสึก

บ่าวาล์วและจานวาล์วเป็นวัสดุคู่สัมผัส การกำหนดความแข็งของชิ้นส่วนทั้งสองต้องเหมาะสมต่อกัน หากเลือกความแข็งไม่สัมพันธ์กัน อาจเกิดการขูดติด การสึกเฉพาะจุด หรือความเสียหายที่ผิวสัมผัสได้ นอกจากนี้ยังต้องพิจารณาว่าบ่าวาล์วเป็นชิ้นหล่อแยก ชิ้นสวม หรือเป็นส่วนหนึ่งของตัวเรือน เพราะรูปแบบการผลิตและการควบคุมขนาดแตกต่างกัน

ข้อมูลเกี่ยวกับการผลิตบ่าวาล์วสามารถดูเพิ่มเติมได้ที่

https://casmetals.com/valve-seat-casting/

6. ชุด Trim ของวาล์วสามารถใช้ SUS431 ทุกชิ้นได้หรือไม่

ไม่ควรกำหนดให้ชิ้นส่วนทุกชิ้นในชุด Trim ใช้ SUS431 โดยอัตโนมัติ เพราะชิ้นส่วนแต่ละรายการอาจทำหน้าที่และรับสภาพการทำงานต่างกัน บางชิ้นต้องการความแข็งและความต้านทานการสึก ขณะที่บางชิ้นอาจต้องการความเหนียว ความต้านทานการกัดกร่อน หรือความสามารถในการทำงานร่วมกับซีลและวัสดุคู่สัมผัส

การเลือกวัสดุควรแยกพิจารณาตามหน้าที่ของจานวาล์ว บ่าวาล์ว ก้านวาล์ว ปลั๊ก แหวน และชิ้นส่วนควบคุมการไหล รวมถึงตรวจสอบว่าลูกค้ากำหนดมาตรฐานวัสดุ สภาพการอบชุบ ความแข็ง และวิธีตรวจรับไว้อย่างไร การใช้ชื่อเกรดเดียวกันไม่ได้หมายความว่าทุกชิ้นต้องผ่านกระบวนการผลิตและการอบชุบแบบเดียวกัน

ข้อมูลเกี่ยวกับชิ้นส่วนภายในวาล์วสามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/valve-trim-casting/

7. หากมีแบบวาล์วอยู่แล้ว ต้องส่งข้อมูลอะไรเพื่อรับหล่อวาล์ว SUS431

หากมีแบบอยู่แล้ว ควรส่งแบบที่แสดงขนาดสำเร็จ วัสดุ มาตรฐาน ค่าคลาดเคลื่อน จุดอ้างอิง ตำแหน่งกลึง และข้อกำหนดตรวจสอบอย่างครบถ้วน หากมีไฟล์สามมิติ แบบประกอบ หรือข้อมูลชิ้นส่วนคู่ประกบ ควรส่งมาพร้อมกันเพื่อช่วยตรวจสอบความสัมพันธ์ของรูปทรง

ข้อมูลที่ควรระบุเพิ่มเติม ได้แก่ จำนวนที่ต้องการ น้ำหนักโดยประมาณ สภาพใช้งาน ชนิดของไหล ความดัน อุณหภูมิ กระบวนการอบชุบ งานกลึง และเอกสารตรวจสอบที่ต้องการ หากแบบเดิมจัดทำขึ้นสำหรับชิ้นงานสำเร็จ อาจต้องเพิ่มเนื้อเผื่อกลึง การเผื่อจากกระบวนการผลิต และรายละเอียดที่จำเป็นสำหรับงานหล่อก่อนเริ่มทำแบบผลิต

รายละเอียดบริการรับผลิตงานหล่อจากแบบสามารถดูได้ที่

https://casmetals.com/casting-from-drawing/

8. ไม่มีแบบ มีเพียงวาล์วตัวอย่าง สามารถรับหล่อชิ้นส่วน SUS431 ได้หรือไม่

หากไม่มีแบบ สามารถส่งวาล์วหรือชิ้นส่วนตัวอย่างให้ CASMETALS ตรวจสอบเบื้องต้นได้ แต่ความสามารถในการผลิตขึ้นอยู่กับสภาพตัวอย่าง ความสมบูรณ์ของรูปทรง ขนาด ความซับซ้อน และข้อมูลการใช้งานที่ลูกค้ามี

ตัวอย่างเก่าอาจผ่านการสึก กัดกร่อน บิดตัว แตกร้าว เชื่อมซ่อม หรือกลึงแก้ไขมาก่อน จึงไม่ควรนำทุกขนาดไปสร้างชิ้นงานใหม่โดยตรง ต้องแยกให้ออกว่าส่วนใดเป็นขนาดออกแบบเดิม ส่วนใดเป็นความเสียหายจากการใช้งาน และส่วนใดต้องปรับเพื่อให้ประกอบกับเครื่องจักรเดิมได้

นอกจากนี้ การดูจากตัวอย่างเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าชิ้นงานเดิมเป็น SUS431 หรือมีสภาพการอบชุบแบบใด หากไม่มีเอกสารวัสดุ อาจต้องวิเคราะห์หรือกำหนดข้อกำหนดวัสดุใหม่ก่อนผลิต รายละเอียดบริการผลิตจากตัวอย่างสามารถดูได้ที่

https://casmetals.com/casting-from-sample/

9. Reverse Engineering ช่วยการผลิตอะไหล่วาล์ว SUS431 อย่างไร

Reverse Engineering ช่วยสร้างข้อมูลทางวิศวกรรมจากวาล์วหรือชิ้นส่วนเดิมในกรณีที่ไม่มีแบบ โดยอาจครอบคลุมการวัดขนาด บันทึกรูปทรง ตรวจสอบจุดอ้างอิง วิเคราะห์ตำแหน่งประกอบ และสร้างแบบสำหรับการผลิตชิ้นงานใหม่

กระบวนการนี้ไม่ได้หมายถึงการคัดลอกตัวอย่างทุกจุดโดยไม่วิเคราะห์ เพราะชิ้นส่วนที่ผ่านการใช้งานอาจมีความเสียหายสะสม จำเป็นต้องประเมินพื้นที่สึก ผิวที่เคยกลึง แนวศูนย์กลาง ร่องซีล หน้าแปลน และระยะประกอบกับชิ้นส่วนอื่นก่อนกำหนดขนาดใหม่

สำหรับงานรับหล่อวาล์ว สแตนเลส SUS431 การทำ Reverse Engineering ควรดำเนินควบคู่กับการตรวจสอบวัสดุ สภาพใช้งาน และสาเหตุที่อะไหล่เดิมเสียหาย เพื่อป้องกันไม่ให้ชิ้นงานใหม่ทำซ้ำปัญหาเดิม ข้อมูลเพิ่มเติมเกี่ยวกับกระบวนการนี้สามารถดูได้ที่

https://casmetals.com/reverse-engineering/

10. ถ้าไม่มีทั้งแบบและข้อมูลวัสดุเดิม ควรเริ่มต้นอย่างไร

ควรเริ่มจากส่งภาพถ่าย ตัวอย่างจริง ขนาดโดยประมาณ ตำแหน่งติดตั้ง ชนิดวาล์ว และข้อมูลสภาพใช้งานให้ผู้ผลิตตรวจสอบก่อน ไม่ควรระบุ SUS431 จากการคาดเดาหรือจากลักษณะภายนอกของชิ้นงาน เพราะสแตนเลสหลายเกรดอาจมีลักษณะคล้ายกัน แต่สมบัติและการตอบสนองต่อการอบชุบแตกต่างกัน

ข้อมูลที่ช่วยในการประเมิน ได้แก่ ชนิดของไหล ความดัน อุณหภูมิ รอบการเปิด–ปิด สภาพการกัดกร่อน ลักษณะความเสียหาย และวัสดุของชิ้นส่วนคู่ประกอบ หากมีบันทึกการซ่อม ใบรับรองวัสดุเก่า คู่มือเครื่องจักร หรือหมายเลขอะไหล่ ควรส่งมาพร้อมกัน

การผลิตจากตัวอย่างไม่สามารถรับรองวัสดุหรือสมบัติเดิมได้จนกว่าจะมีข้อมูลสนับสนุนเพียงพอ รายการข้อมูลสำหรับสั่งผลิตชิ้นส่วนวาล์วที่ไม่มีแบบสามารถตรวจสอบได้ที่

https://casmetals.com/industrial-valve-without-drawing/

11. การอบชุบความร้อนจำเป็นต่อชิ้นส่วนวาล์ว SUS431 หรือไม่

ความจำเป็นและรายละเอียดของการอบชุบความร้อนต้องพิจารณาตามมาตรฐานวัสดุ สภาพชิ้นงานหลังหล่อ สมบัติที่ต้องการ และหน้าที่ของชิ้นส่วน เนื่องจาก SUS431 เป็นสแตนเลสมาร์เทนซิติก สมบัติด้านความแข็ง ความแข็งแรง และความเหนียวมีความสัมพันธ์กับกระบวนการอบชุบอย่างมีนัยสำคัญ

อย่างไรก็ตาม ไม่ควรกำหนดกระบวนการจากชื่อเกรดเพียงอย่างเดียว ตัวเรือนวาล์ว ฝาครอบวาล์ว จานวาล์ว และบ่าวาล์วมีรูปทรงและความหนาต่างกัน ความเร็วในการให้ความร้อน การเย็นตัว และความเสี่ยงต่อการบิดหรือแตกร้าวจึงแตกต่างกันด้วย

ก่อนผลิตควรกำหนดมาตรฐาน สภาพการอบชุบ สมบัติเป้าหมาย จุดตรวจวัด และลำดับระหว่างการอบชุบกับงานกลึงให้ชัดเจน ข้อมูลพื้นฐานเกี่ยวกับการอบชุบชิ้นงานหล่อสามารถศึกษาได้ที่

https://casmetals.com/heat-treatment-guide/

12. ต้องเผื่อเนื้อสำหรับงานกลึงวาล์ว SUS431 เท่าใด

ไม่ควรกำหนดเนื้อเผื่อกลึงเป็นค่าตายตัวสำหรับวาล์ว SUS431 ทุกชิ้น เพราะปริมาณเนื้อเผื่อขึ้นอยู่กับขนาด รูปทรง วิธีหล่อ ตำแหน่งผิว ความสามารถในการเข้าถึงของเครื่องมือ และค่าคลาดเคลื่อนที่ต้องการหลังกลึง

บริเวณที่มักต้องพิจารณาเนื้อเผื่อ ได้แก่ หน้าแปลน ผิวประกบตัวเรือนกับฝาครอบ รูเพลา แนวแกน ร่องซีล ตำแหน่งติดตั้งบ่าวาล์ว และผิวสัมผัสของจานวาล์ว หากเผื่อน้อยเกินไปอาจกลึงไม่ถึงเนื้อดีหรือไม่สามารถแก้ความคลาดเคลื่อนจากกระบวนการหล่อได้ แต่หากเผื่อมากเกินไปจะเพิ่มปริมาณงานกลึงและการสูญเสียวัสดุ

การกำหนดเนื้อเผื่อจึงควรทำจากแบบชิ้นงานจริงและลำดับการจับยึดในการกลึง แนวทางเกี่ยวกับ Machining Allowance สามารถศึกษาเพิ่มเติมได้ที่

https://casmetals.com/machining-allowance-guide/

13. งานหล่อวาล์ว SUS431 ควรตรวจสอบคุณภาพด้านใดบ้าง

ขอบเขตการตรวจสอบต้องกำหนดตามหน้าที่ ความเสี่ยง มาตรฐาน และข้อตกลงของแต่ละโครงการ ไม่ควรใช้รายการตรวจเดียวกันกับวาล์วทุกประเภท โดยทั่วไปอาจพิจารณาการตรวจสภาพผิว มิติ องค์ประกอบทางเคมี ความแข็ง สมบัติเชิงกล และการตรวจสอบแบบไม่ทำลายตามความจำเป็น

สำหรับตัวเรือนวาล์วควรให้ความสำคัญกับบริเวณเปลี่ยนความหนา รอบช่องทางไหล จุดเชื่อมต่อกับหน้าแปลน และพื้นที่ที่ต้องกลึง ส่วนจานวาล์ว บ่าวาล์ว และชุด Trim ควรตรวจสอบผิวสัมผัส แนวศูนย์กลาง และความสัมพันธ์กับชิ้นส่วนคู่ประกอบ

วิธีตรวจ เกณฑ์ยอมรับ ตำแหน่งทดสอบ และเอกสารรายงานควรตกลงก่อนผลิต เพราะการกำหนดเพิ่มเติมภายหลังอาจกระทบแผนการผลิตและราคา แนวทางวางแผนตรวจสอบคุณภาพงานหล่อสามารถดูได้ที่

https://casmetals.com/quality–control-guide/

14. ต้องส่งข้อมูลอะไรเพื่อขอราคารับหล่อวาล์ว สแตนเลส SUS431

ข้อมูลสำหรับขอราคาควรประกอบด้วยแบบหรือตัวอย่าง ชนิดวาล์ว มาตรฐานวัสดุ ขนาดสำเร็จ จำนวนที่ต้องการ พื้นที่กลึง กระบวนการอบชุบ และข้อกำหนดการตรวจสอบ หากมีข้อมูลน้ำหนักชิ้นงาน แบบประกอบ และสภาพใช้งาน ควรส่งมาพร้อมกัน

ข้อมูลสภาพใช้งานที่สำคัญ ได้แก่ ชนิดของไหล ความดัน อุณหภูมิ สารเคมี ลักษณะการกัดกร่อน ความถี่ในการเปิด–ปิด และวัสดุคู่สัมผัส หากเป็นอะไหล่ทดแทน ควรอธิบายสาเหตุที่เปลี่ยนชิ้นส่วนและลักษณะความเสียหายของอะไหล่เดิมด้วย

ราคางานหล่อไม่ควรคำนวณจากน้ำหนักเพียงอย่างเดียว เพราะยังเกี่ยวข้องกับความซับซ้อนของแบบ แบบหล่อ แกนทราย จำนวนผลิต งานกลึง การอบชุบ และแผนตรวจสอบ รายการตรวจสอบข้อมูล RFQ สำหรับงานวาล์วสามารถดูได้ที่

https://casmetals.com/industrial-valve-rfq-checklist/

15. CASMETALS สามารถเสนอราคาและยืนยันการผลิตวาล์ว SUS431 ได้ทันทีหรือไม่

CASMETALS ต้องตรวจสอบข้อมูลทางวิศวกรรมและความเป็นไปได้ของงานก่อนเสนอราคาและยืนยันขอบเขตการผลิต เนื่องจากงานรับหล่อวาล์ว สแตนเลส SUS431 แต่ละรายการมีรูปทรง ขนาด จำนวน งานกลึง การอบชุบ และข้อกำหนดตรวจสอบแตกต่างกัน

หากลูกค้าระบุเพียงชื่อชิ้นส่วนและเกรดวัสดุ แต่ไม่มีแบบ ตัวอย่าง หรือข้อมูลสภาพใช้งาน จะยังไม่เพียงพอสำหรับการประเมินอย่างเหมาะสม ควรส่งข้อมูลให้ครบที่สุด โดยเฉพาะมาตรฐานวัสดุ ขนาดสำเร็จ พื้นที่กลึง จำนวนผลิต ชนิดของไหล ความดัน อุณหภูมิ และเอกสารตรวจรับที่ต้องการ

เมื่อได้รับข้อมูลแล้ว CASMETALS จะตรวจสอบความเหมาะสมของวัสดุ รูปทรง กระบวนการผลิต และขอบเขตงานก่อนจัดทำข้อเสนอ ลูกค้าสามารถส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS