banner bg

รับหล่อใบพัดปั๊มสแตนเลส SUS431 สำหรับของไหลอุตสาหกรรม

CASMETALS ให้บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS431 สำหรับงานซ่อมบำรุง งานผลิตอะไหล่ทดแทน และงานสั่งผลิตตามข้อกำหนดของโรงงาน ลูกค้าสามารถส่งแบบวิศวกรรม ตัวอย่างใบพัดเดิม สเปกวัสดุ ขนาด จำนวน และข้อมูลของไหล เพื่อใช้ประเมินความเหมาะสมก่อนผลิตและเสนอราคา

ใบพัดปั๊มเป็นชิ้นส่วนหมุนที่ส่งพลังงานจากต้นกำลังไปยังของไหล ประสิทธิภาพและอายุใช้งานจึงไม่ได้ขึ้นอยู่กับชื่อเกรดวัสดุเพียงอย่างเดียว แต่เกี่ยวข้องกับรูปทรงใบพัด จำนวนครีบ ทางไหลของของเหลว ระยะห่างภายในปั๊ม สภาพผิว ความสมดุล การกัดกร่อน การสึกกร่อน และสภาวะการเดินเครื่องร่วมกัน

ผู้ที่ต้องการทำความเข้าใจหน้าที่และส่วนประกอบพื้นฐานของใบพัดปั๊ม สามารถศึกษาข้อมูลเพิ่มเติมได้ที่:

https://casmetals.com/what-is-pump-impeller/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

งานหล่อใบพัดปั๊ม SUS431 เหมาะกับความต้องการแบบใด

บริการรับหล่อใบพัดปั๊ม สแตนเลส SUS431 เหมาะสำหรับโรงงานที่ต้องการผลิตใบพัดใหม่ตามแบบ สร้างอะไหล่ทดแทนจากตัวอย่าง หรือจัดหาอะไหล่สำหรับปั๊มที่หยุดผลิตแล้ว โดยเฉพาะกรณีที่อะไหล่มาตรฐานจากผู้ผลิตเดิมหาได้ยาก ระยะเวลาจัดหานาน หรือจำเป็นต้องพิจารณาวัสดุให้สัมพันธ์กับสภาพการใช้งานจริง

ตัวอย่างความต้องการที่สามารถส่งมาประเมิน ได้แก่

  • ผลิตใบพัดปั๊มตามแบบวิศวกรรม
  • ผลิตอะไหล่ทดแทนจากใบพัดเดิม
  • สร้างแบบจากตัวอย่างที่ชำรุดหรือสึกหรอ
  • ผลิตใบพัดสำหรับเครื่องจักรนำเข้า
  • ผลิตใบพัดจำนวนไม่มากสำหรับงานซ่อมบำรุง
  • ผลิตชิ้นงานหล่อพร้อมเผื่องานกลึง
  • ผลิตใบพัดพร้อมงานกลึงตามขนาดที่ตกลง
  • ตรวจสอบความเป็นไปได้ก่อนเปลี่ยนวัสดุเดิมเป็น SUS431

ภาพรวมบริการหล่อใบพัดปั๊มตามสั่งสามารถศึกษาได้จาก:

https://casmetals.com/custom-pump-impeller-casting-guide/

สำหรับใบพัดที่เป็นส่วนหนึ่งของชุดปั๊มอุตสาหกรรม ควรพิจารณาความสัมพันธ์กับเพลา ปลอกเพลา แหวนกันสึก ตัวเสื้อปั๊ม และชิ้นส่วนประกอบอื่นด้วย:

https://casmetals.com/industrial-pump-parts-casting/

ทำความเข้าใจสแตนเลส SUS431 ก่อนกำหนดวัสดุ

SUS431 เป็นชื่อเกรดสแตนเลสที่ผู้ใช้งานจำนวนหนึ่งระบุในแบบหรือเอกสารจัดซื้อ แต่การสั่งผลิตเป็นชิ้นงานหล่อต้องตรวจสอบมากกว่าชื่อเกรดบนเอกสาร เนื่องจากมาตรฐานของวัสดุแปรรูปและมาตรฐานของวัสดุหล่ออาจมีข้อกำหนดแตกต่างกัน

ก่อนรับรองว่าสามารถผลิตเป็น “ใบพัดปั๊มสแตนเลส SUS431” ได้ตามความต้องการ ควรตรวจสอบอย่างน้อยดังนี้

  • มาตรฐานและฉบับมาตรฐานที่ลูกค้าระบุ
  • ข้อกำหนดส่วนผสมทางเคมี
  • สมบัติเชิงกลที่ต้องการ
  • สภาพชิ้นงานหลังหล่อหรือหลังอบชุบ
  • ตำแหน่งเก็บตัวอย่างทดสอบ
  • วิธีและเกณฑ์การตรวจรับ
  • ความต้องการด้านความแข็ง
  • ความต้านทานการกัดกร่อนที่งานจริงต้องการ
  • ข้อกำหนดเพิ่มเติมจากผู้ผลิตปั๊มหรือเจ้าของโครงการ

ข้อมูลพื้นฐานเกี่ยวกับงานหล่อเกรด SUS431 สามารถใช้ประกอบการพิจารณาเบื้องต้นได้จาก:

https://casmetals.com/stainless-steel-casting-sus431/

สำหรับภาพรวมกระบวนการและขอบเขตงานหล่อสแตนเลส สามารถศึกษาได้ที่:

https://casmetals.com/stainless-casting/

CASMETALS จะไม่ยืนยันว่า SUS431 เหมาะกับของไหลทุกชนิดจากชื่อเกรดเพียงอย่างเดียว การพิจารณาขั้นสุดท้ายควรอาศัยข้อมูลทางวิศวกรรม สเปกที่ลูกค้ากำหนด และความสามารถของกระบวนการผลิตที่ใช้จริง

ต้องตรวจสอบของไหลก่อนเลือก SUS431

คำว่า “ของไหลอุตสาหกรรม” ครอบคลุมทั้งน้ำสะอาด น้ำเสีย สารละลาย ของเหลวที่มีอนุภาค น้ำมัน ของเหลวในกระบวนการผลิต และสารเคมีหลายประเภท วัสดุที่ใช้งานได้ดีกับของไหลชนิดหนึ่งจึงอาจไม่เหมาะกับอีกชนิดหนึ่ง

ข้อมูลที่ควรแจ้งก่อนประเมินวัสดุ ได้แก่

  • ชื่อและองค์ประกอบของของไหล
  • ความเข้มข้นของสารที่เกี่ยวข้อง
  • ค่า pH หรือช่วงสภาวะที่เปลี่ยนแปลง
  • อุณหภูมิใช้งานปกติและอุณหภูมิสูงสุด
  • การมีคลอไรด์ ตะกอน ทราย หรืออนุภาคแข็ง
  • ความเร็วรอบและช่วงการเดินเครื่อง
  • อัตราการไหลและแรงดัน
  • การเดินเครื่องต่อเนื่องหรือเป็นช่วง
  • ประวัติการกัดกร่อนหรือสึกหรอของใบพัดเดิม
  • อายุใช้งานของอะไหล่เดิม
  • วัสดุของตัวเสื้อปั๊ม เพลา และแหวนกันสึก

หากเป็นของไหลที่มีฤทธิ์กัดกร่อน ไม่ควรเลือก SUS431 โดยอาศัยคำว่า “สแตนเลส” เพียงอย่างเดียว ต้องเปรียบเทียบกับข้อกำหนดของระบบและประสบการณ์การใช้งานเดิมก่อนตัดสินใจ

      เก็บข้อมูลอะไหล่สำคัญเพื่อผลิตซ้ำได้เร็วขึ้น

     CASMETALS ช่วยวิเคราะห์และวางแนวทางสำหรับมาตรฐานอะไหล่ ให้เหมาะกับงานหล่ออุตสาหกรรมจริง

    • เหมาะกับมาตรฐานอะไหล่
    • ลดความเสี่ยงงานเสีย
    • ต่อยอดสู่ RFQ ได้

เลือกรูปแบบใบพัดให้ตรงกับปั๊มเดิม

ใบพัดปั๊มมีหลายรูปแบบ เช่น ใบพัดเปิด ใบพัดกึ่งเปิด และใบพัดปิด แต่ละแบบมีโครงสร้าง ทางไหล ความไวต่อสิ่งปนเปื้อน และข้อกำหนดด้านระยะห่างแตกต่างกัน การสร้างอะไหล่ทดแทนต้องรักษารูปทรงสำคัญให้สอดคล้องกับปั๊มเดิม

ข้อมูลเกี่ยวกับประเภทของใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้จาก:

https://casmetals.com/types-of-pump-impeller/

สำหรับใบพัดเปิด สามารถศึกษาลักษณะของชิ้นงานและแนวทางการสั่งผลิตได้ที่:

https://casmetals.com/open-impeller-casting/

สำหรับใบพัดกึ่งเปิด สามารถศึกษาข้อมูลได้ที่:

https://casmetals.com/semi-open-impeller-casting/

สำหรับใบพัดปิด ซึ่งมีทางไหลอยู่ระหว่างแผ่นปิดด้านหน้าและด้านหลัง สามารถศึกษาข้อมูลได้ที่:

https://casmetals.com/closed-impeller-casting/

การเปลี่ยนรูปแบบใบพัด จำนวนครีบ มุมครีบ เส้นผ่านศูนย์กลาง หรือทางไหลโดยไม่มีข้อมูลคำนวณรองรับ อาจส่งผลต่ออัตราการไหล แรงดัน โหลดของมอเตอร์ การสั่น และประสิทธิภาพของปั๊ม จึงควรผลิตตามแบบที่อนุมัติหรือถอดรายละเอียดจากตัวอย่างอย่างเป็นระบบ

รับหล่อใบพัดปั๊ม SUS431 ตามแบบ

กรณีมีแบบวิศวกรรม ควรส่งไฟล์ที่แสดงรายละเอียดครบถ้วนเท่าที่มี เช่น ขนาดเส้นผ่านศูนย์กลาง ความกว้างใบพัด จำนวนครีบ มุมครีบ ขนาดรูเพลา ร่องลิ่ม ทิศทางการหมุน พื้นผิวที่ต้องกลึง และค่าคลาดเคลื่อนของจุดประกอบ

บริการผลิตชิ้นงานหล่อตามแบบสามารถศึกษาเพิ่มเติมได้ที่:

https://casmetals.com/casting-from-drawing/

แบบสำหรับเสนอราคาควรระบุด้วยว่าขนาดใดเป็นขนาดหลังหล่อและขนาดใดเป็นขนาดหลังกลึง หากใช้แบบอะไหล่สำเร็จรูป จำเป็นต้องกำหนดเผื่อกลึงให้เหมาะสมกับรูปทรง กระบวนการหล่อ และตำแหน่งที่ต้องจับยึด

แนวทางเกี่ยวกับการเผื่อกลึงสามารถศึกษาได้จาก:

https://casmetals.com/machining-allowance-guide/

หากแบบยังไม่สมบูรณ์ ควรแจ้งจุดที่ต้องประกอบกับเพลา แหวนกันสึก ซีล หรือตัวเสื้อปั๊มให้ชัดเจน เพื่อป้องกันการตีความขนาดคลาดเคลื่อนระหว่างผู้ซื้อ ผู้ผลิต และผู้รับผิดชอบงานกลึง

รับผลิตใบพัดปั๊ม SUS431 จากตัวอย่าง

กรณีไม่มีแบบ สามารถส่งใบพัดเดิมมาประเมินเพื่อสร้างอะไหล่ทดแทนได้ กระบวนการนี้อาจประกอบด้วยการวัดขนาด ตรวจรูปทรง ระบุตำแหน่งสึกหรอ ประเมินขนาดเดิม และจัดทำข้อมูลสำหรับการผลิต

รายละเอียดบริการผลิตงานหล่อจากตัวอย่างสามารถศึกษาได้ที่:

https://casmetals.com/casting-from-sample/

หากต้องการเข้าใจกระบวนการสร้างข้อมูลทางวิศวกรรมจากอะไหล่เดิม สามารถดูรายละเอียดได้ที่:

https://casmetals.com/reverse-engineering/

การผลิตจากตัวอย่างมีข้อจำกัดสำคัญ เพราะชิ้นงานเดิมอาจสึก กัดกร่อน บิดงอ แตกร้าว หรือผ่านการซ่อมมาก่อน ขนาดที่ตรวจวัดได้จึงไม่จำเป็นต้องเป็นขนาดเดิมทั้งหมด นอกจากนี้ รูปลักษณ์ของชิ้นงานไม่สามารถยืนยันเกรดวัสดุและสมบัติเดิมได้โดยอัตโนมัติ

สำหรับกรณีไม่มีแบบ ควรเตรียมข้อมูลเพิ่มเติมตามแนวทางต่อไปนี้:

https://casmetals.com/pump-impeller-without-drawing/

ก่อนเริ่มผลิต ลูกค้าควรตรวจสอบและอนุมัติขนาดสำคัญ ทิศทางหมุน รูเพลา ร่องลิ่ม รูปทรงทางไหล และจุดประกอบกับปั๊ม เพื่อให้ชิ้นงานใหม่สัมพันธ์กับระบบเดิมมากที่สุด

ประเด็นสำคัญในการออกแบบงานหล่อใบพัด

ใบพัดปั๊มมีครีบ ทางไหล และส่วนความหนาที่เปลี่ยนแปลงตามรูปทรง จึงต้องพิจารณาความสามารถในการขึ้นแบบ การทำไส้แบบ การป้อนน้ำโลหะ การหดตัว และการทำความสะอาดชิ้นงานหลังหล่อ

ประเด็นที่ควรตรวจร่วมกัน ได้แก่

รูปทรงครีบและทางไหล

ครีบที่บาง ทางไหลแคบ หรือส่วนที่เข้าถึงยากอาจเพิ่มความซับซ้อนของแบบหล่อและไส้แบบ ต้องประเมินจากขนาดจริง ไม่ควรตัดสินจากภาพถ่ายเพียงอย่างเดียว

การเปลี่ยนความหนาของชิ้นงาน

บริเวณดุมใบพัด แผ่นปิด และจุดเชื่อมต่อกับครีบอาจมีความหนาต่างกัน การออกแบบกระบวนการต้องพิจารณาการแข็งตัวของแต่ละส่วนและความเสี่ยงของข้อบกพร่องภายใน

พื้นผิวที่ต้องกลึง

รูเพลา หน้าดุม ร่องลิ่ม และตำแหน่งประกอบควรกำหนดให้ชัดเจน พร้อมระบุค่าคลาดเคลื่อนและสภาพผิวที่ต้องการหลังกลึง

การถอดแบบและทำไส้แบบ

รูปทรงทางไหลภายในอาจต้องใช้ไส้แบบหลายชิ้น การแบ่งแนวแบบและการวางไส้แบบต้องควบคุมตำแหน่ง เพื่อไม่ให้ครีบหรือทางไหลคลาดจากแบบที่อนุมัติ

งานกลึงและการควบคุมขนาดหลังหล่อ

ใบพัดปั๊มหลังหล่ออาจต้องผ่านงานกลึงตามขอบเขตที่ลูกค้ากำหนด เช่น

  • กลึงรูเพลา
  • กลึงหน้าดุม
  • ทำร่องลิ่ม
  • กลึงขนาดเส้นผ่านศูนย์กลาง
  • กลึงพื้นผิวประกอบกับแหวนกันสึก
  • เจาะหรือทำเกลียวตามแบบ
  • ตรวจระยะเยื้องศูนย์ของจุดประกอบ

ใบพัดที่มีสต็อกเผื่อกลึงไม่เพียงพออาจไม่สามารถแก้ขนาดได้ ขณะที่การเผื่อมากเกินไปอาจเพิ่มน้ำหนักชิ้นงาน เวลาในการกลึง และปริมาณโลหะที่ต้องตัดออก ดังนั้นควรตกลงขอบเขตงานหล่อและงานกลึงก่อนเสนอราคา

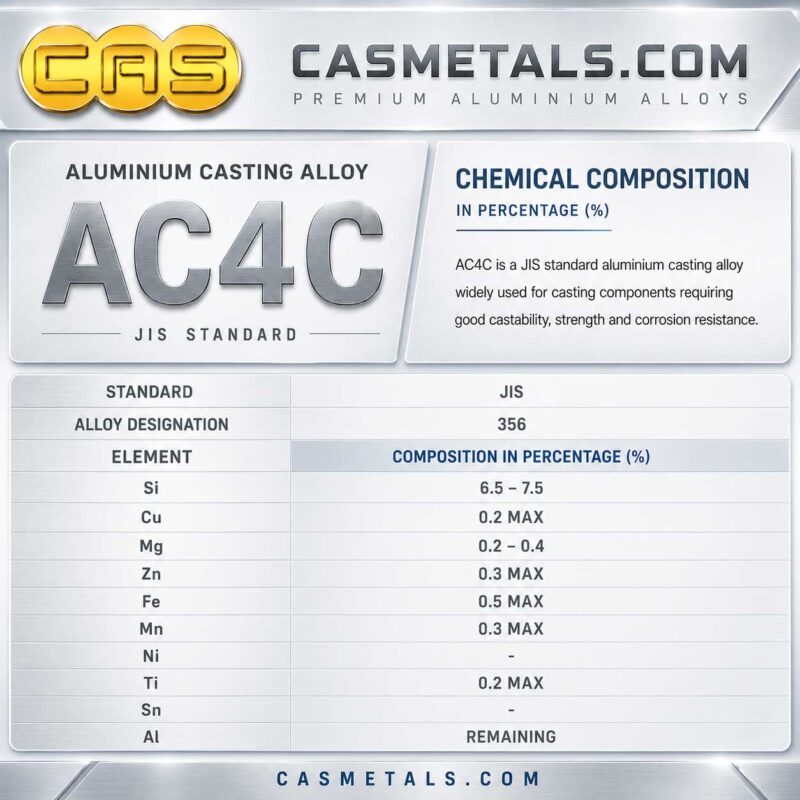
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC4C สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
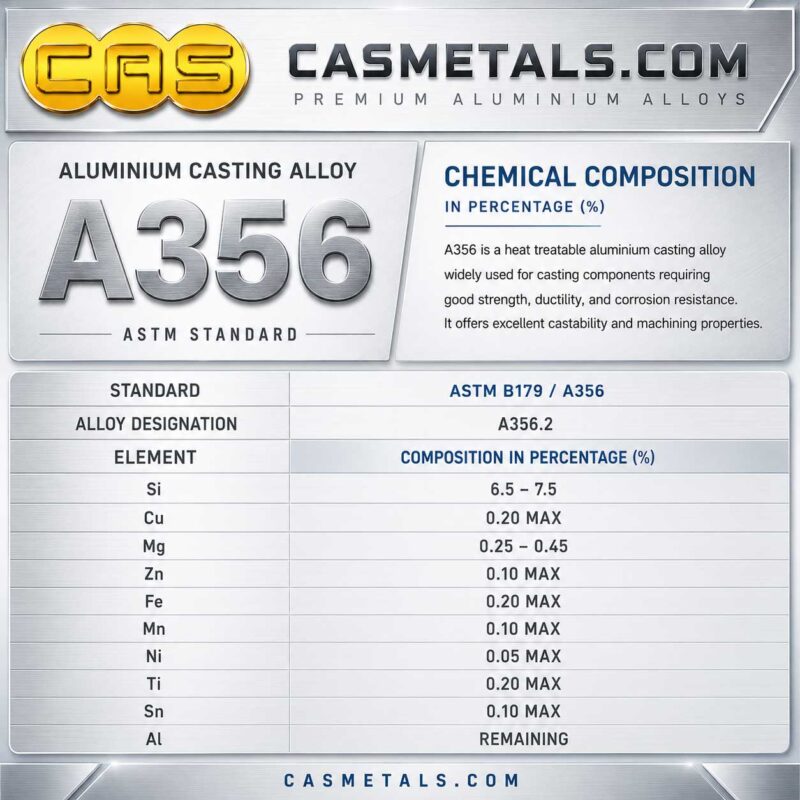
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ A356 สำหรับงานอุตสาหกรรม แสดงค่า Si Mg Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Casting
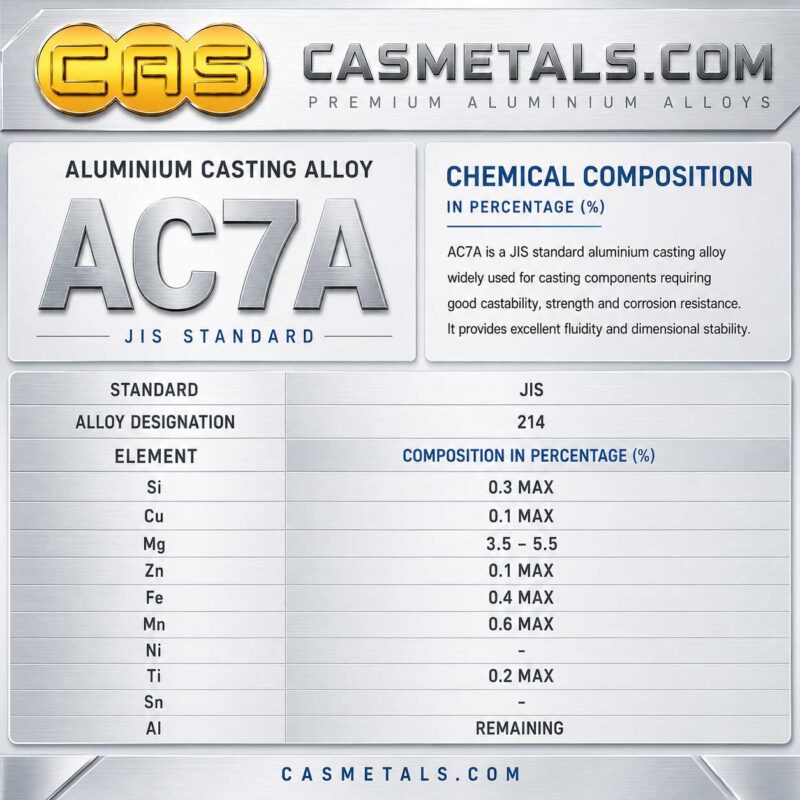
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ AC7A สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน JIS
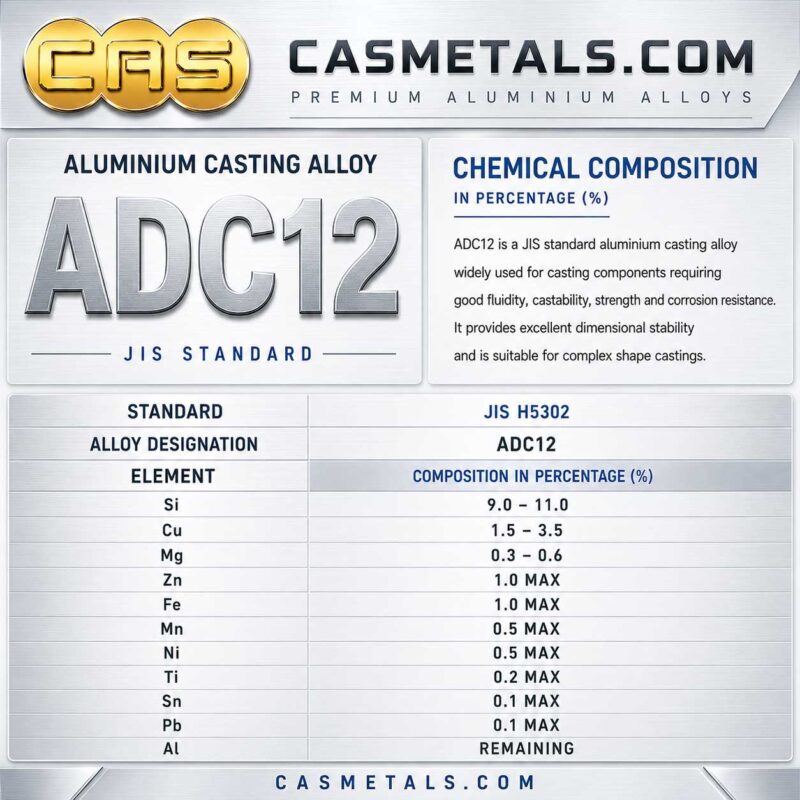
ตารางส่วนผสมทางเคมีอลูมิเนียมหล่อ ADC12 สำหรับงานอุตสาหกรรม แสดงค่า Si Cu Fe Zn Mg Mn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Die Casting Alloy
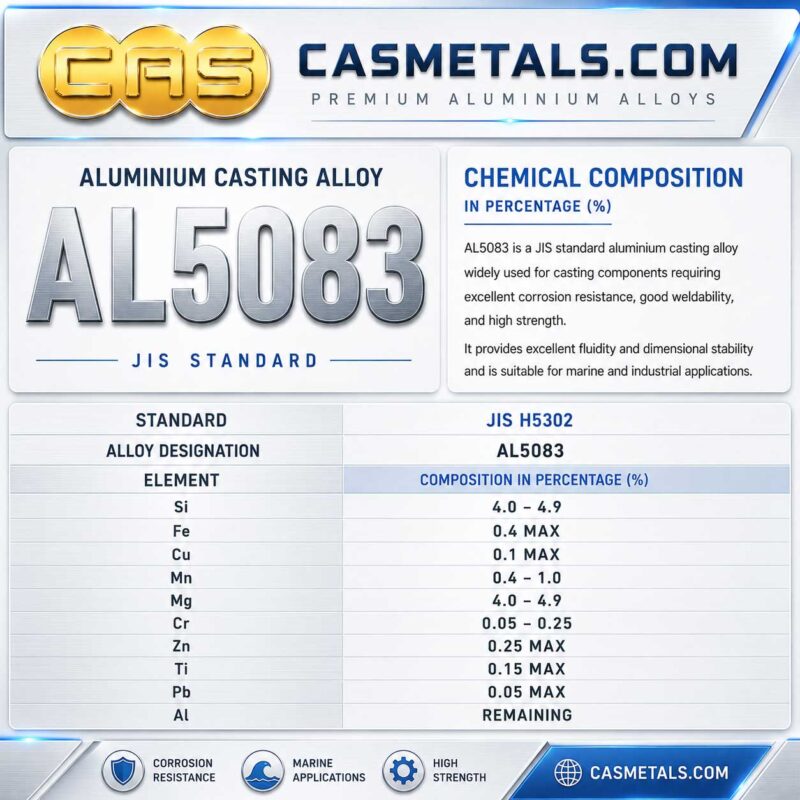
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL5083 สำหรับงานอุตสาหกรรม แสดงค่า Mg Mn Si Fe Cu Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
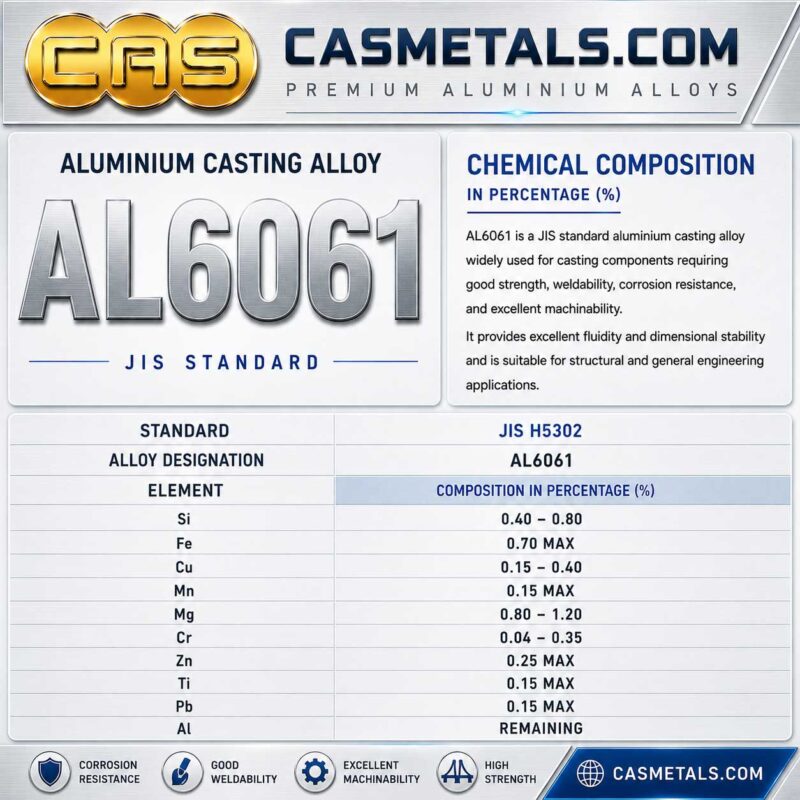
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL6061 สำหรับงานอุตสาหกรรม แสดงค่า Mg Si Cu Cr Fe Zn และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy
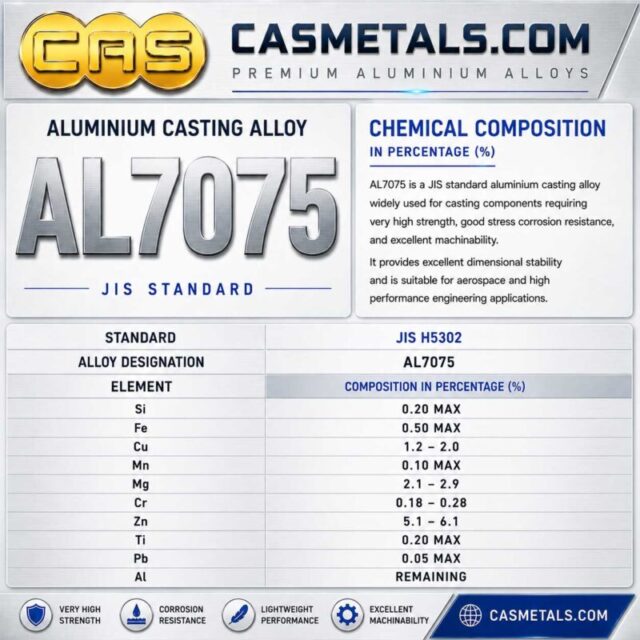
ตารางส่วนผสมทางเคมีอลูมิเนียมอัลลอย AL7075 สำหรับงานอุตสาหกรรม แสดงค่า Zn Mg Cu Cr และองค์ประกอบทางเคมีตามมาตรฐาน Aluminum Alloy

การอบชุบและข้อกำหนดสมบัติของ SUS431

หากแบบหรือมาตรฐานกำหนดการอบชุบ ต้องระบุสภาพการอบชุบและสมบัติที่ต้องการอย่างชัดเจน ไม่ควรใช้คำว่า “อบแข็ง” หรือ “อบชุบตามมาตรฐาน” โดยไม่มีรายละเอียดอ้างอิง

ข้อมูลพื้นฐานเกี่ยวกับกระบวนการอบชุบสามารถศึกษาได้จาก:

https://casmetals.com/heat-treatment-guide/

ผลลัพธ์ของการอบชุบอาจสัมพันธ์กับส่วนผสมทางเคมี ขนาดหน้าตัด สภาพชิ้นงานหล่อ และกระบวนการที่ใช้จริง การกำหนดค่าความแข็งหรือสมบัติเชิงกลจึงควรอ้างอิงมาตรฐานหรือข้อกำหนดของลูกค้า ไม่ควรคาดเดาจากชื่อ SUS431 เพียงอย่างเดียว

การตรวจสอบคุณภาพใบพัดปั๊มหล่อ

แผนตรวจสอบควรกำหนดตามความสำคัญของชิ้นงาน สภาพการใช้งาน มาตรฐาน และข้อตกลงก่อนผลิต ไม่จำเป็นต้องใช้วิธีตรวจทุกประเภทกับใบพัดทุกชิ้น แต่ควรเลือกวิธีที่ตอบความเสี่ยงของงานจริง

หัวข้อที่อาจนำมาพิจารณา ได้แก่

  • ตรวจสอบขนาดสำคัญ
  • ตรวจสอบรูปร่างและจำนวนครีบ
  • ตรวจสอบทิศทางการหมุน
  • ตรวจสอบผิวชิ้นงาน
  • ตรวจสอบส่วนผสมทางเคมีตามข้อตกลง
  • ตรวจสอบความแข็งเมื่อมีข้อกำหนด
  • ตรวจสอบตำหนิที่ผิวหรือภายในตามเกณฑ์ที่ตกลง
  • ตรวจสอบจุดประกอบหลังกลึง
  • ตรวจสอบความสมดุลตามข้อกำหนดของระบบปั๊ม

แนวทางการวางแผนควบคุมคุณภาพสามารถศึกษาเพิ่มเติมได้ที่:

https://casmetals.com/quality-control-guide/

หากชิ้นงานจำเป็นต้องตรวจสอบแบบไม่ทำลาย ควรระบุวิธีตรวจ ตำแหน่งตรวจ เกณฑ์ยอมรับ และมาตรฐานอ้างอิงตั้งแต่ขั้นตอนขอราคา:

https://casmetals.com/ndt-inspection-guide/

คำว่า “ไม่มีรูพรุน” หรือ “ไม่มีตำหนิ” เพียงอย่างเดียวอาจไม่เพียงพอสำหรับใช้เป็นเกณฑ์ตรวจรับ ผู้ซื้อควรกำหนดประเภทตำหนิ ตำแหน่ง ความรุนแรง วิธีตรวจ และเกณฑ์ยอมรับที่สามารถตรวจสอบร่วมกันได้

ความสมดุลของใบพัดและการสั่นสะเทือน

เนื่องจากใบพัดเป็นชิ้นส่วนหมุน ความไม่สมดุลอาจทำให้เกิดแรงสั่น ส่งผลต่อเพลา ตลับลูกปืน ซีล และอายุของปั๊ม อย่างไรก็ตาม วิธีตรวจและเกณฑ์ยอมรับต้องอ้างอิงแบบ ความเร็วใช้งาน ขนาดใบพัด วิธีประกอบ และข้อกำหนดของลูกค้า

หากต้องการให้ดำเนินการตรวจหรือปรับสมดุล ต้องระบุข้อมูลต่อไปนี้ในเอกสารขอราคา

  • ความเร็วรอบใช้งาน
  • ทิศทางการหมุน
  • น้ำหนักและขนาดใบพัด
  • ลักษณะการติดตั้งกับเพลา
  • ตำแหน่งอ้างอิงในการจับยึด
  • วิธีตรวจสมดุล
  • ระดับหรือเกณฑ์ยอมรับตามมาตรฐานที่กำหนด
  • ต้องการรายงานผลหรือไม่

ไม่ควรสรุปว่าใบพัดพร้อมใช้งานเพียงเพราะกลึงได้ขนาด เพราะความถูกต้องทางมิติและความสมดุลเป็นคนละหัวข้อการตรวจสอบ

ปัญหาที่ควรตรวจจากใบพัดเดิม

การวิเคราะห์สภาพใบพัดเดิมช่วยให้เข้าใจว่าปัญหาเกิดจากวัสดุ รูปทรง การใช้งาน หรือหลายปัจจัยร่วมกัน จุดที่ควรตรวจ ได้แก่

  • การสึกบางของครีบ
  • รอยกัดกร่อนเฉพาะจุด
  • ผิวคล้ายถูกกระแทกหรือเซาะ
  • รอยแตกบริเวณดุมและโคนครีบ
  • รูเพลาหรือร่องลิ่มหลวม
  • รอยถูจากการสัมผัสกับตัวเสื้อปั๊ม
  • การบิดงอของครีบ
  • ตำแหน่งที่เคยเชื่อมหรือซ่อม
  • การเสียสมดุลจากการสึกไม่สม่ำเสมอ

ข้อมูลเกี่ยวกับปัญหาที่พบบ่อยของใบพัดปั๊มสามารถศึกษาเพิ่มเติมได้จาก:

https://casmetals.com/common-pump-impeller-problems/

การเปลี่ยนมาใช้ SUS431 อาจไม่แก้ปัญหาได้ หากสาเหตุจริงมาจากการเกิดโพรงไอ การเดินเครื่องนอกช่วงที่เหมาะสม อนุภาคแข็ง การประกอบผิดระยะ หรือความไม่สมดุล จึงควรตรวจสาเหตุก่อนเปลี่ยนวัสดุ

ข้อมูลที่ต้องใช้สำหรับประเมินและเสนอราคา

เพื่อให้ CASMETALS ตรวจสอบความเป็นไปได้ของงานรับหล่อใบพัดปั๊ม สแตนเลส SUS431 ควรจัดเตรียมข้อมูลดังต่อไปนี้

  1. แบบวิศวกรรมหรือใบพัดตัวอย่าง
  2. ชื่อเกรดและมาตรฐานวัสดุ
  3. จำนวนที่ต้องการ
  4. ขนาดและน้ำหนักโดยประมาณ
  5. รูปแบบใบพัดและจำนวนครีบ
  6. ทิศทางการหมุน
  7. ขนาดรูเพลาและรายละเอียดร่องลิ่ม
  8. รายการพื้นผิวที่ต้องกลึง
  9. ค่าคลาดเคลื่อนของจุดสำคัญ
  10. ชนิดของของไหลและสภาพการใช้งาน
  11. ความเร็วรอบ อัตราการไหล และแรงดันที่เกี่ยวข้อง
  12. ประวัติความเสียหายของชิ้นงานเดิม
  13. ข้อกำหนดการอบชุบ
  14. วิธีตรวจสอบและเกณฑ์ยอมรับ
  15. ความต้องการด้านเอกสารหรือรายงานผล

ตรวจสอบรายการข้อมูลสำหรับขอราคางานใบพัดปั๊มได้จาก:

https://casmetals.com/pump-impeller-rfq-checklist/

ขั้นตอนทั่วไปในการสั่งผลิตชิ้นงานกับ CASMETALS สามารถศึกษาได้ที่:

https://casmetals.com/how-to-order/

ขอประเมินงานหล่อใบพัดปั๊ม SUS431

ลูกค้าที่ต้องการรับหล่อใบพัดปั๊ม สแตนเลส SUS431 สามารถส่งแบบ ภาพถ่าย หรือตัวอย่างชิ้นงาน พร้อมระบุจำนวน งานกลึง สเปกวัสดุ และรายละเอียดของไหลให้ CASMETALS ตรวจสอบ

หากใบพัดเดิมเสียหาย ควรส่งภาพรวมของชิ้นงานและภาพระยะใกล้ของบริเวณสึก กัดกร่อน หรือแตกร้าว พร้อมข้อมูลการเดินเครื่อง เพื่อช่วยประเมินว่าควรผลิตตามรายละเอียดเดิมหรือมีประเด็นใดที่ต้องตรวจสอบเพิ่มเติมก่อนผลิต

ส่งข้อมูลเพื่อขอประเมินความเป็นไปได้และเสนอราคาได้ที่:

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS

คำถามที่พบบ่อย

1. ใบพัดปั๊มสแตนเลส SUS431 เหมาะกับของไหลอุตสาหกรรมทุกชนิดหรือไม่

ไม่ควรสรุปว่าใบพัดปั๊มสแตนเลส SUS431 เหมาะกับของไหลอุตสาหกรรมทุกชนิดจากชื่อเกรดวัสดุเพียงอย่างเดียว เพราะคำว่า “ของไหลอุตสาหกรรม” ครอบคลุมตั้งแต่น้ำสะอาด น้ำเสีย น้ำมัน สารละลาย ของเหลวที่มีตะกอน ไปจนถึงสารเคมีที่มีฤทธิ์กัดกร่อนแตกต่างกัน การเลือกวัสดุต้องพิจารณาชนิดและความเข้มข้นของสาร ค่า pH อุณหภูมิ คลอไรด์ อนุภาคแข็ง ความเร็วของของไหล ความเร็วรอบ และประวัติความเสียหายของใบพัดเดิมร่วมกัน

ก่อนสั่งรับหล่อใบพัดปั๊ม สแตนเลส SUS431 ลูกค้าควรส่งมาตรฐานวัสดุที่ต้องการและข้อมูลสภาพใช้งานจริงให้ผู้ผลิตประเมิน หากเป็นการเปลี่ยนจากวัสดุเดิมมาเป็น SUS431 ต้องตรวจสอบด้วยว่าปัญหาเดิมเกิดจากการกัดกร่อน การสึกกร่อน โพรงไอ การเดินเครื่องผิดช่วง หรือปัจจัยด้านการออกแบบ เพราะการเปลี่ยนเกรดวัสดุเพียงอย่างเดียวอาจไม่แก้สาเหตุที่แท้จริง

ศึกษาประเด็นการเลือกวัสดุสำหรับใบพัดปั๊มเพิ่มเติมได้ที่:

https://casmetals.com/pump-impeller-material-selection/

2. SUS431 ที่ระบุในแบบสามารถนำมาผลิตเป็นชิ้นงานหล่อได้ทันทีหรือไม่

ต้องตรวจสอบรายละเอียดมาตรฐานก่อนผลิต เนื่องจากชื่อ SUS431 ในแบบอาจอ้างถึงข้อกำหนดของวัสดุแปรรูป ขณะที่ชิ้นงานหล่ออาจต้องใช้มาตรฐานหรือข้อกำหนดทางวัสดุที่แตกต่างกัน การระบุเพียง “SUS431” จึงอาจยังไม่เพียงพอสำหรับการจัดซื้อชิ้นงานหล่อที่ต้องควบคุมส่วนผสมทางเคมี สมบัติเชิงกล การอบชุบ และวิธีตรวจรับ

ลูกค้าควรส่งชื่อมาตรฐาน ฉบับมาตรฐาน สภาพการอบชุบ ค่าความแข็งหรือสมบัติเชิงกลที่ต้องการ รวมถึงวิธีและเกณฑ์การทดสอบ หากไม่มีข้อกำหนดครบ CASMETALS จะต้องตรวจสอบความต้องการร่วมกับลูกค้าก่อนเสนอแนวทางผลิต ไม่ควรอ้างว่าวัสดุหล่อเทียบเท่ากับวัสดุ SUS431 ในทุกด้านโดยอาศัยชื่อเกรดหรือส่วนผสมที่ใกล้เคียงกันเท่านั้น

ศึกษาข้อมูลเกี่ยวกับงานหล่อสแตนเลสเกรด SUS431 ได้ที่:

https://casmetals.com/stainless-steel-casting-sus431/

3. รับหล่อใบพัดปั๊ม SUS431 ตามแบบต้องส่งข้อมูลอะไรบ้าง

หากต้องการรับหล่อใบพัดปั๊ม SUS431 ตามแบบ ควรส่งแบบที่แสดงเส้นผ่านศูนย์กลางใบพัด ความกว้าง จำนวนครีบ รูปทรงทางไหล มุมครีบ ขนาดดุม รูเพลา ร่องลิ่ม ทิศทางหมุน และตำแหน่งที่ต้องกลึงให้ชัดเจน ควรแยกขนาดหลังหล่อออกจากขนาดสำเร็จหลังกลึง พร้อมระบุค่าคลาดเคลื่อนของตำแหน่งที่ต้องประกอบกับเพลา แหวนกันสึก และชิ้นส่วนของปั๊ม

ข้อมูลประกอบอื่นที่มีผลต่อการประเมิน ได้แก่ จำนวนที่ต้องการ มาตรฐานวัสดุ สภาพการอบชุบ วิธีตรวจสอบ เกณฑ์ยอมรับ และสภาพของไหล หากเป็นแบบเก่าหรือแบบที่มีข้อมูลไม่ครบ ควรระบุว่าขนาดใดเป็นข้อมูลยืนยันแล้วและขนาดใดต้องตรวจร่วมกับตัวอย่าง การตรวจสอบข้อมูลก่อนทำแบบหล่อช่วยลดความเสี่ยงของการผลิตชิ้นงานที่มีรูปร่างถูกต้องแต่ไม่สามารถประกอบหรือทำงานร่วมกับปั๊มเดิมได้

ศึกษาขั้นตอนการผลิตชิ้นงานหล่อตามแบบเพิ่มเติมได้ที่:

https://casmetals.com/casting-from-drawing/

4. ไม่มีแบบสามารถรับหล่อใบพัดปั๊มสแตนเลส SUS431 จากตัวอย่างได้หรือไม่

สามารถส่งใบพัดปั๊มเดิมมาให้ CASMETALS ตรวจสอบเพื่อประเมินการผลิตจากตัวอย่างได้ แต่ต้องพิจารณาสภาพของตัวอย่างอย่างละเอียด เนื่องจากใบพัดเดิมอาจสึกบาง กัดกร่อน บิดงอ แตกร้าว หรือเคยผ่านการเชื่อมซ่อม ขนาดที่วัดได้จึงอาจไม่ใช่ขนาดเดิมจากผู้ผลิตทั้งหมด

การรับหล่อใบพัดปั๊ม สแตนเลส SUS431 จากตัวอย่างอาจต้องวัดขนาด วิเคราะห์จุดสึกหรอ ตรวจทิศทางหมุน ประเมินรูปร่างครีบ และจัดทำข้อมูลสำหรับยืนยันก่อนผลิต ลูกค้าควรให้ข้อมูลรุ่นปั๊ม ตำแหน่งประกอบ ความเร็วรอบ ของไหล และปัญหาที่พบจากชิ้นงานเดิมเพิ่มเติมด้วย ที่สำคัญคือการดูจากรูปลักษณ์ไม่สามารถยืนยันได้ว่าตัวอย่างเดิมเป็น SUS431 จึงอาจต้องมีข้อกำหนดการตรวจวัสดุหรือสเปกจากเอกสารเดิมประกอบ

ศึกษารายละเอียดการผลิตชิ้นงานหล่อจากตัวอย่างได้ที่:

https://casmetals.com/casting-from-sample/

5. ใบพัดชำรุดหรือสึกมากจนวัดขนาดเดิมไม่ได้ควรทำอย่างไร

หากใบพัดปั๊มชำรุดหรือสึกมาก ควรหลีกเลี่ยงการคัดลอกขนาดที่เหลืออยู่โดยตรง เพราะอาจทำให้ใบพัดใหม่มีครีบบาง ทางไหลเปลี่ยน หรือระยะประกอบผิดจากสภาพเดิม ควรเปรียบเทียบส่วนที่ยังสมบูรณ์ ตรวจความสมมาตร ตรวจชิ้นส่วนคู่ประกอบ และค้นหาแบบ คู่มือ หรือข้อมูลรุ่นปั๊มเท่าที่มี

ในบางกรณีอาจใช้กระบวนการ Reverse Engineering เพื่อจัดทำข้อมูลทางวิศวกรรมจากตัวอย่าง แต่ผลที่ได้ยังต้องผ่านการตรวจสอบและอนุมัติจากลูกค้า โดยเฉพาะขนาดรูเพลา ร่องลิ่ม เส้นผ่านศูนย์กลางภายนอก ตำแหน่งแหวนกันสึก ทิศทางหมุน และรูปทรงทางไหล การสร้างอะไหล่ทดแทนจากชิ้นส่วนที่เสียหายจึงเป็นกระบวนการประเมินข้อมูล ไม่ใช่เพียงการทำแบบหล่อตามรูปร่างที่มองเห็น

ศึกษาหลักการ Reverse Engineering สำหรับงานอะไหล่เพิ่มเติมได้ที่:

https://casmetals.com/reverse-engineering/

แนวทางเตรียมข้อมูลเมื่อไม่มีแบบใบพัดสามารถดูได้ที่:

https://casmetals.com/pump-impeller-without-drawing/

6. CASMETALS รับหล่อใบพัดปั๊ม SUS431 แบบเปิด กึ่งเปิด และแบบปิดหรือไม่

สามารถส่งใบพัดทั้งแบบเปิด แบบกึ่งเปิด และแบบปิดมาให้ประเมินความเป็นไปได้ในการผลิตได้ แต่ใบพัดแต่ละรูปแบบมีความซับซ้อนแตกต่างกัน ใบพัดแบบเปิดสามารถเข้าถึงครีบได้มากกว่า ขณะที่ใบพัดแบบปิดมีทางไหลอยู่ระหว่างแผ่นปิดและอาจต้องใช้ไส้แบบที่ซับซ้อนกว่า ส่วนใบพัดกึ่งเปิดต้องควบคุมระยะห่างของครีบกับชิ้นส่วนคู่ประกอบอย่างเหมาะสม

ก่อนรับหล่อใบพัดปั๊ม SUS431 ต้องตรวจขนาดจริง ความหนาครีบ รูปทรงทางไหล ความสามารถในการทำแบบและไส้แบบ ตำแหน่งป้อนน้ำโลหะ พื้นที่สำหรับเผื่อกลึง และวิธีตรวจสอบ จึงไม่สามารถยืนยันความสามารถในการผลิตจากชื่อประเภทใบพัดเพียงอย่างเดียว ลูกค้าควรส่งแบบหรือภาพถ่ายหลายมุม พร้อมขนาดหลักและน้ำหนักโดยประมาณเพื่อใช้ประเมินเบื้องต้น

ศึกษาความแตกต่างของใบพัดปั๊มแต่ละประเภทได้ที่:

https://casmetals.com/types-of-pump-impeller/

7. งานหล่อใบพัดปั๊ม SUS431 ต้องเผื่อกลึงตรงตำแหน่งใดบ้าง

ตำแหน่งที่มักต้องพิจารณาเผื่อกลึง ได้แก่ รูเพลา หน้าดุม ร่องลิ่ม เส้นผ่านศูนย์กลางภายนอก ตำแหน่งประกอบแหวนกันสึก และพื้นผิวที่ใช้ควบคุมแนวศูนย์ อย่างไรก็ตาม ไม่ควรกำหนดค่าการเผื่อกลึงแบบเดียวกันกับใบพัดทุกขนาด เพราะปริมาณเผื่อกลึงขึ้นอยู่กับขนาด รูปทรง กระบวนการหล่อ แนวแบ่งแบบ การหดตัว การจับยึด และค่าคลาดเคลื่อนของขนาดสำเร็จ

หากใช้แบบชิ้นงานสำเร็จเป็นเอกสารผลิต ผู้ซื้อควรระบุให้ชัดว่าขนาดใดเป็นขนาดหลังกลึง และให้ผู้ผลิตจัดทำหรือยืนยันขนาดชิ้นงานหล่อก่อนผลิต การเผื่อกลึงน้อยเกินไปอาจทำให้ไม่สามารถเก็บผิวหรือแก้แนวศูนย์ได้ ส่วนการเผื่อมากเกินไปอาจเพิ่มน้ำหนักชิ้นงาน เวลาในการกลึง และความเสี่ยงจากการตัดเนื้อโลหะมากโดยไม่จำเป็น

ศึกษาหลักการกำหนดค่าเผื่อกลึงสำหรับงานหล่อได้ที่:

https://casmetals.com/machining-allowance-guide/

8. ใบพัดปั๊มสแตนเลส SUS431 จำเป็นต้องอบชุบหรือไม่

ความจำเป็นในการอบชุบต้องพิจารณาจากมาตรฐานวัสดุ สมบัติที่ต้องการ ขนาดหน้าตัด กระบวนการหล่อ และสภาพใช้งาน ไม่ควรสรุปว่าใบพัด SUS431 ทุกชิ้นต้องใช้กระบวนการอบชุบแบบเดียวกัน หรือใช้ค่าการอบชุบจากวัสดุแปรรูปกับชิ้นงานหล่อโดยไม่ตรวจสอบข้อกำหนด

หากลูกค้าต้องการควบคุมความแข็ง สมบัติเชิงกล หรือสภาพจุลภาค ควรระบุค่าที่ต้องการ วิธีทดสอบ ตำแหน่งทดสอบ และมาตรฐานอ้างอิงให้ชัดเจน การอบชุบอาจมีผลต่อสมบัติและการเปลี่ยนแปลงมิติของชิ้นงาน ดังนั้นลำดับระหว่างการอบชุบ การกลึงหยาบ การกลึงสำเร็จ และการตรวจสอบต้องวางแผนร่วมกัน ไม่ควรใช้คำว่า “อบแข็งตามมาตรฐาน” โดยไม่มีรายละเอียดที่สามารถตรวจรับได้

ศึกษาข้อมูลพื้นฐานเกี่ยวกับการอบชุบชิ้นงานโลหะได้ที่:

https://casmetals.com/heat-treatment-guide/

9. ใบพัดปั๊ม SUS431 หลังหล่อต้องตรวจสอบคุณภาพอะไรบ้าง

แผนตรวจสอบควรสัมพันธ์กับความสำคัญของปั๊ม สภาพของไหล ความเร็วรอบ มาตรฐานวัสดุ และข้อกำหนดของลูกค้า หัวข้อพื้นฐานอาจประกอบด้วยการตรวจรูปร่าง จำนวนครีบ ทิศทางหมุน ขนาดหลัก สภาพผิว และตำแหน่งที่ต้องกลึง ส่วนการตรวจส่วนผสมทางเคมี ความแข็ง สมบัติเชิงกล หรือข้อบกพร่องภายในต้องกำหนดตามเอกสารจัดซื้อและข้อตกลงก่อนผลิต

หลังงานกลึงควรตรวจขนาดรูเพลา ร่องลิ่ม หน้าดุม เส้นผ่านศูนย์กลาง และตำแหน่งประกอบที่เกี่ยวข้อง การตรวจชิ้นงานหล่อผ่านไม่ได้หมายความว่างานกลึงหรือการประกอบจะผ่านโดยอัตโนมัติ จึงควรจัดทำแผนตรวจให้ครอบคลุมทั้งชิ้นงานหลังหล่อและขนาดสำเร็จ โดยระบุเครื่องมือ วิธีตรวจ ความถี่ และเกณฑ์ยอมรับให้ชัดเจน

ศึกษาหลักการวางแผนควบคุมคุณภาพงานหล่อได้ที่:

https://casmetals.com/quality-control-guide/

10. สามารถตรวจสอบข้อบกพร่องภายในใบพัดปั๊ม SUS431 ได้หรือไม่

สามารถกำหนดการตรวจสอบแบบไม่ทำลายตามความเหมาะสมของชิ้นงานและข้อกำหนดของลูกค้าได้ แต่ต้องระบุวิธีตรวจ ตำแหน่งตรวจ ช่วงเวลาที่ตรวจ และเกณฑ์ยอมรับตั้งแต่ก่อนเสนอราคา เพราะวิธีตรวจแต่ละประเภทมีความสามารถและข้อจำกัดต่างกัน การระบุเพียงว่า “ต้องไม่มีรูพรุน” หรือ “ต้องไม่มีตำหนิ” ยังไม่ใช่เกณฑ์ตรวจรับที่ชัดเจน

ผู้ซื้อควรกำหนดว่าต้องการตรวจบริเวณดุม โคนครีบ แผ่นปิด หรือส่วนหนาเป็นพิเศษหรือไม่ รวมถึงระบุมาตรฐานอ้างอิงและระดับการยอมรับ หากชิ้นงานต้องกลึง ควรวางแผนด้วยว่าการตรวจจะทำในสภาพหลังหล่อ หลังกลึงหยาบ หรือหลังกลึงสำเร็จ เพื่อให้วิธีตรวจตอบความเสี่ยงของตำแหน่งสำคัญได้จริง

ศึกษาหลักการเลือกวิธีตรวจสอบแบบไม่ทำลายได้ที่:

https://casmetals.com/ndt-inspection-guide/

11. ใบพัดปั๊ม SUS431 ต้องตรวจหรือปรับสมดุลก่อนใช้งานหรือไม่

เนื่องจากใบพัดปั๊มเป็นชิ้นส่วนหมุน การควบคุมความสมดุลมีความสำคัญต่อการสั่นสะเทือน โหลดของตลับลูกปืน ซีล และอายุการใช้งานของปั๊ม แต่เกณฑ์สมดุลที่เหมาะสมต้องอ้างอิงความเร็วรอบ ขนาดและน้ำหนักใบพัด วิธีติดตั้งกับเพลา สภาพการใช้งาน และมาตรฐานที่ลูกค้ากำหนด ไม่ควรใช้เกณฑ์เดียวกับใบพัดทุกชนิด

หากต้องการตรวจหรือปรับสมดุล ควรแจ้งตั้งแต่ขั้นตอนขอราคา พร้อมระบุวิธีจับยึด ทิศทางหมุน ความเร็วใช้งาน และระดับการยอมรับ การกลึงใบพัดได้ขนาดไม่ได้หมายความว่าใบพัดมีความสมดุลตามข้อกำหนดเสมอไป นอกจากนี้ การสึกของครีบ การซ่อมเชื่อม หรือการสะสมของตะกอนระหว่างใช้งานก็สามารถทำให้ใบพัดที่เคยสมดุลเกิดการสั่นได้ภายหลัง

ศึกษาสาเหตุและปัญหาที่พบบ่อยของใบพัดปั๊มได้ที่:

https://casmetals.com/common-pump-impeller-problems/

12. เปลี่ยนใบพัดเดิมเป็นสแตนเลส SUS431 แล้วจะแก้ปัญหาการกัดกร่อนได้หรือไม่

ไม่สามารถยืนยันได้ว่าการเปลี่ยนเป็น SUS431 จะแก้ปัญหาการกัดกร่อนทุกกรณี เพราะการกัดกร่อนขึ้นอยู่กับองค์ประกอบของของไหล ความเข้มข้น อุณหภูมิ คลอไรด์ ค่า pH การไหล การหยุดค้างของของเหลว วัสดุคู่สัมผัส และสภาวะทางไฟฟ้าเคมีร่วมกัน นอกจากนี้ ร่องรอยที่ดูคล้ายการกัดกร่อนอาจเกิดจากการสึกกร่อนหรือโพรงไอร่วมด้วย

ก่อนเปลี่ยนวัสดุควรตรวจตำแหน่งและรูปแบบความเสียหาย เปรียบเทียบกับสภาพเดินเครื่อง และตรวจว่าวัสดุเดิมเป็นเกรดใด หากความเสียหายเกิดเฉพาะบริเวณปลายครีบหรือทางเข้าของใบพัด อาจต้องตรวจเงื่อนไขการไหลและการเกิดโพรงไอเพิ่มเติม การเลือกวัสดุใหม่ควรพิจารณาทั้งความทนทาน ความสามารถในการผลิต งานกลึง การอบชุบ การซ่อมบำรุง และต้นทุนรวม ไม่ควรพิจารณาเฉพาะชื่อเกรดที่ดูแข็งแรงกว่าเดิม

ศึกษาหัวข้อที่ควรตรวจจากใบพัดปั๊มก่อนเปลี่ยนวัสดุได้ที่:

https://casmetals.com/common-pump-impeller-problems/

13. ต้องเตรียมข้อมูลอะไรเพื่อขอราคารับหล่อใบพัดปั๊ม SUS431

ข้อมูลสำคัญสำหรับขอราคาประกอบด้วยแบบหรือตัวอย่าง ขนาด น้ำหนักโดยประมาณ จำนวนที่ต้องการ รูปแบบใบพัด จำนวนครีบ ทิศทางหมุน รูเพลา ร่องลิ่ม และรายการพื้นผิวที่ต้องกลึง ควรแนบมาตรฐานวัสดุ สภาพการอบชุบ ค่าความแข็งหรือสมบัติเชิงกล วิธีตรวจสอบ และเกณฑ์ยอมรับด้วยหากมีข้อกำหนด

สำหรับใบพัดที่ใช้กับของไหลอุตสาหกรรม ควรแจ้งชนิดของของไหล อุณหภูมิ ค่า pH สารเคมี อนุภาคแข็ง ความเร็วรอบ อัตราการไหล แรงดัน และประวัติความเสียหายของใบพัดเดิม ข้อมูลเหล่านี้ช่วยให้ประเมินได้ว่างานหล่อ งานกลึง และวัสดุ SUS431 ตรงกับความต้องการหรือยังมีประเด็นที่ต้องตรวจสอบเพิ่มเติม การให้ภาพถ่ายเพียงภาพเดียวโดยไม่มีขนาดหรือข้อมูลการใช้งานมักไม่เพียงพอสำหรับการเสนอราคาที่มีขอบเขตชัดเจน

ตรวจสอบรายการข้อมูลสำหรับ RFQ งานใบพัดปั๊มได้ที่:

https://casmetals.com/pump-impeller-rfq-checklist/

14. CASMETALS รับหล่อใบพัดปั๊ม SUS431 จำนวนน้อยหรือผลิตอะไหล่ทดแทนเพียงไม่กี่ชิ้นหรือไม่

สามารถส่งงานจำนวนน้อยมาให้ประเมินได้ โดย CASMETALS จะพิจารณาจากขนาด น้ำหนัก รูปทรง ความซับซ้อนของแบบและไส้แบบ มาตรฐานวัสดุ งานกลึง งานอบชุบ การตรวจสอบ และจำนวนที่ต้องการ ไม่ควรสรุปจำนวนขั้นต่ำหรือราคาจากคำว่า “ใบพัดปั๊ม SUS431” เพียงอย่างเดียว เพราะต้นทุนการเตรียมแบบและกระบวนการบางส่วนอาจเกิดขึ้นแม้ผลิตเพียงชิ้นเดียว

สำหรับงานอะไหล่ทดแทนจำนวนน้อย ลูกค้าควรแจ้งด้วยว่ามีโอกาสสั่งซ้ำหรือไม่ ต้องการเก็บแบบสำหรับรอบต่อไปหรือไม่ และชิ้นงานเดิมหยุดผลิตแล้วหรือยัง การวางแผนจำนวนสั่งซื้อร่วมกับความเสี่ยงของการหยุดเครื่องช่วยให้ฝ่ายจัดซื้อประเมินต้นทุนรวมได้ดีกว่าการเปรียบเทียบราคาต่อชิ้นเพียงอย่างเดียว

ศึกษาขอบเขตบริการงานหล่อจำนวนน้อยได้ที่:

https://casmetals.com/low-volume-casting-service/

15. ติดต่อขอประเมินงานรับหล่อใบพัดปั๊มสแตนเลส SUS431 ได้อย่างไร

ลูกค้าสามารถส่งแบบ ภาพถ่าย หรือตัวอย่างใบพัด พร้อมระบุจำนวน สเปกวัสดุ งานกลึง สภาพของไหล และข้อกำหนดการตรวจสอบให้ CASMETALS ประเมินเบื้องต้น หากใบพัดเดิมชำรุด ควรถ่ายภาพทั้งชิ้นและภาพระยะใกล้ของบริเวณสึก กัดกร่อน แตกร้าว หรือเคยซ่อม พร้อมแจ้งรุ่นปั๊ม ความเร็วรอบ และปัญหาที่เกิดระหว่างใช้งาน

หากข้อมูลยังไม่ครบ ควรส่งข้อมูลที่มีอยู่ก่อนและระบุประเด็นที่ต้องการให้ตรวจสอบ CASMETALS จะพิจารณาความเป็นไปได้จากแบบ ตัวอย่าง และข้อกำหนดจริง โดยไม่ยืนยันความเหมาะสมของ SUS431 ก่อนตรวจข้อมูลทางวิศวกรรมที่จำเป็น เมื่อขอบเขตชัดเจนแล้วจึงสามารถประเมินกระบวนการผลิต งานกลึง วิธีตรวจ และข้อมูลที่ต้องใช้สำหรับเสนอราคาได้

ศึกษาขั้นตอนการสั่งผลิตได้ที่:

https://casmetals.com/how-to-order/

ส่งรายละเอียดเพื่อขอประเมินและเสนอราคาได้ที่:

https://casmetals.com/request-for-quote/

สอบถามปรึกษางานหล่อโลหะ โทร 065-9559539 CASMETALS โรงหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ
LINE Official CASMETALS ส่งแบบ Drawing ขอใบเสนอราคางานหล่อโลหะและชิ้นส่วนอุตสาหกรรม
HOT LINE ฝ่ายขาย CASMETALS โทร 081-6444202 ขอราคางานหล่อทองเหลือง บรอนซ์ และชิ้นส่วนอุตสาหกรรม
แบบฟอร์มขอใบเสนอราคา งานหล่อทองเหลือง บรอนซ์ อลูมิเนียม เหล็กหล่อ และชิ้นส่วนอุตสาหกรรม CASMETALS